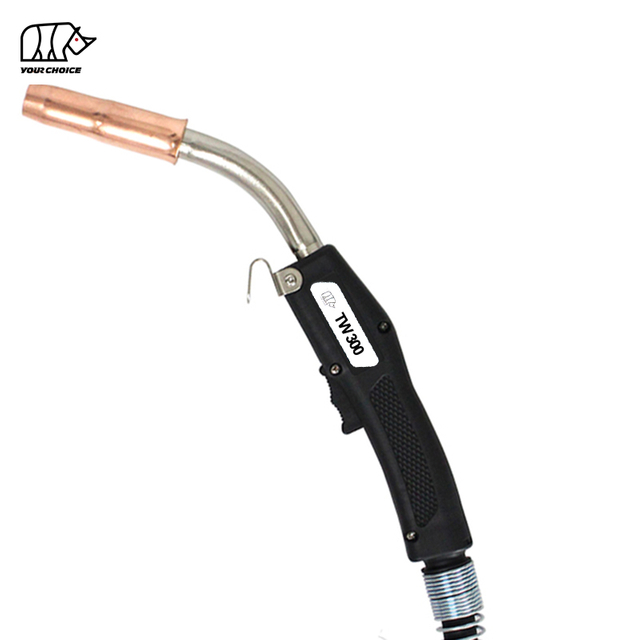
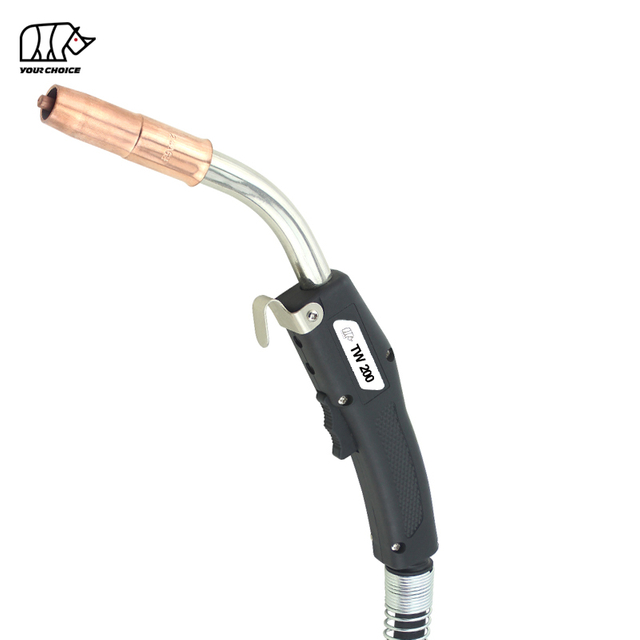
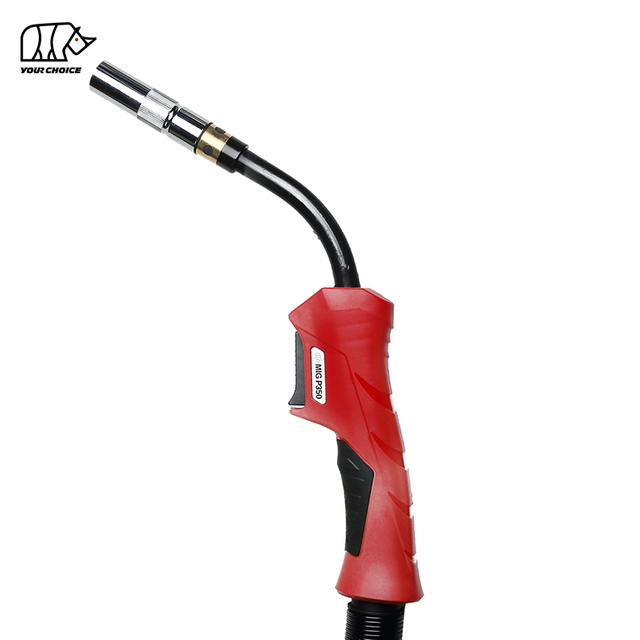
INWELT Pana MIG Keevituse kontaktotsikud – täppisvasesulamist kulumaterjalid taskulampidele P180, P350 ja P500
Keevituskontakti otsik MIG on põleti koostu viimane elektriline ühenduskoht enne, kui vool jõuab keevistraadini, ja see on viimane füüsiline komponent, mida traat enne kaarele sisenemist puudutab. Iga keevisõmblus, iga kaarekäivitus ja iga tootmistsükkel sõltuvad sellest, kas kontaktotsak teeb oma tööd korratava täpsusega. Kuid kaare intensiivse kuumuse ja traadi etteande pideva hõõrdumise all on kontaktotsad ühed kõige kiiremini kuluvad komponendid kõigis MIG keevitusoperatsioonides. INWELT toodab Pana-tüüpi MIG kontaktotsikuid nii E-Cu (elektrolüütiline vask) kui ka CuCrZr (vask-kroom-tsirkoonium) sulamitest, hõlmates kõiki juhtmete läbimõõtu ja põleti platvorme alates P180 kergest valmistamisest kuni P500 raskete konstruktsioonitöödeni. Iga otsik on töödeldud rangete mõõtmestandardite järgi, tagades elektrijuhtivuse, soojuse hajumise ja traadi etteande konsistentsi, millele professionaalsed keevitajad, tootmistsehhid ja tööstuslikud hankejuhid puhaste ja kvaliteetsete keevisõmbluste tootmisel tootmiskiirusel loodavad.
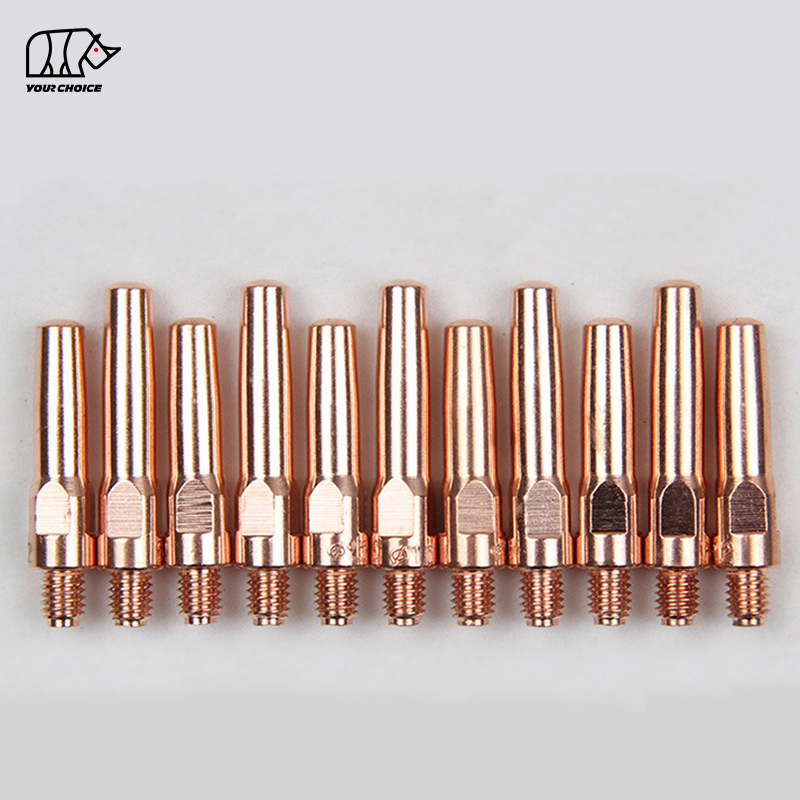
MIG Kontaktotsik – koht, kus elekter kohtub keevistraadiga
Kontaktotsaku topeltrolli mõistmine keevitusahelas MIG on oluline selleks, et mõista, miks otsiku seisukord on nii oluline ja miks kvaliteetne tootmine muudab igapäevases tootmises mõõdetavaid erinevusi.
Elektriülekande punkt
Kontaktotsak on komponent, mis kannab keevitusvoolu üle Püstol MIG keevistraadi külge, kui traat keevitamise ajal seda läbib. See on põleti koostu viimane elektriline ristmik enne kaare loomist. Igasugune takistus, korrosioon või mõõtmete ebakorrapärasus sellel hetkel väljendub otseselt kaare ebastabiilsuses, liigses pritsmises ja ebaühtlases traadi etteandes. Täpselt töödeldud sileda ümara avaga kontaktots tagab, et traat säilitab ühtlase elektrilise kontakti kogu oma liikumise vältel, mille tulemuseks on stabiilsed kaareomadused ja ühtlased keevisprofiilid.
Traadi juhtimine ja joondamine
Lisaks elektriülekandele juhib kontaktots keevistraadi selle viimase paari millimeetri pikkusel käigul enne, kui see kaarele siseneb. Puur peab olema hajuti ja otsikuga ideaalselt kontsentriline, sest kõik kõrvalekalded muudavad traadi trajektoori ja muudab kontakti otsa ja töö kaugust – muutuja, mille järgi keevitajad sõltuvad konstantsest läbipääsust pärast läbimist. Pana MIG keevituspõletite MIG kontaktotsikud on valmistatud nii, et need sobivad tavaliselt 0,6–1,6 mm keevitustraadiga, viidates meetermõõdustikele, nagu 0,8 mm, 1,0 mm, 1,2 mm ja 1,6 mm.
Kulumiskomponentide dilemma
Kontaktotsikud on disainilt tarbitavad, kuid nende eluiga varieerub oluliselt sõltuvalt materjali valikust. Paremate kõrgtemperatuuriliste omadustega sulamitest valmistatud otsikud peavad pehmenemisele, deformatsioonile ja ava suurenemisele vastu palju kauem kui tavalised vasest otsad, eriti suure voolutugevusega keevitamise või pikema kaare sisselülitamise ajal. Rakenduse jaoks õige otsiku valimine – materjali sobitamine töö soojusnõuetega – on üks kuluefektiivsemaid otsuseid, mida keevitusjuht teha saab. Odavam otsik, mida tuleb kolm korda sagedamini välja vahetada, maksab ainuüksi seisaku ajal rohkem kui esmaklassiline otsik, mis kestab terve vahetuse.
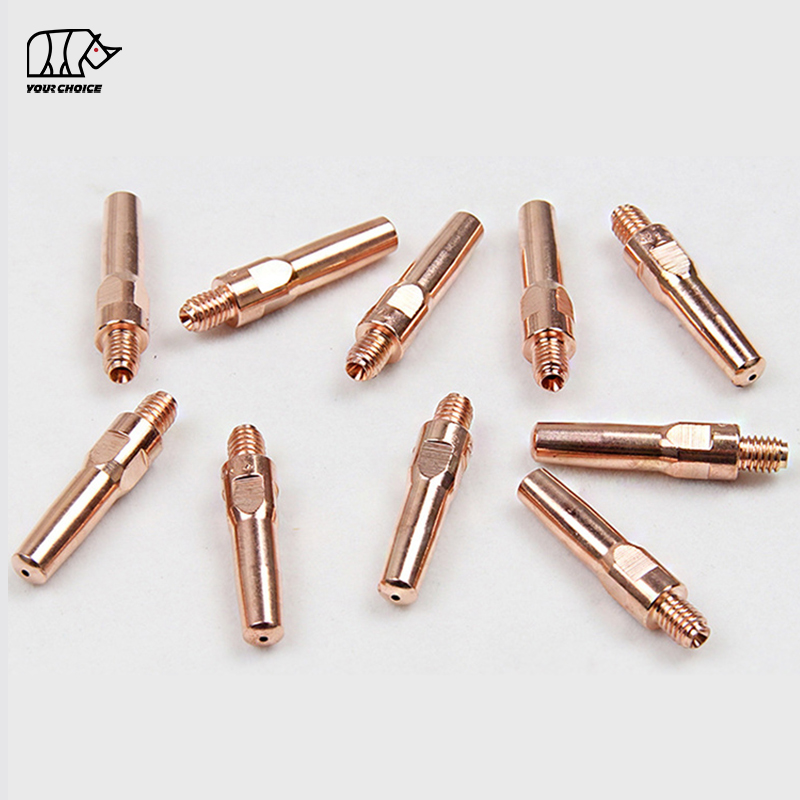
Materjali valik – E-Cu elektrolüütiline vask vs. CuCrZr vase-kroomi-tsirkooniumi sulam
Üks kõige mõjuvamaid otsuseid kulumaterjalide hankimisel MIG on kontaktotsikute jaoks valida standardse elektrolüütilise vase ja täiustatud vase-kroom-tsirkooniumisulami vahel. INWELT toodab Pana kontaktotsikuid mõlemast materjalist, kuna mõlemal on oma koht erinevates keevitusrakendustes, voolutugevusvahemikes ja tootmiskeskkondades.
E-Cu (elektrolüütiline vask) – tõestatud töökindlus standardsete rakenduste jaoks
E-Cu (elektrolüütiline vask) on kõige ökonoomsem ja laialdasemalt kasutatav kontaktotsikute materjal. Vickersi kõvadusega ligikaudu 110–115 HV ja pehmenemistemperatuuriga alates 250 °C E-Cu tagab hea elektrijuhtivuse ja piisava mehaanilise vastupidavuse kergete ja keskmise koormusega keevitusrakendustes. E-Cu otsikud toimivad hästi põleti platvormil P180 ja mõõduka töötsükliga põletitel P350, kus termiline koormus ei lükka materjali üle selle pehmenemispunkti. Üldiste tootmistöökodade, autoremondi ja töökodade jaoks, kus voolutugevus jääb standardvahemikku, on E-Cu otsikud praktiline ja kulutõhus valik.
CuCrZr (vask-kroom-tsirkoonium) – konstrueeritud paremus kõrgel temperatuuril ja suure töötsükliga tööks
CuCrZr (vask-kroom-tsirkoonium) on suure jõudlusega vasesulam, mis on spetsiaalselt välja töötatud keevitustarvikud, mis puutuvad kokku püsivalt kõrgete temperatuuridega. CuCrZr kontaktnõuanded toovad tavaliste E-Cu näpunäidetega võrreldes suurepäraseid jõudluse eeliseid. Sulami CuCrZr elektrijuhtivus on parem, nii et kaare ülekandmisel esineb vähem takistust ja kontaktotsak kulub vähem kiiresti. Kriitiline on see, et CuCrZr säilitab oma kõvaduse kõrgetel temperatuuridel – kuni 500 °C ja mõne koostise puhul kuni 700 °C –, pakkudes suure voolutugevusega ja suure töötsükliga keevitamisel tekkivatel kõrgetel temperatuuridel oluliselt paremat kulumiskindlust kui tavalised vasest otsakud. CuCrZr otsikud on kasutusel kogu tööstuses kõvaduse suurendamiseks ja otsiku eluea pikendamiseks ning nende jõudluse eelis on kõige märgatavam tingimustes, kus kaare süttimisaeg pikeneb: robotrakendused, automatiseeritud keevituselemendid, teraskonstruktsioonide tootmine, raskete seadmete tootmine ja mis tahes tootmiskeskkond, kus P500 põletit kasutatakse 500 amprini suure töötsükliga.
Õige materjali valiku tegemine
Universaalselt õiget vastust ei ole – iga materjal täidab oma eesmärki. E-Cu kontaktotsikud tagavad standardtöö jaoks usaldusväärse jõudluse ökonoomse hinnaga. CuCrZr kontaktotsad pakuvad suurepärast soojustaluvust ja pikendavad kasutusiga nõudlike rakenduste jaoks. Võti on otsiku materjali sobitamine konkreetse keevitusoperatsiooniga: E-Cu P180 põletite ja kerge P350 töö jaoks, CuCrZr raskeveokite P350 rakenduste jaoks, P500 platvorm ja mis tahes automatiseeritud või robotkeevitussüsteem, kus otsiku järjepidev eluiga mõjutab otseselt raku tööaega ja tootmisvõimsust.
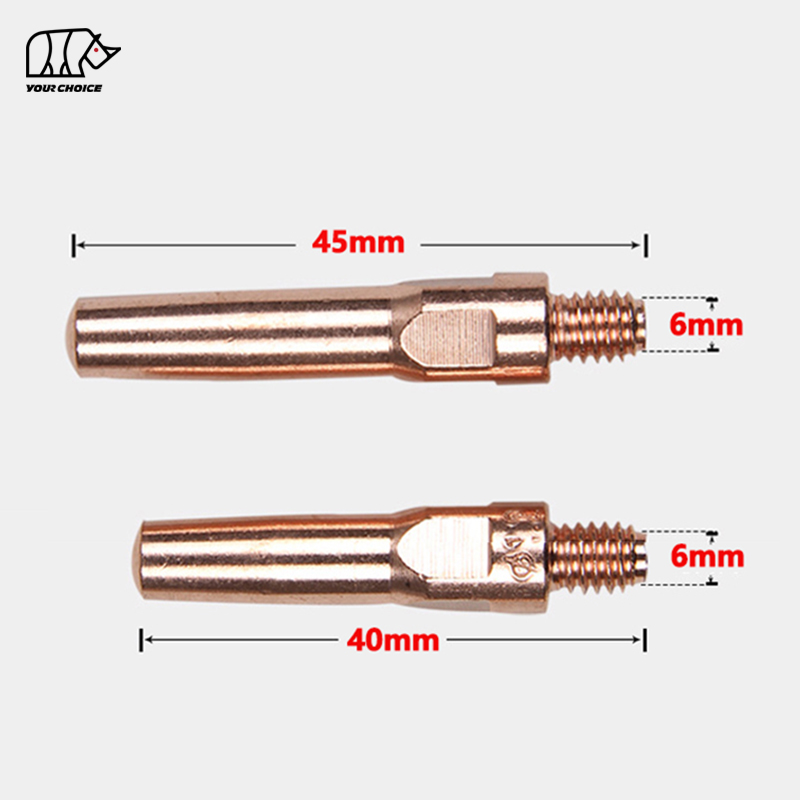
Pana taskulampide seeria ühilduvus ja mõõtmete viide
INWELT Pana MIG kontaktotsad on toodetud tööstusharu standardsete mõõtmetega, et need ühilduksid otseselt põleti platvormidega P180, P350 ja P500. Järgmistes tabelites on toodud iga põleti seeria peamised mõõtmete viited.
P180 Kontaktotsik Mõõtmed
P180-seeria otsikud on mõeldud kergeks ja keskmise koormusega tootmiseks traadi läbimõõduga 0,8–1,2 mm, sobitades P180 põleti platvormiga ühise keermestatud hajuti M6. Ava läbimõõt suureneb proportsionaalselt traadi suurusega, et tagada sujuv traadi läbimine ja järjepidev elektriline kontakt ilma sidumise või liigse lõtkuta.
P350 Kontaktotsik Mõõtmed
P350-seeria otsikud on keskmise kuni raske tootmise tööhobune, ühilduvad põletiga P350, mille nimivõimsus on 340 amprit 60% töötsükli juures. Saadaval E-Cu-vormingus standardtööde jaoks ja CuCrZr vormingus pikendatud kasutusea tagamiseks püsiva termilise koormuse korral. Need otsikud katavad juhtmete suurusi 0,8–1,6 mm.
P500 Kontaktotsik Mõõtmed
P500-seeria otsikud on ehitatud raskete tööstuslike rakenduste jaoks 500 amprit ja 60% töötsüklit. Selle platvormi jaoks on sulam CuCrZr tungivalt soovitatav, kuna pidev suure voolutugevusega keevitus nõuab tugevat soojust. Saadaval on kuni 1,6 mm läbimõõduga traat, mis toetab suure sadestumisega pihustusülekannet ja räbustiga keevitusprotsesse.
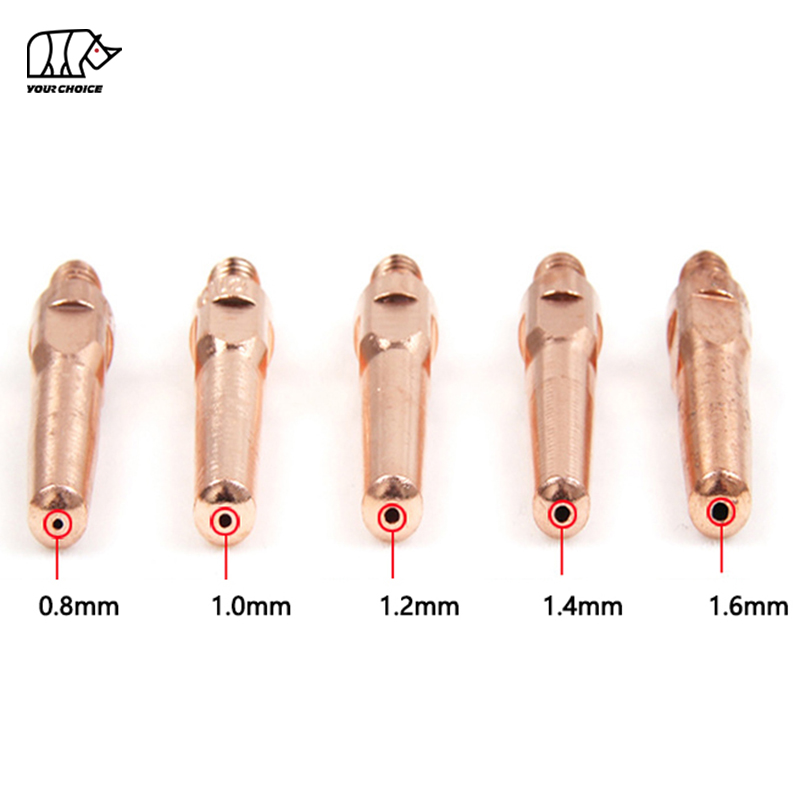
Juhtme suuruse valimise juhend
Õige kontaktotsa ava läbimõõdu valimine keevistraadi läbimõõdu jaoks ei ole pelgalt soovitus – see on oluline kaare stabiilsuse, traadi etteande konsistentsi ning traadi ja otsaava vahelise elektrikaare kõrvaldamise jaoks.
Puur-juhtme suhe
Kontaktotsa ava peab olema täpselt sobitatud kasutatava traadi läbimõõduga. Alamõõduline ava põhjustab traadi sidumist, ebaühtlast etteannet ja liigset hõõrdumist, mis kiirendab otsiku kulumist. Liiga suur ava võimaldab traadil liikuda, mille tulemuseks on vahelduv elektriline kontakt, mikrokaar tekkimine otsa ava sees ja kaare ebaühtlased omadused. INWELT Pana kontaktotsikud on töödeldud avade tolerantsidega, mis on kalibreeritud spetsiaalselt iga traadi läbimõõdu jaoks, tagades, et traat säilitab pideva ja stabiilse elektrilise kontakti, toites samal ajal sujuvalt ilma sidumiseta.
Kiirviide Traadi suuruse ühilduvus
INWELT Pana kontaktotsikud on saadaval järgmiste traadi läbimõõtude jaoks, kusjuures iga suurus on koheseks tuvastamiseks selgelt märgitud:
Traadi läbimõõdu sobitamine sama läbimõõduga märgistatud kontaktotsakuga on MIG keevitamise rikkumatu reegel – 1,2 mm traadi ja 1,0 mm traadi jaoks märgistatud otsiku kasutamine põhjustab koheseid kaare kvaliteediprobleeme, mida ei saa ühegi teise keevitusparameetri reguleerimisega parandada.
Paigaldamine, hooldus ja asendamine
Kontaktotsaku kasutusiga ei sõltu mitte ainult materjali kvaliteet, vaid õiged paigaldusprotseduurid ja õigeaegne vahetamine enne, kui kulunud otsikud põhjustavad keevisõmbluse defekte.
Õige paigaldusprotseduur
Viige kontaktots käega või sobiva MIG tangidega kindlalt gaasihajutisse. Ots tuleb piisavalt pingutada, et tagada tugev elektriline kontakt gaasihajutiga – lahtine ots tekitab takistussoojenemist, mis kiirendab kulumist ja halvendab kaare stabiilsust. Ülepingutamine võib aga eemaldada M6 keermed või moonutada otsa korpust, mis kahjustab ava kontsentrilisust. Eesmärk on kindel ja kindel haardumine ilma liigse pöördemomendita. Rutiinse düüsi puhastamise ja traadipooli vahetamise ajal kontrollige alati otsiku tihedust.
Kontaktotsik kulumise äratundmine
Kontaktotsikud tuleb välja vahetada, kui ilmneb mõni järgmistest indikaatoritest: ava muutub nähtavalt suurenenud või ovaalseks võrreldes uue sama spetsifikatsiooniga otsaga; traadi etteanne muutub ebaühtlaseks või traat ripub söötmise ajal katkendlikult üles; kaare algus muutub ebaühtlaseks, kaar eksleb või pritsib seal, kus see varem sujuvalt kulges; otsa näos on tagasipõletuskahjustus; või otsiku korpusel on värvimuutus, mis näitab, et materjali pehmenemistemperatuur on ületatud. Kulunud otsik ei ole kahjutu ebamugavus – see on otsene kaare ebastabiilsuse, liigse pritsme, poorsuse ja võimalike keevisõmbluste vigade allikas, mis nõuavad ümbertöötamist.
Ennetav asendusstrateegia
Struktuuri- või koodikvaliteediga töö kriitiliste keevisõmbluste puhul on plaaniline ennetav otsiku vahetus odav kaitsemeede, mis välistab kontaktotsaku kulumise kui keevisõmbluse kvaliteedikontrolli muutuja. Tootmiskeskkonnas tagab varukontakti otsikute korrastamine traadi suuruse ja materjali tüübi järgi, et kahjustatud või kulunud otsa saab asendada sekunditega, selle asemel, et keevitaja jätkaks tööd kahjustatud kulumaterjaliga. Kogenud juhendajad teavad, et vahetusotsa maksumust mõõdetakse sentides, ebaõnnestunud keevisõmbluse ümbertöötamise maksumust aga töötundides.
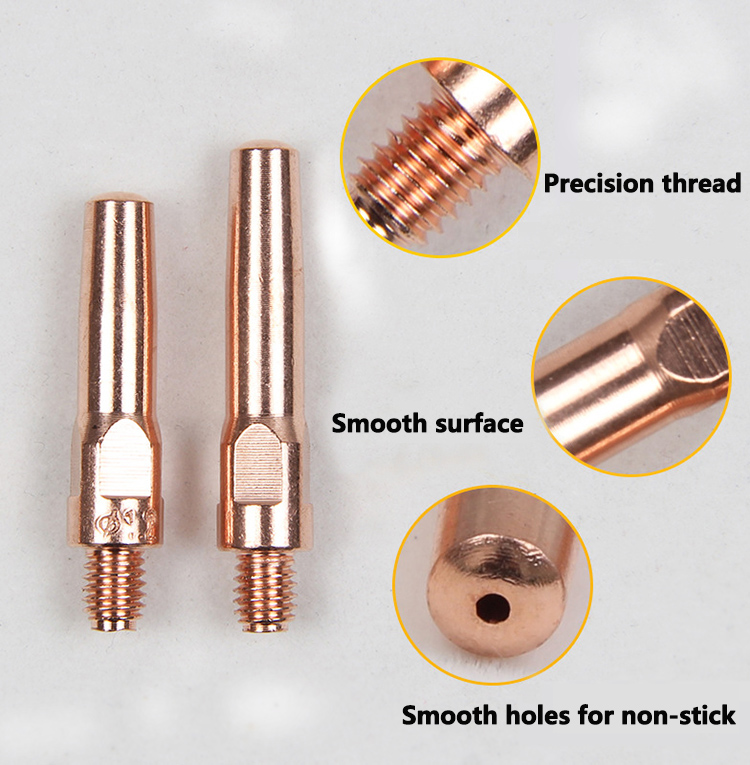
Reaalmaailma rakendused erinevates tööstusharudes
INWELT Pana MIG kontaktotsikuid kasutatakse iga päev nõudlikes tööstuskeskkondades, kus keevisõmbluse kvaliteet ja tootmise tööaeg on otseselt seotud kulumaterjalide töökindlusega.
Konstruktsiooniterase valmistamine: CuCrZr kontaktotsadega põletid P350 ja P500 toetavad sillatalade, sammaste ja raskete konstruktsioonisõlmede pidevat suure sadestumisega keevitamist, kus kaare stabiilsust tuleb säilitada tund-tunni järel ja elektroodide väljaulatuvuse järjepidevus on konstruktsioonieeskirjade nõuete täitmiseks kriitilise tähtsusega.
Raskeseadmete ja masinate tootmine: Ekskavaatori poomide, kraanakonstruktsioonide, kaevandusseadmete raamide ja põllumajandusmasinate suure töötsükliga keevitamine seab kontaktotsadele püsivad termilised nõuded. CuCrZr sulamiotsad platvormil P500 tagavad nende rakenduste nõutava pikema kasutusea.
Laevaehitus ja laevaremont: INWELT CuCrZr kontaktotsakuga varustatud P500 põletid saavad hakkama laevakereplaadi keevitamise ja jäikuse paigaldamisega laevatehase keskkondades, kus tuleb säilitada traadi etteande konsistents ja kaare stabiilsus raskete keskkonnatingimuste ja pikendatud keevitustsüklite vastu.
Auto- ja kerge tootmine: E-Cu kontaktotsadega P180 põletid tagavad täpse kaarejuhtimise ja traadi etteande konsistentsi, mis on vajalik lehtmetalli keevitamiseks, väljalaskesüsteemi valmistamisel ja remonditöödel, kus keevisõmbluse puhas välimus on prioriteet.
Automatiseeritud ja robotkeevituselemendid: CuCrZr kontaktotsikute mõõtmete ühtsus ja pikem kasutusiga on eriti väärtuslikud MIG robotrakendustes, kus otsiku vahetused kujutavad endast seisakusündmusi, mis katkestavad tootmise. Vähendatud vahetussagedus aitab otseselt kaasa seadmete üldisele tõhususele (OEE).
Miks allikas Pana MIG Kontaktotsikud ettevõttest INWELT Welding Technology Co., Ltd.
Tõestatud tootmisalased teadmised
INWELT on otsene tootja keevitustarvikud , mis kontrollib tootmisprotsessi kõiki etappe alates toorvasesulami valikust kuni täppistöötluseni CNC kuni lõpliku mõõtmete kontrolli, pakendamise ja märgistamiseni. See vertikaalne integratsioon tagab partiidevahelise järjepidevuse, mida kauplemisvahendajad ei suuda pakkuda. Juhtiva, üle 15-aastase kogemusega tootjana pakub INWELT esmaklassilisi keevitustarvikuid, mis on loodud vastama professionaalide vajadustele erinevates tööstusharudes.
Sertifitseeritud kvaliteedisüsteemid
Kõik INWELT Pana MIG kontaktotsikud on toodetud ISO 9001 sertifitseeritud kvaliteedijuhtimissüsteemi alusel, mis vastab standarditele CE ja RoHS . Iga tootmispartii läbib enne vabastamist ava läbimõõdu kontrolli, keerme sobivuse testimise ja pinnakvaliteedi kontrolli. Ühtlast mõõtmete täpsust säilitatakse dokumenteeritud protsessikontrolli ja statistilise valimi võtmisega igal tootmistsüklil.
Tehase otsesed kaubandustingimused
Otse tootjalt ostes saavad tootmistsehhid ja keevitusseadmete edasimüüjad konkurentsivõimelise tehasepõhise hinna nii näidis- kui ka mahutellimuste puhul. Saadaval on täielikud OEM ja ODM kohandamisvalikud, sealhulgas privaatsete etikettide pakend, kohandatud lasermärgistus ja mittestandardsed avade spetsifikatsioonid spetsiaalsete traadi läbimõõtude või põleti konfiguratsioonide jaoks.
Tasuta proovi hindamine
Kontaktotsaku kvaliteedi hindamine nõuab praktilist testimist: keerme haardumine, ava täpsus, traadi etteande konsistents, kaare stabiilsus ja termiline vastupidavus tegelikes keevitustingimustes. Tootenäidised on hindamiseks saadaval enne mahutellimuste täitmist, nii et INWELT Pana kontaktotsakut saab testida oma töökojas koos olemasolevate kulumaterjalidega.
Ülemaailmne tarnekogemus
Rohkem kui 30 riigis hõlmava kliendibaasiga on INWELT loonud maine ühtse tootekvaliteedi, reageerivate tehniliste konsultatsioonide ja usaldusväärsete tarnetähtaegade poolest nii sõltumatutes tootmistsehhides, rasketööstuse tootjates kui ka suuremahulistes hankeoperatsioonides.
Korduma kippuvad küsimused
K: Mis on keevituskontakti otsiku MIG funktsioon?
V: Kontaktotsak kannab keevitusvoolu püstolist MIG keevistraadile, kui traat seda keevitamise ajal läbib. See on põleti koostu viimane elektriline ühenduskoht enne kaare loomist. Ots juhib ka keevistraati mööda selle viimast liikumisteed enne kaare sisenemist, kusjuures ava hoiab täpselt joondatud, et tagada traadi ühtlane positsioneerimine ja stabiilsed kaare karakteristikud igal läbimisel.
K: Kas ma peaksin oma Pana MIG taskulambi jaoks valima E-Cu või CuCrZr kontaktinõuanded?
V: Valik sõltub teie keevitusvoolutugevusest, töötsüklist ja tootmiskeskkonnast. E-Cu (elektrolüütiline vask) otsikud tagavad usaldusväärse elektrijuhtivuse ja piisava vastupidavuse P180 põletitele ja kergetele kuni keskmise koormusega P350 rakendustele, kus soojuskoormus ei ületa materjali pehmenemistemperatuuri ligikaudu 250 °C. CuCrZr (vask-kroom-tsirkoonium) otsikud säilitavad oma kõvaduse ka kõrgetel temperatuuridel kuni 500 °C ja üle selle, pakkudes märkimisväärselt pikemat kasutusiga suure voolutugevusega, suure töötsükliga, robot- ja automatiseeritud keevitusrakendustes – eriti platvormil P500.
K: Kuidas ma tean, millise traadi suuruse kontaktotsa valida?
V: Kontaktotsa ava suurus tuleb täpselt sobitada oma keevistraadi läbimõõduga. INWELT Pana otsikud toetavad traadi läbimõõtu vahemikus 0,6 mm kuni 1,6 mm, standardsete mõõtudega, sealhulgas 0,8 mm, 1,0 mm, 1,2 mm, 1,4 mm ja 1,6 mm, mis töötavad vooluvahemikus 180A–500A. Sobiv ava läbimõõt tagab traadi etteande ajal stabiilse elektrikontakti. Ärge kunagi kasutage erineva traadi läbimõõduga märgistatud kontaktotsikut – sobimatu ava põhjustab kas kinnitumist või halva elektrilise kontakti ning muude keevitusparameetrite reguleerimine ei saa tekkivat kaare ebastabiilsust parandada.
K: Milliste Pana taskulambi mudelitega INWELT kontaktotsikud ühilduvad?
V: INWELT Pana-tüüpi kontaktotsad on toodetud tööstusharu standardsete mõõtmetega ja ühilduvad P180 (200A), P350 (340A) ja P500 (500A) õhkjahutusega MIG põletiplatvormidega. Need taskulambid on tootmises, tootmises ja rasketööstuslikes operatsioonides üle maailma kõige laialdasemalt kasutatavad MIG relvasüsteemid. M6 keerme spetsifikatsioon on standardne kõigil kolmel platvormil, kusjuures iga põleti seeria jaoks on kohandatud kindlad otsapikkused (28 mm P180 jaoks, 40 mm P350 jaoks, 45 mm P500 jaoks).
K: Kui sageli tuleks MIG kontaktinõuandeid asendada?
V: Kontaktotsikud on kulumisosad, mis on mõeldud regulaarseks vahetamiseks. Kontrollige otsikut iga düüsi puhastamise ja traadipooli vahetamise ajal. Vahetage kohe välja, kui ava on silmnähtavalt kulunud või ovaalne, traadi etteanne muutub ebaühtlaseks, kaare algus näitab ebastabiilsuse märke või otsiku esikülg on tagasipõlemiskahjustusega. Kriitilise koodikvaliteediga töö puhul kõrvaldab ennetav asendamine plaanilise kaaretunni alusel kontaktotsaku kulumise kui keevisõmbluse kvaliteedikontrolli muutuja.
K: Kas kulunud kontaktotsak võib põhjustada kaare ebastabiilsust või keevisõmbluse defekte?
V: Jah – kulunud kontaktotsak on üks levinumaid ja hõlpsamini diagnoositavaid kaare ebastabiilsuse algpõhjuseid MIG keevitamisel. Suurenenud või ovaalne ava võimaldab traadil kaotada pideva elektrikontakti, põhjustades mikrokaarde teket otsa sees, ebakorrapärast traadi etteandmist ja liigset pritsmist. Sellest tulenev kaare ebastabiilsus põhjustab keevisõmbluse profiilide ebaühtlust, vahelduvat poorsust ja suuremaid nõudeid keevitusjärgsele puhastamisele. Seletamatute kaarekõikumiste tõrkeotsingul peaks kontaktotsa kontrollimine ja asendamine olema esimeste diagnostiliste sammude hulgas.
K: Kuidas on õige viis MIG kontaktinõuannet installida?
V: Sisestage kontaktotsik gaasihajutisse ja pingutage kindlalt käsitsi või sobivate MIG tangidega, et tagada tugev elektriline kontakt otsa aluse ja hajuti korpuse vahel. Ots peab olema piisavalt pingul, et vältida ühenduse takistuskuumenemist, kuid liigne pöördemoment võib eemaldada M6 keermed või moonutada otsiku korpust ja kahjustada ava kontsentrilisust. Põleti korralise hoolduse ajal ja pärast otsaku vahetamist kontrollige alati tihedust. Õigesti paigaldatud otsik on kaare ühtlase jõudluse aluseks.
K: Kas INWELT Pana kontaktotsad ühilduvad algsete Panasonic taskulampidega?
V: Jah. INWELT Pana-tüüpi kontaktotsad on toodetud tööstusharu standardsete mõõtmete järgi ja ühilduvad originaalpõletisüsteemidega Panasonic P180, P350 ja P500 MIG , samuti suuremate tootjate järelturu ekvivalentidega, mis järgivad sama mõõtmete standardit. M6 keerme spetsifikatsioon ja otsa pikkuse mõõtmed on loodud otse paigaldamiseks ilma kohandamiseta.
Toote spetsifikatsioonid lühidalt
| Tehniliste andmete |
üksikasjad |
| Toote nimi |
MIG Keevituse kontaktotsik |
| Stiil |
Pana (ühildub Panasonic ) |
| Kaubamärk |
INWELT |
| Materjali valikud |
E-Cu (elektrolüütiline vask), CuCrZr (vask-kroom-tsirkoonium) |
| Keerme tüüp |
M6 |
| Ühilduv taskulampide seeria |
P180 (200A), P350 (340A), P500 (500A) |
| Töötsükli reiting |
60% DC (kõik platvormid) |
| Näpunäide Mõõdud |
M6 x 28 mm (P180), M6 x 40 mm (P350), M6 x 45 mm (P500) |
| Saadaval juhtmete suurused |
0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,4 mm, 1,6 mm |
| Pakendi kogus |
10 tk pakis (standardpakend) |
| Keevitusprotsess |
MIG /MAG ( GMAW ), räbustiga kaarkeevitus (FCAW) |
| Sertifikaadid |
ISO 9001 , CE , RoHS |
| Toiterežiim |
OEM / ODM tootmine |
| Näidiste saadavus |
Saadaval on tasuta hindamisnäidised |
| Tootja |
Changzhou INWELT Welding Technology Co., Ltd. |
| Päritoluriik |
Hiina |
| Tööstuse kogemus |
15+ aastat, teenindab 30+ riiki |
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių