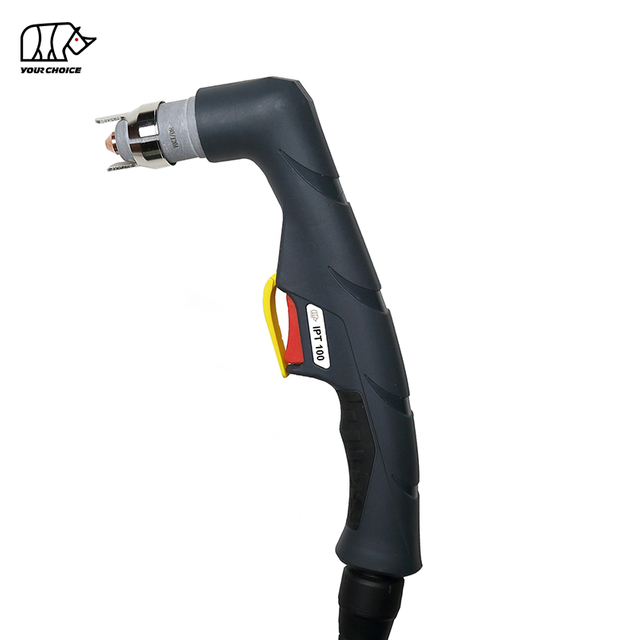
Доғаны шығармайтын плазмалық кескіш өндірісті тоқтатып, дайындау жобаларын кешіктіруі және техникалық қызмет көрсету шығындарын арттыруы мүмкін. Сіздің плазмалық кескіш мүлде жанбай ма, доға жасамай ауа үрлеп жатыр ма немесе дайындамаға берілмейтін пилоттық доға генерациялай ма, нақты себебін анықтау өте маңызды.
Неліктен плазмалық кескіш доғаланбайды? Ең жиі кездесетін себептерге ауа қысымының жеткіліксіздігі, тозған оттық шығын материалдары, дұрыс орнатылмаған алау құрамдас бөліктері, нашар жұмыс қысқышы қосылымдары, факелдің іске қосу сигналдарының ақаулары, қуат көзін қорғау ақаулары және пилоттық доға тізбегіндегі ақаулар жатады.
Бақытымызға орай, плазмалық доғаның іске қосылуының көптеген мәселелерін қымбат компоненттерді ауыстыру қажет болғанға дейін негізгі сыртқы тексерулер арқылы анықтауға болады.
Бұл нұсқаулық плазмалық кескіш доғаның істен шығуының жеті жалпы себебін, олардың белгілерін қалай тануға болатынын және ақауларды жоюдың тиісті қадамдарын түсіндіреді. Ол сондай-ақ пилоттық доға мәселелерін, ауа беру талаптарын, профилактикалық қызмет көрсетуді және кәсіби қызмет көрсету қажет болған кезде қамтиды.
Плазмалық кескіш доғаланбаған кезде бұл нені білдіреді?
Плазмалық кескіш электр өткізгіш материалдарды кесуге қабілетті жоғары температуралы плазмалық доғаны жасау үшін электр энергиясын және сығылған газ ағынын, әдетте ауаны пайдаланады.
Жабдықтың дизайнына байланысты алау пилоттық доғаны, контактілерді іске қосу механизмін немесе басқа доғаны бастау жүйесін пайдалануы мүмкін.
Пилоттық доғалық жүйеде бастапқы доға негізгі кесу доғасы дайындамаға ауысар алдында алаудың ішінде орнатылады. Содан кейін дайындама электрлік кесу тізбегінің бөлігі болады.
Плазмалық кескіш доғаланбаған кезде, доғаны бастау, пилоттық доғаны тұрақтандыру немесе дайындамаға тасымалдау кезінде ақау пайда болуы мүмкін.
Бұл әртүрлі мәселелер және әртүрлі шешімдерді қажет етуі мүмкін.
Плазма доғасының бұзылуының түрін қалай анықтауға болады?
Бөлшектерді ауыстырмас бұрын, плазмалық кескішті іске қосу әрекеті кезінде не болатынын дәл бақылаңыз.
Плазмалық кескіштің симптомы
Ықтимал себептері
Ұсынылған бірінші тексеру
Ауа ағыны және доғасы жоқ
Іске қосу тізбегі, машинаны қорғау, ауа беру немесе басқару ақауы
Ақаулық көрсеткіштерін, ауа беруді және алау қосылымын тексеріңіз
Ауа ағып жатыр, бірақ доға пайда болмайды
Тозған шығын материалдары, қате құрастыру, қауіпсіздік блокировкасы немесе іске қосу тізбегі
Факелдің шығыс материалдары мен ұстағыш қақпағын тексеріңіз
Пилоттық доға басталады, бірақ тасымалданбайды
Жұмыс қысқышының нашар байланысы, алаудың шамадан тыс қашықтығы немесе дұрыс кесу орнатуы
Жұмыстың қайтару жолын және алаудың тұғырын тексеріңіз
Доға басталады, бірақ бірден тоқтайды
Тұрақсыз ауа ағыны, зақымдалған шығын материалдары немесе қорғаныс жүйесі
Ағынды ауа қысымын және ақаулық көрсеткіштерін тексеріңіз
Доға үзік-үзік басталады
Бос алау қосылымы, тозған құрамдас бөліктер немесе тұрақсыз жабдықтау
Сыртқы қосылымдар мен шығын материалдарын тексеріңіз
Үздіксіз кесу кезінде доға тоқтайды
Ауа беру шектеулері, шамадан тыс жұмыс циклі немесе кесу жағдайлары
Ауа ағынын, температура ескертулерін және жұмыс шектерін тексеріңіз
Маңызды: Әрбір плазмалық кескіш ашық ауада көрінетін пилоттық доғаны ұстап тұруға арналмаған. Әрқашан арнайы машина мен алау үшін пайдалану нұсқауларын орындаңыз.
Ақауларды жою алдында қауіпсіздік шаралары
Плазмалық кесу жабдығы жоғары электр кернеуін, сығылған ауаны, доғаның қарқынды сәулеленуін және ыстық металды қамтиды.
Шығын материалдарын алу немесе тексеру алдында:
Плазмалық кескішті өшіріп, оны қуат көзінен ажыратыңыз.
Шамды және шығын материалдарын толығымен суытыңыз.
Сақталған ауа қысымын босату үшін өндірушінің нұсқауларын орындаңыз.
Тиісті қорғаныс құралдарын киіңіз.
Ешқашан алаудың қауіпсіздік блоктары немесе қорғаныс қосқыштарын айналып өтпеңіз.
Білікті техникалық қызмет көрсету маманы болмасаңыз, машина корпусын ашпаңыз немесе ішкі электр бөлшектеріне қол тигізбеңіз.
Кейбір плазмалық кескіштерде құрылғы ажыратылғаннан кейін қауіпті кернеуді сақтай алатын электр компоненттері бар.
Плазмалық кескіштің доғаланбауының 7 жалпы себептері және оларды қалай түзетуге болады
1. Ауа қысымының жеткіліксіздігі немесе ауа сапасының нашарлығы
Плазмалық кескіштің доғаланбағанын тексеретін бірінші нәрселердің бірі - қысылған ауа беру.
Плазмалық кесу доғаның пайда болуын қолдау, алаудың құрамдас бөліктерін салқындату және балқытылған материалды кесу аймағынан шығару үшін таза, құрғақ ауаның тұрақты ағынын қажет етеді.
Ауа беру жеткіліксіз немесе тұрақсыз болса, құрылғы доғаның басталуын болдырмауы немесе жұмыс кезінде өшуі мүмкін.
Жалпы симптомдар
Плазмалық кескіш ауаны үрлейді, бірақ доға жасамайды.
Пилоттық доға іске қосылады және тез жоғалады.
Құрылғы ауа қысымы туралы ескертуді көрсетеді.
Доғаның бастамасы сәйкес келмейтін болады.
Үздіксіз жұмыс кезінде кесу өнімділігі нашарлайды.
Неліктен төмен ауа қысымы доға проблемаларын тудырады?
Көптеген плазмалық кескіштер факелдің жұмыс істеуіне рұқсат бермес бұрын ауа қысымын немесе ауа ағынын бақылайды.
Егер қысым қажетті жұмыс ауқымынан төмен түссе, құрылғы қорғаныс блокировкасын қосуы мүмкін.
Ауа қысымы алау жұмыс істеп тұрған кезде де төмендеуі мүмкін, әсіресе компрессор жеткілікті ағынды сақтай алмаған кезде.
Бұл бос тұрған кезде тиісті қысымды көрсететін реттегіш кесу кезінде жүйеде жеткілікті ауа бар екенін міндетті түрде растамайды дегенді білдіреді.
Ылғал, май және басқа ластаушы заттар доғаның тұрақтылығына одан әрі әсер етіп, шығын материалдарының тозуын тездетуі мүмкін.
Оны қалай түзетуге болады
Ауа компрессорының дұрыс жұмыс істеп тұрғанын тексеріңіз.
Компрессордың қажетті ауа ағынын бере алатынына көз жеткізіңіз.
Ауа шлангінің ағып кетуін, шектеулерін және зақымдалған фитингтерді тексеріңіз.
Реттегішті және ауа сүзгісін тексеріңіз.
Жабдық ұсынған процедураны пайдаланып, ағынды жағдайда ауа қысымын тексеріңіз.
Ауа жүйесінен жиналған ылғалды ағызыңыз.
Қажет болса, ластанған сүзгі элементтерін ауыстырыңыз.
Плазмалық кескіш қандай ауа қысымын қолдануы керек?
Әрбір плазмалық кескіш үшін бір дұрыс ауа қысымы жоқ.
Қажетті қысым жабдық үлгісіне, алаудың конструкциясына, кесу токына және жұмыс жағдайларына байланысты.
Әрқашан арнайы плазмалық кесу жүйесі үшін берілген қысым мен ағын сипаттамаларын пайдаланыңыз.
2. Тозған немесе зақымдалған плазмалық алау шығын материалдары
Бұл компоненттер төтенше термиялық және электрлік жағдайларда жұмыс істейді және қалыпты кесу кезінде біртіндеп нашарлайды.
Тозған шығын материалдары плазмалық кескішті доғадан тоқтата ала ма?
Иә.
Қатты тозған электрод, зақымдалған саптама немесе дұрыс жұмыс істемейтін шығын материалдары жинағы доғаның басталуына кедергі келтіруі мүмкін.
Мысалы, шамадан тыс тозған электрод сенімді іске қосу үшін қажетті электрлік және механикалық жағдайларды қамтамасыз ете алмайды.
Зақымдалған саптама доға мен газ ағынының сипаттамаларын да бұзуы мүмкін.
Кейбір жағдайларда тұтынылатын материалдың зақымдануы алаудың мезгіл-мезгіл іске қосылуын тудыруы мүмкін.
Зақымдалған плазмалық алау материалдарының белгілері
Құрамдас
Жалпы тозу немесе зақымдану
Ықтимал әсер
Электрод
Шамадан тыс эрозия, зақымдалған кірістіру немесе қалыптан тыс тозу
Қиын немесе сәйкес емес доғаның іске қосылуы
Саптама
Ұлғайған немесе бұрмаланған тесік, жану немесе деформация
Тұрақсыз доға және нашар кесу сапасы
Айналмалы сақина
Жарықтар, ластану немесе бітеліп қалған өтулер
Газды дұрыс таратпау
Ұстағыш қақпақ
Жарықтар, зақымдалған жіптер немесе дұрыс емес отыру
Алауды жинау немесе қауіпсіздікті анықтау ақаулары
Қалқан
Шамадан тыс шашырау, зақымдану немесе бітелу
Нашар газ ағыны және кесу өнімділігі
Оны қалай түзетуге болады
Кез келген шығын материалдарын тексермес бұрын электр қуатын ажыратыңыз және алауды суытыңыз.
Шығын материалдарын алауды өндірушінің нұсқауларына сәйкес алып тастаңыз.
Электродтың шамадан тыс тозуын, саптаманың зақымдалуын және айналмалы сақинада жарықтар немесе ластану бар-жоғын тексеріңіз.
Зақымдалған құрамдастарды алау үлгісіне және кесу қолданбасына сәйкес келетін шығын материалдарымен ауыстырыңыз.
Электрод пен саптаманың екеуі де айтарлықтай тозған кезде, оларды бірге ауыстыру тұрақты кесу өнімділігін қалпына келтіруге көмектеседі.
Бірге жұмыс істеуге арналмаған шығын материалдарын араластырмаңыз.
Техникалық қызмет көрсету кеңесі: Қайталанатын доғалық іске қосу ақаулары шығын материалдарын одан әрі зақымдауы мүмкін. Шамның триггерін үздіксіз басудың орнына себебін зерттеңіз.
3. Дұрыс орнатылмаған шығын материалдары немесе алаудың қауіпсіздігін блоктау ақаулары
Плазмалық кескіш тіпті оның шығын материалдары салыстырмалы түрде жаңа болса да доға жасамауы мүмкін.
Ықтимал себептердің бірі - алауды дұрыс жинамау.
Көптеген плазмалық кескіш алаулар белгілі бір алау компоненттерінің дұрыс орнатылғанын анықтау үшін қауіпсіздік механизмін пайдаланады.
Конструкцияға байланысты бұл бөліктерді орнындағы жүйе, қақпақ сенсоры немесе алаудың қауіпсіздік блокировкасы деп атауға болады.
Қажетті құрамдас бөліктер жоқ немесе дұрыс орнатылмаған болса, жабдық доғаның басталуын болдырмауы мүмкін.
Жалпы орнату мәселелері
Бекіткіш қақпақ дұрыс орнатылмаған.
Қате электрод немесе саптама орнатылған.
Айналмалы сақина жоқ немесе дұрыс орнатылмаған.
Шығын материалдары дұрыс емес реттілікпен орнатылған.
Шамның құрамдас бөлігі зақымдалған немесе дұрыс сәйкес келмейді.
Алау жинағы оның қауіпсіздікті анықтау жүйесін қанағаттандырмайды.
Неліктен плазмалық кескіш шығын материалдарын ауыстырғаннан кейін доғаны тоқтатады?
Егер плазмалық кескіш шығын материалдарын ауыстырғаннан кейін бірден жұмысын тоқтатса, қате құрастыру немесе үйлесімсіз ауыстыру бөлшектері бірінші зерттелетін мүмкіндіктердің бірі болуы керек.
Жеке құрамдас бөліктер ұқсас болып көрінсе де, олардың өлшемдері мен жұмыс талаптары әртүрлі болуы мүмкін.
Қате бөлшектер алаудың дұрыс жиналуына немесе мақсатына сай жұмыс істеуіне кедергі келтіруі мүмкін.
Оны қалай түзетуге болады
Плазмалық кескішті өшіріп, ажыратыңыз.
Шам салқындағаннан кейін шығын материалдарын алыңыз.
Әрбір компонент алау үлгісіне сәйкес келетінін растаңыз.
Құрамдас бөліктердің физикалық зақымдалуын тексеріңіз.
Шығын материалдарын көрсетілген ретпен қайта орнатыңыз.
Бекіткіш қақпақты алау нұсқауларына сәйкес бекітіңіз.
Құрылғыны қайта іске қосқан кезде шамға қатысты ескертулердің сақталатынын тексеріңіз.
Құрамдас бөліктерді күштеп орналастырмаңыз немесе көрсетілген талаптардан асатын бөлшектерді қатты тартпаңыз.
Маңызды: Плазмалық кескішті жану үшін ешқашан алау қақпағының сенсорын немесе басқа қауіпсіздік блокировкасын айналып өтпеңіз.
Қауіпсіздікті анықтау жүйесі дұрыс құрастырудан кейін ақау туралы хабарлауды жалғастырса, кәсіби тексеру қажет болуы мүмкін.
4. Жұмыс қысқышының нашар қосылымы немесе кесу тізбегі аяқталмаған
Жұмыс қысқышының нашар байланысы кесу доғасының беріліс мәселелерінің жалпы себебі болып табылады.
Жұмыс қысқышы дайындама мен плазмалық кесу қуат көзі арасындағы электрлік қайтару жолын қамтамасыз етеді.
Бұл қосылым бос, ластанған немесе үзілген болса, негізгі кесу доғасы дұрыс тасымалданбауы немесе тұрақты болып қалуы мүмкін.
Нашар жұмыс қысқышы плазмалық кескішті доғадан сақтай ала ма?
Бұл доғаны іске қосу жүйесіне байланысты.
Кейбір плазмалық кескіштерде жеткіліксіз жұмыс қайтару жолы доғаның сәтті басталуын болдырмайды.
Пилоттық доғалық жүйелерде пилоттық доға әлі де басталуы мүмкін, бірақ кесу доғасы дайындамаға берілмеуі мүмкін.
Бұл айырмашылық жанып жатқандай көрінетін, бірақ кесілмейтін плазмалық кескішті диагностикалау кезінде маңызды.
Жұмыс қысқыштарының жалпы мәселелері
Қысқыш боялған немесе қатты тот басқан бетке бекітіледі.
Қысқыш жақтардың электрлік байланысы нашар.
Жұмысты қайтару кабелі зақымдалған.
Қуат көзіндегі қосылым бос.
Қысқыш дайындамаға сенімсіз электр жолы бар құрамдас бөлікке бекітіледі.
Оны қалай түзетуге болады
Жұмыс қысқышын және кері кабельді машина ажыратылған күйде тексеріңіз.
Бояуды, қатты тотты немесе басқа оқшаулағыш ластануды қысқыштың контакті аймағынан алып тастаңыз.
Жұмыс қысқышын таза, өткізгіш металлға мықтап бекітіңіз.
Практикалық жағдайда кесу үстелі немесе арматура арқылы белгісіз жолға сүйенбей, оны дайындамаға тікелей қосыңыз.
Қайтару кабелінің көрінетін зақымдалуын тексеріңіз және ақаулы құрамдастарды ауыстырыңыз.
Қосылымдар қалпына келтірілгеннен кейін өндіруші ұсынған процедураны пайдаланып жүйені тексеріңіз.
Алаудың қашықтығы доғаның берілуіне әсер ете ме?
Иә.
Факел мен дайындама арасындағы шамадан тыс қашықтық доғаның сәтті тасымалдануын болдырмайды немесе кесу доғасын тұрақсыз етеді.
Факел мен шығын конфигурациясы үшін дұрыс тіреу немесе кесу биіктігін пайдаланыңыз.
Егер алау белгілі бір сүйреп кесу немесе тіреу техникасын қажет етсе, әмбебап кесу қашықтығын қолданбай, осы талапты орындаңыз.
5. Ақаулы алау триггері, Кабель жинағы , немесе Қосылым
The плазмалық алау триггері кесу ретін бастау пәрменін жібереді.
Триггер сигналы басқару жүйесіне жетпесе, машина қажетті ауа мен доғаны іске қосу операцияларын бастамауы мүмкін.
Сондай-ақ алау кабельдері мен қосқыштары қайта-қайта иілу, тарту, механикалық әсер ету немесе цех жағдайының әсерінен нашарлауы мүмкін.
Алаудың триггерінің немесе кабель ақауының белгілері
Шамның триггері басылғанда ештеңе болмайды.
Шам мезгіл-мезгіл жұмыс істейді.
Құрылғы шамды қосу ақауын көрсетеді.
Доғаның іске қосылуы алау кабелін жылжытқаннан кейін сенімсіз болады.
Ауа және доғаны іске қосу реті күткендей жұмыс істемейді.
Алауды қосу ақауларына не себеп болады?
Ықтимал себептерге зақымдалған триггер қосқышы, бос қосқыш, сынған басқару өткізгіші немесе дұрыс орнатылмаған алау жинағы жатады.
Нақты белгілер машинаның басқару құрылымына байланысты.
Кейбір жүйелер доға жасамай ауа ағынын белсендіруі мүмкін, ал басқалары бүкіл кесу ретін болдырмауы мүмкін.
Оны қалай түзетуге болады
Сыртқы визуалды тексеруден бастаңыз.
Факел қосқышының дұрыс орнатылғанын және бекітілгенін тексеріңіз.
Кабель қаптамасының, қосқыш корпусының, триггердің және алау тұтқасының көрінетін зақымдалуын іздеңіз.
Тұтқаны немесе қуат көзінің қосылымының жанында алау кабелін күрт майыстырмаңыз.
Қосқыш зақымдалса немесе алау үзіліспен жұмыс істей берсе, пайдалануды тоқтатыңыз және білікті тексеруді немесе ауыстыруды ұйымдастырыңыз.
Тиісті техникалық біліктілік пен қызмет көрсету процедураларынсыз қуатталған триггерді немесе іске қосу тізбектерін сынауға тырыспаңыз.
Практикалық кеңес: Егер плазмалық кескіш қайта-қайта іске қосылмаса және ақау алау кабелінің қозғалысына байланысты пайда болса, байланысты емес шығын материалдарын ауыстырмас бұрын зақымдалған кабель жинағын немесе қосқышты тексеру керек.
6. Дұрыс емес қуат көзі немесе термиялық қорғаныс
Плазмалық кесу жабдығы тұрақты электрмен жабдықтауды және дұрыс жұмыс жағдайларын қажет етеді.
Егер кіріс қуаты рұқсат етілген ауқымнан тыс болса, қорғаныс ақауы белсенді болса немесе машина жұмыс циклінен асып кетсе, плазмалық кескіш доғаны бастаудан бас тартуы мүмкін.
Жалпы симптомдар
Құрылғы қосылады, бірақ жанбайды.
Ақаулық немесе температура туралы ескерту көрсетіледі.
Ұзақ кесуден кейін плазмалық кескіш тоқтайды.
Жабдық ауыр жұмыс жүктемесінде үзіліспен жұмыс істейді.
Басқа жабдық бірдей электр көзінде жұмыс істегенде, доғаның қосылуы сенімсіз болады.
Кіріс қуаты плазмалық доғаның іске қосылуына қалай әсер етуі мүмкін?
Плазмалық кескіш оның номиналды кернеуіне, жиілігіне, фазасына және ток талаптарына сәйкес келетін электрмен жабдықтауды қажет етеді.
Жеткіліксіз қуат, жарамсыз ұзартқыш кабель немесе дұрыс қосылмау қалыпты жұмыс істеуге кедергі келтіруі мүмкін.
Құрылғы қауіпті жағдайды анықтаған кезде қорғаныс жүйелері кесу шығысын да өшіруі мүмкін.
Плазмалық кескіштің жұмыс циклі дегеніміз не?
Жұмыс циклі белгілі бір уақыт кезеңінде, әдетте он минуттық циклде белгілі бір шығыста машинаның қанша уақыт жұмыс істей алатындығын сипаттайды.
Мысалы, белгілі бір шығыстағы 60% жұмыс циклі әдетте анықталған сынақ жағдайларында он минуттық кезең ішінде машинаның алты минуттық жұмыс істеуге есептелгенін көрсетеді.
Нақты салқындату талаптары машина мен жұмыс ортасына байланысты.
Номиналды жұмыс циклінен асып кету термиялық қорғаныстың іске қосылуына себеп болуы мүмкін.
Оны қалай түзетуге болады
Құрылғының дисплейін немесе ескерту индикаторларын тексеріңіз.
Кіріс көзі мен электр қондырғысының жабдықтың техникалық сипаттамаларына сәйкес келетінін тексеріңіз.
Таңдалған жұмыс режимі мен параметрлердің жоспарланған кесу процесіне сәйкес келетінін растаңыз.
Егер термиялық ескерту белсенді болса, кесуді тоқтатыңыз және оның пайдалану нұсқауларына сәйкес машинаны суытыңыз.
Желдету саңылауларын таза ұстаңыз және жабдықтың айналасында жеткілікті бос орын қалдырыңыз.
Электр немесе жылу ақаулары туралы хабарлауды жалғастыратын машинаны қайта-қайта қалпына келтірмеңіз.
7. Пилоттық доға Тізбек немесе ішкі электрлік құрамдас ақау
Ауа беру, алау материалдары, жұмыс қысқышы, алау жинағы және жұмыс шарттары дұрыс болса, мәселе ішкі электр ақауын қамтуы мүмкін.
Плазмалық кескіш конструкциясына байланысты доғалық іске қосу жүйесінде басқару схемасы, коммутациялық компоненттер, сенсорлар және басқа электрлік жинақтар болуы мүмкін.
Осы жүйелердің біріндегі ақау алаудың доғаны бастауға немесе ұстап тұруына кедергі келтіруі мүмкін.
Пилоттық доға Тізбек ақауының белгілері қандай?
Мүмкін белгілерге мыналар жатады:
Ауа қалыпты түрде өтеді, бірақ доға пайда болмайды.
Құрылғы доғаның іске қосылу ақауы туралы қайта-қайта хабарлайды.
Дұрыс орнатылған жаңа шығын материалдары жұмысты қалпына келтірмейді.
Факел қосылымдары және сыртқы жабдықтау жағдайлары қалыпты болып көрінеді.
Құрылғы қалыпты сыртқы тексерулерден өткеніне қарамастан доғаны іске қоса алмайды.
Бұл белгілер ішкі компоненттің істен шыққанын дәлелдемейді. Олар қосымша кәсіби диагноз қажет болуы мүмкін екенін көрсетеді.
Оны қалай түзетуге болады
Алдымен ұсынылған сыртқы тексерулерді аяқтаңыз.
Жабдық үлгісін, ақау кодын, жұмыс жағдайларын және нақты белгілерін жазып алыңыз.
Тиісті диагностика процедурасы үшін білікті қызмет көрсету маманына немесе жабдық өндірушісіне хабарласыңыз.
Ішкі доғаны іске қосу жүйелері қауіпті электр кернеулері мен жинақталған энергияны қамтуы мүмкін.
Тиісті дайындықсыз және жабдықсыз қуат көзін ашпаңыз, қорғаныс тізбектерін айналып өтпеңіз немесе ішкі электрлік жөндеу жұмыстарын жасамаңыз.
Қуат көзін ауыстыру қарапайым сыртқы себептер жоққа шығарылмаған кезде ақауларды жоюдың бірінші қадамы болмауы керек.
Доғаланбайтын плазмалық кескіштің ақаулықтарын қалай жоюға болады?
Жүйелі ақауларды жою процесі қымбат бөлшектерді қажетсіз ауыстырусыз мәселені анықтауға көмектеседі.
Себепті қысқарту үшін келесі ретті пайдаланыңыз.
1-қадам: Нақты симптомды анықтаңыз
Машинаның мынаны анықтаңыз:
Ауа ағыны және доғасы жоқ.
Ауа ағынын жасайды, бірақ доға жоқ.
Тасымалдамайтын пилоттық доғаны бастайды.
Бірден тоқтайтын доғаны шығарады.
Ара-тұра басталады.
Бұл бастапқы бақылау бірнеше байланысты емес мүмкіндіктерді жоя алады.
Содан кейін қуат көзінен ажыратып, шығын материалдары мен алау жинағын тексеріңіз.
Ауыстырылатын құрамдастардың алау үшін дұрыс екеніне көз жеткізіңіз.
Сыртқы құрамдас бөліктер жақсы күйде болса және машина доға жасамай әлі де ауаны үрлеп тұрса, кәсіби электрлік диагностика қажет болуы мүмкін.
Ескертпе: Кейбір плазмалық кескіштер кескеннен кейін қысқа уақыт ішінде ауаны үрлеуді жалғастырады. Бұл ағыннан кейінгі салқындату циклі қалыпты және автоматты түрде ақаулық ретінде түсіндірілмеуі керек.
Неліктен Пилоттық доға іске қосылады, бірақ дайындамаға тасымалданбайды?
Плазмалық кескіш пилоттық доғаны сәтті жасай алады, бірақ негізгі кесу доғасын орната алмайды.
Бұл әдетте пилоттық доғаны тасымалдау мәселесі ретінде сипатталады.
Пилоттық доға және тасымалданатын кесу доғасы әртүрлі функцияларды орындайды.
Пилоттық доға доғаның басталуын қолдайды, ал тасымалданатын доға дайындама арқылы электрлік кесу жолын қамтамасыз етеді.
Егер пилоттық доға бар болса, бірақ машина кеспесе, доғаны тасымалдау үшін қажетті шарттарға назар аударыңыз.
Пилоттық доға Тасымалдау сәтсіздігінің жалпы себептері
Ықтимал себебі
Неліктен маңызды
Ұсынылатын әрекет
Жұмыс қысқышының нашар байланысы
Кесу тізбегі толық емес болуы мүмкін
Қысқышты таза металға қосыңыз
Шамның шамадан тыс тоқтауы
Доға сәтті тасымалданбауы мүмкін
Белгіленген кесу биіктігін пайдаланыңыз
Лас немесе қапталған дайындама
Электр байланысы сенімсіз болуы мүмкін
Тиісті контакт аймағын тазалаңыз
Дұрыс емес шығын материалдары
Доға сипаттамалары қолданбаға сәйкес келмеуі мүмкін
Дұрыс шығын материалдар жинағын орнатыңыз
Дұрыс емес жұмыс параметрлері
Кесу шарттары қолайсыз болуы мүмкін
Таңдалған режим мен параметрлерді тексеріңіз
Тұрақсыз ауа беру
Доғаның қалыптасуы мен тұрақтылығы әсер етуі мүмкін
Жұмыс жағдайында қысым мен ағынды тексеріңіз
Көшіруге мәжбүрлеу үшін пилоттық доғаны ашық ауаға қайта-қайта атудан аулақ болыңыз.
Жабдықтың ұсынылған іске қосу және сынау процедураларын орындаңыз.
Неліктен плазмалық кескіш доғаны бастайды, содан кейін тоқтайды?
Қалыпты іске қосылатын, бірақ кесу кезінде тоқтайтын плазмалық кескіште ешқашан іске қосылмайтыннан басқа мәселе болуы мүмкін.
Жалпы себептерге тұрақсыз ауа ағыны, тозған шығын материалдары, шамадан тыс кесу қашықтығы, нашар жұмыс қайтару жолы немесе термиялық қорғаныс жатады.
Сәтсіздік уақыты пайдалы диагностикалық ақпаратты береді.
Іске қосылғаннан кейін доға дереу тоқтаса , шығын материалдарын, алау жинағын, ауа беруді және жұмыс қысқышын тексеріңіз.
Егер доға кесілгеннен кейін бірнеше минуттан кейін тоқтаса , машинаның температура индикаторларын, жұмыс циклін және ауа беру қуатын тексеріңіз.
Дайындама бойымен қозғалған кезде доға тоқтаса , кесу биіктігін, кабель күйін, жұмыстың қайтару жолын және кесу параметрлерін тексеріңіз.
Сондай-ақ материалдың қалыңдығы мен кесу жылдамдығы жабдықтың номиналды қуатына сәйкес келетінін растаңыз.
Жаңа плазмалық алау шығын материалдары доғасыз ақауларды тудыруы мүмкін бе?
Иә. Жаңа шығын материалдарын орнату доғаның сәтті басталуына автоматты түрде кепілдік бермейді.
Ауыстырылатын бөлшектер арнайы алаумен үйлесімді және дұрыс орнатылған болуы керек.
Ықтимал проблемаларға мыналар жатады:
Дұрыс емес электрод өлшемдері.
Сәйкес келмейтін саптама дизайны.
Қате кесу-ток рейтингі.
Айналмалы сақина жоқ немесе дұрыс орналаспаған.
Сақтау қақпағын дұрыс орнатпау.
Зақымдалған ауыстыру компоненттері.
Құрамдас өлшемдері немесе жұмыс талаптары әртүрлі болған кезде түпнұсқаға ұқсас болуы мүмкін.
Осы себепті алау үлгісінің үйлесімділігі тек көрнекі ұқсастықтан маңыздырақ.
Егер плазмалық кескіш шығын материалдарын ауыстырғаннан кейін бірден доғаның жарылуын тоқтатса, қуат көзі істен шықты деп есептемес бұрын жаңадан орнатылған құрамдастарды тексеріңіз.
Плазмалық кескіш доғаның іске қосылу мәселелерін қалай болдырмауға болады?
Алдын ала техникалық қызмет көрсету күтпеген кесу үзілістерін азайтады, тұтыну материалдарының қызмет ету мерзімін ұзартады және тұрақты өндірісті қолдайды.
1. Таза, құрғақ ауа қорын ұстаңыз
Компрессорды, ауа сүзгісін, реттегішті және ылғалды бөлу жүйесін жүйелі түрде тексеріңіз.
Жиналған суды төгіп тастаңыз және қажет болған жағдайда сүзгі элементтерін ауыстырыңыз.
Тұрақты ауа сапасы алаудың құрамдас бөліктерін қорғауға және тұрақты кесу шарттарын сақтауға көмектеседі.
2. Кесу алдында шығын материалдарын тексеріңіз
Электрод пен саптаманың көрінетін тозуын тексеріңіз.
Айналмалы сақина мен бекіткіш қақпақты зақымданбағанын тексеріңіз.
Құрамдас бөліктерді олардың нақты күйіне және жабдықтың техникалық қызмет көрсету бойынша ұсыныстарына сәйкес ауыстырыңыз.
3. Дұрыс шығын материалдарын пайдаланыңыз
Шығын материалдарын алау үлгісіне, жұмыс токына және кесу қолданбасына сәйкестендіріңіз.
Бірге жұмыс істеуге арналмаған бөліктерді біріктірмеңіз.
4. Алауды қорғаңыз Кабель жинағы
Шамадан тыс иілуді, жаншуды, тартуды және қажалуды болдырмаңыз.
Факел кабелін өткір жиектерден және қозғалатын жабдықтан алыс бағыттаңыз.
Коннекторлар мен кабель қаптамаларын жүйелі түрде тексеріңіз.
5. Жұмыс қысқышының сенімді контактісін сақтаңыз
Жұмыс қысқышын таза ұстаңыз және кері кабельдің зақымдалуын тексеріңіз.
Кесу алдында қысқышты қолайлы өткізгіш бетке жалғаңыз.
6. Номиналды жұмыс циклін орындаңыз
Құрылғыны белгіленген жұмыс шегінде пайдаланыңыз.
Тиісті желдетуді қамтамасыз етіңіз және термиялық ескертулерге дереу жауап беріңіз.
7. Техникалық қызмет көрсету жазбасын сақтаңыз
Өндіріс цехтары мен өнеркәсіптік пайдаланушылар үшін қарапайым техникалық қызмет көрсету жазбасы қайталанатын ақауларды анықтауға көмектеседі.
Пайдалы ақпарат мыналарды қамтиды:
Техникалық қызмет көрсету элементі
Не жазу керек
Алау үлгісі
Үлгі және үйлесімді шығын материалдар жинағы
Кесу тогы
Әдеттегі жұмыс ауқымы
Тұтынылатын жағдай
Электрод пен саптаманың тозуы
Ауамен қамтамасыз ету
Қысым, ағын және сүзгі жағдайы
Ақаулық белгілері
Доға жоқ, үзік доға немесе сәтсіз тасымалдау
Түзету әрекеті
Құрамдас бөліктер тексерілді немесе ауыстырылды
Нәтиже
Қалыпты кесу қалпына келтірілді ме
Тұрақты тексеру процесі техникалық қызмет көрсету топтарына тұтыну материалдарының әдеттегі тозуын қайталанатын жабдық ақауларынан ажыратуға көмектеседі.
Плазмалық кесу жанарғысы ауыстырмас бұрын нені тексеру керек?
Егер бар болса плазмалық кесу алауы зақымдалған немесе доғаны іске қосу ақаулары қайталанса, үйлесімді ауыстыруды таңдау өте маңызды.
Ауыстырылатын шамды тек сыртқы түріне немесе жарияланған ток күші бойынша таңдауға болмайды.
Сатып алу алдында келесі сипаттамаларды тексеріңіз.
Таңдау факторы
Неліктен маңызды
Плазмалық кескіш үлгісі
Шамды қуат көзімен бірге пайдалануға болатынын анықтайды
Шамды қосу түрі
Үйлесімді электрлік, пневматикалық және басқару қосылымдарын қамтамасыз етеді
Номиналды кесу тогы
Белгіленген пайдалану талаптарына сәйкес болуы керек
Доғаны іске қосу жүйесі
Жабдықтың іске қосу және басқару құрылымына сәйкес келуі керек
Тұтынылатын үйлесімділік
Электродты, саптаманы және оған қатысты қосалқы бөлшектерді анықтайды
Факелдік кабель ұзындығы
Жұмыс станциясының орналасуына және өңдеуіне әсер етеді
Қолмен немесе механикаландырылған қолдану
Сәйкес алау конфигурациясын анықтайды
Қауіпсіздік және бақылау талаптары
Шамның қорғаныс функцияларының дұрыс жұмыс істеуін қамтамасыз етеді
Дәнекерлеу жабдықтарының дистрибьюторлары, жөндеу орталықтары және өнеркәсіптік сатып алу топтары үшін тапсырыс беру алдында осы мәліметтерді тексеру үйлесімділік мәселелерін және қажетсіз қайтаруды азайтады.
Ауыстыру алауын немесе шығын материалдарын сұрағанда, бар алау үлгісін, машина үлгісін, қосқыш мәліметтерін және жұмыс тогын қамтамасыз етіңіз.
Түпнұсқа алау мен тұтынылатын компоненттердің фотосуреттері де жеткізушіге үйлесімділікті тексеруге көмектесуі мүмкін.
Плазмалық кескіштің доғасыз ақаулары туралы жиі қойылатын сұрақтар
1. Неліктен менің плазмалық кескішім доғаланбайды?
Плазмалық кескіш ауа қысымының жеткіліксіздігі, тозған шығын материалдары, дұрыс емес алау жинағы, нашар электрлік кері байланыс, триггер ақаулары, қорғаныс ақаулары немесе ішкі доғаны іске қосу тізбегінің ақаулары салдарынан доға істемеуі мүмкін.
Ақаулық индикаторларын, ауа беруді, алау материалдарын және сыртқы қосылымдарды тексеруден бастаңыз.
2. Неліктен менің плазмалық кескішімде ауа бар, бірақ доға жоқ?
Доғасыз ауа ағыны тозған шығын материалдарын, алаудың дұрыс жиналмағанын, қанағаттандырылмаған қауіпсіздік блокировкасын, басқару сигналының ақаулығын немесе доғаның ішкі іске қосылу ақаулығын көрсетуі мүмкін.
Құрылғының ескерту индикаторларын тексеріңіз және электр қуаты ажыратылған алау құрамдастарын тексеріңіз.
3. Менің плазмалық кескішім Пилоттық доға неге жұмыс істемейді?
Пилоттық доға зақымдалған шығын материалдары, дұрыс құрастырылмау, жеткіліксіз ауа беру, алауды қосу ақаулары немесе іске қосу жүйесіндегі ақаулар салдарынан істен шығуы мүмкін.
Барлық плазмалық кескіштер бірдей пилоттық доғалық конструкцияны пайдаланбайды, сондықтан сәйкес диагностикалық процедура жабдыққа байланысты.
4. Неліктен менің плазмалық кескіш Пилоттық доға іске қосылады, бірақ кесілмейді?
Егер пилоттық доға іске қосылса, бірақ негізгі кесу доғасы берілмесе, жұмыс қысқышын, дайындаманың контактісін, алау тұғырын, шығын материалдарын және жұмыс параметрлерін тексеріңіз.
Нашар жұмыс қайтару жолы немесе алаудың шамадан тыс қашықтығы доғаны сәтті тасымалдауға кедергі келтіруі мүмкін.
5. Нашар электрод плазмалық кескіштің жанбауын тудыруы мүмкін бе?
Иә. Қатты тозған немесе зақымдалған электрод доғаның сенімді қосылуына кедергі келтіруі мүмкін.
Электродты шамадан тыс эрозияға немесе қалыптан тыс зақымдануға тексеріп, қажет болған жағдайда оны ауыстырыңыз.
Сондай-ақ саптаманы және басқа шығын материалдарын тиісті тозу үшін тексеріңіз.
6. Лас саптама плазмалық кескішті доғадан тоқтата ала ма?
Ластанған, бітеліп қалған немесе зақымдалған саптама газ ағыны мен доғаның әрекетіне әсер етуі мүмкін.
Ақаулықтың ауырлығына және алаудың дизайнына байланысты ол сенімсіз іске қосуға немесе тұрақсыз кесуге ықпал етуі мүмкін.
Зақымдалған шығын материалдарын алаудың техникалық сипаттамаларына сәйкес тексеріңіз және ауыстырыңыз.
7. Плазмалық кескішке қандай ауа қысымы қажет?
Дұрыс ауа қысымы плазмалық кескіш пен алау үлгісіне байланысты.
Әрқашан жабдықтың белгіленген қысым мен ағын талаптарын орындаңыз.
Ағынды жағдайда ауа беруді тексеріңіз, себебі факел жұмыс істеген кезде қысым төмендеуі мүмкін.
8. Нашар жұмыс қысқышы плазмалық кескіштің кесілмеуіне себеп болуы мүмкін бе?
Иә. Нашар жұмыс қысқышы қосылымы негізгі кесу доғасының дұрыс тасымалдануын болдырмайды немесе тұрақсыз кесуді тудыруы мүмкін.
Жұмыс қысқышын таза, өткізгіш металлға мықтап жалғаңыз және кері кабельдің зақымдалуын тексеріңіз.
9. Неліктен менің плазмалық кескіш бірнеше секундтан кейін доғаны тоқтатады?
Ықтимал себептерге тұрақсыз ауа ағыны, зақымдалған шығын материалдары, доғаның нашар өтуі, басқару ақауы немесе белсенді қорғаныс жүйесі жатады.
Ұзақ кесілгеннен кейін мәселе туындаса, қызып кету мен жұмыс циклінің шектеулерін де тексеріңіз.
10. Неліктен менің плазмалық кескішім шығын материалдарын ауыстырғаннан кейін доғаланбайды?
Шығын материалдарын дұрыс таңдамау немесе құрастыру ықтимал себеп болуы мүмкін.
Электродтың, саптаманың, айналмалы сақинаның және бекіткіш қақпақтың шаммен үйлесімді екенін және дұрыс ретпен орнатылғанын растаңыз.
Құрылғыда алау жинағы немесе қауіпсіздікке қатысты ақау бар-жоғын тексеріңіз.
11. Плазма алауымның нашар екенін қалай білемін?
Ықтимал белгілерге көзге көрінетін алаудың зақымдалуы, триггердің үзіліссіз жұмысы, зақымдалған кабель оқшаулауы, қайталанатын қосылым ақаулары немесе сыртқы шығын материалдары мен жұмыс жағдайлары тексерілгеннен кейін доғаны іске қосудың тұрақты ақаулары жатады.
Бұл белгілер әрқашан толық шамды ауыстыру қажет дегенді білдірмейді.
Білікті тексеру мәселенің ауыстырылатын құрамдас бөлігімен шектелгенін немесе алау жинағымен байланысты екенін анықтауға көмектеседі.
Зақымданған электр оқшаулауын, жану иісін, қалыптан тыс шуды, қайталанатын қорғаныс ақауларын немесе электр тогының қауіптілігінің басқа белгілерін байқасаңыз, жабдықты пайдалануды тоқтатыңыз.
Ұсынылған сыртқы тексерулерден кейін құрылғы сәтсіздікке ұшыраған кезде де кәсіби қызмет көрсету орынды.
Ешқашан қауіпсіздік құрылғыларын айналып өтпеңіз немесе ішкі жоғары вольтты құрамдастарды біліктілігі жоқ жөндеуге әрекет жасамаңыз.
Соңғы ойлар: доғасы жоқ плазмалық кескішті қалай түзетуге болады
Плазмалық кескіш доғаланбаған кезде, бөлшектерді ауыстырмас бұрын дәл ақаулық симптомын анықтау ең тиімді әдіс болып табылады.
Ауа беру және машина ақауларының көрсеткіштерінен бастаңыз. Содан кейін алаудың шығын материалдарын тексеріңіз, дұрыс құрастырылғанын растаңыз және жұмыс қысқышы мен сыртқы қосылымдарды тексеріңіз.
Егер пилоттық доға іске қосылса, бірақ берілмесе, электрлік қайтару жолына, кесу биіктігіне және жұмыс жағдайларына назар аударыңыз.
Егер машинада ауа ағыны болса, бірақ дұрыс сыртқы жағдайларға қарамастан доға болмаса, басқару немесе ішкі доғаны іске қосу мәселесі кәсіби диагнозды қажет етуі мүмкін.
Сенімді плазмалық кесудің кілті - дұрыс сәйкестендірілген алау, дұрыс орнатылған шығын материалдары, тұрақты ауа ағыны, дұрыс электр қосылымдары және жабдықтың номиналды шектерінде жұмыс істеу.
Жабдық дистрибьюторлары, дайындау шеберханалары және өнеркәсіптік техникалық қызмет көрсету топтары үшін осы жеті жалпы себепті түсіну қажетсіз ауыстыру шығындарын азайтуға, ақауларды жою тиімділігін арттыруға және сенімдірек кесу өнімділігін қолдауға мүмкіндік береді.
Бұл веб-сайт cookie файлдарын және ұқсас технологияларды ('cookie') пайдаланады. Сіздің келісіміңіз бойынша, сізді қызықтыратын мазмұнды бақылау үшін аналитикалық cookie файлдарын және қызығушылыққа негізделген жарнаманы көрсету үшін маркетингтік cookie файлдарын пайдаланады. Бұл шаралар үшін біз үшінші тарап провайдерлерін пайдаланамыз, олар да деректерді өз мақсаттары үшін пайдалана алады.
'Барлығын қабылдау' түймесін басу немесе жеке параметрлерді қолдану арқылы келісіміңізді бересіз. Одан кейін деректеріңіз деректерді қорғаудың сәйкес деңгейі жоқ және әсіресе жергілікті билік органдары қол жеткізуіне тиімді түрде кедергі келтірмейтін АҚШ сияқты ЕО-дан тыс үшінші елдерде де өңделуі мүмкін. Келісіміңізден кез келген уақытта дереу бас тарта аласыз. 'Барлығын қабылдамау' түймесін бассаңыз, тек қатаң қажетті cookie файлдары пайдаланылады.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių