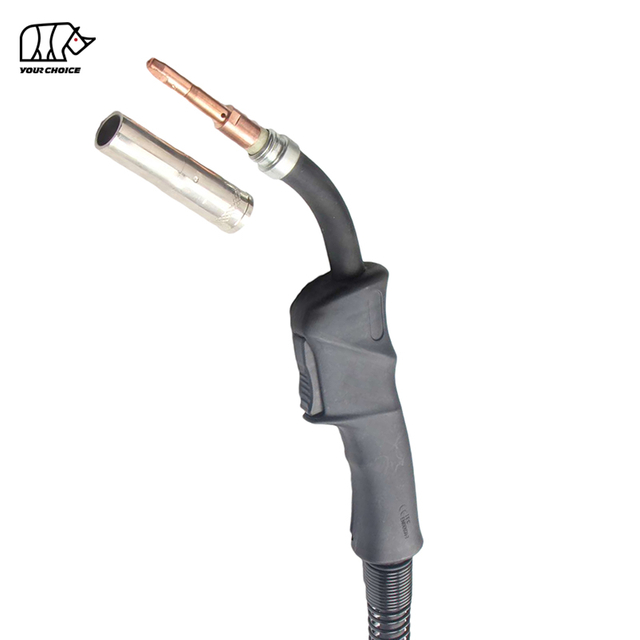
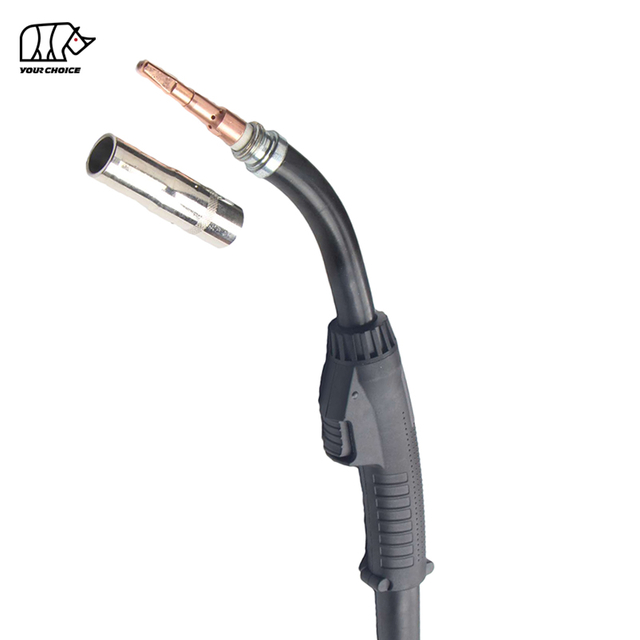
{ INWELT PSF 505 ESAB -Style MIG焊枪 是一款重型气冷式MIG /MAG 焊枪,专为工业制造和大电流手动焊接应用而设计。
标准PSF 505 规范列出了 在 60% 占空比下使用 CO2 保护气体时的额定电流为 500A,使用混合保护气体时的额定电流为 400A 。它支持 Ø1.2–2.0 mm 焊丝,并提供 3 m 和 4 m 电缆组件。
该割炬具有弯曲的鹅颈、可更换的前端易损件、绝缘手柄和中央连接器组件。其可维修的结构使买家能够识别和更换单个组件,而不是将焊枪视为单个不可维修的单元。
INWELT为焊接设备经销商、进口商、批发商、{ MIG } 品牌和工业客户供应PSF 505 { OEM } 焊枪。批量供应、自有品牌包装和特定于应用的配置要求可以在订购前讨论。
下表总结了标准INWELT PSF 505 配置。
| 规范 | INWELT PSF 505 |
|---|---|
| 产品名称 | PSF 505 ESAB - 型MIG焊枪 |
| 模型 | PSF |
| 品牌 | INWELT |
| 焊接工艺 | MIG /MAG ( GMAW ) |
| 冷却方式 | 风冷/气冷 |
| 额定电流 – CO2 | 500A |
| 额定电流 – 混合气体 | 400A |
| 工作周期 | 60% |
| 支持线径 | Ø1.2–2.0 毫米 |
| 电缆长度 | 3m/4m |
| 气体喷嘴 | Ø18毫米 |
| 导电嘴配置 | M8 × 37,列出的选项 |
| 导电嘴适配器 | M8 |
| 送丝机 | 钢衬里,列出 Ø1.6–2.0 mm 配置 |
| 火炬颈 | 弧形天鹅颈 |
| 后部连接 | 中央连接器 |
| 手术 | 手动MIG /MAG 焊接 |
| OEM/ODM | 可用于项目审查 |
额定电流必须与相应的保护气体和占空比条件一起解释。
对于更换应用,客户应在订购前确认完整的连接系统和所需的前端耗材。
PSF 505 专为需要比较小的MIG焊枪配置更高额定电流的焊接应用而设计。
目前的INWELT规格列表:
500A,采用 CO2 保护气
400A,混合保护气体
60% 占空比
允许的焊接电流取决于保护气体、焊接持续时间和实际操作条件。
这些额定值并不意味着焊枪可以在最大电流下连续焊接而不受热限制。
对于要求苛刻的制造应用,应根据焊接程序、焊丝直径、占空比和预期起弧时间来选择焊枪。
PSF 505 采用风冷(通常也称为气冷)割炬设计。
它不需要外部循环水冷却系统。
热管理取决于割炬结构、导电部件、电缆组件和周围的操作条件。
与水冷系统相比,风冷割炬无需冷却剂软管、泵和单独的液体冷却装置。
然而,仍然必须遵守指定的电流和占空比限制。
PSF 505 有两种标准电缆长度:
3米
4米
3 m 电缆适用于送丝机靠近工件的紧凑型制造工作站。
4 m 电缆为更大的制造区域和工业工作站提供了额外的工作范围。
应根据距送丝机的距离、所需的操作员移动和焊接送丝条件来选择电缆长度。
避免电缆组件出现不必要的急弯和机械损坏。
PSF 505 包括设计用于支撑前端消耗组件的弯曲鹅颈。
其手柄装有机械触发机构,并为操作员提供了用于定位割炬的抓握表面。
完整的火炬结构包括:
天鹅颈
前把手
机械开关
扳机组件
电缆支架
电缆组件
后把手
中央连接器
应根据这些部件的状况和相应的割炬配置来检查和更换这些部件。
INWELT PSF 505 列出为具有 60% 的占空比。
工作周期描述了标准十分钟操作时间的比例,在此期间焊接设备可以在规定的条件下以其指定的额定负载运行。
在 60% 的占空比下,这相当于在指定的额定电流下十分钟内焊接六分钟。
电流:500A
占空比:60%
冷却:风冷
电流:400A
占空比:60%
冷却:风冷
不同的保护气体成分可以产生不同的电弧特性和热条件。
因此, PSF 505 不应被视为在每种焊接气体条件下具有相同的电流限制。
应根据实际保护气体和适用的技术规范选择正确的额定值。
列出的PSF 505 额定值为 500A,CO2 占空比为 60%,而不是 100%。
不应假设在 500A 下连续运行。
如果应用需要超出焊枪额定工作周期的持续高电流焊接,则应评估具有合适的更高工作周期额定值的焊枪或适当指定的水冷系统。
PSF 505 使用可更换组件来支持保护气体输送、电流传输和焊丝送丝。
标准前端组件包括气体喷嘴、喷嘴绝缘体、导电嘴、喷嘴适配器和鹅颈管。
| 位置 | 组件 | 列出的规格 |
|---|---|---|
| 一个 | 气体喷嘴 | Ø18毫米 |
| A-1 | 喷嘴绝缘套管 | PSF 505 配置 |
| 乙 | 联系提示 | M8×37 |
| C | 尖端适配器 | M8 |
| D | 钢丝衬垫 | Ø1.6–2.0 毫米,3 m / 4 m |
| 1 | 天鹅颈 | PSF 505 配置 |
| 1-0 | 鹅颈绝缘套管 | PSF 505 配置 |
| 1-2 | 带螺钉的锁紧螺母 | PSF 505 配置 |
| 2 | 前把手 | PSF 505 配置 |
| 3 | 机械开关 | 触发控制 |
| 3-1 | 触发完成 | 扳机组件 |
| 4 | 电缆支架 | 前电缆支架 |
| 5 | 电缆组件 | 3m/4m |
| 6 | 背部电缆支撑 | 后部电缆支架 |
| 7 | 后把手 | 手柄组件 |
| 8 | 适配螺母 | 连接组件 |
| 9 | 中央连接器 | 设备接口 |
对于批量订单和更换项目,买家应确认实际的零件编号、尺寸和适用的割炬配置。
气体喷嘴将保护气体引导到导电嘴和焊接电弧周围。
当前的PSF 505 零件清单指定了 Ø18 mm 气体喷嘴。
喷嘴绝缘套管是前端组件的一部分,有助于保持指定组件之间所需的电气隔离。
订购替换喷嘴时,请确认:
火炬型号
喷嘴直径及外形尺寸
喷嘴附件设计
相应绝缘套管
现有零件号或样品
相似的喷嘴直径并不能自动保证兼容性。
导电嘴将焊接电流传输至连续送入的焊丝。
当前的INWELT PSF 505 零件清单指定了 M8 × 37 导电嘴配置以及相应的 M8 导电嘴适配器。
列出的导电嘴选项包括多种尺寸最大为 Ø1.6 mm 的电线。
然而,由于焊枪的整体焊丝范围延伸至 Ø2.0 mm,因此在订购前应对相应的 Ø2.0 mm 导电嘴进行技术确认。
如需更换导电嘴,请检查:
接触尖螺纹
总长
线径
尖端孔径规格
材料
兼容的尖端适配器
具有相同 M8 螺纹的导电嘴可能具有不同的总长度或前端尺寸。
衬管引导焊丝穿过焊枪电缆朝向导电嘴。
当前的PSF 505 备件清单包括用于 Ø1.6–2.0 mm 电线的钢衬管,可用于 3 m 和 4 m 电缆组件。
PSF 505 割炬在产品级别还支持 Ø1.2 mm 焊丝。因此,应根据需要单独选择适用于较小电线配置的匹配衬垫。
选择送丝导管时,请确认:
线径
线材材质
电缆长度
内衬结构
连接器端部配合
安装和修整要求
衬管选择不正确可能会导致送丝阻力、焊丝输送不一致或焊丝堵塞。
鹅颈支撑前端组件并将导电嘴和气体喷嘴相对于工件定位。
电缆组件承载焊接电流路径、保护气体管线、送丝管和触发控制导体。
后连接器将焊枪连接到相应的焊接设备或送丝机。
更换零件应使用现有的PSF 505 配置、产品图纸或参考样品进行匹配。
INWELT PSF 505 是一款ESAB型MIG焊枪,围绕相应的工业焊枪配置而设计。
它可以被评估为兼容系统的替代焊枪。
然而, ESAB风格并不意味着每台ESAB焊机、 PSF焊枪或易损件都可以自动互换。
| 位置 | 描述 |
| 一个 | 气嘴Φ18mm |
| A-1 | 喷嘴绝缘套管 |
| 乙 | 导电嘴M8*37*0.6mm/0.8mm/0.9mm/1.0mm/1.2mm/1.4mm/1.6mm |
| C | 喷嘴适配器 M8 |
| D | 钢衬1.6-2.0mm 3.0m/4m |
| 1 | 天鹅颈 |
| 1-0 | 鹅颈绝缘套管 |
| 1-2 | 带螺钉的锁紧螺母 |
| 2 | 前把手 |
| 3 | 机械开关 |
| 3-1 | 触发完成 |
| 4 | 电缆支架 |
| 5 | 电缆组件3.0m,4m |
| 6 | 背部电缆支撑 |
| 7 | 后把手 |
| 8 | 适配螺母 |
| 9 | 中央连接器 |
| 技术数据 | |
| 等级 | 500A CO2、400A 混合气体 |
| 工作周期 | 60% |
| 电线尺寸 | Φ1.2-2.0mm |
| 冷却 | 风冷 |
| 项目 | 兼容性检查 |
|---|---|
| 焊接设备 | 制造商和型号 |
| 送丝机 | 型号及连接系统 |
| 焊接电流 | 所需的 CO2 或混合气体额定值 |
| 工作周期 | 所需的工作周期 |
| 电缆长度 | 3m或4m |
| 中央连接器 | 机械电气配置 |
| 触发控制 | 接线和连接器布置 |
| 燃气连接 | 供气连接和密封 |
| 联系提示 | 螺纹、长度和线径 |
| 气体喷嘴 | 尺寸和附件 |
| 尖端适配器 | 前端兼容性 |
| 送丝机 | 直径、长度和连接 |
对于更换购买,客户应提供原始连接器、现有割炬型号和前端组件的照片。
未必。
某些PSF 505 型前端系统使用不同总长度或材料规格的导电嘴。
不应仅根据螺纹尺寸来选择 M8 导电嘴。
导电嘴必须与喷嘴适配器、焊枪头、喷嘴布置和焊丝直径相匹配。
当前的INWELT PSF 505 清单包括被描述为欧洲风格的中央连接器配置。
仍必须确认与实际焊机和送丝机的兼容性。
不同的后连接系统可能需要不同的完整割炬组件。
选择正确的PSF 505 焊枪需要检查焊接应用和现有设备配置。
确定实际焊接电流和保护气体。
标准PSF 505 列出的是 500A CO2 或 400A 混合气体,占空比为 60%。
焊枪支持 Ø1.2–2.0 mm 焊丝。
导电嘴和衬管必须与所选焊丝直径相匹配。
如果工作距离较短,请选择 3 m;如果需要额外的工作距离,请选择 4 m。
确保电缆可以在没有过度弯曲的情况下布线。
针对焊接设备检查中央连接器和触发控制装置。
确认气体喷嘴、绝缘套管、导电嘴、喷嘴适配器和衬管规格。
对于分销商和OEM订单,请提供所需的数量、包装、文档以及任何特殊连接器或组件要求。
两种型号均属于气冷式MIG INWELT PSF Series 。
它们适用于不同的焊接电流和焊丝尺寸要求。
| 规范 | PSF 405 | PSF 505 |
|---|---|---|
| 产品系列 | PSF Series | PSF Series |
| 冷却 | 气冷式 | 气冷式 |
| 列出的线径 | Ø0.8–1.6 毫米 | Ø1.2–2.0 毫米 |
| 电缆长度 | 3 / 4 / 5 m | 3 / 4 米 |
| 焊接工艺 | MIG /MAG | MIG /MAG |
| 意向选择 | 更低的线径范围 | 更大的电线尺寸范围和更高的电流应用 |
对于需要较小焊丝直径或较低电流范围的焊接应用,请考虑使用PSF 405。
应使用已确认的电流和占空比规格来选择割炬。
当焊接应用需要更高的额定电流并支持更大的焊丝直径时,请考虑使用PSF 505。
应根据 60% 占空比下的 500A CO2/400A 混合气体额定值和所需的送丝配置来选择PSF 505。
PSF 505 可考虑用于需要兼容的更高电流、风冷焊枪的工业MIG /MAG 焊接应用。
当操作条件保持在焊炬额定值范围内时, PSF 505 可能适合于制造结构钢部件和较大的焊接组件。
机械制造商可以使用更高电流的MIG焊枪来进行适合涉及制造钢部件的生产焊接应用。
可以根据批准的焊接程序对PSF 505 进行工业框架、支撑件、托架和其他装配式部件的焊接评估。
3 m 和 4 m 电缆选项允许买家选择与其制造布局相匹配的工作范围。
对于更换和维护项目,应根据现有的机器接口、送丝机和所需的电流容量来选择PSF 505。
焊枪对特定焊缝的适用性取决于完整的焊接程序和设备配置,而不仅仅是焊枪型号。
正确的耗材选择和定期维护有助于减少可避免的焊接中断。
| 问题 | 可能的原因 | 建议的操作 |
|---|---|---|
| 割炬过热 | 电流、占空比过大或电气连接不良 | 检查额定条件和电气连接 |
| 送丝不规则 | 衬管不正确、尖端磨损或电缆弯曲 | 检查衬垫、导电嘴和电缆布线 |
| 导电嘴回烧 | 导电嘴尺寸不正确或送丝问题 | 检查焊嘴尺寸、送丝和焊接设置 |
| 飞溅物堆积过多 | 焊接参数或保护气体问题 | 检查设置并清洁喷嘴 |
| 气体覆盖率差 | 喷嘴堵塞、泄漏或气体分布不良 | 检查燃气喷嘴和燃气系统 |
| 电弧不稳定 | 导电嘴磨损或送丝不规则 | 检查电流传输和送丝 |
| 触发器没有响应 | 机械开关或接线问题 | 检查触发器和控制连接 |
| 电缆加热 | 导体损坏或连接松动 | 检查电缆组件和连接器 |
当工作电流或起弧时间超过指定的占空比条件时, PSF 505可能过热。
连接松动、电缆导体损坏或电气元件磨损也会导致过热。
冷却后停止焊接并检查焊枪。
送丝问题可能是由于衬管尺寸不正确、导电嘴损坏或电缆过度弯曲造成的。
根据安装的导电嘴和衬管检查焊丝直径。
对于 Ø2.0 mm 焊丝应用,请确认尖端、衬管和送丝器均已正确配置。
过多的飞溅会限制气体喷嘴的开口。
泄漏、气体通道堵塞或流量设置不正确也会影响保护气体的覆盖范围。
检查整个气体输送系统,而不是在没有诊断的情况下更换喷嘴。
定期检查焊枪及其前端部件有助于保持适当的操作状态。
清除过多的飞溅物并检查是否有物理损坏。
当磨损影响焊接电流传输或送丝时,检查导电嘴孔并更换导电嘴。
检查是否有损坏、安装不正确或过热迹象。
当送丝不一致时,检查衬管。
选择与线径和电缆组件相匹配的替换衬管。
检查是否有机械损坏、绝缘问题、过度弯曲和电气连接松动。
验证机械操作是否正确并检查控制连接。
更换组件之前,请断开焊接设备并让焊枪冷却。
INWELT供应PSF 505 MIG焊枪以满足国际B2B采购需求。
典型客户包括:
焊接设备经销商
工业焊接供应商
进口商和批发商
焊接设备制造商
OEM焊接品牌
工业制造公司
设备维修及保养供应商
可用的采购要求可能包括:
完整的PSF 505 焊枪
3 m 和 4 m 电缆配置
配套气体喷嘴
M8 导电嘴和适配器
送丝管
鹅颈组件
扳机和手柄组件
电缆和连接器组件
散装包装
OEM/ODM规格
对于OEM/ODM项目, INWELT可以根据客户的技术规格讨论定制要求。
定制请求可能包括:
电缆长度
连接器配置
产品标识
材料和部件规格
包装设计
私人标签
备件供应
批量订单文档
应使用技术图纸、现有产品样品或详细的采购规范来确认定制要求。
对于经销商采购来说,维护基于模型的更换零件清单可以帮助组织库存。
建议购买信息包括割炬型号、耗材尺寸、原始参考号、数量和包装规格。
寻求现有PSF 505 替换组件的客户应在批量订购前确认确切的耗材型号。
INWELT PSF 505 是一款ESAB型气冷式MIG /MAG 焊枪,专为工业手动焊接而设计。它的额定电流为 500A CO2 和 400A 混合气体,占空比为 60%。
当前的INWELT PSF 505 技术规范列出了使用 CO2 保护气体的 500A 和使用混合气体的 400A,两者的占空比均为 60%。
INWELT PSF 505 是风冷式(也称为气冷式) MIG焊枪。它不需要外部液体冷却系统。
PSF 505 在其列出的额定条件下指定为 60% 占空比。
不会。其列出的 500A CO2 额定值为 60% 占空比。不应假定在最大额定电流下进行连续焊接。
INWELT PSF 505 支持 Ø1.2–2.0 mm 焊丝。必须为每种配置选择合适的导电嘴和衬管。
INWELT列出了 3 m 和 4 m 电缆组件。
当前的INWELT PSF 505 备件清单指定了 Ø18 mm 气体喷嘴。
当前的INWELT零件列表指定了 M8 × 37 导电嘴配置。订购前应核实相应的线径和外形尺寸。
所列出的割炬的焊丝直径可达 Ø2.0 mm。必须针对该配置确认兼容的 Ø2.0 mm 导电嘴、衬管和送丝装置。
不应假设具有通用互换性。不同配置和制造商之间的消耗品可能在尺寸、附件设计和零件号方面有所不同。
不会。兼容性取决于中央连接器、焊接电流要求、气体连接和触发控制接口。
PSF 405 列出的线材范围为 Ø0.8–1.6 mm,而PSF 505 支持 Ø1.2–2.0 mm 线材。它们还具有不同的电缆长度选项,适用于不同的焊接电流要求。
INWELT提供PSF 505 的更换组件信息,包括气体喷嘴、导电嘴、适配器、衬管和割炬组件。购买前应确认确切的零件配置。
是的。 INWELT支持OEM/ODM焊枪查询,包括连接器、电缆、产品标记和包装要求。
是的。 INWELT为批发、分销商和工业采购项目供应PSF 505 MIG焊枪。
正在寻找PSF 505 ESAB型MIG焊枪制造商或批发供应商?
INWELT为经销商、进口商、 OEM品牌和工业买家提供PSF 505 焊枪和替换部件。
如需报价,请提供:
产品型号: PSF 505
所需的保护气体和焊接电流
电缆长度:3 m 或 4 m
焊机及送丝机型号
连接器配置
焊丝直径
所需的导电嘴、喷嘴或衬管
预计订单数量
OEM/ODM要求
目的地市场
请联系INWELT了解PSF 505 MIG焊枪技术详情、批量定价、备件和OEM/ODM查询。