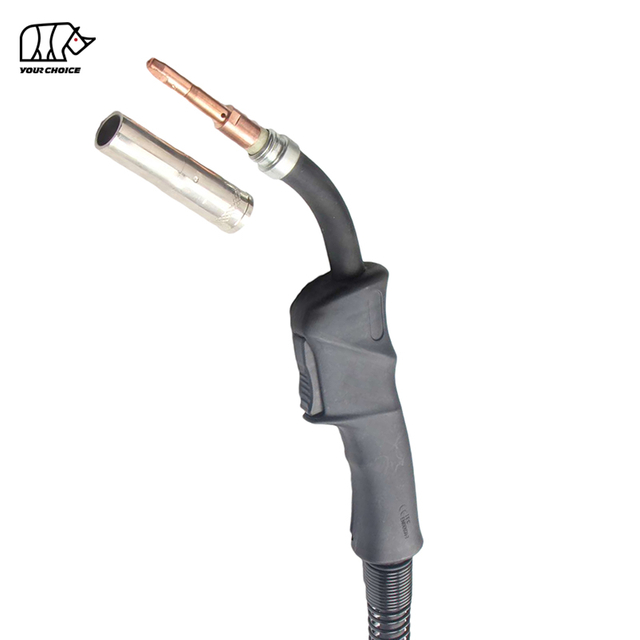
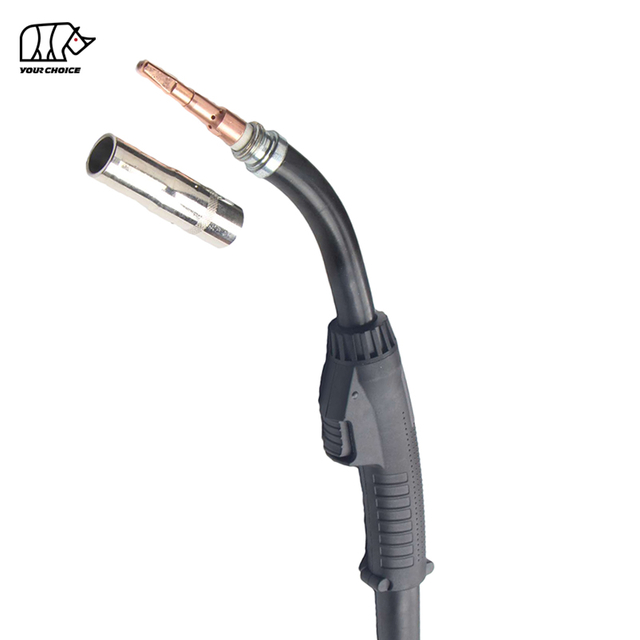
PSF505 ภาพรวมคบเพลิงเชื่อม MIG สไตล์ ESAB
ของ INWELT PSF505 หัวเชื่อม MIG สไตล์ ESAB เป็นปืนเชื่อม MIG/MAG ระบายความร้อนด้วยแก๊สสำหรับงานหนัก ออกแบบมาสำหรับการผลิตทางอุตสาหกรรมและการเชื่อมด้วยมือที่ใช้กระแสไฟสูง
ข้อมูลจำเพาะมาตรฐาน PSF505 แสดงรายการกระแสไฟพิกัด 500A พร้อมก๊าซป้องกัน CO₂ และ 400A พร้อมก๊าซป้องกันแบบผสมที่รอบการทำงาน 60 % รองรับลวดเชื่อม Ø1.2–2.0 มม. และมีจำหน่ายพร้อมชุดสายเคเบิลยาว 3 ม. และ 4 ม.
ไฟฉายมีลักษณะคอหงส์โค้ง วัสดุสิ้นเปลืองส่วนหน้าแบบเปลี่ยนได้ ด้ามจับหุ้มฉนวน และชุดขั้วต่อส่วนกลาง โครงสร้างที่เป็นประโยชน์ช่วยให้ผู้ซื้อสามารถระบุและเปลี่ยนส่วนประกอบแต่ละชิ้นได้ แทนที่จะถือว่าปืนเชื่อมเป็นหน่วยเดียวที่ไม่สามารถใช้งานได้
INWELT จัดจำหน่ายปืนเชื่อม PSF505 MIG สำหรับผู้จัดจำหน่ายอุปกรณ์การเชื่อม ผู้นำเข้า ผู้ค้าส่ง แบรนด์ OEM และลูกค้าอุตสาหกรรม สามารถพูดคุยเรื่องการจัดหาจำนวนมาก บรรจุภัณฑ์ฉลากส่วนตัว และข้อกำหนดการกำหนดค่าเฉพาะการใช้งานได้ก่อนสั่งซื้อ
ข้อมูลจำเพาะทางเทคนิคของคบเพลิงเชื่อม MIG PSF505
ตารางต่อไปนี้สรุปการกำหนดค่ามาตรฐาน INWELT PSF505
| ข้อมูลจำเพาะ |
INWELT PSF505 |
| ชื่อสินค้า |
PSF505 ไฟฉายเชื่อม MIG สไตล์ ESAB |
| แบบอย่าง |
PSF505 |
| ยี่ห้อ |
อบอุ่น |
| กระบวนการเชื่อม |
MIG/MAG (GMAW) |
| วิธีการทำความเย็น |
ระบายความร้อนด้วยอากาศ / ระบายความร้อนด้วยแก๊ส |
| จัดอันดับปัจจุบัน – CO₂ |
500A |
| พิกัดกระแส – ก๊าซผสม |
400A |
| รอบหน้าที่ |
60% |
| เส้นผ่านศูนย์กลางลวดที่รองรับ |
Ø1.2–2.0 มม |
| ความยาวสายเคเบิล |
3 ม. / 4 ม |
| หัวฉีดแก๊ส |
Ø18 มม |
| การกำหนดค่าเคล็ดลับการติดต่อ |
M8 × 37 ตัวเลือกที่ระบุไว้ |
| ติดต่ออะแดปเตอร์เคล็ดลับ |
ม8 |
| ไวร์ไลเนอร์ |
ซับเหล็กกล้า ตามรายการการกำหนดค่า Ø1.6–2.0 มม |
| คอคบเพลิง |
คอหงส์โค้ง |
| การเชื่อมต่อด้านหลัง |
ขั้วต่อกลาง |
| การดำเนินการ |
การเชื่อม MIG/MAG แบบแมนนวล |
| OEM/ODM |
พร้อมสำหรับการทบทวนโครงการ |
กระแสไฟฟ้าที่กำหนดจะต้องถูกตีความร่วมกับก๊าซป้องกันและสภาวะรอบการทำงานที่สอดคล้องกัน
สำหรับการใช้งานทดแทน ลูกค้าควรยืนยันระบบการเชื่อมต่อที่สมบูรณ์และวัสดุสิ้นเปลืองส่วนหน้าที่จำเป็นก่อนสั่งซื้อ
คุณสมบัติหลักของปืน MIG INWELT PSF505
พิกัดก๊าซผสม 500A CO₂ และ 400A
PSF505 ได้รับการออกแบบสำหรับการใช้งานในการเชื่อมที่ต้องการอัตรากระแสไฟที่สูงกว่าการกำหนดค่าคบเพลิง MIG ขนาดเล็ก
รายการข้อมูลจำเพาะของ INWELT ปัจจุบัน:
กระแสเชื่อมที่อนุญาตจะขึ้นอยู่กับก๊าซป้องกัน ระยะเวลาการเชื่อม และสภาพการทำงานจริง
อัตราเหล่านี้ไม่ได้หมายความว่าคบเพลิงสามารถเชื่อมได้อย่างต่อเนื่องที่กระแสสูงสุดโดยไม่มีขีดจำกัดความร้อน
สำหรับการใช้งานในการผลิตที่มีความต้องการสูง ควรเลือกปืนเชื่อมตามขั้นตอนการเชื่อม เส้นผ่านศูนย์กลางของลวด รอบการทำงาน และเวลาอาร์กออนที่คาดหวัง
โครงสร้างระบายความร้อนด้วยแก๊สสำหรับการเชื่อมทางอุตสาหกรรม
PSF505 ใช้การออกแบบคบเพลิงระบายความร้อนด้วยอากาศ หรือที่เรียกกันทั่วไปว่าระบายความร้อนด้วยแก๊ส
ไม่จำเป็นต้องมีระบบระบายความร้อนด้วยน้ำหมุนเวียนภายนอก
การจัดการความร้อนขึ้นอยู่กับโครงสร้างของคบเพลิง ส่วนประกอบที่เป็นสื่อไฟฟ้า การประกอบสายเคเบิล และสภาพการทำงานโดยรอบ
เมื่อเปรียบเทียบกับระบบระบายความร้อนด้วยน้ำ ไฟฉายระบายความร้อนด้วยอากาศไม่จำเป็นต้องใช้ท่อน้ำหล่อเย็น ปั๊ม และหน่วยทำความเย็นด้วยของเหลวแยกต่างหาก
อย่างไรก็ตาม จะต้องปฏิบัติตามขีดจำกัดกระแสและรอบการทำงานที่ระบุ
ตัวเลือกสายเคเบิล 3 ม. และ 4 ม
PSF505 มาพร้อมกับความยาวสายเคเบิลมาตรฐานสองแบบ:
สายเคเบิลยาว 3 ม. เหมาะสำหรับสถานีงานการผลิตขนาดกะทัดรัดที่มีตำแหน่งตัวป้อนลวดอยู่ใกล้กับชิ้นงาน
สายเคเบิลยาว 4 ม. ให้ระยะการทำงานเพิ่มเติมสำหรับพื้นที่การผลิตขนาดใหญ่และสถานีงานอุตสาหกรรม
ควรเลือกความยาวสายเคเบิลตามระยะห่างจากเครื่องป้อนลวด ความเคลื่อนไหวของผู้ปฏิบัติงานที่จำเป็น และเงื่อนไขการป้อนลวดเชื่อม
หลีกเลี่ยงการโค้งงอแน่นโดยไม่จำเป็นและความเสียหายทางกลไกต่อชุดสายเคเบิล
PSF505 คอหงส์ ด้ามจับ และไกปืน
PSF505 มีคอหงส์โค้งที่ออกแบบมาเพื่อรองรับชุดประกอบสิ้นเปลืองส่วนหน้า
ด้ามจับมีกลไกทริกเกอร์แบบกลไกและมีพื้นผิวจับสำหรับการวางตำแหน่งคบเพลิงแก่ผู้ปฏิบัติงาน
โครงสร้างคบเพลิงที่สมบูรณ์ประกอบด้วย:
คอหงส์
ที่จับด้านหน้า
สวิตช์เครื่องกล
ชุดประกอบทริกเกอร์
รองรับสายเคเบิล
ประกอบสายเคเบิล
ที่จับด้านหลัง
ขั้วต่อกลาง
ส่วนประกอบเหล่านี้ควรได้รับการตรวจสอบและเปลี่ยนตามสภาพและการกำหนดค่าคบเพลิงที่เกี่ยวข้อง
ทำความเข้าใจกับวัฏจักรหน้าที่ PSF505
INWELT PSF505 มีรอบการทำงาน 60%
รอบหน้าที่อธิบายสัดส่วนของระยะเวลาการทำงานมาตรฐานสิบนาทีในระหว่างที่อุปกรณ์เชื่อมสามารถทำงานได้ที่โหลดพิกัดที่ระบุภายใต้เงื่อนไขที่กำหนด
ที่รอบการทำงาน 60% จะเท่ากับการเชื่อมหกนาทีในช่วงระยะเวลาสิบนาทีที่กระแสไฟที่กำหนดที่ระบุ
ระดับ PSF505 พร้อมก๊าซป้องกัน CO₂
ระดับ PSF505 พร้อมแก๊สป้องกันแบบผสม
เหตุใดก๊าซป้องกันจึงส่งผลต่อระดับคบเพลิง
องค์ประกอบของแก๊สป้องกันที่แตกต่างกันสามารถสร้างลักษณะส่วนโค้งและสภาวะความร้อนที่แตกต่างกันได้
ดังนั้นจึงไม่ควรถือว่า PSF505 มีขีดจำกัดกระแสเท่ากันในทุกสภาวะของก๊าซเชื่อม
ควรเลือกพิกัดที่ถูกต้องตามก๊าซป้องกันจริงและข้อกำหนดทางเทคนิคที่เกี่ยวข้อง
คบเพลิง MIG PSF505 สามารถเชื่อมต่อเนื่องที่ 500A ได้หรือไม่?
อัตรา PSF505 ที่ระบุไว้คือ 500A โดยมี CO₂ ที่รอบการทำงาน 60% ไม่ใช่ 100%
ไม่ควรถือว่าการทำงานต่อเนื่องที่ 500A
หากการใช้งานต้องการการเชื่อมด้วยกระแสไฟฟ้าสูงอย่างต่อเนื่องเกินกว่ารอบการทำงานที่กำหนดของคบเพลิง ควรประเมินปืนเชื่อมที่มีอัตรารอบการทำงานสูงกว่าที่เหมาะสม หรือระบบระบายความร้อนด้วยน้ำที่ระบุอย่างเหมาะสม
วัสดุสิ้นเปลืองคบเพลิง MIG PSF505 และชิ้นส่วนอะไหล่
PSF505 ใช้ส่วนประกอบที่เปลี่ยนได้เพื่อรองรับการส่งก๊าซป้องกัน การถ่ายโอนกระแสไฟฟ้า และการป้อนลวดเชื่อม
ชุดประกอบส่วนหน้าแบบมาตรฐานประกอบด้วยหัวฉีดแก๊ส ฉนวนหัวฉีด ปลายสัมผัส อะแดปเตอร์ทิป และคอหงส์
PSF505 ชิ้นส่วนอะไหล่และ
| ตำแหน่ง ตาราง |
ส่วนประกอบ ส่วนประกอบ |
ตามข้อกำหนดที่ระบุไว้ |
| ก |
หัวฉีดแก๊ส |
Ø18 มม |
| เอ-1 |
บูชฉนวนหัวฉีด |
การกำหนดค่า PSF505 |
| บี |
ติดต่อทิป |
M8 × 37 |
| ค |
ทิปอะแดปเตอร์ |
ม8 |
| ดี |
ลวดเหล็กไลเนอร์ |
Ø1.6–2.0 มม., 3 ม. / 4 ม |
| 1 |
คอหงส์ |
การกำหนดค่า PSF505 |
| 1-0 |
บุชชิ่งฉนวนคอหงส์ |
การกำหนดค่า PSF505 |
| 1-2 |
น็อตล็อคพร้อมสกรู |
การกำหนดค่า PSF505 |
| 2 |
ที่จับด้านหน้า |
การกำหนดค่า PSF505 |
| 3 |
สวิตช์เครื่องกล |
การควบคุมทริกเกอร์ |
| 3-1 |
ทริกเกอร์เสร็จสมบูรณ์ |
ชุดทริกเกอร์ |
| 4 |
รองรับสายเคเบิล |
ส่วนรองรับสายเคเบิลด้านหน้า |
| 5 |
การประกอบสายเคเบิล |
3 ม. / 4 ม |
| 6 |
รองรับสายเคเบิลด้านหลัง |
ส่วนรองรับสายเคเบิลด้านหลัง |
| 7 |
มือจับด้านหลัง |
ชุดแฮนด์ |
| 8 |
อแดปเตอร์ น๊อต |
ส่วนประกอบการเชื่อมต่อ |
| 9 |
ขั้วต่อกลาง |
อินเตอร์เฟซอุปกรณ์ |
สำหรับการสั่งซื้อจำนวนมากและโครงการทดแทน ผู้ซื้อควรยืนยันหมายเลขชิ้นส่วน ขนาด และการกำหนดค่าไฟฉายที่เกี่ยวข้อง
Ø18 มม. หัวจ่ายแก๊สและฉนวนหัวฉีด
หัวฉีดแก๊สจะควบคุมแก๊สป้องกันรอบๆ ปลายสัมผัสและส่วนเชื่อม
รายการชิ้นส่วน PSF505 ในปัจจุบันระบุหัวฉีดแก๊ส Ø18 มม.
บุชชิ่งฉนวนหัวฉีดเป็นส่วนหนึ่งของส่วนประกอบส่วนหน้า และช่วยรักษาการแยกทางไฟฟ้าที่จำเป็นระหว่างส่วนประกอบที่กำหนด
เมื่อสั่งซื้อหัวฉีดทดแทน ให้ยืนยัน:
รุ่นคบเพลิง
เส้นผ่านศูนย์กลางหัวฉีดและขนาดโดยรวม
การออกแบบสิ่งที่แนบมากับหัวฉีด
บุชชิ่งฉนวนที่สอดคล้องกัน
หมายเลขชิ้นส่วนหรือตัวอย่างที่มีอยู่
เส้นผ่านศูนย์กลางของหัวฉีดที่คล้ายกันไม่ได้รับประกันความเข้ากันได้โดยอัตโนมัติ
เคล็ดลับหน้าสัมผัส M8 และอะแดปเตอร์เคล็ดลับ
ปลายหน้าสัมผัสจะถ่ายโอนกระแสการเชื่อมไปยังลวดอิเล็กโทรดที่ป้อนอย่างต่อเนื่อง
รายการชิ้นส่วน INWELT PSF505 ปัจจุบันระบุการกำหนดค่าปลายสัมผัส M8 × 37 พร้อมด้วยอะแดปเตอร์ปลาย M8 ที่สอดคล้องกัน
ตัวเลือกปลายสัมผัสที่ระบุไว้ประกอบด้วยขนาดสายไฟหลายขนาดจนถึง Ø1.6 มม.
อย่างไรก็ตาม เนื่องจากระยะสายไฟโดยรวมของไฟฉายขยายเป็น Ø2.0 มม. ปลายสัมผัส Ø2.0 มม. ที่เกี่ยวข้องจึงควรได้รับการยืนยันทางเทคนิคก่อนสั่งซื้อ
สำหรับเคล็ดลับการติดต่อในการเปลี่ยน โปรดตรวจสอบ:
ปลายหน้าสัมผัสที่มีเกลียว M8 เดียวกันอาจมีความยาวโดยรวมหรือขนาดส่วนหน้าต่างกัน
ไลเนอร์เหล็กกล้าสำหรับลวด Ø1.2–2.0 มม
ไลเนอร์จะนำทางลวดเชื่อมผ่านสายเคเบิลคบเพลิงไปยังปลายหน้าสัมผัส
รายการชิ้นส่วนอะไหล่ PSF505 ในปัจจุบันมีซับเหล็กสำหรับสายไฟ Ø1.6–2.0 มม. ซึ่งมีจำหน่ายสำหรับชุดสายเคเบิลยาว 3 ม. และ 4 ม.
ไฟฉาย PSF505 ยังรองรับสาย Ø1.2 มม. ที่ระดับผลิตภัณฑ์อีกด้วย ดังนั้นควรเลือกไลเนอร์ที่ตรงกันสำหรับการกำหนดค่าสายไฟขนาดเล็กแยกกันตามความจำเป็น
เมื่อเลือกลวดไลเนอร์ ให้ยืนยัน:
การเลือกไลเนอร์ที่ไม่ถูกต้องอาจทำให้เกิดความต้านทานการป้อน การส่งลวดไม่สอดคล้องกัน หรือการอุดตันของสายไฟ
ส่วนประกอบคอหงส์ สายเคเบิล และตัวเชื่อมต่อ
คอหงส์รองรับชุดประกอบด้านหน้าและวางตำแหน่งปลายหน้าสัมผัสและหัวฉีดแก๊สให้สัมพันธ์กับชิ้นงาน
ชุดสายเคเบิลจะนำพาเส้นทางกระแสเชื่อม ท่อป้องกันแก๊ส ปลอกสายไฟ และตัวนำควบคุมทริกเกอร์
ขั้วต่อด้านหลังเชื่อมต่อไฟฉายเข้ากับอุปกรณ์เชื่อมหรือเครื่องป้อนลวดที่เกี่ยวข้อง
ชิ้นส่วนทดแทนควรจับคู่โดยใช้การกำหนดค่า PSF505 แบบร่างผลิตภัณฑ์หรือตัวอย่างอ้างอิงที่มีอยู่
ความเข้ากันได้กับปืนทดแทนสไตล์ PSF505 ESAB
INWELT PSF505 เป็นไฟฉายเชื่อม MIG สไตล์ ESAB ที่ออกแบบมาโดยมีรูปแบบคบเพลิงอุตสาหกรรมที่สอดคล้องกัน
อาจประเมินเป็นปืนเชื่อมทดแทนสำหรับระบบที่เข้ากันได้
อย่างไรก็ตาม รูปแบบ ESAB ไม่ได้หมายความว่าเครื่องเชื่อม ESAB, คบเพลิง PSF หรือวัสดุสิ้นเปลืองทุกเครื่องจะสามารถใช้แทนกันได้โดยอัตโนมัติ
พารามิเตอร์ผลิตภัณฑ์
| ตำแหน่ง |
คำอธิบาย |
| ก |
หัวฉีดแก๊ส Φ18มม |
| เอ-1 |
บูชฉนวนหัวฉีด |
| บี |
เคล็ดลับการติดต่อ M8 * 37*0.6 มม./0.8 มม./0.9 มม./1.0 มม./1.2 มม./1.4 มม./1.6 มม. |
| ค |
ปลายอะแดปเตอร์ M8 |
| ดี |
เหล็กไลเนอร์ 1.6-2.0มม. 3.0ม./4ม |
| 1 |
คอหงส์ |
| 1-0 |
บุชชิ่งฉนวนคอหงส์ |
| 1-2 |
ล็อคน็อตด้วยสกรู |
| 2 |
ที่จับด้านหน้า |
| 3 |
สวิตช์เครื่องกล |
| 3-1 |
ทริกเกอร์เสร็จสมบูรณ์ |
| 4 |
รองรับสายเคเบิล |
| 5 |
ชุดสายเคเบิล 3.0ม.,4ม |
| 6 |
รองรับสายเคเบิลด้านหลัง |
| 7 |
มือจับด้านหลัง |
| 8 |
อแดปเตอร์ น๊อต |
| 9 |
ขั้วต่อกลาง |
|
| ข้อมูลทางเทคนิค |
|
| เรตติ้ง |
500A CO2, 400A ก๊าซผสม |
| รอบหน้าที่ |
60% |
| ขนาดสายไฟ |
Φ1.2-2.0มม |
| ระบายความร้อน |
ระบายความร้อนด้วยอากาศ |
แคตตาล็อกของเรา:
 ไฟฉายเชื่อม INWELT MIG.pdf
สิ่งที่ควรตรวจสอบก่อนเปลี่ยนปืน MIG ที่มีอยู่
| ของรายการ |
การตรวจสอบความเข้ากันได้ |
| เครื่องเชื่อม |
ผู้ผลิตและรุ่น |
| เครื่องป้อนลวด |
รุ่นและระบบการเชื่อมต่อ |
| กระแสเชื่อม |
อัตรา CO₂ หรือก๊าซผสมที่ต้องการ |
| รอบหน้าที่ |
รอบการทำงานที่จำเป็น |
| ความยาวสายเคเบิล |
3 ม. หรือ 4 ม |
| ขั้วต่อกลาง |
การกำหนดค่าเครื่องกลและไฟฟ้า |
| การควบคุมทริกเกอร์ |
การจัดเรียงสายไฟและขั้วต่อ |
| การเชื่อมต่อแก๊ส |
การเชื่อมต่อและการปิดผนึกตัวป้อนแก๊ส |
| ติดต่อทิป |
เกลียว ความยาว และเส้นผ่านศูนย์กลางของลวด |
| หัวฉีดแก๊ส |
ขนาดและสิ่งที่แนบมา |
| ทิปอะแดปเตอร์ |
ความเข้ากันได้ส่วนหน้า |
| ไวร์ไลเนอร์ |
เส้นผ่านศูนย์กลาง ความยาว และการเชื่อมต่อ |
สำหรับการซื้อทดแทน ลูกค้าควรจัดเตรียมรูปถ่ายของขั้วต่อเดิม รุ่นไฟฉายที่มีอยู่ และส่วนประกอบส่วนหน้า
เคล็ดลับการติดต่อ PSF505 ทั้งหมดสามารถใช้แทนกันได้หรือไม่
ไม่จำเป็น.
ระบบส่วนหน้าแบบ PSF505 บางระบบใช้ปลายหน้าสัมผัสที่มีความยาวโดยรวมหรือข้อกำหนดเฉพาะของวัสดุที่แตกต่างกัน
ไม่ควรเลือกปลายหน้าสัมผัส M8 ตามขนาดเกลียวเพียงอย่างเดียว
ปลายสัมผัสต้องตรงกับอะแดปเตอร์ทิป หัวไฟฉาย การจัดเรียงหัวฉีด และเส้นผ่านศูนย์กลางของลวดเชื่อม
PSF505 เข้ากันได้กับการเชื่อมต่อ Euro Central หรือไม่
รายการ INWELT PSF505 ในปัจจุบันมีการกำหนดค่าตัวเชื่อมต่อส่วนกลางที่อธิบายว่าเป็นแบบยุโรป
ความเข้ากันได้จะต้องได้รับการยืนยันกับเครื่องเชื่อมและเครื่องป้อนลวดจริง
ระบบเชื่อมต่อด้านหลังแบบอื่นอาจต้องใช้ชุดประกอบไฟฉายแบบอื่น
วิธีการเลือกคบเพลิง MIG PSF505 ที่ถูกต้อง
การเลือกปืนเชื่อม PSF505 ที่ถูกต้องจำเป็นต้องตรวจสอบการใช้งานในการเชื่อมและการกำหนดค่าอุปกรณ์ที่มีอยู่
ขั้นตอนที่ 1: ยืนยันกระแสการเชื่อมที่ต้องการ
กำหนดกระแสการเชื่อมจริงและก๊าซป้องกัน
PSF505 มาตรฐานแสดงไว้ที่ก๊าซผสม 500A CO₂ หรือ 400A โดยมีรอบการทำงาน 60%
ขั้นตอนที่ 2: ยืนยันเส้นผ่านศูนย์กลางของลวดเชื่อม
คบเพลิงรองรับลวดเชื่อม Ø1.2–2.0 มม.
ปลายหน้าสัมผัสและปลอกต้องตรงกับเส้นผ่านศูนย์กลางลวดที่เลือก
ขั้นตอนที่ 3: เลือกความยาวสายเคเบิล
เลือก 3 ม. สำหรับระยะการทำงานที่สั้นลง หรือ 4 ม. เมื่อต้องการระยะเอื้อมเพิ่มเติม
ตรวจสอบให้แน่ใจว่าสามารถเดินสายเคเบิลได้โดยไม่โค้งงอมากเกินไป
ขั้นตอนที่ 4: ยืนยันตัวเชื่อมต่อ
ตรวจสอบขั้วต่อส่วนกลางและการจัดเรียงการควบคุมทริกเกอร์กับอุปกรณ์เชื่อม
ขั้นตอนที่ 5: ตรวจสอบวัสดุสิ้นเปลือง
ตรวจสอบข้อมูลจำเพาะของหัวฉีดแก๊ส บุชชิ่งฉนวน ปลายสัมผัส อะแดปเตอร์ปลาย และซับ
ขั้นตอนที่ 6: ยืนยันข้อกำหนดการจัดซื้อ
สำหรับคำสั่งซื้อของผู้จัดจำหน่ายและ OEM โปรดระบุปริมาณ บรรจุภัณฑ์ เอกสารประกอบ และข้อกำหนดพิเศษของตัวเชื่อมต่อหรือส่วนประกอบที่จำเป็น
PSF505 กับ PSF405 หัวเชื่อม MIG
ทั้งสองรุ่นเป็นของ INWELT PSF Series ของคบเพลิงเชื่อม MIG ระบายความร้อนด้วยแก๊ส
มีไว้สำหรับข้อกำหนดกระแสการเชื่อมและขนาดลวดที่แตกต่างกัน
| ข้อมูลจำเพาะ |
PSF405 |
PSF505 |
| กลุ่มผลิตภัณฑ์ |
พีเอสเอฟ ซีรีส์ |
พีเอสเอฟ ซีรีส์ |
| ระบายความร้อน |
ระบายความร้อนด้วยแก๊ส |
ระบายความร้อนด้วยแก๊ส |
| เส้นผ่านศูนย์กลางลวดที่ระบุไว้ |
Ø0.8–1.6 มม |
Ø1.2–2.0 มม |
| ความยาวสายเคเบิล |
3 / 4 / 5 ม |
3 / 4 ม |
| กระบวนการเชื่อม |
มิก/แม็ก |
มิก/แม็ก |
| การคัดเลือกที่ตั้งใจไว้ |
ช่วงขนาดสายไฟที่ต่ำกว่า |
ช่วงขนาดสายไฟที่สูงขึ้นและการใช้งานกระแสไฟที่สูงขึ้น |
เมื่อใดที่คุณควรเลือก PSF405
พิจารณา PSF405 สำหรับงานเชื่อมที่ต้องใช้เส้นผ่านศูนย์กลางลวดเชื่อมเล็กลงหรือช่วงกระแสไฟต่ำกว่า
ควรเลือกคบเพลิงโดยใช้ข้อกำหนดกระแสไฟและรอบการทำงานที่ยืนยันแล้ว
เมื่อใดที่คุณควรเลือก PSF505?
พิจารณา PSF505 เมื่อการเชื่อมต้องการพิกัดกระแสที่สูงกว่าและรองรับเส้นผ่านศูนย์กลางลวดเชื่อมที่ใหญ่กว่า
ควรเลือก PSF505 ตามอัตราก๊าซผสม 500A CO₂ / 400A ที่รอบการทำงาน 60% และการกำหนดค่าการป้อนลวดที่จำเป็น
การใช้งานทางอุตสาหกรรมของปืน MIG PSF505
PSF505 สามารถนำไปใช้งานได้กับการเชื่อม MIG/MAG ในอุตสาหกรรมที่ต้องใช้หัวเชื่อมระบายความร้อนด้วยอากาศที่มีกระแสไฟสูงกว่าที่เข้ากันได้
การผลิตเหล็กหนัก
PSF505 อาจเหมาะสำหรับการผลิตส่วนประกอบที่เป็นเหล็กโครงสร้างและชุดเชื่อมขนาดใหญ่ เมื่อสภาพการทำงานยังคงอยู่ในระดับคบเพลิง
การผลิตเครื่องจักรอุตสาหกรรม
ผู้ผลิตเครื่องจักรอาจใช้ปืนเชื่อม MIG ที่มีกระแสไฟฟ้าสูงกว่าสำหรับการใช้งานเชื่อมการผลิตที่เหมาะสมซึ่งเกี่ยวข้องกับส่วนประกอบที่ทำจากเหล็กประดิษฐ์
เฟรมอุปกรณ์และส่วนประกอบโครงสร้าง
PSF505 สามารถประเมินได้สำหรับการเชื่อมโครงอุตสาหกรรม ส่วนรองรับ ขายึด และส่วนประกอบประดิษฐ์อื่นๆ ตามขั้นตอนการเชื่อมที่ได้รับอนุมัติ
การประชุมเชิงปฏิบัติการการผลิตโลหะขนาดใหญ่
ตัวเลือกสายเคเบิลยาว 3 ม. และ 4 ม. ช่วยให้ผู้ซื้อสามารถเลือกระยะเอื้อมที่ตรงกับรูปแบบการผลิตของตนได้
การบำรุงรักษาและการซ่อมแซมอุตสาหกรรม
สำหรับโครงการทดแทนและบำรุงรักษา ควรเลือก PSF505 ตามอินเทอร์เฟซของเครื่องจักร เครื่องป้อนลวด และกำลังการผลิตกระแสไฟที่ต้องการ
ความเหมาะสมของคบเพลิงสำหรับการเชื่อมเฉพาะนั้นพิจารณาจากขั้นตอนการเชื่อมและการกำหนดค่าอุปกรณ์ที่สมบูรณ์ ไม่ใช่เฉพาะรุ่นคบเพลิงเพียงอย่างเดียว
ปัญหาและแนวทางแก้ไขทั่วไปของคบเพลิง MIG PSF505
การเลือกวัสดุสิ้นเปลืองที่เหมาะสมและการบำรุงรักษาตามปกติสามารถช่วยลดการหยุดชะงักในการเชื่อมที่หลีกเลี่ยงได้
| ปัญหา |
สาเหตุที่เป็นไปได้ |
การดำเนินการที่แนะนำ |
| คบเพลิงร้อนเกินไป |
กระแสไฟเกิน รอบการทำงาน หรือการเชื่อมต่อไฟฟ้าไม่ดี |
ตรวจสอบสภาวะพิกัดและการเชื่อมต่อไฟฟ้า |
| การป้อนลวดไม่สม่ำเสมอ |
ไลเนอร์ไม่ถูกต้อง ปลายสึกหรอหรือโค้งงอของสายเคเบิล |
ตรวจสอบไลเนอร์ ปลายหน้าสัมผัส และการเดินสายเคเบิล |
| การเผาไหม้แบบปลายสัมผัส |
ขนาดปลายสัมผัสไม่ถูกต้องหรือปัญหาการป้อนลวด |
ตรวจสอบขนาดปลาย การป้อนลวด และการตั้งค่าการเชื่อม |
| การสะสมของกระเด็นมากเกินไป |
ปัญหาการเชื่อมพารามิเตอร์หรือก๊าซป้องกัน |
ตรวจสอบการตั้งค่าและทำความสะอาดหัวฉีด |
| ความครอบคลุมของก๊าซไม่ดี |
หัวฉีดอุดตัน การรั่วไหล หรือการกระจายก๊าซไม่ดี |
ตรวจเช็คหัวฉีดแก๊สและระบบแก๊ส |
| ส่วนโค้งไม่เสถียร |
การสึกหรอของปลายหน้าสัมผัสหรือการป้อนลวดไม่สม่ำเสมอ |
ตรวจสอบการถ่ายโอนปัจจุบันและการป้อนสายไฟ |
| ทริกเกอร์ไม่ตอบสนอง |
ปัญหาสวิตช์ทางกลหรือสายไฟ |
ตรวจสอบการเชื่อมต่อทริกเกอร์และการควบคุม |
| เครื่องทำความร้อนสายเคเบิล |
ตัวนำเสียหายหรือการเชื่อมต่อหลวม |
ตรวจสอบการประกอบสายเคเบิลและขั้วต่อ |
เหตุใดคบเพลิง PSF505 MIG จึงร้อนเกินไป
PSF505 อาจมีความร้อนมากเกินไปเมื่อกระแสไฟทำงานหรือเวลาอาร์คออนเกินเงื่อนไขรอบการทำงานที่ระบุ
การเชื่อมต่อที่หลวม ตัวนำสายเคเบิลเสียหาย หรือส่วนประกอบทางไฟฟ้าที่สึกหรอ อาจทำให้เกิดความร้อนมากเกินไปได้
หยุดการเชื่อมและตรวจสอบหัวเชื่อมหลังจากที่เย็นลงแล้ว
เหตุใดปืน MIG PSF505 จึงมีปัญหาในการป้อนลวด
ปัญหาการป้อนลวดอาจเป็นผลมาจากขนาดไลเนอร์ที่ไม่ถูกต้อง ปลายหน้าสัมผัสเสียหาย หรือการดัดงอของสายเคเบิลมากเกินไป
ตรวจสอบเส้นผ่านศูนย์กลางของลวดเชื่อมกับปลายหน้าสัมผัสและไลเนอร์ที่ติดตั้งไว้
สำหรับการใช้งานลวด Ø2.0 มม. ให้ตรวจสอบว่าส่วนปลาย ไลเนอร์ และอุปกรณ์ป้อนได้รับการกำหนดค่าอย่างถูกต้องทั้งหมด
เหตุใดการครอบคลุมของก๊าซป้องกันจึงไม่ดี?
การกระเด็นมากเกินไปอาจทำให้หัวฉีดแก๊สเปิดไม่ได้
การรั่วไหล ทางเดินก๊าซที่ถูกบล็อก หรือการตั้งค่าการไหลที่ไม่ถูกต้องอาจส่งผลต่อการครอบคลุมของก๊าซป้องกันได้เช่นกัน
ตรวจสอบระบบจ่ายก๊าซที่สมบูรณ์ แทนที่จะเปลี่ยนหัวฉีดโดยไม่มีการวินิจฉัย
การบำรุงรักษา PSF505 และการเปลี่ยนวัสดุสิ้นเปลือง
การตรวจสอบปืนเชื่อมและส่วนประกอบส่วนหน้าเป็นประจำสามารถช่วยรักษาสภาพการทำงานที่เหมาะสมได้
ตรวจสอบหัวฉีดแก๊ส
ขจัดคราบที่สะสมมากเกินไปและตรวจสอบความเสียหายทางกายภาพ
ตรวจสอบเคล็ดลับการติดต่อ
ตรวจสอบรูปลายและเปลี่ยนปลายหน้าสัมผัสเมื่อการสึกหรอส่งผลต่อการถ่ายเทกระแสเชื่อมหรือการป้อนลวด
ตรวจสอบอะแดปเตอร์ทิปและฉนวน
ตรวจสอบความเสียหาย การติดตั้งที่ไม่ถูกต้อง หรือมีสัญญาณของความร้อนสูงเกินไป
ตรวจสอบขอบลวด
ตรวจสอบไลเนอร์เมื่อการป้อนลวดไม่สอดคล้องกัน
เลือกแผ่นรองสำรองที่ตรงกับเส้นผ่านศูนย์กลางของสายไฟและชุดสายเคเบิล
ตรวจสอบคอหงส์และชุดสายเคเบิล
ตรวจสอบความเสียหายทางกล ปัญหาเกี่ยวกับฉนวน การโค้งงอมากเกินไป และการเชื่อมต่อไฟฟ้าหลวม
ตรวจสอบทริกเกอร์และขั้วต่อด้านหลัง
ตรวจสอบการทำงานของกลไกที่เหมาะสม และตรวจสอบการเชื่อมต่อการควบคุม
ถอดอุปกรณ์การเชื่อมออกและปล่อยให้หัวเชื่อมเย็นลงก่อนที่จะเปลี่ยนส่วนประกอบ
PSF505 MIG Torches สำหรับผู้จัดจำหน่ายและผู้ซื้อ OEM
INWELT เป็นผู้จัดหาคบเพลิงการเชื่อม MIG PSF505 สำหรับข้อกำหนดการจัดซื้อ B2B ระหว่างประเทศ
ลูกค้าทั่วไปได้แก่:
ขายส่ง PSF505 MIG คบเพลิงซัพพลาย
ข้อกำหนดการจัดซื้อที่มีอยู่อาจรวมถึง:
ปืนเชื่อม PSF505 ครบชุด
รูปแบบสายเคเบิล 3 ม. และ 4 ม
หัวฉีดแก๊สที่ตรงกัน
เคล็ดลับหน้าสัมผัส M8 และอะแดปเตอร์
ลวดสลิง
ส่วนประกอบคอหงส์
ทริกเกอร์และจัดการชุดประกอบ
ส่วนประกอบสายเคเบิลและตัวเชื่อมต่อ
บรรจุภัณฑ์จำนวนมาก
ข้อมูลจำเพาะของ OEM/ODM
ปืน MIG แบบ OEM และฉลากส่วนตัว PSF505
สำหรับโครงการ OEM/ODM INWELT สามารถหารือเกี่ยวกับข้อกำหนดในการปรับแต่งตามข้อกำหนดทางเทคนิคของลูกค้า
คำขอปรับแต่งอาจครอบคลุมถึง:
ข้อกำหนดที่กำหนดเองควรได้รับการยืนยันโดยใช้ภาพวาดทางเทคนิค ตัวอย่างผลิตภัณฑ์ที่มีอยู่ หรือข้อกำหนดการจัดซื้อโดยละเอียด
ชิ้นส่วนอะไหล่สำหรับสินค้าคงคลังของผู้จัดจำหน่าย
สำหรับการจัดซื้อของผู้จัดจำหน่าย การรักษารายการอะไหล่ทดแทนตามรุ่นสามารถช่วยจัดระเบียบสินค้าคงคลังได้
ข้อมูลการจัดซื้อที่แนะนำ ได้แก่ รุ่นคบเพลิง ขนาดวัสดุสิ้นเปลือง หมายเลขอ้างอิงดั้งเดิม ปริมาณ และข้อกำหนดบรรจุภัณฑ์
ลูกค้าที่กำลังมองหาชิ้นส่วนทดแทนสำหรับ PSF505 ที่มีอยู่ควรยืนยันรุ่นวัสดุสิ้นเปลืองที่แน่นอนก่อนสั่งซื้อจำนวนมาก
คำถามที่พบบ่อยเกี่ยวกับปืนเชื่อม PSF505 MIG
หัวเชื่อม PSF505 MIG คืออะไร?
INWELT PSF505 เป็นปืนเชื่อม MIG/MAG ระบายความร้อนด้วยแก๊สสไตล์ ESAB ออกแบบมาสำหรับการเชื่อมด้วยมือทางอุตสาหกรรม มีการระบุไว้ที่ก๊าซผสม 500A CO₂ และ 400A โดยมีรอบการทำงาน 60%
PSF505 เป็นปืนเชื่อม MIG 500A หรือไม่
ข้อมูลจำเพาะทางเทคนิค INWELT PSF505 ในปัจจุบันระบุรายการ 500A ที่มีก๊าซป้องกัน CO₂ และ 400A สำหรับก๊าซผสม ทั้งคู่มีรอบการทำงาน 60%
PSF505 ระบายความร้อนด้วยอากาศหรือระบายความร้อนด้วยน้ำ?
INWELT PSF505 เป็นหัวเชื่อม MIG ระบายความร้อนด้วยอากาศ หรือที่เรียกว่าหัวเชื่อม MIG ระบายความร้อนด้วยแก๊ส ไม่ต้องใช้ระบบระบายความร้อนด้วยของเหลวภายนอก
รอบการทำงานของ PSF505 คืออะไร?
PSF505 ถูกกำหนดไว้ที่รอบการทำงาน 60% ภายใต้เงื่อนไขพิกัดที่ระบุไว้
PSF505 สามารถทำงานต่อเนื่องที่ 500A ได้หรือไม่
ไม่ ระดับ CO₂ 500A ที่ระบุไว้อยู่ที่รอบการทำงาน 60% ไม่ควรถือว่าการเชื่อมต่อเนื่องที่กระแสไฟพิกัดสูงสุด
PSF505 รองรับลวดเชื่อมขนาดใดบ้าง
INWELT PSF505 รองรับลวดเชื่อม Ø1.2–2.0 มม. ต้องเลือกปลายสัมผัสและไลเนอร์ที่เหมาะสมสำหรับการกำหนดค่าแต่ละรายการ
PSF505 มีความยาวสายเคเบิลเท่าใด
INWELT แสดงรายการชุดสายเคเบิลยาว 3 ม. และ 4 ม.
PSF505 ใช้หัวฉีดแก๊สอะไร?
รายการอะไหล่ INWELT PSF505 ในปัจจุบันระบุหัวฉีดแก๊ส Ø18 มม.
PSF505 ใช้ทิปการติดต่อแบบใด
รายการชิ้นส่วน INWELT ปัจจุบันระบุการกำหนดค่าปลายสัมผัส M8 × 37 ควรตรวจสอบเส้นผ่านศูนย์กลางของเส้นลวดและขนาดโดยรวมที่เกี่ยวข้องก่อนสั่งซื้อ
PSF505 สามารถใช้ลวดเชื่อม Ø2.0 มม. ได้หรือไม่?
คบเพลิงระบุไว้สำหรับเส้นลวดที่มีเส้นผ่านศูนย์กลางไม่เกิน Ø2.0 มม. ต้องยืนยันการตั้งค่าปลายหน้าสัมผัส ไลเนอร์ และการป้อนลวด Ø2.0 มม. ที่เข้ากันได้สำหรับการกำหนดค่าดังกล่าว
วัสดุสิ้นเปลือง PSF505 สไตล์ ESAB ทั้งหมดสามารถใช้แทนกันได้หรือไม่
ไม่ควรถือว่าสามารถใช้แทนกันได้แบบสากล วัสดุสิ้นเปลืองอาจแตกต่างกันในด้านขนาด การออกแบบอุปกรณ์เสริม และหมายเลขชิ้นส่วนระหว่างการกำหนดค่าและผู้ผลิต
PSF505 เข้ากันได้กับเครื่องเชื่อม MIG ทุกรุ่นหรือไม่
ไม่ ความเข้ากันได้ขึ้นอยู่กับขั้วต่อส่วนกลาง ข้อกำหนดกระแสเชื่อม การเชื่อมต่อแก๊ส และอินเทอร์เฟซควบคุมทริกเกอร์
PSF405 และ PSF505 แตกต่างกันอย่างไร?
PSF405 มีช่วงสายที่ระบุไว้ที่ Ø0.8–1.6 มม. ในขณะที่ PSF505 รองรับสาย Ø1.2–2.0 มม. นอกจากนี้ยังมีตัวเลือกความยาวสายเคเบิลที่แตกต่างกัน และมีไว้สำหรับข้อกำหนดกระแสการเชื่อมที่แตกต่างกัน
ฉันสามารถซื้อปลายสัมผัส หัวฉีด และไลเนอร์ PSF505 แยกต่างหากได้หรือไม่
INWELT ให้ข้อมูลส่วนประกอบทดแทนสำหรับ PSF505 รวมถึงหัวฉีดแก๊ส ปลายสัมผัส อะแดปเตอร์ ไลเนอร์ และส่วนประกอบไฟฉาย ควรยืนยันการกำหนดค่าชิ้นส่วนที่แน่นอนก่อนซื้อ
INWELT จำหน่ายคบเพลิงเชื่อม OEM PSF505 หรือไม่
ใช่. INWELT รองรับการสอบถาม OEM/ODM สำหรับหัวเชื่อม รวมถึงข้อกำหนดเกี่ยวกับขั้วต่อ สายเคเบิล เครื่องหมายผลิตภัณฑ์ และบรรจุภัณฑ์
ผู้จัดจำหน่ายสามารถสั่งซื้อปืน PSF505 MIG จำนวนมากได้หรือไม่
ใช่. INWELT จัดจำหน่ายปืนเชื่อม PSF505 MIG สำหรับโครงการค้าส่ง ผู้จัดจำหน่าย และการจัดซื้อทางอุตสาหกรรม
ขอใบเสนอราคาคบเพลิงเชื่อม MIG PSF505
กำลังมองหาผู้ผลิตไฟฉายเชื่อม MIG สไตล์ PSF505 ESAB หรือผู้จัดจำหน่ายขายส่งอยู่หรือไม่?
INWELT จำหน่ายปืนเชื่อม PSF505 และส่วนประกอบทดแทนสำหรับผู้จัดจำหน่าย ผู้นำเข้า แบรนด์ OEM และผู้ซื้อในอุตสาหกรรม
หากต้องการขอใบเสนอราคา โปรดระบุ:
รุ่นสินค้า: PSF505
จำเป็นต้องมีแก๊สป้องกันและกระแสเชื่อม
ความยาวสายเคเบิล: 3 ม. หรือ 4 ม
เครื่องเชื่อมและเครื่องป้อนลวดรุ่น
การกำหนดค่าตัวเชื่อมต่อ
เส้นผ่านศูนย์กลางลวดเชื่อม
เคล็ดลับการติดต่อ หัวฉีด หรือไลเนอร์ที่จำเป็น
ปริมาณการสั่งซื้อโดยประมาณ
ข้อกำหนด OEM/ODM
ตลาดปลายทาง
ติดต่อ INWELT สำหรับรายละเอียดทางเทคนิคของคบเพลิงเชื่อม MIG PSF505 ราคาจำนวนมาก ชิ้นส่วนอะไหล่ และการสอบถามเกี่ยวกับ OEM/ODM
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių