国际客户如有任何疑问,请向客户服务团队发送电子邮件。
焊枪制造商
领先的焊接产品制造商
1. 专业制造经验
2. 广泛的产品选择3. 具有竞争力
的原厂制造商
价格
请求快速报价
工厂-1920-2

从INWELT采购焊枪

焊枪制造商和供应商
 

 对于产品批发商

我们与您同行,确保帮助您更好地定义您的需求并实现您品牌的完美包装解决方案。

 对于产品制造商和供应商

我们的内部现代化生产工厂使我们能够提供优质的选择来吸引您的目标客户。作为制造商或供应商,您可以相信我们简化的制造流程可以为您提供市场上最好的产品。

 对于产品经销商

作为装备最齐全的焊枪制造公司之一,我们以极低的成本提供最优质的产品。这使我们能够与您合作,确保您也能向您的客户提供优惠的价格。

为什么与INWELT合作?

INWELT专门为大中型批发商和国际焊接品牌提供快速生产、全球运输和免费仓储解决方案。我们的焊枪按照最高质量标准精心打造,确保您的产品脱颖而出。借助INWELT ,您将享受可靠、高质量的解决方案,从而简化您的运营并提高您的业务效率。

INWELT是中国顶尖的焊枪制造商之一。我们一直在批发向小型和大型公司提供CE和 ISO 认证的焊枪,我们提供不同类型的焊枪。公司焊枪制造工厂可生产MIG焊枪、 TIG焊枪、等离子割炬及焊材。作为经验丰富的焊枪供应商,我们可以保证生产高品质的焊枪。除了在我们自己的焊枪工厂制造焊枪外,我们还为客户提供定制和设计服务。我们有各种颜色和尺寸的焊枪。

如果您正在寻找可靠的焊枪公司,您可以信赖INWELT 。从我们这里批量购买焊枪,让我们使用我们可定制且价格实惠的产品帮助您发展业务。  想要批量购买焊枪? INWELT可以满足您的制作需求。如果您有此处未列出的特定要求,请随时请求定制。请立即联系我们,我们将很乐意为您提供帮助!

定制
焊枪制造商的完整解决方案

焊枪定制标签

在INWELT ,我们帮助您在MIG枪、 TIG火炬和等离子火炬上贴上精密制作的标签和徽标,以承受恶劣的车间条件。提高品牌知名度、简化库存管理或为您的焊接工具增加附加值。立即索取免费设计证明!

焊枪定制手柄

在INWELT ,我们为MIG焊枪、 TIG焊枪和等离子焊枪提供个性化手柄定制,增强您的焊接体验。脱颖而出,增强抓地力,并使工具与您的品牌保持一致。颜色定制、材料选择、功能设计、快速周转。我们精心打造的手柄与外观一样大胆。立即索取免费样品!

焊枪定制电缆和连接器

在INWELT ,我们专注于定制高性能焊接电缆和替换连接器,以完美匹配您的MIG焊枪、 TIG焊枪和等离子焊枪。自定义长度和配置:指定精确的电缆长度(1 英尺 - 50 英尺)、线圈样式或多针连接器,以减少混乱并提高工作空间效率。

焊枪定制包装

 
在INWELT ,我们了解安全且品牌化的包装对于保护您的投资和增强您的品牌专业度至关重要。无论您需要用于单个单元的紧凑型零售包装盒还是用于批量订单的托盘板条箱,我们都会与您密切合作,打造符合您业务目标的包装。立即申请免费包装设计咨询!

批发MIG/TIG /PLASMA

欢迎参观我们的工厂

  • 在INWELT的最先进的制造工厂探索创新,这里的MIG/TIG焊枪和等离子割炬将精度与工艺融为一体。

    幕后花絮:
    先进的生产线: 了解我们如何利用尖端的自动化和严格的质量控制来设计耐用、高性能的工具。

    定制解决方案中心: 探索我们为OEM/ODM合作伙伴提供的定制服务,从原型设计到批量生产。

    质量保证实验室: 见证测试流程(例如电弧稳定性检查、压力试验),确保 ISO 认证的可靠性。

    为什么访问?
    动手演示: 在我们的研讨会中测试工具并并排比较模型。

    会见专家: 与我们的研发和工程团队讨论您的项目需求。

    灵活的参观: 选择虚拟或现场参观——为分销商、批发商或工业客户量身定制。

    立即安排您的参观,亲身体验为什么全球客户信任我们的卓越焊接!

焊接制造

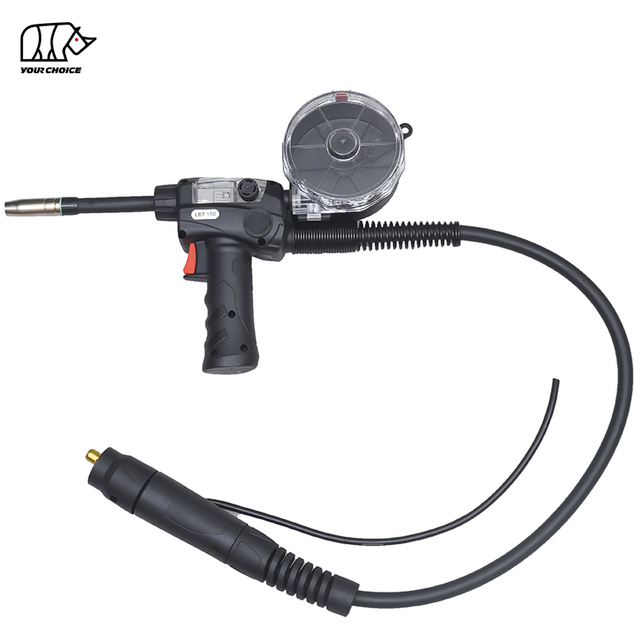
MIG焊枪

等离子耗材

我们是领先的焊接和割炬供应商。我们的产品目录提供多种焊枪设计、颜色以及包装和标签选项。您可以选择我们的任何库存设计或选择定制设计。

当您需要使您的焊接产品脱颖而出或满足独特的客户需求时,定制焊枪是理想的选择。只需告诉我们您的焊枪需求是什么,我们就会提供合适的解决方案。

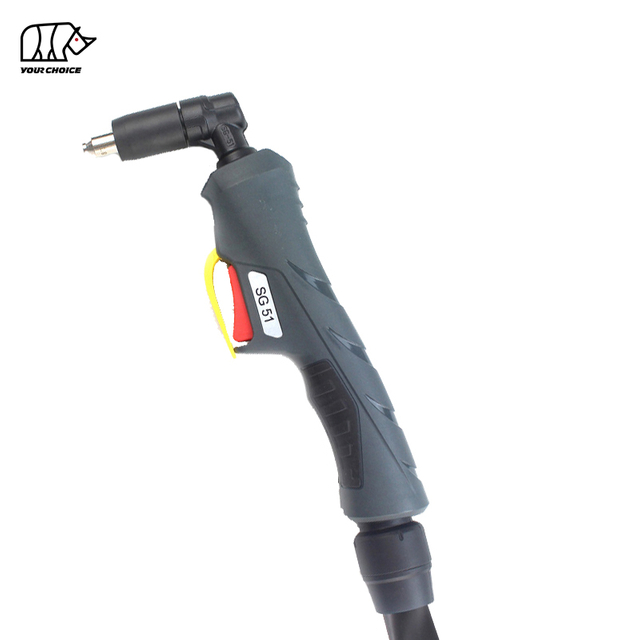
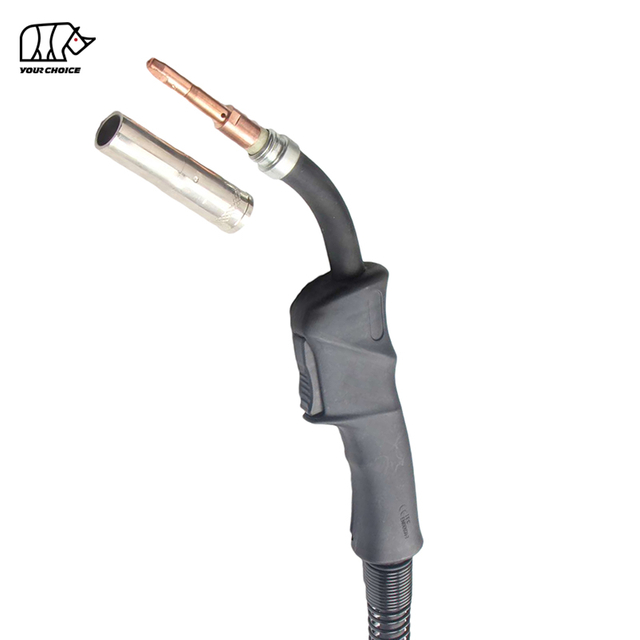
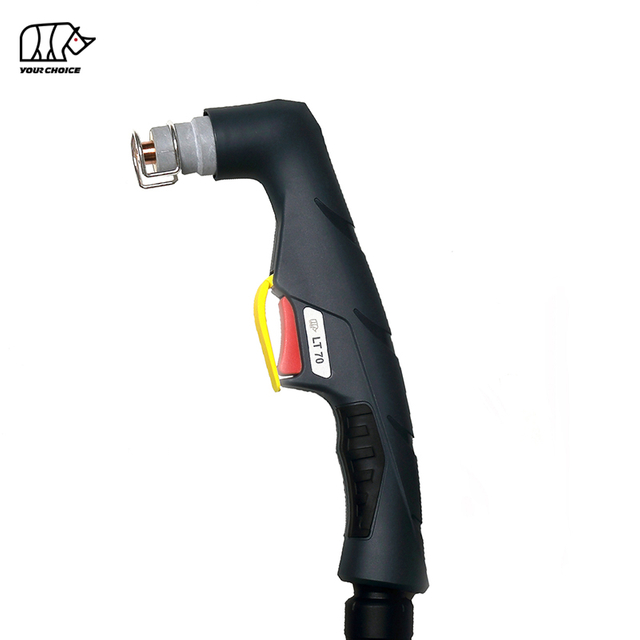
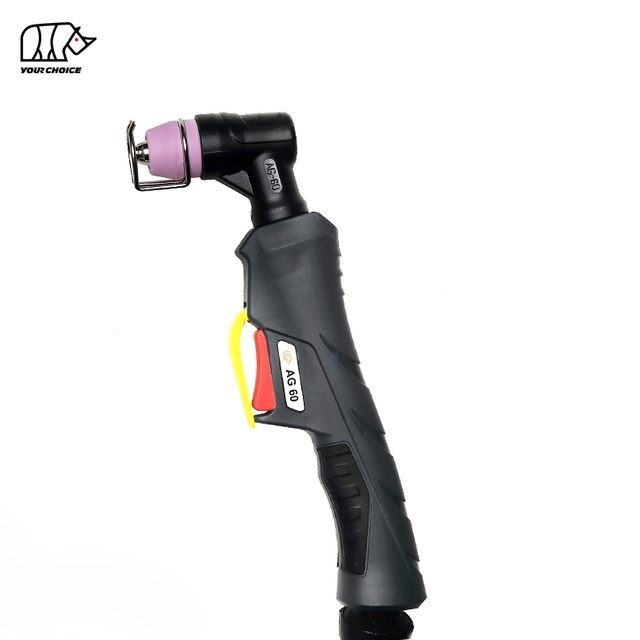
MIG/TIG /等离子火炬的特点

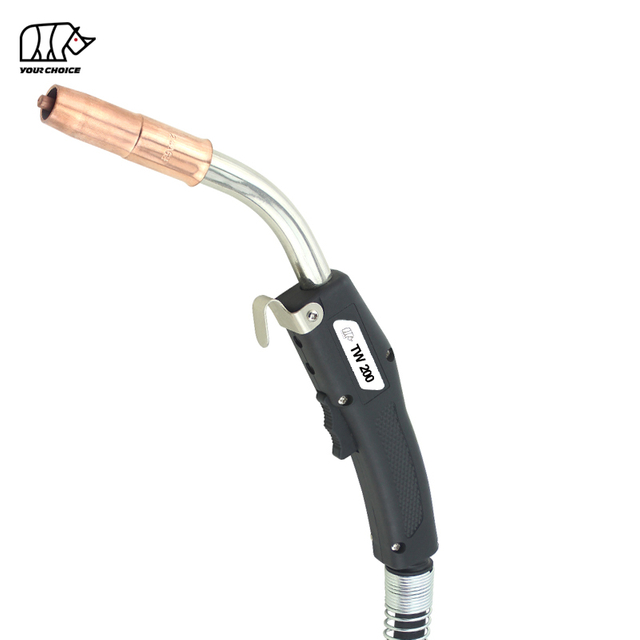
熔化极气体保护焊枪

精密电弧控制实现完美焊接

 
非常适合MIG火把
 
通过可调电压和送丝速度实现一致的焊接质量。 INWELT MIG割炬具有符合人体工程学的触发器和防飞溅喷嘴,确保在钢和铝等厚金属上顺利操作。
 
氩弧焊枪

高频TIG启动以实现清洁点火

非常适合TIG火把

 
使用无划痕的电弧点火系统消除污染。水冷式TIG焊枪头可保持高达 250A 的稳定电流,非常适合薄不锈钢、钛​​和航空航天应用中的精密焊接。
 
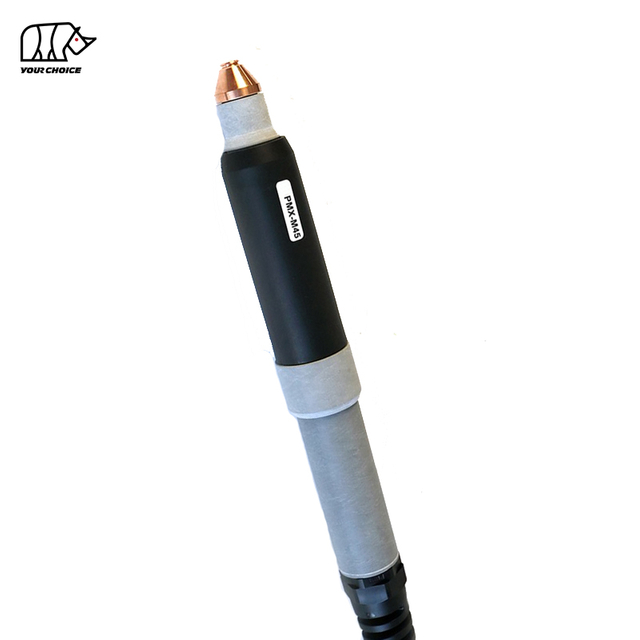
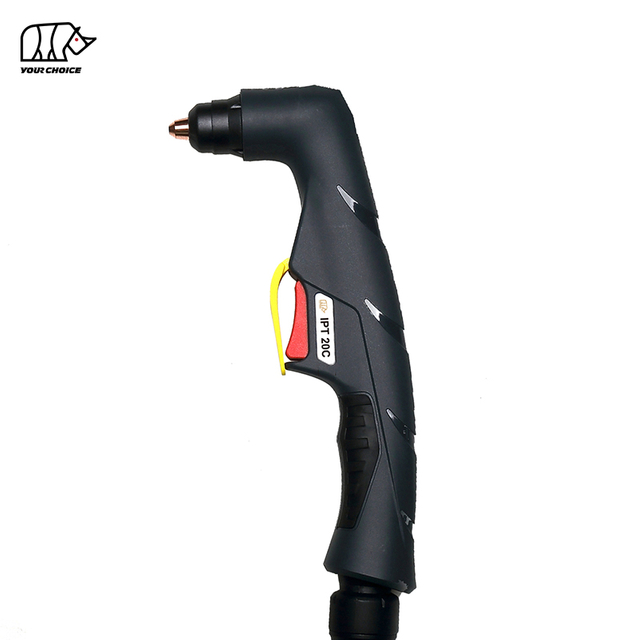
等离子割炬

INWELT等离子切割效率

先进的等离子炬技术
 
使用我们的高电流等离子割炬,切割 1 英寸钢材的速度提高了 40%。采用双气体技术(空气/氩气)和节省耗材的设计,可减少工业制造中的停机时间。
 
MIG TIG 等离子炬

持久的多材料兼容性

通用用于MIG/TIG /Plasma
 
材料之间无缝切换——从铜、铸铁到镀锌钢。割炬包括陶瓷气体扩散器 ( TIG ) 和镀铜接触尖端 ( MIG ),以抵抗腐蚀并延长使用寿命。
 
米格磁力火炬

轻巧的人体工学设计,使用无疲劳

所有火炬类型
 
重新设计,电缆重量减轻了 30%,并且可旋转颈部(最大 300°)。非常适合仰焊或长时间等离子切割,可减轻汽车维修和建筑工作中的手腕压力。
 

智能安全和自动关闭保护

对于等离子炬至关重要
 
集成热传感器可防止过热,而可伸缩安全罩可阻挡紫外线辐射。等离子模型包括气压或接地故障的错误代码显示,确保符合 OSHA 要求。
 

焊枪生产厂家生产流程 

焊枪目录

2026-05-28 5112

INWELT焊接产品目录.pdf

2026-05-28 5025

MIG焊枪目录.pdf

2026-05-28 5100

等离子割炬目录.pdf

2026-05-28 5154

TIG焊枪目录.pdf

INWELT合作流程

有任何问题吗?

  • 为什么我的MIG枪不送丝?

    MIG焊枪可能会因衬管磨损或堵塞、驱动辊张力不正确、导电嘴磨损、线轴张力过大或焊丝损坏而停止送丝。检查从线轴和驱动辊到衬管和导电嘴的完整送丝路径。根据焊机制造商的建议更换磨损的易损件并调整驱动系统通常可以恢复平稳的送丝。

  • 为什么我的MIG电线一直呈鸟巢状?

    鸟巢现象(金属丝在驱动辊上缠结)通常是由于 驱动辊张力太大或太小、衬管尺寸错误或脏污、金属丝的驱动辊错误或导电嘴堵塞而引起的。焊丝在下游堵塞并堆积在馈线处。通过设置正确的张力、将衬管和驱动辊与焊丝尺寸相匹配、清洁衬管以及更换堵塞的喷嘴来修复该问题。
  • 为什么我的MIG导电嘴总是回烧?

    MIG导电嘴回烧可能是由于焊接参数不正确、焊丝伸出过多、送丝不良、导电嘴尺寸不正确或导电嘴磨损造成的。检查送丝系统、导电嘴状况和焊接参数以确定原因。

  • 为什么我的MIG喷枪过热?

    MIG喷枪在 超出其额定工作周期或电流强度、易损件连接松动或电缆损坏/尺寸过小时会过热。手动拧紧导电嘴的高电阻也会产生热量。使用适合您安培数的喷枪,正确拧紧易损件,保持在工作周期内,并检查电缆是否损坏。
     
  • 为什么我的MIG焊接会产生太多飞溅?

    过多的飞溅通常表明 电压或送丝速度不正确、气体或气流错误、导电嘴磨损或工件夹接地不良。重新平衡电压和送丝设置,验证保护气体类型和流量,更换磨损的易损件,并确保清洁的接地连接,以实现更清洁、更少飞溅的焊接。
     
  • 为什么我的TIG电弧不稳定?

    不稳定的TIG电弧通常是由保护气体不足或受污染、电弧长度不正确、工件接地不良、钨污染、极性或安培数设置不正确或基底金属不洁引起的。当这些因素中的任何一个破坏屏蔽或电气连续性时, TIG电弧就会变得不稳定,导致热输入不一致、焊缝外观不良以及焊接质量下降。
     
    最常见的原因包括氩气流量低、软管或割炬漏气、电弧长度过长或受污染的钨电极无法维持聚焦电弧。接地不良或松动的工作夹也会中断电流稳定性,而交流/直流极性或安培数的不正确设置会进一步破坏电弧的稳定性,尤其是在焊接铝或薄材料时。
     
    要解决TIG电弧不稳定问题,请确保适当的氩气保护气体流量和覆盖范围,检查气体管线是否泄漏,清洁或更换受污染的钨,保持较短且一致的电弧长度,并确保清洁、牢固的接地连接。还要验证焊接参数,如安培数、平衡(对于 AC TIG )和极性是否针对所焊接的材料正确设置。
     
    常规TIG焊枪维护、适当的气体覆盖和正确的焊接技术对于实现稳定的电弧、一致的熔深和高质量的焊接至关重要。
  • 为什么我的TIG钨不断受到污染?

    当通常会发生钨污染 电极接触熔池或填充棒、气体覆盖不足或电流强度对于钨尺寸来说太低时,。结果是产生黑色、肮脏的焊缝和不稳定的电弧。保持适当的电弧长度,确保正确的保护气体流量和预/后流量,并在专用砂轮上重新研磨钨,以恢复干净、稳定的电弧。
  • 为什么我的TIG钨会熔化?

    TIG由于电流过大、极性不正确、保护气体不足、钨电极尺寸过小或交流设置不当,钨可能会熔化或过热。为焊接电流和应用选择正确的钨丝尺寸和类型,并验证保护气体和极性。

  • 为什么我的TIG焊缝多孔?

    TIG当气泡在凝固过程中被困在焊缝金属中时,就会出现焊缝孔隙,通常是由于保护气体覆盖范围不足、基材受污染或焊接技术不当造成的。这会导致焊道中出现小孔或空隙,从而降低强度、外观和结构完整性。
     
    最常见的原因包括氩气保护气体流量低或不一致、软管或配件泄漏、气流或风扰乱气体覆盖、钨电极受污染以及带有油、铁锈、油漆或湿气的肮脏母材。过长的电弧长度或不正确的焊枪角度也会导致大气污染进入焊池,从而导致气孔。
     
    为了防止TIG焊接气孔,请确保稳定且充足的氩气流量,检查焊枪、调节器和气体管线是否泄漏,并保护焊接区域免受气流影响。焊接前彻底清洁工件,保持较短且一致的电弧长度,并允许适当的后流气体覆盖,以保护冷却焊缝和钨。
     
    定期TIG焊枪维护、正确的保护气体设置和适当的表面处理对于实现致密、清洁和无缺陷的焊接至关重要。
  • 为什么我的TIG手电筒会变热?

    当焊接电流超过其额定容量或占空比、焊枪未充分冷却或焊枪和易损件与应用不正确匹配时, TIG焊枪可能会变得过热。对于较高电流或长时间的焊接操作,水冷TIG焊枪可能比较合适。

联系我们

电子邮件: Sales1@czinwelt.com
Whatsapp: +86- 18112882579
地址:D819创意产业园 
中国江苏常州

供应商资源

制造商服务

© 版权  2023  INWELT保留所有权利。