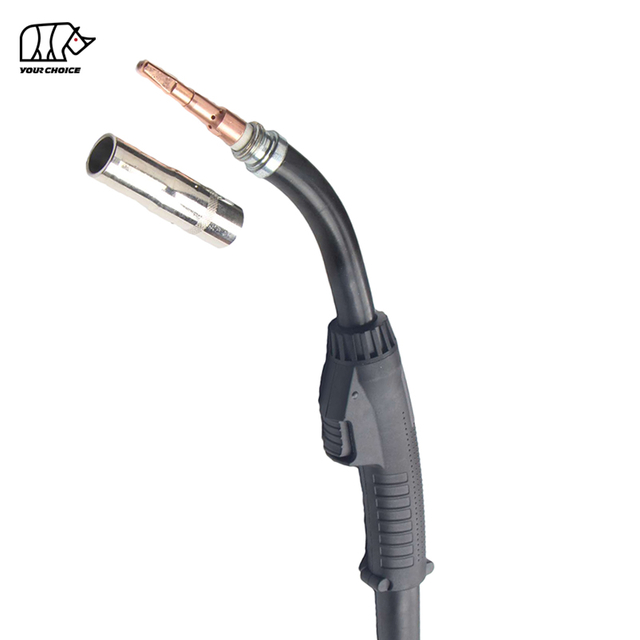
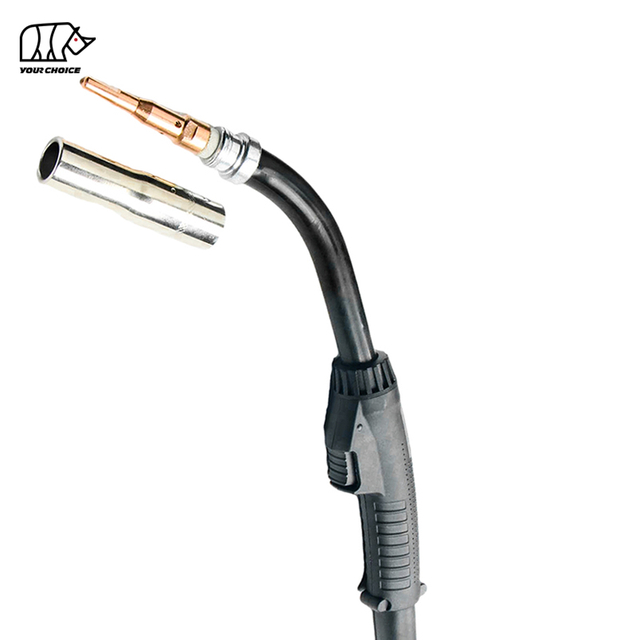
INWELT TR300 是一款风冷 MIG/MAG 焊枪,专为专业制造、制造、维护和修理应用而设计。
当前的 INWELT 配置 在 60% 占空比下使用二氧化碳保护气体时的额定电流为 350A,使用混合气体时的额定电流为 200A ,并支持 焊丝 Ø0.8 mm 至 Ø1.6 mm 的.
TR300 采用模块化前端系统,配有可更换导电嘴、气体喷嘴、扩散器、喷嘴固定器、颈部绝缘体和衬里组件。不同的鹅颈角度和后部连接选项允许焊枪配置用于各种焊机和送丝机。
INWELT 提供 TR300 组件,具有 45° 和 60° 颈部选项 以及适用于 Euro、Miller、Lincoln 和 Tweco 型馈线接口的连接配置。
对于焊接设备制造商、分销商和进口商,还可以提供定制焊枪长度、连接器配置、OEM/ODM 制造和自有品牌供应。
| 规格 | INWELT TR300 |
|---|---|
| 产品类型 | 风冷 MIG/MAG 焊枪 |
| 模型 | TR300 |
| 品牌 | 因韦尔特 |
| 冷却 | 空气/气体冷却 |
| CO2 时的额定电流 | 350A |
| 混合气体额定电流 | 200A |
| 工作周期 | 60% |
| 线径 | Ø0.8–1.6 毫米 |
| 焊接工艺 | 熔化极气体保护焊/熔化极气体保护焊 |
| 颈部选项 | 45°/60° |
| 气体扩散器螺纹 | 1/4-20 |
| 连接器选项 | 欧元/米勒/林肯/Tweco风格 |
| 班轮选项 | 根据电线尺寸和割炬长度 |
| 枪长 | 提供定制配置 |
| OEM/ODM | 可用的 |
| 自有品牌 | 可用的 |
订购前请确认焊机或送丝机、焊接电流、保护气体、焊丝直径、电缆长度和后连接。
TR300 专为需要专业焊接能力的应用而设计,无需水冷焊枪使用额外的软管和冷却剂设备。
当前 INWELT 规范对 TR300 的评级为:
350A,二氧化碳
200A,混合保护气体
60% 占空比
保护气体成分会影响焊枪热负荷,因此 CO2 和混合气体额定值应单独处理,而不是呈现一个通用的安培值。
TR300 是一款 风冷 MIG 焊枪.
它不使用内部液体冷却回路或需要单独的水冷却器。
这为合适的手动 MIG/MAG 应用提供了更简单的焊接系统。
对于经常超过经过验证的 TR300 电流或占空比额定值的应用,更高容量或水冷割炬可能更合适。
TR300 支持 Ø0.8 毫米至 Ø1.6 毫米的焊丝直径。 根据所选导电嘴、衬管和焊接配置,
该系列涵盖许多常见的专业 MIG/MAG 制造应用。
焊枪颈的几何形状会影响焊接通道、操作员姿势和送丝。
INWELT 提供两种主要的 TR300 琴颈配置。
45° 颈部提供相对开放的割炬角度,可适用于:
一般制造
平焊
对接接头
长焊缝
大型开放式组件
60° 颈部提供更陡峭的接近角,可以改善以下操作的进入:
角焊缝
角球
结构组件
关节位置受限
复杂的预制件
最佳颈部角度取决于关节几何形状和操作员偏好,而不是一种普遍更好的角度。
还可以针对合格的 OEM 项目评估定制琴颈配置。
当前的 INWELT TR300 零件系统包括多种铜和黄铜喷嘴配置。
可用尺寸包括以下示例:
3/8 英寸/9.5 毫米
1/2 英寸/12.7 毫米
5/8 英寸/15.9 毫米
3/4 英寸/19 毫米
可用的几何形状包括:
冲洗
凹进式
伸出配置
铜喷嘴
黄铜喷嘴
喷嘴的选择会影响:
保护气体覆盖范围
接触尖端凹槽
进入狭窄的关节
飞溅堆积
熔池的可见性
较小的喷嘴可以改善接近性,而较大的喷嘴可以为合适的应用提供更广泛的保护气体覆盖范围。
始终将喷嘴几何形状与焊接程序和保护气体要求相匹配。
导电嘴将焊接电流传输至连续送进的焊丝。
当前的 TR300 系列包括以下导电嘴尺寸:
Ø0.8 毫米/0.030 英寸
Ø0.9 毫米/0.035 英寸
Ø1.0 毫米/0.040 英寸
Ø1.2 毫米/0.045 英寸
Ø1.4 毫米/0.052 英寸
Ø1.6 毫米/1/16 英寸
导电嘴孔应与焊丝匹配。
喷嘴太小会增加进料阻力或导致回烧。
严重磨损或过大的尖端可能会导致:
电气接触不稳定
不规则的电弧行为
走丝
飞溅过多
焊接质量不一致
根据实际磨损情况更换导电嘴,而不是等待完全失效。
TR300 前端组件不仅包括导电嘴和喷嘴。
目前的 INWELT 产品信息列出了 1/4-20 螺纹气体扩散器.
扩散器支撑导电嘴并通过割炬前端分配保护气体。
保持扩散器气体通道清洁并更换损坏的螺纹或严重污染的部件。
喷嘴保持部件有助于将所选喷嘴保持在相对于导电嘴和扩散器的正确位置。
当喷嘴松动或难以安装时,请进行检查。
颈部绝缘体将适当的割炬组件电气隔离。
在割炬恢复使用之前,应更换损坏的绝缘层。
请勿继续焊接破裂或烧毁的绝缘部件。
一致的送丝对于稳定的 MIG/MAG 焊接至关重要。
衬管引导焊丝穿过电缆组件从送丝器到达焊炬颈。
当前 TR300 页面列出了衬里配置,包括:
Ø0.9–1.2 mm 线/10 ft (3.0 m)
Ø0.9–1.2 mm 电线 / 15 ft (4.6 m)
应根据实际焊丝直径和焊枪长度选择附加配置。
太小的衬垫会产生过大的导线电阻。
太大的衬管可能会提供较差的导线引导。
衬管状况会影响:
送丝
电弧稳定性
导电嘴磨损
鸟巢风险
驱动辊压力要求
当前的专业 Tregaskiss/Bernard 平台同样将电线尺寸、衬垫和电源引脚配置视为关键订购变量,而不是次要配件。
不应仅根据电流强度或物理外观来选择 MIG 焊枪。
后部连接必须与送丝机和焊机相匹配。
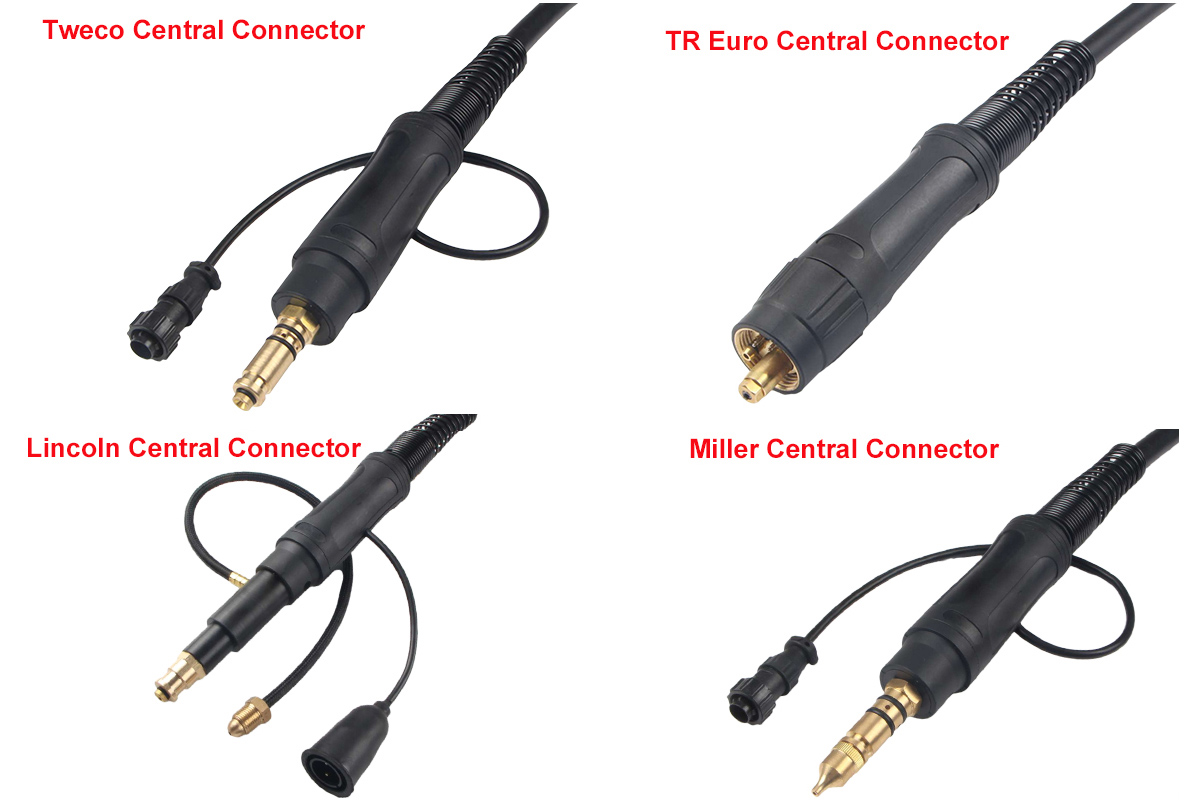
当前的 INWELT TR300 系列包括以下配置:
欧元中央连接
米勒式连接
林肯式连接
Tweco 式连接
欧洲中央连接将主焊枪接口组合成广泛用于 MIG/MAG 焊接系统的通用连接格式。
可以为兼容的米勒型馈线接口提供专用的后连接器和控制引线。
林肯式配置使用相应的连接和控制线布置。
根据目标送丝机,还可提供 Tweco 型后部连接。
专业 MIG 焊枪制造商同样将 电源引脚和馈线模型视为 基本的兼容性标准。
订购前,如果接口不确定,请向 INWELT 提供焊机或送丝机型号以及现有连接的照片。
TR300 被设计为 Tregaskiss 式替代 MIG 焊枪配置,但完整的兼容性应通过规格而不是仅通过品牌名称来验证。
查看:
喷枪电流强度
工作周期
线径
接触尖系统
喷嘴和扩散器
领口设计
衬垫
电缆长度
电源引脚
控制引线
送丝机
当前的正品 Tregaskiss/Bernard 风冷产品提供多个颈部、衬管、易损件和供料器/电源引脚组合,这说明了为什么视觉上相似的 MIG 焊枪不会自动被直接替代。
对于更换订单,请尽可能提供原始枪支型号或零件号。
TR300 应使用其自己经过验证的 INWELT 规格进行评估,而不是假设每个 300 系列喷枪都具有相同的额定值。
| 特点 | INWELT TR300 | 典型 300A 级工业喷枪 |
|---|---|---|
| 冷却 | 风冷 | 风冷 |
| INWELT 二氧化碳评级 | 350A | 因制造商而异 |
| INWELT 混合气体评级 | 200A | 因制造商而异 |
| INWELT 工作周期 | 60% | 制造商特定 |
| 线材范围 | Ø0.8–1.6 毫米 | 通常高达 1.6–2.0 毫米 |
| 颈部选项 | 45°/60° | 多种选择常见 |
| 连接器选项 | 欧元/米勒/林肯/Tweco风格 | 取决于电源引脚 |
| 可更换耗材 | 是的 | 是的 |
目前的 Tregaskiss 文档列出了其 300A 风冷喷枪的电流为 300A 混合气体/60%,而 BTB 文档列出了 300A CO2 为 100%,300A 混合气体为 60%。
这些是竞争对手的规格,而不是 INWELT 评级。
INWELT 才应保留 350A CO2 / 200A 混合气体 @60% 。 仅当您自己的产品测试支持这些值时,
专业买家在下订单前应评估几个参数。
确认典型焊接电流和起弧时间。
割炬应在所用保护气体的验证额定值内运行。
指定应用程序是否主要使用:
100% 二氧化碳
氩气/CO2混合气体
另一种经批准的 MIG/MAG 保护气体
请勿使用二氧化碳安培数额定值作为混合气体额定值。
选择合适的导电嘴和衬垫:
0.8毫米
0.9毫米
1.0毫米
1.2毫米
1.4毫米
1.6毫米
根据关节访问和操作员偏好选择 45° 或 60°。
选择可提供足够工作范围的最短长度。
电缆长度过长会增加重量和送丝阻力。
指定欧式、米勒式、林肯式、Tweco 式或其他所需连接。
提供现有馈线型号或连接器照片有助于减少配置错误。
当连接到合适的 MIG/MAG 焊接系统并配置正确的焊丝、衬管、导电嘴和保护气体时,TR300 可用于常见的工业材料,包括:
碳钢
低碳钢
不锈钢
适用的低合金钢
材料兼容性取决于完整的焊接程序,而不仅仅是焊枪。
对于专用电线或较软的电线(例如铝线),请在订购前确认衬里、导电嘴、馈线和电缆要求。
标准钢衬不应自动用于每种线材。
TR300 适用于专业手动 MIG/MAG 焊接,其中风冷焊枪与所需的电流和占空比相匹配。
典型应用包括:
一般金属制造
结构钢
机械制造
施工设备
农业机械
铁路制造和维修
卡车和拖车制造
汽车生产及修理
工业维修
通用工程
重型制造
应用程序名称本身不应决定割炬的选择。
始终将焊枪与实际电流、占空比、焊丝直径和焊机接口相匹配。
TR300 是一款 风冷割炬.
这种区别应该非常清楚,因为当前页面错误地包含了水冷特征文本。
风冷系统不需要:
供水和回水软管
冷却液泵
散热器
独立焊接冷却器
这可以提供:
设置更简单
维护更方便
更好的便携性
降低系统复杂性
在以下情况下,水冷 MIG 焊枪可能更合适:
焊接电流持续较高
起弧时间很长
生产焊接会产生过多的焊炬热量
操作员暴露在高温下会感到不舒服
占空比超过风冷割炬的额定值
除非有单独经过验证的水冷版本,否则请勿在 TR300 中添加水冷术语。
定期检查有助于保持稳定的送丝、保护气体和电力传输。
更换提示为:
严重磨损
烧毁
放大
回烧损坏
定期清除飞溅物。
过多的飞溅积聚会限制保护气体流量并导致前端组件之间的电气短路。
检查气体通道和螺纹。
更换损坏的扩散器,而不是将导电嘴过度拧入磨损的螺纹中。
如果送丝不一致,请检查衬管。
污染、扭结和磨损会增加进给阻力。
寻找:
削减
磨损
热损伤
严重扭结
后部配件松动
燃气泄漏
焊接过程中避免将电缆紧紧盘绕,因为急弯会增加送丝阻力。
查看:
驱动辊张力
内衬状况
导电嘴尺寸
电缆弯曲
电线状况
可能的原因包括:
尖端松动
电流过大
电气连接不良
尖端孔磨损
超出工作周期
查看:
电压
送丝速度
保护气体
导电嘴状况
割炬角度
物料洁净度
检查:
气体喷嘴
喷嘴飞溅
扩散器
燃气软管
后连接
气体流量设置
查看:
实际焊接电流
保护气体
起弧时间
工作周期
电气连接
电缆状况
如果割炬在正常生产过程中反复过热,更高容量或水冷型号可能更合适。
| 位置 | 描述 |
| 1 | 鹅颈 45°;鹅颈60° |
| 2 | 割炬本体组件 |
| 3 | 处理 |
| 4 | 转变 |
| 5 | 切换扳机 |
| 6 | 端接头 |
| 7 | 锥形螺母 |
| 8 | 电缆球接头和支撑弹簧大 |
| 9 | 电缆组件 |
| 10 | 欧洲直插套件 |
| 10-1 | 后把手 |
| 10-2 | 适配螺母 |
| 10-3 | 欧洲中央连接器 |
| 11 | 后把手 美国品牌 |
| 12 | 控制线(Tweco/Miller) |
| 12-1 | 控制线(林肯) |
| 13 | Tweco 中央连接器 |
| 14 | 米勒中央连接器 |
| 15 | 林肯中央连接器 |
| 15-1 | 燃气管 |
| 一个 | 喷嘴 3/8' 9.5mm 齐平铜 |
| 喷嘴 1/2″ 12.7mm 1/8″ 凹口 铜 | |
| 喷嘴 5/8' 15.9mm 1/8' 凹口 铜 | |
| 喷嘴 3/4' 19mm 1/8″ 凹口 铜 | |
| 喷嘴 5/8' 15.9mm 1/8' 伸出黄铜 | |
| 喷嘴 5/8' 15.9mm 1/4' 伸出铜 | |
| 喷嘴 1/2' 12.7mm 1/4' 伸出黄铜 | |
| 喷嘴 1/2' 12.7mm 1/8' 伸出黄铜 | |
| 喷嘴 1/2″ 12.7mm 1/8' 凹口黄铜 | |
| 喷嘴 3/8″ 9.5mm 1/16' 凹口黄铜 | |
| 乙 | 导电嘴 0.230' 0.6mm |
| 导电嘴 0.030' 0.8mm | |
| 导电嘴 0.035' 0.9mm | |
| 导电嘴 0.040' 1.0mm | |
| 导电嘴 0.045' 1.2mm | |
| 导电嘴 0.052' 1.4mm | |
| 导电嘴 1/16' 1.6mm | |
| C | 气体扩散器 (1/4-20Thd) |
| D | 喷嘴固定器 |
| 乙 | 颈部绝缘子 |
| F | 0.035″-.045″(0.9-1.2mm) 10FT(3.0m) 内衬 |
| 0.035″-.045″(0.9-1.2mm) 15FT(4.6m) 内衬 | |
| 技术数据 | 额定值:350A CO2/200A 混合气体 |
| 占空比:60% | |
| 线径:.030'-1/16'(0.8-1.6mm) | |
| 类型 | TR300 MIG GUN 米勒连接器 |
| TR300 MIG GUN Tweco 连接器 | |
| TR300 MIG GUN 林肯连接器 | |
| TR300 MIG GUN 欧洲连接器 |

对于焊接经销商来说,安装的 MIG 焊枪创造了对更换耗材的持续需求。
完整的 TR300 供应计划可包括:
联系方式
气体喷嘴
气体扩散器
喷嘴固定器
颈部绝缘子
衬垫
鹅颈
手柄
触发开关
电缆组件
后连接器组件
提供完整的喷枪和替换零件使经销商能够在割炬的整个使用寿命期间为客户提供支持。
它还创建了比单独销售完整的 TR300 枪更清晰的售后产品计划。
INWELT 向专业 B2B 客户提供 MIG/MAG 焊枪和替换零件,包括:
焊接设备制造商
焊机品牌
进口商
经销商
批发商
工业供应公司
焊接修理企业
自有品牌
OEM 和 ODM 配置可以根据机器接口和目标市场要求进行评估。
定制可能包括:
客户品牌
火炬标签
手柄打标
电缆/枪长度
45° 或 60° 颈部
后连接器
控制接线
导电嘴配置
喷嘴配置
耗材套件
自有品牌包装
使用说明书
散装纸箱
对于OEM项目,请提供送丝机型号、所需电流、保护气体、焊丝直径、连接器和预计采购量。
INWELT 制造多种专业 MIG 焊枪平台和相应的替换部件。
对于经销商和设备品牌来说,采购完整的 TR300 喷枪以及消耗品可以简化:
产品兼容性
采购
备件库存
自有品牌开发
售后服务
长期供应
TR300 系列还提供多种连接系统和前端选项,允许一个产品系列支持多种焊机接口。
是的。
本页的 INWELT TR300 是 风冷 MIG/MAG 焊枪.
它不需要外部水冷系统。
当前的 INWELT 规范列出了:
350A,二氧化碳
和
200A,混合保护气体
为60% 占空比.
仅当通过 INWELT 产品测试确认后才应使用这些值。
不同的保护气体对传热和焊炬温度的影响不同。
因此,MIG 焊枪制造商经常发布单独的二氧化碳和混合气体占空比额定值。
INWELT TR300 支持的焊丝 Ø0.8 毫米至 Ø1.6 毫米.
导电嘴和衬垫应与焊丝直径相匹配。
当前的 INWELT 配置包括 45° 和 60° 鹅颈.
目前的产品体系包括:
欧元
米勒式
林肯式
Tweco风格
订购前应确认机器兼容性。
TR300 采用 Tregaskiss 式配置设计,但耗材兼容性应通过零件尺寸和规格而非仅通过产品外观来确认。
尽可能提供现有的零件号。
不。
INWELT TR300 是 INWELT 制造的替换/款式产品 ,不应被视为正品 Tregaskiss 制造的枪。
Tregaskiss 和相关产品名称是其各自所有者的商标。
是的,当完整的 MIG/MAG 系统配置有适当的不锈钢焊丝、保护气体、衬垫和焊接参数时。
有可能,但软铝线需要正确的衬管、馈线、导电嘴和电缆配置。
在订购用于铝线的标准 TR300 之前,请先与 INWELT 确认应用。
TR300 采用风冷,不需要冷却液循环系统。
水冷焊枪通常更适合长时间高电流生产,其中热负荷超过风冷焊枪的容量。
没有通用的更换间隔。
根据磨损、电接触、送丝和电弧稳定性更换导电嘴。
是的。
当前的 INWELT 产品信息表明可以提供定制喷枪长度。
是的。
OEM/ODM 和自有品牌配置可供合格的设备制造商、焊接品牌、分销商、进口商和批发商使用。
正在寻找 Tregaskiss 式风冷 MIG 焊枪、替换 TR300 组件、兼容耗材或 OEM MIG 焊枪制造商?
为了更快地进行技术确认,请提供:
焊机或送丝机品牌和型号
所需焊接电流
CO2 或混合保护气体
线径
所需枪长
45° 或 60° 颈部
后连接器类型
导电嘴要求
耗材要求
预计订单数量
INWELT 或自有品牌
然后,INWELT 可以确认适合您的 MIG/MAG 焊接系统的 TR300 配置。