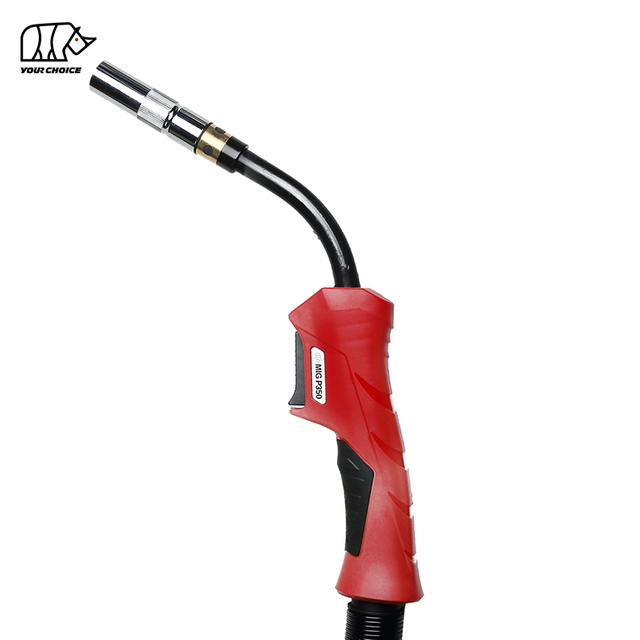
P500 Panasonic -النمط MIG نظرة عامة على شعلة اللحام
إن شعلة اللحام INWELT P500 Panasonic -Style MIG عبارة عن مسدس لحام عالي التحمل ومبرد بالهواء MIG /MAG مصمم لتطبيقات اللحام اليدوية ذات التيار العالي. تم تصنيفه عند 500 أمبير مع غاز حماية ثاني أكسيد الكربون و450 أمبير مع غاز حماية مختلط في دورة عمل تبلغ 60%.
يدعم P500 أقطار أسلاك اللحام من Ø0.8 مم إلى Ø1.6 مم، وهو متوفر بمجموعات كابلات 3 م و4 م و5 م. يسمح هيكلها المبرد بالغاز بالعمل بدون نظام تبريد سائل خارجي، مما يجعلها خيارًا لتطبيقات اللحام الصناعية حيث تقع دورة التيار والتشغيل المطلوبة ضمن المواصفات المقدرة للشعلة.
كجزء من INWELT PANA Series ، يتم وضع P500 فوق P350 في قدرة تيار اللحام المقدرة. إنه مخصص لورش التصنيع ومرافق التصنيع الصناعية ومقدمي صيانة المعدات وموزعي معدات اللحام.
توفر شركة INWELT مسدسات اللحام P500 MIG ومكونات الاستبدال ذات الصلة لمتطلبات الشراء الدولية بالجملة والصناعية و OEM/ODM .
P500 MIG المواصفات الفنية لشعلة اللحام
تصف المواصفات التالية مجموعة منتجات INWELT P500 القياسية.
| المواصفات |
INWELT P500 |
| ماركة |
INWELT |
| نموذج |
P500 |
| نوع المنتج |
Panasonic -النمط MIG شعلة اللحام |
| عملية اللحام |
MIG / ماج ( GMAW ) |
| طريقة التبريد |
تبريد الغاز / تبريد الهواء |
| التصنيف الحالي مع CO₂ |
500 أ |
| التصنيف الحالي مع الغاز المختلط |
450 أ |
| دورة العمل |
60% |
| قطر سلك اللحام |
Ø0.8-1.6 ملم |
| خيارات طول الكابل |
3 م / 4 م / 5 م |
| واجهة الاتصال |
تأكيد لتجميع الشعلة المحدد |
| مكونات الواجهة الأمامية |
فوهة الغاز، طرف الاتصال، الناشر، العازل وعنق الشعلة |
| طلب |
الدليل الصناعي MIG / لحام MAG |
| خيارات العرض |
الجملة / OEM / ODM |
تنطبق التصنيفات الحالية على دورة العمل المحددة وظروف غاز التدريع.
يجب اختيار تكوين الشعلة الصحيح وفقًا لآلة اللحام، ومغذي الأسلاك، وغاز التدريع، وتيار اللحام المطلوب، وقطر سلك اللحام، ومدة التشغيل.
بالنسبة للطلبات البديلة أو بالجملة، يجب تأكيد نموذج الشعلة الكامل وتكوين الموصل ومواصفات المواد الاستهلاكية قبل الإنتاج.
الميزات الرئيسية للمسدس INWELT P500 MIG
قدرة لحام بغاز ثاني أكسيد الكربون 500 أمبير و450 أمبير بالغاز المختلط
تم تحديد INWELT P500 لعمليات اللحام ذات التيار العالي MIG /MAG.
مواصفات اللحام الحالية المقدرة هي:
تساعد هذه التصنيفات المشترين الصناعيين على تقييم P500 للتطبيقات التي تتطلب سعة تيار أعلى من مشاعل اللحام اليدوية ذات التصنيف الأقل MIG .
يجب أن يظل تيار اللحام الفعلي ضمن ظروف التشغيل الحرارية والكهربائية المحددة.
تصميم مبرد بالهواء للحام الصناعي MIG
يستخدم P500 تكوين شعلة اللحام المبردة بالهواء، والمشار إليها أيضًا باسم MIG المبردة بالغاز.
على عكس الشعلة المبردة بالماء، لا يتطلب الشعلة P500 نظامًا منفصلاً لتدوير مياه التبريد.
يمكن أن يؤدي ذلك إلى تبسيط التكوين العام للمعدات حيث توفر الشعلة المبردة بالهواء سعة تيار كافية وأداء دورة العمل.
ومع ذلك، فإن الشعلة المبردة بالهواء ليست مخصصة للتشغيل غير المحدود بأقصى معدل تيار لها.
يولد اللحام عالي التيار أحمالًا حرارية كبيرة في عنق الشعلة وطرف الاتصال والمكونات الأمامية ومجموعة الكابلات. ولذلك يجب الحفاظ على دورة العمل المحددة وحالة الاستهلاك المناسبة.
خيارات طول الكابل 3 م، 4 م، 5 م
يتوفر جهاز P500 بأطوال كابل قياسية:
يعتمد طول الكابل المناسب على تخطيط محطة عمل اللحام، والمسافة من وحدة تغذية الأسلاك وحركة المشغل المطلوبة.
يمكن للكابلات الأقصر أن تقلل من توجيه الكابلات غير الضرورية في مناطق اللحام المدمجة.
توفر الكابلات الأطول وصولاً إضافيًا للعمل ولكن يجب تركيبها دون ثني مفرط أو إجهاد ميكانيكي.
بالنسبة للتطبيقات الصناعية، يجب أيضًا أن تكون مجموعة الكابلات مناسبة لتيار اللحام المطلوب وتكوين تغذية الأسلاك.
مقبض الشعلة ومكونات الواجهة الأمامية قابلة للخدمة
تم تصميم جهاز P500 حول مجموعة مسدس لحام محمول باليد MIG مع مواد مستهلكة أمامية قابلة للاستبدال.
تشمل المكونات النموذجية القابلة للخدمة ما يلي:
مقبض شعلة اللحام
تجميع الزناد
رقبة الشعلة
فوهة الغاز
نصيحة الاتصال
ناشر غاز
مكونات عازلة
بطانة سلك اللحام
تجميع الكابلات
مكونات الاتصال الخلفية
يجب اختيار هذه المكونات وفقًا لمواصفات تجميع P500 الفعلية.
يجب التأكد من توافق الأجزاء البديلة باستخدام مراجع المنتج أو الأبعاد الفنية أو العينات المعتمدة.
فهم دورة تشغيل الشعلة P500 MIG
يتمتع INWELT P500 بدورة عمل محددة بنسبة 60%.
تصف دورة العمل وقت اللحام المسموح به خلال فترة تشغيل قياسية مدتها عشر دقائق عند ظروف الحمل والاختبار المقدرة المذكورة.
عند دورة تشغيل تبلغ 60%، يمكن للشعلة أن تعمل لمدة ست دقائق خلال فترة عشر دقائق في الظروف المقدرة المطبقة، يليها وقت كافٍ لعدم اللحام للبقاء ضمن حدودها الحرارية.
دورة العمل P500 مع غاز حماية ثاني أكسيد الكربون
التصنيف الحالي: 500A
التدريع الغاز: CO₂
دورة العمل: 60%
دورة العمل P500 مع غاز التدريع المختلط
التصنيف الحالي: 450A
غاز التدريع: غاز مختلط
دورة العمل: 60%
لا ينبغي افتراض أن P500 لديه دورة عمل بنسبة 100% عند 500 أمبير أو 450 أمبير.
ما الذي يؤثر على درجة حرارة الشعلة P500 MIG ؟
يمكن أن تتأثر درجة حرارة تشغيل مسدس اللحام MIG بما يلي:
تيار اللحام
القوس في الوقت المحدد
تكوين الغاز التدريع
حالة التوصيلات الكهربائية
حالة تجميع الكابل
طرف الاتصال وحالة عنق الشعلة
درجة الحرارة المحيطة
موقف اللحام والوصول إلى الشغل
بالنسبة لحام الإنتاج عالي التيار، يجب على المشغلين التحقق من درجة حرارة الشعلة وحالة المواد الاستهلاكية كجزء من الصيانة الروتينية.
إذا كانت عملية اللحام المقصودة تتطلب تشغيلًا مستمرًا بعد دورة العمل المقدرة، فيجب تقييم التكوين المناسب لدورة العمل الأعلى أو الشعلة المبردة بالماء.
P500 MIG خيارات موصل وكابل مسدس اللحام
يعد توافق الموصل أحد الاعتبارات المهمة عند طلب مسدس لحام بديل P500.
Panasonic يمكن تزويد مسدسات اللحام ذات النمط بواجهات ميكانيكية وكهربائية مختلفة اعتمادًا على ماكينة اللحام ومغذي الأسلاك.
يجب التحقق من التكوين الكامل للموصل قبل تأكيد التوافق.
التوافق مع نمط PNA والموصل الأوروبي
أنظمة الموصل المركزي على طراز PNA واليورو غير قابلة للتبديل تلقائيًا.
يجب التحقق من الاتصال المطلوب للتأكد من:
أبعاد اتصال الطاقة
محاذاة تغذية سلك اللحام
اتصال التدريع الغاز
أسلاك التحكم في الزناد
ملحق ميكانيكي
تكوين تجميع الكابلات
لا ينبغي للمشترين أن يفترضوا أن الشعلة P500 ستتصل بكل آلة لحام MIG لمجرد أن الآلة تتمتع بتصنيف تيار مناسب.
عند استبدال مسدس لحام موجود، قم بتوفير نموذج آلة اللحام ونموذج وحدة تغذية الأسلاك وصور فوتوغرافية للموصل الموجود.
اختيار طول الكابل الصحيح P500
| لطول الكابل |
اعتبارات الاختيار النموذجي |
| 3 م |
محطات لحام مدمجة ومسافات عمل أقصر |
| 4 م |
محطات العمل الصناعية العامة |
| 5 م |
تتطلب مناطق العمل الأكبر حجمًا وصولاً إضافيًا للمشغل |
يجب تقييم طول الكابل مع أداء تغذية الأسلاك ومتطلبات توجيه الكابل.
بالنسبة لتطبيقات OEM ، يجب تأكيد التجميع النهائي للكابل وتكوين الموصل من المواصفات الفنية.
P500 MIG مستهلكات الشعلة وقطع الغيار
يجب أن تكون المواد الاستهلاكية وقطع الغيار البديلة لمسدس اللحام P500 مطابقة للتكوين الفعلي لمجموعة الكابلات والواجهة الأمامية لـ P500.
على الرغم من أن بعض عائلات منتجات الشعلة MIG قد تشترك في تصميمات معينة للمقابض أو الملحقات، إلا أنه لا ينبغي افتراض أن الأجزاء قابلة للتبديل فقط لأنها تبدو متشابهة.
بالنسبة لطلبات الاستبدال، يوصي INWELT بتأكيد مرجع القطعة الأصلية أو الأبعاد أو عينة المنتج.
فئات الأجزاء الاستهلاكية والاستبدالية P500، معلومات
| المطلوبة |
الوظيفة الرئيسية للمكون |
للطلب |
| فوهة الغاز |
يوجه غاز التدريع حول قوس اللحام |
أبعاد الفوهة ونوع المرفق |
| نصيحة الاتصال |
ينقل تيار اللحام إلى سلك القطب |
قطر السلك والخيط والطول |
| ناشر غاز |
يوزع غاز التدريع في الواجهة الأمامية للشعلة |
تكوين رأس الشعلة وأبعاد الجزء |
| عازل |
يوفر الفصل الكهربائي عند الاقتضاء |
مطابقة تكوين رأس الشعلة |
| رقبة الشعلة |
يدعم التجميع الأمامي ومسار النقل الحالي |
هندسة الرقبة والاتصال |
| بطانة الأسلاك |
يوجه سلك القطب من خلال الكابل |
قطر السلك ونوع السلك وطول الكابل |
| تجميع الزناد |
يتحكم في عملية اللحام |
التبديل والتعامل مع التكوين |
| تجميع الكابلات |
يحمل تيار اللحام والأسلاك والغاز من خلال البندقية |
طول الكابل ومتطلبات الموصل |
| موصل خلفي |
واجهات مع تغذية الأسلاك ونظام اللحام |
نوع الموصل وأبعاده |
فوهة الغاز P500 وأطراف الاتصال
تقوم فوهة الغاز بتوجيه غاز الحماية نحو منطقة اللحام وتحيط بقوس اللحام.
تساعد الفوهة المختارة بشكل صحيح في إنشاء تغطية غاز التدريع المطلوبة والخلوص حول طرف الاتصال.
ينقل طرف الاتصال التيار الكهربائي إلى سلك اللحام الذي يتم تغذيته بشكل مستمر.
عند تحديد طرف اتصال P500، قم بتأكيد:
يدعم P500 سلك لحام بقطر 0.8-1.6 مم، ولكن يجب تحديد طرف اتصال مناسب لحجم السلك الفعلي.
لا تفترض أن طرف اتصال واحد يمكنه استيعاب كل قطر سلك في النطاق المدعوم.
ناشر سيراميك P500، عازل وعنق مشعل
يقوم الناشر بتوزيع غاز الحماية من خلال مجموعة الواجهة الأمامية للشعلة.
توفر المكونات العازلة الفصل الكهربائي بين الأجزاء المخصصة للشعلة.
يدعم عنق الشعلة مجموعة طرف التلامس والفوهة ويساهم في مسار نقل تيار اللحام.
بالنسبة لأوامر الاستبدال، يجب التحقق من الناشر والعازل والرقبة كنظام أمامي متطابق.
لا ينبغي التعامل مع المواد الاستهلاكية الأمامية P350 وP500 على أنها قابلة للتبديل ما لم يتم التحقق من توافقها تقنيًا.
لا يؤدي تصميم المقبض المشترك، حيثما ينطبق ذلك، إلى تحقيق التوافق بين جميع رؤوس الشعلة أو الفوهات أو الناشرات أو المكونات العازلة.
بطانات الأسلاك وتجميعات الكابلات P500
تقوم بطانة سلك اللحام بتوجيه سلك القطب من وحدة تغذية السلك نحو طرف الاتصال.
تعتمد الخطوط الملاحية المنتظمة الصحيحة على:
يدعم P500 سلك لحام بقطر 0.8-1.6 مم. ومع ذلك، يجب اختيار البطانة وفقًا لحجم السلك المقصود ومجموعة الكابل الكاملة.
يمكن أن تساهم البطانة ذات الحجم غير الصحيح أو التالفة في التغذية غير المتسقة والمقاومة المفرطة وانسداد الأسلاك.
بالنسبة للتطبيقات التي يبلغ قطرها 1.6 مم، تحقق من التكوين المناسب للبطانة وطرف الاتصال قبل الطلب.
هل جهاز P500 متوافق مع ماكينات اللحام Panasonic -النمط MIG ؟
ينتمي INWELT P500 إلى فئة شعلة اللحام Panasonic -نمط MIG .
يمكن تقييمه لمعدات اللحام التي تتطلب تكوين مسدس من النوع P500 المطابق.
ومع ذلك، فإن تصميم النمط Panasonic لا يضمن التوافق العالمي مع كل آلة لحام Panasonic أو غيرها من آلات اللحام MIG.
يعتمد التوافق الفعلي على نظام الاتصال ووحدة تغذية الأسلاك واتصال الطاقة وواجهة التحكم.
قائمة التحقق من توافق الشعلة البديلة P500
| عنصر |
ما يجب تأكيده |
| الشعلة الأصلية |
النموذج الحالي ونوع التجميع |
| آلة لحام |
الشركة المصنعة والنموذج |
| مغذي الأسلاك |
اتصال النموذج والإخراج |
| تصنيف اللحام الحالي |
المطلوبة الحالية ودورة العمل |
| التدريع الغاز |
ثاني أكسيد الكربون أو الغاز المختلط |
| موصل الطاقة |
الأبعاد الميكانيكية والكهربائية |
| موصل الزناد |
التحكم في الأسلاك ونوع المكونات |
| توصيل الغاز |
تكوين الاتصال |
| طول الكابل |
3 م / 4 م / 5 م |
| سلك اللحام |
القطر والمواد |
| المواد الاستهلاكية الأمامية |
طرف الاتصال والفوهة والناشر والرقبة |
للحصول على مسدس لحام بديل، قم بتوفير نموذج الشعلة الحالي وصور فوتوغرافية للطرف الأمامي والموصل الخلفي.
تفاصيل قطع الغيار:
| موضع |
شفرة |
المرجع. |
وصف |
| 1 |
IJDT0407 |
|
فوهة P350 |
| 2 |
IJGU0679 |
|
المزارع M21mm |
| 3 |
IJDV0757-10 |
|
طرف الاتصال (D1.0mm E-CU M6X45 |
| 4 |
IJDG0987 |
|
ناشر سيراميك P350 |
| 5 |
IJDT6610 |
|
عازل P350 |
| 6 |
IJDA0750 |
|
رأس الشعلة P350 |
| 6.1 |
IJDG0982 |
|
رأس الشعلة الجزء الأمامي P350 |
| 7 |
IJDW0861-01 |
|
MIG مقبض P350/500 |
| 8 |
IJGU0885 |
|
المسمار M3X10mm |
| 9 |
IJIR0197 |
|
الجوز M4 |
| 10 |
IJGU0871 |
|
قم بالتبديل إلى MIG /PAN |
| 11 |
IJAI0875 |
|
الربيع للتبديل/PAN |
| 12 |
IJD00199-01 |
|
مشترك مع الربيع |
| 13 |
IJAI7076 |
|
دعم كابل الربيع |
| 14 |
IJGU0832 |
|
كابل محوري 3 متر |
| 15 |
IJIK0704 |
|
موصل غاز لشعلة/PAN MIG |
| 16 |
IJGU0031 |
|
الصندوق الخلفي |
| 17 |
IJGU0080 |
|
المسمار M4X22mm |
| 18 |
IJIR0760 |
|
موصل 2 الثقوب |
| 19 |
IJAU9010 |
|
موصل بجوز سداسي 9/16-18 |
| 20 |
IJGU0814 |
|
الربيع لأنبوب الغاز |
| 21 |
IJLI0679 |
|
أنبوب إي بي دي إم |
| 22 |
IJJD0521 |
|
بطانة فولاذية خضراء O1.0-1.2mm 3m |
| 23 |
IJDH6011 |
|
مفتاح ربط للمشاعل MIG |
| 24 |
IJDH6018 |
|
مفتاح البراغي لشعلة PAN |
|
| الشعلة كاملة |
|
IJDU6241-36 |
|
MIG شعلة P350 3م بان |
|
IJDU6247-36 |
|
MIG شعلة P350 4م بان |
|
IJDU6248-36 |
|
MIG شعلة P350 5م بان |
كتالوجنا:
 INWELT MIG شعلة اللحام.pdf
كيفية اختيار شعلة اللحام P500 MIG الصحيحة
يتطلب اختيار P500 المناسب مطابقة مسدس اللحام مع تطبيق اللحام الفعلي.
الخطوة 1: التحقق من تيار اللحام
تحقق من تيار اللحام المقصود مقابل السعة المقدرة P500.
تم تصنيف INWELT P500 عند 500 أمبير مع ثاني أكسيد الكربون و450 أمبير مع غاز مختلط في دورة عمل تبلغ 60%.
الخطوة 2: تحديد غاز التدريع
تأكد مما إذا كانت العملية تستخدم ثاني أكسيد الكربون أو غاز التدريع المختلط.
يختلف التيار المسموح به بين ظروف التشغيل هذه.
الخطوة 3: تقييم دورة العمل
ضع في اعتبارك وقت التشغيل المتوقع وجدول إنتاج اللحام.
عندما يكون اللحام المستمر بالتيار العالي مطلوبًا، قم بتقييم ما إذا كانت الشعلة المبردة بالهواء بدورة تشغيل بنسبة 60% تلبي متطلبات التشغيل.
الخطوة 4: تأكيد قطر سلك اللحام
يدعم P500 سلك لحام بقطر 0.8-1.6 مم.
يجب تحديد طرف التلامس وبطانة السلك ونظام التغذية وفقًا لقطر السلك والمواد المقصودة.
الخطوة 5: اختر طول الكابل
حدد 3 م أو 4 م أو 5 م وفقًا لتخطيط محطة اللحام ومدى العمل المطلوب.
الخطوة 6: التحقق من الموصل
قم بتأكيد التوصيلات الميكانيكية والطاقة والغاز والزناد.
لا تقم بشراء شعلة بديلة تعتمد فقط على التيار المقدر لآلة اللحام.
الخطوة 7: تأكيد قطع الغيار
بالنسبة للطلبات الصناعية والموزعة، حدد المواد الاستهلاكية P500 الصحيحة ومكونات الاستبدال قبل الشراء.
وهذا يساعد في دعم الصيانة المستقبلية وتكرار الطلب.
التطبيقات الصناعية للمسدس P500 MIG
تم تصميم P500 لتطبيقات اللحام اليدوية ذات التيار العالي MIG /MAG ضمن حدود التشغيل المقدرة.
تصنيع الهياكل الفولاذية الثقيلة
يمكن استخدام P500 في لحام الإطارات الهيكلية والعوارض والأقواس والمجموعات الفولاذية المصنعة حيث يقع إجراء اللحام المحدد ضمن الظروف المقدرة للشعلة.
تصنيع الآلات الثقيلة
يتضمن تصنيع المعدات الصناعية في كثير من الأحيان لحام مكونات الفولاذ المصنعة.
يوفر P500 خيار الشعلة المبردة بالغاز لعمليات اللحام ذات التيار العالي المناسبة.
تصنيع معدات البناء
يمكن تقييم الشعلة لتطبيقات اللحام المتوافقة التي تشمل إطارات المعدات والأجزاء المصنعة والتجمعات الهيكلية.
يجب أن يعكس اختيار الشعلة النهائي مادة قطعة العمل، وأسلاك اللحام، وغاز التدريع وظروف الإنتاج المطلوبة.
بناء السفن والجمعيات الفولاذية الكبيرة
يتم استخدام اللحام عالي التيار MIG /MAG في بناء السفن وتصنيع الصلب على نطاق واسع.
يمكن اعتبار جهاز P500 مناسبًا لعمليات اللحام اليدوية، بشرط احترام دورة العمل الخاصة به بنسبة 60% وحدود التشغيل الأخرى.
الصيانة والإصلاح الصناعي
يمكن استخدام P500 في تطبيقات إصلاح المعدات والصيانة الصناعية المتوافقة حيث تتطابق آلة اللحام ومغذي الأسلاك ووصلة الشعلة.
لحام الإنتاج العالي الحالي
بالنسبة إلى اللحام المتكرر أو الإنتاجي، يجب اختيار P500 وفقًا للتيار المطلوب ووقت التشغيل ووصول المشغل ومتطلبات صيانة المواد الاستهلاكية.
قد يكون مسدس اللحام المبرد بالماء هو الأفضل للتطبيقات التي تتطلب قدرة حرارية مستمرة أعلى.
P350 مقابل P500 MIG شعلة اللحام
إن INWELT P350 وP500 عبارة عن مشاعل لحام Panasonic مبردة بالغاز MIG داخل PANA Series .
إنهم يتشاركون في نفس عائلة المنتجات العامة ولكنهم يقدمون قدرات مختلفة لتيار اللحام.
| المواصفات |
P350 |
P500 |
| نوع المنتج |
Panasonic -النمط MIG الشعلة |
Panasonic -النمط MIG الشعلة |
| طريقة التبريد |
تبريد الغاز |
تبريد الغاز |
| CO₂ التصنيف الحالي |
340 أ |
500 أ |
| تيار مختلط للغاز |
320 أ |
450 أ |
| دورة العمل |
60% |
60% |
| قطر سلك اللحام |
Ø0.8-1.6 ملم |
Ø0.8-1.6 ملم |
| أطوال الكابلات القياسية |
3 / 4 / 5 م |
3 / 4 / 5 م |
| عامل الاختيار الرئيسي |
اللحام بتيار متوسط إلى عالي |
اللحام بالتيار العالي |
متى يجب عليك اختيار P350؟
اختر P350 عندما يكون تيار اللحام ودورة التشغيل المطلوبة ضمن المواصفات المقدرة P350.
قد يكون هذا هو الخيار الأكثر ملاءمة عندما تكون الشعلة من فئة 500A غير ضرورية.
متى يجب عليك اختيار P500؟
اختر P500 عندما يتطلب تطبيق اللحام سعة تيار أعلى مما يمكن أن توفره P350، مع البقاء ضمن ظروف التشغيل المقدرة P500.
هل المواد الاستهلاكية P350 وP500 قابلة للتبديل؟
ليس بالضرورة.
يجب التعامل مع النموذجين كتكوينات استهلاكية أمامية منفصلة ما لم يتم التأكد من أن الأجزاء الدقيقة قابلة للتبديل.
تحقق دائمًا من مواصفات الفوهة والناشر والعازل وعنق الشعلة وطرف التلامس.
مشكلات وحلول شعلة P500 MIG الشائعة
يفرض اللحام عالي التيار MIG متطلبات كبيرة على المسدس والكابل والنظام الاستهلاكي.
يمكن أن يساعد الفحص المنتظم واختيار المكونات الصحيحة في تحديد المشكلات قبل أن تؤدي إلى استبدال غير ضروري.
| المشكلة |
السبب المحتمل |
يوصى بالفحص |
| ارتفاع درجة حرارة الشعلة |
التيار الزائد أو دورة العمل أو المقاومة الكهربائية |
تحقق من الوقت الحالي ووقت التشغيل والاتصالات |
| حرق طرف الاتصال |
مشاكل في تغذية الأسلاك أو اختيار غير صحيح لطرف الاتصال |
فحص الطرف وحجم السلك ومعلمات اللحام |
| تغذية الأسلاك غير النظامية |
البطانة البالية، أو حجم البطانة الخاطئ، أو انحناءات الكابلات الضيقة |
تحقق من توجيه الخطوط الملاحية المنتظمة والكابلات |
| تناثر مفرط |
إعدادات العملية غير الصحيحة أو ظروف الحماية |
فحص إعدادات اللحام والمواد الاستهلاكية |
| تغطية ضعيفة للغاز |
انسداد الفوهة أو حدوث تسربات أو تلف الناشر |
فحص الفوهة والناشر ووصلات الغاز |
| قوس غير مستقر |
تغذية سلكية غير متناسقة أو نقل تيار |
تحقق من الطرف والبطانة ووصلات الطاقة |
| فشل الزناد |
مفتاح الزناد أو خطأ سلك التحكم |
فحص التبديل والموصل |
| ارتفاع درجة حرارة الكابل |
اتصال فضفاض أو موصل الكابل التالف |
فحص الكابلات والنهايات الكهربائية |
لماذا ترتفع درجة حرارة شعلة اللحام P500 MIG ؟
قد ترتفع درجة حرارة الشعلة P500 MIG إذا تجاوز تيار اللحام أو وقت تشغيل القوس ظروف التشغيل المقدرة.
قد تشمل الأسباب الأخرى التوصيلات الكهربائية المفكوكة أو مجموعات الكابلات التالفة أو المكونات الأمامية البالية.
في حالة حدوث ارتفاع في درجة الحرارة، أوقف اللحام واترك الجهاز يبرد وافحص مجموعة الشعلة بالكامل.
لماذا يعاني مسدس P500 MIG من مشاكل في تغذية الأسلاك؟
قد تكون مشكلات تغذية الأسلاك ناجمة عن حجم البطانة غير الصحيح، أو تلوث البطانة، أو تآكل طرف التلامس، أو ثني الكابل المفرط.
افحص البطانة وطرف التلامس ونظام القيادة معًا.
بالنسبة لأقطار أسلاك اللحام الأكبر، تأكد من مطابقة البطانة وطرف الاتصال لحجم السلك المطلوب.
لماذا يعتبر قوس اللحام P500 غير مستقر؟
قد ينتج قوس اللحام MIG غير المستقر عن تغذية الأسلاك غير المتسقة، أو ضعف الاتصال الكهربائي، أو تدفق غاز التدريع غير المناسب أو معلمات اللحام غير الصحيحة.
تحقق من إعدادات ماكينة اللحام وطرف التلامس ونظام توصيل الغاز والتوصيلات الكهربائية قبل استبدال مسدس اللحام بالكامل.
P500 MIG صيانة الشعلة واستبدال المواد الاستهلاكية
تساعد الصيانة الروتينية في الحفاظ على مسدس اللحام P500 في حالة تشغيل مناسبة.
تنظيف فوهة الغاز
قم بإزالة رذاذ اللحام الزائد من فتحة الفوهة.
افحص الفوهة بحثًا عن أي خدوش أو تشوه أو تلف قد يؤثر على تغطية الغاز الواقي.
افحص طرف الاتصال
تحقق من تجويف طرف التلامس للتأكد من عدم وجود تآكل أو تلف مفرط.
استبدل الطرف عندما تؤثر حالته على الاتصال الكهربائي أو تغذية سلك اللحام.
فحص ناشر الغاز والعازل
افحص مكونات الواجهة الأمامية للتأكد من عدم وجود تشققات أو أضرار أو تلوث.
استخدم المكونات المطابقة لرأس الشعلة P500 المحدد.
فحص عنق الشعلة
تحقق من عدم وجود تلف أو توصيلات فضفاضة أو علامات تسخين غير طبيعي.
يجب استبدال عنق الشعلة التالف بمكون متوافق.
فحص بطانة الأسلاك
تحقق من عدم وجود تلوث أو تآكل أو أبعاد غير صحيحة أو مقاومة مفرطة لتغذية الأسلاك.
استخدم بطانة مطابقة لقطر سلك اللحام وطول الكابل.
افحص مجموعة الكابلات
تحقق من عزل الكابلات ومكونات تخفيف الضغط والتوصيلات الكهربائية.
تجنب الانحناء المفرط والتآكل والأضرار الميكانيكية الأخرى.
تحقق من الزناد والموصل الخلفي
تحقق من تشغيل المشغل وافحص مكونات التوصيل الخلفية بحثًا عن الارتخاء أو التلف المرئي.
افصل معدات اللحام واترك المسدس يبرد قبل صيانة المكونات أو استبدالها.
مشاعل اللحام P500 MIG للموزعين والمشترين OEM
توفر شركة INWELT مسدسات اللحام P500 MIG ومكونات شعلة اللحام ذات الصلة لمتطلبات الشراء الدولية بين الشركات.
يشمل العملاء النموذجيون ما يلي:
توريد شعلة اللحام P500 MIG بالجملة
تقدم INWELT مسدسات لحام P500 MIG مع خيارات طول الكابل 3 م، 4 م، و5 م.
بالنسبة للطلبات بالجملة، يجب على المشترين تأكيد ما يلي:
OEM والمشاعل ذات العلامة الخاصة P500 MIG
INWELT يدعم OEM/ODM استفسارات عن MIG مشاريع شعلة اللحام.
قد تشمل متطلبات التخصيص ما يلي:
بالنسبة للتكوينات غير القياسية، يرجى تقديم العينة ذات الصلة أو الرسم أو المواصفات التفصيلية للمراجعة الفنية.
استبدال إمدادات المواد الاستهلاكية
يمكن لـ INWELT مناقشة المواد الاستهلاكية وقطع الغيار المطلوبة لـ P500 كجزء من مشروع الشراء بالجملة أو OEM .
بالنسبة للطلبات المتكررة، تساعد أرقام الأجزاء المؤكدة والمواصفات الفنية المعتمدة في الحفاظ على تعريف المنتج وسجلات الشراء بشكل متسق.
أسئلة متكررة حول مشاعل اللحام P500 MIG
ما هي شعلة اللحام P500 MIG ؟
إن P500 عبارة عن شعلة لحام Panasonic مبردة بالغاز MIG /MAG مصممة لتطبيقات اللحام اليدوية ذات التيار العالي. تم تصنيف INWELT P500 عند 500 أمبير مع ثاني أكسيد الكربون و450 أمبير مع غاز حماية مختلط في دورة عمل تبلغ 60%.
هل مسدس اللحام P500 هو مسدس لحام 500A MIG ؟
نعم. تم تصنيف INWELT P500 عند 500 أمبير مع غاز حماية ثاني أكسيد الكربون في دورة عمل تبلغ 60%. تصنيف الغاز المختلط هو 450A في نفس دورة العمل.
ما هي دورة العمل للشعلة P500 MIG ؟
يتمتع جهاز INWELT P500 بدورة تشغيل تبلغ 60% وفقًا لتصنيفاته الحالية المعلنة.
هل جهاز P500 مبرد بالهواء أم مبرد بالماء؟
P500 عبارة عن مسدس لحام مبرد بالهواء أو مبرد بالغاز MIG . لا يتطلب نظام تبريد مائي منفصل.
ما هي أحجام أسلاك اللحام التي يدعمها جهاز P500؟
يدعم P500 سلك لحام بقطر 0.8-1.6 مم. يجب تحديد أطراف وبطانات التلامس وفقًا لقطر السلك والمواد الفعلية.
ما هي أطوال الكابلات المتوفرة لجهاز P500؟
يوفر INWELT خيارات طول كابل P500 بطول 3 م و4 م و5 م.
هل يمكن لـ P500 استخدام ثاني أكسيد الكربون وغازات التدريع المختلطة؟
نعم. يحتوي INWELT P500 على مواصفات تيار لحام مصنفة منفصلة لغاز ثاني أكسيد الكربون وغازات التدريع المختلطة.
هل جهاز P500 متوافق مع جميع ماكينات اللحام Panasonic MIG ؟
ولا ينبغي افتراض أي توافق عالمي. يجب التحقق من الموصل ووحدة تغذية الأسلاك وتوصيل الطاقة وتوصيل الغاز ونظام التحكم في الزناد للمعدات المحددة.
هل يمكن تزويد جهاز P500 بموصل أوروبي؟
يجب تأكيد تكوين موصل Euro مع INWELT قبل الطلب. يعتمد التوافق على مجموعة الشعلة الكاملة وواجهة آلة اللحام.
هل قطع غيار الشعلة P350 وP500 MIG قابلة للتبديل؟
ليس تلقائيا. يجب التحقق من أبعاد المكونات الدقيقة وتكوين رأس الشعلة ومراجع الأجزاء قبل استخدام أجزاء من نموذج على الآخر.
ما هي المواد الاستهلاكية التي يستخدمها مسدس اللحام P500 MIG ؟
يستخدم جهاز P500 نظامًا مستهلكًا أماميًا يشتمل على فوهة غاز وطرف تلامس وموزع ومكونات عازلة. يجب تحديد الأجزاء الدقيقة وفقًا لتكوين الشعلة P500.
هل يمكنني استخدام سلك لحام بقطر 1.6 مم مع جهاز P500؟
تم تخصيص P500 لأسلاك اللحام التي يصل قطرها إلى 1.6 مم. يجب التأكد من طرف الاتصال المناسب بقطر 1.6 مم والبطانة وتكوين تغذية الأسلاك قبل الاستخدام.
ما هو الفرق بين P350 وP500؟
تم تصنيف P350 عند 340 أمبير مع ثاني أكسيد الكربون و320 أمبير مع غاز مختلط، بينما تم تصنيف P500 عند 500 أمبير مع ثاني أكسيد الكربون و450 أمبير مع غاز مختلط. كلاهما مدرج في دورة عمل تبلغ 60٪.
هل جهاز P500 مناسب للحام المستمر بقدرة 500 أمبير؟
تم تصنيف P500 عند 500 أمبير مع ثاني أكسيد الكربون في دورة عمل تبلغ 60%، وليس 100%. للتشغيل المستمر بالتيار العالي، يجب اختيار مسدس اللحام وفقًا لدورة العمل المطلوبة والظروف الحرارية.
هل يمكن استخدام جهاز P500 في لحام الألمنيوم MIG ؟
يدعم P500 سلك اللحام MIG ضمن نطاق القطر المحدد، ولكن ملاءمة لحام الألومنيوم تعتمد على نظام تغذية الأسلاك بالكامل، والبطانة، وطرف التلامس، وغاز التدريع، وإجراءات اللحام. لا ينبغي استخدام بطانة الأسلاك الفولاذية التقليدية تلقائيًا لأسلاك الألمنيوم.
هل تقدم شركة INWELT مشاعل اللحام OEM P500 MIG ؟
نعم. INWELT يدعم OEM/ODM الاستفسارات الخاصة ببنادق اللحام P500، بما في ذلك متطلبات تجميع الكابلات والموصل ووضع العلامات والتعبئة.
هل يمكن للموزعين شراء مسدسات اللحام P500 MIG بكميات كبيرة؟
نعم. تقوم شركة INWELT بتوريد مسدسات اللحام P500 MIG لمشاريع البيع بالجملة والموزعين والمشتريات الصناعية.
اطلب عرض أسعار لشعلة اللحام P500 MIG
أبحث عن مصنع لشعلة اللحام P500 Panasonic -النمط MIG أو مورد بالجملة?
توفر شركة INWELT مسدسات اللحام P500 المبردة بالهواء MIG والمكونات البديلة ذات الصلة لموزعي معدات اللحام والمستوردين والعلامات التجارية OEM والمشترين الصناعيين.
للحصول على عرض أسعار دقيق، يرجى تقديم:
موديل المنتج المطلوب: P500
طول الكابل: 3 م / 4 م / 5 م
آلة اللحام ونموذج تغذية الأسلاك
نوع الموصل المطلوب
قطر سلك اللحام
التدريع الغاز والتيار التشغيل
المواد الاستهلاكية أو قطع الغيار المطلوبة
كمية الطلب
OEM/ODM المتطلبات
سوق الوجهة
اتصل بـ INWELT للحصول على مواصفات شعلة اللحام P500 MIG والتسعير بالجملة وقطع الغيار والاستفسارات عن OEM/ODM .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių