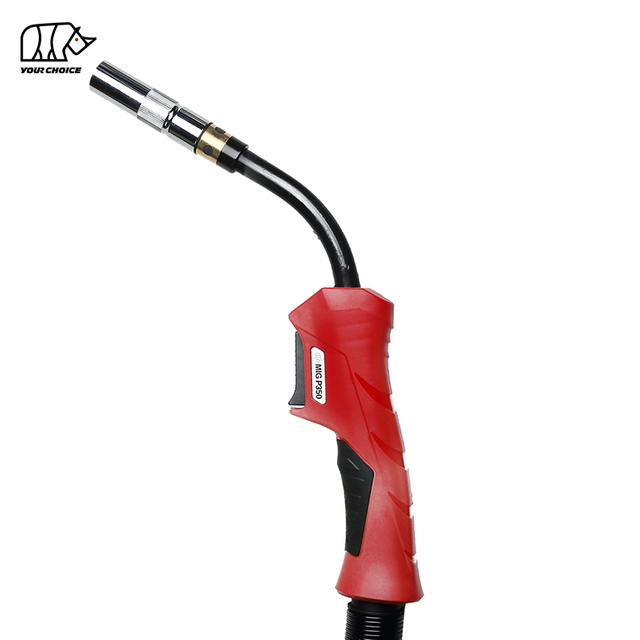
Агляд P500 Panasonic -Style Зварачная гарэлка MIG
{ INWELT P500 Panasonic -Style Зварачная гарэлка MIG - гэта звышмоцны зварачны пісталет MIG /MAG з паветраным астуджэннем, прызначаны для ручной зваркі моцным токам. Ён разлічаны на 500 А з ахоўным газам CO₂ і 450 А са змешаным ахоўным газам пры працоўным цыкле 60 %..
P500 падтрымлівае зварачны дрот дыяметрам ад Ø0,8 мм да Ø1,6 мм і даступны з кабельнымі зборкамі даўжынёй 3 м, 4 м і 5 м. Яго канструкцыя з газавым астуджэннем дазваляе працаваць без вонкавай сістэмы вадкаснага астуджэння, што робіць яго варыянтам для прамысловай зваркі, дзе неабходны ток і працоўны цыкл адпавядаюць намінальным характарыстыкам гарэлкі.
Як частка INWELT PANA Series , P500 знаходзіцца вышэй за P350 па намінальнай магутнасці зварачнага току. Ён прызначаны для цэхаў вырабу, прамысловых вытворчых прадпрыемстваў, пастаўшчыкоў тэхнічнага абслугоўвання абсталявання і дыстрыб'ютараў зварачнага абсталявання.
INWELT пастаўляе зварачныя гарматы P500 MIG і адпаведныя зменныя кампаненты для міжнародных аптовых, прамысловых і OEM/ODM патрабаванняў да закупак.
P500 Зварачная гарэлка MIG Тэхнічныя характарыстыкі
Наступныя спецыфікацыі апісваюць стандартную лінейку прадуктаў INWELT P500.
| Спецыфікацыя |
INWELT P500 |
| Марка |
INWELT |
| мадэль |
P500 |
| Тып прадукту |
Panasonic -Стыль Зварачная гарэлка MIG |
| Працэс зваркі |
MIG / MAG ( GMAW ) |
| Спосаб астуджэння |
Газавае астуджэнне / паветранае астуджэнне |
| Намінальны ток з CO₂ |
500А |
| Намінальны ток са змешаным газам |
450А |
| Працоўны цыкл |
60% |
| Дыяметр зварачнай дроту |
Ø0,8–1,6 мм |
| Варыянты даўжыні кабеля |
3 м / 4 м / 5 м |
| Інтэрфейс падлучэння |
Пацвердзіце абраны вузел факела |
| Кампаненты інтэрфейсу |
Газавае сопла , Кантактны наканечнік , дыфузар, ізалятар і гарлавіна факела |
| Ужыванне |
Прамысловы дапаможнік MIG /MAG Welding |
| Варыянты пастаўкі |
Оптам / OEM / ODM |
Намінальны ток прымяняецца пры вызначаным працоўным цыкле і ўмовах ахоўнага газу.
Правільную канфігурацыю гарэлкі трэба выбіраць у залежнасці ад зварачнага апарата, прылады падачы дроту, ахоўнага газу, патрабаванага зварачнага току, дыяметра зварачнага дроту і працягласці працы.
Для замены або масавых заказаў поўная мадэль факела, канфігурацыя раздыма і характарыстыкі расходных матэрыялаў павінны быць пацверджаны перад вытворчасцю.
Асноўныя характарыстыкі пісталета INWELT P500 MIG
Магутнасць зваркі 500A CO₂ і 450A змешанага газу
INWELT P500 прызначаны для зваркі MIG /MAG пад вялікім токам.
Яго намінальны зварачны ток:
Гэтыя рэйтынгі дапамагаюць прамысловым пакупнікам ацаніць P500 для прыкладанняў, якія патрабуюць большай магутнасці па току, чым ручныя зварачныя гарэлкі з меншым рэйтынгам MIG .
Фактычны зварачны ток павінен заставацца ў межах зададзеных цеплавых і электрычных працоўных умоў.
Дызайн з паветраным астуджэннем для прамысловай зваркі MIG
У P500 выкарыстоўваецца канфігурацыя зварачнай гарэлкі з паветраным астуджэннем, якую таксама называюць газавай, MIG .
У адрозненне ад факела з вадзяным астуджэннем, P500 не патрабуе асобнай сістэмы цыркуляцыі астуджальнай вады.
Гэта можа спрасціць агульную канфігурацыю абсталявання, калі факел з паветраным астуджэннем забяспечвае дастатковую магутнасць току і працоўны цыкл.
Аднак факел з паветраным астуджэннем не прызначаны для неабмежаванай працы пры максімальным намінальным току.
Зварка моцным токам стварае значныя цеплавыя нагрузкі ў гарлавіне гарэлкі, кантактным наканечніку, пярэдніх кампанентах і кабельным вузле. Такім чынам, неабходна падтрымліваць зададзены працоўны цыкл і адпаведны стан расходных матэрыялаў.
Варыянты даўжыні кабеля 3 м, 4 м і 5 м
P500 даступны са стандартнымі даўжынямі кабеляў:
Адпаведная даўжыня кабеля залежыць ад размяшчэння зварачнага рабочага месца, адлегласці ад механізму падачы дроту і неабходных рухаў аператара.
Больш кароткія кабелі могуць паменшыць непатрэбную пракладку кабеляў у кампактных месцах зваркі.
Больш доўгія кабелі забяспечваюць дадатковы працоўны дыяпазон, але іх трэба ўсталёўваць без празмернага згінання або механічнага напружання.
Для прамысловага прымянення кабельная зборка таксама павінна адпавядаць патрэбнаму зварачнаму току і канфігурацыі падачы дроту.
Прыдатная для абслугоўвання ручка факела і ўваходныя кампаненты
P500 распрацаваны вакол партатыўнай зварачнай гарматы MIG са зменнымі расходнымі матэрыяламі на пярэднім баку.
Тыповыя абслугоўваемыя кампаненты ўключаюць:
Ручка зварачнай гарэлкі
Спускавы механізм у зборы
Шыя факела
Газавая фарсунка
Кантактная падказка
Газавы дыфузар
Ізаляцыйныя кампаненты
Падводка зварачнага дроту
Кабельная зборка
Кампаненты задняга злучэння
Гэтыя кампаненты павінны быць выбраны ў адпаведнасці з фактычнай спецыфікацыяй зборкі P500.
Сумяшчальнасць запасных частак павінна быць пацверджана спасылкамі на прадукт, тэхнічнымі памерамі або зацверджанымі ўзорамі.
Разуменне працоўнага цыкла факела P500 MIG
INWELT P500 мае зададзены працоўны цыкл 60%..
Працоўны цыкл апісвае дапушчальны час зваркі на працягу стандартнага дзесяціхвіліннага перыяду працы пры заяўленай намінальнай нагрузцы і ўмовах выпрабаванняў.
Пры працоўным цыкле 60% гарэлка можа працаваць на працягу шасці хвілін на працягу дзесяціхвіліннага перыяду пры адпаведных намінальных умовах, пасля чаго застаецца дастатковы час без зваркі, каб заставацца ў цеплавых межах.
Працоўны цыкл P500 з CO₂ Ахоўны газ
Намінальны ток: 500А
Ахоўны газ: CO₂
Працоўны цыкл: 60%
Працоўны цыкл P500 са змешаным Ахоўны газ
Не варта меркаваць, што P500 мае 100% працоўны цыкл пры 500A або 450A.
Што ўплывае на тэмпературу факела P500 MIG ?
На працоўную тэмпературу зварачнага пісталета MIG могуць уплываць:
Зварачны ток
Час уключэння дугі
Склад ахоўнага газу
Стан электрычных злучэнняў
Стан кабельнай зборкі
Стан кантактнага наканечніка і гарлавіны
Тэмпература навакольнага асяроддзя
Становішча зваркі і доступ да дэталі
Для вытворчай зваркі пад вялікім токам аператары павінны правяраць тэмпературу гарэлкі і стан расходных матэрыялаў у рамках звычайнага тэхнічнага абслугоўвання.
Калі запланаваны працэс зваркі патрабуе бесперапыннай працы за межамі намінальнага працоўнага цыклу, варта ацаніць прыдатную канфігурацыю з больш высокім працоўным цыклам або гарэлку з вадзяным астуджэннем.
P500 MIG Варыянты кабеля зварачнай гарматы і раздыма
Сумяшчальнасць раздымаў з'яўляецца важным момантам пры замове запаснога зварачнага пісталета P500.
Зварачныя гарматы Panasonic могуць пастаўляцца з рознымі механічнымі і электрычнымі інтэрфейсамі ў залежнасці ад зварачнага апарата і механізму падачы дроту.
Поўную канфігурацыю раздыма неабходна праверыць перад пацвярджэннем сумяшчальнасці.
Сумяшчальнасць PNA-Style і Euro Connector
Сістэмы цэнтральных раздымаў тыпу PNA і еўра не ўзаемазаменныя аўтаматычна.
Неабходнае злучэнне павінна быць праверана на:
Памеры падлучэння да электрасілкавання
Выраўноўванне падачы зварачнай дроту
Падключэнне ахоўнага газу
Праводка кіравання курком
Механічнае мацаванне
Канфігурацыя кабельнай зборкі
Пакупнікі не павінны меркаваць, што гарэлка P500 будзе падключацца да кожнага зварачнага апарата MIG толькі таму, што апарат мае адпаведны намінальны ток.
Пры замене існуючага зварачнага пісталета падайце мадэль зварачнага апарата, мадэль механізму падачы дроту і фатаграфіі існуючага раздыма.
Выбар правільнай даўжыні кабеля P500
| Даўжыня кабеля |
Тыповы варыянт выбару |
| 3 м |
Кампактныя зварачныя станцыі і меншыя працоўныя адлегласці |
| 4 м |
Рабочыя станцыі агульнапрамысловага вырабу |
| 5 м |
Большыя працоўныя зоны патрабуюць дадатковага доступу аператара |
Даўжыню кабеля трэба ацэньваць разам з характарыстыкамі падачы дроту і патрабаваннямі да пракладкі кабеля.
Для прыкладанняў OEM канчатковая зборка кабеля і канфігурацыя раздыма павінны быць пацверджаны ў тэхнічных спецыфікацыях.
P500 Расходныя матэрыялы для гарэлкі MIG і запасныя часткі
Расходныя матэрыялы і запасныя часткі зварачнага пісталета P500 павінны адпавядаць фактычнай канфігурацыі пярэдняга канца і кабельнага вузла P500.
Нягледзячы на тое, што некаторыя сямействы факелаў MIG могуць мець пэўную канструкцыю ручак або аксесуараў, дэталі не варта лічыць узаемазаменнымі толькі таму, што яны выглядаюць падобнымі.
Для заказаў на замену INWELT рэкамендуе пацвердзіць арыгінальную спасылку на дэталь, памеры або ўзор прадукту.
Катэгорыі расходных матэрыялаў і запасных частак P500
| Кампанент |
Асноўная |
інфармацыя аб функцыях, неабходная для замовы |
| Газавае сопла |
Накіроўвае ахоўны газ вакол зварачнай дугі |
Памеры асадкі і тып мацавання |
| Кантактны наканечнік |
Перадае зварачны ток на электродную дрот |
Дыяметр, разьба і даўжыня дроту |
| Газавы дыфузар |
Размяркоўвае ахоўны газ у пярэдняй частцы факела |
Канфігурацыя факела і памеры дэталяў |
| Ізалятар |
Забяспечвае электрычнае аддзяленне, дзе патрабуецца |
Адпаведная канфігурацыя факела |
| Факел шыі |
Падтрымлівае франтальную зборку і шлях перадачы току |
Геаметрыя гарлавіны і злучэнне |
| Драцяны ўкладыш |
Накіроўвае дрот электрода праз кабель |
Дыяметр дроту, тып дроту і даўжыня кабеля |
| Спускавы механізм |
Кантралюе зварачныя работы |
Пераключальнік і канфігурацыя ручкі |
| Кабельная зборка |
Праводзіць праз гармату зварачны ток, дрот і газ |
Даўжыня кабеля і патрабаванні да раздыма |
| Задні раз'ём |
Інтэрфейсы з механізмам падачы дроту і сістэмай зваркі |
Тып і памеры раздыма |
P500 Газавае сопла і Кантактныя наканечнікі
Газавае сопла накіроўвае ахоўны газ у зону зваркі і акружае зварачную дугу.
Правільна падабраная насадка дапамагае ўсталяваць неабходнае пакрыццё ахоўным газам і зазор вакол кантактнага наканечніка.
Кантактны наканечнік перадае электрычны ток бесперапынна пададзенай зварачнай дроце.
Пры выбары кантактнага наканечніка P500 пацвердзіце:
Дыяметр зварачнай дроту
Спецыфікацыя адтуліны кантактнага наканечніка
Кантактная разьба
Агульная даўжыня кантактнага наканечніка
Матэрыял кантактнага наканечніка
Сумяшчальнасць з факелам
P500 падтрымлівае зварачны дрот Ø0,8–1,6 мм, але неабходна выбраць прыдатны кантактны наканечнік для фактычнага памеру дроту.
Не думайце, што адзін кантактны наканечнік можа змясціць любы дыяметр правадоў у падтрымоўваным дыяпазоне.
P500 Керамічны дыфузар, ізалятар і гарлавіна факела
Дыфузар размяркоўвае ахоўны газ праз пярэднюю частку факела.
Ізаляцыйныя кампаненты забяспечваюць электрычнае раздзяленне паміж прызначанымі часткамі факела.
Гарлавіна гарэлкі падтрымлівае кантактны наканечнік і сопла ў зборы і спрыяе перадачы зварачнага току.
Для заказаў на замену дыфузар, ізалятар і гарлавіну павінны быць правераны на адпаведнасць пярэдняй сістэмы.
P350 і P500 інтэрфейсныя расходныя матэрыялы не павінны разглядацца як узаемазаменныя, калі іх сумяшчальнасць не была тэхнічна праверана.
Агульная канструкцыя ручкі, калі гэта дастасавальна, не забяспечвае сумяшчальнасць паміж усімі галоўкамі факелаў, сопламі, дыфузарамі або ізаляцыйнымі кампанентамі.
Пракладкі правадоў і кабельныя зборкі P500
Падкладка зварачнага дроту накіроўвае электродны дрот ад прылады падачы дроту да кантактнага наканечніка.
Правільны ўкладыш залежыць ад:
P500 падтрымлівае зварачны дрот Ø0,8–1,6 мм. Тым не менш, падводка павінна быць абраная для меркаванага памеру провада і поўнай зборкі кабеля.
Няправільны памер або пашкоджаная падводка можа спрыяць нестабільнай падачы, празмернаму супраціву і блакіроўцы правадоў.
Для прымянення Ø1,6 мм перад замовай праверце адпаведную канфігурацыю ўкладыша і кантактнага наканечніка.
Ці сумяшчальны P500 са стылем Panasonic Зварачныя апараты MIG ?
INWELT P500 належыць да катэгорыі зварачных гарэлак тыпу Panasonic MIG .
Яго можна ацаніць для зварачнага абсталявання, якое патрабуе адпаведнай канфігурацыі гарматы тыпу P500.
Аднак пазначэнне Panasonic -стыль не гарантуе ўніверсальнай сумяшчальнасці з кожным Panasonic або іншым зварачным апаратам MIG.
Фактычная сумяшчальнасць залежыць ад сістэмы злучэння, механізму падачы дроту, падключэння сілкавання і інтэрфейсу кіравання.
кантрольнага спісу сумяшчальнасці заменнай факела P500
| Пункт |
Што трэба пацвердзіць |
| Арыгінальны факел |
Існуючая мадэль і тып зборкі |
| Зварачны апарат |
Вытворца і мадэль |
| Прылада падачы дроту |
Злучэнне мадэлі і выхаду |
| Намінальны зварачны ток |
Неабходны ток і працоўны цыкл |
| Ахоўны газ |
CO₂ або змешаны газ |
| Раз'ём харчавання |
Механічныя і электрычныя памеры |
| Раз'ём трыгера |
Праводка кіравання і тып відэльцы |
| Падключэнне газу |
Канфігурацыя злучэння |
| Даўжыня кабеля |
3 м / 4 м / 5 м |
| Зварачны дрот |
Дыяметр і матэрыял |
| Пярэднія расходныя матэрыялы |
Кантактны наканечнік, сопла, дыфузар і гарлавіна |
Для замены зварачнага пісталета падайце існуючую мадэль гарэлкі і фатаграфіі пярэдняга канца і задняга раздыма.
Дэталі запасных частак:
| Пазіцыя |
Код |
спасылка |
Апісанне |
| 1 |
IJDT0407 |
|
Насадка P350 |
| 2 |
IJGU0679 |
|
Гровер М21мм |
| 3 |
IJDV0757-10 |
|
Кантактны наканечнік(D1,0 мм E-CU M6X45 |
| 4 |
IJDG0987 |
|
Керамічны дыфузар P350 |
| 5 |
IJDT6610 |
|
Ізалятар Р350 |
| 6 |
IJDA0750 |
|
Галоўка факела P350 |
| 6.1 |
IJDG0982 |
|
Пярэдняя частка галоўкі факела P350 |
| 7 |
IJDW0861-01 |
|
MIG ручка P350/500 |
| 8 |
IJGU0885 |
|
Шруба M3X10 мм |
| 9 |
IJIR0197 |
|
Гайка М4 |
| 10 |
IJGU0871 |
|
Пераключальнік для MIG /PAN |
| 11 |
IJAI0875 |
|
Спружына для выключальніка/PAN |
| 12 |
IJD00199-01 |
|
Сумеснае з вясной |
| 13 |
IJAI7076 |
|
Спружынная кабельная апора |
| 14 |
IJGU0832 |
|
Кааксіяльны кабель 3м |
| 15 |
IJIK0704 |
|
Газавы раз'ём для факела MIG /PAN |
| 16 |
IJGU0031 |
|
Задняя скрынка |
| 17 |
IJGU0080 |
|
Шруба M4X22 мм |
| 18 |
IJIR0760 |
|
Раз'ём 2 адтуліны |
| 19 |
IJAU9010 |
|
Злучальнік з шасціграннай гайкай 9/16-18 |
| 20 |
IJGU0814 |
|
Спружына для газавай трубкі |
| 21 |
IJLI0679 |
|
Трубка EPDM |
| 22 |
IJJD0521 |
|
Зялёны сталёвы ўкладыш O1.0-1.2mm 3m |
| 23 |
IJDH6011 |
|
Гаечны ключ для факелаў MIG |
| 24 |
IJDH6018 |
|
Гаечны ключ для факела PAN |
|
| Поўны факел |
|
IJDU6241-36 |
|
MIG Факел P350 3 м PAN |
|
IJDU6247-36 |
|
MIG Факел P350 4 м PAN |
|
IJDU6248-36 |
|
MIG Факел P350 5 м PAN |
Наш каталог:
 INWELT MIG ЗВАРАЧНАЯ ГАРЭЛКА.pdf
Як выбраць правільны P500 Зварачная гарэлка MIG
Выбар правільнага P500 патрабуе падабраць зварачны пісталет да фактычнага прымянення зваркі.
Крок 1: Праверце зварачны ток
Праверце меркаваны зварачны ток у параўнанні з намінальнай магутнасцю P500.
INWELT P500 мае намінальны ток 500 А з CO₂ і 450 А са змешаным газам пры працоўным цыкле 60%.
Крок 2: вызначце Ахоўны газ
Праверце, ці выкарыстоўваецца ў працэсе CO₂ або змешаны ахоўны газ.
Дапушчальны ток адрозніваецца ў гэтых умовах працы.
Крок 3: Ацаніце працоўны цыкл
Улічвайце чаканы час уключэння дугі і графік вытворчасці зваркі.
Калі патрабуецца бесперапынная зварка моцным токам, ацаніце, ці адпавядае эксплуатацыйным патрабаванням факел з паветраным астуджэннем з працоўным цыклам 60%.
Крок 4: Пацвердзіце дыяметр зварачнага дроту
P500 падтрымлівае зварачны дрот Ø0,8–1,6 мм.
Кантактны наканечнік, падкладка для дроту і сістэма падачы павінны быць выбраны ў адпаведнасці з меркаваным дыяметрам і матэрыялам дроту.
Крок 5: Выберыце даўжыню кабеля
Выбірайце 3 м, 4 м або 5 м у залежнасці ад планіроўкі зварачнай станцыі і неабходнага працоўнага радыусу дзеяння.
Крок 6: Праверце злучальнік
Праверце механічнае, сілавое, газавае і спускавое злучэнне.
Не купляйце гарэлку на змену, зыходзячы толькі з намінальнай сілы току зварачнага апарата.
Крок 7: Пацвердзіце запасныя часткі
Для прамысловых і дыстрыб'ютарскіх заказаў вызначце правільныя расходныя матэрыялы і запасныя кампаненты P500 перад пакупкай.
Гэта дапамагае падтрымаць будучае абслугоўванне і паўторныя заказы.
Прамысловае прымяненне пісталета P500 MIG
P500 прызначаны для ручной зваркі MIG /MAG пры моцным току ў намінальных працоўных межах.
Выраб цяжкіх стальных канструкцый
P500 можна разглядаць для зваркі канструкцыйных каркасаў, бэлек, кранштэйнаў і гатовых сталёвых вузлоў, калі абраная працэдура зваркі адпавядае намінальным умовам гарэлкі.
Вытворчасць цяжкага машынабудавання
Вытворчасць прамысловага абсталявання часта ўключае ў сябе зварку гатовых сталёвых кампанентаў.
P500 забяспечвае опцыю гарэлкі з газавым астуджэннем для падыходных зварачных аперацый пры моцным току.
Вытворчасць будаўнічага абсталявання
Гарэлка можа быць ацэненая для сумяшчальных зварачных прыкладанняў з выкарыстаннем каркасаў абсталявання, вырабленых дэталяў і канструкцыйных вузлоў.
Канчатковы выбар гарэлкі павінен адлюстроўваць матэрыял нарыхтоўкі, зварачны дрот, ахоўны газ і неабходныя ўмовы вытворчасці.
Суднабудаванне і буйныя сталёвыя вузлы
Зварка моцным токам MIG /MAG выкарыстоўваецца ў суднабудаванні і буйнамаштабнай вытворчасці сталі.
P500 можа быць разгледжаны для падыходных ручных зварачных аперацый пры ўмове захавання яго працоўнага цыклу 60% і іншых працоўных абмежаванняў.
Прамысловае абслугоўванне і рамонт
P500 можна выкарыстоўваць для рамонту сумяшчальнага абсталявання і прамысловага абслугоўвання, калі зварачны апарат, механізм падачы дроту і злучэнне гарэлкі супадаюць.
Вытворчая зварка моцным токам
Для шматразовай або вытворчай зваркі P500 варта выбіраць у адпаведнасці з неабходным токам, часам уключэння дугі, доступам аператара і патрабаваннямі да абслугоўвання расходных матэрыялаў.
Зварачны пісталет з вадзяным астуджэннем можа быць пераважней для прыкладанняў, якія патрабуюць большай пастаяннай цеплавой магутнасці.
P350 супраць P500 Зварачная гарэлка MIG
INWELT P350 і P500 - гэта Panasonic зварачныя гарэлкі з газавым астуджэннем MIG у PANA Series .
Яны маюць аднолькавае сямейства прадуктаў, але маюць розныя намінальныя магутнасці зварачнага току.
| Спецыфікацыя |
P350 |
P500 |
| Тып прадукту |
Panasonic -Стыль MIG Факел |
Panasonic -Стыль MIG Факел |
| Спосаб астуджэння |
Газавае астуджэнне |
Газавае астуджэнне |
| CO₂ Намінальны ток |
340А |
500А |
| Намінальны ток сумесі газаў |
320А |
450А |
| Працоўны цыкл |
60% |
60% |
| Дыяметр зварачнай дроту |
Ø0,8–1,6 мм |
Ø0,8–1,6 мм |
| Стандартная даўжыня кабеля |
3/4/5 м |
3/4/5 м |
| Асноўны фактар выбару |
Зварка сярэдняга і моцнага току |
Зварка моцным токам |
Калі вы павінны выбраць P350?
Выберыце P350, калі неабходны зварачны ток і працоўны цыкл знаходзяцца ў межах намінальных характарыстык P350.
Гэта можа быць больш прыдатным выбарам, калі факел класа 500A не патрэбны.
Калі вы павінны выбраць P500?
Выбірайце P500, калі зварачнае прымяненне патрабуе большай нагрузкі па току, чым можа забяспечыць P350, застаючыся пры гэтым у намінальных працоўных умовах P500.
Ці ўзаемазаменныя расходныя матэрыялы P350 і P500?
Неабавязкова.
Дзве мадэлі павінны разглядацца як асобныя канфігурацыі расходных матэрыялаў інтэрфейсу, калі не было пацверджана, што дакладныя часткі ўзаемазаменныя.
Заўсёды правярайце характарыстыкі сопла, дыфузара, ізалятара, гарлавіны факела і кантактнага наканечніка.
Агульныя праблемы з факелам P500 MIG і рашэнні
Зварка моцным токам MIG прад'яўляе значныя патрабаванні да гарматы, кабеля і сістэмы расходных матэрыялаў.
Рэгулярны агляд і правільны выбар кампанентаў могуць дапамагчы выявіць праблемы, перш чым яны прывядуць да непатрэбнай замены.
| Праблема |
Магчымая прычына |
Рэкамендаваная праверка |
| Перагрэў факела |
Празмерны ток, працоўны цыкл або электрычнае супраціўленне |
Праверце ток, час працы і злучэнні |
| Выгаранне кантактнага наканечніка |
Праблемы з падачай дроту або няправільны выбар кантактнага наканечніка |
Праверце наканечнік, памер дроту і параметры зваркі |
| Нерэгулярная падача дроту |
Зношаная пракладка, няправільны памер пракладкі або тугія выгібы кабеля |
Праверце падводку і пракладку кабеля |
| Празмерныя пырскі |
Няправільныя налады працэсу або ўмовы экранавання |
Праверце параметры зваркі і расходныя матэрыялы |
| Дрэннае пакрыццё ахоўным газам |
Закаркаванне сопла, уцечкі або пашкоджанне дыфузара |
Агледзіце сопла, дыфузар і газавыя злучэнні |
| Няўстойлівая дуга |
Непаслядоўная падача дроту або перадача току |
Праверце наканечнік, гільзу і злучэнні харчавання |
| Збой трыгера |
Няспраўнасць курковага выключальніка або провада кіравання |
Агледзіце выключальнік і раз'ём |
| Перагрэў кабеля |
Няшчыльнае злучэнне або пашкоджаны провад кабеля |
Праверце кабельныя і электрычныя закрыцці |
Чаму P500 Зварачная гарэлка MIG пераграваецца?
Гарэлка P500 MIG можа перагрэцца, калі зварачны ток або час уключэння дугі перавышаюць намінальныя працоўныя ўмовы.
Іншыя прычыны могуць ўключаць няшчыльныя электрычныя злучэнні, пашкоджаныя кабельныя зборкі або зношаныя пярэднія кампаненты.
Калі адбываецца перагрэў, спыніце зварку, дайце абсталяванню астыць і праверце ўсю гарэлку.
Чаму пісталет P500 MIG мае праблемы з падачай дроту?
Праблемы з падачай дроту могуць быць выкліканыя няправільным памерам пракладкі, забруджваннем пракладкі, зносам кантактнага наканечніка або празмерным выгібам кабеля.
Агледзіце ўкладыш, кантактны наканечнік і сістэму прывада разам.
Для зварачнага дроту большага дыяметра пераканайцеся, што падкладка і кантактны наканечнік адпавядаюць неабходнаму памеру дроту.
Чаму зварачная дуга P500 нестабільная?
Нестабільная зварачная дуга MIG можа быць вынікам непаслядоўнай падачы дроту, дрэннага электрычнага кантакту, неадпаведнага патоку ахоўнага газу або няправільных параметраў зваркі.
Перад заменай зварачнага пісталета праверце налады зварачнага апарата, кантактны наканечнік, сістэму падачы газу і электрычныя злучэнні.
P500 MIG Тэхнічнае абслугоўванне факела і замена расходных матэрыялаў
Планавае тэхнічнае абслугоўванне дапамагае падтрымліваць зварачны пісталет P500 у прыдатным працоўным стане.
Ачысціце Газавае сопла
Выдаліце лішнія зварачныя пырскі з адтуліны сопла.
Агледзіце сопла на наяўнасць увагнутасцяў, дэфармацыі або пашкоджанняў, якія могуць паўплываць на пакрыццё ахоўным газам.
Агледзіце Кантактны наканечнік
Праверце адтуліну кантактнага наканечніка на наяўнасць празмернага зносу або пашкоджанняў.
Замяніце наканечнік, калі яго стан ўплывае на электрычны кантакт або падачу зварачнага дроту.
Праверце Газавы дыфузар і ізалятар
Праверце пярэднія кампаненты на наяўнасць расколін, пашкоджанняў або забруджванняў.
Выкарыстоўвайце кампаненты, якія адпавядаюць абранай галоўцы факела P500.
Агледзіце гарлавіну факела
Праверце наяўнасць пашкоджанняў, аслабленых злучэнняў або прыкмет ненармальнага нагрэву.
Пашкоджаную шыйку факела трэба замяніць на сумяшчальны кампанент.
Агледзіце падводку дроту
Праверце наяўнасць забруджванняў, зносу, няправільных памераў або празмернага супраціву падачы дроту.
Выкарыстоўвайце падводку, якая адпавядае дыяметру зварачнага дроту і даўжыні кабеля.
Агледзіце Кабельная зборка
Праверце ізаляцыю кабеля, кампаненты для разгрузкі нацяжэння і электрычныя злучэнні.
Пазбягайце празмернага выгібу, ізаляцыі і іншых механічных пашкоджанняў.
Праверце трыгер і задні раз'ём
Праверце працу спускавога кручка і праверце кампаненты задняга злучэння на прадмет аслаблення або бачных пашкоджанняў.
Перад абслугоўваннем або заменай кампанентаў адключыце зварачнае абсталяванне і дайце пісталету астыць.
P500 Зварачныя гарэлкі MIG для дыстрыб'ютараў і OEM пакупнікоў
INWELT пастаўляе зварачныя гарматы P500 MIG і звязаныя з імі кампаненты зварачнай гарэлкі для міжнародных закупак B2B.
Тыповыя кліенты ўключаюць:
Дыстрыбутары зварачнага абсталявання
Пастаўшчыкі прамысловай зваркі
Імпарцёры і аптавікі
Вытворцы зварачнага абсталявання
OEM і прыватныя гандлёвыя маркі
Кампаніі па вытворчасці прамысловых вырабаў
Пастаўшчыкі тэхнічнага абслугоўвання абсталявання
Аптовая пастаўка P500 Зварачная гарэлка MIG
INWELT прапануе зварачныя гарматы P500 MIG з варыянтамі даўжыні кабеля 3 м, 4 м і 5 м.
Для аптовых заказаў пакупнікі павінны пацвердзіць:
Мадэль: P500
Неабходная даўжыня кабеля
Тып раздыма
Зварачны апарат і механізм падачы дроту
Дыяметр зварачнай дроту
Патрабаванні да расходных матэрыялаў
Колькасць замовы
Спецыфікацыя ўпакоўкі
Рынак прызначэння
OEM і Private-Label P500 MIG факелы
INWELT падтрымлівае OEM/ODM запыты для праектаў зварачнай гарэлкі MIG .
Патрабаванні да наладкі могуць уключаць:
Тэхнічныя характарыстыкі кабельнай зборкі
Канфігурацыі раздымаў
Ідэнтыфікацыя прадукту
Упакоўка прыватнай маркі
Падбор расходных матэрыялаў
Тэхнічныя чарцяжы і ўзоры
Упакоўка оптавага заказу
Для нестандартных канфігурацый, калі ласка, падайце адпаведны ўзор, чарцёж або падрабязную спецыфікацыю для тэхнічнага агляду.
Замена расходных матэрыялаў
INWELT можа абмеркаваць неабходныя расходныя матэрыялы P500 і запасныя часткі ў рамках аптовага або OEM праекта закупкі.
Для паўторных заказаў пацверджаныя нумары дэталяў і зацверджаныя тэхнічныя характарыстыкі дапамагаюць падтрымліваць паслядоўную ідэнтыфікацыю прадукту і запісы пакупак.
Часта задаюць пытанні аб P500 Зварачныя гарэлкі MIG
Што такое зварачная гарэлка P500 MIG ?
P500 - гэта зварачная гарэлка Panasonic з газавым астуджэннем MIG /MAG, прызначаная для ручной зваркі моцным токам. INWELT P500 мае намінальны ток 500 А з CO₂ і 450 А са змешаным ахоўным газам пры працоўным цыкле 60%.
Ці з'яўляецца P500 зварачным пісталетам 500A MIG ?
так. INWELT P500 мае намінальны ток 500 А з ахоўным газам CO₂ пры працоўным цыкле 60%. Яго намінальная магутнасць змешанага газу складае 450 А пры тым жа працоўным цыкле.
Які працоўны цыкл факела P500 MIG ?
INWELT P500 мае працоўны цыкл 60% пры заяўленых паказчыках току.
P500 з паветраным або вадзяным астуджэннем?
P500 - гэта зварачны пісталет MIG з паветраным або газавым астуджэннем. Ён не патрабуе асобнай сістэмы вадзянога астуджэння.
Якія памеры зварачнага дроту падтрымлівае P500?
P500 падтрымлівае зварачны дрот Ø0,8–1,6 мм. Кантактныя наканечнікі і ўкладышы павінны быць выбраны з улікам фактычнага дыяметра і матэрыялу дроту.
Якая даўжыня кабеля даступная для P500?
INWELT прапануе варыянты даўжыні кабеля P500 3 м, 4 м і 5 м.
Ці можа P500 выкарыстоўваць CO₂ і сумесь ахоўных газаў?
так. INWELT P500 мае асобныя характарыстыкі намінальнага зварачнага току для CO₂ і сумесі ахоўных газаў.
Ці сумяшчальны P500 з усімі зварачнымі апаратамі Panasonic MIG ?
Не варта меркаваць аб універсальнай сумяшчальнасці. Раз'ём, механізм падачы дроту, злучэнне сілкавання, злучэнне газу і сістэма кіравання курком павінны быць правераны для канкрэтнага абсталявання.
Ці можа P500 пастаўляцца з еўрараздымам?
Канфігурацыю еўрараздыма трэба пацвердзіць INWELT перад замовай. Сумяшчальнасць залежыць ад поўнай зборкі гарэлкі і інтэрфейсу зварачнага апарата.
Ці ўзаемазаменныя запасныя часткі факела P350 і P500 MIG ?
Не аўтаматычна. Дакладныя памеры кампанентаў, канфігурацыя галоўкі факела і спасылкі на дэталі павінны быць правераны перад выкарыстаннем дэталяў адной мадэлі на другой.
Якія расходныя матэрыялы выкарыстоўваюцца ў зварачным пісталеце P500 MIG ?
P500 выкарыстоўвае пярэднюю сістэму расходных матэрыялаў, уключаючы газавае сопла, кантактны наканечнік, дыфузар і ізаляцыйныя кампаненты. Дакладныя часткі павінны быць выбраны ў адпаведнасці з канфігурацыяй факела P500.
Ці магу я выкарыстоўваць зварачны дрот Ø1,6 мм з P500?
P500 прызначаны для зварачнай дроту да Ø1,6 мм. Адпаведны кантактны наканечнік Ø1,6 мм, канфігурацыя ўкладыша і прылады падачы дроту павінны быць пацверджаны перад выкарыстаннем.
У чым розніца паміж P350 і P500?
P350 мае намінальны ток 340 A з CO₂ і 320 A з мяшаным газам, а P500 - 500 A з CO₂ і 450 A з мяшаным газам. Абодва паказаны пры працоўным цыкле 60%.
Ці падыходзіць P500 для бесперапыннай зваркі 500 А?
P500 разлічаны на 500 А з CO₂ пры працоўным цыкле 60%, а не на 100%. Для бесперапыннай працы пад моцным токам зварачны пісталет неабходна выбіраць у адпаведнасці з неабходным працоўным цыклам і цеплавымі ўмовамі.
Ці можна P500 выкарыстоўваць для зваркі алюмінія MIG ?
P500 падтрымлівае зварачны дрот MIG у вызначаным дыяпазоне дыяметраў, але прыдатнасць алюмінія для зваркі залежыць ад усёй сістэмы падачы дроту, падкладкі, кантактнага наканечніка, ахоўнага газу і працэдуры зваркі. Для алюмініевага дроту не варта аўтаматычна выкарыстоўваць звычайную падкладку з сталёвага дроту.
Ці прапануе INWELT зварачныя гарэлкі OEM P500 MIG ?
так. INWELT падтрымлівае OEM/ODM запыты для зварачных гармат P500, уключаючы патрабаванні да зборкі кабеля, раздыма, маркіроўкі і ўпакоўкі.
Ці могуць дыстрыб'ютары купляць зварачныя гарматы P500 MIG оптам?
так. INWELT пастаўляе зварачныя гарматы P500 MIG для аптовых, дыстрыбутарскіх і прамысловых закупак.
Запытаць прапанову P500 Зварачная гарэлка MIG
Шукаю вытворцу або аптовага пастаўшчыка зварачнай гарэлкі P500 Panasonic у стылі MIG?
INWELT пастаўляе зварачныя гарматы P500 з паветраным астуджэннем MIG і адпаведныя зменныя кампаненты для дыстрыб'ютараў зварачнага абсталявання, імпарцёраў, брэндаў OEM і прамысловых пакупнікоў.
Для дакладнай цытаты, калі ласка, укажыце:
Неабходная мадэль прадукту: P500
Даўжыня кабеля: 3 м / 4 м / 5 м
Мадэль зварачнага апарата і прылады падачы дроту
Неабходны тып раздыма
Дыяметр зварачнай дроту
Ахоўны газ і працоўны ток
Неабходныя расходныя матэрыялы або запчасткі
Колькасць замовы
OEM/ODM патрабаванні
Рынак прызначэння
Звяжыцеся з INWELT , каб атрымаць спецыфікацыі P500 Зварачная гарэлка MIG , аптовыя цэны, запасныя часткі і OEM/ODM запыты.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių