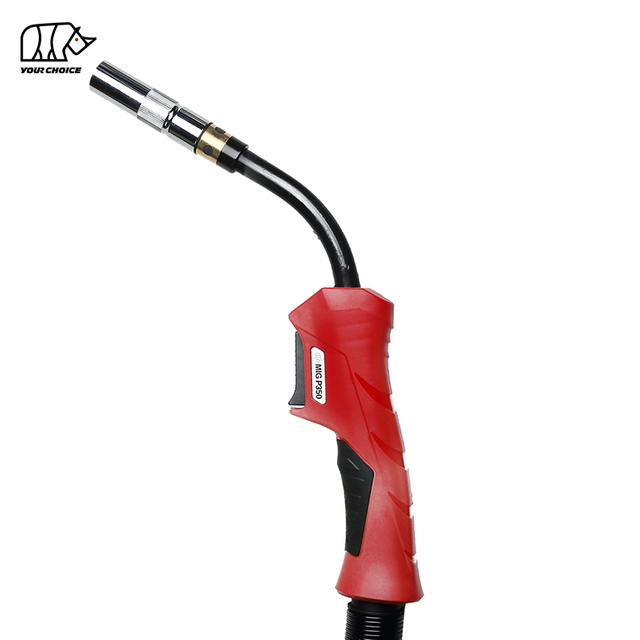
P500 Panasonic -Stil MIG-svetsbrännare Översikt
{ INWELT P500 Panasonic -Style MIG-svetsbrännare är en kraftig, luftkyld MIG /MAG-svetspistol designad för manuella svetsapplikationer med hög strömstyrka. Den är klassad till 500A med CO₂-skyddsgas och 450A med blandad skyddsgas vid 60 % arbetscykel.
P500 stöder svetstrådsdiametrar från Ø0,8 mm till Ø1,6 mm och finns med 3 m, 4 m och 5 m kabelmontage. Dess gaskylda konstruktion gör att den kan fungera utan ett externt vätskekylningssystem, vilket gör den till ett alternativ för industriella svetsapplikationer där den erforderliga strömmen och arbetscykeln faller inom brännarens nominella specifikationer.
Som en del av INWELT PANA Series är P500 placerad ovanför P350 i nominell svetsströmkapacitet. Den är avsedd för tillverkningsverkstäder, industriella tillverkningsanläggningar, leverantörer av utrustningsunderhåll och distributörer av svetsutrustning.
INWELT tillhandahåller P500 MIG svetspistoler och relaterade ersättningskomponenter för internationella grossist-, industri- och OEM/ODM inköpskrav.
P500 MIG-svetsbrännare Tekniska specifikationer
Följande specifikationer beskriver standardproduktsortimentet för INWELT P500.
| Specifikation |
INWELT P500 |
| Stämpla |
INWELT |
| Modell |
P500 |
| Produkttyp |
Panasonic -Stil MIG-svetsbrännare |
| Svetsprocess |
MIG / MAG ( GMAW ) |
| Kylningsmetod |
Gaskyld / luftkyld |
| Märkström med CO₂ |
500A |
| Märkström med blandad gas |
450A |
| Arbetscykel |
60 % |
| Svetstrådsdiameter |
Ø0,8–1,6 mm |
| Kabellängdsalternativ |
3 m / 4 m / 5 m |
| Anslutningsgränssnitt |
Bekräfta för den valda brännarenheten |
| Front-End-komponenter |
Gasmunstycke , Kontaktmunstycke , diffusor, isolator och brännare |
| Ansökan |
Industriell manual MIG /MAG Svetsning |
| Försörjningsalternativ |
Partihandel / OEM / ODM |
De nuvarande klassificeringarna gäller vid specificerad driftcykel och skyddsgasförhållanden.
Den korrekta brännarkonfigurationen bör väljas enligt svetsmaskin, trådmatare, skyddsgas, erforderlig svetsström, svetstrådsdiameter och drifttid.
För ersättnings- eller bulkbeställningar bör den kompletta brännarmodellen, kontaktkonfigurationen och förbrukningsmaterialsspecifikationerna bekräftas före produktion.
Nyckelfunktioner hos INWELT P500 MIG -pistolen
500A CO₂ och 450A blandad gassvetskapacitet
INWELT P500 är specificerad för högströms MIG /MAG-svetsoperationer.
Dess nominella svetsströmsspecifikationer är:
Dessa betyg hjälper industriella köpare att utvärdera P500 för tillämpningar som kräver högre strömkapacitet än lägre klassade manuella MIG svetsbrännare.
Den faktiska svetsströmmen måste hållas inom de specificerade termiska och elektriska driftsförhållandena.
Luftkyld design för industriell MIG svetsning
P500 använder en luftkyld, även kallad gaskyld, MIG svetsbrännarkonfiguration.
Till skillnad från en vattenkyld ficklampa kräver P500 inget separat kylvattencirkulationssystem.
Detta kan förenkla den övergripande utrustningskonfigurationen där en luftkyld brännare ger tillräcklig strömkapacitet och arbetscykelprestanda.
En luftkyld ficklampa är dock inte avsedd för obegränsad drift vid dess maximala strömstyrka.
Högströmssvetsning genererar betydande termiska belastningar i brännarens hals, kontaktspets, frontkomponenter och kabelmontering. Den specificerade driftcykeln och lämpligt förbrukningsmaterial måste därför bibehållas.
3 m, 4 m och 5 m kabellängdsalternativ
P500 är tillgänglig med standardkabellängder på:
Lämplig kabellängd beror på svetsarbetsstationens layout, avståndet från trådmataren och nödvändig operatörsrörelse.
Kortare kablar kan minska onödig kabeldragning i kompakta svetsområden.
Längre kablar ger extra arbetsräckvidd men bör installeras utan överdriven böjning eller mekanisk belastning.
För industriella tillämpningar måste kabelmontaget också vara lämpligt för den erforderliga svetsströmmen och trådmatningskonfigurationen.
Servicebara brännarhandtag och front-end-komponenter
P500 är designad kring en handhållen MIG svetspistolenhet med utbytbara främre förbrukningsvaror.
Typiska servicebara komponenter inkluderar:
Dessa komponenter bör väljas enligt den faktiska P500-monteringsspecifikationen.
Kompatibilitet med reservdelar måste bekräftas med hjälp av produktreferenser, tekniska mått eller godkända prover.
Förstå P500 MIG Torch Duty Cycle
INWELT P500 har en specificerad arbetscykel på 60 %.
Duty cycle beskriver den tillåtna svetstiden inom en standardtid på tio minuter vid den angivna märklasten och testförhållandena.
Vid en arbetscykel på 60 % kan brännaren arbeta i sex minuter under en tiominutersperiod vid tillämpliga nominella förhållanden, följt av tillräcklig tid utan svetsning för att hålla sig inom sina termiska gränser.
P500 Duty Cycle med CO₂ Skyddsgas
Märkström: 500A
Skyddsgas: CO₂
Arbetscykel: 60 %
P500 Duty Cycle med blandad Skyddsgas
Märkström: 450A
Skyddsgas: Blandgas
Arbetscykel: 60 %
P500 bör inte antas ha en 100 % arbetscykel vid 500A eller 450A.
Vad påverkar P500 MIG brännares temperatur?
Driftstemperaturen för en MIG svetspistol kan påverkas av:
Svetsström
Tid för ljusbåge
Skyddsgassammansättning
Tillstånd för elektriska anslutningar
Kabelmonteringsskick
Skick med kontaktspets och brännarhals
Omgivningstemperatur
Svetsposition och åtkomst till arbetsstycket
För högströmssvetsning bör operatörer kontrollera brännarens temperatur och förbrukningsvaror som en del av rutinunderhållet.
Om den avsedda svetsprocessen kräver kontinuerlig drift utöver den nominella arbetscykeln, bör en lämplig konfiguration med högre arbetscykel eller vattenkyld brännare utvärderas.
P500 MIG Svetspistolkabel och anslutningsalternativ
Anslutningskompatibilitet är en viktig faktor när man beställer en P500 ersättningssvetspistol.
Svetspistoler Panasonic -stil kan levereras med olika mekaniska och elektriska gränssnitt beroende på svetsmaskin och trådmatare.
Den fullständiga kontaktkonfigurationen måste verifieras innan kompatibilitet bekräftas.
Kompatibilitet med PNA-stil och Euro-kontakt
PNA-liknande och Euro centrala kopplingssystem är inte automatiskt utbytbara.
Den nödvändiga anslutningen måste kontrolleras för:
Strömanslutningsmått
Svetsning av trådmatningsuppriktning
Skyddsgasanslutning
Trigger-kontroll ledningar
Mekanisk fäste
Kabelmontagekonfiguration
Köpare bör inte anta att en P500-brännare kommer att anslutas till varje MIG -svetsmaskin bara för att maskinen har en lämplig strömstyrka.
När du byter ut en befintlig svetspistol, tillhandahåll svetsmaskinsmodell, trådmatarmodell och fotografier av den befintliga kontakten.
Att välja rätt P500-kabellängd
| Kabellängd |
Typiskt val |
| 3 m |
Kompakta svetsstationer och kortare arbetsavstånd |
| 4 m |
Arbetsstationer för allmän industriell tillverkning |
| 5 m |
Större arbetsytor som kräver extra räckvidd för operatören |
Kabellängden bör utvärderas tillsammans med trådmatningsprestanda och kabeldragningskrav.
För OEM applikationer bör den slutliga kabelmonteringen och kontaktkonfigurationen bekräftas från tekniska specifikationer.
P500 Slitdelar för MIG-brännare och reservdelar
P500-svetspistolens förbrukningsmaterial och reservdelar måste matchas till den faktiska P500 front-end- och kabelmonteringskonfigurationen.
Även om vissa produktfamiljer med MIG ficklampor kan dela vissa handtags- eller tillbehörsdesigner, bör delar inte antas vara utbytbara enbart för att de ser likadana ut.
För ersättningsbeställningar rekommenderar INWELT att du bekräftar originaldelsreferensen, måtten eller produktprovet.
P500 förbrukningsvaror och reservdelskategorier
| Komponent |
Huvudfunktion |
Information som krävs för beställning |
| Gasmunstycke |
Riktar skyddsgasen runt svetsbågen |
Munstyckesmått och infästningstyp |
| Kontaktmunstycke |
Överför svetsström till elektrodtråden |
Tråddiameter, tråd och längd |
| Gasdiffusor |
Fördelar skyddsgas i brännarens främre ände |
Fackelhuvudets konfiguration och deldimensioner |
| Isolator |
Ger elektrisk separation vid behov |
Matchande ficklampshuvudkonfiguration |
| Torch Neck |
Stöder front-end-enheten och strömöverföringsvägen |
Halsgeometri och anslutning |
| Wire Liner |
Leder elektrodtråden genom kabeln |
Tråddiameter, trådtyp och kabellängd |
| Avtryckarenhet |
Styr svetsningen |
Switch och handtagskonfiguration |
| Kabelsats |
Leder svetsström, tråd och gas genom pistolen |
Kabellängd och kontaktkrav |
| Bakre kontakt |
Gränssnitt med trådmataren och svetssystemet |
Kontakttyp och mått |
P500 Gasmunstycke och Kontaktmunstycken
Gasmunstycket riktar skyddsgasen mot svetsområdet och omger svetsbågen.
Ett korrekt valt munstycke hjälper till att skapa den erforderliga skyddsgastäckningen och spelrummet runt kontaktspetsen.
Kontaktspetsen överför elektrisk ström till den kontinuerligt matade svetstråden.
När du väljer ett P500-kontakttips, bekräfta:
P500 stöder Ø0,8–1,6 mm svetstråd, men en lämplig kontaktspets måste väljas för den faktiska trådstorleken.
Anta inte att en kontaktspets kan rymma varje tråddiameter i det stödda området.
P500 Keramisk Diffusor, isolator och Torch Neck
Diffusorn distribuerar skyddsgas genom brännarens frontenhet.
Isolerande komponenter ger elektrisk separation mellan avsedda delar av brännaren.
Brännhalsen stöder kontaktspetsen och munstycksenheten och bidrar till svetsströmöverföringsbanan.
För ersättningsbeställningar bör diffusorn, isolatorn och halsen kontrolleras som ett matchat front-end-system.
P350 och P500 front-end förbrukningsvaror bör inte behandlas som utbytbara om inte deras kompatibilitet har verifierats tekniskt.
En design med delat handtag, där tillämpligt, etablerar inte kompatibilitet mellan alla brännarhuvuden, munstycken, diffusorer eller isolerande komponenter.
P500 trådfoder och kabelenheter
Svetstrådsfodret styr elektrodtråden från trådmataren mot kontaktspetsen.
Rätt foder beror på:
Svetstrådens diameter
Svetstrådsmaterial
Kabellängd
Liner invändiga mått
Liner konstruktion
Facklanslutningssystem
P500 stöder Ø0,8–1,6 mm svetstråd. Linern måste dock väljas för den avsedda trådstorleken och komplett kabelmontering.
En felaktig dimensionerad eller skadad liner kan bidra till inkonsekvent matning, överdrivet motstånd och trådblockering.
För Ø1,6 mm applikationer, verifiera lämplig liner och kontaktspetskonfiguration innan du beställer.
Är P500 kompatibel med Panasonic -Style MIG-svetsmaskiner ?
INWELT P500 tillhör kategorin Panasonic -stil MIG svetsbrännare.
Den kan utvärderas för svetsutrustning som kräver en motsvarande pistolkonfiguration av P500-typ.
Men beteckningen Panasonic -stil garanterar inte universell kompatibilitet med varje Panasonic eller annan MIG svetsmaskin.
Faktisk kompatibilitet beror på anslutningssystem, trådmatare, strömanslutning och kontrollgränssnitt.
P500 Replacement Torch Kompatibilitet Checklista
| Punkt |
Vad ska bekräftas |
| Original ficklampa |
Befintlig modell och monteringstyp |
| Svetsmaskin |
Tillverkare och modell |
| Trådmatare |
Modell och utgångsanslutning |
| Märksvetsström |
Erforderlig ström och arbetscykel |
| Skyddsgas |
CO₂ eller blandad gas |
| Strömkontakt |
Mekaniska och elektriska mått |
| Triggerkontakt |
Styrkablar och kontakttyp |
| Gasanslutning |
Anslutningskonfiguration |
| Kabellängd |
3 m / 4 m / 5 m |
| Svetstråd |
Diameter och material |
| Front-End förbrukningsvaror |
Kontaktspets, munstycke, diffusor och hals |
För en ersättningssvetspistol, tillhandahåll den befintliga brännarmodellen och fotografier av den främre änden och den bakre kontakten.
Reservdelsdetaljer:
| Placera |
Koda |
Ref. |
Beskrivning |
| 1 |
IJDT0407 |
|
Munstycke P350 |
| 2 |
IJGU0679 |
|
Odlare M21mm |
| 3 |
IJDV0757-10 |
|
Kontaktspets(D1.0mm E-CU M6X45 |
| 4 |
IJDG0987 |
|
Keramisk diffusor P350 |
| 5 |
IJDT6610 |
|
Isolator P350 |
| 6 |
IJDA0750 |
|
Fackelhuvud P350 |
| 6.1 |
IJDG0982 |
|
Fackelhuvudets främre del P350 |
| 7 |
IJDW0861-01 |
|
MIG handtag P350/500 |
| 8 |
IJGU0885 |
|
Skruv M3X10mm |
| 9 |
IJIR0197 |
|
Mutter M4 |
| 10 |
IJGU0871 |
|
Växla för MIG /PAN |
| 11 |
IJAI0875 |
|
Fjäder för switch/PAN |
| 12 |
IJD00199-01 |
|
Skarv med fjäder |
| 13 |
IJAI7076 |
|
Fjäderkabelstöd |
| 14 |
IJGU0832 |
|
Koaxialkabel 3m |
| 15 |
IJIK0704 |
|
Gaskontakt för MIG ficklampa/PAN |
| 16 |
IJGU0031 |
|
Bakre låda |
| 17 |
IJGU0080 |
|
Skruv M4X22mm |
| 18 |
IJIR0760 |
|
Anslutning 2 hål |
| 19 |
IJAU9010 |
|
Kontaktdon med sexkantsmutter 9/16-18 |
| 20 |
IJGU0814 |
|
Fjäder för gasslang |
| 21 |
IJLI0679 |
|
EPDM-rör |
| 22 |
IJJD0521 |
|
Grönt stålfoder O1,0-1,2mm 3m |
| 23 |
IJDH6011 |
|
Nyckel för MIG facklor |
| 24 |
IJDH6018 |
|
Nyckel för PAN-brännare |
|
| Komplett Torch |
|
IJDU6241-36 |
|
MIG P350 ficklampa 3m PAN |
|
IJDU6247-36 |
|
MIG P350 ficklampa 4m PAN |
|
IJDU6248-36 |
|
MIG P350 ficklampa 5m PAN |
Vår katalog:
 INWELT MIG SVETSBÄNDARE.pdf
Hur man väljer rätt P500 MIG-svetsbrännare
Att välja rätt P500 kräver att svetspistolen matchas med den faktiska svetsapplikationen.
Steg 1: Verifiera svetsströmmen
Kontrollera den avsedda svetsströmmen mot P500-märkkapaciteten.
INWELT P500 är klassad till 500A med CO₂ och 450A med blandad gas vid 60 % arbetscykel.
Steg 2: Identifiera Skyddsgas
Bekräfta om processen använder CO₂ eller blandad skyddsgas.
Den tillåtna strömmen skiljer sig mellan dessa driftsförhållanden.
Steg 3: Utvärdera arbetscykeln
Tänk på den förväntade ljusbågstiden och produktionsschemat för svetsning.
Om kontinuerlig högströmssvetsning krävs, utvärdera om en luftkyld brännare med 60 % driftcykel uppfyller driftskraven.
Steg 4: Bekräfta svetstrådens diameter
P500 stöder Ø0,8–1,6 mm svetstråd.
Kontaktspets, trådfoder och matningssystem måste väljas för avsedd tråddiameter och material.
Steg 5: Välj kabellängd
Välj 3 m, 4 m eller 5 m beroende på svetsstationens layout och önskad arbetsräckvidd.
Steg 6: Verifiera anslutningen
Bekräfta de mekaniska, kraft-, gas- och avtryckaranslutningarna.
Köp inte en ersättningsbrännare som endast baseras på svetsmaskinens märkström.
Steg 7: Bekräfta reservdelar
För industri- och distributörsbeställningar, identifiera rätt P500-förbrukningsvaror och ersättningskomponenter innan du köper.
Detta hjälper till att stödja framtida underhåll och upprepade beställningar.
Industriella tillämpningar av P500 MIG -pistolen
P500 är avsedd för högströms manuella MIG /MAG-svetsapplikationer inom dess nominella driftsgränser.
Tungt strukturellt ståltillverkning
P500 kan övervägas för svetsning av strukturella ramar, balkar, konsoler och tillverkade stålenheter där den valda svetsproceduren faller inom brännarens nominella förhållanden.
Tillverkning av tunga maskiner
Industriell utrustningstillverkning involverar ofta svetsning av tillverkade stålkomponenter.
P500 tillhandahåller en gaskyld brännare för lämpliga högströmssvetsningsoperationer.
Tillverkning av anläggningsutrustning
Brännaren kan utvärderas för kompatibla svetsapplikationer som involverar utrustningsramar, tillverkade delar och strukturella sammansättningar.
Det slutliga valet av brännare bör återspegla arbetsstyckets material, svetstråd, skyddsgas och nödvändiga produktionsförhållanden.
Skeppsbyggnad och stora stålaggregat
Högströms MIG /MAG-svetsning används vid skeppsbyggnad och storskalig ståltillverkning.
P500 kan övervägas för lämpliga manuella svetsoperationer, förutsatt att dess 60 % arbetscykel och andra driftsgränser respekteras.
Industriellt underhåll och reparation
P500 kan användas i applikationer för kompatibel utrustningsreparation och industriellt underhåll där svetsmaskinen, trådmataren och brännarens anslutning matchar.
Högströmsproduktionssvetsning
För repetitiv svetsning eller produktionssvetsning bör P500 väljas i enlighet med erforderlig ström, ljusbågetid, operatörsåtkomst och underhållskrav för förbrukningsvaror.
En vattenkyld svetspistol kan vara att föredra för tillämpningar som kräver högre kontinuerlig termisk kapacitet.
P350 vs. P500 MIG-svetsbrännare
INWELT P350 och P500 är Panasonic -stil gaskylda MIG svetsbrännare inom PANA Series .
De delar samma allmänna produktfamilj men erbjuder olika nominell svetsströmkapacitet.
| Specifikation |
P350 |
P500 |
| Produkttyp |
Panasonic -Stil MIG ficklampa |
Panasonic -Stil MIG ficklampa |
| Kylningsmetod |
Gaskylt |
Gaskylt |
| CO₂-märkström |
340A |
500A |
| Märkström för blandad gas |
320A |
450A |
| Arbetscykel |
60 % |
60 % |
| Svetstrådsdiameter |
Ø0,8–1,6 mm |
Ø0,8–1,6 mm |
| Standard kabellängder |
3/4/5 m |
3/4/5 m |
| Huvudvalsfaktor |
Medel-till-högströmsvetsning |
Svetsning med högre ström |
När ska du välja P350?
Välj P350 när den erforderliga svetsströmmen och arbetscykeln ligger inom P350-märkta specifikationerna.
Det kan vara det lämpligare valet där en ficklampa i 500A-klassen är onödig.
När ska du välja P500?
Välj P500 när svetsapplikationen kräver högre strömkapacitet än vad P350 kan ge, samtidigt som du håller dig inom P500-märkta driftsförhållanden.
Är P350 och P500 förbrukningsartiklar utbytbara?
Inte nödvändigtvis.
De två modellerna bör behandlas som separata konfigurationer för förbrukningsartiklar i frontänden om inte de exakta delarna har bekräftats som utbytbara.
Kontrollera alltid specifikationerna för munstycke, diffusor, isolator, brännarhals och kontaktspets.
Vanliga problem med P500 MIG ficklampa och lösningar
Högströmssvetsning av MIG ställer betydande krav på pistol, kabel och förbrukningsmaterial.
Regelbunden inspektion och korrekt komponentval kan hjälpa till att identifiera problem innan de leder till onödigt utbyte.
| Problem |
Möjlig orsak |
Rekommenderad kontroll |
| Facklan överhettas |
Överdriven ström, arbetscykel eller elektriskt motstånd |
Kontrollera ström, drifttid och anslutningar |
| Kontaktspets burnback |
Trådmatningsproblem eller felaktigt val av kontaktspets |
Inspektera spets, trådstorlek och svetsparametrar |
| Oregelbunden trådmatning |
Sliten liner, fel foderstorlek eller snäva kabelböjar |
Kontrollera liner och kabeldragning |
| Överdrivet stänk |
Felaktiga processinställningar eller skärmningsförhållanden |
Inspektera svetsinställningar och förbrukningsvaror |
| Dålig skyddsgastäckning |
Munstyckesblockering, läckor eller diffusorskada |
Inspektera munstycke, diffusor och gasanslutningar |
| Instabil båge |
Inkonsekvent trådmatning eller strömöverföring |
Kontrollera spets, foder och strömanslutningar |
| Triggerfel |
Avtryckarbrytare eller styrtrådsfel |
Inspektera strömbrytaren och kontakten |
| Kabel överhettning |
Lös anslutning eller skadad kabelledare |
Inspektera kabel- och elektriska anslutningar |
Varför överhettas en P500 MIG-svetsbrännare ?
En P500 MIG brännare kan överhettas om svetsströmmen eller tändningstiden överskrider dess nominella driftsförhållanden.
Andra orsaker kan vara lösa elektriska anslutningar, skadade kablar eller slitna frontkomponenter.
Om överhettning inträffar, avbryt svetsningen, låt utrustningen svalna och inspektera hela brännarenheten.
Varför har en P500 MIG pistol problem med trådmatning?
Trådmatningsproblem kan orsakas av felaktig linerstorlek, linerkontamination, slitage på kontaktspetsar eller överdriven kabelböjning.
Inspektera fodret, kontaktspetsen och drivsystemet tillsammans.
För större svetstrådsdiametrar, kontrollera att fodret och kontaktspetsen är anpassade till den önskade trådstorleken.
Varför är P500 svetsbågen instabil?
En instabil MIG svetsbåge kan bero på inkonsekvent trådmatning, dålig elektrisk kontakt, olämpligt skyddsgasflöde eller felaktiga svetsparametrar.
Kontrollera svetsmaskinens inställningar, kontaktspets, gastillförselsystem och elektriska anslutningar innan du byter ut hela svetspistolen.
P500 MIG Underhåll av brännare och byte av förbrukningsmaterial
Rutinunderhåll hjälper till att hålla P500-svetspistolen i lämpligt driftsskick.
Rengör Gasmunstycke
Ta bort överflödigt svetsstänk från munstycksöppningen.
Inspektera munstycket för bucklor, deformation eller skador som kan påverka skyddsgastäckningen.
Inspektera Kontaktmunstycke
Kontrollera kontaktspetsens hål för överdrivet slitage eller skador.
Byt ut spetsen när dess tillstånd påverkar elektrisk kontakt eller svetstrådsmatning.
Kontrollera Gasdiffusor och isolatorn
Inspektera frontkomponenterna för sprickor, skador eller kontaminering.
Använd komponenter som är anpassade till det valda P500-brännarhuvudet.
Inspektera Torch Neck
Kontrollera efter skador, lösa anslutningar eller tecken på onormal uppvärmning.
En skadad brännarhals bör bytas ut mot en kompatibel komponent.
Inspektera Wire Liner
Kontrollera för kontaminering, slitage, felaktiga dimensioner eller överdrivet trådmatningsmotstånd.
Använd en liner anpassad till svetstrådens diameter och kabellängd.
Inspektera Kabelsats
Kontrollera kabelisolering, dragavlastningskomponenter och elektriska anslutningar.
Undvik överdriven böjning, nötning och andra mekaniska skador.
Kontrollera avtryckaren och den bakre kontakten
Verifiera avtryckarens funktion och inspektera de bakre anslutningskomponenterna för lösa eller synliga skador.
Koppla bort svetsutrustningen och låt pistolen svalna innan underhåll eller byte av komponenter.
P500 MIG-svetsbrännare för distributörer och OEM köpare
INWELT levererar P500 MIG svetspistoler och relaterade svetsbrännarkomponenter för internationella B2B-inköpskrav.
Typiska kunder inkluderar:
Distributörer av svetsutrustning
Industriella svetsleverantörer
Importörer och grossister
Tillverkare av svetsutrustning
OEM och egna märkesvaror
Industriella tillverkningsföretag
Leverantörer av utrustningsunderhåll
Partihandel P500 MIG-svetsbrännare leverans
INWELT erbjuder P500 MIG svetspistoler med kabellängder på 3 m, 4 m och 5 m.
För massbeställningar bör köpare bekräfta:
OEM och Private-Label P500 MIG ficklampor
INWELT stöder OEM/ODM förfrågningar för MIG svetsbrännarprojekt.
Anpassningskrav kan inkludera:
Specifikationer för kabelmontage
Anslutningskonfigurationer
Produktidentifiering
Privatmärkt förpackning
Förbrukningsmaterial matchning
Tekniska ritningar och prover
Bulkbeställningsförpackning
För icke-standardiserade konfigurationer, vänligen tillhandahåll relevant prov, ritning eller detaljerad specifikation för teknisk granskning.
Ersättningsförbrukningsmaterial
INWELT kan diskutera nödvändiga P500-förbrukningsvaror och reservdelar som en del av ett grossist- eller OEM inköpsprojekt.
För återkommande beställningar hjälper bekräftade artikelnummer och godkända tekniska specifikationer att upprätthålla konsekventa produktidentifikations- och inköpsregister.
Vanliga frågor om P500 MIG-svetsbrännare
Vad är en P500 MIG svetsbrännare?
P500 är en Panasonic -stil gaskyld MIG /MAG-svetsbrännare designad för manuella svetsapplikationer med hög ström. INWELT P500 är klassad till 500A med CO₂ och 450A med blandad skyddsgas vid en 60 % arbetscykel.
Är P500 en 500A MIG svetspistol?
Ja. INWELT P500 är klassad till 500A med CO₂-skyddsgas vid 60 % arbetscykel. Dess blandgasklassning är 450A vid samma arbetscykel.
Vad är arbetscykeln för P500 MIG ficklampa?
INWELT P500 har en arbetscykel på 60 % vid de angivna aktuella värdena.
Är P500 luftkyld eller vattenkyld?
P500 är en luftkyld, eller gaskyld, MIG svetspistol. Det kräver inget separat vattenkylningssystem.
Vilka svetstrådsstorlekar stöder P500?
P500 stöder Ø0,8–1,6 mm svetstråd. Kontaktspetsar och liners måste väljas för den faktiska tråddiametern och materialet.
Vilka kabellängder finns tillgängliga för P500?
INWELT erbjuder P500 kabellängder på 3 m, 4 m och 5 m.
Kan P500 använda CO₂ och blandade skyddsgaser?
Ja. INWELT P500 har separata märksvetsströmspecifikationer för CO₂ och blandade skyddsgaser.
Är P500 kompatibel med alla Panasonic MIG svetsmaskiner?
Ingen universell kompatibilitet bör antas. Kontakten, trådmataren, strömanslutningen, gasanslutningen och trigger-kontrollsystemet måste verifieras för den specifika utrustningen.
Kan P500 levereras med en Euro-kontakt?
En Euro-kontaktkonfiguration bör bekräftas med INWELT innan du beställer. Kompatibiliteten beror på den kompletta brännarenheten och svetsmaskinens gränssnitt.
Är P350 och P500 MIG brännare reservdelar utbytbara?
Inte automatiskt. De exakta komponentdimensionerna, brännarhuvudets konfiguration och delarnas referenser måste verifieras innan delar från en modell används på den andra.
Vilka förbrukningsvaror använder en P500 MIG -svetspistol?
P500 använder ett front-end förbrukningssystem inklusive ett gasmunstycke, kontaktspets, diffusor och isolerande komponenter. De exakta delarna ska väljas enligt P500-brännarens konfiguration.
Kan jag använda Ø1,6 mm svetstråd med P500?
P500 är specificerad för svetstråd upp till Ø1,6 mm. En lämplig Ø1,6 mm kontaktspets, liner och trådmatningskonfiguration måste bekräftas före användning.
Vad är skillnaden mellan P350 och P500?
P350 är klassad till 340A med CO₂ och 320A med blandad gas, medan P500 är klassad till 500A med CO₂ och 450A med blandad gas. Båda är listade med 60 % arbetscykel.
Är P500 lämplig för kontinuerlig 500A svetsning?
P500 är klassad till 500A med CO₂ vid 60 % arbetscykel, inte 100 %. För kontinuerlig drift med hög ström måste svetspistolen väljas enligt den erforderliga arbetscykeln och termiska förhållanden.
Kan P500 användas för aluminium MIG svetsning?
P500 stöder MIG svetstråd inom sitt specificerade diameterområde, men lämpligheten för aluminiumsvetsning beror på hela trådmatningssystemet, liner, kontaktspets, skyddsgas och svetsningsprocedur. En konventionell ståltrådsliner bör inte automatiskt användas för aluminiumtråd.
Erbjuder INWELT OEM P500 MIG svetsbrännare?
Ja. INWELT stöder OEM/ODM förfrågningar för P500-svetspistoler, inklusive kabelmontering, kontakt, märkning och förpackningskrav.
Kan distributörer köpa P500 MIG svetspistoler i bulk?
Ja. INWELT levererar P500 MIG svetspistoler för grossist-, distributörs- och industriella inköpsprojekt.
Begär en P500 MIG-svetsbrännare offert
Letar du efter en P500 Panasonic -stil MIG svetsbrännare tillverkare eller grossistleverantör?
INWELT levererar P500 luftkylda MIG svetspistoler och relaterade ersättningskomponenter till distributörer, importörer, OEM varumärken och industriella köpare.
För en korrekt offert, vänligen ange:
Erforderlig produktmodell: P500
Kabellängd: 3 m / 4 m / 5 m
Svetsmaskin och trådmatarmodell
Erforderlig kontakttyp
Svetstrådens diameter
Skyddsgas och driftström
Nödvändiga förbrukningsvaror eller reservdelar
Orderkvantitet
OEM/ODM krav
Destinationsmarknad
Kontakta INWELT för P500 MIG-svetsbrännare specifikationer, bulkpriser, reservdelar och OEM/ODM frågor.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių