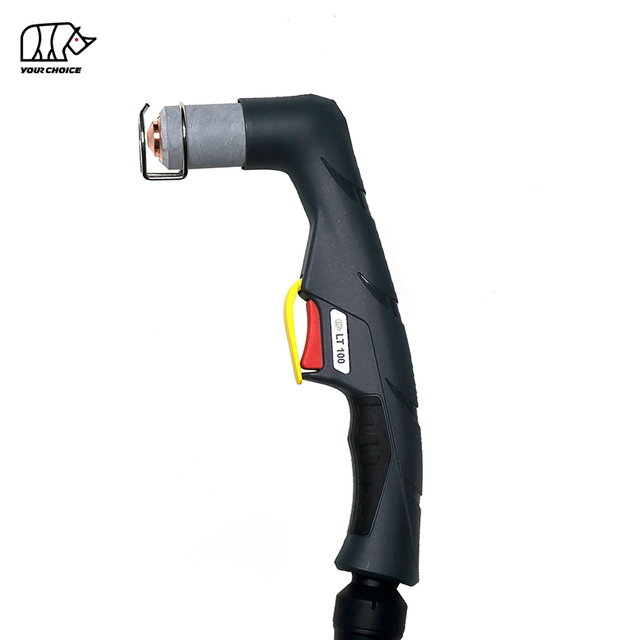
80A HF تورچ برش پلاسما CNC برای برش مکانیزه
INWELT LTM81 یک مشعل برش پلاسما با هوا خنک CNC و مکانیزه است که برای میزهای پلاسما خودکار، دستگاه های برش پروفیل و سیستم های برش فلزات صنعتی طراحی شده است.
LTM81 در 80A با چرخه کاری 60% رتبه بندی شده است و از یک سیستم راه اندازی قوس با فرکانس بالا ( HF ) استفاده می کند..
پیکربندی فنی فعلی INWELT شامل موارد زیر است:
جریان نامی 80A
چرخه وظیفه 60٪
عملیات هوای فشرده
شروع قوس HF
تقریبا فشار کاری 4.5-5.0 بار
تقریبا جریان هوا 160 لیتر در دقیقه
تقریبا 80 ثانیه پس از جریان توصیه می شود
سرب مشعل استاندارد 6 متر
CNC / عملیات مکانیزه
چندین گزینه اتصال ماشین به مشعل موجود است، از جمله:
3/8G
1/4G
M14×1
M16×1.5
آداپتور مرکزی
LTM81 باید به طور خاص به عنوان یک ماشین/ CNC مشعل پلاسما ، جدا از LT 81 مشعل پلاسما دستی قرار گیرد.
INWELT LTM81 مشخصات فنی
| { |
INWELT LTM81 |
| نوع محصول |
CNC / مکانیزه تورچ برش پلاسما |
| مدل |
LTM81 |
| نام تجاری |
INWELT |
| جریان رتبه بندی شده |
80 A |
| چرخه وظیفه |
60% |
| خنک کننده |
هوا |
| گاز فرآیندی |
هوای فشرده |
| شروع قوس |
HF |
| فشار گاز |
تقریبا 4.5-5.0 بار |
| جریان گاز |
تقریبا 160 لیتر در دقیقه |
| پس جریان پیشنهادی |
تقریبا 80 ثانیه |
| طول سرب استاندارد |
6 متر |
| عملیات |
CNC / مکانیزه |
| گزینه های رابط |
3/8G / 1/4G / M14×1 / M16×1.5 / آداپتور مرکزی |
| اندازه نوک استاندارد |
Ø1.0 / Ø1.1 / Ø1.2 میلی متر |
| نکات توسعه یافته |
موجود است |
| OEM / ODM |
موجود است |
| برچسب خصوصی |
موجود است |
قبل از سفارش، منبع برق پلاسما، جریان نامی، معماری راهاندازی HF ، مدار قوس پایلوت، کانکتور عقب، رابط کنترل و الزامات سیستم CNC را تأیید کنید.
LTM81 در مقابل LT 81: مشعل ماشینی در مقابل مشعل دستی
LTM81 و LT 81 متعلق به یک خانواده مشعل و مواد مصرفی گستردهتر هستند، اما باید به عنوان دو محصول کامل جداگانه در نظر گرفته شوند.
| ویژگی |
LTM81 |
LT 81 |
| عملیات |
CNC / مکانیزه |
دستی / دستی |
| هندسه مشعل |
مشعل ماشین مستقیم |
مشعل دستی زاویه دار |
| کنترل را شروع کنید |
ماشین کنترل می شود |
ماشه اپراتور |
| نصب |
نگهدارنده مشعل ثابت |
دستی |
| ارتفاع مشعل |
CNC / THC کنترل میشود |
اپراتور کنترل می شود |
| کاربرد اولیه |
برش خودکار |
برش دستی |
برخی از مواد مصرفی ممکن است بین دو پیکربندی به اشتراک گذاشته شوند.
با این حال، سر مشعل کامل، بدنه، لوله تعیین موقعیت، مجموعه کابل و ترتیب کنترل نباید به طور خودکار به عنوان قابل تعویض در نظر گرفته شوند.
برای پیوندهای داخلی وب سایت، از:
LTM81 تورچ برش پلاسما CNC
و
LT 81 تورچ دستی برش پلاسما
به جای توصیف هر دو محصول صرفاً به عنوان مشعل های نوع A81 یا LT .
چرا از یک مشعل ماشین اختصاصی 80A برای برش پلاسما CNC استفاده کنید؟
یک سیستم برش پلاسما CNC به مشعل طراحی شده برای نصب پایدار دستگاه و عملکرد خودکار تکرارپذیر نیاز دارد.
هندسه ماشین مستقیم-مشعل
LTM81 از یک ساختار مشعل ماشینگرا استفاده میکند که میتواند بر روی یک محور Z CNC یا نگهدارنده مشعل اختصاصی نصب شود.
نصب صحیح به حفظ کمک می کند:
عمود بر مشعل
موقعیت سوراخ تکراری
ارتفاع برش ثابت
هندسه کرف پایدار
ابعاد قطعات قابل تکرار
چرخه برش با کنترل ماشین
برخلاف یک مشعل دستی، LTM81 از طریق منبع برق پلاسما و سیستم CNC کنترل میشود.
یک چرخه برش مکانیزه معمولی می تواند شامل موارد زیر باشد:
موقعیت یابی مشعل
سنجش ارتفاع اولیه
دستور شروع پلاسما
سوراخ کردن
حرکت برش
تنظیم ارتفاع مشعل
توقف قوس
تولید تکراری
مشعل ماشین ثابت اجازه می دهد تا زمانی که منبع برق پلاسما، منبع گاز، حرکت CNC و مواد مصرفی به درستی پیکربندی شده باشند، شرایط برش در قطعات مکرر به طور مداوم کنترل شود.
سیستم برش پلاسما LTM81 HF چگونه کار میکند
LTM81 به عنوان یکی از اجزای یک سیستم کامل برش پلاسما شامل موارد زیر عمل می کند:
هوای فشرده از طریق سر مشعل، دیفیوزر، الکترود و نوک برش جریان می یابد.
انرژی الکتریکی گاز را یونیزه می کند و یک قوس پلاسمایی با دمای بالا ایجاد می کند.
نازل برش جریان پلاسما را به یک جت غلیظ منقبض میکند که مواد رسانای الکتریکی را ذوب میکند در حالی که گاز با سرعت بالا فلز مذاب را از پوسته خارج میکند.
نحوه کار HF Arc Starting در LTM81
LTM81 از یک سیستم راه اندازی قوس با فرکانس بالا استفاده می کند.
احتراق HF از یک سیگنال الکتریکی با فرکانس بالا برای کمک به ایجاد قوس اولیه پلاسما استفاده می کند.
بنابراین منبع انرژی پلاسما باید برای معماری مشعل HF سازگار طراحی شود.
مشعلهای پلاسمایی HF ، غیر HF و پشتی نباید تنها بر اساس آمپراژ یا ظاهر کانکتور به جای یکدیگر انتخاب شوند.
HF ملاحظات نصب برای سیستمهای CNC
از آنجا که راه اندازی HF انرژی الکتریکی با فرکانس بالا تولید می کند، نصب کامل CNC باید از الزامات سازنده منبع توان پلاسما برای موارد زیر پیروی کند:
زمین کردن
اتصال کار
مسیریابی کابل CNC
جداسازی سیگنال و کابل
نصب کنترلر
مسیریابی سرب مشعل
فرض نکنید که یک مشعل HF را می توان به هر کنترل کننده CNC بدون در نظر گرفتن معماری کامل الکتریکی دستگاه متصل کرد.
LTM81 پیکربندی کامل مشعل ماشین
خانواده محصول فعلی INWELT شامل چندین مجموعه مشعل ماشین 6 متری LTM81 است.
| INWELT |
پیکربندی کد |
| IJWU0641 |
LTM81 / 6 متر / 3/8G |
| IJWU0647 |
LTM81 / 6 متر / آداپتور مرکزی |
| IJWU0717 |
LTM81 / 6 متر / 1/4G |
| IJWU0718 |
LTM81 / 6 متر / M16×1.5 |
| IJWU0719 |
LTM81 / 6 متر / M14×1 |
این کدهای کامل مشعل باید به طور برجسته در صفحه محصول نشان داده شوند زیرا نوع اتصال عامل اصلی انتخاب برای جایگزینی و OEM مشعل ماشین است.
مجموعههای مشعل دستی LT 81 باید به صفحه مشعل دستی مربوطه منتقل شوند یا به وضوح به عنوان محصولات مرتبط برچسب گذاری شوند.
LTM81 ماشین سر تورچ
سر مشعل دستگاه اختصاصی LTM81 عبارت است از:
INWELT کد: IJWA0681
مرجع: PF0120
توضیحات:
LTM81 ماشین پلاسما سر تورچ
این سر مشعل مخصوص ماشین باید یکی از اجزای اصلی نمایش داده شده در صفحه محصول LTM81 باشد.
در نمودار اصلی محصول نباید با سر مشعل دستی 81 LT جایگزین شود.
LTM81 لوله موقعیت یابی فایبرگلاس
سیستم ماشین مشعل فعلی شامل:
INWELT کد: IJHW0029
مرجع: W0300144
توضیحات:
لوله تعیین موقعیت فایبرگلاس / LT M
لوله موقعیت بخشی از ساختار مستقیم ماشین مشعل را تشکیل می دهد و باید همراه با سر مشعل ماشین نشان داده شود.
برای تولیدکنندگان تجهیزات CNC ، این مؤلفه مخصوصاً مربوط به نصب و یکپارچه سازی مشعل است.
یک طرح ابعاد ماشین مشعل LTM81 اضافه کنید
برای مشعل ماشین CNC ، ابعاد فیزیکی اطلاعات مهم خرید هستند.
INWELT باید یک نقشه فنی اضافه کند که ابعاد واقعی تولید LTM81 را نشان دهد، از جمله:
قطر بدنه مشعل
طول کلی مشعل
طول گیره قابل استفاده
فاصله نازل تا گیره
موقعیت خروجی کابل
حداقل فاصله نصب
ابعاد ماشین-مشعل تامین کننده دیگر را کپی نکنید.
INWELT LTM81 واقعی را اندازهگیری کنید و دادههای بعدی شخص اول را منتشر کنید.
این اطلاعات به ویژه برای موارد زیر مفید است:
LTM81 نکات استاندارد برش
پلت فرم فعلی مصرفی LTM81 / LT 81 شامل سه قطر نوک برش استاندارد است.
نوک برش Ø1.0 میلی متر
INWELT کد: IJWV0616-10
مرجع: PD0105-10
نوک برش Ø1.1 میلی متر
I NWE LT کد: IJWV0616-11
مرجع: PD0105-11
نوک برش Ø1.2 میلی متر
INWELT کد: IJWV0616-12
مرجع: PD0105-12
قطرهای مختلف نوک برای محدوده های جریان عملیاتی و فرآیندهای برش متفاوت در نظر گرفته شده است.
قبل از انتشار جدول نهایی آمپر به نازل، نگاشت جریان INWELT را در برابر داده های مهندسی فعلی، سوابق ERP و آزمایش های برش بررسی کنید.
امتیاز کامل مشعل را صرفاً از قطر نازل استنباط نکنید.
کدام نوک برش باید در 80A استفاده شود؟
خانواده مواد مصرفی فعلی INWELT شامل نوک برش Ø1.0 میلی متر، Ø1.1 میلی متر و Ø1.2 میلی متر است.
سیستمهای پلاسما نوع A81 قابل مقایسه معمولاً از بزرگترین نازل استاندارد در این خانواده برای محدوده عملیاتی بالای 80A استفاده میکنند.
با این حال، INWELT باید نقشه تایید شده خود را منتشر کند.
قوی ترین جدول نهایی شامل موارد زیر است:
| INWELT |
قطر نوک کد تأیید شده |
جریان |
الکترود |
پخش کننده |
حالت برش |
| IJWV0616-10 |
Ø1.0 میلی متر |
تأیید کنید |
بخش تطبیق |
بخش تطبیق |
برش استاندارد |
| IJWV0616-11 |
Ø1.1 میلی متر |
تأیید کنید |
بخش تطبیق |
بخش تطبیق |
برش استاندارد |
| IJWV0616-12 |
Ø1.2 میلی متر |
تأیید کنید |
بخش تطبیق |
بخش تطبیق |
برش استاندارد |
پس از تأیید، از همان نگاشت فعلی به طور مداوم در صفحه محصول، کاتالوگ، سیستم ERP و نقشه های فنی استفاده کنید.
LTM81 نکات برش گسترده
خانواده مواد مصرفی فعلی همچنین شامل نوک برش گسترده است.
نوک توسعه یافته Ø1.0 میلی متر
INWELT کد: IJWV0612-10
مرجع: PD0106-10
نوک توسعه یافته Ø1.2 میلی متر
INWELT کد: IJWV0612-12
مرجع: PD0106-12
هنگامی که قسمت جلویی استاندارد نمی تواند به محل برش فرورفته دسترسی پیدا کند، نوک های توسعه یافته دسترسی بیشتری را فراهم می کنند.
برای استفاده از CNC ، یک نوک گسترده هندسه جلوی مشعل را تغییر میدهد.
بنابراین، ارتفاع برش CNC و پشته قابل مصرف باید قبل از استفاده از یک پیکربندی توسعه یافته تأیید شود.
LTM81 الکترود پلاسما
الکترود استاندارد فهرست شده برای خانواده LT 81/ LTM81 عبارتند از:
INWELT کد: IJWC0615
مرجع: PR0109
الکترود انرژی الکتریکی را از طریق مشعل پلاسما منتقل می کند و به تدریج در طول شروع و برش قوس مکرر فرسوده می شود.
قبل از ساییدگی بیش از حد، الکترود را تعویض کنید:
راه اندازی قوس دشوار
ناپایداری قوس
تسریع سایش نازل
برش ناسازگار CNC
برای تولید خودکار، وضعیت الکترود باید به طور مرتب بررسی شود زیرا چرخه های سوراخ کردن مکرر می تواند سایش مواد مصرفی را افزایش دهد.
قبل از انتشار، کدهای الکترود توسعه یافته و لوله هوا را بررسی کنید
صفحه محصول کنونی حاوی ارجاعات الکترود توسعه یافته و لوله هوا است، اما چندین توصیف ناسازگار به نظر می رسد.
قبل از انتشار یک جدول قابل مصرف معتبر، نقشه برداری دقیق INWELT را برای:
PR0115
FH0560
FH0561
الکترود توسعه یافته
لوله هوای استاندارد
لوله هوای کشیده
پس از تایید، هر جزء را به صورت زیر منتشر کنید:
INWELT کد → مرجع → نوع مؤلفه → استاندارد/گسترده → نکته سازگار
این باعث کاهش خطاهای قطعه جایگزین و بهبود ارزش فنی صفحه می شود.
LTM81 دیفیوزر گاز
دیفیوزر فعلی:
INWELT کد: IJWG0613
مرجع: PE0107
دیفیوزر توزیع گاز فرآیند در اطراف الکترود و نازل برش را کنترل می کند.
جریان هوای صحیح به موارد زیر کمک می کند:
تشکیل پلاسما قوس پایدار
خنک کننده مصرفی
شکل جت پلاسما ثابت
عملکرد برش تکراری
دیفیوزر را تعویض کنید اگر اینطور شد:
ترک خورده
سوخته
تحریف شده
آلوده
مسیرهای گاز را اصلاح یا بزرگ نکنید.
LTM81 گزینههای بیرونی نازل
خانواده مواد مصرفی فعلی شامل:
IJWT0676-03 / PC0115 - نازل بیرونی
و
IJWT0676-01 - نازل بیرونی با حداکثر طول عمر
نازل بیرونی به موقعیت و محافظت از پشته مواد مصرفی جلویی کمک می کند.
در صورت ترک خوردن، سوختن یا آسیب مکانیکی آن را تعویض کنید.
برای برنامه CNC ، مطمئن شوید که پیکربندی بیرونی نازل با نوک برش انتخابی و آرایش ایستاده مطابقت دارد.
LTM81 لوازم جانبی ایستاده و برش تماس
خانواده محصولات فعلی شامل چندین لوازم جانبی موقعیت یابی جلویی است.
مثالها عبارتند از:
IJTN0717 / CV0201 - اسپیسر برای برش تماسی
IJTN0099 / CV0033 - فاصلهدهنده چهار نقطه
IJTN0084 / CV0028 – اسپیسر فنر
این اجزا به کنترل رابطه بین نازل و قطعه کار کمک می کنند.
برای برش مکانیزه، فرآیند برش باید با توجه به منبع انرژی پلاسما، پیکربندی مواد مصرفی و روش کنترل ارتفاع CNC انتخاب شود.
LTM81 مجموعه کابل ماشین
خانواده ماشین مشعل فعلی LTM81 شامل مجموعه کابل های اختصاصی 6 متری است.
کابل ماشین 1/8G
INWELT کد: IJWO10108077-00
توضیحات:
LTM81 / 8 میلیمتر⊃2؛ / 6 متر / 1/8 گرم
کابل ماشین آداپتور مرکزی
INWELT کد: IJWO10108071-00
توضیحات:
LTM81 / 8 میلیمتر⊃2؛ / 6 متر / آداپتور مرکزی
این کابلهای دستگاه را در جدول قطعات اصلی LTM81 نگه دارید.
LT در عوض باید 81 مجموعه کابل دستی در صفحه راهنمای LT 81 قرار داده شود.
LTM81 گزینههای آداپتور اتصال
سیستم LTM81 شامل چندین آداپتور اتصال است.
1/8G تا 1/4G
INWELT کد: IJAU5698
1/8G تا 3/8G
INWELT کد: IJAU5697
1/8G تا M14×1
INWELT کد: IJAU5699
1/8G تا M16×1.5
INWELT کد: IJAU5690
این گزینههای آداپتور اجازه میدهند تا اتصالات مختلف منبع تغذیه بدون در نظر گرفتن هر کانکتور فیزیکی به عنوان یک سیستم سازگار جهانی ارزیابی شوند.
LTM81 5 پین آداپتور مرکزی
خانواده محصولات فعلی نیز شامل:
INWELT کد: IJAY0089
مرجع: FY0023
توضیحات:
طرف مشعل پلاسما 5 پین آداپتور مرکزی
یک آداپتور مرکزی می تواند نصب مشعل را در سیستم های پلاسما سازگار ساده کند.
با این حال، تناسب کانکتور فیزیکی به تنهایی سازگاری الکتریکی را تایید نمی کند.
موارد زیر نیز باید تایید شود:
توابع پین
مدار پایلوت-قوس
سیگنال های شروع/کنترل
اتصال برق
اتصال گاز
نحوه بررسی LTM81 CNC سازگاری برش پلاسما
فقط به این دلیل LTM81 را انتخاب نکنید که دستگاه دارای برچسب '80A.' است.
چند شرط فنی باید مطابقت داشته باشد.
شروع HF را تأیید کنید
منبع برق پلاسما باید از یک مشعل دستگاه سازگار HF پشتیبانی کند.
جریان رتبهبندی شده را تأیید کنید
LTM81 80A رتبه بندی شده است.
مشعل و مواد مصرفی باید در محدوده جریان تایید شده خود کار کنند.
اتصال عقب را تأیید کنید
تنظیمات کامل مشعل موجود عبارتند از:
3/8G
1/4G
M14×1
M16×1.5
آداپتور مرکزی
مدار Pilot-Arc را تایید کنید
منابع انرژی پلاسما مختلف می توانند از ترتیبات پیلوت-قوس متفاوتی استفاده کنند.
رابط شروع و کنترل را تأیید کنید
مدار استارت پلاسما دستگاه باید با معماری مشعل و منبع نیرو مطابقت داشته باشد.
اطلاعات دستگاه را قبل از سفارش ارائه دهید
برای پروژه های جایگزین یا OEM ، ارائه دهید:
سازنده منبع انرژی پلاسما
مدل ماشین
جریان خروجی نامی
مدل مشعل موجود
عکس های کانکتور اصلی
عکس های رابط قوس پیلوت
اطلاعات کنترلر CNC
ابعاد مورد نیاز نصب مشعل
این قابل اطمینان تر از انتشار یک لیست جهانی از مارک های برش پلاسما است.
جزئیات قطعات یدکی:
| مشعل دستی |
| کد |
رفر. |
توضیحات |
| IJWU6911 |
PA1400 |
مشعل برش پلاسما LT 81/6m 3/8G |
| IJWU6912 |
|
مشعل برش پلاسما LT 81/6 متر M14×1 |
| IJWU6916 |
|
مشعل برش پلاسما LT 81/6 متر M16×1.5 |
| IJWU6918 |
PA1402 |
مشعل برش پلاسما LT آداپتور مرکزی 81/6 متر |
| IJWU6910 |
PA1404 |
مشعل برش پلاسما LT 81/6m 1/4G |
| مشعل ماشین |
|
|
| کد |
رفر. |
توضیحات |
| IJWU0641 |
|
مشعل خودکار برش پلاسما LTM81 /6m 3/8G |
| IJWU0647 |
|
مشعل خودکار برش پلاسما LTM81 / آداپتور مرکزی 6 متر |
| IJWU0717 |
|
مشعل خودکار برش پلاسما LTM81 /6m 1/4G |
| IJWU0718 |
|
مشعل خودکار برش پلاسما LTM81 /6mM16×1.5 |
| IJWU0719 |
|
مشعل خودکار برش پلاسما LTM81 /6mM14×1 |
| موقعیت |
کد |
رفر. |
توضیحات |
| 1 |
IJTN0717 |
CV0201 |
اسپیسر برای برش تماسی/ LT 81 |
| 2 |
IJTN0099 |
CV0033 |
چهار نقطه edspacer/ LT 81 |
| 3 |
IJTN0084 |
CV0028 |
فنر اسپیسر LT 81 |
| 4 |
|
|
نازل بیرونی |
| 4.1 |
IJWT0676-03 |
PC0115 |
نازل بیرونی LT 81 |
| 4.2 |
IJWT0676-01 |
|
نازل بیرونی/حداکثر عمر LT 81 |
| 5 |
|
|
نکته |
| 5.1 |
IJWV0616-10 |
PD0105-10 |
نوک Φ1.0mm LT 81 |
| 5.2 |
IJWV0616-11 |
PD0105-11 |
نوک Φ1.1mm LT 81 |
| 5.3 |
IJWV0616-12 |
PD0105-12 |
نوک Φ1.2mm LT 81 |
| 6 |
|
|
نکته |
| 6.1 |
IJWV0612-10 |
PD0106-10 |
نوک کشیده Φ1.0mm LT 81 |
| 6.2 |
IJWV0612-12 |
PD0106-12 |
نوک کشیده Φ1.2mm LT 81 |
| 7 |
IJWG0613 |
PE0107 |
دیفیوزر LT 81 |
| 8 |
IJWC0615 |
PR0109 |
الکترود پلاسما LT 81 |
| 9 |
IJWC0676 |
PR0115 |
Airtube/ LT 81 |
| 10 |
IJAO0521 |
FH0560 |
الکترود گسترش یافته پلاسما LT 81 |
| 11 |
IJAO0527 |
FH0561 |
Airtube توسعه یافته/ LT 81 |
| 12 |
IJWA0601 |
|
سر مشعل پلاسما LT 81 |
| 12a |
IJGU0686 |
EA0125 |
حلقه 'O' Φ15.6x1.78mm در سیلیکون |
| 13 |
IJHW0046 |
|
دست پلاسما lemanual/ASeries/قرمز |
| 14 |
IJIK0733 |
|
قسمت محافظ/ پلاسما/زرد |
| 15 |
IJIR0081 |
185.0031 |
ماشه |
| 16 |
IJIK0804 |
|
مفصل/کوچک/نوع جدید |
| 17 |
|
|
مونتاژ کابل |
| 17.1 |
IJWO00108077-00 |
|
مونتاژ کابل/ LT 81/8MMQ/6MATT.1/8G |
| 17.2 |
IJWO00108071-00 |
|
مونتاژ کابل/ LT 81/8MMQ/6M CE NTERADA PT یا |
| 17.3 |
IJWO10108077-00 |
|
مونتاژ کابل/ LTM81 /8MMQ/6MATT.1/8G |
| 17.4 |
IJWO10108071-00 |
|
مونتاژ کابل/ LTM81 /8MMQ/6M CE NTERADA PT یا |
| 17.5 |
IJWO0690 |
|
مونتاژ کابل/ LT آداپتور mcentral 81/6 |
| 18 |
IJDH6017 |
|
آچار برای پلاسما |
| 19 |
IJWA0681 |
PF0120 |
سر مشعل پلاسما LTM81 |
| 19 a |
IJHW0029 |
W0300144 |
لوله موقعیت فیبر شیشه / LT M |
| 20 |
|
|
مجموعه کابل LT M |
| 20.1 |
IAU5698 |
|
آداپتور اتصال 1/8G-1/4G |
| 20.2 |
IJAU5697 |
|
آداپتور اتصال 1/8G-3/8G |
| 20.3 |
IJAU5699 |
|
آداپتور اتصال 1/8G-M14×1 |
| 20.4 |
IJAU5690 |
|
آداپتور اتصال 1/8G-M16×1.5 |
| 21 IJAY0089 FY0023 آداپتور مرکزی مشعل سمت پلاسما 5 پین |
| 22 IJTN0067 CV0052 فضای چرخ RA81/S75 |
کاتالوگ ما:
 INWELT کاتالوگ مشعل پلاسما.pdf
LTM81 و CNC کنترل ارتفاع مشعل
یک سیستم پلاسما CNC ممکن است از کنترل خودکار ارتفاع مشعل برای حفظ فاصله مشعل تا محل کار استفاده کند.
سیستم های ممکن عبارتند از:
کنترل ارتفاع مشعل قوس ولتاژ
در طول برش، یک THC سازگار می تواند از ولتاژ قوس به عنوان بخشی از حفظ ارتفاع مشعل برنامه ریزی شده استفاده کند.
ولتاژ هدف صحیح به منبع برق کامل پلاسما، مواد مصرفی، مواد، جریان و سرعت برش بستگی دارد.
HF و ادغام THC
از آنجایی که LTM81 از احتراق HF استفاده میکند، نصب CNC و THC باید از الزامات زمین و چیدمان الکتریکی سازنده منبع توان پلاسما پیروی کند.
ولتاژ عمومی THC یا آرایش سیمکشی را منتشر نکنید مگر اینکه برای سیستم واقعی سازگار INWELT تأیید شده باشد.
ارتفاع سوراخ در مقابل ارتفاع برش
CNC برش پلاسما معمولاً از ارتفاعات مختلف در حین سوراخ کردن و برش مداوم استفاده می کند.
ارتفاع سوراخ
در حین سوراخ کردن، فلز مذاب از قطعه کار به سمت بالا خارج می شود.
ارتفاع صحیح سوراخ کردن به کاهش آسیب به نازل و سایر مواد مصرفی جلو کمک می کند.
ارتفاع برش
پس از اتمام سوراخ کردن، سیستم CNC به ارتفاع برش برنامه ریزی شده حرکت می کند.
ارتفاع برش نادرست می تواند به موارد زیر کمک کند:
اریب بیش از حد
لبه پهن تر
تفاله سنگین
کاهش عمر مصرفی
ابعاد قطعه متناقض
از مقادیر آزمایش شده از سیستم کامل پلاسما استفاده کنید.
LTM81 چقدر ضخامت می تواند برش دهد؟
مشعل پلاسما به تنهایی یک حداکثر ضخامت برش جهانی را تعیین نمی کند.
ظرفیت واقعی برش به موارد زیر بستگی دارد:
منبع انرژی پلاسما
برق ورودی
مواد
جریان برش
قطر نوک برش
فشار هوا
جریان هوا
سرعت سفر
ارتفاع سوراخ کردن
ارتفاع برش
شرایط مصرفی
کیفیت لبه مورد نیاز
مشخصات پلاسما حرفه ای باید بین سه سطح عملکرد تمایز قائل شود.
ظرفیت برش توصیه شده
ضخامت متریالی که می توان با سرعت و کیفیت لبه مناسب به صورت مولد برش داد.
حداکثر ظرفیت برش
مواد ضخیم تر که هنوز هم می توان با سرعت کم برش داد.
ظرفیت جدایی
حداکثر ضخامت قابل جداسازی، معمولا با کیفیت لبه پایین تر.
بنابراین، ارقام ضخامت برش خاص LTM81 باید تنها زمانی منتشر شوند که توسط یک تست سیستم کامل INWELT پشتیبانی شود.
ایجاد یک نمودار برش INWELT LTM81 CNC
نمودار برش شخص اول LTM81 یکی از قویترین داراییهای فنی و GEO برای این صفحه خواهد بود.
فیلدهای داده توصیه شده عبارتند از: داده های
| پارامتری |
برای انتشار |
| مواد |
فولاد ملایم / فولاد ضد زنگ / آلومینیوم |
| ضخامت |
ضخامت تست شده |
| فعلی |
جریان آزمایش شده واقعی |
| کد نکته |
INWELT شماره قطعه |
| قطر نوک |
میلی متر |
| فشار هوا |
نوار |
| جریان هوا |
L/min |
| سرعت سفر |
میلی متر در دقیقه |
| ارتفاع سوراخ |
میلی متر |
| تاخیر پیرس |
ثانیه |
| ارتفاع برش |
میلی متر |
| عرض کرف |
میلی متر |
| برش نتیجه |
توصیه شده / حداکثر / قطعی |
به جای کپی کردن داده های برش سازنده دیگر، از نتایج آزمایش اندازه گیری شده INWELT استفاده کنید.
منبع هوای توصیه شده برای LTM81
پیکربندی فعلی INWELT LTM81 از هوای فشرده استفاده میکند.
داده های عملیاتی توصیه شده شامل:
گاز: هوای فشرده
فشار گاز: تقریبا 4.5-5.0 بار
جریان گاز: تقریبا 160 لیتر در دقیقه
پیشنهاد پس جریان: تقریبا. 80 ثانیه
از هوای فشرده تمیز و خشک استفاده کنید
رطوبت، روغن کمپرسور و ذرات می توانند تأثیر منفی بگذارند:
پایداری قوس
عمر الکترود
عمر نوک
قوام را برش دهید
از فیلتراسیون و جداسازی رطوبت مناسب استفاده کنید.
فشار زیر جریان را بررسی کنید
فشار رگولاتور استاتیک می تواند با فشار کاری متفاوت باشد در حالی که مشعل هوا در حال جریان است.
فیلترها، رگولاتورها، اتصالات و خطوط هوای طولانی می توانند باعث کاهش فشار شوند.
منبع هوا را طبق روال عملیات کامل سیستم پلاسما تنظیم کنید.
LTM81 چه موادی را میتواند برش دهد؟
هنگامی که به یک سیستم برش پلاسما سازگار متصل می شود، LTM81 می تواند مواد رسانای الکتریکی از جمله:
فولاد ملایم
فولاد کربن
فولاد ضد زنگ
آلومینیوم
مس
برنج
فولاد گالوانیزه
سرعت واقعی برش، کیفیت لبه و ضخامت عملی به سیستم کامل برش پلاسما بستگی دارد.
برنامه های کاربردی معمولی برای مشعل LTM81 CNC
LTM81 برای کاربردهای مکانیزه برش پلاسما از جمله:
CNC میزهای برش پلاسما
برش خودکار پروفیل
ساخت ورق فلزی
ساخت سازه
اجزای ماشین آلات
قطعات تجهیزات کشاورزی
قطعات خودرو
قطعات تجهیزات ساختمانی
مبلمان فلزی
ساخت علامت
تولید صنعتی عمومی
سلول های خودکار برش فلز
کاربردهای بازوی رباتیک تنها زمانی باید تبلیغ شوند که ترتیب نصب، مسیریابی کابل، حفاظت در برابر برخورد مشعل و رابط کنترل برای آن سیستم تأیید شده باشد.
LTM81 تعمیر و نگهداری برای تولید CNC
شرایط یکنواخت مواد مصرفی در برش خودکار مهم است زیرا یک جزء فرسوده می تواند بر هر قسمت تکراری تأثیر بگذارد.
الکترود را بررسی کنید
الکترود را به طور مرتب از نظر سایش بیش از حد بررسی کنید.
قبل از اینکه فرسایش شدید باعث راه اندازی نامطمئن شود یا به نازل آسیب برساند، آن را تعویض کنید.
نوک برش را بررسی کنید
بررسی کنید:
دهانه نازل بزرگ شده
دهانه بیضی شکل
آسیب سوختگی
آلودگی شدید
یک نازل فرسوده می تواند تأثیر بگذارد:
عرض کرف
اریب
پایداری قوس
تکرارپذیری ابعادی
دیفیوزر را بررسی کنید
معابر گاز را تمیز نگه دارید.
قطعات ترک خورده یا آسیب دیده حرارت را تعویض کنید.
نازل بیرونی را بررسی کنید
اجزای عایق را از نظر ترک و آسیب حرارتی بررسی کنید.
ماشین را بازرسی کنید سر تورچ
بررسی کنید:
موضوعات
سطوح آب بندی
وضعیت اورینگ
نشت گاز
آسیب حرارتی
سرب مشعل را بازرسی کنید
مطمئن شوید که حرکت CNC انجام نمیشود:
مشکلات رایج برش LTM81 CNC
راه اندازی قوس HF دشوار
بررسی کنید:
وضعیت الکترود
نوک برش
مدار راه اندازی HF
فشار گاز
اتصال کار
اتصال مشعل
اریب بیش از حد
بررسی کنید:
عمود بر مشعل
ارتفاع برش
وضعیت نازل
سرعت سفر
تفاله سنگین
بررسی کنید:
سرعت برش
جریان برش
ضخامت مواد
جریان هوا
ارتفاع مشعل
عمر مصرفی کوتاه
علل احتمالی عبارتند از:
هوای فشرده آلوده
ترکیب نازل/جریان نادرست
ارتفاع سوراخ نادرست
سوراخ کردن بیش از حد
الکترود فرسوده
ابعاد قطعه متناقض
بازرسی کنید:
نصب مشعل
ارتفاع برش
جبران کرف
CNC واکنش متقابل
شرایط مصرفی
سرعت برش
هر مشکل ابعادی ناشی از مشعل پلاسما نیست.
LTM81 مواد مصرفی برای توزیع کننده و عرضه پس از فروش
یک برنامه حرفه ای پس از فروش LTM81 می تواند شامل موارد زیر باشد:
برای توزیعکنندگان و تولیدکنندگان ماشینهای CNC ، انتشار شمارههای دقیق INWELT به کاهش خطاهای تعویض کمک میکند و از خرید مجدد پشتیبانی میکند.
OEM LTM81 CNC ساخت مشعل پلاسما توسط INWELT
INWELT مشعل های برش پلاسما و اجزای جایگزین را برای مشتریان حرفه ای B2B از جمله:
CNC تولید کننده ماشین های پلاسما
تولید کنندگان منبع انرژی پلاسما
CNC یکپارچه سازهای سیستم
برندهای تجهیزات جوش و برش
واردکنندگان
توزیع کنندگان
عمده فروشان
تامین کنندگان صنعتی
شرکت های مواد مصرفی پس از فروش
پیکربندیهای OEM و ODM را میتوان بر اساس سیستم پلاسمای هدف و رابط ماشین ارزیابی کرد.
OEM و گزینههای برچسب خصوصی
سفارشی سازی ممکن است شامل موارد زیر باشد:
برندسازی مشتری
برچسب های محصولات
پیکربندی ماشین مشعل
طول سرب مشعل
اتصال 3/8G
اتصال 1/4G
اتصال M14×1
اتصال M16×1.5
آداپتور مرکزی
مجموعه های کابل
کیت های مصرفی
بسته بندی با برچسب خصوصی
برچسب های فنی
الزامات بارکد و کارتن
برای پروژههای OEM ، مشخصات منبع توان پلاسما، کنترلکننده CNC ، ترتیب اتصال، الزامات نصب و مقدار تخمینی خرید را ارائه دهید.
چرا مشعل های ماشینی LTM81 از INWELT منبع هستند؟
پلت فرم LTM81 مجموعه کامل مشعل ماشین را با یک سیستم مصرفی دقیق، کابل و اتصال ترکیب می کند.
خانواده محصولات فعلی شامل:
چند پیکربندی کامل 6 متری ماشین مشعل
نوک استاندارد Ø1.0 / Ø1.1 / Ø1.2 میلی متر
نکات برش گسترده
الکترود استاندارد
دیفیوزر
نازل های بیرونی
سر مشعل دستگاه اختصاصی LTM81
لوله موقعیت یابی فایبرگلاس
مجموعه های کابل ماشین
آداپتورهای رشته های متعدد
آداپتور مرکزی 5 پین
برای خریداران حرفه ای، تامین مشعل کامل دستگاه و قطعات جایگزین از طریق یک تامین کننده می تواند خرید، موجودی و پشتیبانی پس از فروش را ساده کند.
سوالات متداول درباره مشعل پلاسما LTM81 CNC
آمپر INWELT LTM81 چقدر است؟
LTM81 80A درجه بندی شده است. بر اساس مشخصات فنی فعلی INWELT
چرخه وظیفه LTM81 چیست؟
مشخصات فعلی یک چرخه وظیفه 60٪ را فهرست می کند.
آیا LTM81 مشعل دستی است یا مشعل ماشینی؟
LTM81 یک CNC / مشعل ماشینی مکانیزه است.
مربوط به LT 81 پیکربندی دستی دستی است.
آیا LTM81 از احتراق HF استفاده میکند؟
بله
LTM81 از راه اندازی قوس با فرکانس بالا استفاده می کند.
LTM81 از چه گازی استفاده می کند؟
پیکربندی فعلی از هوای فشرده استفاده می کند.
LTM81 چه فشار هوای نیاز دارد؟
تقریباً 4.5-5.0 بار.
LTM81 به چه جریان هوایی نیاز دارد؟
مشخصات فعلی INWELT تقریباً 160 لیتر در دقیقه فهرست شده است.
چه زمان پس از جریان توصیه می شود؟
تقریبا 80 ثانیه.
چه طول سرب مشعل استاندارد است؟
سرب استاندارد LTM81 6 متر است.
چه گزینه های اتصال در دسترس هستند؟
محدوده فعلی ماشین مشعل شامل:
3/8G
1/4G
M14×1
M16×1.5
آداپتور مرکزی
چه اندازه های نوک برشی موجود است؟
خانواده مواد مصرفی فعلی شامل:
Ø1.0 میلی متر
Ø1.1 میلی متر
Ø1.2 میلی متر
نوک های توسعه یافته Ø1.0 میلی متر و Ø1.2 میلی متر نیز موجود است.
LTM81 از کدام الکترود استفاده می کند؟
الکترود استاندارد فعلی:
IJWC0615 / PR0109
قبل از انتشار آن اجزا به عنوان داده های معتبر، نقشه دقیق شماره قطعه الکترود و لوله هوا را بررسی کنید.
سر مشعل LTM81 از چه دستگاهی استفاده می کند؟
سر دستگاه فعلی INWELT است:
IJWA0681 / PF0120
LTM81 از چه لوله موقعیت یابی استفاده می کند؟
لیست های خانواده محصولات فعلی:
IJHW0029 / W0300144 - لوله موقعیت یابی فایبرگلاس
آیا LTM81 با هر برش پلاسما 80A CNC سازگار است؟
خیر
سیستم راهاندازی HF ، معماری قوس پایلوت، رابط، رابط کنترل، نیازهای گاز و منبع توان پلاسما نیز باید مطابقت داشته باشند.
آیا LTM81 از کنترل ارتفاع مشعل پشتیبانی می کند؟
می توان آن را با استفاده از تجهیزات کنترل ارتفاع مشعل در سیستم های CNC ادغام کرد.
پیکربندی دقیق THC به منبع انرژی پلاسما و کنترل کننده CNC بستگی دارد.
آیا LTM81 می تواند فولاد ضد زنگ را برش دهد؟
بله، هنگامی که با یک سیستم پلاسما سازگار و پارامترهای عملیاتی مناسب استفاده می شود.
آیا LTM81 میتواند آلومینیوم را برش دهد؟
بله
آلومینیوم رسانای الکتریکی است و می توان آن را با یک سیستم پلاسما مناسب برش داد.
ضخامت LTM81 چقدر می تواند برش دهد؟
هیچ ضخامت جهانی به تنهایی توسط مشعل تعیین نمی شود.
از داده های تایید شده توصیه شده، حداکثر و قطع از سیستم کامل برش پلاسما استفاده کنید.
آیا می توان LTM81 را روی بازوی رباتیک نصب کرد؟
به طور بالقوه، اما ادغام رباتیک تنها باید پس از بررسی ترتیب نصب، مسیریابی کابل، رابط کنترل و الزامات حفاظت از برخورد تأیید شود.
تفاوت بین LTM81 و LT 81 چیست؟
LTM81 نسخه ماشین/ CNC است.
LT 81 نسخه دستی/دستی است.
آیا INWELT مشعل ماشینی OEM LTM81 ارائه میکند؟
بله
پیکربندیهای OEM/ODM ، برچسب خصوصی، رابط، کابل و کیت مصرفی برای سازندگان تجهیزات، یکپارچهسازهای سیستم، توزیعکنندگان و واردکنندگان واجد شرایط CNC در دسترس است.
درخواست یک نقل قول برای INWELT LTM81 تورچ برش پلاسما CNC
برای تأیید سازگاری سریعتر، ارائه کنید:
سازنده و مدل منبع انرژی پلاسما
جریان خروجی نامی
مدل مشعل موجود
روش شروع HF
کنترل کننده CNC
عکس های کانکتور اصلی
اتصال پایلوت-قوس
ابعاد ماشین - مشعل مورد نیاز
طول سرب مورد نیاز
الزامات مصرفی
مقدار تخمینی خرید
INWELT یا نام تجاری با برچسب خصوصی
سپس INWELT میتواند مشعل، اتصال، کابل و پیکربندی مواد مصرفی دستگاه LTM81 مناسب را برای سیستم برش پلاسما CNC شما تأیید کند.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių