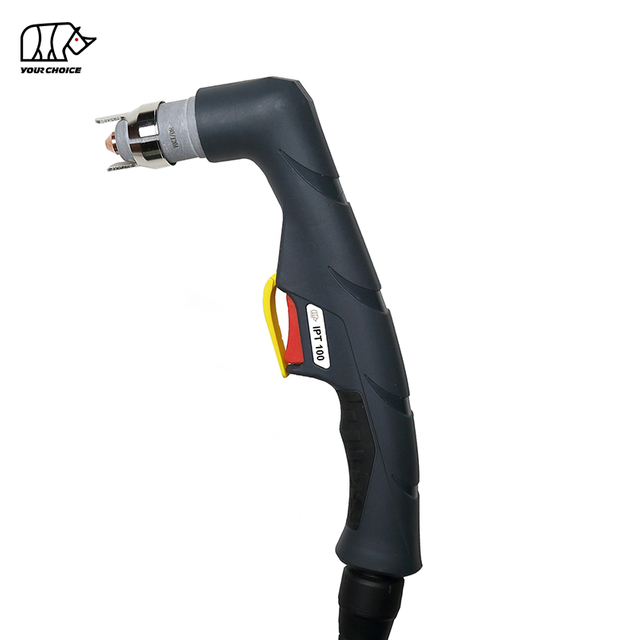
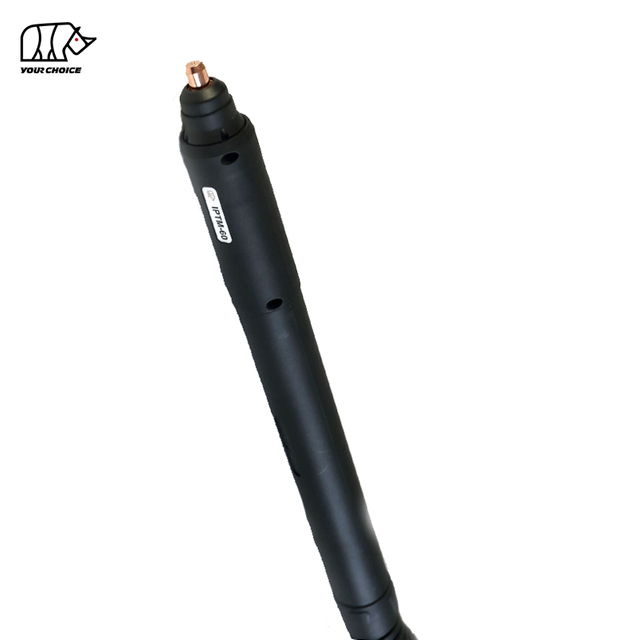
PT Series Non-HF تورچهای برش پلاسما برای برنامههای دستی و CNC
INWELT PT Series خانوادهای از مشعلهای برش پلاسما با فرکانس بالا با هوا خنک هستند که برای برش دستی و مکانیزه فلز طراحی شدهاند.
محدوده محصول فعلی مشعلهای دستی PT و مشعلهای دستگاهی CNC -گرا PT M از 20A تا 100A را پوشش میدهد.
مدل های فعلی عبارتند از:
PT20 – مشعل برش دستی پلاسما 20 آمپر
PT40 – مشعل دستی برش پلاسما 40A
PT60 – مشعل دستی برش پلاسما با قوس پایلوت 60A
PT80 – مشعل برش دستی پلاسما 80A
PT مشعل برش پلاسما دستی 100 – 100A
PTM60 – 60A CNC مشعل برش پلاسما
PTM100 – 100A CNC مشعل برش پلاسما
PT Series حول معماریهای شروع غیر HF طراحی شده است ، در حالی که پیکربندی دقیق قوس پیلوت، ضربهگیر به عقب، سیم کنترل و پیکربندی مواد مصرفی به مدل مشعل فردی بستگی دارد.
چندین مجموعه کامل مشعل، طول کابل، کانکتورهای عقب، ترتیبات کنترلی و مواد مصرفی جایگزین برای مشتریان حرفه ای B2B در دسترس هستند.
INWELT PT Series
مدل
دارای
}
مدل
مقایسه
امتیاز
PT20
20A
دستی / دستی
Non-HF
هوا / N2
4 متر
PT40
40A
دستی / دستی
Non-HF
هوا / N2
4 متر
PT60
60A
دستی / دستی
Non-HF / قوس پایلوت
هوا / N2
6 متر
PT80
80A
دستی / دستی
Non-HF / ضربه زدن به پشت
هوا / N2
6 متر / 12 متر
PT 100
100A
دستی / دستی
Non-HF / ضربه زدن به پشت
هوا / N2
6 متر / 12 متر
PTM60
60A
CNC / مکانیزه
Non-HF / ضربه زدن به پشت
هوا / N2
6 متر
PTM100
100A
CNC / مکانیزه
Non-HF / ضربه زدن به پشت
هوا / N2
6 متر
همیشه قبل از سفارش صفحه محصول را بررسی کنید زیرا چرخه کار، فشار گاز، جریان گاز، پس جریان، پیکربندی کابل و گزینههای اتصال بسته به مدل متفاوت است.
PT تورچ دستی برش پلاسما es
محدوده دستی PT برای برنامه های برش دستی طراحی شده است که در آن اپراتور حرکت مشعل و فاصله برش را کنترل می کند.
مدلهای دستی کنونی عبارتند از PT20 ، PT40 ، PT60 ، PT80 و PT 100.
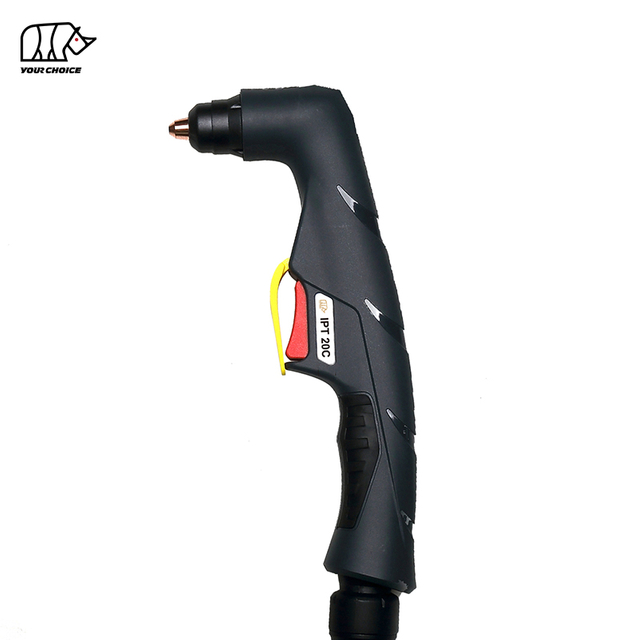
PT20 20A Non-HF تورچ دستی برش پلاسما
PT20 پایینترین مدل دستی در PT Series کنونی است.
پیکربندی فعلی شامل:
جریان نامی 20 آمپر
چرخه وظیفه 35٪
Non-HF قوس شروع می شود
عملیات هوا / N2
تقریبا فشار گاز 2 بار
تقریبا جریان گاز 30 لیتر در دقیقه
تقریبا 15 ثانیه پس از جریان توصیه می شود
کابل استاندارد 4 متری
PT20 برای سیستمهای پلاسما با خروجی پایینتر سازگار و برش دستی سبک طراحی شده است.
وجود مواد مصرفی با جریان بالاتر در خانواده قطعات گسترده تر نباید به طور خودکار درجه مشعل اولیه PT20 را تغییر دهد.
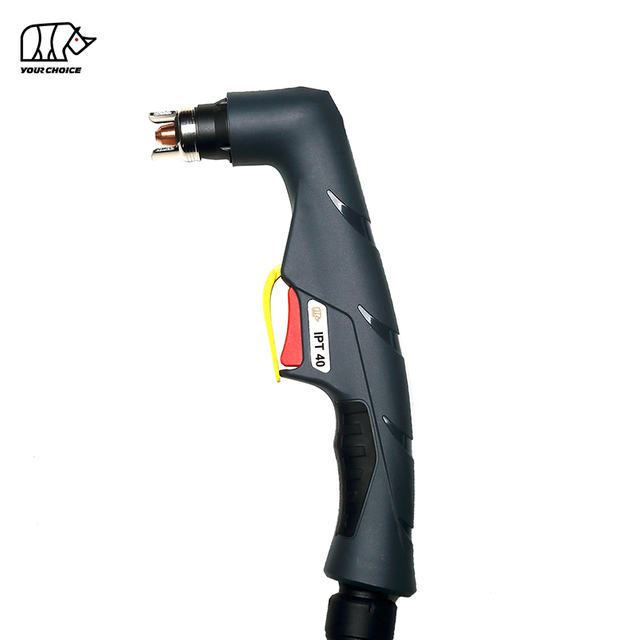
PT40 40A Non-HF تورچ دستی برش پلاسما
PT40 برای سیستم های برش پلاسما 40A سازگار طراحی شده است.
مشخصات فعلی INWELT عبارتند از:
جریان نامی 40A
چرخه وظیفه 60٪
Non-HF شروع میشود
عملیات هوا / N2
تقریبا فشار کاری 4.5-5.0 بار
تقریبا جریان گاز 120-130 لیتر در دقیقه
تقریبا 35 ثانیه پس از جریان توصیه می شود
کابل استاندارد 4 متری
پیکربندیهای مستقیم، 1/4G و آداپتور مرکزی با آرایشهای سیم کنترلی مختلف در دسترس هستند.
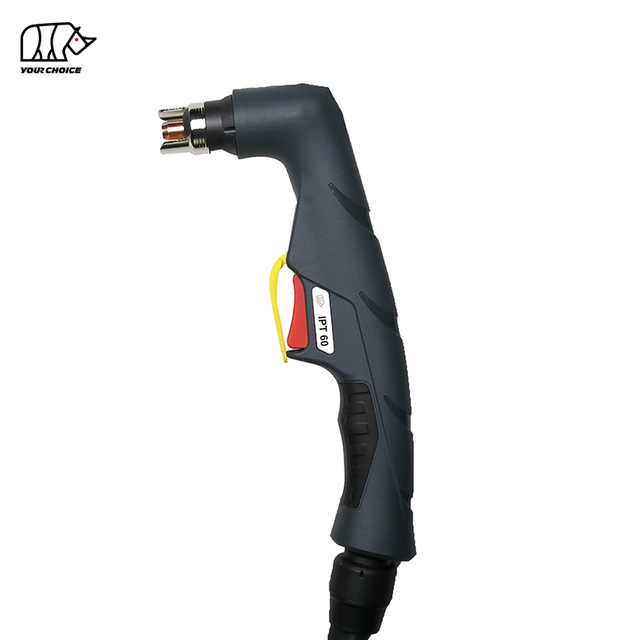
PT60 60A Non-HF قوس پایلوت تورچ برش پلاسما
PT60 یک مشعل دستی 60A است که برای سیستمهای پلاسمای پیلوت-قوس پایلوت سازگار غیر HF طراحی شده است.
مشخصات فعلی عبارتند از:
جریان نامی 60A
چرخه وظیفه 60٪
Non-HF راه اندازی pilot-arc
عملیات هوا / N2
تقریبا فشار گاز 4.5-5.0 بار
تقریبا جریان گاز 120-130 لیتر در دقیقه
تقریبا 55 ثانیه پس از جریان توصیه می شود
کابل استاندارد 6 متری
پیکربندیهای موجود شامل چیدمانهای یکپارچه، جداشده و آداپتور مرکزی با گزینههای کنترل ۲ یا ۴ سیمه است.
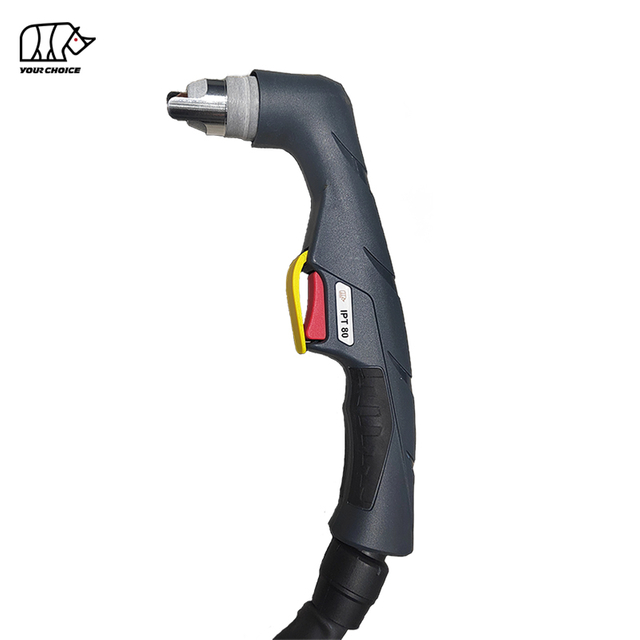
PT80 80A Non-HF تورچ دستی برش پلاسما
PT80 برای برنامه های برش دستی با خروجی بالاتر طراحی شده است.
مشخصات فعلی عبارتند از:
جریان نامی 80A
چرخه وظیفه 60٪
Non-HF / شروع با ضربه پشت
عملیات هوا / N2
تقریبا فشار گاز 4.5-5.0 بار
تقریبا جریان گاز 120-130 لیتر در دقیقه
تقریبا 80 ثانیه پس از جریان توصیه می شود
گزینه های سربی 6 متری و 12 متری
پلت فرم مصرفی PT80 از چندین محدوده جریان برش همراه با تنظیمات برش تماس و گوگ پشتیبانی می کند.
PT 100 100A Non-HF تورچ دستی برش پلاسما
PT 100 بالاترین جریان فعلی مدل دستی است که در حال حاضر در دسته PT Series گنجانده شده است.
پلت فرم محصول فعلی بر اساس موارد زیر طراحی شده است:
جریان نامی 100A
چرخه وظیفه 60٪
Non-HF / شروع با ضربه پشت
عملیات هوا / N2
تقریبا فشار گاز 4.5-5.0 بار
تقریبا جریان گاز 200 لیتر در دقیقه
تقریبا 100 ثانیه پس از جریان توصیه می شود
پیکربندی سرب 6 متری و 12 متری
خانواده PT 100 شامل چندین محدوده جریان نوک برش، مواد مصرفی برش تماسی، قطعات مربوط به گوگ و چندین پیکربندی اتصال عقب است.
ضخامت برش خاص باید بر اساس منبع انرژی کامل پلاسما باشد نه تنها مشعل.
PT M CNC و مکانیزه تورچهای برش پلاسما
PT مدلهای M برای نصب ثابت روی میزهای پلاسما و سیستمهای برش خودکار CNC طراحی شدهاند.
برخلاف مشعلهای دستی PT ، مشعلهای ماشینی از هندسه مستقیم ماشینگرا استفاده میکنند و از طریق منبع انرژی پلاسما و سیستم CNC کنترل میشوند.
PTM60 60A Non-HF تورچ برش پلاسما CNC
PTM60 برای سیستمهای پلاسما مکانیزه سازگار با 60A طراحی شده است.
مشخصات فعلی عبارتند از:
جریان نامی 60A
چرخه وظیفه 60٪
Non-HF / شروع با ضربه پشت
عملیات هوا / N2
تقریبا فشار گاز 4.4–5.0 بار
تقریبا جریان گاز 120-130 لیتر در دقیقه
تقریبا 55 ثانیه پس از جریان توصیه می شود
سرب مشعل استاندارد 6 متر
PTM60 باید به عنوان یک محصول مشعل ماشینی در نظر گرفته شود نه به عنوان یک مشعل دستی PT60 با دسته ای متفاوت.
خریداران CNC باید قبل از سفارش، سر دستگاه، ابعاد بدنه مشعل، رابط عقب و رابط کنترل را تأیید کنند.
PTM100 100A Non-HF تورچ برش پلاسما CNC
مدل PTM100 مدل CNC با جریان بالاتر در دسته فعلی PT Series است.
مشخصات فعلی عبارتند از:
جریان نامی 100A
چرخه وظیفه 60٪
Non-HF / شروع با ضربه پشت
عملیات هوا / N2
تقریبا فشار گاز 4.5-5.0 بار
تقریبا جریان گاز 200 لیتر در دقیقه
تقریبا 100 ثانیه پس از جریان توصیه می شود
سرب استاندارد 6 متر
بسته به پیکربندی، چیدمان کابل های یکپارچه، مجزا، آداپتور مرکزی و کواکسیال موجود است.
خانواده مواد مصرفی PTM100 همچنین شامل چندین نوک برش، الکترودها، دیفیوزرها و سپرهای مخصوص جریان است.
PT در مقابل PT M تورچهای برش پلاسما
مهم ترین تمایز در PT Series تفاوت بین مشعل های دستی PT و مشعل های دستگاه PT M است.
ویژگی
PT مشعل دستی
PT مشعل ماشینی M
عملیات
دستی / دستی
CNC / مکانیزه
هندسه مشعل
مشعل دستی
مشعل ماشینی مستقیم
کنترل را شروع کنید
کنترل اپراتور / منبع قدرت
CNC / ماشین کنترل می شود
نصب
دستی
نگهدارنده مشعل ثابت
ارتفاع مشعل
اپراتور کنترل می شود
CNC / THC کنترل میشود
استفاده اصلی
ساخت و تعمیر دستی
تولید خودکار
مدل های فعلی
PT20 / PT40 / PT60 / PT80 / PT 100
PTM60 / PTM100
از بین مشعل های PT و PT M تنها بر اساس آمپر انتخاب نکنید.
مشعل دستی PT60 و مشعل ماشینی PTM60 میتوانند معماری مصرفی مرتبط را به اشتراک بگذارند در حالی که همچنان از سرها، بدنهها و ترتیبات کنترلی کامل مشعل استفاده میکنند.
چرا یک مشعل پلاسما Non-HF PT Series انتخاب کنیم؟
PT Series برای سیستم های برش پلاسما سازگاری طراحی شده است که متکی به احتراق با فرکانس بالا معمولی نیستند.
Non-HF شروع معماری
یک سیستم غیر HF از مدار جرقه زنی با فرکانس بالا مرسوم که توسط مشعل های پلاسما HF استفاده می شود اجتناب می کند.
بسته به مدل، PT Series میتواند از ترتیبات راهاندازی با قوس خلبان یا ضربهای به عقب استفاده کند.
مربوط به محیط های الکترونیکی و CNC
سیستمهای Non-HF از پالس شروع HF که توسط مشعلهای فرکانس بالا معمولی تولید میشود، اجتناب میکنند.
این می تواند در محیط های برش شامل موارد زیر مرتبط باشد:
CNC کنترلها
کامپیوترها
درایوهای موتور
سیستم های اندازه گیری الکترونیکی
تجهیزات اتوماسیون
با این حال، بدون شروع HF به تنهایی سازگاری با دستگاه CNC را تضمین نمی کند.
منبع تغذیه کامل و معماری کنترل هنوز باید مطابقت داشته باشند.
مشعلهای HF و Non-HF قابل تعویض نیستند
یک مشعل غیر HF PT نباید جایگزین مشعل HF شود، صرفاً به این دلیل که رتبه بندی فعلی یا رابط مشابه به نظر می رسد.
سیستم راه اندازی باید با منبع انرژی پلاسما مطابقت داشته باشد.
نحوه انتخاب صحیح مشعل پلاسما PT Series
انتخاب صحیح مشعل به چیزی بیش از آمپراژ منطبق نیاز دارد.
عملیات دستی یا CNC را تأیید کنید
یک مدل PT را برای برش دستی انتخاب کنید.
یک مدل PT M برای برش CNC یا دستگاه ثابت انتخاب کنید.
جریان منبع برق پلاسما را تأیید کنید
رتبهبندیهای فعلی PT Series عبارتند از:
20A
40A
60A
80A
100A
مشعلی را انتخاب کنید که رتبه تایید شده آن با محدوده عملیاتی مورد نظر مطابقت داشته باشد.
شروع سازگاری Non-HF را تأیید کنید
منبع انرژی پلاسما باید از معماری شروع به سبک خاص PT پشتیبانی کند.
قوس پایلوت یا Back-Striking Design را تأیید کنید
تکنولوژی راه اندازی بسته به مدل متفاوت است.
فرض نکنید که هر مشعل غیر HF PT دقیقاً از مکانیزم راهاندازی داخلی مشابهی استفاده میکند.
اتصال عقب را تأیید کنید
بسته به مدل، تنظیمات می تواند شامل موارد زیر باشد:
اتصال مستقیم
1/4G
اتصال یکپارچه
اتصال جداگانه
آداپتور مرکزی
OEM -اتصال خاص
کابل کواکسیال
سیم کشی کنترل را تأیید کنید
مدلهای مختلف PT و رابطهای ماشینی میتوانند از موارد زیر استفاده کنند:
کنترل 2 سیم
کنترل 4 سیمه
ترتیبات کواکسیال
مدار کنترل باید با منبع انرژی پلاسما مطابقت داشته باشد.
PT Series سیستمهای مصرفی Back-Striking
چندین مدل PT و PT M با خروجی بالاتر از معماریهای مصرفی برگشتپذیر استفاده میکنند.
در یک مشعل ضربهای پشت، حرکت داخلی بین الکترود و نازل بخشی از توالی شروع قوس پایلوت را تشکیل میدهد.
برای عملکرد قابل اعتماد، اجزای زیر باید به عنوان یک سیستم منطبق در نظر گرفته شوند:
الکترود
نوک برش
دیفیوزر
سپر
سر مشعل
از ترکیب مواد مصرفی استاندارد و پشتی خودداری کنید مگر اینکه ترکیب خاصی تایید شده باشد.
PT Series نکات برش بر اساس محدوده فعلی
یکی از قویترین ویژگیهای فنی PT Series در دسترس بودن نکات برش مدل خاص برای محدودههای جریان مختلف است.
بسته به مدل مشعل، INWELT نکات برشی را برای پیکربندیهای جریان کمتر و جریان بالاتر ارائه میدهد.
برای مثال، PT80 و PT خانوادههای مصرفی مرتبط با 100 شامل چندین قطر نازل هستند که با محدودههای مختلف جریان عملیاتی مطابقت دارند.
صفحات محصول نهایی باید مشخص کنند: اطلاعات
فیلد داده
برای انتشار
INWELT کد
شماره دقیق قطعه
مرجع
شماره مرجع متقابل
قطر نوک
میلی متر
محدوده فعلی
الف
مدل مشعل
PT / PT مدل M
فرآیند
برش / برش تماس / برش
نوع شروع
استاندارد / ضربه پشت
این نوع از داده های قطعات شخص اول به ویژه برای توزیع کنندگان و خریداران پس از فروش ارزشمند است.
PT Series الکترودها، دیفیوزرها و سپرها
PT Series توسط یک سیستم جایگزین قابل مصرف پشتیبانی می شود.
بسته به مدل مشعل، اجزای موجود عبارتند از:
الکترودهای استاندارد
الکترودهای عقب کوب
الکترودهای توسعه یافته
دیفیوزرهای گاز
اجزای چرخشی
نکات برش استاندارد
نکات قطع تماس
نکات گسترده
نازل های بیرونی
سپرها
کاوش کردن مواد مصرفی
حلقه های O
سرهای مشعل
اجزای دقیق همیشه باید با مدل خاص و محدوده فعلی مطابقت داشته باشند.
برش استاندارد، برش تماسی و برش
برخی از مدلهای PT Series بیش از یک فرآیند پلاسما را پشتیبانی میکنند.
برش استاندارد
برش استاندارد از نوک برش مناسب و پشته جلویی برای برش صفحه معمولی استفاده می کند.
تماس با برش
پلتفرمهای منتخب PT شامل مواد مصرفی برش تماس هستند.
فقط از ترکیب محافظ و نوک طراحی شده برای عملیات تماس استفاده کنید.
پلاسما گوگ
خانوادههای PT با جریان بالاتر میتوانند شامل اجزای گوگ برای موارد زیر باشند:
حذف جوش
عقب نشینی
رفع نقص
آماده سازی مشترک
تعمیر و بازسازی
منبع انرژی پلاسما نیز باید از فرآیند انتخاب شده پشتیبانی کند.
PT Series گزینههای اتصال و کابل
منابع انرژی پلاسما مختلف از رابط های مشعل متفاوت استفاده می کنند.
بسته به مدل، پیکربندیهای INWELT PT Series میتواند شامل موارد زیر باشد:
مجموعه کابل مستقیم
اتصالات 1/4G
اتصالات یکپارچه
اتصالات جداگانه
آداپتورهای مرکزی
کنترل 2 سیم
کنترل 4 سیمه
کابل های ماشین مشعل کواکسیال
4 متر منتهی می شود
6 متر منتهی می شود
12 متر منتهی می شود
برای سفارشات تعویض، عکس کانکتور مشعل موجود و پلاگین کنترل را ارسال کنید.
این قابل اطمینان تر از انتخاب یک مشعل تنها با آمپراژ یا ظاهر خارجی است.
نحوه بررسی سازگاری برش پلاسما PT Series
مشعل PT به طور خودکار با هر دستگاه برش پلاسما که دارای درجه آمپر یکسانی است سازگار نیست.
قبل از سفارش، تایید کنید:
رتبه بندی منبع تغذیه
مشعل باید در محدوده جریان تایید شده خود کار کند.
شروع معماری
ماشین باید از سیستم مورد نیاز غیر HF ، قوس خلبان یا ضربه به عقب پشتیبانی کند.
رابط عقب
اتصال برق/گاز باید مطابقت داشته باشد.
سیم کشی ماشه یا کنترل
مشعل های دستی و ماشینی ممکن است از مدارهای کنترل متفاوتی استفاده کنند.
مدار خلبان-قوس
معماری Pilot-Arc باید با منبع تغذیه سازگار باشد.
گاز مورد نیاز
فشار و جریان به طور قابل توجهی بین PT20 ، PT40 ، PT60 ، PT80 و PT 100 متفاوت است.
مشخصات گاز یک مدل را برای کل PT Series اعمال نکنید.
PT سری M CNC ادغام
PTM60 و PTM100 برای برش با ماشین کنترل طراحی شده اند.
برای ادغام CNC ، تأیید کنید:
ابعاد مشعل-بدنه ماشین
قطر نصب مشعل
منطقه گیره قابل استفاده
مسیریابی سرب
سیگنال شروع
سیگنال Arc-ok
رابط کنترل ارتفاع مشعل
اتصال منبع برق پلاسما
INWELT باید طرحهای ابعادی را برای هر PT مشعل دستگاه M منتشر کند زیرا این دادههای نصب شخص اول برای تولیدکنندگان ماشین و یکپارچهکنندههای سیستم CNC بسیار مفید است.
PT M مشعل و کنترل ارتفاع مشعل
یک سیستم پلاسما CNC ممکن است از کنترل خودکار ارتفاع مشعل استفاده کند.
روش های ممکن عبارتند از:
THC ولتاژ قوس
حسگر سر شناور
سنجش ارتفاع اولیه مکانیکی
سایر سیستم های سازگار
آرایش دقیق THC به منبع انرژی پلاسما و کنترل کننده CNC بستگی دارد.
یک تنظیم جهانی ولتاژ قوس یا ارتفاع برش برای کل محدوده PT M منتشر نکنید.
مشعل های پلاسما با PT Series چه فلزاتی را می توانند برش دهند؟
هنگامی که به یک منبع انرژی پلاسما سازگار متصل میشود، مشعلهای PT Series میتوانند مواد رسانای الکتریکی از جمله:
فولاد ملایم
فولاد کربن
فولاد ضد زنگ
آلومینیوم
مس
برنج
فولاد گالوانیزه
سرعت واقعی برش، کیفیت لبه و ضخامت عملی مواد به سیستم کامل برش پلاسما بستگی دارد.
مشعل پلاسمایی PT Series چقدر ضخامت می تواند برش دهد؟
هیچ مشخصات ضخامت برش واحدی وجود ندارد که برای کل PT Series اعمال شود.
ظرفیت واقعی برش به موارد زیر بستگی دارد:
منبع انرژی پلاسما
مدل مشعل
برق ورودی
مواد
جریان برش
قطر نوک
فشار گاز
جریان گاز
سرعت سفر
ارتفاع مشعل یا ایستادن
شرایط مصرفی
کیفیت لبه مورد نیاز
داده های برش حرفه ای باید بین:
ظرفیت برش توصیه شده
ضخامت متریالی که می توان آن را با کیفیت لبه مناسب برش داد.
حداکثر ظرفیت برش
مواد ضخیم تر که هنوز هم می توان با سرعت کم برش داد.
ظرفیت جدایی
حداکثر ضخامت مواد که می تواند جدا شود، به طور کلی با کیفیت لبه پایین تر.
به جای یک ادعای ضخامت جهانی PT Series از دادههای آزمایش شده خاص مدل استفاده کنید.
Build Model-Specific INWELT PT Series Cut Charts
INWELT باید نمودارهای برش شخص اول را برای ترکیب مشعل و منبع انرژی پلاسما جداگانه ایجاد کند.
دادههای تست شخص اول تأیید شده مفیدتر از ادعاهای عمومی در مورد ظرفیت کاهش است.
برنامه های دستی PT Series
PT20 ، PT40 ، PT60 ، PT80 و PT 100 برای برنامههای برش دستی مانند:
ساخت عمومی
تعمیر فلز
تعمیر و نگهداری ماشین آلات
تعمیر خودرو
تجهیزات کشاورزی
تجهیزات ساختمانی
برش کارگاهی
تعمیر و نگهداری میدان
برش صفحه
تعمیر جوش
مدل صحیح باید با توجه به منبع برق واقعی پلاسما و جریان مورد نیاز انتخاب شود.
CNC PT برنامههای سری M
PTM60 و PTM100 برای کاربردهای مکانیزه مانند:
CNC میزهای برش پلاسما
برش خودکار پروفیل
تولید ورق فلز
ساخت سازه
اجزای ماشین آلات
اجزای تجهیزات کشاورزی
مبلمان فلزی
سلول های تولید صنعتی
پردازش خودکار فلزات
برای استفاده از CNC ، نصب مشعل، رابط کنترل و مسیریابی کابل باید قبل از نصب تأیید شود.
PT Series تعمیر و نگهداری و بازرسی مواد مصرفی
تعمیر و نگهداری منظم به حفظ شروع مطمئن و برش مداوم کمک می کند.
الکترود را بررسی کنید
یک الکترود بیش از حد فرسوده را قبل از اینکه به مشکل راه اندازی یا آسیب نازل کمک کند، تعویض کنید.
نوک برش را بررسی کنید
بررسی کنید:
روزنه بزرگ شده
باز شدن نازل بیضی شکل
آسیب سوختگی
آلودگی شدید
دیفیوزر را بررسی کنید
معابر گاز را تمیز نگه دارید.
قطعات آسیب دیده یا تغییر شکل داده شده در اثر حرارت را تعویض کنید.
سپرها و نازل های بیرونی را بررسی کنید
قطعات جلویی ترک خورده یا سوخته را تعویض کنید.
سرنخ های مشعل را بازرسی کنید
بررسی کنید:
سایش
برش ها
آسیب حرارتی
خمیدگی های تند
اتصالات شل
نصب ماشین مشعل را بررسی کنید
برای مدل های M PT ، نگهدارنده مشعل، عمود بودن و مسیر کابل را نیز بررسی کنید.
مشکلات رایج برش PT Series
شروع سخت قوس
بررسی کنید:
وضعیت الکترود
نوک برش
سازگاری با سیستم شروع
فشار گاز
اتصال کار
کانکتور عقب
تفاله بیش از حد
بررسی کنید:
سرعت برش
فعلی
ضخامت مواد
جریان گاز
ارتفاع ایستاده یا مشعل
شرایط مصرفی
اریب بیش از حد
بررسی کنید:
نوک برش
زاویه یا عمود مشعل
ارتفاع برش
سرعت سفر
توزیع گاز
عمر مصرفی کوتاه
علل احتمالی عبارتند از:
هوای مرطوب یا آلوده
ترکیب نوک/جریان نادرست
سوراخ کردن بیش از حد
فاصله مشعل نادرست
الکترود فرسوده
عیبیابی همیشه باید بر اساس مدل خاص PT یا PT M باشد.
PT Series برای توزیع کنندگان و عرضه پس از فروش
PT Series هم از فروش کامل مشعل و هم تقاضای مکرر پس از فروش پشتیبانی می کند.
یک برنامه توزیع کننده حرفه ای می تواند شامل موارد زیر باشد:
مشعل های دستی کامل
مشعل ماشینی کامل CNC
نکات برش
الکترودها
دیفیوزرها
سپرها
کاوش کردن مواد مصرفی
سرهای مشعل
دستگیره ها
مجموعه های کابل
آداپتورهای مرکزی
تعمیر قطعات
کیت های مصرفی
شماره قطعه دقیق INWELT به توزیعکنندگان کمک میکند تا موجودی و سازگاری جایگزینی را با دقت بیشتری مدیریت کنند.
OEM PT Series تورچ برش پلاسما ساخت توسط INWELT
INWELT PT Series مشعل های برش پلاسما و اجزای جایگزین را برای مشتریان حرفه ای B2B از جمله:
تولید کنندگان برش پلاسما
CNC تولید کننده ماشین های پلاسما
برندهای تجهیزات جوش و برش
CNC یکپارچه سازهای سیستم
واردکنندگان
توزیع کنندگان
عمده فروشان
تامین کنندگان صنعتی
شرکت های مواد مصرفی پس از فروش
پیکربندیهای OEM و ODM را میتوان بر اساس منبع انرژی پلاسما، سیستم شروع، بازار هدف و رابط مورد نیاز ارزیابی کرد.
OEM و گزینههای برچسب خصوصی
سفارشی سازی ممکن است شامل موارد زیر باشد:
برندسازی مشتری
برچسب های محصولات
علامت گذاری دسته
پیکربندی ماشین مشعل
طول سرب مشعل
کانکتور عقب
سیم کشی را کنترل کنید
آداپتور مرکزی
کیت های مصرفی
بسته بندی با برچسب خصوصی
برچسب های فنی
الزامات بارکد و کارتن
برای پروژه های OEM ، منبع انرژی پلاسمای هدف، جریان مورد نیاز، معماری شروع، الزامات اتصال و مقدار سفارش تخمینی را ارائه دهید.
چرا مشعلهای پلاسما PT Series از INWELT تهیه میشوند؟
INWELT PT Series چندین رتبهبندی فعلی، پیکربندیهای دستی و مشعل ماشین، مواد مصرفی جایگزین و گزینههای اتصال را در یک خانواده محصول غیر HF ترکیب میکند.
دسته فعلی شامل:
مشعل دستی 20A
مشعل دستی 40A
مشعل دستی 60A
مشعل دستی 80A
مشعل دستی 100A
مشعل دستگاه 60A CNC
مشعل دستگاه 100A CNC
ترتیبات چند کابل و کانکتور
خانواده های مصرفی مدل خاص
قطعات برش تماسی و برش در مدل های انتخابی
OEM و گزینههای برچسب خصوصی
برای تولیدکنندگان، توزیعکنندگان و واردکنندگان تجهیزات، تامین منابع مدلهای مشعل مرتبط و قطعات جانبی از طریق یک تامینکننده میتواند خرید، موجودی و پشتیبانی فنی را سادهتر کند.
سوالات متداول درباره PT Series تورچهای برش پلاسما
INWELT PT Series چیست؟
PT Series خانوادهای از مشعلهای برش پلاسما غیر HF است که برای کاربردهای دستی و CNC / مکانیزه طراحی شدهاند.
کدام مدل های PT Series مشعل دستی هستند؟
مدل های دستی فعلی عبارتند از:
PT20
PT40
PT60
PT80
PT 100
کدام مدلهای PT Series مشعلهای دستگاه CNC هستند؟
مدل های ماشین مشعل فعلی عبارتند از:
PTM60
PTM100
چه رتبه بندی های فعلی موجود است؟
دسته فعلی PT درجه بندی مشعل از حدود 20 آمپر تا 100 آمپر را پوشش می دهد..
هر صفحه محصول را برای چرخه کار دقیق و مشخصات عملیاتی بررسی کنید.
آیا مشعلهای PT Series از احتراق HF استفاده میکنند؟
خیر
PT Series فعلی در اطراف سیستمهای شروع غیر HF قرار دارد.
معماری دقیق پیلوت-قوس یا پشت سر هم بسته به مدل متفاوت است.
آیا مشعل های PT و PT M قابل تعویض هستند؟
خیر
مدلهای PT عمدتاً دستی هستند، در حالی که مدلهای PT M برای عملیات ثابت CNC یا مکانیزه در نظر گرفته شدهاند.
برخی از مواد مصرفی ممکن است مرتبط باشند، اما مجموعه های کامل مشعل به طور خودکار قابل تعویض نیستند.
PT Series از چه گاز فرآیندی استفاده می کند؟
مدلهای فعلی PT از پیکربندیهای Air/N2 استفاده میکنند.
فشار و جریان گاز بسته به مدل به طور قابل توجهی متفاوت است.
چه طول سرب در دسترس است؟
بسته به مدل، تنظیمات فعلی شامل لیدهای 4 متر، 6 متر و 12 متر است.
آیا می توان از مشعل های PT Series بر روی هر برش پلاسما نوع CUT استفاده کرد؟
خیر
آمپر به تنهایی کافی نیست.
معماری راه اندازی، کانکتور عقب، مدار قوس پیلوت، سیم کشی کنترل و الزامات گاز نیز باید مطابقت داشته باشند.
آیا مشعل های PT Series می توانند فولاد ضد زنگ را برش دهند؟
بله، در صورت استفاده با منبع انرژی پلاسما سازگار و پارامترهای مناسب.
آیا مشعل های PT Series می توانند آلومینیوم را برش دهند؟
بله
آلومینیوم رسانای الکتریکی است و می توان آن را با استفاده از یک سیستم پلاسما مناسب برش داد.
مشعل PT Series چقدر می تواند ضخامت برش دهد؟
هیچ مقدار ضخامت واحدی برای سری کامل وجود ندارد.
ظرفیت برش به مشعل خاص، منبع برق، مواد، جریان، مواد مصرفی و پارامترهای برش بستگی دارد.
آیا مواد مصرفی جایگزین موجود است؟
بله
INWELT نوک برش، الکترود، دیفیوزر، سپر، سر مشعل، کابل و اجزای جایگزین مرتبط را برای پیکربندیهای پشتیبانی شده PT Series ارائه میکند.
آیا INWELT مشعل های پلاسما OEM PT Series ارائه می دهد؟
بله
پیکربندیهای OEM/ODM ، برچسب خصوصی، رابط، کابل و کیت مصرفی برای سازندگان تجهیزات واجد شرایط، ادغامکنندگان، توزیعکنندگان و واردکنندگان CNC در دسترس است.
درخواست یک نقل قول برای INWELT PT Series تورچهای برش پلاسما
برای تأیید سریعتر مدل و سازگاری، ارائه کنید:
سازنده و مدل برش پلاسما
جریان خروجی نامی
مدل مشعل موجود
برنامه دستی یا CNC
نوع سیستم شروع
عکس های کانکتور اصلی
عکسهای کانکتور پایلوت یا کنترل
طول سرب مورد نیاز
مواد مصرفی مورد نیاز
مقدار تخمینی خرید
INWELT یا نام تجاری با برچسب خصوصی
سپس INWELT میتواند پیکربندی مناسب PT یا PT M مشعل را برای سیستم برش پلاسما شما توصیه کند.
این وب سایت از کوکی ها و فناوری های مشابه ('کوکی ها') استفاده می کند. مشروط به رضایت شما، از کوکی های تحلیلی برای ردیابی محتوای مورد علاقه شما و از کوکی های بازاریابی برای نمایش تبلیغات مبتنی بر علاقه استفاده می کند. ما برای این اقدامات از ارائه دهندگان شخص ثالث استفاده می کنیم که ممکن است از داده ها برای اهداف خود نیز استفاده کنند.
با کلیک کردن روی 'پذیرش همه' یا با اعمال تنظیمات فردی خود رضایت خود را اعلام می کنید. سپس دادههای شما ممکن است در کشورهای ثالث خارج از اتحادیه اروپا، مانند ایالات متحده، که سطح مناسبی از حفاظت از دادهها را ندارند و بهویژه در آنها، دسترسی مقامات محلی ممکن است به طور مؤثری جلوگیری نشود، پردازش شود. شما می توانید رضایت خود را با اثر فوری در هر زمان لغو کنید. اگر روی 'رد همه' کلیک کنید، فقط کوکیهای کاملا ضروری استفاده میشوند.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių