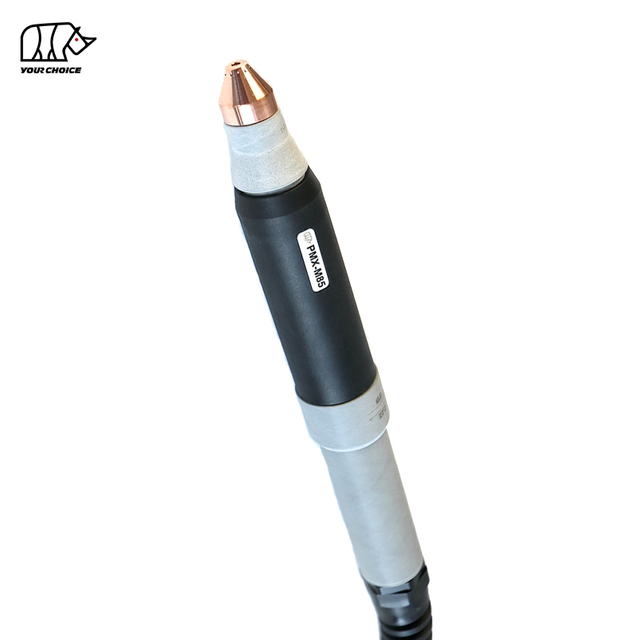
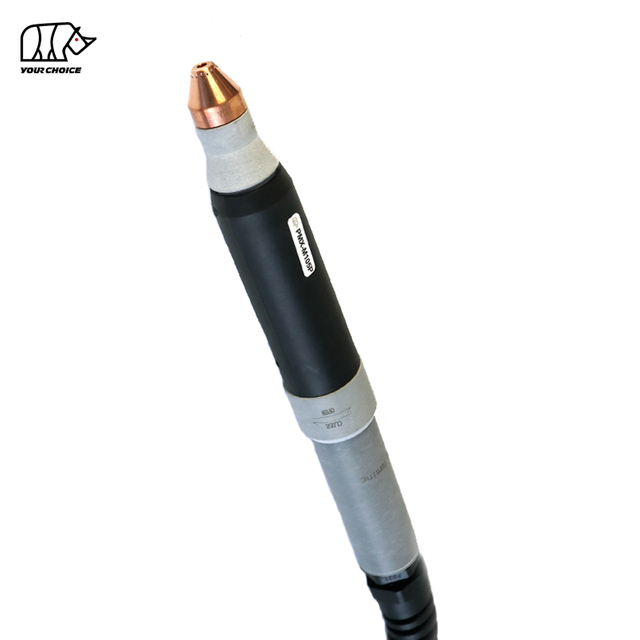
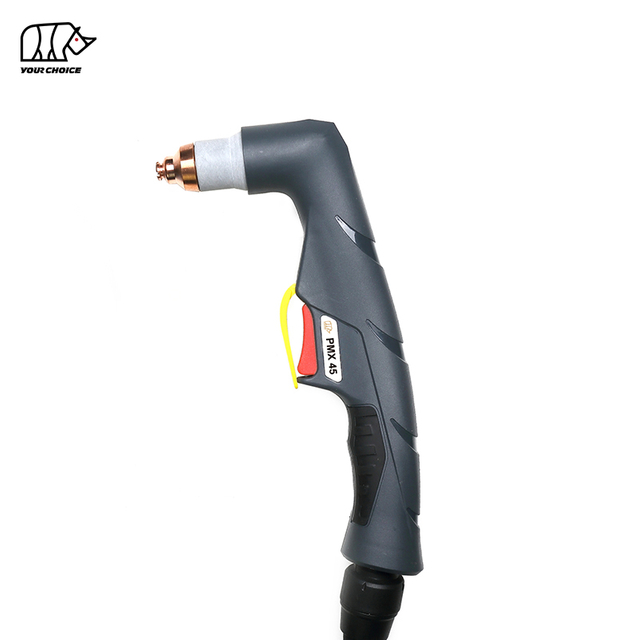
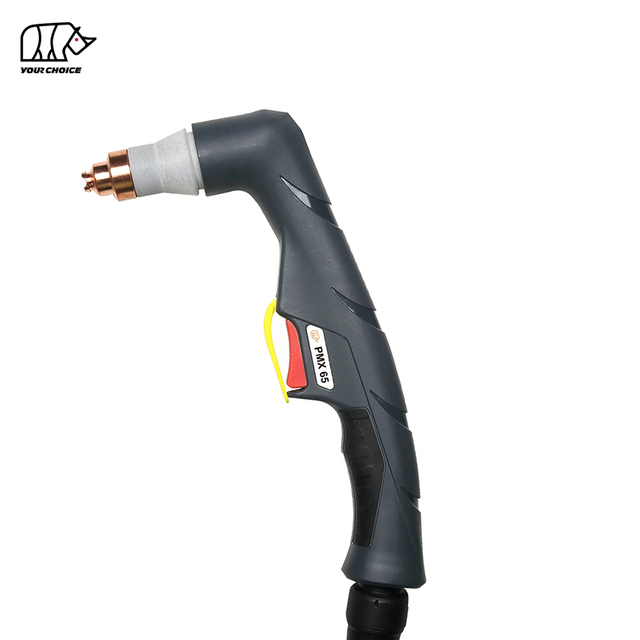
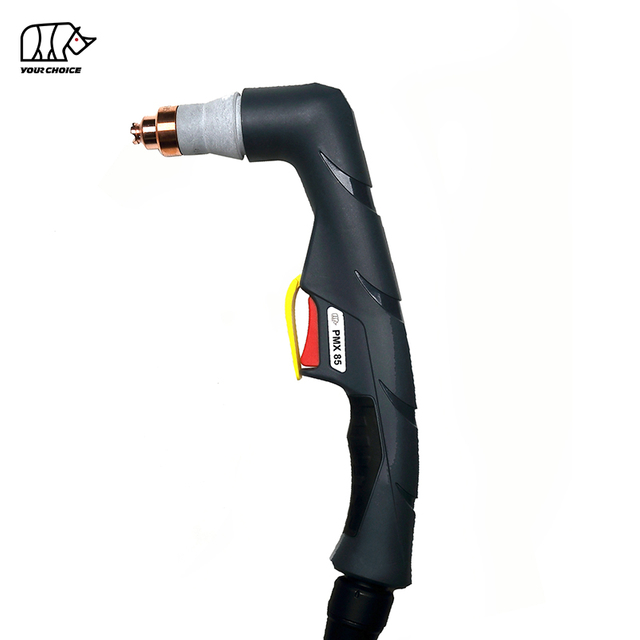
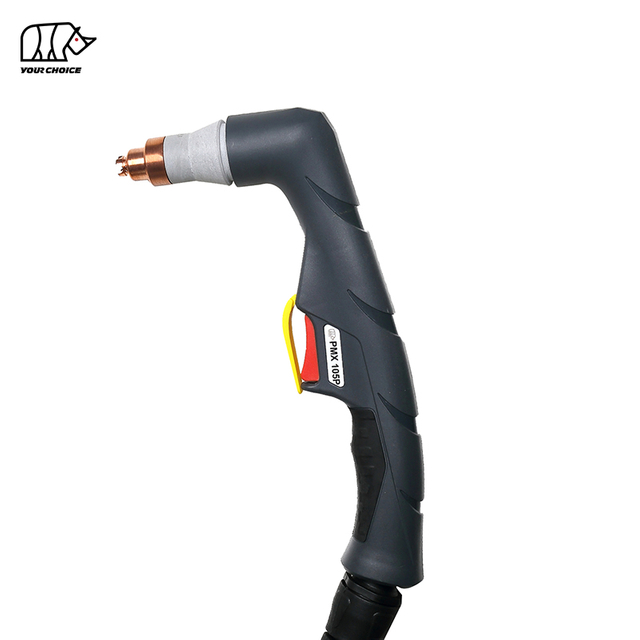
PMX Series Non-HF تورچهای برش پلاسما برای برش دستی و CNC
INWELT PMX Series خانوادهای از مشعلهای برش پلاسما با هوا خنک و بدون فرکانس بالا است که برای برش دستی حرفهای و کاربردهای مکانیزه CNC طراحی شدهاند.
محدوده فعلی شامل دو گروه اصلی محصول است:
راهنمای / مشعل های دستی
PMX 45 - 45A
PMX 65 - 65A
PMX85 - 85A
PMX 105 - 105A
CNC / مشعل های مکانیزه
PMX -M45 - 45A
PMX -M65 – 65A
PMX -M85 – 85A
PMX -M105 - 105A
این سری از هوا/N2 به عنوان گاز فرآیند استفاده می کند و از سطوح جریان برش متعدد، پیکربندی های مصرفی، مجموعه کابل ها و اتصالات عقب پشتیبانی می کند.
مشعلهای دستی و ماشینی باید بهعنوان پیکربندیهای جداگانه محصول تلقی شوند، حتی اگر مواد مصرفی مرتبط را به اشتراک بگذارند.
INWELT PMX Series
| مدل |
عملکرد مدل مقایسه |
جریان اولیه |
چرخه کار |
شروع |
گاز |
سرب استاندارد |
| PMX 45 |
دستی |
45A |
60% |
Non-HF |
هوا / N2 |
6 متر |
| PMX 65 |
دستی |
65A |
60% |
Non-HF |
هوا / N2 |
6 متر |
| PMX85 |
دستی |
85A |
60% |
Non-HF |
هوا / N2 |
6 متر |
| PMX 105 |
دستی |
105A |
60% |
Non-HF |
هوا / N2 |
6 متر |
| PMX -M45 |
CNC / ماشین |
45A |
60% |
Non-HF |
هوا / N2 |
6 متر |
| PMX -M65 |
CNC / ماشین |
65A |
60% |
Non-HF |
هوا / N2 |
6 متر |
| PMX -M85 |
CNC / ماشین |
85A |
60% |
Non-HF |
هوا / N2 |
6 متر |
| PMX -M105 |
CNC / ماشین |
105A |
60% |
Non-HF |
هوا / N2 |
6 متر |
مقادیر بالا نشان دهنده موقعیت جریان اولیه محدوده INWELT PMX فعلی است.
انواع با جریان بالاتر مانند PMX 45P یا PMX 105P تنها زمانی باید به عنوان محصولات جداگانه در نظر گرفته شوند که مشخصات فنی آنها به طور مستقل تأیید شده باشد.
راهنما PMX تورچهای برش پلاسما
محدوده دستی PMX برای ساخت، تعمیر، نگهداری و برش دستی پلاسمای صنعتی طراحی شده است.
مدل های فعلی عبارتند از:
PMX 45
PMX 65
PMX85
PMX 105
مشعل های دستی شامل یک دستگیره دستی، ماشه و سیستم مصرفی جلویی هستند که برای برش تحت کنترل اپراتور طراحی شده اند.
مدل را با توجه به:
PMX 45 45A تورچ دستی برش پلاسما
PMX 45 پایینترین مدل دستی در PMX Series کنونی است.
مشخصات فعلی INWELT عبارتند از:
تنظیمات اتصال فعلی می تواند شامل موارد زیر باشد:
PMX 45 برای ساخت عمومی، تعمیر و کاربردهای برش فلز با جریان کمتر زمانی که به یک منبع تغذیه پلاسما سازگار متصل است، مناسب است.
PMX 65 65A تورچ دستی برش پلاسما
PMX 65 ظرفیت جریان اضافی را در حالی که همان مفهوم پلتفرم غیر HF PMX را حفظ میکند، فراهم میکند.
مشخصات فعلی شامل:
پلت فرم مصرفی PMX 65 از پیکربندی های برش با جریان کمتر و خروجی کامل، از جمله نکات برش 45A و 65A پشتیبانی می کند.
این به جای استفاده از یک اندازه نازل برای هر برنامه، به مشعل اجازه می دهد تا بر اساس جریان عملیاتی واقعی پیکربندی شود.
PMX85 85A تورچ دستی برش پلاسما
PMX85 برای برش دستی پلاسما حرفه ای با جریان بالاتر طراحی شده است.
مشخصات فعلی INWELT عبارتند از:
خانواده مواد مصرفی فعلی شامل موارد زیر است:
قطر نازل معمولی مربوطه تقریباً عبارتند از:
45A - Ø0.9 میلی متر
65A - Ø1.1 میلی متر
85A - Ø1.3 میلی متر
همیشه از ترکیب نوک و محافظ تایید شده برای جریان انتخاب شده استفاده کنید.
PMX 105 105A تورچ دستی برش پلاسما
PMX 105 بالاترین جریان استاندارد استاندارد دستی در PMX Series فعلی است.
این باید در درجه اول به عنوان یک محصول 105A ، جدا از هر پیکربندی 105P با جریان بالاتر PMX قرار گیرد.
مشخصات فعلی INWELT عبارتند از:
جریان نامی اولیه 105A
چرخه وظیفه 60٪
Non-HF قوس شروع میشود
هوا / گاز فرآیند N2
تقریبا فشار گاز 5.0-5.5 بار
تقریبا جریان گاز 255 لیتر در دقیقه
تقریبا 120 ثانیه پس از جریان توصیه می شود
سرب استاندارد 6 متر
خانواده محصولات فعلی شامل مواد مصرفی برش برای چندین محدوده جریان تا 105A است.
یک نوک Ø1.5 میلی متری به عنوان پیکربندی فعلی برش خروجی 105A استفاده می شود.
به طور خودکار مواد مصرفی مربوط به 125A را به عنوان رتبه استاندارد 105 PMX تلقی نکنید.
PMX -M CNC و مکانیزه تورچهای برش پلاسما
مدل های PMX -M نسخه های اختصاصی مشعل ماشینی هستند که برای موارد زیر طراحی شده اند:
CNC جداول پلاسما
برش خودکار پروفیل
سیستم های پردازش صفحه
ساخت مکانیزه
تولید سلول های برش
مدل های فعلی عبارتند از:
PMX -M45
PMX -M65
PMX -M85
PMX -M105
مشعل های ماشینی از پیکربندی مستقیم بدنه استفاده می کنند که برای نصب ثابت به جای عملکرد دستی در نظر گرفته شده است.
PMX -M45 45A تورچ برش پلاسما CNC
PMX -M45 مدل مکانیزه با کمترین جریان در محدوده فعلی PMX -M است.
مشخصات فعلی شامل:
45A موقعیت یابی اولیه محصول
چرخه وظیفه 60٪
Non-HF قوس شروع میشود
هوا / گاز فرآیند N2
تقریبا فشار کاری 5.0 بار
تقریبا جریان گاز 160 لیتر در دقیقه
تقریبا 60 ثانیه پس از جریان توصیه می شود
سرب استاندارد 6 متر
ماشین / CNC پیکربندی مشعل
پیکربندی های کامل مشعل موجود در حال حاضر عبارتند از:
هر پیکربندی PMX -M45P با جریان بالاتر باید جدا باقی بماند مگر اینکه از نظر فنی تأیید شود.
PMX -M65 65A تورچ برش پلاسما CNC
PMX -M65 برای برش پلاسما مکانیزه کلاس 65A طراحی شده است.
مشخصات فعلی INWELT عبارتند از:
مواد مصرفی فعلی شامل هر دو پیکربندی 45A و 65A برش ماشینی است.
نوک 65A PRO تمام خروجی تقریباً از یک دهانه نازل Ø1.1 میلی متری در سیستم فعلی INWELT استفاده می کند.
PMX -M85 85A تورچ برش پلاسما CNC
PMX -M85 ظرفیت برش مکانیزه بالاتری را برای میزهای CNC و پردازش خودکار صفحه فراهم میکند.
مشخصات فعلی INWELT عبارتند از:
خانواده مواد مصرفی ماشین فعلی شامل:
45A - تقریبا Ø0.9 میلی متر
65A - تقریباً Ø1.1 میلی متر
85A - تقریباً Ø1.3 میلی متر
ترکیب دقیق نوک، سپر و اجزای نگهدارنده INWELT باید برای هر سطح فعلی تأیید شود.
PMX -M105 105A تورچ برش پلاسما CNC
مدل PMX -M105 بالاترین جریان استاندارد CNC مدل در محدوده PMX -M فعلی است.
باید در درجه اول به صورت زیر قرار گیرد:
PMX -M105 = 105A Non-HF تورچ برش پلاسما CNC
مشخصات فعلی شامل:
جریان نامی اولیه 105A
چرخه وظیفه 60٪
Non-HF شروع میشود
هوا / N2
تقریبا فشار گاز 5.0-5.5 بار
تقریبا جریان گاز 255 لیتر در دقیقه
تقریبا 120 ثانیه پس از جریان توصیه می شود
سرب استاندارد 6 متر
پیکربندیهای جریان برش مرتبط عبارتند از:
هر محصول جداگانه 125A PMX -M105P باید موجودیت محصول و صفحه فنی خود را داشته باشد نه اینکه در مشخصات استاندارد PMX -M105 ترکیب شود.
راهنمای PMX در مقابل PMX -M CNC مشعل: تفاوت چیست؟
تفاوت اصلی در نحوه عملکرد و نصب مشعل است.
| ویژگی |
PMX مشعل دستی |
PMX -M Machine Torch |
| عملیات |
دستی |
CNC / مکانیزه |
| بدنه تورچ |
دسته اپراتور |
بدنه ماشین مستقیم |
| کنترل را شروع کنید |
ماشه مشعل |
ماشین / کنترل CNC |
| نصب |
دستی |
نگهدارنده مشعل / محور Z |
| ارتفاع برش |
اپراتور کنترل می شود |
ماشین کنترل می شود |
| مدل های معمولی |
PMX 45 / 65 / 85 / 105 |
PMX -M45 / 65 / 85 / 105 |
مشعل دستی را به عنوان جایگزینی برای مشعل ماشین اختصاصی بدون تأیید کامل سیستم مورد نیاز نصب نکنید.
نحوه انتخاب صحیح کلاس فعلی PMX
کلاس جریان صحیح به منبع توان پلاسما و نیاز برش بستگی دارد.
PMX 45 / PMX -M45
جریان اولیه:
45A
PMX 65 / PMX -M65
جریان اولیه:
65A
PMX85 / PMX -M85
جریان اولیه:
85A
PMX 105 / PMX -M105
جریان اولیه:
105A
مشعل با جریان بالاتر به طور خودکار به این معنی نیست که باید برای هر برش در خروجی کامل استفاده شود.
نازل، محافظ و سایر مواد مصرفی باید با جریان کاری انتخاب شده مطابقت داشته باشند.
PMX Series انتخاب نکته برش بر اساس جریان
سیستم مصرفی فعلی INWELT PMX از رویکرد نازل مخصوص جریان پیروی می کند.
روابط معمولی با جریان کامل عبارتند از:
| برش جریان |
معمولی قطر نوک |
| 45A |
Ø0.9 میلی متر |
| 65A |
Ø1.1 میلی متر |
| 85A |
Ø1.3 میلی متر |
| 105A |
Ø1.5 میلی متر |
شماره دقیق قطعه به مدل مشعل، پیکربندی دستی/دستگاهی و خانواده مواد مصرفی بستگی دارد.
نوک برش پلاسما را فقط از نظر ظاهری انتخاب نکنید.
چرا تطبیق جریان به نازل اهمیت دارد؟
نازل برش قوس پلاسما را منقبض می کند.
قطر نازل بر:
شکل جت پلاسما
سرعت گاز
عرض کرف
ظرفیت فعلی
دمای مصرفی
استفاده از یک نازل جریان کم در آمپر بیش از حد می تواند منجر به موارد زیر شود:
سایش سریع نازل
روزنه بزرگ شده
قوس ناپایدار
لبه پهن تر
کیفیت برش ضعیف
از نازل مشخص شده برای جریان انتخاب شده استفاده کنید.
PMX Series الکترودها
الکترود انرژی الکتریکی را به قوس پلاسما منتقل می کند.
خانواده فعلی PMX از الکترودهای قابل تعویض مطابق با مشعل و پلت فرم مصرفی مربوطه استفاده میکنند.
الکترود را بررسی کنید:
عمق چاله مرکزی بیش از حد
سوزاندن
ترک خوردن
آلودگی
آسیب مکانیکی
یک الکترود بیش از حد فرسوده می تواند سایش نازل را تسریع کند و قابلیت اطمینان راه اندازی قوس را کاهش دهد.
PMX Series حلقههای چرخشی
حلقه چرخشی توزیع و چرخش گاز فرآیند را در اطراف الکترود کنترل می کند.
چرخش صحیح گاز به تثبیت و انقباض قوس پلاسما کمک می کند.
کلاسهای جریان مختلف میتوانند به پیکربندیهای حلقه چرخشی متفاوتی نیاز داشته باشند.
فرض نکنید که یک حلقه چرخشی برای هر فرآیند 45-105 PMX صحیح است.
از رابطه مصرفی تأیید شده INWELT استفاده کنید.
سپر دستی در مقابل سپر ماشینی
برش دستی و مکانیزه پلاسما میتواند به پیکربندیهای مختلف سپر جلویی نیاز داشته باشد.
سپرهای مشعل دستی
فرآیندهای دستی معمولی می تواند شامل موارد زیر باشد:
برش کشیدن
برش ایستاده
گوگ زدن
سپر مشعل ماشینی
فرآیندهای مکانیزه ممکن است نیاز داشته باشند:
سپر برش ماشین
پیکربندی ایستاده
اجزای نگهدارنده CNC
قسمت جلویی ویژه فرآیند
سپر دستی را به طور خودکار روی مشعل ماشینی یا محافظ ماشینی را روی مشعل دستی نصب نکنید.
برش در مقابل برش مواد مصرفی
پیکربندیهای انتخابشده PMX میتوانند در صورت نصب مواد مصرفی صحیح، از پلاسما گوگ پشتیبانی کنند.
برش
مواد مصرفی برش برای ایجاد یک جت پلاسما باریک برای جداسازی مواد طراحی شده اند.
گوگ زدن
مواد مصرفی گوگ، قوس وسیع تری برای حذف کنترل شده فلز ایجاد می کنند.
کاربردهای معمولی گوگ عبارتند از:
حذف جوش
رفع نقص
عقب نشینی
آماده سازی مشترک
تعمیر و بازسازی
برای جریان انتخاب شده از نازل و حفاظ کوبنده صحیح استفاده کنید.
Non-HF راه اندازی قوس پلاسما
INWELT PMX Series کنونی در اطراف سیستمهای راهاندازی قوس با فرکانس بالا قرار گرفته است..
این تمایز برای پروژه های جایگزین مهم است.
مشعل غیر HF PMX نباید به طور خودکار جایگزین شود:
قبل از تعویض، تأیید کنید:
روش شروع
مدار پایلوت-قوس
خروجی منبع توان پلاسما
کانکتور عقب
ماشه یا سیم کشی CNC
چرا Non-HF برای سیستمهای CNC اهمیت دارد
CNC سیستمهای پلاسما میتوانند شامل وسایل الکترونیکی حساسی مانند:
کنترل کننده CNC
کنترل کننده ارتفاع مشعل
درایوهای موتور
رابط های کامپیوتری
کابل های سیگنال
Non-HF راه اندازی پلاسما از معماری احتراق با فرکانس بالا مرسوم که توسط سیستم های پلاسمای استارت HF استفاده می شود اجتناب می کند.
با این حال، عملیات غیر HF به تنهایی سازگاری CNC را تضمین نمی کند.
منبع نیرو، مشعل و سیستم کنترل کامل هنوز باید مطابقت داشته باشند.
PMX Series الزامات گاز فرآیند
مشعلهای فعلی INWELT PMX استفاده میکنند:
هوا / N2
به عنوان گزینه های ذکر شده فرآیند گاز.
مقادیر تقریبی دسته جریان عبارتند از:
| کلاس |
فشار جریان |
جریان گاز |
| 45A |
~ 5.0 بار |
~ 160 لیتر در دقیقه |
| 65A |
~ 5.0 بار |
~ 185 لیتر در دقیقه |
| 85A |
~ 5.0 بار |
~ 230 لیتر در دقیقه |
| 105A |
~ 5.0-5.5 بار |
~ 255 لیتر در دقیقه |
از گاز فرآیندی تمیز و خشک با توجه به نیاز منبع توان پلاسما استفاده کنید.
هوای فشرده آلوده یا مملو از رطوبت می تواند بر عمر مصرفی و قوام برش تأثیر منفی بگذارد.
PMX Series پس جریان پیشنهادی
پیکربندیهای فعلی INWELT دورههای پیشنهادی پس از جریان را بر اساس کلاس مشعل فهرست میکنند.
| کلاس فعلی |
توصیه شده پس از جریان |
| 45A |
~60 ثانیه |
| 65A |
~60 ثانیه |
| 85A |
~80 ثانیه |
| 105A |
~ 120 ثانیه |
پس جریان به حذف گرمای باقیمانده از مشعل و مواد مصرفی پس از برش کمک می کند.
در صورت امکان به منبع برق اجازه دهید تا چرخه خنک کننده معمولی خود را کامل کند.
PMX Series گزینههای کابل و رابط
محدوده PMX بسته به مشعل خاص، از ترتیبات اتصال چندگانه عقب پشتیبانی می کند.
تنظیمات موجود می تواند شامل موارد زیر باشد:
1/4G یکپارچه
1/4G جدا شده
آداپتور مرکزی
آداپتور سفارشی
کنترل 2 سیم
کنترل 4 سیمه
کابل کواکسیال
سازگاری هرگز نباید فقط از روی اندازه نخ یا ظاهر رابط تعیین شود.
رابط کامل را تأیید کنید.
نحوه بررسی PMX سازگاری برش پلاسما
مشعل جایگزین را فقط به این دلیل انتخاب نکنید که برش پلاسما دارای برچسب 45A، 65A، 85A یا 105A است.
موارد زیر را تایید کنید.
جریان خروجی نامی
منبع تغذیه باید در محدوده تایید شده مشعل و مواد مصرفی انتخاب شده کار کند.
سیستم راه اندازی قوس
تأیید کنید که دستگاه از معماری غیر سازگار HF استفاده میکند.
مدار خلبان-قوس
طراحی پیلوت قوس می تواند بین سیستم های پلاسما متفاوت باشد.
رابط عقب
بررسی کنید:
موضوع
آداپتور مرکزی
مسیر برق/گاز
اتصال خلبان
سیم کشی کنترل
تنظیمات دستی و ماشینی می توانند از موارد مختلفی استفاده کنند:
سیم های ماشه
سیگنال های شروع
رابط های CNC
گاز فرآیندی
الزامات فشار و جریان را تأیید کنید.
PMX CNC الزامات نصب مشعل
برای مشعل های ماشین PMX -M، ابعاد نصب فیزیکی بسیار مهم است.
INWELT باید طرحهای بعدی شخص اول را منتشر کند که نشان میدهد:
قطر مشعل بدنه
طول کلی مشعل
طول منطقه بستن
فاصله نازل تا گیره
خروجی کابل
حداقل ترخیص کالا از گمرک
این ابعاد باید از مشعل های تولیدی واقعی INWELT اندازه گیری شود.
طراحی مشعل ماشین سازنده دیگر را کپی نکنید.
PMX مشعل دستگاه و کنترل ارتفاع مشعل
CNC میزهای پلاسما می توانند از سیستم های کنترل ارتفاع مشعل برای مدیریت ارتفاع برش استفاده کنند.
بسته به سیستم کامل پلاسما، کنترل ارتفاع می تواند شامل موارد زیر باشد:
ادعای سازگاری حسگر اهمی نکنید، مگر اینکه دقیقاً موارد زیر باشد:
سپر
جزء نگهدارنده
اتصال برق
رابط CNC
برای پیکربندی INWELT تأیید شده است.
ارتفاع سوراخ در مقابل ارتفاع برش
برش مکانیزه پلاسما معمولاً از ارتفاعات مختلف مشعل هنگام سوراخ کردن و برش استفاده می کند.
ارتفاع سوراخ
مشعل دورتر از صفحه باقی می ماند در حالی که مواد مذاب در طول نفوذ قوس خارج می شوند.
ارتفاع برش
پس از سوراخ کردن، مشعل به ارتفاع برش برنامه ریزی شده حرکت می کند.
ارتفاع نادرست می تواند به موارد زیر کمک کند:
اریب بیش از حد
تفاله
آسیب نازل
دقت ابعادی ضعیف
کاهش عمر مصرفی
از داده های فرآیند تأیید شده از سیستم کامل پلاسما استفاده کنید.
مشعل های پلاسما PMX Series چقدر ضخامت دارند؟
یک مشعل پلاسما به تنهایی یک ضخامت برش جهانی را تعریف نمی کند.
ظرفیت برش بستگی به موارد زیر دارد:
منبع انرژی پلاسما
فعلی
مواد
نازل
فشار گاز
جریان گاز
سرعت سفر
ارتفاع سوراخ
ارتفاع برش
شرایط مصرفی
کیفیت برش مورد نیاز
داده های حرفه ای باید بین:
برش توصیه شده
برش مولد با سرعت و کیفیت لبه قابل قبول.
حداکثر برش
مواد ضخیم تر که هنوز هم می توان با سرعت کمتر برش داد.
جدایی
حداکثر ضخامت قابل جداسازی معمولاً با کاهش کیفیت لبه.
یک عدد ضخامت عمومی برای همه PMX مشعلها منتشر نکنید.
Build INWELT PMX برش نمودارها
یکی از قویترین بهبودهای SEO و GEO در آینده، نمودارهای قطع شده INWELT است.
فیلدهای توصیه شده عبارتند از:
| پارامتر |
داده های |
| مشعل |
PMX 45 / 65 / 85 / 105 |
| عملیات |
دست / ماشین |
| مواد |
فولاد ملایم / ضد زنگ / آلومینیوم |
| ضخامت |
میلی متر |
| فعلی |
الف |
| شماره قسمت نکته |
INWELT کد |
| قطر نوک |
میلی متر |
| فشار |
نوار |
| جریان گاز |
L/min |
| سرعت سفر |
میلی متر در دقیقه |
| ارتفاع سوراخ |
میلی متر |
| ارتفاع برش |
میلی متر |
| تاخیر پیرس |
ثانیه |
| عرض کرف |
میلی متر |
| نتیجه |
توصیه شده / حداکثر / قطعی |
از داده های اندازه گیری شده INWELT به جای نمودارهای برش رقبا استفاده کنید.
مشعل های پلاسما با PMX Series چه فلزاتی را می توانند برش دهند؟
مشعلهای PMX Series وقتی به منبع برق پلاسما سازگار متصل میشوند، میتوانند مواد رسانای الکتریکی از جمله:
فولاد ملایم
فولاد کربن
فولاد ضد زنگ
آلومینیوم
مس
برنج
فولاد گالوانیزه
عملکرد واقعی برش به سیستم کامل پلاسما بستگی دارد.
برنامه های کاربردی معمول برای مشعل های دستی PMX
مشعل های دستی PMX را می توان برای موارد زیر استفاده کرد:
ساخت عمومی
تعمیر
تعمیر و نگهداری
فولاد سازه
تجهیزات کشاورزی
تجهیزات ساختمانی
ساخت خودرو
کارگاه های فلزی
برش میدانی
مشعل را مطابق با جریان مورد نیاز و سازگاری با منبع نیرو انتخاب کنید.
برنامه های کاربردی معمولی برای مشعل های PMX -M CNC
PMX مشعل های دستگاه M برای موارد زیر در نظر گرفته شده است:
CNC جداول پلاسما
برش خودکار صفحه
برش پروفیل
تولید ورق فلز
ساخت سازه
اجزای ماشین آلات
تولید سلول های برش
اتوماسیون صنعتی
ادغام ماشین همیشه باید ابعاد مشعل، رابط، سیستم راه اندازی و رابط کنترل را در نظر بگیرد.
PMX Series مواد مصرفی برای توزیع کنندگان
خانواده PMX مخصوصاً برای برنامههای پس از فروش مناسب است، زیرا یک خانواده محصول شامل مشعلهای کامل و قطعات تعویض مکرر است.
محدوده توزیع کننده حرفه ای می تواند شامل موارد زیر باشد:
نگاشت دقیق شماره قطعه به کاهش خطاهای سفارش کمک می کند.
مواد مصرفی دستی و ماشینی باید به وضوح از هم جدا شوند
برخی از پیکربندیهای دستی و ماشینی PMX میتوانند مواد مصرفی داخلی انتخاب شده را به اشتراک بگذارند.
با این حال، سیستم جلویی کامل نباید به طور خودکار به عنوان یکسان در نظر گرفته شود.
به وضوح تشخیص دهید:
سپر دست
سپر ماشین
پیکربندی Drag-cut
پیکربندی مکانیزه
پیکربندی Gouging
این امر به ویژه در صفحات محصول 45A، 65A، 85A و 105A مهم است.
PMX Series تعمیر و نگهداری
الکترود را بررسی کنید
قبل از اینکه فرسایش بیش از حد بر راه اندازی قوس تأثیر بگذارد، الکترودها را تعویض کنید.
نوک برش را بررسی کنید
بررسی کنید:
دهانه بزرگ شده
دهانه بیضی شکل
آسیب حرارتی
آسیب سوختگی
حلقه چرخش را بررسی کنید
قطعات توزیع کننده گاز ترک خورده یا آسیب دیده را تعویض کنید.
سپر را بازرسی کنید
بررسی کنید:
O-Rings را بررسی کنید
مهر و موم های سخت شده یا آسیب دیده را تعویض کنید.
سرب مشعل را بازرسی کنید
بررسی کنید:
سایش
آسیب حرارتی
خم شدن های محکم
اتصالات شل
مشکلات رایج PMX برش پلاسما
شروع سخت قوس
بررسی کنید:
الکترود
نوک برش
سازگاری با سیستم شروع
فشار گاز
اتصال کار
مدار پایلوت-قوس
تفاله بیش از حد
بررسی کنید:
سرعت سفر
فعلی
ارتفاع برش
شرایط مصرفی
جریان گاز
اریب بیش از حد
بررسی کنید:
زاویه مشعل
سایش نازل
ارتفاع برش
عمود بر ماشین مشعل
عمر مصرفی کوتاه
علل احتمالی عبارتند از:
ابعاد برش ناسازگار CNC
بررسی کنید:
نصب مشعل
کنترل قد
مواد مصرفی
جبران کرف
دقت سیستم حرکت
سرعت سفر
OEM PMX Series ساخت مشعل پلاسما توسط INWELT
INWELT مشعل های برش پلاسما و مواد مصرفی PMX Series را برای مشتریان حرفه ای B2B از جمله:
تولید کنندگان منبع انرژی پلاسما
CNC تولید کننده ماشین های پلاسما
برندهای تجهیزات جوش و برش
CNC یکپارچه سازهای سیستم
واردکنندگان
توزیع کنندگان
عمده فروشان
تامین کنندگان صنعتی
مارک های مصرفی پس از فروش
پیکربندیهای OEM و ODM را میتوان با توجه به سیستم پلاسمای هدف توسعه داد.
OEM و گزینههای برچسب خصوصی
سفارشی سازی ممکن است شامل موارد زیر باشد:
برای پروژههای OEM ، مدل منبع توان پلاسما، جریان خروجی، سیستم راهاندازی، رابط، رابط کنترل و مقدار تخمینی خرید را ارائه دهید.
چرا مشعلهای پلاسما PMX Series از INWELT تهیه میشوند؟
INWELT PMX Series چهار کلاس فعلی را با پیکربندیهای دستی و CNC -مشعل ماشین ترکیب میکند.
دسته فعلی شامل:
PMX 45
PMX 65
PMX85
PMX 105
PMX -M45
PMX -M65
PMX -M85
PMX -M105
کلاس های جریان اولیه 45A-105A
Non-HF شروع میشود
عملیات هوا / N2
مشعل استاندارد 6 متری
مواد مصرفی دستی و مکانیزه
برش و برش قطعات
گزینه های اتصال چندگانه
OEM و عرضه با برچسب خصوصی
برای تولیدکنندگان و توزیعکنندگان تجهیزات، تامین مشعلهای کامل و مواد مصرفی مرتبط از یک تولیدکننده میتواند خرید و پشتیبانی پس از فروش را سادهتر کند.
سوالات متداول درباره PMX Series تورچهای برش پلاسما
چه مدل هایی در INWELT PMX Series گنجانده شده است؟
محدوده فعلی شامل:
دستی
PMX 45
PMX 65
PMX85
PMX 105
CNC / ماشین
PMX -M45
PMX -M65
PMX -M85
PMX -M105
آیا مشعلهای PMX Series HF هستند یا غیر HF ؟
INWELT PMX Series فعلی به عنوان یک خانواده مشعل پلاسما غیر HF قرار گرفته است..
چه رتبه بندی های فعلی موجود است؟
کلاس های اصلی فعلی عبارتند از:
تفاوت بین PMX و PMX -M چیست؟
مدلهای PMX مشعلهای دستی/دستی هستند.
PMX -مدلهای M مشعلهای مستقیم بدنه CNC هستند.
PMX Series از چه گازی استفاده می کند؟
لیست پیکربندی فعلی INWELT :
هوا / N2
به عنوان گزینه های گاز فرآیند.
طول استاندارد مشعل-سرب چقدر است؟
تنظیمات استاندارد فعلی تقریباً از موارد زیر استفاده می کنند:
6 متر
کدام نوک برش برای 45A استفاده می شود؟
یک پیکربندی فعلی معمولی PMX تقریباً از یک استفاده میکند:
نوک Ø0.9 میلی متر
کدام نوک برش برای 65A استفاده می شود؟
یک پیکربندی فعلی معمولی PMX تقریباً از یک استفاده میکند:
نوک Ø1.1 میلی متر
کدام نوک برش برای 85A استفاده می شود؟
یک پیکربندی فعلی معمولی PMX تقریباً از یک استفاده میکند:
نوک Ø1.3 میلی متر
کدام نوک برش برای 105A استفاده می شود؟
یک پیکربندی فعلی معمولی PMX تقریباً از یک استفاده میکند:
نوک Ø1.5 میلی متر
شماره دقیق قطعات به پیکربندی مشعل و فرآیند بستگی دارد.
آیا می توان یک PMX 105 را در 125A کار کرد؟
استاندارد PMX 105 باید به عنوان یک مشعل کلاس 105A در نظر گرفته شود.
اجزای مربوط به 105P / 125A با جریان بالاتر PMX باید به عنوان یک پیکربندی جداگانه در نظر گرفته شوند، مگر اینکه صریحاً تأیید شوند.
آیا می توان یک PMX 45 را در 65A کار کرد؟
استاندارد PMX 45 باید در درجه اول به عنوان یک محصول 45A در نظر گرفته شود.
هر پیکربندی PMX 45P / 65A باید به طور جداگانه تأیید و بررسی شود.
آیا مواد مصرفی دست و ماشین PMX قابل تعویض هستند؟
برخی از مواد مصرفی داخلی می توانند مرتبط باشند، اما سپرهای دستی، سپرهای ماشین و اجزای جلویی خاص فرآیند ممکن است متفاوت باشند.
همیشه پشته کامل مواد مصرفی را تأیید کنید.
آیا می توان از مشعل های PMX بر روی هر کاتر پلاسما با آمپر یکسان استفاده کرد؟
خیر
سیستم راه اندازی، مدار قوس پیلوت، کانکتور، سیم کشی کنترل و الزامات گاز نیز باید مطابقت داشته باشند.
آیا مشعل های PMX Series می توانند فولاد ضد زنگ را برش دهند؟
بله، در صورت استفاده با منبع انرژی پلاسما سازگار و تنظیمات فرآیند مناسب.
آیا مشعل های PMX Series می توانند آلومینیوم را برش دهند؟
بله.
آلومینیوم رسانای الکتریکی است و می توان آن را با یک سیستم پلاسما مناسب برش داد.
مشعل PMX چقدر می تواند ضخامت برش دهد؟
ضخامت فقط مشعل جهانی وجود ندارد.
ظرفیت برش به سیستم کامل پلاسما، مواد، جریان عملیاتی و پارامترهای فرآیند بستگی دارد.
آیا INWELT مشعل پلاسما OEM PMX ارائه میکند؟
بله.
پیکربندیهای OEM/ODM ، برچسب خصوصی، رابط، کابل، رابط کنترل و کیت مصرفی برای مشتریان واجد شرایط B2B در دسترس است.
درخواست یک نقل قول برای INWELT PMX Series تورچهای برش پلاسما
برای انتخاب سریعتر محصول و تأیید سازگاری، ارائه کنید:
سپس INWELT میتواند PMX یا PMX -M مشعل، کابل، رابط و پیکربندی مواد مصرفی مناسب را برای سیستم برش پلاسما شما توصیه کند.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių