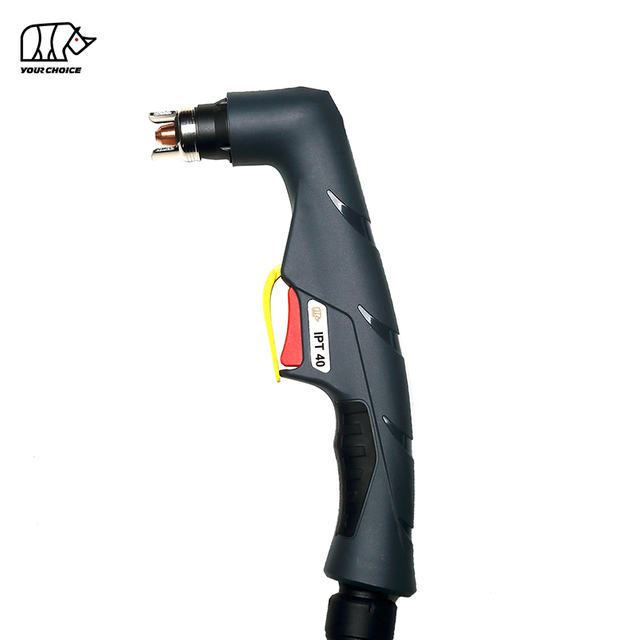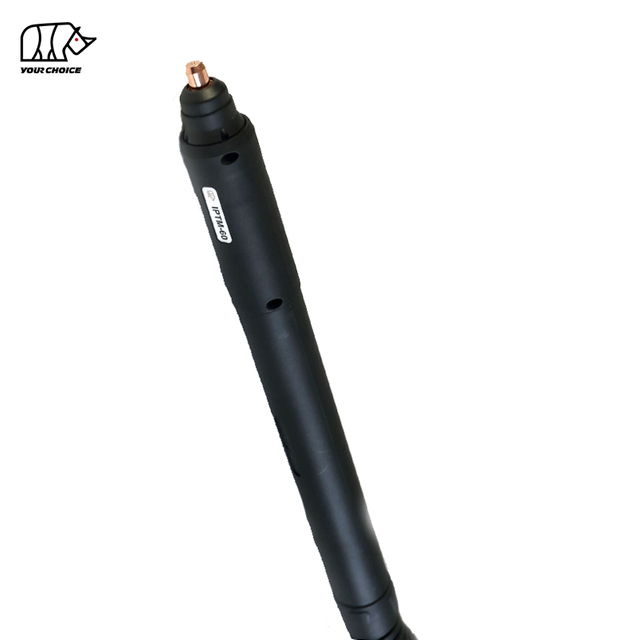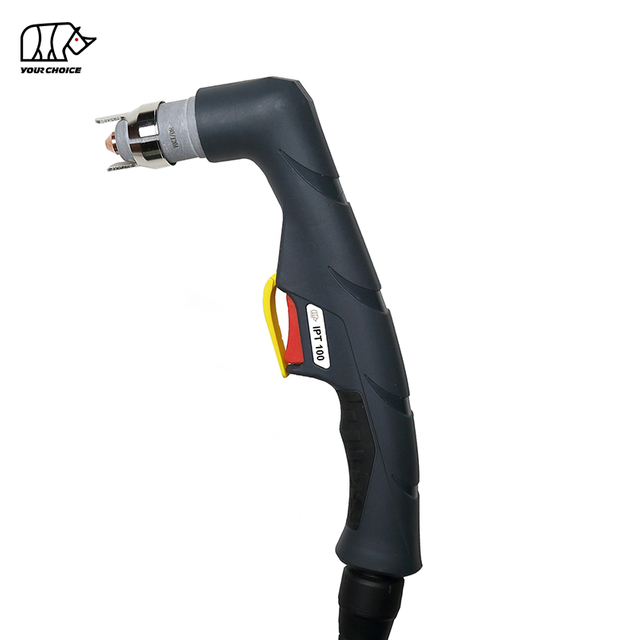
مشعل پلاسمای پیلوت 60A غیر HF برای برش حرفه ای فلز
INWELT PT60 یک مشعل برش پلاسما دستی با هوا خنک است که برای ساخت حرفه ای، تعمیر، نگهداری و کاربردهای عمومی برش فلز طراحی شده است.
و با PT60 با 60 آمپر با چرخه کاری 60 درصد، از یک سیستم راه اندازی قوس پایلوت غیر HF استفاده می کند هوا /N2 به عنوان گاز فرآیند کار می کند.
مجموعه مشعل استاندارد از یک کابل 6 متری استفاده می کند ، در حالی که چندین پیکربندی اتصال عقب در دسترس است، از جمله 1/4G یکپارچه، 1/4G مجزا و ترتیبات آداپتور مرکزی با گزینه های کنترل 2 یا 4 سیم.
INWELT PT60 به عنوان بخشی از یک سیستم کامل برش پلاسما طراحی شده است. بنابراین سازگاری مشعل باید با توجه به منبع تغذیه، روش راه اندازی، اتصال دهنده، سیم کشی ماشه و الزامات گاز قبل از سفارش تأیید شود.
INWELT همچنین الکترودهای منطبق، نوک برش، دیفیوزرها، سپرها، سر مشعل ها، دستگیره ها، مجموعه کابل ها و سایر اجزای جایگزین را برای عرضه OEM و پس از فروش عرضه می کند.
مشخصات فنی INWELT PT60
| مشخصات فنی |
INWELT PT60 |
| نوع محصول |
مشعل برش پلاسما دستی |
| مدل |
PT60 |
| نام تجاری |
INWELT |
| جریان رتبه بندی شده |
60 A |
| چرخه وظیفه |
60% |
| خنک کننده / گاز فرآیند |
هوا / N2 |
| شروع قوس |
غیر HF |
| خلبان آرک |
بله |
| جریان گاز |
120-130 لیتر در دقیقه |
| پس جریان پیشنهادی |
تقریبا 55 ثانیه |
| طول کابل استاندارد |
6 متر |
| گزینه های رابط |
1/4G یکپارچه / 1/4G مجزا / آداپتور مرکزی |
| گزینه های کنترل |
2 سیم / 4 سیم |
| نوع مشعل |
دستی / دستی |
| OEM / ODM |
موجود است |
| برچسب خصوصی |
موجود است |
فشار هوا باید بر اساس کاتر پلاسما و مشخصات سیستم INWELT تایید شده تنظیم شود. مقدار فشار سازنده دیگری را به طور خودکار روی این مشعل اعمال نکنید.
سیستم قوس پیلوت PT60 Non-HF چگونه کار می کند
PT60 همراه با منبع برق برش پلاسما، گاز فرآیند و اتصال کار برای ایجاد یک قوس پلاسمایی متمرکز کار می کند.
راه اندازی قوس بدون HF
PT60 از یک سیستم راه اندازی با فرکانس بالا استفاده می کند.
برخلاف مشعل HF-Start، PT60 برای شروع توالی برش به مدار احتراق با فرکانس بالا وابسته نیست.
این تمایز مهم است زیرا مشعل های پلاسما HF و غیر HF به طور خودکار قابل تعویض نیستند.
برش پلاسما باید برای یک سیستم راه اندازی سازگار به سبک PT60 طراحی شود.
راه اندازی قوس خلبان
قوس پایلوت به سیستم پلاسما اجازه می دهد تا قبل از اینکه قوس برش اصلی به قطعه کار منتقل شود، قوس ایجاد کند.
این می تواند هنگام برش مفید باشد:
فلز رنگ شده
سطوح زنگ زده
فلز منبسط شده
مواد سوراخ شده
قطعات کار ناهموار
رفتار واقعی پیلوت-قوس به منبع انرژی پلاسما و پیکربندی مشعل بستگی دارد.
تشکیل جت پلاسما
هوا یا نیتروژن از طریق سر مشعل و مواد مصرفی برش جریان می یابد.
قوس الکتریکی گاز را یونیزه می کند و جریان پلاسمایی با دمای بالا را تشکیل می دهد.
نوک برش این جت پلاسما را منقبض می کند به طوری که گرمای متمرکز قطعه کار را ذوب می کند در حالی که جریان گاز فلز مذاب را از پوسته جدا می کند.
چرا یک مشعل پلاسما غیر HF PT60 انتخاب کنید؟
سیستمهای پلاسمای غیر HF معمولاً در جایی انتخاب میشوند که خریداران خواهان راهاندازی پایلوت قوس مطمئن بدون استفاده از مدار احتراق فرکانس بالا هستند.
کاهش تداخل فرکانس بالا
از آنجایی که PT60 به احتراق HF وابسته نیست، می تواند در محیط های حاوی تجهیزات الکترونیکی حساس ترجیح داده شود.
این ویژگی به ویژه در مواردی که تجهیزات برش پلاسما در نزدیکی زیر کار می کنند مرتبط است:
سازگاری با تجهیزات CNC هنوز به سیستم کامل برش پلاسما و سیستم کنترل بستگی دارد.
ظرفیت نامی 60A
INWELT PT60 60A درجه بندی شده است.
این باعث می شود آن را برای برش دستی پلاسما با خروجی متوسط که در آن منبع برق و نیازهای برش در محدوده عملکرد تأیید شده مشعل باقی می مانند، مناسب باشد.
طراحی هوا خنک
مشعل نیازی به واحد خنک کننده آب جداگانه ندارد.
هوا/N2 به عنوان گاز فرآیند با توجه به پیکربندی سیستم استفاده می شود و پیچیدگی تنظیم کلی برش را کاهش می دهد.
مونتاژ کابل 6 متر
کابل مشعل استاندارد 6 متری دسترسی عملی را برای موارد زیر فراهم می کند:
پیکربندی کانکتور و کابل PT60
INWELT چندین پیکربندی کامل مشعل PT60 را برای رابط های مختلف برش پلاسما فراهم می کند.
| کد INWELT |
پیکربندی |
| IJWU03052 |
PT60 / 6 متر / 1/4G / مجتمع / 2 سیم |
| IJWU03052-00 |
PT60 / 6 متر / 1/4G / یکپارچه / 2 سیم / پیکربندی Back-Strike |
| IJWU03053 |
PT60 / 6 متر / 1/4G / مجزا / 2 سیم |
| IJWU03053-00 |
PT60 / 6 متر / 1/4G / مجزا / 2 سیم / پیکربندی Back-Strike |
| IJWU03054 |
PT60 / 6 متر / آداپتور مرکزی / 2 سیم |
| IJWU03054-00 |
PT60 / 6 متر / آداپتور مرکزی / 2 سیم / پیکربندی Back-Strike |
| IJWU030441 |
PT60 / 6 متر / آداپتور مرکزی / 4 سیم |
| IJWU030441-00 |
PT60 / 6 متر / آداپتور مرکزی / 4 سیم / پیکربندی Back-Strike |
کانکتور و سیم کشی کنترل باید بر اساس برش پلاسمای هدف انتخاب شوند و نه تنها ظاهر مشعل.
نحوه بررسی سازگاری برش پلاسما PT60
یکی از مهمترین سوالات خریداران این است:
آیا این PT60 با برش پلاسما من کار می کند؟
امتیاز دستگاه 60A به تنهایی برای تایید سازگاری کافی نیست.
Arc-Starting System را بررسی کنید
دستگاه باید از سیستم راه اندازی سازگار با PT60 استفاده کند پیکربندی غیر HF .
اگر برش پلاسما موجود از احتراق HF استفاده می کند، ممکن است به خانواده مشعل دیگری نیاز باشد.
جریان خروجی را بررسی کنید
INWELT PT60 60A درجه بندی شده است.
مشعل را به طور معمول فراتر از این رتبه تایید شده به کار نبرید.
اتصال اصلی را بررسی کنید
مشخص کنید که آیا دستگاه از:
سیم کشی ماشه و کنترل را بررسی کنید
INWELT پیکربندی PT60 2 سیمه و 4 سیمه را ارائه می کند.
سیم کشی صحیح باید با منبع برق پلاسما مطابقت داشته باشد.
عکس رابط موجود را ارسال کنید
برای سفارشات جایگزین، ارائه دهید:
برند برش پلاسما
مدل ماشین
حداکثر جریان خروجی
مدل مشعل موجود
عکس کانکتور اصلی
عکس ماشه/شاخه کنترل
این قابل اطمینان تر از این است که هر ماشینی به سبک CUT60 از یک مشعل استفاده کند.
PT60 مواد مصرفی و قطعات جایگزین
شرایط مصرفی مستقیماً بر پایداری قوس پلاسما، کیفیت برش و هزینه عملیاتی تأثیر می گذارد.
INWELT PT60 از نوک ها، الکترودها، اجزای توزیع گاز و قطعات محافظ جلویی قابل تعویض استفاده می کند.
نکات برش بر اساس محدوده فعلی
INWELT چندین پیکربندی نوک PT60 را ارائه می کند.
| کد INWELT |
اندازه نوک |
محدوده فعلی |
| IJWV0672-06 |
Ø0.6 میلی متر |
10-20 A |
| IJWV0672-08 |
Ø0.8 میلی متر |
20-30 A |
| IJWV0672-09 |
Ø0.9 میلی متر |
30-40 A |
| IJWV1671-10 |
Ø1.0 میلی متر |
40-50 A |
| IJWV1679-11 |
Ø1.1 میلی متر نوک تخت |
50-60 A |
نوک برش را با توجه به جریان عملیاتی و پیکربندی مشعل انتخاب کنید.
استفاده از نوک خارج از محدوده جریان مورد نظر می تواند کیفیت برش را کاهش داده و سایش را افزایش دهد.
نکات استاندارد و توسعه یافته
فرمت های مختلف راهنمایی برای نیازهای دسترسی مختلف موجود است.
نوک های استاندارد برای برش های همه منظوره مناسب هستند.
نکات گسترده می تواند دسترسی به موارد زیر را بهبود بخشد:
مواد مصرفی توسعه یافته همچنان باید در محدوده جریان مشخص شده خود کار کنند.
تنظیمات برش تماس
برخی از مواد مصرفی PT60 برای پیکربندی های برش تماسی یا کشیدنی طراحی شده اند.
تصور نکنید که هر نازل PT60 را می توان مستقیماً روی قطعه کار قرار داد.
باید از ترکیب صحیح نازل، اسپیسر و سپر استفاده شود.
الکترودها، دیفیوزرها و قطعات جلویی PT60
الکترود استاندارد
کد INWELT: IJWC0671
مرجع: PR0110
الکترود انرژی الکتریکی را به داخل مشعل منتقل می کند.
هنگامی که گودال سایش بیش از حد می شود یا زمانی که عملکرد قوس شروع به بدتر شدن می کند، آن را تعویض کنید.
الکترود Back-Strike
کد INWELT: IJWC1059
مرجع: 52582
این الکترود برای پیکربندی مربوط به ضربه برگشتی در نظر گرفته شده است.
بدون تأیید سازگاری، قطعات استاندارد و دارای ضربه پشت را با هم مخلوط نکنید.
الکترود توسعه یافته
کد INWELT: IJWC1050
مرجع: 52583
یک الکترود توسعهیافته برای تنظیمهای قابل مصرف گسترده و سازگار در دسترس است.
دیفیوزر گاز
کد INWELT: IJWG1612
مرجع: 60028
دیفیوزر به کنترل توزیع فرآیند گاز در داخل مشعل کمک می کند.
آسیب یا آلودگی می تواند بر جریان پلاسما-گاز و پایداری قوس تأثیر بگذارد.
نازل بیرونی / جزء نگهدارنده
یک پیکربندی استاندارد INWELT شامل موارد زیر است:
IJWT1672-05 - نازل بیرونی 6 سوراخ، پیکربندی فیبر شیشه ای خاکستری
اجزای نگهدارنده و عایق را به طور منظم بررسی کنید و قبل از عملیات، قطعات آسیب دیده را تعویض کنید.
PT60 سر مشعل، دسته و اجزای کابل
INWELT همچنین قطعات جایگزین اصلی را برای برنامه های تعمیر و نگهداری PT60 و پس از فروش عرضه می کند.
مثالها عبارتند از:
| مؤلفه |
کد INWELT |
| سر مشعل دستی |
IJWA0087 |
| O-Ring |
IJGU0710 |
| دسته پلاسما دستی |
IJHW0049-01 |
| قسمت محافظ ماشه |
IJIK0733 |
| ماشه |
IJIR0081 |
| مفصل پلاسما |
IJIK0809 |
برای توزیع کنندگان و شرکت های خدماتی، تامین مشعل های کامل و قطعات خدماتی از یک تامین کننده می تواند موجودی و پشتیبانی پس از فروش را ساده کند.
هوا و گاز مورد نیاز برای PT60
داده های فنی INWELT PT60 مشخص می کند:
از هوای فشرده تمیز و خشک استفاده کنید
هوای آلوده به رطوبت، روغن یا ذرات می تواند عملکرد برش را کاهش داده و عمر مصرفی را کوتاه کند.
یک سیستم تصفیه هوای مناسب باید به حذف موارد زیر کمک کند:
تراکم
روغن کمپرسور
آب
آلودگی ذرات
فشار عملیاتی را حدس نزنید
سیستمهای مختلف PT60 در بازار نیازهای جریان هوا و فشار متفاوتی را منتشر میکنند.
فشار را بر اساس سازنده برش پلاسما و پیکربندی مشعل تایید شده INWELT به جای کپی کردن مشخصات تامین کننده دیگر تنظیم کنید.
اجازه دهید چرخه پس از جریان به پایان برسد
پس جریان به حذف گرمای باقیمانده از سر مشعل و مواد مصرفی کمک می کند.
توالی عادی پس از جریان دستگاه را بی جهت قطع نکنید.
مشعل پلاسما PT60 چه فلزاتی را می تواند برش دهد؟
برش پلاسما برای مواد رسانای الکتریکی مناسب است.
با منبع تغذیه برش پلاسما سازگار و پارامترهای عملیاتی صحیح، PT60 را می توان در موادی مانند:
مشعل به طور مستقل حداکثر ضخامت قابل برش را تعیین نمی کند.
مشعل پلاسما 60A PT60 چقدر ضخامت می تواند برش دهد؟
PT60 دارای 60A درجه بندی شده است ، اما هیچ رقم جهانی ضخامت برش وجود ندارد که برای هر سیستم PT60 اعمال شود.
ظرفیت واقعی برش به موارد زیر بستگی دارد:
خروجی برش پلاسما
مواد
برق ورودی
جریان برش
اندازه نوک
فشار و جریان گاز
کیفیت گاز
سرعت سفر
فاصله مشعل تا محل کار
کیفیت لبه مورد نظر
به همین دلیل، از مشخصات کلین برش و برش قطع شده سازنده منبع برق پلاسما به عنوان مرجع اصلی استفاده کنید.
درجه بندی مشعل 60 آمپر ظرفیت الکتریکی مشعل را توصیف می کند، نه نتیجه تضمین شده ضخامت مواد.
اگر INWELT دادههای ضخامت برش را منتشر میکند، در حالت ایدهآل باید شامل مواد، جریان، سرعت برش، شرایط گاز و اینکه آیا نتیجه نشاندهنده یک برش تمیز یا قطع است.
مشعل غیر HF PT60 در مقابل مشعل پلاسما HF
سیستم راه اندازی صحیح باید با کاتر پلاسما مطابقت داشته باشد.
| مشعل |
سیستم HF PT60 غیر HF |
پلاسما |
| جرقه زنی با فرکانس بالا |
خیر |
بله |
| خلبان آرک |
موجود است |
بستگی به سیستم داره |
| EMI از HF Starting |
کاهش یافته است |
در هنگام شروع HF بالاتر است |
| CNC / محیط الکترونیکی |
اغلب سودمند است |
نیاز به طراحی سیستم مناسب دارد |
| سازگاری با ماشین |
منبع تغذیه غیر HF مورد نیاز است |
دستگاه سازگار با HF مورد نیاز است |
| قابل تعویض |
خیر |
خیر |
هیچ یک از این دو سیستم به طور جهانی 'بهتر' نیستند.
انتخاب صحیح به طراحی الکتریکی کاتر پلاسما و کاربرد مورد نظر بستگی دارد.
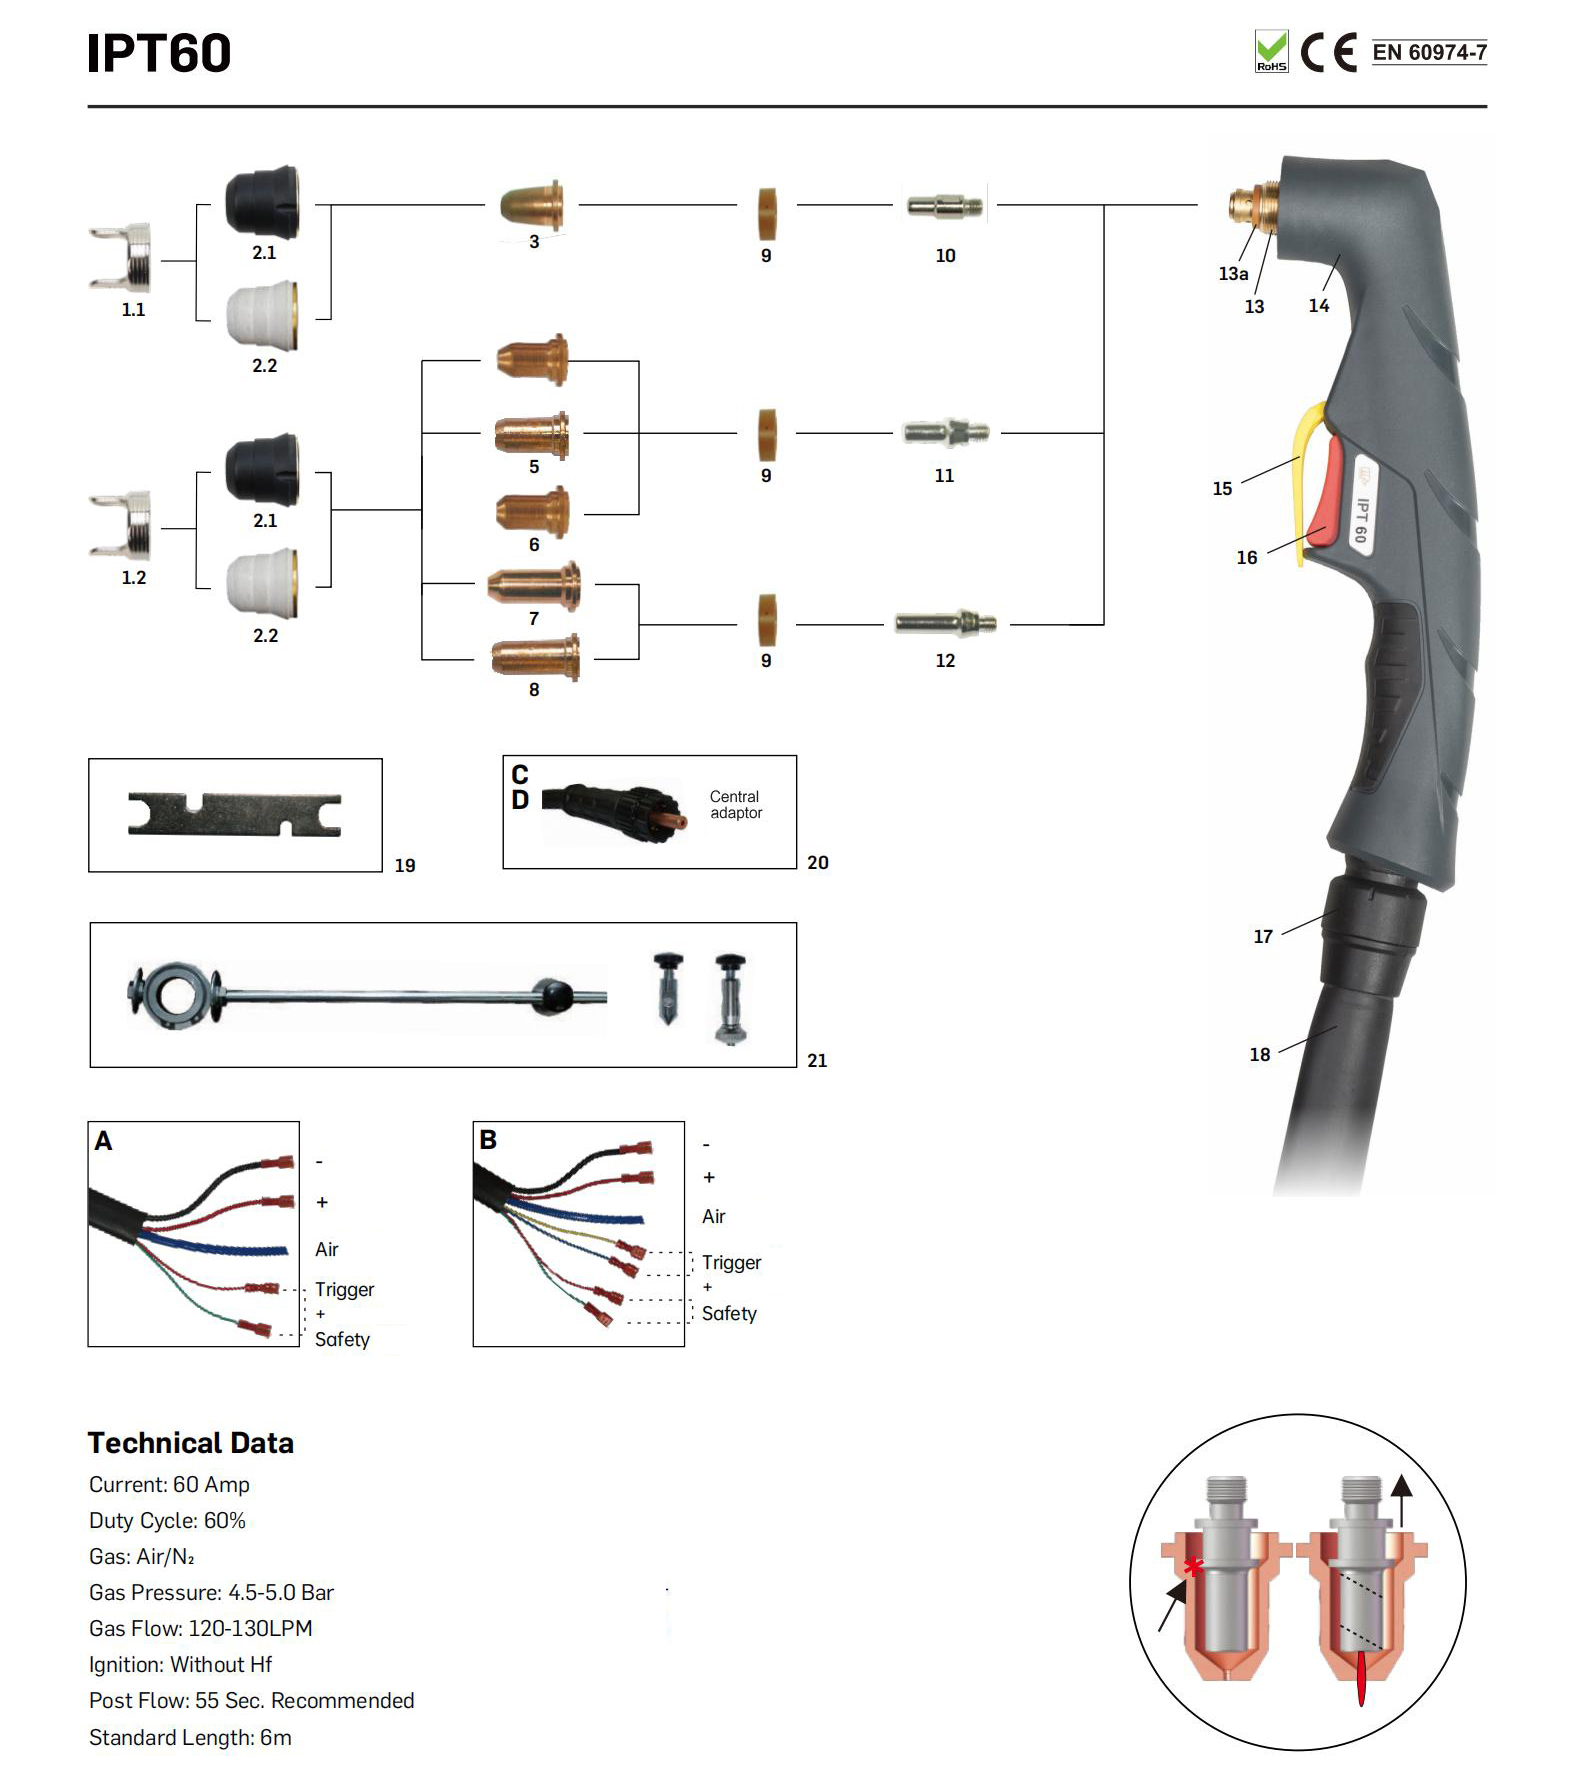
جزئیات قطعات یدکی:
| مشعل کامل |
کد |
توضیحات |
| الف |
IJWU03052 |
مشعل پلاسما IPT60/6M 1/4G/یکپارچه/2 پیچ |
| الف |
IJWU03052-00 |
مشعل پلاسما IPT60/6M 1/4G/ادغام شده/2 پیچ/خمک پشت |
| ب |
IJWU03053 |
مشعل پلاسما IPT60/6M 1/4G/جدا/2 پیچ |
| ب |
IJWU03053-00 |
مشعل پلاسما IPT60/6M 1/4G/جداگانه/2 پیچ/خمک پشت |
| سی |
IJWU03054 |
مشعل پلاسما IPT60/6M/آداپتور مرکزی/2 پیچ |
| سی |
IJWU03054-00 |
مشعل پلاسما IPT60 / 6M / آداپتور مرکزی / 2 پیچ / ضربه پشت |
| D |
IJWU030441 |
مشعل پلاسما IPT60/6M/آداپتور مرکزی/4 پیچ |
| D |
IJWU030441-00 |
مشعل پلاسما IPT60 / 6M / آداپتور مرکزی / 4 پیچ / ضربه پشت |
(带' ●'为标准配置 / با ' ●' پیکربندی استاندارد است).
| کد موقعیت |
رفر. |
توضیحات |
| 1 |
|
فاصله دهنده دو نوک |
| 1.1 |
IJTN0009-01 |
|
اسپیسر دو نوک/IPT60 |
| 1.2 |
IJTN0009 |
60432 |
اسپیسر دو نوک / IPT60 / ضربه پشت |
| 2 ● |
|
نازل بیرونی |
| 2.1 |
IJWT0672-03 |
60389 |
نازل بیرونی 6 سوراخ IPT60/باکلیت |
| 2.2 ● |
IJWT1672-05 |
|
نازل بیرونی 6 سوراخ IPT60 / فیبر شیشه ای خاکستری |
| 3 |
|
نکته |
| 3.1 |
IJWV0672-06 |
PD0116-06 |
نوک Φ0.6mm/10-20A IPT60 |
| 3.2 |
IJWV0672-08 |
PD0116-08 |
نوک Φ0.8mm/20-30A IPT60 |
| 3.3 |
IJWV0672-09 |
PD0116-09 |
نوک Φ0.9mm/30-40A IPT60 |
| 4 |
|
نکته |
| 4.1 |
IJWV1671-06 |
51318.06 |
نوک Φ0.6mm/10-20A IPT60/ضربه پشت |
| 4.2 |
IJWV1671-08 |
51318.08 |
نوک Φ0.8mm/20-30A IPT60/ضربه پشت |
| 4.3 |
IJWV1671-09 |
51318.09 |
نوک Φ0.9mm/30-40A IPT60/ضربه پشت |
| 4.4 |
IJWV1671-10 |
|
نوک Φ1.0mm/40-50A IPT60/ضربه پشت |
| 5 |
IJWV1678-09 |
51312P.09 |
نوک Φ0.9mm/30-40A IPT60/برش تماسی/ضربه پشت |
| 6 |
|
نکته |
| 6.1 |
IJWV1679-10 |
51313P.10 |
نوک تخت Φ1.0mm/40-50A IPT60/ ضربه پشتی |
| 6.2 |
IJWV1679-11 |
51313P.11 |
نوک تخت Φ1.1mm/50-60A IPT60/ ضربه پشتی |
| 7 ● |
|
نکته |
| 7.1 |
IJWV1610-06 |
51318L.06 |
نوک گسترده Φ0.6mm/10-20A IPT60/ ضربه پشتی |
| 7.2 |
IJWV1610-08 |
51318L.08 |
نوک گسترده Φ0.8mm/20-30A IPT60/ ضربه پشتی |
| 8 |
|
|
| 8.1 |
IJWV1614-09 |
|
51314.09 |
نوک توسعه یافته Φ0.9mm/30-40A IPT60/برش تماسی/ ضربه پشت |
| 8.2 |
IJWV1614-10 |
|
|
نوک توسعه یافته Φ1.0mm/40-50A IPT60/برش تماسی/ ضربه پشت |
| 9 |
IJWG1612 |
|
60028 |
دیفیوزر IPT20C-IPT60 |
| 10 |
IJWC0671 |
PR0110 |
|
الکترود پلاسما IPT20C-IPT60 |
| 11 |
IJWC1059 |
|
52582 |
الکترود پلاسما IPT20C-IPT60/ ضربه پشت |
| 12 |
IJWC1050 |
|
52583 |
الکترود گسترده IPT20C-IPT60/ ضربه پشتی |
| 13 |
IJWA0087 |
|
|
سر مشعل دستی IPX-45/60 |
| 13a |
IJGU0710 |
|
51620.60 |
حلقه 'O' Φ15XΦ18 IPT60 RED SIL |
| 14 |
IJHW0049-01 |
|
|
دسته پلاسما دستی/IPT20-60/PX سر مشعل |
| 15 |
IJIK0733 |
|
|
قسمت محافظ/ پلاسما/زرد |
| 16 |
IJIR0081 |
|
07301.20 |
ماشه قرمز |
| 17 IJIK0809 پلاسما Joint/IPT20-60 |
| 18 مونتاژ کابل |
| 18.1 IJWO011 06071-22 مونتاژ کابل/IPT60/6M/2 سیم/آداپتور مرکزی |
| 18.2 IJWO011 06074-22 مونتاژ کابل/IPT60/6M/2 سیم/یکپارچه |
| 18.3 IJWO011 06077-22 مونتاژ کابل/IPT60/6M/4 سیم/آداپتور مرکزی |
| 18.4 IJWO011 06072-22 مونتاژ کابل/IPT60/6M/2 سیم/سر مشعل PX/جدا |
| آچار 19 IJDH6017 برای پلاسما |
| 20 IJAY0089 آداپتور مرکزی مشعل سمت پلاسما 5 پین |
| 21 |
IJTN0718 |
پیوست برش دایره |
| پایه غلتکی 21.1 IJTN0684 IPT20C-60 / با آچار |
کاتالوگ ما:
 کاتالوگ مشعل پلاسما INWELT.pdf
کاربردهای معمول برای مشعل برش پلاسما PT60
PT60 برای برنامه های برش دستی حرفه ای با ظرفیت نامی خود مناسب است.
کاربردهای معمولی عبارتند از:
انتخاب مشعل باید در درجه اول بر اساس سازگاری ماشین و الزامات فعلی باشد تا نام برنامه به تنهایی.
نحوه تنظیم مشعل برش پلاسما PT60
قبل از تعویض یا سرویس مشعل، برق را قطع کنید.
1. سازگاری ماشین را تأیید کنید
بررسی کنید:
خروجی فعلی
سیستم راه اندازی غیر HF
کانکتور مشعل
کنترل سیم کشی
تامین گاز
2. مواد مصرفی صحیح را نصب کنید
تایید کنید که:
الکترود با پیکربندی مشعل مطابقت دارد
نوک برش با جریان مطابقت دارد
دیفیوزر به درستی نصب شده است
اجزای نگهدارنده آسیب ندیده اند
3. مجمع مشعل را وصل کنید
پیکربندی صحیح 1/4G یا آداپتور مرکزی را مطابق رابط دستگاه نصب کنید.
هرگز کانکتور ناسازگار را مجبور نکنید.
4. عملیات ماشه را بررسی کنید
بررسی کنید که از پیکربندی صحیح 2 یا 4 سیمی استفاده شده است.
5. تامین گاز را بررسی کنید
جریان هوا/N2 تمیز و خشک را با توجه به نیاز دستگاه و مشعل تأیید کنید.
6. یک برش آزمایشی انجام دهید
بررسی کنید:
راه اندازی قوس پایلوت
انتقال قوس اصلی
عملیات ماشه
جریان گاز پایدار
قوس برش پایدار
بدون گرمایش غیر عادی
بدون نشتی
در صورت رفتار غیرعادی مشعل، کار را متوقف کنید.
تعمیر و نگهداری و عیب یابی PT60
شروع ضعیف قوس
بررسی کنید:
سایش الکترود
وضعیت نوک برش
تامین گاز
اتصال مشعل
مدار ماشه
سیستم پایلوت-قوس
اتصال کار
مواد مصرفی خیلی سریع فرسوده می شوند
علل احتمالی عبارتند از:
تفاله بیش از حد
بررسی کنید:
سرعت برش
فعلی
شرط نوک
ضخامت مواد
ارتفاع مشعل
تامین هوا
هم سفر بسیار آهسته و هم سرعت بیش از حد می تواند بر تشکیل تفاله تاثیر بگذارد.
برش زاویه دار
یک نازل بزرگ شده یا نامتقارن ممکن است جت پلاسما را منحرف کند.
نوک را بررسی کنید و در صورت آسیب دیدگی آن را تعویض کنید.
داغ شدن بیش از حد مشعل
علل احتمالی عبارتند از:
عملکرد بالای 60A
چرخه کاری بیش از حد
پس جریان ناکافی
جریان گاز محدود شده است
اتصال برق شل
کابل آسیب دیده
مواد مصرفی فرسوده
اجازه دهید مشعل خنک شود و قبل از ادامه، علت را شناسایی کنید.
مشعل پلاسما OEM PT60 ساخت INWELT
INWELT مشعل های برش پلاسما و مواد مصرفی را برای مشتریان حرفه ای B2B در سراسر جهان تامین می کند.
مشتریان معمولی عبارتند از:
تولید کنندگان برش پلاسما
برندهای تجهیزات جوش و برش
واردکنندگان
توزیع کنندگان
عمده فروشان
شرکت های تامین کننده صنعتی
تامین کنندگان تعمیرات
مارک های مصرفی پس از فروش
OEM و گزینه های برچسب خصوصی
سفارشی سازی را می توان برای موارد زیر ارزیابی کرد:
برندسازی مشتری
برچسب های محصولات
علامت گذاری دسته
مونتاژ کابل
کانکتور عقب
کنترل های 2 سیم / 4 سیم
کیت های مصرفی
بسته بندی با برچسب خصوصی
دفترچه های راهنما
بسته بندی فله
الزامات کارتن
برای پروژه های OEM، مشخصات برش پلاسما، الزامات اتصال، بازار هدف و حجم سفارش مورد انتظار را ارائه دهید.
چرا مشعل ها و مواد مصرفی PT60 را از INWELT تهیه کنید؟
INWELT مجموعه کامل مشعل پلاسما را همراه با اجزای جایگزین مربوطه عرضه می کند.
برای خریداران B2B، این می تواند ساده تر شود:
محدوده PT60 شامل چندین پیکربندی کامل مشعل 6 متری و همچنین نوک های برش خاص جریان، الکترودها، دیفیوزرها، سپرها، سر مشعل ها، دستگیره ها و اجزای کابل است.
این اطلاعات قطعات شخص اول به ویژه برای توزیع کنندگانی که نیاز به پشتیبانی از مشتریان پس از فروش اولیه مشعل دارند، مفید است.
سوالات متداول در مورد مشعل برش پلاسما PT60
آمپر INWELT PT60 چقدر است؟
INWELT PT60 دارای 60 آمپر با چرخه کاری 60 درصد است..
آیا PT60 از احتراق HF استفاده می کند؟
خیر
INWELT PT60 از یک سیستم راه اندازی غیر HF استفاده می کند.
برش پلاسما باید از معماری راه اندازی قوس سازگار استفاده کند.
آیا PT60 دارای قوس خلبانی است؟
بله.
پلت فرم PT60 برای عملیات قوس پایلوت با منبع برق برش پلاسما سازگار طراحی شده است.
آیا می توانم از مشعل PT60 روی هر برش پلاسما 60A استفاده کنم؟
خیر
کاتر پلاسما باید با سیستم راه اندازی، کانکتور، سیم کشی و گاز PT60 مطابقت داشته باشد.
درجه آمپر یکسان سازگاری را تضمین نمی کند.
چه طول کابل استاندارد است؟
INWELT PT60 از یک مجموعه کابل استاندارد 6 متری استفاده می کند.
چه گزینه های اتصال در دسترس هستند؟
INWELT تنظیماتی از جمله:
1/4G یکپارچه
1/4G جدا
آداپتور مرکزی
کنترل 2 سیم
کنترل 4 سیمه
PT60 از چه گازی استفاده می کند؟
مشخصات INWELT Air/N2 را فهرست می کند.
PT60 به چه جریان گازی نیاز دارد؟
مشخصات فعلی INWELT تقریباً 120-130 L/min فهرست شده است.
زمان توصیه شده پس از جریان چیست؟
INWELT تقریباً 55 ثانیه پس از جریان توصیه شده را مشخص می کند.
کدام نازل باید در 60A استفاده شود؟
محدوده فعلی قطعات INWELT شامل نوک برش مسطح Ø1.1 میلی متر برای عملیات 50-60A است..
همیشه قبل از سفارش، پیکربندی دقیق مشعل و شماره قطعه را تأیید کنید.
آیا PT60 می تواند فولاد ضد زنگ را برش دهد؟
بله.
یک سیستم پلاسما سازگار می تواند فولاد ضد زنگ رسانای الکتریکی را زمانی که از پارامترهای جریان، گاز و برش صحیح استفاده می شود، برش دهد.
آیا PT60 می تواند آلومینیوم را برش دهد؟
بله.
آلومینیوم رسانای الکتریکی است و با یک سیستم برش پلاسما مناسب قابل برش پلاسما است.
PT60 چقدر ضخامت می تواند برش دهد؟
هیچ ضخامت جهانی به تنهایی توسط مشعل تعیین نمی شود.
به درجه بندی های تمیز و قطعی کامل برش پلاسما مراجعه کنید.
آیا INWELT مواد مصرفی PT60 را جداگانه عرضه می کند؟
بله.
الکترودها، نوک های برش، دیفیوزرها، نازل های بیرونی، سر مشعل، دستگیره ها و اجزای جایگزین مرتبط با توجه به پیکربندی موجود هستند.
آیا INWELT مشعل های OEM PT60 را تولید می کند؟
بله.
گزینه های OEM/ODM و برچسب خصوصی برای تولید کنندگان، توزیع کنندگان، واردکنندگان و عمده فروشان تجهیزات واجد شرایط موجود است.
مشعل برش پلاسما INWELT PT60 را درخواست کنید
به دنبال مشعل خلبانی 60A غیر HF، مجموعه PT60 جایگزین، مواد مصرفی یا تامین کننده مشعل پلاسما OEM هستید؟
INWELT مجموعههای کامل مشعل PT60 را همراه با نوکهای برش، الکترودها، دیفیوزرها، سپرها و اجزای جایگزین ارائه میکند.
برای تأیید سازگاری سریعتر، ارائه کنید:
برای تایید سازگاری، نمونه ها، تنظیمات OEM و قیمت عمده فروشی با INWELT تماس بگیرید.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių