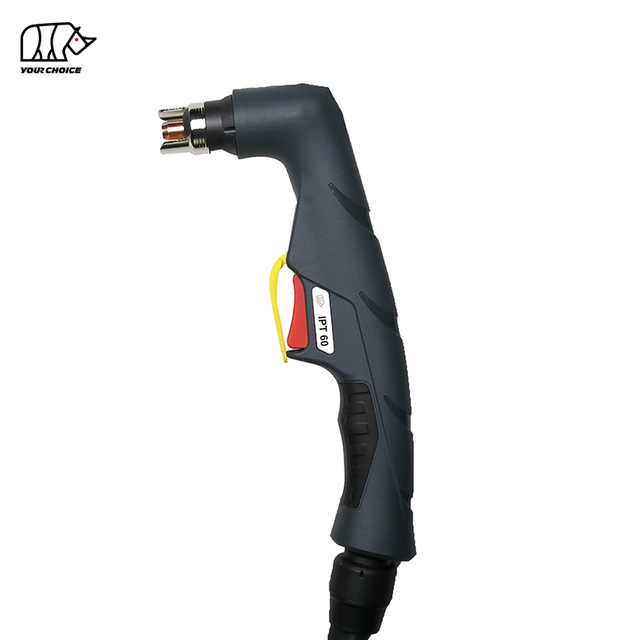
100A Non-HF تورچ دستی برش پلاسما با شروع ضربه برگشتی
INWELT PT 100 یک مشعل برش دستی پلاسما با هوا خنک است که برای ساخت، تعمیر، نگهداری و کاربردهای برش صنعتی حرفه ای فلز طراحی شده است.
PT 100 با سرعت 100 آمپر با چرخه کاری 60 درصد رتبه بندی شده است و از یک سیستم راه اندازی قوس الکتریکی غیر با فرکانس بالا استفاده می کند.
پیکربندی فنی فعلی INWELT شامل موارد زیر است:
جریان نامی 100A
چرخه وظیفه 60٪
Non-HF قوس شروع میشود
سیستم مصرفی برگشتی
هوا / گاز فرآیند N2
تقریبا فشار گاز 4.5-5.0 بار
تقریبا جریان گاز 200 لیتر در دقیقه
تقریبا 100 ثانیه پس از جریان توصیه می شود
گزینه های سرب مشعل 6 متری و 12 متری
عملیات دستی / دستی
PT 100 با چندین پیکربندی کامل مشعل و کنترل، از جمله اتصالات یکپارچه 1/4G و ترتیبات آداپتور مرکزی با کنترل 2 یا 4 سیم در دسترس است.
INWELT PT 100
| مشخصات فنی مشخصات |
INWELT PT 100 |
| نوع محصول |
دستی / دستی تورچ برش پلاسما |
| مدل |
PT 100 |
| نام تجاری |
INWELT |
| جریان رتبه بندی شده |
100 A |
| چرخه وظیفه |
60% |
| خنک کننده / گاز فرآیند |
هوا / N2 |
| شروع قوس |
Non-HF / ضربه زدن به پشت |
| فشار گاز |
تقریبا 4.5-5.0 بار |
| جریان گاز |
تقریبا 200 لیتر در دقیقه |
| پس جریان پیشنهادی |
تقریبا 100 ثانیه |
| طول سرب |
6 متر / 12 متر |
| عملیات |
دستی / دستی |
| برش استاندارد |
موجود است |
| تماس با برش |
موجود است |
| کاوش کردن مواد مصرفی |
موجود است |
| گزینه های رابط |
1/4G یکپارچه / آداپتور مرکزی |
| گزینه های کنترل |
2-سیم / 4-سیم |
| OEM / ODM |
موجود است |
| برچسب خصوصی |
موجود است |
قبل از سفارش، منبع برق پلاسما، جریان نامی، سیستم راهاندازی غیر HF ، معماری قوس پایلوت، کانکتور عقب و سیمکشی کنترل را تأیید کنید.
چرا PT 100 را برای برش دستی پلاسما 100 آمپر انتخاب کنید؟
PT 100 برای سیستمهای پلاسمای دستی با خروجی بالاتر سازگار که به پلت فرم مشعل غیر HF نیاز دارند، طراحی شده است.
جریان نامی 100A
PT 100 به عنوان یک مشعل دستی برش پلاسما 100 آمپر قرار گرفته است.
مشعل باید در محدوده جریان تایید شده خود و با مواد مصرفی مخصوص جریان صحیح کار کند.
چرخه وظیفه 60٪
مشخصات فعلی INWELT یک چرخه کاری 60% را در 100A فهرست می کند.
بار حرارتی واقعی نیز می تواند تحت تأثیر قرار گیرد:
جریان عملیاتی
دمای محیط
زمان روشن شدن قوس
جریان گاز
تعداد شروع
شرایط مصرفی
Non-HF شروع میشود
PT 100 از مدار جرقه زنی با فرکانس بالا معمولی استفاده نمی کند.
این آن را از خانواده مشعلهای HF مانند مشعلهای سری INWELT LT متمایز میکند.
سیستم مصرفی Back-Striking
PT 100 از یک معماری مصرفی برگشتی استفاده می کند که در آن حرکت الکترود/نازل داخلی بخشی از توالی شروع قوس پایلوت را تشکیل می دهد.
بنابراین الکترود، نوک، دیفیوزر و سر مشعل باید به عنوان یک سیستم همسان در نظر گرفته شوند.
سیستم ضربه زدن به عقب PT 100 Non-HF چگونه کار میکند
PT 100 به عنوان بخشی از یک سیستم کامل برش پلاسما شامل موارد زیر عمل می کند:
در طول راه اندازی قوس، سیستم مصرفی برگشتی بخشی از توالی پیلوت-قوس را تشکیل می دهد.
هنگامی که قوس پلاسما به قطعه کار منتقل می شود، نوک برش گاز یونیزه شده را به یک جت پلاسما غلیظ منقبض می کند.
قوس پلاسما مواد رسانای الکتریکی را ذوب میکند در حالی که گاز با سرعت بالا، فلز مذاب را از پوسته خارج میکند.
PT 100 در مقابل HF تورچهای برش پلاسما
PT 100 یک مشعل برش پلاسما غیر HF است.
نباید با مشعل HF قابل تعویض باشد زیرا هر دو محصول دارای درجه بندی آمپر مشابه هستند.
| ویژگی |
PT 100 |
HF مشعل پلاسما |
| سیستم راه اندازی |
Non-HF / ضربه زدن به پشت |
فرکانس بالا |
| معماری اولیه |
سیستم مکانیکی/پنوماتیکی ضربه زدن به عقب |
مدار جرقه زنی HF |
| منبع تغذیه مورد نیاز |
سیستم غیر سازگار HF |
سیستم HF سازگار |
| مواد مصرفی |
مواد مصرفی ضربه زننده به پشت |
HF -مواد مصرفی خاص |
همیشه معماری شروع را با منبع انرژی پلاسما مطابقت دهید.
PT 100 پیکربندی کامل مشعل دستی
محدوده فعلی INWELT PT 100 شامل چندین مجموعه کامل مشعل دستی است.
| INWELT |
پیکربندی کد |
| IJWU03072-00 |
PT 100 / 6 متر / 1/4G / یکپارچه / 2 سیم / ضربه پشت |
| IJWU04072-00 |
PT 100 / 12 متر / 1/4G / یکپارچه / 2-سیم / ضربه پشت |
| IJWU03074-00 |
PT 100 / 6 متر / آداپتور مرکزی / 2 سیم / ضربه پشت |
| IJWU04074-00 |
PT 100 / 12 متر / آداپتور مرکزی / 2 سیم / ضربه پشت |
| IJWU030641-0 |
PT 100 / 6 متر / آداپتور مرکزی / 4 سیم / ضربه پشت |
| IJWU040641-00 |
PT 100 / 12 متر / آداپتور مرکزی / 4 سیم / ضربه پشت |
قبل از انتشار جدول زنده نهایی، قالب بندی دقیق همه کدهای داخلی را در برابر سیستم ERP/BOM فعلی بررسی کنید.
PT 100 نکته برش بر اساس محدوده فعلی
پلت فرم مصرفی PT 100 دارای چندین اندازه نوک برای محدودههای مختلف جریان عملیاتی است.
نوک برش 40–50A
INWELT کد: IJWV1689-10
مرجع: 51246.10
مشخصات:
Ø1.0 میلی متر / 40-50A / ضربه پشت
نوک برش 50–60A
INWELT کد: IJWV1689-11
مرجع: 51246.11
مشخصات:
Ø1.1 میلی متر / 50-60A / ضربه پشت
نوک برش 60–70A
INWELT کد: IJWV1689-12
مرجع: 51246.12
مشخصات:
Ø1.2 میلی متر / 60–70 آمپر / ضربه به پشت
نوک برش 80–90A
INWELT کد: IJWV1687-14
مرجع: 51248.14
مشخصات:
Ø1.4 میلی متر / 80-90A / ضربه پشت
نوک برش کلاس 100A
INWELT کد: IJWV1687-15
مرجع: 51248.15
مشخصات:
Ø1.5 میلی متر / 100-110A / ضربه پشت
برای محصولی که به عنوان یک مشعل 100 آمپری قرار می گیرد، این مناسب ترین پیکربندی نوک برش با خروجی بالا است.
قبل از استفاده از آن به عنوان راهاندازی استاندارد PT 100، نوک Ø1.6 میلیمتری 110–120A را بررسی کنید.
فهرست صفحات فعلی INWELT :
IJWV1687-16 / 51248.16 - Ø1.6 میلی متر / 110-120A
و در حال حاضر این مورد را به عنوان یک پیکربندی استاندارد علامت گذاری می کند.
این باید بازنگری شود.
اگر PT 100 رسماً 100 آمپر رتبه بندی شده باشد، یک ماده مصرفی 110-120 آمپر نباید به طور خودکار به عنوان پیکربندی پیش فرض 100 آمپر ارائه شود.
قبل از انتشار آن به صورت استاندارد، بررسی کنید:
حداکثر جریان مشعل تایید شده
چرخه کاری در جریان بالاتر
دمای سر مشعل
رتبه بندی کابل
پخش کننده تطبیق
سپر مطابق
دادههای آزمایش منبع نیرو را کامل کنید
اگر تأیید 120A در سطح مشعل وجود ندارد، نوک Ø1.6 میلیمتری را بهجای نازل 100 PT پیشفرض، بهعنوان بخش خانواده با جریان بالاتر مرتبط نگه دارید.
PT 100 نکته برای برش تماس
خانواده PT 100 از مواد مصرفی برش تماس پشتیبانی می کند.
40–50A نوک تماس
INWELT کد: IJWV1685-10
مرجع: 51276.10
50–60A نوک تماس
INWELT کد: IJWV1685-11
مرجع: 51276.11
60–70A نوک تماس
INWELT کد: IJWV1685-12
مرجع: 51276.12
80–90A نوک تماس
INWELT کد: JWV1697-14
مرجع: 51278.14
قبل از انتشار بررسی کنید که کد INWELT باید JWV1697-14 باشد یا IJWV1697-14 .
100A-Class نوک تماس
INWELT کد: IJWV1697-15
مرجع: 51278.15
مشخصات:
Ø1.5 میلی متر / 100-110A / ضربه پشت
از اجزای برش تماسی فقط با پیکربندی صحیح محافظ و قسمت جلویی استفاده کنید.
PT 100 برش استاندارد در مقابل برش تماسی
PT 100 از پیکربندی های مختلف جلویی پشتیبانی می کند.
برش استاندارد
برش استاندارد از یک نوک برش همراه با نازل یا اسپیسر مناسب بیرونی استفاده می کند.
این آرایش برای برش پلاسما معمولی مناسب است.
تماس با برش
برش تماسی از نوک های تماس اختصاصی و اجزای محافظ طراحی شده برای عملکرد نزدیک یا روی قطعه کار استفاده می کند.
یک نازل برش استاندارد در معرض را مستقیماً روی قطعه کار نکشید مگر اینکه آن پیکربندی مصرفی به طور خاص برای برش تماسی طراحی شده باشد.
PT 100 مواد مصرفی Gouging
خانواده مواد مصرفی PT 100 شامل اجزای گوگ است.
نکته هجومی فعلی این است:
INWELT کد: IJWV1698-22
مرجع: 51278G.22
توضیحات:
PT 100 نکته گوگ / ضربه زدن به پشت
خانواده محصولات فعلی نیز شامل:
IJTN1075 / 60508 - درپوش محافظ Gouging
پلاسما گوگ را می توان برای موارد زیر استفاده کرد:
حذف جوش
عقب نشینی
رفع نقص
آماده سازی مشترک
کار تعمیر
فقط زمانی از مواد مصرفی گوگ استفاده کنید که منبع انرژی پلاسما از این فرآیند پشتیبانی می کند.
PT 100 الکترود برگشتی
الکترود استاندارد فعلی:
INWELT کد: IJWC1687
مرجع: 52556
توضیحات:
PT 100 الکترود پلاسمایی با ضربه پشت
الکترود جزء اصلی سیستم راه اندازی و برش 100 PT است.
قبل از اینکه سایش بیش از حد به این موارد منجر شود، آن را تعویض کنید:
راه اندازی قوس دشوار
قوس خلبانی ناپایدار
تسریع سایش نازل
برش ناسازگار
یک الکترود به شدت فرسوده را آسیاب یا اصلاح نکنید.
PT 100 دیفیوزرهای گاز
PT 100 از دیفیوزرهای مختلف گاز با توجه به محدوده فعلی استفاده می کند.
دیفیوزر 30–70A
INWELT کد: IJWG1673
مرجع: 60025
کاربرد:
30-70A
دیفیوزر 80–100A
INWELT کد: IJWG1672
مرجع: 60026
کاربرد:
80-100A و پیکربندی gouging مربوطه
استفاده از دیفیوزر صحیح مهم است زیرا توزیع گاز بر موارد زیر تأثیر می گذارد:
پایداری قوس
خنک کننده مصرفی
شکل جت پلاسما
کیفیت برش
PT 100 گزینه Shield و Outside Nozzle
خانواده فعلی PT 100 شامل چندین جزء محافظ جلویی است.
نازل بیرونی 30–70A
INWELT کد: IJWT1689-05
مرجع: 60500
نازل بیرونی 80–100A
INWELT کد: IJWT1687-05
مرجع: 60501
این مناسب ترین پیکربندی نازل بیرونی برای برش 100 با جریان بالا معمولی PT است.
تماس با برش و برش نازل بیرونی
INWELT کد: IJWT1685-05
مرجع: 60502
سپر تماسی 40–70A
INWELT کد: IJTN0711
مرجع: 60504
سپر تماسی 80–100A
INWELT کد: IJTN0655
مرجع: 60505
از سپر متناسب با فرآیند برش انتخابی و محدوده جریان استفاده کنید.
PT 100 اسپیسر دو نقطه
اسپیسر استاندارد فعلی:
INWELT کد: IJTN0096
مرجع: 60444
توضیحات:
فاصلهدهنده دو نقطه / PT 100
اسپیسر به حفظ فاصله کنترل شده از نازل تا محل کار در هنگام برش ایستاده کمک می کند.
ایستادگی صحیح می تواند به بهبود کمک کند:
محافظ نازل
پایداری قوس
قوام کرف
عمر مصرفی
PT 100 سر تورچ و ایر تیوب
سر مشعل دستی فعلی:
INWELT کد: JWA0056-01
توضیحات:
PT 100 90° Manual Plasma سر تورچ
لوله هوای فعلی:
INWELT کد: IJAO0785
مرجع: 09700.48
توضیحات:
PT 100 هوا / لوله خنک کننده
این قطعات باید بهطور واضح بهعنوان اجزای دستی PT 100 شناسایی شوند.
سرها و بدنههای مشعل دستگاه PTM100 را با میز لوازم یدکی 100 مشعل دستی اصلی PT مخلوط نکنید.
PT 100 در مقابل PTM100 : مشعل دستی در برابر CNC مشعل ماشین
PT 100 و PTM100 متعلق به یک پلتفرم محصول گستردهتر هستند اما باید به عنوان محصولات کامل جداگانه در نظر گرفته شوند.
| ویژگی |
PT 100 |
PTM100 |
| عملیات |
دستی / دستی |
CNC / مکانیزه |
| هندسه مشعل |
مشعل دستی زاویه دار |
مشعل ماشین مستقیم |
| کنترل کنید |
ماشه اپراتور |
CNC / ماشین کنترل می شود |
| نصب |
دستی |
نگهدارنده مشعل ثابت |
| ارتفاع مشعل |
اپراتور کنترل می شود |
CNC / THC کنترل میشود |
| برنامه اصلی |
برش دستی |
برش خودکار |
برخی از مواد مصرفی را می توان در میان خانواده گسترده تر محصولات به اشتراک گذاشت.
با این حال، سرهای کامل مشعل، دستگیره ها، بدنه دستگاه و پیکربندی کابل/کنترل نباید به طور خودکار به عنوان قابل تعویض تلقی شوند.
از لنگرهای پیوند داخلی جداگانه استفاده کنید:
PT 100 تورچ دستی برش پلاسما
و
PTM100 تورچ برش پلاسما CNC
نحوه بررسی PT 100 کاتر پلاسما سازگاری
فقط PT 100 را انتخاب نکنید زیرا یک برش پلاسما دارای 100 آمپر است.
چندین فاکتور فنی باید مطابقت داشته باشند.
شروع Non-HF را تأیید کنید
منبع انرژی پلاسما باید از یک سیستم مشعل غیر سازگار با HF /back-striking پشتیبانی کند.
جریان عملیاتی را تأیید کنید
PT 100 عمدتاً به عنوان یک مشعل 100 آمپری قرار دارد.
اتصال اصلی را تأیید کنید
تنظیمات موجود عبارتند از:
1/4G یکپارچه
آداپتور مرکزی
سیم کشی کنترل را تأیید کنید
پیکربندی های کامل مشعل فعلی عبارتند از:
معماری Pilot-Arc را تأیید کنید
منبع انرژی پلاسما باید از ترتیب شروع 100 PT پشتیبانی کند.
اطلاعات دستگاه را قبل از سفارش ارائه دهید
برای پروژه های جایگزین، ارائه دهید:
سازنده برش پلاسما
مدل ماشین
جریان خروجی نامی
مدل مشعل اصلی
عکس کانکتور اصلی
عکس اتصال خلبان-قوس
عکس کانکتور ماشه/کنترل
این قابل اطمینان تر از بیان این است که PT 100 برای هر برش پلاسما نوع CUT100 مناسب است.

جزئیات قطعات یدکی:
| مشعل دستی |
|
کد |
رفر. |
توضیحات |
| الف |
IJWU03072-00 |
|
مشعل پلاسما IPT100 /6M/ 1/4G /integrated/2 wire/back striking |
| الف |
IJWU04072-00 |
|
مشعل پلاسما IPT100 /12M/ 1/4G /integrated/2 wire/back striking |
| ب |
IJWU03074-00 |
|
مشعل پلاسما IPT100 /6M/آداپتور مرکزی/2 سیم/ضربه پشت |
| ب |
IJWU04074-00 |
|
مشعل پلاسما IPT100 /12M/آداپتور مرکزی/2 سیم/ضربه پشت |
| سی |
IJWU030641-0 |
|
مشعل پلاسما IPT100 /6M/آداپتور مرکزی/4 سیم/ضربه پشت |
| سی |
IJWU040641-00 |
|
مشعل پلاسما IPT100 /12M/آداپتور مرکزی/4 سیم/ضربه پشت |
|
| موقعیت |
کد |
رفر. |
توضیحات |
| (با ' ●' پیکربندی استاندارد است) |
|
| 1 |
IJTN0096 |
60444 |
فاصله دهنده دو نوک/ IPT100 |
| 2 |
IJTN0711 |
60504 |
کلاهک محافظ / 40-70A / برش cotact |
| 3 |
IJTN0655 |
60505 |
کلاهک محافظ / 80-120A / برش cotact |
| 4 |
IJTN1075 |
60508 |
کلاهک سپر |
| 5 |
IJWT1689-05 |
60500 |
خارج از IPT100 / 30-70A/الیاف شیشه خاکستری |
| 6 ● |
IJWT1687-05 |
60501 |
نازل بیرونی IPT100 /80-120A/الیاف شیشه خاکستری |
| 7 |
IJWT1685-05 |
60502 |
نازل بیرونی IPT100 /برش و برش تماسی |
| 8 |
IJWV1683-09 |
51245.09 |
نوک Φ0.9mm/برش cotact/30-70A/ضربه پشت |
| 9 |
نکته |
| 9.1 |
IJWV1689-10 |
51246.10 |
نوک Φ1.0mm/40-50A/ IPT100 / ضربه به پشت |
| 9.2 |
IJWV1689-11 |
51246.11 |
نوک Φ1.1mm/50-60A/ IPT100 / ضربه به پشت |
| 9.3 |
IJWV1689-12 |
51246.12 |
نوک Φ1.2mm/60-70A/ IPT100 / ضربه به پشت |
| 10 |
نکته |
| 10.1 |
IJWV1687-14 |
51248.14 |
نوک Φ1.4mm/80-90A/ IPT100 / ضربه به پشت |
| 10.2 |
IJWV1687-15 |
51248.15 |
نوک Φ1.5mm/100-110A/ IPT100 / ضربه به پشت |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
نوک Φ1.6mm/110-120A/ IPT100 / ضربه به پشت |
| 11 |
نکته |
| 11.1 |
IJWV1685-10 |
51276.10 |
نوک تماس Φ1.0mm/40-50A/ IPT100 / ضربه به پشت |
| 11.2 |
IJWV1685-11 |
51276.11 |
نوک تماس Φ1.1mm/50-60A/ IPT100 / ضربه به پشت |
| 11.3 |
IJWV1685-12 |
51276.12 |
نوک تماس Φ1.2mm/60-70A/ IPT100 / ضربه به پشت |
| 12 |
نکته |
| 12.1 |
JWV1697-14 |
51278.14 |
نوک تماس Φ1.4mm/80-90A/ IPT100 / ضربه به پشت |
| 12.2 |
IJWV1697-15 |
51278.15 |
نوک تماس Φ1.5mm/100-110A/ IPT100 / ضربه به پشت |
| 12.3 |
IJWV1697-16 |
51278.16 |
نوک تماس Φ1.6mm/110-120A / IPT100 / ضربه به پشت |
| 13 |
IJWV1698-22 |
51278G.22 |
نوک زدن IPT100 /120A/gouing/back striking |
| 14 |
IJWG1673 |
60025 |
دیفیوزر IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
دیفیوزر IPT100 /80-120A و گوگ |
| 16 ● |
IJWC1687 |
52556 |
پلاسمای الکترود IPT100 |
| 17 |
JWA0056-01 |
|
سر مشعل پلاسما IPT100 /90 درجه |
| 17a |
IJAO0785 |
09700.48 |
لوله هوا IPT100 |
| 17 ب |
IJGU0716 |
51190.41 |
حلقه 'O' Φ18x21mm IPT100 |
| 18 |
IJHW0042-01 |
|
دسته پلاسما دستی/I PT80 -100/قرمز |
| 19 |
IJIK0733 |
|
قسمت محافظ/پلاسما/زرد |
| 20 |
IJIR0081 |
|
ماشه |
| 21 |
IJIK0804 |
|
مفصل/کوچک/نوع جدید |
| 22 |
مونتاژ کابل |
| 22.1 |
IJWO01210074-300 |
مونتاژ کابل/ IPT100 /6M/2 سیم/یکپارچه |
| 22.2 |
IJWO01210134-300 |
مونتاژ کابل/ IPT100 /12M/2 سیم/یکپارچه |
| 22.3 |
IJWO01210071-300 |
مونتاژ کابل/ IPT100 /6M/2 سیم/آداپتور مرکزی |
| 22.4 |
IJWO01210131-300 |
مونتاژ کابل/ IPT100 /12M/2 سیم/آداپتور مرکزی |
| 22.5 |
IJWO01210077-300 |
مونتاژ کابل/ IPT100 /6M/4 سیم/آداپتور مرکزی |
| 22.6 |
IJWO01210137-300 |
مونتاژ کابل/ IPT100 //12M/4 سیم/آداپتور مرکزی |
| آچار 23 IJDH6017 برای پلاسما |
| 24 IJAY0089 آداپتور مرکزی مشعل جانبی پلاسما 5 پین |
| 25 |
IJTN0716 |
پیوست برش دایره/ IPT100 |
| پایه غلتکی 25.1 IJTN0683 IPT100 / با آچار |
کاتالوگ ما:
 INWELT کاتالوگ مشعل پلاسما.pdf
PT 100 چه موادی را می تواند برش دهد؟
هنگامی که به یک منبع انرژی پلاسما سازگار متصل می شود، PT 100 می تواند مواد رسانای الکتریکی از جمله:
فولاد ملایم
فولاد کربن
فولاد ضد زنگ
آلومینیوم
مس
برنج
فولاد گالوانیزه
سرعت واقعی برش، کیفیت لبه و ضخامت عملی برش به سیستم کامل پلاسما بستگی دارد.
مشعل پلاسمای 100 PT چقدر ضخامت دارد؟
صفحه فعلی بیان می کند که PT 100 می تواند تقریباً 30 تا 40 میلی متر در 100 آمپر برش دهد..
این نباید به عنوان یک تضمین جهانی برش فقط مشعل ارائه شود.
ظرفیت واقعی برش به موارد زیر بستگی دارد:
منبع انرژی پلاسما
برق ورودی
مواد
جریان برش
قطر نوک برش
فشار گاز
جریان گاز
سرعت سفر
فاصله مشعل تا محل کار
شرایط مصرفی
کیفیت لبه مورد نیاز
مشخصات پلاسما حرفه ای باید بین:
ظرفیت برش توصیه شده
ضخامت متریالی که می توان آن را با سرعت و کیفیت لبه مناسب برش داد.
حداکثر ظرفیت برش
مواد ضخیمتری که هنوز هم میتوان برش داد، معمولاً با سرعت کم.
ظرفیت جدایی
حداکثر ضخامت قابل جداسازی، معمولا با کیفیت لبه پایین تر.
100 رقم ضخامت خاص PT را فقط زمانی منتشر کنید که توسط یک تست سیستم کامل INWELT پشتیبانی شود.
یک نمودار برش 100 INWELT PT بسازید
نمودار برش 100 شخص اول PT یکی از قویترین افزودههای SEO و GEO به این صفحه خواهد بود.
فیلدهای توصیه شده عبارتند از: داده های
| پارامتری |
برای انتشار |
| مواد |
فولاد ملایم / فولاد ضد زنگ / آلومینیوم |
| ضخامت |
ضخامت تست شده |
| فعلی |
جریان آزمایش شده واقعی |
| کد نکته |
INWELT شماره قطعه |
| قطر نوک |
میلی متر |
| فشار گاز |
نوار |
| جریان گاز |
L/min |
| سرعت سفر |
میلی متر در دقیقه |
| ایستادن |
میلی متر |
| برش نتیجه |
توصیه شده / حداکثر / قطعی |
به جای کپی کردن نمودار برش سازنده دیگر، از داده های برش اندازه گیری شده INWELT استفاده کنید.
عرضه گاز توصیه شده برای PT 100
لیست مشخصات فعلی INWELT :
گاز فرآیند: هوا / N2
فشار گاز: تقریبا 4.5-5.0 بار
جریان گاز: تقریبا 200 لیتر در دقیقه
پیشنهاد پس جریان: تقریبا. 100 ثانیه
از گاز فرآیند تمیز و خشک استفاده کنید
رطوبت، روغن کمپرسور و آلودگی ذرات معلق می تواند تأثیر منفی بگذارد:
پایداری قوس
عمر الکترود
عمر نوک
قوام برش
از فیلتراسیون مناسب و جداسازی رطوبت استفاده کنید.
فشار زیر جریان را بررسی کنید
فشار استاتیک می تواند با فشار عملیاتی واقعی در زمانی که مشعل گاز جریان دارد متفاوت باشد.
فیلترها، رگولاتورها، اتصالات و شیلنگ های تامین طولانی می توانند باعث کاهش فشار شوند.
فشار گاز را با توجه به روش عملکرد کامل سیستم برش پلاسما تنظیم کنید.
چرا PT 100 پس جریان مهم است
مشخصات فعلی INWELT تقریباً 100 ثانیه پس از جریان را توصیه می کند.
پس از توقف قوس پلاسما، ادامه جریان گاز به حذف گرمای باقیمانده از موارد زیر کمک می کند:
سر مشعل
الکترود
نوک برش
مواد مصرفی جلویی
هر زمان که ممکن است اجازه دهید چرخه عادی پس از جریان کامل شود.
منبع هوا را بلافاصله پس از برش سنگین قطع نکنید مگر اینکه سازنده سیستم پلاسما به طور خاص اجازه دهد.
برنامه های کاربردی معمولی برای PT 100
PT 100 برای برنامه های حرفه ای برش دستی پلاسما طراحی شده است از جمله:
انتخاب نهایی مشعل باید بر اساس منبع انرژی پلاسما و سازگاری فنی باشد نه تنها نام صنعت.
PT 100 تعمیر و نگهداری و بازرسی مواد مصرفی
الکترود را بررسی کنید
قبل از اینکه سایش بیش از حد باعث راه اندازی قوس غیرقابل اطمینان یا آسیب نازل شود، الکترود را تعویض کنید.
نوک برش را بررسی کنید
بررسی کنید:
دهانه نازل بزرگ شده
دهانه بیضی شکل
آسیب سوختگی
آلودگی شدید
دیفیوزر را بررسی کنید
مطمئن شوید که دیفیوزر 30–70A یا 80–100A صحیح نصب شده باشد.
قطعات ترک خورده یا آسیب دیده حرارت را تعویض کنید.
شیلد و نازل بیرونی را بررسی کنید
قطعات عایق آسیب دیده، ترک خورده یا به شدت سوخته را تعویض کنید.
لوله هوا را بررسی کنید
اطمینان حاصل کنید که لوله به درستی نصب شده و آسیبی ندیده است.
کابل مشعل را بررسی کنید
بررسی کنید:
برش ها
سایش
آسیب حرارتی
خم شدن های محکم
اتصالات شل
متداول PT 100 مشکل برش پلاسما
شروع سخت قوس
بررسی کنید:
الکترود برگشتی
نوک برش
فشار گاز
مدار پایلوت-قوس
اتصال کار
کانکتور مشعل
تفاله بیش از حد
بررسی کنید:
سرعت برش
فعلی
ضخامت مواد
جریان گاز
توقف مشعل
شرایط مصرفی
اریب بیش از حد
بررسی کنید:
سایش نوک برش
زاویه مشعل
فاصله ایستادن
توزیع گاز
سرعت سفر
عمر مصرفی کوتاه
علل احتمالی عبارتند از:
هوای فشرده آلوده
ترکیب نازل/جریان نادرست
الکترود فرسوده
توقف نادرست
شروع قوس زیاد
داغ شدن بیش از حد مشعل
علل احتمالی عبارتند از:
قبل از ادامه برش را متوقف کنید و علت را شناسایی کنید.
PT 100 کالای مصرفی برای توزیع کنندگان و تامین لوازم جانبی
یک برنامه حرفه ای PT 100 aftermarket می تواند شامل موارد زیر باشد:
نکات استاندارد برش
نکات قطع تماس
نکات کاذب
الکترودهای عقب کوب
دیفیوزرهای 30-70A
دیفیوزرهای 80-100A
نازل های بیرونی
سپرهای برش تماسی
کوبیدن سپرها
اسپیسرهای دو نقطه
سرهای مشعل
لوله های هوا
مجموعه های کابل
آداپتورهای مرکزی
تعمیر قطعات
شماره قطعه دقیق INWELT به توزیعکنندگان کمک میکند تا سازگاری جایگزینی را مدیریت کنند و خرید را با دقت بیشتری تکرار کنند.
OEM PT 100 تورچ برش پلاسما ساخت توسط INWELT
INWELT PT 100 مشعل پلاسما و اجزای جایگزین را برای مشتریان حرفهای B2B از جمله:
پیکربندیهای OEM و ODM را میتوان با توجه به منبع انرژی پلاسمای هدف و رابط مورد نیاز ارزیابی کرد.
OEM و گزینههای برچسب خصوصی
سفارشی سازی ممکن است شامل موارد زیر باشد:
برای پروژه های OEM ، مشخصات برش پلاسما، معماری شروع غیر HF ، الزامات اتصال و مقدار تخمینی سفارش را ارائه دهید.
چرا منبع PT 100 مشعل و مواد مصرفی از INWELT ؟
پلت فرم PT 100 مجموعه کامل مشعل دستی را با یک سیستم مصرفی دقیق که چندین فرآیند برش را پوشش می دهد ترکیب می کند.
خانواده محصولات فعلی شامل:
مشعل های کامل 6 متری و 12 متری
گزینه های کنترل 2 سیم و 4 سیم
نکات برش خاص فعلی
نکات قطع تماس
کاوش کردن مواد مصرفی
الکترود برگشتی
دیفیوزرهای 30–70A و 80–100A
سپرهای متعدد و نازل های بیرونی
PT سر مشعل 100 دستی
گزینه های کابل و کانکتور
برای برندهای تجهیزات، توزیعکنندگان و واردکنندگان، تهیه مشعل کامل همراه با برنامه مصرفی آن میتواند خرید و پشتیبانی پس از فروش را سادهتر کند.
سوالات متداول درباره PT 100 تورچ برش پلاسما
آمپر INWELT PT 100 چقدر است؟
PT 100 عمدتاً به عنوان یک مشعل دستی 100 آمپری برش پلاسما قرار می گیرد..
چرخه کاری 100 PT چیست؟
مشخصات فعلی INWELT 60% فهرست شده است.
آیا PT 100 از احتراق HF استفاده می کند؟
خیر
PT 100 از یک سیستم استارت بدون HF استفاده میکند.
آیا PT 100 مشعل دستی است یا مشعل ماشینی؟
PT 100 یک مشعل دستی / دستی برش پلاسما است..
PTM100 مربوط به پیکربندی CNC / machine-torch است.
PT 100 از چه گازی استفاده می کند؟
پیکربندی فعلی از Air / N2 پشتیبانی می کند.
PT 100 به چه فشار گازی نیاز دارد؟
تقریباً 4.5-5.0 بار.
PT 100 به چه جریان گازی نیاز دارد؟
مشخصات فعلی INWELT تقریباً 200 لیتر در دقیقه فهرست شده است.
چه زمان پس از جریان توصیه می شود؟
تقریبا 100 ثانیه.
چه طول های سرب مشعل موجود است؟
خانواده کامل مشعل فعلی شامل:
چه نوک برشی در حدود 100A استفاده می شود؟
خانواده مصرفی فعلی INWELT شامل موارد زیر است:
IJWV1687-15 / 51248.15 - Ø1.5 میلی متر / 100-110A / ضربه پشت
این مهم ترین نکته با خروجی بالا برای صفحه محصول 100 PT است.
آیا PT 100 نازل 1.6 میلی متری هم دارد؟
بله.
لیست خانواده های فعلی:
IJWV1687-16 / 51248.16 - Ø1.6 میلی متر / 110-120A
با این حال، این ماده مصرفی با جریان بالاتر نباید به طور خودکار به عنوان راهاندازی استاندارد PT 100 ارائه شود، مگر اینکه مشعل کامل برای عملکرد بالای 100 آمپر تأیید شده باشد.
PT 100 از کدام الکترود استفاده می کند؟
الکترود استاندارد فعلی:
IJWC1687 / 52556
کدام دیفیوزر در جریان بالا استفاده می شود؟
دیفیوزر فعلی 80-100A عبارت است از:
IJWG1672 / 60026
آیا می توان از PT 100 برای برش تماسی استفاده کرد؟
بله.
خانواده مواد مصرفی شامل نکات و سپرهای مخصوص برش تماس است.
آیا می توان از PT 100 برای گوگ استفاده کرد؟
خانواده محصولات مرتبط شامل یک نوک کوبنده و یک سپر کوبنده است.
منبع انرژی پلاسما نیز باید از گوگ پشتیبانی کند.
آیا می توان از PT 100 با هر دستگاه برش پلاسما CUT100 استفاده کرد؟
خیر
الزامات معماری غیر HF /، کانکتور، مدار قوس پیلوت، سیمکشی کنترل و گاز نیز باید مطابقت داشته باشند.
آیا PT 100 می تواند فولاد ضد زنگ را برش دهد؟
بله، هنگامی که با یک سیستم برش پلاسما سازگار و پارامترهای عملیاتی مناسب استفاده می شود.
آیا PT 100 می تواند آلومینیوم را برش دهد؟
بله.
آلومینیوم رسانای الکتریکی است و می توان آن را با یک سیستم پلاسما مناسب برش داد.
ضخامت PT 100 چقدر است؟
هیچ ضخامت برش جهانی به تنهایی توسط مشعل تعیین نمی شود.
از داده های آزمایش شده توصیه شده، حداکثر و قطع از سیستم کامل پلاسما استفاده کنید.
تفاوت بین PT 100 و PTM100 چیست؟
PT 100 پیکربندی دستی / دستی است.
PTM100 پیکربندی CNC / مکانیزه ماشین مشعل است.
آیا INWELT 100 مشعل پلاسما به OEM PT ارائه میدهد؟
بله.
OEM/ODM ، پیکربندیهای برچسب خصوصی، کابل، رابط، سیم کنترل و کیت مصرفی برای تولیدکنندگان، توزیعکنندگان و واردکنندگان تجهیزات واجد شرایط موجود است.
درخواست یک قیمت برای INWELT PT 100 تورچ برش پلاسما
برای تأیید سازگاری سریعتر، ارائه کنید:
سپس INWELT میتواند مشعل، اتصال دهنده و پیکربندی مواد مصرفی مناسب PT 100 را برای سیستم برش پلاسما شما تأیید کند.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių