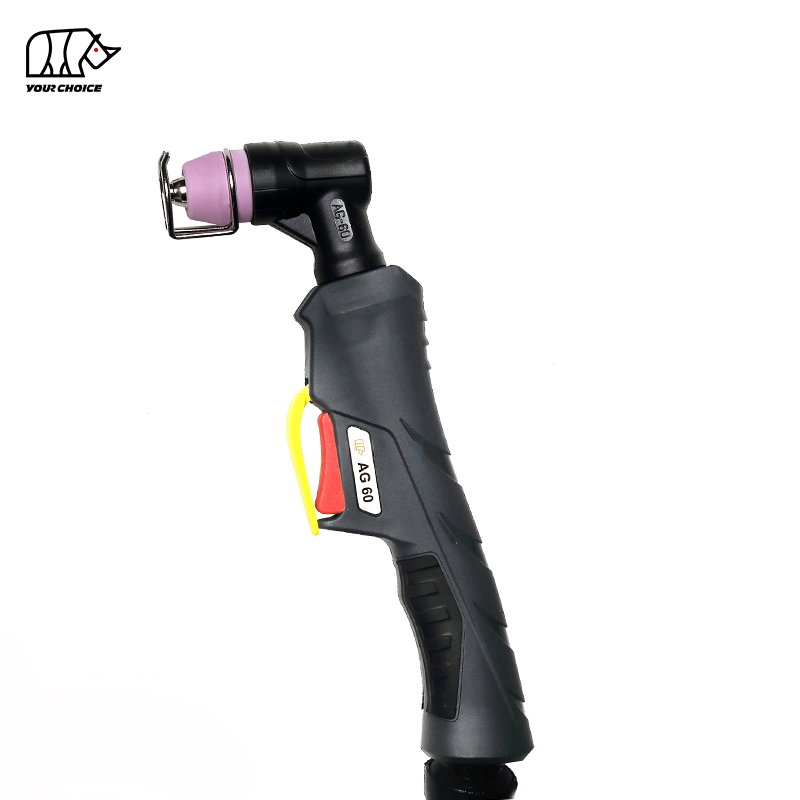
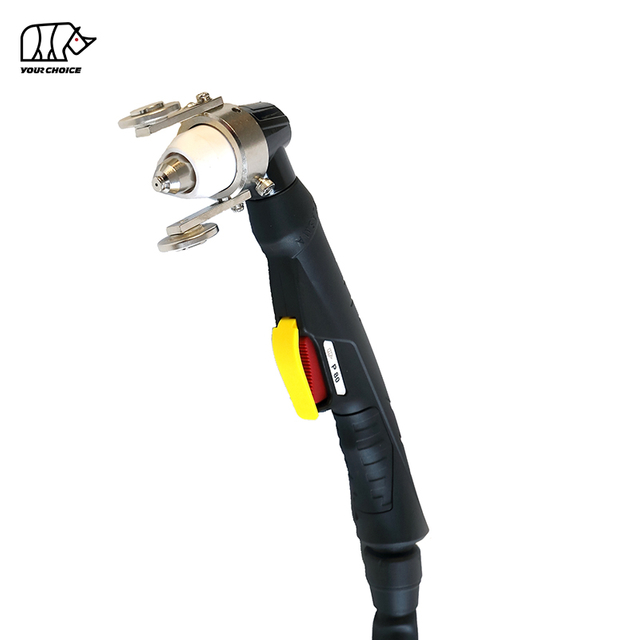
Torche de découpe plasma à air 60A HF pour la découpe professionnelle des métaux
L'INWELT AG60 est une torche de découpe plasma portable refroidie par air conçue pour les applications professionnelles de fabrication, de réparation, de maintenance et de découpe de métaux en atelier.
La configuration INWELT est évaluée à 60 A avec un cycle de service de 60 % et utilise un allumage haute fréquence (HF) pour le démarrage de l'arc.
Sa configuration standard comprend un assemblage de câble de 5 m et une connexion arrière M16 × 1,5 , offrant une solution de remplacement et OEM pratique pour les équipements de coupage plasma compatibles.
La torche utilise de l'air comprimé comme gaz de traitement et est spécifiée pour une pression de fonctionnement d'environ 3,5 à 4,0 bars , avec un débit de gaz répertorié d'environ 163 L/min..
INWELT fournit également les électrodes, pointes de coupe, boucliers, têtes de torche, poignées, composants de déclenchement et assemblages de câbles correspondants, permettant aux distributeurs et aux fabricants d'équipements de s'approvisionner à la fois en torches complètes et en pièces de rechange auprès d'un seul fournisseur.
INWELT AG60 Spécifications techniques
| Spécification |
INWELT AG60 |
| Type de produit |
Torche de découpe plasma portative |
| Modèle |
AG60 |
| Marque |
INWEL |
| Code complet de la torche |
IWU6641 |
| Courant nominal |
60 A |
| Cycle de service |
60% |
| Méthode de refroidissement |
Refroidi par air |
| Gaz de procédé |
Air comprimé |
| Pression de gaz recommandée |
3,5 à 4,0 bars |
| Débit de gaz |
Env. 163 L/min |
| Démarrage de l'arc |
Haute fréquence (HF) |
| Post-écoulement recommandé |
Env. 40 secondes |
| Longueur de câble standard |
5 m |
| Conducteur de câble |
6 mm⊃2 ; configuration |
| Connexion standard |
M16 × 1,5 |
| Type de torche |
Manuel / portable |
| Famille de consommables |
Composants de type AG60 / SG55 |
| OEM/ODM |
Disponible |
| Marque privée |
Disponible |
Avant de commander, vérifiez le courant de sortie du découpeur plasma, le système de démarrage, la connexion arrière et l'interface de contrôle de la torche.
Comment fonctionne la torche de découpe plasma AG60 HF
Une torche de découpe plasma fonctionne avec la source d'alimentation plasma, le système d'air comprimé et le raccordement de travail pour générer un jet de plasma concentré.
Allumage par arc à haute fréquence
L'INWELT AG60 utilise l'allumage HF.
Lors de l'initiation de l'arc, la source d'énergie plasma compatible utilise de l'énergie électrique haute fréquence dans le cadre du processus de démarrage.
Cela permet à l'arc plasma d'être établi selon la séquence de démarrage conçue par la machine.
Étant donné que les machines de découpe au plasma utilisent des technologies d'allumage différentes, une torche HF ne doit pas automatiquement être considérée comme interchangeable avec une torche à retour de flamme ou une autre torche non HF.
L'air comprimé forme le jet de plasma
L'air comprimé circule à travers la tête de torche et les consommables de coupe.
L'énergie électrique ionise le gaz et forme un arc de plasma à haute température.
La buse de coupe resserre ce flux de plasma en un jet concentré qui fait fondre le matériau électriquement conducteur tandis que le gaz à grande vitesse élimine le métal fondu de la coupe.
Le post-flux aide à refroidir la torche
La spécification INWELT recommande environ 40 secondes de post-écoulement.
Une fois l’arc de coupe arrêté, un flux d’air continu peut aider à éliminer la chaleur de la tête de torche et des consommables.
N'interrompez pas le cycle de post-flux conçu pour la machine, sauf indication contraire du fabricant du découpeur plasma.
Principales caractéristiques de l'INWELT AG60
Courant de coupe nominal 60A
L'AG60 est conçu autour d'un courant nominal de 60 A.
Cela offre une capacité pratique pour les applications courantes de coupage au plasma en atelier, en réparation et en fabrication.
La puissance nominale de la torche doit toujours être adaptée à la source d'alimentation plasma plutôt que de supposer qu'une machine visuellement similaire est compatible.
Cycle de service de 60 %
L'INWELT AG60 est spécifié avec un cycle de service de 60 %.
Le cycle de service représente la quantité de fonctionnement autorisée au cours d'une période de test définie dans des conditions nominales avant qu'un refroidissement adéquat ne soit requis.
Les performances thermiques réelles peuvent également être influencées par la température ambiante, l'alimentation en air, l'état des consommables et la technique de découpe.
Construction refroidie par air
L'AG60 ne nécessite pas d'unité de refroidissement par eau séparée.
L'air comprimé participe au processus plasma tout en aidant également à gérer la chaleur dans la torche.
Cela simplifie le système de découpe et rend la torche pratique pour les découpeurs plasma portables et d'atelier.
Câble de torche de 5 m
L'INWELT AG60 standard comprend un ensemble de câbles de 5 m.
Cela offre une portée de travail utile pour :
Connexion M16 × 1,5
La torche complète standard répertoriée sur la page INWELT utilise une connexion M16×1,5.
Cependant, la taille du filetage à elle seule ne suffit pas à confirmer la compatibilité de la machine.
La connexion de commande et la conception du démarrage de l'arc doivent également être vérifiées.
Compatibilité du découpeur plasma AG60 : ce qu'il faut vérifier avant de commander
L’une des questions les plus importantes que se posent les acheteurs est la suivante :
Une torche AG60 s'adaptera-t-elle à mon découpeur plasma ?
La réponse dépend de plusieurs facteurs.
Vérifiez le courant de sortie de la machine
L'INWELT AG60 est évalué à 60A.
Le découpeur plasma doit fonctionner dans les limites de la capacité de courant vérifiée de la torche.
Ne présumez pas qu'un nom de modèle CUT50, CUT60 ou CUT70 garantit automatiquement la compatibilité, car les conventions de dénomination des machines varient selon les fabricants.
Confirmer le démarrage HF
Le découpeur plasma doit utiliser un système d'amorçage d'arc compatible avec la configuration HF de l'INWELT AG60.
Une machine non HF peut nécessiter une famille de torches différente.
Vérifiez la connexion M16 × 1,5
Vérifiez les dimensions du connecteur de torche existant avant le remplacement.
La configuration standard INWELT utilise :
M16 × 1,5
mais l'interface électrique et pneumatique complète doit également correspondre.
Vérifiez le connecteur de commande de la torche
La fiche de déclenchement/commande doit être confirmée séparément du raccord principal de la torche.
Selon la machine, les connexions de commande peuvent varier en :
Envoyer un modèle de machine ou une photo de connecteur
Pour les demandes de remplacement, fournissez à INWELT :
Marque de découpeur plasma
Modèle de machine
Courant de coupe maximum
Modèle de torche existant
Photo du connecteur arrière
Photo de la prise de commande
Ceci est plus fiable que de sélectionner un remplacement uniquement par les mots « CUT60 » ou « AG60. »
Consommables et pièces de rechange AG60 / SG55
La liste actuelle des pièces INWELT AG60 comprend plusieurs composants également identifiés comme SG55 / AG60 . pièces
Ceci est commercialement utile car les consommables de remplacement de type AG60 et SG55 sont largement reconnus sur le marché secondaire.
Cependant, les acheteurs doivent toujours vérifier les dimensions individuelles et les numéros de pièces avant de mélanger des composants de différents fabricants.
Électrode AG60
Code INWELT : IJWC0097
L'électrode transfère l'énergie électrique à l'intérieur de la torche et constitue un composant d'usure normale.
À mesure que l’électrode s’use, la fosse centrale devient progressivement plus profonde.
Remplacez les électrodes excessivement usées avant qu'elles ne commencent à affecter la stabilité de l'arc ou à endommager d'autres consommables.
Pointe de coupe étendue AG60 / SG55
Code INWELT : IJWV091-10
La pointe ou buse de coupe resserre et dirige le jet de plasma.
Une pointe étendue peut fournir un accès supplémentaire à certains coins, zones en retrait ou emplacements de réparation.
L’état des buses a un effet direct sur :
Largeur de saignée
Direction de l'arc
Qualité des bords
Stabilité de coupe
Formation de scories
Remplacez une buse si l'orifice est élargi, déformé ou endommagé.
Buse extérieure AG60 / SG55
INWELT répertorie les configurations à buse extérieure, notamment :
IJWT0087-01 – Buse extérieure SG55/AG60
et
IJWT0087 – Buse extérieure en céramique SG55
Ces composants frontaux aident à positionner et à protéger correctement les consommables internes.
N'utilisez pas la torche avec des composants isolants fissurés ou endommagés.
Ressort d'espacement
Code INWELT : IJTN0073
Le ressort d'espacement peut aider l'opérateur à maintenir une relation plus contrôlée entre la pointe de la torche et la pièce à usiner dans des configurations de coupe appropriées.
Tête de torche AG60/SG55
Code INWELT : IJWA0045
La tête de torche contient les interfaces conductrices, de flux de gaz et de consommables.
Si les filetages, l'isolation ou les composants internes sont endommagés, remplacez la tête de torche plutôt que de poursuivre le fonctionnement avec un assemblage dangereux.
Pièces de rechange complètes INWELT AG60
Le système INWELT AG60 actuel comprend des composants de remplacement tels que :
| Composant |
Code INWELT |
| Torche AG60 complète / 5 m / M16×1,5 |
IWU6641 |
| Ressort d'espacement |
IJTN0073 |
| Buse extérieure SG55/AG60 |
IJWT0087-01 |
| Buse extérieure en céramique SG55 |
IJWT0087 |
| Pointe allongée SG55/AG60 |
IJWV091-10 |
| Électrode SG55/AG60 |
IJWC0097 |
| Tête de torche SG55/AG60 |
IJWA0045 |
| Déclenchement |
IJIK0735 |
| Poignée plasma SG55 |
IJHW0797 |
| Assemblage de câbles AG60 / 6 mm⊃2 ; / 5 m / M16×1,5 |
IJWO00706066-00 |
| Connecteur à deux trous |
IJIR0768 |
| Écrou de protection |
IJIK0030 |
Pour les distributeurs et les fournisseurs de pièces de rechange, des packages complets de torches et de consommables peuvent simplifier l'achat et l'inventaire des pièces de rechange.
Quels métaux la torche plasma AG60 peut-elle couper ?
Le coupage plasma est conçu pour les matériaux électriquement conducteurs.
Lorsqu'il est connecté à un découpeur plasma approprié et utilisé avec les paramètres corrects, un système AG60 peut être utilisé pour des matériaux tels que :
La torche à elle seule ne détermine pas si une épaisseur spécifique peut être découpée avec succès.
Les propriétés des matériaux, le rendement de la machine et les paramètres de coupe affectent tous les performances.
Quelle épaisseur de coupe une torche AG60 60A peut-elle gérer ?
Une requête de recherche courante est :
Quelle épaisseur une torche plasma AG60 peut-elle couper ?
Il n’existe pas de valeur d’épaisseur unique qui s’applique à chaque installation AG60 60 A.
La capacité de coupe pratique dépend de :
Pour cette raison, les spécifications de coupe nette et de coupe par séparation du fabricant du découpeur plasma doivent être la principale référence pour l'épaisseur de coupe.
Une valeur nominale de torche de 60 A décrit la capacité électrique de la torche ; il ne garantit pas à lui seul une épaisseur de matériau particulière.
Si INWELT publie à l'avenir des données d'épaisseur testées, le format technique le plus solide comprendra :
Cela crée une référence technique plus utile qu'une déclaration universelle « 10–15 mm ».
Alimentation en air recommandée pour l'AG60
Une distribution stable d’air comprimé est essentielle aux performances de coupage plasma.
La spécification actuelle INWELT AG60 répertorie :
Gaz de procédé : Air
Pression de service : 3,5 à 4,0 bars
Débit de gaz : environ 163 L/min
Post-flow recommandé : environ 40 secondes
Utilisez de l’air comprimé propre et sec
L'air comprimé contaminé par de l'humidité, de l'huile de compresseur ou des particules peut réduire la qualité de coupe et la durée de vie des consommables.
Un système de traitement de l’air adapté doit supprimer :
Vérifier la pression sous débit
La pression mesurée alors qu'aucun air ne circule peut différer de la pression de fonctionnement réelle.
Les restrictions des filtres, des régulateurs, des tuyaux et des raccords peuvent provoquer une chute de pression lors de la coupe.
Suivez toujours la procédure de réglage de la pression du découpeur plasma.
Applications typiques de la torche de découpe plasma AG60
L'AG60 est conçu pour les applications professionnelles de découpe manuelle dans les limites de sa capacité nominale.
Les utilisations typiques incluent :
Fabrication générale de métaux
Travaux de tôlerie
Réparation automobile
Fabrication d'échappement
Réparation de matériel agricole
Entretien des machines
Réparation sur chantier
Structures en acier
Fabrication CVC
Oeuvre en métal
Entretien d'atelier
Réparation industrielle
La torche appropriée doit être sélectionnée en fonction de la source d'alimentation plasma et des exigences de découpe plutôt que du seul nom de l'application.
AG60 vs torches plasma à courant faible et élevé
La sélection de la bonne taille de torche permet d’équilibrer la portabilité, le coût des consommables et la capacité de coupe.
Envisagez une torche à faible courant lorsque :
Le découpeur plasma a une puissance maximale inférieure
La feuille mince est la principale charge de travail
Une torche plus petite est nécessaire
La portabilité est la priorité principale
Choisissez AG60 Quand :
La machine est conçue pour une torche HF compatible de classe 60A
La connexion M16 × 1,5 correspond à l'interface requise
Une découpe manuelle est nécessaire
Les consommables AG60/SG55 sont préférés
Un câble de 5 m offre une portée de travail suffisante
Envisagez une torche à courant plus élevé lorsque :
La puissance de coupe dépasse la norme AG60
Des plaques plus épaisses sont régulièrement traitées
Des cycles de coupe continus plus longs sont nécessaires
La machine a été conçue pour une plate-forme de torche plus grande
N'augmentez pas la puissance du découpeur plasma au-delà de la puissance nominale de la torche dans le but d'améliorer la capacité de découpe.
Comment configurer une torche de découpe plasma AG60
Avant d'installer ou de remplacer une torche plasma, débranchez le découpeur plasma de son alimentation électrique.
1. Confirmer la compatibilité de la machine
Vérifier:
2. Inspectez les consommables de la torche
S'assurer:
L'électrode est correctement installée
La pointe de coupe n'est pas endommagée
La buse extérieure est sécurisée
Les pièces isolantes sont intactes
3. Connectez la torche
Installez la connexion M16×1,5 conformément à la procédure du fabricant de la source d'alimentation.
Ne forcez pas les fils ou connecteurs incompatibles.
4. Connectez la prise de commande
Confirmez que la connexion déclencheur/contrôle correspond au câblage de la machine.
5. Vérifiez l'air comprimé
Vérifiez l'air propre et sec et la pression de fonctionnement appropriée avant d'essayer de couper.
6. Effectuer un test de coupe
Testez la torche sur des déchets appropriés.
Confirmer:
Arrêtez-vous immédiatement si la torche se comporte anormalement.
Entretien et dépannage AG60
L’inspection de routine de la torche peut améliorer l’uniformité de la coupe et la durée de vie des consommables.
Mauvais démarrage de l'arc
Vérifier:
La buse s'use trop vite
Les causes possibles incluent :
Courant de coupe excessif
Air contaminé
Électrode usée
Hauteur de torche incorrecte
Démarrage incorrect répété de l'arc
Combinaison de consommables incorrecte
Scories excessives
Vérifier:
Vitesse de déplacement
Paramètre actuel
Pression atmosphérique
Épaisseur du matériau
Hauteur de la torche
Usure des consommables
Les scories ne sont pas toujours causées par la torche ; une vitesse de coupe excessive ou insuffisante peut affecter le résultat.
La coupe devient inclinée
Une buse usée de manière asymétrique peut dévier le jet de plasma.
Inspectez et remplacez la buse si l’ouverture est endommagée ou élargie.
La torche devient trop chaude
Les causes possibles incluent :
Laissez le système refroidir et identifiez la cause avant de continuer.
Détails des pièces de rechange :
| Position |
Code |
Réf. |
Description |
| 1 |
IJTN0073 |
|
Ressort d'espacement pour ag60 |
| 2 |
|
|
Buse extérieure |
| 2.1 |
IJWT0087-01 |
|
Buse extérieure SG-55/AG60 |
| 2.2 |
IJWT0087 |
|
Buse extérieure/céramique/sg55 |
| 3 |
IJWV091-10 |
|
Embout extensible SG-55/AG60 |
| 4 |
IJWC0097 |
|
Électrode SG-55/AG60 |
| 5 |
IJWA0045 |
|
Tête de torche Plasma SG-55/AG60 |
| 6 |
IJIK0735 |
|
Déclenchement |
| 7 |
IJHW0797 |
|
Poignée Plasma SG-55 |
| 8 |
IJIK0871 |
|
Petit joint tig 9-17-20 |
| 9 |
IJIK0879 |
|
Gros support à ressort pour tig 18-26 |
| 10 |
IJWO00706066-00 |
|
Assemblage de câbles/ag60/6mmq/5m M16*1,5 |
| 11 |
IJIR0768 |
|
Connecteur 2 trous |
| 12 |
IJIK0030 |
|
Écrou de protection ch19 |
Notre catalogue :
 CATALOGUE DES TORCHES À PLASMA INWELT.pdf
Fabricant de torche à plasma AG60 pour OEM et fourniture en gros
INWELT fournit des torches de coupage plasma et des consommables aux clients professionnels B2B du monde entier.
Les clients typiques incluent :
Fabricants de découpeurs plasma
Marques d'équipement de soudage et de coupage
Importateurs
Distributeurs
Grossistes
Entreprises de fournitures industrielles
Fournisseurs de réparation
Marques de consommables de rechange
Pour les clients B2B, l'AG60 peut être fournie sous forme de torche complète avec les pièces de rechange et les consommables associés.
Options OEM et marques privées
La personnalisation peut être évaluée pour :
Image de marque du client
Étiquettes de produits
Marquage des poignées
Assemblage de câbles
Configuration du connecteur
Prise de commande
Kits de consommables
Emballage de marque privée
Manuels d'instructions
Conditionnement en vrac
Exigences relatives aux cartons et aux codes-barres
Pour le développement OEM, fournissez les spécifications du découpeur plasma, l’interface machine et le volume d’achat estimé.
Pourquoi s'approvisionner en torches et consommables AG60 chez INWELT ?
INWELT est spécialisé dans la fabrication de torches de soudage et de coupage dans les catégories de produits MIG/MAG, TIG et plasma.
Pour les acheteurs professionnels, l’approvisionnement en torches plasma complètes et les composants de remplacement correspondants auprès d’un seul fournisseur peut simplifier :
Gestion de la compatibilité
Approvisionnement
Stockage de pièces détachées
Étiquetage privé
Approvisionnement après-vente
Développement de gamme de produits
La page AG60 comprend les numéros de pièces INWELT réels pour la torche complète, l'électrode, la buse, la tête de torche, la poignée, la gâchette, l'assemblage de câbles et les composants de connecteur.
Les distributeurs et les sociétés de services disposent ainsi d'une base plus claire pour planifier les pièces de rechange à long terme.
Questions fréquemment posées sur la torche de découpe plasma AG60
Quel est l'ampérage de l'INWELT AG60 ?
L'INWELT AG60 est évalué à 60 A avec un cycle de service de 60 %.
La source d'énergie plasma doit fonctionner dans les limites de la capacité vérifiée de la torche.
L'AG60 utilise-t-il un allumage HF ?
Oui.
L'INWELT AG60 sur cette page utilise un allumage d'arc à haute fréquence (HF).
Le découpeur plasma doit utiliser un système de démarrage compatible.
L'AG60 est-il identique au SG55 ?
Les noms AG60 et SG55 sont fréquemment associés à une famille de consommables similaire sur le marché des pièces de rechange, et plusieurs composants INWELT sont identifiés pour une utilisation SG55/AG60 .
Cependant, la compatibilité complète de la torche doit toujours être confirmée par les dimensions, le numéro de pièce, le connecteur et l'interface de la machine plutôt que par le seul nom du modèle.
Puis-je utiliser un AG60 sur n’importe quel découpeur plasma CUT60 ?
Non.
Un nom de modèle CUT60 à lui seul ne garantit pas la compatibilité.
Le découpeur plasma doit également disposer d'un système de démarrage HF compatible, d'une connexion arrière M16 × 1,5 ou appropriée, d'une interface de déclenchement/contrôle et d'exigences de fonctionnement.
Puis-je utiliser AG60 sur une machine CUT50 ou CUT70 ?
Uniquement après confirmation de la compatibilité technique.
Les noms de modèles tels que CUT50 et CUT70 ne suivent pas une norme universelle pour tous les fabricants.
Vérifiez le courant de sortie réel, la technologie d'allumage, le connecteur et le câblage de commande avant l'installation.
Quelle connexion l'INWELT AG60 utilise-t-il ?
La torche complète standard répertoriée par INWELT utilise une connexion M16×1,5 avec un faisceau de câbles de 5 m.
La compatibilité des fiches de commande doit également être vérifiée séparément.
Quelle pression d’air l’AG60 nécessite-t-il ?
La spécification INWELT actuelle indique environ 3,5 à 4,0 bars avec un débit d'air d'environ 163 L/min..
Suivez toujours les exigences de configuration du système plasma complet.
Quels consommables l'AG60 utilise-t-il ?
Les composants remplaçables typiques comprennent :
Électrode
Pointe/buse de coupe
Buse extérieure
Entretoise
Tête de torche
INWELT répertorie plusieurs pièces comme compatibles SG55/AG60 au sein de son propre système de produits.
Un AG60 peut-il couper de l'acier inoxydable ?
Oui.
Un système de coupage au plasma compatible peut couper de l'acier inoxydable électriquement conducteur lorsque le courant, l'alimentation en air, les consommables et la vitesse de déplacement appropriés sont utilisés.
Un AG60 peut-il couper de l'aluminium ?
Oui.
L'aluminium est électriquement conducteur et peut être découpé au plasma avec une source d'énergie plasma et des paramètres de fonctionnement appropriés.
Quelle épaisseur un AG60 60A peut-il couper ?
Il n’existe pas de valeur universelle d’épaisseur déterminée par la torche seule.
Reportez-vous aux caractéristiques de coupe nette et de séparation de la source d'alimentation plasma, car la puissance de la machine, le matériau, le débit d'air, les consommables et la vitesse de coupe affectent tous la capacité pratique.
Quelle longueur de câble est standard ?
L'assemblage standard INWELT AG60 utilise un câble de 5 m.
INWELT fournit-il les consommables AG60 séparément ?
Oui.
Le système de produits actuel comprend des électrodes séparées, des buses, des buses extérieures, des têtes de torche, des poignées, des composants de déclenchement, des assemblages de câbles et des pièces de connexion.
INWELT fabrique-t-il des torches plasma OEM AG60 ?
Oui.
Des options OEM/ODM et de marque privée sont disponibles pour les fabricants, distributeurs, importateurs et grossistes qualifiés d’équipements de soudage et de coupage.
Demander un devis pour la torche de découpe plasma INWELT AG60
Vous recherchez une torche plasma 60A HF, un ensemble de remplacement AG60, des consommables SG55/AG60 ou un fournisseur de torche plasma OEM ?
INWELT fournit des ensembles complets de torche AG60 ainsi que des électrodes de remplacement, des pointes de coupe, des boucliers, des têtes de torche, des poignées et des composants de câbles.
Pour une confirmation technique plus rapide, fournissez :
Marque de découpeur plasma
Modèle de machine
Courant de sortie maximal
Méthode de démarrage
Modèle de torche existant
Photo du connecteur principal
Photo du connecteur de déclenchement/commande
Longueur de câble requise
Exigences en matière de consommables
Quantité de commande estimée
INWELT ou marque privée
Contactez INWELT pour une confirmation de compatibilité, des échantillons, une configuration OEM et un devis de gros.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių