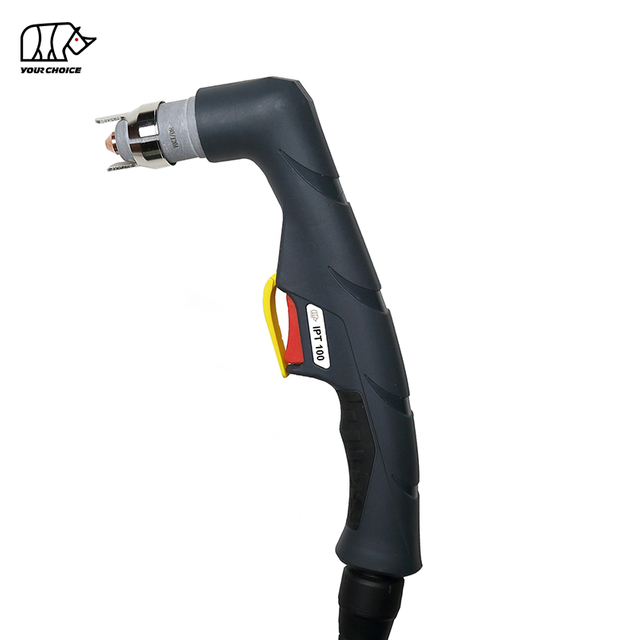
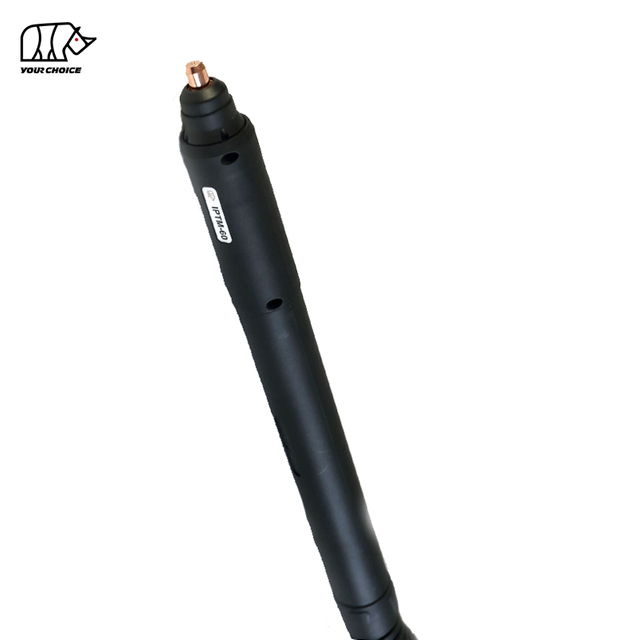
PT Series Non-HF Torches de coupage plasma pour applications manuelles et CNC
Le INWELT PT Series est une famille de torches de coupage plasma non haute fréquence refroidies par air, conçues pour le coupage manuel et mécanisé des métaux.
La gamme de produits actuelle couvre les torches portatives PT et les torches machines CNC orientées PT M de 20 A à 100 A.
Les modèles actuels incluent :
PT20 – Torche de découpe plasma manuelle 20A
PT40 – Torche de découpe plasma manuelle 40A
PT60 – Torche de coupage plasma à arc pilote manuelle 60 A
PT80 – Torche de découpe plasma manuelle 80A
PT Torche de coupage plasma manuelle 100 – 100A
PTM60 – Torche de coupage plasma 60A CNC
PTM100 – Torche de coupage plasma 100A CNC
Le PT Series est conçu autour d'architectures de démarrage non HF , tandis que la configuration exacte de l'arc pilote, de la frappe arrière, du fil de commande et des consommables dépend du modèle de torche individuel.
Plusieurs assemblages de torches complètes, longueurs de câble, connecteurs arrière, dispositions de commande et consommables de remplacement sont disponibles pour les clients professionnels B2B.
INWELT PT Series Modèle de comparaison
Modèle
Courant nominal
Fonctionnement
Système de démarrage
Gaz de procédé
Plomb typique
PT20
20A
Manuel / portable
Non-HF
Air/N₂
4 m
PT40
40A
Manuel / portable
Non-HF
Air/N₂
4 m
PT60
60A
Manuel / portable
Non-HF / Arc pilote
Air/N₂
6 m
PT80
80A
Manuel / portable
Non-HF / Contre-attaque
Air/N₂
6 m / 12 m
PT 100
100A
Manuel / portable
Non-HF / Contre-attaque
Air/N₂
6 m / 12 m
PTM60
60A
CNC / Mécanisé
Non-HF / Contre-attaque
Air/N₂
6 m
PTM100
100A
CNC / Mécanisé
Non-HF / Contre-attaque
Air/N₂
6 m
Vérifiez toujours la page du produit individuel avant de commander, car le cycle de service, la pression du gaz, le débit de gaz, le post-débit, la configuration des câbles et les options de connecteur varient selon le modèle.
PT Torches de coupage plasma manuelles
La gamme manuelle PT est conçue pour les applications de coupe manuelles où l'opérateur contrôle le mouvement de la torche et la distance de coupe.
Les modèles d'ordinateurs de poche actuels incluent PT20 , PT40 , PT60 , PT80 et PT 100.
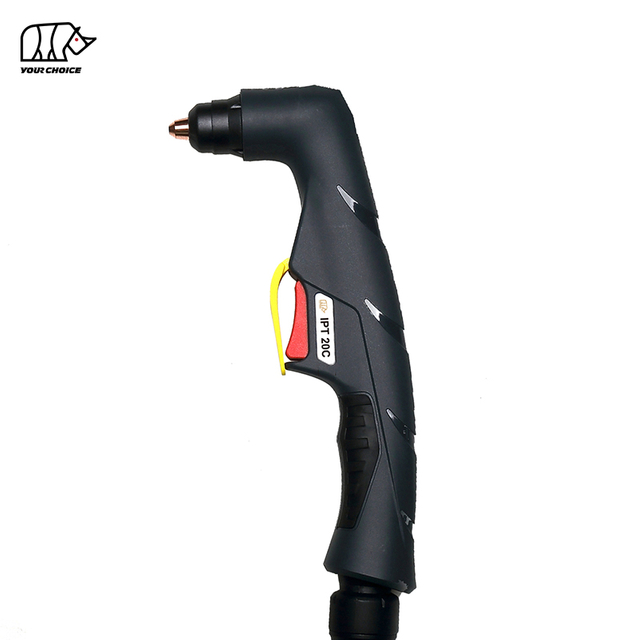
PT20 20A Non-HF Torche de découpe plasma manuelle
Le PT20 est le modèle portable le plus récent du PT Series actuel.
La configuration actuelle comprend :
Courant nominal 20A
Cycle de service de 35 %
Non-HF début d'arc
Fonctionnement Air / N₂
Env. Pression de gaz 2 bars
Env. Débit de gaz 30 L/min
Env. Post-flux recommandé de 15 secondes
Câble standard de 4 m
Le PT20 est conçu pour les systèmes plasma compatibles à faible rendement et la découpe manuelle légère.
La présence de consommables à courant plus élevé dans la famille de pièces plus large ne devrait pas automatiquement modifier la valeur nominale de la torche principale PT20 .
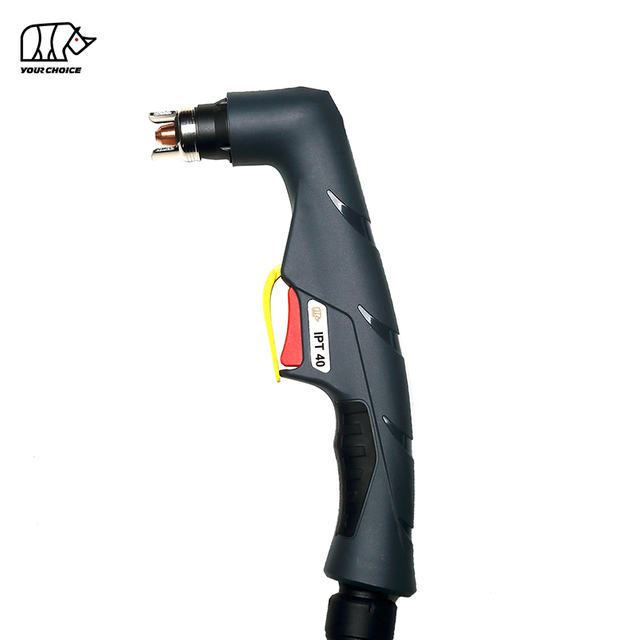
PT40 40A Non-HF Torche de découpe plasma manuelle
Le PT40 est conçu pour les systèmes de coupage plasma 40A compatibles.
Les spécifications actuelles INWELT incluent :
Courant nominal 40A
Cycle de service de 60 %
Non-HF commençant
Fonctionnement Air / N₂
Env. Pression de service de 4,5 à 5,0 bars
Env. Débit de gaz de 120 à 130 L/min
Env. Post-flux recommandé de 35 secondes
Câble standard de 4 m
Des configurations d'adaptateur direct, 1/4G et central sont disponibles avec différentes dispositions de fils de commande.
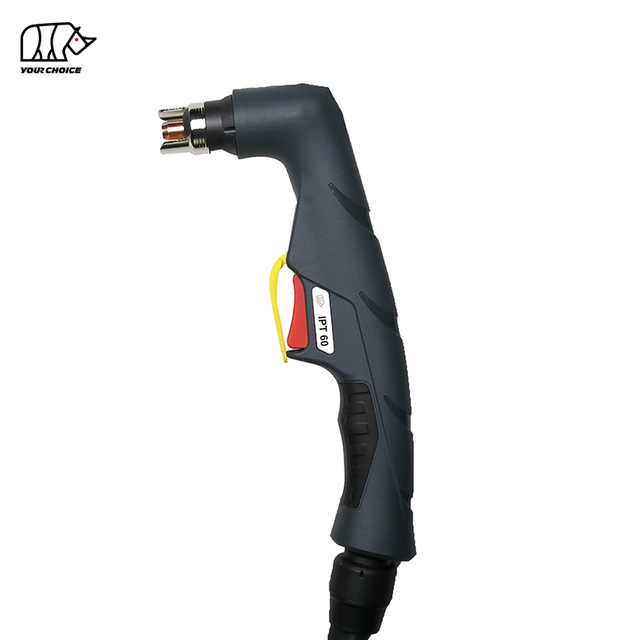
PT60 60A Non-HF Torche de découpe plasma à arc pilote
Le PT60 est une torche portative de 60 A conçue pour les systèmes plasma à arc pilote non compatibles HF .
Les spécifications actuelles incluent :
Courant nominal 60A
Cycle de service de 60 %
Non-HF démarrage de l'arc pilote
Fonctionnement Air / N₂
Env. Pression de gaz de 4,5 à 5,0 bars
Env. Débit de gaz de 120 à 130 L/min
Env. Post-flux recommandé de 55 secondes
Câble standard de 6 m
Les configurations disponibles incluent des arrangements d'adaptateur intégrés, séparés et centraux avec des options de commande à 2 ou 4 fils.
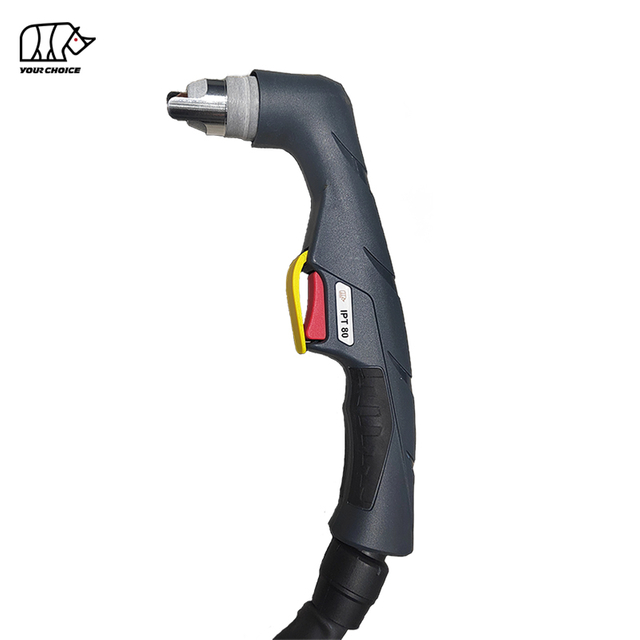
PT80 80A Non-HF Torche de découpe plasma manuelle
Le PT80 est conçu pour les applications de découpe manuelle à plus haut rendement.
Les spécifications actuelles incluent :
Courant nominal 80A
Cycle de service de 60 %
Non-HF / départ en contre-attaque
Fonctionnement Air / N₂
Env. Pression de gaz de 4,5 à 5,0 bars
Env. Débit de gaz de 120 à 130 L/min
Env. Post-flux recommandé de 80 secondes
Options de câble de 6 m et 12 m
La plate-forme de consommables PT80 prend en charge plusieurs plages de courant de coupe ainsi que des configurations de coupe par contact et de gougeage.
PT 100 100A Non-HF Torche de découpe plasma manuelle
Le PT 100 est le modèle portable le plus récent actuellement inclus dans la catégorie PT Series .
La plateforme de produits actuelle est conçue autour de :
Courant nominal 100A
Cycle de service de 60 %
Non-HF / départ en contre-attaque
Fonctionnement Air / N₂
Env. Pression de gaz de 4,5 à 5,0 bars
Env. Débit de gaz 200 L/min
Env. Post-flux recommandé de 100 secondes
Configurations de câbles de 6 m et 12 m
La famille PT 100 comprend plusieurs plages de courant de pointe de coupe, des consommables de coupe par contact, des pièces liées au gougeage et plusieurs configurations de connexion arrière.
L'épaisseur de coupe spécifique doit être basée sur la source d'énergie plasma complète plutôt que sur la torche seule.
PT M CNC et torches de coupage plasma mécanisées
Les modèles PT M sont conçus pour un montage fixe sur des tables plasma CNC et des systèmes de découpe automatisés.
Contrairement aux torches manuelles PT , les torches machines utilisent une géométrie droite orientée machine et sont contrôlées via la source d'énergie plasma et le système CNC .
PTM60 60A Non-HF CNC Torche de découpe plasma
Le PTM60 est conçu pour les systèmes plasma mécanisés 60A compatibles.
Les spécifications actuelles incluent :
Courant nominal 60A
Cycle de service de 60 %
Non-HF / départ en contre-attaque
Fonctionnement Air / N₂
Env. Pression du gaz de 4,4 à 5,0 bars
Env. Débit de gaz de 120 à 130 L/min
Env. Post-flux recommandé de 55 secondes
Câble de torche standard de 6 m
Le PTM60 doit être traité comme un produit de torche machine plutôt que comme une torche manuelle PT60 avec une poignée différente.
CNC les acheteurs doivent confirmer la tête de la machine, les dimensions du corps de la torche, le connecteur arrière et l'interface de commande avant de commander.
PTM100 100A Non-HF CNC Torche de découpe plasma
Le PTM100 est le modèle CNC le plus actuel de la catégorie actuelle PT Series .
Les spécifications actuelles incluent :
Courant nominal 100A
Cycle de service de 60 %
Non-HF / départ en contre-attaque
Fonctionnement Air / N₂
Env. Pression de gaz de 4,5 à 5,0 bars
Env. Débit de gaz 200 L/min
Env. Post-flux recommandé de 100 secondes
Câble standard de 6 m
Des agencements de câbles intégrés, séparés, à adaptateur central et coaxiaux sont disponibles en fonction de la configuration.
La famille de consommables PTM100 comprend également plusieurs pointes de coupe, électrodes, diffuseurs et blindages spécifiques au courant.
PT contre PT Torches de coupage plasma M
La distinction la plus importante au sein du PT Series est la différence entre les torches portables PT et les torches machines PT M.
Caractéristique
PT Torches manuelles
PT Torches machines M
Opération
Manuel / portable
CNC / Mécanisé
Géométrie de la torche
Torche à main
Torche machine droite
Démarrer le contrôle
Contrôle opérateur/source d'alimentation
CNC / machine contrôlée
Montage
Ordinateur de poche
Porte-torche fixe
Hauteur de la torche
Contrôlé par l'opérateur
CNC / THC contrôlé
Utilisation principale
Fabrication et réparation manuelles
Production automatisée
Modèles actuels
PT20 / PT40 / PT60 / PT80 / PT 100
PTM60 / PTM100
Ne choisissez pas entre les torches PT et PT M en fonction uniquement de l'ampérage.
Une torche manuelle PT60 et une torche machine PTM60 peuvent partager une architecture de consommables associée tout en utilisant des têtes de torche, des corps et des agencements de commande complets différents.
Pourquoi choisir une torche à plasma Non-HF PT Series ?
Le PT Series est conçu pour les systèmes de coupage plasma compatibles qui ne reposent pas sur un allumage haute fréquence conventionnel.
Non-HF Architecture de démarrage
Un système non HF évite le circuit d'allumage haute fréquence conventionnel utilisé par les torches à plasma HF .
Selon le modèle, le PT Series peut utiliser des dispositions de démarrage à arc pilote ou à frappe arrière.
Pertinent pour les environnements électroniques et CNC
Les systèmes Non-HF évitent l'impulsion de démarrage HF générée par les torches haute fréquence conventionnelles.
Cela peut être pertinent dans les environnements de découpe contenant :
CNC contrôles
Ordinateurs
Entraînements à moteur
Systèmes de mesure électroniques
Équipement d'automatisation
Cependant, le démarrage non HF seul ne garantit pas la compatibilité avec une machine CNC .
La source d’alimentation complète et l’architecture de contrôle doivent toujours correspondre.
Les torches HF et Non-HF ne sont pas interchangeables
Une torche non HF PT ne doit pas remplacer une torche HF uniquement parce que la valeur nominale actuelle ou le connecteur semble similaire.
Le système de démarrage doit correspondre à la source d'alimentation plasma.
Comment choisir la bonne torche à plasma PT Series
La sélection correcte de la torche nécessite plus que l’adaptation de l’ampérage.
Confirmer l'opération manuelle ou CNC
Choisissez un modèle PT pour la découpe à la main.
Choisissez un modèle PT M pour une découpe CNC ou une machine fixe.
Confirmez le courant de la source d'alimentation plasma
Les classements actuels de PT Series incluent :
20A
40A
60A
80A
100A
Sélectionnez une torche dont la valeur nominale vérifiée correspond à la plage de fonctionnement prévue.
Confirmer Non-HF Compatibilité de démarrage
La source d'alimentation plasma doit prendre en charge l'architecture de démarrage spécifique de style PT .
Confirmer l'arc pilote ou la conception de frappe arrière
La technologie de démarrage varie selon le modèle.
Ne présumez pas que toutes les torches non HF PT utilisent exactement le même mécanisme de démarrage interne.
Confirmez la connexion arrière
Selon le modèle, les configurations peuvent inclure :
Connexion directe
1/4G
Connexion intégrée
Connexion séparée
Adaptateur central
OEM - connexion spécifique
Câble coaxial
Confirmer le câblage de commande
Différents modèles PT et interfaces machine peuvent utiliser :
Commande à 2 fils
Commande à 4 fils
Arrangements coaxiaux
Le circuit de contrôle doit correspondre à la source d'alimentation plasma.
PT Series Systèmes consommables rétro-attaquants
Plusieurs modèles M PT et PT M à rendement plus élevé utilisent des architectures de consommables rétro-frappantes.
Dans une torche à rétro-amorçage, le mouvement interne entre l'électrode et la buse fait partie de la séquence de démarrage de l'arc pilote.
Pour un fonctionnement fiable, les composants suivants doivent être traités comme un système adapté :
Électrode
Astuce de coupe
Diffuseur
Bouclier
Tête de torche
Ne combinez pas de consommables standard et de contre-attaque à moins que la combinaison spécifique n'ait été vérifiée.
PT Series Conseils de coupe par plage actuelle
L'une des caractéristiques techniques les plus importantes du PT Series est la disponibilité de pointes de coupe spécifiques au modèle pour différentes gammes actuelles.
Selon le modèle de torche, INWELT propose des pointes de coupe pour les configurations à courant faible et élevé.
Par exemple, les familles de consommables PT80 et PT 100 comprennent plusieurs diamètres de buses correspondant à différentes plages de courant de fonctionnement.
Les pages finales des produits individuels doivent identifier :
sur les champs de données à publier
Informations
INWELT Code
Numéro de pièce exact
Référence
Numéro de référence croisée
Diamètre de la pointe
mm
Plage actuelle
UN
Modèle de torche
PT / PT Modèle M
Processus
Découpe / Découpe par contact / Gougeage
Type de départ
Standard / Contre-attaque
Ce type de données de première partie sur les pièces est particulièrement précieux pour les distributeurs et les acheteurs du marché secondaire.
PT Series Électrodes, diffuseurs et boucliers
Le PT Series est pris en charge par un vaste système de consommables de remplacement.
Selon le modèle de torche, les composants disponibles incluent :
Électrodes standards
Électrodes de frappe arrière
Électrodes étendues
Diffuseurs de gaz
Composants tourbillonnants
Conseils de coupe standards
Conseils de coupe de contact
Conseils étendus
Buses extérieures
Boucliers
Consommables de gougeage
Joints toriques
Têtes de torche
Les composants exacts doivent toujours être adaptés au modèle spécifique et à la gamme actuelle.
Coupe standard, coupe par contact et gougeage
Certains modèles PT Series prennent en charge plusieurs processus plasma.
Coupe standard
La découpe standard utilise la pointe de découpe et la pile frontale appropriées pour la découpe normale des plaques.
Contacter Découpe
Les plates-formes PT sélectionnées incluent des consommables de coupe de contact.
Utilisez uniquement la combinaison de blindage et de pointe conçue pour le fonctionnement par contact.
Gougeage au plasma
Les familles PT à courant plus élevé peuvent inclure des composants de gougeage pour :
Enlèvement de soudure
Gougeage arrière
Suppression des défauts
Préparation conjointe
Réparation et reprise
La source d'énergie plasma doit également prendre en charge le processus sélectionné.
PT Series Options de connecteur et de câble
Différentes sources d'énergie plasma utilisent différentes interfaces de torche.
Selon le modèle, les configurations INWELT PT Series peuvent inclure :
Assemblages de câbles directs
Connexions 1/4G
Connexions intégrées
Connexions séparées
Adaptateurs centraux
Commande à 2 fils
Commande à 4 fils
Câbles coaxiaux machine-torche
Câbles de 4 m
Câbles de 6 m
Câbles de 12 m
Pour les commandes de remplacement, envoyez des photographies du connecteur de torche et de la fiche de commande existants.
C'est plus fiable que de sélectionner une torche uniquement en fonction de son ampérage ou de son apparence extérieure.
Comment vérifier la compatibilité du coupeur plasma PT Series
Une torche PT n'est pas automatiquement compatible avec tous les découpeurs plasma portant le même ampérage.
Avant de commander, confirmez :
Évaluation de la source d'alimentation
La torche doit fonctionner dans sa plage de courant vérifiée.
Démarrage de l'architecture
La machine doit prendre en charge le système requis non- HF , à arc pilote ou à contre-attaque.
Connecteur arrière
Le raccordement électricité/gaz doit correspondre.
Câblage de déclenchement ou de commande
Les torches manuelles et mécaniques peuvent utiliser des circuits de commande différents.
Circuit à arc pilote
L'architecture à arc pilote doit être compatible avec la source d'alimentation.
Besoins en gaz
La pression et le débit varient considérablement entre PT20 , PT40 , PT60 , PT80 et PT 100.
N'appliquez pas la spécification de gaz d'un modèle à l'ensemble PT Series .
PT Série M CNC Intégration
PTM60 et PTM100 sont conçus pour la découpe contrôlée par machine.
Pour l'intégration CNC , confirmez :
Dimensions du corps de la torche machine
Diamètre de montage de la torche
Zone de serrage utilisable
Routage des leads
Signal de départ
Signal arc-ok
Interface de contrôle de la hauteur de la torche
Connexion à une source d'alimentation plasma
INWELT devrait publier des dessins dimensionnels pour chaque torche machine PT M, car ces données d'installation de première partie sont très utiles pour les CNC fabricants de machines et intégrateurs de systèmes.
PT Torches M et contrôle de la hauteur de la torche
Un système plasma CNC peut utiliser un contrôle automatique de la hauteur de la torche.
Les méthodes possibles incluent :
THC de tension d'arc
Détection à tête flottante
Détection mécanique de la hauteur initiale
Autres systèmes compatibles
La disposition exacte du THC dépend de la source d'alimentation plasma et du contrôleur CNC .
Ne publiez pas un seul réglage universel de tension d'arc ou de hauteur de coupe pour l'ensemble de la gamme PT M.
Quels métaux les torches à plasma PT Series peuvent-elles couper ?
Lorsqu'elles sont connectées à une source d'alimentation plasma compatible, les torches PT Series peuvent couper des matériaux électriquement conducteurs, notamment :
Acier doux
Acier au carbone
Acier inoxydable
Aluminium
Cuivre
Laiton
Acier galvanisé
La vitesse de découpe réelle, la qualité des bords et l'épaisseur pratique du matériau dépendent du système de découpe plasma complet.
Quelle épaisseur une torche à plasma PT Series peut-elle couper ?
Il n'existe pas de spécification unique d'épaisseur de coupe qui s'applique à l'ensemble PT Series .
La capacité de coupe réelle dépend de :
Source d'énergie plasma
Modèle de torche
Puissance d'entrée
Matériel
Courant de coupe
Diamètre de la pointe
Pression du gaz
Débit de gaz
Vitesse de déplacement
Hauteur ou distance de la torche
État des consommables
Qualité de bord requise
Les données de découpe professionnelles doivent distinguer :
Capacité de coupe recommandée
Épaisseur de matériau pouvant être découpée de manière productive avec une qualité de bord appropriée.
Capacité de coupe maximale
Matériau plus épais qui peut toujours être coupé à vitesse réduite.
Capacité d'indemnité de départ
L'épaisseur maximale du matériau pouvant être séparé, généralement avec une qualité de bord inférieure.
Utilisez des données testées spécifiques au modèle plutôt qu'une revendication d'épaisseur universelle PT Series .
Créer des graphiques de coupe INWELT PT Series spécifiques au modèle
INWELT devrait développer des tableaux de découpe de première partie pour les combinaisons individuelles de torche et de source d'alimentation à plasma.
Les données de tests vérifiés de première partie sont plus utiles que les affirmations génériques sur la capacité de coupe.
Applications manuelles PT Series
PT20 , PT40 , PT60 , PT80 et PT 100 sont conçus pour les applications de découpe manuelle telles que :
Fabrication générale
Réparation de métaux
Entretien des machines
Réparation automobile
Matériel agricole
Matériel de chantier
Découpe en atelier
Entretien sur le terrain
Découpe de plaques
Réparation de soudure
Le modèle correct doit être sélectionné en fonction de la source d'alimentation plasma réelle et du courant requis.
CNC PT Applications de la série M
PTM60 et PTM100 sont conçus pour les applications mécanisées telles que :
CNC tables de découpe plasma
Découpe de profil automatisée
Production de tôle
Fabrication structurelle
Composants de machines
Composants de matériel agricole
Meubles en métal
Cellules de production industrielle
Traitement automatisé des métaux
Pour une utilisation CNC , le montage de la torche, l'interface de commande et le routage des câbles doivent être confirmés avant l'installation.
PT Series Maintenance et inspection des consommables
Un entretien régulier permet de maintenir un démarrage fiable et une coupe constante.
Inspecter l'électrode
Remplacez une électrode trop usée avant qu'elle ne contribue à un démarrage difficile ou à un endommagement de la buse.
Inspectez la pointe de coupe
Vérifiez :
Orifice élargi
Ouverture de buse ovale
Dommages causés par les brûlures
Forte contamination
Inspecter le diffuseur
Gardez les passages de gaz propres.
Remplacez les composants endommagés ou déformés par la chaleur.
Inspecter les boucliers et les buses extérieures
Remplacez les pièces avant fissurées ou brûlées.
Inspecter les fils de la torche
Vérifiez :
Abrasion
Coupes
Dommages causés par la chaleur
Des virages serrés
Raccords lâches
Inspecter le montage de la torche machine
Pour les modèles PT M, inspectez également le porte-torche, la perpendiculaire et le cheminement des câbles.
Problèmes de coupe courants PT Series
Démarrage d'arc difficile
Vérifier:
État de l'électrode
Astuce de coupe
Compatibilité du système de démarrage
Pression du gaz
Connexion au travail
Connecteur arrière
Scories excessives
Vérifier:
Vitesse de coupe
Actuel
Épaisseur du matériau
Débit de gaz
Hauteur d'écartement ou de torche
État des consommables
Biseau excessif
Vérifier:
Astuce de coupe
Angle ou perpendiculaire de la torche
Hauteur de coupe
Vitesse de déplacement
Distribution de gaz
Durée de vie courte des consommables
Les causes possibles incluent :
Air humide ou contaminé
Combinaison pointe/courant incorrecte
Perçage excessif
Distance de la torche incorrecte
Électrode usée
Le dépannage doit toujours être basé sur le modèle M spécifique PT ou PT .
PT Series pour les distributeurs et l'approvisionnement du marché secondaire
Le PT Series prend en charge à la fois les ventes complètes de torches et la demande récurrente du marché secondaire.
Un programme de distributeur professionnel peut inclure :
Lampes de poche complètes
Complétez CNC torches machines
Conseils de coupe
Électrodes
Diffuseurs
Boucliers
Consommables de gougeage
Têtes de torche
Poignées
Assemblages de câbles
Adaptateurs centraux
Composants de réparation
Kits de consommables
Les numéros de pièces exacts INWELT aident les distributeurs à gérer plus précisément les stocks et la compatibilité des remplacements.
OEM PT Series Fabrication de torches de découpe plasma par INWELT
INWELT fournit PT Series torches de coupage plasma et composants de remplacement aux clients professionnels B2B, notamment :
Fabricants de découpeurs plasma
CNC fabricants de machines à plasma
Marques d'équipement de soudage et de coupage
CNC intégrateurs de systèmes
Importateurs
Distributeurs
Grossistes
Fournisseurs industriels
Entreprises de consommables du marché secondaire
Les configurations OEM et ODM peuvent être évaluées en fonction de la source d'alimentation plasma, du système de démarrage, du marché cible et de l'interface requise.
OEM et options de marque privée
La personnalisation peut inclure :
Image de marque du client
Étiquettes de produits
Marquage des poignées
Configuration machine-torche
Longueur du fil de la torche
Connecteur arrière
Câblage de commande
Adaptateur central
Kits de consommables
Emballage de marque privée
Etiquettes techniques
Exigences relatives aux codes-barres et aux cartons
Pour les projets OEM , fournissez la source d'alimentation plasma cible, le courant requis, l'architecture de démarrage, les exigences en matière de connecteurs et la quantité de commande estimée.
Pourquoi se procurer des PT Series torches à plasma auprès de INWELT ?
Le INWELT PT Series combine plusieurs valeurs nominales de courant, configurations de torches portables et de machines, consommables de remplacement et options de connexion au sein d'une famille de produits non HF .
La catégorie actuelle couvre :
Torche manuelle 20A
Torche manuelle 40A
Torche manuelle 60A
Torche manuelle 80A
Torche manuelle 100A
Torche machine 60A CNC
Torche machine 100A CNC
Dispositions multiples de câbles et de connecteurs
Familles de consommables spécifiques au modèle
Composants de coupe par contact et de gougeage sur modèles sélectionnés
OEM et options de marque privée
Pour les fabricants d'équipements, les distributeurs et les importateurs, l'approvisionnement en modèles de torches et composants de rechange associés auprès d'un seul fournisseur peut simplifier les achats, les stocks et l'assistance technique.
Foire aux questions sur les torches de découpe plasma PT Series
Qu'est-ce que le INWELT PT Series ?
Le PT Series est une famille de torches de coupage plasma non HF conçues pour les applications manuelles et CNC /mécanisées.
Quels modèles PT Series sont des torches manuelles ?
Les modèles manuels actuels sont :
PT20
PT40
PT60
PT80
PT 100
Quels modèles PT Series sont des torches machines CNC ?
Les modèles actuels de torches-machines sont :
PTM60
PTM100
Quelles sont les évaluations actuelles disponibles ?
La catégorie actuelle PT couvre les valeurs nominales des torches d'environ 20 A à 100 A..
Vérifiez chaque page de produit pour connaître le cycle de service exact et les spécifications de fonctionnement.
Les torches PT Series utilisent-elles l'allumage HF ?
Non.
Le PT Series actuel est positionné autour des systèmes de démarrage non HF.
L’architecture exacte de l’arc pilote ou de la frappe arrière varie selon le modèle.
Les torches PT et PT M sont-elles interchangeables ?
Non.
Les modèles PT sont principalement portables, tandis que les modèles PT M sont destinés à un fonctionnement fixe CNC ou mécanisé.
Certains consommables peuvent être liés, mais les ensembles de torches complets ne sont pas automatiquement interchangeables.
Quel gaz de procédé le PT Series utilise-t-il ?
Les modèles PT actuels utilisent des configurations Air/N₂.
La pression et le débit du gaz varient considérablement selon le modèle.
Quelles longueurs de câbles sont disponibles ?
Selon le modèle, les configurations actuelles incluent des câbles de 4 m, 6 m et 12 m.
Les torches PT Series peuvent-elles être utilisées sur n'importe quel découpeur plasma de type CUT ?
Non.
L'ampérage seul ne suffit pas.
L'architecture de démarrage, le connecteur arrière, le circuit d'arc pilote, le câblage de commande et les exigences en matière de gaz doivent également correspondre.
Les torches PT Series peuvent-elles couper l'acier inoxydable ?
Oui, lorsqu'il est utilisé avec une source d'alimentation plasma compatible et des paramètres appropriés.
Les torches PT Series peuvent-elles couper l'aluminium ?
Oui.
L'aluminium est électriquement conducteur et peut être découpé au plasma à l'aide d'un système plasma approprié.
Quelle épaisseur une torche PT Series peut-elle couper ?
Il n’existe pas de valeur d’épaisseur unique pour la série complète.
La capacité de coupe dépend de la torche spécifique, de la source d'alimentation, du matériau, du courant, des consommables et des paramètres de coupe.
Des consommables de remplacement sont-ils disponibles ?
Oui.
INWELT fournit des pointes de coupe, des électrodes, des diffuseurs, des boucliers, des têtes de torche, des câbles et des composants de remplacement associés pour les configurations PT Series prises en charge.
Est-ce que INWELT propose OEM PT Series torches à plasma ?
Oui.
Des configurations OEM/ODM , de marque privée, de connecteurs, de câbles et de kits de consommables sont disponibles pour les fabricants d'équipements qualifiés, les intégrateurs CNC , les distributeurs et les importateurs.
Demander un devis pour des torches de découpe plasma INWELT PT Series
Pour une confirmation plus rapide du modèle et de la compatibilité, fournissez :
Fabricant et modèle de découpeur plasma
Courant de sortie nominal
Modèle de torche existant
Application manuelle ou CNC
Type de système de démarrage
Photographies du connecteur principal
Photographies de l'arc pilote ou du connecteur de commande
Longueur de fil requise
Consommables requis
Quantité d'achat estimée
INWELT ou marque privée
INWELT peut alors recommander la configuration de torche M PT ou PT appropriée pour votre système de coupage plasma.
Ce site Web utilise des cookies et des technologies similaires (« cookies »). Sous réserve de votre consentement, nous utiliserons des cookies analytiques pour suivre le contenu qui vous intéresse, et des cookies marketing pour afficher des publicités basées sur vos centres d'intérêt. Pour ces mesures, nous faisons appel à des prestataires tiers qui peuvent également utiliser les données à leurs propres fins.
Vous donnez votre consentement en cliquant sur « Tout accepter » ou en appliquant vos paramètres individuels. Vos données peuvent alors également être traitées dans des pays tiers en dehors de l'UE, comme les États-Unis, qui ne disposent pas d'un niveau de protection des données correspondant et où, notamment, l'accès des autorités locales ne peut pas être efficacement empêché. Vous pouvez à tout moment révoquer votre consentement avec effet immédiat. Si vous cliquez sur « Tout refuser », seuls les cookies strictement nécessaires seront utilisés.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių