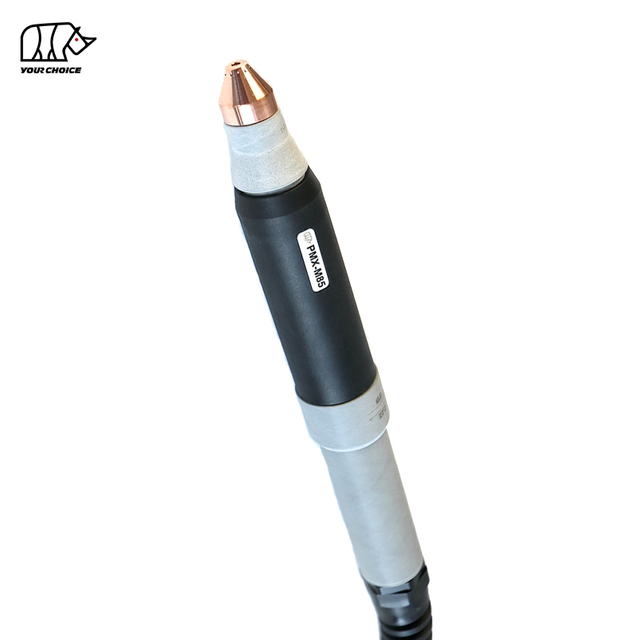
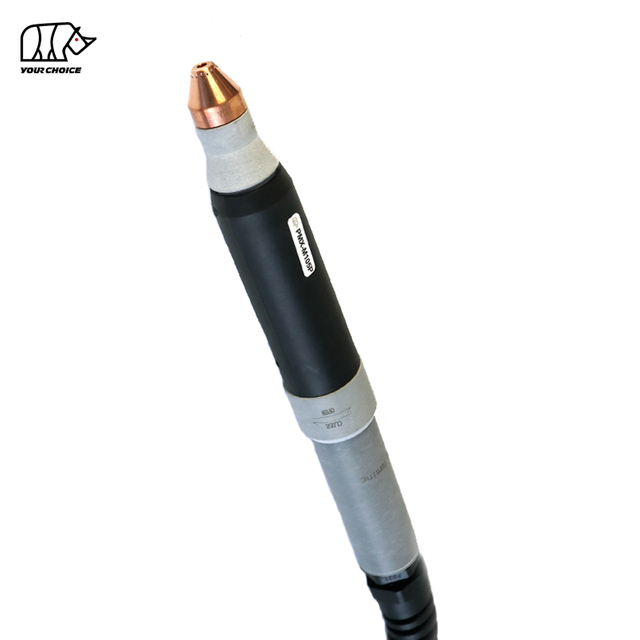
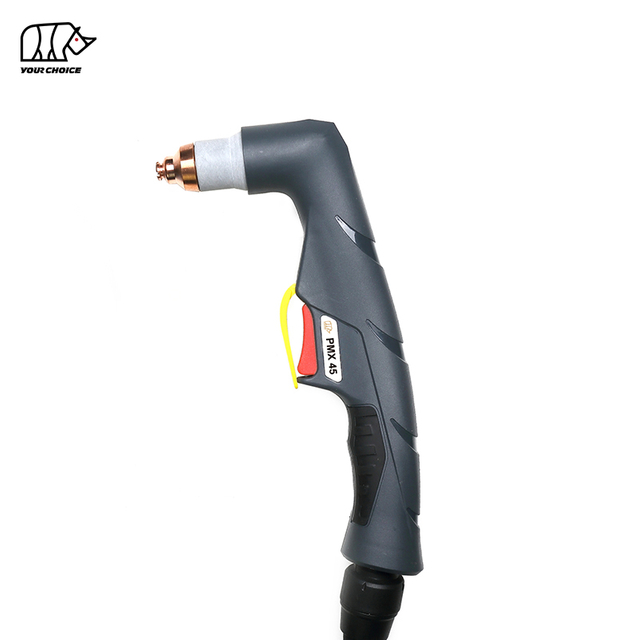
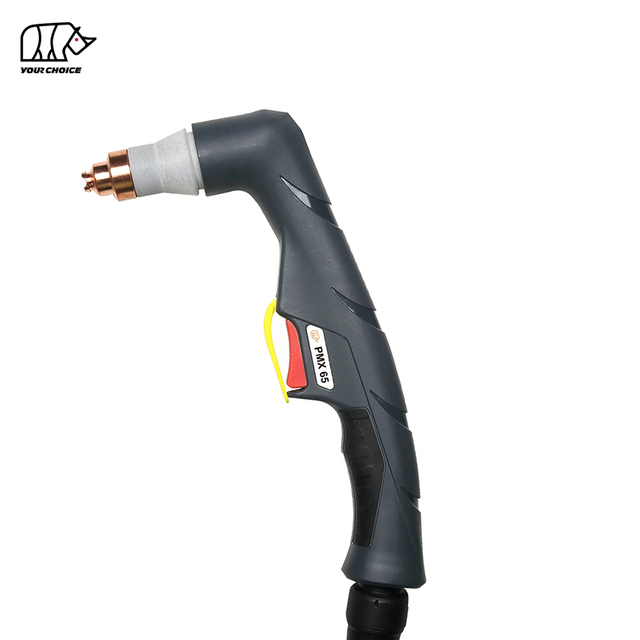
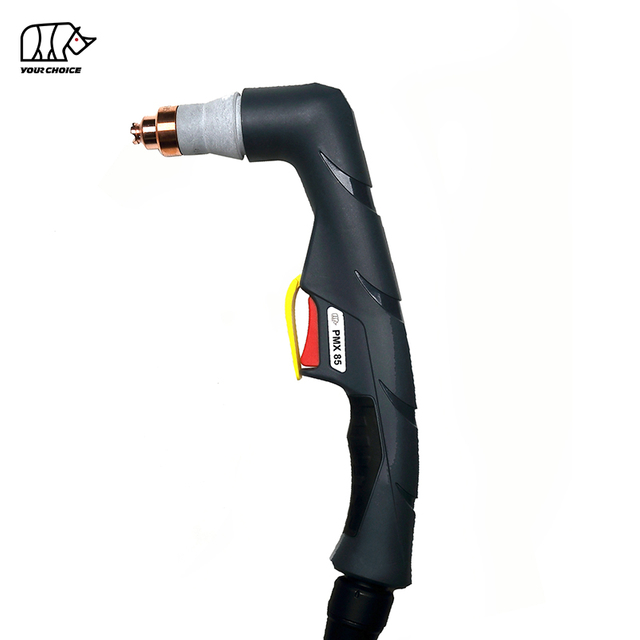
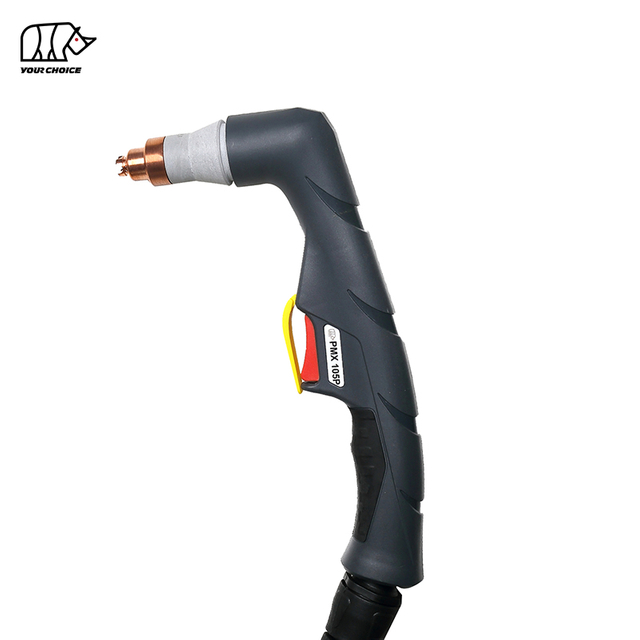
Torches de découpe plasma non HF série PMX pour découpe manuelle et CNC
La série INWELT PMX est une famille de torches de coupage plasma non haute fréquence refroidies par air, conçues pour les applications professionnelles de découpe manuelle et mécanisées CNC.
La gamme actuelle comprend deux groupes de produits principaux :
Torches manuelles/portatives
PMX45 – 45A
PMX65 – 65A
PMX85 – 85A
PMX105 – 105A
Torches CNC / Mécanisées
PMX-M45 – 45A
PMX-M65 – 65A
PMX-M85 – 85A
PMX-M105 – 105A
La série utilise Air/N₂ comme gaz de procédé et prend en charge plusieurs niveaux de courant de coupe, configurations de consommables, assemblages de câbles et connexions arrière.
Les torches manuelles et machines doivent être traitées comme des configurations de produits distinctes, même lorsqu'elles partagent des consommables associés.
Comparaison des modèles de la série INWELT PMX
| du modèle Courant |
Fonctionnement |
primaire |
Cycle de service |
de démarrage |
Gaz |
Plomb standard |
| PMX45 |
Manuel |
45A |
60% |
Hors HF |
Air/N₂ |
6 m |
| PMX65 |
Manuel |
65A |
60% |
Hors HF |
Air/N₂ |
6 m |
| PMX85 |
Manuel |
85A |
60% |
Hors HF |
Air/N₂ |
6 m |
| PMX105 |
Manuel |
105A |
60% |
Hors HF |
Air/N₂ |
6 m |
| PMX-M45 |
CNC / Machines |
45A |
60% |
Hors HF |
Air/N₂ |
6 m |
| PMX-M65 |
CNC / Machines |
65A |
60% |
Hors HF |
Air/N₂ |
6 m |
| PMX-M85 |
CNC / Machines |
85A |
60% |
Hors HF |
Air/N₂ |
6 m |
| PMX-M105 |
CNC / Machines |
105A |
60% |
Hors HF |
Air/N₂ |
6 m |
Les valeurs ci-dessus représentent le positionnement actuel principal de la gamme INWELT PMX actuelle.
Les variantes à courant plus élevé telles que le PMX45P ou le PMX105P doivent être traitées comme des produits distincts uniquement lorsque leurs spécifications techniques ont été vérifiées de manière indépendante.
Torches de découpe plasma manuelles PMX
La gamme portative PMX est conçue pour la fabrication, la réparation, la maintenance et le coupage plasma manuel industriel.
Les modèles actuels incluent :
Les torches manuelles comprennent une poignée, une gâchette et un système de consommables frontaux conçus pour une coupe contrôlée par l'opérateur.
Sélectionnez le modèle en fonction :
Torche de découpe plasma manuelle PMX45 45A
Le PMX45 est le modèle portable le moins actuel de la série PMX actuelle.
Les spécifications INWELT actuelles incluent :
Courant nominal primaire de 45 A
Cycle de service de 60 %
Démarrage d'arc non HF
Gaz de procédé Air / N₂
Env. Pression de gaz de 5,0 bars
Env. Débit de gaz 160 L/min
Env. Post-flux recommandé de 60 secondes
Câble de torche standard de 6 m
Plusieurs options de connecteur arrière
Les configurations de connexion actuelles peuvent inclure :
Le PMX45 convient aux applications générales de fabrication, de réparation et de coupe de métaux à faible courant lorsqu'il est connecté à une source d'alimentation plasma compatible.
Torche de découpe plasma manuelle PMX65 65A
Le PMX65 offre une capacité de courant supplémentaire tout en conservant le même concept de plate-forme PMX non HF.
Les spécifications actuelles incluent :
Courant nominal 65A
Cycle de service de 60 %
Démarrage non HF
Gaz de procédé Air / N₂
Env. Pression de gaz de 5,0 bars
Env. Débit de gaz 185 L/min
Env. Post-flux recommandé de 60 secondes
Câble standard de 6 m
La plateforme de consommables PMX65 prend en charge les configurations de coupe à faible courant et à haut rendement, notamment les pointes de coupe 45 A et 65 A.
Cela permet à la torche d'être configurée en fonction du courant de fonctionnement réel plutôt que d'utiliser une taille de buse pour chaque application.
Torche de découpe plasma manuelle PMX85 85A
Le PMX85 est conçu pour le découpage plasma manuel professionnel à courant plus élevé.
Les spécifications INWELT actuelles incluent :
Courant nominal 85A
Cycle de service de 60 %
Démarrage d'arc non HF
Gaz de procédé Air / N₂
Env. Pression de gaz de 5,0 bars
Env. Débit de gaz 230 L/min
Env. Post-flux recommandé de 80 secondes
Câble standard de 6 m
La famille de consommables actuelle couvre :
Les diamètres de buse typiques correspondants sont approximativement :
45A – Ø0,9mm
65A – Ø1,1 mm
85A – Ø1,3 mm
Utilisez toujours la combinaison de pointe et de blindage vérifiée pour le courant sélectionné.
Torche de découpe plasma manuelle PMX105 105A
Le PMX105 est le modèle portable standard le plus récent de la série PMX actuelle.
Il doit être positionné principalement comme un produit 105A , distinct de toute configuration PMX105P à courant plus élevé.
Les spécifications INWELT actuelles incluent :
Courant nominal primaire de 105 A
Cycle de service de 60 %
Démarrage d'arc non HF
Gaz de procédé Air / N₂
Env. Pression du gaz de 5,0 à 5,5 bars
Env. Débit de gaz de 255 L/min
Env. Post-flux recommandé de 120 secondes
Câble standard de 6 m
La famille de produits actuelle comprend des consommables de coupe pour plusieurs plages de courant jusqu'à 105 A.
Une pointe de Ø1,5 mm est utilisée comme configuration de coupe actuelle à pleine puissance de 105 A.
Ne traitez pas automatiquement les consommables liés au 125A comme la norme PMX105.
Torches de découpe CNC et plasma mécanisées PMX-M
Les modèles PMX-M sont des versions machine-torche dédiées conçues pour :
Tables plasma CNC
Découpe de profil automatisée
Systèmes de traitement des plaques
Fabrication mécanisée
Cellules de découpe de production
Les modèles actuels incluent :
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Les torches machines utilisent une configuration à corps droit destinée à un montage fixe plutôt qu'à un fonctionnement portatif.
Torche de découpe plasma CNC PMX-M45 45A
Le PMX-M45 est le modèle mécanisé le moins courant de la gamme PMX-M actuelle.
Les spécifications actuelles incluent :
45A positionnement produit principal
Cycle de service de 60 %
Démarrage d'arc non HF
Gaz de procédé Air / N₂
Env. Pression de service de 5,0 bars
Env. Débit de gaz 160 L/min
Env. Post-flux recommandé de 60 secondes
Câble standard de 6 m
Configuration machine / torche CNC
Les configurations de torches complètes disponibles incluent actuellement :
Toute configuration PMX-M45P à courant plus élevé doit rester séparée, sauf vérification technique.
Torche de découpe plasma CNC PMX-M65 65A
Le PMX-M65 est conçu pour le coupage plasma mécanisé de classe 65A.
Les spécifications INWELT actuelles incluent :
Courant nominal 65A
Cycle de service de 60 %
Démarrage non HF
Air/N₂
Env. Pression de gaz de 5,0 bars
Env. Débit de gaz 185 L/min
Env. Post-flux recommandé de 60 secondes
Câble standard de 6 m
Les consommables actuels incluent les configurations de découpe machine 45 A et 65 A.
La pointe PRO 65A à pleine sortie utilise environ un orifice de buse de Ø1,1 mm dans le système INWELT actuel.
Torche de découpe plasma CNC PMX-M85 85A
Le PMX-M85 offre une capacité de découpe mécanisée plus élevée pour les tables CNC et le traitement automatisé des plaques.
Les spécifications INWELT actuelles incluent :
Courant nominal 85A
Cycle de service de 60 %
Démarrage non HF
Air/N₂
Env. Pression de gaz de 5,0 bars
Env. Débit de gaz 230 L/min
Env. Post-flux recommandé de 80 secondes
Câble standard de 6 m
La famille actuelle de consommables de machine comprend :
45A – environ Ø0,9 mm
65A – environ Ø1,1 mm
85A – environ Ø1,3 mm
La combinaison exacte de la pointe INWELT, du bouclier et du composant de retenue doit être confirmée pour chaque niveau actuel.
Torche de découpe plasma CNC PMX-M105 105A
Le PMX-M105 est le modèle CNC standard le plus actuel de la gamme PMX-M actuelle.
Il doit se positionner principalement comme :
PMX-M105 = Torche de découpe plasma CNC non HF 105A
Les spécifications actuelles incluent :
Courant nominal primaire de 105 A
Cycle de service de 60 %
Démarrage non HF
Air/N₂
Env. Pression du gaz de 5,0 à 5,5 bars
Env. Débit de gaz de 255 L/min
Env. Post-flux recommandé de 120 secondes
Câble standard de 6 m
Les configurations de courant de coupe associées incluent :
Tout produit PMX-M105P 125A distinct doit avoir sa propre entité de produit et sa propre page technique plutôt que d'être mélangé à la spécification standard PMX-M105.
Torche CNC PMX manuelle et PMX-M : quelle est la différence ?
La principale différence réside dans la manière dont la torche est utilisée et montée.
| Caractéristique |
Torche manuelle PMX |
Torche machine PMX-M |
| Opération |
Ordinateur de poche |
CNC / Mécanisé |
| Corps de torche |
Poignée de l'opérateur |
Corps de machine droit |
| Démarrer le contrôle |
Déclencheur de torche |
Contrôle machine/CNC |
| Montage |
Ordinateur de poche |
Porte-torche / axe Z |
| Hauteur de coupe |
Contrôlé par l'opérateur |
Contrôlé par machine |
| Modèles typiques |
PMX45 / 65 / 85 / 105 |
PMX-M45 / 65 / 85 / 105 |
N'installez pas de torche manuelle en remplacement d'une torche machine dédiée sans vérifier la configuration complète requise.
Comment choisir la bonne classe actuelle PMX
La classe de courant correcte dépend de la source d'alimentation plasma et des exigences de découpe.
PMX45 / PMX-M45
Courant primaire :
45A
PMX65 / PMX-M65
Courant primaire :
65A
PMX85 / PMX-M85
Courant primaire :
85A
PMX105 / PMX-M105
Courant primaire :
105A
Une torche à courant plus élevé ne signifie pas automatiquement qu'elle doit être utilisée à pleine puissance pour chaque coupe.
La buse, le bouclier et les autres consommables doivent être adaptés au courant de fonctionnement sélectionné.
Sélection des pointes de coupe de la série PMX par courant
Le système de consommables INWELT PMX actuel suit une approche de buse spécifique au courant.
Les relations typiques à plein courant incluent :
| Courant de coupe |
Diamètre typique de la pointe |
| 45A |
Ø0,9 mm |
| 65A |
Ø1,1 mm |
| 85A |
Ø1,3 mm |
| 105A |
Ø1,5 mm |
Le numéro de pièce exact dépend du modèle de torche, de la configuration manuelle/machine et de la famille de consommables.
Ne sélectionnez pas une pointe de découpe plasma uniquement en fonction de son apparence physique.
Pourquoi la correspondance courant-buse est importante
La buse de coupe resserre l'arc plasma.
Le diamètre de la buse affecte :
L’utilisation d’une buse à faible courant à un ampérage excessif peut entraîner :
Utilisez la buse spécifiée pour le courant sélectionné.
Électrodes série PMX
L'électrode transfère l'énergie électrique dans l'arc plasma.
La famille PMX actuelle utilise des électrodes remplaçables adaptées à la torche et à la plate-forme de consommables correspondantes.
Inspectez l’électrode pour :
Une électrode trop usée peut accélérer l’usure de la buse et réduire la fiabilité de l’amorçage de l’arc.
Anneaux tourbillonnants série PMX
L'anneau tourbillonnaire contrôle la distribution et la rotation du gaz de procédé autour de l'électrode.
Un tourbillon de gaz correct aide à stabiliser et à resserrer l’arc plasma.
Différentes classes de courant peuvent nécessiter différentes configurations d'anneaux tourbillonnants.
Ne présumez pas qu’un seul anneau de tourbillonnement est correct pour chaque processus PMX45-105.
Utilisez la relation vérifiée des consommables INWELT.
Protections pour les mains et protections pour machines
Le découpage plasma manuel et mécanisé peut nécessiter différentes configurations de bouclier frontal.
Boucliers de torche à main
Les processus manuels typiques peuvent inclure :
Couper par glisser
Coupe à distance
Gougeage
Boucliers de torche de machine
Les processus mécanisés peuvent nécessiter :
Bouclier de coupe de machine
Configuration à distance
Composants de retenue CNC
Front-end spécifique au processus
N'installez pas automatiquement un protège-main sur une torche machine ou un protège-machine sur une torche manuelle.
Consommables de coupe ou de gougeage
Certaines configurations PMX peuvent prendre en charge le gougeage au plasma lorsque les consommables appropriés sont installés.
Coupe
Les consommables de découpe sont conçus pour créer un jet de plasma étroit pour la séparation des matériaux.
Gougeage
Les consommables de gougeage créent un arc plus large pour un enlèvement de métal contrôlé.
Les applications typiques de gougeage comprennent :
Enlèvement de soudure
Suppression des défauts
Gougeage arrière
Préparation conjointe
Réparation et reprise
Utilisez la buse de gougeage et le blindage adaptés au courant sélectionné.
Démarrage d'arc plasma non HF
La série INWELT PMX actuelle est positionnée autour des systèmes d'amorçage d'arc non haute fréquence.
Cette distinction est importante pour les projets de remplacement.
Une torche PMX non HF ne doit pas automatiquement remplacer :
Avant le remplacement, confirmez :
Pourquoi le démarrage sans HF est important pour les systèmes CNC
Les systèmes plasma CNC peuvent inclure des composants électroniques sensibles tels que :
Le démarrage plasma non HF évite l’architecture d’allumage haute fréquence conventionnelle utilisée par les systèmes plasma à démarrage HF.
Cependant, le fonctionnement non HF ne garantit pas à lui seul la compatibilité CNC.
L'ensemble de la source d'alimentation, de la torche et du système de contrôle doit encore être assorti.
Exigences relatives aux gaz de procédé de la série PMX
Les torches INWELT PMX actuelles utilisent :
Air/N₂
comme options de gaz de procédé répertoriées.
Les valeurs approximatives de la catégorie actuelle sont :
| Classe actuelle |
Pression |
Débit de gaz |
| 45A |
~5,0 bars |
~160 L/min |
| 65A |
~5,0 bars |
~185 L/min |
| 85A |
~5,0 bars |
~230 L/min |
| 105A |
~5,0–5,5 bars |
~255 L/min |
Utilisez du gaz de procédé propre et sec conformément aux exigences de la source d'alimentation plasma.
L'air comprimé contaminé ou chargé d'humidité peut affecter négativement la durée de vie des consommables et l'uniformité de la coupe.
Post-écoulement recommandé pour la série PMX
Les configurations INWELT actuelles répertorient différentes périodes de post-flux recommandées en fonction de la classe de torche.
| Classe actuelle |
recommandée après le flux |
| 45A |
~60 secondes |
| 65A |
~60 secondes |
| 85A |
~80 secondes |
| 105A |
~120 secondes |
Le post-flux aide à éliminer la chaleur résiduelle de la torche et des consommables après la découpe.
Laissez la source d’alimentation terminer son cycle de refroidissement normal autant que possible.
Options de câbles et de connecteurs série PMX
La gamme PMX prend en charge plusieurs configurations de connexion arrière en fonction de la torche spécifique.
Les configurations disponibles peuvent inclure :
1/4G intégré
1/4G séparé
Adaptateur central
Adaptateur personnalisé
Commande à 2 fils
Commande à 4 fils
Câble coaxial
La compatibilité ne doit jamais être déterminée uniquement à partir de la taille du filetage ou de l’apparence du connecteur.
Confirmez l'interface complète.
Comment vérifier la compatibilité du découpeur plasma PMX
Ne sélectionnez pas une torche de remplacement uniquement parce que le découpeur plasma est étiqueté 45A, 65A, 85A ou 105A.
Confirmez ce qui suit.
Courant de sortie nominal
La source d'alimentation doit fonctionner dans la plage vérifiée de la torche et des consommables sélectionnés.
Système de démarrage d'arc
Confirmez que la machine utilise une architecture non HF compatible.
Circuit à arc pilote
La conception de l'arc pilote peut différer selon les systèmes plasma.
Connecteur arrière
Vérifier:
Câblage de commande
Les configurations manuelles et machine peuvent utiliser différents :
Fils de déclenchement
Signaux de démarrage
Interfaces CNC
Gaz de procédé
Confirmez les exigences en matière de pression et de débit.
Exigences de montage de la torche CNC PMX
Pour les torches machines PMX-M, les dimensions physiques de montage sont essentielles.
INWELT devrait publier des dessins dimensionnels de première partie montrant :
Diamètre du corps de la torche
Longueur totale de la torche
Longueur de la zone de serrage
Distance buse-pince
Sortie de câble
Dégagement minimum
Ces dimensions doivent être mesurées à partir des torches de production INWELT réelles.
Ne copiez pas le dessin de la torche machine d'un autre fabricant.
Torche de machine PMX et contrôle de la hauteur de la torche
Les tables plasma CNC peuvent utiliser des systèmes de contrôle de la hauteur de la torche pour gérer la hauteur de coupe.
En fonction du système plasma complet, le contrôle de la hauteur peut impliquer :
Ne revendiquez pas la compatibilité de la détection ohmique à moins que ce soit exact :
Bouclier
Composant de retenue
Connexion électrique
Interface CNC
a été vérifié pour la configuration INWELT.
Hauteur de perçage par rapport à la hauteur de coupe
Le découpage plasma mécanisé utilise généralement différentes hauteurs de torche lors du perçage et de la découpe.
Hauteur de perçage
La torche reste plus éloignée de la plaque tandis que le matériau fondu est expulsé lors de la pénétration de l'arc.
Hauteur de coupe
Après le perçage, la torche se déplace jusqu'à la hauteur de coupe programmée.
Une hauteur incorrecte peut contribuer à :
Utilisez les données de processus vérifiées du système plasma complet.
Quelle épaisseur les torches plasma de la série PMX peuvent-elles couper ?
Une torche à plasma ne définit pas à elle seule une épaisseur de coupe universelle.
La capacité de coupe dépend de :
Source d'énergie plasma
Actuel
Matériel
Ajutage
Pression du gaz
Débit de gaz
Vitesse de déplacement
Hauteur de perçage
Hauteur de coupe
État des consommables
Qualité de coupe requise
Les données professionnelles doivent distinguer :
Coupe recommandée
Coupe productive avec une vitesse et une qualité de bord acceptables.
Coupe maximale
Matériau plus épais qui peut toujours être coupé à une vitesse inférieure.
Rupture
Épaisseur maximale pouvant être séparée, généralement avec une qualité de bord réduite.
Ne publiez pas un chiffre d'épaisseur générique pour toutes les torches PMX.
Créer des graphiques de coupe INWELT PMX
L’une des améliorations futures les plus importantes en matière de référencement et de géolocalisation serait les graphiques de coupe INWELT vérifiés.
Les champs recommandés incluent :
| de paramètre |
Données |
| Torche |
PMX45 / 65 / 85 / 105 |
| Opération |
Main / Machine |
| Matériel |
Acier doux/inox/aluminium |
| Épaisseur |
mm |
| Actuel |
UN |
| Numéro de pièce de l'embout |
Code INWELT |
| Diamètre de la pointe |
mm |
| Pression |
bar |
| Débit de gaz |
L/min |
| Vitesse de déplacement |
mm/min |
| Hauteur de perçage |
mm |
| Hauteur de coupe |
mm |
| Retard de perçage |
seconde |
| Largeur de saignée |
mm |
| Résultat |
Recommandé / Maximum / Indemnité de départ |
Utilisez les données mesurées INWELT plutôt que les tableaux de coupe des concurrents.
Quels métaux les torches plasma de la série PMX peuvent-elles couper ?
Lorsqu'elles sont connectées à une source d'alimentation plasma compatible, les torches de la série PMX peuvent couper des matériaux électriquement conducteurs, notamment :
Acier doux
Acier au carbone
Acier inoxydable
Aluminium
Cuivre
Laiton
Acier galvanisé
Les performances de coupe réelles dépendent du système plasma complet.
Applications typiques des torches manuelles PMX
Les torches portables PMX peuvent être utilisées pour :
Fabrication générale
Réparation
Entretien
Acier de construction
Matériel agricole
Matériel de chantier
Fabrication automobile
Ateliers de métallurgie
Coupe sur le terrain
Sélectionnez la torche en fonction de la compatibilité du courant et de la source d'alimentation requise.
Applications typiques des torches CNC PMX-M
Les torches machines PMX-M sont destinées à :
Tables plasma CNC
Découpe automatisée des plaques
Découpe de profil
Production de tôle
Fabrication structurelle
Composants de machines
Cellules de découpe de production
Automatisation industrielle
L'intégration de la machine doit toujours prendre en compte les dimensions de la torche, le connecteur, le système de démarrage et l'interface de contrôle.
Consommables série PMX pour les distributeurs
La famille PMX est particulièrement adaptée aux programmes de rechange car une famille de produits comprend à la fois des torches complètes et des pièces de rechange récurrentes.
Une gamme de distributeur professionnel peut comprendre :
Le mappage exact des numéros de pièces permet de réduire les erreurs de commande.
Les consommables manuels et machines doivent être clairement séparés
Certaines configurations de mains et de machines PMX peuvent partager des consommables internes sélectionnés.
Cependant, l’ensemble du système frontal ne doit pas automatiquement être traité comme identique.
Distinguer clairement :
Ceci est particulièrement important sur les pages produits 45A, 65A, 85A et 105A.
Entretien de la série PMX
Inspecter l'électrode
Remplacez les électrodes avant qu’une érosion excessive n’affecte le démarrage de l’arc.
Inspectez la pointe de coupe
Vérifiez :
Inspectez l’anneau tourbillonnant
Remplacez les composants de distribution de gaz fissurés ou endommagés.
Inspecter le bouclier
Vérifiez :
Dommage
Obstruction
Installation incorrecte
Inspecter les joints toriques
Remplacez les joints durcis ou endommagés.
Inspecter le fil de la torche
Vérifiez :
Problèmes courants de découpe au plasma PMX
Démarrage d'arc difficile
Vérifier:
Scories excessives
Vérifier:
Vitesse de déplacement
Actuel
Hauteur de coupe
État des consommables
Débit de gaz
Biseau excessif
Vérifier:
Durée de vie courte des consommables
Les causes possibles incluent :
Dimensions de coupe CNC incohérentes
Vérifier:
Fabrication de torches à plasma OEM série PMX par INWELT
INWELT fournit des torches de coupage plasma et des consommables de la série PMX aux clients professionnels B2B, notamment :
Fabricants de sources d'énergie plasma
Fabricants de machines à plasma CNC
Marques d'équipement de soudage et de coupage
Intégrateurs de systèmes CNC
Importateurs
Distributeurs
Grossistes
Fournisseurs industriels
Marques de consommables de rechange
Les configurations OEM et ODM peuvent être développées en fonction du système plasma cible.
Options OEM et marques privées
La personnalisation peut inclure :
Image de marque du client
Étiquettes de produits
Configuration de torche manuelle ou machine
Longueur du câble
Connecteur arrière
Câblage de commande
Adaptateur central
Adaptateur personnalisé
Kits de consommables
Emballage de marque privée
Etiquettes techniques
Codes-barres et cartons
Pour les projets OEM, fournissez le modèle de source d'alimentation plasma, le courant de sortie, le système de démarrage, le connecteur, l'interface de contrôle et la quantité d'achat estimée.
Pourquoi s'approvisionner en torches plasma de la série PMX chez INWELT ?
La série INWELT PMX combine quatre classes actuelles avec des configurations de torches machines portatives et CNC.
La catégorie actuelle comprend :
PMX45
PMX65
PMX85
PMX105
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Classes de courant primaire 45A-105A
Démarrage non HF
Fonctionnement Air / N₂
Câbles de torche standard de 6 m
Consommables manuels et mécanisés
Composants de coupe et de gougeage
Plusieurs options de connecteur
Fourniture OEM et marque privée
Pour les fabricants d’équipements et les distributeurs, l’approvisionnement en torches complètes et consommables associés auprès d’un seul fabricant peut simplifier l’approvisionnement et le support après-vente.
Questions fréquemment posées sur les torches de découpe plasma de la série PMX
Quels modèles sont inclus dans la série INWELT PMX ?
La gamme actuelle comprend :
Manuel
CNC / Machines
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Les torches de la série PMX sont-elles HF ou non HF ?
La série actuelle INWELT PMX se positionne comme une famille de torches à plasma non HF.
Quelles sont les évaluations actuelles disponibles ?
Les principales classes actuelles sont :
Quelle est la différence entre PMX et PMX-M ?
Les modèles PMX sont des torches portatives/manuelles.
Les modèles PMX-M sont des torches CNC/mécanisées à corps droit.
Quel gaz la série PMX utilise-t-elle ?
La liste actuelle des configurations INWELT :
Air/N₂
comme options de gaz de procédé.
Quelle est la longueur standard du cordon de torche ?
Les configurations standards actuelles utilisent environ :
6 m
Quelle pointe coupante est utilisée pour le 45A ?
Une configuration PMX actuelle typique utilise environ :
Pointe Ø0,9 mm
Quelle pointe coupante est utilisée pour le 65A ?
Une configuration PMX actuelle typique utilise environ :
Pointe Ø1,1 mm
Quelle pointe coupante est utilisée pour le 85A ?
Une configuration PMX actuelle typique utilise environ :
Pointe Ø1,3 mm
Quelle pointe coupante est utilisée pour le 105A ?
Une configuration PMX actuelle typique utilise environ :
Pointe Ø1,5 mm
Les numéros de pièces exacts dépendent de la configuration de la torche et du processus.
Un PMX105 peut-il fonctionner à 125A ?
Le PMX105 standard doit être traité comme une torche de classe 105A.
Les composants liés au PMX105P/125A à courant plus élevé doivent être traités comme une configuration distincte, sauf vérification explicite.
Un PMX45 peut-il fonctionner à 65A ?
Le PMX45 standard doit être traité principalement comme un produit 45A.
Toute configuration PMX45P / 65A doit être vérifiée et traitée séparément.
Les consommables PMX manuels et machines sont-ils interchangeables ?
Certains consommables internes peuvent être liés, mais les protections pour les mains, les protections pour les machines et les composants frontaux spécifiques au processus peuvent différer.
Vérifiez toujours la pile complète de consommables.
Les torches PMX peuvent-elles être utilisées sur n'importe quel découpeur plasma avec le même ampérage ?
Non.
Les exigences du système de démarrage, du circuit d’arc pilote, du connecteur, du câblage de commande et du gaz doivent également correspondre.
Les torches de la série PMX peuvent-elles couper l'acier inoxydable ?
Oui, lorsqu'il est utilisé avec une source d'alimentation plasma compatible et des paramètres de processus appropriés.
Les torches de la série PMX peuvent-elles couper l'aluminium ?
Oui.
L'aluminium est électriquement conducteur et peut être découpé au plasma avec un système plasma approprié.
Quelle épaisseur une torche PMX peut-elle couper ?
Il n’existe pas d’épaisseur universelle pour la torche uniquement.
La capacité de découpe dépend du système plasma complet, du matériau, du courant de fonctionnement et des paramètres du processus.
INWELT fournit-il des torches à plasma OEM PMX ?
Oui.
Des configurations OEM/ODM, marque privée, connecteur, câble, interface de contrôle et kit de consommables sont disponibles pour les clients B2B qualifiés.
Demander un devis pour les torches de découpe plasma INWELT série PMX
Pour une sélection plus rapide des produits et une confirmation de compatibilité, fournissez :
Fabricant de source d'énergie plasma
Modèle de machine
Courant de sortie nominal
Modèle de torche existant
Application manuelle ou CNC
Type de système de démarrage
Photographie du connecteur principal
Photographie du connecteur de commande
Longueur de câble requise
Exigence de coupe ou de gougeage
Consommables requis
Quantité d'achat estimée
INWELT ou marque privée
INWELT peut alors recommander la configuration de torche, de câble, de connecteur et de consommables PMX ou PMX-M appropriée pour votre système de coupage plasma.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių