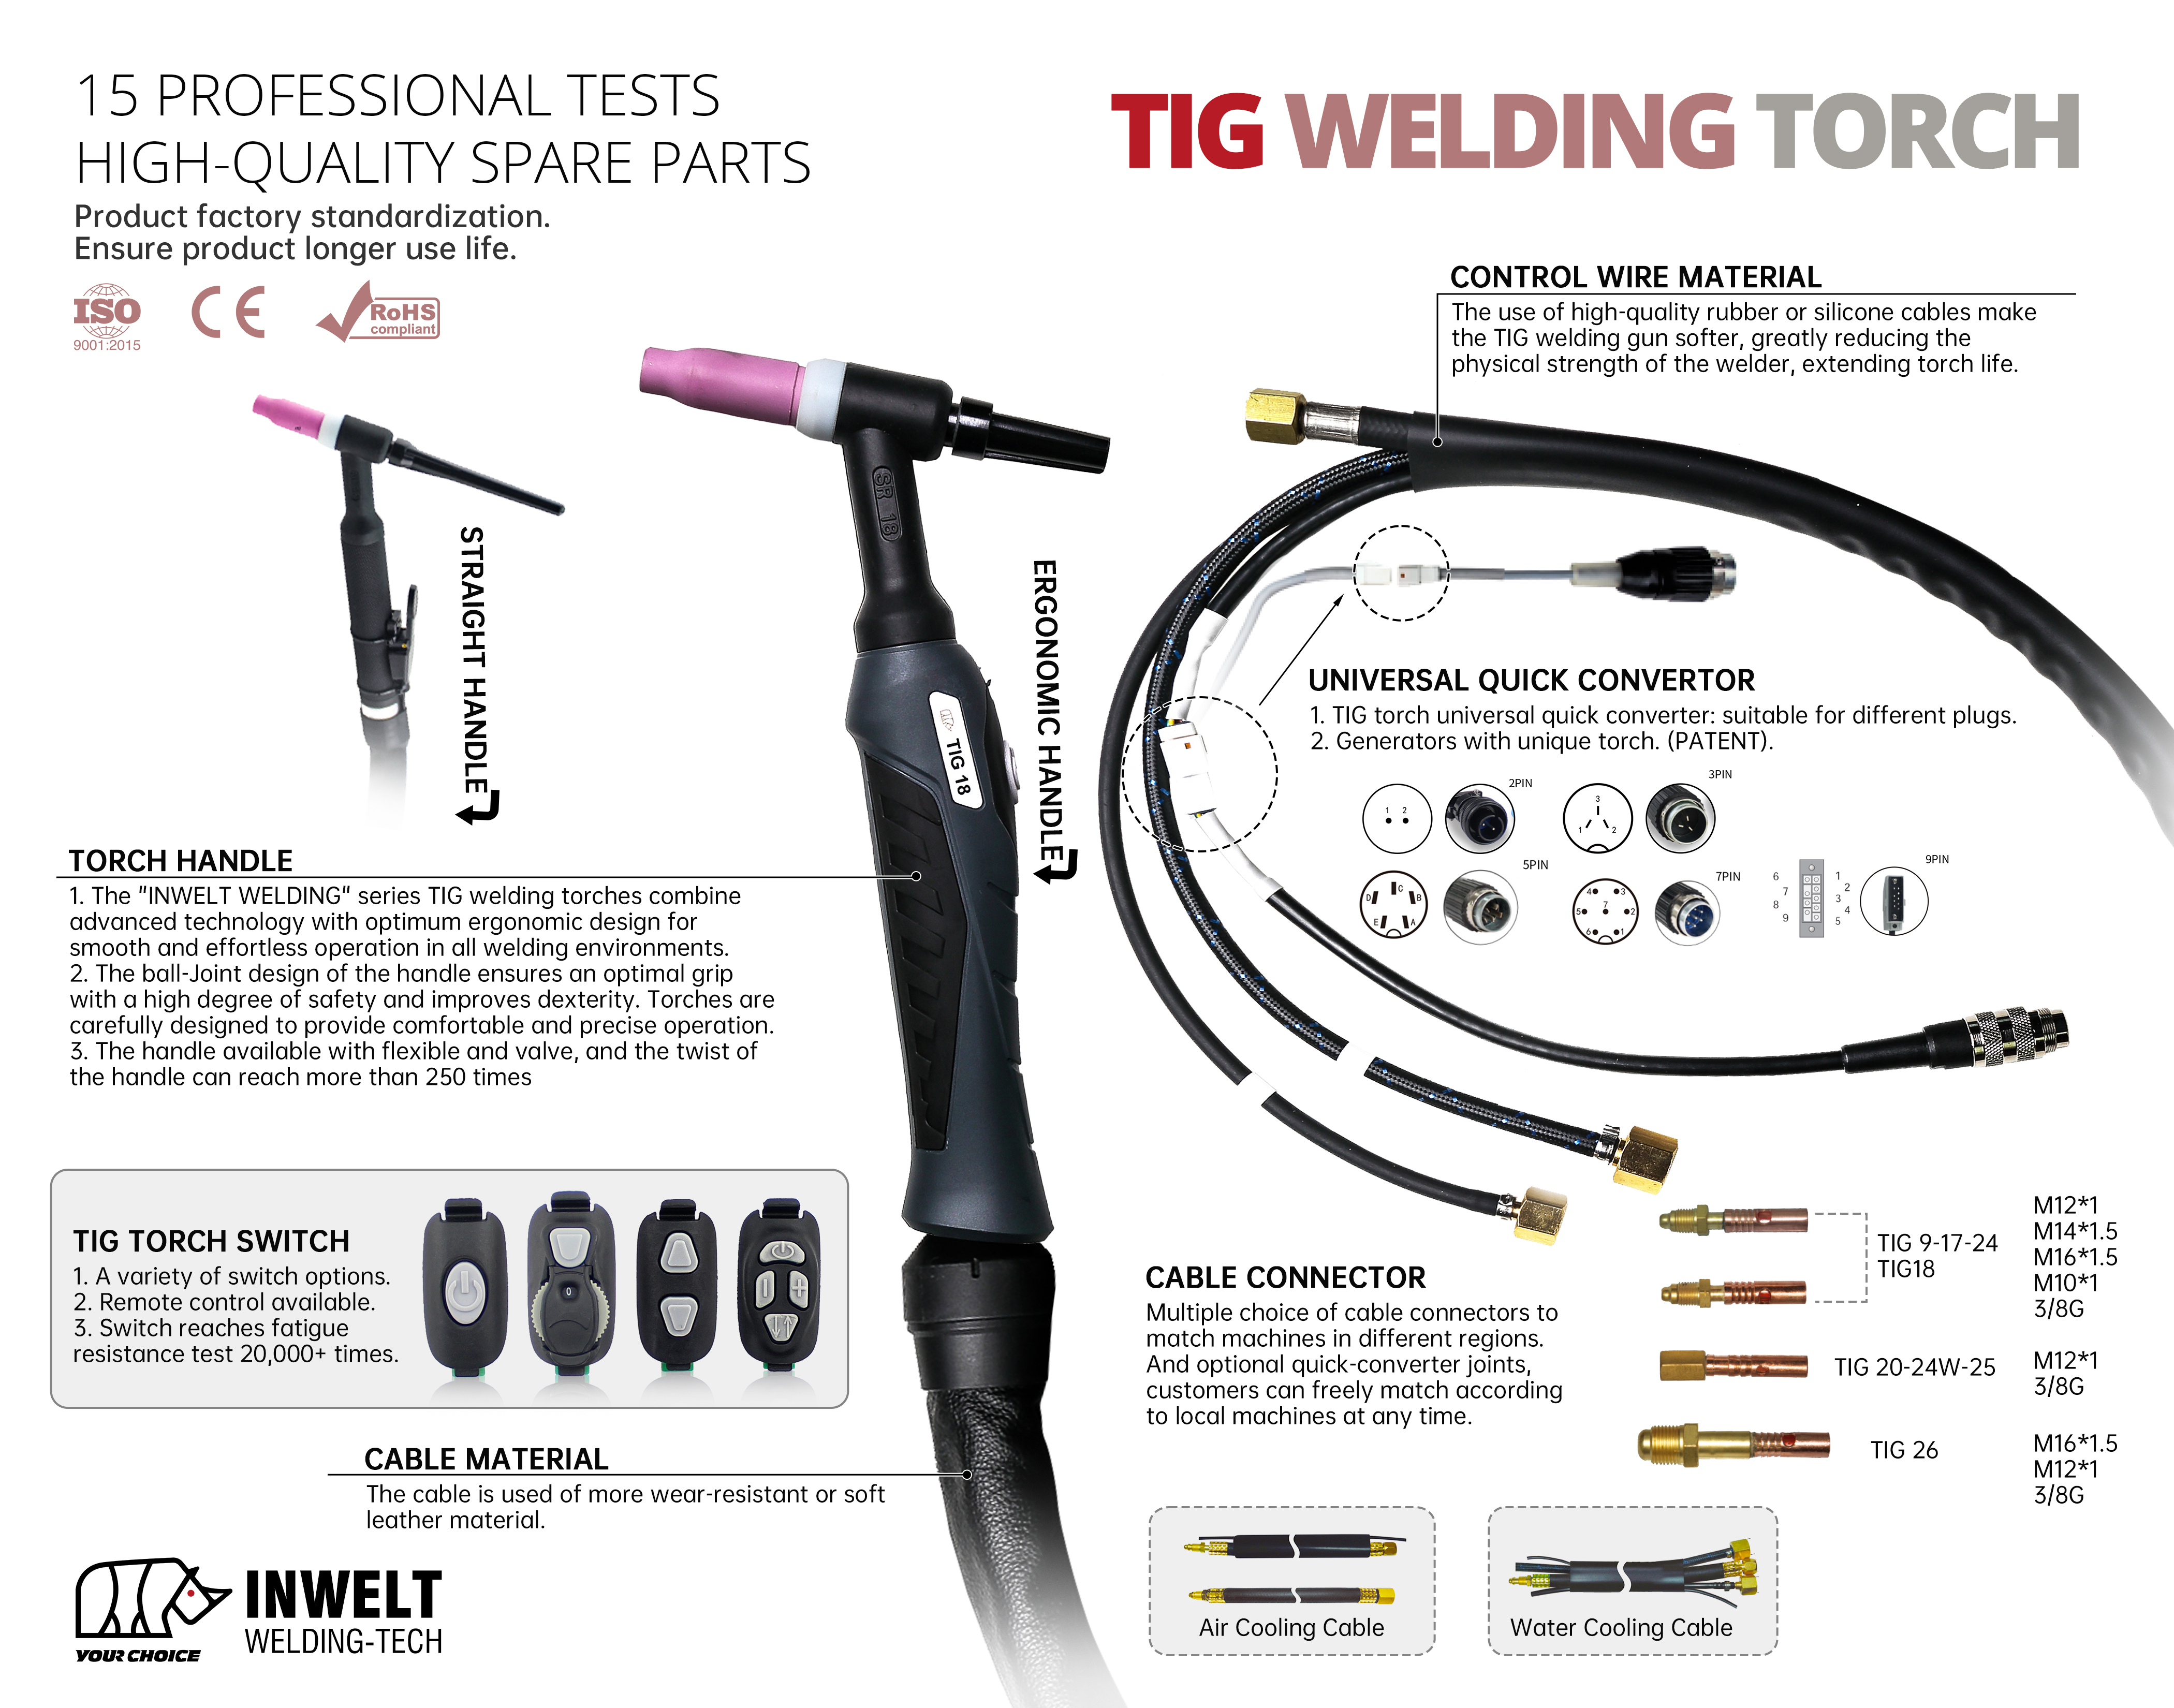
TIG Torches de soudage pour le soudage de précision et industriel GTAW
La gamme de torches de soudage INWELT TIG comprend des torches refroidies au gaz et à l'eau GTAW conçues pour la fabrication de précision, le soudage de production, la maintenance et les applications industrielles.
La gamme actuelle comprend :
WP9 – torche compacte TIG refroidie au gaz
WP17 – torche TIG refroidie au gaz à usage général
WP18 – torche TIG refroidie à l'eau à courant élevé
WP26 – torche TIG refroidie au gaz à courant plus élevé
Ces plates-formes de torches couvrent différentes plages de courant, cycles d'utilisation, tailles d'électrodes en tungstène, méthodes de refroidissement et environnements de travail.
La torche TIG correcte doit être sélectionnée en fonction de :
Courant de soudage AC ou DC
Cycle de service
Méthode de refroidissement
Diamètre de l'électrode en tungstène
Taille de la tête de torche
Accès commun
Longueur du câble
Exigences de contrôle de la torche
Raccordement électricité/gaz
Application de soudage
INWELT TIG Comparaison des modèles de torche
| Modèle |
Refroidissement |
Courant CC |
Courant CA |
Cycle de service Plage |
de tungstène |
Longueur du câble |
| WP9 |
Refroidi au gaz |
110A |
95A |
35% |
Ø0,5–1,6 mm |
4 / 8 m |
| WP17 |
Refroidi au gaz |
140A |
125A |
35% |
Ø0,5–2,4 mm |
4 / 8 m |
| WP18 |
Refroidi à l'eau |
320A |
240A |
100% |
Ø0,5–4,0 mm |
4 / 8 m |
| WP26 |
Refroidi au gaz |
180A |
150A |
35% |
Ø0,5–4,0 mm |
4 / 8 m |
Ce sont les spécifications actuelles du produit INWELT .
Les torches de style WP TIG de même nom provenant d'autres fabricants peuvent utiliser des courants nominaux ou des cycles de service différents.
Utilisez toujours la spécification INWELT vérifiée lors de la sélection d'une torche INWELT .
WP9 Torche de soudage 110 A refroidie au gaz TIG
La INWELT WP9 est la torche la plus compacte de la gamme actuelle WP Series .
Les spécifications actuelles INWELT incluent :
110A CC
95A CA
Cycle de service de 35 %
Électrodes en tungstène Ø0,5–1,6 mm
Construction refroidie au gaz
Faisceaux de câbles 4 m / 8 m
Configurations de tête rigide et flexible
Plusieurs options d'interrupteur de torche
Configurations de connexion M12×1 disponibles
La tête de torche compacte WP9 la rend particulièrement utile là où la manipulation précise de la torche et l'accès aux joints restreints sont plus importants qu'une capacité d'ampérage élevée.
Les applications typiques incluent :
Fabrication fine en acier inoxydable
Soudage de tubes et tuyaux
Composants de précision
Réparation automobile
Composants de sport automobile
Instrumentation
Ferronnerie artistique
Joints à accès restreint
WP17 Torche de soudage 140 A refroidie au gaz TIG
Le WP17 fournit plus de capacité de courant que le WP9 tout en restant suffisamment compact pour la fabrication et la réparation générales.
Les spécifications actuelles INWELT incluent :
140A CC
125A CA
Cycle de service de 35 %
Électrodes en tungstène Ø0,5–2,4 mm
Construction refroidie au gaz
Options de câble 4 m/8 m
Configurations multiples de commutateurs de commande
Options de tête rigide et flexible selon la configuration
Le WP17 est une torche pratique à usage général TIG pour les soudeurs qui nécessitent plus de courant qu'un WP9 mais n'ont pas besoin du plus grand WP26 ou d'un système refroidi à l'eau.
Les applications typiques incluent :
Fabrication générale de métaux
Soudage de l'acier inoxydable
Fabrication de tuyaux et tubes
Réparation automobile
Entretien des machines
Fabrication CVC
Soudage de tôle
Réparation en atelier et sur le terrain
WP26 Torche de soudage 180 A refroidie au gaz TIG
Le INWELT WP26 est le modèle refroidi au gaz le plus actuel de la catégorie actuelle.
Les spécifications actuelles incluent :
180A CC
150A CA
Cycle de service de 35 %
Électrodes en tungstène Ø0,5–4,0 mm
Construction refroidie au gaz
Faisceaux de câbles 4 m / 8 m
Versions à tête rigide et flexible
Options de commande à un ou plusieurs boutons et potentiomètre
Plusieurs formats de connexion électricité/gaz
Les configurations actuelles des connecteurs peuvent inclure :
Le WP26 convient lorsqu'un courant de soudage plus élevé est requis mais qu'un refroidisseur d'eau externe n'est pas pratique.
Les applications typiques incluent :
WP18 Torche de soudage 320 A refroidie à l'eau TIG
Le INWELT WP18 est conçu pour le soudage continu à courant élevé GTAW où une torche refroidie par air accumulerait une chaleur excessive.
Les spécifications actuelles incluent :
320A CC
240A CA
Cycle de service de 100 %
Électrodes en tungstène Ø0,5–4,0 mm
Construction refroidie à l'eau
Faisceaux de câbles 4 m / 8 m
Options de tête rigide et flexible
Plusieurs configurations de contrôle de la torche
Un refroidisseur d'eau TIG compatible est requis.
Le liquide de refroidissement en circulation élimine la chaleur de la tête de torche et de l'ensemble de câbles, ce qui rend le WP18 particulièrement adapté aux temps d'arc plus longs et au soudage à courant élevé.
Les applications typiques incluent :
WP9 contre WP17 contre WP26 : quelle torche TIG refroidie au gaz devriez-vous choisir ?
Les principales différences sont la taille de la torche, la capacité actuelle et la plage de tungstène.
| Fonctionnalité |
WP9 |
WP17 |
WP26 |
| Refroidissement |
Gaz |
Gaz |
Gaz |
| Cote CC |
110A |
140A |
180A |
| Classement CA |
95A |
125A |
150A |
| Cycle de service |
35% |
35% |
35% |
| Gamme tungstène |
0,5 à 1,6 mm |
0,5 à 2,4 mm |
0,5 à 4,0 mm |
| Taille de la torche |
Compact |
Moyen |
Plus grand |
| Positionnement principal |
Précision/accès |
Usage général |
Travaux à courant plus élevé |
Choisissez WP9 lorsque la taille compacte et l'accès sont la priorité la plus élevée.
Choisissez WP17 lorsque vous avez besoin d'une torche polyvalente équilibrée TIG .
Choisissez WP26 lorsqu'une capacité d'ampérage plus élevée est requise sans ajouter de système de refroidissement par eau.
WP18 contre WP26 : refroidi par eau ou refroidi par gaz ?
WP18 et WP26 prennent tous deux en charge des tailles d'électrode en tungstène plus grandes, mais ils servent dans des conditions de fonctionnement différentes.
Choisissez WP26 Quand
Vous avez besoin :
Simplicité refroidie au gaz
Courant de soudage intermittent plus élevé
Pas de refroidisseur d'eau externe
Meilleure portabilité
Utilisation sur le terrain ou en maintenance
Choisissez WP18 Quand
Vous avez besoin :
Courant continu plus élevé
Cycles de soudage plus longs
Meilleure évacuation de la chaleur
Capacité de cycle de service à 100 %
Une tête de torche plus petite, refroidie à l'eau et à courant élevé
Le choix final doit être basé sur le courant de soudage et la durée d'arc plutôt que sur l'ampérage uniquement.
Torches TIG refroidies au gaz ou refroidies à l'eau
La méthode de refroidissement est l'un des facteurs de sélection de la torche TIG les plus importants.
Torche TIG refroidie au gaz
Une torche TIG refroidie au gaz dissipe la chaleur à travers la structure de la torche, le câble et l'environnement environnant.
Les avantages incluent :
Configuration simple
Aucun refroidisseur d'eau requis
Moins de tuyaux et de connexions
Meilleure portabilité
Complexité système réduite
Les modèles INWELT actuels refroidis au gaz comprennent :
Torche TIG refroidie à l'eau
Une torche refroidie à l'eau fait circuler le liquide de refroidissement à travers l'ensemble torche et câble.
Les avantages incluent :
Capacité de courant continu plus élevée
Meilleure évacuation de la chaleur
Fonctionnement plus confortable lors de longues soudures
Tête de torche compacte à courant élevé
Modèle actuel INWELT refroidi à l'eau :
Comment choisir la bonne torche de soudage TIG
Une torche TIG ne doit pas être sélectionnée uniquement par numéro de modèle.
Considérez les paramètres suivants.
Courant de soudage
Sélectionnez une torche conçue pour le courant de soudage AC ou DC réel.
Ne dépassez pas la valeur nominale vérifiée de la torche.
Cycle de service
Le cycle de service décrit la durée pendant laquelle la torche peut fonctionner au courant indiqué au cours d'une période de test définie.
Par exemple:
Un nombre d'ampérage plus élevé sans le rapport cyclique constitue une information technique incomplète.
Soudage AC ou DC
Les valeurs nominales de la torche TIG peuvent différer entre le courant alternatif et le courant continu.
Utilisez toujours la valeur correcte pour le processus de soudage.
Diamètre de tungstène
Sélectionnez une torche et des consommables frontaux prenant en charge le diamètre d'électrode en tungstène requis.
Circuit de refroidissement
Choisissez le refroidissement au gaz pour la portabilité et des installations plus simples.
Choisissez le refroidissement par eau pour des charges thermiques continues plus élevées.
Accès commun
Des têtes de torche plus petites telles que WP9 peuvent fournir un meilleur accès aux joints serrés.
Les torches plus grandes offrent une plus grande capacité de courant mais peuvent réduire l'accès dans les espaces confinés.
TIG Courant nominal CC et CA de la torche
La catégorie actuelle INWELT spécifie des valeurs nominales CC et CA distinctes.
Ceci est important car la charge thermique de la torche TIG peut différer entre le fonctionnement en courant alternatif et en courant continu.
Les valeurs nominales actuelles sont :
| Modèle |
DC |
AC |
| WP9 |
110A |
95A |
| WP17 |
140A |
125A |
| WP26 |
180A |
150A |
| WP18 |
320A |
240A |
Comparez toujours la valeur correcte avec le processus de soudage réel.
TIG Cycle de service de la torche expliqué
Le cycle de service doit toujours être affiché avec la valeur nominale actuelle.
Par exemple:
180 A CC à un cycle de service de 35 %
ne veut pas dire :
180A en continu
De même:
320 A CC à un cycle de service de 100 %
représente une condition de fonctionnement thermique différente.
La température réelle de la torche peut également être affectée par :
Température ambiante
État du câble de la torche
Flux de liquide de refroidissement
Débit de gaz de protection
Configuration de la tête de torche
Heure d'activation de l'arc
Technique de soudage
TIG Sélection de la taille de l'électrode en tungstène
Différents modèles WP prennent en charge différentes gammes d'électrodes en tungstène.
Les plages INWELT actuelles sont :
WP9
Ø0,5–1,6 mm
WP17
Ø0,5–2,4 mm
WP18
Ø0,5–4,0 mm
WP26
Ø0,5–4,0 mm
La taille du tungstène doit être sélectionnée en fonction de :
Courant de soudage
Fonctionnement AC ou DC
Type de tungstène
Matériau de base
Procédure de soudage
La pince, le corps de la pince et les composants de la lentille à gaz doivent correspondre au diamètre de tungstène sélectionné.
TIG Tête rigide de la torche ou tête flexible
Différentes applications TIG nécessitent différentes géométries de tête de torche.
Tête rigide
Une tête de torche rigide fournit un angle d'électrode fixe.
Les avantages incluent :
Tête flexible
Une tête de torche flexible peut être ajustée pour améliorer l'accès autour des joints difficiles.
Cela peut être utile pour :
Tuyauterie
Coins intérieurs
Fabrication restreinte
Composants automobiles
Assemblages complexes
Les têtes flexibles ne doivent être pliées que dans les limites de conception de la torche spécifique.
Une flexion excessive et répétée peut endommager la tête de la torche.
TIG Options de contrôle de la torche
Selon la configuration, les torches INWELT TIG peuvent être fournies avec différents systèmes de commande opérateur.
Les configurations disponibles peuvent inclure :
Interrupteur de torche de base
Interrupteur multi-boutons
Commande à quatre boutons
Contrôle du potentiomètre
Les fonctions de contrôle exactes dépendent de la source d'énergie de soudage.
Avant de commander, confirmez :
TIG modèle de machine
Connecteur déclencheur/contrôle
Nombre de broches de contrôle
Exigence de contrôle d'intensité à distance
Configuration du commutateur
Une fiche de commande de torche qui s'adapte physiquement ne garantit pas automatiquement la compatibilité électrique.
TIG Options de connexion de la torche
Les machines à souder TIG utilisent différentes interfaces d'alimentation, de gaz et de contrôle.
Les configurations actuelles des produits INWELT incluent plusieurs formats de connecteurs.
Les exemples incluent :
Avant de commander une torche TIG de remplacement, fournissez :
Fabricant de machines à souder
Modèle de machine
Modèle de torche actuel
Photographie du connecteur d'alimentation/gaz
Photographie du connecteur de commande
Longueur de câble requise
C'est plus fiable que de sélectionner une torche uniquement par numéro de modèle WP .
TIG Longueurs du câble de la torche
Les torches INWELT WP Series actuelles sont disponibles avec :
La longueur du câble doit être sélectionnée en fonction de :
Les assemblages de câbles plus longs offrent une portée de travail supplémentaire mais peuvent augmenter le poids et la résistance à la manipulation.
TIG Consommables et pièces de rechange pour la torche
INWELT fournit des pièces de rechange et des consommables pour les torches WP Series TIG .
Selon le modèle, les composants peuvent inclure :
Électrodes de tungstène
Pinces
Corps de pinces
Lentilles à gaz
Tasses en céramique
Buses à gaz
Capuchons arrière
Isolateurs
Têtes de torche
Poignées
Commutateurs
Câbles d'alimentation
Tuyaux de gaz
Tuyaux d'eau
Cache-câbles
Composants du connecteur
Les consommables doivent toujours être adaptés à la famille de torches spécifique.
Pinces et corps de pinces
La pince saisit et positionne l'électrode en tungstène.
Le corps de la pince soutient la pince et dirige le gaz de protection vers la zone de soudure.
Sélectionnez les deux composants en fonction de :
L’utilisation d’une mauvaise taille de pince peut entraîner :
TIG Lentille à gaz par rapport au corps de pince standard
Une lentille à gaz utilise un système de diffuseur ou d'écran pour redresser et distribuer le flux de gaz de protection.
Les avantages potentiels peuvent inclure :
Couverture de gaz plus uniforme
Plus grande présence de tungstène dans les applications appropriées
Accès amélioré à certaines articulations
Cependant, le choix des lentilles à gaz doit dépendre de :
Modèle de torche
Taille de bonnet
Exigence de débit de gaz
Application de soudage
Ne présumez pas que la lentille à gaz la plus grande ou le réglage du débit de gaz le plus élevé sont toujours meilleurs.
TIG Tasses et buses en céramique
Les coupelles en céramique dirigent le gaz de protection autour de l'électrode en tungstène et du bain de soudure.
La sélection des coupes dépend de :
Une tasse en céramique endommagée ou contaminée doit être remplacée.
Inspecter :
Fissures
Éclabousser
Dommages mécaniques
Dommages au fil
Mauvais sièges
TIG Capuchons arrière
Le capuchon arrière maintient l'assemblage en tungstène en position et scelle l'arrière de la tête de torche.
Différentes longueurs peuvent être utiles pour différentes exigences d'accès.
Les formats courants peuvent inclure :
Des capuchons arrière plus courts sont souvent utiles lorsque le dégagement arrière est limité.
Relation entre les consommables WP17 , WP18 et WP26
WP17 , WP18 et WP26 appartiennent à une famille de torches TIG plus grande et peuvent partager des formats de composants frontaux sélectionnés en fonction de la configuration spécifique.
Toutefois, il ne faut pas supposer une interchangeabilité totale.
Confirmez toujours :
Collet
Corps de pince
Lentille à gaz
Tasse
Capuchon arrière
Tête de torche
Isolant
Par numéro de pièce avant de commander.
WP9 utilise une plate-forme de torche plus petite et doit être traité séparément lors de la sélection des consommables.
Quels matériaux les torches de soudage TIG peuvent-elles souder ?
TIG / GTAW peut être utilisé sur de nombreux métaux lorsque la machine à souder, le gaz de protection, le tungstène et le métal d'apport sont correctement sélectionnés.
Les matériaux courants comprennent :
Acier inoxydable
Acier au carbone
Acier doux
Aluminium
Magnésium
Titane
Alliages de nickel
Alliages de cuivre
La torche TIG elle-même ne détermine pas si un matériau peut être soudé avec succès.
Quelle torche TIG convient au soudage de l'aluminium ?
Le soudage de l'aluminium TIG utilise généralement des équipements TIG compatibles CA.
La sélection de la torche doit être basée sur le courant alternatif et le cycle de service requis.
Pour les travaux sur l'aluminium à faible courant, un chalumeau refroidi au gaz peut suffire.
Pour le soudage prolongé de l'aluminium à courant plus élevé, un WP18 refroidi par eau peut offrir une meilleure gestion de la chaleur.
Utilisez toujours la valeur nominale CA plutôt que la valeur nominale CC lors de l’évaluation de la capacité de la torche pour le soudage de l’aluminium CA.
Quelle torche TIG convient à l'acier inoxydable ?
Le soudage de l'acier inoxydable TIG est généralement effectué en utilisant D CE N.
En fonction de l'épaisseur du matériau et du courant de soudage :
WP9 peut convenir aux travaux de précision ou aux travaux en sections minces
WP17 peut convenir à une fabrication générale
WP26 peut convenir à des travaux à courant plus élevé
WP18 peut convenir à une production continue à courant élevé
La sélection finale doit être basée sur le courant et le cycle de service.
Applications de soudage TIG typiques
Le INWELT WP Series peut prendre en charge des applications professionnelles, notamment :
Fabrication en acier inoxydable
Fabrication d'aluminium
Soudage de tuyaux et de tubes
Appareils à pression
Équipement de transformation des aliments
Équipement pharmaceutique
Fabrication automobile
Sport automobile
Fabrication liée à l'aérospatiale
Échangeurs de chaleur
Machinerie
Entretien et réparation
Travail du métal de précision
La sélection réelle de la torche doit toujours être basée sur les paramètres de soudage plutôt que sur le seul nom de l'industrie.
TIG Entretien de la torche
Une inspection de routine aide à maintenir des performances électriques et gazières stables.
Inspectez le tungstène
Vérifiez :
Contamination
Érosion excessive
Préparation incorrecte
Dommage
Inspecter la pince
Remplacez les pinces usées ou déformées qui ne maintiennent plus solidement le tungstène.
Inspectez le corps de la pince ou la lentille à gaz
Vérifiez les passages de gaz pour :
Contamination
Dommage
Obstruction
Inspectez la tasse en céramique
Remplacez les tasses fêlées ou contaminées.
Inspecter la tête de la torche
Vérifiez :
Inspecter l'assemblage de câbles
Vérifiez :
Entretien de la torche refroidie à l'eau TIG
Les systèmes refroidis par eau nécessitent une inspection supplémentaire.
Vérifier:
Niveau de liquide de refroidissement
Flux de liquide de refroidissement
Tuyaux d'eau
Raccords de tuyaux
Fonctionnement de la pompe
État du refroidisseur d'eau
N'utilisez pas une torche refroidie à l'eau sans une circulation adéquate du liquide de refroidissement.
Un débit restreint peut provoquer une surchauffe rapide de la torche.
Utilisez un liquide de refroidissement approuvé pour le refroidisseur de soudage et l'environnement d'exploitation.
Problèmes courants de torche TIG
Surchauffe de la torche
Vérifier:
Courant de soudage
Cycle de service
Circuit de refroidissement
État du câble
Débit d'eau sur les modèles refroidis par eau
Connexions électriques desserrées
Arc instable
Vérifier:
Mauvaise couverture de gaz
Vérifier:
Contamination du tungstène
Vérifier:
Le dépannage doit prendre en compte le système GTAW complet plutôt que la torche seule.
OEM TIG Fabrication de torches de soudage par INWELT
INWELT fournit TIG torches de soudage et composants de remplacement aux clients professionnels B2B, notamment :
TIG fabricants de machines à souder
Marques de matériel de soudage
Importateurs
Distributeurs
Grossistes
Fournisseurs industriels
Entreprises de réparation
Marques de consommables de rechange
Les configurations OEM et ODM peuvent être développées en fonction de la machine à souder cible et des exigences du marché.
OEM et options de marque privée
La personnalisation peut inclure :
Image de marque du client
Marquage des poignées
Couleur de la poignée
Longueur du câble
Tête de torche rigide ou flexible
Interrupteur de commande de la torche
Contrôle du potentiomètre
Connecteur alimentation/gaz
Prise de commande
Cache-câble en cuir
Kits de consommables
Emballage de marque privée
Manuels d'utilisation
Exigences relatives aux codes-barres et aux cartons
Pour les projets OEM , fournissez le modèle de la machine à souder, la plage de courant CA/CC, les exigences en matière de connecteurs, les fonctions de contrôle et la quantité d'achat estimée.
Pourquoi s'approvisionner en torches de soudage TIG auprès de INWELT ?
La gamme actuelle INWELT TIG combine des plates-formes de torches compactes refroidies au gaz, à usage général, refroidies par air à courant élevé et refroidies par eau à courant élevé au sein d'un seul programme d'alimentation.
La catégorie actuelle comprend :
WP9
WP17
WP18
WP26
Classes de courant CC 110 A à 320 A
Configurations refroidies au gaz et à l'eau
Options de cycle de service de 35 % et 100 %
Couverture totale en tungstène de Ø0,5 à 4,0 mm
Options de câble 4 m/8 m
Têtes de torche rigides et flexibles
Plusieurs options de contrôle de la torche
Plusieurs connecteurs de machines
TIG consommables et pièces de rechange
OEM /approvisionnement en marque privée
Pour les marques et les distributeurs d'équipements de soudage, l'approvisionnement en torches TIG complètes et les consommables correspondants auprès d'un seul fabricant peut simplifier l'achat et le support après-vente.
Foire aux questions sur les torches de soudage TIG
Quels modèles de torches TIG propose actuellement INWELT ?
La plage principale actuelle WP Series comprend :
Quelles torches INWELT TIG sont refroidies au gaz ?
Les modèles actuels refroidis au gaz comprennent :
Quelle torche INWELT TIG est refroidie à l'eau ?
WP18 est le modèle actuel refroidi par eau dans cette catégorie.
Quelle est la note actuelle WP9 ?
Spécification INWELT actuelle :
110A CC
95A CA
Cycle de service de 35 %
Quelle est la note actuelle WP17 ?
Spécification INWELT actuelle :
140A CC
125A CA
Cycle de service de 35 %
Quelle est la note actuelle WP26 ?
Spécification INWELT actuelle :
180A CC
150A CA
Cycle de service de 35 %
Quelle est la note actuelle WP18 ?
Spécification INWELT actuelle :
Quelle torche TIG est la meilleure pour le soudage de précision ?
WP9 est la torche la plus compacte de la gamme actuelle INWELT WP et est bien adaptée aux travaux de précision et à accès restreint dans le cadre de sa classification actuelle.
Quelle torche TIG est la meilleure pour la fabrication générale ?
WP17 fournit une combinaison équilibrée de taille et de capacité de courant pour de nombreuses applications générales TIG .
Quelle torche TIG refroidie au gaz a la capacité de courant la plus élevée ?
Le WP26 actuel a le courant nominal le plus élevé parmi les modèles INWELT WP9 , WP17 et WP26 refroidis au gaz.
Quelle torche TIG convient au soudage continu à courant élevé ?
WP18 est le modèle actuel refroidi à l'eau et est conçu pour 320 A CC / 240 A CA à un cycle de service de 100 %.
Quelles tailles de tungstène sont prises en charge ?
Les gammes actuelles sont :
WP9 : Ø0,5–1,6 mm
WP17 : Ø0,5–2,4 mm
WP18 : Ø0,5–4,0 mm
WP26 : Ø0,5–4,0 mm
Quelles longueurs de câbles sont disponibles ?
Les assemblages de câbles standard actuels comprennent :
Les chalumeaux INWELT TIG peuvent-ils souder de l'aluminium ?
Oui, lorsqu'il est connecté à une source d'alimentation CA TIG appropriée et utilisé avec du tungstène, du gaz de protection, du métal d'apport et des paramètres de soudage appropriés.
Les chalumeaux INWELT TIG peuvent-ils souder de l'acier inoxydable ?
Oui.
L'acier inoxydable GTAW est généralement réalisé en utilisant D CE N et un gaz de protection approprié et un système de métal d'apport.
Toutes les valeurs nominales des torches WP -style TIG sont-elles identiques entre les fabricants ?
Non.
Les torches TIG nommées de la même manière peuvent utiliser différentes valeurs nominales de courant et conditions de test de cycle de service.
Utilisez toujours les spécifications techniques publiées pour la torche achetée.
Est-ce que INWELT propose des torches OEM TIG ?
Oui.
OEM/ODM , l'étiquetage privé, la personnalisation des câbles, la configuration des commutateurs, la personnalisation des connecteurs et les options de kits de consommables sont disponibles pour les clients B2B qualifiés.
Demander un devis pour des torches de soudage INWELT TIG
Pour une sélection plus rapide du modèle et une confirmation de compatibilité, fournissez :
TIG fabricant et modèle de machine à souder
Procédé de soudage AC ou DC
Courant de soudage requis
Cycle de service requis
Diamètre de tungstène
Modèle de torche existant
Photographie du connecteur d'alimentation/gaz
Photographie de la prise de commande
Longueur de câble requise
Exigence de tête rigide ou flexible
Commandes de torche requises
Consommables requis
Quantité d'achat estimée
INWELT ou marque privée
INWELT peut alors recommander la configuration de torche appropriée WP9 , WP17 , WP18 ou WP26 TIG pour votre système de soudage.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







