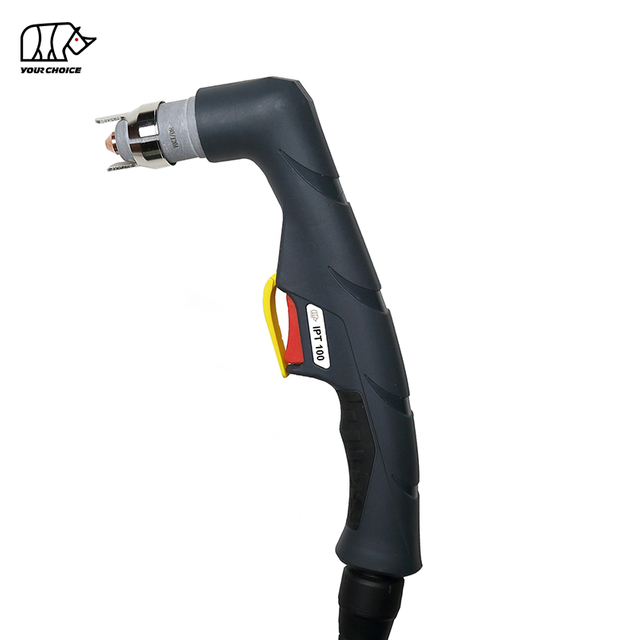
एक प्लाज़्मा कटर जो चाप उत्पन्न नहीं करेगा, उत्पादन में बाधा डाल सकता है, निर्माण परियोजनाओं में देरी कर सकता है और रखरखाव लागत बढ़ा सकता है। चाहे आपका प्लाज़्मा कटर बिल्कुल भी फायर नहीं कर रहा हो, बिना चाप उत्पन्न किए हवा उड़ा रहा हो, या एक पायलट चाप उत्पन्न कर रहा हो जो वर्कपीस में स्थानांतरित होने में विफल हो, वास्तविक कारण की पहचान करना आवश्यक है।
आपका प्लाज्मा कटर क्यों नहीं घूम रहा है? सबसे आम कारणों में अपर्याप्त वायु दबाव, खराब टॉर्च उपभोग्य वस्तुएं, गलत तरीके से स्थापित टॉर्च घटक, खराब काम करने वाले क्लैंप कनेक्शन, दोषपूर्ण टॉर्च ट्रिगर सिग्नल, बिजली आपूर्ति सुरक्षा दोष और पायलट आर्क सर्किट के भीतर समस्याएं शामिल हैं।
सौभाग्य से, महंगे घटकों को बदलने की आवश्यकता से पहले बुनियादी बाहरी निरीक्षण के माध्यम से कई प्लाज़्मा आर्क शुरुआती समस्याओं की पहचान की जा सकती है।
यह मार्गदर्शिका प्लाज़्मा कटर आर्क विफलता के सात सामान्य कारणों, उनके लक्षणों को कैसे पहचानें और उचित समस्या निवारण चरणों के बारे में बताती है। इसमें पायलट आर्क समस्याएं, वायु आपूर्ति आवश्यकताएं, निवारक रखरखाव और जब पेशेवर सर्विसिंग आवश्यक हो तो भी शामिल है।
इसका क्या मतलब है जब प्लाज्मा कटर घूम नहीं रहा है?
एक प्लाज्मा कटर विद्युत प्रवाहकीय सामग्री को काटने में सक्षम उच्च तापमान प्लाज्मा चाप बनाने के लिए विद्युत ऊर्जा और संपीड़ित गैस, आमतौर पर हवा के प्रवाह का उपयोग करता है।
उपकरण डिज़ाइन के आधार पर, टॉर्च एक पायलट आर्क, एक संपर्क-स्टार्ट तंत्र, या किसी अन्य आर्क दीक्षा प्रणाली का उपयोग कर सकता है।
पायलट-आर्क प्रणाली में, मुख्य कटिंग आर्क को वर्कपीस में स्थानांतरित करने से पहले प्रारंभिक आर्क को टॉर्च के भीतर स्थापित किया जाता है। वर्कपीस तब विद्युत कटिंग सर्किट का हिस्सा बन जाता है।
जब प्लाज़्मा कटर आर्किंग नहीं कर रहा है, तो आर्क आरंभ, पायलट आर्क स्थिरीकरण, या वर्कपीस में स्थानांतरण के दौरान विफलता हो सकती है।
ये अलग-अलग समस्याएं हैं और इनके लिए अलग-अलग समाधान की आवश्यकता हो सकती है।
आप प्लाज़्मा आर्क विफलता के प्रकार की पहचान कैसे कर सकते हैं?
भागों को बदलने से पहले, देखें कि जब आप प्लाज़्मा कटर को चालू करने का प्रयास करते हैं तो क्या होता है।
प्लाज्मा कटर लक्षण
संभावित कारण
अनुशंसित पहली जाँच
कोई वायु प्रवाह और कोई चाप नहीं
ट्रिगर सर्किट, मशीन सुरक्षा, वायु आपूर्ति या नियंत्रण दोष
दोष संकेतक, वायु आपूर्ति और टॉर्च कनेक्शन की जाँच करें
हवा बहती है लेकिन कोई चाप दिखाई नहीं देता
घिसी हुई उपभोग्य वस्तुएं, गलत असेंबली, सुरक्षा इंटरलॉक या स्टार्टिंग सर्किट
टॉर्च उपभोग्य सामग्रियों और रिटेनिंग कैप का निरीक्षण करें
पायलट आर्क शुरू होता है लेकिन स्थानांतरित नहीं होता है
खराब काम करने वाला क्लैंप कनेक्शन, अत्यधिक टॉर्च दूरी या गलत कटिंग सेटअप
कार्य वापसी पथ और मशाल गतिरोध की जाँच करें
आर्क शुरू होता है लेकिन तुरंत रुक जाता है
अस्थिर वायु प्रवाह, क्षतिग्रस्त उपभोग्य वस्तुएं या सुरक्षा प्रणाली
बहती हवा के दबाव और दोष संकेतकों की जाँच करें
आर्क रुक-रुक कर शुरू होता है
ढीला टॉर्च कनेक्शन, घिसे हुए घटक या अस्थिर आपूर्ति
बाहरी कनेक्शन और उपभोग्य सामग्रियों का निरीक्षण करें
लगातार काटने के दौरान चाप रुक जाता है
वायु आपूर्ति सीमाएँ, अत्यधिक कर्तव्य चक्र या कटौती की स्थितियाँ
वायु प्रवाह, तापमान चेतावनियाँ और परिचालन सीमा की जाँच करें
महत्वपूर्ण: प्रत्येक प्लाज़्मा कटर को खुली हवा में दृश्यमान पायलट आर्क को बनाए रखने के लिए डिज़ाइन नहीं किया गया है। हमेशा अपनी विशिष्ट मशीन और टॉर्च के लिए ऑपरेटिंग निर्देशों का पालन करें।
समस्या निवारण से पहले सुरक्षा सावधानियाँ
प्लाज्मा काटने के उपकरण में उच्च विद्युत वोल्टेज, संपीड़ित हवा, तीव्र चाप विकिरण और गर्म धातु शामिल होते हैं।
टॉर्च उपभोग्य सामग्रियों को हटाने या उनका निरीक्षण करने से पहले:
प्लाज़्मा कटर को बंद करें और इसे इसके पावर स्रोत से डिस्कनेक्ट करें।
टॉर्च और उपभोग्य सामग्रियों को पूरी तरह से ठंडा होने दें।
संग्रहीत वायु दबाव को मुक्त करने के लिए निर्माता के निर्देशों का पालन करें।
उचित सुरक्षात्मक उपकरण पहनें।
टॉर्च सुरक्षा इंटरलॉक या सुरक्षात्मक स्विच को कभी भी बायपास न करें।
जब तक आप एक योग्य सेवा तकनीशियन न हों, मशीन हाउसिंग न खोलें या आंतरिक विद्युत घटकों को न छुएं।
कुछ प्लाज़्मा कटर में विद्युत घटक होते हैं जो मशीन के डिस्कनेक्ट होने के बाद खतरनाक वोल्टेज बनाए रख सकते हैं।
प्लाज़्मा कटर के न मुड़ने के 7 सामान्य कारण और उन्हें कैसे ठीक करें
1. अपर्याप्त वायु दबाव या खराब वायु गुणवत्ता
जब प्लाज़्मा कटर घूम नहीं रहा हो तो सबसे पहले जांचने वाली चीजों में से एक संपीड़ित हवा की आपूर्ति है।
प्लाज्मा काटने के लिए चाप निर्माण, ठंडा मशाल घटकों, और काटने वाले क्षेत्र से पिघली हुई सामग्री को हटाने के लिए स्वच्छ, शुष्क हवा के स्थिर प्रवाह की आवश्यकता होती है।
यदि हवा की आपूर्ति अपर्याप्त या अस्थिर है, तो मशीन ऑपरेशन के दौरान आर्क आरंभ को रोक सकती है या बंद कर सकती है।
सामान्य लक्षण
प्लाज़्मा कटर हवा फेंकता है लेकिन चाप उत्पन्न नहीं करता है।
पायलट आर्क शुरू होता है और तुरंत गायब हो जाता है।
मशीन हवा के दबाव की चेतावनी प्रदर्शित करती है।
आर्क दीक्षा असंगत हो जाती है.
निरंतर संचालन के दौरान कटिंग का प्रदर्शन ख़राब हो जाता है।
निम्न वायुदाब चाप की समस्या का कारण क्यों बनता है?
कई प्लाज़्मा कटर टॉर्च को संचालित करने की अनुमति देने से पहले हवा के दबाव या वायु प्रवाह की निगरानी करते हैं।
यदि दबाव आवश्यक ऑपरेटिंग सीमा से कम हो जाता है, तो मशीन एक सुरक्षात्मक इंटरलॉक सक्रिय कर सकती है।
टॉर्च के संचालन के दौरान हवा का दबाव भी कम हो सकता है, खासकर जब कंप्रेसर पर्याप्त प्रवाह बनाए नहीं रख सकता है।
इसका मतलब यह है कि निष्क्रिय रहने के दौरान पर्याप्त दबाव दिखाने वाला नियामक आवश्यक रूप से पुष्टि नहीं करता है कि काटने के दौरान सिस्टम में पर्याप्त हवा है।
नमी, तेल और अन्य संदूषक आर्क स्थिरता को और अधिक प्रभावित कर सकते हैं और उपभोज्य घिसाव को तेज कर सकते हैं।
इसे कैसे ठीक करें
जांचें कि एयर कंप्रेसर सही ढंग से काम कर रहा है।
पुष्टि करें कि कंप्रेसर आवश्यक वायु प्रवाह की आपूर्ति कर सकता है।
लीक, प्रतिबंध और क्षतिग्रस्त फिटिंग के लिए वायु नली का निरीक्षण करें।
रेगुलेटर और एयर फिल्टर की जांच करें।
उपकरण की अनुशंसित प्रक्रिया का उपयोग करके बहती परिस्थितियों में हवा के दबाव को सत्यापित करें।
वायु प्रणाली से संचित नमी को बाहर निकालें।
आवश्यकता पड़ने पर दूषित फ़िल्टर तत्वों को बदलें।
प्लाज़्मा कटर को किस वायु दाब का उपयोग करना चाहिए?
प्रत्येक प्लाज़्मा कटर के लिए एक भी सही वायु दाब नहीं है।
आवश्यक दबाव उपकरण मॉडल, टॉर्च डिज़ाइन, कटिंग करंट और परिचालन स्थितियों पर निर्भर करता है।
हमेशा विशेष प्लाज्मा कटिंग सिस्टम के लिए दिए गए दबाव और प्रवाह विनिर्देशों का उपयोग करें।
2. घिसे-पिटे या क्षतिग्रस्त प्लाज्मा टॉर्च उपभोग्य
ये घटक अत्यधिक थर्मल और विद्युत परिस्थितियों में काम करते हैं और सामान्य कटाई के दौरान धीरे-धीरे खराब हो जाते हैं।
क्या घिसे-पिटे उपभोज्य पदार्थ प्लाज़्मा कटर को उभरने से रोक सकते हैं?
हाँ।
गंभीर रूप से घिसा हुआ इलेक्ट्रोड, क्षतिग्रस्त नोजल, या गलत तरीके से काम करने वाली उपभोज्य असेंबली आर्क आरंभ में हस्तक्षेप कर सकती है।
उदाहरण के लिए, एक इलेक्ट्रोड जिसने अत्यधिक घिसाव विकसित कर लिया है, अब विश्वसनीय शुरुआत के लिए इच्छित विद्युत और यांत्रिक स्थिति प्रदान नहीं कर सकता है।
एक क्षतिग्रस्त नोजल चाप और गैस प्रवाह विशेषताओं को भी बाधित कर सकता है।
कुछ मामलों में, उपभोज्य क्षति के कारण मशाल रुक-रुक कर चालू हो सकती है और अंततः फायरिंग बंद हो सकती है।
क्षतिग्रस्त प्लाज्मा टॉर्च उपभोग्य सामग्रियों के लक्षण
अवयव
सामान्य टूट-फूट या क्षति
संभावित प्रभाव
इलेक्ट्रोड
अत्यधिक कटाव, क्षतिग्रस्त इंसर्ट या असामान्य घिसाव
कठिन या असंगत चाप प्रारंभ करना
नोक
बढ़ा हुआ या विकृत छिद्र, जलन या विकृति
अस्थिर चाप और खराब कटिंग गुणवत्ता
घूमता हुआ छल्ला
दरारें, संदूषण या अवरुद्ध मार्ग
अनुचित गैस वितरण
टोपी बरकरार रखना
दरारें, क्षतिग्रस्त धागे या गलत तरीके से बैठना
टॉर्च असेंबली या सुरक्षा पहचान संबंधी समस्याएं
कवच
अत्यधिक छींटे, क्षति या रुकावट
खराब गैस प्रवाह और काटने का प्रदर्शन
इसे कैसे ठीक करें
किसी भी उपभोग्य वस्तु का निरीक्षण करने से पहले बिजली काट दें और टॉर्च को ठंडा होने दें।
टॉर्च निर्माता के निर्देशों के अनुसार उपभोग्य सामग्रियों को हटा दें।
अत्यधिक घिसाव के लिए इलेक्ट्रोड की, क्षति के लिए नोजल की और दरार या संदूषण के लिए स्विर्ल रिंग की जाँच करें।
क्षतिग्रस्त घटकों को ऐसे उपभोग्य सामग्रियों से बदलें जो टॉर्च मॉडल और कटिंग एप्लिकेशन से मेल खाते हों।
जब इलेक्ट्रोड और नोजल दोनों में काफी घिसाव हो गया हो, तो उन्हें एक साथ बदलने से लगातार काटने के प्रदर्शन को बहाल करने में मदद मिल सकती है।
उन उपभोग्य सामग्रियों को मिलाने से बचें जिन्हें एक साथ संचालित करने के लिए डिज़ाइन नहीं किया गया है।
रखरखाव युक्ति: बार-बार आर्क-स्टार्ट विफलता उपभोग्य सामग्रियों को और अधिक नुकसान पहुंचा सकती है। टॉर्च ट्रिगर को लगातार दबाने के बजाय कारण की जांच करें।
3. गलत तरीके से स्थापित उपभोग्य वस्तुएं या टॉर्च सुरक्षा इंटरलॉक समस्याएं
एक प्लाज़्मा कटर चाप उत्पन्न करने में विफल हो सकता है, भले ही उसके उपभोग्य वस्तुएँ अपेक्षाकृत नई हों।
एक संभावित कारण गलत टॉर्च असेंबली है।
अनेक प्लाज्मा काटने वाली मशालें यह पता लगाने के लिए एक सुरक्षा तंत्र का उपयोग करती हैं कि कुछ मशाल घटक ठीक से स्थापित हैं या नहीं।
डिज़ाइन के आधार पर, इसे पार्ट्स-इन-प्लेस सिस्टम, कैप सेंसर, या टॉर्च सेफ्टी इंटरलॉक के रूप में संदर्भित किया जा सकता है।
यदि आवश्यक घटक गायब हैं या गलत तरीके से लगाए गए हैं, तो उपकरण आर्क आरंभ को रोक सकता है।
सामान्य स्थापना समस्याएँ
रिटेनिंग कैप ठीक से नहीं बैठा है।
गलत इलेक्ट्रोड या नोजल स्थापित किया गया है।
एक घूमता हुआ छल्ला गायब है या गलत तरीके से रखा गया है।
उपभोग्य वस्तुएं गलत क्रम में स्थापित की गई हैं।
टॉर्च का एक घटक क्षतिग्रस्त है या ठीक से फिट नहीं है।
टॉर्च असेंबली अपनी सुरक्षा पहचान प्रणाली को संतुष्ट नहीं करती है।
उपभोग्य सामग्रियों को बदलने के बाद प्लाज़्मा कटर घूमना क्यों बंद कर देता है?
यदि प्लाज्मा कटर उपभोज्य प्रतिस्थापन के तुरंत बाद काम करना बंद कर देता है, तो गलत असेंबली या असंगत प्रतिस्थापन भागों की जांच की जाने वाली पहली संभावनाओं में से एक होनी चाहिए।
यहां तक कि जब अलग-अलग घटक समान दिखाई देते हैं, तब भी उनके आयाम और परिचालन आवश्यकताएं भिन्न हो सकती हैं।
गलत हिस्से टॉर्च को सही ढंग से इकट्ठा होने या इच्छित तरीके से काम करने से रोक सकते हैं।
इसे कैसे ठीक करें
प्लाज्मा कटर को बंद करें और डिस्कनेक्ट करें।
टॉर्च के ठंडा होने के बाद उपभोग्य सामग्रियों को हटा दें।
पुष्टि करें कि प्रत्येक घटक टॉर्च मॉडल से मेल खाता है।
भौतिक क्षति के लिए घटकों का निरीक्षण करें।
निर्दिष्ट क्रम में उपभोग्य सामग्रियों को पुनः स्थापित करें।
टॉर्च के निर्देशों के अनुसार रिटेनिंग कैप को सुरक्षित करें।
जांचें कि क्या मशीन के दोबारा चालू होने पर टॉर्च से संबंधित कोई चेतावनी बनी हुई है या नहीं।
घटकों को उनकी स्थिति में जबरदस्ती न रखें या निर्दिष्ट आवश्यकताओं से अधिक भागों को न कसें।
महत्वपूर्ण: प्लाज्मा कटर को जलाने के लिए कभी भी टॉर्च कैप सेंसर या अन्य सुरक्षा इंटरलॉक को बायपास न करें।
यदि सुरक्षा पहचान प्रणाली सही असेंबली के बाद भी खराबी की रिपोर्ट करती रहती है, तो पेशेवर निरीक्षण आवश्यक हो सकता है।
4. खराब कार्य क्लैंप कनेक्शन या अधूरा कटिंग सर्किट
खराब काम करने वाला क्लैंप कनेक्शन कटिंग आर्क ट्रांसफर समस्याओं का एक सामान्य कारण है।
वर्क क्लैंप वर्कपीस और प्लाज्मा कटिंग पावर स्रोत के बीच विद्युत रिटर्न पथ प्रदान करता है।
यदि यह कनेक्शन ढीला, दूषित या बाधित है, तो मुख्य कटिंग आर्क सही ढंग से स्थानांतरित नहीं हो सकता है या स्थिर नहीं रह सकता है।
क्या ख़राब कार्य वाला क्लैंप प्लाज़्मा कटर को उभरने से रोक सकता है?
यह आर्क-स्टार्टिंग सिस्टम पर निर्भर करता है।
कुछ प्लाज़्मा कटर पर, अपर्याप्त कार्य वापसी पथ सफल आर्क आरंभ को रोक सकता है।
पायलट-आर्क सिस्टम पर, पायलट आर्क अभी भी शुरू हो सकता है, लेकिन कटिंग आर्क वर्कपीस में स्थानांतरित होने में विफल हो सकता है।
प्लाज्मा कटर का निदान करते समय यह अंतर महत्वपूर्ण है जो जलता हुआ प्रतीत होता है लेकिन कटेगा नहीं।
सामान्य कार्य क्लैंप समस्याएँ
क्लैंप किसी पेंट की हुई या भारी जंग लगी सतह से जुड़ा होता है।
क्लैंप जबड़ों में खराब विद्युत संपर्क होता है।
कार्य रिटर्न केबल क्षतिग्रस्त है.
बिजली स्रोत पर कनेक्शन ढीला है.
क्लैंप वर्कपीस के अविश्वसनीय विद्युत पथ वाले एक घटक से जुड़ा हुआ है।
इसे कैसे ठीक करें
मशीन से डिस्कनेक्ट होने पर वर्क क्लैंप और रिटर्न केबल का निरीक्षण करें।
इच्छित क्लैंप संपर्क क्षेत्र से पेंट, भारी जंग, या अन्य इन्सुलेट संदूषण हटा दें।
साफ, प्रवाहकीय धातु के लिए वर्क क्लैंप को सुरक्षित रूप से संलग्न करें।
व्यावहारिक होने पर, कटिंग टेबल या फिक्स्चर के माध्यम से अनिश्चित पथ पर निर्भर रहने के बजाय इसे सीधे वर्कपीस से कनेक्ट करें।
दृश्यमान क्षति के लिए रिटर्न केबल का निरीक्षण करें और दोषपूर्ण घटकों को बदलें।
एक बार कनेक्शन बहाल हो जाने पर, निर्माता की अनुशंसित प्रक्रिया का उपयोग करके सिस्टम का परीक्षण करें।
क्या टॉर्च की दूरी आर्क ट्रांसफर को प्रभावित करती है?
हाँ।
टॉर्च और वर्कपीस के बीच अत्यधिक दूरी सफल आर्क स्थानांतरण को रोक सकती है या कटिंग आर्क को अस्थिर बना सकती है।
टॉर्च और उपभोज्य विन्यास के लिए सही स्टैंडऑफ या कटिंग ऊंचाई का उपयोग करें।
यदि टॉर्च को किसी विशेष ड्रैग-कटिंग या स्टैंड-ऑफ तकनीक की आवश्यकता होती है, तो सार्वभौमिक कटिंग दूरी लागू करने के बजाय उस आवश्यकता का पालन करें।
5. दोषपूर्ण टॉर्च ट्रिगर, केबल असेंबली , या कनेक्शन
प्लाज़्मा टॉर्च ट्रिगर काटने का क्रम शुरू करने के लिए एक कमांड भेजता है।
यदि ट्रिगर सिग्नल नियंत्रण प्रणाली तक नहीं पहुंचता है, तो मशीन आवश्यक वायु और आर्क-स्टार्टिंग ऑपरेशन शुरू नहीं कर सकती है।
बार-बार झुकने, खींचने, यांत्रिक प्रभाव या कार्यशाला की स्थितियों के संपर्क में आने से टॉर्च केबल और कनेक्टर भी खराब हो सकते हैं।
टॉर्च ट्रिगर या केबल समस्या के लक्षण
टॉर्च का ट्रिगर दबाने पर कुछ नहीं होता।
मशाल रुक-रुक कर चलती है।
मशीन टॉर्च कनेक्शन दोष प्रदर्शित करती है।
टॉर्च केबल को स्थानांतरित करने के बाद आर्क स्टार्टिंग अविश्वसनीय हो जाती है।
एयर और आर्क-स्टार्टिंग क्रम अपेक्षा के अनुरूप काम नहीं करता है।
टॉर्च कनेक्शन समस्याओं का क्या कारण है?
संभावित कारणों में क्षतिग्रस्त ट्रिगर स्विच, ढीला कनेक्टर, टूटा हुआ नियंत्रण कंडक्टर, या गलत तरीके से स्थापित टॉर्च असेंबली शामिल है।
सटीक लक्षण मशीन के नियंत्रण डिज़ाइन पर निर्भर करते हैं।
कुछ प्रणालियाँ चाप उत्पन्न किए बिना वायु प्रवाह को सक्रिय कर सकती हैं, जबकि अन्य संपूर्ण काटने के क्रम को रोक सकती हैं।
इसे कैसे ठीक करें
बाहरी दृश्य निरीक्षण से प्रारंभ करें।
जांचें कि टॉर्च कनेक्टर सही ढंग से बैठा है और सुरक्षित है।
केबल जैकेट, कनेक्टर हाउसिंग, ट्रिगर और टॉर्च हैंडल पर दिखाई देने वाली क्षति को देखें।
हैंडल या पावर स्रोत कनेक्शन के पास टॉर्च केबल को तेजी से मोड़ने से बचें।
यदि कोई कनेक्टर क्षतिग्रस्त है या टॉर्च रुक-रुक कर काम करता रहता है, तो उपयोग बंद कर दें और योग्य निरीक्षण या प्रतिस्थापन की व्यवस्था करें।
उचित तकनीकी योग्यता और सेवा प्रक्रियाओं के बिना सक्रिय ट्रिगर या स्टार्टिंग सर्किट का परीक्षण करने का प्रयास न करें।
व्यावहारिक सुझाव: यदि प्लाज़्मा कटर बार-बार शुरू होने में विफल रहता है और समस्या टॉर्च केबल आंदोलन से संबंधित दिखाई देती है, तो असंबंधित उपभोग्य सामग्रियों को बदलने से पहले क्षतिग्रस्त केबल असेंबली या कनेक्टर की जांच की जानी चाहिए।
6. गलत बिजली आपूर्ति की स्थिति या थर्मल सुरक्षा
प्लाज्मा काटने वाले उपकरण के लिए स्थिर विद्युत आपूर्ति और सही परिचालन स्थितियों की आवश्यकता होती है।
यदि इनपुट पावर अनुमत सीमा से बाहर है, एक सुरक्षात्मक दोष सक्रिय है, या मशीन ने अपने कर्तव्य चक्र को पार कर लिया है, तो प्लाज्मा कटर एक आर्क शुरू करने से इनकार कर सकता है।
सामान्य लक्षण
मशीन चालू होती है लेकिन चालू नहीं होती।
एक खराबी या तापमान चेतावनी प्रदर्शित की जाती है।
लंबे समय तक काटने के बाद प्लाज्मा कटर बंद हो जाता है।
उपकरण भारी कार्यभार के तहत रुक-रुक कर काम करता है।
जब अन्य उपकरण उसी विद्युत आपूर्ति पर काम करते हैं तो आर्क आरंभ अविश्वसनीय हो जाता है।
इनपुट पावर प्लाज़्मा आर्क स्टार्टिंग को कैसे प्रभावित कर सकती है?
प्लाज्मा कटर को एक विद्युत आपूर्ति की आवश्यकता होती है जो इसकी रेटेड वोल्टेज, आवृत्ति, चरण और वर्तमान आवश्यकताओं को पूरा करती है।
अपर्याप्त आपूर्ति, अनुपयुक्त एक्सटेंशन केबल, या गलत कनेक्शन सामान्य संचालन को रोक सकता है।
जब मशीन किसी असुरक्षित स्थिति का पता लगाती है तो सुरक्षात्मक प्रणालियाँ कटिंग आउटपुट को भी अक्षम कर सकती हैं।
प्लाज्मा कटर ड्यूटी साइकिल क्या है?
कर्तव्य चक्र बताता है कि एक मशीन एक निर्धारित समय अवधि के भीतर एक निर्दिष्ट आउटपुट पर कितनी देर तक काम कर सकती है, आमतौर पर दस मिनट का चक्र।
उदाहरण के लिए, एक निर्दिष्ट आउटपुट पर 60% कर्तव्य चक्र आम तौर पर इंगित करता है कि मशीन को परिभाषित परीक्षण शर्तों के तहत दस मिनट की अवधि के भीतर छह मिनट के संचालन के लिए रेट किया गया है।
वास्तविक शीतलन आवश्यकताएँ मशीन और परिचालन वातावरण पर निर्भर करती हैं।
रेटेड कर्तव्य चक्र से अधिक होने पर थर्मल सुरक्षा सक्रिय हो सकती है।
इसे कैसे ठीक करें
मशीन के डिस्प्ले या चेतावनी संकेतकों की जाँच करें।
सत्यापित करें कि इनपुट आपूर्ति और विद्युत स्थापना उपकरण विनिर्देशों को पूरा करती है।
पुष्टि करें कि चयनित ऑपरेटिंग मोड और सेटिंग्स इच्छित कटिंग प्रक्रिया के लिए उपयुक्त हैं।
यदि थर्मल चेतावनी सक्रिय है, तो काटना बंद कर दें और मशीन को उसके संचालन निर्देशों के अनुसार ठंडा होने दें।
वेंटिलेशन के उद्घाटन को साफ़ रखें और उपकरण के चारों ओर पर्याप्त जगह बनाए रखें।
यदि विद्युत आपूर्ति समस्याओं का संदेह हो, तो स्थापना का निरीक्षण किसी योग्य इलेक्ट्रीशियन से करवाएं।
ऐसी मशीन को बार-बार रीसेट न करें जो विद्युत या थर्मल दोषों की रिपोर्ट करती रहती है।
7. पायलट आर्क सर्किट या आंतरिक विद्युत घटक विफलता
यदि वायु आपूर्ति, टॉर्च उपभोग्य वस्तुएं, कार्य क्लैंप, टॉर्च असेंबली और परिचालन स्थितियां सभी सही हैं, तो समस्या में आंतरिक विद्युत दोष शामिल हो सकता है।
प्लाज्मा कटर डिज़ाइन के आधार पर, आर्क-स्टार्टिंग सिस्टम में नियंत्रण सर्किट्री, स्विचिंग घटक, सेंसर और अन्य विद्युत असेंबली शामिल हो सकती हैं।
इन प्रणालियों में से किसी एक में खराबी टॉर्च को चाप शुरू करने या बनाए रखने से रोक सकती है।
पायलट आर्क सर्किट समस्या के लक्षण क्या हैं?
संभावित लक्षणों में शामिल हैं:
वायु सामान्य रूप से बहती है, लेकिन कोई चाप उत्पन्न नहीं होता है।
मशीन बार-बार आर्क-स्टार्टिंग खराबी की सूचना देती है।
सही ढंग से स्थापित नए उपभोग्य सामग्रियों का संचालन बहाल नहीं होता है।
टॉर्च कनेक्शन और बाहरी आपूर्ति की स्थिति सामान्य दिखाई देती है।
मशीन अपनी सामान्य बाहरी जांच से गुजरने के बावजूद आर्क आरंभ करने में विफल रहती है।
ये लक्षण यह साबित नहीं करते कि कोई आंतरिक घटक विफल हो गया है। वे संकेत देते हैं कि आगे पेशेवर निदान की आवश्यकता हो सकती है।
इसे कैसे ठीक करें
पहले अनुशंसित बाहरी निरीक्षण पूरा करें।
उपकरण मॉडल, दोष कोड, संचालन की स्थिति और सटीक लक्षण रिकॉर्ड करें।
उचित निदान प्रक्रिया के लिए किसी योग्य सेवा तकनीशियन या उपकरण निर्माता से संपर्क करें।
आंतरिक आर्क-स्टार्टिंग सिस्टम में खतरनाक विद्युत वोल्टेज और संग्रहीत ऊर्जा शामिल हो सकती है।
उचित प्रशिक्षण और उपकरण के बिना बिजली स्रोत न खोलें, सुरक्षात्मक सर्किट को बायपास न करें, या आंतरिक विद्युत मरम्मत का प्रयास न करें।
जब सरल बाहरी कारणों को खारिज नहीं किया गया हो तो बिजली आपूर्ति को बदलना पहला समस्या निवारण कदम नहीं होना चाहिए।
आप उस प्लाज़्मा कटर का समस्या निवारण कैसे करते हैं जो आर्क नहीं करेगा?
एक व्यवस्थित समस्या निवारण प्रक्रिया महंगे भागों के अनावश्यक प्रतिस्थापन के बिना समस्या की पहचान करने में मदद करती है।
कारण को कम करने के लिए निम्नलिखित अनुक्रम का उपयोग करें।
चरण 1: सटीक लक्षण की पहचान करें
निर्धारित करें कि क्या मशीन:
इसमें कोई वायु प्रवाह और कोई चाप नहीं है।
वायु प्रवाह उत्पन्न करता है लेकिन कोई चाप नहीं।
एक पायलट आर्क प्रारंभ करता है जो स्थानांतरित नहीं होता है।
एक चाप उत्पन्न करता है जो तुरंत रुक जाता है।
रुक-रुक कर शुरू होता है.
यह प्रारंभिक अवलोकन कई असंबंधित संभावनाओं को समाप्त कर सकता है।
चरण 2: मशीन के दोष संकेतकों की जाँच करें
प्रदर्शन और चेतावनी रोशनी का निरीक्षण करें।
वायु दबाव, थर्मल सुरक्षा, टॉर्च कनेक्शन और विद्युत दोषों को विशिष्ट संकेतकों द्वारा पहचाना जा सकता है।
किसी भी गलती कोड की व्याख्या करने के लिए ऑपरेटिंग मैनुअल का उपयोग करें।
चरण 3: वायु आपूर्ति सत्यापित करें
पुष्टि करें कि कंप्रेसर, रेगुलेटर, फिल्टर और होसेस सही ढंग से काम कर रहे हैं।
उपकरण के लिए निर्दिष्ट शर्तों के तहत दबाव और प्रवाह की जाँच करें।
केवल रेगुलेटर की निष्क्रिय दबाव रीडिंग पर निर्भर न रहें।
चरण 4: मशाल उपभोग्य सामग्रियों का निरीक्षण करें
बिजली काट दें और टॉर्च को ठंडा होने दें।
इलेक्ट्रोड, नोजल, ज़ुल्फ़ रिंग, रिटेनिंग कैप और अन्य आवश्यक घटकों का निरीक्षण करें।
क्षतिग्रस्त या असंगत उपभोग्य सामग्रियों को बदलें।
टॉर्च को सही ढंग से पुनः एकत्रित करें।
चरण 5: वर्क क्लैंप और रिटर्न केबल की जाँच करें
क्लैंप, केबल और कनेक्शन बिंदुओं का निरीक्षण करें।
सुनिश्चित करें कि क्लैंप स्वच्छ, प्रवाहकीय धातु के साथ विश्वसनीय संपर्क बनाता है।
चरण 6: टॉर्च और बाहरी कनेक्शन का निरीक्षण करें
दृश्यमान क्षति के लिए ट्रिगर, केबल जैकेट और बाहरी कनेक्टर की जाँच करें।
सुनिश्चित करें कि टॉर्च बिजली स्रोत से सही ढंग से जुड़ा हुआ है।
चरण 7: परिचालन स्थितियों की पुष्टि करें
इनपुट पावर आवश्यकताओं, ऑपरेटिंग मोड, कटिंग करंट, थर्मल चेतावनियाँ और कर्तव्य चक्र की जाँच करें।
मशीन की सुरक्षा प्रणालियों द्वारा पहचानी गई किसी भी समस्या को ठीक करें।
चरण 8: यदि आवश्यक हो तो पेशेवर सेवा का अनुरोध करें
यदि बाहरी जांच के बाद भी प्लाज़्मा कटर चाप नहीं बनाता है, तो समस्या निवारण बंद करें और योग्य सर्विसिंग की व्यवस्था करें।
जब मशीन लगातार खराबी प्रदर्शित करती है तो बार-बार आर्क शुरू करने का प्रयास न करें।
मेरे प्लाज़्मा कटर में हवा तो है लेकिन चाप क्यों नहीं है?
सबसे आम समस्या निवारण प्रश्नों में से एक है:
'मेरा प्लाज़्मा कटर हवा क्यों फेंक रहा है लेकिन हवा नहीं उठा रहा है?'
आर्क के बिना वायु प्रवाह का मतलब है कि वायवीय प्रणाली का कम से कम हिस्सा काम कर रहा है, लेकिन आर्क-स्टार्टिंग अनुक्रम सफलतापूर्वक पूरा नहीं हुआ है।
संभावित कारणों में शामिल हैं:
इलेक्ट्रोड और नोजल घिसे हुए या क्षतिग्रस्त।
गलत तरीके से स्थापित टॉर्च उपभोग्य वस्तुएं।
एक असंतुष्ट मशाल सुरक्षा इंटरलॉक।
क्षतिग्रस्त टॉर्च कनेक्शन या नियंत्रण सिग्नल।
एक मशीन सुरक्षा दोष.
आर्क-स्टार्टिंग सर्किट के भीतर एक समस्या।
मशीन के चेतावनी संकेतकों की जाँच करके शुरुआत करें।
इसके बाद, बिजली काट दें और उपभोग्य सामग्रियों और टॉर्च असेंबली का निरीक्षण करें।
पुष्टि करें कि टॉर्च के लिए प्रतिस्थापन घटक सही हैं।
यदि बाहरी घटक अच्छी स्थिति में हैं और मशीन अभी भी चाप उत्पन्न किए बिना हवा फेंकती है, तो पेशेवर विद्युत निदान आवश्यक हो सकता है।
नोट: कुछ प्लाज़्मा कटर काटने के बाद थोड़े समय के लिए हवा फेंकते रहते हैं। यह प्रवाह-पश्चात शीतलन चक्र सामान्य है और इसे स्वचालित रूप से एक दोष के रूप में नहीं समझा जाना चाहिए।
पायलट आर्क प्रारंभ क्यों होता है लेकिन वर्कपीस में स्थानांतरित होने में विफल रहता है?
एक प्लाज़्मा कटर सफलतापूर्वक एक पायलट आर्क उत्पन्न कर सकता है लेकिन मुख्य कटिंग आर्क स्थापित करने में विफल रहता है।
इसे आमतौर पर पायलट आर्क ट्रांसफर समस्या के रूप में वर्णित किया जाता है।
पायलट आर्क और स्थानांतरित कटिंग आर्क अलग-अलग कार्य करते हैं।
पायलट आर्क आर्क आरंभ का समर्थन करता है, जबकि स्थानांतरित आर्क वर्कपीस के माध्यम से विद्युत कटिंग पथ प्रदान करता है।
यदि पायलट आर्क मौजूद है लेकिन मशीन कट नहीं करेगी, तो आर्क स्थानांतरण के लिए आवश्यक शर्तों पर ध्यान केंद्रित करें।
पायलट आर्क स्थानांतरण विफलता के सामान्य कारण
संभावित कारण
यह क्यों मायने रखती है
अनुशंसित कार्रवाई
ख़राब कार्य क्लैंप कनेक्शन
कटिंग सर्किट अधूरा हो सकता है
धातु को साफ करने के लिए क्लैंप को कनेक्ट करें
अत्यधिक मशाल गतिरोध
चाप सफलतापूर्वक स्थानांतरित नहीं हो सकता है
निर्दिष्ट काटने की ऊँचाई का उपयोग करें
गंदा या लेपित वर्कपीस
विद्युत संपर्क अविश्वसनीय हो सकता है
उचित संपर्क क्षेत्र को साफ़ करें
गलत उपभोग्य वस्तुएं
आर्क विशेषताएँ एप्लिकेशन से मेल नहीं खा सकती हैं
सही उपभोज्य सेट स्थापित करें
ग़लत संचालन सेटिंग्स
काटने की स्थितियाँ अनुपयुक्त हो सकती हैं
चयनित मोड और सेटिंग्स सत्यापित करें
अस्थिर वायु आपूर्ति
चाप निर्माण और स्थिरता प्रभावित हो सकती है
परिचालन स्थितियों के तहत दबाव और प्रवाह की जाँच करें
जबरन स्थानांतरण के प्रयास में पायलट आर्क को खुली हवा में बार-बार फायर करने से बचें।
उपकरण की अनुशंसित शुरुआत और परीक्षण प्रक्रियाओं का पालन करें।
प्लाज्मा कटर क्यों घूमना शुरू करता है और फिर रुक जाता है?
एक प्लाज़्मा कटर जो सामान्य रूप से शुरू होता है लेकिन काटने के दौरान बंद हो जाता है, उसमें कभी शुरू न होने वाले से भिन्न समस्या हो सकती है।
सामान्य कारणों में अस्थिर वायु प्रवाह, खराब उपभोग्य वस्तुएं, अत्यधिक काटने की दूरी, खराब कार्य वापसी पथ या थर्मल सुरक्षा शामिल हैं।
विफलता का समय उपयोगी नैदानिक जानकारी प्रदान करता है।
यदि चाप शुरू होने के तुरंत बाद बंद हो जाता है , तो उपभोग्य सामग्रियों, टॉर्च असेंबली, वायु आपूर्ति और कार्य क्लैंप का निरीक्षण करें।
यदि काटने के कई मिनट बाद चाप बंद हो जाता है , तो मशीन के तापमान संकेतक, कर्तव्य चक्र और वायु आपूर्ति क्षमता की जांच करें।
यदि वर्कपीस के पार जाते समय चाप रुक जाता है , तो काटने की ऊंचाई, केबल की स्थिति, कार्य वापसी पथ और काटने के मापदंडों का निरीक्षण करें।
यह भी पुष्टि करें कि सामग्री की मोटाई और काटने की गति उपकरण की निर्धारित क्षमता के लिए उपयुक्त है।
क्या नई प्लाज्मा टॉर्च उपभोग्य वस्तुएं नो-आर्क समस्या पैदा कर सकती हैं?
हाँ। नए उपभोग्य सामग्रियों को स्थापित करना स्वचालित रूप से सफल आर्क आरंभ की गारंटी नहीं देता है।
प्रतिस्थापन भाग विशिष्ट टॉर्च के अनुकूल होने चाहिए और सही ढंग से स्थापित होने चाहिए।
संभावित समस्याओं में शामिल हैं:
ग़लत इलेक्ट्रोड आयाम.
असंगत नोजल डिज़ाइन।
गलत कटिंग-करंट रेटिंग।
घूमती हुई अंगूठी का गुम होना या गलत तरीके से स्थित होना।
अनुचित रिटेनिंग कैप स्थापना।
क्षतिग्रस्त प्रतिस्थापन घटक.
एक घटक विभिन्न आयामों या परिचालन आवश्यकताओं के होते हुए भी मूल के समान दिख सकता है।
इस कारण से, टॉर्च मॉडल अनुकूलता अकेले दृश्य समानता से अधिक महत्वपूर्ण है।
यदि उपभोज्य प्रतिस्थापन के तुरंत बाद प्लाज्मा कटर निकलना बंद कर देता है, तो यह मानने से पहले कि बिजली की आपूर्ति विफल हो गई है, नए स्थापित घटकों का निरीक्षण करें।
आप प्लाज़्मा कटर आर्क स्टार्टिंग समस्याओं को कैसे रोक सकते हैं?
निवारक रखरखाव अप्रत्याशित कटौती रुकावटों को कम कर सकता है, उपभोग योग्य जीवन में सुधार कर सकता है और अधिक सुसंगत उत्पादन का समर्थन कर सकता है।
1. स्वच्छ, शुष्क वायु आपूर्ति बनाए रखें
कंप्रेसर, एयर फिल्टर, रेगुलेटर और नमी पृथक्करण प्रणाली का नियमित रूप से निरीक्षण करें।
जमा हुए पानी को निकालें और आवश्यकता पड़ने पर फिल्टर तत्वों को बदलें।
लगातार वायु गुणवत्ता टॉर्च घटकों की रक्षा करने और स्थिर काटने की स्थिति बनाए रखने में मदद करती है।
2. काटने से पहले उपभोग्य सामग्रियों का निरीक्षण करें
दृश्यमान घिसाव के लिए इलेक्ट्रोड और नोजल की जाँच करें।
क्षति के लिए ज़ुल्फ़ रिंग और रिटेनिंग कैप का निरीक्षण करें।
घटकों को उनकी वास्तविक स्थिति और उपकरण के रखरखाव की सिफारिशों के अनुसार बदलें।
3. सही उपभोग्य सामग्रियों का उपयोग करें
उपभोग्य सामग्रियों का टॉर्च मॉडल, ऑपरेटिंग करंट और कटिंग एप्लिकेशन से मिलान करें।
उन हिस्सों को संयोजित करने से बचें जो एक साथ काम करने के लिए डिज़ाइन नहीं किए गए हैं।
4. मशाल की रक्षा करें केबल असेंबली
अत्यधिक झुकने, कुचलने, खींचने और घर्षण को रोकें।
टॉर्च केबल को तेज किनारों और चलते उपकरणों से दूर रखें।
कनेक्टर्स और केबल जैकेट का नियमित रूप से निरीक्षण करें।
5. विश्वसनीय कार्य क्लैंप संपर्क बनाए रखें
वर्क क्लैंप को साफ रखें और क्षति के लिए रिटर्न केबल का निरीक्षण करें।
काटने से पहले क्लैंप को उपयुक्त प्रवाहकीय सतह से कनेक्ट करें।
6. रेटेड ड्यूटी चक्र का पालन करें
मशीन का उपयोग उसकी निर्दिष्ट परिचालन सीमा के भीतर करें।
पर्याप्त वेंटिलेशन बनाए रखें और थर्मल चेतावनियों पर तुरंत प्रतिक्रिया दें।
7. एक रखरखाव रिकॉर्ड रखें
निर्माण की दुकानों और औद्योगिक उपयोगकर्ताओं के लिए, एक सरल रखरखाव रिकॉर्ड आवर्ती दोषों की पहचान करने में मदद कर सकता है।
उपयोगी जानकारी में शामिल हैं:
रखरखाव मद
क्या रिकार्ड करना है
मशाल मॉडल
मॉडल और संगत उपभोज्य सेट
करंट काटना
विशिष्ट ऑपरेटिंग रेंज
उपभोज्य स्थिति
इलेक्ट्रोड और नोजल का घिसाव
हवा की आपूर्ति
दबाव, प्रवाह और फ़िल्टर स्थिति
दोष लक्षण
कोई चाप, रुक-रुक कर होने वाला चाप या असफल स्थानांतरण नहीं
सुधारात्मक कार्रवाई
घटकों का निरीक्षण किया गया या बदला गया
परिणाम
क्या सामान्य कटाई बहाल की गई थी
एक सतत निरीक्षण प्रक्रिया रखरखाव टीमों को नियमित उपभोज्य टूट-फूट को बार-बार होने वाली उपकरण समस्याओं से अलग करने में मदद कर सकती है।
प्लाज़्मा कटिंग टॉर्च को बदलने से पहले आपको क्या जांचना चाहिए?
यदि विद्यमान है प्लाज़्मा कटिंग टॉर्च क्षतिग्रस्त है या बार-बार आर्क-स्टार्टिंग समस्याओं का अनुभव करता है, एक संगत प्रतिस्थापन का चयन करना आवश्यक है।
प्रतिस्थापन टॉर्च को केवल उपस्थिति या विज्ञापित एम्परेज के आधार पर नहीं चुना जाना चाहिए।
खरीदने से पहले, निम्नलिखित विशिष्टताओं को सत्यापित करें।
चयन कारक
यह क्यों मायने रखती है
प्लाज्मा कटर मॉडल
यह निर्धारित करता है कि टॉर्च का उपयोग शक्ति स्रोत के साथ किया जा सकता है या नहीं
टॉर्च कनेक्शन प्रकार
संगत विद्युत, वायवीय और नियंत्रण कनेक्शन सुनिश्चित करता है
रेटेड कटिंग करंट
इच्छित परिचालन आवश्यकताओं को पूरा करना होगा
आर्क-स्टार्टिंग सिस्टम
उपकरण के आरंभिक और नियंत्रण डिज़ाइन से मेल खाना चाहिए
उपभोज्य अनुकूलता
इलेक्ट्रोड, नोजल और संबंधित प्रतिस्थापन भागों को निर्धारित करता है
टॉर्च केबल की लंबाई
वर्कस्टेशन लेआउट और हैंडलिंग को प्रभावित करता है
मैनुअल या यंत्रीकृत अनुप्रयोग
उचित टॉर्च विन्यास निर्धारित करता है
सुरक्षा और नियंत्रण आवश्यकताएँ
टॉर्च के सुरक्षात्मक कार्यों का सही संचालन सुनिश्चित करता है
वेल्डिंग उपकरण वितरकों, मरम्मत केंद्रों और औद्योगिक क्रय टीमों के लिए, ऑर्डर देने से पहले इन विवरणों को सत्यापित करने से संगतता समस्याओं और अनावश्यक रिटर्न को कम किया जा सकता है।
प्रतिस्थापन टॉर्च या उपभोग्य सामग्रियों का अनुरोध करते समय, मौजूदा टॉर्च मॉडल, मशीन मॉडल, कनेक्टर विवरण और ऑपरेटिंग करंट प्रदान करें।
मूल टॉर्च और उपभोज्य घटकों की तस्वीरें भी आपूर्तिकर्ता को अनुकूलता सत्यापित करने में मदद कर सकती हैं।
प्लाज़्मा कटर नो-आर्क समस्याओं के बारे में अक्सर पूछे जाने वाले प्रश्न
1. मेरा प्लाज्मा कटर क्यों नहीं घूम रहा है?
अपर्याप्त वायु दबाव, खराब उपभोग्य सामग्रियों, गलत टॉर्च असेंबली, खराब विद्युत रिटर्न संपर्क, ट्रिगर समस्याओं, सुरक्षात्मक दोष, या आंतरिक आर्क-स्टार्टिंग सर्किट मुद्दों के कारण प्लाज्मा कटर आर्क में विफल हो सकता है।
दोष संकेतक, वायु आपूर्ति, टॉर्च उपभोग्य सामग्रियों और बाहरी कनेक्शन की जाँच करके प्रारंभ करें।
2. मेरे प्लाज़्मा कटर में हवा तो है लेकिन आर्क नहीं है?
चाप के बिना वायु प्रवाह खराब उपभोग्य सामग्रियों, गलत टॉर्च असेंबली, एक असंतुष्ट सुरक्षा इंटरलॉक, एक नियंत्रण सिग्नल समस्या, या एक आंतरिक आर्क-स्टार्टिंग दोष का संकेत दे सकता है।
मशीन के चेतावनी संकेतकों की जांच करें और बिजली बंद होने पर टॉर्च घटकों का निरीक्षण करें।
3. मेरा प्लाज्मा कटर पायलट आर्क काम क्यों नहीं कर रहा है?
क्षतिग्रस्त उपभोग्य सामग्रियों, अनुचित असेंबली, अपर्याप्त वायु आपूर्ति, टॉर्च कनेक्शन दोष, या शुरुआती सिस्टम में समस्याओं के कारण एक पायलट आर्क विफल हो सकता है।
सभी प्लाज़्मा कटर समान पायलट-आर्क डिज़ाइन का उपयोग नहीं करते हैं, इसलिए उचित निदान प्रक्रिया उपकरण पर निर्भर करती है।
4. मेरा प्लाज़्मा कटर पायलट आर्क क्यों शुरू होता है लेकिन कटता नहीं है?
यदि पायलट आर्क शुरू होता है लेकिन मुख्य कटिंग आर्क स्थानांतरित नहीं होता है, तो कार्य क्लैंप, वर्कपीस संपर्क, टॉर्च स्टैंडऑफ़, उपभोग्य सामग्रियों और ऑपरेटिंग सेटिंग्स का निरीक्षण करें।
खराब कार्य वापसी पथ या अत्यधिक टॉर्च दूरी सफल आर्क स्थानांतरण में हस्तक्षेप कर सकती है।
5. क्या खराब इलेक्ट्रोड के कारण प्लाज्मा कटर में आग नहीं लग सकती?
हाँ। गंभीर रूप से घिसा हुआ या क्षतिग्रस्त इलेक्ट्रोड विश्वसनीय आर्क आरंभ में हस्तक्षेप कर सकता है।
अत्यधिक क्षरण या असामान्य क्षति के लिए इलेक्ट्रोड का निरीक्षण करें और आवश्यकता पड़ने पर इसे बदलें।
संबंधित टूट-फूट के लिए नोजल और अन्य उपभोग्य सामग्रियों का भी निरीक्षण करें।
6. क्या एक गंदा नोजल प्लाज्मा कटर को उभरने से रोक सकता है?
दूषित, अवरुद्ध या क्षतिग्रस्त नोजल गैस प्रवाह और चाप व्यवहार को प्रभावित कर सकता है।
समस्या की गंभीरता और टॉर्च डिज़ाइन के आधार पर, यह अविश्वसनीय शुरुआत या अस्थिर कटिंग में योगदान दे सकता है।
टॉर्च विनिर्देशों के अनुसार क्षतिग्रस्त उपभोग्य सामग्रियों का निरीक्षण करें और बदलें।
7. प्लाज्मा कटर को किस वायुदाब की आवश्यकता होती है?
सही वायु दाब प्लाज्मा कटर और टॉर्च मॉडल पर निर्भर करता है।
हमेशा उपकरण की निर्दिष्ट दबाव और प्रवाह आवश्यकताओं का पालन करें।
प्रवाहित परिस्थितियों में हवा की आपूर्ति की जाँच करें क्योंकि टॉर्च चालू होने पर दबाव कम हो सकता है।
8. क्या ख़राब कार्य क्लैंप के कारण प्लाज़्मा कटर नहीं कट सकता?
हाँ। खराब काम करने वाला क्लैंप कनेक्शन मुख्य कटिंग आर्क को ठीक से स्थानांतरित होने से रोक सकता है या अस्थिर कटिंग का कारण बन सकता है।
कार्य क्लैंप को साफ, प्रवाहकीय धातु से सुरक्षित रूप से कनेक्ट करें और क्षति के लिए रिटर्न केबल का निरीक्षण करें।
9. मेरा प्लाज़्मा कटर कुछ सेकंड के बाद बाहर निकलना क्यों बंद कर देता है?
संभावित कारणों में अस्थिर वायु प्रवाह, क्षतिग्रस्त उपभोग्य वस्तुएं, खराब आर्क स्थानांतरण, नियंत्रण दोष, या एक सक्रिय सुरक्षा प्रणाली शामिल हैं।
यदि समस्या लंबे समय तक काटने के बाद होती है, तो ओवरहीटिंग और कर्तव्य चक्र सीमाओं की भी जाँच करें।
10. उपभोग्य वस्तुएं बदलने के बाद मेरा प्लाज्मा कटर क्यों नहीं घूम रहा है?
गलत उपभोज्य चयन या संयोजन एक संभावित कारण है।
पुष्टि करें कि इलेक्ट्रोड, नोजल, ज़ुल्फ़ रिंग और रिटेनिंग कैप टॉर्च के साथ संगत हैं और सही क्रम में स्थापित हैं।
जांचें कि क्या मशीन टॉर्च असेंबली या सुरक्षा संबंधी खराबी प्रदर्शित करती है।
11. मुझे कैसे पता चलेगा कि मेरा प्लाज्मा टॉर्च खराब है?
संभावित संकेतों में दृश्यमान टॉर्च क्षति, आंतरायिक ट्रिगर ऑपरेशन, क्षतिग्रस्त केबल इन्सुलेशन, बार-बार कनेक्शन दोष, या बाहरी उपभोग्य सामग्रियों और परिचालन स्थितियों की जांच के बाद लगातार आर्क-स्टार्टिंग समस्याएं शामिल हैं।
इन लक्षणों का हमेशा यह मतलब नहीं होता कि पूरे टॉर्च को बदलने की जरूरत है।
एक योग्य निरीक्षण यह निर्धारित करने में मदद कर सकता है कि क्या समस्या एक प्रतिस्थापन योग्य घटक तक सीमित है या इसमें टॉर्च असेंबली शामिल है।
12. मुझे प्लाज़्मा कटर की समस्या निवारण कब बंद करना चाहिए?
यदि आप क्षतिग्रस्त विद्युत इन्सुलेशन, जलने की गंध, असामान्य शोर, बार-बार सुरक्षात्मक दोष, या विद्युत खतरे के अन्य लक्षण देखते हैं तो उपकरण का उपयोग करना बंद कर दें।
जब अनुशंसित बाहरी निरीक्षण के बाद भी मशीन लगातार विफल हो रही हो तो पेशेवर सर्विसिंग भी उपयुक्त है।
सुरक्षा उपकरणों को कभी भी नजरअंदाज न करें या आंतरिक उच्च-वोल्टेज घटकों की अयोग्य मरम्मत का प्रयास न करें।
अंतिम विचार: ऐसे प्लाज़्मा कटर को कैसे ठीक करें जो मुड़ नहीं रहा है
जब प्लाज़्मा कटर उभर नहीं रहा हो, तो भागों को बदलने से पहले सटीक विफलता लक्षण की पहचान करना सबसे प्रभावी तरीका है।
वायु आपूर्ति और मशीन दोष संकेतकों से शुरुआत करें। फिर टॉर्च उपभोग्य सामग्रियों का निरीक्षण करें, सही असेंबली की पुष्टि करें, और कार्य क्लैंप और बाहरी कनेक्शन की जांच करें।
यदि पायलट आर्क शुरू होता है लेकिन स्थानांतरित नहीं होता है, तो विद्युत वापसी पथ, काटने की ऊंचाई और परिचालन स्थितियों पर ध्यान केंद्रित करें।
यदि मशीन में हवा का प्रवाह है लेकिन सही बाहरी स्थितियों के बावजूद कोई चाप नहीं है, तो नियंत्रण या आंतरिक चाप-प्रारंभिक समस्या के लिए पेशेवर निदान की आवश्यकता हो सकती है।
विश्वसनीय प्लाज्मा कटिंग की कुंजी उचित रूप से मिलान की गई टॉर्च, सही ढंग से स्थापित उपभोग्य वस्तुएं, स्थिर वायु प्रवाह, ध्वनि विद्युत कनेक्शन और उपकरण की निर्धारित सीमा के भीतर संचालन है।
उपकरण वितरकों, निर्माण कार्यशालाओं और औद्योगिक रखरखाव टीमों के लिए, इन सात सामान्य कारणों को समझने से अनावश्यक प्रतिस्थापन लागत को कम किया जा सकता है, समस्या निवारण दक्षता में सुधार हो सकता है और अधिक विश्वसनीय कटिंग प्रदर्शन का समर्थन किया जा सकता है।
यह वेबसाइट कुकीज़ और समान तकनीकों ('कुकीज़') का उपयोग करती है। आपकी सहमति के अधीन, यह ट्रैक करने के लिए कि किस सामग्री में आपकी रुचि है, विश्लेषणात्मक कुकीज़ का उपयोग करेगा और रुचि-आधारित विज्ञापन प्रदर्शित करने के लिए मार्केटिंग कुकीज़ का उपयोग करेगा। हम इन उपायों के लिए तीसरे पक्ष के प्रदाताओं का उपयोग करते हैं, जो डेटा का उपयोग अपने उद्देश्यों के लिए भी कर सकते हैं।
आप 'सभी स्वीकार करें' पर क्लिक करके या अपनी व्यक्तिगत सेटिंग्स लागू करके अपनी सहमति देते हैं। फिर आपका डेटा यूरोपीय संघ के बाहर तीसरे देशों में भी संसाधित किया जा सकता है, जैसे कि अमेरिका, जहां डेटा सुरक्षा का कोई समान स्तर नहीं है और जहां, विशेष रूप से, स्थानीय अधिकारियों द्वारा पहुंच को प्रभावी ढंग से रोका नहीं जा सकता है। आप किसी भी समय तत्काल प्रभाव से अपनी सहमति रद्द कर सकते हैं। यदि आप ''सभी को अस्वीकार करें'' पर क्लिक करते हैं, तो केवल आवश्यक कुकीज़ का ही उपयोग किया जाएगा।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių