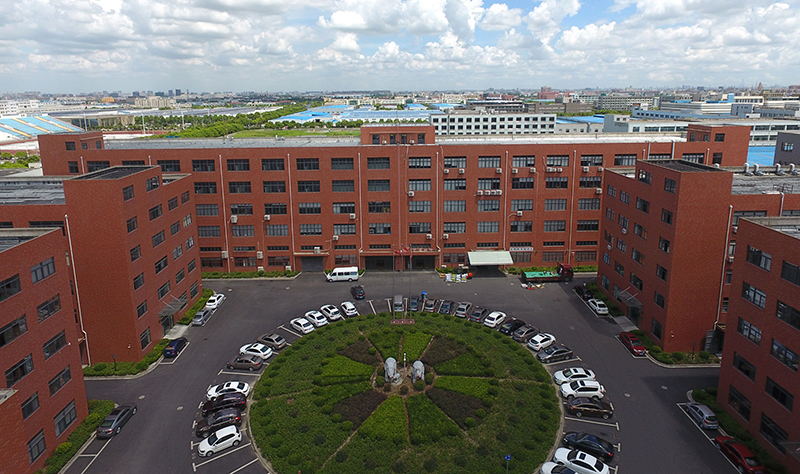
INWELT WELDING का चीन राष्ट्रीय दिवस अवकाश नोटिस 2026: हमारी कंपनी 1 अक्टूबर से 7 अक्टूबर 2026 तक बंद रहेगी और 8 अक्टूबर को सामान्य कारोबार फिर से शुरू करेगी। सुचारू उत्पादन और समय पर डिलीवरी सुनिश्चित करने के लिए, ग्राहकों को पहले से ऑर्डर देने के लिए प्रोत्साहित किया जाता है। एक पेशेवर वेल्डिंग टॉर्च निर्माता और आपूर्तिकर्ता के रूप में, {[ MIG INWELT वेल्डिंग टॉर्च, TIG वेल्डिंग टॉर्च, प्लाज्मा कटिंग टॉर्च, वेल्डिंग उपभोग्य वस्तुएं और OEM/ODM समाधान प्रदान करता है। हमारी बिक्री टीम ग्राहकों की पूछताछ और तत्काल अनुरोधों का समर्थन करने के लिए छुट्टियों के दौरान ऑनलाइन उपलब्ध रहेगी।
MIG टॉर्च तार का जाम होना आमतौर पर अत्यधिक तार-फ़ीड प्रतिरोध या अस्थिर ड्राइव बल के कारण होता है। सबसे आम कारणों में गलत ड्राइव-रोल दबाव, गलत ड्राइव रोल, गंदा या गलत आकार का लाइनर, तंग केबल मोड़, संपर्क-टिप रुकावट, अत्यधिक स्पूल तनाव, दूषित तार और खराब फीडर संरेखण शामिल हैं। MIG तार जाम को ठीक करने के लिए, पहले प्रतिबंध का पता लगाएं, फिर संपर्क टिप का निरीक्षण करें, केबल को सीधा करें, ड्राइव रोल और स्पूल तनाव की जांच करें, और लाइनर को साफ करें या बदलें। उचित तार-पथ सेटअप पक्षियों के घोंसले बनाने, अस्थिर भोजन और उत्पादन में रुकावट को रोकता है।
प्लाज़्मा कटिंग टॉर्च कनेक्शन बेमेल आमतौर पर होता है क्योंकि वितरक पूरे इंटरफ़ेस की जांच किए बिना उपस्थिति या मॉडल नाम से टॉर्च की पुष्टि करते हैं। तीन सबसे आम कनेक्शन सिस्टम एकीकृत केंद्रीय कनेक्टर, अलग ट्रिगर और पायलट-आर्क लीड के साथ थ्रेडेड पावर/गैस कनेक्शन और मैकेनाइज्ड CNC मल्टी-लाइन कनेक्शन हैं। सही प्लाज्मा कटर टॉर्च अनुकूलता के लिए मिलान एम्परेज, स्टार्ट विधि, बिजली और गैस कनेक्शन, पायलट आर्क, ट्रिगर वायरिंग, कूलिंग, केबल लंबाई और नियंत्रण सिग्नल की आवश्यकता होती है। ऑर्डर देने से पहले इन विशिष्टताओं को सत्यापित करने से वितरकों को रिटर्न, डाउनटाइम और महंगी संगतता समस्याओं को कम करने में मदद मिलती है।