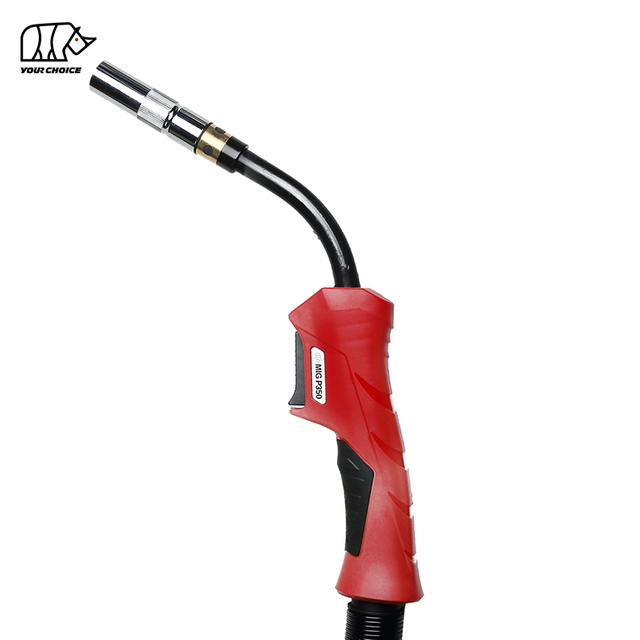
एक MIG टॉर्च तार को जाम करती रहती है जब तार स्पूल और संपर्क टिप के बीच कहीं प्रतिरोध तार फीडर द्वारा लगातार पार किए जा सकने वाले प्रतिरोध से अधिक हो जाता है। सबसे आम कारण गलत ड्राइव-रोल दबाव, एक गंदा या कम आकार का लाइनर, एक तेजी से मुड़ी हुई टॉर्च केबल, गलत संपर्क टिप, अत्यधिक स्पूल तनाव, क्षतिग्रस्त वेल्डिंग तार, या फीडर और टॉर्च के बीच खराब संरेखण हैं।
तार का जाम होना हमेशा टॉर्च की विफलता नहीं है।
समस्या तीन अलग-अलग बिंदुओं पर हो सकती है:
वायर फीडर → टॉर्च लाइनर → संपर्क टिप
प्रतिबंध का सटीक स्थान ढूंढना अनावश्यक भागों को बदले बिना समस्या को ठीक करने का सबसे तेज़ तरीका है।
उत्पादन वेल्डिंग के लिए, बार-बार तार जाम होने को कभी भी सामान्य नहीं माना जाना चाहिए। यह डाउनटाइम, संपर्क-टिप खपत, ऑपरेटर हस्तक्षेप, आर्क अस्थिरता और प्रति वेल्डेड भाग की लागत को बढ़ाता है।
मेरा MIG तार क्यों जाम होता रहता है?
MIG तार आमतौर पर जाम हो जाता है क्योंकि वायर-फीड सिस्टम में बहुत अधिक प्रतिरोध या अस्थिर ड्राइव बल होता है.
सामान्य कारण
क्या होता है
विशिष्ट सुधार
ड्राइव-रोल दबाव बहुत अधिक है
तार ख़राब हो जाता है या घोंसला बन जाता है
दबाव कम करें
ड्राइव-रोल दबाव बहुत कम है
तार फिसल जाता है
धीरे-धीरे दबाव बढ़ाएँ
ग़लत ड्राइव-रोल ग्रूव
तार कुचला हुआ है या ठीक से पकड़ में नहीं आया है
रोल को तार से मिलाएँ
गंदा या गलत लाइनर
टॉर्च केबल के अंदर घर्षण बढ़ जाता है
लाइनर साफ़ करें या बदलें
टार्च केबल तेजी से मुड़ी
तार लाइनर के अंदर खिंच जाता है
केबल को सीधा करें
गलत संपर्क टिप आकार
तार चिपक जाता है या भटक जाता है
सही टिप का प्रयोग करें
स्पूल तनाव बहुत अधिक है
फीडर को तार खींचने में दिक्कत हो रही है
ब्रेक तनाव कम करें
जंग लगा या दूषित तार
मलबा लाइनर में घुस गया
तार बदलें
ख़राब गाइड संरेखण
लाइनर से पहले तार पकड़ लिया
फ़ीड पथ को पुनः संरेखित करें
मुख्य उपाय: जब MIG तार फीड करना बंद कर दे तो तुरंत ड्राइव-रोल दबाव न बढ़ाएं। अत्यधिक दबाव पक्षियों का घोंसला बना सकता है और समस्या को बदतर बना सकता है।
' MIG वायर जैमिंग' का वास्तव में क्या मतलब है?
MIG वायर जैमिंग एक वायर-फीड विफलता है जिसमें इलेक्ट्रोड तार स्पूल से फीडर, लाइनर, संपर्क टिप और आर्क में आसानी से यात्रा नहीं कर सकता है।
यह शब्द कई अलग-अलग समस्याओं का वर्णन कर सकता है।
संपर्क-टिप जाम क्या है?
संपर्क-टिप जाम तब होता है जब तार टॉर्च के सामने तक पहुंच जाता है लेकिन संपर्क टिप से आसानी से नहीं गुजर पाता है।
सामान्य कारणों में शामिल हैं:
गलत टिप आकार;
क्षतिग्रस्त टिप बोर;
बर्नबैक;
छींटे संदूषण;
ज़्यादा गरम संपर्क टिप.
बर्डनेस्टिंग क्या है?
बर्डनेस्टिंग एक तार-फीड विफलता है जिसमें वेल्डिंग तार मुड़ जाता है और ड्राइव रोल के पास एक उलझा हुआ लूप बन जाता है क्योंकि फीडर जोर लगाना जारी रखता है जबकि तार टॉर्च के माध्यम से नहीं चल सकता है।
पक्षी घोंसला बनाने का आमतौर पर मतलब होता है:
प्रतिबंध ड्राइव रोल के डाउनस्ट्रीम पर है।
संभावित कारणों में शामिल हैं:
अवरुद्ध लाइनर;
गलत लाइनर आकार;
तेजी से मुड़ी हुई केबल;
संपर्क-टिप रुकावट;
अत्यधिक ड्राइव-रोल दबाव.
वायर स्लिपेज क्या है?
तार फिसलन तब होता है जब ड्राइव रोल घूमती है लेकिन तार को लगातार हिलाने में विफल रहती है।
विशिष्ट कारणों में शामिल हैं:
अपर्याप्त ड्राइव-रोल दबाव;
गलत रोल ग्रूव;
तैलीय तार;
घिसे-पिटे ड्राइव रोल;
अत्यधिक स्पूल प्रतिरोध.
वेल्डिंग के दौरान ये तीन समस्याएं-टिप चिपकना, पक्षियों का घोंसला बनाना और तार फिसलना-एक जैसी दिख सकती हैं लेकिन अलग-अलग समाधान की आवश्यकता होती है।
MIG तार वास्तव में कहाँ जाम हो रहा है?
किसी भी हिस्से को बदलने से पहले, निर्धारित करें कि प्रतिरोध कहाँ होता है।
यदि फीडर पर तार जाम हो जाए
जाँच करना:
स्पूल ब्रेक;
ड्राइव रोल;
इनलेट गाइड;
आउटलेट गाइड;
ड्राइव-रोल दबाव;
स्पूल संरेखण.
यदि तार टॉर्च केबल के अंदर जाम हो जाता है
जाँच करना:
लाइनर की स्थिति;
केबल झुकता है;
लाइनर का आकार;
लाइनर स्थापना;
गंदगी या धातु के कण.
यदि तार कॉन्टैक्ट टिप पर जाम हो जाता है
जाँच करना:
संपर्क-टिप बोर;
टिप का आकार;
बर्नबैक;
छींटे;
फ्रंट-एंड ओवरहीटिंग।
यह सरल स्थान-आधारित निदान महत्वपूर्ण समस्या निवारण समय बचा सकता है।
कारण 1: क्या ड्राइव-रोल दबाव बहुत अधिक या बहुत कम है?
गलत ड्राइव-रोल दबाव MIG वायर-फीडिंग समस्याओं के सबसे सामान्य कारणों में से एक है।
अत्यधिक विरूपण से बचते हुए ड्राइव रोल को तार को इतनी मजबूती से पकड़ना चाहिए कि वह टार्च के माध्यम से चल सके।
यदि ड्राइव-रोल दबाव बहुत कम हो तो क्या होगा?
तार पर रोल फिसल सकते हैं।
लक्षणों में शामिल हैं:
अनियमित तार गति;
चाप का बढ़ना;
असंगत खिला;
लोड के तहत तार रुक जाता है;
तार पर पॉलिश के निशान दिखाई दे रहे हैं।
प्राकृतिक प्रतिक्रिया अक्सर दबाव को नाटकीय रूप से मजबूत करने की होती है।
इससे दूसरी समस्या पैदा हो सकती है.
यदि ड्राइव-रोल दबाव बहुत अधिक हो तो क्या होगा?
अत्यधिक दबाव हो सकता है:
तार ख़राब करना;
धातु के टुकड़े बनाएं;
तार की सतह को नुकसान;
लाइनर संदूषण में वृद्धि;
पक्षियों के घोंसले बनाने में योगदान दें.
नरम तार के लिए, अत्यधिक दबाव विशेष रूप से समस्याग्रस्त है।
सही सेटिंग है:
लगातार खिलाने के लिए पर्याप्त दबाव, लेकिन आवश्यकता से अधिक नहीं।
कारण 2: क्या आप गलत ड्राइव रोल का उपयोग कर रहे हैं?
ड्राइव-रोल ग्रूव को तार के व्यास और सामग्री से मेल खाना चाहिए।
विभिन्न तार प्रकारों के लिए अलग-अलग फीडिंग विशेषताओं की आवश्यकता होती है।
तार का प्रकार
फ़ीड विशेषता
मुख्य जोखिम
ठोस इस्पात तार
अपेक्षाकृत कठोर
यदि दबाव बहुत कम हो तो फिसलन
स्टेनलेस तार
कठोर लेकिन सतह के प्रति संवेदनशील
पहनने और खिलाने में असंगति
फ्लक्स-कोर तार
ट्यूबलर संरचना
यदि दबाव अत्यधिक हो तो कुचल देना
अल्युमीनियम तार
बेहद नरम
विकृति और पक्षियों का घोंसला बनाना
एक ड्राइव रोल जो तार के लिए बहुत बड़ा है वह ठीक से पकड़ में नहीं आ सकता है।
बहुत छोटा खांचा तार को ख़राब कर सकता है।
नरम तार के लिए, आक्रामक ड्राइव दबाव या अनुपयुक्त रोल ज्यामिति गंभीर फीडिंग अस्थिरता पैदा कर सकती है।
कारण 3: क्या MIG टॉर्च लाइनर गंदा, क्षतिग्रस्त या गलत आकार का है?
अवरुद्ध या गलत आकार का लाइनर सबसे आम कारणों में से एक है MIG टॉर्च तार को जाम करती रहती है।
लाइनर टॉर्च केबल के माध्यम से वेल्डिंग तार का मार्गदर्शन करता है।
इसे अत्यधिक तार संचलन की अनुमति दिए बिना सुचारू फीडिंग के लिए पर्याप्त निकासी प्रदान करनी चाहिए।
क्या होता है जब लाइनर बहुत छोटा होता है?
एक छोटा लाइनर अत्यधिक घर्षण पैदा करता है।
यह तब और भी बदतर हो जाता है जब:
केबल की लंबाई बढ़ जाती है;
मशाल झुक जाती है;
तार की सतह दूषित है;
वेल्डिंग तार का वास्तविक व्यास बड़ा होता है।
फिर फीडर को तार को धकेलने के लिए अधिक बल की आवश्यकता होती है।
अंततः:
घर्षण > पोषण बल = तार जाम
क्या होता है जब लाइनर बहुत बड़ा होता है?
अत्यधिक बड़ा लाइनर तार को अनियमित रूप से चलने की अनुमति दे सकता है।
यह बना सकता है:
अस्थिर खिला;
कंपन;
असंगत तार की स्थिति;
त्वरित घिसाव।
तार के व्यास और सामग्री की सीमा के अनुसार सही लाइनर का चयन किया जाना चाहिए।
लाइनर संदूषण जामिंग का कारण कैसे बनता है?
टॉर्च में प्रवेश करने वाले वेल्डिंग तार का प्रत्येक मीटर थोड़ी मात्रा में ले जा सकता है:
धूल;
तेल;
जंग;
धातु के कण;
ड्राइंग अवशेष.
ये संदूषक लाइनर के अंदर जमा हो जाते हैं।
समय के साथ घर्षण बढ़ता जाता है।
यही कारण है कि एक टॉर्च जो नई होने पर पूरी तरह से संचालित होती है, धीरे-धीरे तार-फीड की समस्याओं का अनुभव करना शुरू कर सकती है।
कारण 4: क्या MIG टॉर्च केबल बहुत कसकर मुड़ी हुई या कुंडलित है?
एक तेजी से मुड़ा हुआ MIG टॉर्च केबल वेल्डिंग तार और लाइनर के बीच घर्षण बढ़ाती है और रुक-रुक कर या लगातार तार जाम होने का कारण बन सकती है।
संपर्क टिप तक पहुंचने से पहले तार को केबल के माध्यम से कई मीटर की यात्रा करनी होगी।
प्रत्येक मोड़ पर प्रतिरोध बढ़ता है।
तंग मोड़ों के कारण तार-फ़ीड की समस्या क्यों होती है?
जब केबल झुकती है:
लाइनर की दीवार के खिलाफ तार दबाता है;
संपर्क क्षेत्र बढ़ता है;
घर्षण बढ़ जाता है;
फीडर का लोड बढ़ जाता है।
समस्या और भी गंभीर हो जाती है:
लंबी टॉर्च केबल;
नरम तार;
दूषित लाइनर;
छोटी लाइनर क्लीयरेंस.
MIG टॉर्च केबल को कैसे स्थापित किया जाना चाहिए?
तार जाम का निदान करते समय:
टॉर्च केबल को यथासंभव सीधा बिछाएं।
तंग लूप निकालें.
केबल को मोड़ने से बचें.
फिर से तार खिलाएं.
यदि फीडिंग में उल्लेखनीय सुधार होता है, तो केबल रूटिंग समस्या में योगदान दे रही है।
सटीक उत्पादन के लिए, ऐसी केबल लंबाई चुनें जो अनुप्रयोग के लिए पर्याप्त लंबी हो लेकिन आवश्यकता से अधिक लंबी न हो.
कारण 5: क्या कॉन्टैक्ट टिप के कारण तार चिपक गया है?
एक संपर्क टिप जो छोटा, घिसा हुआ, अधिक गर्म, दूषित या क्षतिग्रस्त है, फ़ीड पथ के अंतिम बिंदु पर तार को रोक सकता है।
यह निदान करने में सबसे आसान समस्याओं में से एक है।
संपर्क टिप निकालें और तार डालें।
यदि टिप हटाए जाने पर तार सुचारू रूप से संचालित होता है, लेकिन टिप स्थापित होने के बाद जाम हो जाता है, तो समस्या संपर्क टिप पर होने की संभावना है।
यदि कॉन्टैक्ट टिप बहुत छोटा है तो क्या होगा?
तार बोर के अंदर बंध सकता है।
संभावित लक्षणों में शामिल हैं:
तार टॉर्च के सामने रुकता है;
फीडर पुश और पक्षी घोंसले;
तार ठंडा होने पर चलता है लेकिन गर्म होने पर चिपक जाता है;
बर्नबैक अक्सर होता है।
टिप को वेल्डिंग तार के व्यास से मेल खाना चाहिए।
क्या हीट से कॉन्टैक्ट टिप जैम वायर बन सकता है?
हाँ।
संपर्क टिप वेल्डिंग आर्क के बहुत करीब संचालित होती है।
अत्यधिक थर्मल लोडिंग टिप और आसपास के उपभोग्य सामग्रियों को प्रभावित कर सकती है।
यदि कोई टिप क्षतिग्रस्त हो जाती है या तार वापस बोर में जल जाता है, तो तार टिप पर अस्थायी रूप से खुद को वेल्ड कर सकता है।
इसे आमतौर पर बर्नबैक कहा जाता है.
बर्नबैक क्या है और यह वायर जाम का कारण क्यों बनता है?
बर्नबैक तब होता है जब वेल्डिंग तार तार के सिरे और संपर्क टिप के बीच सही दूरी बनाए रखने के बजाय वापस संपर्क टिप में या पिघल जाता है।
बर्नबैक के बाद:
तार सिरे से जुड़ सकता है;
टिप बोर क्षतिग्रस्त हो सकता है;
अगला वायर-फ़ीड प्रयास विफल हो सकता है;
फीडर एक पक्षी घोंसला बना सकता है।
बार-बार होने वाले बर्नबैक का इलाज केवल संपर्क युक्तियों को बदलकर नहीं किया जाना चाहिए।
जाँच करना:
तार-फ़ीड गति;
वोल्टेज संबंध;
संपर्क टिप स्थिति;
तार-फ़ीड स्थिरता;
मशाल की स्थिति.
कारण 6: क्या स्पूल तनाव बहुत अधिक है?
फीडर बंद होने के बाद अनियंत्रित घुमाव को रोकने के लिए वेल्डिंग वायर स्पूल को पर्याप्त ब्रेकिंग बल की आवश्यकता होती है।
लेकिन बहुत अधिक ब्रेक लगाने से ड्राइव रोल को अधिक मेहनत करनी पड़ती है।
अत्यधिक स्पूल तनाव के कारण तार फिसलन, अस्थिर फीडिंग और स्पष्ट रूप से टॉर्च जाम हो सकता है।
वेल्डिंग तार को साइड में धकेले बिना लाइनर में प्रवेश करना चाहिए।
MIG एल्युमीनियम के कारण तार अक्सर जाम क्यों हो जाता है?
एल्यूमीनियम वेल्डिंग तार अधिक आसानी से जाम हो जाता है क्योंकि यह स्टील के तार की तुलना में नरम और संपीड़न और बकलिंग के प्रति कम प्रतिरोधी होता है।
यह एल्युमीनियम फीडिंग को विशेष रूप से संवेदनशील बनाता है:
ड्राइव-रोल दबाव;
लाइनर घर्षण;
केबल झुकता है;
केबल लंबाई;
फ़ीड दूरी.
प्रतिरोध की एक छोटी मात्रा जो स्टील के तार को नहीं रोकती है, फीडर के पास नरम एल्यूमीनियम तार को मोड़ने का कारण बन सकती है।
आप एल्युमिनियम MIG वायर फीडिंग को कैसे सुधार सकते हैं?
सॉफ्ट-वायर अनुप्रयोगों के लिए:
एक उपयुक्त कम-घर्षण लाइनर का उपयोग करें;
केबल के तंग मोड़ से बचें;
केबल की लंबाई व्यावहारिक रखें;
नरम तार के अनुकूल ड्राइव रोल का उपयोग करें;
अत्यधिक ड्राइव दबाव से बचें;
तार साफ रखें;
सही आकार की संपर्क टिप का उपयोग करें।
बहुत अधिक मांग वाले अनुप्रयोगों के लिए, नरम तार को धकेलने की दूरी को कम करने के लिए डिज़ाइन किया गया एक फीडिंग सिस्टम अधिक स्थिरता प्रदान कर सकता है।
कॉन्टैक्ट टिप हटा दिए जाने पर तार की फीड ठीक क्यों हो जाती है?
यह सबसे उपयोगी नैदानिक परीक्षणों में से एक है।
यदि संपर्क टिप हटा दिए जाने पर तार सुचारू रूप से संचालित होता है:
स्पूल + ड्राइव रोल + लाइनर संभवतः तार को फीड करने में सक्षम हैं।
प्रतिबंध टॉर्च के सामने वाले सिरे पर या उसके निकट होने की संभावना है।
निरीक्षण करें:
संपर्क टिप;
टिप का आकार;
बर्नबैक;
टिप धारक;
फ्रंट-एंड संरेखण।
यदि संपर्क टिप हटाए जाने के बाद भी तार खराब फ़ीड करता है, तो लाइनर, केबल, ड्राइव रोल और स्पूल की जांच करें।
MIG तार फीडर पर पक्षियों का घोंसला क्यों बनाए रखता है?
बार-बार पक्षियों के घोंसला बनाने का आमतौर पर मतलब होता है कि फीडर तार को डाउनस्ट्रीम टॉर्च सिस्टम की तुलना में तेजी से आगे बढ़ा रहा है।
सामान्य कारणों में शामिल हैं:
अवरुद्ध लाइनर;
गलत लाइनर;
संपर्क-टिप जाम;
केबल तेजी से मुड़ी;
अत्यधिक ड्राइव-रोल दबाव;
नरम तार बकलिंग.
जब कोई पक्षी घोंसला बनता है, तो उलझे हुए तार को काटकर पुनः आरंभ न करें।
सबसे पहले डाउनस्ट्रीम प्रतिबंध की पहचान की जानी चाहिए।
अन्यथा, अगला पक्षी घोंसला फिर से होने की संभावना है।
जब MIG वायर फीड करना बंद कर दे तो आपको सबसे पहले क्या जांचना चाहिए?
इस त्वरित निदान अनुक्रम का उपयोग करें।
कदम
जाँच करना
यह आपको क्या बताता है
1
संपर्क टिप हटाएँ
टिप समस्याओं को फ़ीड-पथ समस्याओं से अलग करता है
2
टार्च केबल को सीधा करें
मोड़-संबंधित प्रतिरोध की पहचान करता है
3
तार को मैन्युअल रूप से फ़ीड करें
लाइनर प्रतिरोध का परीक्षण करता है
4
ड्राइव-रोल दबाव की जाँच करें
फिसलने या कुचलने का पता लगाता है
5
ड्राइव-रोल ग्रूव का निरीक्षण करें
सही तार संगतता की पुष्टि करता है
6
स्पूल तनाव की जाँच करें
अत्यधिक ब्रेक प्रतिरोध का पता लगाता है
7
तार की स्थिति का निरीक्षण करें
जंग या संदूषण की पहचान करता है
8
लाइनर की जाँच करें
रुकावट या गलत आकार का पता लगाता है
9
गाइड संरेखण की जाँच करें
यांत्रिक खिंचाव का पता लगाता है
यह क्रम बेतरतीब ढंग से भागों को बदलने की तुलना में अधिक कुशल है।
आप MIG टॉर्च लाइनर का परीक्षण कैसे करते हैं?
एक व्यावहारिक परीक्षण यह है कि संपर्क टिप को हटा दिया जाए और केबल को यथासंभव सीधे व्यवस्थित करके टॉर्च के माध्यम से तार डाला जाए।
तार सुचारू रूप से चलना चाहिए.
यदि महत्वपूर्ण प्रतिरोध बना रहता है:
तार हटाओ.
लाइनर का निरीक्षण करें.
संदूषण की जाँच करें.
लाइनर का आकार सत्यापित करें.
लाइनर की लंबाई और स्थापना की पुष्टि करें।
यदि प्रतिरोध अत्यधिक रहता है तो लाइनर बदलें।
लाइनर एक पहनने वाला घटक है।
इसे आजीवन घटक के बजाय नियमित वायर-फीड रखरखाव के हिस्से के रूप में माना जाना चाहिए।
क्या गलत तरीके से स्थापित लाइनर के कारण तार जाम हो सकता है?
हाँ।
यहां तक कि एक नया लाइनर भी गलत तरीके से स्थापित होने पर फीडिंग की समस्या पैदा कर सकता है।
संभावित स्थापना समस्याओं में शामिल हैं:
लाइनर बहुत छोटा कट गया;
लाइनर बहुत लंबा कट गया;
सामने के छोर पर ख़राब बैठने की व्यवस्था;
पीछे के कनेक्शन पर ख़राब बैठने की व्यवस्था;
कटे हुए सिरे पर तेज़ गड़गड़ाहट;
ग़लत लाइनर विशिष्टता.
खराब ढंग से काटा गया लाइनर उन घटकों के बीच एक अंतर पैदा कर सकता है जहां वेल्डिंग तार फंस सकता है।
साफ़ कट का उपयोग करें और टॉर्च की सही लाइनर-स्थापना प्रक्रिया का पालन करें।
टॉर्च गर्म होने पर MIG वायर फ़ीड खराब क्यों हो जाती है?
यदि लंबी वेल्डिंग अवधि के दौरान तार की फीडिंग उत्तरोत्तर खराब हो जाती है, तो सामने के सिरे का निरीक्षण करें।
तेज हो सकती है गर्मी:
संपर्क-टिप घिसाव;
छींटे का निर्माण;
बर्नबैक;
घटक विस्तार;
उपभोज्य क्षति.
इसलिए समस्या इस प्रकार प्रकट हो सकती है:
ठंडी मशाल = सामान्य भोजन
के बाद:
गर्म टॉर्च = तार चिपकना
उस स्थिति में, वायर-फ़ीड सिस्टम एकमात्र मुद्दा नहीं हो सकता है।
टॉर्च एम्परेज, कर्तव्य चक्र, शीतलन और उपभोज्य स्थिति की भी जाँच की जानी चाहिए।
केबल की लंबाई MIG वायर फीडिंग को कैसे प्रभावित करती है?
लंबी टॉर्च केबल तार के लिए लंबा यांत्रिक पथ बनाती हैं।
अधिक लंबाई का अर्थ है इनके लिए अधिक अवसर:
टकराव;
झुकता है;
लाइनर संदूषण;
तार खींचना.
इसका मतलब यह नहीं है कि लंबे केबल हमेशा समस्याग्रस्त होते हैं।
इसका मतलब है कि संपूर्ण फीडिंग सिस्टम को आवश्यक लंबाई के लिए चुना जाना चाहिए।
उत्पादन वेल्डिंग के लिए, अनावश्यक रूप से लंबी टॉर्च असेंबलियों को चुनने से बचें, जब छोटी केबल आराम से वेल्डिंग क्षेत्र तक पहुंच सकती हैं।
आप उस MIG टॉर्च का निवारण कैसे करते हैं जो तार जाम करती रहती है?
निम्नलिखित चरण-दर-चरण प्रक्रिया का उपयोग करें.
चरण 1: कॉन्टैक्ट टिप हटाएँ
फ़ीड तार.
यदि समस्या गायब हो जाती है, तो संपर्क टिप का निरीक्षण करें या उसे बदल दें।
चरण 2: टॉर्च केबल को सीधा करें
तंग मोड़ और लूप हटा दें।
पुन: परीक्षण फ़ीडिंग.
चरण 3: ड्राइव रोल्स का निरीक्षण करें
सत्यापित करें:
सही नाली;
सही व्यास;
साफ़ सतह;
समुचित संरेखण।
चरण 4: ड्राइव-रोल दबाव समायोजित करें
विश्वसनीय फीडिंग के लिए केवल पर्याप्त दबाव का उपयोग करें।
अवरुद्ध लाइनर की भरपाई के लिए दबाव का प्रयोग न करें।
चरण 5: स्पूल ब्रेक तनाव की जाँच करें
सुनिश्चित करें कि स्पूल अनियंत्रित ओवररन के बिना स्वतंत्र रूप से घूमता है।
चरण 6: वेल्डिंग तार का निरीक्षण करें
जंग लगे, दूषित या क्षतिग्रस्त तार को बदलें।
चरण 7: लाइनर का निरीक्षण करें या बदलें
तार के व्यास और सामग्री के लिए सही लाइनर का उपयोग करें।
चरण 8: गाइड संरेखण की जाँच करें
सुनिश्चित करें कि तार लाइनर में आसानी से चला जाए।
चरण 9: टॉर्च फ्रंट-एंड उपभोग्य सामग्रियों का निरीक्षण करें
जाँच करना:
टिप धारक;
विसारक;
संपर्क टिप;
नोक;
छींटे की स्थिति.
MIG वायर-फ़ीड समस्या निवारण तालिका
लक्षण
सबसे संभावित कारण
पहली कार्रवाई
ड्राइव रोल पर तार फिसल जाता है
कम दबाव / उच्च प्रतिरोध
दबाव और लाइनर की जाँच करें
तार वाले पक्षियों के घोंसले
डाउनस्ट्रीम रुकावट
टिप और लाइनर की जाँच करें
केबल झुकने पर ही तार जाम होता है
केबल/लाइनर घर्षण
केबल को सीधा करें
संपर्क टिप पर तार जाम
गलत/क्षतिग्रस्त टिप
सही टिप बदलें
लंबी वेल्डिंग के बाद तार ख़राब फ़ीड करता है
हीट/फ्रंट-एंड मुद्दा
टिप और कर्तव्य चक्र का निरीक्षण करें
नए स्पूल से तार खराब फ़ीड करता है
स्पूल तनाव/संरेखण
स्पूल सिस्टम की जाँच करें
फीडर के पास महीन धातु के कण
अत्यधिक दबाव/गलत रोल
ड्राइव सिस्टम को समायोजित करें
लाइनर के अंदर जंग लगना
दूषित तार
तार और लाइनर बदलें
एल्युमीनियम तार बार-बार झुकता है
अत्यधिक फ़ीड प्रतिरोध
सॉफ्ट-वायर पथ अनुकूलित करें
भोजन के साथ चाप बढ़ता है
रुक-रुक कर तार वितरण
संपूर्ण फ़ीड पथ का निरीक्षण करें
आप MIG वायर जैमिंग को कैसे रोक सकते हैं?
बार-बार समस्या निवारण की तुलना में रोकथाम आसान और सस्ता है।
सही उपभोग्य सामग्रियों का उपयोग करें
मिलान:
तार;
ड्राइव रोल;
लाइनर;
संपर्क टिप.
इन चारों को एक सिस्टम की तरह काम करना होगा.
केबल को यथासंभव सीधा रखें
अनावश्यक लूपों और तीव्र मोड़ों से बचें।
वेल्डिंग तार को साफ और सूखा रखें
तार को इससे दूर रखें:
नमी;
धूल पीसना;
तेल;
संक्षारक वातावरण.
लाइनर्स के गंभीर रूप से दूषित होने से पहले उन्हें बदल दें
तब तक प्रतीक्षा न करें जब तक तार पूरी तरह से फीड करना बंद न कर दे।
कॉन्टैक्ट टिप्स नियमित निरीक्षण करें
युक्तियाँ बदलें दिखा रहा है:
बर्नबैक;
बढ़े हुए छिद्र;
हानि;
अत्यधिक संदूषण.
ड्राइव रोल्स को ज़्यादा न कसें
अधिक दबाव का मतलब स्वचालित रूप से बेहतर भोजन देना नहीं है।
विश्वसनीय वायर फीडिंग के लिए आपको MIG टॉर्च का चयन कैसे करना चाहिए?
ए MIG टॉर्च का चयन तार के व्यास, तार सामग्री, केबल की लंबाई, वेल्डिंग करंट, कर्तव्य चक्र, लाइनर प्रकार और उपभोज्य अनुकूलता के अनुसार किया जाना चाहिए।
मशाल चयन कारक
यह क्यों मायने रखती है
तार का व्यास
टिप और लाइनर का आकार निर्धारित करता है
तार सामग्री
भोजन की कठिनाई निर्धारित करता है
केबल लंबाई
घर्षण को प्रभावित करता है
लाइनर प्रकार
तार मार्गदर्शन को नियंत्रित करता है
संपर्क टिप
अंतिम तार पथ को नियंत्रित करता है
वेल्डिंग चालू
फ्रंट-एंड तापमान को प्रभावित करता है
साइकिल शुल्क
थर्मल स्थिरता को प्रभावित करता है
केबल लचीलापन
रूटिंग को प्रभावित करता है
उपभोज्य उपलब्धता
रखरखाव को सरल बनाता है
वितरकों और औद्योगिक खरीदारों के लिए, टॉर्च का चयन करने से पहले केवल एम्परेज या कीमत के आधार पर वायर-फीड विश्वसनीयता का मूल्यांकन किया जाना चाहिए।
एक टॉर्च में पर्याप्त विद्युत क्षमता हो सकती है, जबकि यह अभी भी एक कठिन वायर-फीडिंग एप्लिकेशन से मेल नहीं खाती है।
MIG वायर जैमिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
मेरा MIG तार क्यों जाम होता रहता है?
MIG तार आमतौर पर स्पूल और संपर्क टिप के बीच कहीं अत्यधिक प्रतिरोध के कारण जाम हो जाता है। सामान्य कारणों में गंदा लाइनर, गलत ड्राइव-रोल दबाव, मुड़ी हुई टॉर्च केबल, गलत संपर्क टिप, अत्यधिक स्पूल तनाव, दूषित तार, या खराब फीडर संरेखण शामिल हैं।
मेरा MIG तार पक्षियों का घोंसला क्यों बनाता रहता है?
पक्षियों का घोंसला बनाना तब होता है जब फीडर तार को धकेलना जारी रखता है लेकिन एक प्रतिबंध तार को टॉर्च के माध्यम से जाने से रोकता है। संपर्क टिप, लाइनर, केबल मोड़, ड्राइव-रोल दबाव और तार की स्थिति की जाँच करें।
मेरा MIG तार बंदूक से क्यों नहीं गुजर रहा है?
संपर्क टिप निकालें और वायर फ़ीड का परीक्षण करें। यदि भोजन में सुधार होता है, तो संपर्क टिप संभवतः प्रतिबंध का कारण बन रही है। यदि तार अभी भी खराब फ़ीड करता है, तो लाइनर, टॉर्च केबल, ड्राइव रोल, स्पूल तनाव और तार की स्थिति का निरीक्षण करें।
क्या ख़राब लाइनर के कारण MIG तार जाम हो सकता है?
हाँ। गंदा, क्षतिग्रस्त, कम आकार का, अधिक आकार का, या गलत तरीके से स्थापित लाइनर तार-फ़ीड प्रतिरोध को बढ़ा सकता है और फिसलने, पक्षियों के घोंसले बनाने या पूरी तरह से तार-फ़ीड विफलता का कारण बन सकता है।
क्या बहुत अधिक ड्राइव-रोल दबाव के कारण तार जाम हो सकता है?
हाँ। अत्यधिक ड्राइव-रोल दबाव वेल्डिंग तार को ख़राब कर सकता है, धातु के कण उत्पन्न कर सकता है, लाइनर संदूषण को बढ़ा सकता है, और पक्षियों के घोंसले में योगदान कर सकता है। तार को लगातार खिलाने के लिए केवल पर्याप्त दबाव का उपयोग करें।
एल्युमीनियम MIG तार अक्सर जाम क्यों हो जाता है?
एल्यूमीनियम वेल्डिंग तार स्टील के तार की तुलना में नरम होता है और संपीड़न बल के तहत इसके विकृत होने या मुड़ने की अधिक संभावना होती है। इसके लिए कम प्रतिरोध वाले तार पथ, उपयुक्त ड्राइव रोल, एक उपयुक्त लाइनर, सही टिप आकार और न्यूनतम केबल मोड़ की आवश्यकता होती है।
क्या कॉन्टैक्ट टिप वायर-फ़ीड समस्याएँ पैदा कर सकता है?
हाँ। गलत, क्षतिग्रस्त, ज़्यादा गरम या दूषित संपर्क टिप तार की गति को प्रतिबंधित कर सकता है। बर्नबैक तार को सिरे से भी जोड़ सकता है और पूरी तरह से आपूर्ति बंद कर सकता है।
यदि तार लगातार जाम रहता है तो क्या मुझे MIG टॉर्च बदल देनी चाहिए?
तुरंत नहीं. सबसे पहले संपर्क टिप, लाइनर, ड्राइव रोल, स्पूल टेंशन, केबल रूटिंग, तार की स्थिति और संरेखण का निरीक्षण करें। टॉर्च या केबल असेंबली को केवल तभी बदलें जब सामान्य समस्या निवारण के बाद क्षति, अत्यधिक आंतरिक प्रतिरोध, या एप्लिकेशन बेमेल बना रहे।
निष्कर्ष: आप MIG टॉर्च को तार जाम होने से कैसे रोकेंगे?
अपने अगर MIG टॉर्च तार को जाम करती रहती है , प्रतिरोध कहां होता है इसका पता लगाकर शुरुआत करें।
ड्राइव-रोल दबाव तब तक न बढ़ाएं जब तक आपको पता न चल जाए कि तार गति का विरोध क्यों कर रहा है।
एक उचित रूप से कॉन्फ़िगर की गई MIG वायर-फीड प्रणाली को इलेक्ट्रोड तार को अत्यधिक बल के बिना स्पूल से आर्क तक आसानी से यात्रा करने की अनुमति देनी चाहिए।
विश्वसनीय उत्पादन वेल्डिंग के लिए, ड्राइव रोल, लाइनर का मिलान करें, संपर्क टिप , केबल की लंबाई, तार का व्यास और तार सामग्री । एक पूर्ण प्रणाली के रूप में
सही सेटअप पक्षियों के घोंसला बनाने, तार जाम होने, उपभोग्य सामग्रियों के घिसाव, डाउनटाइम और अनावश्यक टॉर्च प्रतिस्थापन को कम करता है।
यह वेबसाइट कुकीज़ और समान तकनीकों ('कुकीज़') का उपयोग करती है। आपकी सहमति के अधीन, यह ट्रैक करने के लिए कि किस सामग्री में आपकी रुचि है, विश्लेषणात्मक कुकीज़ का उपयोग करेगा और रुचि-आधारित विज्ञापन प्रदर्शित करने के लिए मार्केटिंग कुकीज़ का उपयोग करेगा। हम इन उपायों के लिए तीसरे पक्ष के प्रदाताओं का उपयोग करते हैं, जो डेटा का उपयोग अपने उद्देश्यों के लिए भी कर सकते हैं।
आप 'सभी स्वीकार करें' पर क्लिक करके या अपनी व्यक्तिगत सेटिंग्स लागू करके अपनी सहमति देते हैं। आपका डेटा तब यूरोपीय संघ के बाहर तीसरे देशों में भी संसाधित किया जा सकता है, जैसे कि अमेरिका, जिनके पास डेटा सुरक्षा का एक समान स्तर नहीं है और जहां, विशेष रूप से, स्थानीय अधिकारियों द्वारा पहुंच को प्रभावी ढंग से रोका नहीं जा सकता है। आप किसी भी समय तत्काल प्रभाव से अपनी सहमति रद्द कर सकते हैं। यदि आप ''सभी को अस्वीकार करें'' पर क्लिक करते हैं, तो केवल आवश्यक कुकीज़ का ही उपयोग किया जाएगा।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių