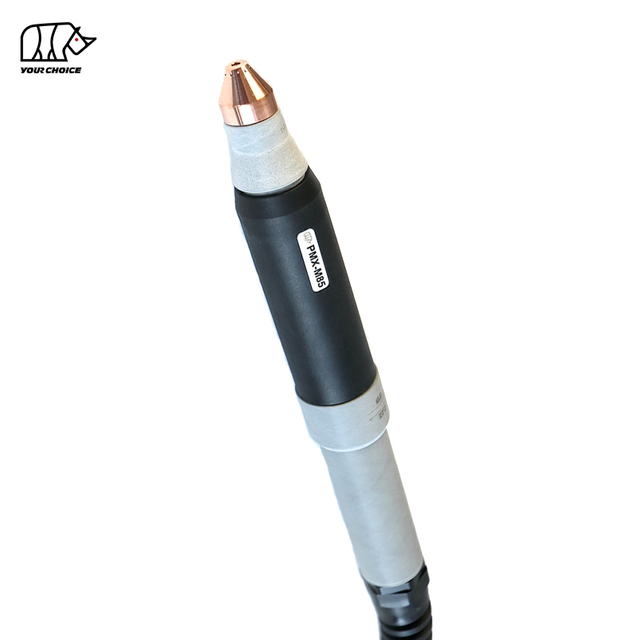
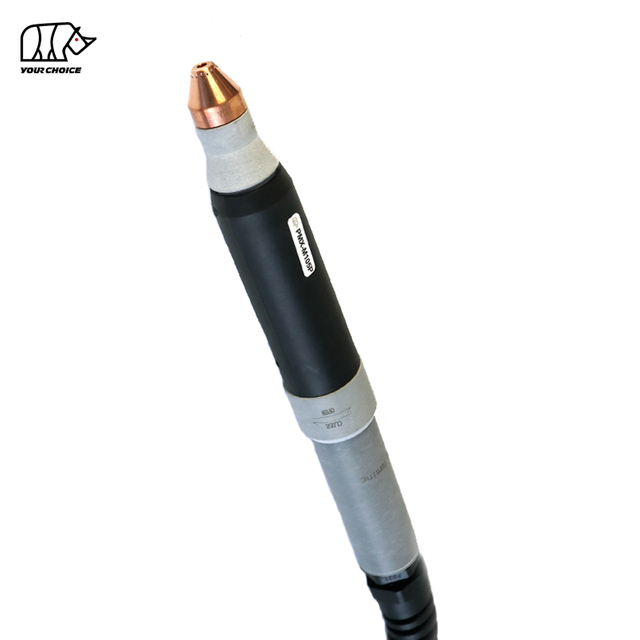
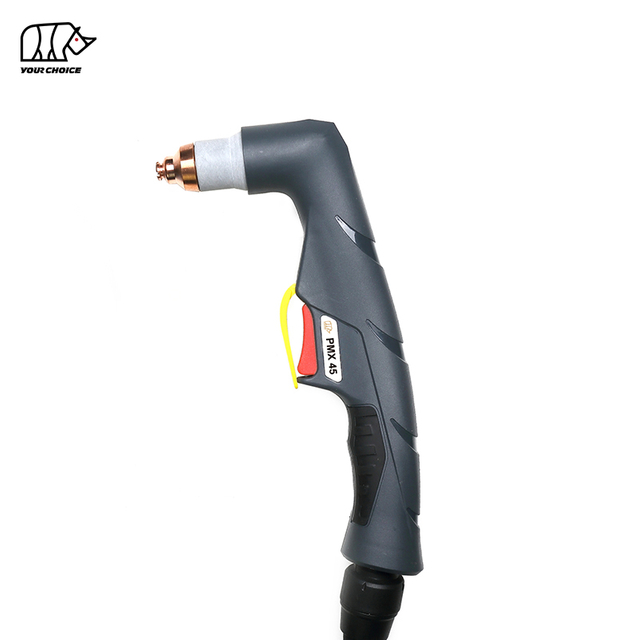
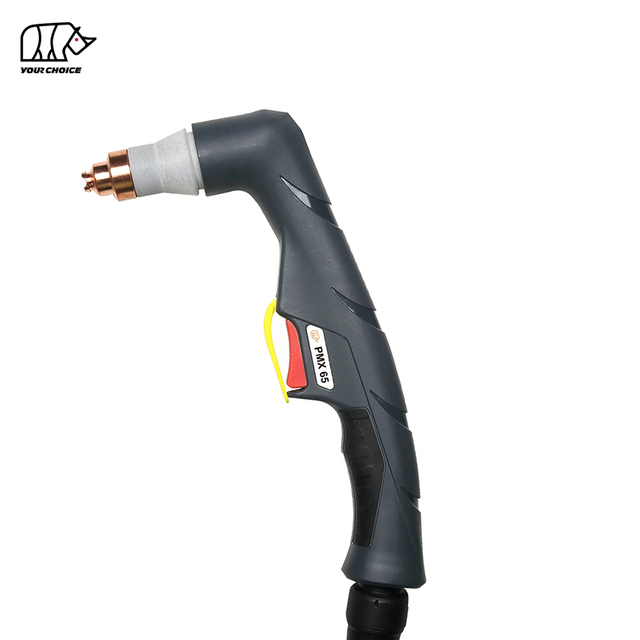
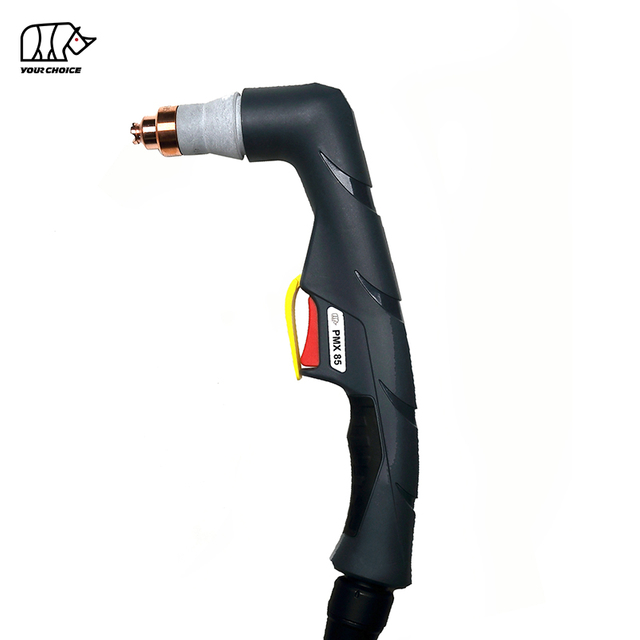
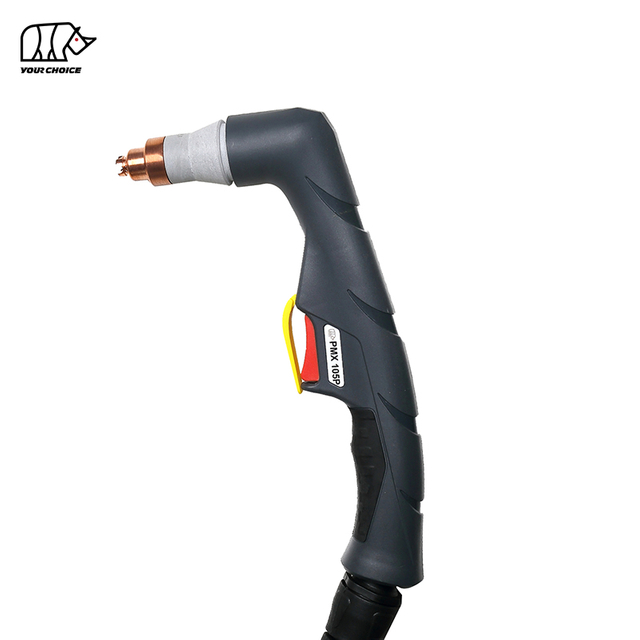
PMX Series Non-HF प्लाज़्मा कटिंग टॉर्च मैनुअल और CNC कटिंग के लिए
INWELT PMX Series एयर-कूल्ड, गैर-उच्च-आवृत्ति प्लाज्मा कटिंग टॉर्च का एक परिवार है जो पेशेवर मैनुअल कटिंग और मशीनीकृत CNC अनुप्रयोगों के लिए डिज़ाइन किया गया है।
वर्तमान श्रेणी में दो मुख्य उत्पाद समूह शामिल हैं:
मैनुअल/हैंडहेल्ड मशालें
PMX 45 - 45ए
PMX 65 - 65ए
PMX85 – 85ए
PMX 105 - 105ए
CNC / यंत्रीकृत मशालें
PMX -एम45-45ए
PMX -एम65-65ए
PMX -एम85-85ए
PMX -एम105-105ए
श्रृंखला प्रक्रिया गैस के रूप में एयर/एन₂ का उपयोग करती है और कई कटिंग-करंट स्तरों, उपभोज्य कॉन्फ़िगरेशन, केबल असेंबली और रियर कनेक्शन का समर्थन करती है।
मैनुअल और मशीन टॉर्च को अलग-अलग उत्पाद कॉन्फ़िगरेशन के रूप में माना जाना चाहिए, भले ही वे संबंधित उपभोग्य वस्तुएं साझा करते हों।
INWELT PMX Series मॉडल तुलना
| मॉडल |
ऑपरेशन |
प्राइमरी करंट |
ड्यूटी साइकिल |
स्टार्टिंग |
गैस |
स्टैंडर्ड लीड |
| PMX 45 |
नियमावली |
45ए |
60% |
Non-HF |
वायु/एन₂ |
6 मी |
| PMX 65 |
नियमावली |
65ए |
60% |
Non-HF |
वायु/एन₂ |
6 मी |
| PMX85 |
नियमावली |
85ए |
60% |
Non-HF |
वायु/एन₂ |
6 मी |
| PMX 105 |
नियमावली |
105ए |
60% |
Non-HF |
वायु/एन₂ |
6 मी |
| PMX -एम45 |
CNC / मशीन |
45ए |
60% |
Non-HF |
वायु/एन₂ |
6 मी |
| PMX -एम65 |
CNC / मशीन |
65ए |
60% |
Non-HF |
वायु/एन₂ |
6 मी |
| PMX -एम85 |
CNC / मशीन |
85ए |
60% |
Non-HF |
वायु/एन₂ |
6 मी |
| PMX -एम105 |
CNC / मशीन |
105ए |
60% |
Non-HF |
वायु/एन₂ |
6 मी |
उपरोक्त मान वर्तमान INWELT PMX श्रेणी की प्राथमिक वर्तमान स्थिति को दर्शाते हैं।
उच्च-वर्तमान वेरिएंट जैसे कि PMX 45P या PMX 105P को केवल तभी अलग उत्पादों के रूप में माना जाना चाहिए जब उनकी तकनीकी विशिष्टताओं को स्वतंत्र रूप से सत्यापित किया गया हो।
मैनुअल PMX प्लाज़्मा कटिंग टॉर्च
हैंडहेल्ड PMX रेंज को निर्माण, मरम्मत, रखरखाव और औद्योगिक मैनुअल प्लाज्मा कटिंग के लिए डिज़ाइन किया गया है।
वर्तमान मॉडल में शामिल हैं:
PMX 45
PMX 65
PMX85
PMX 105
मैनुअल टॉर्च में ऑपरेटर-नियंत्रित कटिंग के लिए डिज़ाइन की गई एक हाथ पकड़, ट्रिगर और फ्रंट-एंड उपभोज्य प्रणाली शामिल है।
इसके अनुसार मॉडल का चयन करें:
प्लाज्मा पावर-स्रोत आउटपुट
करंट काटना
सिस्टम शुरू करना
रियर कनेक्टर
ट्रिगर वायरिंग
प्रक्रिया-गैस की आवश्यकता
आवश्यक काटने या गॉज़िंग प्रक्रिया
PMX 45 45ए मैनुअल प्लाज़्मा कटिंग टॉर्च
PMX 45 वर्तमान PMX Series में सबसे कम-वर्तमान हैंडहेल्ड मॉडल है।
वर्तमान INWELT विशिष्टताओं में शामिल हैं:
45A प्राइमरी रेटेड करंट
60% कर्तव्य चक्र
Non-HF चाप प्रारंभ हो रहा है
वायु/एन₂ प्रक्रिया गैस
लगभग। 5.0 बार गैस का दबाव
लगभग। 160 एल/मिनट गैस प्रवाह
लगभग। 60-सेकंड अनुशंसित पोस्ट-फ्लो
6 मीटर मानक टॉर्च लीड
एकाधिक रियर-कनेक्टर विकल्प
वर्तमान कनेक्शन कॉन्फ़िगरेशन में शामिल हो सकते हैं:
PMX 45 संगत प्लाज्मा पावर स्रोत से कनेक्ट होने पर सामान्य निर्माण, मरम्मत और कम-वर्तमान धातु-काटने वाले अनुप्रयोगों के लिए उपयुक्त है।
PMX 65 65ए मैनुअल प्लाज़्मा कटिंग टॉर्च
PMX 65 समान गैर- HF PMX प्लेटफ़ॉर्म अवधारणा को बनाए रखते हुए अतिरिक्त वर्तमान क्षमता प्रदान करता है।
वर्तमान विशिष्टताओं में शामिल हैं:
65A रेटेड करंट
60% कर्तव्य चक्र
Non-HF प्रारंभ हो रहा है
वायु/एन₂ प्रक्रिया गैस
लगभग। 5.0 बार गैस का दबाव
लगभग। 185 एल/मिनट गैस प्रवाह
लगभग। 60-सेकंड अनुशंसित पोस्ट-फ्लो
6 मीटर मानक लीड
PMX 65 उपभोज्य प्लेटफ़ॉर्म 45ए और 65ए कटिंग युक्तियों सहित कम-वर्तमान और पूर्ण-आउटपुट कटिंग कॉन्फ़िगरेशन का समर्थन करता है।
यह प्रत्येक एप्लिकेशन के लिए एक नोजल आकार का उपयोग करने के बजाय टॉर्च को वास्तविक ऑपरेटिंग करंट के अनुसार कॉन्फ़िगर करने की अनुमति देता है।
PMX85 85ए मैनुअल प्लाज़्मा कटिंग टॉर्च
PMX85 को उच्च-वर्तमान पेशेवर मैनुअल प्लाज्मा कटिंग के लिए डिज़ाइन किया गया है।
वर्तमान INWELT विशिष्टताओं में शामिल हैं:
85ए रेटेड करंट
60% कर्तव्य चक्र
Non-HF चाप प्रारंभ हो रहा है
वायु/एन₂ प्रक्रिया गैस
लगभग। 5.0 बार गैस का दबाव
लगभग। 230 एल/मिनट गैस प्रवाह
लगभग। 80 सेकंड अनुशंसित पोस्ट-फ्लो
6 मीटर मानक लीड
वर्तमान उपभोज्य परिवार में शामिल हैं:
संबंधित विशिष्ट नोजल व्यास लगभग हैं:
45ए - Ø0.9 मिमी
65ए - Ø1.1 मिमी
85ए - Ø1.3 मिमी
चयनित करंट के लिए हमेशा सत्यापित टिप और शील्ड संयोजन का उपयोग करें।
PMX 105 105ए मैनुअल प्लाज़्मा कटिंग टॉर्च
PMX 105 वर्तमान PMX Series में उच्चतम-वर्तमान मानक हैंडहेल्ड मॉडल है।
इसे मुख्य रूप से 105A उत्पाद के रूप में तैनात किया जाना चाहिए , जो किसी भी उच्च-वर्तमान PMX 105P कॉन्फ़िगरेशन से अलग हो।
वर्तमान INWELT विशिष्टताओं में शामिल हैं:
105ए प्राइमरी रेटेड करंट
60% कर्तव्य चक्र
Non-HF चाप प्रारंभ हो रहा है
वायु/एन₂ प्रक्रिया गैस
लगभग। 5.0-5.5 बार गैस दबाव
लगभग। 255 एल/मिनट गैस प्रवाह
लगभग। 120-सेकंड अनुशंसित पोस्ट-फ्लो
6 मीटर मानक लीड
वर्तमान उत्पाद परिवार में 105ए तक की कई वर्तमान श्रेणियों के लिए उपभोग्य सामग्रियों को काटना शामिल है।
वर्तमान 105A पूर्ण-आउटपुट कटिंग कॉन्फ़िगरेशन के रूप में Ø1.5 मिमी टिप का उपयोग किया जाता है।
125ए-संबंधित उपभोग्य सामग्रियों को स्वचालित रूप से मानक PMX 105 रेटिंग के रूप में न मानें।
PMX -M CNC और यंत्रीकृत प्लाज़्मा कटिंग टॉर्च
PMX -एम मॉडल समर्पित मशीन-टॉर्च संस्करण हैं जिन्हें निम्न के लिए डिज़ाइन किया गया है:
वर्तमान मॉडल में शामिल हैं:
PMX -एम45
PMX -एम65
PMX -एम85
PMX -एम105
मशीन टॉर्च हैंडहेल्ड ऑपरेशन के बजाय निश्चित माउंटिंग के लिए सीधे-बॉडी कॉन्फ़िगरेशन का उपयोग करती है।
PMX -एम45 45ए CNC प्लाज़्मा कटिंग टॉर्च
PMX -M45 वर्तमान PMX -M श्रेणी में सबसे कम-वर्तमान यंत्रीकृत मॉडल है।
वर्तमान विशिष्टताओं में शामिल हैं:
45ए प्राथमिक उत्पाद स्थिति
60% कर्तव्य चक्र
Non-HF चाप प्रारंभ हो रहा है
वायु/एन₂ प्रक्रिया गैस
लगभग। 5.0 बार ऑपरेटिंग दबाव
लगभग। 160 एल/मिनट गैस प्रवाह
लगभग। 60-सेकंड अनुशंसित पोस्ट-फ्लो
6 मीटर मानक लीड
मशीन / CNC टॉर्च विन्यास
वर्तमान में उपलब्ध पूर्ण-मशाल कॉन्फ़िगरेशन में शामिल हैं:
कोई भी उच्च-वर्तमान PMX -M45P कॉन्फ़िगरेशन तकनीकी रूप से सत्यापित होने तक अलग रहना चाहिए।
PMX -M65 65A CNC प्लाज़्मा कटिंग टॉर्च
PMX -एम65 को 65ए-क्लास मशीनीकृत प्लाज्मा कटिंग के लिए डिज़ाइन किया गया है।
वर्तमान INWELT विशिष्टताओं में शामिल हैं:
65A रेटेड करंट
60% कर्तव्य चक्र
Non-HF प्रारंभ हो रहा है
वायु/एन₂
लगभग। 5.0 बार गैस का दबाव
लगभग। 185 एल/मिनट गैस प्रवाह
लगभग। 60-सेकंड अनुशंसित पोस्ट-फ्लो
6 मीटर मानक लीड
वर्तमान उपभोग्य सामग्रियों में 45A और 65A दोनों मशीन-कटिंग कॉन्फ़िगरेशन शामिल हैं।
पूर्ण-आउटपुट 65A PRO टिप वर्तमान INWELT सिस्टम में लगभग Ø1.1 मिमी नोजल छिद्र का उपयोग करता है।
PMX -M85 85A CNC प्लाज़्मा कटिंग टॉर्च
PMX -M85 CNC टेबल और स्वचालित प्लेट प्रसंस्करण के लिए उच्च मशीनीकृत काटने की क्षमता प्रदान करता है।
वर्तमान INWELT विशिष्टताओं में शामिल हैं:
85ए रेटेड करंट
60% कर्तव्य चक्र
Non-HF प्रारंभ हो रहा है
वायु/एन₂
लगभग। 5.0 बार गैस का दबाव
लगभग। 230 एल/मिनट गैस प्रवाह
लगभग। 80 सेकंड अनुशंसित पोस्ट-फ्लो
6 मीटर मानक लीड
वर्तमान मशीन उपभोज्य परिवार में शामिल हैं:
45ए - लगभग Ø0.9 मिमी
65ए - लगभग Ø1.1 मिमी
85ए - लगभग Ø1.3 मिमी
प्रत्येक मौजूदा स्तर के लिए सटीक INWELT टिप, शील्ड और रिटेनिंग-घटक संयोजन की पुष्टि की जानी चाहिए।
PMX -M105 105A CNC प्लाज़्मा कटिंग टॉर्च
PMX -M105 वर्तमान PMX -M रेंज में उच्चतम-वर्तमान मानक CNC मॉडल है।
इसे मुख्य रूप से इस प्रकार स्थित किया जाना चाहिए:
PMX -M105 = 105A Non-HF CNC प्लाज़्मा कटिंग टॉर्च
वर्तमान विशिष्टताओं में शामिल हैं:
105ए प्राइमरी रेटेड करंट
60% कर्तव्य चक्र
Non-HF प्रारंभ हो रहा है
वायु/एन₂
लगभग। 5.0-5.5 बार गैस दबाव
लगभग। 255 एल/मिनट गैस प्रवाह
लगभग। 120-सेकंड अनुशंसित पोस्ट-फ्लो
6 मीटर मानक लीड
संबंधित कटिंग-करंट कॉन्फ़िगरेशन में शामिल हैं:
किसी भी अलग 125A PMX -M105P उत्पाद की मानक PMX -M105 विनिर्देश में मिश्रित होने के बजाय अपनी स्वयं की उत्पाद इकाई और तकनीकी पृष्ठ होना चाहिए।
मैनुअल PMX बनाम PMX -एम CNC टॉर्च: क्या अंतर है?
मुख्य अंतर यह है कि टॉर्च को कैसे संचालित और लगाया जाता है।
| फ़ीचर |
PMX मैनुअल टॉर्च |
PMX -एम मशीन टॉर्च |
| संचालन |
हाथ में |
CNC / यंत्रीकृत |
| टॉर्च बॉडी |
ऑपरेटर हैंडल |
सीधी मशीन बॉडी |
| नियंत्रण प्रारंभ करें |
मशाल ट्रिगर |
मशीन / CNC नियंत्रण |
| बढ़ते |
हाथ में |
मशाल धारक / Z-अक्ष |
| काटने की ऊँचाई |
ऑपरेटर नियंत्रित |
मशीन नियंत्रित |
| विशिष्ट मॉडल |
PMX 45 / 65 / 85 / 105 |
PMX एम45/65/85/105 |
संपूर्ण सिस्टम आवश्यकताओं की पुष्टि किए बिना समर्पित मशीन टॉर्च के विकल्प के रूप में मैन्युअल टॉर्च स्थापित न करें।
सही PMX वर्तमान कक्षा का चयन कैसे करें
सही वर्तमान वर्ग प्लाज्मा पावर स्रोत और काटने की आवश्यकता पर निर्भर करता है।
PMX 45 / PMX -एम45
प्राथमिक धारा:
45ए
PMX 65 / PMX -एम65
प्राथमिक धारा:
65ए
PMX85 / PMX -एम85
प्राथमिक धारा:
85ए
PMX 105 / PMX -एम105
प्राथमिक धारा:
105ए
एक उच्च-वर्तमान टॉर्च का स्वचालित रूप से यह मतलब नहीं है कि इसे प्रत्येक कट के लिए पूर्ण आउटपुट पर उपयोग किया जाना चाहिए।
नोजल, शील्ड और अन्य उपभोग्य सामग्रियों का चयनित ऑपरेटिंग करंट से मिलान होना चाहिए।
PMX Series करंट द्वारा कटिंग टिप का चयन
वर्तमान INWELT PMX उपभोज्य प्रणाली वर्तमान-विशिष्ट नोजल दृष्टिकोण का अनुसरण करती है।
विशिष्ट पूर्ण-वर्तमान संबंधों में शामिल हैं: वर्तमान
| काटना |
विशिष्ट टिप व्यास |
| 45ए |
Ø0.9 मिमी |
| 65ए |
Ø1.1 मिमी |
| 85ए |
Ø1.3 मिमी |
| 105ए |
Ø1.5 मिमी |
सटीक भाग संख्या टॉर्च मॉडल, मैनुअल/मशीन कॉन्फ़िगरेशन और उपभोज्य परिवार पर निर्भर करती है।
केवल शारीरिक बनावट के आधार पर प्लाज़्मा कटिंग टिप का चयन न करें।
करंट-टू-नोज़ल मिलान क्यों मायने रखता है
काटने वाला नोजल प्लाज्मा चाप को संकुचित करता है।
नोजल का व्यास प्रभावित करता है:
प्लाज्मा-जेट आकार
गैस का वेग
केर्फ़ की चौड़ाई
वर्तमान क्षमता
उपभोज्य तापमान
अत्यधिक एम्परेज पर कम-वर्तमान नोजल का उपयोग करने से निम्न परिणाम हो सकते हैं:
तेजी से नोजल घिसना
बढ़ा हुआ छिद्र
अस्थिर चाप
चौड़ा किनारा
खराब कट गुणवत्ता
चयनित धारा के लिए निर्दिष्ट नोजल का उपयोग करें।
PMX Series इलेक्ट्रोड
इलेक्ट्रोड विद्युत ऊर्जा को प्लाज्मा चाप में स्थानांतरित करता है।
वर्तमान PMX परिवार प्रासंगिक टॉर्च और उपभोज्य प्लेटफ़ॉर्म से मेल खाने वाले प्रतिस्थापन योग्य इलेक्ट्रोड का उपयोग करता है।
इलेक्ट्रोड का निरीक्षण करें:
अत्यधिक घिसा हुआ इलेक्ट्रोड नोजल घिसाव को तेज कर सकता है और आर्क-स्टार्टिंग विश्वसनीयता को कम कर सकता है।
PMX Series भंवर के छल्ले
भंवर वलय इलेक्ट्रोड के चारों ओर प्रक्रिया गैस के वितरण और घूर्णन को नियंत्रित करता है।
सही गैस भँवर प्लाज्मा चाप को स्थिर और संकुचित करने में मदद करता है।
विभिन्न मौजूदा वर्गों को अलग-अलग ज़ुल्फ़-रिंग कॉन्फ़िगरेशन की आवश्यकता हो सकती है।
यह मत मानें कि प्रत्येक PMX 45-105 प्रक्रिया के लिए एक भंवर वलय सही है।
सत्यापित INWELT उपभोज्य संबंध का उपयोग करें।
हैंड शील्ड बनाम मशीन शील्ड
मैनुअल और मशीनीकृत प्लाज्मा कटिंग के लिए अलग-अलग फ्रंट-एंड शील्ड कॉन्फ़िगरेशन की आवश्यकता हो सकती है।
हाथ मशाल ढालें
विशिष्ट हाथ प्रक्रियाओं में शामिल हो सकते हैं:
ड्रैग कटिंग
स्टैंड-ऑफ कटिंग
गॉजिंग
मशीन मशाल ढालें
यंत्रीकृत प्रक्रियाओं की आवश्यकता हो सकती है:
मशीन टॉर्च पर स्वचालित रूप से हैंड शील्ड या मैन्युअल टॉर्च पर मशीन शील्ड स्थापित न करें।
उपभोग्य सामग्रियों को काटना बनाम गॉजिंग करना
चयनित PMX कॉन्फ़िगरेशन सही उपभोग्य वस्तुएं स्थापित होने पर प्लाज्मा गॉजिंग का समर्थन कर सकते हैं।
काटना
सामग्री को अलग करने के लिए एक संकीर्ण प्लाज्मा जेट बनाने के लिए उपभोग्य सामग्रियों को काटने के लिए डिज़ाइन किया गया है।
गॉजिंग
गौजिंग उपभोग्य वस्तुएं नियंत्रित धातु हटाने के लिए एक व्यापक चाप बनाती हैं।
विशिष्ट गॉजिंग अनुप्रयोगों में शामिल हैं:
वेल्ड हटाना
दोष निवारण
पीठ थपथपाना
संयुक्त तैयारी
मरम्मत और पुनः कार्य
चयनित करंट के लिए सही गॉजिंग नोजल और शील्ड का उपयोग करें।
Non-HF प्लाज़्मा आर्क प्रारंभ
वर्तमान INWELT PMX Series गैर-उच्च-आवृत्ति आर्क-स्टार्टिंग सिस्टम के आसपास स्थित है.
प्रतिस्थापन परियोजनाओं के लिए यह अंतर महत्वपूर्ण है।
एक गैर- HF PMX टॉर्च को स्वचालित रूप से प्रतिस्थापित नहीं किया जाना चाहिए:
प्रतिस्थापन से पहले, पुष्टि करें:
क्यों Non-HF CNC सिस्टम के लिए शुरुआती मामले
CNC प्लाज़्मा सिस्टम में संवेदनशील इलेक्ट्रॉनिक्स शामिल हो सकते हैं जैसे:
CNC नियंत्रक
टॉर्च-ऊंचाई नियंत्रक
मोटर चलाती है
कंप्यूटर इंटरफ़ेस
सिग्नल केबल
Non-HF प्लाज़्मा स्टार्टिंग, HF -स्टार्ट प्लाज़्मा सिस्टम द्वारा उपयोग किए जाने वाले पारंपरिक उच्च-आवृत्ति इग्निशन आर्किटेक्चर से बचा जाता है।
हालाँकि, गैर- HF ऑपरेशन अकेले CNC अनुकूलता की गारंटी नहीं देता है।
संपूर्ण शक्ति-स्रोत, टॉर्च और नियंत्रण प्रणाली का अभी भी मिलान होना आवश्यक है।
PMX Series प्रक्रिया गैस आवश्यकताएँ
वर्तमान INWELT PMX मशालों का उपयोग:
वायु/एन₂
सूचीबद्ध प्रक्रिया-गैस विकल्प के रूप में।
अनुमानित वर्तमान-श्रेणी मान हैं:
| वर्तमान वर्ग |
दबाव |
गैस प्रवाह |
| 45ए |
~5.0 बार |
~160 एल/मिनट |
| 65ए |
~5.0 बार |
~185 एल/मिनट |
| 85ए |
~5.0 बार |
~230 एल/मिनट |
| 105ए |
~5.0–5.5 बार |
~255 एल/मिनट |
प्लाज्मा पावर-स्रोत आवश्यकताओं के अनुसार स्वच्छ, सूखी प्रक्रिया गैस का उपयोग करें।
दूषित या नमी से भरी संपीड़ित हवा उपभोग योग्य जीवन और काटने की स्थिरता को नकारात्मक रूप से प्रभावित कर सकती है।
PMX Series अनुशंसित पोस्ट-फ्लो
वर्तमान INWELT कॉन्फ़िगरेशन टॉर्च वर्ग के अनुसार विभिन्न अनुशंसित पोस्ट-फ्लो अवधियों को सूचीबद्ध करता है।
| वर्तमान कक्षा |
अनुशंसित पोस्ट-फ्लो |
| 45ए |
~60 सेकंड |
| 65ए |
~60 सेकंड |
| 85ए |
~80 सेकंड |
| 105ए |
~120 सेकंड |
पोस्ट-फ्लो काटने के बाद टॉर्च और उपभोग्य सामग्रियों से बची हुई गर्मी को हटाने में मदद करता है।
जब भी संभव हो बिजली स्रोत को अपना सामान्य शीतलन चक्र पूरा करने दें।
PMX Series केबल और कनेक्टर विकल्प
PMX रेंज विशिष्ट टॉर्च के आधार पर कई रियर-कनेक्शन व्यवस्थाओं का समर्थन करती है।
उपलब्ध कॉन्फ़िगरेशन में शामिल हो सकते हैं:
1/4जी एकीकृत
1/4जी अलग हो गया
केंद्रीय अनुकूलक
कस्टम एडाप्टर
2-तार नियंत्रण
4-तार नियंत्रण
समाक्षीय केबल
संगतता का निर्धारण कभी भी केवल धागे के आकार या कनेक्टर की उपस्थिति से नहीं किया जाना चाहिए।
संपूर्ण इंटरफ़ेस की पुष्टि करें.
PMX प्लाज्मा कटर संगतता की जांच कैसे करें
केवल इसलिए प्रतिस्थापन टॉर्च का चयन न करें क्योंकि प्लाज़्मा कटर पर 45ए, 65ए, 85ए या 105ए लेबल है।
निम्नलिखित की पुष्टि करें.
रेटेड आउटपुट करंट
पावर स्रोत को चयनित टॉर्च और उपभोग्य सामग्रियों की सत्यापित सीमा के भीतर काम करना चाहिए।
आर्क-स्टार्टिंग सिस्टम
पुष्टि करें कि मशीन एक संगत गैर- HF आर्किटेक्चर का उपयोग करती है।
पायलट-आर्क सर्किट
प्लाज़्मा प्रणालियों के बीच पायलट-आर्क डिज़ाइन भिन्न हो सकता है।
रियर कनेक्टर
जाँच करना:
धागा
केंद्रीय अनुकूलक
पावर/गैस पथ
पायलट कनेक्शन
तारों को नियंत्रित करें
मैनुअल और मशीन कॉन्फ़िगरेशन अलग-अलग उपयोग कर सकते हैं:
ट्रिगर तार
संकेत प्रारंभ करें
CNC इंटरफ़ेस
प्रक्रिया गैस
दबाव और प्रवाह आवश्यकताओं की पुष्टि करें।
PMX CNC टॉर्च माउंटिंग आवश्यकताएँ
PMX -एम मशीन टॉर्च के लिए, भौतिक बढ़ते आयाम महत्वपूर्ण हैं।
INWELT को प्रथम-पक्ष आयाम चित्र प्रकाशित करना चाहिए:
मशाल-शरीर व्यास
मशाल की कुल लंबाई
क्लैम्पिंग-ज़ोन की लंबाई
नोजल-टू-क्लैंप दूरी
केबल निकास
न्यूनतम निकासी
इन आयामों को वास्तविक INWELT उत्पादन टॉर्च से मापा जाना चाहिए।
किसी अन्य निर्माता की मशीन-टॉर्च ड्राइंग की नकल न करें।
PMX मशीन टॉर्च और टॉर्च ऊंचाई नियंत्रण
CNC प्लाज़्मा टेबल काटने की ऊंचाई को प्रबंधित करने के लिए टॉर्च-ऊंचाई-नियंत्रण प्रणाली का उपयोग कर सकते हैं।
संपूर्ण प्लाज्मा प्रणाली के आधार पर, ऊंचाई नियंत्रण में शामिल हो सकते हैं:
जब तक सटीक न हो, ओमिक सेंसिंग अनुकूलता का दावा न करें:
कवच
घटक बनाए रखना
बिजली का संपर्क
CNC इंटरफ़ेस
INWELT कॉन्फ़िगरेशन के लिए सत्यापित किया गया है।
छेदने की ऊँचाई बनाम काटने की ऊँचाई
मशीनीकृत प्लाज़्मा कटिंग आमतौर पर छेदने और काटने के दौरान अलग-अलग टॉर्च की ऊंचाई का उपयोग करती है।
छेदने की ऊँचाई
मशाल प्लेट से दूर रहती है जबकि चाप प्रवेश के दौरान पिघला हुआ पदार्थ बाहर निकल जाता है।
काटने की ऊँचाई
छेदने के बाद, टॉर्च क्रमादेशित काटने की ऊंचाई पर चली जाती है।
गलत ऊंचाई इसमें योगदान कर सकती है:
अत्यधिक बेवल
कीट
नोजल क्षति
ख़राब आयामी सटीकता
उपभोज्य जीवन में कमी
संपूर्ण प्लाज्मा प्रणाली से सत्यापित प्रक्रिया डेटा का उपयोग करें।
PMX Series प्लाज़्मा मशालें कितनी मोटी काट सकती हैं?
अकेले एक प्लाज़्मा टॉर्च एक सार्वभौमिक कटिंग मोटाई को परिभाषित नहीं करता है।
काटने की क्षमता इस पर निर्भर करती है:
प्लाज्मा शक्ति स्रोत
मौजूदा
सामग्री
नोक
गैस दाब
गैस का प्रवाह
यात्रा की गति
पियर्स ऊंचाई
ऊंचाई काटना
उपभोज्य स्थिति
आवश्यक कट गुणवत्ता
व्यावसायिक डेटा को इनमें अंतर करना चाहिए:
अनुशंसित कट
स्वीकार्य गति और बढ़त गुणवत्ता के साथ उत्पादक कटिंग।
अधिकतम कटौती
मोटी सामग्री जिसे अभी भी कम गति पर काटा जा सकता है।
पृथक्करण
अधिकतम मोटाई जिसे अलग किया जा सकता है, आमतौर पर कम किनारे की गुणवत्ता के साथ।
सभी PMX टॉर्च के लिए एक सामान्य मोटाई का आंकड़ा प्रकाशित न करें।
INWELT PMX कट चार्ट बनाएं
भविष्य के सबसे मजबूत SEO और GEO सुधारों में से एक सत्यापित INWELT कट चार्ट होगा।
अनुशंसित फ़ील्ड में शामिल हैं:
| पैरामीटर |
डेटा |
| मशाल |
|
| संचालन |
हाथ/मशीन |
| सामग्री |
माइल्ड स्टील / स्टेनलेस / एल्युमीनियम |
| मोटाई |
मिमी |
| मौजूदा |
ए |
| टिप भाग संख्या |
INWELT कोड |
| टिप व्यास |
मिमी |
| दबाव |
छड़ |
| गैस प्रवाह |
एल/मिनट |
| यात्रा की गति |
मिमी/मिनट |
| पियर्स की ऊंचाई |
मिमी |
| ऊंचाई में कटौती |
मिमी |
| पियर्स देरी |
सेकंड |
| केर्फ़ चौड़ाई |
मिमी |
| परिणाम |
अनुशंसित/अधिकतम/विच्छेद |
प्रतिस्पर्धी कट चार्ट के बजाय मापा गया INWELT डेटा का उपयोग करें।
प्लाज्मा टॉर्च किन धातुओं को काट सकती है PMX Series ?
संगत प्लाज्मा पावर स्रोत से कनेक्ट होने पर, PMX Series टॉर्च विद्युत प्रवाहकीय सामग्रियों को काट सकती हैं जिनमें शामिल हैं:
हल्का स्टील
कार्बन स्टील
स्टेनलेस स्टील
अल्युमीनियम
ताँबा
पीतल
कलई चढ़ा इस्पात
वास्तविक कट प्रदर्शन संपूर्ण प्लाज्मा प्रणाली पर निर्भर करता है।
मैनुअल PMX टॉर्च के लिए विशिष्ट अनुप्रयोग
हैंडहेल्ड PMX टॉर्च का उपयोग इसके लिए किया जा सकता है:
सामान्य निर्माण
मरम्मत
रखरखाव
संचरना इस्पात
कृषि उपकरण
निर्माण उपकरण
ऑटोमोटिव निर्माण
धातु कार्यशालाएँ
खेत काटना
आवश्यक करंट और पावर-स्रोत अनुकूलता के अनुसार टॉर्च का चयन करें।
PMX -M CNC मशालों के लिए विशिष्ट अनुप्रयोग
PMX -एम मशीन टॉर्च का उद्देश्य है:
मशीन एकीकरण को हमेशा टॉर्च आयाम, कनेक्टर, स्टार्टिंग सिस्टम और नियंत्रण इंटरफ़ेस पर विचार करना चाहिए।
PMX Series वितरकों के लिए उपभोग्य वस्तुएं
PMX परिवार आफ्टरमार्केट कार्यक्रमों के लिए विशेष रूप से उपयुक्त है क्योंकि एक उत्पाद परिवार में पूर्ण टॉर्च और आवर्ती प्रतिस्थापन भाग दोनों शामिल होते हैं।
एक पेशेवर वितरक श्रेणी में शामिल हो सकते हैं:
सटीक भाग-संख्या मानचित्रण ऑर्डर संबंधी त्रुटियों को कम करने में मदद करता है।
मैनुअल और मशीन उपभोग्य सामग्रियों को स्पष्ट रूप से अलग किया जाना चाहिए
कुछ PMX हाथ और मशीन कॉन्फ़िगरेशन चयनित आंतरिक उपभोग्य सामग्रियों को साझा कर सकते हैं।
हालाँकि, संपूर्ण फ्रंट-एंड सिस्टम को स्वचालित रूप से समान नहीं माना जाना चाहिए।
स्पष्ट रूप से अंतर करें:
हाथ की ढाल
मशीन ढाल
ड्रैग-कट कॉन्फ़िगरेशन
यंत्रीकृत विन्यास
गॉजिंग कॉन्फ़िगरेशन
यह 45ए, 65ए, 85ए और 105ए उत्पाद पृष्ठों पर विशेष रूप से महत्वपूर्ण है।
PMX Series रखरखाव
इलेक्ट्रोड का निरीक्षण करें
इससे पहले कि अत्यधिक क्षरण चाप प्रारंभ को प्रभावित करे, इलेक्ट्रोड बदलें।
कटिंग टिप का निरीक्षण करें
की जाँच करें:
बढ़ा हुआ उद्घाटन
अंडाकार छिद्र
गर्मी से नुकसान
जलने से क्षति
भंवर रिंग का निरीक्षण करें
फटे या क्षतिग्रस्त गैस-वितरण घटकों को बदलें।
शील्ड का निरीक्षण करें
की जाँच करें:
ओ-रिंग्स का निरीक्षण करें
कठोर या क्षतिग्रस्त सील को बदलें।
टॉर्च लीड का निरीक्षण करें
की जाँच करें:
घर्षण
गर्मी से नुकसान
तंग मोड़
ढीली फिटिंग
सामान्य PMX प्लाज्मा काटने की समस्याएँ
मुश्किल आर्क शुरू करना
जाँच करना:
अत्यधिक मैल
जाँच करना:
यात्रा की गति
मौजूदा
ऊंचाई काटना
उपभोज्य स्थिति
गैस का प्रवाह
अत्यधिक बेवल
जाँच करना:
मशाल कोण
नोजल पहनना
ऊंचाई काटना
मशीन-मशाल लंबवतता
लघु उपभोज्य जीवन
संभावित कारणों में शामिल हैं:
असंगत CNC कट आयाम
जाँच करना:
टॉर्च लगाना
ऊंचाई नियंत्रण
उपभोग्य
केर्फ़ मुआवजा
गति-प्रणाली सटीकता
यात्रा की गति
OEM PMX Series प्लाज्मा टॉर्च निर्माण INWELT द्वारा
INWELT पेशेवर बी2बी ग्राहकों को PMX Series प्लाज्मा कटिंग टॉर्च और उपभोग्य सामग्रियों की आपूर्ति करता है, जिनमें शामिल हैं:
प्लाज्मा पावर-स्रोत निर्माता
CNC प्लाज्मा मशीन निर्माता
वेल्डिंग और कटिंग उपकरण ब्रांड
CNC सिस्टम इंटीग्रेटर्स
आयातकों
वितरक
थोक
औद्योगिक आपूर्तिकर्ता
आफ्टरमार्केट उपभोज्य ब्रांड
OEM और ODM विन्यास लक्ष्य प्लाज्मा प्रणाली के अनुसार विकसित किए जा सकते हैं।
OEM और निजी-लेबल विकल्प
अनुकूलन में शामिल हो सकते हैं:
OEM परियोजनाओं के लिए, प्लाज्मा पावर-स्रोत मॉडल, आउटपुट करंट, स्टार्टिंग सिस्टम, कनेक्टर, नियंत्रण इंटरफ़ेस और अनुमानित क्रय मात्रा प्रदान करें।
PMX Series प्लाज़्मा टॉर्च का स्रोत INWELT से क्यों?
INWELT PMX Series चार वर्तमान वर्गों को हैंडहेल्ड और CNC मशीन-टॉर्च कॉन्फ़िगरेशन दोनों के साथ जोड़ता है।
वर्तमान श्रेणी में शामिल हैं:
उपकरण निर्माताओं और वितरकों के लिए, एक निर्माता से संपूर्ण टॉर्च और संबंधित उपभोग्य सामग्रियों की सोर्सिंग खरीद और आफ्टरमार्केट समर्थन को सरल बना सकती है।
PMX Series प्लाज़्मा कटिंग टॉर्च के बारे में अक्सर पूछे जाने वाले प्रश्न
INWELT PMX Series में कौन से मॉडल शामिल हैं?
वर्तमान सीमा में शामिल हैं:
नियमावली
PMX 45
PMX 65
PMX85
PMX 105
CNC / मशीन
PMX -एम45
PMX -एम65
PMX -एम85
PMX -एम105
क्या PMX Series टॉर्च HF हैं या गैर- HF ?
वर्तमान INWELT PMX Series को गैर- HF प्लाज़्मा टॉर्च परिवार के रूप में तैनात किया गया है.
कौन सी वर्तमान रेटिंग उपलब्ध हैं?
मुख्य वर्तमान वर्ग हैं:
PMX और PMX -M के बीच क्या अंतर है?
PMX मॉडल हैंडहेल्ड/मैन्युअल टॉर्च हैं।
PMX -एम मॉडल स्ट्रेट-बॉडी CNC /मशीनीकृत टॉर्च हैं।
PMX Series किस गैस का उपयोग करता है?
वर्तमान INWELT कॉन्फ़िगरेशन सूची:
वायु/एन₂
प्रक्रिया-गैस विकल्प के रूप में।
मानक टॉर्च-लीड लंबाई क्या है?
वर्तमान मानक कॉन्फ़िगरेशन लगभग उपयोग करते हैं:
6 मी
45ए के लिए किस कटिंग टिप का उपयोग किया जाता है?
एक सामान्य वर्तमान PMX कॉन्फ़िगरेशन लगभग उपयोग करता है:
Ø0.9 मिमी टिप
65ए के लिए किस कटिंग टिप का उपयोग किया जाता है?
एक सामान्य वर्तमान PMX कॉन्फ़िगरेशन लगभग उपयोग करता है:
Ø1.1 मिमी टिप
85ए के लिए किस कटिंग टिप का उपयोग किया जाता है?
एक सामान्य वर्तमान PMX कॉन्फ़िगरेशन लगभग उपयोग करता है:
Ø1.3 मिमी टिप
105ए के लिए किस कटिंग टिप का उपयोग किया जाता है?
एक सामान्य वर्तमान PMX कॉन्फ़िगरेशन लगभग उपयोग करता है:
Ø1.5 मिमी टिप
सटीक भाग संख्याएँ टॉर्च और प्रक्रिया कॉन्फ़िगरेशन पर निर्भर करती हैं।
क्या PMX 105 को 125ए पर संचालित किया जा सकता है?
मानक PMX 105 को 105ए-क्लास टॉर्च के रूप में माना जाना चाहिए।
उच्च-वर्तमान PMX 105पी/125ए-संबंधित घटकों को एक अलग कॉन्फ़िगरेशन के रूप में माना जाना चाहिए जब तक कि स्पष्ट रूप से सत्यापित न किया जाए।
क्या PMX 45 को 65ए पर संचालित किया जा सकता है?
मानक PMX 45 को मुख्य रूप से 45ए उत्पाद के रूप में माना जाना चाहिए।
किसी भी PMX 45पी/65ए कॉन्फ़िगरेशन को सत्यापित और अलग से व्यवहार किया जाना चाहिए।
क्या हाथ और मशीन PMX उपभोग्य वस्तुएं विनिमेय हैं?
कुछ आंतरिक उपभोग्य वस्तुएं संबंधित हो सकती हैं, लेकिन हैंड शील्ड, मशीन शील्ड और प्रक्रिया-विशिष्ट फ्रंट-एंड घटक भिन्न हो सकते हैं।
हमेशा संपूर्ण उपभोज्य स्टैक की पुष्टि करें।
क्या PMX टॉर्च का उपयोग समान एम्परेज वाले किसी प्लाज्मा कटर पर किया जा सकता है?
नहीं।
स्टार्टिंग सिस्टम, पायलट-आर्क सर्किट, कनेक्टर, कंट्रोल वायरिंग और गैस आवश्यकताओं का भी मिलान होना चाहिए।
क्या PMX Series मशालें स्टेनलेस स्टील को काट सकती हैं?
हां, जब संगत प्लाज्मा पावर स्रोत और उचित प्रक्रिया सेटिंग्स के साथ उपयोग किया जाता है।
क्या PMX Series मशालें एल्युमीनियम को काट सकती हैं?
हाँ।
एल्युमीनियम विद्युत प्रवाहकीय है और उपयुक्त प्लाज्मा प्रणाली के साथ इसे प्लाज्मा में काटा जा सकता है।
एक PMX टॉर्च कितना मोटा काट सकती है?
कोई सार्वभौमिक टॉर्च-केवल मोटाई नहीं है।
काटने की क्षमता संपूर्ण प्लाज्मा प्रणाली, सामग्री, ऑपरेटिंग वर्तमान और प्रक्रिया मापदंडों पर निर्भर करती है।
क्या INWELT OEM PMX प्लाज़्मा टॉर्च प्रदान करता है?
हाँ।
OEM/ODM , योग्य B2B ग्राहकों के लिए निजी-लेबल, कनेक्टर, केबल, नियंत्रण-इंटरफ़ेस और उपभोज्य-किट कॉन्फ़िगरेशन उपलब्ध हैं।
INWELT PMX Series प्लाज़्मा कटिंग टॉर्च के लिए एक उद्धरण का अनुरोध करें
तेज़ उत्पाद चयन और अनुकूलता पुष्टि के लिए, प्रदान करें:
प्लाज्मा पावर-स्रोत निर्माता
मशीन मॉडल
रेटेड आउटपुट करंट
मौजूदा मशाल मॉडल
मैनुअल या CNC अनुप्रयोग
स्टार्टिंग-सिस्टम प्रकार
मुख्य कनेक्टर फोटोग्राफ
नियंत्रण-कनेक्टर फोटोग्राफ
आवश्यक केबल लंबाई
काटने या उधेड़ने की आवश्यकता
आवश्यक उपभोग्य वस्तुएं
अनुमानित क्रय मात्रा
INWELT या निजी-लेबल ब्रांडिंग
INWELT फिर आपके प्लाज्मा कटिंग सिस्टम के लिए उपयुक्त PMX या PMX -एम टॉर्च, केबल, कनेक्टर और उपभोज्य कॉन्फ़िगरेशन की सिफारिश कर सकता है।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių