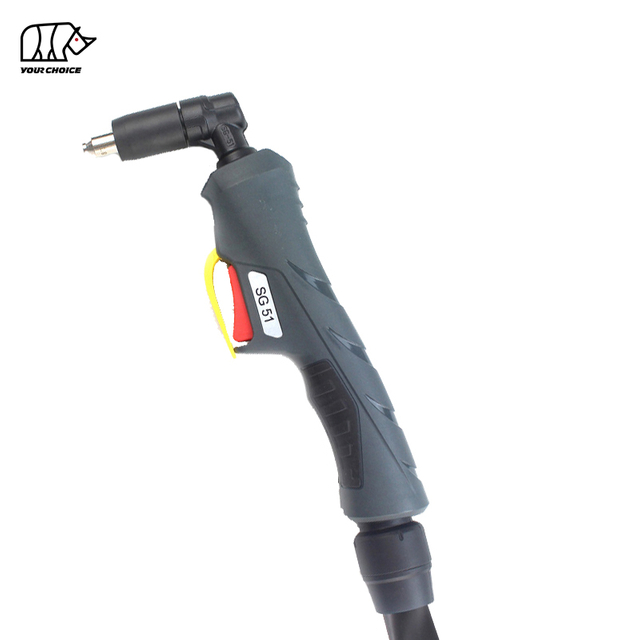
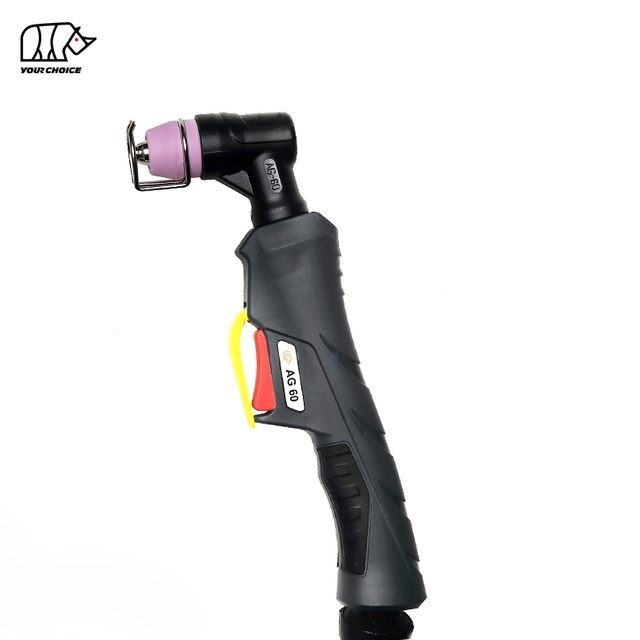
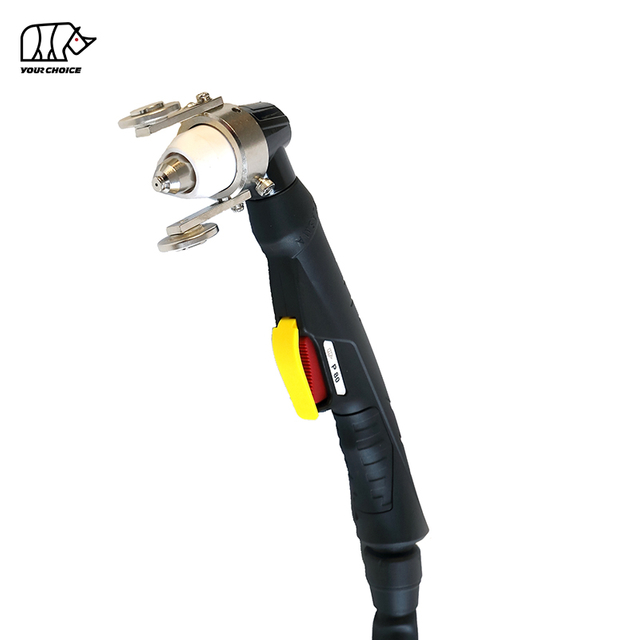
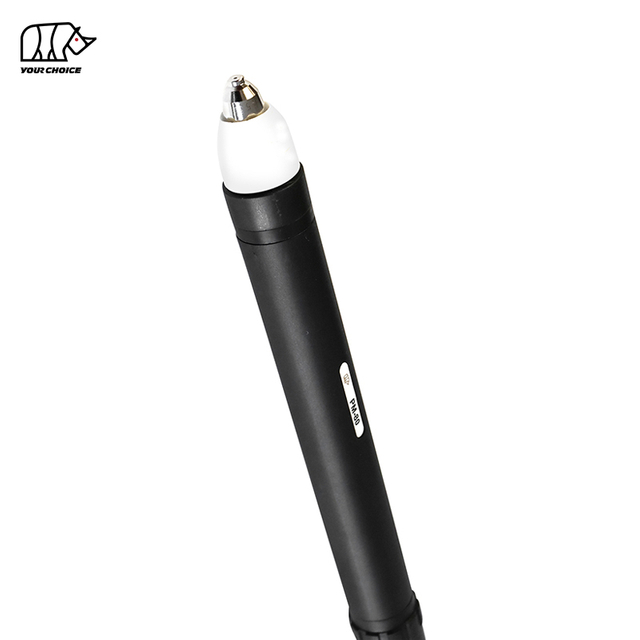
PT Series Non-HF Torce per taglio plasma per applicazioni manuali e CNC
INWELT PT Series è una famiglia di torce per taglio plasma non ad alta frequenza raffreddate ad aria progettate per il taglio dei metalli sia manuale che meccanizzato.
L'attuale gamma di prodotti comprende torce manuali PT e torce per macchina M orientate a CNC PT da 20 A a 100 A.
I modelli attuali includono:
PT20 – Torcia per taglio plasma manuale da 20 A
PT40 – Torcia per taglio plasma manuale da 40A
PT60 – Torcia per taglio plasma ad arco pilota manuale da 60 A
PT80 – Torcia per taglio plasma manuale da 80A
PT Torcia per taglio plasma manuale da 100 – 100 A
PTM60 – Torcia per taglio plasma 60A CNC
PTM100 – Torcia per taglio plasma da 100 A CNC
La PT Series è progettata attorno ad architetture di avviamento non HF , mentre l'esatta configurazione dell'arco pilota, dell'innesco, del filo di controllo e dei consumabili dipende dal modello di torcia individuale.
Per i clienti B2B professionali sono disponibili numerosi gruppi torcia completi, lunghezze di cavo, connettori posteriori, disposizioni di controllo e materiali di consumo sostitutivi.
INWELT PT Series Confronto modelli
| Modello |
Corrente nominale |
Funzionamento |
Sistema di avviamento |
Gas di processo |
Cavo tipico |
| PT20 |
20A |
Manuale/Palmare |
Non-HF |
Aria/N₂ |
4 milioni |
| PT40 |
40A |
Manuale/Palmare |
Non-HF |
Aria/N₂ |
4 milioni |
| PT60 |
60A |
Manuale/Palmare |
Non-HF / Arco pilota |
Aria/N₂ |
6 m |
| PT80 |
80A |
Manuale/Palmare |
Non-HF / Colpo all'indietro |
Aria/N₂ |
6 metri / 12 metri |
| PT 100 |
100A |
Manuale/Palmare |
Non-HF / Colpo all'indietro |
Aria/N₂ |
6 metri / 12 metri |
| PTM60 |
60A |
CNC / Meccanizzato |
Non-HF / Colpo all'indietro |
Aria/N₂ |
6 m |
| PTM100 |
100A |
CNC / Meccanizzato |
Non-HF / Colpo all'indietro |
Aria/N₂ |
6 m |
Controlla sempre la pagina del singolo prodotto prima di ordinare perché il ciclo di lavoro, la pressione del gas, il flusso del gas, il post-flusso, la configurazione del cavo e le opzioni del connettore variano in base al modello.
PT Torcia manuale per taglio plasma es
La gamma manuale PT è progettata per applicazioni di taglio manuale in cui l'operatore controlla il movimento della torcia e la distanza di taglio.
Gli attuali modelli di palmari includono PT20 , PT40 , PT60 , PT80 e PT 100.
PT20 20A Non-HF Torcia manuale per taglio plasma
Il PT20 è il modello portatile con il consumo più basso nell'attuale PT Series .
La configurazione attuale prevede:
Corrente nominale 20A
Ciclo di lavoro del 35%.
Non-HF inizio dell'arco
Funzionamento aria/N₂
ca. Pressione del gas 2 bar
ca. Flusso di gas di 30 l/min
ca. Si consigliano 15 secondi di postflusso
Cavo standard da 4 metri
Il PT20 è progettato per sistemi plasma compatibili a bassa potenza e per il taglio manuale leggero.
La presenza di consumabili a corrente più elevata all'interno della famiglia di parti più ampia non dovrebbe modificare automaticamente la potenza nominale della torcia PT20 primaria.
PT40 40A Non-HF Torcia manuale per taglio plasma
Il PT40 è progettato per sistemi di taglio al plasma 40A compatibili.
Le specifiche attuali di INWELT includono:
Corrente nominale 40A
Ciclo di lavoro del 60%.
Non-HF a partire
Funzionamento aria/N₂
ca. Pressione di esercizio 4,5–5,0 bar
ca. Flusso di gas 120–130 l/min
ca. Si consigliano 35 secondi di post-flusso
Cavo standard da 4 metri
Sono disponibili configurazioni dirette, 1/4G e con adattatore centrale con diverse disposizioni dei cavi di controllo.
PT60 60A Non-HF Arco pilota Torcia per taglio plasma
La PT60 è una torcia portatile da 60 A progettata per sistemi al plasma ad arco pilota non compatibili con HF .
Le specifiche attuali includono:
Corrente nominale 60A
Ciclo di lavoro del 60%.
Non-HF inizio dell'arco pilota
Funzionamento aria/N₂
ca. Pressione del gas 4,5–5,0 bar
ca. Flusso di gas 120–130 l/min
ca. Si consigliano 55 secondi di post-flusso
Cavo standard da 6 metri
Le configurazioni disponibili includono soluzioni integrate, separate e con adattatore centrale con opzioni di controllo a 2 o 4 fili.
PT80 80A Non-HF Torcia manuale per taglio plasma
Il PT80 è progettato per applicazioni di taglio manuale a rendimento più elevato.
Le specifiche attuali includono:
Corrente nominale 80A
Ciclo di lavoro del 60%.
Non-HF / inizio con colpo all'indietro
Funzionamento aria/N₂
ca. Pressione del gas 4,5–5,0 bar
ca. Flusso di gas 120–130 l/min
ca. Post-flusso consigliato: 80 secondi
Opzioni di cavo da 6 me 12 m
La piattaforma dei consumabili PT80 supporta diversi intervalli di corrente di taglio insieme a configurazioni di taglio a contatto e scriccatura.
PT 100 100A Non-HF Torcia manuale per taglio plasma
Il PT 100 è il modello portatile più attuale attualmente incluso nella categoria PT Series .
L'attuale piattaforma di prodotto è progettata attorno a:
Corrente nominale 100A
Ciclo di lavoro del 60%.
Non-HF / inizio con colpo all'indietro
Funzionamento aria/N₂
ca. Pressione del gas 4,5–5,0 bar
ca. Flusso di gas di 200 l/min
ca. Post-flusso consigliato di 100 secondi
Configurazioni di cavi da 6 me 12 m
La famiglia PT 100 comprende diverse gamme di corrente per punte da taglio, consumabili per il taglio a contatto, parti relative alla scriccatura e diverse configurazioni di connessione posteriore.
Lo spessore di taglio specifico dovrebbe basarsi sulla fonte di alimentazione al plasma completa piuttosto che sulla sola torcia.
PT M CNC e meccanizzato Torce per taglio plasma
I modelli PT M sono progettati per il montaggio fisso su tavoli al plasma CNC e sistemi di taglio automatizzati.
A differenza delle torce manuali PT , le torce per macchina utilizzano una geometria diritta orientata alla macchina e sono controllate tramite la fonte di alimentazione al plasma e il sistema CNC .
PTM60 60A Non-HF Torcia per taglio plasma CNC
Il PTM60 è progettato per sistemi al plasma meccanizzati 60A compatibili.
Le specifiche attuali includono:
Corrente nominale 60A
Ciclo di lavoro del 60%.
Non-HF / inizio con colpo all'indietro
Funzionamento aria/N₂
ca. Pressione del gas 4,4–5,0 bar
ca. Flusso di gas 120–130 l/min
ca. Si consigliano 55 secondi di post-flusso
Cavo torcia standard da 6 m
La PTM60 deve essere trattata come un prodotto per torcia automatica piuttosto che come una torcia manuale PT60 con un'impugnatura diversa.
Gli acquirenti di CNC devono confermare la testa della macchina, le dimensioni del corpo della torcia, il connettore posteriore e l'interfaccia di controllo prima di ordinare.
PTM100 100 Non-HF Torcia per taglio plasma CNC
Il PTM100 è il modello CNC a corrente più elevata nell'attuale categoria PT Series .
Le specifiche attuali includono:
Corrente nominale 100A
Ciclo di lavoro del 60%.
Non-HF / inizio con colpo all'indietro
Funzionamento aria/N₂
ca. Pressione del gas 4,5–5,0 bar
ca. Flusso di gas di 200 l/min
ca. Post-flusso consigliato di 100 secondi
Cavo standard da 6 metri
A seconda della configurazione sono disponibili soluzioni di cavi integrati, separati, con adattatore centrale e coassiali.
La famiglia di consumabili PTM100 comprende anche diverse punte da taglio, elettrodi, diffusori e schermi specifici per corrente.
PT contro PT M Torce per taglio plasma
La distinzione più importante all'interno della PT Series è la differenza tra le torce portatili PT e le torce per macchina PT M.
| Caratteristica |
PT Torce manuali |
PT M Torce per macchina |
| Operazione |
Manuale/Palmare |
CNC / Meccanizzato |
| Geometria della torcia |
Torcia a mano |
Torcia per macchina diritta |
| Avvia il controllo |
Controllo operatore/generatore |
CNC / controllato dalla macchina |
| Montaggio |
Palmare |
Portatorcia fisso |
| Altezza della torcia |
Controllato dall'operatore |
CNC / THC controllato |
| Utilizzo principale |
Fabbricazione e riparazione manuale |
Produzione automatizzata |
| Modelli attuali |
PT20 / PT40 / {[t82] PT60 / PT80 / PT 100 |
PTM60 / PTM100 |
Non scegliere tra le torce PT e PT M solo in base all'amperaggio.
Una torcia manuale PT60 e una torcia per macchina PTM60 possono condividere la relativa architettura dei consumabili pur utilizzando teste, corpi e disposizioni di controllo completi e diversi.
Perché scegliere una torcia al plasma Non-HF PT Series ?
Il PT Series è progettato per sistemi di taglio al plasma compatibili che non si basano sull'accensione convenzionale ad alta frequenza.
Non-HF Architettura iniziale
Un sistema non HF evita il circuito di accensione convenzionale ad alta frequenza utilizzato dalle torce al plasma HF .
A seconda del modello, il PT Series può utilizzare modalità di avvio ad arco pilota o con colpo all'indietro.
Rilevante per gli ambienti elettronici e CNC
I sistemi Non-HF evitano l'impulso di avvio HF generato dalle torce convenzionali ad alta frequenza.
Ciò può essere rilevante negli ambienti di taglio contenenti:
Tuttavia, il solo mancato avvio HF non garantisce la compatibilità con una macchina CNC .
La fonte di alimentazione completa e l'architettura di controllo devono comunque corrispondere.
Le torce HF e Non-HF non sono intercambiabili
Una torcia non HF PT non dovrebbe sostituire una torcia HF solo perché la corrente nominale o il connettore sembrano simili.
Il sistema di avviamento deve corrispondere alla fonte di alimentazione del plasma.
Come scegliere la torcia al plasma PT Series corretta
La corretta selezione della torcia richiede più dell'amperaggio corrispondente.
Conferma l'operazione manuale o CNC
Scegli un modello PT per il taglio manuale.
Scegli un modello PT M per il taglio CNC o con macchina fissa.
Confermare la corrente della fonte di alimentazione del plasma
Le valutazioni attuali di PT Series includono:
Selezionare una torcia la cui valutazione verificata corrisponda all'intervallo operativo previsto.
Conferma la compatibilità iniziale di Non-HF
La fonte di alimentazione al plasma deve supportare la specifica architettura di avviamento in stile PT .
Conferma il progetto dell'arco pilota o del colpo all'indietro
La tecnologia di avvio varia in base al modello.
Non dare per scontato che ogni torcia non HF PT utilizzi esattamente lo stesso meccanismo di avviamento interno.
Confermare la connessione posteriore
A seconda del modello, le configurazioni possono includere:
Confermare il cablaggio di controllo
Diversi modelli PT e interfacce macchina possono utilizzare:
Controllo a 2 fili
Controllo a 4 fili
Disposizioni coassiali
Il circuito di controllo deve corrispondere alla fonte di alimentazione del plasma.
PT Series Sistemi di consumo sorprendenti
Diversi modelli PT e PT M a rendimento più elevato utilizzano architetture di consumo sorprendenti.
In una torcia con innesco all'indietro, il movimento interno tra l'elettrodo e l'ugello fa parte della sequenza di avvio dell'arco pilota.
Per un funzionamento affidabile, i seguenti componenti devono essere trattati come un sistema abbinato:
Elettrodo
Punta da taglio
Diffusore
Scudo
Testa della torcia
Non combinare materiali di consumo standard e a contrazione a meno che non sia stata verificata la combinazione specifica.
PT Series Suggerimenti di taglio in base all'intervallo di corrente
Una delle caratteristiche tecniche più forti del PT Series è la disponibilità di punte di taglio specifiche per modello per diverse gamme di corrente.
A seconda del modello di torcia, INWELT offre punte di taglio per configurazioni a corrente più bassa e a corrente più alta.
Ad esempio, le famiglie di consumabili correlate a PT80 e PT 100 includono più diametri di ugelli corrispondenti a diversi intervalli di corrente operativa.
Le pagine finali dei singoli prodotti dovrebbero identificare:
| Campo dati |
Informazioni da pubblicare |
| INWELT Codice |
Numero di parte esatto |
| Riferimento |
Numero di riferimento incrociato |
| Diametro della punta |
mm |
| Intervallo corrente |
UN |
| Modello torcia |
Modello PT / PT M |
| Processo |
Taglio/Taglio a contatto/Scriccatura |
| Tipo di partenza |
Standard / Colpo all'indietro |
Questo tipo di dati sulle parti di prima parte è particolarmente prezioso per i distributori e gli acquirenti del mercato post-vendita.
PT Series Elettrodi, Diffusori e Schermi
Il PT Series è supportato da un ampio sistema di sostituzione dei consumabili.
A seconda del modello di torcia, i componenti disponibili includono:
Elettrodi standard
Elettrodi che colpiscono all'indietro
Elettrodi estesi
Diffusori di gas
Componenti di turbinio
Punte di taglio standard
Suggerimenti per il taglio dei contatti
Suggerimenti estesi
Ugelli esterni
Scudi
Materiali di consumo per scriccatura
O-ring
Teste di torcia
I componenti esatti dovrebbero sempre essere abbinati al modello specifico e alla gamma attuale.
Taglio standard, taglio a contatto e scriccatura
Alcuni modelli PT Series supportano più di un processo al plasma.
Taglio standard
Il taglio standard utilizza la punta di taglio e la pila frontale appropriate per il taglio normale delle lastre.
Taglio dei contatti
Le piattaforme PT selezionate includono materiali di consumo per il taglio a contatto.
Utilizzare solo la combinazione di schermo e punta progettata per il funzionamento a contatto.
Scriccatura al plasma
Le famiglie PT a corrente più elevata possono includere componenti di scriccatura per:
Anche la fonte di alimentazione al plasma deve supportare il processo selezionato.
PT Series Opzioni connettori e cavi
Diverse fonti di alimentazione al plasma utilizzano diverse interfacce della torcia.
A seconda del modello, le configurazioni INWELT PT Series possono includere:
Per ordini di sostituzione, inviare fotografie del connettore della torcia esistente e della presa di controllo.
Questo è più affidabile rispetto alla selezione di una torcia solo in base all'amperaggio o all'aspetto esterno.
Come verificare la compatibilità della taglierina al plasma PT Series
Una torcia PT non è automaticamente compatibile con tutti i sistemi di taglio al plasma con lo stesso amperaggio.
Prima di ordinare, confermare:
Valutazione della fonte di alimentazione
La torcia deve funzionare entro l'intervallo di corrente verificato.
Iniziare l'architettura
La macchina deve supportare il sistema richiesto non HF , ad arco pilota o di innesco all'indietro.
Connettore posteriore
Il collegamento elettrico/gas deve corrispondere.
Cablaggio di trigger o di controllo
Le torce manuali e per macchina possono utilizzare circuiti di controllo diversi.
Circuito dell'arco pilota
L'architettura dell'arco pilota deve essere compatibile con la fonte di alimentazione.
Requisiti del gas
La pressione e il flusso variano in modo significativo tra PT20 , PT40 , PT60 , PT80 e PT 100.
Non applicare le specifiche del gas di un modello all'intero PT Series .
PT Serie M CNC Integrazione
PTM60 e PTM100 sono progettati per il taglio controllato dalla macchina.
Per l'integrazione CNC , conferma:
Dimensioni del corpo della torcia per macchina
Diametro di montaggio della torcia
Area di bloccaggio utilizzabile
Instradamento dei lead
Segnale di partenza
Segnale di arco ok
Interfaccia di controllo dell'altezza della torcia
Collegamento alla fonte di alimentazione del plasma
INWELT dovrebbe pubblicare i disegni dimensionali per ciascuna torcia per macchina PT M perché questi dati di installazione proprietari sono molto utili per i produttori di macchine e gli integratori di sistemi CNC .
PT M Torce e controllo altezza torcia
Un sistema al plasma CNC può utilizzare il controllo automatico dell'altezza della torcia.
I metodi possibili includono:
THC a tensione d'arco
Rilevamento della testa flottante
Rilevamento meccanico dell'altezza iniziale
Altri sistemi compatibili
L'esatta disposizione del THC dipende dalla fonte di energia del plasma e dal controller CNC .
Non pubblicare un'impostazione universale della tensione dell'arco o dell'altezza di taglio per l'intera gamma PT M.
Quali metalli possono tagliare le torce al plasma PT Series ?
Se collegate a una fonte di alimentazione al plasma compatibile, le torce PT Series possono tagliare materiali elettricamente conduttivi tra cui:
Acciaio dolce
Acciaio al carbonio
Acciaio inossidabile
Alluminio
Rame
Ottone
Acciaio zincato
La velocità di taglio effettiva, la qualità dei bordi e lo spessore pratico del materiale dipendono dal sistema di taglio plasma completo.
Quanto spessore può tagliare una torcia al plasma PT Series ?
Non esiste un'unica specifica relativa allo spessore di taglio applicabile all'intero PT Series .
La capacità di taglio effettiva dipende da:
Fonte di energia al plasma
Modello a torcia
Potenza in ingresso
Materiale
Taglio della corrente
Diametro della punta
Pressione del gas
Flusso di gas
Velocità di viaggio
Altezza o distanziamento della torcia
Condizioni di consumo
Qualità del bordo richiesta
I dati di taglio professionali dovrebbero distinguere tra:
Capacità di taglio consigliata
Spessore del materiale che può essere tagliato in modo produttivo con una qualità del bordo adeguata.
Capacità di taglio massima
Materiale più spesso che può ancora essere tagliato a velocità ridotta.
Capacità di fine rapporto
Lo spessore massimo del materiale che può essere separato, generalmente con una qualità del bordo inferiore.
Utilizzare dati testati specifici del modello anziché un'affermazione universale sullo spessore PT Series .
Costruisci tabelle di taglio INWELT PT Series specifiche del modello
INWELT dovrebbe sviluppare tabelle di taglio proprietarie per le singole combinazioni di torcia e generatore di energia al plasma.
I campi consigliati includono: Dati
| dei parametri |
da pubblicare |
| Modello torcia |
PT20 / PT40 / PT60 / PT80 / PT 100 / PTM60 / PTM100 |
| Materiale |
Acciaio dolce/acciaio inossidabile/alluminio |
| Spessore |
Spessore testato |
| Attuale |
Corrente effettiva |
| Codice punta |
INWELT codice articolo |
| Diametro della punta |
mm |
| Pressione del gas |
sbarra |
| Flusso di gas |
l/min |
| Velocità di taglio |
mm/min |
| Altezza della torcia/Distanziatore |
mm |
| Risultato |
Consigliato/Massimo/Indennità |
I dati verificati dei test di prima parte sono più utili delle affermazioni generiche sulla capacità di taglio.
Applicazioni manuali PT Series
PT20 , PT40 , PT60 , PT80 e PT 100 sono progettati per applicazioni di taglio manuale come:
Fabbricazione generale
Riparazione di metalli
Manutenzione dei macchinari
Riparazione automobilistica
Attrezzature agricole
Attrezzature per l'edilizia
Taglio in officina
Manutenzione sul campo
Taglio della lastra
Riparazione della saldatura
Il modello corretto deve essere selezionato in base all'effettiva fonte di alimentazione del plasma e alla corrente richiesta.
CNC PT Applicazioni della serie M
PTM60 e PTM100 sono progettati per applicazioni meccanizzate come:
CNC tavoli da taglio plasma
Taglio automatizzato del profilo
Produzione lamiere
Fabbricazione strutturale
Componenti di macchinari
Componenti per attrezzature agricole
Mobili in metallo
Celle di produzione industriale
Lavorazione automatizzata dei metalli
Per l'uso di CNC , il montaggio della torcia, l'interfaccia di controllo e il percorso dei cavi devono essere confermati prima dell'installazione.
PT Series Manutenzione e ispezione dei materiali di consumo
La manutenzione regolare aiuta a mantenere un avvio affidabile e un taglio uniforme.
Ispezionare l'elettrodo
Sostituire un elettrodo eccessivamente usurato prima che possa contribuire a creare difficoltà di avviamento o a danneggiare l'ugello.
Ispezionare la punta da taglio
Controlla:
Orifizio allargato
Apertura ugello ovale
Danni da ustione
Contaminazione pesante
Ispezionare il diffusore
Mantenere puliti i passaggi del gas.
Sostituire i componenti danneggiati o deformati dal calore.
Ispezionare le protezioni e gli ugelli esterni
Sostituire le parti anteriori rotte o bruciate.
Ispezionare i cavi della torcia
Controlla:
Abrasione
Tagli
Danni da calore
Curve strette
Raccordi larghi
Ispezionare il montaggio della torcia per macchina
Per i modelli PT M, ispezionare anche il supporto torcia, la perpendicolarità e il passaggio dei cavi.
Problemi comuni di taglio PT Series
Inizio arco difficile
Controllo:
Scorie eccessive
Controllo:
Smussatura eccessiva
Controllo:
Breve durata dei consumabili
Le possibili cause includono:
La risoluzione dei problemi deve sempre basarsi sullo specifico modello PT o PT M.
PT Series per distributori e forniture aftermarket
Il PT Series supporta sia la vendita completa di torce che la domanda ricorrente del mercato post-vendita.
Un programma di distribuzione professionale può includere:
Torce portatili complete
Torce mitragliatrici complete CNC
Consigli per il taglio
Elettrodi
Diffusori
Scudi
Materiali di consumo per scriccatura
Teste di torcia
Maniglie
Assemblaggi di cavi
Adattatori centrali
Componenti di riparazione
Kit consumabili
I codici articolo INWELT esatti aiutano i distributori a gestire l'inventario e la compatibilità delle sostituzioni in modo più accurato.
OEM PT Series Torcia per taglio plasma Produzione di INWELT
INWELT fornisce PT Series torce per taglio plasma e componenti sostitutivi a clienti B2B professionali, tra cui:
Produttori di taglierine al plasma
CNC produttori di macchine al plasma
Marche di attrezzature per saldatura e taglio
CNC integratori di sistema
Importatori
Distributori
Grossisti
Fornitori industriali
Aziende di consumo aftermarket
Le configurazioni OEM e ODM possono essere valutate in base alla fonte di alimentazione al plasma, al sistema di avviamento, al mercato di destinazione e all'interfaccia richiesta.
OEM e opzioni di etichetta privata
La personalizzazione può includere:
Marchio del cliente
Etichette dei prodotti
Marcatura della maniglia
Configurazione macchina-torcia
Lunghezza cavo torcia
Connettore posteriore
Cablaggio di controllo
Adattatore centrale
Kit consumabili
Imballaggio con etichetta privata
Etichette tecniche
Requisiti relativi ai codici a barre e al cartone
Per i progetti OEM , fornire la fonte di alimentazione al plasma target, la corrente richiesta, l'architettura iniziale, i requisiti del connettore e la quantità stimata dell'ordine.
Perché acquistare torce al plasma PT Series da INWELT ?
INWELT PT Series combina più valori nominali di corrente, configurazioni portatili e con torcia per macchina, materiali di consumo sostitutivi e opzioni di connessione all'interno di un'unica famiglia di prodotti non HF .
La categoria attuale comprende:
Torcia manuale da 20A
Torcia manuale da 40A
Torcia manuale da 60A
Torcia manuale da 80A
Torcia manuale da 100A
Torcia per macchina da 60 A CNC
Torcia per macchina da 100 A CNC
Disposizioni multiple di cavi e connettori
Famiglie di consumabili specifiche del modello
Componenti per il taglio e la scriccatura a contatto su modelli selezionati
OEM e opzioni con marchio privato
Per i produttori, i distributori e gli importatori di apparecchiature, l'approvvigionamento dei relativi modelli di torce e dei componenti aftermarket tramite un unico fornitore può semplificare l'acquisto, l'inventario e il supporto tecnico.
Domande frequenti su PT Series Torce per taglio plasma
Cos'è il INWELT PT Series ?
La PT Series è una famiglia di torce per taglio plasma non HF progettate per applicazioni manuali e CNC /meccanizzate.
Quali modelli PT Series sono torce manuali?
Gli attuali modelli manuali sono:
PT20
PT40
PT60
PT80
PT 100
Quali modelli PT Series sono torce per macchina CNC ?
Gli attuali modelli di torce automatiche sono:
Quali valutazioni attuali sono disponibili?
L'attuale categoria PT copre i valori nominali delle torce da circa 20 A a 100 A.
Controlla ogni pagina del prodotto per l'esatto ciclo di lavoro e le specifiche operative.
Le torce PT Series utilizzano l'accensione HF ?
NO.
L'attuale PT Series è posizionato attorno ai sistemi di partenza non HF.
L'architettura esatta dell'arco pilota o del colpo all'indietro varia in base al modello.
Le torce PT e PT M sono intercambiabili?
NO.
I modelli PT sono principalmente portatili, mentre i modelli PT M sono destinati al funzionamento fisso CNC o meccanizzato.
Alcuni materiali di consumo potrebbero essere correlati, ma i gruppi torcia completi non sono automaticamente intercambiabili.
Quale gas di processo utilizza il PT Series ?
Gli attuali modelli PT utilizzano configurazioni Aria/N₂.
La pressione e il flusso del gas variano in modo significativo in base al modello.
Quali lunghezze di cavo sono disponibili?
A seconda del modello, le configurazioni attuali includono cavi da 4 m, 6 me 12 m.
Le torce PT Series possono essere utilizzate su qualsiasi taglierina al plasma di tipo CUT?
NO.
L'amperaggio da solo non è sufficiente.
Anche l'architettura di avviamento, il connettore posteriore, il circuito dell'arco pilota, il cablaggio di controllo e i requisiti del gas devono corrispondere.
Le torce PT Series possono tagliare l'acciaio inossidabile?
Sì, se utilizzato con una fonte di alimentazione al plasma compatibile e parametri adeguati.
Le torce PT Series possono tagliare l'alluminio?
SÌ.
L'alluminio è elettricamente conduttivo e può essere tagliato al plasma utilizzando un apposito sistema al plasma.
Quanto spessore può tagliare una torcia PT Series ?
Non esiste un valore di spessore per la serie completa.
La capacità di taglio dipende dalla torcia, dalla fonte di alimentazione, dal materiale, dalla corrente, dai materiali di consumo e dai parametri di taglio specifici.
Sono disponibili materiali di consumo sostitutivi?
SÌ.
INWELT fornisce punte di taglio, elettrodi, diffusori, protezioni, teste della torcia, cavi e relativi componenti sostitutivi per le configurazioni PT Series supportate.
INWELT offre torce al plasma OEM PT Series ?
SÌ.
Le configurazioni OEM/ODM , con marchio privato, connettori, cavi e kit di materiali di consumo sono disponibili per produttori di apparecchiature qualificati, CNC integratori, distributori e importatori.
Richiedi un preventivo per INWELT PT Series Torce per taglio plasma
Per una conferma più rapida del modello e della compatibilità, fornire:
Produttore e modello del dispositivo di taglio al plasma
Corrente di uscita nominale
Modello di torcia esistente
Applicazione manuale o CNC
Tipo di sistema di avvio
Fotografie del connettore principale
Fotografie dell'arco pilota o del connettore di controllo
Lunghezza del cavo richiesta
Materiali di consumo richiesti
Quantità di acquisto stimata
INWELT o marchio del marchio del distributore
INWELT può quindi consigliare la configurazione della torcia PT o PT M appropriata per il tuo sistema di taglio al plasma.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių