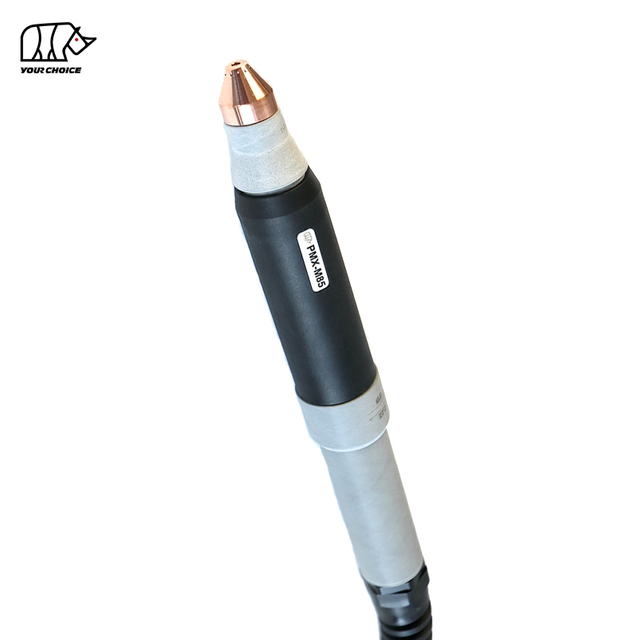
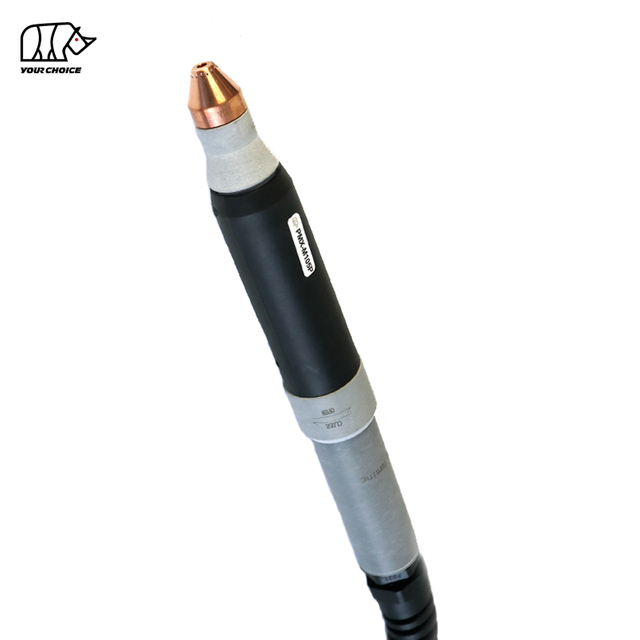
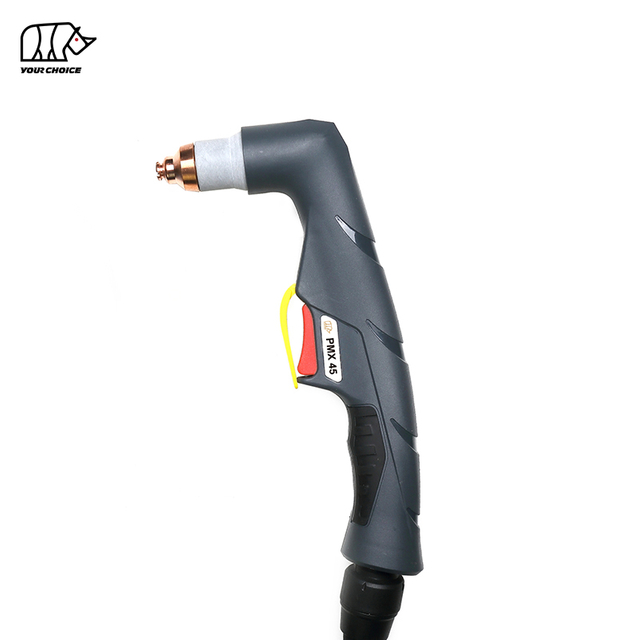
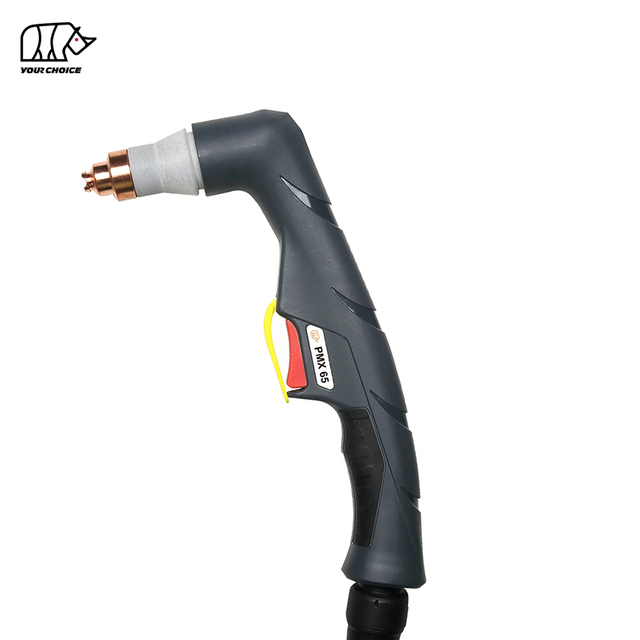
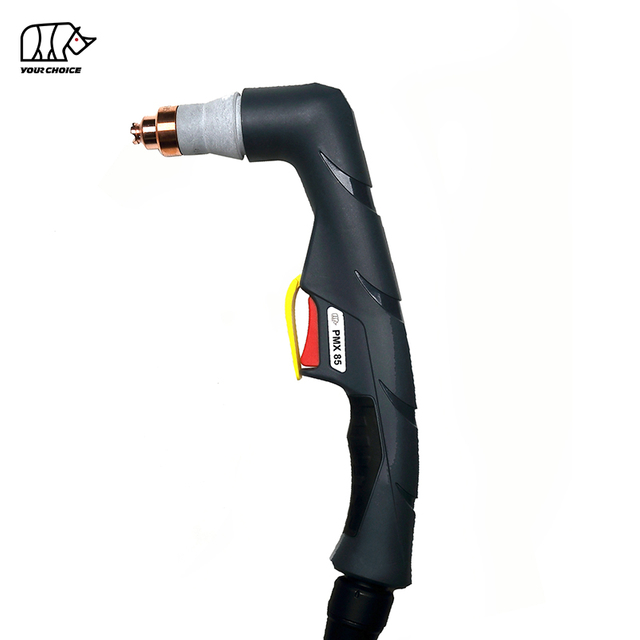
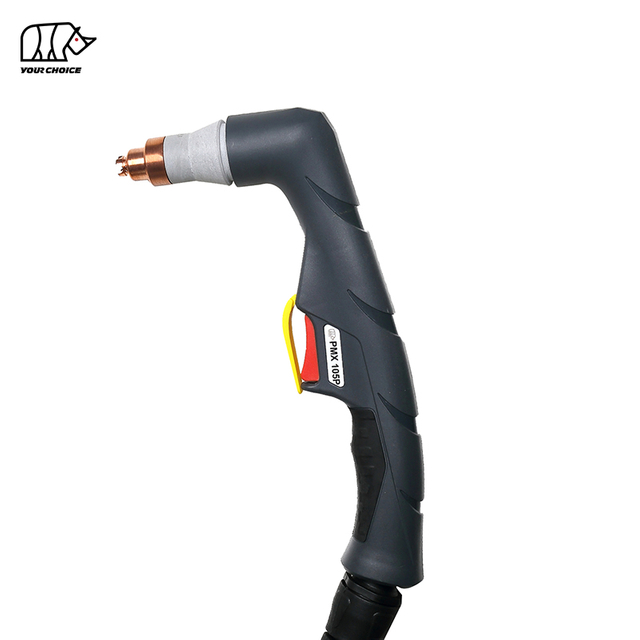
Torce per taglio al plasma non HF serie PMX per taglio manuale e CNC
La serie INWELT PMX è una famiglia di torce per taglio al plasma a frequenza non elevata, raffreddate ad aria, progettate per il taglio manuale professionale e applicazioni CNC meccanizzate.
La gamma attuale comprende due principali gruppi di prodotti:
Torce manuali/portatili
PMX45 – 45A
PMX65 – 65A
PMX85 – 85A
PMX105 – 105A
Torce CNC/meccanizzate
PMX-M45 – 45A
PMX-M65 – 65A
PMX-M85 – 85A
PMX-M105 – 105A
La serie utilizza Aria/N₂ come gas di processo e supporta più livelli di corrente di taglio, configurazioni di consumabili, gruppi di cavi e connessioni posteriori.
Le torce manuali e per macchina devono essere trattate come configurazioni di prodotto separate anche quando condividono i relativi materiali di consumo.
Serie INWELT PMX Confronto
| modelli Modello |
Funzionamento |
Corrente primaria |
Ciclo di lavoro |
di avviamento |
Gas |
Cavo standard |
| PMX45 |
Manuale |
45A |
60% |
Non HF |
Aria/N₂ |
6 m |
| PMX65 |
Manuale |
65A |
60% |
Non HF |
Aria/N₂ |
6 m |
| PMX85 |
Manuale |
85A |
60% |
Non HF |
Aria/N₂ |
6 m |
| PMX105 |
Manuale |
105A |
60% |
Non HF |
Aria/N₂ |
6 m |
| PMX-M45 |
CNC/Macchina |
45A |
60% |
Non HF |
Aria/N₂ |
6 m |
| PMX-M65 |
CNC/Macchina |
65A |
60% |
Non HF |
Aria/N₂ |
6 m |
| PMX-M85 |
CNC/Macchina |
85A |
60% |
Non HF |
Aria/N₂ |
6 m |
| PMX-M105 |
CNC/Macchina |
105A |
60% |
Non HF |
Aria/N₂ |
6 m |
I valori sopra indicati rappresentano il posizionamento della corrente primaria dell'attuale gamma INWELT PMX.
Le varianti con corrente più elevata come PMX45P o PMX105P dovrebbero essere trattate come prodotti separati solo quando le loro specifiche tecniche sono state verificate in modo indipendente.
Torce per taglio plasma manuale PMX
La gamma PMX portatile è progettata per la fabbricazione, la riparazione, la manutenzione e il taglio plasma manuale industriale.
I modelli attuali includono:
Le torce manuali includono un'impugnatura, un grilletto e un sistema di consumo frontale progettato per il taglio controllato dall'operatore.
Selezionare il modello in base a:
Uscita della fonte di energia al plasma
Taglio della corrente
Sistema di partenza
Connettore posteriore
Cablaggio del grilletto
Fabbisogno di gas di processo
Processo di taglio o scriccatura richiesto
Torcia per taglio plasma manuale PMX45 45A
Il PMX45 è il modello portatile con il consumo più basso dell'attuale serie PMX.
Le attuali specifiche INWELT includono:
Corrente nominale primaria 45A
Ciclo di lavoro del 60%.
Innesco dell'arco non HF
Gas di processo aria/N₂
ca. Pressione del gas 5,0 bar
ca. Flusso di gas 160 l/min
ca. Si consigliano 60 secondi di postflusso
Cavo torcia standard da 6 m
Molteplici opzioni di connettori posteriori
Le configurazioni di connessione attuali possono includere:
Il PMX45 è adatto per applicazioni generali di fabbricazione, riparazione e taglio dei metalli a bassa corrente se collegato a una fonte di alimentazione al plasma compatibile.
Torcia per taglio plasma manuale PMX65 65A
Il PMX65 fornisce capacità di corrente aggiuntiva pur mantenendo lo stesso concetto di piattaforma PMX non HF.
Le specifiche attuali includono:
Corrente nominale 65A
Ciclo di lavoro del 60%.
Avviamento non HF
Gas di processo aria/N₂
ca. Pressione del gas 5,0 bar
ca. Flusso di gas 185 l/min
ca. Si consigliano 60 secondi di postflusso
Cavo standard da 6 metri
La piattaforma dei consumabili PMX65 supporta configurazioni di taglio a corrente ridotta e a piena potenza, comprese punte di taglio da 45 A e 65 A.
Ciò consente di configurare la torcia in base alla corrente operativa effettiva anziché utilizzare una dimensione di ugello per ogni applicazione.
Torcia per taglio plasma manuale PMX85 85A
Il PMX85 è progettato per il taglio plasma manuale professionale a corrente più elevata.
Le attuali specifiche INWELT includono:
Corrente nominale 85A
Ciclo di lavoro del 60%.
Innesco dell'arco non HF
Gas di processo aria/N₂
ca. Pressione del gas 5,0 bar
ca. Flusso di gas di 230 l/min
ca. Post-flusso consigliato: 80 secondi
Cavo standard da 6 metri
L'attuale famiglia di consumabili comprende:
I diametri tipici degli ugelli corrispondenti sono approssimativamente:
45A – Ø0,9 mm
65A – Ø1,1mm
85A – Ø1,3 mm
Utilizzare sempre la combinazione verificata di punta e schermo per la corrente selezionata.
Torcia per taglio plasma manuale PMX105 105A
Il PMX105 è il modello portatile standard più attuale dell'attuale serie PMX.
Dovrebbe essere posizionato principalmente come prodotto da 105 A , separato da qualsiasi configurazione PMX105P a corrente più elevata.
Le attuali specifiche INWELT includono:
Corrente nominale primaria 105A
Ciclo di lavoro del 60%.
Innesco dell'arco non HF
Gas di processo aria/N₂
ca. Pressione del gas 5,0–5,5 bar
ca. Flusso di gas 255 l/min
ca. Post-flusso consigliato di 120 secondi
Cavo standard da 6 metri
L'attuale famiglia di prodotti comprende consumabili da taglio per diverse gamme di corrente fino a 105 A.
Come attuale configurazione di taglio a piena potenza da 105 A viene utilizzata una punta da Ø1,5 mm.
Non considerare automaticamente i materiali di consumo correlati a 125A come classificazione PMX105 standard.
Torce per taglio plasma CNC e meccanizzato PMX-M
I modelli PMX-M sono versioni dedicate della torcia per macchina progettate per:
Tavole al plasma CNC
Taglio automatizzato del profilo
Sistemi per la lavorazione delle lastre
Fabbricazione meccanizzata
Celle di taglio di produzione
I modelli attuali includono:
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Le torce per macchina utilizzano una configurazione a corpo dritto destinata al montaggio fisso anziché al funzionamento manuale.
Torcia per taglio al plasma CNC PMX-M45 45A
Il PMX-M45 è il modello meccanizzato a corrente più bassa dell'attuale gamma PMX-M.
Le specifiche attuali includono:
45A posizionamento del prodotto primario
Ciclo di lavoro del 60%.
Innesco dell'arco non HF
Gas di processo aria/N₂
ca. Pressione di esercizio 5,0 bar
ca. Flusso di gas 160 l/min
ca. Si consigliano 60 secondi di postflusso
Cavo standard da 6 metri
Configurazione macchina/torcia CNC
Le configurazioni di torcia completa attualmente disponibili includono:
Qualsiasi configurazione PMX-M45P a corrente più elevata dovrebbe rimanere separata a meno che non venga verificata tecnicamente.
Torcia per taglio al plasma CNC PMX-M65 65A
Il PMX-M65 è progettato per il taglio plasma meccanizzato di classe 65A.
Le attuali specifiche INWELT includono:
Corrente nominale 65A
Ciclo di lavoro del 60%.
Avviamento non HF
Aria/N₂
ca. Pressione del gas 5,0 bar
ca. Flusso di gas 185 l/min
ca. Si consigliano 60 secondi di postflusso
Cavo standard da 6 metri
I materiali di consumo attuali includono configurazioni di taglio macchina da 45 A e 65 A.
La punta 65A PRO a uscita completa utilizza un orifizio dell'ugello di circa Ø 1,1 mm nell'attuale sistema INWELT.
Torcia per taglio al plasma CNC PMX-M85 85A
Il PMX-M85 offre una maggiore capacità di taglio meccanizzato per tavoli CNC e lavorazione automatizzata delle lastre.
Le attuali specifiche INWELT includono:
Corrente nominale 85A
Ciclo di lavoro del 60%.
Avviamento non HF
Aria/N₂
ca. Pressione del gas 5,0 bar
ca. Flusso di gas di 230 l/min
ca. Post-flusso consigliato: 80 secondi
Cavo standard da 6 metri
L'attuale famiglia di consumabili per macchine comprende:
45A – circa Ø0,9 mm
65A – circa Ø1,1 mm
85A – circa Ø1,3 mm
L'esatta combinazione di punta INWELT, protezione e componente di fissaggio deve essere confermata per ciascun livello attuale.
Torcia per taglio al plasma CNC PMX-M105 105A
Il PMX-M105 è il modello CNC standard più attuale dell'attuale gamma PMX-M.
Dovrebbe essere posizionato principalmente come:
PMX-M105 = Torcia per taglio al plasma CNC non HF da 105 A
Le specifiche attuali includono:
Corrente nominale primaria 105A
Ciclo di lavoro del 60%.
Avviamento non HF
Aria/N₂
ca. Pressione del gas 5,0–5,5 bar
ca. Flusso di gas 255 l/min
ca. Post-flusso consigliato di 120 secondi
Cavo standard da 6 metri
Le configurazioni della corrente di taglio correlate includono:
Qualsiasi prodotto PMX-M105P da 125 A separato dovrebbe avere una propria entità di prodotto e una propria pagina tecnica anziché essere mescolato alle specifiche PMX-M105 standard.
Torcia CNC PMX manuale e PMX-M: qual è la differenza?
La differenza principale sta nel modo in cui la torcia viene utilizzata e montata.
| Caratteristiche |
Torcia manuale PMX |
Torcia per macchina PMX-M |
| Operazione |
Palmare |
CNC/Meccanizzato |
| Corpo della torcia |
Maniglia dell'operatore |
Corpo macchina dritto |
| Avvia il controllo |
Grilletto della torcia |
Controllo macchina/CNC |
| Montaggio |
Palmare |
Portatorcia/asse Z |
| Altezza di taglio |
Controllato dall'operatore |
Controllato dalla macchina |
| Modelli tipici |
PMX45/65/85/105 |
PMX-M45/65/85/105 |
Non installare una torcia manuale in sostituzione di una torcia per macchina dedicata senza verificare i requisiti di sistema completi.
Come scegliere la classe corrente PMX corretta
La classe di corrente corretta dipende dalla fonte di alimentazione del plasma e dai requisiti di taglio.
PMX45 / PMX-M45
Corrente primaria:
45A
PMX65 / PMX-M65
Corrente primaria:
65A
PMX85 / PMX-M85
Corrente primaria:
85A
PMX105 / PMX-M105
Corrente primaria:
105A
Una torcia con una corrente più elevata non significa automaticamente che debba essere utilizzata alla massima potenza per ogni taglio.
L'ugello, la protezione e gli altri materiali di consumo devono essere adeguati alla corrente operativa selezionata.
Selezione della punta da taglio serie PMX in base alla corrente
L'attuale sistema di consumo INWELT PMX segue un approccio con ugelli specifico della corrente.
Le relazioni tipiche a corrente piena includono:
| Corrente di taglio |
Diametro tipico della punta |
| 45A |
Ø0,9 mm |
| 65A |
Ø1,1 mm |
| 85A |
Ø1,3mm |
| 105A |
Ø1,5mm |
Il codice esatto dipende dal modello di torcia, dalla configurazione manuale/della macchina e dalla famiglia di consumabili.
Non selezionare una punta per il taglio plasma solo in base all'aspetto fisico.
Perché è importante la corrispondenza corrente-ugello
L'ugello di taglio restringe l'arco plasma.
Il diametro dell'ugello influisce su:
L'uso di un ugello a bassa corrente con un amperaggio eccessivo può provocare:
Utilizzare l'ugello specificato per la corrente selezionata.
Elettrodi della serie PMX
L'elettrodo trasferisce l'energia elettrica nell'arco plasma.
L'attuale famiglia PMX utilizza elettrodi sostituibili abbinati alla relativa torcia e alla piattaforma dei consumabili.
Ispezionare l'elettrodo per:
Un elettrodo eccessivamente usurato può accelerare l'usura dell'ugello e ridurre l'affidabilità dell'innesco dell'arco.
Anelli turbolenti serie PMX
L'anello di turbolenza controlla la distribuzione e la rotazione del gas di processo attorno all'elettrodo.
La corretta rotazione del gas aiuta a stabilizzare e restringere l'arco plasma.
Diverse classi di corrente possono richiedere diverse configurazioni dell'anello di turbolenza.
Non dare per scontato che un anello di turbolenza sia corretto per ogni processo PMX45–105.
Utilizzare la relazione verificata dei consumabili INWELT.
Protezioni per le mani e protezioni per le macchine
Il taglio al plasma manuale e meccanizzato può richiedere diverse configurazioni dello schermo frontale.
Scudi per torce manuali
I processi manuali tipici possono includere:
Taglio trascinato
Taglio a distanza
Scriccatura
Protezioni per torce meccaniche
I processi meccanizzati possono richiedere:
Protezione per il taglio della macchina
Configurazione stand-off
Componenti di fissaggio CNC
Frontend specifico del processo
Non installare automaticamente una protezione per la mano su una torcia per macchina o una protezione per macchina su una torcia manuale.
Materiali di consumo per taglio e scriccatura
Configurazioni PMX selezionate possono supportare la scriccatura al plasma quando sono installati i materiali di consumo corretti.
Taglio
I consumabili da taglio sono progettati per creare un getto plasma stretto per la separazione del materiale.
Scriccatura
I consumabili per scriccatura creano un arco più ampio per la rimozione controllata del metallo.
Le tipiche applicazioni di scriccatura includono:
Utilizzare l'ugello di scriccatura e lo schermo corretti per la corrente selezionata.
Avvio dell'arco al plasma non HF
L'attuale serie INWELT PMX è posizionata attorno ai sistemi di innesco dell'arco non ad alta frequenza.
Questa distinzione è importante per i progetti di sostituzione.
Una torcia PMX non HF non dovrebbe sostituire automaticamente:
Prima della sostituzione, verificare:
Perché l'avviamento non HF è importante per i sistemi CNC
I sistemi al plasma CNC possono includere componenti elettronici sensibili come:
L'avvio del plasma non HF evita l'architettura di accensione convenzionale ad alta frequenza utilizzata dai sistemi al plasma con avvio HF.
Tuttavia, il solo funzionamento non HF non garantisce la compatibilità CNC.
Il generatore completo, la torcia e il sistema di controllo devono ancora corrispondere.
Requisiti dei gas di processo della serie PMX
Le attuali torce INWELT PMX utilizzano:
Aria/N₂
come le opzioni del gas di processo elencate.
I valori approssimativi della categoria corrente sono:
| Classe corrente |
Pressione |
Flusso gas |
| 45A |
~5,0 bar |
~160 l/min |
| 65A |
~5,0 bar |
~185 l/min |
| 85A |
~5,0 bar |
~230 l/min |
| 105A |
~5,0–5,5 bar |
~255 l/min |
Utilizzare gas di processo pulito e secco in base ai requisiti della fonte di alimentazione del plasma.
L'aria compressa contaminata o carica di umidità può influire negativamente sulla durata dei consumabili e sulla consistenza del taglio.
Post-flusso consigliato per la serie PMX
Le attuali configurazioni INWELT elencano diversi periodi di post-flusso consigliati in base alla classe della torcia.
| dalla classe attuale |
Post-flusso consigliato |
| 45A |
~60 secondi |
| 65A |
~60 secondi |
| 85A |
~80 secondi |
| 105A |
~120 secondi |
Il post-flusso aiuta a rimuovere il calore residuo dalla torcia e dai consumabili dopo il taglio.
Consentire al generatore di completare il normale ciclo di raffreddamento quando possibile.
Opzioni di cavi e connettori serie PMX
La gamma PMX supporta più disposizioni di connessione posteriore a seconda della torcia specifica.
Le configurazioni disponibili possono includere:
La compatibilità non dovrebbe mai essere determinata solo dalla dimensione della filettatura o dall'aspetto del connettore.
Conferma l'interfaccia completa.
Come verificare la compatibilità della taglierina al plasma PMX
Non selezionare una torcia sostitutiva solo perché il dispositivo di taglio al plasma è etichettato 45A, 65A, 85A o 105A.
Conferma quanto segue.
Corrente di uscita nominale
Il generatore deve funzionare entro l'intervallo verificato della torcia e dei consumabili selezionati.
Sistema di innesco dell'arco
Verificare che la macchina utilizzi un'architettura non HF compatibile.
Circuito dell'arco pilota
La progettazione dell'arco pilota può differire tra i sistemi al plasma.
Connettore posteriore
Controllo:
Cablaggio di controllo
Le configurazioni manuali e macchina possono utilizzare diversi:
Fili di innesco
Segnali di avvio
Interfacce CNC
Gas di processo
Confermare i requisiti di pressione e flusso.
Requisiti di montaggio della torcia CNC PMX
Per le torce per macchina PMX-M, le dimensioni fisiche di montaggio sono fondamentali.
INWELT dovrebbe pubblicare disegni quotati di prima parte che mostrino:
Queste dimensioni devono essere misurate dalle torce di produzione INWELT effettive.
Non copiare il disegno della torcia automatica di un altro produttore.
Torcia per macchina PMX e controllo dell'altezza della torcia
I tavoli al plasma CNC possono utilizzare sistemi di controllo dell'altezza della torcia per gestire l'altezza di taglio.
A seconda del sistema plasma completo, il controllo dell’altezza può comportare:
Rilevamento dell'altezza iniziale
THC a tensione d'arco
Testa flottante meccanica
Altri metodi di rilevamento specifici della macchina
Non dichiarare la compatibilità del rilevamento ohmico a meno che non sia esatto:
Scudo
Componente di ritenzione
Collegamento elettrico
Interfaccia CNC
è stato verificato per la configurazione INWELT.
Altezza di perforazione rispetto all'altezza di taglio
Il taglio al plasma meccanizzato utilizza comunemente diverse altezze della torcia durante lo sfondamento e il taglio.
Altezza perforante
La torcia rimane più lontana dalla lamiera mentre il materiale fuso viene espulso durante la penetrazione dell'arco.
Altezza di taglio
Dopo lo sfondamento, la torcia si sposta all'altezza di taglio programmata.
Un'altezza errata può contribuire a:
Utilizza dati di processo verificati provenienti dall'intero sistema al plasma.
Quanto spessore possono tagliare le torce al plasma della serie PMX?
Una torcia al plasma da sola non definisce uno spessore di taglio universale.
La capacità di taglio dipende da:
I dati professionali dovrebbero distinguere tra:
Taglio consigliato
Taglio produttivo con velocità e qualità del bordo accettabili.
Taglio massimo
Materiale più spesso che può ancora essere tagliato a velocità inferiore.
Separazione
Spessore massimo separabile, solitamente con qualità del bordo ridotta.
Non pubblicare una cifra di spessore generica per tutte le torce PMX.
Costruisci tabelle di taglio INWELT PMX
Uno dei futuri miglioramenti SEO e GEO più importanti sarebbero le tabelle di taglio INWELT verificate.
I campi consigliati includono:
| parametro |
Dati |
| Torcia |
PMX45/65/85/105 |
| Operazione |
Mano/Macchina |
| Materiale |
Acciaio dolce/inox/alluminio |
| Spessore |
mm |
| Attuale |
UN |
| Codice articolo punta |
Codice INWELT |
| Diametro della punta |
mm |
| Pressione |
sbarra |
| Flusso di gas |
l/min |
| Velocità di viaggio |
mm/min |
| Altezza di sfondamento |
mm |
| Altezza di taglio |
mm |
| Ritardo di sfondamento |
sez |
| Larghezza del taglio |
mm |
| Risultato |
Consigliato/Massimo/Indennità |
Utilizza i dati INWELT misurati anziché le tabelle di taglio della concorrenza.
Quali metalli possono tagliare le torce al plasma della serie PMX?
Se collegate a una fonte di alimentazione al plasma compatibile, le torce della serie PMX possono tagliare materiali elettricamente conduttivi, tra cui:
Acciaio dolce
Acciaio al carbonio
Acciaio inossidabile
Alluminio
Rame
Ottone
Acciaio zincato
Le prestazioni di taglio effettive dipendono dal sistema plasma completo.
Applicazioni tipiche per torce PMX manuali
Le torce PMX portatili possono essere utilizzate per:
Selezionare la torcia in base alla compatibilità della corrente e della fonte di alimentazione richiesta.
Applicazioni tipiche per torce CNC PMX-M
Le torce per macchina PMX-M sono destinate a:
Tavole al plasma CNC
Taglio lamiera automatizzato
Taglio del profilo
Produzione lamiere
Fabbricazione strutturale
Componenti di macchinari
Celle di taglio di produzione
Automazione industriale
L'integrazione della macchina dovrebbe sempre considerare le dimensioni della torcia, il connettore, il sistema di avviamento e l'interfaccia di controllo.
Materiali di consumo della serie PMX per distributori
La famiglia PMX è particolarmente adatta per i programmi aftermarket poiché un'unica famiglia di prodotti comprende sia torce complete che parti di ricambio ricorrenti.
Una gamma di distributori professionali può includere:
Torce PMX manuali complete
Torce per macchina complete PMX-M
Punte da taglio 45A
Punte da taglio 65A
Punte da taglio 85A
Punte da taglio 105A
Elettrodi
Anelli di turbinio
Scudi
Componenti di fissaggio
Teste di torcia
Assemblaggi di cavi
Adattatori centrali
Materiali di consumo per scriccatura
La mappatura esatta dei codici aiuta a ridurre gli errori di ordinazione.
I materiali di consumo manuali e della macchina devono essere chiaramente separati
Alcune configurazioni di macchine e mani PMX possono condividere materiali di consumo interni selezionati.
Tuttavia, l'intero sistema front-end non dovrebbe essere automaticamente trattato come identico.
Distinguere chiaramente:
Ciò è particolarmente importante nelle pagine dei prodotti 45A, 65A, 85A e 105A.
Manutenzione della serie PMX
Ispezionare l'elettrodo
Sostituire gli elettrodi prima che un'erosione eccessiva comprometta l'innesco dell'arco.
Ispezionare la punta da taglio
Controlla:
Apertura allargata
Orifizio ovale
Danni da calore
Danni da ustione
Ispeziona l'Anello del Vortice
Sostituire i componenti di distribuzione del gas incrinati o danneggiati.
Ispeziona lo scudo
Controlla:
Danno
Blocco
Installazione errata
Ispezionare gli O-ring
Sostituire le guarnizioni indurite o danneggiate.
Ispezionare il cavo della torcia
Controlla:
Abrasione
Danni da calore
Curve strette
Raccordi larghi
Problemi comuni di taglio al plasma PMX
Inizio arco difficile
Controllo:
Scorie eccessive
Controllo:
Velocità di viaggio
Attuale
Altezza di taglio
Condizioni di consumo
Flusso di gas
Smussatura eccessiva
Controllo:
Breve durata dei consumabili
Le possibili cause includono:
Dimensioni di taglio CNC incoerenti
Controllo:
Produzione di torce al plasma serie OEM PMX di INWELT
INWELT fornisce torce per taglio plasma e materiali di consumo della serie PMX a clienti B2B professionali, tra cui:
Produttori di fonti di energia al plasma
Produttori di macchine al plasma CNC
Marche di attrezzature per saldatura e taglio
Integratori di sistemi CNC
Importatori
Distributori
Grossisti
Fornitori industriali
Marchi di consumo aftermarket
Le configurazioni OEM e ODM possono essere sviluppate in base al sistema plasma target.
Opzioni OEM e di etichetta privata
La personalizzazione può includere:
Marchio del cliente
Etichette dei prodotti
Configurazione della torcia manuale o per macchina
Lunghezza del cavo
Connettore posteriore
Cablaggio di controllo
Adattatore centrale
Adattatore personalizzato
Kit consumabili
Imballaggio con etichetta privata
Etichette tecniche
Codici a barre e cartoni
Per i progetti OEM, fornire il modello della fonte di alimentazione al plasma, la corrente di uscita, il sistema di avviamento, il connettore, l'interfaccia di controllo e la quantità di acquisto stimata.
Perché scegliere le torce al plasma serie PMX di INWELT?
La serie INWELT PMX combina quattro classi attuali con configurazioni di torce per macchina sia manuali che CNC.
La categoria attuale comprende:
PMX45
PMX65
PMX85
PMX105
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Classi di corrente primaria 45A–105A
Avviamento non HF
Funzionamento aria/N₂
Cavi torcia standard da 6 m
Materiali di consumo manuali e meccanizzati
Componenti per taglio e scriccatura
Molteplici opzioni di connettori
Fornitura OEM e con marchio privato
Per i produttori e i distributori di apparecchiature, l'approvvigionamento di torce complete e relativi materiali di consumo da un unico produttore può semplificare l'approvvigionamento e il supporto post-vendita.
Domande frequenti sulle torce per taglio plasma serie PMX
Quali modelli sono inclusi nella serie INWELT PMX?
La gamma attuale comprende:
Manuale
CNC/Macchina
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Le torce della serie PMX sono HF o non HF?
L'attuale serie INWELT PMX è posizionata come una famiglia di torce al plasma non HF.
Quali valutazioni attuali sono disponibili?
Le principali classi attuali sono:
Qual è la differenza tra PMX e PMX-M?
I modelli PMX sono torce portatili/manuali.
I modelli PMX-M sono torce CNC/meccanizzate a corpo dritto.
Che gas utilizza la serie PMX?
L'attuale elenco delle configurazioni INWELT:
Aria/N₂
come opzioni per i gas di processo.
Qual è la lunghezza standard del cavo della torcia?
Le attuali configurazioni standard utilizzano approssimativamente:
6 m
Quale punta da taglio viene utilizzata per 45A?
Una tipica configurazione PMX attuale utilizza approssimativamente:
Punta Ø0,9 mm
Quale punta da taglio viene utilizzata per 65A?
Una tipica configurazione PMX attuale utilizza approssimativamente:
Punta Ø1,1 mm
Quale punta da taglio viene utilizzata per 85A?
Una tipica configurazione PMX attuale utilizza approssimativamente:
Punta Ø1,3 mm
Quale punta da taglio viene utilizzata per 105A?
Una tipica configurazione PMX attuale utilizza approssimativamente:
Punta Ø1,5 mm
I numeri di parte esatti dipendono dalla torcia e dalla configurazione del processo.
È possibile utilizzare un PMX105 a 125 A?
La PMX105 standard deve essere trattata come una torcia di classe 105A.
I componenti relativi a PMX105P/125A a corrente più elevata devono essere trattati come una configurazione separata a meno che non vengano verificati esplicitamente.
È possibile utilizzare un PMX45 a 65 A?
Il PMX45 standard deve essere trattato principalmente come un prodotto da 45 A.
Qualsiasi configurazione PMX45P/65A deve essere verificata e trattata separatamente.
I materiali di consumo PMX manuali e meccanici sono intercambiabili?
Alcuni materiali di consumo interni possono essere correlati, ma le protezioni per le mani, le protezioni per le macchine e i componenti front-end specifici del processo potrebbero differire.
Confermare sempre la pila completa di materiali di consumo.
Le torce PMX possono essere utilizzate su qualsiasi taglierina al plasma con lo stesso amperaggio?
NO.
Anche il sistema di avviamento, il circuito dell'arco pilota, il connettore, il cablaggio di controllo e i requisiti del gas devono corrispondere.
Le torce della serie PMX possono tagliare l'acciaio inossidabile?
Sì, se utilizzato con una fonte di alimentazione al plasma compatibile e impostazioni di processo appropriate.
Le torce della serie PMX possono tagliare l'alluminio?
SÌ.
L'alluminio è elettricamente conduttivo e può essere tagliato al plasma con un apposito sistema al plasma.
Quanto spessore può tagliare una torcia PMX?
Non esiste uno spessore universale solo per la torcia.
La capacità di taglio dipende dal sistema plasma completo, dal materiale, dalla corrente operativa e dai parametri di processo.
INWELT fornisce torce al plasma OEM PMX?
SÌ.
Per i clienti B2B qualificati sono disponibili configurazioni OEM/ODM, con marchio privato, connettori, cavi, interfaccia di controllo e kit di materiali di consumo.
Richiedi un preventivo per le torce per taglio plasma INWELT serie PMX
Per una selezione più rapida del prodotto e una conferma di compatibilità, fornire:
Produttore di fonti di energia al plasma
Modello della macchina
Corrente di uscita nominale
Modello di torcia esistente
Applicazione manuale o CNC
Tipo di sistema di avvio
Fotografia del connettore principale
Fotografia del connettore di controllo
Lunghezza del cavo richiesta
Requisiti di taglio o scriccatura
Materiali di consumo richiesti
Quantità di acquisto stimata
INWELT o marchio del distributore
INWELT può quindi consigliare la configurazione appropriata della torcia, del cavo, del connettore e dei consumabili PMX o PMX-M per il vostro sistema di taglio al plasma.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių