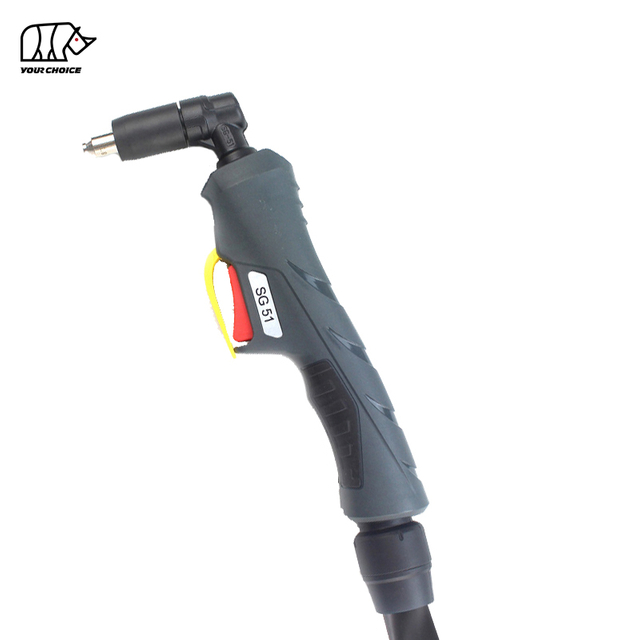
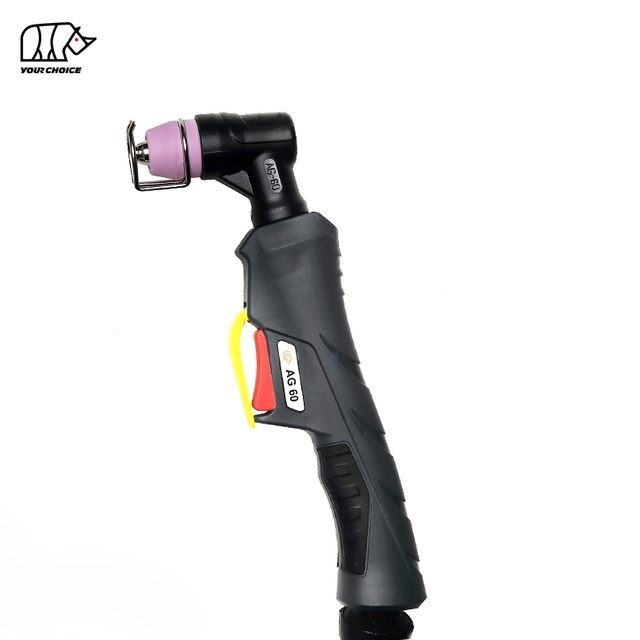
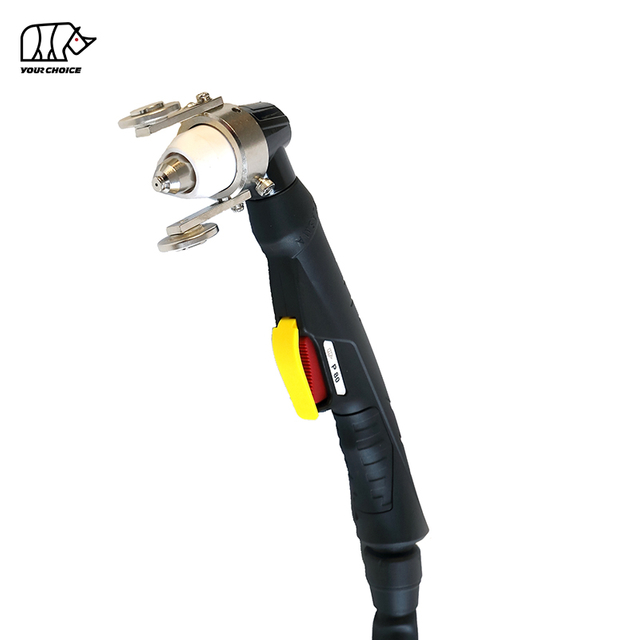
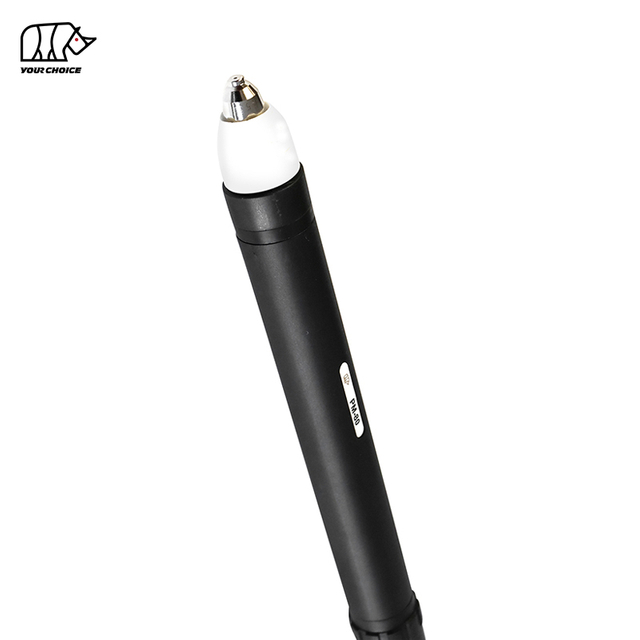
PT Series Non-HF პლაზმური ჭრის სანთურები სახელმძღვანელოსთვის და CNC აპლიკაციებისთვის
INWELT PT Series არის ჰაერით გაგრილებული არამაღალი სიხშირის პლაზმური საჭრელი ჩირაღდნები, რომლებიც შექმნილია როგორც ხელით, ასევე მექანიზებული ლითონის ჭრისთვის.
ამჟამინდელი პროდუქციის ასორტიმენტი მოიცავს ხელის PT ჩირაღდნებს და CNC -ზე ორიენტირებულ PT M მანქანის ჩირაღდნებს 20A-დან 100A-მდე.
ამჟამინდელი მოდელები მოიცავს:
PT20 – 20A ხელით პლაზმური საჭრელი ჩირაღდანი
PT40 – 40A ხელით პლაზმური საჭრელი ჩირაღდანი
PT60 – 60A ხელით საპილოტე-რკალის პლაზმური საჭრელი ჩირაღდანი
PT80 – 80A ხელით პლაზმური საჭრელი ჩირაღდანი
PT 100 – 100A ხელით პლაზმური საჭრელი ჩირაღდანი
PTM60 – 60A CNC პლაზმური საჭრელი ჩირაღდანი
PTM100 – 100A CNC პლაზმური საჭრელი ჩირაღდანი
PT Series შექმნილია არა- HF საწყისი არქიტექტურის გარშემო , ხოლო ზუსტი პილოტური რკალი, უკანა დარტყმა, საკონტროლო მავთული და სახარჯო კონფიგურაცია დამოკიდებულია ჩირაღდნის ინდივიდუალურ მოდელზე.
პროფესიონალი B2B მომხმარებლებისთვის ხელმისაწვდომია მრავალი სრული ჩირაღდნის შეკრება, კაბელის სიგრძე, უკანა კონექტორები, საკონტროლო მოწყობა და შემცვლელი სახარჯო მასალები.
INWELT PT Series მოდელის შედარება
| მოდელის |
რეიტინგული მიმდინარე |
ოპერაცია |
დაწყებული სისტემის |
პროცესი გაზი |
ტიპიური ტყვია |
| PT20 |
20A |
სახელმძღვანელო / ხელით |
Non-HF |
ჰაერი / N₂ |
4 მ |
| PT40 |
40A |
სახელმძღვანელო / ხელით |
Non-HF |
ჰაერი / N₂ |
4 მ |
| PT60 |
60A |
სახელმძღვანელო / ხელით |
Non-HF / პილოტური რკალი |
ჰაერი / N₂ |
6 მ |
| PT80 |
80A |
სახელმძღვანელო / ხელით |
Non-HF / უკან დარტყმა |
ჰაერი / N₂ |
6 მ / 12 მ |
| PT 100 |
100A |
სახელმძღვანელო / ხელით |
Non-HF / უკან დარტყმა |
ჰაერი / N₂ |
6 მ / 12 მ |
| PTM60 |
60A |
CNC / მექანიზებული |
Non-HF / უკან დარტყმა |
ჰაერი / N₂ |
6 მ |
| PTM100 |
100A |
CNC / მექანიზებული |
Non-HF / უკან დარტყმა |
ჰაერი / N₂ |
6 მ |
ყოველთვის შეამოწმეთ პროდუქტის ინდივიდუალური გვერდი შეკვეთამდე, რადგან სამუშაო ციკლი, გაზის წნევა, გაზის ნაკადი, პოსტ-ნაკადი, კაბელის კონფიგურაცია და დამაკავშირებელი ვარიანტები განსხვავდება მოდელის მიხედვით.
PT ხელის პლაზმური ჭრის სანთურა ეს
მექანიკური PT დიაპაზონი განკუთვნილია ხელის ჭრისთვის, სადაც ოპერატორი აკონტროლებს ჩირაღდნის მოძრაობას და ჭრის მანძილს.
ამჟამინდელი ხელის მოდელები მოიცავს PT20 , PT40 , PT60 , PT80 და PT 100.
PT20 20A Non-HF ხელის პლაზმური ჭრის სანთურა
PT20 არის ყველაზე დაბალი დენის ხელის მოდელი მიმდინარე PT Series -ში.
მიმდინარე კონფიგურაცია მოიცავს:
20A ნომინალური დენი
35% მოვალეობის ციკლი
Non-HF რკალი იწყება
საჰაერო / N₂ ოპერაცია
დაახლ. გაზის წნევა 2 ბარი
დაახლ. გაზის ნაკადი 30 ლ/წთ
დაახლ. 15 წამიანი რეკომენდირებული ნაკადის შემდგომ
4 მ სტანდარტული კაბელი
PT20 განკუთვნილია თავსებადი დაბალი სიმძლავრის პლაზმური სისტემებისთვის და მსუბუქი ხელით ჭრისთვის.
უფრო მაღალი დენის სახარჯო მასალების არსებობა ნაწილების ფართო ჯგუფში ავტომატურად არ უნდა ცვლის პირველადი PT20 ჩირაღდნის რეიტინგს.
PT40 40A Non-HF ხელის პლაზმური ჭრის სანთურა
PT40 განკუთვნილია თავსებადი 40A პლაზმური ჭრის სისტემებისთვის.
მიმდინარე INWELT სპეციფიკაციები მოიცავს:
40A ნომინალური დენი
60% სამუშაო ციკლი
Non-HF იწყება
საჰაერო / N₂ ოპერაცია
დაახლ. სამუშაო წნევა 4,5–5,0 ბარი
დაახლ. 120–130 ლ/წთ გაზის ნაკადი
დაახლ. 35 წამიანი რეკომენდირებული ნაკადის შემდგომ
4 მ სტანდარტული კაბელი
პირდაპირი, 1/4G და ცენტრალური ადაპტერის კონფიგურაციები ხელმისაწვდომია სხვადასხვა საკონტროლო მავთულის მოწყობილობით.
PT60 60A Non-HF პილოტური რკალი პლაზმური ჭრის სანთურა
PT60 არის 60A ხელის ჩირაღდანი, რომელიც შექმნილია თავსებადი არა- HF პილოტ-რკალის პლაზმური სისტემებისთვის.
მიმდინარე სპეციფიკაციები მოიცავს:
60A ნომინალური დენი
60% სამუშაო ციკლი
Non-HF საპილოტე-რკალის დაწყება
საჰაერო / N₂ ოპერაცია
დაახლ. გაზის წნევა 4,5–5,0 ბარი
დაახლ. 120–130 ლ/წთ გაზის ნაკადი
დაახლ. 55 წამიანი რეკომენდირებული ნაკადის შემდგომ
6 მ სტანდარტული კაბელი
ხელმისაწვდომი კონფიგურაციები მოიცავს ინტეგრირებულ, განცალკევებულ და ცენტრალური ადაპტერების მოწყობილობებს 2-მავთულის ან 4-მავთულის მართვის ვარიანტებით.
PT80 80A Non-HF ხელის პლაზმური ჭრის სანთურა
PT80 განკუთვნილია უფრო მაღალი გამომავალი ხელით ჭრის აპლიკაციებისთვის.
მიმდინარე სპეციფიკაციები მოიცავს:
80A ნომინალური დენი
60% სამუშაო ციკლი
Non-HF / უკან დარტყმის დაწყება
საჰაერო / N₂ ოპერაცია
დაახლ. გაზის წნევა 4,5–5,0 ბარი
დაახლ. 120–130 ლ/წთ გაზის ნაკადი
დაახლ. 80 წამის რეკომენდებული პოსტ-ნაკადის შემდეგ
6 მ და 12 მ ტყვიის ვარიანტები
PT80 სახარჯო პლატფორმა მხარს უჭერს რამდენიმე ჭრის დენის დიაპაზონს, კონტაქტური ჭრისა და ჭრის კონფიგურაციებთან ერთად.
PT 100 100A Non-HF ხელის პლაზმური ჭრის სანთურა
PT 100 არის ყველაზე მაღალი დენის ხელის მოდელი, რომელიც ამჟამად შედის PT Series კატეგორიაში.
მიმდინარე პროდუქტის პლატფორმა შექმნილია:
100A ნომინალური დენი
60% სამუშაო ციკლი
Non-HF / უკან დარტყმის დაწყება
საჰაერო / N₂ ოპერაცია
დაახლ. გაზის წნევა 4,5–5,0 ბარი
დაახლ. გაზის ნაკადი 200 ლ/წთ
დაახლ. 100 წამიანი რეკომენდებული პოსტ-ნაკადის შემდეგ
6 მ და 12 მ ტყვიის კონფიგურაციები
PT 100 ოჯახი მოიცავს მრავალჯერადი საჭრელი დენის დიაპაზონს, კონტაქტურ სახარჯო მასალას, დახშობასთან დაკავშირებულ ნაწილებს და უკანა კავშირის რამდენიმე კონფიგურაციას.
ჭრის სპეციფიკური სისქე უნდა იყოს დაფუძნებული პლაზმური ენერგიის სრულ წყაროზე და არა მარტო ლამპარზე.
PT M CNC და მექანიზებული პლაზმური ჭრის სანთურები
PT M მოდელები განკუთვნილია CNC პლაზმურ მაგიდაზე და ავტომატური ჭრის სისტემებზე ფიქსირებული დასამონტაჟებლად.
მექანიკური PT ჩირაღდნებისაგან განსხვავებით, მანქანის ჩირაღდნები იყენებენ პირდაპირ მანქანაზე ორიენტირებულ გეომეტრიას და კონტროლდებიან პლაზმური ენერგიის წყაროსა და CNC სისტემის მეშვეობით.
PTM60 60A Non-HF CNC პლაზმური ჭრის სანთურა
PTM60 განკუთვნილია თავსებადი 60A მექანიზებული პლაზმური სისტემებისთვის.
მიმდინარე სპეციფიკაციები მოიცავს:
60A ნომინალური დენი
60% სამუშაო ციკლი
Non-HF / უკან დარტყმის დაწყება
საჰაერო / N₂ ოპერაცია
დაახლ. გაზის წნევა 4,4–5,0 ბარი
დაახლ. 120–130 ლ/წთ გაზის ნაკადი
დაახლ. 55 წამიანი რეკომენდირებული ნაკადის შემდგომ
6 მ სტანდარტული ჩირაღდნის ტყვია
PTM60 უნდა განიხილებოდეს როგორც მანქანა-ჩირაღდნის პროდუქტი და არა როგორც PT60 ხელის ჩირაღდანი განსხვავებული სახელურით.
CNC მყიდველებმა შეკვეთამდე უნდა დაადასტურონ მანქანის თავი, ჩირაღდნის სხეულის ზომები, უკანა კონექტორი და მართვის ინტერფეისი.
PTM100 100A Non-HF CNC პლაზმური ჭრის სანთურა
PTM100 არის უფრო მაღალი დენის CNC მოდელი მიმდინარე PT Series კატეგორიაში.
მიმდინარე სპეციფიკაციები მოიცავს:
100A ნომინალური დენი
60% სამუშაო ციკლი
Non-HF / უკან დარტყმის დაწყება
საჰაერო / N₂ ოპერაცია
დაახლ. გაზის წნევა 4,5–5,0 ბარი
დაახლ. გაზის ნაკადი 200 ლ/წთ
დაახლ. 100 წამიანი რეკომენდებული პოსტ-ნაკადის შემდეგ
6 მ სტანდარტული ტყვია
კონფიგურაციის მიხედვით ხელმისაწვდომია ინტეგრირებული, ცალკე, ცენტრალური ადაპტერი და კოაქსიალური საკაბელო მოწყობილობები.
PTM100 მოხმარების ოჯახი ასევე მოიცავს რამდენიმე დენის სპეციფიკურ საჭრელ წვენს, ელექტროდებს, დიფუზორებს და ფარებს.
PT vs. PT M პლაზმური ჭრის სანთურები
ყველაზე მნიშვნელოვანი განსხვავება PT Series -ში არის განსხვავება ხელის PT ჩირაღდნებსა და PT M მანქანის ჩირაღდნებს შორის.
| ფუნქცია |
PT მექანიკური ჩირაღდნები |
PT M მანქანების ჩირაღდნები |
| ოპერაცია |
სახელმძღვანელო / ხელით |
CNC / მექანიზებული |
| ჩირაღდნის გეომეტრია |
ხელის ჩირაღდანი |
სწორი მანქანის ჩირაღდანი |
| დაიწყე კონტროლი |
ოპერატორის / ენერგიის წყაროს კონტროლი |
CNC / მანქანით კონტროლირებადი |
| მონტაჟი |
ხელის |
ფიქსირებული ჩირაღდნის დამჭერი |
| ჩირაღდნის სიმაღლე |
ოპერატორი აკონტროლებს |
CNC / THC კონტროლირებადი |
| ძირითადი გამოყენება |
ხელით დამზადება და შეკეთება |
ავტომატური წარმოება |
| მიმდინარე მოდელები |
PT20 / PT40 / PT60 / PT80 / PT 100 |
PTM60 / PTM100 |
არ აირჩიოთ PT და PT M ჩირაღდნები მხოლოდ ამპერაჟის მიხედვით.
PT60 ხელის ჩირაღდანი და PTM60 მანქანის ჩირაღდანი შეიძლება გაიზიაროს შესაბამისი სახარჯო არქიტექტურა, მიუხედავად იმისა, რომ იყენებთ სხვადასხვა სრული ჩირაღდნის თავებს, სხეულებს და საკონტროლო მოწყობილობებს.
რატომ ავირჩიოთ Non-HF PT Series პლაზმური ჩირაღდანი?
PT Series განკუთვნილია თავსებადი პლაზმური ჭრის სისტემებისთვის, რომლებიც არ ეყრდნობიან ჩვეულებრივ მაღალი სიხშირის აალებას.
Non-HF საწყისი არქიტექტურა
არა- HF სისტემა თავიდან აიცილებს ჩვეულებრივი მაღალი სიხშირის აალების წრეს, რომელსაც იყენებენ HF პლაზმური ჩირაღდნები.
მოდელის მიხედვით, PT Series შეუძლია გამოიყენოს საპილოტე რკალის ან ზურგის დარტყმის საწყისი წყობები.
შესაბამისი ელექტრონული და CNC გარემოსთვის
Non-HF სისტემები თავიდან აიცილებენ HF -დაწყების პულსს, რომელიც გენერირებულია ჩვეულებრივი მაღალი სიხშირის ჩირაღდნებით.
ეს შეიძლება იყოს შესაბამისი ჭრის გარემოში, რომელიც შეიცავს:
თუმცა, არა- HF მარტო დაწყება არ იძლევა გარანტიას თავსებადობის CNC მანქანასთან.
ენერგიის სრული წყარო და კონტროლის არქიტექტურა მაინც უნდა ემთხვეოდეს.
HF და Non-HF ჩირაღდნები ურთიერთშემცვლელი არ არის
არა- HF PT ჩირაღდანი არ უნდა შეცვალოს HF ჩირაღდანი მხოლოდ იმიტომ, რომ მიმდინარე ნიშანი ან კონექტორი მსგავსია.
საწყისი სისტემა უნდა შეესაბამებოდეს პლაზმის ენერგიის წყაროს.
როგორ ავირჩიოთ სწორი PT Series პლაზმური ჩირაღდანი
ჩირაღდნის სწორი შერჩევა მოითხოვს უფრო მეტს, ვიდრე შესაბამისი ამპერაჟი.
დაადასტურეთ სახელმძღვანელო ან CNC ოპერაცია
აირჩიეთ PT მოდელი ხელის ჭრისთვის.
აირჩიეთ PT M მოდელი CNC -ისთვის ან ფიქსირებული მანქანით ჭრისთვის.
დაადასტურეთ პლაზმური ენერგიის წყაროს დენი
მიმდინარე PT Series რეიტინგები მოიცავს:
აირჩიეთ ჩირაღდანი, რომლის დამოწმებული ნიშანი ემთხვევა განზრახ საოპერაციო დიაპაზონს.
დაადასტურეთ Non-HF თავსებადობის დაწყება
პლაზმური ენერგიის წყაროს უნდა ჰქონდეს კონკრეტული PT სტილის საწყისი არქიტექტურა.
დაადასტურეთ პილოტური რკალი ან Back-Striking Design
დაწყების ტექნოლოგია განსხვავდება მოდელის მიხედვით.
არ იფიქროთ, რომ ყველა არა- HF PT ჩირაღდანი იყენებს ზუსტად იმავე შიდა დაწყების მექანიზმს.
დაადასტურეთ უკანა კავშირი
მოდელიდან გამომდინარე, კონფიგურაციები შეიძლება შეიცავდეს:
პირდაპირი კავშირი
1/4 გ
ინტეგრირებული კავშირი
ცალკე კავშირი
ცენტრალური ადაპტერი
OEM -სპეციფიკური კავშირი
კოაქსიალური კაბელი
დაადასტურეთ საკონტროლო გაყვანილობა
სხვადასხვა PT მოდელების და მანქანების ინტერფეისის გამოყენება შესაძლებელია:
2 მავთულის კონტროლი
4 მავთულის კონტროლი
კოაქსიალური წყობები
საკონტროლო წრე უნდა შეესაბამებოდეს პლაზმური ენერგიის წყაროს.
PT Series სახარჯო სახარჯო სისტემები
რამდენიმე უფრო მაღალი გამომავალი PT და PT M მოდელი იყენებს სახარჯო მასალების არქიტექტურას.
ზურგზე დამრტყმელ ჩირაღდში, ელექტროდსა და საქშენს შორის შიდა მოძრაობა წარმოადგენს პილოტური რკალის საწყისი თანმიმდევრობის ნაწილს.
საიმედო მუშაობისთვის, შემდეგი კომპონენტები უნდა განიხილებოდეს, როგორც შესაბამისი სისტემა:
ელექტროდი
ჭრის წვერი
დიფუზორი
ფარი
ჩირაღდნის თავი
არ დააკავშიროთ სტანდარტული და ზურგზე დამაგრებული სახარჯო მასალები, თუ კონკრეტული კომბინაცია არ არის დამოწმებული.
PT Series რჩევების მოჭრა მიმდინარე დიაპაზონის მიხედვით
PT Series -ის ერთ-ერთი ყველაზე ძლიერი ტექნიკური მახასიათებელია მოდელის სპეციფიკური ჭრის რჩევების არსებობა სხვადასხვა დენის დიაპაზონისთვის.
ჩირაღდნის მოდელიდან გამომდინარე, INWELT გთავაზობთ ჭრის რჩევებს დაბალი დენის და მაღალი დენის კონფიგურაციისთვის.
მაგალითად, PT80 და PT 100-თან დაკავშირებული სახარჯო ოჯახები მოიცავს საქშენების მრავალ დიამეტრს, რომლებიც შეესაბამება სხვადასხვა ოპერაციული დენის დიაპაზონს.
პროდუქტის საბოლოო ცალკეულ გვერდებზე უნდა იყოს იდენტიფიცირებული:
| მონაცემთა ველის |
ინფორმაცია გამოქვეყნებისთვის |
| INWELT კოდი |
ზუსტი ნაწილის ნომერი |
| მითითება |
ჯვარედინი ნომერი |
| წვერის დიამეტრი |
მმ |
| მიმდინარე დიაპაზონი |
ა |
| ჩირაღდნის მოდელი |
PT / PT M მოდელი |
| პროცესი |
ჭრის / კონტაქტური ჭრის / ჭრა |
| საწყისი ტიპი |
სტანდარტული/უკან დარტყმა |
პირველი მხარის ნაწილების ამ ტიპის მონაცემები განსაკუთრებით ღირებულია დისტრიბუტორებისთვის და შემდგომი მყიდველებისთვის.
PT Series ელექტროდები, დიფუზორები და ფარები
PT Series მხარდაჭერილია ფართო ჩანაცვლებითი მოხმარების სისტემით.
ჩირაღდნის მოდელიდან გამომდინარე, ხელმისაწვდომი კომპონენტები მოიცავს:
ზუსტი კომპონენტები ყოველთვის უნდა შეესაბამებოდეს კონკრეტულ მოდელს და მიმდინარე დიაპაზონს.
სტანდარტული ჭრა, კონტაქტური ჭრა და ჭრა
ზოგიერთი PT Series მოდელი მხარს უჭერს ერთზე მეტ პლაზმურ პროცესს.
სტანდარტული ჭრა
სტანდარტული ჭრისას გამოიყენება შესაბამისი საჭრელი წვერი და წინა ბოლო დასტა ჩვეულებრივი ფირფიტის ჭრისთვის.
კონტაქტი ჭრის
არჩეული PT პლატფორმები მოიცავს საკონტაქტო სახარჯო მასალას.
გამოიყენეთ მხოლოდ ფარისა და წვერის კომბინაცია, რომელიც შექმნილია კონტაქტის მუშაობისთვის.
პლაზმური გაწმენდა
უფრო მაღალი დენის PT ოჯახები შეიძლება შეიცავდეს გამაგრების კომპონენტებს:
შედუღების მოცილება
ზურგის აწევა
დეფექტის მოხსნა
ერთობლივი მომზადება
შეკეთება და გადამუშავება
პლაზმური ენერგიის წყარომ ასევე უნდა მხარი დაუჭიროს შერჩეულ პროცესს.
PT Series კონექტორისა და კაბელის ოფციები
პლაზმური ენერგიის სხვადასხვა წყარო იყენებს სხვადასხვა ჩირაღდნის ინტერფეისს.
მოდელიდან გამომდინარე, INWELT PT Series კონფიგურაცია შეიძლება შეიცავდეს:
ჩანაცვლების შეკვეთებისთვის, გაგზავნეთ არსებული ჩირაღდნის კონექტორისა და საკონტროლო დანამატის ფოტოები.
ეს უფრო საიმედოა, ვიდრე ჩირაღდნის არჩევა მხოლოდ ამპერაჟით ან გარეგანი გარეგნობით.
როგორ შევამოწმოთ PT Series პლაზმური საჭრელის თავსებადობა
PT ჩირაღდანი არ არის ავტომატურად თავსებადი ყველა პლაზმურ საჭრელთან, რომელსაც აქვს იგივე ამპერაჟის მაჩვენებელი.
შეკვეთამდე დაადასტურეთ:
ენერგიის წყაროს რეიტინგი
ჩირაღდანი უნდა მუშაობდეს მისი დამოწმებული დენის დიაპაზონში.
საწყისი არქიტექტურა
მანქანამ უნდა უზრუნველყოს საჭირო არა- HF , პილოტური რკალის ან უკანა დარტყმის სისტემა.
უკანა კონექტორი
დენის/გაზის კავშირი უნდა ემთხვეოდეს.
ტრიგერის ან კონტროლის გაყვანილობა
მექანიკური და მანქანური ჩირაღდნები შეიძლება გამოიყენონ სხვადასხვა კონტროლის სქემები.
Pilot-Arc Circuit
პილოტური რკალის არქიტექტურა უნდა იყოს თავსებადი დენის წყაროსთან.
გაზის მოთხოვნები
წნევა და ნაკადი მნიშვნელოვნად განსხვავდება PT20 , PT40 , PT60 , PT80 და PT 100 შორის.
არ გამოიყენოთ ერთი მოდელის გაზის სპეციფიკაცია მთელ PT Series -ზე.
PT M სერია CNC ინტეგრაცია
PTM60 და PTM100 განკუთვნილია მანქანით კონტროლირებადი ჭრისთვის.
CNC ინტეგრაციისთვის დაადასტურეთ:
მანქანა ჩირაღდნის სხეულის ზომები
ჩირაღდნის სამონტაჟო დიამეტრი
გამოსაყენებელი დამაგრების ადგილი
ტყვიის მარშრუტიზაცია
დაწყების სიგნალი
Arc-ok სიგნალი
ჩირაღდნის სიმაღლის კონტროლის ინტერფეისი
პლაზმური ენერგიის წყაროს კავშირი
INWELT მა უნდა გამოაქვეყნოს განზომილების ნახატები თითოეული PT M მანქანის ჩირაღდნისთვის, რადგან ეს პირველი მხარის ინსტალაციის მონაცემები ძალზე სასარგებლოა CNC მანქანების მწარმოებლებისთვის და სისტემის ინტეგრატორებისთვის.
PT M ჩირაღდნები და ჩირაღდნის სიმაღლის კონტროლი
CNC პლაზმურ სისტემას შეუძლია გამოიყენოს ჩირაღდნის სიმაღლის ავტომატური კონტროლი.
შესაძლო მეთოდები მოიცავს:
THC-ის ზუსტი განლაგება დამოკიდებულია პლაზმური ენერგიის წყაროზე და CNC კონტროლერზე.
არ გამოაქვეყნოთ ერთი უნივერსალური რკალის ძაბვის ან ჭრის სიმაღლის პარამეტრი მთელი PT M დიაპაზონისთვის.
რა ლითონების მოჭრა შეიძლება PT Series პლაზმური ჩირაღდნებით?
როდესაც დაკავშირებულია თავსებად პლაზმურ დენის წყაროსთან, PT Series ჩირაღდნებს შეუძლიათ ელექტროგამტარი მასალების მოჭრა, მათ შორის:
რბილი ფოლადი
ნახშირბადოვანი ფოლადი
უჟანგავი ფოლადი
ალუმინის
სპილენძი
თითბერი
გალვანური ფოლადი
ჭრის რეალური სიჩქარე, ნაპირების ხარისხი და მასალის პრაქტიკული სისქე დამოკიდებულია პლაზმური ჭრის სრულ სისტემაზე.
რა სისქის შეიძლება მოჭრას PT Series პლაზმური ჩირაღდანი?
არ არსებობს ჭრის სისქის ერთი სპეციფიკაცია, რომელიც ვრცელდება მთელ PT Series ზე.
ჭრის რეალური სიმძლავრე დამოკიდებულია:
პროფესიონალური ჭრის მონაცემები უნდა განასხვავოს:
რეკომენდებული ჭრის მოცულობა
მასალის სისქე, რომელიც შეიძლება ნაყოფიერად დაიჭრას შესაფერისი კიდეების ხარისხით.
ჭრის მაქსიმალური ტევადობა
უფრო სქელი მასალა, რომლის მოჭრა მაინც შესაძლებელია შემცირებული სიჩქარით.
გათავისუფლების უნარი
მასალის მაქსიმალური სისქე, რომელიც შეიძლება განცალკევდეს, ზოგადად ქვედა კიდის ხარისხით.
გამოიყენეთ მოდელის სპეციფიკური შემოწმებული მონაცემები და არა ერთი უნივერსალური PT Series სისქის მოთხოვნა.
შექმენით სპეციფიკური მოდელის INWELT PT Series ამოჭრა დიაგრამები
INWELT მა უნდა შეიმუშაოს პირველი მხარის ჭრის დიაგრამები ინდივიდუალური ჩირაღდნის და პლაზმური ენერგიის წყაროს კომბინაციებისთვის.
რეკომენდებული ველები მოიცავს:
| პარამეტრის |
მონაცემებს გამოქვეყნებისთვის |
| ჩირაღდნის მოდელი |
PT20 / PT40 / PT60 / PT80 / PT 100 / PTM60 / PTM100 |
| მასალა |
რბილი ფოლადი / უჟანგავი ფოლადი / ალუმინი |
| სისქე |
შემოწმებული სისქე |
| მიმდინარე |
ფაქტობრივი დენი |
| რჩევის კოდი |
INWELT ნაწილის ნომერი |
| წვერის დიამეტრი |
მმ |
| გაზის წნევა |
ბარი |
| გაზის ნაკადი |
ლ/წთ |
| ჭრის სიჩქარე |
მმ/წთ |
| ჩირაღდნის სიმაღლე / Stand-off |
მმ |
| შედეგი |
რეკომენდებული / მაქსიმალური / შეწყვეტა |
პირველი მხარის დამოწმებული ტესტის მონაცემები უფრო სასარგებლოა, ვიდრე ზოგადი პრეტენზიები ჭრის სიმძლავრის შესახებ.
სახელმძღვანელო PT Series პროგრამები
PT20 , PT40 , PT60 , PT80 და PT 100 შექმნილია ხელით ჭრისთვის, როგორიცაა:
სწორი მოდელი უნდა შეირჩეს ფაქტობრივი პლაზმური ენერგიის წყაროსა და საჭირო დენის მიხედვით.
CNC PT M სერიის აპლიკაციები
PTM60 და PTM100 შექმნილია მექანიზებული აპლიკაციებისთვის, როგორიცაა:
CNC პლაზმური საჭრელი მაგიდა
პროფილის ავტომატური ჭრა
ლითონის ფურცლის წარმოება
სტრუქტურული დამზადება
მანქანების კომპონენტები
სასოფლო-სამეურნეო აღჭურვილობის კომპონენტები
ლითონის ავეჯი
სამრეწველო წარმოების უჯრედები
ლითონის ავტომატური დამუშავება
CNC გამოყენებისთვის, ჩირაღდნის დამონტაჟება, მართვის ინტერფეისი და საკაბელო მარშრუტი უნდა დადასტურდეს ინსტალაციამდე.
PT Series ტექნიკური და სახარჯო მასალების შემოწმება
რეგულარული მოვლა ხელს უწყობს საიმედო დაწყების და თანმიმდევრული ჭრის შენარჩუნებას.
შეამოწმეთ ელექტროდი
შეცვალეთ ზედმეტად გაცვეთილი ელექტროდი, სანამ ის ხელს შეუწყობს რთულ დაწყებას ან საქშენების დაზიანებას.
შეამოწმეთ ჭრის წვერი
შეამოწმეთ:
გაფართოებული ხვრელი
ოვალური საქშენის გახსნა
დამწვრობის დაზიანება
მძიმე დაბინძურება
შეამოწმეთ დიფუზორი
შეინახეთ გაზის გასასვლელები სუფთად.
შეცვალეთ დაზიანებული ან სითბოს დეფორმირებული კომპონენტები.
შეამოწმეთ ფარები და გარე საქშენები
შეცვალეთ დაბზარული ან დამწვარი წინა ნაწილები.
შეამოწმეთ ჩირაღდნის მიმყვანები
შეამოწმეთ:
აბრაზია
ჭრის
სითბოს დაზიანება
მკვეთრი მოსახვევები
ფხვიერი ფიტინგები
შეამოწმეთ მანქანა-ჩირაღდნის მონტაჟი
PT M მოდელებისთვის ასევე შეამოწმეთ ჩირაღდნის დამჭერი, პერპენდიკულარულობა და კაბელის მარშრუტი.
გავრცელებული PT Series ჭრის პრობლემები
რთული რკალის დაწყება
შეამოწმეთ:
გადაჭარბებული წვეთი
შეამოწმეთ:
გადაჭარბებული ბეველი
შეამოწმეთ:
მოკლე მოხმარების სიცოცხლე
შესაძლო მიზეზები მოიცავს:
სველი ან დაბინძურებული ჰაერი
არასწორი წვერი/მიმდინარე კომბინაცია
გადაჭარბებული პირსინგი
ჩირაღდნის არასწორი მანძილი
ნახმარი ელექტროდი
პრობლემების აღმოფხვრა ყოველთვის უნდა ეფუძნებოდეს კონკრეტულ PT ან PT M მოდელს.
PT Series დისტრიბუტორებისთვის და შემდგომი მარკეტისთვის
PT Series მხარს უჭერს როგორც ჩირაღდნის სრულ გაყიდვას, ასევე განმეორებით ბაზრის მოთხოვნას.
პროფესიონალური დისტრიბუტორი პროგრამა შეიძლება შეიცავდეს:
ზუსტი INWELT ნაწილის ნომრები ეხმარება დისტრიბუტორებს მარაგებისა და ჩანაცვლების თავსებადობის უფრო ზუსტად მართვაში.
OEM PT Series პლაზმური ჭრის სანთურა წარმოება INWELT
INWELT აწვდის PT Series პლაზმის საჭრელ ჩირაღდნებს და შემცვლელ კომპონენტებს პროფესიონალ B2B კლიენტებს, მათ შორის:
პლაზმური საჭრელი მწარმოებლები
CNC პლაზმური მანქანების მწარმოებელი
შედუღების და ჭრის მოწყობილობების ბრენდები
CNC სისტემის ინტეგრატორები
იმპორტიორები
დისტრიბუტორები
საბითუმო მოვაჭრეები
სამრეწველო მომწოდებლები
შემდგომი სახარჯი კომპანიები
OEM და ODM კონფიგურაციები შეიძლება შეფასდეს პლაზმური ენერგიის წყაროს, საწყისი სისტემის, სამიზნე ბაზრისა და საჭირო ინტერფეისის მიხედვით.
OEM და Private-Label Options
მორგება შეიძლება შეიცავდეს:
OEM პროექტებისთვის მიაწოდეთ სამიზნე პლაზმური ენერგიის წყარო, საჭირო დენი, საწყისი არქიტექტურა, კონექტორის მოთხოვნები და შეკვეთის სავარაუდო რაოდენობა.
რატომ უნდა მიიღოთ PT Series პლაზმური ჩირაღდნები INWELT -დან?
INWELT PT Series აერთიანებს რამდენიმე მიმდინარე რეიტინგს, ხელის და მანქანური ჩირაღდნის კონფიგურაციებს, ჩანაცვლების სახარჯო მასალას და კავშირის ვარიანტებს ერთი არა HF პროდუქტის ოჯახში.
მიმდინარე კატეგორია მოიცავს:
20 ა მექანიკური ჩირაღდანი
40A მექანიკური ჩირაღდანი
60A მექანიკური ჩირაღდანი
80A მექანიკური ჩირაღდანი
100A მექანიკური ჩირაღდანი
60A CNC მანქანის ჩირაღდანი
100A CNC მანქანის ჩირაღდანი
მრავალჯერადი კაბელი და კონექტორები
მოდელის სპეციფიკური სახარჯო ოჯახები
შერჩეულ მოდელებზე კონტაქტური ჭრის და ამოღების კომპონენტები
OEM და კერძო ეტიკეტის ვარიანტები
აღჭურვილობის მწარმოებლებისთვის, დისტრიბუტორებისთვის და იმპორტიორებისთვის, დაკავშირებული ჩირაღდნის მოდელების და დამატებითი ბაზრის კომპონენტების მიწოდებას ერთი მიმწოდებლის მეშვეობით შეუძლია გაამარტივოს შესყიდვები, ინვენტარი და ტექნიკური მხარდაჭერა.
ხშირად დასმული კითხვები PT Series -ის შესახებ პლაზმური ჭრის სანთურები
რა არის INWELT PT Series ?
PT Series არის არა- HF პლაზმური საჭრელი ჩირაღდნების ოჯახი, რომელიც შექმნილია ხელით და CNC / მექანიზებული აპლიკაციებისთვის.
რომელი PT Series მოდელებია მექანიკური ჩირაღდნები?
ამჟამინდელი სახელმძღვანელო მოდელებია:
PT20
PT40
PT60
PT80
PT 100
რომელი PT Series მოდელებია CNC მანქანის ჩირაღდნები?
ამჟამინდელი მანქანა-ჩირაღდნის მოდელებია:
რა მიმდინარე რეიტინგებია ხელმისაწვდომი?
მიმდინარე PT კატეგორია მოიცავს ჩირაღდნის რეიტინგებს დაახლოებით 20A-დან 100A-მდე.
შეამოწმეთ თითოეული პროდუქტის გვერდი ზუსტი სამუშაო ციკლისა და ოპერაციული სპეციფიკაციისთვის.
იყენებს თუ არა PT Series ჩირაღდნები HF ანთებას?
არა.
მიმდინარე PT Series განლაგებულია არა- HF საწყისი სისტემის გარშემო.
ზუსტი პილოტური რკალის ან ზურგის დარტყმის არქიტექტურა განსხვავდება მოდელის მიხედვით.
არის თუ არა PT და PT M ჩირაღდნები ურთიერთშემცვლელი?
არა.
PT მოდელები ძირითადად არის ხელის, ხოლო PT M მოდელები განკუთვნილია ფიქსირებული CNC ან მექანიზებული მუშაობისთვის.
ზოგიერთი სახარჯო მასალა შეიძლება დაკავშირებული იყოს, მაგრამ ჩირაღდნის სრული შეკრება ავტომატურად არ იცვლება.
რა პროცესის გაზს იყენებს PT Series ?
მიმდინარე PT მოდელები იყენებენ Air/N₂ კონფიგურაციებს.
გაზის წნევა და დინება მნიშვნელოვნად განსხვავდება მოდელის მიხედვით.
რა ტყვიის სიგრძეა ხელმისაწვდომი?
მოდელიდან გამომდინარე, მიმდინარე კონფიგურაციები მოიცავს 4 მ, 6 მ და 12 მ მილებს.
შესაძლებელია თუ არა PT Series ჩირაღდნების გამოყენება CUT ტიპის პლაზმურ საჭრელზე?
არა.
მხოლოდ ამპერაჟი არ არის საკმარისი.
სასტარტო არქიტექტურა, უკანა კონექტორი, პილოტ-რკალის წრე, საკონტროლო გაყვანილობა და გაზის მოთხოვნები ასევე უნდა ემთხვეოდეს.
შეუძლია თუ არა PT Series ჩირაღდნებს უჟანგავი ფოლადის მოჭრა?
დიახ, როდესაც გამოიყენება თავსებადი პლაზმური ენერგიის წყაროსთან და შესაბამის პარამეტრებთან.
შეუძლია თუ არა PT Series ჩირაღდნები ალუმინის მოჭრას?
დიახ.
ალუმინი ელექტრული გამტარია და შეიძლება პლაზმური მოჭრა შესაბამისი პლაზმური სისტემის გამოყენებით.
რამდენად სისქის შეუძლია PT Series ჩირაღდნის გაჭრა?
სრული სერიის სისქის ერთი მნიშვნელობა არ არსებობს.
ჭრის სიმძლავრე დამოკიდებულია კონკრეტულ ლამპარზე, დენის წყაროზე, მასალაზე, დენზე, სახარჯო მასალაზე და ჭრის პარამეტრებზე.
შესაძლებელია თუ არა შემცვლელი სახარჯო მასალები?
დიახ.
INWELT აწვდის საჭრელ რჩევებს, ელექტროდებს, დიფუზორებს, ფარებს, ჩირაღდნის თავებს, კაბელებს და შესაბამის შემცვლელ კომპონენტებს მხარდაჭერილი PT Series კონფიგურაციისთვის.
გთავაზობთ INWELT OEM PT Series პლაზმურ ჩირაღდნებს?
დიახ.
OEM/ODM , კერძო ეტიკეტის, კონექტორის, კაბელის და სახარჯო ნაკრების კონფიგურაციები ხელმისაწვდომია კვალიფიციური აღჭურვილობის მწარმოებლებისთვის, CNC ინტეგრატორებისთვის, დისტრიბუტორებისთვის და იმპორტიორებისთვის.
მოითხოვეთ ფასი INWELT PT Series პლაზმური ჭრის სანთურები -ისთვის
უფრო სწრაფი მოდელისა და თავსებადობის დადასტურებისთვის, მიუთითეთ:
პლაზმური საჭრელი მწარმოებელი და მოდელი
რეიტინგული გამომავალი დენი
ჩირაღდნის არსებული მოდელი
სახელმძღვანელო ან CNC აპლიკაცია
საწყისი სისტემის ტიპი
მთავარი დამაკავშირებელი ფოტოები
პილოტური რკალის ან საკონტროლო კონექტორის ფოტოები
ტყვიის საჭირო სიგრძე
საჭირო სახარჯო მასალები
სავარაუდო შესყიდვის რაოდენობა
INWELT ან კერძო ეტიკეტის ბრენდინგი
შემდეგ INWELT ს შეუძლია გირჩიოთ შესაბამისი PT ან PT M ჩირაღდნის კონფიგურაცია თქვენი პლაზმური ჭრის სისტემისთვის.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių