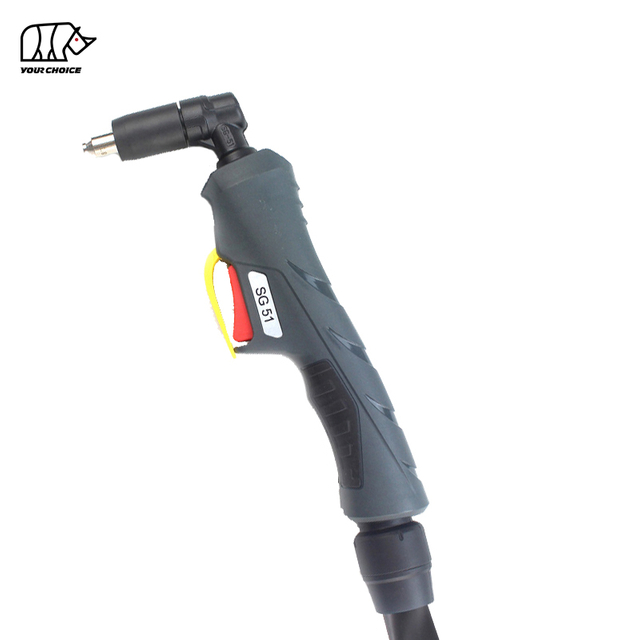
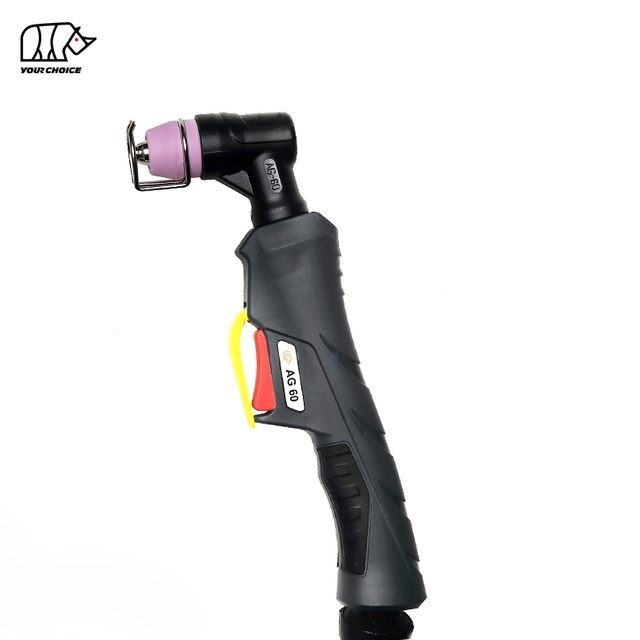
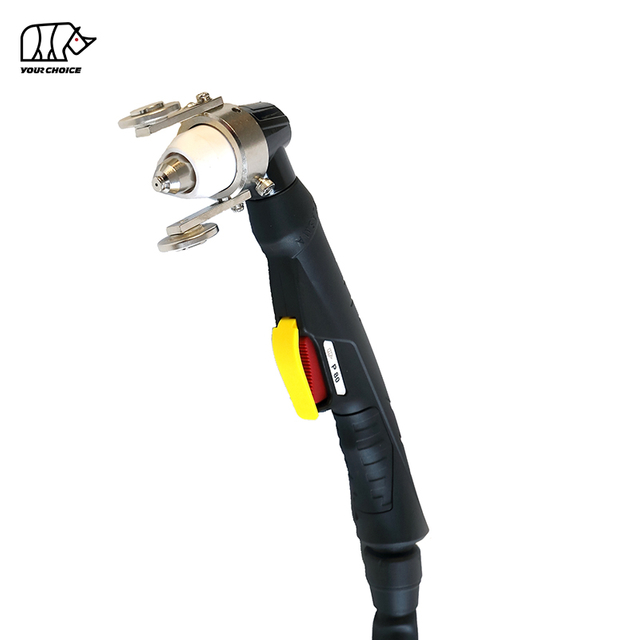
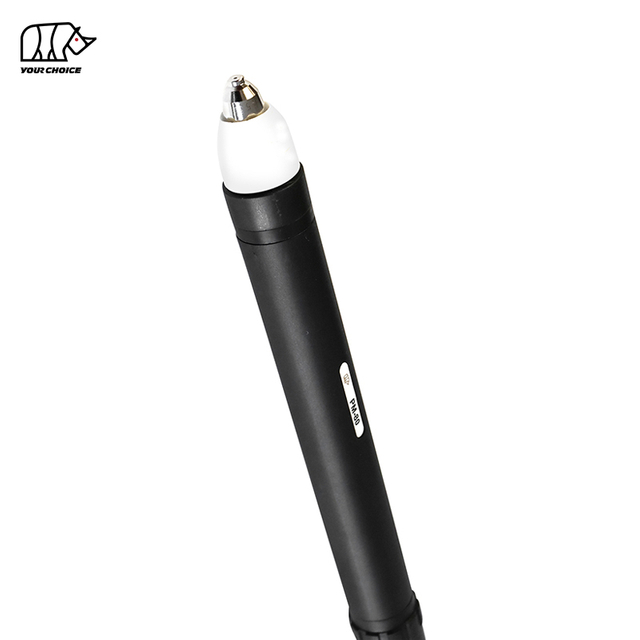
PT Series Non-HF หัวตัดพลาสมา สำหรับแอปพลิเคชันแบบ Manual และ CNC
INWELT PT Series คือกลุ่ม ผลิตภัณฑ์หัวตัดพลาสมาแบบไม่ความถี่สูงระบายความร้อนด้วยอากาศ ออกแบบมาสำหรับการตัดโลหะทั้งแบบใช้มือและแบบใช้เครื่องจักร
กลุ่มผลิตภัณฑ์ปัจจุบันครอบคลุมไฟฉายมือถือ PT และไฟฉายเครื่องจักร CNC -Orient PT M ตั้งแต่ 20A ถึง 100A
รุ่นปัจจุบันได้แก่:
PT20 – ไฟฉายตัดพลาสม่าแบบแมนนวล 20A
PT40 – ไฟฉายตัดพลาสม่าแบบแมนนวล 40A
PT60 – ไฟฉายตัดพลาสมาแบบโค้งนำร่องแบบแมนนวล 60A
PT80 – ไฟฉายตัดพลาสม่าแบบแมนนวล 80A
PT ไฟฉายตัดพลาสม่าแบบแมนนวล 100 – 100A
PTM60 – 60A CNC ไฟฉายตัดพลาสม่า
PTM100 – 100A CNC ไฟฉายตัดพลาสม่า
PT Series ได้รับการออกแบบโดยใช้ สถาปัตยกรรมที่ไม่ใช่ HF เริ่มต้น ในขณะที่ส่วนโค้งของนักบิน การตีกลับ ลวดควบคุม และการกำหนดค่าวัสดุสิ้นเปลืองที่แน่นอนจะขึ้นอยู่กับรุ่นไฟฉายแต่ละรุ่น
มีชุดประกอบไฟฉายที่สมบูรณ์หลายชุด ความยาวสายเคเบิล ขั้วต่อด้านหลัง การจัดการควบคุม และวัสดุสิ้นเปลืองทดแทนสำหรับลูกค้า B2B มืออาชีพ
INWELT PT Series รุ่นเปรียบเทียบ
| รุ่น |
Rated ปัจจุบัน |
การทำงาน |
เริ่มต้นระบบ |
กระบวนการ แก๊ส |
โดยทั่วไป ตะกั่ว |
| PT20 |
20เอ |
คู่มือ / มือถือ |
Non-HF |
อากาศ / N₂ |
4 ม |
| PT40 |
40เอ |
คู่มือ / มือถือ |
Non-HF |
อากาศ / N₂ |
4 ม |
| PT60 |
60เอ |
คู่มือ / มือถือ |
Non-HF / อาร์กนำร่อง |
อากาศ / N₂ |
6 ม |
| PT80 |
80เอ |
คู่มือ / มือถือ |
Non-HF / ตีกลับ |
อากาศ / N₂ |
6 ม. / 12 ม |
| PT 100 |
100A |
คู่มือ / มือถือ |
Non-HF / ตีกลับ |
อากาศ / N₂ |
6 ม. / 12 ม |
| PTM60 |
60เอ |
CNC / ยานยนต์ |
Non-HF / ตีกลับ |
อากาศ / N₂ |
6 ม |
| PTM100 |
100A |
CNC / ยานยนต์ |
Non-HF / ตีกลับ |
อากาศ / N₂ |
6 ม |
ตรวจสอบหน้าผลิตภัณฑ์แต่ละหน้าก่อนสั่งซื้อทุกครั้ง เนื่องจากตัวเลือกรอบการทำงาน แรงดันแก๊ส การไหลของแก๊ส หลังการไหล การกำหนดค่าสายเคเบิล และตัวเชื่อมต่อจะแตกต่างกันไปตามรุ่น
PT หัวตัดพลาสมาแบบใช้มือ เช่น
ช่วง PT แบบแมนนวลได้รับการออกแบบสำหรับการใช้งานการตัดแบบมือถือ โดยผู้ปฏิบัติงานจะควบคุมการเคลื่อนที่ของคบเพลิงและระยะการตัด
อุปกรณ์พกพารุ่นปัจจุบัน ได้แก่ PT20 , PT40 , PT60 , PT80 และ PT 100
PT20 20A Non-HF หัวตัดพลาสมาแบบใช้มือ
PT20 เป็นรุ่นมือถือที่มีกระแสต่ำสุดในปัจจุบัน PT Series
การกำหนดค่าปัจจุบันประกอบด้วย:
PT20 ได้รับการออกแบบสำหรับระบบพลาสมาเอาท์พุตต่ำที่ใช้ร่วมกันได้และการตัดด้วยมือสำหรับงานเบา
การมีอยู่ของวัสดุสิ้นเปลืองกระแสไฟสูงกว่าในกลุ่มชิ้นส่วนที่กว้างขึ้นไม่ควรเปลี่ยนระดับคบเพลิงหลัก PT20 โดยอัตโนมัติ
PT40 40A Non-HF หัวตัดพลาสมาแบบใช้มือ
PT40 ได้รับการออกแบบมาสำหรับระบบการตัดพลาสม่า 40A ที่ใช้ร่วมกันได้
ข้อมูลจำเพาะของ INWELT ปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 40A
รอบการทำงาน 60%
Non-HF กำลังเริ่มต้น
การทำงานของอากาศ / N₂
ประมาณ แรงดันใช้งาน 4.5–5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 120–130 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 35 วินาที
สายเคเบิลมาตรฐาน 4 ม
การกำหนดค่าโดยตรง 1/4G และอะแดปเตอร์ส่วนกลางมีให้เลือกใช้โดยมีการจัดสายควบคุมที่แตกต่างกัน
PT60 60A Non-HF อาร์กนำร่อง หัวตัดพลาสมา
PT60 คือไฟฉายพกพาขนาด 60A ที่ออกแบบมาสำหรับระบบพลาสมานำร่องแบบโค้งที่ไม่ใช่ HF ที่เข้ากันได้
ข้อกำหนดปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 60A
รอบการทำงาน 60%
Non-HF เริ่มส่วนโค้งนำร่อง
การทำงานของอากาศ / N₂
ประมาณ แรงดันแก๊ส 4.5–5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 120–130 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 55 วินาที
สายเคเบิลมาตรฐาน 6 ม
การกำหนดค่าที่มีให้เลือก ได้แก่ การจัดเตรียมอะแดปเตอร์แบบรวม แยก และแบบรวมศูนย์ พร้อมตัวเลือกการควบคุมแบบ 2 สายหรือ 4 สาย
PT80 80A Non-HF หัวตัดพลาสมาแบบใช้มือ
PT80 ได้รับการออกแบบมาเพื่อการใช้งานการตัดแบบแมนนวลที่ให้ผลผลิตสูงกว่า
ข้อกำหนดปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 80A
รอบการทำงาน 60%
Non-HF / ออกตัวแบบตีกลับ
การทำงานของอากาศ / N₂
ประมาณ แรงดันแก๊ส 4.5–5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 120–130 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 80 วินาที
ตัวเลือกสายยาว 6 ม. และ 12 ม
แพลตฟอร์มวัสดุสิ้นเปลือง PT80 รองรับช่วงกระแสตัดหลายช่วง รวมถึงการกำหนดค่าการตัดหน้าสัมผัสและการเซาะร่อง
PT 100 100A Non-HF หัวตัดพลาสมาแบบใช้มือ
PT 100 เป็นรุ่นมือถือสูงสุดในปัจจุบันซึ่งรวมอยู่ในหมวดหมู่ PT Series
แพลตฟอร์มผลิตภัณฑ์ปัจจุบันได้รับการออกแบบโดยคำนึงถึง:
กระแสไฟพิกัด 100A
รอบการทำงาน 60%
Non-HF / ออกตัวแบบตีกลับ
การทำงานของอากาศ / N₂
ประมาณ แรงดันแก๊ส 4.5–5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 200 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 100 วินาที
โครงสร้างสายไฟ 6 ม. และ 12 ม
ตระกูล PT 100 มีช่วงกระแสไฟปลายตัด วัสดุสิ้นเปลืองสำหรับการตัดแบบสัมผัส ชิ้นส่วนที่เกี่ยวข้องกับการเซาะร่อง และการกำหนดค่าการเชื่อมต่อด้านหลังหลายรูปแบบ
ความหนาของการตัดที่เฉพาะเจาะจงควรขึ้นอยู่กับแหล่งพลังงานพลาสมาที่สมบูรณ์มากกว่าการใช้คบเพลิงเพียงอย่างเดียว
PT M CNC และยานยนต์ หัวตัดพลาสมา
PT รุ่น M ได้รับการออกแบบมาเพื่อการติดตั้งแบบตายตัวบนโต๊ะพลาสมา CNC และระบบตัดอัตโนมัติ
แตกต่างจากคบเพลิงแบบแมนนวล PT คบเพลิงสำหรับเครื่องจักรใช้รูปทรงเชิงเครื่องจักรที่เป็นเส้นตรง และควบคุมผ่านแหล่งพลังงานพลาสมาและระบบ CNC
PTM60 60A Non-HF หัวตัดพลาสมา CNC
PTM60 ได้รับการออกแบบมาสำหรับระบบพลาสมาแบบใช้เครื่องจักรขนาด 60A ที่เข้ากันได้
ข้อกำหนดปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 60A
รอบการทำงาน 60%
Non-HF / ออกตัวแบบตีกลับ
การทำงานของอากาศ / N₂
ประมาณ แรงดันแก๊ส 4.4–5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 120–130 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 55 วินาที
ตะกั่วคบเพลิงขนาดมาตรฐาน 6 ม
PTM60 ควรถือเป็นผลิตภัณฑ์ที่ใช้คบเพลิงด้วยเครื่องจักร ไม่ใช่เป็นคบเพลิงมือ PT60 ที่มีด้ามจับที่แตกต่างกัน
ผู้ซื้อ CNC ควรยืนยันหัวเครื่องจักร ขนาดตัวไฟฉาย ขั้วต่อด้านหลัง และอินเทอร์เฟซการควบคุมก่อนสั่งซื้อ
PTM100 100A Non-HF หัวตัดพลาสมา CNC
PTM100 เป็นโมเดล CNC ที่มีกระแสสูงกว่าในหมวดหมู่ PT Series ปัจจุบัน
ข้อกำหนดปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 100A
รอบการทำงาน 60%
Non-HF / ออกตัวแบบตีกลับ
การทำงานของอากาศ / N₂
ประมาณ แรงดันแก๊ส 4.5–5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 200 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 100 วินาที
สายมาตรฐาน 6 ม
การจัดเรียงอะแดปเตอร์ส่วนกลางและสายโคแอกเซียลแบบรวม แยกแยก มีให้เลือกใช้งานโดยขึ้นอยู่กับการกำหนดค่า
กลุ่มวัสดุสิ้นเปลือง PTM100 ยังมีปลายตัด อิเล็กโทรด ตัวกระจายแสง และแผ่นป้องกันเฉพาะกระแสหลายรายการอีกด้วย
PT กับ PT M หัวตัดพลาสมา
ความแตกต่างที่สำคัญที่สุดภายใน PT Series คือความแตกต่างระหว่างคบเพลิงมือถือ PT และคบเพลิงเครื่องจักร PT M
| คุณลักษณะ |
PT คบเพลิงแบบแมนนวล |
PT M คบเพลิงเครื่องจักร |
| การดำเนินการ |
คู่มือ / มือถือ |
CNC / ยานยนต์ |
| เรขาคณิตคบเพลิง |
คบเพลิงมือ |
คบเพลิงเครื่องตรง |
| เริ่มการควบคุม |
ผู้ปฏิบัติงาน / การควบคุมแหล่งพลังงาน |
CNC / ควบคุมด้วยเครื่องจักร |
| การติดตั้ง |
มือถือ |
ที่วางคบเพลิงคงที่ |
| ความสูงของคบเพลิง |
ควบคุมโดยผู้ปฏิบัติงาน |
CNC / ควบคุม THC |
| การใช้งานหลัก |
การผลิตและการซ่อมแซมด้วยตนเอง |
การผลิตอัตโนมัติ |
| รุ่นปัจจุบัน |
PT20 / PT40 / PT60 / PT80 / PT 100 |
PTM60 / PTM100 |
อย่าเลือกคบเพลิงระหว่าง PT ถึง PT M ตามจำนวนกระแสไฟเพียงอย่างเดียว
คบเพลิงมือ PT60 และคบเพลิงเครื่องจักร PTM60 สามารถใช้สถาปัตยกรรมวัสดุสิ้นเปลืองที่เกี่ยวข้องร่วมกัน ในขณะที่ยังคงใช้หัวคบเพลิง ลำตัว และการจัดการการควบคุมที่แตกต่างกัน
เหตุใดจึงเลือกคบเพลิงพลาสม่า Non-HF PT Series
PT Series ได้รับการออกแบบมาสำหรับระบบการตัดพลาสมาที่ใช้งานร่วมกันได้ ซึ่งไม่ต้องพึ่งพาการจุดระเบิดด้วยความถี่สูงแบบเดิมๆ
Non-HF กำลังเริ่มต้นสถาปัตยกรรม
ระบบที่ไม่ใช่ HF จะหลีกเลี่ยงวงจรจุดระเบิดความถี่สูงแบบเดิมที่ใช้โดยคบเพลิงพลาสม่า HF
ขึ้นอยู่กับรุ่น PT Series สามารถใช้การจัดเตรียมส่วนโค้งนำร่องหรือแบ็คสไตรค์ได้
เกี่ยวข้องกับสภาพแวดล้อมอิเล็กทรอนิกส์และ CNC
ระบบ Non-HF หลีกเลี่ยงพัลส์สตาร์ท HF ที่สร้างโดยคบเพลิงความถี่สูงทั่วไป
สิ่งนี้อาจเกี่ยวข้องกับสภาพแวดล้อมการตัดที่มี:
อย่างไรก็ตาม การไม่เริ่มต้น HF เพียงอย่างเดียวไม่ได้รับประกันความเข้ากันได้กับเครื่อง CNC
แหล่งพลังงานและสถาปัตยกรรมการควบคุมที่สมบูรณ์จะต้องยังคงตรงกัน
คบเพลิง HF และ Non-HF ไม่สามารถใช้แทนกันได้
คบเพลิงที่ไม่ใช่ HF PT ไม่ควรแทนที่คบเพลิง HF เพียงเพราะพิกัดปัจจุบันหรือตัวเชื่อมต่อดูคล้ายกัน
ระบบสตาร์ทต้องตรงกับแหล่งพลังงานพลาสมา
วิธีเลือกคบเพลิงพลาสม่า PT Series ที่ถูกต้อง
การเลือกคบเพลิงที่ถูกต้องต้องใช้มากกว่าจำนวนแอมแปร์ที่ตรงกัน
ยืนยันการดำเนินการด้วยตนเองหรือ CNC
เลือก รุ่น PT สำหรับการตัดแบบมือถือ
เลือก รุ่น PT M สำหรับ CNC หรือการตัดด้วยเครื่องจักรคงที่
ยืนยันกระแสของแหล่งพลังงานพลาสม่า
การให้คะแนนปัจจุบันของ PT Series ได้แก่:
เลือกไฟฉายที่มีพิกัดที่ตรวจสอบแล้วตรงกับช่วงการทำงานที่ต้องการ
ยืนยัน Non-HF เริ่มต้นความเข้ากันได้
แหล่งพลังงานพลาสมาต้องรองรับสถาปัตยกรรมเริ่มต้นสไตล์ PT เฉพาะ
ยืนยัน อาร์กนำร่อง หรือดีไซน์โดดเด่นสะดุดตา
เทคโนโลยีการเริ่มต้นแตกต่างกันไปตามรุ่น
อย่าคิดว่าคบเพลิงที่ไม่ใช่ HF PT ทุกอันจะใช้กลไกการสตาร์ทภายในเหมือนกันทุกประการ
ยืนยันการเชื่อมต่อด้านหลัง
การกำหนดค่าอาจรวมถึง: ขึ้นอยู่กับรุ่น
การเชื่อมต่อโดยตรง
1/4จี
การเชื่อมต่อแบบรวม
แยกการเชื่อมต่อ
อแดปเตอร์กลาง
OEM -การเชื่อมต่อเฉพาะ
สายโคแอกเซียล
ยืนยันการเดินสายไฟควบคุม
สามารถใช้โมเดล PT และอินเทอร์เฟซเครื่องจักรที่แตกต่างกันได้:
การควบคุมแบบ 2 สาย
การควบคุม 4 สาย
การจัดเรียงโคแอกเซียล
วงจรควบคุมจะต้องตรงกับแหล่งพลังงานพลาสม่า
PT Series ระบบวัสดุสิ้นเปลืองที่มีการกระแทกกลับ
รุ่น M PT และ PT ที่มีเอาต์พุตสูงกว่าหลายรุ่นใช้สถาปัตยกรรมวัสดุสิ้นเปลืองที่โดดเด่นด้านหลัง
ในคบเพลิงพุ่งกลับ การเคลื่อนไหวภายในระหว่างอิเล็กโทรดและหัวฉีดจะเป็นส่วนหนึ่งของลำดับการเริ่มต้นส่วนโค้งนำร่อง
เพื่อการทำงานที่เชื่อถือได้ ส่วนประกอบต่อไปนี้ควรถือเป็นระบบที่เข้ากัน:
อิเล็กโทรด
ปลายตัด
ดิฟฟิวเซอร์
โล่
หัวคบเพลิง
อย่ารวมวัสดุสิ้นเปลืองแบบมาตรฐานและแบบ back-sticking เข้าด้วยกัน เว้นแต่จะมีการตรวจสอบการผสมผสานเฉพาะเจาะจงแล้ว
PT Series เคล็ดลับการตัดตามช่วงปัจจุบัน
หนึ่งในคุณสมบัติทางเทคนิคที่แข็งแกร่งที่สุดของ PT Series คือความพร้อมของปลายตัดเฉพาะรุ่นสำหรับช่วงกระแสไฟฟ้าที่แตกต่างกัน
ขึ้นอยู่กับรุ่นของคบเพลิง INWELT มีปลายตัดสำหรับการกำหนดค่ากระแสไฟต่ำและกระแสไฟสูงกว่า
ตัวอย่างเช่น ตระกูลวัสดุสิ้นเปลืองที่เกี่ยวข้องกับ PT80 และ PT 100 ตระกูลมีเส้นผ่านศูนย์กลางหัวฉีดหลายเส้นที่สอดคล้องกับช่วงกระแสการทำงานที่แตกต่างกัน
หน้าผลิตภัณฑ์แต่ละหน้าสุดท้ายควรระบุ: ข้อมูล
| ฟิลด์ |
ข้อมูลที่จะเผยแพร่ |
| รหัส INWELT |
หมายเลขชิ้นส่วนที่แน่นอน |
| อ้างอิง |
หมายเลขอ้างอิงโยง |
| เส้นผ่านศูนย์กลางปลาย |
มม |
| ช่วงปัจจุบัน |
ก |
| คบเพลิงรุ่น |
PT / PT รุ่น M |
| กระบวนการ |
การตัด / การตัดแบบสัมผัส / การเซาะร่อง |
| ประเภทเริ่มต้น |
มาตรฐาน / โดดเด่นกลับ |
ข้อมูลชิ้นส่วนจากบุคคลที่หนึ่งประเภทนี้มีประโยชน์อย่างยิ่งสำหรับผู้จัดจำหน่ายและผู้ซื้อหลังการขาย
PT Series อิเล็กโทรด ตัวกระจายแสง และชีลด์
PT Series ได้รับการสนับสนุนโดยระบบวัสดุสิ้นเปลืองทดแทนในวงกว้าง
ส่วนประกอบที่มีให้เลือกขึ้นอยู่กับรุ่นของคบเพลิง ได้แก่:
อิเล็กโทรดมาตรฐาน
อิเล็กโทรดตีกลับ
อิเล็กโทรดขยาย
ตัวกระจายก๊าซ
ส่วนประกอบหมุนวน
เคล็ดลับการตัดมาตรฐาน
เคล็ดลับการตัดหน้าสัมผัส
เคล็ดลับเพิ่มเติม
หัวฉีดด้านนอก
โล่
วัสดุสิ้นเปลือง
โอริง
หัวคบเพลิง
ส่วนประกอบที่แน่นอนควรจับคู่กับรุ่นและช่วงปัจจุบันเสมอ
การตัดแบบมาตรฐาน การตัดแบบสัมผัส และการเซาะร่อง
PT Series บางรุ่นรองรับกระบวนการพลาสมามากกว่าหนึ่งกระบวนการ
การตัดมาตรฐาน
การตัดแบบมาตรฐานใช้ปลายตัดและปึกส่วนหน้าที่เหมาะสมสำหรับการตัดแผ่นแบบปกติ
ติดต่อตัด
แพลตฟอร์ม PT ที่เลือกมีวัสดุสิ้นเปลืองสำหรับการตัดหน้าสัมผัส
ใช้เฉพาะชุดชีลด์และปลายที่ออกแบบมาเพื่อการใช้งานแบบสัมผัสเท่านั้น
การเซาะร่องพลาสม่า
ตระกูล PT กระแสสูงกว่าสามารถรวมส่วนประกอบเซาะร่องสำหรับ:
การกำจัดการเชื่อม
เซาะหลัง
การกำจัดข้อบกพร่อง
การเตรียมการร่วมกัน
ซ่อมแซมและทำใหม่
แหล่งพลังงานพลาสมาต้องรองรับกระบวนการที่เลือกด้วย
PT Series ตัวเลือกตัวเชื่อมต่อและสายเคเบิล
แหล่งพลังงานพลาสมาที่แตกต่างกันใช้อินเทอร์เฟซของคบเพลิงที่แตกต่างกัน
การกำหนดค่า INWELT PT Series อาจรวมถึง: ขึ้นอยู่กับรุ่น
หากต้องการสั่งเปลี่ยน โปรดส่งรูปถ่ายของขั้วต่อไฟฉายและปลั๊กควบคุมที่มีอยู่
ซึ่งมีความน่าเชื่อถือมากกว่าการเลือกคบเพลิงตามกระแสไฟหรือลักษณะภายนอกเท่านั้น
วิธีตรวจสอบความเข้ากันได้ของเครื่องตัดพลาสม่า PT Series
ไฟฉาย PT ไม่สามารถใช้งานร่วมกับเครื่องตัดพลาสม่าทุกเครื่องที่มีพิกัดกระแสไฟเท่ากันได้โดยอัตโนมัติ
ก่อนสั่งซื้อ โปรดยืนยัน:
ระดับแหล่งพลังงาน
คบเพลิงควรทำงานภายในช่วงกระแสไฟที่ได้รับการตรวจสอบแล้ว
การเริ่มต้นสถาปัตยกรรม
เครื่องจักรต้องรองรับระบบที่ไม่ใช่ HF , ส่วนโค้งนำร่อง หรือระบบถอยหลังที่จำเป็น
ขั้วต่อด้านหลัง
การเชื่อมต่อไฟ/แก๊สต้องตรงกัน
สายไฟทริกเกอร์หรือควบคุม
คบเพลิงแบบแมนนวลและแบบเครื่องจักรอาจใช้วงจรควบคุมที่แตกต่างกัน
วงจรนำร่อง-อาร์ค
สถาปัตยกรรมไพล็อตอาร์คต้องเข้ากันได้กับแหล่งพลังงาน
ข้อกำหนดเกี่ยวกับแก๊ส
ความดันและการไหลแตกต่างกันอย่างมีนัยสำคัญระหว่าง PT20 , PT40 , PT60 , PT80 และ PT 100
อย่าใช้ข้อกำหนดก๊าซของรุ่นใดรุ่นหนึ่งกับทั้ง PT Series
PT ซีรีส์ M CNC บูรณาการ
PTM60 และ PTM100 ได้รับการออกแบบสำหรับการตัดที่ควบคุมด้วยเครื่องจักร
สำหรับการผสานรวม CNC ให้ยืนยัน:
ขนาดตัวเครื่องคบเพลิง
เส้นผ่านศูนย์กลางการติดตั้งคบเพลิง
พื้นที่จับยึดที่ใช้งานได้
การกำหนดเส้นทางตะกั่ว
สัญญาณสตาร์ท
สัญญาณอาร์คโอเค
อินเตอร์เฟซการควบคุมความสูงของคบเพลิง
การเชื่อมต่อแหล่งพลังงานพลาสม่า
INWELT ควรเผยแพร่ภาพวาดขนาดสำหรับไฟฉายเครื่องจักร PT M แต่ละอัน เนื่องจากข้อมูลการติดตั้งบุคคลที่หนึ่งนี้มีประโยชน์อย่างมากสำหรับผู้ผลิตเครื่องจักรและผู้รวมระบบของ CNC
PT M คบเพลิงและการควบคุมความสูงของคบเพลิง
ระบบพลาสมา CNC อาจใช้การควบคุมความสูงของคบเพลิงอัตโนมัติ
วิธีการที่เป็นไปได้ ได้แก่:
การจัดเรียง THC ที่แน่นอนขึ้นอยู่กับแหล่งพลังงานพลาสมาและตัวควบคุม CNC
อย่าเผยแพร่การตั้งค่าแรงดันอาร์คสากลหรือความสูงตัดเพียงรายการเดียวสำหรับช่วง PT M ทั้งหมด
คบเพลิงพลาสม่า PT Series สามารถตัดโลหะชนิดใดได้บ้าง
เมื่อเชื่อมต่อกับแหล่งพลังงานพลาสมาที่ใช้ร่วมกันได้ คบเพลิง PT Series สามารถตัดวัสดุที่เป็นสื่อกระแสไฟฟ้าได้ รวมถึง:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
ความเร็วตัดจริง คุณภาพคมตัด และความหนาของวัสดุที่ใช้งานจริง ขึ้นอยู่กับระบบตัดพลาสมาที่สมบูรณ์
คบเพลิงพลาสม่า PT Series สามารถตัดได้หนาแค่ไหน?
ไม่มีข้อกำหนดเฉพาะด้านความหนาในการตัดเดียวที่ใช้กับทั้ง PT Series
ความสามารถในการตัดจริงขึ้นอยู่กับ:
ข้อมูลการตัดอย่างมืออาชีพควรแยกแยะระหว่าง:
ความสามารถในการตัดที่แนะนำ
ความหนาของวัสดุที่สามารถตัดได้อย่างมีประสิทธิภาพโดยมีคุณภาพขอบที่เหมาะสม
ความสามารถในการตัดสูงสุด
วัสดุหนาขึ้นที่ยังสามารถตัดด้วยความเร็วที่ลดลงได้
ความสามารถในการชดเชย
ความหนาของวัสดุสูงสุดที่สามารถแยกออกได้ โดยทั่วไปจะมีคุณภาพขอบด้านล่าง
ใช้ข้อมูลที่ทดสอบเฉพาะรุ่นแทนที่จะอ้างความหนาสากล PT Series หนึ่งรายการ
สร้างแผนภูมิการตัดเฉพาะรุ่น INWELT PT Series
INWELT ควรพัฒนาแผนภูมิการตัดของบุคคลที่หนึ่งสำหรับการรวมคบเพลิงและแหล่งพลังงานพลาสมาแต่ละรายการ
ฟิลด์ที่แนะนำได้แก่:
| พารามิเตอร์ ที่จะเผยแพร่ |
ข้อมูล |
| คบเพลิงรุ่น |
PT20 / PT40 / PT60 / PT80 / PT 100 / PTM60 / PTM100 |
| วัสดุ |
เหล็กเหนียว / สแตนเลส / อลูมิเนียม |
| ความหนา |
ทดสอบความหนาแล้ว |
| ปัจจุบัน |
กระแสที่เกิดขึ้นจริง |
| รหัสเคล็ดลับ |
INWELT หมายเลขชิ้นส่วน |
| เส้นผ่านศูนย์กลางปลาย |
มม |
| แรงดันแก๊ส |
บาร์ |
| การไหลของก๊าซ |
ลิตร/นาที |
| ความเร็วในการตัด |
มม./นาที |
| ความสูงของคบเพลิง / ขาตั้ง |
มม |
| ผลลัพธ์ |
แนะนำ / สูงสุด / เงินชดเชย |
ข้อมูลการทดสอบจากบุคคลที่หนึ่งที่ได้รับการตรวจสอบแล้วมีประโยชน์มากกว่าคำกล่าวอ้างทั่วไปเกี่ยวกับความสามารถในการตัด
แอปพลิเคชันด้วยตนเอง PT Series
PT20 , PT40 , PT60 , PT80 และ PT 100 ได้รับการออกแบบมาเพื่อการใช้งานตัดด้วยมือ เช่น:
ควรเลือกรุ่นที่ถูกต้องตามแหล่งพลังงานพลาสมาจริงและกระแสไฟฟ้าที่ต้องการ
CNC PT แอปพลิเคชัน M Series
PTM60 และ PTM100 ได้รับการออกแบบสำหรับการใช้งานด้านยานยนต์ เช่น:
สำหรับการใช้งาน CNC ควรยืนยันการติดตั้งคบเพลิง อินเทอร์เฟซการควบคุม และการเดินสายเคเบิลก่อนการติดตั้ง
PT Series การบำรุงรักษาและการตรวจสอบวัสดุสิ้นเปลือง
การบำรุงรักษาเป็นประจำช่วยรักษาการสตาร์ทที่เชื่อถือได้และการตัดที่สม่ำเสมอ
ตรวจสอบอิเล็กโทรด
เปลี่ยนอิเล็กโทรดที่สึกหรอมากเกินไป ก่อนที่อิเล็กโทรดจะทำให้เกิดการสตาร์ทยากหรือหัวฉีดเสียหาย
ตรวจสอบปลายตัด
ตรวจสอบ:
ปากขยาย
การเปิดหัวฉีดรูปไข่
ความเสียหายจากการเผาไหม้
การปนเปื้อนอย่างหนัก
ตรวจสอบดิฟฟิวเซอร์
รักษาทางเดินก๊าซให้สะอาด
เปลี่ยนส่วนประกอบที่เสียหายหรือเปลี่ยนรูปเนื่องจากความร้อน
ตรวจสอบโล่และหัวฉีดด้านนอก
เปลี่ยนชิ้นส่วนส่วนหน้าที่ร้าวหรือไหม้
ตรวจสอบสายคบเพลิง
ตรวจสอบ:
การขัดถู
ตัด
ความเสียหายจากความร้อน
โค้งงออย่างคมชัด
ข้อต่อหลวม
ตรวจสอบการติดตั้งเครื่องจักร-ไฟฉาย
สำหรับรุ่น PT M ให้ตรวจสอบที่ยึดคบเพลิง ความตั้งฉาก และการเดินสายเคเบิลด้วย
ปัญหาการตัด PT Series ทั่วไป
การสตาร์ทอาร์คที่ยากลำบาก
ตรวจสอบ:
ขี้เถ้ามากเกินไป
ตรวจสอบ:
เอียงมากเกินไป
ตรวจสอบ:
ปลายตัด
มุมคบเพลิงหรือตั้งฉาก
ความสูงตัด
ความเร็วในการเดินทาง
จำหน่ายก๊าซ
อายุการใช้งานสั้น
สาเหตุที่เป็นไปได้ ได้แก่:
การแก้ไขปัญหาควรขึ้นอยู่กับรุ่น M ที่เฉพาะเจาะจงของ PT หรือ PT เสมอ
PT Series สำหรับผู้จัดจำหน่ายและอุปทานหลังการขาย
PT Series รองรับทั้งการขายคบเพลิงที่สมบูรณ์และความต้องการหลังการขายที่เกิดขึ้นประจำ
โปรแกรมผู้จัดจำหน่ายมืออาชีพอาจรวมถึง:
หมายเลขชิ้นส่วน INWELT ที่แน่นอนช่วยให้ผู้จัดจำหน่ายจัดการสินค้าคงคลังและความเข้ากันได้ในการเปลี่ยนทดแทนได้แม่นยำยิ่งขึ้น
OEM PT Series หัวตัดพลาสมา ผลิตโดย INWELT
INWELT จัดหาไฟฉายตัดพลาสม่าและส่วนประกอบทดแทนให้กับ PT Series ให้กับลูกค้า B2B มืออาชีพ ซึ่งรวมถึง:
การกำหนดค่า OEM และ ODM สามารถประเมินได้ตามแหล่งพลังงานพลาสมา ระบบสตาร์ท ตลาดเป้าหมาย และอินเทอร์เฟซที่จำเป็น
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งอาจรวมถึง:
สำหรับโปรเจ็กต์ OEM ให้ระบุแหล่งพลังงานพลาสมาเป้าหมาย กระแสไฟที่ต้องการ สถาปัตยกรรมเริ่มต้น ข้อกำหนดของตัวเชื่อมต่อ และปริมาณการสั่งซื้อโดยประมาณ
ทำไมต้องใช้พลาสมาคบเพลิง PT Series จาก INWELT ?
INWELT PT Series รวมพิกัดปัจจุบันหลายรูปแบบ การกำหนดค่าคบเพลิงแบบมือถือและเครื่องจักร วัสดุสิ้นเปลืองทดแทน และตัวเลือกการเชื่อมต่อไว้ในตระกูลผลิตภัณฑ์ที่ไม่ใช่ HF ตระกูลเดียว
หมวดหมู่ปัจจุบันครอบคลุมถึง:
ไฟฉายแบบแมนนวล 20A
ไฟฉายธรรมดา 40A
ไฟฉายธรรมดา 60A
ไฟฉายธรรมดา 80A
ไฟฉายธรรมดา 100A
คบเพลิงเครื่องจักร 60A CNC
ไฟฉายเครื่องจักร 100A CNC
การจัดเรียงสายเคเบิลและตัวเชื่อมต่อหลายแบบ
ตระกูลวัสดุสิ้นเปลืองเฉพาะรุ่น
ส่วนประกอบการตัดและเซาะร่องในรุ่นที่เลือก
OEM และตัวเลือกป้ายกำกับส่วนตัว
สำหรับผู้ผลิตอุปกรณ์ ผู้จัดจำหน่าย และผู้นำเข้า การจัดหารุ่นไฟฉายที่เกี่ยวข้องและส่วนประกอบหลังการขายผ่านซัพพลายเออร์รายเดียวสามารถช่วยลดความยุ่งยากในการจัดซื้อ สินค้าคงคลัง และการสนับสนุนด้านเทคนิค
คำถามที่พบบ่อยเกี่ยวกับ PT Series หัวตัดพลาสมา
INWELT PT Series คืออะไร?
PT Series คือกลุ่มคบเพลิงตัดพลาสม่าที่ไม่ใช่ HF ซึ่งได้รับการออกแบบมาเพื่อการใช้งานแบบใช้คนและ CNC /แบบใช้เครื่องจักร
PT Series รุ่นใดที่เป็นไฟฉายแบบแมนนวล?
รุ่นคู่มือปัจจุบันคือ:
PT20
PT40
PT60
PT80
PT 100
PT Series รุ่นใดที่เป็นคบเพลิงเครื่องจักร CNC
ไฟฉายเครื่องจักรรุ่นปัจจุบันคือ:
ปัจจุบันมีเรตติ้งอะไรบ้าง?
หมวดหมู่ PT ปัจจุบันครอบคลุมพิกัดของคบเพลิงตั้งแต่ประมาณ 20A ถึง 100A.
ตรวจสอบแต่ละหน้าผลิตภัณฑ์เพื่อดูรอบการทำงานและข้อกำหนดการทำงานที่แน่นอน
คบเพลิง PT Series ใช้การจุดระเบิด HF หรือไม่
เลขที่
PT Series ปัจจุบันอยู่ในตำแหน่งรอบ ระบบสตาร์ทที่ไม่ใช่ HF.
สถาปัตยกรรมไพล็อตอาร์คหรือแบ็คสไตรค์ที่แน่นอนจะแตกต่างกันไปตามรุ่น
คบเพลิง PT และ PT M ใช้แทนกันได้หรือไม่
เลขที่
รุ่น PT เป็นแบบมือถือเป็นหลัก ในขณะที่รุ่น PT M มีไว้สำหรับการใช้งานแบบคงที่ CNC หรือแบบใช้เครื่องจักร
วัสดุสิ้นเปลืองบางอย่างอาจเกี่ยวข้องกัน แต่ชุดประกอบไฟฉายทั้งชุดไม่สามารถใช้แทนกันได้โดยอัตโนมัติ
PT Series ใช้แก๊สในกระบวนการใด
รุ่น PT ปัจจุบันใช้การกำหนดค่า Air/N₂
แรงดันและการไหลของแก๊สแตกต่างกันอย่างมากตามรุ่น
มีความยาวตะกั่วเท่าไร?
การกำหนดค่าปัจจุบันประกอบด้วยสาย 4 ม., 6 ม. และ 12 ม. ขึ้นอยู่กับรุ่น
สามารถใช้คบเพลิง PT Series กับเครื่องตัดพลาสม่าประเภท CUT ใดๆ ได้หรือไม่
เลขที่
แอมแปร์อย่างเดียวไม่พอ
สถาปัตยกรรมการสตาร์ท ขั้วต่อด้านหลัง วงจรไพล็อตอาร์ก สายไฟควบคุม และข้อกำหนดด้านก๊าซต้องตรงกันด้วย
คบเพลิง PT Series สามารถตัดเหล็กสแตนเลสได้หรือไม่
ใช่ เมื่อใช้ร่วมกับแหล่งพลังงานพลาสม่าที่เข้ากันได้และพารามิเตอร์ที่เหมาะสม
คบเพลิง PT Series ตัดอะลูมิเนียมได้หรือไม่
ใช่.
อลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสมาได้โดยใช้ระบบพลาสมาที่เหมาะสม
คบเพลิง PT Series สามารถตัดได้หนาแค่ไหน
ไม่มีค่าความหนาหนึ่งค่าสำหรับซีรีส์ที่สมบูรณ์
ความสามารถในการตัดขึ้นอยู่กับหัวตัด แหล่งพลังงาน วัสดุ กระแสไฟฟ้า วัสดุสิ้นเปลือง และพารามิเตอร์การตัดเฉพาะ
มีวัสดุสิ้นเปลืองทดแทนหรือไม่?
ใช่.
INWELT จัดส่งปลายตัด อิเล็กโทรด หัวกระจายแสง โล่ หัวไฟฉาย สายเคเบิล และส่วนประกอบทดแทนที่เกี่ยวข้องสำหรับการกำหนดค่า PT Series ที่รองรับ
INWELT มีไฟฉายพลาสม่า OEM PT Series หรือไม่
ใช่.
OEM/ODM การกำหนดค่าฉลากส่วนตัว ตัวเชื่อมต่อ สายเคเบิล และชุดวัสดุสิ้นเปลืองมีไว้สำหรับผู้ผลิตอุปกรณ์ที่ผ่านการรับรอง ผู้ประกอบ ผู้จัดจำหน่าย และผู้นำเข้า CNC
ขอใบเสนอราคาสำหรับ INWELT PT Series หัวตัดพลาสมา
เพื่อการยืนยันรุ่นและความเข้ากันได้ที่รวดเร็วยิ่งขึ้น โปรดระบุ:
ผู้ผลิตและรุ่นเครื่องตัดพลาสม่า
จัดอันดับกระแสไฟขาออก
รูปแบบคบเพลิงที่มีอยู่
แอปพลิเคชันด้วยตนเองหรือ CNC
ประเภทระบบสตาร์ท
ภาพถ่ายตัวเชื่อมต่อหลัก
ภาพถ่ายส่วนโค้งนำร่องหรือขั้วต่อส่วนควบคุม
ความยาวตะกั่วที่ต้องการ
วัสดุสิ้นเปลืองที่จำเป็น
ปริมาณการซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์แบบฉลากส่วนตัว
จากนั้น INWELT จะสามารถแนะนำการกำหนดค่าคบเพลิง M PT หรือ PT ที่เหมาะสมสำหรับระบบตัดพลาสมาของคุณ
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių