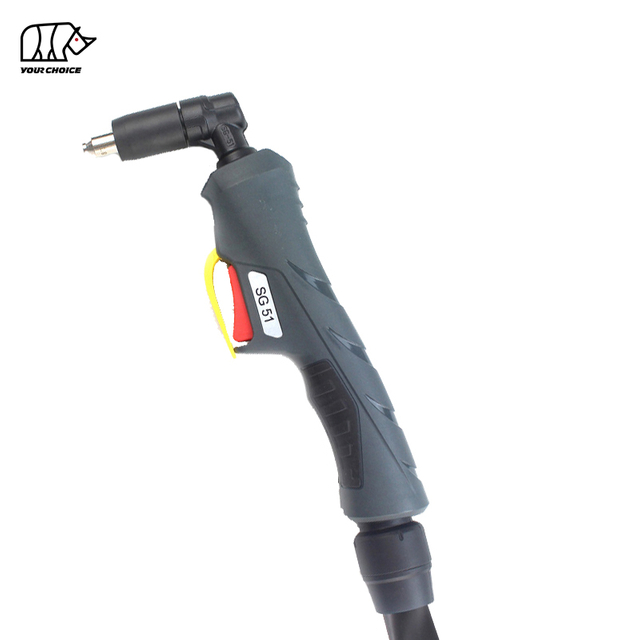
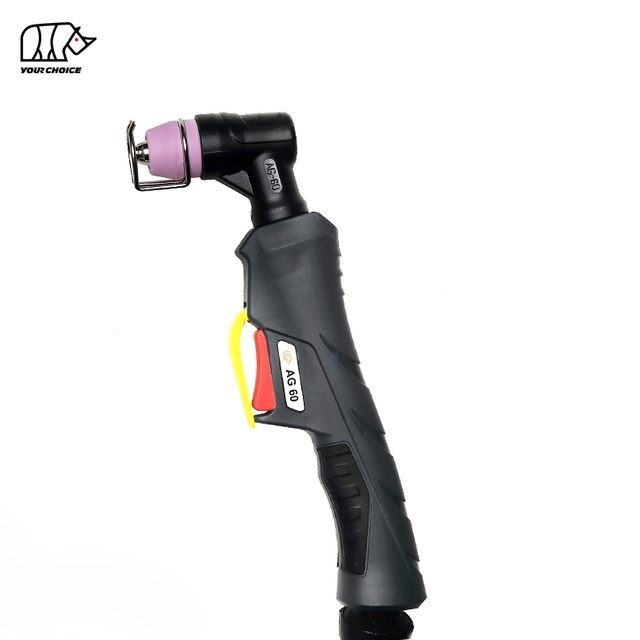
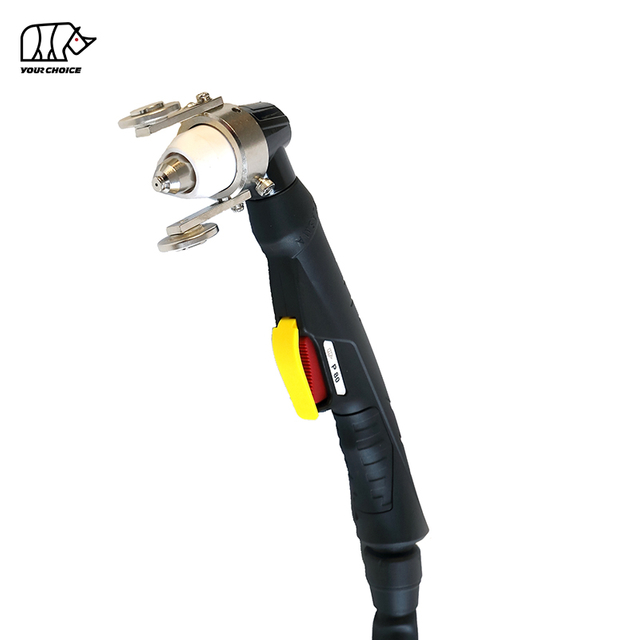
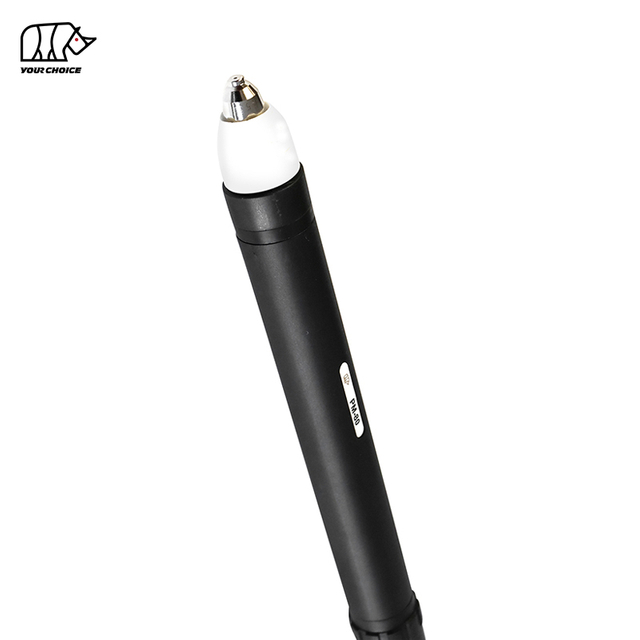
PT Series Non-HF Plasmaschneidbrenner für manuelle und CNC Anwendungen
Der INWELT PT Series ist eine Familie luftgekühlter Nicht-Hochfrequenz-Plasmaschneidbrenner, die sowohl für das manuelle als auch für das maschinelle Metallschneiden konzipiert sind.
Die aktuelle Produktpalette umfasst handgeführte PT -Brenner und CNC -orientierte PT M-Maschinenbrenner von 20A bis 100A.
Zu den aktuellen Modellen gehören:
PT20 – 20A manueller Plasmaschneidbrenner
PT40 – 40A manueller Plasmaschneidbrenner
PT60 – 60 A manueller Pilotlichtbogen-Plasmaschneidbrenner
PT80 – 80A manueller Plasmaschneidbrenner
PT 100 – 100 A manueller Plasmaschneidbrenner
PTM60 – 60A CNC Plasmaschneidbrenner
PTM100 – 100 A CNC Plasmaschneidbrenner
Der PT Series ist auf Nicht- HF Startarchitekturen ausgelegt , während die genaue Konfiguration von Pilotlichtbogen, Rückzündung, Steuerdraht und Verbrauchsmaterial vom jeweiligen Brennermodell abhängt.
Für professionelle B2B-Kunden stehen zahlreiche komplette Brennerbaugruppen, Kabellängen, rückseitige Anschlüsse, Steuerungsanordnungen und Ersatzverbrauchsmaterialien zur Verfügung.
INWELT PT Series Modellvergleichsmodell
| Nennstrom |
Betrieb |
Startsystem |
Prozessgas |
Typisches |
Blei |
| PT20 |
20A |
Manuell / Handheld |
Non-HF |
Luft / N₂ |
4 m |
| PT40 |
40A |
Manuell / Handheld |
Non-HF |
Luft / N₂ |
4 m |
| PT60 |
60A |
Manuell / Handheld |
Non-HF / Pilotbogen |
Luft / N₂ |
6 m |
| PT80 |
80A |
Manuell / Handheld |
Non-HF / Rückschlag |
Luft / N₂ |
6 m / 12 m |
| PT 100 |
100A |
Manuell / Handheld |
Non-HF / Rückschlag |
Luft / N₂ |
6 m / 12 m |
| PTM60 |
60A |
CNC / Mechanisiert |
Non-HF / Rückschlag |
Luft / N₂ |
6 m |
| PTM100 |
100A |
CNC / Mechanisiert |
Non-HF / Rückschlag |
Luft / N₂ |
6 m |
Überprüfen Sie vor der Bestellung immer die jeweilige Produktseite, da Arbeitszyklus, Gasdruck, Gasfluss, Nachströmung, Kabelkonfiguration und Anschlussoptionen je nach Modell variieren.
PT Manueller Plasmaschneidbrenner es
Die manuelle PT Reihe ist für handgeführte Schneidanwendungen konzipiert, bei denen der Bediener die Brennerbewegung und den Schneidabstand steuert.
Zu den aktuellen Handheld-Modellen gehören PT20 , PT40 , PT60 , PT80 und PT 100.
PT20 20A Non-HF Manueller Plasmaschneidbrenner
Der PT20 ist das leistungsschwächste Handheld-Modell im aktuellen PT Series .
Die aktuelle Konfiguration umfasst:
Der PT20 ist für kompatible Plasmasysteme mit geringerer Leistung und leichtes manuelles Schneiden konzipiert.
Das Vorhandensein von Verbrauchsmaterialien mit höherem Stromverbrauch innerhalb der größeren Teilefamilie sollte die primäre PT20 -Brennerleistung nicht automatisch ändern.
PT40 40A Non-HF Manueller Plasmaschneidbrenner
Der PT40 ist für kompatible 40A-Plasmaschneidsysteme konzipiert.
Zu den aktuellen INWELT -Spezifikationen gehören:
40A Nennstrom
60 % Einschaltdauer
Non-HF startet
Luft-/N₂-Betrieb
Ca. 4,5–5,0 bar Betriebsdruck
Ca. 120–130 l/min Gasdurchfluss
Ca. 35 Sekunden empfohlener Nachfluss
4 m Standardkabel
Direkt-, 1/4G- und Zentraladapterkonfigurationen sind mit unterschiedlichen Steuerkabelanordnungen erhältlich.
PT60 60A Non-HF Pilotlichtbogen Plasmaschneidbrenner
Der PT60 ist ein 60-A-Handbrenner, der für kompatible Nicht- HF Pilotlichtbogen-Plasmasysteme entwickelt wurde.
Zu den aktuellen Spezifikationen gehören:
60A Nennstrom
60 % Einschaltdauer
Non-HF Zündung des Pilotlichtbogens
Luft-/N₂-Betrieb
Ca. 4,5–5,0 bar Gasdruck
Ca. 120–130 l/min Gasdurchfluss
Ca. Empfohlener Postflow von 55 Sekunden
6 m Standardkabel
Zu den verfügbaren Konfigurationen gehören integrierte, getrennte und zentrale Adapteranordnungen mit 2-Draht- oder 4-Draht-Steuerungsoptionen.
PT80 80A Non-HF Manueller Plasmaschneidbrenner
Der PT80 ist für manuelle Schneidanwendungen mit höherer Leistung konzipiert.
Zu den aktuellen Spezifikationen gehören:
80A Nennstrom
60 % Einschaltdauer
Non-HF / rückwärtsgerichteter Start
Luft-/N₂-Betrieb
Ca. 4,5–5,0 bar Gasdruck
Ca. 120–130 l/min Gasdurchfluss
Ca. 80 Sekunden empfohlener Nachfluss
6 m und 12 m Leitungsoptionen
Die PT80 -Verschleißmaterialplattform unterstützt mehrere Schneidstrombereiche sowie Kontaktschneide- und Fugenhobelkonfigurationen.
PT 100 100A Non-HF Manueller Plasmaschneidbrenner
Der PT 100 ist das derzeit aktuellste Handheld-Modell in der Kategorie PT Series .
Die aktuelle Produktplattform ist auf Folgendes ausgelegt:
100A Nennstrom
60 % Einschaltdauer
Non-HF / rückwärtsgerichteter Start
Luft-/N₂-Betrieb
Ca. 4,5–5,0 bar Gasdruck
Ca. 200 l/min Gasdurchfluss
Ca. 100 Sekunden empfohlener Nachfluss
Konfigurationen mit 6 m und 12 m Leitungen
Die PT 100-Familie umfasst mehrere Schneidspitzenstrombereiche, Kontaktschneide-Verschleißteile, Teile für das Fugenhobeln und mehrere rückwärtige Anschlusskonfigurationen.
Die spezifische Schnittdicke sollte auf der gesamten Plasmastromquelle basieren und nicht nur auf dem Brenner.
PT M CNC und mechanisierte Plasmaschneidbrenner es
PT M-Modelle sind für die feste Montage auf CNC Plasmatischen und automatisierten Schneidsystemen konzipiert.
Im Gegensatz zu manuellen PT Brennern verwenden Maschinenbrenner eine gerade, maschinenorientierte Geometrie und werden über die Plasmastromquelle und CNC System gesteuert.
PTM60 60A Non-HF CNC-Plasmaschneidbrenner
Der PTM60 ist für kompatible mechanisierte 60-A-Plasmasysteme konzipiert.
Zu den aktuellen Spezifikationen gehören:
60A Nennstrom
60 % Einschaltdauer
Non-HF / rückwärtsgerichteter Start
Luft-/N₂-Betrieb
Ca. 4,4–5,0 bar Gasdruck
Ca. 120–130 l/min Gasdurchfluss
Ca. Empfohlener Postflow von 55 Sekunden
6 m Standard-Taschenlampenkabel
Der PTM60 sollte als Maschinenbrennerprodukt und nicht als PT60 -Handbrenner mit einem anderen Griff behandelt werden.
CNC Käufer sollten vor der Bestellung die Abmessungen des Maschinenkopfs, des Brennerkörpers, des hinteren Anschlusses und der Steuerschnittstelle bestätigen.
PTM100 100A Non-HF CNC-Plasmaschneidbrenner
Der PTM100 ist das aktuellere CNC Modell in der aktuellen PT Series -Kategorie.
Zu den aktuellen Spezifikationen gehören:
100A Nennstrom
60 % Einschaltdauer
Non-HF / rückwärtsgerichteter Start
Luft-/N₂-Betrieb
Ca. 4,5–5,0 bar Gasdruck
Ca. 200 l/min Gasdurchfluss
Ca. 100 Sekunden empfohlener Nachfluss
6 m Standardleitung
Je nach Konfiguration sind integrierte, separate, Zentraladapter- und Koaxialkabelanordnungen verfügbar.
Die PTM100 Verbrauchsmaterialfamilie umfasst außerdem mehrere stromspezifische Schneidspitzen, Elektroden, Diffusoren und Abschirmungen.
PT vs. PT M Plasmaschneidbrenner es
Der wichtigste Unterschied innerhalb der PT Series ist der Unterschied zwischen handgeführten PT -Brennern und PT M-Maschinenbrennern.
| Funktion |
PT Handbrenner |
PT M-Maschinenbrenner |
| Betrieb |
Manuell / Handheld |
CNC / Mechanisiert |
| Fackelgeometrie |
Handbrenner |
Gerader Maschinenbrenner |
| Starten Sie die Steuerung |
Bediener-/Stromquellensteuerung |
CNC / maschinengesteuert |
| Montage |
Handheld |
Fester Brennerhalter |
| Brennerhöhe |
Bedienergesteuert |
CNC / THC-kontrolliert |
| Hauptverwendung |
Manuelle Fertigung und Reparatur |
Automatisierte Produktion |
| Aktuelle Modelle |
PT20 / PT40 / PT60 / PT80 / PT 100 |
PTM60 / PTM100 |
Wählen Sie nicht allein aufgrund der Stromstärke zwischen den Taschenlampen PT und PT M.
Ein PT60 Handbrenner und PTM60 Maschinenbrenner können die gleiche Verschleißteilarchitektur aufweisen und dennoch unterschiedliche komplette Brennerköpfe, Körper und Steuerungsanordnungen verwenden.
Warum einen Non-HF PT Series Plasmabrenner wählen?
Der PT Series ist für kompatible Plasmaschneidsysteme konzipiert, die nicht auf herkömmliche Hochfrequenzzündung angewiesen sind.
Non-HF Startarchitektur
Ein Nicht- HF System vermeidet den herkömmlichen Hochfrequenz-Zündkreis, der von HF -Plasmabrennern verwendet wird.
Je nach Modell kann der PT Series Pilot-Arc- oder Back-Striking-Startanordnungen verwenden.
Relevant für elektronische und CNC Umgebungen
Non-HF -Systeme vermeiden den HF Startimpuls, der von herkömmlichen Hochfrequenzbrennern erzeugt wird.
Dies kann in Schneidumgebungen relevant sein, die Folgendes enthalten:
Der alleinige Start ohne HF garantiert jedoch nicht die Kompatibilität mit einer CNC Maschine.
Die komplette Energiequelle und die Steuerungsarchitektur müssen weiterhin übereinstimmen.
HF und Non-HF Fackeln sind nicht austauschbar
Ein nicht- HF PT -Brenner sollte einen HF -Brenner nicht allein deshalb ersetzen, weil der Nennstrom oder der Anschluss ähnlich erscheint.
Das Startsystem muss zur Plasmastromquelle passen.
So wählen Sie den richtigen PT Series -Plasmabrenner aus
Die richtige Auswahl des Brenners erfordert mehr als nur die passende Stromstärke.
Bestätigen Sie den manuellen oder CNC -Vorgang
Wählen Sie ein PT Modell für das handgeführte Schneiden.
Wählen Sie ein PT M-Modell für CNC oder festes maschinelles Schneiden.
Bestätigen Sie den Strom der Plasmastromquelle
Zu den aktuellen PT Series -Bewertungen gehören:
Wählen Sie einen Brenner aus, dessen verifizierte Leistung mit dem vorgesehenen Betriebsbereich übereinstimmt.
Bestätigen Sie die Startkompatibilität Non-HF
Die Plasmastromquelle muss die spezifische Startarchitektur im PT -Stil unterstützen.
Bestätigen Sie das Pilotbogen- oder Back-Strike-Design
Die Starttechnologie variiert je nach Modell.
Gehen Sie nicht davon aus, dass jeder Nicht- HF PT -Brenner genau den gleichen internen Startmechanismus verwendet.
Bestätigen Sie die hintere Verbindung
Je nach Modell können die Konfigurationen Folgendes umfassen:
Bestätigen Sie die Steuerverkabelung
Verschiedene PT Modelle und Maschinenschnittstellen können Folgendes verwenden:
2-Draht-Steuerung
4-Draht-Steuerung
Koaxiale Anordnungen
Der Steuerkreis muss zur Plasmastromquelle passen.
PT Series Zurückschlagende Verbrauchsmaterialsysteme
Mehrere PT und PT M-Modelle mit höherer Leistung verwenden Back-Strike-Verbrauchsmaterialarchitekturen.
Bei einem Rückschlagbrenner ist die interne Bewegung zwischen Elektrode und Düse Teil der Startsequenz des Pilotlichtbogens.
Für einen zuverlässigen Betrieb sollten die folgenden Komponenten als aufeinander abgestimmtes System behandelt werden:
Elektrode
Schneidspitze
Diffusor
Schild
Taschenlampenkopf
Kombinieren Sie keine Standard- und Back-Strike-Verbrauchsmaterialien, es sei denn, die spezifische Kombination wurde überprüft.
PT Series Schneidtipps nach aktuellem Bereich
Eines der stärksten technischen Merkmale des PT Series ist die Verfügbarkeit modellspezifischer Schneidspitzen für verschiedene Strombereiche.
Je nach Brennermodell bietet INWELT Schneidspitzen für Konfigurationen mit niedrigerem und höherem Strom.
Beispielsweise umfassen die Verbrauchsmaterialfamilien PT80 und PT 100 mehrere Düsendurchmesser, die unterschiedlichen Betriebsstrombereichen entsprechen.
Auf den endgültigen einzelnen Produktseiten sollte Folgendes angegeben sein:
| Datenfeldinformationen |
Zu veröffentlichende |
| INWELT Code |
Genaue Teilenummer |
| Referenz |
Querverweisnummer |
| Spitzendurchmesser |
mm |
| Aktueller Bereich |
A |
| Taschenlampenmodell |
PT / PT M-Modell |
| Verfahren |
Schneiden / Kontaktschneiden / Fugenhobeln |
| Starttyp |
Standard / Back-Striking |
Diese Art von Erstanbieter-Teiledaten ist besonders wertvoll für Händler und Aftermarket-Käufer.
PT Series Elektroden, Diffusoren und Abschirmungen
Der PT Series wird durch ein umfassendes Ersatz-Verbrauchsmaterialsystem unterstützt.
Zu den verfügbaren Komponenten gehören je nach Brennermodell:
Standardelektroden
Zurückschlagende Elektroden
Verlängerte Elektroden
Gasdiffusoren
Wirbelkomponenten
Standard-Schneidspitzen
Tipps zum Kontaktschneiden
Erweiterte Tipps
Außendüsen
Schilde
Verbrauchsmaterialien zum Fugenhobeln
O-Ringe
Taschenlampenköpfe
Genaue Komponenten sollten immer auf das jeweilige Modell und die aktuelle Baureihe abgestimmt sein.
Standardschneiden, Kontaktschneiden und Fugenhobeln
Einige PT Series Modelle unterstützen mehr als einen Plasmaprozess.
Standardschneiden
Beim Standardschneiden werden die entsprechende Schneidspitze und der vordere Stapel für das normale Plattenschneiden verwendet.
Kontaktieren Sie Schneiden
Ausgewählte PT Plattformen umfassen Kontaktschneide-Verbrauchsmaterialien.
Verwenden Sie nur die Kombination aus Abschirmung und Spitze, die für den Kontaktbetrieb ausgelegt ist.
Plasma-Fugenhobeln
PT -Familien mit höherem Strom können Fugenhobelkomponenten enthalten für:
Schweißnahtentfernung
Hinterstechen
Mängelbeseitigung
Gemeinsame Vorbereitung
Reparatur und Nacharbeit
Auch die Plasmastromquelle muss den gewählten Prozess unterstützen.
PT Series Anschluss- und Kabeloptionen
Unterschiedliche Plasmastromquellen nutzen unterschiedliche Brennerschnittstellen.
Je nach Modell können INWELT PT Series Konfigurationen Folgendes umfassen:
Senden Sie bei Ersatzbestellungen Fotos des vorhandenen Brenneranschlusses und Steuersteckers.
Dies ist zuverlässiger, als eine Taschenlampe nur nach Stromstärke oder äußerem Erscheinungsbild auszuwählen.
So überprüfen Sie die Kompatibilität PT Series -Plasmaschneidern
Ein PT -Brenner ist nicht automatisch mit jedem Plasmaschneider mit der gleichen Stromstärke kompatibel.
Bestätigen Sie vor der Bestellung:
Nennleistung der Stromquelle
Der Brenner sollte innerhalb seines überprüften Strombereichs arbeiten.
Architektur starten
Die Maschine muss das erforderliche Nicht- HF , Pilotlichtbogen- oder Rückschlagsystem unterstützen.
Hinterer Anschluss
Der Strom-/Gasanschluss muss übereinstimmen.
Auslöse- oder Steuerverkabelung
Hand- und Maschinenbrenner können unterschiedliche Steuerkreise verwenden.
Pilotlichtbogenschaltung
Die Pilotlichtbogenarchitektur muss mit der Stromquelle kompatibel sein.
Gasanforderungen
Druck und Durchfluss variieren erheblich zwischen PT20 , PT40 , PT60 , PT80 und PT 100.
Wenden Sie nicht die Gasspezifikation eines Modells auf das gesamte PT Series an.
PT M-Serie CNC Integration
PTM60 und PTM100 sind für maschinengesteuertes Schneiden konzipiert.
Bestätigen Sie für CNC -Integration:
Abmessungen des Maschinenbrennerkörpers
Brennermontagedurchmesser
Nutzbarer Spannbereich
Lead-Routing
Startsignal
Lichtbogen-OK-Signal
Schnittstelle zur Steuerung der Brennerhöhe
Anschluss einer Plasma-Stromquelle
INWELT sollte Maßzeichnungen für jeden PT M-Maschinenbrenner veröffentlichen, da diese Installationsdaten von Erstanbietern für CNC Maschinenhersteller und Systemintegratoren äußerst nützlich sind.
PT M-Brenner und Brennerhöhensteuerung
Ein CNC Plasmasystem kann eine automatische Brennerhöhensteuerung verwenden.
Mögliche Methoden sind:
Die genaue THC-Anordnung hängt von der Plasmastromquelle und dem CNC Controller ab.
Veröffentlichen Sie keine universelle Lichtbogenspannungs- oder Schnitthöheneinstellung für den gesamten PT M-Bereich.
Welche Metalle können PT Series Plasmabrenner schneiden?
Bei Anschluss an eine kompatible Plasmastromquelle können PT Series -Brenner elektrisch leitende Materialien schneiden, darunter:
Weicher Stahl
Kohlenstoffstahl
Edelstahl
Aluminium
Kupfer
Messing
Verzinkter Stahl
Die tatsächliche Schnittgeschwindigkeit, Kantenqualität und praktische Materialstärke hängen von der kompletten Plasmaschneidanlage ab.
Wie dick kann ein PT Series -Plasmabrenner schneiden?
Es gibt keine einzelne Schnittstärkenspezifikation, die für das gesamte PT Series gilt.
Die tatsächliche Schneidleistung hängt ab von:
Professionelle Schnittdaten sollten unterscheiden zwischen:
Empfohlene Schnittkapazität
Materialstärke, die bei geeigneter Kantenqualität produktiv geschnitten werden kann.
Maximale Schnittleistung
Dickeres Material, das bei reduzierter Geschwindigkeit noch geschnitten werden kann.
Abfindungsfähigkeit
Die maximal trennbare Materialstärke, in der Regel mit geringerer Kantenqualität.
Verwenden Sie modellspezifische getestete Daten anstelle einer universellen PT Series -Dickenangabe.
Erstellen Sie modellspezifische INWELT PT Series -Schnittdiagramme
INWELT sollte eigene Schneidtabellen für einzelne Brenner- und Plasma-Stromquellenkombinationen entwickeln.
Zu den empfohlenen Feldern gehören:
| Parameterdaten |
Zu veröffentlichende |
| Taschenlampenmodell |
PT20 / PT40 / PT60 / PT80 / PT 100 / PTM60 / PTM100 |
| Material |
Weichstahl / Edelstahl / Aluminium |
| Dicke |
Geprüfte Dicke |
| Aktuell |
Tatsächlicher Strom |
| Trinkgeldcode |
INWELT Teilenummer |
| Spitzendurchmesser |
mm |
| Gasdruck |
Bar |
| Gasfluss |
L/min |
| Schnittgeschwindigkeit |
mm/min |
| Brennerhöhe / Abstand |
mm |
| Ergebnis |
Empfohlen / Maximum / Abfindung |
Verifizierte Testdaten aus erster Hand sind nützlicher als allgemeine Angaben zur Schneidkapazität.
Manuelle PT Series Anwendungen
PT20 , PT40 , PT60 , PT80 und PT 100 sind für manuelle Schneidanwendungen konzipiert, wie zum Beispiel:
Das richtige Modell sollte entsprechend der tatsächlichen Plasmastromquelle und dem erforderlichen Strom ausgewählt werden.
CNC PT Anwendungen der M-Serie
PTM60 und PTM100 sind für mechanisierte Anwendungen konzipiert, wie zum Beispiel:
CNC Plasmaschneidtische
Automatisierter Profilschnitt
Blechfertigung
Strukturelle Fertigung
Maschinenkomponenten
Komponenten für landwirtschaftliche Geräte
Metallmöbel
Industrielle Produktionszellen
Automatisierte Metallverarbeitung
Für die Verwendung CNC sollten Brennermontage, Steuerschnittstelle und Kabelführung vor der Installation bestätigt werden.
PT Series Wartung und Inspektion von Verbrauchsmaterialien
Regelmäßige Wartung trägt dazu bei, einen zuverlässigen Start und einen gleichmäßigen Schnitt zu gewährleisten.
Überprüfen Sie die Elektrode
Ersetzen Sie eine übermäßig abgenutzte Elektrode, bevor sie zu Startschwierigkeiten oder Düsenschäden führt.
Überprüfen Sie die Schneidspitze
Prüfen Sie auf:
Vergrößerte Öffnung
Ovale Düsenöffnung
Brandschaden
Starke Verschmutzung
Überprüfen Sie den Diffusor
Halten Sie die Gaswege sauber.
Ersetzen Sie beschädigte oder durch Hitze verformte Komponenten.
Überprüfen Sie die Abschirmungen und Außendüsen
Ersetzen Sie gerissene oder verbrannte Frontendteile.
Brennerleitungen prüfen
Prüfen Sie auf:
Abrieb
Schnitte
Hitzeschaden
Scharfe Kurven
Lockere Beschläge
Überprüfen Sie die Befestigung des Maschinenbrenners
Überprüfen Sie bei PT M-Modellen auch den Brennerhalter, die Rechtwinkligkeit und die Kabelführung.
Häufige PT Series Schnittprobleme
Schwieriger Lichtbogenstart
Überprüfen:
Übermäßiger Schlacke
Überprüfen:
Übermäßige Abschrägung
Überprüfen:
Kurze Lebensdauer der Verbrauchsmaterialien
Mögliche Ursachen sind:
Die Fehlerbehebung sollte immer auf dem spezifischen PT oder PT M-Modell basieren.
PT Series für Händler und Aftermarket-Versorgung
Der PT Series unterstützt sowohl den Verkauf kompletter Brenner als auch die wiederkehrende Nachfrage auf dem Ersatzteilmarkt.
Ein professionelles Vertriebsprogramm kann Folgendes umfassen:
Komplette Handtaschenlampen
Schließe CNC Maschinenbrenner ab
Tipps zum Schneiden
Elektroden
Diffusoren
Schilde
Verbrauchsmaterialien zum Fugenhobeln
Taschenlampenköpfe
Griffe
Kabelkonfektionen
Zentraladapter
Komponenten reparieren
Verbrauchsmaterial-Sets
Genaue INWELT Teilenummern helfen Händlern, den Lagerbestand und die Ersatzkompatibilität genauer zu verwalten.
OEM PT Series Plasmaschneidbrenner Herstellung durch INWELT
INWELT liefert PT Series Plasmaschneidbrenner und Ersatzkomponenten an professionelle B2B-Kunden, darunter:
Hersteller von Plasmaschneidern
CNC Hersteller von Plasmamaschinen
Marken von Schweiß- und Schneidgeräten
CNC Systemintegratoren
Importeure
Vertriebspartner
Großhändler
Industrielle Zulieferer
Unternehmen für Aftermarket-Verbrauchsmaterialien
Die Konfigurationen OEM und ODM können je nach Plasmastromquelle, Startsystem, Zielmarkt und erforderlicher Schnittstelle bewertet werden.
OEM und Private-Label-Optionen
Die Anpassung kann Folgendes umfassen:
Geben Sie für OEM Projekte die Zielplasma-Stromquelle, den erforderlichen Strom, die Startarchitektur, die Anschlussanforderungen und die geschätzte Bestellmenge an.
Warum PT Series Plasmabrenner von INWELT beziehen?
Der INWELT PT Series vereint mehrere Stromstärken, Hand- und Maschinenbrennerkonfigurationen, Ersatzverbrauchsmaterialien und Anschlussoptionen in einer Nicht- HF Produktfamilie.
Die aktuelle Kategorie umfasst:
20A Handbrenner
40A Handbrenner
60A Handbrenner
80A Handbrenner
100A Handbrenner
60A CNC Maschinenbrenner
100A CNC Maschinenbrenner
Mehrere Kabel- und Steckeranordnungen
Modellspezifische Verbrauchsmaterialfamilien
Komponenten zum Kontaktschneiden und Fugenhobeln bei ausgewählten Modellen
OEM und Private-Label-Optionen
Für Gerätehersteller, Händler und Importeure kann die Beschaffung zugehöriger Brennermodelle und Aftermarket-Komponenten über einen Lieferanten den Einkauf, die Lagerhaltung und den technischen Support vereinfachen.
Häufig gestellte Fragen zu PT Series Plasmaschneidbrenner es
Was ist das INWELT PT Series ?
Der PT Series ist eine Familie von Nicht- HF Plasmaschneidbrennern, die für manuelle und CNC /mechanisierte Anwendungen konzipiert sind.
Welche PT Series -Modelle sind Handbrenner?
Die aktuellen manuellen Modelle sind:
PT20
PT40
PT60
PT80
PT 100
Welche PT Series -Modelle sind CNC -Maschinenbrenner?
Die aktuellen Maschinenbrenner-Modelle sind:
Welche aktuellen Ratings sind verfügbar?
Die aktuelle Kategorie PT umfasst Brennernennwerte von etwa 20 A bis 100 A.
Den genauen Arbeitszyklus und die Betriebsspezifikationen finden Sie auf jeder Produktseite.
Verwenden PT Series -Taschenlampen eine HF -Zündung?
NEIN.
Das aktuelle PT Series ist um Nicht- HF Startsysteme herum positioniert.
Die genaue Pilot-Arc- oder Back-Striking-Architektur variiert je nach Modell.
Sind die Taschenlampen PT und PT M austauschbar?
NEIN.
PT -Modelle sind in erster Linie handgeführte Modelle, während PT M-Modelle für den stationären CNC oder mechanisierten Betrieb vorgesehen sind.
Einige Verbrauchsmaterialien hängen möglicherweise zusammen, komplette Brennerbaugruppen sind jedoch nicht automatisch austauschbar.
Welches Prozessgas verwendet der PT Series ?
Die aktuellen PT Modelle verwenden Luft/N₂-Konfigurationen.
Gasdruck und -fluss variieren erheblich je nach Modell.
Welche Leitungslängen sind verfügbar?
Je nach Modell umfassen die aktuellen Konfigurationen 4 m, 6 m und 12 m lange Leitungen.
Können PT Series Brenner auf jedem Plasmaschneider vom Typ CUT verwendet werden?
NEIN.
Die Stromstärke allein reicht nicht aus.
Startarchitektur, hinterer Anschluss, Pilotlichtbogenschaltung, Steuerverkabelung und Gasanforderungen müssen ebenfalls übereinstimmen.
Können PT Series -Brenner Edelstahl schneiden?
Ja, bei Verwendung mit einer kompatiblen Plasmastromquelle und geeigneten Parametern.
Können PT Series -Brenner Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einer geeigneten Plasmaanlage plasmageschnitten werden.
Wie dick kann ein PT Series -Brenner schneiden?
Es gibt keinen einheitlichen Dickenwert für die gesamte Serie.
Die Schneidleistung hängt vom jeweiligen Brenner, der Stromquelle, dem Material, der Stromstärke, den Verbrauchsmaterialien und den Schneidparametern ab.
Sind Ersatzverbrauchsmaterialien verfügbar?
Ja.
INWELT liefert Schneidspitzen, Elektroden, Diffusoren, Abschirmungen, Brennerköpfe, Kabel und zugehörige Ersatzkomponenten für unterstützte PT Series -Konfigurationen.
Bietet INWELT OEM PT Series Plasmabrenner an?
Ja.
OEM/ODM , Private-Label-, Stecker-, Kabel- und Verbrauchsmaterial-Kit-Konfigurationen sind für qualifizierte Gerätehersteller, CNC Integratoren, Händler und Importeure verfügbar.
Fordern Sie ein Angebot für INWELT PT Series Plasmaschneidbrenner an
Für eine schnellere Modell- und Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Hersteller und Modell des Plasmaschneiders
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
Manuelle oder CNC -Anwendung
Typ des Startsystems
Fotos der Hauptanschlüsse
Fotos des Pilotlichtbogens oder des Steuersteckers
Erforderliche Leitungslänge
Erforderliche Verbrauchsmaterialien
Geschätzte Einkaufsmenge
INWELT oder Private-Label-Branding
INWELT kann Ihnen dann die passende PT oder PT M-Brennerkonfiguration für Ihr Plasmaschneidsystem empfehlen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių