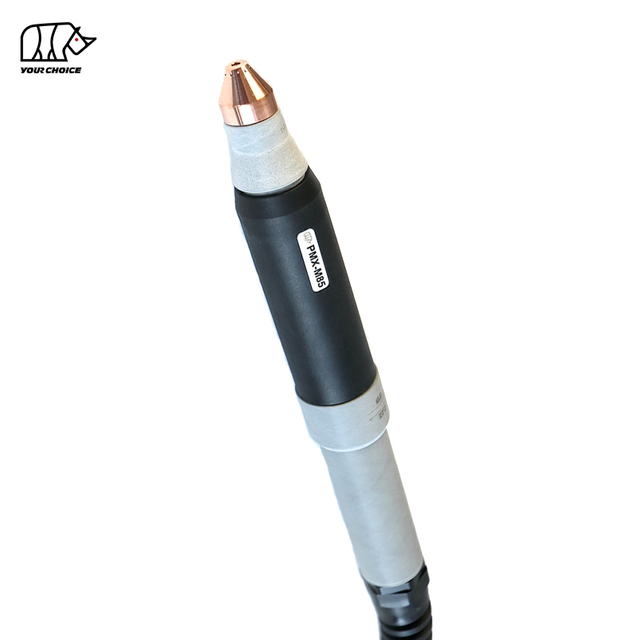
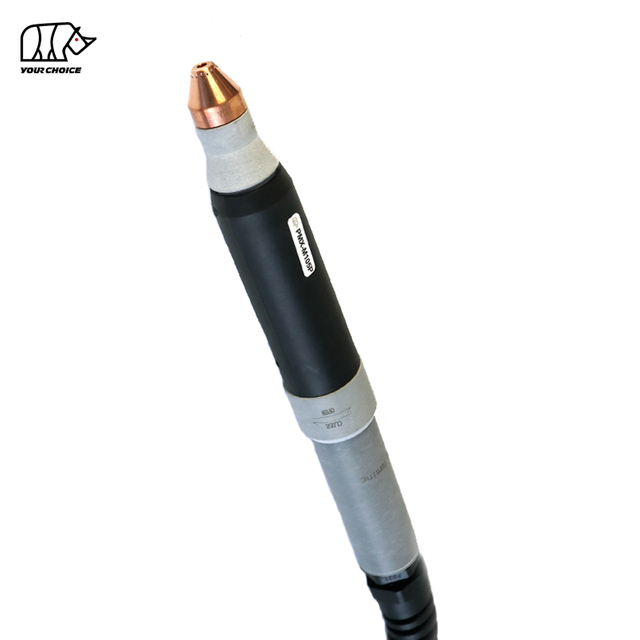
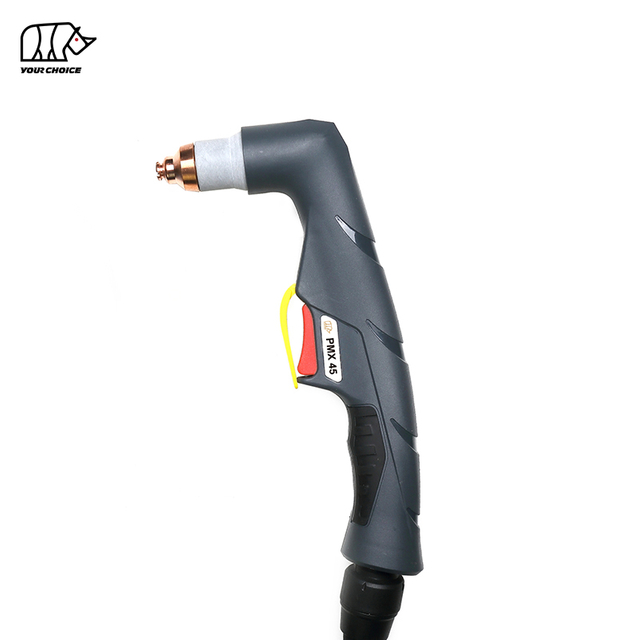
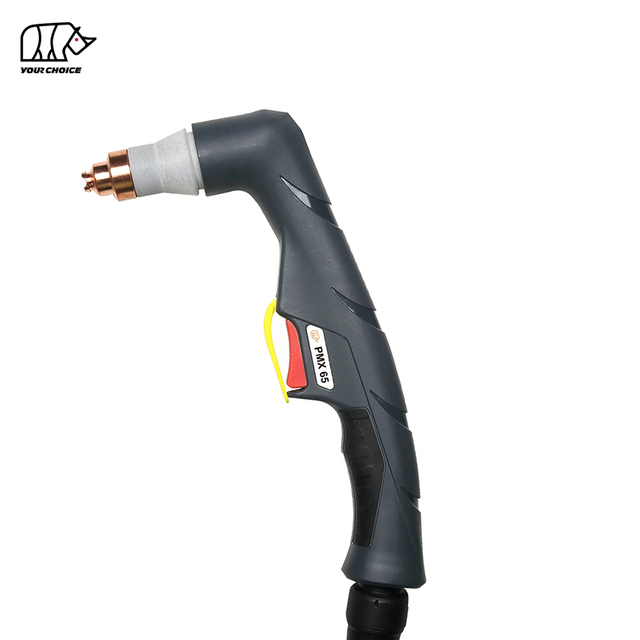
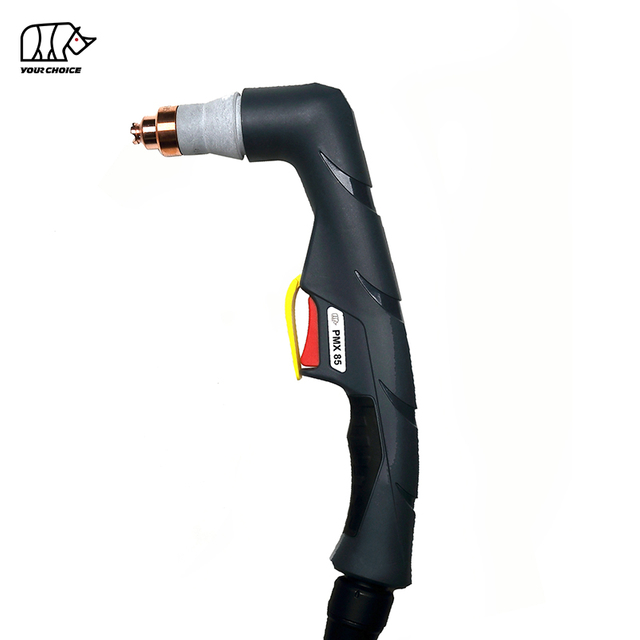
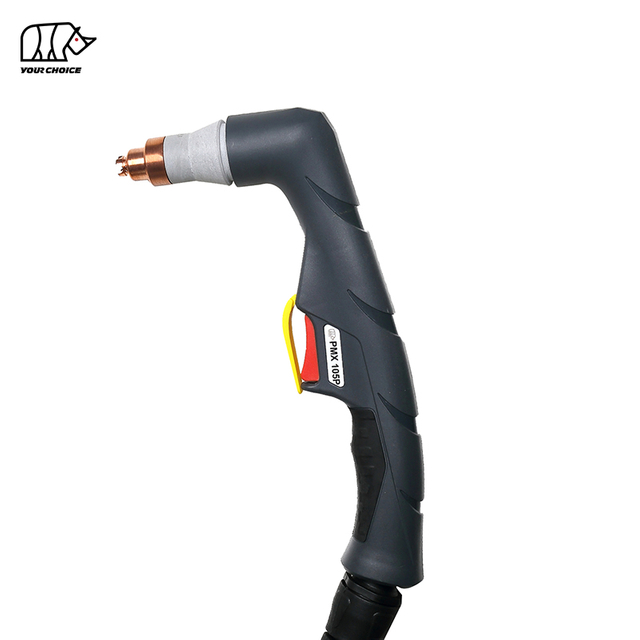
PMX სერიის არა-HF პლაზმური საჭრელი ჩირაღდნები ხელით და CNC ჭრისთვის
INWELT PMX სერია არის ოჯახი, ჰაერით გაგრილებული, არამაღალი სიხშირის პლაზმური საჭრელი ჩირაღდნების რომელიც შექმნილია პროფესიონალური ხელით ჭრისთვის და მექანიზებული CNC აპლიკაციებისთვის.
მიმდინარე ასორტიმენტი მოიცავს ორ ძირითად პროდუქტს:
სახელმძღვანელო / ხელის ჩირაღდნები
PMX45 – 45A
PMX65 – 65A
PMX85 – 85A
PMX105 – 105A
CNC / მექანიზებული ჩირაღდნები
PMX-M45 – 45A
PMX-M65 – 65A
PMX-M85 – 85A
PMX-M105 – 105A
სერია იყენებს ჰაერს/N₂ როგორც პროცესის გაზს და მხარს უჭერს მრავალჯერადი ჭრის დენის დონეს, სახარჯო კონფიგურაციებს, საკაბელო შეკრებებს და უკანა კავშირებს.
მექანიკური და მანქანური ჩირაღდნები უნდა განიხილებოდეს როგორც ცალკეული პროდუქტის კონფიგურაცია მაშინაც კი, როდესაც ისინი იზიარებენ დაკავშირებულ სახარჯო მასალას.
INWELT PMX სერიის მოდელის შედარება
| მოდელის |
მოქმედება |
პირველადი მიმდინარე |
სამუშაო ციკლი |
გაშვების |
გაზის |
სტანდარტული ტყვია |
| PMX45 |
სახელმძღვანელო |
45A |
60% |
არა-HF |
ჰაერი / N₂ |
6 მ |
| PMX65 |
სახელმძღვანელო |
65A |
60% |
არა-HF |
ჰაერი / N₂ |
6 მ |
| PMX85 |
სახელმძღვანელო |
85A |
60% |
არა-HF |
ჰაერი / N₂ |
6 მ |
| PMX105 |
სახელმძღვანელო |
105A |
60% |
არა-HF |
ჰაერი / N₂ |
6 მ |
| PMX-M45 |
CNC / მანქანა |
45A |
60% |
არა-HF |
ჰაერი / N₂ |
6 მ |
| PMX-M65 |
CNC / მანქანა |
65A |
60% |
არა-HF |
ჰაერი / N₂ |
6 მ |
| PMX-M85 |
CNC / მანქანა |
85A |
60% |
არა-HF |
ჰაერი / N₂ |
6 მ |
| PMX-M105 |
CNC / მანქანა |
105A |
60% |
არა-HF |
ჰაერი / N₂ |
6 მ |
ზემოთ მოცემული მნიშვნელობები წარმოადგენს მიმდინარე INWELT PMX დიაპაზონის პირველადი დენის პოზიციონირებას.
უფრო მაღალი დენის ვარიანტები, როგორიცაა PMX45P ან PMX105P, უნდა განიხილებოდეს როგორც ცალკეული პროდუქტები მხოლოდ მაშინ, როდესაც მათი ტექნიკური მახასიათებლები დამოუკიდებლად შემოწმებული იქნება.
მექანიკური PMX პლაზმური საჭრელი ჩირაღდნები
ხელის PMX დიაპაზონი განკუთვნილია წარმოებისთვის, შეკეთებისთვის, შენარჩუნებისთვის და სამრეწველო ხელით პლაზმური ჭრისთვის.
ამჟამინდელი მოდელები მოიცავს:
მექანიკური ჩირაღდნები მოიცავს ხელის სახელურს, ტრიგერს და წინა ბოლო მოხმარების სისტემას, რომელიც შექმნილია ოპერატორის მიერ კონტროლირებადი ჭრისთვის.
აირჩიეთ მოდელი:
PMX45 45A მექანიკური პლაზმური საჭრელი ჩირაღდანი
PMX45 არის ყველაზე დაბალი დენის ხელის მოდელი მიმდინარე PMX სერიებში.
მიმდინარე INWELT სპეციფიკაციები მოიცავს:
45A პირველადი ნომინალური დენი
60% სამუშაო ციკლი
არა-HF რკალის დაწყება
ჰაერი / N2 პროცესის გაზი
დაახლ. გაზის წნევა 5.0 ბარი
დაახლ. გაზის ნაკადი 160 ლ/წთ
დაახლ. 60 წამიანი რეკომენდირებული ნაკადის შემდგომ
6 მ სტანდარტული ჩირაღდნის ტყვია
უკანა კონექტორის მრავალი ვარიანტი
მიმდინარე კავშირის კონფიგურაციები შეიძლება შეიცავდეს:
PMX45 შესაფერისია ზოგადი წარმოებისთვის, შეკეთებისთვის და ლითონის ჭრისთვის, როდესაც დაკავშირებულია თავსებად პლაზმურ დენის წყაროსთან.
PMX65 65A მექანიკური პლაზმური საჭრელი ჩირაღდანი
PMX65 უზრუნველყოფს დამატებით მიმდინარე სიმძლავრეს, ხოლო ინარჩუნებს იგივე არა-HF PMX პლატფორმის კონცეფციას.
მიმდინარე სპეციფიკაციები მოიცავს:
65A ნომინალური დენი
60% სამუშაო ციკლი
არა-HF დაწყება
ჰაერი / N2 პროცესის გაზი
დაახლ. გაზის წნევა 5.0 ბარი
დაახლ. 185 ლ/წთ გაზის ნაკადი
დაახლ. 60 წამიანი რეკომენდირებული ნაკადის შემდგომ
6 მ სტანდარტული ტყვია
PMX65 სახარჯო პლატფორმა მხარს უჭერს დაბალი დენის და სრული გამომავალი ჭრის კონფიგურაციას, მათ შორის 45A და 65A ჭრის რჩევებს.
ეს საშუალებას აძლევს ჩირაღდნის კონფიგურაციას რეალური მოქმედი დენის მიხედვით, ვიდრე ერთი საქშენის ზომის გამოყენება ყველა აპლიკაციისთვის.
PMX85 85A მექანიკური პლაზმური საჭრელი ჩირაღდანი
PMX85 განკუთვნილია უმაღლესი დენის პროფესიონალური ხელით პლაზმური ჭრისთვის.
მიმდინარე INWELT სპეციფიკაციები მოიცავს:
85A ნომინალური დენი
60% სამუშაო ციკლი
არა-HF რკალის დაწყება
ჰაერი / N2 პროცესის გაზი
დაახლ. გაზის წნევა 5.0 ბარი
დაახლ. გაზის ნაკადი 230 ლ/წთ
დაახლ. 80 წამიანი რეკომენდირებული ნაკადის შემდგომ
6 მ სტანდარტული ტყვია
ამჟამინდელი სახარჯო ოჯახი მოიცავს:
საქშენების შესაბამისი ტიპიური დიამეტრი დაახლოებით:
45A – Ø0,9 მმ
65A – Ø1,1 მმ
85A – Ø1.3 მმ
ყოველთვის გამოიყენეთ დამოწმებული წვერი და ფარის კომბინაცია არჩეული დენისთვის.
PMX105 105A მექანიკური პლაზმური საჭრელი ჩირაღდანი
PMX105 არის ყველაზე მაღალი მიმდინარე სტანდარტული ხელის მოდელი მიმდინარე PMX სერიებში.
ის უნდა იყოს განლაგებული, ძირითადად, როგორც 105A პროდუქტი , განცალკევებული ნებისმიერი უმაღლესი დენის PMX105P კონფიგურაციისგან.
მიმდინარე INWELT სპეციფიკაციები მოიცავს:
105A პირველადი ნომინალური დენი
60% სამუშაო ციკლი
არა-HF რკალის დაწყება
ჰაერი / N2 პროცესის გაზი
დაახლ. გაზის წნევა 5,0–5,5 ბარი
დაახლ. გაზის ნაკადი 255 ლ/წთ
დაახლ. 120 წამიანი რეკომენდირებული პოსტ-ნაკადის შემდეგ
6 მ სტანდარტული ტყვია
ამჟამინდელი პროდუქტის ოჯახი მოიცავს ჭრის სახარჯო მასალას რამდენიმე დენის დიაპაზონისთვის 105A-მდე.
Ø1,5 მმ წვერი გამოიყენება როგორც მიმდინარე 105A სრული გამომავალი ჭრის კონფიგურაცია.
არ განიხილოთ ავტომატურად 125A-სთან დაკავშირებული სახარჯო მასალები, როგორც სტანდარტული PMX105 ნიშანი.
PMX-M CNC და მექანიზებული პლაზმური საჭრელი ჩირაღდნები
PMX-M მოდელები არის გამოყოფილი მანქანა-ჩირაღდნის ვერსიები, რომლებიც შექმნილია:
ამჟამინდელი მოდელები მოიცავს:
PMX-M45
PMX-M65
PMX-M85
PMX-M105
მანქანების ჩირაღდნები იყენებენ სწორი კორპუსის კონფიგურაციას, რომელიც განკუთვნილია ფიქსირებული მონტაჟისთვის, ვიდრე ხელით მუშაობისთვის.
PMX-M45 45A CNC პლაზმური საჭრელი ჩირაღდანი
PMX-M45 არის ყველაზე დაბალი დენის მექანიზებული მოდელი მიმდინარე PMX-M დიაპაზონში.
მიმდინარე სპეციფიკაციები მოიცავს:
45A პირველადი პროდუქტის პოზიციონირება
60% სამუშაო ციკლი
არა-HF რკალის დაწყება
ჰაერი / N2 პროცესის გაზი
დაახლ. 5.0 ბარი სამუშაო წნევა
დაახლ. გაზის ნაკადი 160 ლ/წთ
დაახლ. 60 წამიანი რეკომენდირებული ნაკადის შემდგომ
6 მ სტანდარტული ტყვია
მანქანა / CNC ჩირაღდნის კონფიგურაცია
ამჟამად ხელმისაწვდომი სრული ჩირაღდნის კონფიგურაციები მოიცავს:
1/4G ინტეგრირებული / 2 მავთული
1/4G გამოყოფილი / 2-მავთული
ცენტრალური ადაპტერი / 2 მავთული
ცენტრალური ადაპტერი / კოაქსიალური კაბელი
ნებისმიერი უფრო მაღალი დენის PMX-M45P კონფიგურაცია უნდა დარჩეს ცალკე, თუ ტექნიკურად დამოწმებული არ არის.
PMX-M65 65A CNC პლაზმური საჭრელი ჩირაღდანი
PMX-M65 განკუთვნილია 65A კლასის მექანიზებული პლაზმური ჭრისთვის.
მიმდინარე INWELT სპეციფიკაციები მოიცავს:
65A ნომინალური დენი
60% სამუშაო ციკლი
არა-HF დაწყება
ჰაერი / N₂
დაახლ. გაზის წნევა 5.0 ბარი
დაახლ. 185 ლ/წთ გაზის ნაკადი
დაახლ. 60 წამიანი რეკომენდირებული ნაკადის შემდგომ
6 მ სტანდარტული ტყვია
მიმდინარე სახარჯო მასალები მოიცავს როგორც 45A, ასევე 65A მანქანათმჭრელ კონფიგურაციას.
სრული გამომავალი 65A PRO წვერი იყენებს დაახლოებით Ø1.1 მმ საქშენის ხვრელს მიმდინარე INWELT სისტემაში.
PMX-M85 85A CNC პლაზმური საჭრელი ჩირაღდანი
PMX-M85 უზრუნველყოფს უფრო მაღალ მექანიზებულ ჭრის სიმძლავრეს CNC მაგიდებისთვის და ფირფიტების ავტომატური დამუშავებისთვის.
მიმდინარე INWELT სპეციფიკაციები მოიცავს:
85A ნომინალური დენი
60% სამუშაო ციკლი
არა-HF დაწყება
ჰაერი / N₂
დაახლ. გაზის წნევა 5.0 ბარი
დაახლ. გაზის ნაკადი 230 ლ/წთ
დაახლ. 80 წამიანი რეკომენდირებული ნაკადის შემდგომ
6 მ სტანდარტული ტყვია
ამჟამინდელი მანქანების სახარჯო ოჯახი მოიცავს:
45A - დაახლოებით Ø0.9 მმ
65A - დაახლოებით Ø1.1 მმ
85A - დაახლოებით Ø1.3 მმ
ზუსტი INWELT წვერი, ფარი და დამჭერი კომპონენტის კომბინაცია უნდა დადასტურდეს თითოეული მიმდინარე დონისთვის.
PMX-M105 105A CNC პლაზმური საჭრელი ჩირაღდანი
PMX-M105 არის უმაღლესი მიმდინარე სტანდარტული CNC მოდელი მიმდინარე PMX-M დიაპაზონში.
ის ძირითადად უნდა განთავსდეს შემდეგნაირად:
PMX-M105 = 105A Non-HF CNC პლაზმური საჭრელი ჩირაღდანი
მიმდინარე სპეციფიკაციები მოიცავს:
105A პირველადი ნომინალური დენი
60% სამუშაო ციკლი
არა-HF დაწყება
ჰაერი / N₂
დაახლ. გაზის წნევა 5,0–5,5 ბარი
დაახლ. გაზის ნაკადი 255 ლ/წთ
დაახლ. 120 წამიანი რეკომენდირებული პოსტ-ნაკადის შემდეგ
6 მ სტანდარტული ტყვია
დაკავშირებული ჭრის დენის კონფიგურაციები მოიცავს:
ნებისმიერ ცალკეულ 125A PMX-M105P პროდუქტს უნდა ჰქონდეს საკუთარი პროდუქტის ერთეული და ტექნიკური გვერდი, ვიდრე შერეული იყოს სტანდარტულ PMX-M105 სპეციფიკაციაში.
მექანიკური PMX და PMX-M CNC ჩირაღდანი: რა განსხვავებაა?
მთავარი განსხვავება ისაა, თუ როგორ მუშაობს და დამონტაჟებულია ჩირაღდანი.
| გამორჩეული |
PMX მექანიკური ჩირაღდანი |
PMX-M მანქანა ჩირაღდანი |
| ოპერაცია |
ხელის |
CNC / მექანიზებული |
| ჩირაღდნის სხეული |
ოპერატორის სახელური |
მანქანის სწორი კორპუსი |
| დაიწყე კონტროლი |
ჩირაღდნის გამომწვევი |
მანქანა / CNC კონტროლი |
| მონტაჟი |
ხელის |
ჩირაღდნის დამჭერი / Z-ღერძი |
| ჭრის სიმაღლე |
ოპერატორი აკონტროლებს |
მანქანით კონტროლირებადი |
| ტიპიური მოდელები |
PMX45 / 65 / 85 / 105 |
PMX-M45 / 65 / 85 / 105 |
არ დააინსტალიროთ მექანიკური ჩირაღდანი, როგორც სპეციალური მანქანის ჩირაღდნის შემცვლელი სისტემის სრული მოთხოვნების გადამოწმების გარეშე.
როგორ ავირჩიოთ სწორი PMX მიმდინარე კლასი
სწორი დენის კლასი დამოკიდებულია პლაზმური ენერგიის წყაროზე და ჭრის მოთხოვნაზე.
PMX45 / PMX-M45
პირველადი დენი:
45A
PMX65 / PMX-M65
პირველადი დენი:
65A
PMX85 / PMX-M85
პირველადი დენი:
85A
PMX105 / PMX-M105
პირველადი დენი:
105A
უფრო მაღალი დენის ჩირაღდანი ავტომატურად არ ნიშნავს, რომ ის უნდა იქნას გამოყენებული სრული სიმძლავრით ყოველი ჭრისთვის.
საქშენი, ფარი და სხვა სახარჯო მასალები უნდა შეესაბამებოდეს არჩეულ სამუშაო დენს.
PMX სერიის ჭრის წვერის შერჩევა მიმდინარეობის მიხედვით
მიმდინარე INWELT PMX სახარჯო სისტემა მიჰყვება დენის სპეციფიკურ საქშენების მიდგომას.
ტიპიური სრული დინების ურთიერთობები მოიცავს:
| დენის ჭრის |
ტიპიური წვერის დიამეტრი |
| 45A |
Ø0,9 მმ |
| 65A |
Ø1.1 მმ |
| 85A |
Ø1.3 მმ |
| 105A |
Ø1,5 მმ |
ნაწილის ზუსტი რაოდენობა დამოკიდებულია ჩირაღდნის მოდელზე, სახელმძღვანელო/მანქანის კონფიგურაციაზე და სახარჯო ოჯახზე.
არ აირჩიოთ პლაზმური საჭრელი წვერი მხოლოდ ფიზიკური გარეგნობით.
რატომ აქვს მნიშვნელობა დენის და საქშენის შესატყვისს
საჭრელი საქშენი ავიწროებს პლაზმურ რკალს.
საქშენის დიამეტრი გავლენას ახდენს:
პლაზმური რეაქტიული ფორმა
გაზის სიჩქარე
კერფის სიგანე
მიმდინარე სიმძლავრე
მოხმარების ტემპერატურა
დაბალი დენის საქშენის გამოყენებამ ჭარბი ამპერაჟის დროს შეიძლება გამოიწვიოს:
საქშენების სწრაფი ტარება
გაფართოებული ხვრელი
არასტაბილური რკალი
უფრო ფართო კეფი
ჭრის ცუდი ხარისხი
გამოიყენეთ არჩეული დენისთვის მითითებული საქშენი.
PMX სერიის ელექტროდები
ელექტროდი გადასცემს ელექტრო ენერგიას პლაზმურ რკალში.
ამჟამინდელი PMX ოჯახი იყენებს შესაცვლელ ელექტროდებს, რომლებიც შეესაბამება შესაბამის ჩირაღდნებს და სახარჯო პლატფორმას.
შეამოწმეთ ელექტროდი:
ზედმეტად გაცვეთილ ელექტროდს შეუძლია დააჩქაროს საქშენების ცვეთა და შეამციროს რკალის გაშვების საიმედოობა.
PMX სერიის მორევის რგოლები
მორევის რგოლი აკონტროლებს პროცესის გაზის განაწილებას და ბრუნვას ელექტროდის გარშემო.
გაზის სწორი ტრიალი ხელს უწყობს პლაზმური რკალის სტაბილიზაციას და შეკუმშვას.
სხვადასხვა მიმდინარე კლასს შეიძლება დასჭირდეს მორევის რგოლის სხვადასხვა კონფიგურაცია.
არ იფიქროთ, რომ ერთი ბრუნვის რგოლი სწორია ყოველი PMX45–105 პროცესისთვის.
გამოიყენეთ დამოწმებული INWELT სახარჯო კავშირი.
Hand Shields vs. Machine Shields
ხელით და მექანიზებული პლაზმური ჭრისთვის შეიძლება საჭირო გახდეს წინა ბოლო ფარის სხვადასხვა კონფიგურაცია.
ხელის ჩირაღდნის ფარები
ტიპიური ხელის პროცესები შეიძლება შეიცავდეს:
გადაათრიეთ ჭრა
დამდგარი ჭრა
გოგინგი
მანქანა Torch Shields
მექანიზებულ პროცესებს შეიძლება დასჭირდეს:
ავტომატურად არ დააინსტალიროთ ხელის ფარი მანქანის ჩირაღდზე ან მანქანის ფარი ხელით ჩირაღდზე.
სახარჯო მასალების მოჭრა წინააღმდეგ
არჩეულ PMX კონფიგურაციებს შეუძლიათ პლაზმური გაჟონვის მხარდაჭერა, როდესაც დაყენებულია სწორი სახარჯო მასალები.
ჭრის
საჭრელი სახარჯო მასალები შექმნილია ვიწრო პლაზმური ჭავლის შესაქმნელად მასალის განცალკევებისთვის.
გოგინგი
სახარჯო მასალები ქმნის უფრო ფართო რკალს ლითონის კონტროლირებადი მოცილებისთვის.
დამახინჯების ტიპიური აპლიკაციები მოიცავს:
შედუღების მოცილება
დეფექტის მოხსნა
ზურგის აწევა
ერთობლივი მომზადება
შეკეთება და გადამუშავება
გამოიყენეთ სწორი გამწმენდი საქშენი და ფარი არჩეული დენისთვის.
არა-HF პლაზმური რკალის გაშვება
მიმდინარე INWELT PMX სერია განლაგებულია არამაღალი სიხშირის რკალის გამშვები სისტემების გარშემო.
ეს განსხვავება მნიშვნელოვანია ჩანაცვლებითი პროექტებისთვის.
არა-HF PMX ჩირაღდანი ავტომატურად არ უნდა შეცვალოს:
ჩანაცვლებამდე დაადასტურეთ:
რატომ აქვს მნიშვნელობა არა-HF-ის დაწყებას CNC სისტემებისთვის
CNC პლაზმური სისტემები შეიძლება შეიცავდეს მგრძნობიარე ელექტრონიკას, როგორიცაა:
არა-HF პლაზმური გაშვება თავიდან აიცილებს ჩვეულებრივი მაღალი სიხშირის აალების არქიტექტურას, რომელსაც იყენებენ HF-სტარტის პლაზმური სისტემები.
თუმცა, მხოლოდ არა HF ოპერაცია არ იძლევა CNC თავსებადობის გარანტიას.
სრული ენერგიის წყარო, ჩირაღდანი და კონტროლის სისტემა ჯერ კიდევ უნდა ემთხვეოდეს.
PMX სერიის პროცესის გაზის მოთხოვნები
ამჟამინდელი INWELT PMX ჩირაღდნები გამოიყენება:
ჰაერი / N₂
როგორც პროცესი-გაზის ჩამოთვლილი ვარიანტები.
დენის კატეგორიის სავარაუდო მნიშვნელობებია:
| მიმდინარე კლასის |
წნევის |
გაზის ნაკადი |
| 45A |
~ 5.0 ბარი |
~160 ლ/წთ |
| 65A |
~ 5.0 ბარი |
~185 ლ/წთ |
| 85A |
~ 5.0 ბარი |
~230 ლ/წთ |
| 105A |
~5,0–5,5 ბარი |
~255 ლ/წთ |
გამოიყენეთ სუფთა, მშრალი პროცესის გაზი პლაზმური ენერგიის წყაროს მოთხოვნების შესაბამისად.
დაბინძურებულმა ან ტენიანობით დატვირთულმა შეკუმშულმა ჰაერმა შეიძლება უარყოფითად იმოქმედოს მოხმარების სიცოცხლესა და ჭრის კონსისტენციაზე.
PMX სერიის რეკომენდებული პოსტ-ნაკადი
მიმდინარე INWELT კონფიგურაციები ჩამოთვლის სხვადასხვა რეკომენდებულ პოსტ-ნაკადის პერიოდებს ჩირაღდნის კლასის მიხედვით.
| მიმდინარე კლასის |
რეკომენდებული პოსტ-ნაკადი |
| 45A |
~ 60 წმ |
| 65A |
~ 60 წმ |
| 85A |
~ 80 წმ |
| 105A |
~ 120 წმ |
პოსტ-ნაკადი ხელს უწყობს ნარჩენი სითბოს ამოღებას ჩირაღდნიდან და სახარჯო მასალებიდან ჭრის შემდეგ.
შეძლებისდაგვარად, მიეცით საშუალება ელექტროენერგიის წყაროს დაასრულოს ნორმალური გაგრილების ციკლი.
PMX სერიის კაბელის და კონექტორის პარამეტრები
PMX დიაპაზონი მხარს უჭერს უკანა კავშირის მრავალჯერად მოწყობილობებს, კონკრეტული ჩირაღდნის მიხედვით.
ხელმისაწვდომი კონფიგურაციები შეიძლება შეიცავდეს:
1/4G ინტეგრირებული
1/4G გამოყოფილი
ცენტრალური ადაპტერი
მორგებული ადაპტერი
2 მავთულის კონტროლი
4 მავთულის კონტროლი
კოაქსიალური კაბელი
თავსებადობა არასოდეს უნდა განისაზღვროს მხოლოდ ძაფის ზომის ან კონექტორის გარეგნობის მიხედვით.
დაადასტურეთ სრული ინტერფეისი.
როგორ შევამოწმოთ PMX პლაზმური საჭრელის თავსებადობა
არ აირჩიოთ შემცვლელი ჩირაღდანი მხოლოდ იმიტომ, რომ პლაზმური საჭრელი არის ეტიკეტირებული 45A, 65A, 85A ან 105A.
დაადასტურეთ შემდეგი.
რეიტინგული გამომავალი დენი
დენის წყარო უნდა მუშაობდეს არჩეული ჩირაღდნის და სახარჯო მასალის დამოწმებულ დიაპაზონში.
Arc-Starting სისტემა
დაადასტურეთ, რომ მანქანა იყენებს თავსებად არა-HF არქიტექტურას.
Pilot-Arc Circuit
საპილოტე-რკალის დიზაინი შეიძლება განსხვავდებოდეს პლაზმურ სისტემებს შორის.
უკანა კონექტორი
შეამოწმეთ:
ძაფი
ცენტრალური ადაპტერი
დენის/გაზის ბილიკი
პილოტის კავშირი
საკონტროლო გაყვანილობა
მექანიკური და მანქანის კონფიგურაციები შეიძლება გამოიყენონ სხვადასხვა:
ტრიგერის მავთულები
დაწყების სიგნალები
CNC ინტერფეისები
პროცესის გაზი
დაადასტურეთ წნევისა და ნაკადის მოთხოვნები.
PMX CNC ჩირაღდნის დამონტაჟების მოთხოვნები
PMX-M მანქანების ჩირაღდნებისთვის, ფიზიკური სამონტაჟო ზომები გადამწყვეტია.
INWELT-მა უნდა გამოაქვეყნოს პირველი მხარის განზომილების ნახატები, სადაც ნაჩვენებია:
ეს ზომები უნდა გაიზომოს INWELT-ის წარმოების რეალური ჩირაღდნებიდან.
არ დააკოპიროთ სხვა მწარმოებლის მანქანა-ჩირაღდნის ნახატი.
PMX მანქანა ჩირაღდნის და ჩირაღდნის სიმაღლის კონტროლი
CNC პლაზმურ მაგიდებს შეუძლიათ გამოიყენონ ჩირაღდნის სიმაღლის კონტროლის სისტემები ჭრის სიმაღლის სამართავად.
სრული პლაზმური სისტემიდან გამომდინარე, სიმაღლის კონტროლი შეიძლება მოიცავდეს:
არ განაცხადოთ ომური სენსორული თავსებადობა, თუ ზუსტი არ არის:
ფარი
დამჭერი კომპონენტი
ელექტრო კავშირი
CNC ინტერფეისი
დამოწმებულია INWELT კონფიგურაციისთვის.
პირსინგის სიმაღლე ჭრის სიმაღლის წინააღმდეგ
მექანიზებული პლაზმური ჭრა ჩვეულებრივ იყენებს ჩირაღდნის სხვადასხვა სიმაღლეს პირსინგისა და ჭრის დროს.
პირსინგის სიმაღლე
ჩირაღდანი უფრო შორს რჩება ფირფიტისგან, ხოლო მდნარი მასალა გამოიდევნება რკალის შეღწევისას.
ჭრის სიმაღლე
პირსინგის შემდეგ ჩირაღდანი გადადის დაპროგრამებულ ჭრის სიმაღლეზე.
არასწორმა სიმაღლემ შეიძლება გამოიწვიოს:
გამოიყენეთ დამოწმებული პროცესის მონაცემები სრული პლაზმური სისტემიდან.
რამდენად სისქის შეიძლება PMX სერიის პლაზმური ჩირაღდნების მოჭრა?
მხოლოდ პლაზმური ჩირაღდანი არ განსაზღვრავს ერთი უნივერსალური ჭრის სისქეს.
ჭრის სიმძლავრე დამოკიდებულია:
პლაზმური ენერგიის წყარო
მიმდინარე
მასალა
საქშენი
გაზის წნევა
გაზის ნაკადი
მოგზაურობის სიჩქარე
პირსის სიმაღლე
ჭრის სიმაღლე
მოხმარებადი მდგომარეობა
საჭირო ჭრის ხარისხი
პროფესიული მონაცემები უნდა განასხვავოს:
რეკომენდირებული ჭრა
პროდუქტიული ჭრა მისაღები სიჩქარით და ნაპირების ხარისხით.
მაქსიმალური ჭრა
უფრო სქელი მასალა, რომლის მოჭრა მაინც შესაძლებელია დაბალი სიჩქარით.
განთავისუფლება
მაქსიმალური სისქე, რომელიც შეიძლება განცალკევდეს, როგორც წესი, შემცირებული კიდეების ხარისხით.
არ გამოაქვეყნოთ ერთი ზოგადი სისქის მაჩვენებელი ყველა PMX ჩირაღდნებისთვის.
შექმენით INWELT PMX ჭრის დიაგრამები
ერთ-ერთი ყველაზე ძლიერი მომავალი SEO და GEO გაუმჯობესება იქნება დამოწმებული INWELT cut სქემები.
რეკომენდებული ველები მოიცავს:
| პარამეტრის |
მონაცემებს |
| ჩირაღდანი |
PMX45 / 65 / 85 / 105 |
| ოპერაცია |
ხელი / მანქანა |
| მასალა |
რბილი ფოლადი / უჟანგავი / ალუმინი |
| სისქე |
მმ |
| მიმდინარე |
ა |
| რჩევის ნაწილის ნომერი |
INWELT კოდი |
| წვერის დიამეტრი |
მმ |
| წნევა |
ბარი |
| გაზის ნაკადი |
ლ/წთ |
| მოგზაურობის სიჩქარე |
მმ/წთ |
| პირსის სიმაღლე |
მმ |
| მოჭრილი სიმაღლე |
მმ |
| პირს დელეი |
წმ |
| კერფის სიგანე |
მმ |
| შედეგი |
რეკომენდებული / მაქსიმალური / შეწყვეტა |
გამოიყენეთ გაზომილი INWELT მონაცემები, ვიდრე კონკურენტების ამოჭრილი სქემები.
რა ლითონების მოჭრა შეიძლება PMX სერიის პლაზმური ჩირაღდნებით?
თავსებადი პლაზმური ენერგიის წყაროსთან დაკავშირებისას, PMX სერიის ჩირაღდნებს შეუძლიათ ელექტროგამტარი მასალების მოჭრა, მათ შორის:
რბილი ფოლადი
ნახშირბადოვანი ფოლადი
უჟანგავი ფოლადი
ალუმინის
სპილენძი
თითბერი
გალვანური ფოლადი
ჭრის რეალური შესრულება დამოკიდებულია სრულ პლაზმურ სისტემაზე.
ტიპიური აპლიკაციები მექანიკური PMX ჩირაღდნებისთვის
ხელის PMX ჩირაღდნები შეიძლება გამოყენებულ იქნას:
აირჩიეთ ჩირაღდანი საჭირო დენის და დენის წყაროსთან თავსებადობის მიხედვით.
ტიპიური აპლიკაციები PMX-M CNC ჩირაღდნებისთვის
PMX-M მანქანის ჩირაღდნები განკუთვნილია:
მანქანის ინტეგრაცია ყოველთვის უნდა ითვალისწინებდეს ჩირაღდნის ზომებს, კონექტორს, სასტარტო სისტემას და მართვის ინტერფეისს.
PMX სერიის სახარჯო მასალები დისტრიბუტორებისთვის
PMX ოჯახი განსაკუთრებით შესაფერისია შემდგომი პროგრამებისთვის, რადგან ერთი პროდუქტის ოჯახი მოიცავს როგორც სრულ ჩირაღდნებს, ასევე განმეორებით შემცვლელ ნაწილებს.
პროფესიონალური დისტრიბუტორის ასორტიმენტი შეიძლება შეიცავდეს:
სრული სახელმძღვანელო PMX ჩირაღდნები
სრული PMX-M მანქანის ჩირაღდნები
45A ჭრის რჩევები
65A ჭრის რჩევები
85A ჭრის რჩევები
105A ჭრის რჩევები
ელექტროდები
მორევის რგოლები
ფარები
კომპონენტების შეკავება
ჩირაღდნის თავები
საკაბელო შეკრებები
ცენტრალური გადამყვანები
სახარჯო მასალების დამუშავება
ზუსტი ნაწილის ნომრის შედგენა ხელს უწყობს შეკვეთის შეცდომების შემცირებას.
მექანიკური და მანქანური სახარჯო მასალები უნდა იყოს მკაფიოდ განცალკევებული
ზოგიერთ PMX ხელის და მანქანის კონფიგურაციას შეუძლია არჩეული შიდა სახარჯო მასალების გაზიარება.
თუმცა, სრული წინა სისტემა ავტომატურად არ უნდა განიხილებოდეს, როგორც იდენტური.
ნათლად განასხვავებენ:
ეს განსაკუთრებით მნიშვნელოვანია 45A, 65A, 85A და 105A პროდუქტის გვერდებზე.
PMX სერიის მოვლა
შეამოწმეთ ელექტროდი
შეცვალეთ ელექტროდები, სანამ ზედმეტი ეროზია გავლენას მოახდენს რკალის დაწყებამდე.
შეამოწმეთ ჭრის წვერი
შეამოწმეთ:
გაფართოებული გახსნა
ოვალური ხვრელი
სითბოს დაზიანება
დამწვრობის დაზიანება
შეამოწმეთ Swirl Ring
შეცვალეთ დაბზარული ან დაზიანებული გაზის გამანაწილებელი კომპონენტები.
შეამოწმეთ ფარი
შეამოწმეთ:
დაზიანება
ბლოკირება
არასწორი ინსტალაცია
შეამოწმეთ O-Rings
შეცვალეთ გამაგრებული ან დაზიანებული ლუქები.
შეამოწმეთ ჩირაღდნის ტყვია
შეამოწმეთ:
აბრაზია
სითბოს დაზიანება
მჭიდრო მოსახვევები
ფხვიერი ფიტინგები
PMX პლაზმური ჭრის საერთო პრობლემები
რთული რკალის დაწყება
შეამოწმეთ:
გადაჭარბებული წვეთი
შეამოწმეთ:
მოგზაურობის სიჩქარე
მიმდინარე
ჭრის სიმაღლე
მოხმარებადი მდგომარეობა
გაზის ნაკადი
გადაჭარბებული ბეველი
შეამოწმეთ:
მოკლე მოხმარების სიცოცხლე
შესაძლო მიზეზები მოიცავს:
არათანმიმდევრული CNC ჭრის ზომები
შეამოწმეთ:
OEM PMX სერიის პლაზმური ჩირაღდანი წარმოება INWELT-ის მიერ
INWELT აწვდის PMX სერიის პლაზმური საჭრელ ჩირაღდნებს და სახარჯო მასალებს პროფესიონალ B2B კლიენტებს, მათ შორის:
პლაზმური ენერგიის წყაროს მწარმოებლები
CNC პლაზმური მანქანების მწარმოებლები
შედუღების და ჭრის მოწყობილობების ბრენდები
CNC სისტემის ინტეგრატორები
იმპორტიორები
დისტრიბუტორები
საბითუმო მოვაჭრეები
სამრეწველო მომწოდებლები
შემდგომი მარკეტინგის სახარჯო ბრენდები
OEM და ODM კონფიგურაციები შეიძლება განვითარდეს სამიზნე პლაზმური სისტემის მიხედვით.
OEM და Private-Label ოფციები
მორგება შეიძლება შეიცავდეს:
OEM პროექტებისთვის, მიაწოდეთ პლაზმური ენერგიის წყაროს მოდელი, გამომავალი დენი, საწყისი სისტემა, კონექტორი, კონტროლის ინტერფეისი და სავარაუდო შესყიდვის რაოდენობა.
რატომ უნდა მიიღოთ PMX სერიის პლაზმური ჩირაღდნები INWELT-დან?
INWELT PMX სერია აერთიანებს ოთხ მიმდინარე კლასს როგორც ხელის, ასევე CNC მანქანა-ჩირაღდნის კონფიგურაციებთან.
მიმდინარე კატეგორიაში შედის:
PMX45
PMX65
PMX85
PMX105
PMX-M45
PMX-M65
PMX-M85
PMX-M105
45A–105A პირველადი დენის კლასები
არა-HF დაწყება
საჰაერო / N₂ ოპერაცია
6 მ სტანდარტული ჩირაღდნის მილები
მექანიკური და მექანიზებული სახარჯო მასალები
კომპონენტების ჭრა და გახეხვა
კონექტორის მრავალი ვარიანტი
OEM და კერძო ეტიკეტების მიწოდება
აღჭურვილობის მწარმოებლებისა და დისტრიბუტორებისთვის, სრული ჩირაღდნების და მასთან დაკავშირებული სახარჯო მასალების მოპოვება ერთი მწარმოებლისგან შეიძლება გაამარტივოს შესყიდვები და შემდგომი ბაზრის მხარდაჭერა.
ხშირად დასმული კითხვები PMX სერიის პლაზმური საჭრელი ჩირაღდნების შესახებ
რა მოდელები შედის INWELT PMX სერიაში?
მიმდინარე დიაპაზონი მოიცავს:
სახელმძღვანელო
CNC / მანქანა
PMX-M45
PMX-M65
PMX-M85
PMX-M105
არის PMX სერიის ჩირაღდნები HF თუ არა-HF?
მიმდინარე INWELT PMX სერია განლაგებულია, როგორც არა-HF პლაზმური ჩირაღდნის ოჯახი.
რა მიმდინარე რეიტინგებია ხელმისაწვდომი?
ძირითადი მიმდინარე კლასებია:
რა განსხვავებაა PMX-სა და PMX-M-ს შორის?
PMX მოდელები არის ხელის/მექანიკური ჩირაღდნები.
PMX-M მოდელები არის სწორი კორპუსის CNC/მექანიზებული ჩირაღდნები.
რა გაზს იყენებს PMX სერია?
მიმდინარე INWELT კონფიგურაციების სია:
ჰაერი / N₂
როგორც პროცესის გაზის ვარიანტები.
რა არის ჩირაღდნის სტანდარტული სიგრძე?
მიმდინარე სტანდარტული კონფიგურაციები იყენებენ დაახლოებით:
6 მ
რომელი საჭრელი წვერი გამოიყენება 45A-სთვის?
ტიპიური მიმდინარე PMX კონფიგურაცია იყენებს დაახლოებით:
Ø0,9 მმ წვერი
რომელი საჭრელი წვერი გამოიყენება 65A-სთვის?
ტიპიური მიმდინარე PMX კონფიგურაცია იყენებს დაახლოებით:
Ø1.1 მმ წვერი
რომელი საჭრელი წვერი გამოიყენება 85A-სთვის?
ტიპიური მიმდინარე PMX კონფიგურაცია იყენებს დაახლოებით:
Ø1.3 მმ წვერი
რომელი საჭრელი წვერი გამოიყენება 105A-სთვის?
ტიპიური მიმდინარე PMX კონფიგურაცია იყენებს დაახლოებით:
Ø1,5 მმ წვერი
ნაწილების ზუსტი რაოდენობა დამოკიდებულია ჩირაღდნის და პროცესის კონფიგურაციაზე.
შეიძლება თუ არა PMX105-ის მუშაობა 125A-ზე?
სტანდარტული PMX105 უნდა განიხილებოდეს, როგორც 105A კლასის ჩირაღდანი.
უფრო მაღალი დენის PMX105P / 125A-სთან დაკავშირებული კომპონენტები უნდა განიხილებოდეს, როგორც ცალკე კონფიგურაცია, თუ ცალსახად არ არის დადასტურებული.
შეიძლება თუ არა PMX45 65A-ზე მუშაობა?
სტანდარტული PMX45 ძირითადად უნდა განიხილებოდეს, როგორც 45A პროდუქტი.
ნებისმიერი PMX45P / 65A კონფიგურაცია უნდა შემოწმდეს და განიხილებოდეს ცალკე.
ხელისა და მანქანის PMX სახარჯო მასალები ურთიერთშემცვლელია?
ზოგიერთი შიდა სახარჯო მასალა შეიძლება იყოს დაკავშირებული, მაგრამ ხელის ფარები, მანქანის ფარები და პროცესის სპეციფიკური წინა ნაწილის კომპონენტები შეიძლება განსხვავდებოდეს.
ყოველთვის დაადასტურეთ სახარჯო მასალის სრული დასტა.
შეიძლება თუ არა PMX ჩირაღდნების გამოყენება ნებისმიერ პლაზმურ საჭრელზე იგივე ამპერაჟით?
არა.
დაწყების სისტემა, პილოტი-რკალის წრე, კონექტორი, საკონტროლო გაყვანილობა და გაზის მოთხოვნები ასევე უნდა ემთხვეოდეს.
შეუძლია თუ არა PMX სერიის ჩირაღდნები უჟანგავი ფოლადის მოჭრას?
დიახ, როდესაც გამოიყენება თავსებადი პლაზმური ენერგიის წყაროსთან და შესაბამისი პროცესის პარამეტრებთან ერთად.
შეუძლია თუ არა PMX სერიის ჩირაღდნები ალუმინის მოჭრას?
დიახ.
ალუმინი ელექტროგამტარია და შეიძლება პლაზმაში მოჭრა შესაბამისი პლაზმური სისტემით.
რამდენად სისქის შეიძლება მოჭრა PMX ჩირაღდანი?
არ არსებობს უნივერსალური ჩირაღდნის სისქე.
ჭრის სიმძლავრე დამოკიდებულია სრულ პლაზმურ სისტემაზე, მასალაზე, ოპერაციულ დენზე და პროცესის პარამეტრებზე.
გთავაზობთ INWELT OEM PMX პლაზმურ ჩირაღდნებს?
დიახ.
OEM/ODM, კერძო ეტიკეტის, კონექტორის, კაბელის, საკონტროლო ინტერფეისის და სახარჯო ნაკრების კონფიგურაციები ხელმისაწვდომია კვალიფიციური B2B მომხმარებლებისთვის.
მოითხოვეთ შეთავაზება INWELT PMX სერიის პლაზმური საჭრელი ჩირაღდნებისთვის
პროდუქტის უფრო სწრაფი შერჩევისა და თავსებადობის დადასტურებისთვის, მიუთითეთ:
პლაზმური ენერგიის წყაროს მწარმოებელი
მანქანის მოდელი
რეიტინგული გამომავალი დენი
ჩირაღდნის არსებული მოდელი
მექანიკური ან CNC აპლიკაცია
საწყისი სისტემის ტიპი
მთავარი დამაკავშირებელი ფოტო
საკონტროლო კონექტორის ფოტო
კაბელის საჭირო სიგრძე
ჭრის ან გახეხვის მოთხოვნა
საჭირო სახარჯო მასალები
სავარაუდო შესყიდვის რაოდენობა
INWELT ან კერძო ეტიკეტის ბრენდინგი
შემდეგ INWELT-ს შეუძლია რეკომენდაცია გაუწიოს შესაბამის PMX ან PMX-M ჩირაღდანს, კაბელს, კონექტორს და სახარჯო კონფიგურაციას თქვენი პლაზმური ჭრის სისტემისთვის.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių