TIG welding, sive Tungsten Inert Gas welding, clarus est eius subtilitate et facultate ad mundum, generosum in variis metallis conflans, inclusum chalybem immaculatum, aluminium, et titanium. Saepe tamen inter welders, praesertim incipientes, una quaestio oritur: Potesne TIG coadunare sine gas? In hoc comprehensivo duce, partes gasi protegendi in TIG glutino explorabimus, utrum sine eo coire TIG possit, modos optimos, et optimos usus ad consequi professionales effectus. Articulus hic optimized pro SEO, praestantes perceptiones pro welders, hobbyistis et professionalibus ad altiorem intelligentiam TIG glutino spectantes.
Quid est TIG Welding?
TIG glutino, etiam Gas Tungsten Arc Welding notum ( GTAW ), est processus glutinosus qui tungsten non-consumabile utitur ad pugillum producendum. Formae arcus electrici inter electrodem et workpiece generans calorem intensum ad conflandum metallum. Virga fillia saepe materiam lupae piscinae addere solebat, articulum validum creans. Definitio notae TIG glutino est usus gasi protegentis iners, argonis vel helii typici, ad conservandum aream pugillarem ab contagione atmosphaerica.
Cur Gas protectivum Maximus in TIG Welding?
Gas protegens ludit in discrimine partes TIG pluribus de causis glutino:
Weld Pool protegit : Gas iners stagnum scutellas fusiles ex oxygenio, nitrogen, et aliis vaporibus atmosphaericis, qui defectiones possunt causare sicut porositas, oxidatio, vel weldis debilis.
Arcum stabilit : Gas arcum stabilem efficit, qui moderatio et praecisio in glutino melioris.
Damnum Electrode prohibet : Gas electrodam tungsten protegit ab oxidatione, vitae spatium extendens.
Communia gasorum protegendorum includit:
Argon : Popularis electio ob mobilitatem et parabilem.
Helium : Pro crassioribus materiis vel cum profundiore acumine opus est.
Argon-Helium Mix : beneficia utriusque vapores ad specifica applicationes componit.
Posito discrimine gasi protegendi, potestne TIG conglutinare sine ea? Intendere altius lets.
Potesne TIG CONFERRE Sine Gas?
Brevis responsio non est, traditio TIG glutino efficaciter praestari non potest sine gasis protegentibus. Absentia gasi protegendi piscinam atmosphaericam vaporibus conglutinatam patefaceret, ducens ad qualitatem pauperem, contaminationem, et damnum potentiale ad electrode tungsten. Sunt autem nuances et alternative considerare.
Cur TIG Welding Sine Gas provocatio est
Cum tu TIG conglutines sine tegmine gas;
Oxidatio occurrit : Oxygen in aere reagit cum metallo conflato, oxidatio causando et debili welds.
Porositas formae : Nitrogenium et aliae vapores in caeno piscinae capi possunt, porosos, fragiles weldis creantes.
Electrodum wolframii Degradat : Sine tegumento gasi, tungsten electrode aeri exponitur, ducens ad celeris lapsum vel contagium.
Arcus instabilitas : Carentia gasi arcum destat, difficilem ad imperium tuendum et ad mundum welds producendum.
Hae quaestiones TIG impossibilia glutino efficiunt ad applicationes professionales vel praecipuos qualitates. Sed sunt missiones et methodi alternativae in quibus welders explorarent gasless glutinosum vel adaptationes.
Alternativa ad Traditional TIG Welding Sine Gas
Dum TIG glutino sine gasi usu normae non est, modo sunt modi vel technicae conglutinatio quae considerari potest si gas protegens perpendat vel impractical. Infra has optiones exploramus:
1. Flux-Core TIG Welding
Nonnulli welders experimentum cum ebullitribus fluvialibus fusilibus ad imitandum munus gasi protegendi. Hae virgae fluxum emittunt, qui claustrum tutelae circa piscinam pugillarem creat, expositionem ad vapores atmosphaerios reducendo. Sed haec methodus vera TIG glutino non est et limitationes habet:
Inferior praecisio : Flux scoriam inducit, quae tersus requirit et aestheticam pactionem afficere potest.
Applicationes limitata : Hic accessus minus efficax est ad materias tenues vel ad metalla sicut aluminium.
Non Industry-Standard : Flux-core TIG in uncinis professionalibus raro adhibetur ob eventus repugnantes.
2. Stick welding (SMAW) ut alterna
Si gas protegens perpendat, Arcum Welding Metallum Stick (SMAW) esset alternatio viabilis. Lignum glutino utitur electrode fluxum iactantem, quae suum protegendo praebet, necessitatem gasi externo eliminato. Cum glutino lignum minus accuratum est quam TIG , est optio practica ad opus velit vel campum ubi cylindri gasi gravia sunt.
Pros of Stick welding :
Cons :
Minus accurata quam TIG .
Spica magis et scoria producit.
Non apta materiarum tenuium vel metallorum non-ferrorum.
3. MIG Welding with Flux-Cored Wire
MIG alterum gasleum glutinosum (FCAW) est aliud alternativum. Filum fluxum coredium suum gasum calefactum protegens generat, stagnum pugillo muniens. Hoc modo velocior TIG glutino caret praecisione ac puritate TIG .
Quando eligere MIG cum Filo Flux-Cored :
4. Scratch-Start TIG Sine Gas (non commendatur)
Nonnulli welders crudum TIG glutinum tentant sine gas in subitis condicionibus. Hoc involvit electrode percutiendo contra workpiece ut arcum inchoaret, sed sine gasis protegens, eventus typice pauperes sunt. Haec methodus non commendatur quicquam praeter tempus reparationes ob magnum periculum contaminationis et infirmi weldis.
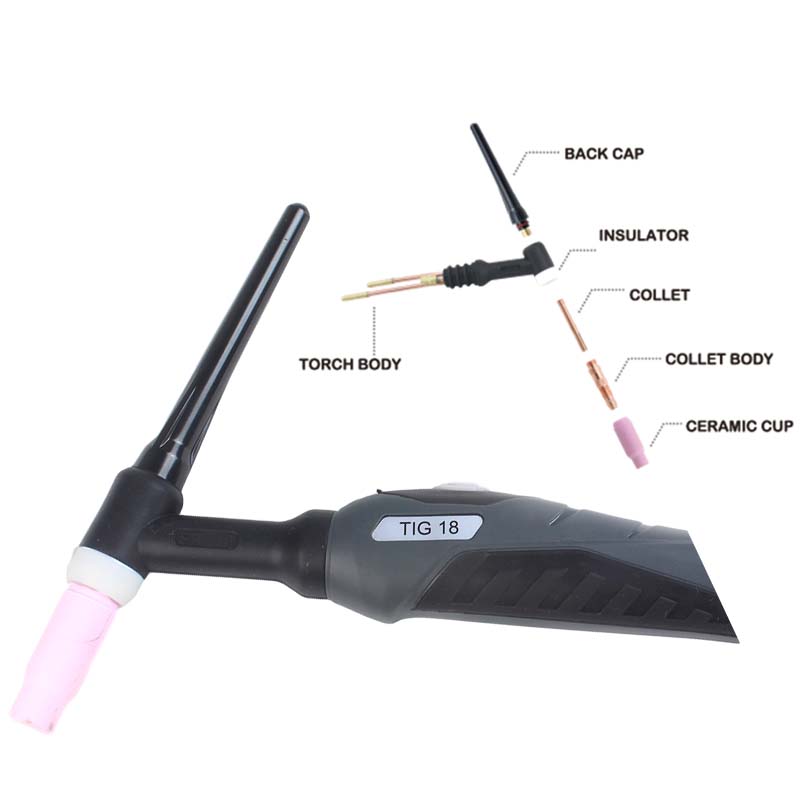
Potesne mutare a Machina glutinationis TIG condo Sine Gas?
Modificare a TIG welder ad operandum sine gas, practica vel opportuna non est. TIG welders designantur ad protegendum gas, et praeteriens haec factura significantes mutationes ad apparatum requireret. Loco modificare TIG welder, considera collocare in multi- cessu welder quod TIG , MIG , et baculum glutino considera. Hae machinae flexibilitatem praebent et modos gasless (exempli gratia flux-cored MIG vel baculum) flectere possunt, cum opus fuerit.
Optima Exercitia pro TIG Welding with Gas
Cum TIG glutino sine gas non est optio viabilis pro qualitate welds, hic sunt quaedam optimae consuetudines ut meliores proventus efficiant cum gas protegendo utantur:
1. Elige ius Gas protectivum
Argon : Specimen plurimis metallis, ferro, ferro, intemerata, et alumine.
Helium : Usus ad materias crassiores vel cum profundiori acumine exigitur.
Argon-Helium Mix : Apta applicationibus specialibus, ut crassum aluminium glutino.
2. Optimize Gas flow Rate
Profluvium gasi constitue rate ad 15-20 pedes cubicorum per hora (CFH) pro pluribus applicationibus.
Accommodare secundum materiae crassitudinem et ambitus glutino (exempli gratia, incrementa fluunt leviter in ventosas conditiones).
Lente gasi utere ad meliorem gas coverage et turbulentam minuendam.
3. Esse proprium Equipment
Reprehendo pro gas libero in exercituum et hospites ut consistent fluxus.
Emundare tungsten regulariter electrode ne contagione.
Recto tungsten genere utere (exempli gratia thoriated, cerati, vel lanthanati) pro materia tua.
4. Weld in dispensata Opera
Fuge glutino ventosas vel condiciones velit, nisi habeas proprias protegendo (eg, windbreaks).
Invigilare est munda et sine rubigine, oleo, vel obstantia ne contagione.
5. Practice Propria ars
Arcum longitudinis brevem ponere ad melius imperium et coverage gas.
Utere constanti cursu peregrinationem ne aestuans aut stagnum subactus condat.
Exercere pascens fills virgulam blande ad consequi etiam welds.
Communia TIG Errores glutino ut fuge
Etiam iaculis felis, TIG glutino provocare potest. Hic sunt quaedam errata communia et quomodo ea evitanda;
Recta Gas Flow : Nimis parum gas ducit ad insufficiens protegendo, dum nimium excrementa gas et turbulentiam causat. Utere metro fluent ad rectam rate.
Sordidum Workpiece : Semper metallum cum penicillo filum purgandum vel ante glutino solvendo.
Nefas Electrodum wolframii : Elige aptam genus et magnitudinem electrode pro materia et vena tua (AC vel DC).
Pauper Arcus Imperium : Practice manum stabilis servans et arcus constantis longitudinis.
Insufficiens VENTILATIO : Subsequens propriam VENTILATIONIS evitandam fumos nocivos ex protegendo gas vel conflatilem attrahendo.
FAQs De TIG Welding Sine Gas
1. Possumne uti a TIG welder ut baculo welder ad vitandum gas?
Ita quidam multi-processus welders utrumque TIG et lignum glutinum sustinent. Si gas inaccessibile est, glutino modo inhaerere potes, qui gas externum non requirit.
2. Utrum glutino fluxu cored TIG sit bonum oppositum?
Flux-cored TIG glutino late usus non est, nec eventus inferiores traditis TIG cum gasis protegentibus comparat. Melius est uti baculo vel fluxu cored MIG glutino ad usus gasless.
3. Quid si TIG condo sine gas?
Sine gasis protegentibus, stagnum spurcum vaporibus atmosphaericis patebit, ad oxidationem, porositatem, et ad weldos debiles. Electrode tungsten etiam contaminari vel laedi potest.
4. Possumne ego TIG foris conglutinare sine gas?
TIG extrinsecus glutino sine gas non commendatur ob qualitatem pauperis pugillarem. Si foris pactionem esse debes, considera glutino vel fluxu corido MIG glutino baculo.
5. Quomodo eligo gasum tegimen pro TIG glutino dextro?
Argon maxime versatile et late protegens gas utitur. Utere belio ad materias crassiores vel cum profundiore acumine opus est. Consule manualem vel welder tuum professionalem glutinum pro certis commendationibus.
conclusio
TIG glutino sine gas non est practicus vel commendatus aditus ad qualitatem obtinendam welds. Gas scutum essentiale est piscinam pugillo tueri, arcum stabilire, et longitudinis tungsten electrode curare. Cum alternatio sicut baculum glutino vel fluxum MIG glutino in missionibus gasless adhiberi potest, subtilitas et munditia TIG glutino non aequant. Ad optimos eventus, colloca in certa TIG welder, opportuno gas protegendo utere, et optimas consuetudines sequi, ut hanc technicam machinationem versatilem vincas.
Sive inceptor es sive peritus weder es, munus protegendi gas in TIG cognoscens glutino pendet victoriae. Si glutino TIG artes tuas emendare cupis, cogita exercendo cum diversis materiis, experimentum in rates evolutionis gasi, et in apparatu qualitate collocando. Pro pluribus apicibus glutino, tutorials, et commendationibus productis, mane modulatum ad nostrum blog!
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







