TIG заваривање, или заваривање волфрамом инертним гасом, познато је по својој прецизности и способности да произведе чисте, висококвалитетне шавове на различитим металима, укључујући нерђајући челик, алуминијум и титанијум. Међутим, међу заваривачима, посебно почетницима, често се поставља једно питање: Можете ли TIG заварити без гаса? У овом свеобухватном водичу ћемо истражити улогу заштитног гаса у TIG заваривању, да ли је могуће TIG заварити без њега, алтернативне методе и најбоље праксе за постизање професионалних резултата. Овај чланак је оптимизован за СЕО, пружајући вредне увиде за завариваче, хобисте и професионалце који желе да продубе своје разумевање TIG заваривања.
Шта је TIG заваривање?
TIG заваривање, такође познато као гасно заваривање волфрамовим луком ( GTAW ), је процес заваривања који користи волфрамову електроду која се не троши за производњу шава. Електрични лук се формира између електроде и радног предмета, стварајући интензивну топлоту за топљење метала. Шипка за пуњење се често користи за додавање материјала у заварени базен, стварајући јак спој. Дефинишућа карактеристика TIG заваривања је употреба инертног заштитног гаса, обично аргона или хелијума, за заштиту подручја завара од атмосферске контаминације.
Зашто је Zaštitni gas важан у TIG заваривању?
Заштитни гас игра кључну улогу у TIG заваривање из неколико разлога:
Штити заварени базен : Инертни гас штити растопљени заварени базен од кисеоника, азота и других атмосферских гасова који могу изазвати дефекте као што су порозност, оксидација или слаби завари.
Стабилизује лук : Гас обезбеђује стабилан лук, што побољшава контролу и прецизност током заваривања.
Спречава оштећење електроде : Гас штити волфрамову електроду од оксидације, продужавајући јој животни век.
Уобичајени заштитни гасови укључују:
Аргон : Најпопуларнији избор због своје свестраности и приступачности.
Хелијум : Користи се за дебље материјале или када је потребно дубље продирање.
Аргон-хелијум Мешавина : Комбинује предности оба гаса за специфичне примене.
С обзиром на критичну улогу заштитног гаса, да ли је могуће TIG заварити без њега? Хајде да заронимо дубље.
Можете ли TIG заварити без гаса?
Кратак одговор је не, традиционално TIG заваривање не може бити ефикасно изведено без заштитног гаса. Одсуство заштитног гаса би изложило базен за заваривање атмосферским гасовима, што би довело до лошег квалитета завара, контаминације и потенцијалног оштећења волфрамове електроде. Међутим, постоје нијансе и алтернативни приступи које треба размотрити.
Зашто је TIG Заваривање без гаса изазов
Када TIG заварите без заштитног гаса:
Долази до оксидације : Кисеоник у ваздуху реагује са растопљеним металом, изазивајући оксидацију и слабе заварене спојеве.
Облици порозности : Азот и други гасови могу да се заробе у завареном базену, стварајући порозне, ломљиве заварене спојеве.
Volframova elektroda Деградира : Без заштитног гаса, волфрамова електрода је изложена ваздуху, што доводи до брзог хабања или контаминације.
Нестабилност лука : Недостатак гаса дестабилизује лук, што отежава одржавање контроле и производњу чистих завара.
Ови проблеми чине заваривање без гаса TIG непрактичним за професионалне или висококвалитетне апликације. Међутим, постоје сценарији и алтернативне методе у којима заваривачи могу истражити заваривање без гаса или адаптације.
Алтернативе традиционалном TIG заваривању без гаса
Иако TIG заваривање без гаса није стандардна пракса, постоје алтернативне методе или технике заваривања које се могу размотрити ако заштитни гас није доступан или непрактичан. У наставку истражујемо ове опције:
1. Флук-Цоре TIG Заваривање
Неки заваривачи експериментишу са шипкама за пуњење обложеним флуксом како би опонашали улогу заштитног гаса. Ове шипке ослобађају флукс који ствара заштитну баријеру око завареног базена, смањујући изложеност атмосферским гасовима. Међутим, овај метод није тачно TIG заваривање и има ограничења:
Нижа прецизност : Флукс уводи шљаку, која захтева чишћење и може утицати на естетику завара.
Ограничене примене : Овај приступ је мање ефикасан за танке материјале или метале као што је алуминијум.
Није индустријски стандард : Флук-цоре TIG се ретко користи у професионалним окружењима због недоследних резултата.
2. Заваривање штапом (СМАВ) као алтернатива
Ако заштитни гас није доступан, електролучно заваривање (СМАВ) може бити одржива алтернатива. Заваривање штапом користи електроду обложену флуксом која обезбеђује сопствену заштиту, елиминишући потребу за спољним гасом. Док је заваривање штапом мање прецизно од TIG , то је практична опција за рад на отвореном или на терену где су боце за гас гломазне.
Предности заваривања штапом :
Против :
3. MIG Заваривање са пуњеном жицом
MIG заваривање са пуњеном жицом (ФЦАВ) је још једна алтернатива без гаса. Жица са пуњеном језгром ствара сопствени заштитни гас када се загрева, штитећи базен за заваривање. Док је овај метод бржи од TIG заваривање , недостаје му прецизност и чиста завршна обрада као TIG .
Када одабрати MIG са жицом са пуњеном жицом :
4. Сцратцх-Старт TIG без гаса (не препоручује се)
Неки заваривачи покушавају да започну TIG заваривање без гаса у хитним ситуацијама. Ово укључује ударање волфрамове електроде о радни предмет да би се покренуо лук, али без заштитног гаса резултати су обично лоши. Ова метода се не препоручује ни за шта осим привремених поправки због високог ризика од контаминације и слабих завара.
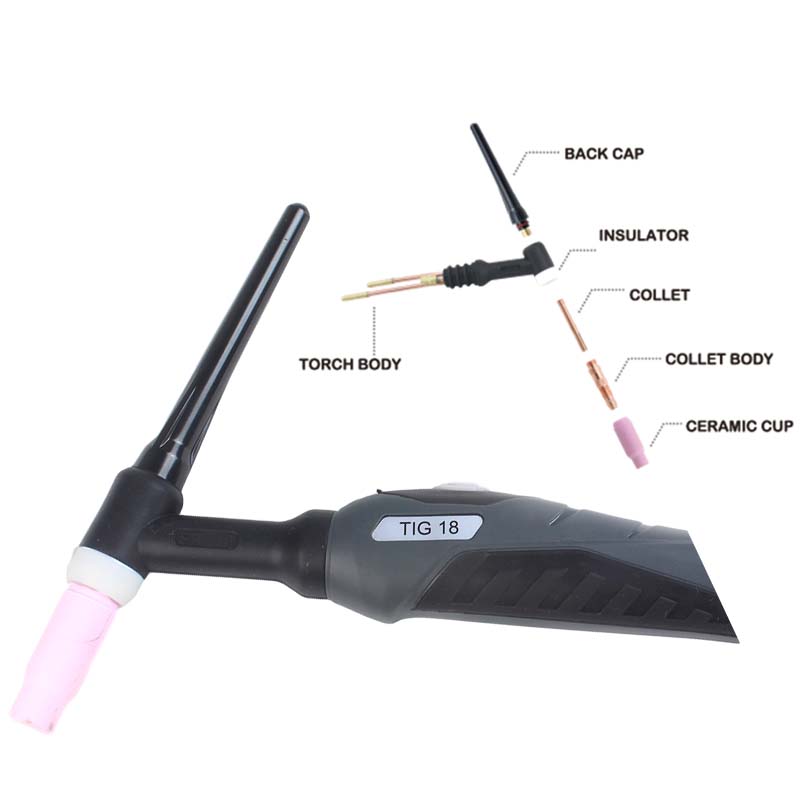
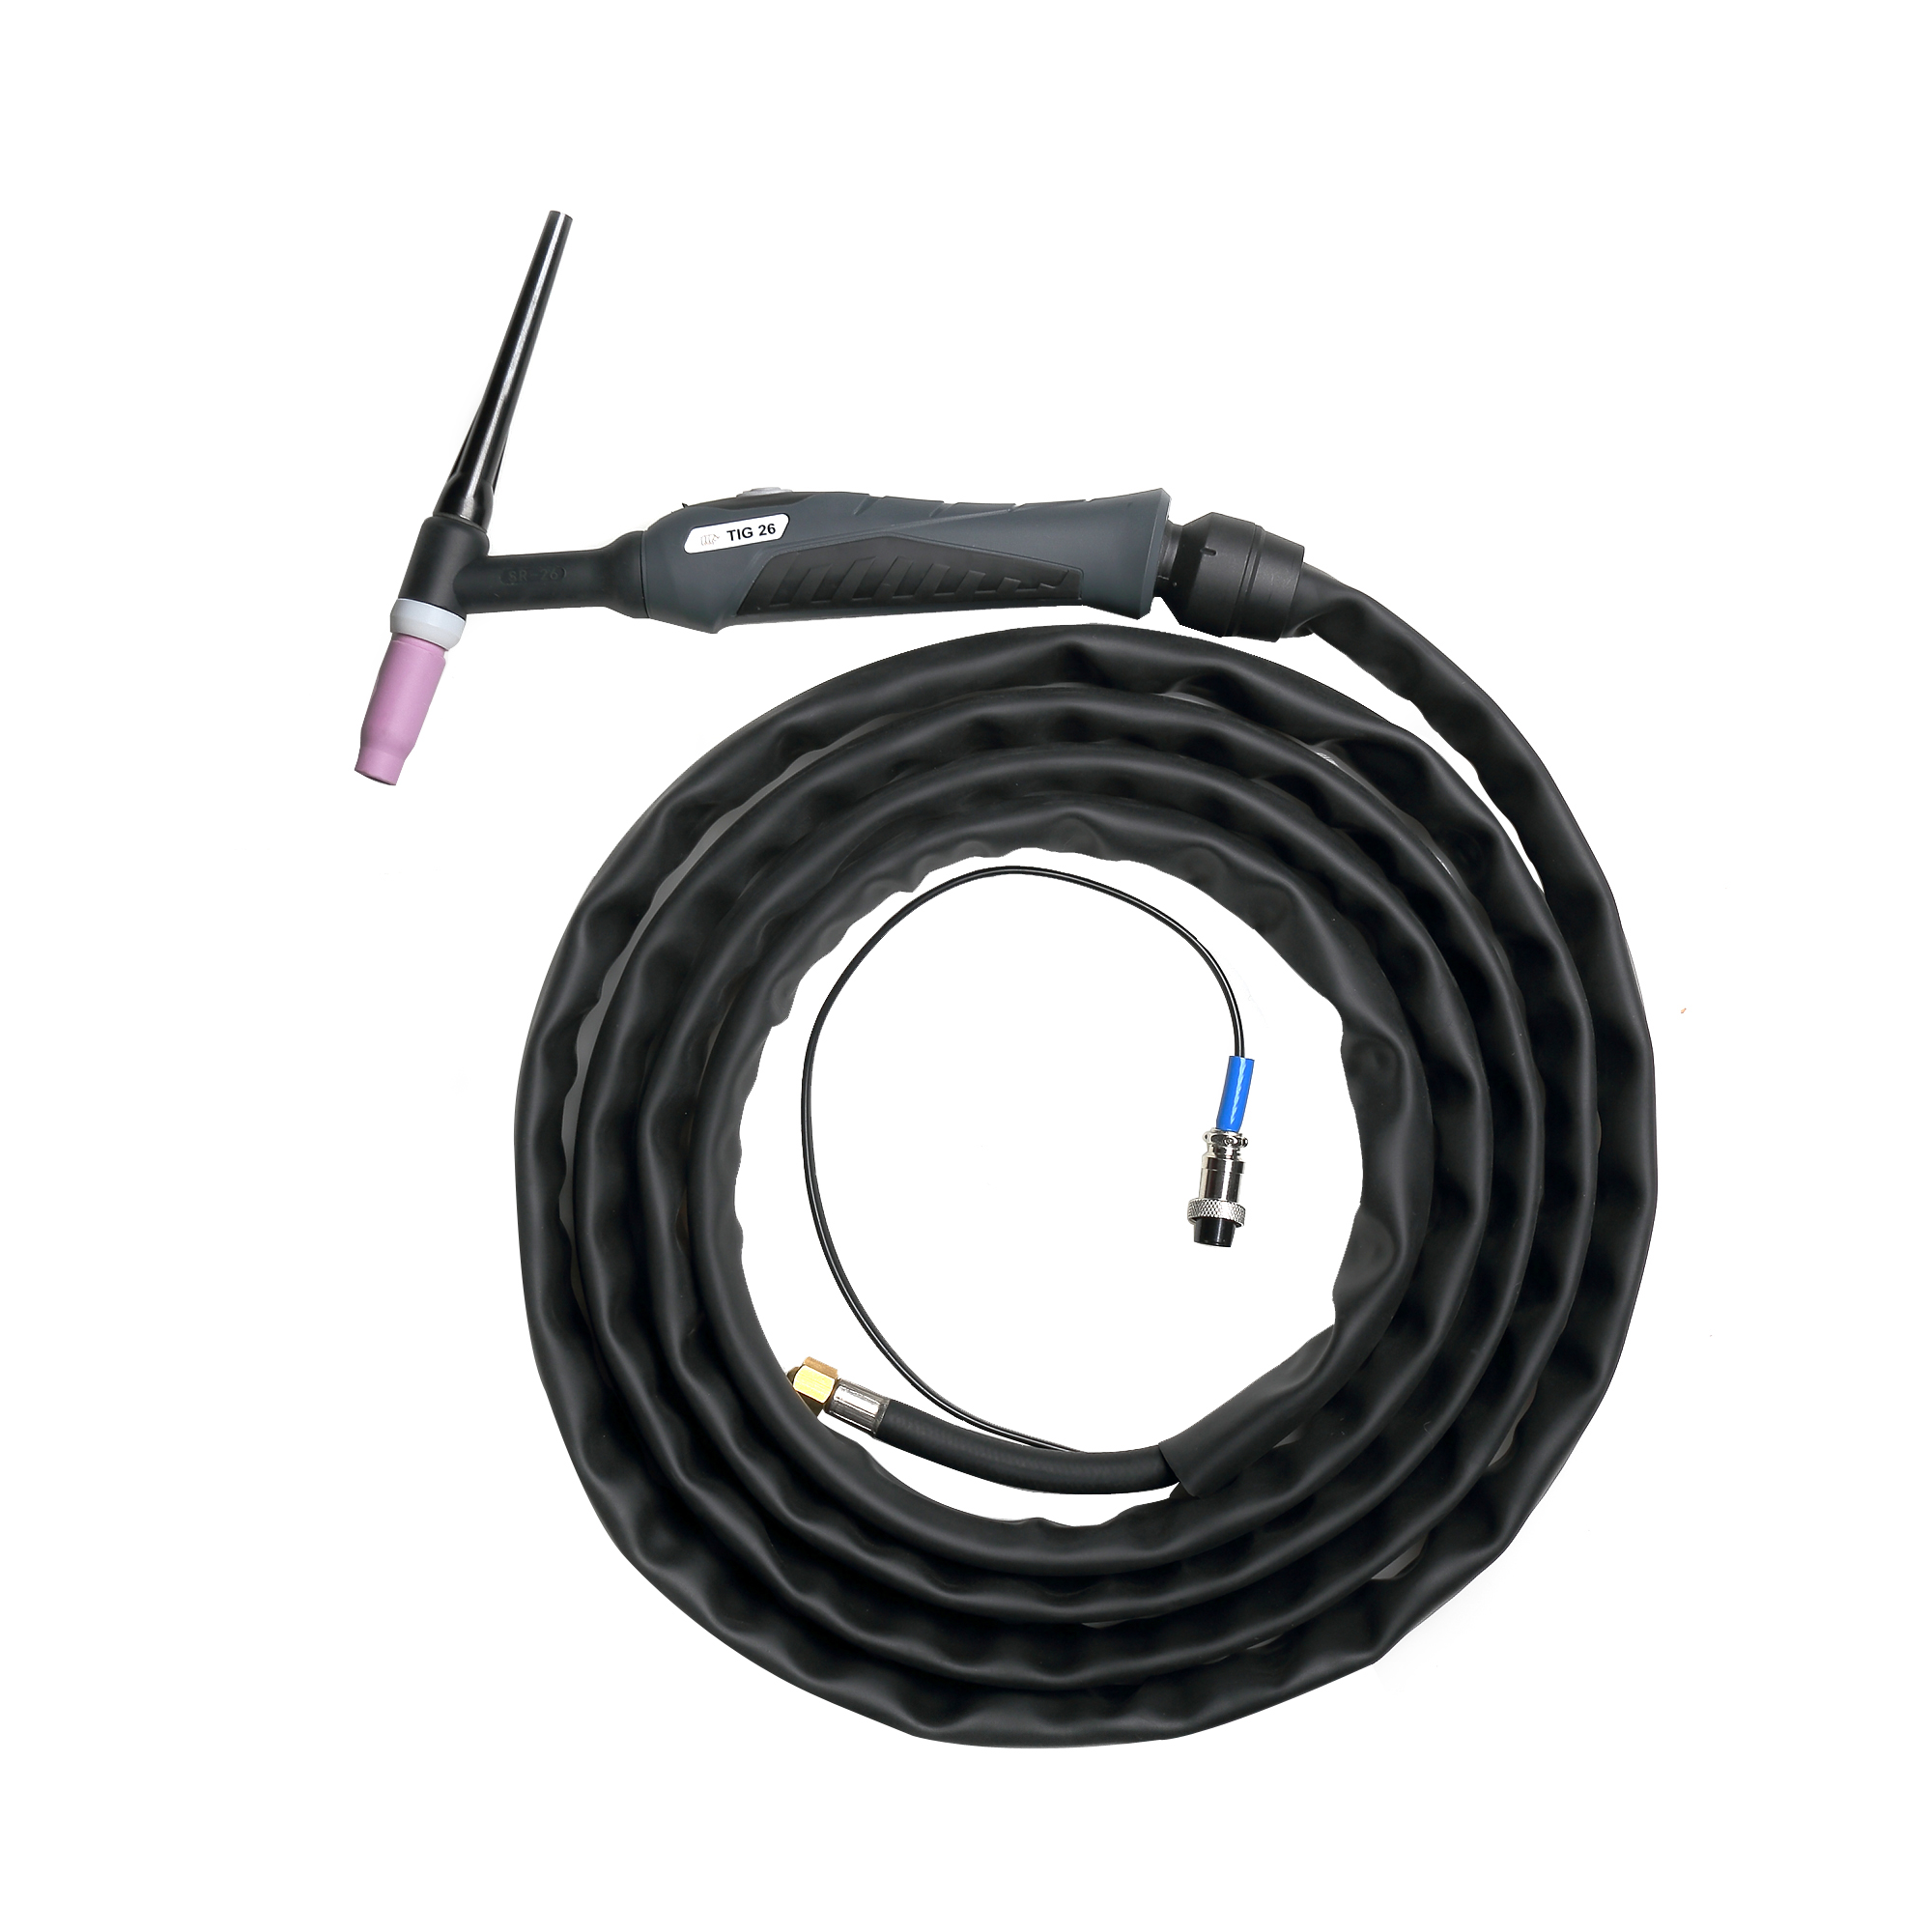
Можете ли модификовати TIG aparat za zavarivanje да заварите без гаса?
Модификација TIG заваривача да ради без гаса није практична нити препоручљива. TIG заваривачи су дизајнирани да раде са заштитним гасом, а заобилажење ове функције захтевало би значајне измене на опреми. Уместо да мењате TIG заваривач, размислите о улагању у вишепроцесни заваривач који подржава TIG , MIG и заваривање штапом. Ове машине нуде флексибилност и могу да се пребаце на режиме без гаса (нпр. са пуњеном језгром MIG или штап) када је то потребно.
Најбоље праксе за TIG заваривање на гас
Пошто TIG заваривање без гаса није одржива опција за квалитетне заваре, ево неколико најбољих пракси за осигурање оптималних резултата при коришћењу заштитног гаса:
1. Изаберите прави Zaštitni gas
Аргон : Идеалан за већину метала, укључујући челик, нерђајући челик и алуминијум.
Хелијум : Користи се за дебље материјале или када је потребно дубље продирање.
Аргон-хелијум Мешавина : Погодно за специјализоване примене, као што је заваривање дебелог алуминијума.
2. Оптимизујте проток гаса
Подесите брзину протока гаса на 15–20 кубних стопа на сат (ЦФХ) за већину примена.
Подесите на основу дебљине материјала и окружења заваривања (нпр. мало повећајте проток у условима ветра).
Користите гасно сочиво да побољшате покривеност гасом и смањите турбуленцију.
3. Одржавајте одговарајућу опрему
Проверите да ли има цурења гаса у цревима и прикључцима да бисте обезбедили конзистентан проток.
Редовно чистите волфрамову електроду да бисте спречили контаминацију.
Користите исправан тип волфрама (нпр. торирани, церирани или лантанирани) за свој материјал.
4. Заварите у контролисаном окружењу
Избегавајте заваривање у условима ветра или на отвореном осим ако немате одговарајућу заштиту (нпр. ветробран).
Уверите се да је радни предмет чист и без рђе, уља или остатака како бисте спречили контаминацију.
5. Вежбајте правилну технику
Одржавајте кратку дужину лука за бољу контролу и покривање гаса.
Користите константну брзину кретања да бисте избегли прегревање или недовољно загревање базена за заваривање.
Вежбајте глатко довођење шипке за пуњење да бисте постигли равномерне заваре.
Уобичајене TIG грешке у заваривању које треба избегавати
Чак и са заштитним гасом, TIG заваривање може бити изазовно. Ево неколико уобичајених грешака и како их избећи:
Нетачан проток гаса : Премало гаса доводи до неадекватне заштите, док превише троши гас и изазива турбуленцију. Користите мерач протока да подесите исправну брзину.
Прљав радни предмет : Увек очистите метал жичаном четком или растварачем пре заваривања.
Погрешно Volframova elektroda : Одаберите одговарајући тип и величину електроде за ваш материјал и струју (АЦ или ДЦ).
Лоша контрола лука : Вежбајте одржавање стабилне руке и конзистентне дужине лука.
Неадекватна вентилација : Осигурајте одговарајућу вентилацију да бисте избегли удисање штетних испарења из заштитног гаса или растопљеног метала.
Честа питања о TIG заваривању без гаса
1. Могу ли да користим TIG апарат за заваривање као штапни заваривач да бих избегао коришћење гаса?
Да, неки вишепроцесни заваривачи подржавају и TIG и штапно заваривање. Ако гас није доступан, можете да пређете на режим заваривања штапом, који не захтева спољни гас.
2. Да ли је заваривање пуњеном језгром TIG добра алтернатива?
Заваривање пуњеном језгром TIG није широко коришћено и даје лошије резултате у поређењу са традиционалним TIG заваривањем са заштитним гасом. За апликације без гаса је боље користити заваривање штапом или пуњеном језгром MIG .
3. Шта се дешава ако TIG заварим без гаса?
Без заштитног гаса, заварени базен ће бити изложен атмосферским гасовима, што доводи до оксидације, порозности и слабих завара. Волфрамова електрода такође може бити контаминирана или оштећена.
4. Могу ли TIG да заварим на отвореном без гаса?
TIG заваривање на отвореном без гаса се не препоручује због лошег квалитета завара. Ако морате да заварите на отвореном, размислите о заваривању штапом или заваривању пуњеном језгром MIG .
5. Како да изаберем прави заштитни гас за TIG заваривање?
Аргон је најсвестранији и најшире коришћени заштитни гас. Користите хелијум за дебље материјале или када је потребно дубље продирање. Консултујте упутство за заваривача или стручњака за заваривање за конкретне препоруке.
Закључак
TIG заваривање без гаса није практичан или препоручен приступ за постизање висококвалитетних завара. Заштитни гас је неопходан за заштиту завареног базена, стабилизацију лука и обезбеђивање дуговечности волфрамове електроде. Док се алтернативе као што су заваривање штапићем или заваривање флуксом MIG могу користити у сценаријима без гаса, оне не одговарају прецизности и чистоћи TIG заваривања. За најбоље резултате, инвестирајте у поузданог TIG заваривача, користите одговарајући заштитни гас и следите најбоље праксе да бисте савладали ову свестрану технику заваривања.
Било да сте почетник или искусан заваривач, разумевање улоге заштитног гаса у TIG заваривању је кључно за успех. Ако желите да побољшате своје TIG вештине заваривања, размислите о вежбању са различитим материјалима, експериментисању са протоком гаса и улагању у квалитетну опрему. За више савета о заваривању, туторијала и препорука за производе, пратите наш блог!
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







