TIG metināšana jeb volframa inertās gāzes metināšana ir slavena ar savu precizitāti un spēju ražot tīras, augstas kvalitātes metināšanas šuves no dažādiem metāliem, tostarp no nerūsējošā tērauda, alumīnija un titāna. Tomēr metinātājiem, īpaši iesācējiem, bieži rodas jautājums: vai TIG var metināt bez gāzes? Šajā visaptverošajā rokasgrāmatā mēs izpētīsim aizsarggāzes lomu TIG metināšanā, to, vai ir iespējams TIG metināt bez tās, alternatīvas metodes un labāko praksi profesionālu rezultātu sasniegšanai. Šis raksts ir optimizēts SEO, sniedzot vērtīgu ieskatu metinātājiem, hobijiem un profesionāļiem, kuri vēlas padziļināt izpratni par TIG metināšanu.
Kas ir TIG metināšana?
TIG metināšana, kas pazīstama arī kā gāzes volframa loka metināšana ( GTAW ), ir metināšanas process, kurā metinājuma izveidošanai izmanto nelietojamu volframa elektrodu. Starp elektrodu un apstrādājamo priekšmetu veidojas elektriskā loka, radot intensīvu siltumu, lai izkausētu metālu. Uzpildes stieni bieži izmanto, lai pievienotu materiālu metinātajam baseinam, radot spēcīgu savienojumu. Metināšanas TIG noteicošā iezīme ir inertas aizsarggāzes, parasti argona vai hēlija, izmantošana, lai aizsargātu metināšanas zonu no atmosfēras piesārņojuma.
Kāpēc Aizsarggāze ir svarīga TIG metināšanā?
Aizsarggāzei ir izšķiroša loma TIG metināšana vairāku iemeslu dēļ:
Aizsargā metināto baseinu : Inertā gāze pasargā izkausēto metināšanas baseinu no skābekļa, slāpekļa un citām atmosfēras gāzēm, kas var izraisīt tādus defektus kā porainība, oksidēšanās vai vājas metinājuma šuves.
Stabilizē loku : Gāze nodrošina stabilu loku, kas uzlabo vadību un precizitāti metināšanas laikā.
Novērš elektrodu bojājumus : Gāze aizsargā volframa elektrodu no oksidēšanās, pagarinot tā kalpošanas laiku.
Parastās aizsarggāzes ietver:
Argons : vispopulārākā izvēle, pateicoties tā daudzpusībai un pieejamībai.
Hēlijs : izmanto biezākiem materiāliem vai gadījumos, kad nepieciešama dziļāka iespiešanās.
Argona-hēlija maisījums : apvieno abu gāzu priekšrocības īpašiem lietojumiem.
Ņemot vērā aizsarggāzes kritisko lomu, vai ir iespējams TIG metināt bez tās? Nirsim dziļāk.
Vai TIG var metināt bez gāzes?
Īsā atbilde ir nē, tradicionālo TIG metināšanu nevar veikt efektīvi bez aizsarggāzes. Ja nav aizsarggāzes, metināšanas baseins tiktu pakļauts atmosfēras gāzēm, izraisot sliktu metināšanas kvalitāti, piesārņojumu un iespējamus volframa elektroda bojājumus. Tomēr ir jāņem vērā nianses un alternatīvas pieejas.
Kāpēc TIG metināšana bez gāzes ir izaicinājums?
Kad TIG metināt bez aizsarggāzes:
Notiek oksidēšanās : Gaisā esošais skābeklis reaģē ar izkausētu metālu, izraisot oksidāciju un vājas šuves.
Porainības formas : Slāpeklis un citas gāzes var iesprūst metināšanas baseinā, radot porainas, trauslas metinājuma šuves.
Volframa elektrods Noārdās : bez aizsarggāzes volframa elektrods tiek pakļauts gaisa iedarbībai, izraisot ātru nodilumu vai piesārņojumu.
Loka nestabilitāte : Gāzes trūkums destabilizē loku, apgrūtinot kontroles saglabāšanu un tīru metināšanas šuvju izveidi.
Šīs problēmas padara bezgāzes metināšanu TIG nepraktisku profesionāliem vai augstas kvalitātes lietojumiem. Tomēr ir scenāriji un alternatīvas metodes, kurās metinātāji var izpētīt bezgāzes metināšanu vai pielāgojumus.
Alternatīvas tradicionālajai TIG metināšanai bez gāzes
Lai gan TIG metināšana bez gāzes nav standarta prakse, ir alternatīvas metināšanas metodes vai paņēmieni, kurus var apsvērt, ja aizsarggāze nav pieejama vai nav praktiska. Tālāk mēs izpētām šīs iespējas:
1. Flux-Core TIG Metināšana
Daži metinātāji eksperimentē ar uzpildes stieņiem, kas pārklāti ar plūsmu, lai atdarinātu aizsarggāzes lomu. Šie stieņi atbrīvo plūsmu, kas rada aizsargbarjeru ap metināšanas baseinu, samazinot atmosfēras gāzu iedarbību. Tomēr šī metode nav pareiza TIG metināšanai, un tai ir ierobežojumi:
Zemāka precizitāte : Flux ievada izdedžus, kas ir jātīra un var ietekmēt metinājuma estētiku.
Ierobežoti pielietojumi : šī pieeja ir mazāk efektīva plāniem materiāliem vai metāliem, piemēram, alumīnijam.
Nav nozares standarta : Flux-core TIG tiek reti izmantots profesionālos iestatījumos nekonsekventu rezultātu dēļ.
2. Stieņu metināšana (SMAW) kā alternatīva
Ja aizsarggāze nav pieejama, piemērota alternatīva varētu būt metāla loka metināšana (SMAW). Metināšana ar stieņiem izmanto ar plūsmas pārklājumu pārklātu elektrodu, kas nodrošina savu ekranējumu, novēršot nepieciešamību pēc ārējās gāzes. Lai gan stieņu metināšana ir mazāk precīza nekā TIG , tā ir praktiska iespēja āra vai lauka darbiem, kur gāzes baloni ir apgrūtinoši.
Stiepļu metināšanas plusi :
Nav nepieciešama ārējā gāze.
Piemērots sarūsējušiem vai netīriem materiāliem.
Pārnēsājams un daudzpusīgs.
Mīnusi :
3. MIG Metināšana ar vadu ar vadu
Vēl viena bezgāzes alternatīva ir MIG metināšana ar kušņu stiepli (FCAW). Stieples ar kušņu serdi karsējot ģenerē savu aizsarggāzi, aizsargājot metināšanas baseinu. Lai gan šī metode ir ātrāka nekā TIG metināšanai , tai trūkst TIG precizitātes un tīras apdares.
Kad izvēlēties MIG ar plūsmas dzīslu vadu :
4. Scratch-Start TIG bez gāzes (nav ieteicams)
Daži metinātāji avārijas situācijās mēģina veikt skrāpējumu TIG metināšanu bez gāzes. Tas ietver volframa elektroda sitienu pret apstrādājamo priekšmetu, lai ierosinātu loku, bet bez aizsarggāzes rezultāti parasti ir slikti. Šī metode nav ieteicama nekam, izņemot pagaidu remontu, jo pastāv augsts piesārņojuma risks un vājas metinājuma šuves.
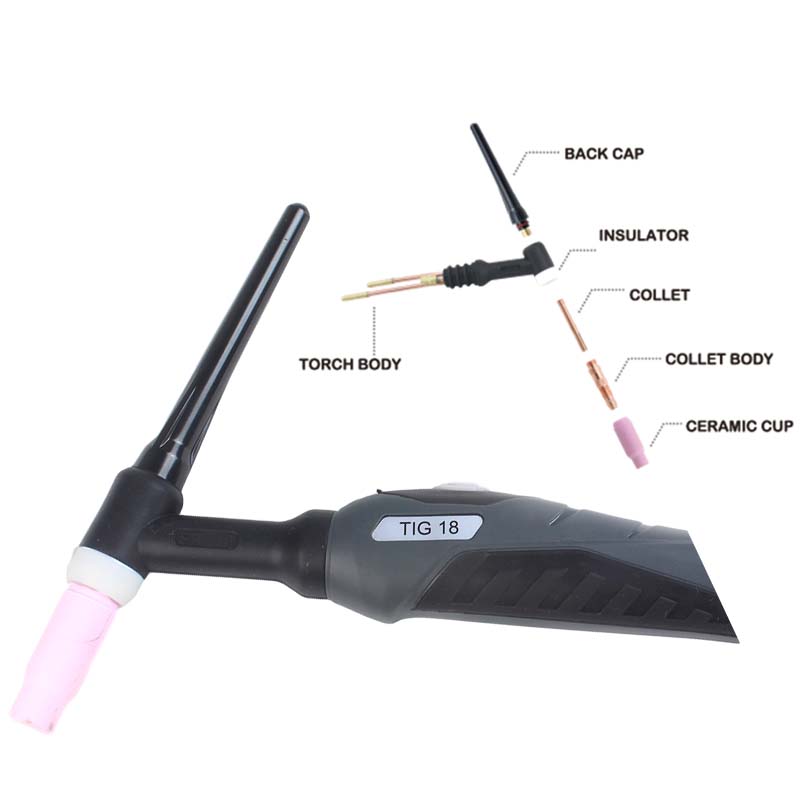
Vai varat pārveidot TIG metināšanas iekārta , lai metinātu bez gāzes?
Nav praktiski un nav ieteicams pārveidot TIG metinātāju, lai tas darbotos bez gāzes. TIG metinātāji ir paredzēti darbam ar aizsarggāzi, un, lai apietu šo funkciju, būtu nepieciešamas būtiskas iekārtas izmaiņas. Tā vietā, lai pārveidotu TIG metinātāju, apsveriet iespēju ieguldīt vairāku procesu metinātājā, kas atbalsta TIG , MIG un stieņu metināšanu. Šīs iekārtas piedāvā elastību un vajadzības gadījumā var pārslēgties uz bezgāzes režīmiem (piem., MIG ar plūsmas serdi vai stieni).
Paraugprakse TIG metināšanai ar gāzi
Tā kā TIG metināšana bez gāzes nav reāla iespēja kvalitatīvām metinātām šuvēm, tālāk ir norādītas dažas labākās prakses, lai nodrošinātu optimālus rezultātus, izmantojot aizsarggāzi.
1. Izvēlieties pareizo Aizsarggāze
Argons : Ideāli piemērots lielākajai daļai metālu, tostarp tēraudam, nerūsējošajam tēraudam un alumīnijam.
Hēlijs : izmantojiet biezākiem materiāliem vai gadījumos, kad nepieciešama dziļāka iespiešanās.
Argona-hēlija maisījums : piemērots īpašiem lietojumiem, piemēram, bieza alumīnija metināšanai.
2. Optimizējiet gāzes plūsmas ātrumu
Lielākajai daļai lietojumu iestatiet gāzes plūsmas ātrumu uz 15–20 kubikpēdas stundā (CFH).
Pielāgojiet, pamatojoties uz materiāla biezumu un metināšanas vidi (piem., nedaudz palieliniet plūsmu vējainos apstākļos).
Izmantojiet gāzes objektīvu, lai uzlabotu gāzes pārklājumu un samazinātu turbulenci.
3. Uzturiet atbilstošu aprīkojumu
Pārbaudiet, vai šļūtenēs un savienojumos nav gāzes noplūdes, lai nodrošinātu vienmērīgu plūsmu.
Regulāri tīriet volframa elektrodu, lai novērstu piesārņojumu.
Izmantojiet savam materiālam pareizo volframa tipu (piem., torija, ceriated vai lantanated).
4. Metināšana kontrolētā vidē
Izvairieties no metināšanas vējainos vai āra apstākļos, ja vien jums nav pienācīga ekranējuma (piemēram, vēja aizsargi).
Pārliecinieties, vai apstrādājamā detaļa ir tīra un bez rūsas, eļļas vai gružiem, lai novērstu piesārņojumu.
5. Praktizējiet pareizu tehniku
Saglabājiet īsu loka garumu, lai nodrošinātu labāku kontroli un gāzes pārklājumu.
Izmantojiet nemainīgu braukšanas ātrumu, lai izvairītos no metināšanas baseina pārkaršanas vai pārkaršanas.
Praktizējiet vienmērīgu uzpildes stieņa padevi, lai iegūtu vienmērīgas metinājuma šuves.
Biežākās TIG metināšanas kļūdas, no kurām jāizvairās
Pat ar aizsarggāzi TIG metināšana var būt sarežģīta. Šeit ir dažas izplatītas kļūdas un kā no tām izvairīties:
Nepareiza gāzes plūsma : pārāk maz gāzes izraisa nepietiekamu ekranējumu, savukārt pārāk daudz izšķiež gāzi un izraisa turbulenci. Izmantojiet plūsmas mērītāju, lai iestatītu pareizo ātrumu.
Netīrs apstrādājamais priekšmets : pirms metināšanas vienmēr notīriet metālu ar stiepļu suku vai šķīdinātāju.
Nepareizi Volframa elektrods : izvēlieties materiālam un strāvai atbilstošu elektroda veidu un izmēru (maiņstrāva vai līdzstrāva).
Slikta loka kontrole : praktizējiet stabilu roku un nemainīgu loka garumu.
Nepietiekama ventilācija : Nodrošiniet pareizu ventilāciju, lai izvairītos no kaitīgu tvaiku ieelpošanas no aizsarggāzes vai izkausēta metāla.
Bieži uzdotie jautājumi par TIG metināšanu bez gāzes
1. Vai es varu izmantot TIG metinātāju kā stieņu metinātāju, lai izvairītos no gāzes lietošanas?
Jā, daži vairāku procesu metinātāji atbalsta gan TIG , gan stieņu metināšanu. Ja gāze nav pieejama, varat pārslēgties uz stieņa metināšanas režīmu, kuram nav nepieciešama ārējā gāze.
2. Vai TIG metināšana ar kušņu serdi ir laba alternatīva?
Metināšana ar kušņu TIG netiek plaši izmantota, un tā rada sliktākus rezultātus salīdzinājumā ar tradicionālo TIG ar aizsarggāzi. Bezgāzes lietojumiem labāk ir izmantot stieņu vai kušņu MIG metināšanu.
3. Kas notiek, ja es TIG metinu bez gāzes?
Bez aizsarggāzes metināšanas baseins tiks pakļauts atmosfēras gāzēm, izraisot oksidēšanos, porainību un vājas metināšanas šuves. Arī volframa elektrods var tikt piesārņots vai bojāts.
4. Vai TIG var metināt ārpus telpām bez gāzes?
TIG metināšana ārā bez gāzes nav ieteicama sliktas metināšanas kvalitātes dēļ. Ja jums ir jāveic metināšana ārpus telpām, apsveriet stieņa metināšanu vai metināšanu ar kušņu MIG .
5. Kā izvēlēties pareizo aizsarggāzi TIG metināšanai?
Argons ir visdaudzpusīgākā un visplašāk izmantotā aizsarggāze. Izmantojiet hēliju biezākiem materiāliem vai gadījumos, kad nepieciešama dziļāka iespiešanās. Lai iegūtu konkrētus ieteikumus, konsultējieties ar metinātāja rokasgrāmatu vai metināšanas speciālistu.
Secinājums
TIG metināšana bez gāzes nav praktiska vai ieteicama pieeja augstas kvalitātes metināšanas šuvju iegūšanai. Aizsarggāze ir būtiska, lai aizsargātu metināšanas baseinu, stabilizētu loku un nodrošinātu volframa elektroda ilgmūžību. Lai gan bezgāzes scenārijos var izmantot alternatīvas, piemēram, stieņu metināšanu vai kušņu MIG metināšanu, tās neatbilst TIG metināšanas precizitātei un tīrībai. Lai iegūtu vislabākos rezultātus, ieguldiet uzticamā TIG metinātājā, izmantojiet atbilstošu aizsarggāzi un ievērojiet labāko praksi, lai apgūtu šo daudzpusīgo metināšanas tehniku.
Neatkarīgi no tā, vai esat iesācējs vai pieredzējis metinātājs, izprotot aizsarggāzes lomu TIG metināšanā, ir izšķiroša nozīme, lai gūtu panākumus. Ja vēlaties uzlabot savas TIG metināšanas prasmes, apsveriet iespēju praktizēt ar dažādiem materiāliem, eksperimentēt ar gāzes plūsmas ātrumu un ieguldīt kvalitatīvā aprīkojumā. Lai iegūtu vairāk metināšanas padomu, apmācības un produktu ieteikumus, sekojiet līdzi mūsu emuāram!
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







