TIG वेल्डिंग, या टंगस्टन इनर्ट गैस वेल्डिंग, स्टेनलेस स्टील, एल्यूमीनियम और टाइटेनियम सहित विभिन्न धातुओं पर स्वच्छ, उच्च गुणवत्ता वाले वेल्ड का उत्पादन करने की अपनी सटीकता और क्षमता के लिए प्रसिद्ध है। हालाँकि, एक प्रश्न अक्सर वेल्डरों, विशेषकर शुरुआती लोगों के बीच उठता है: क्या आप TIG बिना गैस के वेल्ड कर सकते हैं? इस व्यापक मार्गदर्शिका में, हम TIG वेल्डिंग में परिरक्षण गैस की भूमिका का पता लगाएंगे, क्या इसके बिना TIG वेल्ड करना संभव है, वैकल्पिक तरीके, और पेशेवर परिणाम प्राप्त करने के लिए सर्वोत्तम अभ्यास। यह लेख एसईओ के लिए अनुकूलित है, जो वेल्डरों, शौकीनों और TIG वेल्डिंग की अपनी समझ को गहरा करने के इच्छुक पेशेवरों के लिए मूल्यवान अंतर्दृष्टि प्रदान करता है।
TIG वेल्डिंग क्या है?
TIG वेल्डिंग, जिसे गैस टंगस्टन आर्क वेल्डिंग ( GTAW ) के रूप में भी जाना जाता है, एक वेल्डिंग प्रक्रिया है जो वेल्ड का उत्पादन करने के लिए एक गैर-उपभोज्य टंगस्टन इलेक्ट्रोड का उपयोग करती है। इलेक्ट्रोड और वर्कपीस के बीच एक इलेक्ट्रिक आर्क बनता है, जो धातु को पिघलाने के लिए तीव्र गर्मी पैदा करता है। एक फिलर रॉड का उपयोग अक्सर वेल्ड पूल में सामग्री जोड़ने, एक मजबूत जोड़ बनाने के लिए किया जाता है। TIG वेल्डिंग की परिभाषित विशेषता वेल्ड क्षेत्र को वायुमंडलीय प्रदूषण से बचाने के लिए एक अक्रिय ढाल गैस, आमतौर पर आर्गन या हीलियम का उपयोग है।
शील्डिंग गैस वेल्डिंग में TIG क्यों महत्वपूर्ण है?
परिरक्षण गैस एक महत्वपूर्ण भूमिका निभाती है TIG कई कारणों से वेल्डिंग:
वेल्ड पूल की सुरक्षा करता है : अक्रिय गैस पिघले हुए वेल्ड पूल को ऑक्सीजन, नाइट्रोजन और अन्य वायुमंडलीय गैसों से बचाती है जो सरंध्रता, ऑक्सीकरण या कमजोर वेल्ड जैसे दोष पैदा कर सकते हैं।
आर्क को स्थिर करता है : गैस एक स्थिर आर्क सुनिश्चित करती है, जो वेल्डिंग के दौरान नियंत्रण और सटीकता में सुधार करती है।
इलेक्ट्रोड क्षति को रोकता है : गैस टंगस्टन इलेक्ट्रोड को ऑक्सीकरण से बचाती है, जिससे उसका जीवनकाल बढ़ जाता है।
सामान्य परिरक्षण गैसों में शामिल हैं:
आर्गन : अपनी बहुमुखी प्रतिभा और सामर्थ्य के कारण सबसे लोकप्रिय विकल्प।
हीलियम : मोटी सामग्री के लिए या जब गहरी पैठ की आवश्यकता होती है तब उपयोग किया जाता है।
आर्गन-हीलियम मिश्रण : विशिष्ट अनुप्रयोगों के लिए दोनों गैसों के लाभों को जोड़ता है।
परिरक्षण गैस की महत्वपूर्ण भूमिका को देखते हुए, क्या इसके बिना TIG वेल्ड करना संभव है? आइए गहराई में उतरें।
क्या आप TIG बिना गैस के वेल्ड कर सकते हैं?
संक्षिप्त उत्तर है नहीं, पारंपरिक TIG वेल्डिंग को परिरक्षण गैस के बिना प्रभावी ढंग से नहीं किया जा सकता है। परिरक्षण गैस की अनुपस्थिति वेल्ड पूल को वायुमंडलीय गैसों के संपर्क में लाएगी, जिससे खराब वेल्ड गुणवत्ता, संदूषण और टंगस्टन इलेक्ट्रोड को संभावित नुकसान होगा। हालाँकि, विचार करने के लिए कुछ बारीकियाँ और वैकल्पिक दृष्टिकोण हैं।
क्यों TIG बिना गैस के वेल्डिंग चुनौतीपूर्ण है
जब आप TIG बिना परिरक्षण गैस के वेल्ड करते हैं:
ऑक्सीकरण होता है : हवा में ऑक्सीजन पिघली हुई धातु के साथ प्रतिक्रिया करती है, जिससे ऑक्सीकरण और कमजोर वेल्ड होते हैं।
सरंध्रता रूप : नाइट्रोजन और अन्य गैसें वेल्ड पूल में फंस सकती हैं, जिससे छिद्रपूर्ण, भंगुर वेल्ड बन सकते हैं।
टंगस्टन इलेक्ट्रोड क्षरण : बिना परिरक्षण गैस के, टंगस्टन इलेक्ट्रोड हवा के संपर्क में आता है, जिससे तेजी से घिसाव होता है या संदूषण होता है।
आर्क अस्थिरता : गैस की कमी आर्क को अस्थिर कर देती है, जिससे नियंत्रण बनाए रखना और स्वच्छ वेल्ड का उत्पादन करना मुश्किल हो जाता है।
ये मुद्दे गैस रहित TIG वेल्डिंग को पेशेवर या उच्च-गुणवत्ता वाले अनुप्रयोगों के लिए अव्यावहारिक बनाते हैं। हालाँकि, ऐसे परिदृश्य और वैकल्पिक तरीके हैं जहां वेल्डर गैस रहित वेल्डिंग या अनुकूलन का पता लगा सकते हैं।
पारंपरिक TIG बिना गैस के वेल्डिंग के विकल्प
जबकि TIG गैस के बिना वेल्डिंग मानक अभ्यास नहीं है, वैकल्पिक वेल्डिंग विधियां या तकनीकें हैं जिन पर विचार किया जा सकता है यदि परिरक्षण गैस अनुपलब्ध या अव्यावहारिक है। नीचे, हम इन विकल्पों का पता लगाते हैं:
1. फ्लक्स-कोर TIG वेल्डिंग
कुछ वेल्डर परिरक्षण गैस की भूमिका की नकल करने के लिए फ्लक्स-लेपित भराव छड़ों के साथ प्रयोग करते हैं। ये छड़ें एक फ्लक्स छोड़ती हैं जो वेल्ड पूल के चारों ओर एक सुरक्षात्मक अवरोध पैदा करती है, जिससे वायुमंडलीय गैसों का जोखिम कम हो जाता है। हालाँकि, यह विधि सत्य नहीं है TIG वेल्डिंग और इसकी सीमाएँ हैं:
कम परिशुद्धता : फ्लक्स स्लैग का परिचय देता है, जिसके लिए सफाई की आवश्यकता होती है और वेल्ड सौंदर्यशास्त्र को प्रभावित कर सकता है।
सीमित अनुप्रयोग : यह दृष्टिकोण पतली सामग्री या एल्यूमीनियम जैसी धातुओं के लिए कम प्रभावी है।
उद्योग-मानक नहीं : फ़्लक्स-कोर TIG का उपयोग असंगत परिणामों के कारण पेशेवर सेटिंग्स में शायद ही कभी किया जाता है।
2. एक विकल्प के रूप में स्टिक वेल्डिंग (SMAW)।
यदि परिरक्षण गैस उपलब्ध नहीं है, तो स्टिक मेटल आर्क वेल्डिंग (SMAW) एक व्यवहार्य विकल्प हो सकता है। स्टिक वेल्डिंग एक फ्लक्स-लेपित इलेक्ट्रोड का उपयोग करता है जो बाहरी गैस की आवश्यकता को समाप्त करते हुए, अपनी स्वयं की परिरक्षण प्रदान करता है। जबकि स्टिक वेल्डिंग TIG की तुलना में कम सटीक है, यह बाहरी या फ़ील्ड कार्य के लिए एक व्यावहारिक विकल्प है जहां गैस सिलेंडर बोझिल होते हैं।
स्टिक वेल्डिंग के फायदे :
दोष :
3. MIG फ्लक्स-कोर तार के साथ वेल्डिंग
MIG फ्लक्स-कोर तार (FCAW) के साथ वेल्डिंग एक अन्य गैस रहित विकल्प है। फ्लक्स-कोर तार गर्म होने पर अपनी स्वयं की परिरक्षण गैस उत्पन्न करता है, जो वेल्ड पूल की रक्षा करता है। जबकि यह तरीका इससे भी तेज है TIG वेल्डिंग , इसमें TIG की सटीकता और साफ फिनिश का अभाव है।
फ्लक्स-कोर्ड वायर के साथ MIG कब चुनें :
4. स्क्रैच-स्टार्ट TIG बिना गैस के (अनुशंसित नहीं)
कुछ वेल्डर आपातकालीन स्थितियों में गैस के बिना स्क्रैच-स्टार्ट TIG वेल्डिंग का प्रयास करते हैं। इसमें चाप शुरू करने के लिए वर्कपीस के खिलाफ टंगस्टन इलेक्ट्रोड को मारना शामिल है, लेकिन गैस परिरक्षण के बिना, परिणाम आम तौर पर खराब होते हैं। संदूषण और कमजोर वेल्ड के उच्च जोखिम के कारण अस्थायी मरम्मत से परे किसी भी चीज़ के लिए इस विधि की अनुशंसा नहीं की जाती है।
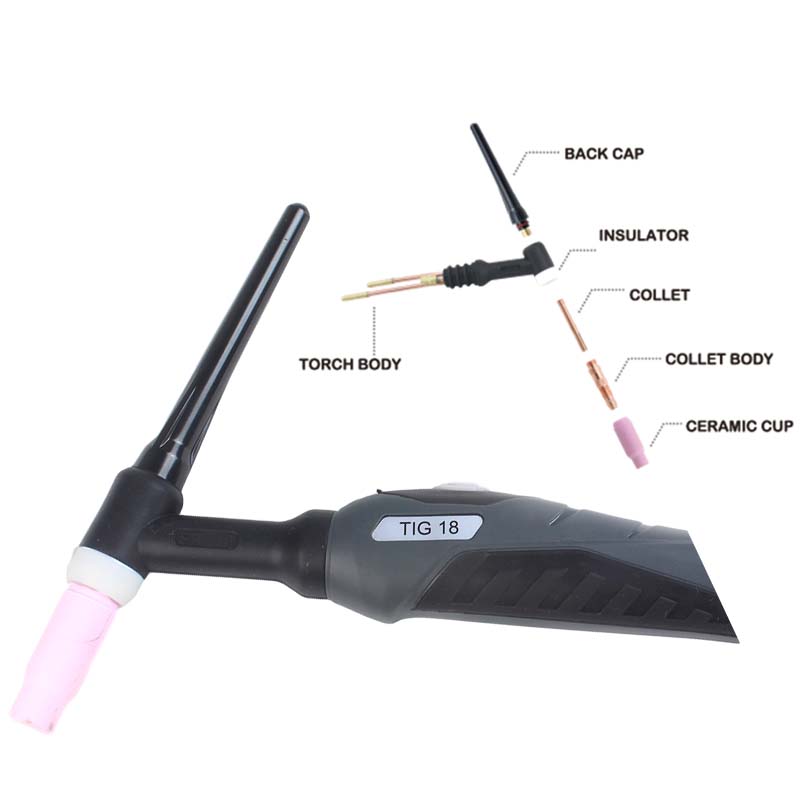
क्या आप TIG वेल्डिंग मशीन को बिना गैस के वेल्ड करने के लिए संशोधित कर सकते हैं?
TIG वेल्डर को बिना गैस के संचालित करने के लिए संशोधित करना व्यावहारिक या उचित नहीं है। TIG वेल्डर को परिरक्षण गैस के साथ काम करने के लिए डिज़ाइन किया गया है, और इस सुविधा को दरकिनार करने के लिए उपकरण में महत्वपूर्ण बदलाव की आवश्यकता होगी। TIG वेल्डर को संशोधित करने के बजाय, एक मल्टी-प्रोसेस वेल्डर में निवेश करने पर विचार करें जो TIG , MIG और स्टिक वेल्डिंग का समर्थन करता हो। ये मशीनें लचीलापन प्रदान करती हैं और जरूरत पड़ने पर गैस रहित मोड (उदाहरण के लिए, फ्लक्स-कोर्ड MIG या स्टिक) पर स्विच कर सकती हैं।
TIG गैस के साथ वेल्डिंग के लिए सर्वोत्तम अभ्यास
चूँकि TIG गुणवत्ता वाले वेल्ड के लिए गैस के बिना वेल्डिंग एक व्यवहार्य विकल्प नहीं है, इसलिए परिरक्षण गैस का उपयोग करते समय इष्टतम परिणाम सुनिश्चित करने के लिए यहां कुछ सर्वोत्तम अभ्यास दिए गए हैं:
1. सही चुनें शील्डिंग गैस
आर्गन : स्टील, स्टेनलेस स्टील और एल्यूमीनियम सहित अधिकांश धातुओं के लिए आदर्श।
हीलियम : मोटी सामग्री के लिए या जब गहरी पैठ की आवश्यकता हो तब उपयोग करें।
आर्गन-हीलियम मिश्रण : मोटे एल्यूमीनियम की वेल्डिंग जैसे विशेष अनुप्रयोगों के लिए उपयुक्त।
2. गैस प्रवाह दर को अनुकूलित करें
अधिकांश अनुप्रयोगों के लिए गैस प्रवाह दर को 15-20 क्यूबिक फीट प्रति घंटे (सीएफएच) पर सेट करें।
सामग्री की मोटाई और वेल्डिंग वातावरण के आधार पर समायोजित करें (उदाहरण के लिए, हवा की स्थिति में प्रवाह को थोड़ा बढ़ाएं)।
गैस कवरेज में सुधार और अशांति को कम करने के लिए गैस लेंस का उपयोग करें।
3. उचित उपकरण बनाए रखें
निरंतर प्रवाह सुनिश्चित करने के लिए होज़ों और कनेक्शनों में गैस रिसाव की जाँच करें।
संदूषण से बचने के लिए टंगस्टन इलेक्ट्रोड को नियमित रूप से साफ करें।
अपनी सामग्री के लिए सही टंगस्टन प्रकार (उदाहरण के लिए, थोरिअटेड, सेरीएटेड, या लैंथेनेटेड) का उपयोग करें।
4. नियंत्रित वातावरण में वेल्ड
जब तक आपके पास उचित परिरक्षण (उदाहरण के लिए, हवा से बचाव) न हो, तेज़ हवा या बाहरी परिस्थितियों में वेल्डिंग करने से बचें।
संदूषण को रोकने के लिए सुनिश्चित करें कि वर्कपीस साफ और जंग, तेल या मलबे से मुक्त है।
5. उचित तकनीक का अभ्यास करें
बेहतर नियंत्रण और गैस कवरेज के लिए छोटी चाप लंबाई बनाए रखें।
वेल्ड पूल को ज़्यादा गरम करने या कम गरम करने से बचने के लिए एक सुसंगत यात्रा गति का उपयोग करें।
समान वेल्ड प्राप्त करने के लिए फिलर रॉड को सुचारू रूप से खिलाने का अभ्यास करें।
सामान्य TIG वेल्डिंग गलतियाँ जिनसे बचना चाहिए
परिरक्षण गैस के साथ भी, TIG वेल्डिंग चुनौतीपूर्ण हो सकती है। यहां कुछ सामान्य गलतियाँ हैं और उनसे कैसे बचा जाए:
गलत गैस प्रवाह : बहुत कम गैस अपर्याप्त परिरक्षण का कारण बनती है, जबकि बहुत अधिक गैस बर्बाद करती है और अशांति का कारण बनती है। सही दर निर्धारित करने के लिए फ्लो मीटर का उपयोग करें।
गंदा वर्कपीस : वेल्डिंग से पहले धातु को हमेशा वायर ब्रश या विलायक से साफ करें।
गलत टंगस्टन इलेक्ट्रोड : अपनी सामग्री और करंट (एसी या डीसी) के लिए उपयुक्त इलेक्ट्रोड प्रकार और आकार चुनें।
ख़राब चाप नियंत्रण : स्थिर हाथ और सुसंगत चाप की लंबाई बनाए रखने का अभ्यास करें।
अपर्याप्त वेंटिलेशन : परिरक्षण गैस या पिघली हुई धातु से निकलने वाले हानिकारक धुएं से बचने के लिए उचित वेंटिलेशन सुनिश्चित करें।
TIG बिना गैस के वेल्डिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
1. क्या मैं गैस के उपयोग से बचने के लिए TIG वेल्डर को स्टिक वेल्डर के रूप में उपयोग कर सकता हूँ?
हां, कुछ मल्टी-प्रोसेस वेल्डर TIG और स्टिक वेल्डिंग दोनों का समर्थन करते हैं। यदि गैस उपलब्ध नहीं है, तो आप स्टिक वेल्डिंग मोड पर स्विच कर सकते हैं, जिसमें बाहरी गैस की आवश्यकता नहीं होती है।
2. क्या फ्लक्स-कोरड TIG वेल्डिंग एक अच्छा विकल्प है?
फ्लक्स-कोरड TIG वेल्डिंग का व्यापक रूप से उपयोग नहीं किया जाता है और यह परिरक्षण गैस के साथ पारंपरिक TIG की तुलना में घटिया परिणाम देता है। गैस रहित अनुप्रयोगों के लिए स्टिक या फ्लक्स-कोरड MIG वेल्डिंग का उपयोग करना बेहतर है।
3. यदि मैं TIG बिना गैस के वेल्ड करूँ तो क्या होगा?
परिरक्षण गैस के बिना, वेल्ड पूल वायुमंडलीय गैसों के संपर्क में आ जाएगा, जिससे ऑक्सीकरण, सरंध्रता और कमजोर वेल्ड हो जाएंगे। टंगस्टन इलेक्ट्रोड भी दूषित या क्षतिग्रस्त हो सकता है।
4. क्या मैं TIG बिना गैस के बाहर वेल्ड कर सकता हूँ?
TIG खराब वेल्ड गुणवत्ता के कारण गैस के बिना आउटडोर वेल्डिंग की अनुशंसा नहीं की जाती है। यदि आपको बाहर वेल्ड करना है, तो स्टिक वेल्डिंग या फ्लक्स-कोरड MIG वेल्डिंग पर विचार करें।
5. मैं TIG वेल्डिंग के लिए सही परिरक्षण गैस कैसे चुनूं?
आर्गन सबसे बहुमुखी और व्यापक रूप से उपयोग की जाने वाली परिरक्षण गैस है। मोटी सामग्री के लिए या जब गहरी पैठ की आवश्यकता हो तो हीलियम का उपयोग करें। विशिष्ट अनुशंसाओं के लिए अपने वेल्डर मैनुअल या वेल्डिंग पेशेवर से परामर्श लें।
निष्कर्ष
TIG उच्च गुणवत्ता वाले वेल्ड प्राप्त करने के लिए गैस के बिना वेल्डिंग एक व्यावहारिक या अनुशंसित दृष्टिकोण नहीं है। वेल्ड पूल की सुरक्षा, आर्क को स्थिर करने और टंगस्टन इलेक्ट्रोड की लंबी उम्र सुनिश्चित करने के लिए परिरक्षण गैस आवश्यक है। जबकि स्टिक वेल्डिंग या फ्लक्स-कोरड MIG वेल्डिंग जैसे विकल्पों का उपयोग गैस रहित परिदृश्यों में किया जा सकता है, वे TIG वेल्डिंग की सटीकता और सफाई से मेल नहीं खाते हैं। सर्वोत्तम परिणामों के लिए, एक विश्वसनीय TIG वेल्डर में निवेश करें, उपयुक्त परिरक्षण गैस का उपयोग करें, और इस बहुमुखी वेल्डिंग तकनीक में महारत हासिल करने के लिए सर्वोत्तम प्रथाओं का पालन करें।
चाहे आप शुरुआती हों या अनुभवी वेल्डर, TIG वेल्डिंग में परिरक्षण गैस की भूमिका को समझना सफलता के लिए महत्वपूर्ण है। यदि आप अपने TIG वेल्डिंग कौशल में सुधार करना चाहते हैं, तो विभिन्न सामग्रियों के साथ अभ्यास करने, गैस प्रवाह दरों के साथ प्रयोग करने और गुणवत्ता वाले उपकरणों में निवेश करने पर विचार करें। अधिक वेल्डिंग युक्तियों, ट्यूटोरियल और उत्पाद अनुशंसाओं के लिए, हमारे ब्लॉग पर बने रहें!
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







