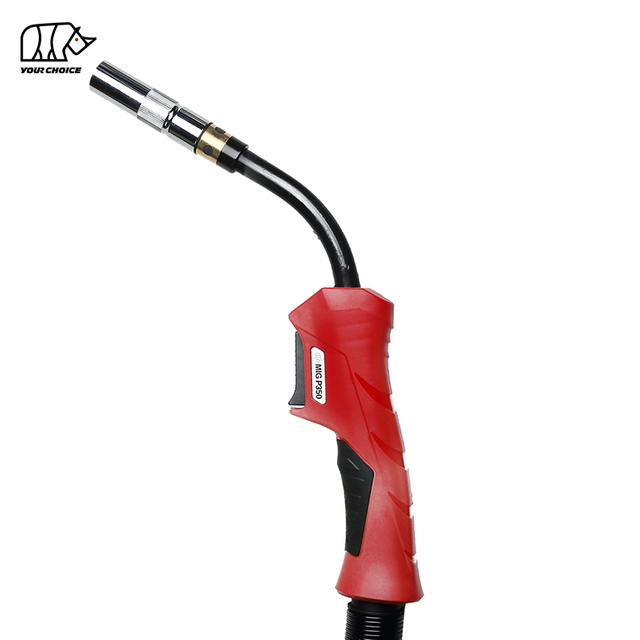
En MIG -brenner holder fast i tråden når motstanden et sted mellom trådspolen og kontaktspissen blir større enn trådmateren kan overvinne konsekvent. De vanligste årsakene er feil drivrulletrykk, en skitten eller underdimensjonert foring, en skarpt bøyd brennerkabel, feil kontaktspiss, overdreven spolespenning, skadet sveisetråd eller dårlig innretting mellom materen og brenneren.
En ledningsstopp er ikke alltid en brennerfeil.
Problemet kan oppstå på tre forskjellige punkter:
trådmater → brennerforing → kontaktspiss
Å finne den nøyaktige plasseringen av begrensningen er den raskeste måten å løse problemet på uten å bytte ut unødvendige deler.
For produksjonssveising skal gjentatt trådfastkjøring aldri behandles som normalt. Det øker nedetid, forbruk av kontaktspiss, operatørinngrep, ustabilitet i lysbuen og kostnaden per sveiset del.
Hvorfor fortsetter MIG -ledningen min å jamme?
MIG ledning sitter vanligvis fast fordi trådmatingssystemet har for mye motstand eller ustabil drivkraft.
Vanlig årsak
Hva skjer
Typisk fiks
Drivrulletrykket er for høyt
Tråd deformeres eller hekker seg
Reduser trykket
Drivrulletrykket er for lavt
Trådglipper
Øk trykket gradvis
Feil drivrullspor
Tråd er knust eller dårlig grep
Match rull med wire
Skitten eller feil foring
Friksjonen øker inne i brennerkabelen
Rengjør eller skift ut foringen
Brennerkabel bøyd kraftig
Tråd trekker inn i foringen
Rett opp kabelen
Feil kontaktspissstørrelse
Trådpinner eller vandrere
Bruk riktig spiss
Spolespenningen er for høy
Materen sliter med å trekke wire
Reduser bremsespenningen
Rusten eller forurenset ledning
Avfall kommer inn i foringen
Bytt ut ledningen
Dårlig styreinnretting
Trådfanger før liner
Juster matebanen på nytt
Ta bort nøkkel: Ikke øk drivrulletrykket umiddelbart når MIG tråd slutter å mate. For høyt trykk kan skape fuglehekking og gjøre problemet verre.
Hva betyr egentlig ' MIG Wire Jamming'?
MIG trådstopp er en trådmatingsfeil der elektrodetråden ikke kan bevege seg jevnt fra spolen gjennom materen, foringen, kontaktspissen og inn i buen.
Begrepet kan beskrive flere ulike problemer.
Hva er en kontakt-tip Jam?
En kontakt-tupp-stopp oppstår når ledningen når fronten av brenneren, men ikke kan passere jevnt gjennom kontaktspissen.
Vanlige årsaker inkluderer:
feil spissstørrelse;
skadet spissboring;
tilbakebrenning;
sprut forurensning;
overopphetet kontaktspiss.
Hva er Birdnesting?
Fuglenesting er en trådmatingsfeil der sveisetråden spenner seg og danner en sammenfiltret løkke nær drivrullene fordi materen fortsetter å skyve mens tråden ikke kan bevege seg gjennom brenneren.
Fuglehekking betyr vanligvis:
Begrensningen er nedstrøms for drivrullene.
Mulige årsaker inkluderer:
blokkert liner;
feil linerstørrelse;
skarpt bøyd kabel;
blokkering av kontaktspissen;
for høyt drivrulletrykk.
Hva er ledningsglidning?
Trådglidning oppstår når drivrullene svinger, men ikke klarer å bevege tråden konsekvent.
Typiske årsaker inkluderer:
utilstrekkelig driv-rulletrykk;
feil rullespor;
oljeaktig wire;
slitte drivruller;
overdreven spolemotstand.
Disse tre problemene – tuppstikking, fuglehekking og trådglidning – kan se like ut under sveising, men krever forskjellige løsninger.
Hvor blokkerer faktisk MIG -ledningen?
Før du bytter deler, må du finne ut hvor motstanden oppstår.
Hvis ledningen sitter fast ved materen
Sjekke:
spole brems;
kjøre ruller;
innløp guide;
utløp guide;
drive-roll press;
spolejustering.
Hvis ledningen sitter fast inne i brennerkabelen
Sjekke:
liner tilstand;
kabel bøyer;
liner størrelse;
installasjon av liner;
smuss eller metallpartikler.
Hvis ledningen sitter fast ved Kontaktdyse
Sjekke:
kontakt-spiss boring;
spissen størrelse;
tilbakebrenning;
sprut;
overoppheting i fronten.
Denne enkle stedsbaserte diagnosen kan spare betydelig feilsøkingstid.
Årsak 1: Er drivrulletrykket for høyt eller for lavt?
Feil drivrulletrykk er en av de vanligste årsakene til MIG trådmatingsproblemer.
Drivrullene må gripe ledningen godt nok til å bevege den gjennom brenneren samtidig som man unngår overdreven deformasjon.
Hva skjer hvis drivrulletrykket er for lavt?
Rullene kan skli på ledningen.
Symptomer inkluderer:
uregelmessig trådhastighet;
buebølge;
inkonsekvent fôring;
ledning stopper under belastning;
synlige polerte merker på ledningen.
Den naturlige reaksjonen er ofte å skjerpe trykket dramatisk.
Det kan skape et annet problem.
Hva skjer hvis kjøre-rulletrykket er for høyt?
For høyt trykk kan:
deformere ledningen;
lage metallflak;
skade ledningsoverflaten;
øke forurensning av foring;
bidra til fuglehekking.
For mykere ledning er for høyt trykk spesielt problematisk.
Riktig innstilling er:
Nok press til å mate konsekvent, men ikke mer enn nødvendig.
Årsak 2: Bruker du feil drivrull?
Drivrullesporet må passe med tråddiameteren og materialet.
Ulike trådtyper krever ulike mateegenskaper.
Trådtype
Fôrkarakteristikk
Hovedrisiko
Solid ståltråd
Relativt stiv
Glir hvis trykket er for lavt
Rustfri ledning
Stiv, men overflatefølsom
Slitasje og fôr inkonsekvens
Flux-kjernet ledning
Rørformet struktur
Knusing hvis trykket er for høyt
Aluminiumstråd
Veldig myk
Deformasjon og fuglehekking
En drivrull som er for stor for ledningen kan ikke gripe riktig.
Et for lite spor kan deformere ledningen.
For myk wire kan aggressivt drivtrykk eller uegnet rullegeometri skape alvorlig matningsustabilitet.
Årsak 3: Er MIG fakkelforingen skitten, skadet eller feil størrelse?
En blokkert eller feil dimensjonert liner er en av de hyppigste årsakene MIG lommelykt holder fast i ledningen.
Foringen fører sveisetråden gjennom brennerkabelen.
Den må gi nok klaring for jevn mating uten å tillate overdreven trådbevegelse.
Hva skjer når foringen er for liten?
En underdimensjonert liner skaper overdreven friksjon.
Dette blir verre når:
kabellengden øker;
fakkelen bøyer seg;
trådoverflaten er forurenset;
sveisetråd har en større faktisk diameter.
Materen trenger da mer kraft for å skyve ledningen.
Til slutt:
friksjon > matekraft = trådstopp
Hva skjer når foringen er for stor?
En for stor foring kan tillate at ledningen beveger seg uregelmessig.
Dette kan skape:
ustabil fôring;
vibrasjon;
inkonsekvent ledningsposisjon;
akselerert slitasje.
Riktig foring bør velges i henhold til tråddiameteren og materialområdet.
Hvordan forårsaker forurensning fastkjøring?
Hver meter sveisetråd som kommer inn i brenneren kan bære små mengder av:
støv;
olje;
rust;
metall partikler;
tegning av rester.
Disse forurensningene samler seg inne i foringen.
Over tid øker friksjonen.
Dette er grunnen til at en lommelykt som mates perfekt når den er ny, gradvis kan begynne å oppleve problemer med trådmating.
Årsak 4: Er MIG -brennerkabelen bøyd eller kveilet for stramt?
En skarpt bøyd MIG brennerkabel øker friksjonen mellom sveisetråden og foringen og kan forårsake periodisk eller kontinuerlig fastklemming.
Ledningen må gå flere meter gjennom kabelen før den når kontaktspissen.
Hver bøying øker motstanden.
Hvorfor forårsaker tette bøyninger trådmatingsproblemer?
Når kabelen bøyer seg:
wire presser mot foringsveggen;
kontaktområdet øker;
friksjonen øker;
materbelastningen øker.
Problemet blir mer alvorlig med:
lange fakkelkabler;
myk ledning;
forurensede foringer;
liten foringsklaring.
Hvordan bør en MIG lommelyktkabel plasseres?
Når du diagnostiserer en ledningsstopp:
Legg brennerkabelen så rett som praktisk mulig.
Fjern stramme løkker.
Unngå å vri kabelen.
Mat tråden igjen.
Hvis matingen forbedres betraktelig, bidrar kabelføringen til problemet.
For presisjonsproduksjon, velg en kabellengde som er lang nok for applikasjonen, men ikke lenger enn nødvendig.
Årsak 5: Er det Kontaktdyse som gjør at ledningen fester seg?
En kontaktspiss som er underdimensjonert, slitt, overopphetet, forurenset eller skadet kan stoppe ledningen ved det siste punktet av matebanen.
Dette er et av de enkleste problemene å diagnostisere.
Fjern kontaktspissen og mate ledningen.
Hvis tråden mates jevnt med spissen fjernet, men setter seg fast etter at spissen er installert, er problemet sannsynligvis ved kontaktspissen.
Hva skjer hvis Kontaktdyse er for liten?
Tråden kan binde seg inne i boringen.
Mulige symptomer inkluderer:
wire stopper foran fakkelen;
feeder skyver og fuglereir;
ledningen beveger seg når den er kald, men fester seg når den er varm;
burnback forekommer ofte.
Spissen må passe med sveisetrådens diameter.
Kan varme lage en Kontaktdyse kabel?
Ja.
Kontaktspissen fungerer veldig nær sveisebuen.
Overdreven termisk belastning kan påvirke spissen og omkringliggende forbruksvarer.
Hvis en spiss blir skadet eller ledningen brenner tilbake i boringen, kan ledningen sveise seg selv midlertidig til tuppen.
Dette kalles ofte burnback.
Hva er Burnback og hvorfor forårsaker det kabelstopp?
Tilbakebrenning oppstår når sveisetråden smelter tilbake inn i eller på kontaktspissen i stedet for å opprettholde riktig avstand mellom trådenden og kontaktspissen.
Etter tilbakebrenning:
ledningen kan smelte sammen til spissen;
tuppboringen kan bli skadet;
neste forsøk på trådmating kan mislykkes;
materen kan lage et fuglerede.
Gjentatt tilbakebrenning skal ikke bare behandles ved å erstatte kontaktspisser.
Sjekke:
trådmatingshastighet;
spenningsforhold;
kontaktspiss tilstand;
trådmating konsistens;
fakkelposisjon.
Årsak 6: Er spolespenningen for høy?
Sveisetrådspolen trenger nok bremsekraft for å forhindre ukontrollert rotasjon etter at materen stopper.
Men for mye bremsekraft gjør at drivrullene jobber hardere.
Overdreven spolespenning kan forårsake trådglidning, ustabil mating og tilsynelatende fastkjøring av brenneren.
Sveisetråden skal gå inn i foringen uten å bli tvunget sidelengs.
Hvorfor blir MIG trådstopp oftere med aluminium?
Aluminiumsveisetråd sitter lettere fast fordi den er mykere og mindre motstandsdyktig mot kompresjon og knekking enn ståltråd.
Dette gjør aluminiumsfôring spesielt følsom for:
drive-roll press;
liner friksjon;
kabel bøyer;
kabellengde;
fôringsavstand.
En liten mengde motstand som ikke stopper ståltråd kan føre til at myk aluminiumtråd spenner seg nær materen.
Hvordan kan du forbedre trådmatingen i aluminium MIG ?
For soft-wire-applikasjoner:
bruk en passende lavfriksjonsforing;
unngå tette kabelbøyninger;
hold kabellengden praktisk;
bruk drivruller egnet for myk tråd;
unngå for høyt drivtrykk;
hold ledningen ren;
bruk en kontaktspiss med riktig størrelse.
For svært krevende bruksområder kan et matesystem designet for å redusere avstanden som myk wire må skyves over gi større konsistens.
Hvorfor går trådmatingen bra når Kontaktdyse er fjernet?
Dette er en av de mest nyttige diagnostiske testene.
Hvis tråden mates jevnt med kontaktspissen fjernet:
spole + drivruller + liner er sannsynligvis i stand til å mate tråden.
Begrensningen er sannsynligvis ved eller nær fronten av lykten.
Undersøke:
kontakt tips;
spissen størrelse;
tilbakebrenning;
spissholder;
front-end justering.
Hvis ledningen fortsatt mates dårlig med kontaktspissen fjernet, undersøk foringen, kabelen, drivrullene og spolen.
Hvorfor fortsetter MIG -tråden å hekke ved materen?
Gjentatt fuglehekking betyr vanligvis at materen skyver ledningen raskere enn nedstrøms fakkelsystemet kan akseptere det.
Vanlige årsaker inkluderer:
blokkert liner;
feil liner;
kontakt-spiss syltetøy;
kabel bøyd skarpt;
for høyt trykk på drivrullen;
myk wire knekking.
Når et fuglereir oppstår, ikke bare klipp bort den sammenfiltrede ledningen og start på nytt.
Nedstrømsbegrensningen må identifiseres først.
Ellers er det sannsynlig at neste fuglereir skjer igjen.
Hva bør du sjekke først når MIG -ledningen slutter å mate?
Bruk denne raske diagnosesekvensen.
Skritt
Sjekke
Hva den forteller deg
1
Fjern kontaktspissen
Skiller spissproblemer fra problemer med matebane
2
Rett ut brennerkabelen
Identifiserer bøyningsrelatert motstand
3
Mat ledningen manuelt
Tester foringsmotstand
4
Sjekk drivrulletrykket
Oppdager glidning eller knusing
5
Inspiser drivrullesporet
Bekrefter korrekt ledningskompatibilitet
6
Sjekk spolespenningen
Oppdager overdreven bremsemotstand
7
Inspiser ledningens tilstand
Identifiserer rust eller forurensning
8
Sjekk liner
Oppdager blokkering eller feil størrelse
9
Sjekk guideinnrettingen
Oppdager mekanisk drag
Denne sekvensen er mer effektiv enn å bytte ut deler tilfeldig.
Hvordan tester du en MIG fakkelforing?
En praktisk test er å fjerne kontaktspissen og mate ledningen gjennom brenneren med kabelen anordnet så rett som mulig.
Ledningen skal bevege seg jevnt.
Hvis betydelig motstand gjenstår:
Fjern ledningen.
Inspiser foringen.
Se etter forurensning.
Bekreft foringsstørrelsen.
Bekreft foringslengden og installasjonen.
Skift ut foringen hvis motstanden fortsatt er for stor.
Foringen er en slitasjekomponent.
Det bør behandles som en del av rutinemessig trådmatingsvedlikehold i stedet for en levetidskomponent.
Kan en feil installert liner føre til kabelstopp?
Ja.
Selv en ny foring kan forårsake fôringsproblemer hvis den er feil installert.
Potensielle installasjonsproblemer inkluderer:
liner kuttet for kort;
liner kuttet for langt;
dårlig sitteplasser foran;
dårlige sitteplasser på bakre tilkobling;
skarp grad i den kuttede enden;
feil foringsspesifikasjon.
En dårlig trimmet foring kan skape et gap mellom komponentene der sveisetråd kan fange.
Bruk et rent kutt og følg brennerens korrekte monteringsprosedyre for foring.
Hvorfor blir MIG trådmating verre når fakkelen blir varm?
Hvis trådmatingen blir stadig dårligere under lange sveiseperioder, inspiser frontenden.
Varme kan akselerere:
kontakt-spiss slitasje;
sprut oppbygging;
tilbakebrenning;
komponent utvidelse;
forbruksskade.
Problemet kan derfor se ut som:
kald fakkel = normal fôring
etterfulgt av:
varm fakkel = ledning som fester seg
I den situasjonen kan det hende at trådmatingssystemet ikke er det eneste problemet.
Lyktestyrke, driftssyklus, kjøling og forbruksmateriell bør også kontrolleres.
Hvordan påvirker kabellengden MIG trådmating?
Lengre brennerkabler skaper en lengre mekanisk vei for ledningen.
Mer lengde betyr større mulighet for:
friksjon;
bøyer;
liner forurensning;
wire dra.
Dette betyr ikke at lange kabler alltid er problematiske.
Det betyr at det komplette fôringssystemet må velges for ønsket lengde.
For produksjonssveising, unngå å velge unødvendig lange brennerenheter når kortere kabler komfortabelt kan nå sveiseområdet.
Hvordan feilsøker du en MIG lommelykt som holder fast i ledningen?
Bruk følgende trinnvise prosess.
Trinn 1: Fjern Kontaktdyse
Matetråd.
Hvis problemet forsvinner, inspiser eller bytt ut kontaktspissen.
Trinn 2: Rett ut fakkelkabelen
Fjern stramme bøyninger og løkker.
Test fôring igjen.
Trinn 3: Inspiser drivrullene
Verifisere:
riktig spor;
riktig diameter;
ren overflate;
riktig justering.
Trinn 4: Juster drivrulletrykket
Bruk bare nok trykk for pålitelig fôring.
Ikke bruk trykk for å kompensere for en blokkert foring.
Trinn 5: Sjekk spolebremsspenningen
Sørg for at spolen roterer fritt uten ukontrollert overløp.
Trinn 6: Inspiser sveisetråd
Bytt ut rusten, forurenset eller skadet ledning.
Trinn 7: Inspiser eller bytt ut foringen
Bruk riktig foring for tråddiameteren og materialet.
Trinn 8: Sjekk guidejustering
Sørg for at ledningen beveger seg jevnt inn i foringen.
Trinn 9: Inspiser forbruksvarer i fronten av fakkelen
Sjekke:
spissholder;
diffusor;
kontakt tips;
dyse;
sprut tilstand.
MIG Feilsøkingstabell for trådmating
Symptom
Mest sannsynlig årsak
Første aksjon
Tråd glir ved drivruller
Lavt trykk / høy motstand
Sjekk trykk og foring
Tråd fuglereir
Nedstrøms blokkering
Sjekk spissen og foringen
Ledningen blokkerer kun når kabelen bøyes
Kabel/foring friksjon
Rett opp kabelen
Ledningen sitter fast ved kontaktspissen
Feil/skadet spiss
Bytt ut riktig spiss
Tråd mates dårlig etter lang sveising
Problem med varme/front-end
Inspiser spissen og driftssyklusen
Tråd mates dårlig fra ny spole
Spolespenning/innretting
Sjekk spolesystemet
Fine metallpartikler nær materen
For høyt trykk/feil ruller
Juster drivsystemet
Rust innvendig foring
Forurenset ledning
Bytt wire og foring
Aluminiumstråd spennes gjentatte ganger
Overdreven matemotstand
Optimaliser soft-wire-banen
Buestøt med fôring
Intermitterende ledningslevering
Inspiser komplett fôrbane
Hvordan kan du forhindre MIG kabelstopp?
Forebygging er enklere og billigere enn gjentatt feilsøking.
Bruk riktige forbruksvarer
Kamp:
metalltråd;
kjøre rulle;
liner;
kontakttips.
Alle fire må fungere som ett system.
Hold kabelen så rett som praktisk
Unngå unødvendige løkker og skarpe svinger.
Hold sveisetråden ren og tørr
Oppbevar ledningen unna:
fuktighet;
sliping støv;
olje;
korrosive miljøer.
Skift ut liners før de blir alvorlig forurenset
Ikke vent til tråden slutter å mate helt.
Inspiser Kontaktdyser regelmessig
Erstatt tips som viser:
tilbakebrenning;
forstørrede boringer;
skader;
overdreven forurensning.
Ikke stram drivrullene for hardt
Mer press betyr ikke automatisk bedre fôring.
Hvordan bør du velge en MIG lommelykt for pålitelig trådmating?
EN MIG brenner skal velges i henhold til tråddiameter, trådmateriale, kabellengde, sveisestrøm, driftssyklus, foringstype og kompatibilitet med forbruksvarer.
Fakkelvalgsfaktor
Hvorfor det betyr noe
Tråddiameter
Bestemmer spissen og foringsstørrelsen
Trådmateriale
Bestemmer fôringsvansker
Kabellengde
Påvirker friksjon
Liner type
Styrer ledningsføring
Kontakttips
Kontrollerer den endelige ledningsbanen
Sveisestrøm
Påvirker frontend-temperaturen
Driftssyklus
Påvirker termisk stabilitet
Kabelfleksibilitet
Påvirker ruting
Tilgjengelighet av forbruksvarer
Forenkler vedlikeholdet
For distributører og industrielle kjøpere bør trådmatingens pålitelighet vurderes før du velger en lommelykt, kun etter strømstyrke eller pris.
En lommelykt kan ha tilstrekkelig elektrisk kapasitet mens den fortsatt er dårlig tilpasset en vanskelig trådmatingsapplikasjon.
Vanlige spørsmål om MIG Wire Jamming
Hvorfor fortsetter MIG -ledningen min å jamme?
MIG -ledningen setter seg vanligvis fast på grunn av overdreven motstand et sted mellom spolen og kontaktspissen. Vanlige årsaker inkluderer en skitten foring, feil drivrulletrykk, en bøyd brennerkabel, feil kontaktspiss, overdreven spolespenning, forurenset ledning eller dårlig innretting av materen.
Hvorfor fortsetter MIG -ledningen min å hekke?
Fuglehekking skjer når materen fortsetter å skyve ledningen, men en begrensning hindrer ledningen i å bevege seg gjennom fakkelen. Kontroller kontaktspissen, foringen, kabelbøyene, drivrullens trykk og ledningens tilstand.
Hvorfor går ikke tråden min MIG gjennom pistolen?
Fjern kontaktspissen og test trådmatingen. Hvis fôringen blir bedre, er det sannsynligvis kontaktspissen som forårsaker begrensningen. Hvis ledningen fortsatt mates dårlig, inspiser foringen, brennerkabelen, drivrullene, spolespenningen og ledningens tilstand.
Kan en dårlig liner forårsake MIG kabelstopp?
Ja. En skitten, skadet, underdimensjonert, overdimensjonert eller feil installert foring kan øke trådmatingsmotstanden og forårsake utglidning, fuglehekking eller fullstendig trådmatingsfeil.
Kan for mye drivrulletrykk føre til kabelstopp?
Ja. For høyt drivrulletrykk kan deformere sveisetråd, generere metallpartikler, øke forurensning av foringen og bidra til fuglehekking. Bruk bare nok trykk til å mate ledningen konsekvent.
Hvorfor fastkjører aluminium MIG tråd oftere?
Aluminiumsveisetråd er mykere enn ståltråd og er mer sannsynlig å deformere eller spenne seg under trykkkraft. Det krever en trådbane med lav motstand, passende drivruller, en passende foring, riktig spissstørrelse og minimale kabelbøyninger.
Kan en Kontaktdyse føre til problemer med trådmating?
Ja. En feil, skadet, overopphetet eller forurenset kontaktspiss kan begrense ledningens bevegelse. Burnback kan også smelte ledningen til spissen og stoppe matingen helt.
Bør jeg bytte ut MIG lommelykt hvis ledningen fortsetter å blokkere?
Ikke umiddelbart. Inspiser først kontaktspissen, foringen, drivrullene, spolespenningen, kabelføringen, ledningens tilstand og innretting. Skift ut brenneren eller kabelenheten bare hvis skade, overdreven intern motstand eller applikasjonsfeil gjenstår etter normal feilsøking.
Konklusjon: Hvordan stopper du en MIG lommelykt fra å blokkere ledning?
Hvis din MIG lommelykt holder fast i ledningen , start med å finne hvor motstanden oppstår.
Ikke øk drivrulletrykket før du vet hvorfor wiren motstår bevegelse.
Et riktig konfigurert MIG trådmatingssystem skal tillate elektrodetråden å bevege seg jevnt fra spolen til lysbuen uten overdreven kraft.
For pålitelig produksjonssveising, match drivrullene, foringen, kontaktspiss , kabellengde, ledningsdiameter og ledningsmateriale som ett komplett system.
Riktig oppsett reduserer fuglehekking, wirestopp, slitasje på forbruksvarer, nedetid og unødvendig utskifting av brenner.
Denne nettsiden bruker informasjonskapsler og lignende teknologier ('informasjonskapsler'). Med forbehold om ditt samtykke, vil bruke analytiske informasjonskapsler for å spore hvilket innhold som interesserer deg, og markedsføringsinformasjonskapsler for å vise interessebasert annonsering. Vi bruker tredjepartsleverandører for disse tiltakene, som også kan bruke dataene til egne formål.
Du gir ditt samtykke ved å klikke på 'Godta alle' eller ved å bruke dine individuelle innstillinger. Dine data kan da også bli behandlet i tredjeland utenfor EU, for eksempel USA, som ikke har et tilsvarende nivå av databeskyttelse, og hvor særlig tilgang fra lokale myndigheter kanskje ikke effektivt forhindres. Du kan når som helst tilbakekalle samtykket ditt med umiddelbar virkning. Hvis du klikker på 'Avvis alle', vil kun strengt nødvendige informasjonskapsler brukes.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių