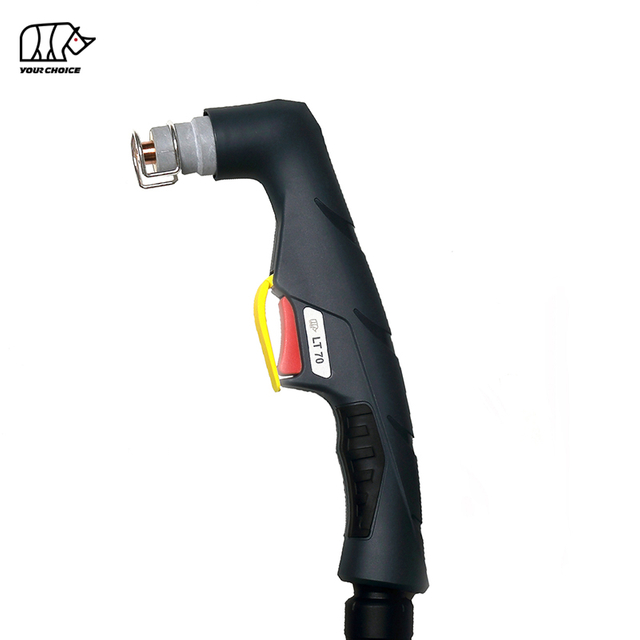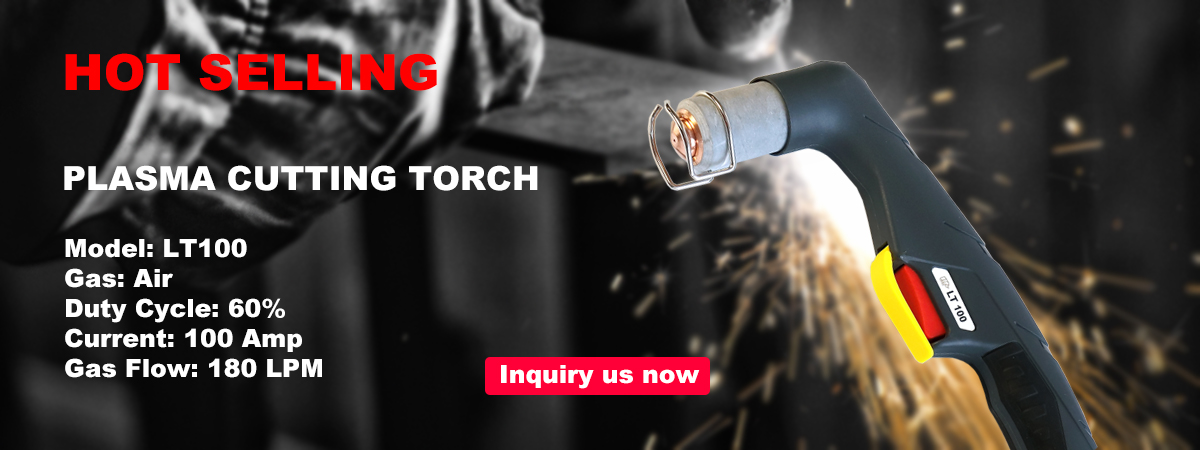
100A HF Ručný plazmový rezací horák na profesionálne rezanie kovov
INWELT LT100 je vzduchom chladený ručný plazmový rezací horák určený na profesionálnu výrobu kovov, údržbu, opravy a priemyselné rezacie aplikácie.
LT100 je dimenzovaný na 100 A so 60% pracovným cyklom a používa vysokofrekvenčný ( HF ) systém spúšťania oblúka.
Aktuálna konfigurácia INWELT zahŕňa:
menovitý prúd 100A
60% pracovný cyklus
Prevádzka na stlačený vzduch
Začiatok oblúka HF
Pribl. Prevádzkový tlak 4,5–5,0 bar
Pribl. prietok vzduchu 180 l/min
Pribl. 100-sekundový odporúčaný post-flow
Štandardné 6 m vedenie horáka
K dispozícii sú viaceré možnosti zadného pripojenia, vrátane konfigurácií 1/8G, 1/4G, M14×1, M16×1,5 a centrálneho adaptéra.
LT100 by mal byť umiestnený špeciálne ako ručný/ručný plazmový rezací horák . Pre pevné CNC a mechanizované aplikácie použite zodpovedajúci model INWELT stroj-horák.
INWELT LT100 Technické špecifikácie
| Špecifikácia |
INWELT LT100 |
| Typ produktu |
Manuálne / Ručné Plazmový rezací horák |
| Model |
LT100 |
| Značka |
INWELT |
| Rated Current |
100 A |
| Pracovný cyklus |
60 % |
| Chladenie |
Vzduch |
| Procesný plyn |
Stlačený vzduch |
| Spustenie oblúka |
HF |
| Tlak plynu |
Pribl. 4,5 – 5,0 barov |
| Prietok plynu |
Pribl. 180 l/min |
| Odporúčaný post-flow |
Pribl. 100 sekúnd |
| Štandardná dĺžka vedenia |
6 m |
| Prevádzka |
Manuálne / Ručné |
| Možnosti konektora |
1/8G / 1/4G / M14×1 / M16×1,5 / Centrálny adaptér |
| Štandardná rodina tipov |
Ø1,1 / Ø1,4 / Ø1,7 mm |
| Rozšírený spotrebný materiál |
Dostupné |
| OEM / ODM |
Dostupné |
| Súkromná značka |
Dostupné |
Pred objednaním si overte zdroj plazmového napájania, výstupný prúd, architektúru štartovania HF , napájací/plynový konektor, pripojenie pilotného oblúka a zapojenie spúšťača.
LT100 vs. LT M100: Manuálna baterka vs. strojová baterka
LT100 a LT M100 patria do rovnakej širšej rodiny plazmových horákov, ale mali by sa považovať za samostatné kompletné produkty.
| Funkcia |
LT100 |
LT M100 |
| Prevádzka |
Manuálne / Ručné |
CNC / Mechanizované |
| Geometria pochodne |
Ručná baterka |
Rovný strojový horák |
| Spustite ovládanie |
Spúšť operátora |
Ovládané strojom |
| Montáž |
Handheld |
Pevný držiak na baterku |
| Výška pochodne |
Ovládané operátorom |
CNC / kontrolované THC |
| Hlavná aplikácia |
Ručné rezanie |
Automatizované rezanie |
Niektoré spotrebné materiály môžu byť zdieľané medzi príbuznými horákmi.
Kompletné hlavy horákov, rukoväte, telesá strojov a káblové zostavy by sa však nemali automaticky považovať za vzájomne zameniteľné.
Pre interné odkazy na webové stránky použite jasný text kotvy, ako napríklad:
LT100 Ručný plazmový rezací horák
a
LT M100 CNC plazmový rezací horák
namiesto opisu oboch produktov jednoducho ako LT100 .
Ako funguje LT100 HF Plazmový rezací horák
LT100 pracuje ako súčasť kompletného systému plazmového rezania, ktorý pozostáva z plazmového zdroja energie, horáka, prívodu stlačeného vzduchu a pracovného pripojenia.
Stlačený vzduch prechádza hlavou horáka, difúzorom, elektródou a rezacou tryskou.
Elektrická energia ionizuje plyn a vytvára vysokoteplotný plazmový oblúk.
Rezacia dýza zužuje tento oblúk do koncentrovaného plazmového prúdu, ktorý taví elektricky vodivý kov, zatiaľ čo vysokorýchlostný vzduch odstraňuje roztavený materiál zo zárezu.
Spustenie vysokofrekvenčného oblúka
LT100 používa zapaľovanie HF.
Vysokofrekvenčný elektrický signál pomáha vytvoriť počiatočný plazmový oblúk bez toho, aby rezná dýza mechanicky zasiahla obrobok.
Plazmový zdroj energie preto musí podporovať kompatibilný štartovací systém HF .
Plazmové horáky HF , iné ako HF a spätné plazmové horáky by sa nemali považovať za automaticky zameniteľné.
Prečo zvoliť LT100 na 100A manuálne rezanie plazmou?
LT100 je navrhnutý pre profesionálne ručné rezacie aplikácie vyžadujúce vyššiu prúdovú kapacitu ako platformy LT50 a LT70 s nižším výkonom.
100A menovitý prúd
LT100 má menovitý prúd 100 A.
Horák by mal byť spárovaný s kompatibilným plazmovým zdrojom energie a prevádzkovaný v rámci overeného rozsahu prúdu.
60% pracovný cyklus
Aktuálna špecifikácia uvádza 60% pracovný cyklus pri 100A.
Skutočné tepelné zaťaženie môže byť ovplyvnené aj:
Prevádzkový prúd
Teplota okolia
Čas zapnutia oblúka
Prúdenie vzduchu
Počet štartov
Spotrebný stav
Neprevádzkujte horák nad jeho overený výkon jednoducho preto, že plazmový zdroj energie môže poskytnúť väčší prúd.
Vzduchom chladená konštrukcia
LT100 nevyžaduje samostatný okruh chladenia kvapalinou.
Stlačený vzduch funguje ako procesný plyn a tiež prispieva k odvodu tepla z prednej časti horáka.
6 m štandardné vedenie
Štandardné 6 m vedenie horáka poskytuje praktický pracovný dosah pre výrobné dielne, priemyselnú údržbu a opravy.
LT100 Možnosti pripojenia
Platforma LT100 je dostupná s niekoľkými konfiguráciami zadného pripojenia.
Aktuálne možnosti zahŕňajú:
1/8G
1/4G
M14×1
M16 × 1,5
Centrálny adaptér
Tieto možnosti umožňujú distribútorom a výrobcom zariadení podporovať rôzne rozhrania plazmového zdroja energie.
Konektor, ktorý fyzicky pasuje, automaticky nepotvrdzuje elektrickú kompatibilitu.
Musí sa skontrolovať kompletné rozhranie horáka.
Ako skontrolovať kompatibilitu plazmového rezača LT100
Nevyberajte náhradu LT100 len preto, že plazmová rezačka je dimenzovaná na približne 100 A.
Potvrďte HF Spustenie
Plazmový zdroj energie musí podporovať systém horáka HF .
Potvrďte menovitý prúd
LT100 má menovitý prúd 100 A.
Napájací zdroj a spotrebný materiál by sa mali prevádzkovať v overenom rozsahu horáka.
Potvrďte pripojenie napájania a plynu
Skontrolujte, či stroj vyžaduje:
1/8G
1/4G
M14×1
M16 × 1,5
Centrálny adaptér
Potvrďte pripojenie pilotného oblúka
Rôzne plazmové rezačky môžu používať rôzne usporiadania pilotného oblúka, aj keď pripojenie hlavného horáka vyzerá podobne.
Potvrďte zapojenie spúšťača
Spúšťací/riadiaci obvod musí zodpovedať zdroju plazmového napájania.
Informácie potrebné na potvrdenie kompatibility
Pre objednávky výmeny uveďte:
Je to spoľahlivejšie ako výber horáka podľa intenzity prúdu alebo samotného vzhľadu konektora.
LT100 Štandardné tipy na rezanie
Platforma spotrebného materiálu LT100 obsahuje niekoľko štandardných priemerov rezných hrotov.
Ø 1,1 mm rezný hrot
INWELT Kód: IJWV0617-11
Referenčné číslo: PD0101-11
Ø 1,4 mm rezný hrot
INWELT Kód: IJWV0617-14
Referenčné číslo: PD0101-14
Ø 1,7 mm rezný hrot
INWELT Kód: IJWV0617-17
Referenčné číslo: PD0101-17
Rôzne priemery trysiek sú určené pre rôzne prevádzkové podmienky.
Správny tip by sa mal vybrať podľa:
Nevyberajte trysku len preto, že sa fyzicky hodí k hlave horáka.
Ktorý rezací hrot by sa mal použiť pri 100 A?
Aktuálna rodina spotrebného materiálu LT100 zahŕňa rezné hroty Ø1,1 mm, Ø1,4 mm a Ø1,7 mm.
Porovnateľné 100A HF platformy horákov bežne spájajú strednú veľkosť trysky s prevádzkou približne 100A.
Avšak, INWELT by mal zverejniť konečný diagram prúdu k tryske až po potvrdení vlastných technických údajov a údajov z rezacích testov.
Najsilnejšia tabuľka budúceho spotrebného materiálu by mala zobrazovať:
| INWELT |
Priemer hrotu s kódom |
Odporúčaný prúdový štít |
elektródy |
/ |
Proces držiaka |
| Overený kód |
Overená veľkosť |
Overený prúd |
Zodpovedajúca časť |
Zodpovedajúca časť |
Režim rezania |
Poskytuje to užitočnejšie informácie prvej strany ako všeobecné vyhlásenia, ako napríklad 'dostupné veľkosti trysiek'.
LT100 Rozšírené tipy na rezanie
Skupina spotrebného materiálu súvisiaceho s LT100 zahŕňa aj rozšírené rezné hroty.
Aktuálne diely zahŕňajú:
IJWV0673-14 / PD0117-14 – Predĺžený hrot Ø1,4 mm
IJWV0673-17 / PD0117-17 – Predĺžený hrot Ø1,7 mm
Širšia rodina obsahuje aj rozšírenú konfiguráciu hrotu 50A.
Predĺžené hroty môžu poskytnúť dodatočný prístup tam, kde spotrebný materiál štandardnej dĺžky nemôže ľahko dosiahnuť oblasť rezu.
Predĺžené hroty používajte len s príslušnou elektródou a predným spotrebným materiálom.
LT100 Štandardná elektróda
Štandardná elektróda je:
INWELT Kód: IJWC0617
Referenčné číslo: PR0101
Elektróda prenáša elektrickú energiu cez horák a postupne sa opotrebováva pri opakovaných štartoch oblúka a rezaní.
Elektródu vymeňte skôr, ako nadmerné opotrebovanie stredu spôsobí:
Opotrebovanú elektródu nebrúste ani neupravujte, aby ste predĺžili jej životnosť.
LT100 Predĺžená elektróda
Predĺžená elektróda je:
INWELT Kód: IJWC0672
Referenčné číslo: PR0116
Tento komponent je určený pre kompatibilné konfigurácie s predĺženým hrotom.
Nemiešajte štandardnú elektródu a predĺžený rezný hrot, pokiaľ kombinácia nebola technicky overená.
LT100 Plynový difúzor
Súčasný plynový difúzor je:
INWELT Kód: IJWG0617
Referenčné číslo: PE0101
Difúzor riadi distribúciu procesného plynu okolo elektródy a reznej trysky.
Správne prúdenie vzduchu pomáha udržiavať:
Stabilita oblúka
Spotrebné chladenie
Tvar plazmovej trysky
Konzistencia rezania
Ak je difuzér prasknutý, zdeformovaný, spálený alebo silne znečistený, vymeňte ho.
LT100 Vonkajšie dýzy a upevňovacie komponenty
Skupina spotrebného materiálu LT100 zahŕňa:
IJWT0677 / PC0111 – Vonkajšia dýza
a
IJWT0691 / PC0130 – Prídržný uzáver kontaktnej dýzy
Tieto komponenty pomáhajú chrániť a umiestňovať interný zásobník spotrebného materiálu.
Vymeňte predné komponenty, ak zobrazujú:
LT100 Príslušenstvo pre podstavce a rezanie kontaktov
Platforma LT100 obsahuje niekoľko predných polohovacích doplnkov.
Aktuálne diely zahŕňajú:
IJTN0069 / CV0014 – Štvorbodová rozpera
IJTN0078 / CV0012 – Dvojbodová rozpera
IJTN0077 / CV0011 – Dištančná pružina
IJTN0089 / CV0023 – Dištančná podložka na rezanie kontaktov
Odstavné rezanie
Dištančné príslušenstvo pomáha udržiavať kontrolovanú vzdialenosť medzi rezacou dýzou a obrobkom.
Správny odstup môže pomôcť chrániť spotrebný materiál a zachovať geometriu plazmového oblúka.
Kontaktné rezanie
Komponenty na rezanie kontaktov používajú odlišný vzťah prednej časti k obrobku.
Neťahajte odkrytú štandardnú rezaciu trysku priamo cez materiál, pokiaľ špecifická konfigurácia spotrebného materiálu nie je navrhnutá na kontaktné rezanie.
LT100 Hlava horáka a komponenty ručného ovládania
Manuálny systém horáka LT100 obsahuje opraviteľné súčasti hlavy horáka a rukoväte.
Aktuálne diely zahŕňajú:
IJWA0606 – Plazma Hlava horáka
IJGU0697 / EA0131 – Silikónový O-krúžok
IJHW0046 – Manuálna plazmová rukoväť
IJIK0733 – Komponent ochrany spúšťača
IJIR0081 – Spúšťač
IJIK0805 – Kĺb rukoväte
Tieto vymeniteľné komponenty umožňujú distribútorom a opravárenským spoločnostiam vykonávať servis horáka bez výmeny celej zostavy pri každom poškodení jedného komponentu.
LT100 Káblová zostava Možnosti
Rad ručných horákov LT100 obsahuje špeciálne káblové zostavy.
Medzi aktuálne príklady patria:
IJWO00210077-00 – LT100 / LT 101 / 10 mm² / 6 m / 1/8G
IJWO00210071-00 – LT100 / LT 101 / 10 mm² / 6 m / Centrálny adaptér
Zostavy káblov strojového horáka by mali byť prezentované na príslušnej produktovej stránke LT M a nemali by byť zmiešané s primárnou tabuľkou LT100 s manuálnym horákom.
Tým je entita produktu LT100 jasná pre profesionálnych kupujúcich aj pre vyhľadávače.
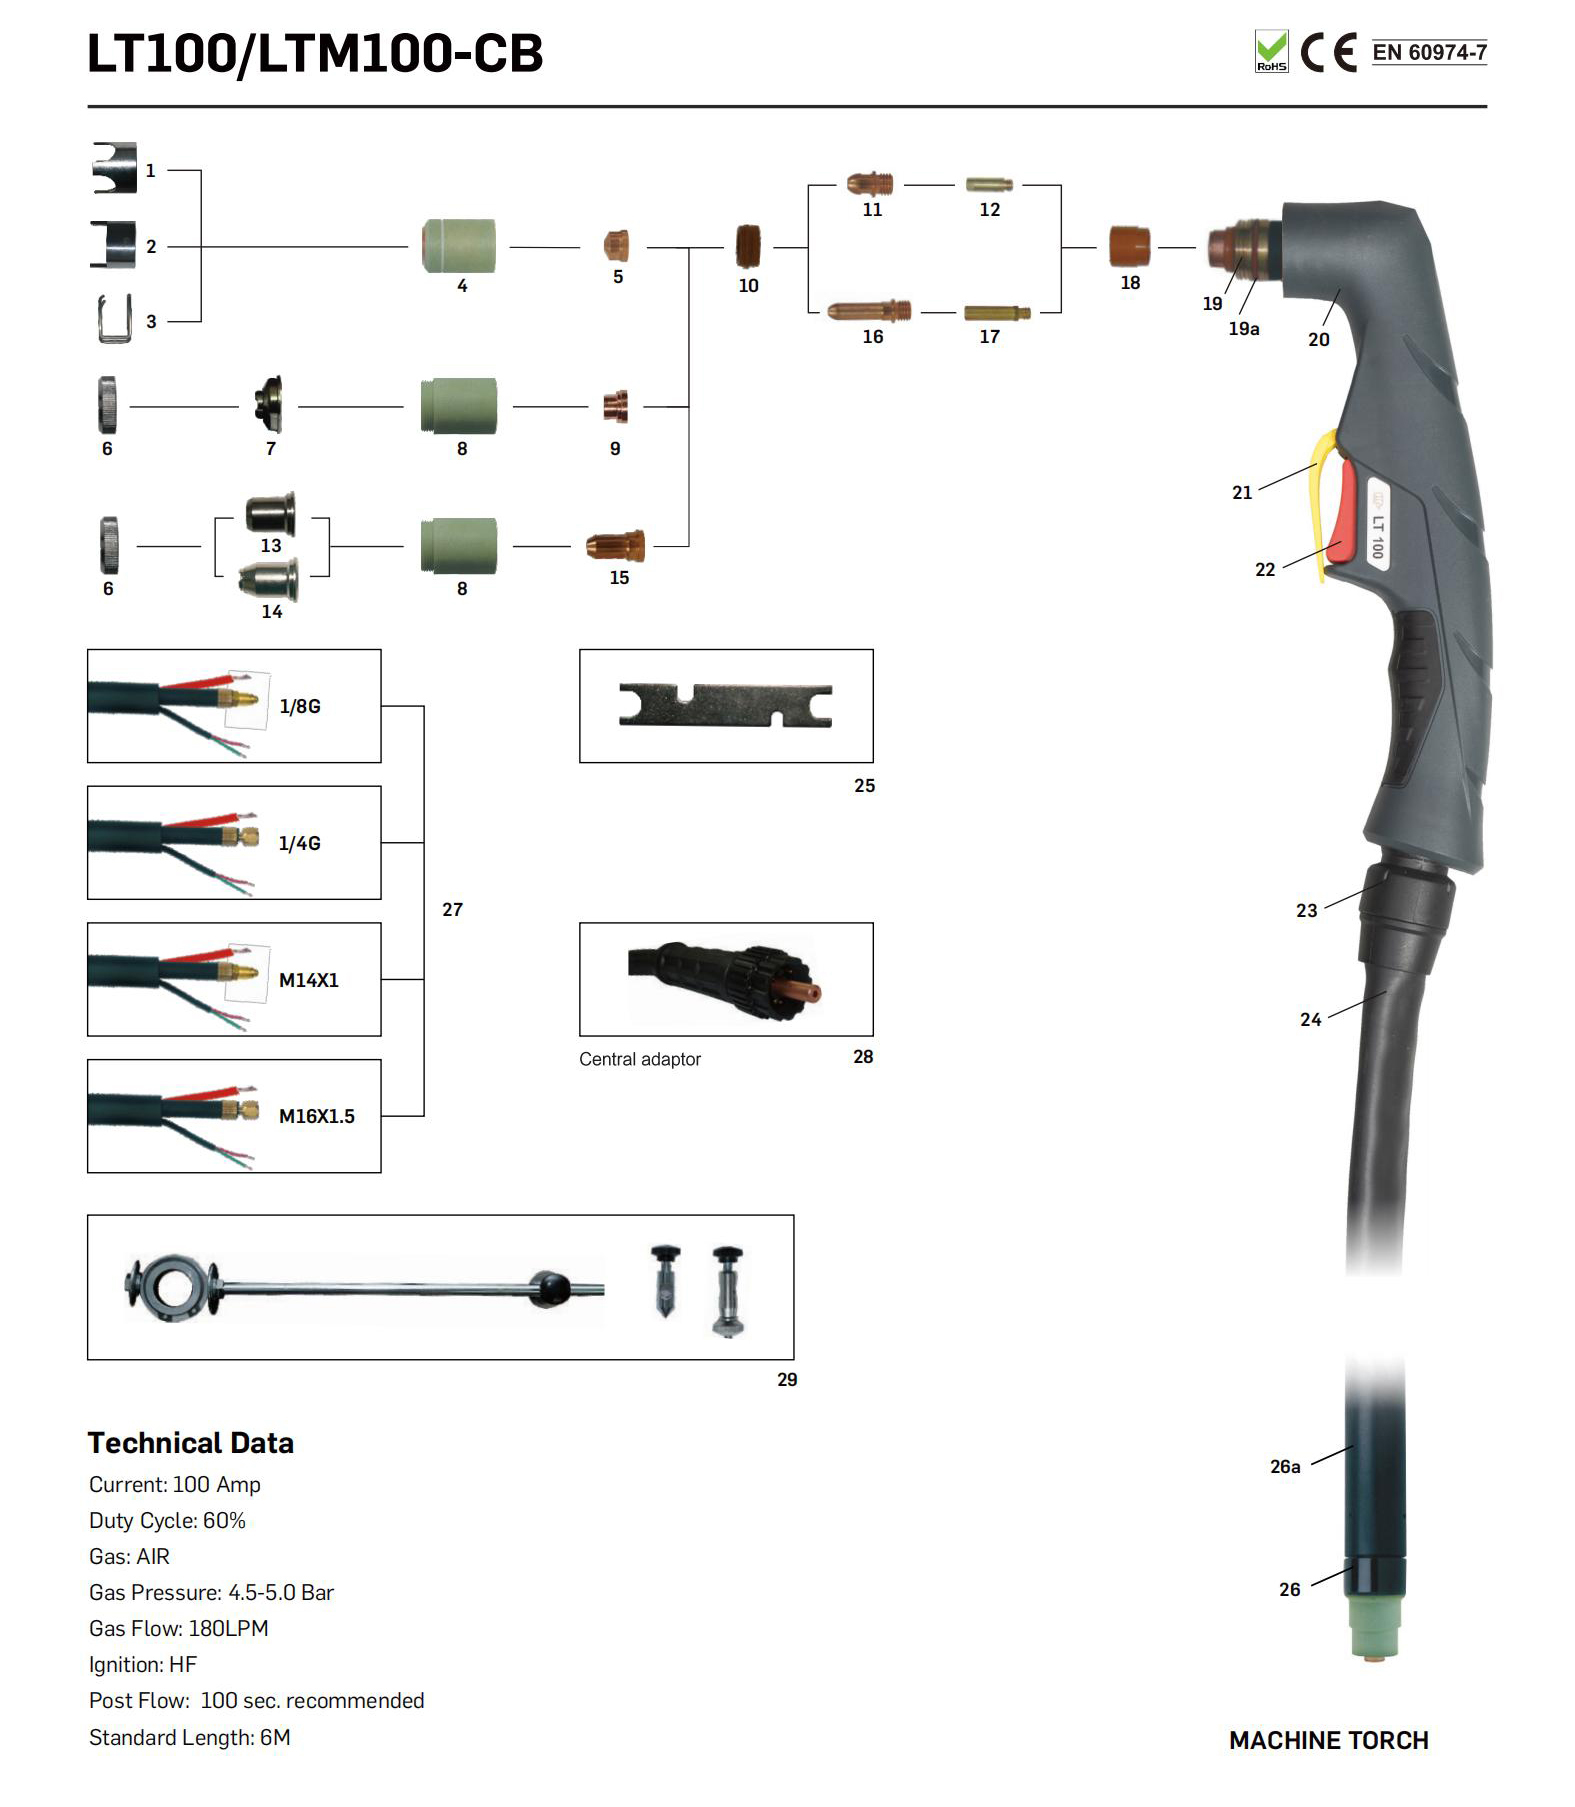
Podrobnosti o náhradných dieloch:
| RUČNÁ SVATKA |
| kód |
Ref. |
Popis |
| IJWU6961 |
PA1450 |
Plazmový rezací horák LT100 /6m 1/8G |
| IJWU6967 |
|
Plazmový rezací horák LT100 /6m 1/4G |
| IJWU6968 |
PA1452 |
Plazmový rezací horák LT100 /6m M14×1 |
| IJWU6969 |
|
Plazmový rezací horák LT100 /6m M16×1,5 |
| IJWU6960 |
|
Plazmový rezací horák LT100 /6m centrálny adaptér |
| Stroj |
Pochodeň |
|
| kód |
Ref. |
Popis |
| IJWU0671 |
PA0110 |
Auto horák na plazmové rezanie LT M100/6m 1/8G |
| IJWU0677 |
PA0111 |
Plazmový rezací automatický horák LT M100/6m M14×1 |
| IJWU0692 |
|
Auto horák na plazmové rezanie LT M100/6m M16×1,5 |
| IJWU0693 |
|
Auto horák na plazmové rezanie LT centrálny adaptér M100/6m |
| IJWU0694 |
|
Plazmový rezací automatický horák LT M100/6m 1/4G |
|
| pozícia |
kód |
Ref. |
Popis |
| 1 |
IJTN0069 |
CV0014 |
Štvorbodový edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Dvojbodový edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Dištančná pružina LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Vonkajšia tryska LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Štvorbodový korunový štít s izolátorom/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Dištančná podložka pre kontaktné rezanie/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Ochranný kryt kontaktnej trysky/ LT 101 |
| 8 |
|
|
Tip |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Hrot Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Hrot Φ1,4 mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Hrot Φ1,7 mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Difúzor LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Elektródová plazma LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
Poisťovacia matica |
| 13 |
IJTN0014 |
CV0008 |
Kontaktný rezací nástavec/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Nástavec na rezanie s dlhým kontaktom/ LT 101-151 |
| 15 |
|
|
Tip |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Predĺžený hrot Φ1,4 mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Predĺžený hrot Φ1,7 mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Predĺžený hrot 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Predĺžená elektróda Plazma LT 101 |
| 17 |
IJWA0606 |
|
Hlava plazmového horáka LT 101 |
| 17a |
IJGU0697 |
EA0131 |
'O'krúžok Φ18,77 x 1,78 mm z kremíka |
| 17b |
IJWG9017 |
|
Frontin sulator/ LT 101 |
| 18 |
IJHW0046 |
|
Plazmová ruka lemanual/ASéria/červená |
| 19 |
IJIK0733 |
|
Ochranná časť/Plazma/Žltá |
| 20 |
IJIR0081 |
185.0031 |
Spúšťač |
| 21 |
IJIK0805 |
|
Spoločný/veľký/nový typ |
| 22 |
|
|
Montáž kábla |
| 22.1 |
IJWO00210077-00 |
|
Zostava kábla/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Zostava kábla/ LT100 -101/10MMQ/6M centrálny adaptér |
| 22.3 |
IJWO10210077-00 |
|
Zostava kábla/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Zostava kábla/ LT centrálny adaptér M100-101/10MMQ/6M |
| 22.5 |
IJWO0642 |
|
Zostava kábla/ LT100 -101/6M/centrálny adaptér |
| 23 |
IJDH6017 |
|
Plazmový kľúč |
| 24 |
IJWA0676 |
|
Hlava plazmového horáka LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Polohovacia trubica zo sklenených vlákien/ LT M |
| 25 |
|
|
Zostava kábla LT M |
| 25.1 |
IJAU5698 |
|
Pripojovací adaptér 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Pripojovací adaptér 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Prepojovací adaptér 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Prepojovací adaptér 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Centrálny adaptér strana horáka Plazmový 5kolíkový |
| 27 IJTN0088 CV0022 Nástavec na rezanie kruhov/ LT100 -151 |
Náš katalóg:
 INWELT KATALÓG PLAZMOVÉHO HORÁKA.pdf
Aké kovy dokáže plazmový horák LT100 rezať?
Po spárovaní s kompatibilným plazmovým rezacím zdrojom je možné LT100 použiť na rezanie elektricky vodivých kovov, ako sú:
Mäkká oceľ
Uhlíková oceľ
Nehrdzavejúca oceľ
hliník
Meď
Mosadz
Pozinkovaná oceľ
Skutočná rýchlosť rezania, kvalita hrán a praktická hrúbka sa líšia v závislosti od celého plazmového systému.
Akú hrúbku môže 100A LT100 plazmový horák rezať?
Samotný plazmový horák neurčuje jednu univerzálnu maximálnu hrúbku rezu.
Skutočná kapacita rezania závisí od:
Profesionálne špecifikácie plazmy bežne rozlišujú tri rôzne úrovne výkonu.
Odporúčaná rezná kapacita
Hrúbka materiálu, ktorú možno produktívne rezať vhodnou rýchlosťou a kvalitou hrany.
Maximálna rezná kapacita
Hrubší materiál, ktorý možno stále rezať zníženou rýchlosťou.
Odstupná kapacita
Maximálna hrúbka, ktorú je možné oddeliť, zvyčajne s nižšou kvalitou hrán.
Špecifické údaje o hrúbke LT100 by preto mali byť publikované len vtedy, ak sú podporené testom rezania s úplným systémom INWELT .
Zostavte si tabuľku rezu INWELT LT100
Tabuľka rezu LT100 prvej strany by bola jedným z najsilnejších technických a geografických prírastkov na tejto produktovej stránke.
Odporúčané polia zahŕňajú:
| Parameter |
Data to Publish |
| Materiál |
Mäkká oceľ / nehrdzavejúca oceľ / hliník |
| Hrúbka |
Testovaná hrúbka |
| Aktuálne |
Skutočný testovaný prúd |
| Kód tipu |
číslo dielu INWELT |
| Priemer hrotu |
mm |
| Tlak vzduchu |
bar |
| Prúdenie vzduchu |
L/min |
| Cestovná rýchlosť |
mm/min |
| Odstavenie horáka |
mm |
| Vystrihnúť výsledok |
Odporúčané / maximálne / Odstupné |
Použite namerané výsledky testu INWELT namiesto kopírovania rezných údajov iného výrobcu.
Odporúčaný prívod vzduchu pre LT100
Aktuálna špecifikácia INWELT LT100 používa stlačený vzduch.
Odporúčané prevádzkové údaje zahŕňajú:
Plyn: stlačený vzduch
Tlak plynu: cca. 4,5 – 5,0 barov
Prietok plynu: cca. 180 l/min
Odporúčaný post-flow: pribl. 100 sekúnd
Používajte čistý a suchý stlačený vzduch
Vlhkosť, kompresorový olej a častice môžu negatívne ovplyvniť:
Stabilita oblúka
Životnosť elektródy
Životnosť reznej špičky
Konzistencia rezu
Použite vhodnú filtráciu a separáciu vlhkosti.
Skontrolujte tlak pri prúdení vzduchu
Statický tlak regulátora sa môže líšiť od tlaku dostupného počas rezania.
Filtre, regulátory, armatúry a dlhé vzduchové hadice môžu spôsobiť stratu tlaku.
Nastavte prívod vzduchu podľa prevádzkového postupu celého plazmového systému.
Typické aplikácie pre manuálny plazmový horák LT100
LT100 je navrhnutý pre profesionálne aplikácie ručného plazmového rezania vrátane:
Správny horák by sa mal vyberať skôr podľa plazmového zdroja energie a požiadaviek na rezanie než podľa samotného názvu aplikácie.
LT100 Údržba a kontrola spotrebného materiálu
Skontrolujte elektródu
Pravidelne kontrolujte elektródu, či nie je príliš opotrebovaná.
Vymeňte ju skôr, než silná erózia spôsobí zlý štart alebo poškodí rezaciu dýzu.
Skontrolujte rezací hrot
Skontrolujte:
Zväčšený otvor trysky
Oválny otvor
Poškodenie popálením
Silná kontaminácia
Poškodená tryska môže prispieť k nestabilnému rezaniu a nadmernému skoseniu.
Skontrolujte difuzér
Udržujte plynové priechody čisté.
Vymeňte prasknuté alebo teplom poškodené komponenty.
Skontrolujte vonkajšiu trysku
Neprevádzkujte horák s vážne prasknutými alebo poškodenými izolačnými časťami.
Skontrolujte O-krúžky
Ak dôjde k úniku plynu, vymeňte stvrdnuté, prerezané alebo poškodené tesnenia.
Skontrolujte kábel horáka
Skontrolujte:
Obrusovanie
Strihy
Poškodenie teplom
Tesné zákruty
Uvoľnené spojenia
Bežné LT100 problémy s plazmovým rezaním
Ťažké HF Spustenie oblúka
Skontrolujte:
Stav elektródy
Rezací hrot
HF štartovací obvod
Tlak vzduchu
Pracovné spojenie
Konektor baterky
Nadmerná drs
Skontrolujte:
Cestovná rýchlosť
Rezací prúd
Hrúbka materiálu
Stojan na pochodeň
Prúdenie vzduchu
Spotrebný stav
Uhlový rez
Medzi možné príčiny patria:
Opotrebovaná tryska
Nesprávny uhol horáka
Poškodený difúzor
Prerušený prietok plynu
Nesprávna rýchlosť jazdy
Krátka životnosť spotrebného materiálu
Skontrolujte:
Prehriatie horáka
Medzi možné príčiny patria:
Prúd nad overenou hodnotou horáka
Prekročený pracovný cyklus
Obmedzené prúdenie vzduchu
Nedostatočný post-flow
Poškodený kábel
Slabé elektrické pripojenia
Pred pokračovaním zastavte rezanie a zistite príčinu.
LT100 Spotrebný materiál pre distribútorov a popredajné dodávky
Kompletný LT100 popredajný program môže zahŕňať:
Pre distribútorov dodáva kompletný horák spolu s náhradným spotrebným materiálom úplnejší produktový program pre trh s náhradnými dielmi.
Presné čísla dielov INWELT tiež pomáhajú znižovať chyby pri výmene a objednávaní.
OEM LT100 Plazmový rezací horák Výroba od INWELT
INWELT dodáva plazmové rezacie horáky a náhradný spotrebný materiál profesionálnym B2B zákazníkom vrátane:
Výrobcovia plazmových rezačiek
Zváracie a rezacie zariadenia značiek
Dovozcovia
Distribútori
Veľkoobchodníci
Priemyselní dodávatelia
Opravárenské firmy
Popredajné značky spotrebného materiálu
Projekty OEM a ODM možno hodnotiť podľa rozhrania plazmového zdroja energie a požiadaviek cieľového trhu.
OEM a možnosti Private-Label
Prispôsobenie môže zahŕňať:
Zákaznícky branding
Označenie rukoväte
Štítky produktov
Konfigurácie káblov horáka
1/8G pripojenie
1/4G pripojenie
Pripojenie M14×1
Pripojenie M16×1,5
Centrálny adaptér
Spotrebné súpravy
Balenie súkromnej značky
Pokyny a technické štítky
Požiadavky na čiarový kód a kartón
Pre projekty OEM poskytnite špecifikáciu plazmového rezača, spôsob spustenia HF , požiadavky na konektory a odhadované množstvo objednávky.
Prečo Zdroj LT100 baterky a spotrebný materiál od INWELT ?
Platforma LT100 podporuje kompletné manuálne zostavy horákov aj náhradný spotrebný materiál.
Produktový systém zahŕňa:
Viaceré konfigurácie kompletného konektora horáka
Rezné hroty Ø1,1 / Ø1,4 / Ø1,7 mm
Predĺžené rezné hroty
Štandardné a rozšírené elektródy
Plynový difúzor
Vonkajšia tryska
Prídržné komponenty
Príslušenstvo na kontaktné rezanie
Hlava pochodne
Komponenty rukoväte a spúšte
Káblové zostavy
Pripojovacie adaptéry
Pre značky zariadení, distribútorov a dovozcov môže nákup kompletných horákov a náhradných dielov z rovnakého dodávateľského programu zjednodušiť nákup a podporu na trhu s náhradnými dielmi.
Často kladené otázky o LT100 Plazmový rezací horák
Aká je prúdová sila INWELT LT100 ?
LT100 je dimenzovaný na 100 A podľa aktuálnej technickej špecifikácie INWELT .
Aký je pracovný cyklus LT100 ?
Aktuálna špecifikácia uvádza 60% pracovný cyklus.
Používa LT100 zapaľovanie HF ?
áno.
LT100 používa vysokofrekvenčné spúšťanie oblúka.
Je LT100 ručná baterka alebo strojová baterka?
LT100 je ručný / ručný plazmový rezací horák.
Súvisiaci model LT série M by sa mal použiť na CNC alebo mechanizované rezanie.
Aký plyn používa LT100 ?
Aktuálna konfigurácia používa stlačený vzduch.
Aký tlak vzduchu vyžaduje LT100 ?
Približne 4,5–5,0 barov.
Aký prietok vzduchu vyžaduje LT100 ?
Aktuálna špecifikácia INWELT uvádza približne 180 l/min.
Aký čas po toku sa odporúča?
Približne 100 sekúnd.
Aká dĺžka vedenia horáka je štandardná?
Štandardné vedenie LT100 je 6 m.
Aké možnosti konektorov sú k dispozícii?
Aktuálne konfigurácie zahŕňajú:
1/8G
1/4G
M14×1
M16 × 1,5
Centrálny adaptér
Aké veľkosti rezných hrotov sú k dispozícii?
Súčasná skupina spotrebného materiálu zahŕňa:
K dispozícii sú aj rozšírené konfigurácie hrotov.
Ktorú elektródu používa LT100 ?
Štandardná elektróda je:
IJWC0617 / PR0101
Predĺžená elektróda je:
IJWC0672 / PR0116
Je LT100 kompatibilný s každou plazmovou rezačkou 100A?
Nie
Štartovacia architektúra HF , hlavný konektor, pripojenie pilotného oblúka, zapojenie spúšťača a požiadavky na vzduch sa tiež musia zhodovať.
Môže LT100 rezať nehrdzavejúcu oceľ?
Áno, pri použití s kompatibilným plazmovým zdrojom a vhodnými prevádzkovými parametrami.
Dokáže LT100 rezať hliník?
áno.
Hliník je elektricky vodivý a môže byť rezaný plazmou pomocou vhodného plazmového systému.
Akú hrúbku môže LT100 rezať?
Neexistuje žiadna univerzálna hrúbka rezu určená samotným horákom.
Použite overené odporúčané, maximálne a odstupné údaje z kompletného systému plazmového rezania.
Aký je rozdiel medzi LT100 a LT M100?
LT100 je manuálna / ručná konfigurácia.
LT M100 je súvisiaca konfigurácia počítača / CNC .
Poskytuje INWELT náhradné diely LT100 ?
áno.
INWELT dodáva rezné hroty, elektródy, difúzory, vonkajšie trysky, rozpery, súčasti hlavy horáka, káblové zostavy a súvisiace príslušenstvo.
Ponúka INWELT plazmové horáky OEM LT100 ?
áno.
Pre kvalifikovaných výrobcov, distribútorov a dovozcov zariadení sú k dispozícii konfigurácie OEM/ODM , súkromných značiek, konektorov, káblov a súprav spotrebného materiálu.
Požiadajte o cenovú ponuku na INWELT LT100 Plazmový rezací horák
Pre rýchlejšie potvrdenie kompatibility uveďte:
Výrobca a model plazmovej rezačky
Menovitý výstupný prúd
Existujúci model baterky
HF štartovacia metóda
Foto hlavného konektora
Foto spojenia pilot-oblúk
Fotografia konektora spúšťača/ovládania
Požadované vedenie horáka
Požadovaný spotrebný materiál
Odhadované množstvo nákupu
INWELT alebo privátna značka
INWELT potom môže potvrdiť príslušnú LT100 kompletnú konfiguráciu horáka a náhradného spotrebného materiálu.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių