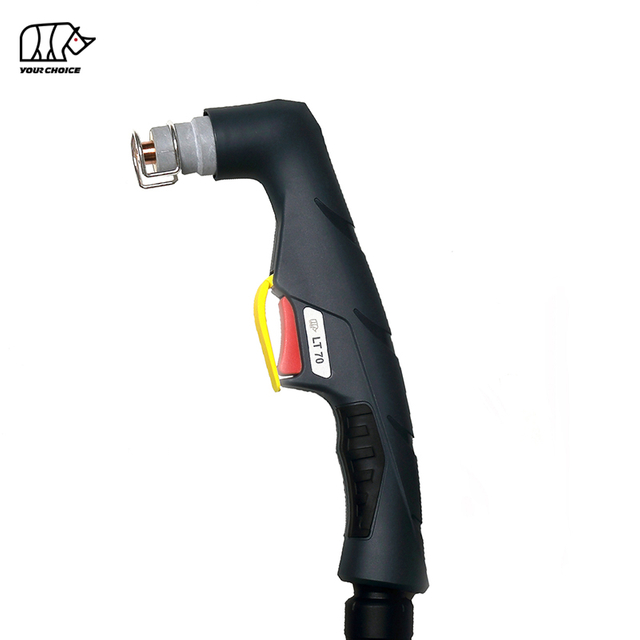
100 A HF Manueller Plasmaschneidbrenner für professionelles Metallschneiden
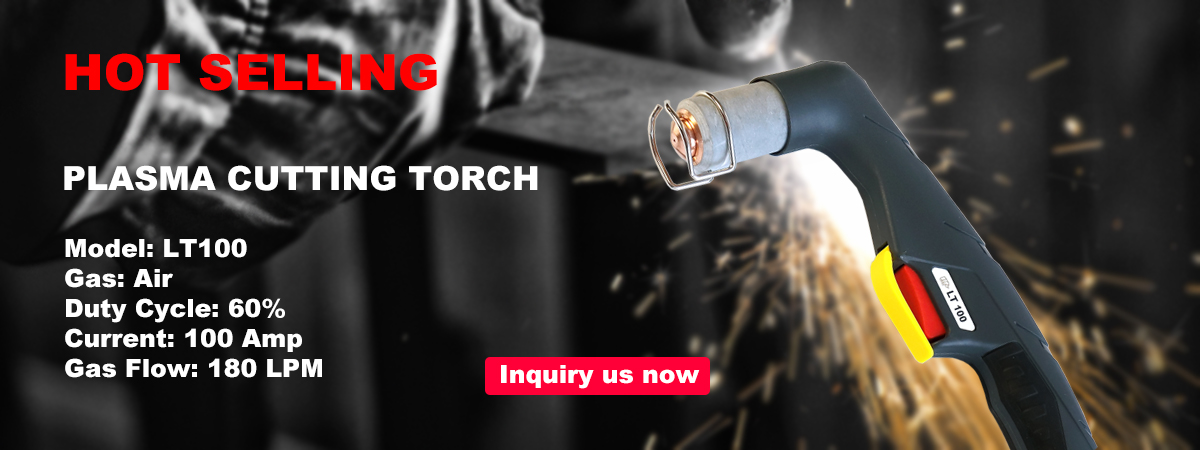
Der INWELT LT100 ist ein luftgekühlter manueller Plasmaschneidbrenner, der für professionelle Metallverarbeitung, Wartung, Reparatur und industrielle Schneidanwendungen entwickelt wurde.
Der LT100 hat eine Nennleistung von 100 A bei einem Arbeitszyklus von 60 % und verwendet ein Hochfrequenz-Lichtbogenstartsystem ( HF )..
Die aktuelle INWELT -Konfiguration umfasst:
100A Nennstrom
60 % Einschaltdauer
Druckluftbetrieb
HF Bogen beginnt
Ca. 4,5–5,0 bar Betriebsdruck
Ca. 180 l/min Luftstrom
Ca. 100 Sekunden empfohlener Nachfluss
Standardmäßiges 6-m-Brennerkabel
Es stehen mehrere Optionen für den rückseitigen Anschluss zur Verfügung, darunter 1/8G-, 1/4G-, M14×1-, M16×1,5- und Zentraladapterkonfigurationen.
Der LT100 sollte speziell als manueller/handgehaltener Plasmaschneidbrenner positioniert werden . Für feste CNC und mechanisierte Anwendungen verwenden Sie das entsprechende INWELT -Maschinenbrennermodell.
INWELT LT100 Technische Spezifikationen
| Spezifikation |
INWELT LT100 |
| Produkttyp |
Manuell / Handheld Plasmaschneidbrenner |
| Modell |
LT100 |
| Marke |
INWELT |
| Nennstrom |
100 A |
| Arbeitszyklus |
60 % |
| Kühlung |
Luft |
| Prozessgas |
Druckluft |
| Lichtbogenstart |
HF |
| Gasdruck |
Ca. 4,5–5,0 bar |
| Gasfluss |
Ca. 180 l/min |
| Empfohlener Nachfluss |
Ca. 100 Sekunden |
| Standardleitungslänge |
6 m |
| Betrieb |
Manuell / Handheld |
| Anschlussoptionen |
1/8G / 1/4G / M14×1 / M16×1,5 / Zentraladapter |
| Standard-Spitzenfamilie |
Ø1,1 / Ø1,4 / Ø1,7 mm |
| Erweiterte Verbrauchsmaterialien |
Verfügbar |
| OEM / ODM |
Verfügbar |
| Private Label |
Verfügbar |
Bestätigen Sie vor der Bestellung die Plasmastromquelle, den Ausgangsstrom, HF Startarchitektur, den Strom-/Gasanschluss, den Pilotlichtbogenanschluss und die Triggerverkabelung.
LT100 vs. LT M100: Handbrenner vs. Maschinenbrenner
LT100 und LT M100 gehören zur gleichen größeren Plasmabrennerfamilie, sollten aber als separate Komplettprodukte behandelt werden.
| Merkmal |
LT100 |
LT M100 |
| Betrieb |
Manuell / Handheld |
CNC / Mechanisiert |
| Fackelgeometrie |
Handtaschenlampe |
Gerader Maschinenbrenner |
| Starten Sie die Steuerung |
Bedienerauslöser |
Maschinengesteuert |
| Montage |
Handheld |
Fester Brennerhalter |
| Brennerhöhe |
Bedienergesteuert |
CNC / THC-kontrolliert |
| Hauptanwendung |
Manuelles Schneiden |
Automatisiertes Schneiden |
Einige Verbrauchsmaterialien können von verwandten Fackelfamilien gemeinsam genutzt werden.
Komplette Brennerköpfe, Griffe, Maschinenkörper und Kabelbaugruppen sollten jedoch nicht automatisch als austauschbar behandelt werden.
Verwenden Sie für Website-interne Links klaren Ankertext wie:
LT100 Manueller Plasmaschneidbrenner
Und
LT M100 CNC-Plasmaschneidbrenner
anstatt beide Produkte einfach als LT100 zu beschreiben.
So funktioniert das LT100 HF Plasmaschneidbrenner
Der LT100 arbeitet als Teil eines kompletten Plasmaschneidsystems bestehend aus Plasmastromquelle, Brenner, Druckluftversorgung und Arbeitsanschluss.
Druckluft strömt durch Brennerkopf, Diffusor, Elektrode und Schneiddüse.
Elektrische Energie ionisiert das Gas und erzeugt einen Hochtemperatur-Plasmabogen.
Die Schneiddüse verengt diesen Lichtbogen zu einem konzentrierten Plasmastrahl, der elektrisch leitendes Metall schmilzt, während Hochgeschwindigkeitsluft geschmolzenes Material aus der Schnittfuge entfernt.
Hochfrequenz-Lichtbogenzündung
Der LT100 nutzt HF -Zündung.
Ein hochfrequentes elektrisches Signal hilft beim Aufbau des anfänglichen Plasmalichtbogens, ohne dass die Schneiddüse mechanisch auf das Werkstück treffen muss.
Die Plasmastromquelle muss daher ein kompatibles HF Startsystem unterstützen.
HF -, Nicht- HF und rückwärts schlagende Plasmabrenner sollten nicht als automatisch austauschbar behandelt werden.
Warum sollten Sie sich für den LT100 für das manuelle Plasmaschneiden mit 100 A entscheiden?
Die LT100 ist für professionelle manuelle Schneidanwendungen konzipiert, die mehr Stromkapazität erfordern als die Plattformen LT50 und LT70 mit geringerer Leistung.
100A Nennstrom
Der LT100 ist für 100 A ausgelegt.
Der Brenner sollte mit einer kompatiblen Plasmastromquelle gekoppelt und innerhalb seines überprüften Strombereichs betrieben werden.
60 % Einschaltdauer
Die aktuelle Spezifikation gibt einen Arbeitszyklus von 60 % bei 100 A an.
Die tatsächliche thermische Belastung kann auch beeinflusst werden durch:
Betriebsstrom
Umgebungstemperatur
Lichtbogen-Einschaltzeit
Luftstrom
Anzahl der Starts
Verbrauchszustand
Betreiben Sie den Brenner nicht über seiner verifizierten Nennleistung, nur weil die Plasmastromquelle mehr Strom liefern kann.
Luftgekühlte Konstruktion
Der LT100 benötigt keinen separaten Flüssigkeitskühlkreislauf.
Druckluft fungiert als Prozessgas und trägt auch zur Wärmeabfuhr vom Brennervorderende bei.
6 m Standardkabel
Das standardmäßige 6-m-Brennerkabel bietet praktische Arbeitsreichweite für Fertigungsbetriebe sowie industrielle Wartungs- und Reparaturanwendungen.
LT100 Verbindungsoptionen
Die LT100 Plattform ist mit mehreren rückseitigen Anschlusskonfigurationen erhältlich.
Zu den aktuellen Optionen gehören:
1/8G
1/4G
M14×1
M16×1,5
Zentraladapter
Diese Optionen ermöglichen es Händlern und Geräteherstellern, verschiedene Plasma-Stromquellenschnittstellen zu unterstützen.
Ein Stecker, der physisch passt, bestätigt nicht automatisch die elektrische Kompatibilität.
Die komplette Brennerschnittstelle muss überprüft werden.
So überprüfen Sie die Kompatibilität LT100 -Plasmaschneidern
Wählen Sie keinen Ersatz LT100 nur weil der Plasmaschneider für etwa 100 A ausgelegt ist.
Bestätigen HF Starten
Die Plasmastromquelle muss ein HF Brennersystem unterstützen.
Bestätigen Sie den Nennstrom
Der LT100 ist für 100 A ausgelegt.
Die Stromquelle und die Verbrauchsmaterialien sollten innerhalb der überprüften Brennerreichweite betrieben werden.
Bestätigen Sie den Strom- und Gasanschluss
Prüfen Sie, ob die Maschine Folgendes benötigt:
1/8G
1/4G
M14×1
M16×1,5
Zentraladapter
Bestätigen Sie die Pilot-Arc-Verbindung
Verschiedene Plasmaschneider können unterschiedliche Pilotlichtbogenanordnungen verwenden, auch wenn der Hauptbrenneranschluss ähnlich erscheint.
Bestätigen Sie die Triggerverkabelung
Der Auslöse-/Steuerkreis muss zur Plasmastromquelle passen.
Zur Kompatibilitätsbestätigung bereitzustellende Informationen
Geben Sie für Ersatzbestellungen Folgendes an:
Marke Plasmaschneider
Maschinenmodell
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
Foto des Hauptsteckers
Foto des Pilotlichtbogen-Anschlusses
Foto des Auslöser-/Steueranschlusses
Dies ist zuverlässiger, als den Brenner allein anhand der Stromstärke oder des Aussehens des Steckers auszuwählen.
LT100 Standard-Schneidetipps
Die LT100 -Verschleißteilplattform umfasst mehrere Standard-Schneidspitzendurchmesser.
Ø1,1 mm Schneidspitze
INWELT Code: IJWV0617-11
Referenz: PD0101-11
Ø1,4 mm Schneidspitze
INWELT Code: IJWV0617-14
Referenz: PD0101-14
Ø1,7 mm Schneidspitze
INWELT Code: IJWV0617-17
Referenz: PD0101-17
Für unterschiedliche Betriebsbedingungen sind unterschiedliche Düsendurchmesser vorgesehen.
Die richtige Spitze sollte ausgewählt werden nach:
Wählen Sie eine Düse nicht nur deshalb aus, weil sie physisch zum Brennerkopf passt.
Welche Schneidspitze sollte bei 100 A verwendet werden?
Die aktuelle LT100 Verschleißteilfamilie umfasst Schneidspitzen mit Ø1,1 mm, Ø1,4 mm und Ø1,7 mm.
Vergleichbare 100-A HF Brennerplattformen verbinden üblicherweise eine mittlere Düsengröße mit einem Betrieb von etwa 100 A.
Allerdings sollte INWELT ein endgültiges Stromstärke-zu-Düse-Diagramm erst veröffentlichen, nachdem seine eigenen Konstruktions- und Schneidtestdaten bestätigt wurden.
Die stärkste zukünftige Verbrauchsmaterialtabelle sollte Folgendes anzeigen:
| INWELT Code |
Spitzendurchmesser |
Empfohlener aktueller |
Elektrodenschild- |
/ |
Halterungsprozess |
| Verifizierter Code |
Verifizierte Größe |
Verifizierter Strom |
Passendes Teil |
Passendes Teil |
Schneidemodus |
Dies bietet nützlichere Erstanbieterinformationen als generische Aussagen wie „mehrere Düsengrößen verfügbar“.
LT100 Erweiterte Schneidtipps
Zur LT100 -bezogenen Verbrauchsmaterialfamilie gehören auch erweiterte Schneidspitzen.
Zu den aktuellen Teilen gehören:
IJWV0673-14 / PD0117-14 – Verlängerte Spitze Ø1,4 mm
IJWV0673-17 / PD0117-17 – Verlängerte Spitze Ø1,7 mm
Die größere Familie umfasst auch eine erweiterte 50-A-Spitzenkonfiguration.
Verlängerte Spitzen können zusätzlichen Zugang bieten, wenn ein Verbrauchsmaterial mit Standardlänge den Schneidbereich nicht leicht erreichen kann.
Verwenden Sie verlängerte Spitzen nur mit den entsprechenden Elektroden- und Frontend-Verbrauchsmaterialien.
LT100 Standardelektrode
Die Standardelektrode ist:
INWELT Code: IJWC0617
Referenz: PR0101
Die Elektrode überträgt elektrische Energie durch den Brenner und verschleißt bei wiederholtem Starten und Schneiden des Lichtbogens allmählich.
Ersetzen Sie die Elektrode, bevor übermäßiger Verschleiß in der Mitte Folgendes verursacht:
Schleifen oder modifizieren Sie eine abgenutzte Elektrode nicht, um ihre Lebensdauer zu verlängern.
LT100 Erweiterte Elektrode
Die verlängerte Elektrode ist:
INWELT Code: IJWC0672
Referenz: PR0116
Diese Komponente ist für kompatible Konfigurationen mit verlängerter Spitze vorgesehen.
Mischen Sie eine Standardelektrode und eine verlängerte Schneidspitze nicht, es sei denn, die Kombination wurde technisch verifiziert.
LT100 Gasdiffusor
Der aktuelle Gasdiffusor ist:
INWELT Code: IJWG0617
Referenz: PE0101
Der Diffusor steuert die Prozessgasverteilung um die Elektrode und die Schneiddüse.
Der richtige Luftstrom trägt dazu bei, Folgendes aufrechtzuerhalten:
Ersetzen Sie den Diffusor, wenn er Risse, Verformungen, Verbrennungen oder starke Verschmutzung aufweist.
LT100 Außendüse und Haltekomponenten
Die Verbrauchsmaterialfamilie LT100 umfasst:
IJWT0677 / PC0111 – Außendüse
Und
IJWT0691 / PC0130 – Kontaktdüsen-Haltekappe
Diese Komponenten tragen zum Schutz und zur Positionierung des internen Verbrauchsmaterialstapels bei.
Ersetzen Sie Front-End-Komponenten, wenn sie Folgendes anzeigen:
Risse
Brandschaden
Gewindeschaden
Starke Verformung
Schwermetallbelastung
LT100 Abstands- und Kontaktschneidzubehör
Die LT100 Plattform umfasst mehrere Front-End-Positionierungszubehörteile.
Zu den aktuellen Teilen gehören:
IJTN0069 / CV0014 – Vierpunkt-Abstandshalter
IJTN0078 / CV0012 – Doppelpunkt-Abstandshalter
IJTN0077 / CV0011 – Distanzfeder
IJTN0089 / CV0023 – Kontaktschneidender Abstandshalter
Abstandsschneiden
Abstandszubehör hilft dabei, einen kontrollierten Abstand zwischen der Schneiddüse und dem Werkstück aufrechtzuerhalten.
Ein korrekter Abstand kann dazu beitragen, Verbrauchsmaterialien zu schützen und die Plasmalichtbogengeometrie aufrechtzuerhalten.
Kontaktieren Sie Schneiden
Kontaktschneidende Komponenten nutzen eine andere Front-End-Beziehung zum Werkstück.
Ziehen Sie eine freiliegende Standard-Schneiddüse nicht direkt über das Material, es sei denn, die spezifische Konfiguration des Verschleißteils ist für Kontaktschneiden ausgelegt.
LT100 Brennerkopf und Handsteuerungskomponenten
Das manuelle Brennersystem LT100 umfasst wartungsfähige Brennerkopf- und Griffkomponenten.
Zu den aktuellen Teilen gehören:
IJWA0606 – Plasma Brennerkopf
IJGU0697 / EA0131 – Silikon-O-Ring
IJHW0046 – Manueller Plasmagriff
IJIK0733 – Auslöseschutzkomponente
IJIR0081 – Auslöser
IJIK0805 – Griffgelenk
Diese austauschbaren Komponenten ermöglichen es Händlern und Reparaturunternehmen, den Brenner zu warten, ohne jedes Mal, wenn eine einzelne Komponente beschädigt ist, die komplette Baugruppe austauschen zu müssen.
LT100 Kabelkonfektionsoptionen
Die LT100 Handbrennerfamilie umfasst spezielle Kabelbaugruppen.
Aktuelle Beispiele sind:
IJWO00210077-00 – LT100 / LT 101 / 10 mm² / 6m / 1/8G
IJWO00210071-00 – LT100 / LT 101 / 10 mm² / 6 m / Zentraladapter
Kabelbaugruppen für Maschinenbrenner sollten auf der entsprechenden LT M-Produktseite vorgestellt werden und nicht in die primäre Tabelle LT100 Handbrenner gemischt werden.
Dadurch bleibt die Produktentität LT100 sowohl für professionelle Käufer als auch für Suchmaschinen klar.
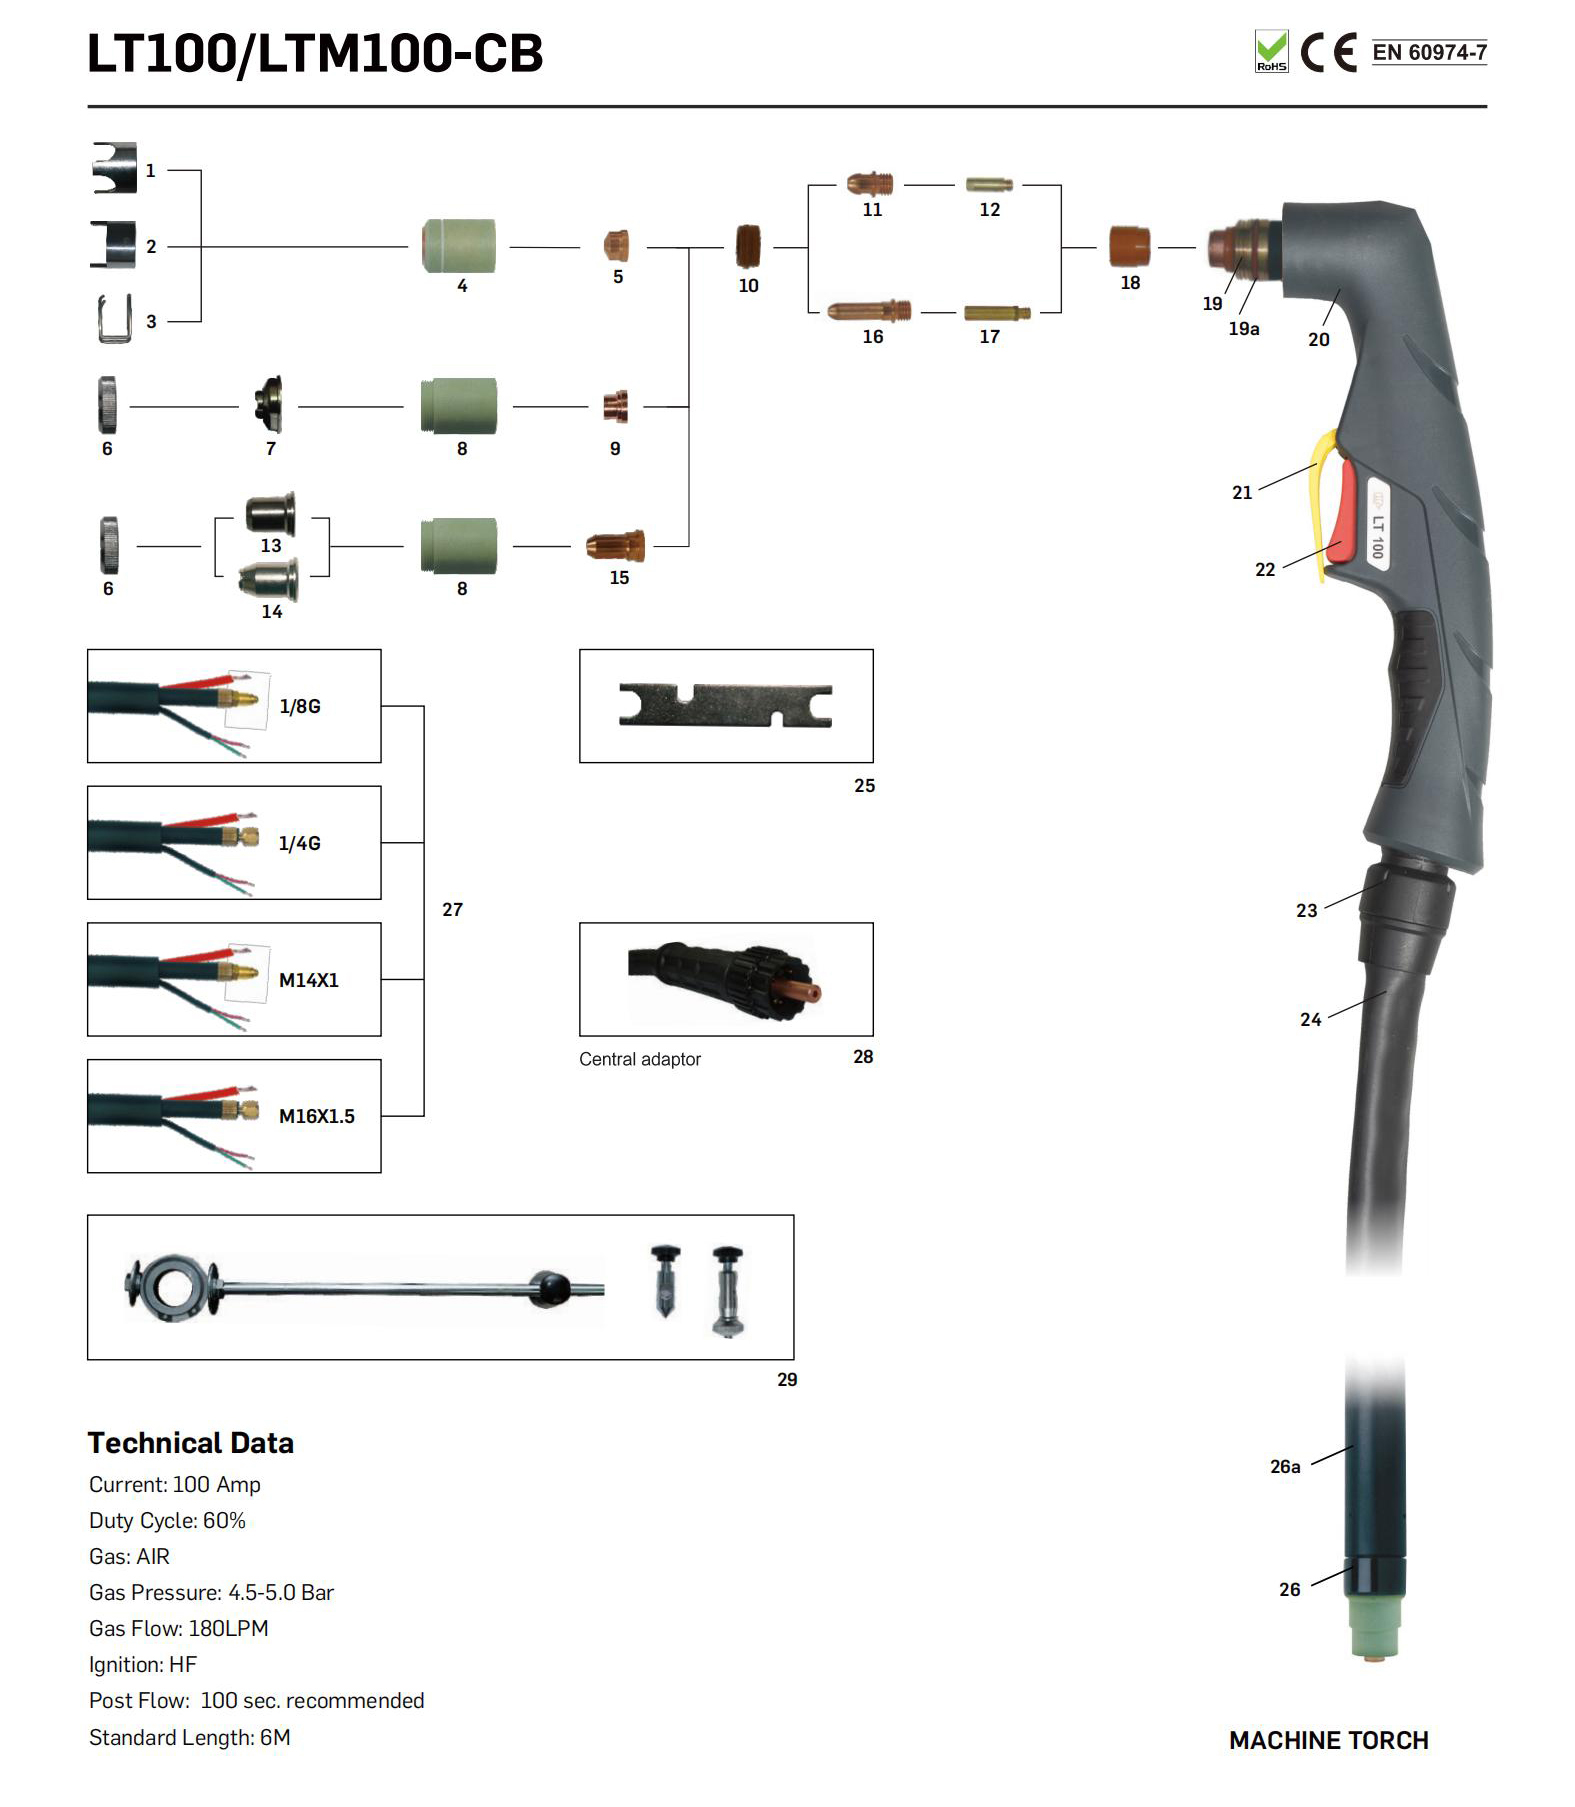
Ersatzteildetails:
| HANDBRENNER |
| Code |
Ref. |
Beschreibung |
| IJWU6961 |
PA1450 |
Plasmaschneidbrenner LT100 /6m 1/8G |
| IJWU6967 |
|
Plasmaschneidbrenner LT100 /6m 1/4G |
| IJWU6968 |
PA1452 |
Plasmaschneidbrenner LT100 /6m M14×1 |
| IJWU6969 |
|
Plasmaschneidbrenner LT100 /6m M16×1,5 |
| IJWU6960 |
|
Plasmaschneidbrenner LT100 /6m Zentraladapter |
| Maschine |
Fackel |
|
| Code |
Ref. |
Beschreibung |
| IJWU0671 |
PA0110 |
Automatischer Plasmaschneidbrenner LT M100/6m 1/8G |
| IJWU0677 |
PA0111 |
Automatischer Plasmaschneidbrenner LT M100/6m M14×1 |
| IJWU0692 |
|
Automatischer Plasmaschneidbrenner LT M100/6m M16×1,5 |
| IJWU0693 |
|
Automatischer Plasmaschneidbrenner LT M100/6 m Zentraladapter |
| IJWU0694 |
|
Automatischer Plasmaschneidbrenner LT M100/6m 1/4G |
|
| Position |
Code |
Ref. |
Beschreibung |
| 1 |
IJTN0069 |
CV0014 |
Vierpunkt-Edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Doppelpunkt-Edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Distanzfeder LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Außendüse LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Vierpunkt-Kronenschild mit Isolator/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Distanzstück zum Kontaktschneiden/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Kontaktdüsen-Haltekappe/ LT 101 |
| 8 |
|
|
Tipp |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Spitze Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Spitze Φ1,4 mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Spitze Φ1,7 mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Diffusor LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Elektrodenplasma LT 101-141 |
| 11 |
IJAO0770 |
|
Luftschlauch/ LT100 -101 |
| 12 |
IJTN0000 |
|
Sicherungsmutter |
| 13 |
IJTN0014 |
CV0008 |
Kontaktschneideaufsatz/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Schneidaufsatz mit langem Kontakt/ LT 101-151 |
| 15 |
|
|
Tipp |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Verlängerte Spitze Φ1,4 mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Verlängerte Spitze Φ1,7 mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Verlängerte Spitze 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Erweitertes Elektrodenplasma LT 101 |
| 17 |
IJWA0606 |
|
Plasmabrennerkopf LT 101 |
| 17a |
IJGU0697 |
EA0131 |
'O'-Ring Φ18,77x1,78mm aus Silikon |
| 17b |
IJWG9017 |
|
Frontin sulator/ LT 101 |
| 18 |
IJHW0046 |
|
Plasma-Handbuch/ASerie/Rot |
| 19 |
IJIK0733 |
|
Schutzteil/Plasma/Gelb |
| 20 |
IJIR0081 |
185.0031 |
Auslösen |
| 21 |
IJIK0805 |
|
Gemeinsamer/großer/neuer Typ |
| 22 |
|
|
Kabelkonfektionierung |
| 22.1 |
IJWO00210077-00 |
|
Kabelkonfektion/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Kabelbaugruppe/ LT100 -101/10MMQ/6M Zentraladapter |
| 22.3 |
IJWO10210077-00 |
|
Kabelbaugruppe/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Kabelbaugruppe/ LT M100-101/10MMQ/6M Zentraladapter |
| 22.5 |
IJWO0642 |
|
Kabelsatz/ LT100 -101/6M/Zentraladapter |
| 23 |
IJDH6017 |
|
Schraubenschlüssel für Plasma |
| 24 |
IJWA0676 |
|
Plasmabrennerkopf LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Glasfaser-Positionsrohr/ LT M |
| 25 |
|
|
Kabelbaugruppe LT M |
| 25.1 |
IJAU5698 |
|
Verbindungsadapter 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Verbindungsadapter 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Anschlussadapter 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Anschlussadapter 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Zentraladapter Brennerseite Plasma 5-polig |
| 27 IJTN0088 CV0022 Kreisschneideaufsatz/ LT100 -151 |
Unser Katalog:
 INWELT PLASMA-BRENNERKATALOG.pdf
Welche Metalle kann der LT100 -Plasmabrenner schneiden?
In Kombination mit einer kompatiblen Plasmaschneidstromquelle kann der LT100 zum Schneiden elektrisch leitfähiger Metalle verwendet werden, wie zum Beispiel:
Weicher Stahl
Kohlenstoffstahl
Edelstahl
Aluminium
Kupfer
Messing
Verzinkter Stahl
Die tatsächliche Schnittgeschwindigkeit, Kantenqualität und praktische Dicke variieren je nach komplettem Plasmasystem.
Wie dick kann ein 100-A LT100 Plasmabrenner schneiden?
Der Plasmabrenner allein bestimmt keine universelle maximale Schnittdicke.
Die tatsächliche Schneidleistung hängt ab von:
Plasma-Stromquelle
Eingangsleistung
Material
Tatsächlicher Schneidstrom
Durchmesser der Schneidspitze
Luftdruck
Luftstrom
Reisegeschwindigkeit
Abstand zwischen Brenner und Werkstück
Verbrauchszustand
Erforderliche Kantenqualität
Professionelle Plasmaspezifikationen unterscheiden normalerweise zwischen drei verschiedenen Leistungsstufen.
Empfohlene Schnittleistung
Materialstärke, die bei geeigneter Geschwindigkeit und Kantenqualität produktiv geschnitten werden kann.
Maximale Schnittleistung
Dickeres Material, das bei reduzierter Geschwindigkeit noch geschnitten werden kann.
Abfindungsfähigkeit
Die maximale Dicke, die getrennt werden kann, normalerweise mit geringerer Kantenqualität.
Spezifische LT100 -Dickenwerte sollten daher nur veröffentlicht werden, wenn sie durch einen INWELT Komplettsystem-Schneidetest unterstützt werden.
Erstellen Sie eine INWELT LT100 -Schnitttabelle
Eine LT100 Schnitttabelle eines Erstanbieters wäre eine der stärksten technischen und geografischen Ergänzungen zu dieser Produktseite.
Zu den empfohlenen Feldern gehören:
| Parameterdaten |
Zu veröffentlichende |
| Material |
Weichstahl / Edelstahl / Aluminium |
| Dicke |
Geprüfte Dicke |
| Aktuell |
Tatsächlich getesteter Strom |
| Trinkgeldcode |
INWELT Teilenummer |
| Spitzendurchmesser |
mm |
| Luftdruck |
Bar |
| Luftstrom |
L/min |
| Reisegeschwindigkeit |
mm/min |
| Brennerabstand |
mm |
| Schnittergebnis |
Empfohlen / Maximum / Abfindung |
Verwenden Sie gemessene INWELT -Testergebnisse, anstatt die Schnittdaten eines anderen Herstellers zu kopieren.
Empfohlene Luftversorgung für den LT100
Die aktuelle INWELT LT100 -Spezifikation verwendet Druckluft.
Zu den empfohlenen Betriebsdaten gehören:
Gas: Druckluft
Gasdruck: Ca. 4,5–5,0 bar
Gasdurchfluss: Ca. 180 l/min
Empfohlener Nachfluss: Ca. 100 Sekunden
Verwenden Sie saubere und trockene Druckluft
Feuchtigkeit, Kompressoröl und Partikel können sich negativ auf Folgendes auswirken:
Verwenden Sie eine geeignete Filterung und Feuchtigkeitsabscheidung.
Überprüfen Sie den Druck, während Luft strömt
Der Druck des statischen Reglers kann vom beim Schneiden verfügbaren Druck abweichen.
Filter, Regler, Armaturen und lange Luftschläuche können zu Druckverlusten führen.
Stellen Sie die Luftzufuhr entsprechend dem Betriebsablauf der gesamten Plasmaanlage ein.
Typische Anwendungen für den manuellen Plasmabrenner LT100
Der LT100 ist für professionelle manuelle Plasmaschneidanwendungen konzipiert, darunter:
Allgemeine Metallverarbeitung
Strukturreparatur
Maschinenwartung
Kfz- und LKW-Reparatur
Landwirtschaftliche Ausrüstung
Baumaschinen
Industrielle Wartung
Plattenschneiden
Feldreparatur
Schiffsreparatur
Schwere Verarbeitung
Metallschneidende Werkstatt
Der richtige Brenner sollte entsprechend der Plasmastromquelle und den Schneidanforderungen und nicht nur anhand des Anwendungsnamens ausgewählt werden.
LT100 Wartung und Inspektion von Verbrauchsmaterialien
Überprüfen Sie die Elektrode
Überprüfen Sie die Elektrode regelmäßig auf übermäßigen Verschleiß in der Mitte.
Ersetzen Sie es, bevor starke Erosion zu einem schlechten Start führt oder die Schneiddüse beschädigt.
Überprüfen Sie die Schneidspitze
Prüfen Sie auf:
Vergrößerte Düsenöffnung
Ovale Öffnung
Brandschaden
Starke Verschmutzung
Eine beschädigte Düse kann zu instabilem Schnitt und übermäßiger Fase führen.
Überprüfen Sie den Diffusor
Halten Sie die Gaswege sauber.
Ersetzen Sie gerissene oder hitzegeschädigte Bauteile.
Überprüfen Sie die Außendüse
Betreiben Sie den Brenner nicht mit stark gerissenen oder beschädigten Isolierteilen.
O-Ringe prüfen
Ersetzen Sie verhärtete, eingeschnittene oder beschädigte Dichtungen, wenn Gas austritt.
Überprüfen Sie das Brennerkabel
Prüfen Sie auf:
Abrieb
Schnitte
Hitzeschaden
Enge Kurven
Lose Verbindungen
Häufige LT100 Probleme beim Plasmaschneiden
Schwieriger HF Bogenstart
Überprüfen:
Elektrodenzustand
Schneidspitze
HF Startschaltung
Luftdruck
Arbeitsverbindung
Brenneranschluss
Übermäßiger Schlacke
Überprüfen:
Reisegeschwindigkeit
Schneidstrom
Materialstärke
Brennerabstand
Luftstrom
Verbrauchszustand
Abgewinkelter Schnitt
Mögliche Ursachen sind:
Kurze Lebensdauer der Verbrauchsmaterialien
Überprüfen:
Überhitzung des Brenners
Mögliche Ursachen sind:
Strom über der verifizierten Brennerleistung
Arbeitszyklus überschritten
Eingeschränkter Luftstrom
Unzureichende Nachströmung
Beschädigtes Kabel
Schlechte elektrische Verbindungen
Hören Sie mit dem Schneiden auf und ermitteln Sie die Ursache, bevor Sie fortfahren.
LT100 Verbrauchsmaterialien für Händler und Ersatzteilmarkt
Ein vollständiges LT100 Aftermarket-Programm kann Folgendes umfassen:
Standard-Schneidspitzen
Erweiterte Schneidspitzen
Standardelektroden
Verlängerte Elektroden
Gasdiffusoren
Außendüsen
Haltekappen
Abstandshalter
Zubehör zum Kontaktschneiden
Taschenlampenköpfe
O-Ringe
Griffe
Auslöser
Kabelkonfektionen
Verbindungsadapter
Zubehör zum Kreisschneiden
Für Händler bedeutet die Lieferung des kompletten Brenners zusammen mit Ersatzverbrauchsmaterialien ein umfassenderes Aftermarket-Produktprogramm.
Genaue INWELT Teilenummern tragen außerdem dazu bei, Fehler beim Austausch und bei der Bestellung zu reduzieren.
OEM LT100 Plasmaschneidbrenner Herstellung durch INWELT
INWELT liefert Plasmaschneidbrenner und Ersatzverbrauchsmaterialien an professionelle B2B-Kunden, darunter:
Hersteller von Plasmaschneidern
Marken von Schweiß- und Schneidgeräten
Importeure
Vertriebspartner
Großhändler
Industrielle Zulieferer
Reparaturunternehmen
Aftermarket-Verbrauchsmaterialmarken
OEM und ODM Projekte können entsprechend der Schnittstelle zwischen Plasma-Stromquelle und den Anforderungen des Zielmarkts bewertet werden.
OEM und Private-Label-Optionen
Die Anpassung kann Folgendes umfassen:
Kunden-Branding
Griffmarkierung
Produktetiketten
Brennerkabelkonfigurationen
1/8G-Verbindung
1/4G-Verbindung
M14×1-Anschluss
Anschluss M16×1,5
Zentraladapter
Verbrauchsmaterial-Sets
Private-Label-Verpackung
Anweisungen und technische Etiketten
Barcode- und Kartonanforderungen
Geben Sie für OEM Projekte die Spezifikation des Plasmaschneiders, HF Startmethode, die Anschlussanforderungen und die geschätzte Bestellmenge an.
Warum LT100 Taschenlampen und Verbrauchsmaterialien von INWELT beziehen?
Die LT100 Plattform unterstützt sowohl komplette manuelle Brennerbaugruppen als auch Ersatzverbrauchsmaterialien.
Das Produktsystem umfasst:
Mehrere Konfigurationen für komplette Brenneranschlüsse
Ø1,1 / Ø1,4 / Ø1,7 mm Schneidspitzen
Erweiterte Schneidspitzen
Standard- und verlängerte Elektroden
Gasdiffusor
Außendüse
Haltekomponenten
Zubehör zum Kontaktschneiden
Taschenlampenkopf
Komponenten handhaben und auslösen
Kabelkonfektionen
Verbindungsadapter
Für Gerätemarken, Händler und Importeure kann die Beschaffung kompletter Brenner und Ersatzteile aus demselben Lieferprogramm den Einkauf und die Aftermarket-Unterstützung vereinfachen.
Häufig gestellte Fragen zum LT100 Plasmaschneidbrenner
Welche Stromstärke hat der INWELT LT100 ?
Der LT100 ist 100 A ausgelegt. gemäß der aktuellen technischen Spezifikation INWELT für
Was ist der Arbeitszyklus LT100 ?
Die aktuelle Spezifikation gibt einen Arbeitszyklus von 60 % an.
Verwendet der LT100 die HF -Zündung?
Ja.
Der LT100 verwendet eine Hochfrequenz-Lichtbogenzündung.
Ist der LT100 ein Handbrenner oder ein Maschinenbrenner?
Der LT100 ist ein manueller/handgehaltener Plasmaschneidbrenner.
Für CNC oder maschinelles Schneiden sollte das zugehörige Modell LT M-Serie verwendet werden.
Welches Gas verwendet der LT100 ?
Die aktuelle Konfiguration verwendet Druckluft.
Welchen Luftdruck benötigt der LT100 ?
Ungefähr 4,5–5,0 bar.
Welchen Luftstrom benötigt der LT100 ?
Die aktuelle INWELT -Spezifikation gibt etwa 180 l/min an.
Welche Nachströmzeit wird empfohlen?
Ungefähr 100 Sekunden.
Welche Brennerleitungslänge ist Standard?
Die Standardleitung LT100 beträgt 6 m.
Welche Anschlussmöglichkeiten gibt es?
Zu den aktuellen Konfigurationen gehören:
1/8G
1/4G
M14×1
M16×1,5
Zentraladapter
Welche Schneidspitzengrößen gibt es?
Die aktuelle Verbrauchsmaterialfamilie umfasst:
Es sind auch erweiterte Spitzenkonfigurationen erhältlich.
Welche Elektrode verwendet der LT100 ?
Die Standardelektrode ist:
IJWC0617 / PR0101
Die verlängerte Elektrode ist:
IJWC0672 / PR0116
Ist der LT100 mit jedem 100A-Plasmaschneider kompatibel?
NEIN.
Auch die HF -Startarchitektur, der Hauptstecker, der Pilotlichtbogenanschluss, die Auslöseverkabelung und die Luftanforderungen müssen übereinstimmen.
Kann der LT100 Edelstahl schneiden?
Ja, bei Verwendung mit einer kompatiblen Plasmastromquelle und geeigneten Betriebsparametern.
Kann der LT100 Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einer geeigneten Plasmaanlage plasmageschnitten werden.
Wie dick kann der LT100 schneiden?
Es gibt keine universelle Schnittstärke, die allein durch den Brenner bestimmt wird.
Verwenden Sie verifizierte empfohlene, maximale und Trenndaten des gesamten Plasmaschneidsystems.
Was ist der Unterschied zwischen LT100 und LT M100?
LT100 ist die manuelle/Handheld-Konfiguration.
LT M100 ist die entsprechende Maschinen-/ CNC -Konfiguration.
Bietet INWELT Ersatzteile für LT100 ?
Ja.
INWELT liefert Schneidspitzen, Elektroden, Diffusoren, Außendüsen, Abstandshalter, Brennerkopfkomponenten, Kabelbaugruppen und entsprechendes Zubehör.
Bietet INWELT OEM LT100 Plasmabrenner an?
Ja.
Für qualifizierte Gerätehersteller, Händler und Importeure sind OEM/ODM , Private-Label-, Stecker-, Kabel- und Verbrauchsmaterial-Kit-Konfigurationen verfügbar.
Fordern Sie ein Angebot für INWELT LT100 Plasmaschneidbrenner an
Für eine schnellere Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Hersteller und Modell des Plasmaschneiders
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
HF Startmethode
Foto des Hauptsteckers
Foto der Pilotlichtbogenverbindung
Foto des Auslöser-/Steueranschlusses
Erforderliches Brennerkabel
Erforderliche Verbrauchsmaterialien
Geschätzte Einkaufsmenge
INWELT oder Private-Label-Branding
INWELT kann dann die entsprechende LT100 komplette Brenner- und Ersatz-Verbrauchsmaterial-Konfiguration bestätigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių