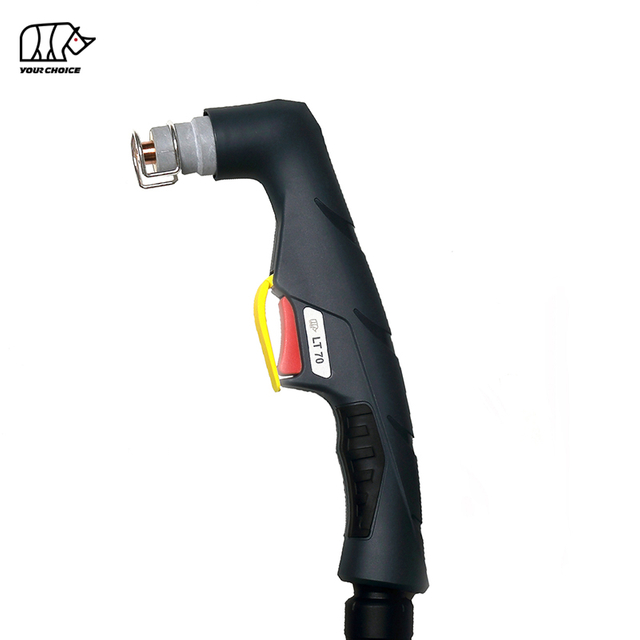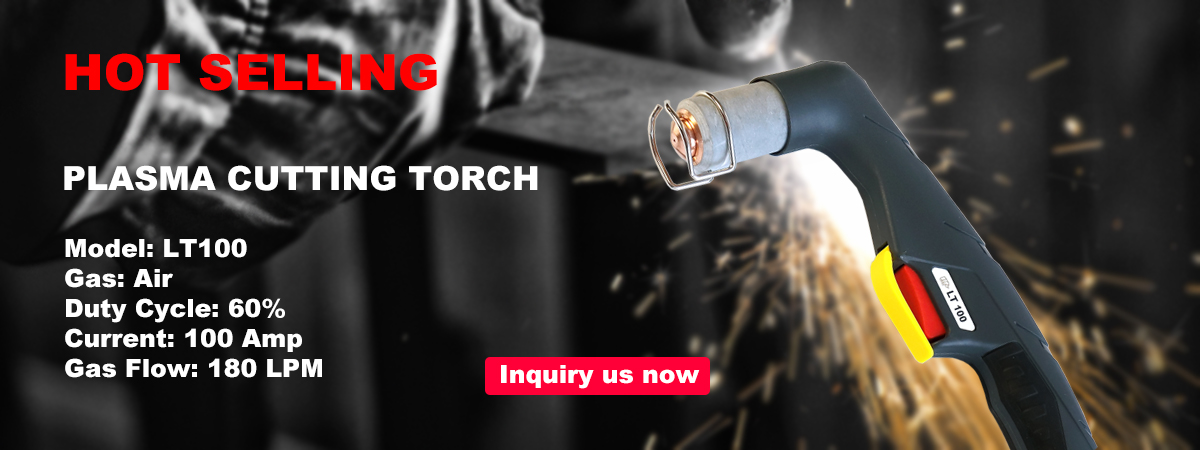
100A HF Ręczny uchwyt do cięcia plazmowego do profesjonalnego cięcia metalu
INWELT LT100 to chłodzony powietrzem ręczny palnik do cięcia plazmowego, przeznaczony do profesjonalnej obróbki metali, konserwacji, napraw i cięcia przemysłowego.
Urządzenie LT100 ma prąd znamionowy 100 A przy cyklu pracy 60% i wykorzystuje system zajarzania łuku o wysokiej częstotliwości ( HF ).
Obecna konfiguracja INWELT obejmuje:
Prąd znamionowy 100A
Cykl pracy 60%.
Praca na sprężonym powietrzu
HF rozruch łuku
Około. Ciśnienie robocze 4,5–5,0 bar
Około. Przepływ powietrza 180 l/min
Około. Zalecany 100-sekundowy wypływ po wypływie
Standardowy przewód palnika o długości 6 m
Dostępnych jest wiele opcji podłączenia z tyłu, w tym konfiguracje 1/8G, 1/4G, M14×1, M16×1,5 i adaptera centralnego.
LT100 powinien być ustawiony specjalnie jako ręczny/ręczny palnik do cięcia plazmowego . Do zastosowań stałych CNC i zmechanizowanych należy używać odpowiedniego modelu palnika maszynowego INWELT .
INWELT LT100 Dane techniczne Specyfikacja
| { |
INWELT LT100 |
| Typ produktu |
Ręczny / ręczny Uchwyt do cięcia plazmowego |
| Model |
LT100 |
| Marka |
INWELT |
| Prąd znamionowy |
100 A |
| Cykl pracy |
60% |
| Chłodzenie |
Powietrze |
| Gaz procesowy |
Sprężone powietrze |
| Rozpoczęcie łuku |
HF |
| Ciśnienie gazu |
Około. 4,5–5,0 barów |
| Przepływ gazu |
Około. 180 l/min |
| Zalecany przepływ końcowy |
Około. 100 sekund |
| Standardowa długość przewodu |
6 m |
| Działanie |
Ręczny / ręczny |
| Opcje złącza |
1/8G / 1/4G / M14×1 / M16×1,5 / Adapter centralny |
| Rodzina końcówek standardowych |
Ř1,1 / Ř1,4 / Ř1,7 mm |
| Rozszerzone materiały eksploatacyjne |
Dostępny |
| OEM / ODM |
Dostępny |
| Etykieta prywatna |
Dostępny |
Przed złożeniem zamówienia należy sprawdzić źródło zasilania plazmy, prąd wyjściowy, architekturę rozruchową HF , złącze zasilania/gazu, połączenie łuku pilotującego i okablowanie wyzwalacza.
LT100 kontra LT M100: Palnik ręczny kontra palnik maszynowy
LT100 i LT M100 należą do tej samej szerszej rodziny palników plazmowych, ale należy je traktować jako osobne, kompletne produkty.
| Cecha |
LT100 |
LT M100 |
| Działanie |
Ręczny / ręczny |
CNC / Zmechanizowany |
| Geometria palnika |
Ręczna latarka |
Prosty palnik maszynowy |
| Uruchom kontrolę |
Wyzwalacz operatora |
Sterowanie maszynowe |
| Montowanie |
Ręczny |
Stały uchwyt na latarkę |
| Wysokość palnika |
Kontrolowany przez operatora |
CNC / Kontrolowana THC |
| Główna aplikacja |
Cięcie ręczne |
Automatyczne cięcie |
Niektóre materiały eksploatacyjne mogą być wspólne dla powiązanych rodzin palników.
Jednakże kompletnych głowic palnika, uchwytów, korpusów maszyn i zespołów kabli nie należy automatycznie traktować jako wymiennych.
W przypadku linków wewnętrznych do witryny należy używać wyraźnego tekstu zakotwiczenia, takiego jak:
LT100 Ręczny uchwyt do cięcia plazmowego
I
LT M100 Uchwyt do cięcia plazmowego CNC
zamiast opisywać oba produkty po prostu jako LT100 .
Jak działa LT100 HF Uchwyt do cięcia plazmowego
LT100 pracuje jako część kompletnego systemu cięcia plazmowego składającego się ze źródła prądu plazmowego, palnika, źródła sprężonego powietrza i przyłącza roboczego.
Sprężone powietrze przepływa przez głowicę palnika, dyfuzor, elektrodę i dyszę tnącą.
Energia elektryczna jonizuje gaz i tworzy wysokotemperaturowy łuk plazmowy.
Dysza tnąca zwęża ten łuk w skoncentrowany strumień plazmy, który topi metal przewodzący prąd elektryczny, podczas gdy powietrze o dużej prędkości usuwa stopiony materiał z nacięcia.
Rozruch łuku o wysokiej częstotliwości
LT100 wykorzystuje zapłon HF.
Sygnał elektryczny o wysokiej częstotliwości pomaga w ustaleniu początkowego łuku plazmowego bez konieczności mechanicznego uderzania dyszy tnącej w przedmiot obrabiany.
Źródło zasilania plazmy musi zatem obsługiwać kompatybilny system rozruchowy HF .
Palników plazmowych HF , nie- HF i palników plazmowych z zapłonem wstecznym nie należy traktować jako automatycznie wymiennych.
Dlaczego warto wybrać LT100 do ręcznego cięcia plazmowego 100A?
Model LT100 jest przeznaczony do profesjonalnych zastosowań związanych z cięciem ręcznym, wymagających większej wydajności prądowej niż platformy LT50 i LT70 o niższej mocy wyjściowej.
Prąd znamionowy 100A
Wartość znamionowa LT100 wynosi 100A.
Palnik należy sparować z kompatybilnym źródłem prądu plazmowego i eksploatować w zweryfikowanym zakresie prądu.
Cykl pracy 60%.
Obecna specyfikacja podaje 60% cykl pracy przy 100 A.
Na rzeczywiste obciążenie cieplne mogą mieć również wpływ:
Nie używaj palnika powyżej zweryfikowanej wartości znamionowej tylko dlatego, że źródło prądu plazmowego może zapewnić większy prąd.
Konstrukcja chłodzona powietrzem
LT100 nie wymaga oddzielnego obwodu chłodzenia cieczą.
Sprężone powietrze pełni rolę gazu procesowego i przyczynia się również do usuwania ciepła z przedniej części palnika.
Przewód standardowy 6 m
Standardowy przewód palnika o długości 6 m zapewnia praktyczny zasięg roboczy w warsztatach produkcyjnych, konserwacji i naprawach przemysłowych.
LT100 Opcje połączenia
Platforma LT100 jest dostępna z kilkoma konfiguracjami tylnego podłączenia.
Aktualne opcje obejmują:
1/8G
1/4G
M14×1
M16×1,5
Adapter centralny
Opcje te umożliwiają dystrybutorom i producentom sprzętu obsługę różnych interfejsów źródła zasilania plazmy.
Złącze, które fizycznie pasuje, nie potwierdza automatycznie kompatybilności elektrycznej.
Należy sprawdzić cały interfejs palnika.
Jak sprawdzić kompatybilność przecinarki plazmowej LT100
Nie wybieraj LT100 tylko dlatego, że przecinarka plazmowa ma prąd znamionowy około 100A.
Potwierdź rozpoczęcie HF
Źródło zasilania plazmy musi obsługiwać system palnika HF .
Potwierdź prąd znamionowy
Wartość znamionowa LT100 wynosi 100A.
Źródło zasilania i materiały eksploatacyjne powinny być używane w zweryfikowanym zakresie palnika.
Potwierdź podłączenie zasilania i gazu
Sprawdź, czy maszyna wymaga:
1/8G
1/4G
M14×1
M16×1,5
Adapter centralny
Potwierdź połączenie łuku pilotującego
Różne przecinarki plazmowe mogą wykorzystywać różne układy łuku pilotującego, nawet jeśli połączenie głównego palnika wydaje się podobne.
Potwierdź okablowanie wyzwalacza
Obwód wyzwalający/sterujący musi pasować do źródła zasilania plazmy.
Informacje wymagane do potwierdzenia zgodności
W przypadku zamówień na wymianę należy podać:
Marka przecinarki plazmowej
Model maszyny
Znamionowy prąd wyjściowy
Istniejący model palnika
Zdjęcie głównego złącza
Zdjęcie złącza łuku pilotującego
Zdjęcie złącza wyzwalacza/sterowania
Jest to bardziej niezawodne niż wybieranie palnika wyłącznie na podstawie natężenia prądu lub wyglądu złącza.
LT100 Standardowe końcówki tnące
Platforma materiałów eksploatacyjnych LT100 zawiera kilka standardowych średnic końcówek tnących.
Końcówka tnąca Ø1,1 mm
INWELT Kod: IJWV0617-11
Numer referencyjny: PD0101-11
Końcówka tnąca Ø1,4 mm
INWELT Kod: IJWV0617-14
Numer referencyjny: PD0101-14
Końcówka tnąca Ø1,7 mm
INWELT Kod: IJWV0617-17
Numer referencyjny: PD0101-17
Różne średnice dysz są przeznaczone do różnych warunków pracy.
Właściwą końcówkę należy wybrać kierując się:
Prąd cięcia
Źródło zasilania plazmy
Tworzywo
Konfiguracja front-endu
Wymagany proces cięcia
Nie wybieraj dyszy tylko dlatego, że fizycznie pasuje do głowicy palnika.
Którą końcówkę tnącą należy zastosować przy 100 A?
Obecna rodzina materiałów eksploatacyjnych LT100 obejmuje końcówki tnące o średnicy Ø1,1 mm, Ø1,4 mm i Ø1,7 mm.
Porównywalne platformy palników 100 HF zwykle kojarzą pośredni rozmiar dyszy z działaniem w przybliżeniu 100 A.
Jednakże INWELT powinna opublikować ostateczny wykres natężenia prądu do dyszy dopiero po potwierdzeniu własnych danych inżynieryjnych i testów cięcia.
Najmocniejsza przyszła tabela materiałów eksploatacyjnych powinna pokazywać:
| INWELT Kod |
Średnica końcówki |
Zalecany prąd |
elektrody |
/ elementu ustalającego |
Proces osłony |
| Zweryfikowany kod |
Zweryfikowany rozmiar |
Zweryfikowany prąd |
Pasująca część |
Pasująca część |
Tryb cięcia |
Zapewnia to bardziej przydatne informacje z pierwszej ręki niż ogólne stwierdzenia, takie jak „dostępnych jest wiele rozmiarów dysz”.
LT100 Rozszerzone wskazówki dotyczące cięcia
Rodzina materiałów eksploatacyjnych związanych z LT100 obejmuje również rozszerzone końcówki tnące.
Aktualne części obejmują:
IJWV0673-14 / PD0117-14 – Przedłużona końcówka Ø1,4 mm
IJWV0673-17 / PD0117-17 – Przedłużona końcówka Ø1,7 mm
Szersza rodzina obejmuje również rozszerzoną konfigurację końcówek 50A.
Wydłużone końcówki mogą zapewnić dodatkowy dostęp tam, gdzie materiały eksploatacyjne o standardowej długości nie mogą łatwo dotrzeć do obszaru cięcia.
Używaj przedłużonych końcówek wyłącznie z odpowiednią elektrodą i przednimi materiałami eksploatacyjnymi.
LT100 Elektroda standardowa
Standardowa elektroda to:
INWELT Kod: IJWC0617
Numer referencyjny: PR0101
Elektroda przenosi energię elektryczną przez palnik i stopniowo zużywa się podczas powtarzających się zajarzeń łuku i cięcia.
Wymień elektrodę, zanim nadmierne zużycie środka spowoduje:
Nie szlifuj ani nie modyfikuj zużytej elektrody, aby przedłużyć jej żywotność.
LT100 Elektroda wydłużona
Elektroda wydłużona to:
INWELT Kod: IJWC0672
Numer referencyjny: PR0116
Ten komponent jest przeznaczony do kompatybilnych konfiguracji z przedłużoną końcówką.
Nie mieszać elektrody standardowej z przedłużoną końcówką tnącą, chyba że połączenie zostało sprawdzone technicznie.
LT100 Dyfuzor gazu
Obecny dyfuzor gazowy to:
INWELT Kod: IJWG0617
Numer referencyjny: PE0101
Dyfuzor steruje dystrybucją gazu procesowego wokół elektrody i dyszy tnącej.
Prawidłowy przepływ powietrza pomaga utrzymać:
Wymień dyfuzor, jeśli jest pęknięty, zniekształcony, spalony lub silnie zanieczyszczony.
LT100 Dysza zewnętrzna i elementy mocujące
Rodzina materiałów eksploatacyjnych LT100 obejmuje:
IJWT0677 / PC0111 – Dysza zewnętrzna
I
IJWT0691 / PC0130 – Nakładka ustalająca dyszy kontaktowej
Elementy te pomagają chronić i pozycjonować wewnętrzny stos materiałów eksploatacyjnych.
Wymień komponenty front-end, jeśli wykazują:
LT100 Akcesoria dystansowe i do cięcia kontaktowego
Platforma LT100 zawiera kilka akcesoriów do pozycjonowania front-end.
Aktualne części obejmują:
IJTN0069 / CV0014 – Dystans Czteropunktowy
IJTN0078 / CV0012 – Podkładka dwupunktowa
IJTN0077 / CV0011 – Sprężyna dystansowa
IJTN0089 / CV0023 – Element dystansowy do cięcia kontaktowego
Cięcie z odsunięciem
Akcesoria dystansowe pomagają utrzymać kontrolowaną odległość pomiędzy dyszą tnącą a obrabianym przedmiotem.
Prawidłowe odsunięcie może pomóc chronić materiały eksploatacyjne i zachować geometrię łuku plazmowego.
Kontakt Cięcie
Komponenty do cięcia stykowego wykorzystują inną relację czołową z przedmiotem obrabianym.
Nie przeciągaj odsłoniętej standardowej dyszy tnącej bezpośrednio po materiale, chyba że specyficzna konfiguracja materiałów eksploatacyjnych jest przeznaczona do cięcia kontaktowego.
LT100 Głowica uchwytu i komponenty do sterowania ręcznego
System palnika ręcznego LT100 obejmuje sprawną głowicę palnika i elementy uchwytu.
Aktualne części obejmują:
IJWA0606 – Plazma Głowica uchwytu
IJGU0697 / EA0131 – Silikonowy O-ring
IJHW0046 – Ręczny uchwyt plazmowy
IJIK0733 – Element zabezpieczający spust
IJIR0081 – Wyzwalacz
IJIK0805 – Złącze uchwytu
Te wymienne elementy umożliwiają dystrybutorom i firmom naprawczym serwisowanie palnika bez konieczności wymiany całego zespołu za każdym razem, gdy uszkodzony zostanie pojedynczy element.
LT100 Zespół kabli Opcje
Rodzina palników ręcznych LT100 obejmuje dedykowane zestawy kabli.
Aktualne przykłady obejmują:
IJWO00210077-00 – LT100 / LT 101 / 10 mm² / 6 m / 1/8G
IJWO00210071-00 – LT100 / LT 101 / 10 mm² / 6 m / Adapter centralny
Zespoły kabli palnika maszynowego powinny być prezentowane na odpowiedniej stronie produktu LT M, a nie łączone z podstawową tabelą palnika ręcznego LT100 .
Dzięki temu jednostka produktu LT100 jest jasna zarówno dla profesjonalnych nabywców, jak i wyszukiwarek.
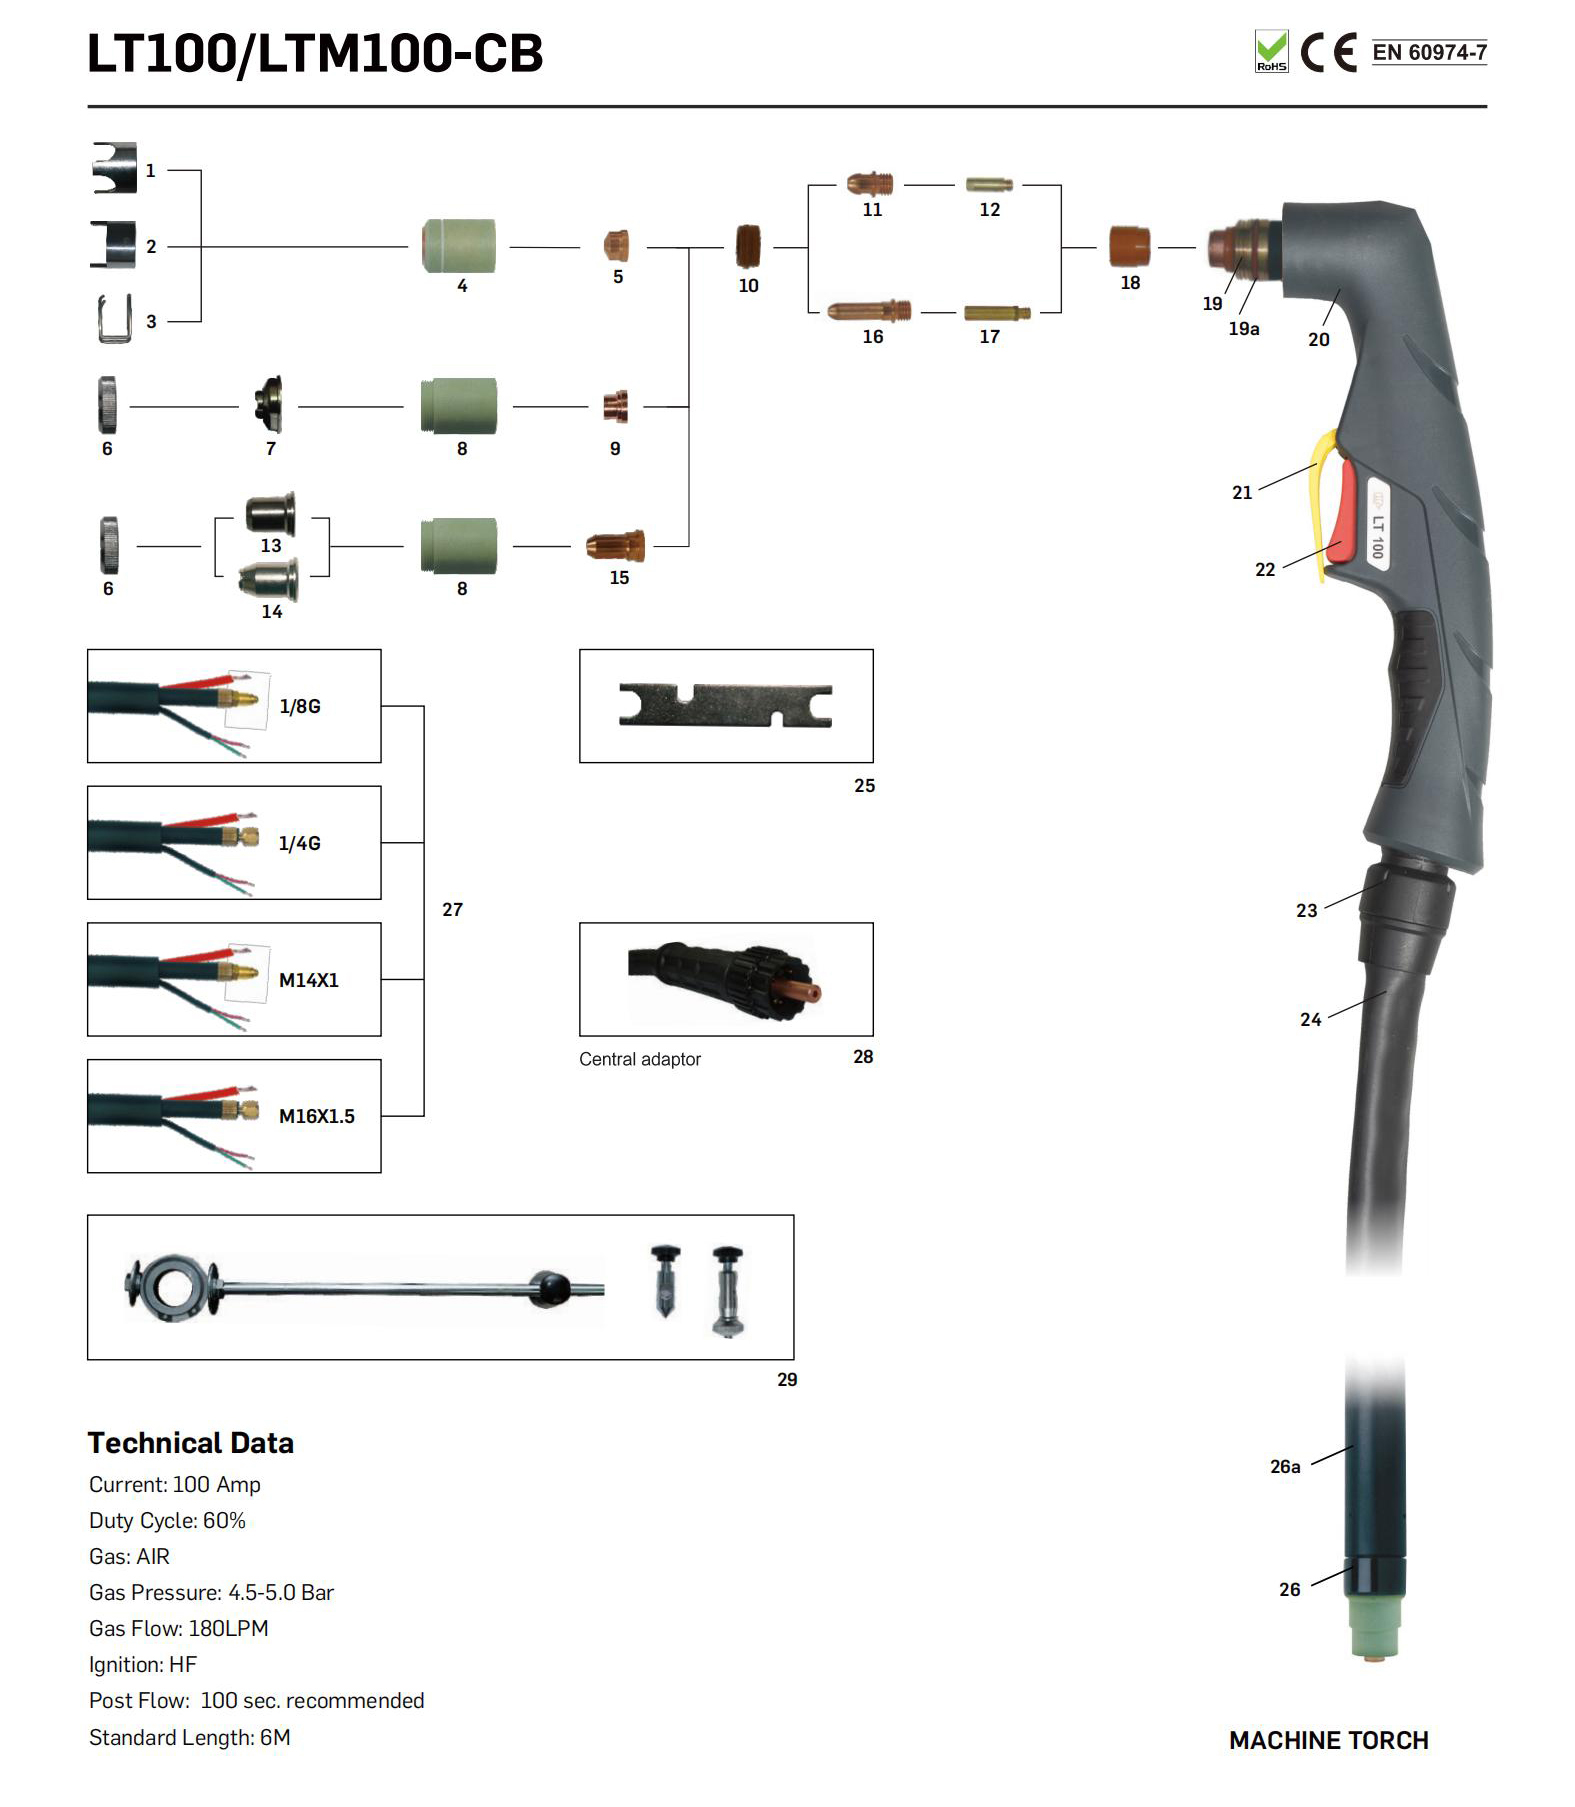
Szczegóły części zamiennych:
| PALNIK RĘCZNY |
| Kod |
Nr ref. |
Opis |
| IJWU6961 |
PA1450 |
Palnik do cięcia plazmowego LT100 /6m 1/8G |
| IJWU6967 |
|
Palnik do cięcia plazmowego LT100 /6m 1/4G |
| IJWU6968 |
PA1452 |
Palnik do cięcia plazmowego LT100 /6m M14×1 |
| IJWU6969 |
|
Palnik do cięcia plazmowego LT100 /6m M16×1,5 |
| IJWU6960 |
|
Palnik do cięcia plazmowego LT100 /6m adapter centralny |
| Maszyna |
Latarka |
|
| Kod |
Nr ref. |
Opis |
| IJWU0671 |
PA0110 |
Palnik automatyczny do cięcia plazmowego LT M100/6m 1/8G |
| IJWU0677 |
PA0111 |
Automatyczny palnik do cięcia plazmowego LT M100/6m M14×1 |
| IJWU0692 |
|
Palnik automatyczny do cięcia plazmowego LT M100/6m M16×1,5 |
| IJWU0693 |
|
Palnik automatyczny do cięcia plazmowego LT Adapter centralny M100/6m |
| IJWU0694 |
|
Palnik automatyczny do cięcia plazmowego LT M100/6m 1/4G |
|
| Pozycja |
Kod |
Nr ref. |
Opis |
| 1 |
IJTN0069 |
CV0014 |
Czteropunktowy edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Podwójny punkt edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Sprężyna dystansowa LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Dysza zewnętrzna LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Tarcza koronowa czteropunktowa z izolatorem/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Podkładka do cięcia kontaktowego/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Nasadka ustalająca dyszy kontaktowej/ LT 101 |
| 8 |
|
|
Wskazówka |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Końcówka Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Końcówka Φ1,4mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Końcówka Φ1,7 mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Dyfuzor LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Elektroda Plazma LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
Nakrętka zabezpieczająca |
| 13 |
IJTN0014 |
CV0008 |
Przystawka do cięcia kontaktowego/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Przystawka tnąca z długim kontaktem/ LT 101-151 |
| 15 |
|
|
Wskazówka |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Przedłużona końcówka Φ1,4mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Przedłużona końcówka Φ1,7mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Końcówka przedłużona 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Elektroda wydłużona Plazma LT 101 |
| 17 |
IJWA0606 |
|
Głowica palnika plazmowego LT 101 |
| 17a |
IJGU0697 |
EA0131 |
'O'ring Φ18,77x1,78mm z krzemu |
| 17b |
IJWG9017 |
|
Frontin sulator/ LT 101 |
| 18 |
IJHW0046 |
|
Ręka plazmowa, manualna/ASeria/Czerwona |
| 19 |
IJIK0733 |
|
Część ochronna/plazma/żółty |
| 20 |
IJIR0081 |
185.0031 |
Spust |
| 21 |
IJIK0805 |
|
Wspólny/duży/nowy typ |
| 22 |
|
|
Montaż kabla |
| 22.1 |
IJWO00210077-00 |
|
Zespół kabla/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Zespół przewodów/ LT100 Adapter centralny 101/10MMQ/6M |
| 22.3 |
IJWO10210077-00 |
|
Zespół kabla/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Zespół przewodów/ LT Adapter centralny M100-101/10MMQ/6M |
| 22.5 |
IJWO0642 |
|
Zespół kabla/ LT100 -101/6M/adapter centralny |
| 23 |
IJDH6017 |
|
Klucz do plazmy |
| 24 |
IJWA0676 |
|
Głowica palnika plazmowego LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Tuba pozycyjna z włókna szklanego/ LT M |
| 25 |
|
|
Zespół kabla LT M |
| 25.1 |
IJAU5698 |
|
Adapter łączący 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Adapter łączący 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Adapter łączący 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Adapter łączący 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Adapter centralny, strona palnika Plazma 5 pinów |
| 27 IJTN0088 CV0022 Przystawka do wycinania okręgów/ LT100 -151 |
Nasz katalog:
 INWELT KATALOG PALNIKA PLAZMOWEGO.pdf
Jakie metale można ciąć palnikiem plazmowym LT100 ?
W połączeniu z kompatybilnym źródłem prądu do cięcia plazmowego, LT100 może być używany do cięcia metali przewodzących prąd elektryczny, takich jak:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Rzeczywista prędkość cięcia, jakość krawędzi i praktyczna grubość różnią się w zależności od kompletnego systemu plazmowego.
Jaką grubość może ciąć palnik plazmowy 100 A LT100 ?
Sam palnik plazmowy nie wyznacza jednej uniwersalnej maksymalnej grubości cięcia.
Rzeczywista wydajność cięcia zależy od:
W specyfikacjach profesjonalnych plazm zwykle rozróżnia się trzy różne poziomy wydajności.
Zalecana wydajność cięcia
Grubość materiału, którą można produktywnie ciąć przy odpowiedniej prędkości i jakości krawędzi.
Maksymalna wydajność cięcia
Grubszy materiał, który nadal można ciąć przy zmniejszonej prędkości.
Zdolność do odpraw
Maksymalna grubość, jaką można oddzielić, zwykle przy niższej jakości krawędzi.
Konkretne wartości grubości LT100 należy zatem publikować tylko wtedy, gdy są poparte testem cięcia kompletnego systemu INWELT .
Stwórz INWELT LT100 wykres cięcia
Własny wykres cięcia LT100 byłby jednym z najmocniejszych dodatków technicznych i GEO do tej strony produktu.
Polecane pola obejmują: Dane
| parametrów |
do opublikowania |
| Tworzywo |
Stal miękka / stal nierdzewna / aluminium |
| Grubość |
Testowana grubość |
| Aktualny |
Rzeczywisty testowany prąd |
| Kod wskazówki |
INWELT numer części |
| Średnica końcówki |
mm |
| Ciśnienie powietrza |
bar |
| Przepływ powietrza |
L/min |
| Prędkość podróży |
mm/min |
| Odłączenie palnika |
mm |
| Wynik cięcia |
Zalecane / Maksymalne / Odprawa |
Korzystaj z zmierzonych wyników testów INWELT zamiast kopiować dane dotyczące skrawania innego producenta.
Zalecany dopływ powietrza dla LT100
Obecna specyfikacja INWELT LT100 wykorzystuje sprężone powietrze.
Zalecane dane eksploatacyjne obejmują:
Gaz: sprężone powietrze
Ciśnienie gazu: ok. 4,5–5,0 barów
Przepływ gazu: ok. 180 l/min
Zalecany wypływ końcowy: ok. 100 sekund
Używaj czystego i suchego sprężonego powietrza
Wilgoć, olej sprężarkowy i cząstki stałe mogą negatywnie wpływać na:
Stosować odpowiednią filtrację i oddzielanie wilgoci.
Sprawdź ciśnienie podczas przepływu powietrza
Statyczne ciśnienie regulatora może różnić się od ciśnienia dostępnego podczas cięcia.
Filtry, regulatory, złączki i długie węże powietrzne mogą powodować utratę ciśnienia.
Ustaw dopływ powietrza zgodnie z procedurą obsługi całego systemu plazmowego.
Typowe zastosowania ręcznego palnika plazmowego LT100
Maszyna LT100 jest przeznaczona do profesjonalnych zastosowań związanych z ręcznym cięciem plazmowym, w tym:
Właściwy palnik należy wybrać w oparciu o źródło zasilania plazmy i wymagania dotyczące cięcia, a nie samą nazwę zastosowania.
LT100 Konserwacja i kontrola materiałów eksploatacyjnych
Sprawdź elektrodę
Regularnie sprawdzaj elektrodę pod kątem nadmiernego zużycia środka.
Wymień go, zanim silna erozja spowoduje słaby rozruch lub uszkodzi dyszę tnącą.
Sprawdź końcówkę tnącą
Sprawdź:
Powiększony otwór dyszy
Otwór owalny
Uszkodzenia spalone
Ciężkie zanieczyszczenie
Uszkodzona dysza może przyczynić się do niestabilnego cięcia i nadmiernego skosu.
Sprawdź dyfuzor
Utrzymuj kanały gazowe w czystości.
Wymień pęknięte lub uszkodzone pod wpływem ciepła elementy.
Sprawdź dyszę zewnętrzną
Nie używaj palnika z poważnie pękniętymi lub uszkodzonymi częściami izolacyjnymi.
Sprawdź pierścienie uszczelniające
W przypadku wycieku gazu należy wymienić stwardniałe, przecięte lub uszkodzone uszczelki.
Sprawdź kabel palnika
Sprawdź:
Abrazja
Cięcia
Uszkodzenia cieplne
Ciasne zakręty
Luźne połączenia
Typowe LT100 problemy z cięciem plazmowym
Trudne HF zajarzenie łuku
Sprawdzać:
Stan elektrody
Końcówka do cięcia
HF obwód rozruchowy
Ciśnienie powietrza
Połączenie służbowe
Złącze palnika
Nadmierny żużel
Sprawdzać:
Kątowe cięcie
Możliwe przyczyny obejmują:
Krótka żywotność materiałów eksploatacyjnych
Sprawdzać:
Przegrzanie palnika
Możliwe przyczyny obejmują:
Prąd powyżej zweryfikowanej wartości znamionowej palnika
Przekroczono cykl pracy
Ograniczony przepływ powietrza
Niewystarczający przepływ końcowy
Uszkodzony kabel
Słabe połączenia elektryczne
Przed kontynuowaniem przerwij cięcie i zidentyfikuj przyczynę.
LT100 Materiały eksploatacyjne dla dystrybutorów i dostaw na rynek wtórny
Kompletny program dla rynku części zamiennych LT100 może obejmować:
Standardowe końcówki tnące
Rozszerzone końcówki tnące
Elektrody standardowe
Elektrody wydłużone
Dyfuzory gazowe
Dysze zewnętrzne
Zaślepki zabezpieczające
Odstające elementy dystansowe
Akcesoria do cięcia kontaktowego
Głowice pochodni
O-ringi
Uchwyty
Wyzwalacze
Zespoły kablowe
Adaptery przyłączeniowe
Akcesoria do wycinania okręgów
Dla dystrybutorów dostarczenie kompletnego palnika wraz z wymiennymi materiałami eksploatacyjnymi tworzy pełniejszy program produktów na rynek wtórny.
Dokładne numery części INWELT pomagają również ograniczyć błędy związane z wymianą i zamawianiem.
OEM LT100 Uchwyt do cięcia plazmowego Produkcja przez INWELT
INWELT dostarcza palniki do cięcia plazmowego i zamienne materiały eksploatacyjne profesjonalnym klientom B2B, w tym:
Producenci przecinarek plazmowych
Marki sprzętu do spawania i cięcia
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Firmy naprawcze
Marki materiałów eksploatacyjnych na rynku wtórnym
Projekty OEM i ODM można oceniać pod kątem interfejsu źródła zasilania plazmy i wymagań rynku docelowego.
OEM i opcje marki własnej
Personalizacja może obejmować:
Marka klienta
Oznaczenie uchwytu
Etykiety produktów
Konfiguracje kabli palnika
Połączenie 1/8G
Połączenie 1/4G
Złącze M14×1
Przyłącze M16×1,5
Adapter centralny
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Instrukcje i etykiety techniczne
Wymagania dotyczące kodów kreskowych i kartonu
W przypadku projektów OEM podaj specyfikację przecinarki plazmowej, metodę rozruchu HF , wymagania dotyczące złączy i szacunkową wielkość zamówienia.
Dlaczego warto zaopatrzyć się w LT100 palniki i materiały eksploatacyjne w firmie INWELT ?
Platforma LT100 obsługuje zarówno kompletne zespoły palnika ręcznego, jak i zamienne materiały eksploatacyjne.
System produktów obejmuje:
Wiele konfiguracji złączy całego palnika
Końcówki tnące Ø1,1 / Ø1,4 / Ø1,7 mm
Rozszerzone końcówki tnące
Elektrody standardowe i rozszerzone
Dyfuzor gazowy
Dysza zewnętrzna
Elementy mocujące
Akcesoria do cięcia kontaktowego
Głowa palnika
Elementy uchwytu i spustu
Zespoły kablowe
Adaptery przyłączeniowe
W przypadku marek sprzętu, dystrybutorów i importerów pozyskiwanie kompletnych palników i części zamiennych w ramach tego samego programu dostaw może uprościć zakupy i wsparcie posprzedażowe.
Często zadawane pytania dotyczące LT100 Uchwyt do cięcia plazmowego
Jakie natężenie prądu wynosi INWELT LT100 ?
prąd znamionowy LT100 wynosi 100A . Zgodnie z aktualną specyfikacją techniczną INWELT
Jaki jest cykl pracy LT100 ?
Aktualna specyfikacja podaje cykl pracy wynoszący 60%..
Czy LT100 używa zapłonu HF ?
Tak.
LT100 wykorzystuje zajarzanie łuku o wysokiej częstotliwości.
Czy LT100 to palnik ręczny czy maszynowy?
LT100 to ręczny/ręczny palnik do cięcia plazmowego.
Powiązany model z serii LT M powinien być używany do cięcia CNC lub zmechanizowanego.
Jakiego gazu używa LT100 ?
Obecna konfiguracja wykorzystuje sprężone powietrze.
Jakiego ciśnienia powietrza wymaga LT100 ?
Około 4,5–5,0 barów.
Jakiego przepływu powietrza wymaga LT100 ?
Aktualna specyfikacja INWELT podaje około 180 l/min.
Jaki czas po wypływie jest zalecany?
Około 100 sekund.
Jaka długość przewodu palnika jest standardowa?
Standardowy przewód LT100 ma długość 6 m.
Jakie opcje złączy są dostępne?
Aktualne konfiguracje obejmują:
1/8G
1/4G
M14×1
M16×1,5
Adapter centralny
Jakie rozmiary końcówek tnących są dostępne?
Obecna rodzina materiałów eksploatacyjnych obejmuje:
Dostępne są również konfiguracje rozszerzonych końcówek.
Jakiej elektrody używa LT100 ?
Standardowa elektroda to:
IJWC0617 / PR0101
Elektroda wydłużona to:
IJWC0672 / PR0116
Czy LT100 jest kompatybilny z każdą przecinarką plazmową 100A?
NIE.
Architektura startowa HF , złącze główne, połączenie łuku pilotującego, okablowanie wyzwalacza i wymagania dotyczące powietrza również muszą być zgodne.
Czy LT100 może ciąć stal nierdzewną?
Tak, jeśli jest używany z kompatybilnym źródłem prądu plazmowego i odpowiednimi parametrami pracy.
Czy LT100 może ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można je ciąć plazmą za pomocą odpowiedniego systemu plazmowego.
Jak grubo może ciąć LT100 ?
Nie ma uniwersalnej grubości cięcia, którą wyznacza sam palnik.
Skorzystaj ze zweryfikowanych danych dotyczących zalecanych, maksymalnych i odcięć z całego systemu cięcia plazmowego.
Jaka jest różnica między LT100 a LT M100?
LT100 to konfiguracja ręczna/ręczna.
LT M100 to powiązana maszyna / konfiguracja CNC .
Czy INWELT zapewnia części zamienne LT100 ?
Tak.
INWELT dostarcza końcówki tnące, elektrody, dyfuzory, dysze zewnętrzne, przekładki, elementy głowicy palnika, zespoły kabli i powiązane akcesoria.
Czy INWELT oferuje palniki plazmowe OEM LT100 ?
Tak.
OEM/ODM Konfiguracje marek własnych, złączy, kabli i zestawów materiałów eksploatacyjnych są dostępne dla wykwalifikowanych producentów, dystrybutorów i importerów sprzętu.
Poproś o wycenę dla INWELT LT100 Uchwyt do cięcia plazmowego
Aby szybciej potwierdzić kompatybilność, podaj:
Producent i model przecinarki plazmowej
Znamionowy prąd wyjściowy
Istniejący model palnika
HF metoda uruchamiania
Zdjęcie głównego złącza
Zdjęcie połączenia łuku pilotującego
Zdjęcie złącza wyzwalacza/sterowania
Wymagany przewód palnika
Wymagane materiały eksploatacyjne
Szacowana ilość zakupu
INWELT lub branding pod marką własną
INWELT może następnie potwierdzić odpowiednią LT100 kompletną konfigurację palnika i części zamiennych.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių