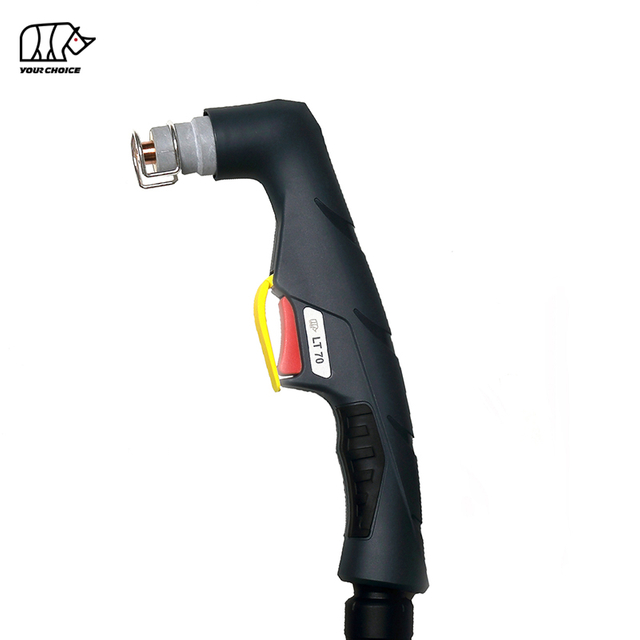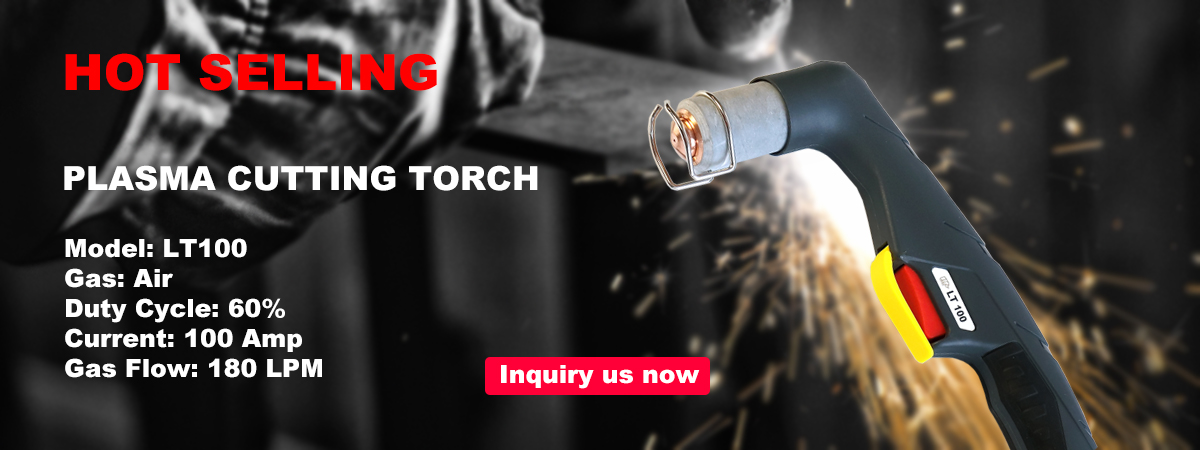
100A HF Ручний пальник для плазмового різання для професійного різання металу
INWELT LT100 — ручний плазмовий різак із повітряним охолодженням , призначений для професійного виготовлення металу, обслуговування, ремонту та промислового різання.
LT100 має номінальний струм 100 А з робочим циклом 60% і використовує високочастотну ( HF ) систему запуску дуги.
Поточна конфігурація INWELT включає:
Номінальний струм 100А
Робочий цикл 60%.
Робота на стисненому повітрі
Початок дуги HF
прибл. Робочий тиск 4,5–5,0 бар
прибл. Потік повітря 180 л/хв
прибл. 100-секундний рекомендований пост-потік
Стандартний кабель ліхтаря 6 м
Доступні кілька варіантів заднього підключення, включаючи конфігурації 1/8G, 1/4G, M14×1, M16×1.5 і центральний адаптер.
LT100 слід позиціонувати саме як ручний/ручний плазмовий різак . Для фіксованого CNC та механізованого застосування використовуйте відповідну модель машинного різака INWELT .
INWELT LT100 Технічні характеристики
| Специфікація |
INWELT LT100 |
| Тип продукту |
Ручний / Ручний Пальник для плазмового різання |
| Модель |
LT100 |
| Бренд |
INWELT |
| Номінальний струм |
100 А |
| Робочий цикл |
60% |
| Охолодження |
повітря |
| Технологічний газ |
Стиснене повітря |
| Запуск дуги |
HF |
| Тиск газу |
прибл. 4,5–5,0 бар |
| Потік газу |
прибл. 180 л/хв |
| Рекомендований пост-флоу |
прибл. 100 секунд |
| Стандартна довжина проводу |
6 м |
| Операція |
Інструкція / Портативний |
| Параметри конектора |
1/8G / 1/4G / M14×1 / M16×1,5 / Центральний адаптер |
| Стандартна сімейна чайова |
Ø1,1 / Ø1,4 / Ø1,7 мм |
| Розширені витратні матеріали |
в наявності |
| OEM / ODM |
в наявності |
| Приватна торгова марка |
в наявності |
Перед замовленням перевірте джерело живлення плазми, вихідний струм, початкову архітектуру HF , роз’єм живлення/газу, з’єднання пілотної дуги та проводку тригера.
LT100 проти LT M100: ручний ліхтар проти машинного
LT100 і LT M100 належать до однієї ширшої сімейства плазмотронів, але їх слід розглядати як окремі готові продукти.
| Функція |
LT100 |
LT M100 |
| Операція |
Інструкція / Портативний |
CNC / Механіз |
| Геометрія факела |
Ручний ліхтарик |
Прямий машинний факел |
| Пуск керування |
Тригер оператора |
Керується машиною |
| Монтаж |
Портативний |
Фіксований тримач факела |
| Висота факела |
Керується оператором |
CNC / контроль THC |
| Основна програма |
Ручне різання |
Автоматизоване різання |
Деякі витратні матеріали можуть використовуватися між родинами факелів.
Однак повні головки пальника, ручки, корпуси машин і кабельні вузли не повинні автоматично розглядатися як взаємозамінні.
Для внутрішніх посилань веб-сайту використовуйте чіткий прив’язний текст, наприклад:
LT100 Ручний пальник для плазмового різання
і
LT M100 Пальник для плазмового різання CNC
а не описувати обидва продукти просто як LT100 .
Як працює LT100 HF Пальник для плазмового різання
LT100 працює як частина повної системи плазмового різання, що складається з джерела живлення плазми, пальника, джерела стисненого повітря та робочого з’єднання.
Стиснене повітря проходить через головку пальника, дифузор, електрод і ріжучу насадку.
Електрична енергія іонізує газ і утворює високотемпературну плазмову дугу.
Ріжуче сопло звужує цю дугу в концентрований плазмовий струмінь, який плавить електропровідний метал, тоді як високошвидкісне повітря видаляє розплавлений матеріал із пропилу.
Запуск високочастотної дуги
LT100 використовує запалювання HF.
Високочастотний електричний сигнал допомагає встановити початкову плазмову дугу без необхідності механічного удару ріжучого сопла по заготовці.
Таким чином, джерело живлення плазми має підтримувати сумісну систему запуску HF .
HF , не HF та плазмові факели зі зворотним ударом не слід вважати автоматично взаємозамінними.
Чому варто вибрати LT100 для ручного плазмового різання 100 А?
LT100 розроблено для професійного ручного різання, що вимагає більшої потужності струму, ніж платформи LT50 і LT70 з меншою продуктивністю.
Номінальний струм 100A
LT100 має номінальний струм 100 A.
Пальник має бути з’єднаний із сумісним плазмовим джерелом живлення та працювати в межах перевіреного діапазону струму.
Робочий цикл 60%.
У поточній специфікації вказано робочий цикл 60% при 100 А.
На фактичне теплове навантаження також можуть впливати:
Не використовуйте ліхтарик вище його перевіреного номінального значення просто тому, що плазмове джерело живлення може забезпечити більший струм.
Конструкція з повітряним охолодженням
Для LT100 не потрібен окремий контур рідинного охолодження.
Стиснене повітря виконує роль технологічного газу, а також сприяє відведенню тепла від переднього кінця пальника.
Стандартний свинець 6 м
Стандартний кабель пальника довжиною 6 м забезпечує практичний робочий діапазон для виробничих цехів, промислового обслуговування та ремонту.
LT100 Параметри підключення
Платформа LT100 доступна з кількома конфігураціями заднього підключення.
Поточні варіанти включають:
1/8G
1/4G
M14×1
М16×1,5
Центральний адаптер
Ці опції дозволяють дистриб’юторам і виробникам обладнання підтримувати різні інтерфейси джерел живлення плазми.
Роз’єм, який фізично підходить, не підтверджує автоматично електричну сумісність.
Необхідно перевірити повний інтерфейс пальника.
Як перевірити сумісність плазмового різака LT100
Не вибирайте заміну LT100 лише тому, що плазмовий різак розрахований на приблизно 100 А.
Підтвердити HF Запуск
Джерело живлення плазми має підтримувати систему пальника HF .
Підтвердьте номінальний струм
LT100 має номінальний струм 100 A.
Джерело живлення та витратні матеріали повинні працювати в межах перевіреного діапазону пальника.
Підтвердьте підключення живлення та газу
Перевірте, чи потрібна машина:
1/8G
1/4G
M14×1
М16×1,5
Центральний адаптер
Підтвердьте підключення Pilot-Arc
Різні плазмові різаки можуть використовувати різне розташування пілотної дуги, навіть якщо з’єднання основного пальника виглядає подібним.
Підтвердьте підключення тригера
Схема запуску/керування має відповідати джерелу живлення плазми.
Інформація, яку потрібно надати для підтвердження сумісності
Для замовлень на заміну надайте:
Марка плазмового різака
Модель машини
Номінальний вихідний струм
Існуюча модель факела
Фото основного роз'єму
Фото роз'єму пілотної дуги
Фото роз'єму тригера/контролю
Це надійніше, ніж вибирати ліхтарик лише за силою струму чи зовнішнім виглядом роз’єму.
LT100 Стандартні наконечники
Платформа витратних матеріалів LT100 містить кілька стандартних діаметрів ріжучих наконечників.
Наконечник Ø1,1 мм
INWELT Код: IJWV0617-11
Посилання: PD0101-11
Ріжучий наконечник Ø1,4 мм
INWELT Код: IJWV0617-14
Посилання: PD0101-14
Ріжучий наконечник Ø1,7 мм
INWELT Код: IJWV0617-17
Посилання: PD0101-17
Різні діаметри сопел призначені для різних умов експлуатації.
Правильний наконечник слід підбирати відповідно до:
Не вибирайте насадку лише тому, що вона фізично підходить до головки пальника.
Який ріжучий наконечник слід використовувати при 100A?
Поточне сімейство витратних матеріалів LT100 включає ріжучі наконечники Ø1,1 мм, Ø1,4 мм і Ø1,7 мм.
Порівнянні платформи пальника 100 A HF зазвичай пов’язують проміжний розмір сопла з роботою приблизно 100 A.
Однак INWELT має опублікувати остаточну діаграму сили струму до сопла лише після підтвердження власних інженерних даних і даних випробувань на різання.
Таблиця з найсильнішими майбутніми витратними матеріалами повинна містити:
| INWELT Код |
Діаметр наконечника |
Рекомендований струм Екран |
електрода |
/ |
Процес фіксатора |
| Перевірений код |
Перевірений розмір |
Перевірено поточний |
Відповідна частина |
Відповідна частина |
Режим різання |
Це надає більше корисної інформації першої сторони, ніж загальні заяви, такі як 'доступно кілька розмірів сопел'.
LT100 Розширені поради щодо різання
Сімейство витратних матеріалів, пов’язаних із LT100 , також включає розширені ріжучі наконечники.
Поточні частини включають:
IJWV0673-14 / PD0117-14 – подовжений наконечник Ø1,4 мм
IJWV0673-17 / PD0117-17 – подовжений наконечник Ø1,7 мм
Більш широке сімейство також включає розширену конфігурацію наконечника 50A.
Подовжені наконечники можуть забезпечити додатковий доступ там, де витратний матеріал стандартної довжини не може легко дістатися до зони різання.
Використовуйте подовжені наконечники лише з відповідними електродами та передніми витратними матеріалами.
LT100 Стандартний електрод
Стандартний електрод:
INWELT Код: IJWC0617
Посилання: PR0101
Електрод передає електричну енергію через пальник і поступово зношується під час повторного запалювання дуги та різання.
Замініть електрод до того, як надмірний знос центру спричинить:
Не шліфуйте та не змінюйте зношений електрод, щоб продовжити термін його служби.
LT100 Розширений електрод
Подовжений електрод - це:
INWELT Код: IJWC0672
Посилання: PR0116
Цей компонент призначений для сумісних конфігурацій із розширеним наконечником.
Не змішуйте стандартний електрод і подовжений ріжучий наконечник, якщо комбінація не була технічно перевірена.
LT100 Газовий дифузор
Поточний газовий дифузор:
INWELT Код: IJWG0617
Посилання: PE0101
Дифузор контролює розподіл технологічного газу навколо електрода та ріжучого сопла.
Правильний потік повітря допомагає підтримувати:
Замініть дифузор, якщо він трісне, деформується, обгорів або сильно забруднений.
LT100 Зовнішня насадка та утримувальні компоненти
Сімейство витратних матеріалів LT100 включає:
IJWT0677 / PC0111 – Зовнішня насадка
і
IJWT0691 / PC0130 – Ковпачок для утримання контактної насадки
Ці компоненти допомагають захистити та розташувати внутрішній стек витратних матеріалів.
Замініть інтерфейсні компоненти, якщо вони показують:
LT100 Аксесуари для стійки та контактного різання
Платформа LT100 містить кілька зовнішніх аксесуарів для позиціонування.
Поточні частини включають:
IJTN0069 / CV0014 – чотириточкова розпірка
IJTN0078 / CV0012 – двоточкова розпірка
IJTN0077 / CV0011 – Розпірна пружина
IJTN0089 / CV0023 – Прокладка, що розрізає контакт
Відрізне різання
Аксесуари, що стоять, допомагають підтримувати контрольовану відстань між ріжучою насадкою та деталлю.
Правильне відстань може допомогти захистити витратні матеріали та зберегти геометрію плазмової дуги.
Контактна резка
Компоненти контактного різання використовують інше переднє відношення до заготовки.
Не перетягуйте відкриту стандартну ріжучу насадку безпосередньо через матеріал, якщо конкретна конфігурація витратних матеріалів не призначена для контактного різання.
LT100 Головка пальника і компоненти ручного керування
Система ручного пальника LT100 включає компоненти головки пальника та рукоятки, які можна обслуговувати.
Поточні частини включають:
IJWA0606 – Плазма Головка пальника
IJGU0697 / EA0131 – силіконове ущільнювальне кільце
IJHW0046 – ручна плазмова ручка
IJIK0733 – Компонент захисту тригера
IJIR0081 – Тригер
IJIK0805 – Рукоятка
Ці змінні компоненти дозволяють дистриб’юторам і ремонтним компаніям обслуговувати ліхтарик без заміни повного вузла кожного разу, коли один компонент пошкоджений.
LT100 Кабельна збірка Параметри
Сімейство ручних пальників LT100 включає спеціальні кабельні вузли.
Поточні приклади включають:
IJWO00210077-00 – LT100 / LT 101 / 10 мм² / 6 м / 1/8G
IJWO00210071-00 – LT100 / LT 101 / 10 мм² / 6 м / Центральний адаптер
Кабельні вузли машинного різака мають бути представлені на відповідній сторінці продукту LT M, а не змішані з основною таблицею ручного ліхтаря LT100 .
Це робить продукт LT100 зрозумілим як для професійних покупців, так і для пошукових систем.
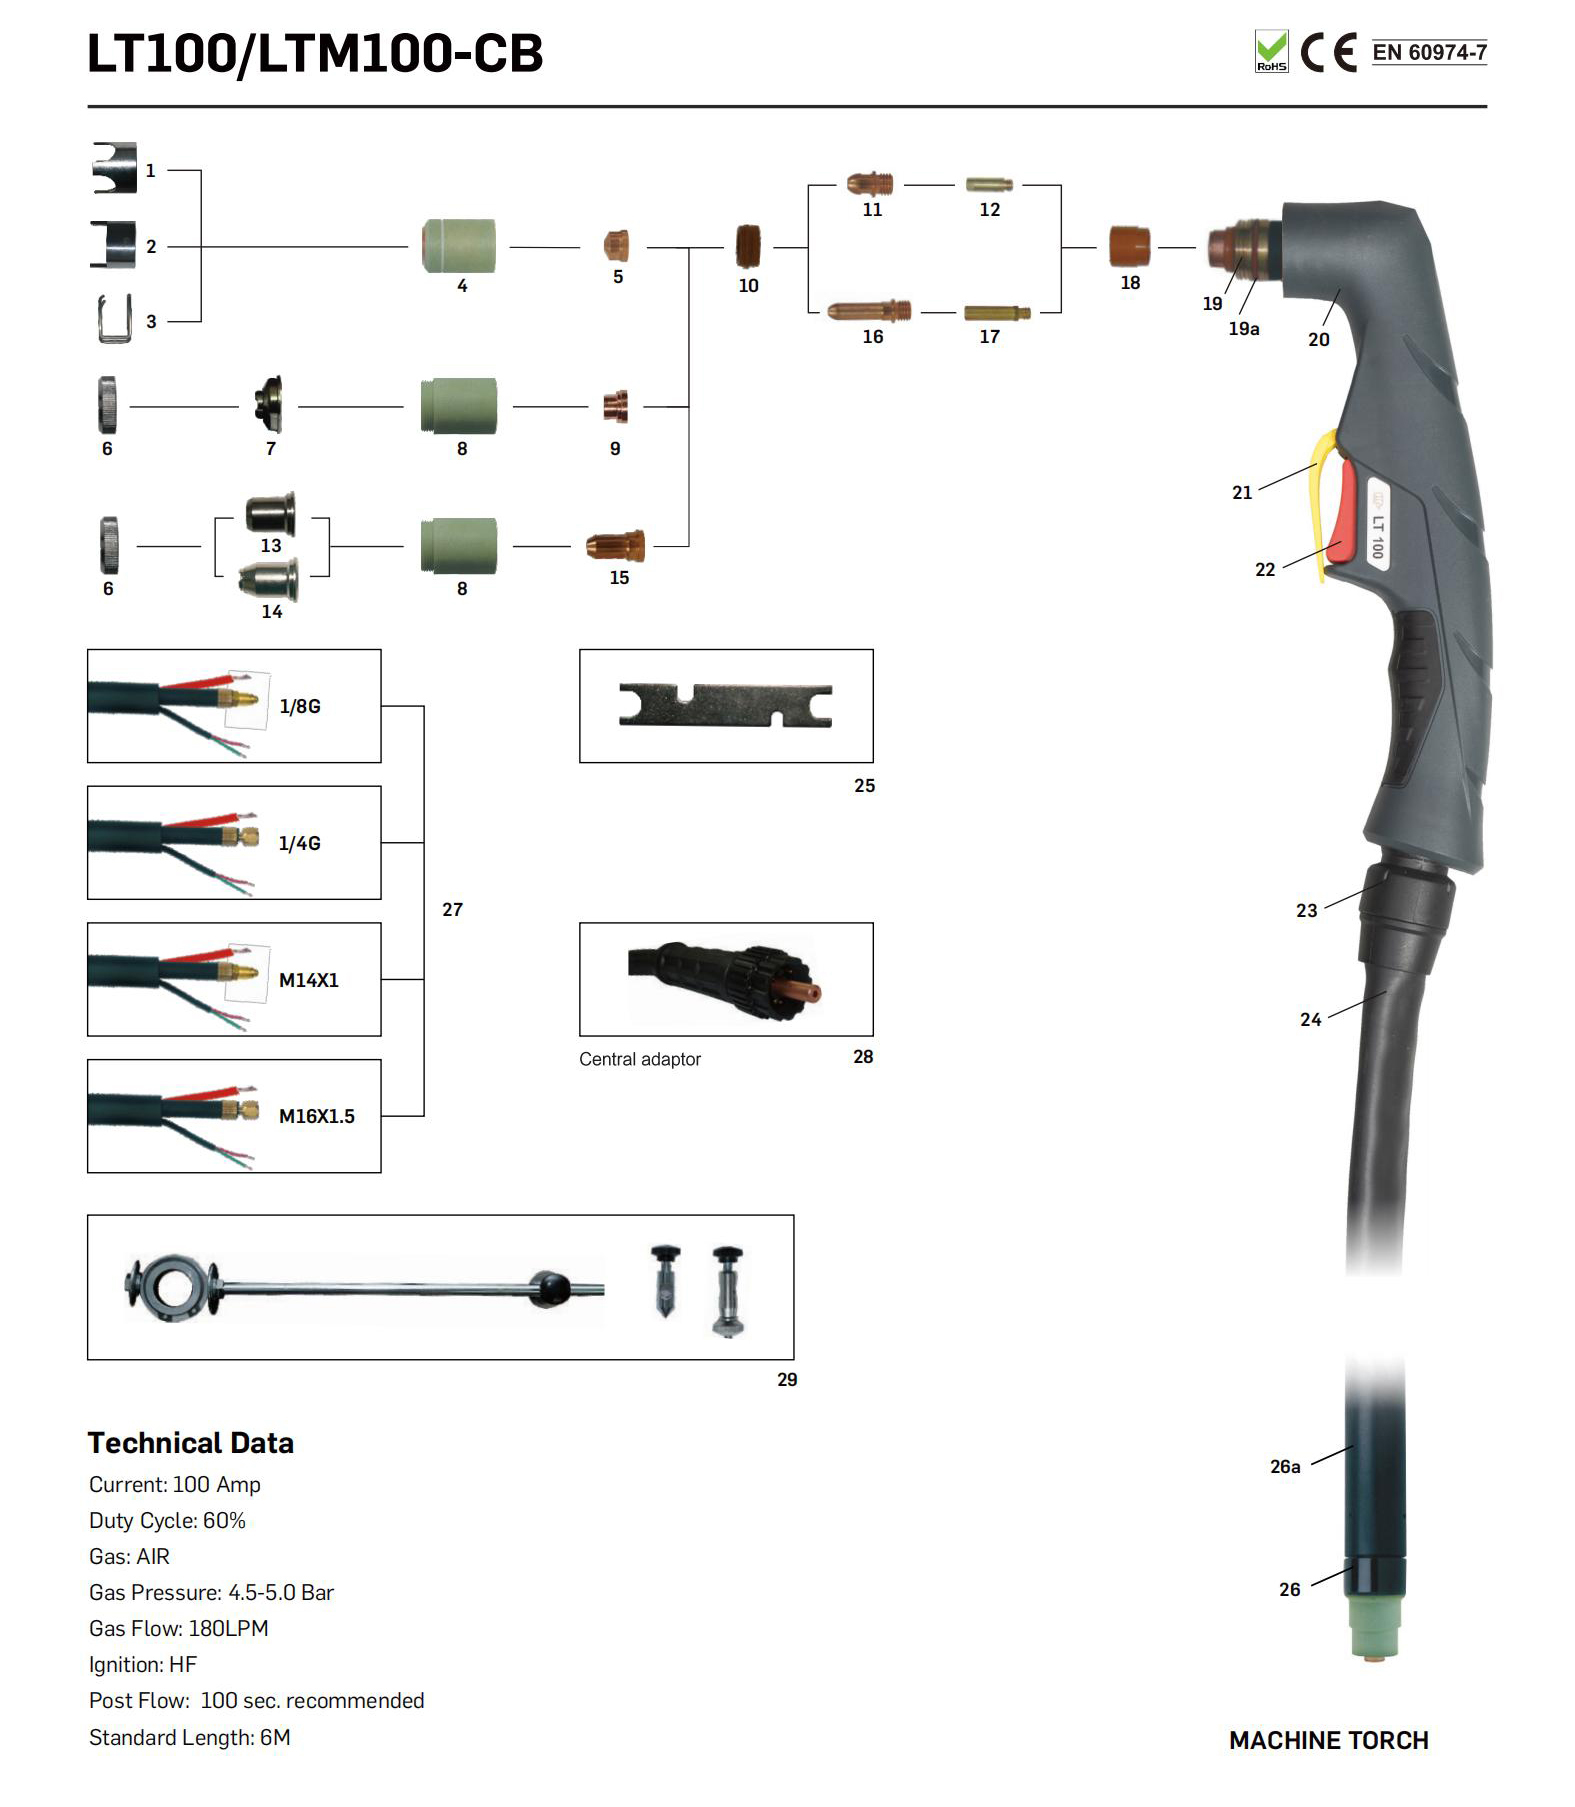
Деталі запасних частин:
| РУЧНИЙ ФАКЕЛ |
| Код |
посилання |
опис |
| IJWU6961 |
PA1450 |
Плазмовий різак LT100 /6m 1/8G |
| IJWU6967 |
|
Плазмовий різак LT100 /6m 1/4G |
| IJWU6968 |
PA1452 |
Плазмовий різак LT100 /6m M14×1 |
| IJWU6969 |
|
Плазмовий різак LT100 /6m M16×1.5 |
| IJWU6960 |
|
Плазмовий різак LT100 / центральний адаптер 6м |
| машина |
Факел |
|
| Код |
посилання |
опис |
| IJWU0671 |
PA0110 |
Автоматичний різак плазмовий LT M100/6m 1/8G |
| IJWU0677 |
PA0111 |
Пальник плазмовий автоматичний LT M100/6m M14×1 |
| IJWU0692 |
|
Пальник плазмовий автоматичний LT M100/6m M16×1.5 |
| IJWU0693 |
|
Центральний адаптер плазмового різання LT M100/6m |
| IJWU0694 |
|
Автоматичний різак плазмовий LT M100/6m 1/4G |
|
| Позиція |
Код |
посилання |
опис |
| 1 |
IJTN0069 |
CV0014 |
Чотири крапки edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Подвійна точка edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Розпірна пружина LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Зовнішня насадка LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Чотирьохточковий коронний щит з ізолятором/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Розпірка для контактної врізки/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Утримуюча кришка контактного сопла/ LT 101 |
| 8 |
|
|
Підказка |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Наконечник Φ1,1 мм LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Наконечник Φ1,4 мм LT 101-141 |
| 8.3 |
IJWV0617-17 |
ПД0101-17 |
Наконечник Φ1,7 мм LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Дифузор LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Електродна плазма LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
Стопорна гайка |
| 13 |
IJTN0014 |
CV0008 |
Контактна ріжуча насадка/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Насадка для різання з довгим контактом/ LT 101-151 |
| 15 |
|
|
Підказка |
| 15.1 |
IJWV0673-14 |
ПД0117-14 |
Подовжений наконечник Φ1,4 мм/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
ПД0117-17 |
Подовжений наконечник Φ1,7 мм/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Подовжений наконечник 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Розширений електрод Плазма LT 101 |
| 17 |
IJWA0606 |
|
Головка плазмового пальника LT 101 |
| 17а |
IJGU0697 |
EA0131 |
Ущільнювальне кільце Φ18,77x1,78 мм із кремнію |
| 17б |
IJWG9017 |
|
Фронтинсулятор/ LT 101 |
| 18 |
IJHW0046 |
|
Plasma hand lemanual/ASeries/Red |
| 19 |
IJIK0733 |
|
Частина захисту/плазма/жовта |
| 20 |
IJIR0081 |
185.0031 |
Тригер |
| 21 |
IJIK0805 |
|
Спільний/великий/новий тип |
| 22 |
|
|
Монтаж кабелю |
| 22.1 |
IJWO00210077-00 |
|
Кабель в зборі/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Кабель в зборі/ LT100 -101/10MMQ/6M центральний адаптер |
| 22.3 |
IJWO10210077-00 |
|
Кабель в зборі/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Кабель у зборі/ LT M100-101/10MMQ/6M центральний адаптер |
| 22.5 |
IJWO0642 |
|
Кабель в зборі/ LT100 -101/6M/центральний адаптер |
| 23 |
IJDH6017 |
|
Гайковий ключ для плазми |
| 24 |
IJWA0676 |
|
Головка плазмового пальника LTM101 |
| 24а |
IJHW0024 |
W0300144 |
Скловолоконна позиційна трубка/ LT M |
| 25 |
|
|
Кабельний вузол LT M |
| 25.1 |
IJAU5698 |
|
З'єднувальний адаптер 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
З'єднувальний адаптер 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
З'єднувальний адаптер 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
З'єднувальний адаптер 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Центральний адаптер, бічний плазмовий 5 контактів |
| 27 IJTN0088 CV0022 Насадка для круглого різання/ LT100 -151 |
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМОВОГО ПАльника.pdf
Які метали може різати LT100 плазмовий пальник?
У поєднанні з сумісним джерелом живлення для плазмового різання LT100 можна використовувати для різання електропровідних металів, таких як:
М'яка сталь
Вуглецева сталь
Нержавіюча сталь
Алюміній
Мідь
Латунь
Оцинкована сталь
Фактична швидкість різання, якість краю та практична товщина відрізняються залежно від повної плазмової системи.
Яку товщину може різати плазмовий пальник на 100 А LT100 ?
Сам по собі плазмовий пальник не визначає одну універсальну максимальну товщину різання.
Фактична потужність різання залежить від:
Специфікації професійної плазми зазвичай розрізняють три різні рівні продуктивності.
Рекомендована потужність різання
Товщина матеріалу, яку можна продуктивно різати з відповідною швидкістю та якістю краю.
Максимальна потужність різання
Більш товстий матеріал, який можна різати на зниженій швидкості.
Відступна здатність
Максимальна товщина, яку можна відокремити, зазвичай із нижчою якістю краю.
Таким чином, конкретні показники товщини LT100 слід публікувати лише тоді, коли вони підтверджені INWELT тестом на різання повної системи.
Побудуйте INWELT LT100 схему розкрою
Власна схема розкрою LT100 стане одним із найсильніших технічних і географічних доповнень на цій сторінці продукту.
Рекомендовані поля включають: Дані
| параметрів |
для публікації |
| матеріал |
М'яка сталь / нержавіюча сталь / алюміній |
| Товщина |
Перевірена товщина |
| поточний |
Фактичний випробуваний струм |
| Код підказки |
INWELT номер деталі |
| Діаметр наконечника |
мм |
| Тиск повітря |
бар |
| Потік повітря |
л/хв |
| Швидкість подорожі |
мм/хв |
| Факел Stand Off |
мм |
| Результат вирізання |
Рекомендований / Максимальний / Відрив |
Використовуйте виміряні результати тестування INWELT , а не копіюйте дані різання іншого виробника.
Рекомендована подача повітря для LT100
У поточній специфікації INWELT LT100 використовується стиснене повітря.
Рекомендовані робочі дані включають:
Газ: стиснене повітря
Тиск газу: прибл. 4,5–5,0 бар
Потік газу: прибл. 180 л/хв
Рекомендований пост-потік: прибл. 100 секунд
Використовуйте чисте та сухе стиснене повітря
Волога, компресорне масло та частинки можуть негативно вплинути на:
Використовуйте відповідну фільтрацію та відділення вологи.
Перевірте тиск під час потоку повітря
Статичний тиск регулятора може відрізнятися від тиску під час різання.
Фільтри, регулятори, фітинги та довгі повітряні шланги можуть призвести до втрати тиску.
Налаштуйте подачу повітря відповідно до робочої процедури повної плазмової системи.
Типове застосування ручного плазмового пальника LT100
LT100 розроблено для професійного ручного плазмового різання, зокрема:
Загальне виробництво металу
Конструкційний ремонт
Обслуговування техніки
Ремонт легкових та вантажних автомобілів
Сільськогосподарська техніка
Будівельне обладнання
Промислове обслуговування
Нарізка плити
Польовий ремонт
Ремонт суден
Важке виготовлення
Майстерня різання металу
Правильний пальник слід вибирати відповідно до джерела живлення плазми та вимог до різання, а не лише назви програми.
LT100 Технічне обслуговування та перевірка витратних матеріалів
Огляньте електрод
Регулярно перевіряйте електрод на предмет надмірного зносу центру.
Замініть його до того, як сильна ерозія спричинить поганий запуск або пошкодить ріжучу насадку.
Огляньте ріжучий наконечник
Перевірте наявність:
Збільшений отвір сопла
Овальний отвір
Опікове пошкодження
Сильне забруднення
Пошкоджене сопло може сприяти нестабільному різу та надмірному скосу.
Огляньте дифузор
Тримайте газові канали чистими.
Замініть тріснуті або пошкоджені теплом компоненти.
Огляньте зовнішню насадку
Не використовуйте ліхтарик із сильно тріснутими або пошкодженими ізоляційними частинами.
Огляньте ущільнювальні кільця
У разі витоку газу замініть загартовані, порізані або пошкоджені ущільнення.
Огляньте кабель пальника
Перевірте наявність:
Стирання
Порізи
Термічні пошкодження
Тугі вигини
Послаблені з'єднання
Поширені LT100 проблеми плазмового різання
Складно HF запустити арку
перевірити:
Стан електродів
Ріжучий наконечник
HF схема запуску
Тиск повітря
Підключення до роботи
Роз'єм факела
Надмірна кількість шлаку
перевірити:
Зріз під кутом
Можливі причини:
Короткий термін служби витратних матеріалів
перевірити:
Перегрів пальника
Можливі причини:
Припиніть різання та визначте причину, перш ніж продовжувати.
LT100 Витратні матеріали для дистриб’юторів і постачання післяпродажного обслуговування
Повна програма післяпродажного обслуговування LT100 може включати:
Стандартні ріжучі наконечники
Подовжені ріжучі наконечники
Стандартні електроди
Подовжені електроди
Газові дифузори
Зовнішні насадки
Утримуючі ковпачки
Простірки
Контактно-ріжуча фурнітура
Головки факелів
ущільнювальні кільця
Ручки
Тригери
Кабельні вузли
Перехідники підключення
Кругорізні аксесуари
Для дистриб’юторів постачання повного факела разом із запасними витратними матеріалами створює більш повну програму післяпродажного обслуговування.
Точні номери деталей INWELT також допомагають зменшити помилки під час заміни та замовлення.
OEM LT100 Пальник для плазмового різання Виробництво INWELT
INWELT постачає плазмові різаки та запасні витратні матеріали професійним клієнтам B2B, зокрема:
Виробники плазмових різаків
Бренди зварювального та різального обладнання
Імпортери
Дистриб'ютори
Оптовики
Промислові постачальники
Ремонтні компанії
Бренди витратних матеріалів післяпродажного обслуговування
Проекти OEM і ODM можна оцінити відповідно до інтерфейсу джерела живлення плазми та вимог цільового ринку.
OEM і варіанти приватної марки
Налаштування може включати:
Брендування клієнтів
Маркування ручки
Товарні етикетки
Конфігурації кабелю пальника
Підключення 1/8G
Підключення 1/4G
З'єднання M14×1
З'єднання М16×1,5
Центральний адаптер
Комплекти витратних матеріалів
Упаковка власної торгової марки
Інструкції та технічні таблички
Вимоги до штрих-коду та картону
Для проектів OEM надайте специфікацію плазмового різака, метод запуску HF , вимоги до з’єднувача та приблизну кількість замовлення.
Чому Source LT100 факели та витратні матеріали від INWELT ?
Платформа LT100 підтримує як комплектні ручні ліхтарики, так і замінні витратні матеріали.
Система продукту включає:
Кілька повних конфігурацій роз'ємів факела
Ø1,1 / Ø1,4 / Ø1,7 мм ріжучі наконечники
Подовжені ріжучі наконечники
Стандартні та подовжені електроди
Газовий дифузор
Зовнішня насадка
Зберігаючі компоненти
Контактно-ріжуча фурнітура
Голова факела
Компоненти ручки та курка
Кабельні вузли
Перехідники підключення
Для брендів обладнання, дистриб’юторів та імпортерів закупівля комплектних ліхтариків і запасних частин із однієї програми постачання може спростити закупівлю та підтримку післяпродажного обслуговування.
Поширені запитання про LT100 Пальник для плазмового різання
Яка сила струму INWELT LT100 ?
LT100 має номінальний струм 100 A відповідно до поточної технічної специфікації INWELT .
Що таке робочий цикл LT100 ?
У поточній специфікації вказано робочий цикл 60%..
Чи використовує LT100 запалювання HF ?
так
LT100 використовує високочастотну дугу.
LT100 – це ручний чи машинний ліхтарик?
LT100 — ручний/ручний плазмовий різак.
Пов’язану модель серії M LT слід використовувати для CNC або механізованого різання.
Який газ використовує LT100 ?
У поточній конфігурації використовується стиснене повітря.
Який тиск повітря потрібен LT100 ?
Приблизно 4,5–5,0 бар.
Який потік повітря потрібен LT100 ?
У поточній специфікації INWELT зазначено приблизно 180 л/хв.
Який рекомендований час після відтоку?
Приблизно 100 секунд.
Яка довжина кабелю пальника є стандартною?
Стандартна довжина LT100 становить 6 м.
Які варіанти роз’ємів доступні?
Поточні конфігурації включають:
1/8G
1/4G
M14×1
М16×1,5
Центральний адаптер
Які розміри ріжучих наконечників доступні?
Поточне сімейство витратних матеріалів включає:
Також доступні розширені конфігурації наконечників.
Який електрод використовує LT100 ?
Стандартний електрод:
IJWC0617 / PR0101
Подовжений електрод - це:
IJWC0672 / PR0116
Чи сумісний LT100 з кожним плазмовим різаком на 100 А?
немає
Початкова архітектура HF , головний роз’єм, з’єднання пілотної дуги, тригерна проводка та вимоги до повітря також мають відповідати.
Чи може LT100 різати нержавіючу сталь?
Так, якщо використовується із сумісним джерелом живлення плазми та відповідними робочими параметрами.
Чи може LT100 різати алюміній?
так
Алюміній є електропровідним і його можна різати плазмою за допомогою відповідної плазмової системи.
Наскільки товстим можна різати LT100 ?
Немає універсальної товщини різу, яка визначається лише різаком.
Використовуйте перевірені рекомендовані, максимальні та вихідні дані з усієї системи плазмового різання.
Яка різниця між LT100 і LT M100?
LT100 – ручна/портативна конфігурація.
LT M100 — пов’язана конфігурація машини/ CNC .
Чи надає INWELT LT100 запасні частини?
так
INWELT постачає ріжучі наконечники, електроди, дифузори, зовнішні насадки, розпірки, компоненти пальника, кабельні вузли та відповідні аксесуари.
Чи пропонує INWELT плазмові пальники OEM LT100 ?
так
Конфігурації OEM/ODM , приватної марки, роз’ємів, кабелів і комплектів витратних матеріалів доступні для кваліфікованих виробників обладнання, дистриб’юторів та імпортерів.
Запит на ціну для INWELT LT100 Пальник для плазмового різання
Для швидшого підтвердження сумісності надайте:
Виробник і модель плазмового різака
Номінальний вихідний струм
Існуюча модель факела
HF метод запуску
Фото основного роз'єму
Фото з'єднання пілотної дуги
Фото роз'єму тригера/контролю
Необхідний кабель пальника
Необхідні витратні матеріали
Орієнтовна кількість закупівель
INWELT або брендинг приватної торгової марки
Потім INWELT може підтвердити відповідну повну конфігурацію LT100 факела та запасних витратних матеріалів.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių