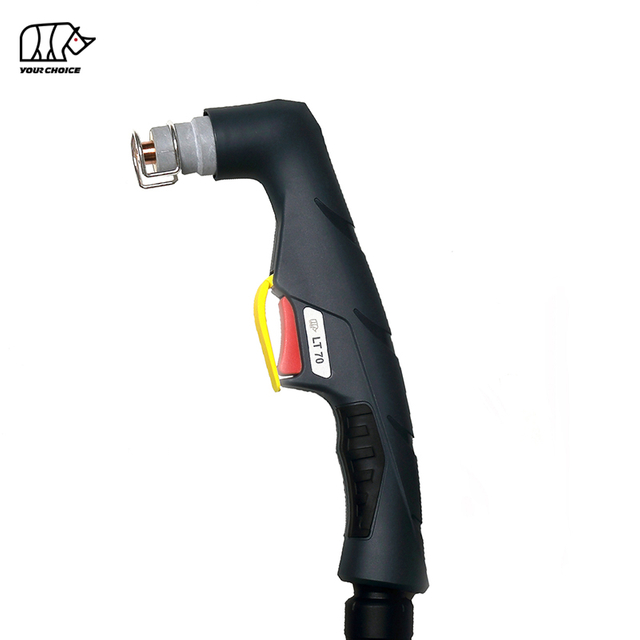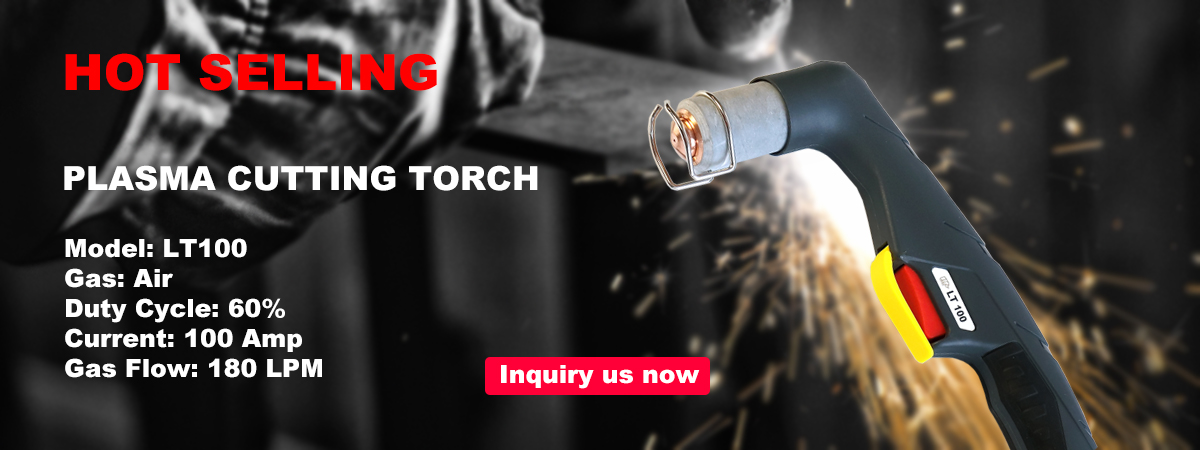
100A HF หัวตัดพลาสมาแบบใช้มือ สำหรับการตัดโลหะแบบมืออาชีพ
INWELT LT100 เป็น ไฟฉายตัดพลาสม่าแบบแมนนวล ระบายความร้อนด้วยอากาศ ออกแบบมาสำหรับการผลิตโลหะ การบำรุงรักษา การซ่อมแซม และการตัดทางอุตสาหกรรมอย่างมืออาชีพ
LT100 ได้รับการจัดอันดับที่ 100A โดยมีรอบการทำงาน 60% และใช้ ระบบสตาร์ทอาร์คความถี่สูง ( HF ).
การกำหนดค่า INWELT ปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 100A
รอบการทำงาน 60%
การทำงานของระบบอัดอากาศ
HF เริ่มต้นส่วนโค้ง
ประมาณ แรงดันใช้งาน 4.5–5.0 บาร์
ประมาณ ปริมาณลม 180 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 100 วินาที
ตะกั่วคบเพลิงมาตรฐาน 6 ม
มีตัวเลือกการเชื่อมต่อด้านหลังหลายแบบ รวมถึง การกำหนดค่า 1/8G, 1/4G, M14×1, M16×1.5 และอะแดปเตอร์ส่วนกลาง.
LT100 ควรอยู่ในตำแหน่งโดยเฉพาะเป็น ไฟฉายตัดพลาสม่าแบบแมนนวล/แบบมือ ถือ สำหรับ CNC แบบคงที่และการใช้งานแบบยานยนต์ ให้ใช้โมเดลไฟฉายเครื่องจักร INWELT ที่สอดคล้องกัน
INWELT LT100 ข้อมูลจำเพาะทางเทคนิค ข้อมูล
| จำเพาะ |
INWELT LT100 |
| ประเภทสินค้า |
แบบแมนนวล / มือถือ หัวตัดพลาสมา |
| แบบอย่าง |
LT100 |
| ยี่ห้อ |
INWELT |
| จัดอันดับปัจจุบัน |
100 ก |
| รอบหน้าที่ |
60% |
| ระบายความร้อน |
อากาศ |
| แปรรูปแก๊ส |
อากาศอัด |
| อาร์คเริ่มต้น |
HF |
| แรงดันแก๊ส |
ประมาณ 4.5–5.0 บาร์ |
| การไหลของก๊าซ |
ประมาณ 180 ลิตร/นาที |
| แนะนำหลังการไหล |
ประมาณ 100 วินาที |
| ความยาวตะกั่วมาตรฐาน |
6 ม |
| การดำเนินการ |
คู่มือ / มือถือ |
| ตัวเลือกตัวเชื่อมต่อ |
1/8G / 1/4G / M14×1 / M16×1.5 / อะแดปเตอร์กลาง |
| ครอบครัวทิปมาตรฐาน |
Ø1.1 / Ø1.4 / Ø1.7 มม |
| วัสดุสิ้นเปลืองแบบขยาย |
มีอยู่ |
| OEM / ODM |
มีอยู่ |
| ป้ายกำกับส่วนตัว |
มีอยู่ |
ก่อนสั่งซื้อ ให้ยืนยันแหล่งพลังงานพลาสมา กระแสเอาท์พุต สถาปัตยกรรมเริ่มต้น HF ขั้วต่อจ่ายไฟ/แก๊ส การเชื่อมต่อไพล็อตอาร์ค และการเดินสายทริกเกอร์
LT100 กับ LT M100: คบเพลิงแบบแมนนวลกับคบเพลิงเครื่องจักร
LT100 และ LT M100 เป็นไฟฉายพลาสม่าตระกูลเดียวกันที่ใหญ่กว่า แต่ควรถือเป็นผลิตภัณฑ์ที่สมบูรณ์แยกกัน
| คุณลักษณะ |
LT100 |
LT M100 |
| การดำเนินการ |
คู่มือ / มือถือ |
CNC / ยานยนต์ |
| เรขาคณิตคบเพลิง |
ไฟฉายมือถือ |
คบเพลิงเครื่องตรง |
| เริ่มการควบคุม |
ทริกเกอร์ตัวดำเนินการ |
ควบคุมด้วยเครื่องจักร |
| การติดตั้ง |
มือถือ |
ที่วางคบเพลิงคงที่ |
| ความสูงของคบเพลิง |
ควบคุมโดยผู้ปฏิบัติงาน |
CNC / ควบคุม THC |
| แอปพลิเคชันหลัก |
การตัดด้วยมือ |
ตัดอัตโนมัติ |
วัสดุสิ้นเปลืองบางอย่างอาจใช้ร่วมกันระหว่างตระกูลคบเพลิงที่เกี่ยวข้อง
อย่างไรก็ตาม หัวคบเพลิง ด้ามจับ ตัวเครื่อง และชุดสายเคเบิลทั้งชุดไม่ควรถือเป็นแบบเปลี่ยนได้โดยอัตโนมัติ
สำหรับลิงก์ภายในเว็บไซต์ ให้ใช้ Anchor Text ที่ชัดเจน เช่น:
LT100 หัวตัดพลาสมาแบบใช้มือ
และ
LT ม100 หัวตัดพลาสมา CNC
แทนที่จะอธิบายผลิตภัณฑ์ทั้งสองอย่างง่ายๆ ว่า LT100
วิธีการทำงานของ LT100 HF หัวตัดพลาสมา
LT100 ทำงานเป็นส่วนหนึ่งของระบบตัดพลาสม่าที่สมบูรณ์ ซึ่งประกอบด้วยแหล่งพลังงานพลาสม่า ไฟฉาย ระบบจ่ายอากาศอัด และการเชื่อมต่อการทำงาน
อากาศอัดจะไหลผ่านหัวไฟฉาย ตัวกระจาย อิเล็กโทรด และหัวฉีดตัด
พลังงานไฟฟ้าจะทำให้ก๊าซแตกตัวเป็นไอออนและก่อตัวเป็นพลาสมาอาร์กที่มีอุณหภูมิสูง
หัวตัดจะบีบส่วนโค้งนี้ให้กลายเป็นเจ็ทพลาสม่าเข้มข้นที่จะหลอมโลหะที่เป็นสื่อกระแสไฟฟ้า ในขณะที่อากาศความเร็วสูงจะขจัดวัสดุที่หลอมเหลวออกจากรอยตัด
การเริ่มต้นอาร์คความถี่สูง
LT100 ใช้ การจุดระเบิด HF.
สัญญาณไฟฟ้าความถี่สูงช่วยสร้างพลาสมาอาร์กเริ่มต้นโดยไม่ต้องใช้หัวตัดเพื่อกระแทกชิ้นงานด้วยกลไก
แหล่งพลังงานพลาสมาจึงต้องรองรับระบบสตาร์ท HF ที่เข้ากันได้
คบเพลิงพลาสมา HF , ไม่ใช่ HF และแบบตีกลับไม่ควรถือว่าใช้แทนกันได้โดยอัตโนมัติ
เหตุใดจึงเลือก LT100 สำหรับการตัดพลาสมาแบบแมนนวล 100A
LT100 ได้รับการออกแบบมาสำหรับการตัดด้วยมือระดับมืออาชีพที่ต้องการความจุกระแสมากกว่าแพลตฟอร์ม LT50 และ LT70 ที่มีเอาต์พุตต่ำกว่า
กระแสไฟพิกัด 100A
LT100 ได้รับการจัดอันดับที่ 100A.
ไฟฉายควรจับคู่กับแหล่งพลังงานพลาสม่าที่เข้ากันได้ และใช้งานภายในช่วงกระแสไฟที่ได้รับการตรวจสอบแล้ว
รอบการทำงาน 60%
ข้อมูลจำเพาะปัจจุบันระบุ รอบการทำงาน 60% ที่ 100A.
โหลดความร้อนจริงยังอาจได้รับอิทธิพลจาก:
การดำเนินงานในปัจจุบัน
อุณหภูมิแวดล้อม
เวลาอาร์คออน
การไหลของอากาศ
จำนวนการเริ่มต้น
สภาพสิ้นเปลือง
อย่าใช้งานไฟฉายเกินกว่าระดับที่ตรวจสอบแล้ว เพียงเพราะแหล่งพลังงานพลาสมาสามารถจ่ายกระแสไฟฟ้าได้มากกว่า
โครงสร้างระบายความร้อนด้วยอากาศ
LT100 ไม่ต้องการวงจรระบายความร้อนด้วยของเหลวแยกต่างหาก
อากาศอัดทำหน้าที่เป็นก๊าซในกระบวนการ และยังช่วยขจัดความร้อนออกจากส่วนหน้าของคบเพลิงอีกด้วย
ตะกั่วมาตรฐาน 6 ม
มาตรฐานขนาด 6 ม. ตะกั่วคบเพลิง ให้ระยะยื่นที่ใช้งานได้จริงสำหรับโรงผลิต การบำรุงรักษาทางอุตสาหกรรม และงานซ่อมแซม
LT100 ตัวเลือกการเชื่อมต่อ
แพลตฟอร์ม LT100 มีให้เลือกใช้งานโดยมีการกำหนดค่าการเชื่อมต่อด้านหลังหลายรูปแบบ
ตัวเลือกปัจจุบัน ได้แก่:
1/8G
1/4จี
M14×1
M16×1.5
อะแดปเตอร์กลาง
ตัวเลือกเหล่านี้ช่วยให้ผู้จัดจำหน่ายและผู้ผลิตอุปกรณ์สามารถรองรับอินเทอร์เฟซแหล่งพลังงานพลาสมาที่แตกต่างกันได้
ขั้วต่อที่พอดีกับตัวเครื่อง ไม่ได้ยืนยันความเข้ากันได้ทางไฟฟ้าโดยอัตโนมัติ.
ต้องตรวจสอบอินเทอร์เฟซของคบเพลิงที่สมบูรณ์
วิธีตรวจสอบความเข้ากันได้ของเครื่องตัดพลาสม่า LT100
อย่าเลือกอุปกรณ์ทดแทน LT100 เพียงเพราะว่าเครื่องตัดพลาสม่ามีกระแสไฟประมาณ 100A
ยืนยัน HF กำลังเริ่มต้น
แหล่งพลังงานพลาสมาต้องรองรับระบบคบเพลิง HF
ยืนยันพิกัดปัจจุบัน
LT100 ได้รับการจัดอันดับที่ 100A
แหล่งพลังงานและวัสดุสิ้นเปลืองควรใช้งานภายในช่วงคบเพลิงที่ได้รับการตรวจสอบแล้ว
ยืนยันการเชื่อมต่อไฟฟ้าและแก๊ส
ตรวจสอบว่าเครื่องต้องการ:
1/8G
1/4จี
M14×1
M16×1.5
อแดปเตอร์กลาง
ยืนยันการเชื่อมต่อไพล็อต-อาร์ค
เครื่องตัดพลาสม่าที่แตกต่างกันอาจใช้การจัดเรียงไพล็อตอาร์คที่แตกต่างกัน แม้ว่าการเชื่อมต่อคบเพลิงหลักจะดูคล้ายกันก็ตาม
ยืนยันการเดินสายทริกเกอร์
วงจรทริกเกอร์/ควบคุมจะต้องตรงกับแหล่งพลังงานพลาสมา
ข้อมูลที่ต้องระบุเพื่อยืนยันความเข้ากันได้
สำหรับคำสั่งซื้อทดแทน ให้ระบุ:
ซึ่งมีความน่าเชื่อถือมากกว่าการเลือกคบเพลิงตามจำนวนแอมแปร์หรือลักษณะขั้วต่อเพียงอย่างเดียว
LT100 เคล็ดลับการตัดมาตรฐาน
แท่นวัสดุสิ้นเปลือง LT100 มีเส้นผ่านศูนย์กลางปลายตัดมาตรฐานหลายแบบ
Ø1.1 มม. ปลายตัด
INWELT รหัส: IJWV0617-11
อ้างอิง: PD0101-11
ปลายตัด Ø1.4 มม
INWELT รหัส: IJWV0617-14
อ้างอิง: PD0101-14
ปลายตัด Ø1.7 มม
INWELT รหัส: IJWV0617-17
อ้างอิง: PD0101-17
เส้นผ่านศูนย์กลางของหัวฉีดที่แตกต่างกันมีไว้สำหรับสภาพการทำงานที่แตกต่างกัน
ควรเลือกทิปที่ถูกต้องตาม:
ตัดกระแส
แหล่งพลังงานพลาสม่า
วัสดุ
การกำหนดค่าส่วนหน้า
กระบวนการตัดที่จำเป็น
อย่าเลือกหัวฉีดเพียงเพราะว่ามันพอดีกับหัวไฟฉาย
ควรใช้ปลายตัดแบบใดที่ 100A
กลุ่มวัสดุสิ้นเปลือง LT100 ในปัจจุบันประกอบด้วยปลายตัด Ø1.1 มม., Ø1.4 มม. และ Ø1.7 มม.
แพลตฟอร์มคบเพลิง 100A HF ที่เทียบเคียงกันโดยทั่วไปจะเชื่อมโยงขนาดหัวฉีดกลางเข้ากับการทำงานประมาณ 100A
อย่างไรก็ตาม INWELT ควรเผยแพร่แผนภูมิแอมแปร์ต่อหัวฉีดขั้นสุดท้ายหลังจากยืนยันข้อมูลทางวิศวกรรมและการทดสอบการตัดของตัวเองแล้วเท่านั้น
ตารางวัสดุสิ้นเปลืองในอนาคตที่แข็งแกร่งที่สุดควรแสดง:
| INWELT |
เส้นผ่านศูนย์กลางปลาย รหัส ชีลด์ |
กระแสที่แนะนำ |
อิเล็กโทรด |
/ |
กระบวนการ ยึด |
| รหัสที่ยืนยันแล้ว |
ขนาดที่ตรวจสอบแล้ว |
กระแสที่ตรวจสอบแล้ว |
ส่วนที่ตรงกัน |
ส่วนที่ตรงกัน |
โหมดการตัด |
ซึ่งจะให้ข้อมูลจากบุคคลที่หนึ่งที่เป็นประโยชน์มากกว่าข้อความทั่วไป เช่น 'มีหัวฉีดหลายขนาด'
LT100 เคล็ดลับการตัดเพิ่มเติม
กลุ่มวัสดุสิ้นเปลืองที่เกี่ยวข้องกับ LT100 ยังมีปลายการตัดแบบขยายอีกด้วย
ส่วนปัจจุบันได้แก่:
IJWV0673-14 / PD0117-14 – ปลายขยาย Ø1.4 มม.
IJWV0673-17 / PD0117-17 – ปลายขยาย Ø1.7 มม.
กลุ่มผลิตภัณฑ์ที่กว้างขึ้นยังมีการกำหนดค่าทิป 50A เพิ่มเติมอีกด้วย
ปลายขยายสามารถให้การเข้าถึงเพิ่มเติมในกรณีที่วัสดุสิ้นเปลืองที่มีความยาวมาตรฐานไม่สามารถเข้าถึงพื้นที่การตัดได้ง่าย
ใช้ปลายขยายกับอิเล็กโทรดและวัสดุสิ้นเปลืองส่วนหน้าที่เกี่ยวข้องเท่านั้น
LT100 อิเล็กโทรดมาตรฐาน
อิเล็กโทรดมาตรฐานคือ:
INWELT รหัส: IJWC0617
อ้างอิง: PR0101
อิเล็กโทรดจะถ่ายเทพลังงานไฟฟ้าผ่านไฟฉาย และค่อยๆ สึกหรอระหว่างการสตาร์ทและการตัดอาร์คซ้ำๆ
เปลี่ยนอิเล็กโทรดก่อนที่แกนกลางจะสึกหรอมากเกินไป:
ห้ามบดหรือดัดแปลงอิเล็กโทรดที่สึกหรอเพื่อยืดอายุการใช้งาน
LT100 อิเล็กโทรดขยาย
อิเล็กโทรดแบบขยายคือ:
INWELT รหัส: IJWC0672
อ้างอิง: PR0116
ส่วนประกอบนี้มีไว้สำหรับการกำหนดค่าปลายขยายที่ใช้ร่วมกันได้
ห้ามผสมอิเล็กโทรดมาตรฐานกับปลายตัดที่ขยายออก เว้นแต่ว่าส่วนผสมดังกล่าวจะได้รับการตรวจสอบทางเทคนิคแล้ว
LT100 ตัวกระจายแก๊ส
ตัวกระจายก๊าซปัจจุบันคือ:
INWELT รหัส: IJWG0617
อ้างอิง: PE0101
ดิฟฟิวเซอร์ควบคุมการกระจายก๊าซในกระบวนการรอบๆ อิเล็กโทรดและหัวตัด
การไหลเวียนของอากาศที่ถูกต้องช่วยรักษา:
เปลี่ยนหัวกระจายลมหากเกิดรอยแตก บิดเบี้ยว ไหม้ หรือมีการปนเปื้อนอย่างมาก
LT100 หัวฉีดด้านนอกและส่วนประกอบยึด
ตระกูลวัสดุสิ้นเปลือง LT100 ประกอบด้วย:
IJWT0677 / PC0111 – หัวฉีดด้านนอก
และ
IJWT0691 / PC0130 – ฝาครอบยึดหัวฉีดแบบสัมผัส
ส่วนประกอบเหล่านี้ช่วยปกป้องและวางตำแหน่งปึกวัสดุสิ้นเปลืองภายใน
เปลี่ยนส่วนประกอบส่วนหน้าหากแสดง:
รอยแตก
ความเสียหายจากการเผาไหม้
ด้ายเสียหาย
การเสียรูปอย่างรุนแรง
การปนเปื้อนของโลหะหนัก
LT100 อุปกรณ์เสริมสำหรับแยกส่วนและหน้าสัมผัส
แพลตฟอร์ม LT100 มีอุปกรณ์เสริมการกำหนดตำแหน่งส่วนหน้าหลายรายการ
ส่วนปัจจุบันได้แก่:
IJTN0069 / CV0014 – ตัวเว้นระยะสี่จุด
IJTN0078 / CV0012 – ตัวเว้นระยะสองจุด
IJTN0077 / CV0011 – สเปเซอร์สปริง
IJTN0089 / CV0023 – ตัวเว้นระยะตัดหน้าสัมผัส
การตัดแบบแยกส่วน
อุปกรณ์เสริมแบบแยกส่วนช่วยรักษาระยะห่างที่ควบคุมได้ระหว่างหัวตัดกับชิ้นงาน
การยืนออกที่ถูกต้องสามารถช่วยปกป้องวัสดุสิ้นเปลืองและรักษารูปทรงของพลาสมาอาร์กได้
ติดต่อตัด
ส่วนประกอบการตัดแบบสัมผัสใช้ความสัมพันธ์ส่วนหน้ากับชิ้นงานที่แตกต่างกัน
อย่าลากหัวฉีดตัดมาตรฐานที่เปิดโล่งไปบนวัสดุโดยตรง เว้นแต่โครงร่างวัสดุสิ้นเปลืองเฉพาะได้รับการออกแบบมาสำหรับการตัดแบบสัมผัส
LT100 หัวทอร์ช และส่วนประกอบการควบคุมด้วยมือ
ระบบคบเพลิงแบบแมนนวล LT100 มีส่วนประกอบของหัวคบเพลิงและด้ามจับที่สามารถซ่อมบำรุงได้
ส่วนปัจจุบันได้แก่:
IJWA0606 – พลาสมา หัวทอร์ช
IJGU0697 / EA0131 – โอริงซิลิโคน
IJHW0046 – ด้ามจับพลาสม่าแบบแมนนวล
IJIK0733 – ส่วนประกอบป้องกันทริกเกอร์
IJIR0081 – ทริกเกอร์
IJIK0805 – ข้อต่อแฮนด์
ส่วนประกอบที่เปลี่ยนได้เหล่านี้ช่วยให้ผู้จัดจำหน่ายและบริษัทซ่อมสามารถให้บริการไฟฉายได้โดยไม่ต้องเปลี่ยนชุดประกอบใหม่ทุกครั้งที่ส่วนประกอบชิ้นเดียวเสียหาย
LT100 ชุดสายเคเบิล ตัวเลือก
กลุ่มไฟฉายแบบแมนนวล LT100 มีชุดสายเคเบิลเฉพาะ
ตัวอย่างปัจจุบันได้แก่:
IJWO00210077-00 – LT100 / LT 101 / 10 มม.² / 6 ม. / 1/8G
IJWO00210071-00 – LT100 / LT 101 / 10 มม.² / 6 ม. / อะแดปเตอร์กลาง
ควรนำเสนอชุดสายเคเบิลสำหรับไฟฉายเครื่องจักรในหน้าผลิตภัณฑ์ LT M ที่เกี่ยวข้อง แทนที่จะผสมลงในตารางไฟฉายแบบแมนนวลหลัก LT100
ซึ่งจะทำให้กลุ่มผลิตภัณฑ์ LT100 มีความชัดเจนสำหรับทั้งผู้ซื้อมืออาชีพและเครื่องมือค้นหา
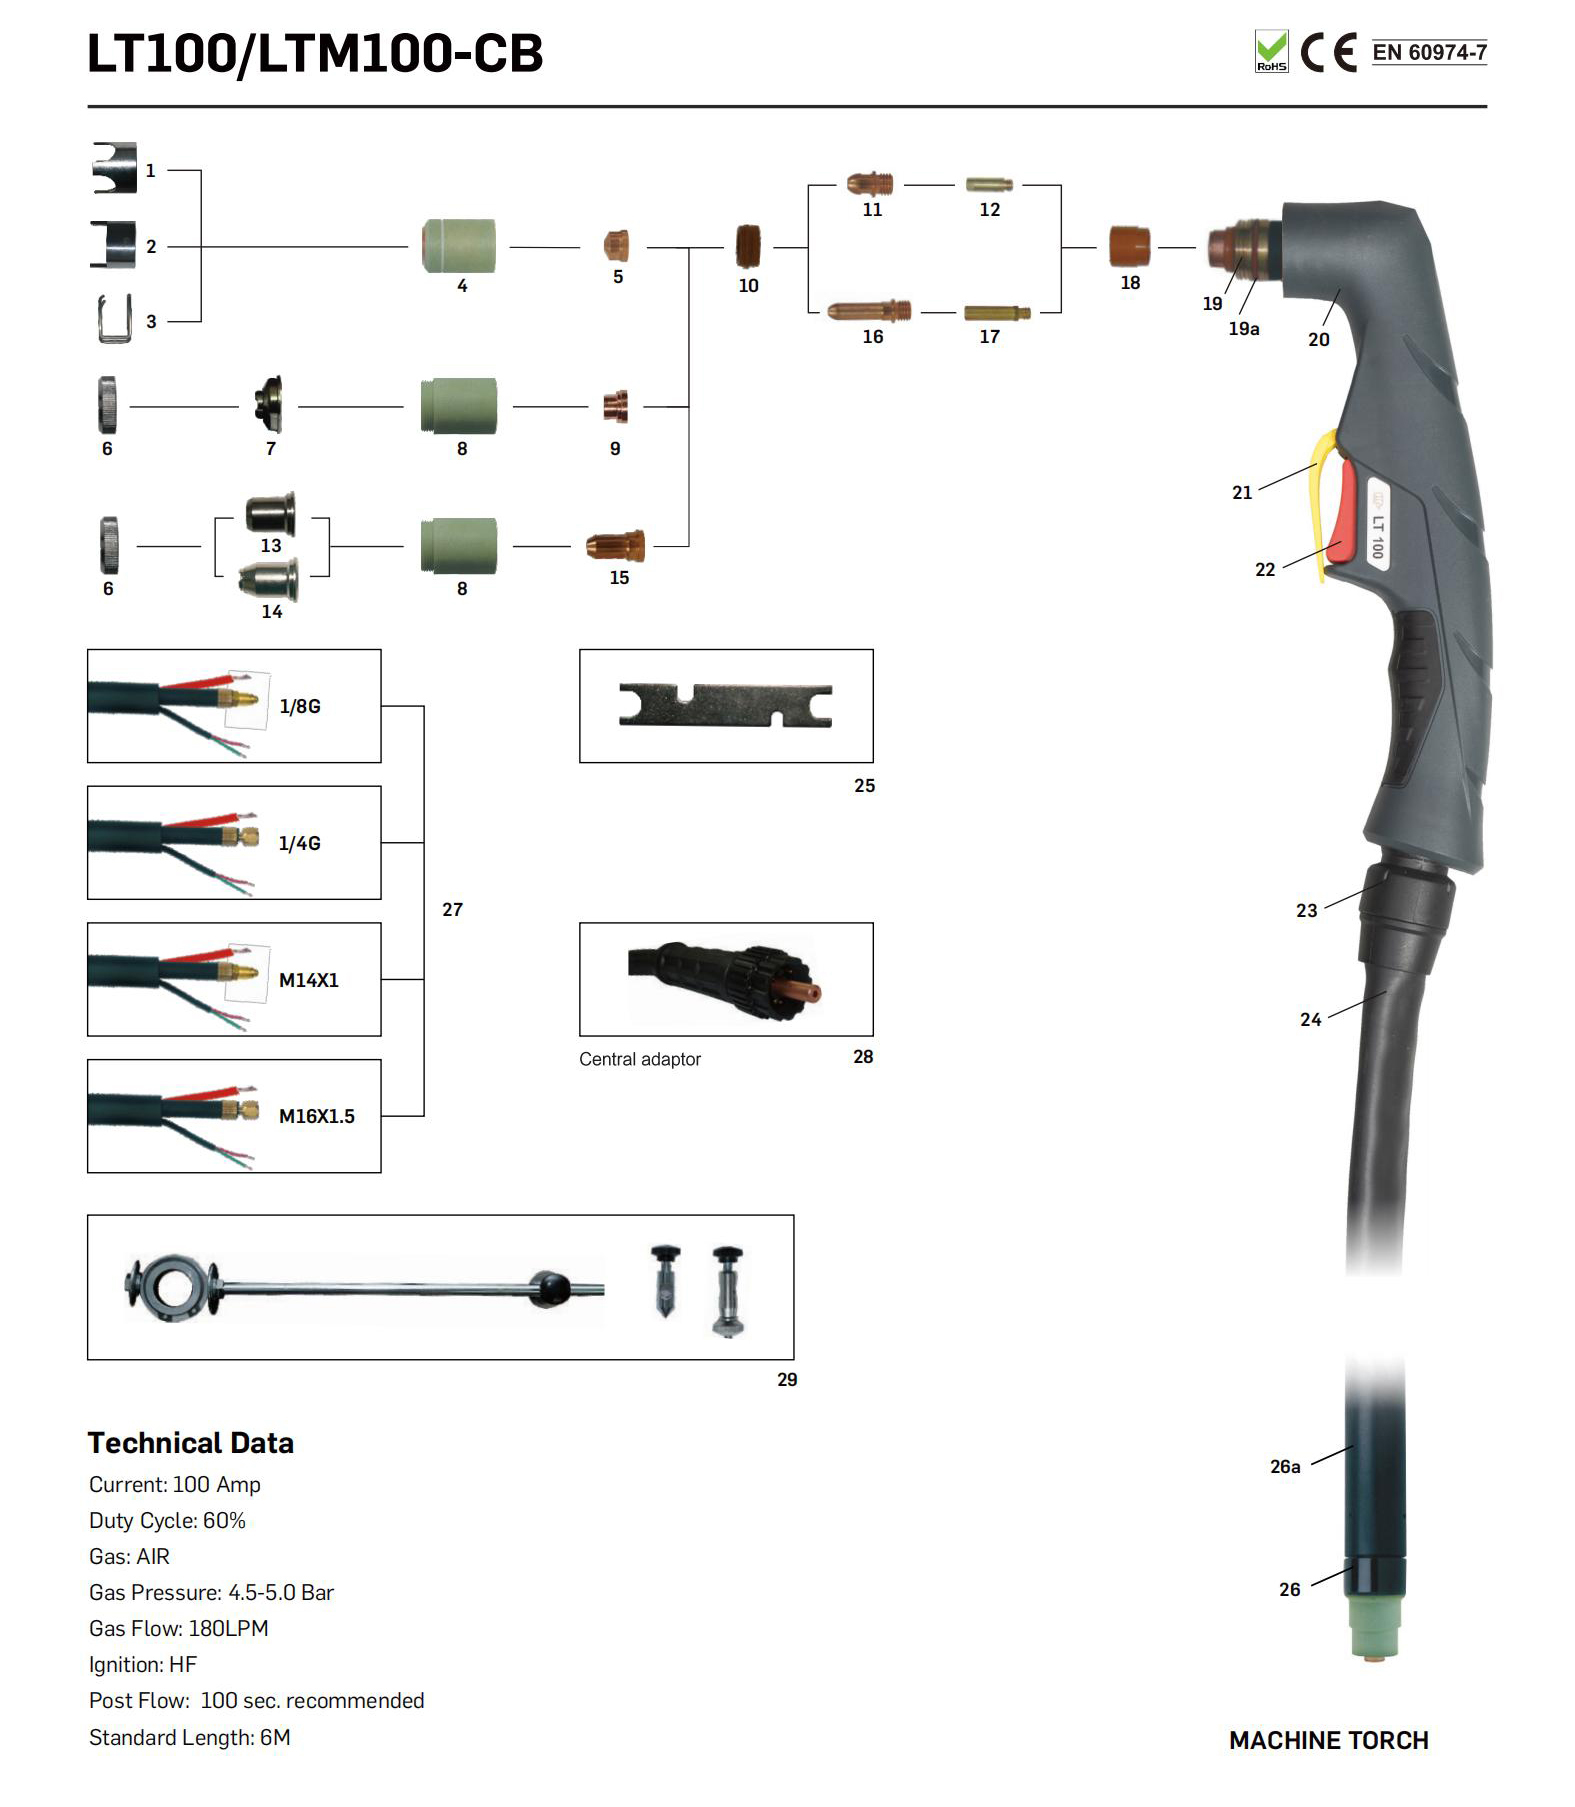
รายละเอียดอะไหล่:
| ไฟฉายมือ |
| รหัส |
อ้างอิง |
คำอธิบาย |
| IJWU6961 |
PA1450 |
ไฟฉายตัดพลาสม่า LT100 /6ม. 1/8G |
| IJWU6967 |
|
ไฟฉายตัดพลาสม่า LT100 /6ม. 1/4G |
| IJWU6968 |
PA1452 |
ไฟฉายตัดพลาสม่า LT100 /6ม. M14×1 |
| IJWU6969 |
|
ไฟฉายตัดพลาสม่า LT100 /6ม. M16×1.5 |
| IJWU6960 |
|
ไฟฉายตัดพลาสม่า LT100 /อะแดปเตอร์กลาง 6 ม |
| เครื่องจักร |
คบเพลิง |
|
| รหัส |
อ้างอิง |
คำอธิบาย |
| IJWU0671 |
PA0110 |
ไฟฉายอัตโนมัติตัดพลาสม่า LT M100/6m 1/8G |
| IJWU0677 |
PA0111 |
ไฟฉายอัตโนมัติตัดพลาสม่า LT M100/6ม. M14×1 |
| IJWU0692 |
|
ไฟฉายอัตโนมัติตัดพลาสม่า LT M100/6ม. M16×1.5 |
| IJWU0693 |
|
ไฟฉายอัตโนมัติสำหรับตัดพลาสม่า LT อะแดปเตอร์ส่วนกลาง M100/6 ม |
| IJWU0694 |
|
ไฟฉายอัตโนมัติตัดพลาสม่า LT M100/6m 1/4G |
|
| ตำแหน่ง |
รหัส |
อ้างอิง |
คำอธิบาย |
| 1 |
IJTN0069 |
CV0014 |
สี่จุด edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
เอ็ดสเปเซอร์สองจุด/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
สเปเซอร์สปริง LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
หัวฉีดด้านนอก LT 101 |
| 5 |
IJTN0095 |
CV0039 |
กระบังมงกุฎสี่จุดพร้อมฉนวน/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
ตัวเว้นระยะสำหรับการตัดหน้าสัมผัส/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
ฝาปิดยึดหัวฉีดหน้าสัมผัส/ LT 101 |
| 8 |
|
|
เคล็ดลับ |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
ปลาย Φ1.1มม. LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
ปลาย Φ1.4มม. LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
ปลาย Φ1.7มม. LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
ดิฟฟิวเซอร์ LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
อิเล็กโทรดพลาสมา LT 101-141 |
| 11 |
ไอเจโอ0770 |
|
แอร์ทูบ/ LT100 -101 |
| 12 |
IJTN0000 |
|
น็อตล็อค |
| 13 |
IJTN0014 |
CV0008 |
อุปกรณ์เสริมสำหรับการตัดหน้าสัมผัส/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
อุปกรณ์เสริมสำหรับการตัดหน้าสัมผัสยาว/ LT 101-151 |
| 15 |
|
|
เคล็ดลับ |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
ปลายขยาย Φ1.4มม./ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
ปลายขยาย Φ1.7มม./ LT 101-151 |
| 15.3 |
IJWV0677 |
|
ปลายต่อขยาย 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
พลาสมาอิเล็กโทรดขยาย LT 101 |
| 17 |
IJWA0606 |
|
หัวคบเพลิงพลาสม่า LT 101 |
| 17ก |
IJGU0697 |
EA0131 |
'O'แหวน Φ18.77x1.78มม. ทำจากซิลิคอน |
| 17ข |
IJWG9017 |
|
ฟรอนติน ซูเลเตอร์/ LT 101 |
| 18 |
IJHW0046 |
|
พลาสมามือเลมานูเอล/ASeries/แดง |
| 19 |
อิจิค0733 |
|
ส่วนป้องกัน/พลาสม่า/เหลือง |
| 20 |
IJIR0081 |
185.0031 |
สิ่งกระตุ้น |
| 21 |
อิจิค0805 |
|
ข้อต่อ/ใหญ่/แบบใหม่ |
| 22 |
|
|
ประกอบสายเคเบิล |
| 22.1 |
IJWO00210077-00 |
|
ชุดสายเคเบิล/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
ชุดสายเคเบิล/ LT100 - อะแดปเตอร์ส่วนกลาง 101/10MMQ/6M |
| 22.3 |
IJWO10210077-00 |
|
ชุดสายเคเบิล/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
ชุดสายเคเบิล/ LT อะแดปเตอร์ส่วนกลาง M100-101/10MMQ/6M |
| 22.5 |
IJWO0642 |
|
ชุดสายเคเบิล/ LT100 -101/6M/อะแดปเตอร์ส่วนกลาง |
| 23 |
IJDH6017 |
|
ประแจสำหรับพลาสม่า |
| 24 |
IJWA0676 |
|
หัวคบเพลิงพลาสม่า LTM101 |
| 24ก |
IJHW0024 |
W0300144 |
ท่อตำแหน่งไฟเบอร์กลาส/ LT M |
| 25 |
|
|
ชุดสายเคเบิล LT M |
| 25.1 |
ไอเจเอยู5698 |
|
การเชื่อมต่ออะแดปเตอร์ 1/8G-1/4G |
| 25.2 |
ไอเจเอยู5697 |
|
อะแดปเตอร์เชื่อมต่อ 1/8G-3/8G |
| 25.3 |
ไอเจเอยู5699 |
|
อะแดปเตอร์เชื่อมต่อ 1/8G-M14×1 |
| 25.4 |
ไอเจเอยู5690 |
|
อะแดปเตอร์เชื่อมต่อ 1/8G-M16×1.5 |
| 26 IJAY0089 FY0023 อะแดปเตอร์กลางไฟฉายด้านข้าง Plasma 5pins |
| 27 IJTN0088 CV0022 อุปกรณ์เสริมสำหรับตัดวงกลม/ LT100 -151 |
แคตตาล็อกของเรา:
 INWELT แคตตาล็อกไฟฉายพลาสม่า.pdf
คบเพลิงพลาสม่า LT100 สามารถตัดโลหะชนิดใดได้บ้าง
เมื่อจับคู่กับแหล่งพลังงานการตัดพลาสม่าที่เข้ากันได้ สามารถใช้ LT100 เพื่อตัดโลหะที่เป็นสื่อกระแสไฟฟ้าได้ เช่น:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
ความเร็วตัดจริง คุณภาพคมตัด และความหนาที่ใช้งานจริงจะแตกต่างกันไปตามระบบพลาสมาที่สมบูรณ์
คบเพลิงพลาสม่าขนาด 100A LT100 สามารถตัดได้หนาแค่ไหน?
คบเพลิงพลาสม่าเพียงอย่างเดียวไม่สามารถกำหนดความหนาสูงสุดของการตัดสากลได้
ความสามารถในการตัดจริงขึ้นอยู่กับ:
โดยทั่วไปข้อกำหนดเฉพาะของพลาสมาระดับมืออาชีพจะแยกแยะความแตกต่างระหว่างระดับประสิทธิภาพที่แตกต่างกันสามระดับ
ความสามารถในการตัดที่แนะนำ
ความหนาของวัสดุที่สามารถตัดได้อย่างมีประสิทธิภาพด้วยความเร็วและคุณภาพคมตัดที่เหมาะสม
ความสามารถในการตัดสูงสุด
วัสดุหนาขึ้นที่ยังสามารถตัดด้วยความเร็วที่ลดลงได้
ความสามารถในการชดเชย
ความหนาสูงสุดที่สามารถแยกออกได้ตามปกติด้วยคุณภาพขอบล่าง
ดังนั้นตัวเลขความหนาเฉพาะ LT100 จึงควรเผยแพร่เมื่อได้รับการสนับสนุนจากการทดสอบการตัดทั้งระบบ INWELT เท่านั้น
สร้างแผนภูมิการตัด INWELT LT100
แผนภูมิการตัด LT100 ของบุคคลที่หนึ่งจะเป็นหนึ่งในการเพิ่มทางเทคนิคและ GEO ที่แข็งแกร่งที่สุดให้กับหน้าผลิตภัณฑ์นี้
ฟิลด์ที่แนะนำได้แก่:
| พารามิเตอร์ ที่จะเผยแพร่ |
ข้อมูล |
| วัสดุ |
เหล็กเหนียว / สแตนเลส / อลูมิเนียม |
| ความหนา |
ทดสอบความหนาแล้ว |
| ปัจจุบัน |
กระแสไฟที่ทดสอบจริง |
| รหัสเคล็ดลับ |
INWELT หมายเลขชิ้นส่วน |
| เส้นผ่านศูนย์กลางปลาย |
มม |
| ความกดอากาศ |
บาร์ |
| การไหลของอากาศ |
ลิตร/นาที |
| ความเร็วในการเดินทาง |
มม./นาที |
| จุดยืนคบเพลิง |
มม |
| ตัดผล |
แนะนำ / สูงสุด / เงินชดเชย |
ใช้ผลการทดสอบที่วัดได้ INWELT แทนที่จะคัดลอกข้อมูลการตัดของผู้ผลิตรายอื่น
แหล่งจ่ายอากาศที่แนะนำสำหรับ LT100
ข้อกำหนด INWELT LT100 ปัจจุบันใช้อากาศอัด
ข้อมูลการดำเนินงานที่แนะนำประกอบด้วย:
แก๊ส: เครื่องอัดอากาศ
แรงดันแก๊ส: ประมาณ. 4.5–5.0 บาร์
การไหลของก๊าซ: ประมาณ. 180 ลิตร/นาที
ปริมาณน้ำหลังแนะนำ: ประมาณ. 100 วินาที
ใช้อากาศอัดที่สะอาดและแห้ง
ความชื้น น้ำมันคอมเพรสเซอร์ และอนุภาคต่างๆ อาจส่งผลเสียต่อ:
ความเสถียรของส่วนโค้ง
ชีวิตของอิเล็กโทรด
ชีวิตล้ำยุค
ตัดความสม่ำเสมอ
ใช้การกรองและการแยกความชื้นที่เหมาะสม
ตรวจสอบแรงดันในขณะที่อากาศไหล
แรงดันตัวควบคุมคงที่อาจแตกต่างจากแรงดันที่มีอยู่ระหว่างการตัด
ตัวกรอง ตัวควบคุม ข้อต่อ และท่อลมยาวสามารถสร้างการสูญเสียแรงดันได้
ตั้งค่าการจ่ายอากาศตามขั้นตอนการทำงานของระบบพลาสมาที่สมบูรณ์
การใช้งานทั่วไปสำหรับคบเพลิงพลาสม่าแบบแมนนวล LT100
LT100 ได้รับการออกแบบมาเพื่อการใช้งานตัดพลาสมาแบบแมนนวลระดับมืออาชีพ ได้แก่:
การผลิตโลหะทั่วไป
การซ่อมแซมโครงสร้าง
การบำรุงรักษาเครื่องจักร
การซ่อมแซมยานยนต์และรถบรรทุก
อุปกรณ์การเกษตร
อุปกรณ์ก่อสร้าง
การบำรุงรักษาทางอุตสาหกรรม
การตัดแผ่น
ซ่อมแซมสนาม
ซ่อมเรือ
การผลิตหนัก
การประชุมเชิงปฏิบัติการการตัดโลหะ
ควรเลือกคบเพลิงที่ถูกต้องตามแหล่งพลังงานพลาสมาและข้อกำหนดในการตัด แทนที่จะเลือกตามชื่อการใช้งานเพียงอย่างเดียว
LT100 การบำรุงรักษาและการตรวจสอบวัสดุสิ้นเปลือง
ตรวจสอบอิเล็กโทรด
ตรวจสอบอิเล็กโทรดเป็นประจำเพื่อดูการสึกหรอตรงกลางมากเกินไป
เปลี่ยนก่อนที่การกัดเซาะอย่างรุนแรงจะทำให้การสตาร์ทไม่ดีหรือหัวฉีดตัดเสียหาย
ตรวจสอบปลายตัด
ตรวจสอบ:
หัวฉีดที่เสียหายอาจทำให้การตัดไม่มั่นคงและเอียงมากเกินไป
ตรวจสอบดิฟฟิวเซอร์
รักษาทางเดินก๊าซให้สะอาด
เปลี่ยนส่วนประกอบที่แตกร้าวหรือเสียหายจากความร้อน
ตรวจสอบหัวฉีดด้านนอก
อย่าใช้งานไฟฉายโดยมีชิ้นส่วนฉนวนแตกร้าวอย่างรุนแรงหรือเสียหาย
ตรวจสอบโอริง
เปลี่ยนซีลที่แข็ง ตัด หรือเสียหาย หากเกิดการรั่วไหลของก๊าซ
ตรวจสอบสายคบเพลิง
ตรวจสอบ:
การเสียดสี
ตัด
ความเสียหายจากความร้อน
โค้งแน่น
การเชื่อมต่อที่หลวม
ปัญหาการตัดพลาสม่าทั่วไป LT100
ยาก HF การเริ่มต้นส่วนโค้ง
ตรวจสอบ:
สภาพอิเล็กโทรด
ปลายตัด
HF วงจรเริ่มต้น
ความกดอากาศ
การเชื่อมต่อการทำงาน
ขั้วต่อคบเพลิง
ขี้เถ้ามากเกินไป
ตรวจสอบ:
ความเร็วในการเดินทาง
ตัดกระแส
ความหนาของวัสดุ
จุดยืนคบเพลิง
การไหลของอากาศ
สภาพสิ้นเปลือง
มุมตัด
สาเหตุที่เป็นไปได้ ได้แก่:
อายุการใช้งานสั้น
ตรวจสอบ:
คบเพลิงร้อนเกินไป
สาเหตุที่เป็นไปได้ ได้แก่:
หยุดการตัดและระบุสาเหตุก่อนดำเนินการต่อ
LT100 วัสดุสิ้นเปลืองสำหรับผู้จัดจำหน่ายและอุปทานหลังการขาย
โปรแกรมหลังการขาย LT100 ที่สมบูรณ์อาจรวมถึง:
สำหรับผู้จัดจำหน่าย การจัดหาไฟฉายทั้งชุดพร้อมกับวัสดุสิ้นเปลืองทดแทนจะช่วยสร้างโปรแกรมผลิตภัณฑ์หลังการขายที่สมบูรณ์ยิ่งขึ้น
หมายเลขชิ้นส่วน INWELT ที่แน่นอนยังช่วยลดข้อผิดพลาดในการเปลี่ยนและการสั่งซื้ออีกด้วย
OEM LT100 หัวตัดพลาสมา ผลิตโดย INWELT
INWELT จัดหาไฟฉายตัดพลาสม่าและวัสดุสิ้นเปลืองทดแทนให้กับลูกค้า B2B มืออาชีพ ได้แก่:
สามารถประเมินโครงการ OEM และ ODM ตามอินเทอร์เฟซแหล่งพลังงานพลาสมาและข้อกำหนดของตลาดเป้าหมาย
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งอาจรวมถึง:
สำหรับโปรเจ็กต์ OEM ให้ระบุข้อกำหนดเครื่องตัดพลาสมา วิธีเริ่มต้น HF ข้อกำหนดของตัวเชื่อมต่อ และปริมาณการสั่งซื้อโดยประมาณ
ทำไมต้องหาคบเพลิงและวัสดุสิ้นเปลือง LT100 จาก INWELT ?
แพลตฟอร์ม LT100 รองรับทั้งชุดประกอบไฟฉายแบบแมนนวลและวัสดุสิ้นเปลืองทดแทน
ระบบผลิตภัณฑ์ประกอบด้วย:
การกำหนดค่าตัวเชื่อมต่อไฟฉายที่สมบูรณ์หลายรายการ
Ø1.1 / Ø1.4 / Ø1.7 มม. ปลายตัด
เคล็ดลับการตัดแบบขยาย
อิเล็กโทรดมาตรฐานและแบบขยาย
ตัวกระจายแก๊ส
หัวฉีดด้านนอก
การยึดส่วนประกอบ
อุปกรณ์เสริมสำหรับตัดหน้าสัมผัส
หัวคบเพลิง
จัดการและทริกเกอร์ส่วนประกอบ
ชุดสายเคเบิล
อะแดปเตอร์เชื่อมต่อ
สำหรับแบรนด์อุปกรณ์ ผู้จัดจำหน่าย และผู้นำเข้า การจัดหาไฟฉายและชิ้นส่วนอะไหล่ทั้งหมดจากโปรแกรมการจัดหาเดียวกันจะช่วยลดความยุ่งยากในการจัดซื้อและการสนับสนุนหลังการขาย
คำถามที่พบบ่อยเกี่ยวกับ LT100 หัวตัดพลาสมา
INWELT LT100 คือเท่าใด
LT100 ได้รับการจัดอันดับที่ 100A ตามข้อกำหนดทางเทคนิคปัจจุบัน INWELT
รอบหน้าที่ของ LT100 คืออะไร?
ข้อมูลจำเพาะปัจจุบันระบุรอบ การทำงาน 60%.
LT100 ใช้การจุดระเบิด HF หรือไม่
ใช่.
LT100 ใช้ การเริ่มต้นส่วนโค้งความถี่สูง.
LT100 เป็นคบเพลิงมือหรือคบเพลิงเครื่องจักร?
LT100 คือ ไฟฉายตัดพลาสม่าแบบแมนนวล/แบบมือถือ.
ควรใช้รุ่น LT ซีรีส์ M ที่เกี่ยวข้องสำหรับ CNC หรือการตัดด้วยเครื่องจักร
LT100 ใช้แก๊สอะไร
การกำหนดค่าปัจจุบันใช้ลมอัด
LT100 ต้องการความกดอากาศเท่าใด
ประมาณ 4.5–5.0 บาร์.
LT100 ต้องการการไหลเวียนของอากาศแบบใด
ข้อมูลจำเพาะ INWELT ปัจจุบันแสดงรายการประมาณ 180 ลิตร/นาที.
แนะนำให้ทำหลังไหลเวลาใด?
ประมาณ 100 วินาที.
ความยาวตะกั่วของคบเพลิงเป็นมาตรฐานเท่าไร?
สายมาตรฐาน LT100 คือ 6 ม.
มีตัวเลือกตัวเชื่อมต่ออะไรบ้าง?
การกำหนดค่าปัจจุบันประกอบด้วย:
1/8G
1/4จี
M14×1
M16×1.5
อแดปเตอร์กลาง
ปลายตัดมีกี่ขนาด?
ตระกูลวัสดุสิ้นเปลืองในปัจจุบันประกอบด้วย:
นอกจากนี้ยังมีการกำหนดค่าปลายเพิ่มเติมอีกด้วย
LT100 ใช้อิเล็กโทรดใด
อิเล็กโทรดมาตรฐานคือ:
IJWC0617 / PR0101
อิเล็กโทรดแบบขยายคือ:
IJWC0672 / PR0116
LT100 เข้ากันได้กับเครื่องตัดพลาสม่า 100A ทุกตัวหรือไม่
เลขที่
สถาปัตยกรรมเริ่มต้น HF ขั้วต่อหลัก การเชื่อมต่อไพล็อตอาร์ก สายไฟทริกเกอร์ และข้อกำหนดด้านอากาศต้องตรงกันด้วย
LT100 สามารถตัดเหล็กสแตนเลสได้หรือไม่
ใช่ เมื่อใช้กับแหล่งพลังงานพลาสม่าที่เข้ากันได้และพารามิเตอร์การทำงานที่เหมาะสม
LT100 ตัดอะลูมิเนียมได้ไหม
ใช่.
อลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสม่าได้ด้วยระบบพลาสม่าที่เหมาะสม
LT100 สามารถตัดได้หนาแค่ไหน?
ไม่มีความหนาของการตัดสากลที่กำหนดโดยคบเพลิงเพียงอย่างเดียว
ใช้ข้อมูลที่แนะนำ ข้อมูลสูงสุด และค่าชดเชยที่ได้รับการตรวจสอบแล้วจากระบบตัดพลาสมาที่สมบูรณ์
อะไรคือความแตกต่างระหว่าง LT100 และ LT M100?
LT100 คือการกำหนดค่าแบบแมนนวล/แบบมือถือ
LT M100 เป็นเครื่องที่เกี่ยวข้อง / การกำหนดค่า CNC
INWELT มีอะไหล่ให้ LT100 หรือไม่
ใช่.
INWELT จำหน่ายปลายตัด อิเล็กโทรด หัวกระจายลม หัวฉีดด้านนอก สเปเซอร์ ส่วนประกอบหัวคบเพลิง ชุดสายเคเบิล และอุปกรณ์เสริมที่เกี่ยวข้อง
INWELT มีไฟฉายพลาสม่า OEM LT100 หรือไม่
ใช่.
OEM/ODM การกำหนดค่าฉลากส่วนตัว ตัวเชื่อมต่อ สายเคเบิล และชุดวัสดุสิ้นเปลืองมีไว้สำหรับผู้ผลิต ผู้จัดจำหน่าย และผู้นำเข้าอุปกรณ์ที่ผ่านการรับรอง
ขอใบเสนอราคาสำหรับ INWELT LT100 หัวตัดพลาสมา
เพื่อการยืนยันความเข้ากันได้ที่รวดเร็วยิ่งขึ้น โปรดระบุ:
ผู้ผลิตและรุ่นเครื่องตัดพลาสม่า
จัดอันดับกระแสไฟขาออก
รูปแบบคบเพลิงที่มีอยู่
HF วิธีการเริ่มต้น
ภาพถ่ายตัวเชื่อมต่อหลัก
ภาพถ่ายการเชื่อมต่อไพล็อตอาร์ค
ภาพถ่ายตัวเชื่อมต่อทริกเกอร์ / ควบคุม
จำเป็นต้องมีตะกั่วคบเพลิง
วัสดุสิ้นเปลืองที่จำเป็น
ปริมาณการซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์แบบฉลากส่วนตัว
จากนั้น INWELT จะสามารถยืนยัน LT100 คบเพลิงที่สมบูรณ์และการกำหนดค่าวัสดุสิ้นเปลืองทดแทนที่เหมาะสมได้
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių