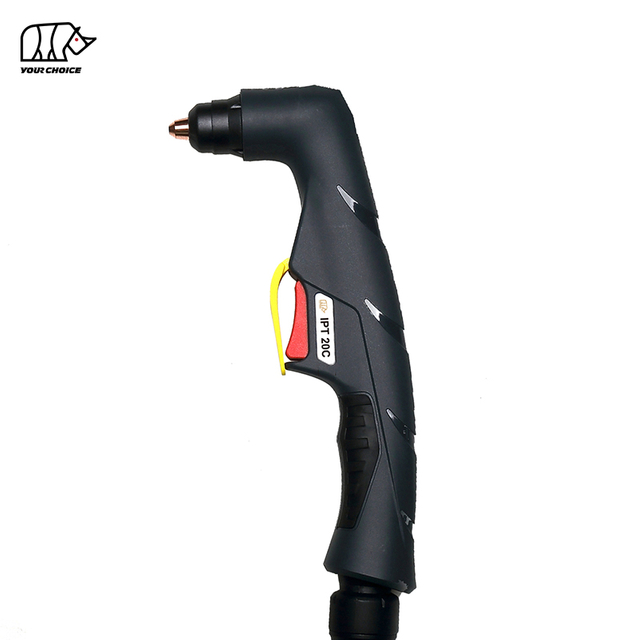
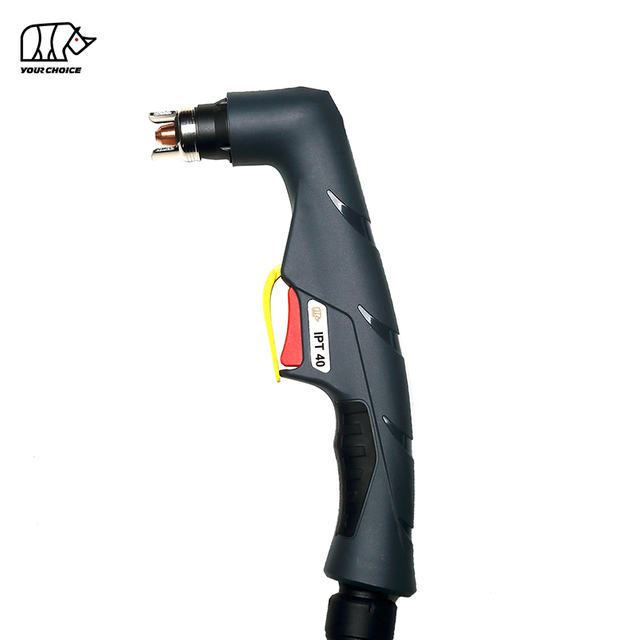
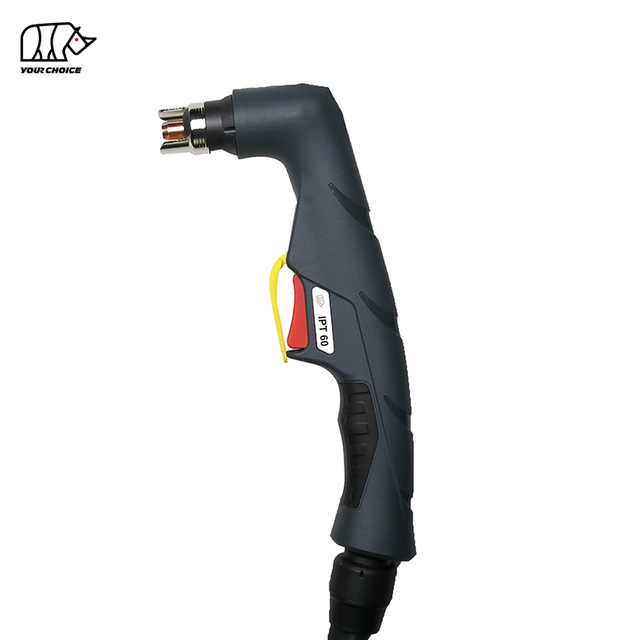
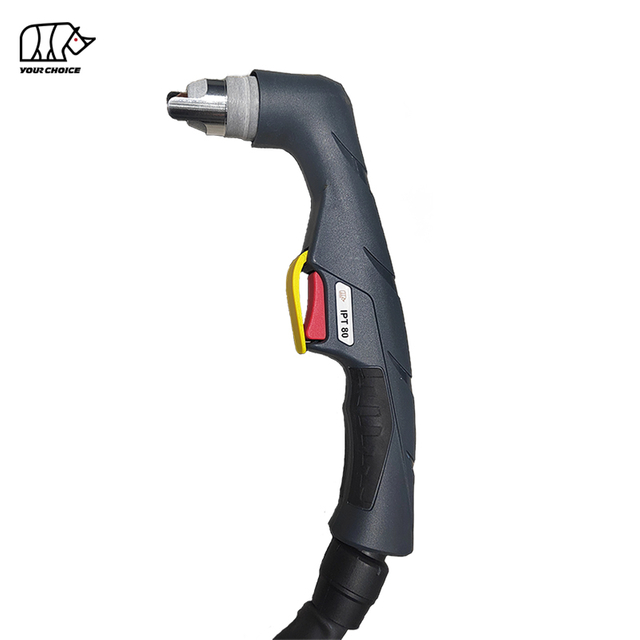
100A Non-HF หัวตัดพลาสมาแบบใช้มือ พร้อม Back-Striking Start
INWELT PT 100 เป็นไฟฉายตัดพลาสม่าแบบแมนนวลระบายความร้อนด้วยอากาศ ออกแบบมาสำหรับการผลิตโลหะระดับมืออาชีพ การซ่อมแซม การบำรุงรักษา และการใช้งานตัดทางอุตสาหกรรม
PT 100 ได้รับการจัดอันดับที่ 100A โดยมีรอบการทำงาน 60% และใช้ระบบสตาร์ทอาร์คแบบสะท้อนกลับความถี่สูงที่ไม่สูง
การกำหนดค่าทางเทคนิค INWELT ปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 100A
รอบการทำงาน 60%
เริ่มต้นส่วนโค้ง Non-HF
ระบบสิ้นเปลืองแบบถอยหลัง
อากาศ / N₂ ประมวลผลก๊าซ
ประมาณ แรงดันแก๊ส 4.5–5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 200 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 100 วินาที
ตัวเลือกตะกั่วคบเพลิง 6 ม. และ 12 ม
การทำงานแบบแมนนวล / มือถือ
PT 100 มาพร้อมกับการกำหนดค่าไฟฉายและการควบคุมที่สมบูรณ์หลายรูปแบบ รวมถึงการเชื่อมต่อแบบรวม 1/4G และการจัดเตรียมอะแดปเตอร์ส่วนกลางที่มีการควบคุมแบบ 2 สายหรือ 4 สาย
INWELT PT 100 ข้อมูลจำเพาะทางเทคนิค
| { |
INWELT PT 100 |
| ประเภทสินค้า |
แบบแมนนวล / มือถือ หัวตัดพลาสมา |
| แบบอย่าง |
PT 100 |
| ยี่ห้อ |
INWELT |
| จัดอันดับปัจจุบัน |
100 ก |
| รอบหน้าที่ |
60% |
| คูลลิ่ง / แปรรูปแก๊ส |
อากาศ / N₂ |
| อาร์คเริ่มต้น |
Non-HF / ตีกลับ |
| แรงดันแก๊ส |
ประมาณ 4.5–5.0 บาร์ |
| การไหลของก๊าซ |
ประมาณ 200 ลิตร/นาที |
| แนะนำหลังการไหล |
ประมาณ 100 วินาที |
| ความยาวตะกั่ว |
6 ม. / 12 ม |
| การดำเนินการ |
คู่มือ / มือถือ |
| การตัดมาตรฐาน |
มีอยู่ |
| ติดต่อตัด |
มีอยู่ |
| วัสดุสิ้นเปลืองการเซาะร่อง |
มีอยู่ |
| ตัวเลือกตัวเชื่อมต่อ |
1/4G รวม / อะแดปเตอร์กลาง |
| ตัวเลือกการควบคุม |
2 สาย / 4 สาย |
| OEM / ODM |
มีอยู่ |
| ป้ายกำกับส่วนตัว |
มีอยู่ |
ก่อนสั่งซื้อ ให้ยืนยันแหล่งพลังงานพลาสมา กระแสไฟฟ้าที่กำหนด ระบบสตาร์ทที่ไม่ใช่ HF สถาปัตยกรรมไพล็อตอาร์ก ขั้วต่อด้านหลัง และสายไฟควบคุม
เหตุใดจึงเลือก PT 100 สำหรับการตัดพลาสมาแบบแมนนวล 100A
PT 100 ได้รับการออกแบบสำหรับระบบพลาสมาแบบแมนนวลเอาต์พุตสูงกว่าที่เข้ากันได้ซึ่งต้องใช้แพลตฟอร์มคบเพลิงที่ไม่ใช่ HF
กระแสไฟพิกัด 100A
PT 100 อยู่ในตำแหน่งที่เป็นไฟฉายตัดพลาสม่าแบบแมนนวลขนาด 100A
คบเพลิงควรใช้ภายในระดับกระแสไฟที่ตรวจสอบแล้วและด้วยวัสดุสิ้นเปลืองเฉพาะกระแสไฟที่ถูกต้อง
รอบการทำงาน 60%
ข้อมูลจำเพาะ INWELT ปัจจุบันแสดงรายการรอบการทำงาน 60% ที่ 100A
โหลดความร้อนจริงยังอาจได้รับผลกระทบจาก:
การดำเนินงานในปัจจุบัน
อุณหภูมิแวดล้อม
เวลาอาร์คออน
การไหลของก๊าซ
จำนวนการเริ่มต้น
สภาพสิ้นเปลือง
Non-HF กำลังเริ่มต้น
PT 100 ไม่ได้ใช้วงจรจุดระเบิดความถี่สูงแบบธรรมดา
สิ่งนี้ทำให้แตกต่างจากตระกูลคบเพลิง HF เช่น คบเพลิงซีรีส์ INWELT LT
ระบบวัสดุสิ้นเปลืองแบบถอยหลัง
PT 100 ใช้สถาปัตยกรรมวัสดุสิ้นเปลืองที่มีการตีกลับ โดยการเคลื่อนที่ของอิเล็กโทรด/หัวฉีดภายในเป็นส่วนหนึ่งของลำดับการเริ่มต้นส่วนโค้งนำร่อง
ดังนั้นอิเล็กโทรด ทิป ดิฟฟิวเซอร์ และหัวคบเพลิงจึงควรถือเป็นระบบที่เข้ากัน
ระบบ Back-Striking ของ PT 100 Non-HF ทำงานอย่างไร
PT 100 ทำงานเป็นส่วนหนึ่งของระบบตัดพลาสมาที่สมบูรณ์ประกอบด้วย:
ในระหว่างการสตาร์ทส่วนโค้ง ระบบวัสดุสิ้นเปลืองที่มีการตีกลับจะเป็นส่วนหนึ่งของลำดับส่วนนำร่อง
เมื่อพลาสมาอาร์กถ่ายโอนไปยังชิ้นงาน ปลายตัดจะบีบก๊าซไอออไนซ์ให้กลายเป็นไอพ่นพลาสม่าเข้มข้น
พลาสมาอาร์กจะละลายวัสดุที่เป็นสื่อกระแสไฟฟ้า ในขณะที่ก๊าซความเร็วสูงจะขจัดโลหะที่หลอมเหลวออกจากรอยตัด
PT 100 เทียบกับ HF หัวตัดพลาสมา
PT 100 เป็นไฟฉายตัดพลาสม่าที่ไม่ใช่ HF
ไม่ควรถือว่าสามารถใช้แทนกันได้กับไฟฉาย HF เพียงเพราะผลิตภัณฑ์ทั้งสองมีพิกัดกระแสไฟใกล้เคียงกัน
| คุณลักษณะ |
PT 100 |
HF คบเพลิงพลาสม่า |
| ระบบสตาร์ท |
Non-HF / ตีกลับ |
ความถี่สูง |
| สถาปัตยกรรมเบื้องต้น |
ระบบตีกลับแบบกลไก/นิวแมติก |
HF วงจรจุดระเบิด |
| ความต้องการแหล่งพลังงาน |
รองรับระบบที่ไม่ใช่ HF |
ระบบ HF ที่เข้ากันได้ |
| วัสดุสิ้นเปลือง |
วัสดุสิ้นเปลืองที่โดดเด่นด้านหลัง |
HF -วัสดุสิ้นเปลืองเฉพาะ |
จับคู่สถาปัตยกรรมเริ่มต้นกับแหล่งพลังงานพลาสมาเสมอ
PT การกำหนดค่าคบเพลิงมือที่สมบูรณ์ 100 รายการ
กลุ่มผลิตภัณฑ์ INWELT PT 100 ในปัจจุบันประกอบด้วยชุดไฟฉายมือครบชุดหลายชุด
| ค่ารหัส INWELT |
การกำหนด |
| IJWU03072-00 |
PT 100 / 6 ม. / 1/4G / รวม / 2 สาย / ตีกลับ |
| IJWU04072-00 |
PT 100 / 12 ม. / 1/4G / รวม / 2 สาย / ตีกลับ |
| IJWU03074-00 |
PT 100 / 6 ม. / อะแดปเตอร์กลาง / 2-Wire / ตีกลับ |
| IJWU04074-00 |
PT 100 / 12 ม. / อะแดปเตอร์กลาง / 2-Wire / ตีกลับ |
| IJWU030641-0 |
PT 100 / 6 ม. / อะแดปเตอร์กลาง / 4-Wire / ตีกลับ |
| IJWU040641-00 |
PT 100 / 12 ม. / อะแดปเตอร์กลาง / 4-Wire / ตีกลับ |
ก่อนที่จะเผยแพร่ตารางถ่ายทอดสดขั้นสุดท้าย ให้ตรวจสอบการจัดรูปแบบที่ถูกต้องของรหัสภายในทั้งหมดโดยเทียบกับระบบ ERP/BOM ปัจจุบัน
PT 100 เคล็ดลับการตัดตามช่วงปัจจุบัน
แท่นสิ้นเปลือง PT 100 มีปลายหลายขนาดสำหรับช่วงกระแสการทำงานที่แตกต่างกัน
ปลายตัด 40–50A
INWELT รหัส: IJWV1689-10
อ้างอิง: 51246.10
ข้อมูลจำเพาะ:
Ø1.0 มม. / 40–50A / โดดเด่นด้านหลัง
ปลายตัด 50–60A
INWELT รหัส: IJWV1689-11
อ้างอิง: 51246.11
ข้อมูลจำเพาะ:
Ø1.1 มม. / 50–60A / โดดเด่นด้านหลัง
ปลายตัด 60–70A
INWELT รหัส: IJWV1689-12
อ้างอิง: 51246.12
ข้อมูลจำเพาะ:
Ø1.2 มม. / 60–70A / โดดเด่นด้านหลัง
ปลายตัด 80–90A
INWELT รหัส: IJWV1687-14
อ้างอิง: 51248.14
ข้อมูลจำเพาะ:
Ø1.4 มม. / 80–90A / โดดเด่นด้านหลัง
ปลายตัดระดับ 100A
INWELT รหัส: IJWV1687-15
อ้างอิง: 51248.15
ข้อมูลจำเพาะ:
Ø1.5 มม. / 100–110A / ตีกลับ
สำหรับผลิตภัณฑ์ที่อยู่ในตำแหน่งไฟฉายขนาด 100A นี่คือการกำหนดค่าปลายตัดกำลังสูงที่เกี่ยวข้องมากที่สุด
ตรวจสอบปลาย Ø1.6 มม. 110–120A ก่อนใช้เป็นการตั้งค่ามาตรฐาน PT 100
รายการหน้า INWELT ปัจจุบัน:
IJWV1687-16 / 51248.16 – Ø1.6 มม. / 110–120A
และปัจจุบันทำเครื่องหมายรายการนี้เป็นการกำหนดค่ามาตรฐาน
สิ่งนี้ควรได้รับการตรวจสอบ
หาก PT 100 ได้รับการจัดอันดับอย่างเป็นทางการที่ 100A ไม่ควรแสดงวัสดุสิ้นเปลือง 110–120A เป็นการกำหนดค่า 100A เริ่มต้นโดยอัตโนมัติ
ก่อนที่จะเผยแพร่ตามมาตรฐาน ให้ตรวจสอบ:
กระแสไฟคบเพลิงที่ตรวจสอบสูงสุดแล้ว
รอบหน้าที่ที่กระแสสูงกว่า
อุณหภูมิหัวคบเพลิง
ระดับสายเคเบิล
ดิฟฟิวเซอร์ที่เข้ากัน
โล่ที่ตรงกัน
กรอกข้อมูลการทดสอบแหล่งพลังงานให้สมบูรณ์
หากไม่มีการตรวจสอบระดับคบเพลิง 120A ให้คงส่วนปลาย Ø1.6 มม. ไว้เป็นส่วนที่เกี่ยวข้องกันในตระกูลกระแสไฟสูงกว่า แทนที่จะเป็นหัวฉีดเริ่มต้น PT 100
PT 100 เคล็ดลับการตัดหน้าสัมผัส
ตระกูล PT 100 รองรับวัสดุสิ้นเปลืองแบบหน้าสัมผัส
ปลายหน้าสัมผัส 40–50A
INWELT รหัส: IJWV1685-10
อ้างอิง: 51276.10
ปลายหน้าสัมผัส 50–60A
INWELT รหัส: IJWV1685-11
อ้างอิง: 51276.11
ปลายหน้าสัมผัส 60–70A
INWELT รหัส: IJWV1685-12
อ้างอิง: 51276.12
ปลายหน้าสัมผัส 80–90A
INWELT รหัส: JWV1697-14
อ้างอิง: 51278.14
ตรวจสอบว่าโค้ด INWELT ควรเป็น JWV1697-14 หรือ IJWV1697-14 ก่อนเผยแพร่
ปลายหน้าสัมผัส 100A-Class
INWELT รหัส: IJWV1697-15
อ้างอิง: 51278.15
ข้อมูลจำเพาะ:
Ø1.5 มม. / 100–110A / ตีกลับ
ใช้ส่วนประกอบตัดหน้าสัมผัสเฉพาะกับชีลด์และการกำหนดค่าส่วนหน้าที่ถูกต้องเท่านั้น
PT 100 การตัดแบบมาตรฐานเทียบกับการตัดแบบสัมผัส
PT 100 รองรับการกำหนดค่าส่วนหน้าที่แตกต่างกัน
การตัดมาตรฐาน
การตัดแบบมาตรฐานจะใช้ปลายตัดร่วมกับหัวฉีดหรือตัวเว้นระยะภายนอกที่เหมาะสม
การจัดเรียงนี้เหมาะสำหรับการตัดพลาสมาแบบสแตนด์ออฟปกติ
ติดต่อตัด
การตัดแบบสัมผัสใช้ปลายหน้าสัมผัสเฉพาะและส่วนประกอบโล่ที่ออกแบบมาเพื่อทำงานใกล้หรือชิดกับชิ้นงาน
อย่าลากหัวฉีดตัดแบบมาตรฐานที่เปิดโล่งไปบนชิ้นงานโดยตรง เว้นแต่โครงร่างวัสดุสิ้นเปลืองนั้นได้รับการออกแบบมาโดยเฉพาะสำหรับการตัดแบบสัมผัส
PT 100 ยุทธปัจจัยเซาะร่อง
ตระกูลวัสดุสิ้นเปลือง PT 100 มีส่วนประกอบในการเซาะร่อง
เคล็ดลับเซาะร่องปัจจุบันคือ:
INWELT รหัส: IJWV1698-22
อ้างอิง: 51278G.22
คำอธิบาย:
PT 100 ปลายเซาะ / ตีกลับ
ตระกูลผลิตภัณฑ์ปัจจุบันยังรวมถึง:
IJTN1075 / 60508 – ฝาครอบโล่เซาะร่อง
การเซาะร่องพลาสม่าสามารถใช้สำหรับ:
การกำจัดการเชื่อม
เซาะหลัง
การกำจัดข้อบกพร่อง
การเตรียมการร่วมกัน
งานซ่อม
ใช้วัสดุสิ้นเปลืองในการเซาะร่องเมื่อแหล่งพลังงานพลาสมารองรับกระบวนการเท่านั้น
PT 100 อิเล็กโทรดตีกลับ
อิเล็กโทรดมาตรฐานปัจจุบันคือ:
INWELT รหัส: IJWC1687
อ้างอิง: 52556
คำอธิบาย:
PT อิเล็กโทรดพลาสมาแบบตีกลับ 100 อัน
อิเล็กโทรดเป็นส่วนประกอบหลักของระบบสตาร์ทและตัด PT 100
เปลี่ยนก่อนที่การสึกหรอมากเกินไปจะส่งผลให้:
ห้ามบดหรือดัดแปลงอิเล็กโทรดที่สึกหรออย่างหนัก
PT 100 ตัวกระจายแก๊ส
PT 100 ใช้ตัวกระจายก๊าซที่แตกต่างกันตามช่วงปัจจุบัน
ตัวกระจายลม 30–70A
INWELT รหัส: IJWG1673
อ้างอิง: 60025
แอปพลิเคชัน:
30–70A
ตัวกระจายลม 80–100A
INWELT รหัส: IJWG1672
อ้างอิง: 60026
แอปพลิเคชัน:
80–100A และการกำหนดค่าเซาะร่องที่เกี่ยวข้อง
การใช้ตัวกระจายอากาศที่ถูกต้องเป็นสิ่งสำคัญ เนื่องจากการกระจายก๊าซส่งผลต่อ:
PT ตัวเลือกโล่และหัวฉีดภายนอก 100 รายการ
ตระกูล PT 100 ในปัจจุบันมีส่วนประกอบป้องกันส่วนหน้าหลายชิ้น
หัวฉีดด้านนอก 30–70A
INWELT รหัส: IJWT1689-05
อ้างอิง: 60500
หัวฉีดด้านนอก 80–100A
INWELT รหัส: IJWT1687-05
อ้างอิง: 60501
นี่คือการกำหนดค่าหัวฉีดภายนอกที่เกี่ยวข้องมากที่สุดสำหรับการตัดกระแสสูงปกติ PT 100
ติดต่อการตัดและเซาะร่องหัวฉีดด้านนอก
INWELT รหัส: IJWT1685-05
อ้างอิง: 60502
ชีลด์หน้าสัมผัส 40–70A
INWELT รหัส: IJTN0711
อ้างอิง: 60504
ชีลด์หน้าสัมผัส 80–100A
INWELT รหัส: IJTN0655
อ้างอิง: 60505
ใช้ชีลด์ที่เหมาะสมกับกระบวนการตัดและช่วงกระแสที่เลือก
PT 100 สเปเซอร์สองแฉก
ตัวเว้นระยะมาตรฐานปัจจุบันคือ:
INWELT รหัส: IJTN0096
อ้างอิง: 60444
คำอธิบาย:
สเปเซอร์สองแฉก / PT 100
ตัวเว้นระยะช่วยรักษาระยะห่างของหัวฉีดถึงการทำงานที่ควบคุมได้ในระหว่างการตัดแบบแยกส่วน
ความขัดแย้งที่ถูกต้องสามารถช่วยปรับปรุง:
การป้องกันหัวฉีด
ความเสถียรของส่วนโค้ง
ความสม่ำเสมอของเคอร์ฟ
ชีวิตบริโภค
PT 100 หัวทอร์ช และท่ออากาศ
หัวคบเพลิงมือปัจจุบันคือ:
INWELT รหัส: JWA0056-01
คำอธิบาย:
PT 100 90° พลาสมาแบบแมนนวล หัวทอร์ช
ท่ออากาศปัจจุบันคือ:
INWELT รหัส: IJAO0785
อ้างอิง: 09700.48
คำอธิบาย:
PT 100 ท่อลม/ทำความเย็น
ชิ้นส่วนเหล่านี้ควรระบุอย่างชัดเจนว่าเป็นส่วนประกอบด้วยตนเอง PT 100 รายการ
อย่าผสมหัวและตัวเครื่องของไฟฉายเครื่องจักร PTM100 เข้ากับโต๊ะอะไหล่ไฟฉายมือหลัก PT 100 ชิ้น
PT 100 เทียบกับ PTM100 : คบเพลิงแบบแมนนวล เทียบกับ CNC คบเพลิงเครื่องจักร
PT 100 และ PTM100 อยู่ในแพลตฟอร์มผลิตภัณฑ์ที่กว้างกว่าเหมือนกัน แต่ควรถือเป็นผลิตภัณฑ์ที่สมบูรณ์แยกกัน
| คุณลักษณะ |
PT 100 |
PTM100 |
| การดำเนินการ |
คู่มือ / มือถือ |
CNC / ยานยนต์ |
| เรขาคณิตคบเพลิง |
คบเพลิงมือแบบมุม |
คบเพลิงเครื่องตรง |
| ควบคุม |
ทริกเกอร์ตัวดำเนินการ |
CNC / ควบคุมด้วยเครื่องจักร |
| การติดตั้ง |
มือถือ |
ที่วางคบเพลิงคงที่ |
| ความสูงของคบเพลิง |
ควบคุมโดยผู้ปฏิบัติงาน |
CNC / ควบคุม THC |
| แอปพลิเคชันหลัก |
การตัดด้วยมือ |
ตัดอัตโนมัติ |
วัสดุสิ้นเปลืองบางอย่างสามารถใช้ร่วมกันในตระกูลผลิตภัณฑ์ที่กว้างขึ้นได้
อย่างไรก็ตาม หัวคบเพลิง ด้ามจับ ตัวเครื่อง และการกำหนดค่าสายเคเบิล/การควบคุมที่สมบูรณ์ ไม่ควรถือเป็นแบบเปลี่ยนได้โดยอัตโนมัติ
ใช้จุดยึดลิงค์ภายในแยกกัน:
PT 100 หัวตัดพลาสมาแบบใช้มือ
และ
PTM100 หัวตัดพลาสมา CNC
วิธีตรวจสอบความเข้ากันได้ของเครื่องตัดพลาสม่า PT 100 รายการ
อย่าเลือก PT 100 เพียงเพราะว่าเครื่องตัดพลาสม่ามีพิกัดอยู่ที่ 100A
ปัจจัยทางเทคนิคหลายประการต้องตรงกัน
ยืนยัน Non-HF กำลังเริ่มต้น
แหล่งพลังงานพลาสมาต้องรองรับระบบคบเพลิงที่ไม่ HF /แบ็คสไตรกิ้งที่เข้ากันได้
ยืนยันการดำเนินงานในปัจจุบัน
PT 100 อยู่ในตำแหน่งหลักเป็นไฟฉาย 100A
ยืนยันตัวเชื่อมต่อหลัก
การกำหนดค่าที่ใช้ได้ ได้แก่:
บูรณาการ 1/4G
อแดปเตอร์กลาง
ยืนยันการเดินสายไฟควบคุม
การกำหนดค่าคบเพลิงแบบสมบูรณ์ในปัจจุบันประกอบด้วย:
การควบคุมแบบ 2 สาย
การควบคุม 4 สาย
ยืนยันสถาปัตยกรรม Pilot-Arc
แหล่งพลังงานพลาสมาต้องรองรับการจัดเรียงเริ่มต้น PT 100
ให้ข้อมูลเครื่องจักรก่อนสั่งซื้อ
สำหรับโครงการทดแทน ให้จัดเตรียม:
ข้อมูลนี้มีความน่าเชื่อถือมากกว่าการระบุว่า PT 100 เหมาะกับเครื่องตัดพลาสม่าประเภท CUT100 ทุกรุ่น

รายละเอียดอะไหล่:
| ไฟฉายมือ |
|
รหัส |
อ้างอิง |
คำอธิบาย |
| ก |
IJWU03072-00 |
|
ไฟฉายพลาสม่า IPT100 /6M/ 1/4G /แบบบูรณาการ/2 สาย/ตีกลับ |
| ก |
IJWU04072-00 |
|
ไฟฉายพลาสม่า IPT100 /12M/ 1/4G /แบบบูรณาการ/2 สาย/ตีกลับ |
| บี |
IJWU03074-00 |
|
ไฟฉายพลาสม่า IPT100 /6M/อะแดปเตอร์ส่วนกลาง/สายไฟ 2 เส้น/ตัวกระแทกด้านหลัง |
| บี |
IJWU04074-00 |
|
ไฟฉายพลาสม่า IPT100 /12M/อะแดปเตอร์ส่วนกลาง/สายไฟ 2 เส้น/ตัวกระแทกด้านหลัง |
| ค |
IJWU030641-0 |
|
ไฟฉายพลาสม่า IPT100 /6M/อะแดปเตอร์ส่วนกลาง/สายไฟ 4 เส้น/ตัวกระแทกด้านหลัง |
| ค |
IJWU040641-00 |
|
ไฟฉายพลาสม่า IPT100 /12M/อะแดปเตอร์ส่วนกลาง/สายไฟ 4 เส้น/ตัวกระแทกด้านหลัง |
|
| ตำแหน่ง |
รหัส |
อ้างอิง |
คำอธิบาย |
| (ด้วย ' ●' คือการกำหนดค่ามาตรฐาน) |
|
| 1 |
IJTN0096 |
60444 |
สเปเซอร์ปลายแหลมคู่/ IPT100 |
| 2 |
IJTN0711 |
60504 |
ฝาครอบชีลด์/40-70A/การตัดแบบโคแทค |
| 3 |
IJTN0655 |
60505 |
ฝาครอบ ชีลด์/80-120A/การตัดแบบ cotact |
| 4 |
IJTN1075 |
60508 |
หมวกโล่/เซาะร่อง |
| 5 |
IJWT1689-05 |
60500 |
ภายนอก IPT100 /30-70A/ใยแก้วสีเทา |
| 6 ● |
IJWT1687-05 |
60501 |
หัวฉีดด้านนอก IPT100 /80-120A/ใยแก้วสีเทา |
| 7 |
IJWT1685-05 |
60502 |
หัวฉีดด้านนอก IPT100 /หน้าตัดและเซาะร่อง |
| 8 |
IJWV1683-09 |
51245.09 |
ส่วนปลาย Φ0.9มม./การตัดแบบ cotact/30-70A /การตีกลับ |
| 9 |
เคล็ดลับ |
| 9.1 |
IJWV1689-10 |
51246.10 |
ปลาย Φ1.0มม./40-50A/ IPT100 /กระแทกด้านหลัง |
| 9.2 |
IJWV1689-11 |
51246.11 |
ปลาย Φ1.1มม./50-60A/ IPT100 /กระแทกด้านหลัง |
| 9.3 |
IJWV1689-12 |
51246.12 |
ปลาย Φ1.2มม./60-70A/ IPT100 /กระแทกด้านหลัง |
| 10 |
เคล็ดลับ |
| 10.1 |
IJWV1687-14 |
51248.14 |
ปลาย Φ1.4มม./80-90A/ IPT100 /กระแทกด้านหลัง |
| 10.2 |
IJWV1687-15 |
51248.15 |
ปลาย Φ1.5มม./100-110A/ IPT100 /กระแทกหลัง |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
ส่วนปลาย Φ1.6มม./110-120A/ IPT100 /กระแทกหลัง |
| 11 |
เคล็ดลับ |
| 11.1 |
IJWV1685-10 |
51276.10 |
ปลายหน้าสัมผัส Φ1.0มม./40-50A/ IPT100 /กระแทกด้านหลัง |
| 11.2 |
IJWV1685-11 |
51276.11 |
ปลายหน้าสัมผัส Φ1.1มม./50-60A/ IPT100 /กระแทกด้านหลัง |
| 11.3 |
IJWV1685-12 |
51276.12 |
ปลายหน้าสัมผัส Φ1.2มม./60-70A/ IPT100 /กระแทกด้านหลัง |
| 12 |
เคล็ดลับ |
| 12.1 |
เจดับบลิววี1697-14 |
51278.14 |
ปลายหน้าสัมผัส Φ1.4มม./80-90A/ IPT100 /กระแทกด้านหลัง |
| 12.2 |
IJWV1697-15 |
51278.15 |
ปลายหน้าสัมผัส Φ1.5มม./100-110A/ IPT100 /กระแทกด้านหลัง |
| 12.3 |
IJWV1697-16 |
51278.16 |
ปลายหน้าสัมผัส Φ1.6มม./110-120A / IPT100 /การกระแทกด้านหลัง |
| 13 |
IJWV1698-22 |
51278G.22 |
ทิปเซาะร่อง IPT100 /120A/เซาะร่อง/ตีกลับ |
| 14 |
IJWG1673 |
60025 |
ตัวกระจายลม IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
ตัวกระจายลม IPT100 /80-120A และการเซาะร่อง |
| 16 ● |
IJWC1687 |
52556 |
อิเล็กโทรดพลาสมา IPT100 |
| 17 |
เจดับบลิวเอ0056-01 |
|
หัวคบเพลิงพลาสม่า IPT100 /90° |
| 17ก |
ไอเจโอ0785 |
09700.48 |
ท่ออากาศ IPT100 |
| 17ข |
IJGU0716 |
51190.41 |
'โอ'แหวน Φ18x21มม. IPT100 |
| 18 |
IJHW0042-01 |
|
ด้ามจับพลาสม่าแบบแมนนวล/I PT80 -100/สีแดง |
| 19 |
อิจิค0733 |
|
ชิ้นส่วนป้องกัน/พลาสมา/สีเหลือง |
| 20 |
IJIR0081 |
|
สิ่งกระตุ้น |
| 21 |
อิจิค0804 |
|
ข้อต่อ/เล็ก/แบบใหม่ |
| 22 |
ประกอบสายเคเบิล |
| 22.1 |
IJWO01210074-300 |
ชุดสายเคเบิล/ IPT100 /สายไฟ 6M/2/แบบรวม |
| 22.2 |
IJWO01210134-300 |
ชุดสายเคเบิล/ IPT100 /สายไฟ 12M/2/แบบรวม |
| 22.3 |
IJWO01210071-300 |
ชุดสายเคเบิล/ IPT100 /สายไฟ 6M/2/อะแดปเตอร์ตรงกลาง |
| 22.4 |
IJWO01210131-300 |
ชุดสายเคเบิล/ IPT100 /สายไฟ 12M/2/อะแดปเตอร์ตรงกลาง |
| 22.5 |
IJWO01210077-300 |
ชุดสายเคเบิล/ IPT100 /สาย 6M/4/อะแดปเตอร์ตรงกลาง |
| 22.6 |
IJWO01210137-300 |
ชุดสายเคเบิล/ IPT100 // สาย 12M/4/อะแดปเตอร์ตรงกลาง |
| 23 IJDH6017 ประแจสำหรับพลาสม่า |
| 24 IJAY0089 อแดปเตอร์กลางไฟฉายฝั่งพลาสมา 5 พิน |
| 25 |
IJTN0716 |
อุปกรณ์เสริมสำหรับการตัดแบบวงกลม/ IPT100 |
| 25.1 IJTN0683 ขาตั้งลูกกลิ้ง IPT100 / พร้อมประแจ |
แคตตาล็อกของเรา:
 INWELT แคตตาล็อกไฟฉายพลาสม่า.pdf
PT 100 ตัดวัสดุอะไรได้บ้าง
เมื่อเชื่อมต่อกับแหล่งพลังงานพลาสมาที่ใช้ร่วมกันได้ PT 100 สามารถตัดวัสดุที่เป็นสื่อกระแสไฟฟ้าได้ รวมถึง:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
ความเร็วตัดจริง คุณภาพคมตัด และความหนาในการตัดจริงขึ้นอยู่กับระบบพลาสมาที่สมบูรณ์
คบเพลิงพลาสม่า PT สามารถตัดได้หนาแค่ไหน?
หน้าปัจจุบันระบุว่า PT 100 สามารถตัดได้ประมาณ 30–40 มม. ที่ 100A.
สิ่งนี้ไม่ควรนำเสนอเป็นการรับประกันการตัดโดยใช้คบเพลิงสากลเท่านั้น
ความสามารถในการตัดจริงขึ้นอยู่กับ:
ข้อกำหนดเฉพาะของพลาสมาระดับมืออาชีพควรแยกแยะระหว่าง:
ความสามารถในการตัดที่แนะนำ
ความหนาของวัสดุที่สามารถตัดได้อย่างมีประสิทธิภาพด้วยความเร็วและคุณภาพคมตัดที่เหมาะสม
ความสามารถในการตัดสูงสุด
วัสดุหนากว่าที่ยังสามารถตัดได้ตามปกติที่ความเร็วลดลง
ความสามารถในการชดเชย
ความหนาสูงสุดที่สามารถแยกออกได้ โดยปกติจะเป็นคุณภาพขอบที่ต่ำกว่า
เผยแพร่ตัวเลขความหนา 100 PT เฉพาะเมื่อได้รับการสนับสนุนจากการทดสอบทั้งระบบ INWELT เท่านั้น
สร้างแผนภูมิการตัด INWELT PT 100
แผนภูมิการตัด 100 จากบุคคลที่หนึ่ง PT จะเป็นหนึ่งในส่วนเสริม SEO และ GEO ที่แข็งแกร่งที่สุดในหน้านี้
ฟิลด์ที่แนะนำได้แก่:
| พารามิเตอร์ ที่จะเผยแพร่ |
ข้อมูล |
| วัสดุ |
เหล็กเหนียว / สแตนเลส / อลูมิเนียม |
| ความหนา |
ทดสอบความหนาแล้ว |
| ปัจจุบัน |
กระแสไฟที่ทดสอบจริง |
| รหัสเคล็ดลับ |
INWELT หมายเลขชิ้นส่วน |
| เส้นผ่านศูนย์กลางปลาย |
มม |
| แรงดันแก๊ส |
บาร์ |
| การไหลของก๊าซ |
ลิตร/นาที |
| ความเร็วในการเดินทาง |
มม./นาที |
| ยืนออก |
มม |
| ตัดผล |
แนะนำ / สูงสุด / เงินชดเชย |
ใช้ข้อมูลการตัดที่วัดได้ INWELT แทนที่จะคัดลอกแผนภูมิการตัดของผู้ผลิตรายอื่น
ปริมาณก๊าซที่แนะนำสำหรับ PT 100
รายการข้อกำหนด INWELT ปัจจุบัน:
ก๊าซในกระบวนการ: อากาศ / N₂
แรงดันแก๊ส: ประมาณ. 4.5–5.0 บาร์
การไหลของก๊าซ: ประมาณ. 200 ลิตร/นาที
ปริมาณน้ำหลังแนะนำ: ประมาณ. 100 วินาที
ใช้ก๊าซกระบวนการที่สะอาดและแห้ง
ความชื้น น้ำมันคอมเพรสเซอร์ และการปนเปื้อนของอนุภาคสามารถส่งผลเสียต่อ:
ความเสถียรของส่วนโค้ง
ชีวิตของอิเล็กโทรด
ชีวิตล้ำยุค
ความสม่ำเสมอในการตัด
ใช้การกรองและการแยกความชื้นที่เหมาะสม
ตรวจสอบแรงดันภายใต้การไหล
แรงดันสถิตอาจแตกต่างจากแรงดันใช้งานจริงในขณะที่คบเพลิงกำลังไหลแก๊ส
ตัวกรอง ตัวควบคุม ข้อต่อ และท่อจ่ายยาวสามารถสร้างการสูญเสียแรงดันได้
ตั้งค่าแรงดันแก๊สตามขั้นตอนการทำงานของระบบตัดพลาสม่าที่สมบูรณ์
ทำไม PT 100 เรื่องหลังโฟลว์
ข้อกำหนด INWELT ปัจจุบันแนะนำให้ใช้เวลาประมาณ 100 วินาทีหลังโฟลว์.
หลังจากที่พลาสมาอาร์กหยุด การไหลของก๊าซอย่างต่อเนื่องจะช่วยขจัดความร้อนที่ตกค้างออกจาก:
หัวคบเพลิง
อิเล็กโทรด
ปลายตัด
วัสดุสิ้นเปลืองส่วนหน้า
ปล่อยให้วงจรหลังการไหลตามปกติเสร็จสิ้นทุกครั้งที่เป็นไปได้
อย่าปิดการจ่ายอากาศทันทีหลังจากการตัดอย่างหนัก เว้นแต่ผู้ผลิตระบบพลาสมาจะอนุญาตเป็นการเฉพาะ
การใช้งานทั่วไปสำหรับ PT 100
PT 100 ได้รับการออกแบบมาเพื่อการใช้งานตัดพลาสมาแบบแมนนวลระดับมืออาชีพ ได้แก่:
การเลือกคบเพลิงขั้นสุดท้ายควรขึ้นอยู่กับแหล่งพลังงานพลาสมาและความเข้ากันได้ทางเทคนิค ไม่ใช่ชื่ออุตสาหกรรมเพียงอย่างเดียว
PT 100 การบำรุงรักษาและการตรวจสอบวัสดุสิ้นเปลือง
ตรวจสอบอิเล็กโทรด
เปลี่ยนอิเล็กโทรดก่อนที่การสึกหรอมากเกินไปจะทำให้อาร์คสตาร์ทไม่น่าเชื่อถือหรือหัวฉีดเสียหาย
ตรวจสอบปลายตัด
ตรวจสอบ:
ตรวจสอบดิฟฟิวเซอร์
ตรวจสอบให้แน่ใจว่าติดตั้งดิฟฟิวเซอร์ 30–70A หรือ 80–100A ที่ถูกต้อง
เปลี่ยนส่วนประกอบที่แตกร้าวหรือเสียหายจากความร้อน
ตรวจสอบโล่และหัวฉีดด้านนอก
เปลี่ยนชิ้นส่วนฉนวนที่เสียหาย แตกร้าว หรือไหม้อย่างรุนแรง
ตรวจสอบท่ออากาศ
ยืนยันว่าท่อได้รับการติดตั้งอย่างถูกต้องและไม่เสียหาย
ตรวจสอบสายคบเพลิง
ตรวจสอบ:
ตัด
การเสียดสี
ความเสียหายจากความร้อน
โค้งแน่น
ข้อต่อหลวม
ปัญหาทั่วไปในการตัดพลาสมา PT 100 ข้อ
การสตาร์ทอาร์คที่ยากลำบาก
ตรวจสอบ:
อิเล็กโทรดตีกลับ
ปลายตัด
แรงดันแก๊ส
วงจรไพล็อตอาร์ค
การเชื่อมต่อการทำงาน
ขั้วต่อคบเพลิง
ขี้เถ้ามากเกินไป
ตรวจสอบ:
ความเร็วในการตัด
ปัจจุบัน
ความหนาของวัสดุ
การไหลของก๊าซ
จุดยืนคบเพลิง
สภาพสิ้นเปลือง
เอียงมากเกินไป
ตรวจสอบ:
การสึกหรอของปลายตัด
มุมคบเพลิง
ระยะห่างในการยืนหยัด
จำหน่ายก๊าซ
ความเร็วในการเดินทาง
อายุการใช้งานสั้น
สาเหตุที่เป็นไปได้ ได้แก่:
คบเพลิงร้อนเกินไป
สาเหตุที่เป็นไปได้ ได้แก่:
หยุดการตัดและระบุสาเหตุก่อนดำเนินการต่อ
PT วัสดุสิ้นเปลือง 100 รายการสำหรับผู้จัดจำหน่ายและอุปทานหลังการขาย
โปรแกรมหลังการขายระดับมืออาชีพ PT 100 อาจรวมถึง:
เคล็ดลับการตัดมาตรฐาน
เคล็ดลับการตัดหน้าสัมผัส
เคล็ดลับการเซาะร่อง
อิเล็กโทรดตีกลับ
ตัวกระจายลม 30–70A
ตัวกระจายลม 80–100A
หัวฉีดด้านนอก
โล่ตัดหน้าสัมผัส
โล่เซาะร่อง
สเปเซอร์สองแฉก
หัวคบเพลิง
ท่อลม
ชุดสายเคเบิล
อะแดปเตอร์กลาง
ซ่อมแซมส่วนประกอบ
หมายเลขชิ้นส่วน INWELT ที่แน่นอนช่วยให้ผู้จัดจำหน่ายจัดการความเข้ากันได้ในการเปลี่ยนทดแทนและการซื้อซ้ำได้แม่นยำยิ่งขึ้น
OEM PT 100 หัวตัดพลาสมา ผลิตโดย INWELT
INWELT จัดหาไฟฉายพลาสม่าและส่วนประกอบทดแทนจำนวน PT จำนวน 100 ชิ้นให้กับลูกค้า B2B มืออาชีพ ซึ่งรวมถึง:
การกำหนดค่า OEM และ ODM สามารถประเมินตามแหล่งพลังงานพลาสมาเป้าหมายและอินเทอร์เฟซที่จำเป็น
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งอาจรวมถึง:
สำหรับโครงการ OEM ให้ระบุข้อกำหนดเครื่องตัดพลาสม่า สถาปัตยกรรมเริ่มต้นที่ไม่ใช่ HF ข้อกำหนดของตัวเชื่อมต่อ และปริมาณการสั่งซื้อโดยประมาณ
ทำไมต้องหาคบเพลิงและวัสดุสิ้นเปลืองจำนวน PT 100 อันจาก INWELT ?
แพลตฟอร์ม PT 100 รวมชุดประกอบคบเพลิงแบบแมนนวลที่สมบูรณ์เข้ากับระบบวัสดุสิ้นเปลืองที่มีรายละเอียดซึ่งครอบคลุมกระบวนการตัดหลายขั้นตอน
ตระกูลผลิตภัณฑ์ปัจจุบันประกอบด้วย:
คบเพลิงครบชุด 6 ม. และ 12 ม
ตัวเลือกการควบคุมแบบ 2 สายและ 4 สาย
เคล็ดลับการตัดเฉพาะในปัจจุบัน
เคล็ดลับการตัดหน้าสัมผัส
วัสดุสิ้นเปลือง
อิเล็กโทรดตีกลับ
ตัวกระจายลม 30–70A และ 80–100A
โล่หลายอันและหัวฉีดด้านนอก
PT หัวคบเพลิงมือ 100 อัน
ตัวเลือกสายเคเบิลและตัวเชื่อมต่อ
สำหรับแบรนด์อุปกรณ์ ผู้จัดจำหน่าย และผู้นำเข้า การจัดหาคบเพลิงทั้งชุดพร้อมกับโปรแกรมสิ้นเปลืองจะช่วยลดความยุ่งยากในการจัดซื้อและการสนับสนุนหลังการขาย
คำถามที่พบบ่อยเกี่ยวกับ PT 100 หัวตัดพลาสมา
INWELT PT 100 มีกระแสไฟฟ้าเท่าใด
PT 100 อยู่ในตำแหน่งหลักเป็น ไฟฉายตัดพลาสม่าแบบแมนนวล 100A.
รอบการทำงาน PT 100 คืออะไร
ข้อกำหนด INWELT ปัจจุบันแสดงรายการ 60%.
PT 100 ใช้การจุดระเบิด HF หรือไม่
เลขที่
PT 100 ใช้ ระบบสตาร์ทแบบถอยหลังที่ไม่ใช่ HF.
PT 100 เป็นไฟฉายมือหรือไฟฉายเครื่องจักรใช่ไหม
PT 100 เป็น ไฟฉายตัดพลาสม่าแบบแมนนวล/แบบมือถือ.
PTM100 ที่เกี่ยวข้องคือ CNC / การกำหนดค่าไฟฉายเครื่องจักร
PT 100 ใช้น้ำมันอะไร?
การกำหนดค่าปัจจุบันรองรับ Air / N₂.
PT 100 ต้องใช้แรงดันแก๊สเท่าใด
ประมาณ 4.5–5.0 บาร์.
PT 100 ต้องการการไหลของก๊าซแบบใด
ข้อมูลจำเพาะ INWELT ปัจจุบันแสดงรายการประมาณ 200 ลิตร/นาที.
แนะนำให้ทำหลังไหลเวลาใด?
ประมาณ 100 วินาที.
ความยาวของคบเพลิงมีอะไรบ้าง?
ตระกูลคบเพลิงที่สมบูรณ์ในปัจจุบันประกอบด้วย:
ใช้ปลายตัดอะไรประมาณ 100A?
ตระกูลวัสดุสิ้นเปลือง INWELT ปัจจุบันประกอบด้วย:
IJWV1687-15 / 51248.15 – Ø1.5 มม. / 100–110A / ตีกลับ
นี่คือเคล็ดลับที่ให้ผลลัพธ์สูงที่เกี่ยวข้องมากที่สุดสำหรับหน้าผลิตภัณฑ์ PT 100
PT 100 มีหัวฉีด 1.6 มม. ด้วยหรือไม่
ใช่.
รายชื่อครอบครัวปัจจุบัน:
IJWV1687-16 / 51248.16 – Ø1.6 มม. / 110–120A
อย่างไรก็ตาม ไม่ควรแสดงวัสดุสิ้นเปลืองที่มีกระแสไฟฟ้าสูงกว่านี้โดยอัตโนมัติเป็นการตั้งค่า PT 100 มาตรฐาน เว้นแต่ว่าไฟฉายทั้งหมดจะได้รับการยืนยันว่าทำงานได้เกิน 100A
PT 100 ใช้อิเล็กโทรดใด
อิเล็กโทรดมาตรฐานปัจจุบันคือ:
IJWC1687 / 52556
ดิฟฟิวเซอร์ตัวไหนใช้ที่กระแสสูง?
ดิฟฟิวเซอร์ขนาด 80–100A ในปัจจุบันคือ:
IJWG1672 / 60026
PT 100 ใช้สำหรับการตัดหน้าสัมผัสได้หรือไม่
ใช่.
กลุ่มวัสดุสิ้นเปลืองประกอบด้วยปลายและแผ่นป้องกันสำหรับการตัดหน้าสัมผัสโดยเฉพาะ
PT 100 ใช้เซาะร่องได้หรือไม่
ตระกูลผลิตภัณฑ์ที่เกี่ยวข้องประกอบด้วยปลายเซาะร่องและชิลด์เซาะร่อง
แหล่งพลังงานพลาสมาต้องรองรับการเซาะร่องด้วย
เครื่อง PT 100 สามารถใช้กับเครื่องตัดพลาสม่า CUT100 รุ่นใดก็ได้หรือไม่
เลขที่
สถาปัตยกรรม non- HF /back-striking ขั้วต่อ วงจรไพล็อตอาร์ก สายไฟควบคุม และข้อกำหนดด้านก๊าซต้องตรงกันด้วย
เครื่อง PT 100 สามารถตัดเหล็กสแตนเลสได้หรือไม่
ใช่ เมื่อใช้ร่วมกับระบบตัดพลาสม่าที่เข้ากันได้และพารามิเตอร์การทำงานที่เหมาะสม
PT 100 ตัดอะลูมิเนียมได้ไหม
ใช่.
อลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสม่าได้ด้วยระบบพลาสม่าที่เหมาะสม
PT 100 ตัดได้หนาแค่ไหน?
ไม่มีความหนาของการตัดสากลที่กำหนดโดยคบเพลิงเพียงอย่างเดียว
ใช้ข้อมูลที่แนะนำ ข้อมูลสูงสุดและข้อมูลการชดเชยที่ทดสอบแล้วจากระบบพลาสมาที่สมบูรณ์
ความแตกต่างระหว่าง PT 100 และ PTM100 คืออะไร?
PT 100 คือการกำหนดค่าแบบแมนนวล/แบบมือถือ
PTM100 คือ CNC / การกำหนดค่าคบเพลิงเครื่องจักรแบบใช้เครื่องจักร
INWELT เสนอคบเพลิงพลาสม่า OEM PT 100 อันหรือไม่
ใช่.
OEM/ODM การกำหนดค่าฉลากส่วนตัว สายเคเบิล ตัวเชื่อมต่อ สายควบคุม และชุดอุปกรณ์สิ้นเปลืองมีไว้สำหรับผู้ผลิต ผู้จัดจำหน่าย และผู้นำเข้าอุปกรณ์ที่ผ่านการรับรอง
ขอใบเสนอราคาสำหรับ INWELT PT 100 หัวตัดพลาสมา
เพื่อการยืนยันความเข้ากันได้ที่รวดเร็วยิ่งขึ้น โปรดระบุ:
ผู้ผลิตและรุ่นเครื่องตัดพลาสม่า
จัดอันดับกระแสไฟขาออก
รูปแบบคบเพลิงที่มีอยู่
ประเภทระบบสตาร์ท
ภาพถ่ายตัวเชื่อมต่อหลัก
ภาพถ่ายการเชื่อมต่อไพล็อตอาร์ค
ภาพถ่ายตัวเชื่อมต่อทริกเกอร์ / ควบคุม
ความยาวตะกั่วที่ต้องการ
กระแสไฟตัดที่จำเป็น
ติดต่อข้อกำหนดการตัดหรือเซาะร่อง
ข้อกำหนดด้านการบริโภค
ปริมาณการซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์แบบฉลากส่วนตัว
จากนั้น INWELT จะสามารถยืนยันไฟฉาย ตัวเชื่อมต่อ และการกำหนดค่าวัสดุสิ้นเปลือง PT 100 รายการที่เหมาะสมสำหรับระบบตัดพลาสมาของคุณ
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių