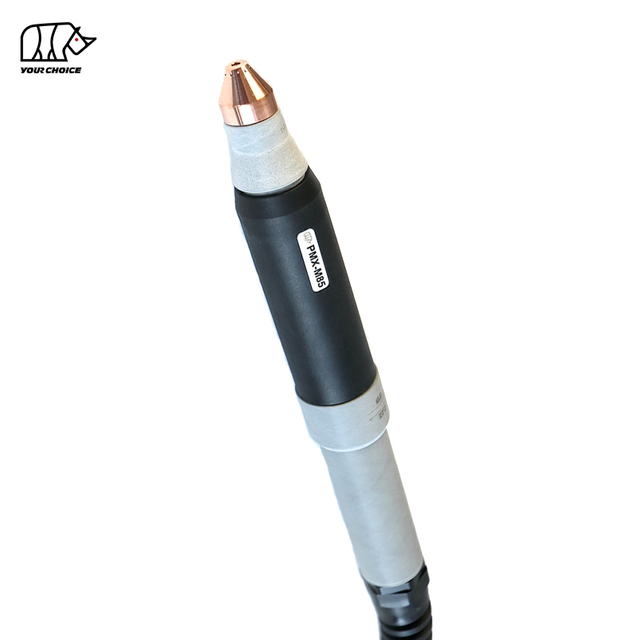
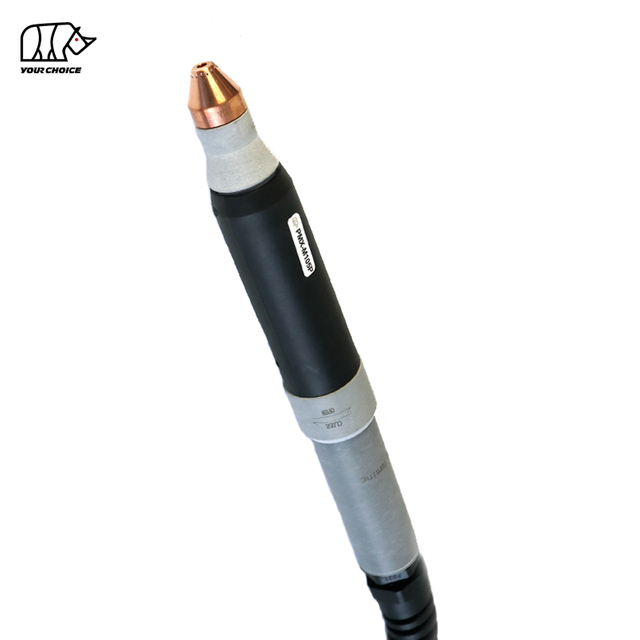
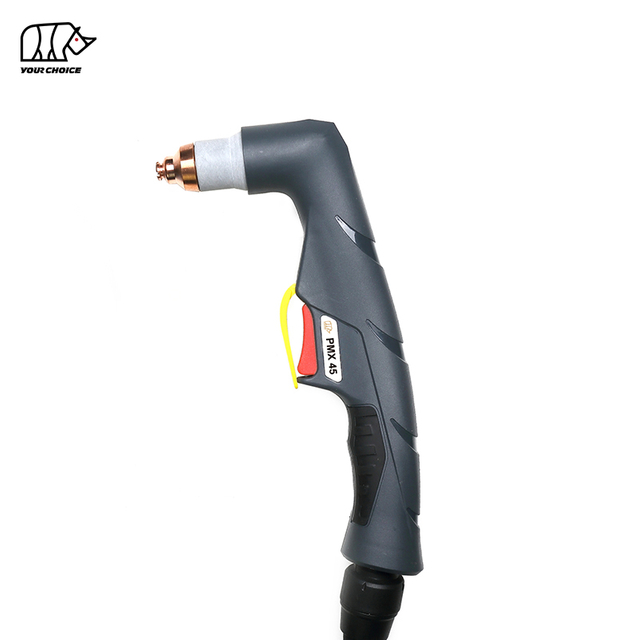
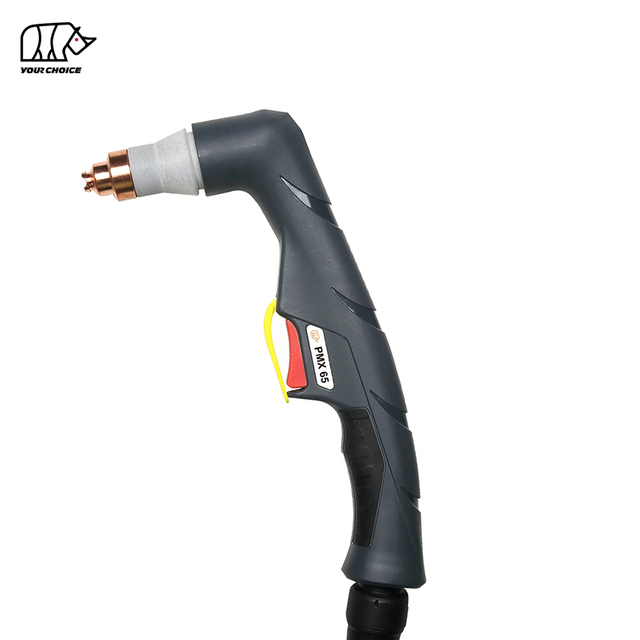
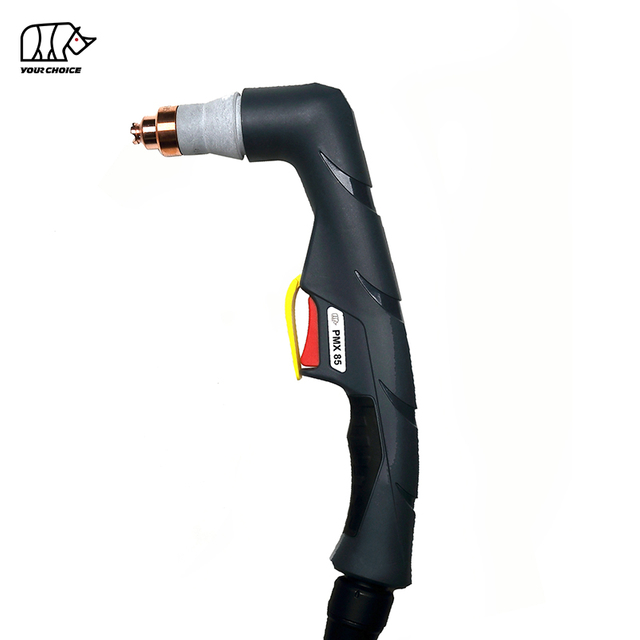
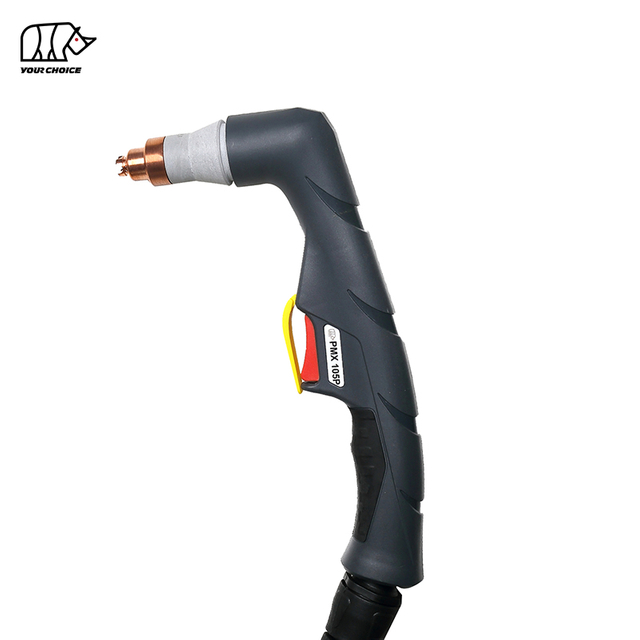
PMX Series Non-HF หัวตัดพลาสมา สำหรับการตัดแบบแมนนวลและ CNC
INWELT PMX Series คือกลุ่ม ผลิตภัณฑ์คบเพลิงตัดพลาสมาแบบไม่มีความถี่สูงระบายความร้อนด้วยอากาศ ออกแบบมาสำหรับการตัดด้วยมือระดับมืออาชีพและการใช้งานด้วยเครื่องจักร CNC
ช่วงปัจจุบันประกอบด้วยกลุ่มผลิตภัณฑ์หลักสองกลุ่ม:
ไฟฉายแบบแมนนวล / มือถือ
PMX 45 – 45A
PMX 65 – 65A
PMX85 – 85A
PMX 105 – 105A
CNC / คบเพลิงยานยนต์
PMX -M45 – 45A
PMX -M65 – 65A
PMX -M85 – 85A
PMX -M105 – 105A
ซีรีส์นี้ใช้ Air/N₂ เป็นก๊าซในกระบวนการ และรองรับระดับกระแสตัดหลายระดับ การกำหนดค่าวัสดุสิ้นเปลือง ชุดสายเคเบิล และการเชื่อมต่อด้านหลัง
คบเพลิงแบบแมนนวลและแบบเครื่องจักรควรถือเป็นการกำหนดค่าผลิตภัณฑ์แยกกัน แม้ว่าจะแชร์วัสดุสิ้นเปลืองที่เกี่ยวข้องกันก็ตาม
INWELT PMX Series โมเดลเปรียบเทียบ
| การ |
ทำงาน |
หลัก การ |
กระแส รอบการทำงาน |
เริ่มต้น |
ตะกั่ว |
มาตรฐานแก๊ส |
| PMX 45 |
คู่มือ |
45เอ |
60% |
Non-HF |
อากาศ / N₂ |
6 ม |
| PMX 65 |
คู่มือ |
65เอ |
60% |
Non-HF |
อากาศ / N₂ |
6 ม |
| PMX85 |
คู่มือ |
85เอ |
60% |
Non-HF |
อากาศ / N₂ |
6 ม |
| PMX 105 |
คู่มือ |
105เอ |
60% |
Non-HF |
อากาศ / N₂ |
6 ม |
| PMX -M45 |
CNC / เครื่องจักร |
45เอ |
60% |
Non-HF |
อากาศ / N₂ |
6 ม |
| PMX -M65 |
CNC / เครื่องจักร |
65เอ |
60% |
Non-HF |
อากาศ / N₂ |
6 ม |
| PMX -M85 |
CNC / เครื่องจักร |
85เอ |
60% |
Non-HF |
อากาศ / N₂ |
6 ม |
| PMX -M105 |
CNC / เครื่องจักร |
105เอ |
60% |
Non-HF |
อากาศ / N₂ |
6 ม |
ค่าข้างต้นแสดงถึงตำแหน่งปัจจุบันหลักของช่วง INWELT PMX ปัจจุบัน
รุ่นที่มีกระแสสูงกว่า เช่น PMX 45P หรือ PMX 105P ควรถือเป็นผลิตภัณฑ์ที่แยกจากกันเฉพาะเมื่อมีการตรวจสอบข้อกำหนดทางเทคนิคโดยอิสระเท่านั้น
กำหนดเอง PMX หัวตัดพลาสมา
กลุ่มผลิตภัณฑ์ PMX แบบมือถือได้รับการออกแบบมาเพื่อการผลิต การซ่อมแซม การบำรุงรักษา และการตัดพลาสมาแบบแมนนวลทางอุตสาหกรรม
รุ่นปัจจุบันได้แก่:
PMX 45
PMX 65
PMX85
PMX 105
คบเพลิงแบบแมนนวลประกอบด้วยด้ามจับ ไกปืน และระบบสิ้นเปลืองส่วนหน้าซึ่งออกแบบมาเพื่อการตัดที่ควบคุมโดยผู้ปฏิบัติงาน
เลือกรุ่นตาม:
PMX 45 45A หัวตัดพลาสมาแบบใช้มือ
PMX 45 เป็นรุ่นมือถือที่มีกระแสต่ำสุดในปัจจุบัน PMX Series
ข้อมูลจำเพาะของ INWELT ปัจจุบันประกอบด้วย:
กระแสไฟพิกัดหลัก 45A
รอบการทำงาน 60%
เริ่มต้นส่วนโค้ง Non-HF
อากาศ / N₂ ประมวลผลก๊าซ
ประมาณ แรงดันแก๊ส 5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 160 ลิตร/นาที
ประมาณ แนะนำให้โพสต์โฟลว์เป็นเวลา 60 วินาที
ตะกั่วคบเพลิงขนาดมาตรฐาน 6 ม
ตัวเลือกการเชื่อมต่อด้านหลังหลายแบบ
การกำหนดค่าการเชื่อมต่อปัจจุบันอาจรวมถึง:
PMX 45 เหมาะสำหรับการผลิตทั่วไป การซ่อมแซม และการตัดโลหะที่ใช้กระแสไฟต่ำเมื่อเชื่อมต่อกับแหล่งพลังงานพลาสม่าที่เข้ากันได้
PMX 65 65A หัวตัดพลาสมาแบบใช้มือ
PMX 65 ให้ความจุเพิ่มเติมในปัจจุบัน ในขณะที่ยังคงแนวคิดแพลตฟอร์มที่ไม่ใช่ HF PMX เหมือนเดิม
ข้อกำหนดปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 65A
รอบการทำงาน 60%
Non-HF กำลังเริ่มต้น
อากาศ / N₂ ประมวลผลก๊าซ
ประมาณ แรงดันแก๊ส 5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 185 ลิตร/นาที
ประมาณ แนะนำให้โพสต์โฟลว์เป็นเวลา 60 วินาที
สายมาตรฐาน 6 ม
แพลตฟอร์มวัสดุสิ้นเปลือง PMX 65 รองรับการกำหนดค่าการตัดกระแสต่ำและเอาต์พุตเต็ม รวมถึงปลายการตัด 45A และ 65A
ช่วยให้สามารถกำหนดค่าไฟฉายตามกระแสไฟที่ใช้งานจริง แทนที่จะใช้หัวฉีดขนาดเดียวสำหรับทุกการใช้งาน
PMX85 85A หัวตัดพลาสมาแบบใช้มือ
PMX85 ได้รับการออกแบบมาเพื่อการตัดพลาสมาแบบแมนนวลระดับมืออาชีพที่มีกระแสสูงกว่า
ข้อมูลจำเพาะของ INWELT ปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 85A
รอบการทำงาน 60%
เริ่มต้นส่วนโค้ง Non-HF
อากาศ / N₂ ประมวลผลก๊าซ
ประมาณ แรงดันแก๊ส 5.0 บาร์
ประมาณ อัตราการไหลของแก๊ส 230 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 80 วินาที
สายมาตรฐาน 6 ม
กลุ่มผลิตภัณฑ์สิ้นเปลืองในปัจจุบันครอบคลุมถึง:
เส้นผ่านศูนย์กลางของหัวฉีดทั่วไปที่สอดคล้องกันคือประมาณ:
45A – Ø0.9 มม
65A – Ø1.1 มม
85A – Ø1.3 มม
ใช้ทิปและชิลด์ที่ผ่านการตรวจสอบแล้วสำหรับกระแสที่เลือกเสมอ
PMX 105 105A หัวตัดพลาสมาแบบใช้มือ
PMX 105 เป็นรุ่นมือถือมาตรฐานสูงสุดในปัจจุบันใน PMX Series ปัจจุบัน
ควรวางตำแหน่งเป็น ผลิตภัณฑ์ 105A เป็นหลัก โดยแยกจากการกำหนดค่า 105P ที่มีกระแสสูงกว่า PMX ใดๆ
ข้อมูลจำเพาะของ INWELT ปัจจุบันประกอบด้วย:
กระแสไฟพิกัดหลัก 105A
รอบการทำงาน 60%
เริ่มต้นส่วนโค้ง Non-HF
อากาศ / N₂ ประมวลผลก๊าซ
ประมาณ แรงดันแก๊ส 5.0–5.5 บาร์
ประมาณ อัตราการไหลของก๊าซ 255 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 120 วินาที
สายมาตรฐาน 6 ม
ตระกูลผลิตภัณฑ์ปัจจุบันประกอบด้วยวัสดุสิ้นเปลืองในการตัดสำหรับช่วงกระแสหลายช่วงจนถึง 105A
ปลาย Ø1.5 มม. ใช้เป็นรูปแบบการตัดเอาท์พุตเต็ม 105A ในปัจจุบัน
อย่าถือว่าวัสดุสิ้นเปลืองที่เกี่ยวข้องกับ 125A เป็นพิกัดมาตรฐาน PMX 105 โดยอัตโนมัติ
PMX -M CNC และยานยนต์ หัวตัดพลาสมา
รุ่น PMX -M เป็นเวอร์ชันที่ใช้คบเพลิงสำหรับเครื่องจักรโดยเฉพาะซึ่งออกแบบมาสำหรับ:
CNC ตารางพลาสมา
การตัดโปรไฟล์อัตโนมัติ
ระบบการประมวลผลเพลท
การผลิตเครื่องจักรกล
การผลิตเซลล์ตัด
รุ่นปัจจุบันได้แก่:
PMX -M45
PMX -M65
PMX -M85
PMX -M105
คบเพลิงเครื่องจักรใช้โครงแบบตรงที่มีจุดประสงค์เพื่อการติดตั้งแบบตายตัวมากกว่าการใช้งานแบบมือถือ
PMX -M45 45A หัวตัดพลาสมา CNC
PMX -M45 เป็นรุ่นยานยนต์ที่มีกระแสไฟฟ้าต่ำสุดในช่วง PMX -M ปัจจุบัน
ข้อกำหนดปัจจุบันประกอบด้วย:
45A การวางตำแหน่งผลิตภัณฑ์หลัก
รอบการทำงาน 60%
เริ่มต้นส่วนโค้ง Non-HF
อากาศ / N₂ ประมวลผลก๊าซ
ประมาณ แรงดันใช้งาน 5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 160 ลิตร/นาที
ประมาณ แนะนำให้โพสต์โฟลว์เป็นเวลา 60 วินาที
สายมาตรฐาน 6 ม
การกำหนดค่าไฟฉายของเครื่องจักร / CNC
การกำหนดค่าคบเพลิงแบบสมบูรณ์ที่มีอยู่ในปัจจุบันประกอบด้วย:
การกำหนดค่า PMX -M45P ที่มีกระแสสูงกว่าใดๆ ควรคงอยู่แยกกัน เว้นแต่จะมีการตรวจสอบทางเทคนิค
PMX -M65 65A หัวตัดพลาสมา CNC
PMX -M65 ได้รับการออกแบบมาสำหรับการตัดพลาสมาด้วยเครื่องจักรระดับ 65A
ข้อมูลจำเพาะของ INWELT ปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 65A
รอบการทำงาน 60%
Non-HF กำลังเริ่มต้น
อากาศ / N₂
ประมาณ แรงดันแก๊ส 5.0 บาร์
ประมาณ อัตราการไหลของก๊าซ 185 ลิตร/นาที
ประมาณ แนะนำให้โพสต์โฟลว์เป็นเวลา 60 วินาที
สายมาตรฐาน 6 ม
วัสดุสิ้นเปลืองในปัจจุบันมีทั้งรูปแบบการตัดด้วยเครื่องจักร 45A และ 65A
ทิป 65A PRO เอาต์พุตเต็มใช้ช่องหัวฉีดขนาด Ø1.1 มม. ประมาณในระบบ INWELT ปัจจุบัน
PMX -M85 85A หัวตัดพลาสมา CNC
PMX -M85 ให้ความสามารถในการตัดด้วยเครื่องจักรที่สูงขึ้นสำหรับโต๊ะ CNC และการประมวลผลเพลทแบบอัตโนมัติ
ข้อมูลจำเพาะของ INWELT ปัจจุบันประกอบด้วย:
กระแสไฟพิกัด 85A
รอบการทำงาน 60%
Non-HF กำลังเริ่มต้น
อากาศ / N₂
ประมาณ แรงดันแก๊ส 5.0 บาร์
ประมาณ อัตราการไหลของแก๊ส 230 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 80 วินาที
สายมาตรฐาน 6 ม
ตระกูลวัสดุสิ้นเปลืองสำหรับเครื่องจักรในปัจจุบันประกอบด้วย:
45A – ประมาณ Ø0.9 มม
65A – ประมาณ Ø1.1 มม
85A – ประมาณ Ø1.3 มม
การผสมผสานส่วนปลาย เกราะป้องกัน และส่วนประกอบยึด INWELT ที่แน่นอนควรได้รับการยืนยันสำหรับแต่ละระดับปัจจุบัน
PMX -M105 105A หัวตัดพลาสมา CNC
PMX -M105 เป็นโมเดล CNC มาตรฐานสูงสุดในปัจจุบันในช่วง PMX -M ปัจจุบัน
ควรวางตำแหน่งเป็นหลักดังนี้:
PMX -M105 = 105A Non-HF หัวตัดพลาสมา CNC
ข้อกำหนดปัจจุบันประกอบด้วย:
กระแสไฟพิกัดหลัก 105A
รอบการทำงาน 60%
Non-HF กำลังเริ่มต้น
อากาศ / N₂
ประมาณ แรงดันแก๊ส 5.0–5.5 บาร์
ประมาณ อัตราการไหลของก๊าซ 255 ลิตร/นาที
ประมาณ หลังโฟลว์ที่แนะนำ 120 วินาที
สายมาตรฐาน 6 ม
การกำหนดค่ากระแสตัดที่เกี่ยวข้องได้แก่:
ผลิตภัณฑ์ 125A PMX -M105P ที่แยกจากกันใดๆ ควรมีเอนทิตีผลิตภัณฑ์และหน้าทางเทคนิคเป็นของตัวเอง แทนที่จะผสมเข้ากับข้อกำหนดมาตรฐาน PMX -M105
Manual PMX กับ PMX -M CNC Torch: อะไรคือความแตกต่าง?
ข้อแตกต่างที่สำคัญคือวิธีการใช้งานและติดตั้งคบเพลิง
| คุณลักษณะ |
PMX คบเพลิงแบบแมนนวล |
PMX -M คบเพลิงเครื่องจักร |
| การดำเนินการ |
มือถือ |
CNC / ยานยนต์ |
| ตัวทอร์ช |
ที่จับของผู้ปฏิบัติงาน |
ตัวเครื่องตรง |
| เริ่มการควบคุม |
ทริกเกอร์คบเพลิง |
การควบคุมเครื่องจักร / CNC |
| การติดตั้ง |
มือถือ |
ที่วางคบเพลิง / แกน Z |
| ความสูงของการตัด |
ควบคุมโดยผู้ปฏิบัติงาน |
ควบคุมด้วยเครื่องจักร |
| โมเดลทั่วไป |
PMX 45 / 65 / 85 / 105 |
PMX -M45 / 65 / 85 / 105 |
อย่าติดตั้งคบเพลิงแบบแมนนวลแทนคบเพลิงสำหรับเครื่องจักรโดยเฉพาะโดยไม่ได้ตรวจสอบข้อกำหนดของระบบทั้งหมด
วิธีเลือกคลาสปัจจุบัน PMX ที่ถูกต้อง
ระดับกระแสที่ถูกต้องขึ้นอยู่กับแหล่งพลังงานพลาสมาและข้อกำหนดในการตัด
PMX 45 / PMX -M45
กระแสไฟฟ้าหลัก:
45เอ
PMX 65 / PMX -M65
กระแสไฟฟ้าหลัก:
65เอ
PMX85 / PMX -M85
กระแสไฟฟ้าหลัก:
85เอ
PMX 105 / PMX -M105
กระแสไฟฟ้าหลัก:
105เอ
คบเพลิงที่มีกระแสไฟสูงกว่าไม่ได้หมายความว่าควรใช้อย่างเต็มกำลังสำหรับการตัดทุกครั้ง
หัวฉีด ชิลด์ และวัสดุสิ้นเปลืองอื่นๆ จะต้องตรงกับกระแสไฟทำงานที่เลือก
PMX Series การเลือกปลายตัดตามกระแส
ระบบวัสดุสิ้นเปลือง INWELT PMX ปัจจุบันเป็นไปตามแนวทางหัวฉีดเฉพาะในปัจจุบัน
ความสัมพันธ์แบบเต็มกระแสโดยทั่วไปได้แก่: การตัด
| ของกระแสตัด |
เส้นผ่านศูนย์กลางปลายทั่วไป |
| 45เอ |
Ø0.9 มม |
| 65เอ |
Ø1.1 มม |
| 85เอ |
Ø1.3 มม |
| 105เอ |
Ø1.5 มม |
หมายเลขชิ้นส่วนที่แน่นอนขึ้นอยู่กับรุ่นไฟฉาย การกำหนดค่าด้วยตนเอง/เครื่องจักร และตระกูลวัสดุสิ้นเปลือง
อย่าเลือกปลายตัดพลาสม่าตามลักษณะทางกายภาพเท่านั้น
เหตุใดการจับคู่ปัจจุบันกับหัวฉีดจึงมีความสำคัญ
หัวตัดจะบีบพลาสมาอาร์กให้แคบลง
เส้นผ่านศูนย์กลางของหัวฉีดส่งผลต่อ:
รูปร่างพลาสม่าเจ็ท
ความเร็วของแก๊ส
ความกว้างเคอร์ฟ
ความจุปัจจุบัน
อุณหภูมิสิ้นเปลือง
การใช้หัวฉีดกระแสต่ำที่มีกระแสไฟเกินอาจส่งผลให้:
ใช้หัวฉีดที่ระบุสำหรับกระแสที่เลือก
PMX Series ขั้วไฟฟ้า
อิเล็กโทรดจะถ่ายโอนพลังงานไฟฟ้าเข้าสู่พลาสมาอาร์ก
กลุ่มผลิตภัณฑ์ PMX ในปัจจุบันใช้อิเล็กโทรดที่เปลี่ยนได้ซึ่งตรงกับไฟฉายและแท่นสิ้นเปลืองที่เกี่ยวข้อง
ตรวจสอบอิเล็กโทรดสำหรับ:
อิเล็กโทรดที่สึกหรอมากเกินไปสามารถเร่งการสึกหรอของหัวฉีดและลดความน่าเชื่อถือในการสตาร์ทอาร์ก
PMX Series วงแหวนหมุน
วงแหวนหมุนจะควบคุมการกระจายและการหมุนของก๊าซในกระบวนการรอบๆ อิเล็กโทรด
การหมุนวนของแก๊สที่ถูกต้องจะช่วยให้พลาสมาอาร์กคงที่และหดตัว
คลาสปัจจุบันที่แตกต่างกันอาจต้องมีการกำหนดค่าวงแหวนหมุนที่แตกต่างกัน
อย่าถือว่าวงแหวนหมุนวงเดียวถูกต้องสำหรับทุก ๆ กระบวนการ PMX 45–105
ใช้ความสัมพันธ์วัสดุสิ้นเปลือง INWELT ที่ตรวจสอบแล้ว
แฮนด์ชีลด์ vs ชีลด์เครื่องจักร
การตัดพลาสมาแบบแมนนวลและแบบใช้เครื่องจักรอาจต้องมีการกำหนดค่าชีลด์ส่วนหน้าที่แตกต่างกัน
โล่คบเพลิงมือ
กระบวนการด้วยมือโดยทั่วไปอาจรวมถึง:
ลากตัด
การตัดแบบแยกส่วน
การเซาะร่อง
โล่คบเพลิงเครื่องจักร
กระบวนการทางกลอาจต้องการ:
โล่ตัดเครื่องตัด
การกำหนดค่าแบบแยกส่วน
CNC รักษาส่วนประกอบ
ส่วนหน้าเฉพาะกระบวนการ
อย่าติดตั้งชีลด์ป้องกันมือบนไฟฉายของเครื่องจักรหรือชีลด์ของเครื่องจักรบนไฟฉายแบบแมนนวลโดยอัตโนมัติ
วัสดุสิ้นเปลืองในการตัดเทียบกับการเซาะร่อง
การกำหนดค่า PMX ที่เลือกสามารถรองรับการเจาะพลาสม่าได้เมื่อมีการติดตั้งวัสดุสิ้นเปลืองที่ถูกต้อง
การตัด
วัสดุสิ้นเปลืองในการตัดได้รับการออกแบบเพื่อสร้างเจ็ทพลาสม่าแคบสำหรับการแยกวัสดุ
การเซาะร่อง
วัสดุสิ้นเปลืองในการเซาะร่องจะสร้างส่วนโค้งที่กว้างขึ้นเพื่อการควบคุมการกำจัดโลหะ
การใช้งานเซาะร่องทั่วไป ได้แก่:
การกำจัดการเชื่อม
การกำจัดข้อบกพร่อง
เซาะหลัง
การเตรียมการร่วมกัน
ซ่อมแซมและทำใหม่
ใช้หัวฉีดเซาะร่องและชิลด์ที่ถูกต้องสำหรับกระแสไฟที่เลือก
Non-HF พลาสมาอาร์กกำลังเริ่มต้น
INWELT PMX Series ปัจจุบันอยู่ในตำแหน่งรอบ ระบบสตาร์ทอาร์กที่ไม่ใช่ความถี่สูง.
ความแตกต่างนี้มีความสำคัญสำหรับโครงการทดแทน
คบเพลิงที่ไม่ใช่ HF PMX ไม่ควรแทนที่โดยอัตโนมัติ:
ก่อนเปลี่ยน ให้ยืนยัน:
เหตุใด Non-HF จึงมีความสำคัญในการเริ่มต้นสำหรับระบบ CNC
ระบบพลาสมา CNC สามารถรวมถึงอุปกรณ์อิเล็กทรอนิกส์ที่มีความละเอียดอ่อน เช่น:
การสตาร์ทพลาสมา Non-HF หลีกเลี่ยงสถาปัตยกรรมการจุดระเบิดด้วยความถี่สูงทั่วไปที่ใช้โดยระบบพลาสมาของ HF
อย่างไรก็ตาม การดำเนินการที่ไม่ใช่ HF เพียงอย่างเดียวไม่ได้รับประกันความเข้ากันได้ของ CNC
แหล่งพลังงาน คบเพลิง และระบบควบคุมที่สมบูรณ์ยังคงต้องสอดคล้องกัน
PMX Series ข้อกำหนดเกี่ยวกับก๊าซในกระบวนการ
คบเพลิงปัจจุบัน INWELT PMX ใช้:
อากาศ / N₂
เป็นตัวเลือกก๊าซกระบวนการที่ระบุไว้
ค่าหมวดหมู่ปัจจุบันโดยประมาณคือ:
| ระดับปัจจุบัน |
ความดัน การ |
ไหลของก๊าซ |
| 45เอ |
~5.0 บาร์ |
~160 ลิตร/นาที |
| 65เอ |
~5.0 บาร์ |
~185 ลิตร/นาที |
| 85เอ |
~5.0 บาร์ |
~230 ลิตร/นาที |
| 105เอ |
~5.0–5.5 บาร์ |
~255 ลิตร/นาที |
ใช้ก๊าซในกระบวนการที่สะอาดและแห้งตามข้อกำหนดของแหล่งพลังงานพลาสมา
อากาศอัดที่ปนเปื้อนหรือมีความชื้นอาจส่งผลเสียต่ออายุการใช้งานของวัสดุสิ้นเปลืองและความสม่ำเสมอในการตัด
PMX Series ขั้นตอนหลังแนะนำ
การกำหนดค่า INWELT ปัจจุบันแสดงรายการช่วงเวลาหลังการไหลที่แนะนำที่แตกต่างกันตามคลาสคบเพลิง
| คลาสปัจจุบัน |
ที่แนะนำหลังการไหล |
| 45เอ |
~60 วินาที |
| 65เอ |
~60 วินาที |
| 85เอ |
~80 วินาที |
| 105เอ |
~120 วินาที |
การไหลภายหลังช่วยขจัดความร้อนที่ตกค้างออกจากคบเพลิงและวัสดุสิ้นเปลืองหลังการตัด
ปล่อยให้แหล่งพลังงานทำวงจรการทำความเย็นตามปกติทุกครั้งที่เป็นไปได้
PMX Series ตัวเลือกสายเคเบิลและตัวเชื่อมต่อ
ช่วง PMX รองรับการเชื่อมต่อด้านหลังหลายแบบ ขึ้นอยู่กับคบเพลิงเฉพาะ
การกำหนดค่าที่ใช้ได้อาจรวมถึง:
บูรณาการ 1/4G
แยก 1/4G
อแดปเตอร์กลาง
อะแดปเตอร์แบบกำหนดเอง
การควบคุมแบบ 2 สาย
การควบคุม 4 สาย
สายโคแอกเซียล
ความเข้ากันได้ไม่ควรพิจารณาจากขนาดเกลียวหรือรูปลักษณ์ของตัวเชื่อมต่อเท่านั้น
ยืนยันอินเทอร์เฟซที่สมบูรณ์
วิธีตรวจสอบความเข้ากันได้ของเครื่องตัดพลาสม่า PMX
อย่าเลือกไฟฉายทดแทนเพียงเพราะเครื่องตัดพลาสม่ามีป้ายกำกับ 45A, 65A, 85A หรือ 105A
ยืนยันสิ่งต่อไปนี้
กระแสไฟขาออกที่ได้รับการจัดอันดับ
แหล่งพลังงานจะต้องทำงานภายในช่วงที่ตรวจสอบแล้วของคบเพลิงและวัสดุสิ้นเปลืองที่เลือก
ระบบสตาร์ทอาร์ค
ยืนยันว่าเครื่องใช้สถาปัตยกรรมที่ไม่ใช่ HF ที่เข้ากันได้
วงจรนำร่อง-อาร์ค
การออกแบบส่วนโค้งนำร่องอาจแตกต่างกันระหว่างระบบพลาสมา
ขั้วต่อด้านหลัง
ตรวจสอบ:
ด้าย
อแดปเตอร์กลาง
ทางเดินไฟฟ้า/แก๊ส
การเชื่อมต่อของนักบิน
สายไฟควบคุม
การกำหนดค่าด้วยตนเองและเครื่องจักรสามารถใช้สิ่งที่แตกต่างกัน:
สายทริกเกอร์
เริ่มส่งสัญญาณ
อินเทอร์เฟซ CNC
แปรรูปแก๊ส
ยืนยันข้อกำหนดด้านแรงดันและการไหล
PMX CNC ข้อกำหนดในการติดตั้งคบเพลิง
สำหรับคบเพลิงเครื่องจักร PMX -M ขนาดการติดตั้งทางกายภาพถือเป็นสิ่งสำคัญ
INWELT ควรเผยแพร่ภาพวาดมิติของบุคคลที่หนึ่งที่แสดง:
ขนาดเหล่านี้ควรวัดจากคบเพลิงการผลิตจริง INWELT
ห้ามคัดลอกแบบร่างคบเพลิงเครื่องจักรของผู้ผลิตรายอื่น
PMX การควบคุมความสูงของคบเพลิงเครื่องจักรและคบเพลิง
โต๊ะพลาสมา CNC สามารถใช้ระบบควบคุมความสูงของคบเพลิงเพื่อจัดการความสูงของการตัด
การควบคุมความสูงอาจเกี่ยวข้องกับ: ขึ้นอยู่กับระบบพลาสมาที่สมบูรณ์
อย่าอ้างความเข้ากันได้ของการตรวจจับแบบโอห์มมิก เว้นแต่ว่า:
โล่
ส่วนประกอบยึด
การเชื่อมต่อไฟฟ้า
อินเทอร์เฟซ CNC
ได้รับการยืนยันสำหรับการกำหนดค่า INWELT แล้ว
ความสูงในการเจาะเทียบกับความสูงในการตัด
การตัดพลาสมาด้วยเครื่องจักรมักใช้ความสูงของคบเพลิงที่แตกต่างกันในระหว่างการเจาะและตัด
เจาะสูง
คบเพลิงจะอยู่ไกลจากแผ่นในขณะที่วัสดุที่หลอมละลายจะถูกไล่ออกในระหว่างการเจาะส่วนโค้ง
ความสูงของการตัด
หลังจากเจาะแล้ว คบเพลิงจะเคลื่อนไปยังความสูงการตัดที่ตั้งโปรแกรมไว้
ความสูงที่ไม่ถูกต้องอาจทำให้:
เอียงมากเกินไป
กากขยาก
หัวฉีดเสียหาย
ความแม่นยำของมิติไม่ดี
อายุการบริโภคลดลง
ใช้ข้อมูลกระบวนการที่ได้รับการตรวจสอบแล้วจากระบบพลาสมาที่สมบูรณ์
คบเพลิงพลาสม่า PMX Series สามารถตัดได้หนาแค่ไหน?
คบเพลิงพลาสม่าเพียงอย่างเดียวไม่สามารถกำหนดความหนาของการตัดสากลได้
ความสามารถในการตัดขึ้นอยู่กับ:
แหล่งพลังงานพลาสม่า
ปัจจุบัน
วัสดุ
หัวฉีด
แรงดันแก๊ส
การไหลของก๊าซ
ความเร็วในการเดินทาง
เพียร์ซสูง
ความสูงตัด
สภาพสิ้นเปลือง
คุณภาพการตัดที่ต้องการ
ข้อมูลทางวิชาชีพควรแยกแยะระหว่าง:
แนะนำการตัด
การตัดที่มีประสิทธิภาพด้วยความเร็วและคุณภาพคมตัดที่ยอมรับได้
การตัดสูงสุด
วัสดุหนากว่าที่ยังสามารถตัดด้วยความเร็วต่ำได้
การชดเชย
ความหนาสูงสุดที่สามารถแยกออกได้ โดยปกติแล้วคุณภาพขอบจะลดลง
อย่าเผยแพร่ตัวเลขความหนาทั่วไปเพียงตัวเลขเดียวสำหรับคบเพลิง PMX ทั้งหมด
สร้างแผนภูมิการตัด INWELT PMX
หนึ่งในการปรับปรุง SEO และ GEO ที่แข็งแกร่งที่สุดในอนาคตจะได้รับการตรวจสอบแผนภูมิการตัด INWELT
ฟิลด์ที่แนะนำได้แก่:
| พารามิเตอร์ |
ข้อมูล |
| คบเพลิง |
PMX 45 / 65 / 85 / 105 |
| การดำเนินการ |
มือ/เครื่องจักร |
| วัสดุ |
เหล็กเหนียว / สแตนเลส / อลูมิเนียม |
| ความหนา |
มม |
| ปัจจุบัน |
ก |
| เคล็ดลับหมายเลขชิ้นส่วน |
รหัส INWELT |
| เส้นผ่านศูนย์กลางปลาย |
มม |
| ความดัน |
บาร์ |
| การไหลของก๊าซ |
ลิตร/นาที |
| ความเร็วในการเดินทาง |
มม./นาที |
| เพียร์ซไฮท์ |
มม |
| ตัดความสูง |
มม |
| เพียร์ซดีเลย์ |
วินาที |
| ความกว้างเคอร์ฟ |
มม |
| ผลลัพธ์ |
แนะนำ / สูงสุด / เงินชดเชย |
ใช้ข้อมูลที่วัดได้ INWELT แทนที่จะใช้แผนภูมิตัดของคู่แข่ง
คบเพลิงพลาสม่า PMX Series สามารถตัดโลหะชนิดใดได้บ้าง
เมื่อเชื่อมต่อกับแหล่งพลังงานพลาสมาที่ใช้ร่วมกันได้ คบเพลิง PMX Series สามารถตัดวัสดุที่เป็นสื่อกระแสไฟฟ้าได้ รวมถึง:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
ประสิทธิภาพการตัดจริงขึ้นอยู่กับระบบพลาสมาที่สมบูรณ์
การใช้งานทั่วไปสำหรับคบเพลิงแบบแมนนวล PMX
ไฟฉายมือถือ PMX สามารถใช้กับ:
เลือกไฟฉายตามความเข้ากันได้ของกระแสไฟและแหล่งพลังงานที่ต้องการ
การใช้งานทั่วไปสำหรับคบเพลิง PMX -M CNC
คบเพลิงเครื่องจักร PMX -M มีไว้สำหรับ:
การรวมเครื่องจักรควรคำนึงถึงขนาดไฟฉาย ขั้วต่อ ระบบสตาร์ท และอินเทอร์เฟซการควบคุมด้วย
PMX Series วัสดุสิ้นเปลืองสำหรับผู้จัดจำหน่าย
กลุ่มผลิตภัณฑ์ PMX เหมาะอย่างยิ่งสำหรับโปรแกรมหลังการขาย เนื่องจากกลุ่มผลิตภัณฑ์หนึ่งมีทั้งไฟฉายครบชุดและชิ้นส่วนทดแทนประจำ
กลุ่มผู้จัดจำหน่ายมืออาชีพอาจรวมถึง:
การแมปหมายเลขชิ้นส่วนที่แน่นอนช่วยลดข้อผิดพลาดในการสั่งซื้อ
วัสดุสิ้นเปลืองแบบแมนนวลและเครื่องจักรควรแยกจากกันอย่างชัดเจน
การกำหนดค่ามือและเครื่องจักร PMX บางรายการสามารถใช้วัสดุสิ้นเปลืองภายในที่เลือกร่วมกันได้
อย่างไรก็ตาม ระบบส่วนหน้าที่สมบูรณ์ไม่ควรถือว่าเหมือนกันโดยอัตโนมัติ
แยกแยะให้ชัดเจน:
โล่มือ
บังเครื่อง
การกำหนดค่าแบบลากตัด
การกำหนดค่าแบบกลไก
การกำหนดค่าเซาะร่อง
สิ่งนี้สำคัญอย่างยิ่งในหน้าผลิตภัณฑ์ 45A, 65A, 85A และ 105A
PMX Series การบำรุงรักษา
ตรวจสอบอิเล็กโทรด
เปลี่ยนอิเล็กโทรดก่อนที่การกัดเซาะมากเกินไปจะส่งผลต่อการสตาร์ทอาร์ก
ตรวจสอบปลายตัด
ตรวจสอบ:
ช่องเปิดที่ขยายใหญ่ขึ้น
ปากรูปไข่
ความเสียหายจากความร้อน
ความเสียหายจากการเผาไหม้
ตรวจสอบวงแหวนหมุน
เปลี่ยนส่วนประกอบจ่ายก๊าซที่ร้าวหรือเสียหาย
ตรวจสอบโล่
ตรวจสอบ:
ความเสียหาย
การอุดตัน
การติดตั้งไม่ถูกต้อง
ตรวจสอบโอริง
เปลี่ยนซีลที่แข็งหรือเสียหาย
ตรวจสอบตะกั่วคบเพลิง
ตรวจสอบ:
การเสียดสี
ความเสียหายจากความร้อน
โค้งแน่น
ข้อต่อหลวม
ปัญหาการตัดพลาสมาทั่วไป PMX
การสตาร์ทอาร์คที่ยากลำบาก
ตรวจสอบ:
ขี้เถ้ามากเกินไป
ตรวจสอบ:
ความเร็วในการเดินทาง
ปัจจุบัน
ความสูงตัด
สภาพสิ้นเปลือง
การไหลของก๊าซ
เอียงมากเกินไป
ตรวจสอบ:
อายุการใช้งานสั้น
สาเหตุที่เป็นไปได้ ได้แก่:
ขนาดการตัดไม่สอดคล้องกัน CNC
ตรวจสอบ:
OEM PMX Series การผลิตคบเพลิงพลาสม่าโดย INWELT
INWELT จัดหาคบเพลิงตัดพลาสม่าและวัสดุสิ้นเปลืองให้กับ PMX Series ให้กับลูกค้า B2B มืออาชีพ ซึ่งรวมถึง:
ผู้ผลิตแหล่งพลังงานพลาสม่า
CNC ผู้ผลิตเครื่องพลาสม่า
ยี่ห้ออุปกรณ์เชื่อมและตัด
ผู้วางระบบ CNC
ผู้นำเข้า
ผู้จัดจำหน่าย
ผู้ค้าส่ง
ซัพพลายเออร์อุตสาหกรรม
ยี่ห้อสินค้าอุปโภคบริโภคหลังการขาย
การกำหนดค่า OEM และ ODM สามารถพัฒนาได้ตามระบบพลาสมาเป้าหมาย
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งอาจรวมถึง:
สำหรับโครงการ OEM ให้จัดเตรียมแบบจำลองแหล่งพลังงานพลาสมา กระแสไฟขาออก ระบบสตาร์ท ตัวเชื่อมต่อ อินเทอร์เฟซการควบคุม และปริมาณการจัดซื้อโดยประมาณ
ทำไมต้องใช้พลาสมาคบเพลิง PMX Series จาก INWELT ?
INWELT PMX Series รวมสี่คลาสปัจจุบันเข้ากับการกำหนดค่าคบเพลิงทั้งแบบมือถือและ CNC
หมวดหมู่ปัจจุบันประกอบด้วย:
PMX 45
PMX 65
PMX85
PMX 105
PMX -M45
PMX -M65
PMX -M85
PMX -M105
คลาสกระแสหลัก 45A–105A
Non-HF กำลังเริ่มต้น
การทำงานของอากาศ / N₂
สายคบเพลิงขนาดมาตรฐาน 6 ม
วัสดุสิ้นเปลืองแบบแมนนวลและแบบยานยนต์
ส่วนประกอบการตัดและเซาะร่อง
ตัวเลือกตัวเชื่อมต่อหลายตัว
OEM และการจัดหาฉลากส่วนตัว
สำหรับผู้ผลิตและผู้จัดจำหน่ายอุปกรณ์ การจัดหาคบเพลิงทั้งชุดและวัสดุสิ้นเปลืองที่เกี่ยวข้องจากผู้ผลิตรายเดียวจะช่วยลดความยุ่งยากในการจัดซื้อและการสนับสนุนหลังการขาย
คำถามที่พบบ่อยเกี่ยวกับ PMX Series หัวตัดพลาสมา
มีโมเดลอะไรบ้างที่รวมอยู่ใน INWELT PMX Series ?
ช่วงปัจจุบันประกอบด้วย:
คู่มือ
PMX 45
PMX 65
PMX85
PMX 105
CNC / เครื่องจักร
PMX -M45
PMX -M65
PMX -M85
PMX -M105
PMX Series คบเพลิง HF หรือไม่- HF ?
INWELT PMX Series ปัจจุบันอยู่ในตำแหน่งที่เป็น ตระกูลไฟฉายพลาสมาที่ไม่ใช่ HF.
ปัจจุบันมีเรตติ้งอะไรบ้าง?
ชั้นเรียนหลักในปัจจุบันคือ:
ความแตกต่างระหว่าง PMX และ PMX -M คืออะไร?
รุ่น PMX เป็นไฟฉายแบบมือถือ/แบบแมนนวล
PMX -M รุ่นเป็นลำตัวตรง CNC /คบเพลิงยานยนต์
PMX Series ใช้แก๊สอะไร?
รายการการกำหนดค่า INWELT ปัจจุบัน:
อากาศ / N₂
เป็นตัวเลือกในกระบวนการแก๊ส
ความยาวมาตรฐานของคบเพลิง-ตะกั่วคือเท่าไร?
การกำหนดค่ามาตรฐานปัจจุบันใช้ประมาณ:
6 ม
ปลายตัดอะไรใช้กับ 45A?
การกำหนดค่าปัจจุบัน PMX โดยทั่วไปจะใช้ประมาณ:
ปลาย Ø0.9 มม
ปลายตัดอะไรใช้กับ 65A?
การกำหนดค่าปัจจุบัน PMX โดยทั่วไปจะใช้ประมาณ:
Ø1.1 มม. ปลาย
ปลายตัดใดที่ใช้กับ 85A?
การกำหนดค่าปัจจุบัน PMX โดยทั่วไปจะใช้ประมาณ:
Ø1.3 มม
ปลายตัดแบบไหนที่ใช้กับ 105A?
การกำหนดค่าปัจจุบัน PMX โดยทั่วไปจะใช้ประมาณ:
Ø1.5 มม
หมายเลขชิ้นส่วนที่แน่นอนขึ้นอยู่กับคบเพลิงและการกำหนดค่ากระบวนการ
PMX 105 สามารถทำงานที่ 125A ได้หรือไม่
มาตรฐาน PMX 105 ควรถือเป็นคบเพลิงระดับ 105A
ส่วนประกอบที่เกี่ยวข้องกับกระแสไฟสูงกว่า PMX 105P / 125A ควรถือเป็นการกำหนดค่าแยกต่างหาก เว้นแต่จะมีการตรวจสอบอย่างชัดเจน
PMX 45 สามารถทำงานที่ 65A ได้หรือไม่
มาตรฐาน PMX 45 ควรถือเป็นผลิตภัณฑ์ 45A เป็นหลัก
การกำหนดค่า 45P / 65A ใดๆ ของ PMX ควรได้รับการตรวจสอบและจัดการแยกกัน
วัสดุสิ้นเปลืองสำหรับมือและเครื่องจักร PMX ใช้แทนกันได้หรือไม่
วัสดุสิ้นเปลืองภายในบางชนิดอาจเกี่ยวข้องกัน แต่ชีลด์แฮนด์ แผงป้องกันเครื่องจักร และส่วนประกอบส่วนหน้าเฉพาะกระบวนการอาจแตกต่างกัน
ตรวจสอบปึกวัสดุสิ้นเปลืองให้ครบถ้วนเสมอ
สามารถใช้ไฟฉาย PMX กับเครื่องตัดพลาสม่าที่มีกระแสไฟเท่ากันได้หรือไม่
เลขที่
ข้อกำหนดของระบบสตาร์ท วงจรไพล็อตอาร์ค ขั้วต่อ สายไฟควบคุม และก๊าซต้องตรงกันด้วย
คบเพลิง PMX Series ตัดเหล็กสแตนเลสได้หรือไม่
ใช่ เมื่อใช้กับแหล่งพลังงานพลาสมาที่ใช้ร่วมกันได้และการตั้งค่ากระบวนการที่เหมาะสม
คบเพลิง PMX Series ตัดอะลูมิเนียมได้หรือไม่
ใช่.
อลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสม่าได้ด้วยระบบพลาสม่าที่เหมาะสม
คบเพลิง PMX สามารถตัดได้หนาแค่ไหน
ไม่มีความหนาเฉพาะคบเพลิงสากลเท่านั้น
ความสามารถในการตัดขึ้นอยู่กับระบบพลาสมา วัสดุ กระแสไฟฟ้าในการทำงาน และพารามิเตอร์กระบวนการที่สมบูรณ์
INWELT มีไฟฉายพลาสม่า OEM PMX หรือไม่
ใช่.
OEM/ODM , ฉลากส่วนตัว, ตัวเชื่อมต่อ, สายเคเบิล, อินเทอร์เฟซการควบคุม และการกำหนดค่าชุดวัสดุสิ้นเปลืองมีให้สำหรับลูกค้า B2B ที่มีคุณสมบัติเหมาะสม
ขอใบเสนอราคาสำหรับ INWELT PMX Series หัวตัดพลาสมา
เพื่อให้การเลือกผลิตภัณฑ์เร็วขึ้นและการยืนยันความเข้ากันได้ โปรดจัดเตรียม:
ผู้ผลิตแหล่งพลังงานพลาสม่า
รุ่นเครื่อง
จัดอันดับกระแสไฟขาออก
รูปแบบคบเพลิงที่มีอยู่
แอปพลิเคชันด้วยตนเองหรือ CNC
ประเภทระบบสตาร์ท
ภาพถ่ายตัวเชื่อมต่อหลัก
ภาพถ่ายขั้วต่อการควบคุม
ความยาวสายเคเบิลที่ต้องการ
ข้อกำหนดในการตัดหรือเซาะร่อง
วัสดุสิ้นเปลืองที่จำเป็น
ปริมาณการซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์แบบฉลากส่วนตัว
จากนั้น INWELT จึงสามารถแนะนำไฟฉาย สายเคเบิล ขั้วต่อ และวัสดุสิ้นเปลือง PMX หรือ PMX -M ที่เหมาะสมสำหรับระบบตัดพลาสมาของคุณ
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių