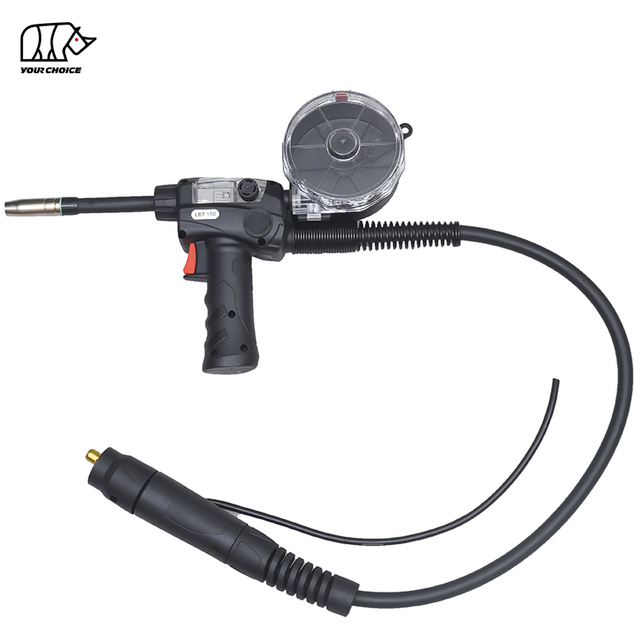
อลูมิเนียม MIG ปืนเชื่อมแบบสปูล s และปืนเชื่อมแบบ Push-Pull
กลุ่มผลิตภัณฑ์ปืนอะลูมิเนียม INWELT MIG มีทั้ง ปืนแกนและปืนเชื่อมแบบผลักดึง ที่ออกแบบมาเพื่อปรับปรุงการป้อนลวดเชื่อมอลูมิเนียมแบบอ่อน
กลุ่มผลิตภัณฑ์ปัจจุบันประกอบด้วย:
LB150 – แกนแกนระบายความร้อนด้วยแก๊ส MIG ระดับ 150A
LB250 – แกนแกนระบายความร้อนด้วยแก๊ส MIG ระดับ 200A
LPA300 – ปืนเชื่อมแบบกดดึง MIG ระบายความร้อนด้วยแก๊ส 300A
แม้ว่าผลิตภัณฑ์ทั้งสามมีจุดประสงค์หลักสำหรับการเชื่อมอะลูมิเนียม MIG และการใช้งานอื่นๆ ที่ต้องการการป้อนลวดที่เชื่อถือได้ แต่สถาปัตยกรรมการป้อนลวดนั้นแตกต่างออกไป
LB150 และ L250 จ่ายสายไฟใกล้กับปืนเชื่อม ในขณะที่ LPA300 ใช้ระบบป้อนแบบกดดึงที่ออกแบบมาเพื่อความยาวของสายเคเบิลที่ยาวขึ้น
INWELT อลูมิเนียม MIG
| รุ่น เปรียบเทียบ |
ปืน ประเภทปืน |
กระแส INWELT อัตรารอบ |
การทำงาน |
ขนาดสายไฟ |
ความยาวสายเคเบิล |
| ปอนด์150 |
ปืนเชื่อมแบบสปูล |
แก๊สผสม 150A CO₂ / 130A |
60% |
0.8–1.0 มม |
3 / 4 / 6 / 8 ม |
| ปอนด์250 |
ปืนเชื่อมแบบสปูล |
แก๊สผสม 200A CO₂ / 180A |
60% |
0.8–1.2 มม |
3 / 4 / 6 / 8 ม |
| LPA300 |
ปืนกดดึง |
แก๊สผสม 300A CO₂ / 270A |
60% |
1.2–1.6 มม |
6 / 8 / 10 / 12 ม |
ค่า CO₂ และก๊าซผสมด้านบนเป็นข้อมูลระดับคบเพลิง INWELT ปัจจุบัน
ไม่ควรตีความว่าเป็นคำแนะนำเกี่ยวกับแก๊สป้องกันสำหรับการเชื่อมอะลูมิเนียม MIG
สำหรับการเชื่อมอลูมิเนียม MIG ให้ใช้ก๊าซป้องกันที่ระบุโดยขั้นตอนการเชื่อมและผู้ผลิตลวดตัวเติม อาร์กอนบริสุทธิ์เป็นตัวเลือกที่พบบ่อยที่สุดสำหรับการใช้งานอะลูมิเนียม MIG หลายประเภท
LB150 150A MIG ปืนเชื่อมแบบสปูล
INWELT LB150 เป็นปืนแกนระบายความร้อนด้วยแก๊ส MIG ขนาดกะทัดรัด ออกแบบมาเพื่อการป้อนลวดเชื่อมแบบอ่อนที่มีเส้นผ่านศูนย์กลางเล็กที่เชื่อถือได้เป็นหลัก
ข้อมูลจำเพาะของ INWELT ปัจจุบันประกอบด้วย:
อัตราคบเพลิง CO₂ 150A
อัตราคบเพลิงก๊าซผสม 130A
รอบการทำงาน 60%
ขนาดเส้นลวด 0.8–1.0 มม
โครงสร้างระบายความร้อนด้วยแก๊ส
ตัวเลือกสายเคเบิล 3 ม. / 4 ม. / 6 ม. / 8 ม
กลไกการป้อนแกนลวดแบบรวม
ปลายสัมผัสแบบถอดเปลี่ยนได้และหัวฉีดแก๊ส
ปรับแต่ง OEM ได้
LB150 เหมาะอย่างยิ่งสำหรับการใช้งานที่มีทางเดินป้อนลวดที่สั้นกว่าซึ่งเป็นประโยชน์
การใช้งานทั่วไป ได้แก่:
ซ่อมรถยนต์อลูมิเนียม
การประดิษฐ์แสง
เฟรมอลูมิเนียม
การซ่อมแซมทางทะเล
การเชื่อมโรงงานทั่วไป
แอปพลิเคชันการบำรุงรักษา
LB250 200A MIG ปืนเชื่อมแบบสปูล
LB250 ให้ความจุกระแสไฟฟ้าและขนาดสายไฟเพิ่มเติมเมื่อเทียบกับ LB150
ข้อมูลจำเพาะของ INWELT ปัจจุบันประกอบด้วย:
อัตราคบเพลิง CO₂ 200A
อัตราคบเพลิงก๊าซผสม 180A
รอบการทำงาน 60%
ขนาดเส้นลวด 0.8–1.2 มม
โครงสร้างระบายความร้อนด้วยแก๊ส
ตัวเลือกสายเคเบิล 3 ม. / 4 ม. / 6 ม. / 8 ม
ระบบป้อนแกนหมุนแบบรวม
ระบบปลายสัมผัส M6 แบบถอดเปลี่ยนได้
หัวกระจายแก๊สและหัวฉีด
OEM/ODM ตัวเลือก
LB250 เหมาะสำหรับงานอะลูมิเนียมงานปานกลางที่ต้องการช่วงสายไฟที่ใหญ่กว่าหรือความจุกระแสไฟที่สูงกว่า
การใช้งานทั่วไป ได้แก่:
ผลิตรถพ่วงอลูมิเนียม
การประดิษฐ์ทางทะเล
อุปกรณ์การขนส่ง
โครงสร้างอลูมิเนียมทั่วไป
การบำรุงรักษาทางอุตสาหกรรม
การประดิษฐ์หน้าที่ปานกลาง
ปืนเชื่อม LPA300 300A Push-Pull MIG
INWELT LPA300 แตกต่างจาก LB150 และ LB250 เนื่องจากใช้ ระบบป้อนลวดแบบกดดึง แทนที่จะถือแกนลวดเชื่อมทั้งเส้นไว้บนปืนโดยตรง
ข้อมูลจำเพาะของ INWELT ปัจจุบันประกอบด้วย:
อัตราคบเพลิง CO₂ 300A
อัตราคบเพลิงแก๊สผสม 270A
รอบการทำงาน 60%
ลวดเชื่อม 1.2–1.6 มม
โครงสร้างระบายความร้อนด้วยอากาศ
ตัวเลือกสายเคเบิล 6 ม. / 8 ม. / 10 ม. / 12 ม
สถาปัตยกรรมการป้อนลวดแบบกด-ดึง
การควบคุมความเร็วลวดแบบติดปืน
การเชื่อมต่อด้านหลังแบบยูโรในการกำหนดค่าปัจจุบัน
ปรับแต่ง OEM ได้
LPA300 ได้รับการออกแบบมาเพื่องานเชื่อมอะลูมิเนียมระดับมืออาชีพ ซึ่งมีความสำคัญในการเข้าถึงสายเคเบิลยาวและการป้อนลวดอ่อนที่เชื่อถือได้
การใช้งานทั่วไป ได้แก่:
โครงสร้างอลูมิเนียม
การต่อเรือ
รถราง
รถพ่วงและรถบรรทุก
อุปกรณ์การขนส่ง
การผลิตอลูมิเนียมหนัก
การผลิตภาคอุตสาหกรรม
ปืนเชื่อมแบบสปูล กับปืนกดดึง: อะไรคือความแตกต่าง?
ปืนสปูลและปืนดันช่วยแก้ปัญหาพื้นฐานเดียวกันในวิธีที่ต่างกัน
ลวดอลูมิเนียมแบบอ่อนสามารถงอหรือรังนกได้เมื่อถูกดันผ่านสายเคเบิลปืน MIG แบบยาวทั่วไป
ปืนเชื่อมแบบสปูล
แกนหมุนวางแกนลวดเชื่อมขนาดเล็กไว้บนหรือใกล้กับปืนเชื่อมโดยตรง
ซึ่งจะสร้างเส้นทางป้อนสั้นระหว่างแหล่งจ่ายสายไฟและปลายหน้าสัมผัส
ข้อดีอาจรวมถึง:
เส้นทางป้อนลวดสั้น
ความต้านทานการป้อนลดลง
ลดความเสี่ยงของการทำรังนก
การติดตั้งลวดอลูมิเนียมอย่างง่าย
กลไกการป้อนแบบรวมขนาดกะทัดรัด
ตัวอย่าง INWELT ปัจจุบัน:
ปืนกดดึง
ปืนผลักดึงใช้แรงป้อนลวดประสานจากทั้งตัวป้อนลวดหลักและมอเตอร์ในปืนเชื่อม
สถาปัตยกรรมนี้มีประโยชน์อย่างยิ่งสำหรับสายเคเบิลปืนที่ยาวขึ้น
ข้อดีอาจรวมถึง:
เข้าถึงการทำงานได้นานขึ้น
การป้อนอาหารที่มั่นคงด้วยความยาวสายเคเบิลที่ยาวขึ้น
แหล่งจ่ายลวดกลางที่ใหญ่ขึ้น
การใช้การผลิตอย่างมืออาชีพ
ลดความต้านทานการป้อนลวดอ่อน
ตัวอย่าง INWELT ปัจจุบัน:
ฉันควรเลือกปืนอะลูมิเนียม MIG ใด
ปืนที่ถูกต้องขึ้นอยู่กับการใช้งานในการเชื่อม กระแสไฟ เส้นผ่านศูนย์กลางของสายไฟ ความยาวสายเคเบิล และส่วนต่อประสานของเครื่องเชื่อม
เลือก LB150 เมื่อไร
คุณต้องการ:
จนถึงคลาสปัจจุบัน LB150 ปัจจุบัน
ลวด 0.8–1.0 มม
โครงสร้างแกนสปูลกันขนาดกะทัดรัด
การเชื่อมอลูมิเนียมงานเบาถึงปานกลาง
เลือก LB250 เมื่อไร
คุณต้องการ:
เลือก LPA300 เมื่อใด
คุณต้องการ:
เหตุใดลวดอลูมิเนียมจึงป้อนยากกว่า
ลวดเชื่อมอลูมิเนียมมีความอ่อนกว่าลวดเหล็กกล้าคาร์บอนทั่วไป MIG
เนื่องจากความแข็งแรงของเสาที่ต่ำกว่า ลวดอ่อนจึงมีแนวโน้มที่จะเสียรูปเมื่อถูกดันผ่านสายเคเบิลยาว
ปัญหาการให้อาหารที่อาจเกิดขึ้น ได้แก่ :
การทำรังนก
การโก่งลวด
ความเร็วลวดไม่สม่ำเสมอ
การเผาไหม้แบบปลายสัมผัส
ความไม่แน่นอนของส่วนโค้ง
แกนหมุนทำให้เส้นทางการป้อนสั้นลง
ระบบผลักดึงจะเพิ่มแรงป้อนที่ควบคุมได้ที่ปืนในขณะที่ตัวป้อนหลักดันจากด้านหลัง
ทั้งสองระบบสามารถปรับปรุงความน่าเชื่อถือในการป้อนลวดได้เมื่อกำหนดค่าอย่างถูกต้อง
ขนาดสายไฟอะลูมิเนียม MIG สำหรับแกนแกนม้วนและแกนดึง INWELT
ช่วง INWELT ปัจจุบันครอบคลุมประมาณ:
0.8 มม
0.9 มม
1.0 มม
1.2 มม
1.4 มม
1.6 มม
ช่วงเฉพาะรุ่นคือ:
| ของรุ่น |
ช่วงสายไฟปัจจุบัน |
| ปอนด์150 |
0.8–1.0 มม |
| ปอนด์250 |
0.8–1.2 มม |
| LPA300 |
1.2–1.6 มม |
เลือกปลายสัมผัส ส่วนประกอบขับเคลื่อน และการตั้งค่าปืนสำหรับเส้นผ่านศูนย์กลางลวดตัวเติมจริงเสมอ
ลวดเชื่อมอลูมิเนียม 4043 กับ 5356
ตระกูลตัวเติมอะลูมิเนียม MIG ทั่วไปสองตระกูลคือ 4043 และ 5356
โลหะผสมฟิลเลอร์ที่ถูกต้องขึ้นอยู่กับ:
อย่าเลือกลวดเติมตามรุ่นแกนหมุนเพียงอย่างเดียว
ขั้นตอนการเชื่อมและคำแนะนำของผู้ผลิตโลหะเติมควรเป็นตัวกำหนดการเลือกลวดขั้นสุดท้าย
ควรใช้ แก๊สปกคลุม ใดในการเชื่อมอลูมิเนียม MIG
สำหรับงานเชื่อมอะลูมิเนียม MIG หลายประเภท อาร์กอน 100% เป็นก๊าซป้องกันที่ใช้กันมากที่สุด.
อาจใช้ส่วนผสมอาร์กอน/ฮีเลียมสำหรับการใช้งานบางประเภทที่จำเป็นต้องมีคุณสมบัติการป้อนความร้อนหรือการเจาะเพิ่มเติม
หลีกเลี่ยงการสันนิษฐานว่าอัตรากระแส CO₂ หรือก๊าซผสมที่พิมพ์ไว้สำหรับปืน MIG หมายความว่าควรใช้ CO₂ สำหรับการเชื่อมอะลูมิเนียม
อัตรากระแสไฟของคบเพลิงและคำแนะนำก๊าซป้องกันกระบวนการเชื่อมเป็นข้อกำหนดที่แตกต่างกัน
ปฏิบัติตามขั้นตอนการเชื่อมที่ได้รับอนุมัติเสมอ
เหตุใดจึงไม่ควรใช้สารผสมCO₂เป็นก๊าซอะลูมิเนียม MIG เริ่มต้น
ส่วนผสมที่มี CO₂ ที่ใช้กันทั่วไปสำหรับการเชื่อมเหล็กกล้าคาร์บอน MIG ไม่ใช่ตัวเลือกก๊าซป้องกันมาตรฐานสำหรับอะลูมิเนียม
สำหรับการเชื่อมอลูมิเนียม MIG ให้ใช้:
ใช้คำแนะนำของผู้ผลิตลวดเติมและเครื่องเชื่อมเมื่อเลือกแก๊ส
ปืนเชื่อมแบบสปูล พิกัดปัจจุบันและรอบการทำงาน
กำลังการผลิตปัจจุบันและรอบการทำงานควรได้รับการพิจารณาร่วมกันเสมอ
ช่วง INWELT ปัจจุบันมีการกำหนดค่ารอบการทำงาน 60%
รอบการทำงาน 60% ไม่ได้หมายความว่าปืนสามารถเชื่อมได้อย่างต่อเนื่องที่กระแสไฟที่กำหนดโดยไม่หยุดชะงัก
การโหลดความร้อนจริงขึ้นอยู่กับ:
กระแสเชื่อม
เวลาอาร์คออน
ก๊าซป้องกัน
อุณหภูมิแวดล้อม
สภาพสาย
สภาพปลายสัมผัส
ขั้นตอนการเชื่อม
ห้ามใช้งานปืนเชื่อมเกินขีดจำกัดกระแสและรอบการทำงานที่ได้รับการตรวจสอบแล้ว
ความยาวสายเคเบิลและการป้อนลวด
ความยาวสายเคเบิลมีความสำคัญอย่างยิ่งเมื่อเชื่อมอลูมิเนียม
ตัวเลือก INWELT ปัจจุบัน ได้แก่:
ปอนด์150
ปอนด์250
LPA300
ตัวเลือกสายเคเบิลที่ยาวกว่าของ LPA300 เป็นเหตุผลหนึ่งที่ทำให้สถาปัตยกรรมแบบผลักดึงมีประโยชน์สำหรับพื้นที่ทำงานขนาดใหญ่
ความเข้ากันได้ เครื่องเชื่อม
ไม่ควรเลือกแกนหมุนหรือปืนผลักดึงเพียงเพราะเครื่องเชื่อมมีพิกัดกระแสไฟใกล้เคียงกัน
ความเข้ากันได้ขึ้นอยู่กับหลายปัจจัย
ยืนยัน:
เครื่องเชื่อมบางรุ่นรองรับการเชื่อมต่อแกนแกนหมุนโดยตรง
อื่นๆ ต้องการ:
อย่าอธิบายว่าแกนม้วนสายเป็นระบบ Plug-and-Play ทั่วไป เว้นแต่จะมีการตรวจสอบส่วนต่อประสานกับเครื่องจักรทุกประการแล้ว
ปืนเชื่อมแบบสปูล ตัวเชื่อมต่อและอินเทอร์เฟซการควบคุม
การเชื่อมต่อด้านหลังมีมากกว่ากระแสเชื่อม
ขึ้นอยู่กับการกำหนดค่า นอกจากนี้ยังสามารถจัดเตรียม:
การควบคุมทริกเกอร์
กำลังมอเตอร์ปืน
การควบคุมความเร็วสาย
การต่อแก๊ส
สัญญาณควบคุมเพิ่มเติม
สำหรับการเปลี่ยนทดแทนและคำสั่งซื้อ OEM ให้ระบุ:
ซึ่งช่วยให้ INWELT สามารถประเมินอินเทอร์เฟซที่ถูกต้องได้
ความเข้ากันได้ของระบบปืนกดดึง
โดยปกติแล้วปืนแบบกดดึงจะเป็นส่วนหนึ่งของระบบป้อนลวดแบบสมบูรณ์
มอเตอร์ปืนต้องทำงานประสานกับเครื่องป้อนลวดหลัก
ก่อนติดตั้ง LPA300 ให้ยืนยัน:
เครื่องป้อนลวดหลัก
วิธีการควบคุมแบบกดดึง
แรงดันไฟฟ้าของมอเตอร์
การควบคุมความเร็วสาย
ขั้วต่อด้านหลัง
สัญญาณทริกเกอร์
ความยาวสายเคเบิล
เส้นผ่านศูนย์กลางลวด
ขั้วต่อเชิงกลแบบยูโรเพียงอย่างเดียวไม่รับประกันความเข้ากันได้ของระบบแบบกดดึงเต็มรูปแบบ
ปืนเชื่อมแบบสปูล ความจุของหลอดลวด
ความจุของสปูลเป็นพารามิเตอร์ในการเลือกที่สำคัญสำหรับสปูลกันอย่างแท้จริง
INWELT ควรเผยแพร่ข้อกำหนดจำเพาะของสปูลที่ตรวจสอบแล้วสำหรับ LB150 และ LB250 รวมถึง:
ข้อมูลนี้ช่วยให้ผู้ซื้อเปรียบเทียบ LB150 และ LB250 กับระบบแกนหมุนแบบมืออาชีพอื่นๆ
อย่าคัดลอกขนาดแกนม้วนของผู้ผลิตรายอื่น
เผยแพร่ข้อมูลที่วัดได้ INWELT
ข้อมูลจำเพาะความเร็วการป้อนลวดและมอเตอร์ปืน
ความเร็วในการป้อนลวดเป็นข้อกำหนดเฉพาะของบริษัทบุคคลที่หนึ่งที่สำคัญอีกประการหนึ่งสำหรับปืนอะลูมิเนียม MIG
สำหรับ LB150, LB250 และ LPA300, INWELT ควรเผยแพร่ข้อมูลที่ได้รับการยืนยันสำหรับ:
ข้อมูลจำเพาะเหล่านี้มีคุณค่าอย่างยิ่งสำหรับ:
ผู้ผลิตเครื่องเชื่อม
OEM โครงการ
ผู้รวมระบบ
บริษัทซ่อม
ผู้จัดจำหน่ายมืออาชีพ
ส่วนประกอบการป้อนม้วนและป้อนลวด
ควรเลือกระบบขับเคลื่อนสำหรับประเภทสายไฟและสถาปัตยกรรมปืนจริง
อย่าใช้คำแนะนำแบบสากลสำหรับแกนหมุนหรือปืนแบบผลักดึงทุกอัน
ส่วนประกอบการป้อนอาจรวมถึง: ทั้งนี้ขึ้นอยู่กับการออกแบบ
ขับม้วน
ลูกกลิ้งคนขี้เกียจ
คู่มือทางเข้า
คู่มือลวด
กลไกแรงดึง
มอเตอร์ปืน
แกนสปูล
ตรวจสอบส่วนประกอบเหล่านี้หากการป้อนลวดไม่เสถียร
เคล็ดลับหน้าสัมผัสสำหรับอะลูมิเนียม MIG ปืนเชื่อมแบบสปูล s
ปลายสัมผัสจะนำทางลวดเชื่อมและถ่ายเทกระแสเชื่อม
เลือกเคล็ดลับการติดต่อตาม:
เส้นผ่านศูนย์กลางลวด
ลวดโลหะผสม
เธรดเคล็ดลับการติดต่อ
รุ่นคบเพลิง
กระแสเชื่อม
ตัวอย่าง INWELT ปัจจุบัน ได้แก่ ระบบปลายสัมผัส M6 บน LB150 และ LB250
เคล็ดลับการติดต่อที่สวมใส่สามารถมีส่วนทำให้:
ความไม่แน่นอนของส่วนโค้ง
เบิร์นแบ็ค
หน้าสัมผัสทางไฟฟ้าไม่ดี
การป้อนลวดไม่สม่ำเสมอ
เปลี่ยนปลายหน้าสัมผัสตามการสึกหรอจริง
หัวฉีดแก๊ส และดิฟฟิวเซอร์
หัวฉีดแก๊สจะควบคุมแก๊สป้องกันรอบๆ ส่วนโค้งและสระเชื่อมหลอมเหลว
ดิฟฟิวเซอร์จะกระจายก๊าซป้องกันผ่านทางส่วนหน้าของคบเพลิง
ตรวจสอบสำหรับ:
เกิดการสะสมกระเด็น
หลุมก๊าซที่ถูกบล็อก
ความเสียหายทางกล
ความเสียหายจากความร้อน
ด้ายหลวม
การครอบคลุมก๊าซป้องกันที่ถูกต้องมีความสำคัญอย่างยิ่งเมื่อ MIG เชื่อมอะลูมิเนียม เนื่องจากการเชื่อมอะลูมิเนียมไวต่อการปนเปื้อนและความพรุน
ปืนเชื่อมแบบสปูล ไลเนอร์และไกด์สายไฟ
เนื่องจากแกนหมุนวางสายไฟไว้ใกล้กับคบเพลิง ทางเดินของสายไฟจึงสั้นกว่าปืน MIG ทั่วไป
อย่างไรก็ตาม ยังคงจำเป็นต้องเลือกและบำรุงรักษาไลเนอร์แบบสั้นและตัวกั้นสายไฟอย่างถูกต้อง
ตรวจสอบ:
อย่าใช้คำแนะนำปลอกลวดเหล็กโดยอัตโนมัติกับโครงลวดอะลูมิเนียมทุกแบบ

วัสดุใดบ้างที่สามารถเชื่อมด้วย ปืนเชื่อมแบบสปูล ?
ปืนสปูลมักเกี่ยวข้องกับการเชื่อมอลูมิเนียม MIG เนื่องจากช่วยป้อนลวดอลูมิเนียมอ่อน
แกนหมุนสามารถป้อนลวดเชื่อมอื่นๆ ได้ ทั้งนี้ขึ้นอยู่กับปืน แหล่งพลังงาน สายไฟ และวัสดุสิ้นเปลือง
อย่างไรก็ตาม สำหรับการเชื่อมเหล็กกล้าคาร์บอนแบบทั่วไป ปืน MIG มาตรฐานมักจะเป็นวิธีที่ง่ายกว่าและประหยัดกว่า
ตำแหน่งหลักของหมวดหมู่ INWELT ปืนเชื่อมแบบสปูล จึงควรคงอยู่:
การเชื่อมอะลูมิเนียม MIG และการป้อนลวดอ่อน
การใช้งานอะลูมิเนียมทั่วไป ปืนเชื่อมแบบสปูล
ปืนเชื่อมแบบแกนหมุนและแบบผลักดึง INWELT สามารถรองรับการใช้งานต่างๆ เช่น:
การเลือกปืนขั้นสุดท้ายควรขึ้นอยู่กับกระแสไฟ เส้นผ่านศูนย์กลางของสายไฟ ความยาวสายเคเบิล และความเข้ากันได้ของเครื่องจักร
ปืนเชื่อมแบบสปูล การบำรุงรักษา
ตรวจสอบเคล็ดลับการติดต่อ
เปลี่ยนปลายที่สึกหรอหรือเสียหายซึ่งทำให้หน้าสัมผัสทางไฟฟ้าหรือการป้อนสายไฟไม่ดี
ตรวจสอบระบบขับเคลื่อน
ตรวจสอบ:
ขับม้วน
ลูกกลิ้งคนขี้เกียจ
กลไกแรงดึง
การทำงานของมอเตอร์
ทำความสะอาดตัวนำลวด
ขจัดอนุภาคโลหะและการปนเปื้อน
ตรวจสอบหัวฉีดแก๊ส
ขจัดคราบและเปลี่ยนส่วนประกอบที่เสียหาย
ตรวจสอบการเชื่อมต่อไฟฟ้า
การเชื่อมต่อสายไฟที่หลวมอาจทำให้เกิดความร้อนและประสิทธิภาพของส่วนโค้งที่ไม่เสถียร
ตรวจสอบสายเคเบิล
ตรวจสอบ:
การเสียดสี
ตัด
ความเสียหายจากความร้อน
โค้งแน่น
สายไฟควบคุมเสียหาย
ปัญหาการป้อนลวดทั่วไป ปืนเชื่อมแบบสปูล
การทำรังนกหรือการโก่งลวด
ตรวจสอบ:
ความตึงลวด
การตั้งค่าม้วนไดรฟ์
การจัดแนวเส้นลวด
ขนาดปลายสัมผัส
ความต้านทานของแกนลวด
ความเร็วลวดไม่สม่ำเสมอ
ตรวจสอบ:
มอเตอร์ปืน
ควบคุมแรงดันไฟฟ้า
ขับม้วน
ความตึงของสปูล
หมุดเชื่อมต่อ
เบิร์นแบ็ค
ตรวจสอบ:
สภาพปลายสัมผัส
ความเร็วของสายไฟ
แรงดันไฟฟ้า
ติดออก
ความมั่นคงในการให้อาหาร
ความพรุนในการเชื่อมอลูมิเนียม
ตรวจสอบ:
ก๊าซป้องกัน
การไหลของก๊าซ
แก๊สรั่ว
ความสะอาดของฐานโลหะ
ความสะอาดของลวดฟิลเลอร์
ปืนร้อนเกินไป
ตรวจสอบ:
เรตติ้งปัจจุบัน
รอบหน้าที่
การเชื่อมต่อไฟฟ้า
สภาพสาย
การสึกหรอของปลายสัมผัส
ปืนเชื่อมแบบสปูล กับปืนมาตรฐาน MIG สำหรับอะลูมิเนียม
ปืนมาตรฐาน MIG จะดันสายไฟผ่านสายเคเบิลปืนทั้งเส้นจากตัวป้อนลวด
สามารถทำงานได้ดีกับลวดเหล็กเนื่องจากเหล็กมีความแข็งแรงของเสาค่อนข้างสูง
ลวดอลูมิเนียมแบบอ่อนนั้นดันยากกว่าในระยะทางไกล
แกนแกนหมุนช่วยลดปัญหานี้โดยการวางตำแหน่งแกนแกนใกล้กับปลายหน้าสัมผัส
สำหรับการใช้งานอะลูมิเนียมระยะไกลระดับมืออาชีพ ปืนกดดึงเป็นอีกทางเลือกหนึ่งโดยการเพิ่มแรงป้อนที่ควบคุมที่ปืน
ปืนเชื่อมแบบสปูล เทียบกับปืนกดดึงสำหรับอะลูมิเนียม
เลือก แกนหมุน เมื่อ:
แนะนำให้ใช้สายไฟที่มีขนาดกะทัดรัดในตัว
แอปพลิเคชันนี้ใช้แกนลวดที่ค่อนข้างเล็ก
จำเป็นต้องมีการติดตั้งอะลูมิเนียมอย่างง่าย
ปริมาณการผลิตอยู่ในระดับปานกลาง
เลือก ปืนแบบผลักดึง เมื่อ:
ต้องใช้ความยาวสายเคเบิลที่ยาวขึ้น
แนะนำให้ใช้แพ็คเกจลวดที่ใหญ่กว่า
การเชื่อมเพื่อการผลิตมีความต้องการมากขึ้น
การให้อาหารอย่างมั่นคงในระยะทางไกลถือเป็นสิ่งสำคัญ
ตัวเลือกสุดท้ายควรพิจารณาเครื่องเชื่อมและระบบป้อนลวดด้วย
OEM อลูมิเนียม MIG ปืนเชื่อมแบบสปูล ผลิตโดย INWELT
INWELT จัดหาแกนหมุนและปืนเชื่อมแบบผลักดึงให้กับลูกค้า B2B มืออาชีพ ซึ่งรวมถึง:
การกำหนดค่า OEM และ ODM สามารถพัฒนาได้ตามระบบการเชื่อมเป้าหมาย
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งอาจรวมถึง:
การสร้างแบรนด์ของลูกค้า
การออกแบบด้ามจับ
สีของด้ามจับ
ฉลากสินค้า
ความยาวสายเคเบิล
ขั้วต่อปืน
ขั้วต่อการควบคุม
การควบคุมความเร็วสาย
การกำหนดค่าทริกเกอร์
ขนาดปลายสัมผัส
ส่วนประกอบป้อนลวด
บรรจุภัณฑ์ฉลากส่วนตัว
คู่มือการใช้งาน
ข้อกำหนดบาร์โค้ดและกล่อง
สำหรับโครงการ OEM ให้ระบุเครื่องเชื่อม ช่วงกระแสไฟฟ้า เส้นผ่านศูนย์กลางของสายไฟ ขั้วต่อ ข้อกำหนดของมอเตอร์/การควบคุม และปริมาณการสั่งซื้อโดยประมาณ
ทำไมต้องใช้ปืนอลูมิเนียม MIG จาก INWELT ?
กลุ่มผลิตภัณฑ์ INWELT ในปัจจุบันผสมผสานเทคโนโลยีการป้อนลวดอะลูมิเนียมสองรายการเข้าด้วยกัน
หมวดหมู่ประกอบด้วย:
แกนหมุน LB150
แกนหมุน LB250
ปืนกดดึง LPA300 MIG
คลาสปัจจุบัน 150A ถึง 300A
ครอบคลุมขนาดสายไฟทั้งหมด 0.8–1.6 มม
ตัวเลือกสายเคเบิลยาว 3–12 ม. ตลอดช่วง
เคล็ดลับการติดต่อแบบถอดเปลี่ยนได้
หัวฉีดแก๊ส
เครื่องกระจายกลิ่น
หัวคบเพลิง
ส่วนประกอบป้อนลวด
ชุดสายเคเบิล
การปรับแต่ง OEM/ODM
สำหรับแบรนด์เครื่องเชื่อมและผู้จัดจำหน่าย การจัดหาแกนหมุน ปืนกดดึง และส่วนประกอบทดแทนผ่านผู้ผลิตรายเดียว ช่วยลดความซับซ้อนในการพัฒนาผลิตภัณฑ์และการจัดหาหลังการขาย
คำถามที่พบบ่อยเกี่ยวกับอะลูมิเนียม MIG ปืนเชื่อมแบบสปูล s
แกนหมุน MIG คืออะไร
แกนหมุนคือปืนเชื่อม MIG ที่มีแกนลวดเชื่อมอยู่บนหรือใกล้กับปืน
วิธีนี้จะทำให้เส้นทางป้อนลวดสั้นลง และมีประโยชน์อย่างยิ่งสำหรับลวดเชื่อมอะลูมิเนียมชนิดอ่อน
ทำไมต้องใช้แกนหมุนสำหรับอลูมิเนียม?
ลวดอลูมิเนียมค่อนข้างอ่อนและสามารถงอได้เมื่อดันผ่านสายเคเบิลปืน MIG แบบยาวทั่วไป
แกนม้วนจะทำให้เส้นทางป้อนสั้นลง และลดปัญหาการป้อนลวดได้
ปืนสปูลกับปืนกดต่างกันอย่างไร?
แกนปืนจะถือแกนลวดเส้นเล็กไว้ที่ปืน
ปืนกดดึงใช้มอเตอร์ป้อนอาหารแบบติดตั้งปืนทำงานร่วมกับเครื่องป้อนลวดหลัก ช่วยให้ป้อนได้อย่างน่าเชื่อถือในระยะทางที่ไกลกว่า
INWELT รุ่นใดที่เป็นแกนสปูลกัน
รุ่นปืนสปูลในปัจจุบันคือ:
INWELT รุ่นใดเป็นปืนกดดึง?
รุ่น push-pull ปัจจุบันในหมวดหมู่นี้คือ:
LB150 รองรับสายไฟขนาดใด?
รายการข้อกำหนดปัจจุบันของ INWELT LB150:
0.8–1.0 มม
LB250 รองรับสายไฟขนาดใด?
รายการข้อกำหนด LB250 ปัจจุบัน:
0.8–1.2 มม
LPA300 รองรับสายไฟขนาดใด?
รายการข้อกำหนด LPA300 ปัจจุบัน:
1.2–1.6 มม
ฉันควรใช้แก๊สป้องกันชนิดใดในการเชื่อมอะลูมิเนียม MIG
สำหรับการใช้งานอะลูมิเนียม MIG หลายประเภท อาร์กอน 100% เป็นก๊าซป้องกันที่พบบ่อยที่สุด.
ส่วนผสมอาร์กอน/ฮีเลียมยังสามารถใช้กับการใช้งานที่เลือกได้
อย่าใช้ส่วนผสมการเชื่อมเหล็กอาร์กอน/CO₂ มาตรฐานเป็นก๊าซอะลูมิเนียม MIG เริ่มต้น
ปืนสปูลกันเชื่อมเหล็กได้ไหม?
แกนหมุนสามารถป้อนลวดเชื่อมอื่นๆ ที่เข้ากันได้ ทั้งนี้ขึ้นอยู่กับระบบ
อย่างไรก็ตาม ข้อได้เปรียบหลักของมันคือการป้อนสายไฟอ่อน เช่น อะลูมิเนียม
สำหรับการเชื่อมเหล็กธรรมดา MIG ปืน MIG ทั่วไปมักจะง่ายกว่า
แกนหมุนใช้ได้กับเครื่องเชื่อม MIG ทุกเครื่องหรือไม่
เลขที่
เครื่องเชื่อมต้องรองรับการเชื่อมต่อกำลังของปืน วงจรทริกเกอร์/ควบคุม และข้อกำหนดของมอเตอร์ป้อน
เครื่องบางเครื่องต้องใช้อะแดปเตอร์หรืออินเทอร์เฟซควบคุมเฉพาะ
ขั้วต่อยูโรรับประกันความเข้ากันได้แบบกดดึงหรือไม่
เลขที่
การเชื่อมต่อแบบยูโรเชิงกลไม่ได้หมายความว่าแรงดันไฟฟ้าของมอเตอร์ การควบคุมความเร็ว และสัญญาณทริกเกอร์จะเข้ากันได้โดยอัตโนมัติ
มีความยาวสายเคเบิลเท่าใด?
การกำหนดค่า INWELT ปัจจุบันประกอบด้วย:
INWELT มีแกนสปูลกัน OEM หรือไม่
ใช่.
OEM/ODM , การติดฉลากส่วนตัว, การปรับแต่งสายเคเบิล, การกำหนดค่าตัวเชื่อมต่อ, การปรับแต่งอินเทอร์เฟซการควบคุม และตัวเลือกบรรจุภัณฑ์ มีให้บริการสำหรับลูกค้า B2B ที่มีคุณสมบัติเหมาะสม
ขอใบเสนอราคาสำหรับหลอดและปืนกดดึงอลูมิเนียม INWELT MIG
เพื่อให้การเลือกผลิตภัณฑ์เร็วขึ้นและการยืนยันความเข้ากันได้ โปรดระบุ:
ผู้ผลิตและรุ่นเครื่องเชื่อม
กระแสเชื่อมที่ต้องการ
โลหะผสมอลูมิเนียมฟิลเลอร์-ลวด
เส้นผ่านศูนย์กลางลวด
ปืนรุ่นที่มีอยู่
ภาพถ่ายตัวเชื่อมต่อปืน
ภาพถ่ายขั้วต่อการควบคุม
ความยาวสายเคเบิลที่ต้องการ
ขนาดแกนม้วนหรือชุดสายไฟที่ต้องการ
ความเร็วในการป้อนลวดที่ต้องการ
การสร้างแบรนด์ OEM หรือ INWELT
ปริมาณการซื้อโดยประมาณ
INWELT สามารถแนะนำการกำหนดค่าปืนอะลูมิเนียม LB150, LB250 หรือ LPA300 MIG ที่เหมาะสมได้
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių