หัวตัดพลาสมา อุปกรณ์เสริมและวัสดุสิ้นเปลือง
INWELT จำหน่ายอุปกรณ์เสริมไฟฉายตัดพลาสม่า วัสดุสิ้นเปลือง และชิ้นส่วนอะไหล่สำหรับการใช้งานตัดพลาสมาแบบใช้มือ แบบใช้เครื่องจักร และ CNC
กลุ่มผลิตภัณฑ์ได้รับการจัดเรียงตามส่วนประกอบหลักที่ใช้ในชุดไฟฉายพลาสม่า ได้แก่ อิเล็กโทรด หัวฉีดตัด แผ่นป้องกัน ฝาครอบยึด วงแหวนหมุน ตัวกระจายก๊าซ หัวคบเพลิง ด้ามจับ ชุดสายเคเบิล ตัวเชื่อมต่อ อะแดปเตอร์ และตัวนำการตัด
ควรเลือกอุปกรณ์เสริมของไฟฉายพลาสม่าตามการกำหนดค่าไฟฉายที่สมบูรณ์ แทนที่จะเลือกตามพิกัดกระแสไฟเพียงอย่างเดียว รุ่นคบเพลิง ประเภทวัสดุสิ้นเปลือง กระแสไฟในการทำงาน วิธีสตาร์ท การเชื่อมต่อ ระบบแก๊ส และการใช้งาน ล้วนส่งผลต่อความเข้ากันได้
INWELT สนับสนุนลูกค้า B2B รวมถึงผู้ผลิตอุปกรณ์พลาสมา ผู้รวมเครื่องตัด CNC ผู้จัดจำหน่าย ผู้นำเข้า ผู้ค้าส่ง และซัพพลายเออร์ทางอุตสาหกรรม
วัสดุสิ้นเปลืองคบเพลิงพลาสม่าแยกตามส่วนประกอบ
วัสดุสิ้นเปลืองคบเพลิงพลาสม่าทำงานร่วมกันเป็นระบบส่วนหน้าที่สมบูรณ์ ส่วนประกอบแต่ละชิ้นมีฟังก์ชันเฉพาะภายในพลาสมาอาร์ก การไหลของก๊าซ และระบบป้องกันคบเพลิง
| ของส่วนประกอบ |
ฟังก์ชันหลัก |
ปัจจัยการเลือกคีย์ |
| อิเล็กโทรด |
ถ่ายโอนพลังงานไฟฟ้าเข้าสู่พลาสมาอาร์ก |
รุ่นคบเพลิง กระแส ชนิดอิเล็กโทรด |
| หัวฉีด / ทิป |
หดตัวและควบคุมพลาสมาอาร์ค |
ปัจจุบัน ขนาดเจาะ ตระกูลคบเพลิง |
| โล่/ตัวเบี่ยง |
ปกป้องชุดประกอบด้านหน้า |
คบเพลิงรุ่น กระบวนการตัด |
| หมวกยึด |
ยึดปึกวัสดุสิ้นเปลือง |
ตระกูลคบเพลิง, โครงร่างโล่ |
| แหวนหมุน |
ควบคุมการกระจายก๊าซพลาสม่า |
คบเพลิงรุ่นระบบแก๊ส |
| เครื่องกระจายแก๊ส |
กระจายก๊าซผ่านส่วนหน้าของคบเพลิง |
การกำหนดค่าคบเพลิง |
| โอริง |
ให้การปิดผนึกตามการเชื่อมต่อที่เกี่ยวข้อง |
ขนาด วัสดุ รุ่นคบเพลิง |
| คู่มือการยืนหยัด |
ช่วยรักษาระยะห่างระหว่างคบเพลิงถึงงาน |
การใช้คบเพลิงและการตัด |
| ชุดสิ้นเปลือง |
ชิ้นส่วนทดแทนที่เข้ากันได้กับกลุ่ม |
รูปแบบและกระบวนการของคบเพลิง |
โครงสร้างวัสดุสิ้นเปลืองที่แน่นอนแตกต่างกันไปตามตระกูลไฟฉายพลาสม่า บางระบบใช้อิเล็กโทรด หัวฉีด ชีลด์ และวงแหวนหมุนแยกกัน ในขณะที่การออกแบบอื่นๆ อาจใช้การกำหนดค่าวัสดุสิ้นเปลืองแบบรวม
ตรวจสอบรุ่นไฟฉายและหมายเลขชิ้นส่วนทุกครั้งก่อนสั่งซื้อชิ้นส่วนทดแทน
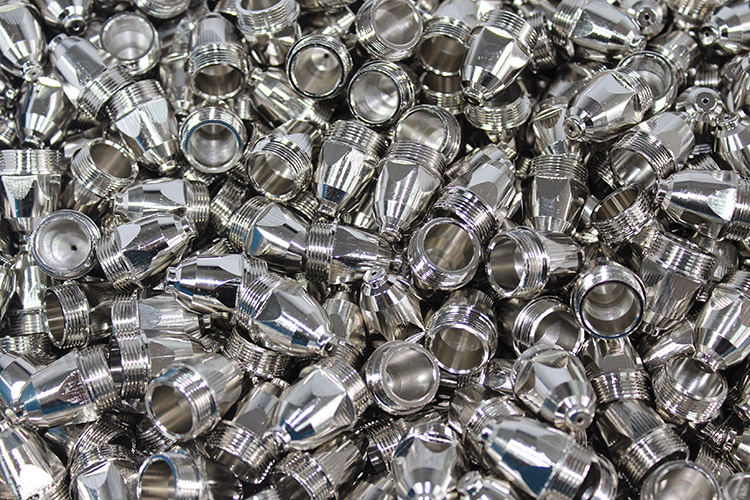
อิเล็กโทรดตัดพลาสม่า
อิเล็กโทรดพลาสมาจะถ่ายเทพลังงานไฟฟ้าเข้าสู่พลาสมาอาร์ก และทำงานภายใต้ภาระความร้อนและไฟฟ้าสูง
อิเล็กโทรดเป็นส่วนประกอบที่สิ้นเปลืองและค่อยๆ สึกหรอระหว่างการตัดพลาสมา
การคัดเลือกควรคำนึงถึง:
อิเล็กโทรดที่สึกหรออาจทำให้การสตาร์ทอาร์กไม่เสถียร ลดความสม่ำเสมอในการตัด และการสึกหรอของส่วนประกอบสิ้นเปลืองอื่นๆ เร็วขึ้น
ตรวจสอบอิเล็กโทรดเพื่อดูรูพรุน การกัดเซาะ ความร้อนสูงเกินไป หรือการสึกหรอที่ผิดปกติก่อนดำเนินการต่อไป
หัวฉีดและเคล็ดลับการตัดพลาสม่า
หัวฉีดพลาสม่าหรือที่เรียกว่าปลายตัดในบางระบบผลิตภัณฑ์ จะบีบและบังคับส่วนโค้งของพลาสม่าไปทางชิ้นงาน
รูปทรงของหัวฉีดและขนาดปากมีความสัมพันธ์อย่างใกล้ชิดกับกระแสไฟในการทำงานและการกำหนดค่าคบเพลิง
หัวตัดพลาสม่า INWELT สามารถจัดวางได้ตาม:
ไม่ควรเลือกหัวฉีดเพียงเพราะขนาดทางกายภาพดูเข้ากันได้
การเลือกหัวฉีดไม่ถูกต้องอาจส่งผลต่อ:
ตรวจสอบหัวฉีดเป็นประจำเพื่อดูช่องเปิดที่ขยายใหญ่ขึ้น บิดเบี้ยว หรือเสียหาย
พลาสมาชิลด์ ตัวเบี่ยง และแคปยึด
แผงป้องกันพลาสมา ตัวเบี่ยง และฝาปิดยึดจะปกป้องและจัดตำแหน่งส่วนประกอบส่วนหน้าของไฟฉาย
ระบบพลาสมาอาจใช้: ขึ้นอยู่กับการออกแบบคบเพลิง
ส่วนประกอบเหล่านี้ควรจับคู่กับไฟฉายและการกำหนดค่าวัสดุสิ้นเปลืองที่ถูกต้อง
สำหรับการตัดแบบสัมผัสหรือแบบลาก ส่วนประกอบชีลด์หรือแบบลากยังสามารถช่วยรักษาความสัมพันธ์ที่ต้องการระหว่างคบเพลิงกับชิ้นงานได้
สำหรับการใช้งานเซาะร่องและการเข้าถึงแบบขยาย การกำหนดค่าส่วนหน้าอาจแตกต่างจากการตัดแบบมาตรฐาน
อย่าเปลี่ยนโล่หรือฝาครอบยึดตามลักษณะภายนอกเพียงอย่างเดียว
วงแหวนหมุนวนของพลาสม่าและ ตัวกระจายแก๊ส
วงแหวนหมุนวนหรือตัวกระจายก๊าซจะควบคุมการไหลของก๊าซพลาสมารอบๆ อิเล็กโทรดและไปยังหัวฉีด
ในการออกแบบคบเพลิงพลาสมาที่เกี่ยวข้อง การกระจายก๊าซแบบควบคุมจะช่วยสร้างพลาสมาอาร์กที่ต้องการ และรองรับการระบายความร้อนของส่วนประกอบส่วนหน้า
เมื่อเลือกวงแหวนหมุนหรือตัวกระจาย ให้ยืนยัน:
รุ่นคบเพลิง
ครอบครัวบริโภค
ประเภทแก๊ส
การกำหนดค่าการไหลของแก๊ส
ช่วงปัจจุบัน
ขนาดส่วนประกอบ
วงแหวนหมุนที่มีขนาดภายนอกใกล้เคียงกันอาจยังมีทางเดินภายในที่แตกต่างกัน ดังนั้นจึงไม่ควรถือเป็นการเปลี่ยนแบบสากล
อะไหล่เปลี่ยนไฟฉายพลาสม่า
การบำรุงรักษาไฟฉายพลาสม่าอาจต้องมีชิ้นส่วนทดแทนนอกเหนือจากวัสดุสิ้นเปลืองมาตรฐาน
หมวดหมู่อุปกรณ์เสริมไฟฉายพลาสม่าของ INWELT อาจรวมถึงส่วนประกอบทดแทนเฉพาะรุ่น เช่น:
หัวคบเพลิง
ที่จับ
ชุดประกอบทริกเกอร์
สลับส่วนประกอบ
โอริง
ฉนวน
ส่วนประกอบการวางตำแหน่ง
รองรับสายเคเบิล
ส่วนประกอบการเชื่อมต่อ
อะไหล่ซ่อมไฟฉายอื่นๆ
ส่วนประกอบเหล่านี้มีประโยชน์สำหรับการซ่อมแซมหรือสร้างชุดไฟฉายพลาสม่าใหม่โดยไม่ต้องเปลี่ยนไฟฉายทั้งชุด
เพื่อการเปลี่ยนทดแทนที่ถูกต้อง ลูกค้าควรจัดเตรียมรุ่นไฟฉาย หมายเลขชิ้นส่วนที่มีอยู่ ภาพวาดทางเทคนิค หรือรูปถ่ายผลิตภัณฑ์ที่ชัดเจน
พลาสมา หัวทอร์ช วินาที แฮนเดิลและส่วนประกอบทริกเกอร์
หัวคบเพลิงจะสร้างการเชื่อมต่อส่วนหน้าระหว่างตัวคบเพลิงและชุดประกอบสิ้นเปลือง
อาจจำเป็นต้องเปลี่ยนหัวไฟฉายเมื่อหัวไฟฉายเดิมได้รับความเสียหายทางกลไก มีความร้อนสูงเกินไป หรือไม่สามารถเชื่อมต่อกับระบบวัสดุสิ้นเปลืองได้อย่างน่าเชื่อถืออีกต่อไป
ส่วนประกอบอื่นๆ ของตัวไฟฉายที่เปลี่ยนได้อาจรวมถึง:
ส่วนประกอบทดแทนที่ถูกต้องขึ้นอยู่กับการออกแบบไฟฉายเฉพาะ
ส่วนประกอบคบเพลิงแบบแมนนวลไม่ควรทดแทนโดยอัตโนมัติสำหรับ CNC หรือส่วนประกอบของคบเพลิงเครื่องจักร
สายเคเบิล ตัวเชื่อมต่อ และอะแดปเตอร์ของคบเพลิงพลาสม่า
ชุดสายเคเบิลเชื่อมต่อไฟฉายพลาสม่ากับแหล่งพลังงานพลาสม่าและอาจส่งพลังงาน แก๊ส สัญญาณทริกเกอร์ วงจรไพล็อตอาร์ก หรือการเชื่อมต่อควบคุมอื่น ๆ ขึ้นอยู่กับการออกแบบไฟฉาย
การเลือกสายเคเบิลควรคำนึงถึง:
การกำหนดค่าการเชื่อมต่อทั่วไปอาจรวมถึง:
ขั้วต่อควรจับคู่กับแหล่งพลังงานพลาสม่าและสายไฟของไฟฉาย
คบเพลิงพลาสม่าสองอันที่มีกระแสไฟพิกัดเท่ากันอาจใช้ส่วนต่อประสานทางไฟฟ้าและทางกลที่แตกต่างกัน
ไกด์ตัดพลาสม่าและอุปกรณ์เสริมแบบสแตนด์ออฟ
ตัวนำการตัดพลาสม่าช่วยควบคุมตำแหน่งไฟฉายและระยะการตัดในการใช้งานที่เลือก
อุปกรณ์เสริมอาจรวมถึง: ขึ้นอยู่กับการกำหนดค่าคบเพลิง
คู่มือการยืนออก
ลากโล่
คู่มือการตัดวงกลม
ล้อนำการตัด
ส่วนประกอบการวางตำแหน่ง
สเปเซอร์คบเพลิง
แนวทางที่ถูกต้องขึ้นอยู่กับรูปทรงของคบเพลิงและการใช้งานในการตัด
ระบบการตัดแบบแมนนวลและ CNC อาจต้องใช้วิธีการควบคุมระยะห่างระหว่างคบเพลิงถึงงานที่แตกต่างกัน
ชุดวัสดุสิ้นเปลืองพลาสม่าและชุดทดแทน
ชุดอุปกรณ์สิ้นเปลืองจะจัดกลุ่มส่วนประกอบทดแทนที่เข้ากันได้หลายรายการไว้ในแพ็คเกจที่สะดวก
ชุดวัสดุสิ้นเปลืองพลาสม่าอาจประกอบด้วยการรวมกันของ:
สำหรับผู้จัดจำหน่ายและซัพพลายเออร์หลังการขาย ชุดอุปกรณ์เฉพาะรุ่นช่วยลดความยุ่งยากในการจัดการสินค้าคงคลังและการสั่งซื้อเปลี่ยนทดแทน
สำหรับลูกค้า OEM เนื้อหาในชุดอุปกรณ์สามารถประเมินได้ตามรุ่นไฟฉายที่ต้องการ ช่วงกระแสไฟ การกำหนดค่าวัสดุสิ้นเปลือง และข้อกำหนดบรรจุภัณฑ์
อุปกรณ์เสริมพลาสม่าตามซีรี่ส์และรุ่นของคบเพลิง
อุปกรณ์เสริมของไฟฉายพลาสม่าควรจัดตามกลุ่มไฟฉายเพื่อให้ระบุชิ้นส่วนทดแทนได้ง่ายขึ้น
พอร์ตโฟลิโอไฟฉายพลาสม่าของ INWELT ประกอบด้วยตระกูลไฟฉายแบบแมนนวลและ CNC /ยานยนต์ รวมถึงการกำหนดค่า LT , PT , PANA และ PMX
แต่ละตระกูลคบเพลิงสามารถมีของตัวเองได้:
อิเล็กโทรด
หัวตัด
โล่
ส่วนประกอบยึด
แหวนหมุน
หัวคบเพลิง
ประกอบสายเคเบิล
ตัวเชื่อมต่อ
อะแดปเตอร์
ชุดทดแทน
ตัวอย่างเช่น PT Series ประกอบด้วยทั้งโมเดล PT แบบแมนนวลและโมเดล M แบบ CNC แบบมุ่งเน้น PT ในขณะที่ LT Series ประกอบด้วยแบบแมนนวล LT และการกำหนดค่า M แบบเน้นเครื่องจักร LT
ไฟฉายและอุปกรณ์เสริมทั้งหมดควรระบุตามรุ่นเฉพาะเสมอ แทนที่จะระบุตามชื่อซีรีส์เพียงอย่างเดียว
อุปกรณ์เสริมพลาสม่าสำหรับการตัดแบบแมนนวลและ CNC
การตัดพลาสมาแบบแมนนวลและแบบใช้เครื่องจักรอาจต้องใช้ส่วนประกอบของคบเพลิงที่แตกต่างกัน
อุปกรณ์เสริมไฟฉายพลาสม่าแบบแมนนวล
การตัดด้วยมืออาจต้องการ:
CNC และอุปกรณ์เสริมคบเพลิงพลาสม่าแบบยานยนต์
การกำหนดค่าคบเพลิงเครื่องจักรอาจต้องการ:
คบเพลิงแบบแมนนวลและคบเพลิงเครื่องจักรไม่ควรถือว่าใช้แทนกันได้เพียงเพราะมีพิกัดกระแสไฟเท่ากัน
วิธีเลือกอุปกรณ์เสริมคบเพลิงพลาสม่าที่ถูกต้อง
การเลือกที่ถูกต้องเริ่มต้นด้วยการระบุการกำหนดค่าคบเพลิงที่สมบูรณ์
ระบุรุ่นคบเพลิงพลาสม่า
ยืนยันรุ่นและซีรีส์ของคบเพลิงที่แน่นอน
ตัวอย่างอาจรวมถึง:
ยืนยันกระแสไฟในการทำงาน
พิกัดปัจจุบันช่วยระบุช่วงวัสดุสิ้นเปลืองที่เหมาะสม แต่ไม่ควรใช้เป็นเพียงเกณฑ์ความเข้ากันได้เท่านั้น
คบเพลิงแต่ละรุ่นสามารถทำงานได้ในระดับกระแสไฟที่ใกล้เคียงกัน ในขณะที่ใช้ขนาดวัสดุสิ้นเปลืองและระบบการเชื่อมต่อที่แตกต่างกัน
ระบุวิธีการเริ่มต้น
คบเพลิงพลาสม่าสามารถใช้สถาปัตยกรรมเริ่มต้นที่แตกต่างกันได้
ระบบอาจใช้: ขึ้นอยู่กับไฟฉายและแหล่งพลังงานพลาสม่า
ระบบสตาร์ทต้องตรงกับแหล่งพลังงานพลาสมา
จับคู่ชุดวัสดุสิ้นเปลือง
ยืนยันความสัมพันธ์ระหว่าง:
อิเล็กโทรด
หัวฉีด
โล่
หมวกยึด
แหวนหมุน
ตัวกระจายแก๊ส
ส่วนประกอบเหล่านี้มักจะสร้างระบบวัสดุสิ้นเปลืองที่เข้ากัน
ตรวจสอบการเชื่อมต่อ
หากต้องการเปลี่ยนไฟฉายหรือสายเคเบิลทั้งหมด โปรดยืนยัน:
ขั้วต่อด้านหลัง
ข้อมูลจำเพาะของเธรด
อแดปเตอร์กลาง
การกำหนดค่าพิน
สายไฟควบคุม
การเชื่อมต่อไพล็อตอาร์ค
การต่อแก๊ส
ยืนยันด้วยตนเองหรือแอปพลิเคชัน CNC
ระบุว่าคบเพลิงมีไว้สำหรับ:
การกำหนดค่าคบเพลิงที่สมบูรณ์ควรตรงกับการติดตั้งที่ต้องการ
ความเข้ากันได้ของคบเพลิงพลาสม่า: สิ่งที่ต้องตรวจสอบก่อนสั่งซื้อ
อัตราปัจจุบันเพียงอย่างเดียวไม่เพียงพอที่จะพิจารณาความเข้ากันได้ของไฟฉายพลาสม่า
ใช้รายการตรวจสอบต่อไปนี้: ข้อมูล
| ปัจจัยความเข้ากันได้ |
เพื่อยืนยัน |
| คบเพลิงรุ่น |
รุ่นและซีรีย์ที่แน่นอน |
| ประเภทคบเพลิง |
คู่มือ / เครื่องจักร / CNC |
| ปัจจุบัน |
การดำเนินงานในปัจจุบัน |
| วิธีการเริ่มต้น |
HF / ตีกลับ / อาร์กนำร่อง |
| อิเล็กโทรด |
ประเภทอิเล็กโทรดที่ถูกต้อง |
| หัวฉีด |
เจาะและกระแสที่ถูกต้อง |
| โล่ |
การกำหนดค่าส่วนหน้าที่ตรงกัน |
| หมวกยึด |
จับคู่ระบบวัสดุสิ้นเปลือง |
| แหวนหมุน |
จับคู่ระบบจ่ายก๊าซ |
| แก๊ส |
อากาศ / N₂ / ก๊าซอื่นๆ ที่ระบุ |
| ตัวเชื่อมต่อ |
เธรดหรือการเชื่อมต่อส่วนกลาง |
| สายไฟควบคุม |
จำนวนและการกำหนดค่าสายไฟ |
| ความยาวสายเคเบิล |
ความยาวตะกั่วที่ต้องการ |
| แอปพลิเคชัน |
การตัด / เซาะร่อง / การตัดแบบสัมผัส |
สำหรับโครงการทดแทน แนะนำให้ส่งรุ่นไฟฉาย หมายเลขชิ้นส่วน และรูปถ่ายตัวเชื่อมต่อที่มีอยู่
การบำรุงรักษาและการเปลี่ยนวัสดุสิ้นเปลืองพลาสม่า
อายุการใช้งานของวัสดุสิ้นเปลืองพลาสม่าขึ้นอยู่กับสภาพการทำงานจริง
ปัจจัยสำคัญ ได้แก่ :
ตัดกระแส
วัสดุ
ความหนาของวัสดุ
ความถี่ในการเจาะ
ความเร็วในการตัด
ความสูงของคบเพลิง
คุณภาพแก๊ส
แรงดันแก๊ส
วิธีการเริ่มต้น
สภาพสิ้นเปลือง
ไม่มีระยะเวลาการเปลี่ยนสากลสำหรับไฟฉายพลาสม่าทุกอัน
แนะนำให้ตรวจสอบเป็นประจำ
การตรวจสอบอิเล็กโทรด
ตรวจสอบ:
หลุมบ่อมากเกินไป
การกัดเซาะที่ไม่สม่ำเสมอ
แคร็ก
การเปลี่ยนสีผิดปกติ
การตรวจสอบหัวฉีด
ตรวจสอบ:
ปากขยายหรือบิดเบี้ยว
เครื่องหมายโค้ง
สะเก็ดหนัก
การสึกหรอไม่สม่ำเสมอ
การตรวจสอบโล่
ตรวจสอบ:
รอยแตก
ละลาย
การเสียรูป
โปรยลงมามากเกินไป
การตรวจสอบวงแหวนหมุน
ตรวจสอบ:
รอยแตก
ทางเดินก๊าซที่ถูกบล็อก
บริเวณซีลที่เสียหาย
การเสียรูป
การเปลี่ยนวัสดุสิ้นเปลืองที่สึกหรอก่อนที่จะส่งผลกระทบต่อชุดไฟฉายทั้งชุดสามารถช่วยลดเวลาหยุดทำงานที่ไม่คาดคิดได้
ปัญหาและวิธีแก้ปัญหาอุปกรณ์เสริมคบเพลิงพลาสม่าทั่วไป
คุณภาพการตัดไม่ดี
ตรวจสอบ:
สภาพหัวฉีด
สภาพอิเล็กโทรด
ตัดกระแส
ความสูงของคบเพลิง
ความเร็วในการเดินทาง
แรงดันแก๊ส
คุณภาพแก๊ส
การสตาร์ทอาร์คที่ยากลำบาก
ตรวจสอบ:
สภาพอิเล็กโทรด
สภาพหัวฉีด
วิธีการเริ่มต้น
วงจรไพล็อตอาร์ค
การต่อสายเคเบิล
การจ่ายก๊าซ
การสึกหรอของหัวฉีดมากเกินไป
ตรวจสอบ:
หัวฉีดที่ถูกต้องสำหรับกระแส
ระยะห่างจากคบเพลิงถึงที่ทำงาน
ขั้นตอนการเจาะ
การติดตั้งวัสดุสิ้นเปลือง
สภาพอิเล็กโทรด
การจ่ายก๊าซ
ขี้เถ้ามากเกินไป
ตรวจสอบ:
ความเร็วในการตัด
ตัดกระแส
ความสูงของคบเพลิง
สภาพหัวฉีด
แรงดันแก๊ส
วัสดุ
การรั่วไหลของก๊าซ
ตรวจสอบ:
โอริง
การเชื่อมต่อคบเพลิง
อุปกรณ์แก๊ส
การยึดส่วนประกอบ
พื้นผิวซีลเสียหาย
อย่าเปลี่ยนส่วนประกอบหลายชิ้นโดยไม่ได้ระบุสาเหตุที่เป็นไปได้ของปัญหาก่อน
อุปกรณ์เสริมคบเพลิงพลาสม่าสำหรับผู้จัดจำหน่ายและผู้ซื้อ OEM
INWELT จัดหาอุปกรณ์เสริมไฟฉายพลาสม่าและส่วนประกอบทดแทนให้กับลูกค้า B2B ได้แก่:
กลุ่มผลิตภัณฑ์สามารถรองรับทั้งโปรแกรมคบเพลิงที่สมบูรณ์และการจัดหาชิ้นส่วนทดแทน
สำหรับผู้จัดจำหน่าย อุปกรณ์เสริมและวัสดุสิ้นเปลืองเฉพาะรุ่นสามารถช่วยสร้างกลุ่มผลิตภัณฑ์หลังการขายที่มีโครงสร้างได้
OEM และอุปกรณ์เสริมคบเพลิงพลาสม่าฉลากส่วนตัว
INWELT รองรับโปรเจ็กต์ OEM และ ODM สำหรับอุปกรณ์เสริมและวัสดุสิ้นเปลืองสำหรับไฟฉายพลาสม่า
ตัวเลือกอาจรวมถึง: ขึ้นอยู่กับข้อกำหนดของผลิตภัณฑ์และโครงการ:
สำหรับโครงการ OEM ลูกค้าสามารถจัดเตรียมหมายเลขชิ้นส่วนต้นฉบับ ภาพวาดทางเทคนิค ตัวอย่างทางกายภาพ หรือรูปถ่ายผลิตภัณฑ์สำหรับการประเมินทางเทคนิค
คำถามที่พบบ่อยเกี่ยวกับอุปกรณ์เสริมคบเพลิงพลาสม่า
อุปกรณ์เสริมไฟฉายพลาสม่าคืออะไร?
อุปกรณ์เสริมของไฟฉายพลาสม่าประกอบด้วยวัสดุสิ้นเปลืองและส่วนประกอบทดแทนที่ใช้กับไฟฉายตัดพลาสม่า ตัวอย่างทั่วไป ได้แก่ อิเล็กโทรด หัวฉีด ตัวป้องกัน ฝาครอบยึด วงแหวนหมุน หัวคบเพลิง สายเคเบิล ตัวเชื่อมต่อ และตัวนำการตัด
วัสดุสิ้นเปลืองคบเพลิงพลาสม่าคืออะไร?
วัสดุสิ้นเปลืองของคบเพลิงพลาสม่าเป็นส่วนประกอบที่สึกหรอซึ่งจะถูกใช้ไปทีละน้อยในระหว่างการตัดพลาสมา อิเล็กโทรด หัวฉีด ชีลด์ และวงแหวนหมุนเป็นตัวอย่างทั่วไป
ความแตกต่างระหว่างหัวฉีดพลาสม่าและอิเล็กโทรดคืออะไร?
อิเล็กโทรดจะถ่ายโอนพลังงานไฟฟ้าไปยังพลาสมาอาร์ก ในขณะที่หัวฉีดจะหดตัวและนำเจ็ทพลาสม่าไปยังชิ้นงาน
วงแหวนหมุนวนของพลาสม่าทำหน้าที่อะไร?
วงแหวนหมุนจะควบคุมการกระจายก๊าซพลาสมารอบๆ อิเล็กโทรดและไปยังหัวฉีดในการออกแบบไฟฉายที่ใช้ได้
พลาสม่าชิลด์ทำหน้าที่อะไร?
แผงป้องกันหรือแผ่นเบี่ยงจะช่วยปกป้องส่วนประกอบส่วนหน้าของคบเพลิงจากความร้อน การกระเด็น และการสัมผัสกับชิ้นงาน ทั้งนี้ขึ้นอยู่กับการกำหนดค่าของคบเพลิง
ฉันสามารถเลือกอุปกรณ์เสริมคบเพลิงพลาสม่าตามจำนวนแอมแปร์เท่านั้นได้หรือไม่
เลขที่
พิกัดกระแสเป็นสิ่งสำคัญ แต่รุ่นคบเพลิง วิธีการสตาร์ท การออกแบบวัสดุสิ้นเปลือง ขั้วต่อ และระบบแก๊ส ก็ต้องสอดคล้องกันด้วย
อุปกรณ์เสริมคบเพลิงพลาสม่าสามารถใช้แทนกันได้ระหว่างยี่ห้อต่างๆ หรือไม่
ไม่โดยอัตโนมัติ
ความเข้ากันได้ควรได้รับการยืนยันจากรุ่นไฟฉาย หมายเลขชิ้นส่วน ขนาด และการกำหนดค่าวัสดุสิ้นเปลืองที่สมบูรณ์
อุปกรณ์เสริมไฟฉายพลาสม่าแบบแมนนวลและ CNC เหมือนกันหรือไม่
วัสดุสิ้นเปลืองบางชนิดอาจใช้ตระกูลส่วนประกอบร่วมกัน แต่ชุดคบเพลิงและอินเทอร์เฟซเครื่องจักรทั้งหมดอาจแตกต่างกัน
ยืนยันรุ่นและการใช้งานที่แน่นอนเสมอ
INWELT มีอะไหล่ทดแทนไฟฉายพลาสม่าหรือไม่
INWELT สามารถจัดหาวัสดุสิ้นเปลืองไฟฉายพลาสม่าเฉพาะรุ่นและส่วนประกอบทดแทนตามการกำหนดค่าของผลิตภัณฑ์ที่มีอยู่
INWELT สามารถจัดหาอุปกรณ์เสริมคบเพลิงพลาสม่า OEM ได้หรือไม่
ใช่. INWELT รองรับโครงการ OEM/ODM และฉลากส่วนตัวสำหรับลูกค้า B2B ที่ผ่านการรับรองตามข้อกำหนดของผลิตภัณฑ์ ข้อกำหนดบรรจุภัณฑ์ และปริมาณการสั่งซื้อ
ฉันสามารถสั่งซื้ออุปกรณ์เสริมคบเพลิงพลาสม่าแบบผสมได้หรือไม่
คำสั่งซื้อผลิตภัณฑ์แบบผสมสามารถประเมินได้ตามรุ่นไฟฉาย หมายเลขชิ้นส่วน ปริมาณ ข้อกำหนดบรรจุภัณฑ์ และตลาดเป้าหมาย
ขอใบเสนอราคาอุปกรณ์เสริมคบเพลิงพลาสม่า
เพื่อช่วยเราระบุอุปกรณ์เสริมไฟฉายพลาสม่าที่ถูกต้อง โปรดระบุ:
รุ่นคบเพลิงพลาสม่า
รุ่นเครื่องตัดพลาสม่า
ประเภทคบเพลิง
การดำเนินงานในปัจจุบัน
วิธีการเริ่มต้น
ประเภทสิ้นเปลือง
หมายเลขชิ้นส่วนที่มีอยู่
ข้อมูลจำเพาะของอิเล็กโทรด
ข้อมูลจำเพาะของหัวฉีด
โล่หรือหมวกยึด
วงแหวนหมุนหรือตัวกระจายก๊าซ
ประเภทตัวเชื่อมต่อ
ความยาวสายเคเบิล
แอปพลิเคชัน
ปริมาณที่ต้องการ
OEM หรือข้อกำหนดป้ายกำกับส่วนตัว
หากไม่ทราบหมายเลขชิ้นส่วนที่แน่นอน ให้ส่งรูปถ่ายที่ชัดเจนของไฟฉายพลาสม่า ชุดวัสดุสิ้นเปลือง และขั้วต่อด้านหลัง
INWELT สามารถประเมินการกำหนดค่าที่ต้องการและจัดหาอุปกรณ์เสริมไฟฉายพลาสม่า วัสดุสิ้นเปลือง หรือชิ้นส่วนทดแทนที่เหมาะสมสำหรับการใช้งาน B2B ของคุณ
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių



