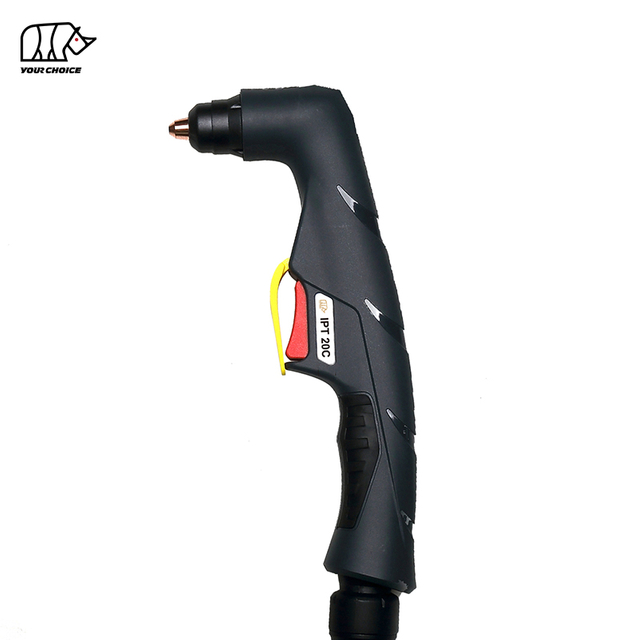
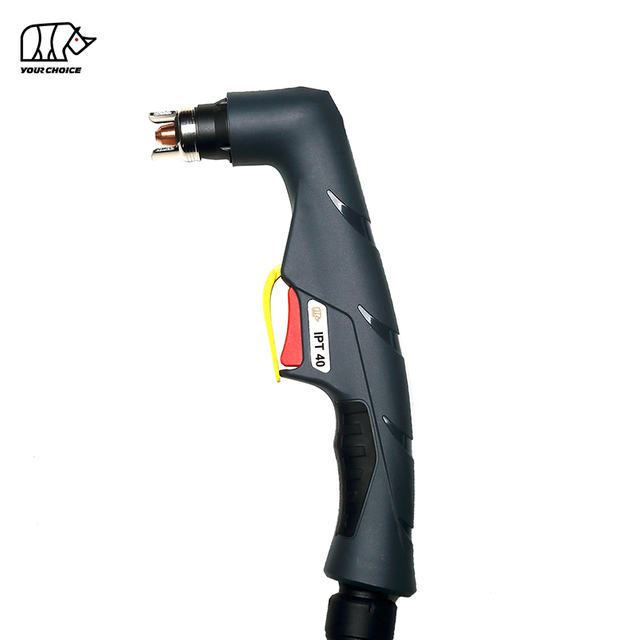
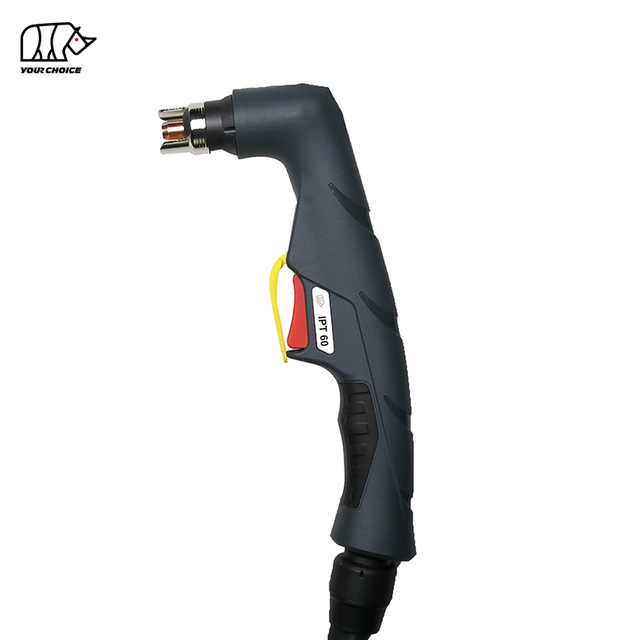
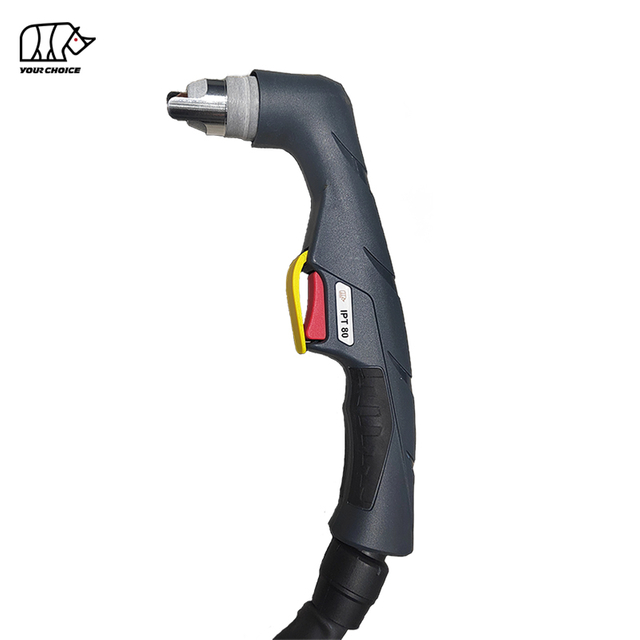
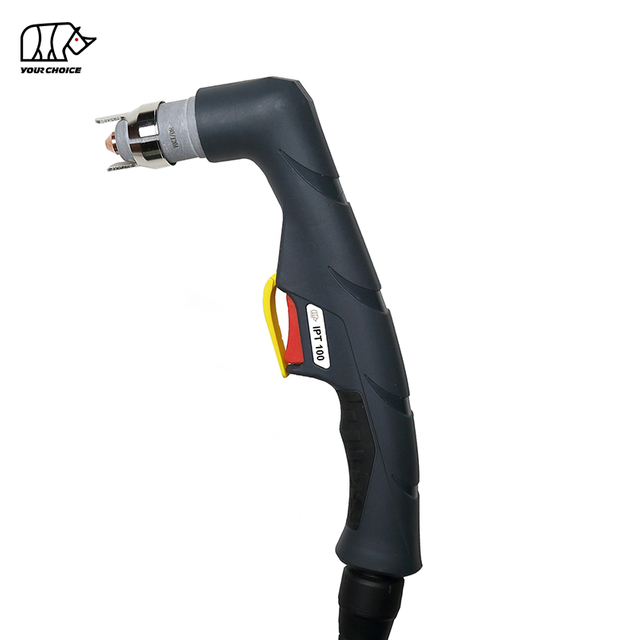
Ark üretmeyecek bir plazma kesici, üretimi kesintiye uğratabilir, üretim projelerini geciktirebilir ve bakım maliyetlerini artırabilir. Plazma kesicinizin hiç ateşleme yapmaması, ark oluşturmadan hava üflemesi veya iş parçasına aktarılamayan bir pilot ark oluşturması fark etmeksizin asıl nedeni belirlemek önemlidir.
Plazma kesiciniz neden ark oluşturmuyor? En yaygın nedenler arasında yetersiz hava basıncı, aşınmış torç sarf malzemeleri, yanlış takılmış torç bileşenleri, zayıf şase kelepçesi bağlantıları, hatalı torç tetikleme sinyalleri, güç kaynağı koruma hataları ve pilot ark devresindeki sorunlar yer alır.
Neyse ki, birçok plazma arkı başlatma sorunu, pahalı bileşenlerin değiştirilmesi gerekmeden önce temel harici denetimler yoluyla belirlenebilir.
Bu kılavuz, plazma kesici ark arızasının yedi yaygın nedenini, bunların semptomlarının nasıl tanınacağını ve uygun sorun giderme adımlarını açıklamaktadır. Ayrıca pilot ark sorunlarını, hava besleme gereksinimlerini, önleyici bakımı ve profesyonel servisin gerekli olduğu durumları da kapsar.
Bir Plazma Kesicinin Ark Oluşturmaması Ne Anlama Gelir?
Bir plazma kesici, elektriksel olarak iletken malzemeleri kesebilen yüksek sıcaklıkta bir plazma arkı oluşturmak için elektrik enerjisini ve genellikle hava olan sıkıştırılmış bir gaz akışını kullanır.
Ekipman tasarımına bağlı olarak torçta bir pilot ark, bir kontak başlatma mekanizması veya başka bir ark başlatma sistemi kullanılabilir.
Pilot ark sisteminde, ilk ark, ana kesme arkı iş parçasına aktarılmadan önce torç içinde oluşturulur. İş parçası daha sonra elektrikli kesme devresinin bir parçası haline gelir.
Plazma kesici ark oluşturmadığında ark başlatma, pilot ark stabilizasyonu veya iş parçasına aktarım sırasında arıza meydana gelebilir.
Bunlar farklı sorunlardır ve farklı çözümler gerektirebilir.
Plazma Ark Arızasının Türünü Nasıl Tanımlayabilirsiniz?
Parçaları değiştirmeden önce plazma kesiciyi çalıştırmayı denediğinizde tam olarak ne olduğunu gözlemleyin.
Plazma Kesici Belirtisi
Olası Nedenler
Önerilen İlk Kontrol
Hava akışı yok ve ark yok
Tetikleme devresi, makine koruması, hava beslemesi veya kontrol arızası
Arıza göstergelerini, hava beslemesini ve torç bağlantısını kontrol edin
Hava akıyor ancak ark görünmüyor
Aşınmış sarf malzemeleri, yanlış montaj, güvenlik kilidi veya başlatma devresi
Torç sarf malzemelerini ve muhafaza kapağını inceleyin
Pilot ark başlıyor ancak aktarılmıyor
Kötü parça kelepçesi bağlantısı, aşırı torç mesafesi veya yanlış kesme ayarı
İş dönüş yolunu ve torç mesafesini kontrol edin
Ark başlıyor ancak hemen duruyor
Kararsız hava akışı, hasarlı sarf malzemeleri veya koruma sistemi
Akan hava basıncını ve arıza göstergelerini kontrol edin
Ark aralıklı olarak başlıyor
Gevşek torç bağlantısı, aşınmış bileşenler veya dengesiz besleme
Harici bağlantıları ve sarf malzemelerini inceleyin
Sürekli kesme sırasında ark durur
Hava besleme sınırlamaları, aşırı görev döngüsü veya kesme koşulları
Hava akışını, sıcaklık uyarılarını ve çalışma sınırlarını kontrol edin
Önemli: Her plazma kesici açık havada görünür bir pilot arkı sürdürecek şekilde tasarlanmamıştır. Her zaman makinenize ve torçunuza özel çalıştırma talimatlarını izleyin.
Sorun Gidermeden Önce Güvenlik Önlemleri
Plazma kesme ekipmanı yüksek elektrik voltajı, basınçlı hava, yoğun ark radyasyonu ve sıcak metal içerir.
Torç sarf malzemelerini çıkarmadan veya incelemeden önce:
Plazma kesiciyi kapatın ve güç kaynağıyla bağlantısını kesin.
Torcun ve sarf malzemelerinin tamamen soğumasını bekleyin.
Depolanan hava basıncını serbest bırakmak için üreticinin talimatlarını izleyin.
Uygun koruyucu ekipman giyin.
Torç güvenlik kilitlerini veya koruyucu anahtarları asla atlamayın.
Nitelikli bir servis teknisyeni olmadığınız sürece makine muhafazasını açmayın veya dahili elektrikli bileşenlere dokunmayın.
Bazı plazma kesiciler, makinenin bağlantısı kesildikten sonra tehlikeli voltajı koruyabilen elektrikli bileşenler içerir.
Plazma Kesicinin Arklanmamasının 7 Yaygın Nedeni ve Nasıl Düzeltileceği
1. Yetersiz Hava Basıncı veya Kötü Hava Kalitesi
Bir plazma kesicinin ark oluşturmadığı durumlarda kontrol edilecek ilk şeylerden biri basınçlı hava beslemesidir.
Plazma kesimi, ark oluşumunu desteklemek, torç bileşenlerini soğutmak ve erimiş malzemeyi kesme bölgesinden çıkarmak için sabit bir temiz, kuru hava akışı gerektirir.
Hava beslemesi yetersiz veya dengesizse, makine çalışma sırasında arkın başlatılmasını veya kapanmasını engelleyebilir.
Yaygın Belirtiler
Plazma kesici hava üflüyor ancak ark üretmiyor.
Pilot ark başlar ve hızla kaybolur.
Makine bir hava basıncı uyarısı görüntülüyor.
Ark başlatma tutarsız hale gelir.
Sürekli çalışma sırasında kesme performansı bozulur.
Düşük Hava Basıncı Neden Ark Sorunlarına Neden Olur?
Birçok plazma kesici, torcun çalışmasına izin vermeden önce hava basıncını veya hava akışını izler.
Basınç gerekli çalışma aralığının altına düşerse makine koruyucu kilidi etkinleştirebilir.
Torç çalışırken, özellikle kompresör yeterli akışı sağlayamadığında hava basıncı da düşebilir.
Bu, boştayken yeterli basıncı gösteren bir regülatörün, kesme sırasında sistemin yeterli havaya sahip olduğunu mutlaka doğrulamadığı anlamına gelir.
Nem, yağ ve diğer kirletici maddeler ark stabilitesini daha da etkileyebilir ve sarf malzemesinin aşınmasını hızlandırabilir.
Nasıl Düzeltilir
Hava kompresörünün doğru çalışıp çalışmadığını kontrol edin.
Kompresörün gerekli hava akışını sağlayabildiğinden emin olun.
Hava hortumunu sızıntı, tıkanıklık ve hasarlı bağlantı parçaları açısından inceleyin.
Regülatörü ve hava filtresini kontrol edin.
Ekipmanın önerilen prosedürünü kullanarak akış koşulları altında hava basıncını doğrulayın.
Aşırı erozyon, hasarlı kesici uç veya anormal aşınma
Zor veya tutarsız ark başlangıcı
Meme
Genişletilmiş veya bozulmuş delik, yanma veya deformasyon
Kararsız ark ve zayıf kesme kalitesi
Girdap halkası
Çatlaklar, kirlenme veya tıkalı geçişler
Yanlış gaz dağıtımı
Muhafaza kapağı
Çatlaklar, hasarlı dişler veya yanlış oturma
Torç montajı veya güvenlik algılama sorunları
Kalkan
Aşırı sıçrama, hasar veya tıkanma
Zayıf gaz akışı ve kesme performansı
Nasıl Düzeltilir
Herhangi bir sarf malzemesini incelemeden önce gücü kesin ve torcun soğumasını bekleyin.
Sarf malzemelerini torç üreticisinin talimatlarına göre çıkarın.
Elektrodu aşırı aşınma, nozulda hasar ve girdaplı halkada çatlak veya kirlenme olup olmadığını kontrol edin.
Hasarlı bileşenleri torç modeline ve kesme uygulamasına uygun sarf malzemeleriyle değiştirin.
Elektrot ve nozulun her ikisi de önemli ölçüde aşınma yaşadığında, bunların birlikte değiştirilmesi tutarlı kesme performansının geri kazanılmasına yardımcı olabilir.
Birlikte çalışmak üzere tasarlanmamış sarf malzemelerini karıştırmaktan kaçının.
Bakım İpucu: Tekrarlanan ark başlatma arızaları, sarf malzemelerine daha fazla zarar verebilir. Torç tetiğine sürekli basmak yerine sebebini araştırın.
3. Yanlış Takılmış Sarf Malzemeleri veya Torç Güvenlik Kilidi Sorunları
Bir plazma kesici, sarf malzemeleri nispeten yeni olsa bile ark üretmede başarısız olabilir.
Olası nedenlerden biri yanlış torç montajıdır.
Birçok Plazma kesme torçları, belirli torç bileşenlerinin düzgün şekilde takılıp takılmadığını tespit etmek için bir güvenlik mekanizması kullanır.
Tasarıma bağlı olarak buna, yerinde parça sistemi, kapak sensörü veya torç güvenlik kilidi adı verilebilir.
Gerekli bileşenlerin eksik olması veya yanlış yerleştirilmesi durumunda ekipman arkın başlatılmasını engelleyebilir.
Yaygın Kurulum Sorunları
Tespit kapağı düzgün şekilde yerine oturmamış.
Yanlış elektrot veya nozül takılmış.
Girdaplı bir halka eksik veya yanlış konumlandırılmış.
Sarf malzemeleri yanlış sırayla takılmış.
Bir torç bileşeni hasarlı veya doğru şekilde oturmuyor.
Torç tertibatı güvenlik algılama sistemini karşılamıyor.
Plazma Kesici Sarf Malzemelerini Değiştirdikten Sonra Neden Ark Duruyor?
Sarf malzemesi değiştirildikten hemen sonra plazma kesicinin çalışması durursa, yanlış montaj veya uyumsuz yedek parçalar araştırılan ilk olasılıklar arasında olmalıdır.
Bireysel bileşenler benzer görünse bile boyutları ve çalışma gereksinimleri farklı olabilir.
Yanlış parçalar torcun doğru şekilde monte edilmesini veya amaçlandığı şekilde çalışmasını engelleyebilir.
Nasıl Düzeltilir
Plazma kesiciyi kapatın ve bağlantısını kesin.
Torç soğuduktan sonra sarf malzemelerini çıkarın.
Her bileşenin torç modeliyle eşleştiğini doğrulayın.
Bileşenleri fiziksel hasar açısından inceleyin.
Sarf malzemelerini belirtilen sırayla yeniden takın.
Tespit kapağını torç talimatlarına göre sabitleyin.
Makine yeniden başlatıldığında torçla ilgili herhangi bir uyarının kalıp kalmadığını kontrol edin.
Bileşenleri konumlarına zorlamayın veya parçaları belirtilen gerekliliklerin ötesinde aşırı sıkmayın.
Önemli: Plazma kesicinin ateşlenmesini sağlamak için asla torç kapağı sensörünü veya başka bir güvenlik kilidini atlamayın.
Güvenlik algılama sistemi doğru montajdan sonra hata bildirmeye devam ederse profesyonel inceleme gerekli olabilir.
4. Kötü Şase Kelepçesi Bağlantısı veya Eksik Kesme Devresi
Kötü bir parça kelepçesi bağlantısı, kesme arkı aktarımı sorunlarının yaygın bir nedenidir.
Şase kelepçesi, iş parçası ile plazma kesme güç kaynağı arasında elektriksel dönüş yolunu sağlar.
Bu bağlantı gevşekse, kirlenmişse veya kesintiye uğramışsa ana kesme arkı doğru şekilde aktarılamayabilir veya sabit kalmayabilir.
Kötü Çalışma Kelepçesi Plazma Kesicinin Arklanmasını Önleyebilir mi?
Ark başlatma sistemine bağlıdır.
Bazı plazma kesicilerde yetersiz iş dönüş yolu arkın başarılı şekilde başlatılmasını engelleyebilir.
Pilot ark sistemlerinde pilot ark hala başlayabilir ancak kesme arkı iş parçasına aktarılamayabilir.
Bu ayrım, ateş ediyor gibi görünen ancak kesmeyecek bir plazma kesicinin teşhisinde önemlidir.
Yaygın Çalışma Kelepçesi Sorunları
Kelepçe boyalı veya ağır paslanmış bir yüzeye tutturulur.
Kelepçe çenelerinin elektrik teması zayıftır.
İş dönüş kablosu hasarlı.
Güç kaynağındaki bağlantı gevşek.
Kelepçe, iş parçasına güvenilmez bir elektrik yolu olan bir bileşene bağlanmıştır.
Nasıl Düzeltilir
Makine bağlantısı kesilmiş durumdayken şase kelepçesini ve dönüş kablosunu inceleyin.
İstenilen kelepçe temas alanından boyayı, ağır pası veya diğer yalıtım kirlerini temizleyin.
Çalışma kelepçesini temiz, iletken metale güvenli bir şekilde takın.
Mümkün olduğunda, bir kesme masası veya fikstürden geçen belirsiz bir yola güvenmek yerine, onu doğrudan iş parçasına bağlayın.
Dönüş kablosunda görünür hasar olup olmadığını inceleyin ve arızalı bileşenleri değiştirin.
Bağlantılar yeniden sağlandıktan sonra sistemi üreticinin önerdiği prosedürü kullanarak test edin.
Torç Mesafesi Ark Transferini Etkiler mi?
Evet.
Torç ile çalışma parçası arasındaki aşırı mesafe, başarılı ark aktarımını engelleyebilir veya kesme arkının dengesiz olmasına neden olabilir.
Torç ve sarf malzemesi konfigürasyonu için doğru ayırma veya kesme yüksekliğini kullanın.
Torç belirli bir sürükleyerek kesme veya ayırma tekniği gerektiriyorsa evrensel bir kesme mesafesi uygulamak yerine bu gereksinimi izleyin.
5. Arızalı Torç Tetiği, Kablo grubu veya Bağlantı
Plazma torç tetiği, kesme sırasını başlatmak için bir komut gönderir.
Tetikleme sinyali kontrol sistemine ulaşmazsa makine gerekli hava ve ark başlatma işlemlerine başlamayabilir.
Torç kabloları ve konnektörleri ayrıca tekrar tekrar bükülme, çekilme, mekanik darbe veya atölye koşullarına maruz kalma nedeniyle de bozulabilir.
Torç Tetiği veya Kablo Sorununun Belirtileri
Torç tetiğine basıldığında hiçbir şey olmuyor.
Meşale aralıklı olarak çalışır.
Makine bir torç bağlantı hatası gösteriyor.
Torç kablosu hareket ettirildikten sonra arkın başlatılması güvenilmez hale gelir.
Hava ve ark başlatma dizisi beklendiği gibi çalışmıyor.
Torç Bağlantı Sorunlarına Ne Sebep Olur?
Olası nedenler arasında hasarlı bir tetik anahtarı, gevşek konektör, kırık kontrol iletkeni veya yanlış takılmış torç tertibatı yer alır.
Kesin belirtiler makinenin kontrol tasarımına bağlıdır.
Bazı sistemler ark oluşturmadan hava akışını etkinleştirebilirken bazıları kesme işleminin tamamını engelleyebilir.
Nasıl Düzeltilir
Harici bir görsel incelemeyle başlayın.
Torç konektörünün doğru şekilde yerleştirildiğini ve sabitlendiğini kontrol edin.
Kablo kılıfında, konnektör muhafazasında, tetikte ve torç sapında görünür hasar olup olmadığına bakın.
Torç kablosunu tutamak veya güç kaynağı bağlantısı yakınında keskin bir şekilde bükmekten kaçının.
Konektörlerden biri hasar görmüşse veya torç aralıklı olarak çalışmaya devam ediyorsa, kullanımı bırakın ve yetkili bir inceleme veya değiştirme için gerekli düzenlemeleri yapın.
Uygun teknik nitelikler ve servis prosedürleri olmadan enerji verilmiş tetikleyiciyi veya başlatma devrelerini test etmeye çalışmayın.
Pratik İpucu: Plazma kesici tekrar tekrar çalışmıyorsa ve sorun torç kablosunun hareketiyle ilgili olarak ortaya çıkıyorsa, alakasız sarf malzemelerini değiştirmeden önce hasarlı bir kablo tertibatı veya konnektör araştırılmalıdır.
6. Yanlış Güç Kaynağı Koşulları veya Termal Koruma
Plazma kesme ekipmanı istikrarlı bir elektrik kaynağı ve doğru çalışma koşulları gerektirir.
Giriş gücü izin verilen aralığın dışındaysa, koruyucu bir arıza etkinse veya makine görev döngüsünü aşmışsa plazma kesici ark başlatmayı reddedebilir.
Yaygın Belirtiler
Makine açılıyor ancak ateşlenmiyor.
Bir arıza veya sıcaklık uyarısı görüntüleniyor.
Plazma kesici uzun süreli kesme sonrasında durur.
Ekipman ağır iş yükleri altında aralıklı olarak çalışmaktadır.
Diğer ekipmanlar aynı elektrik kaynağıyla çalıştığında ark başlatma güvenilmez hale gelir.
Giriş Gücü Plazma Arkının Başlatılmasını Nasıl Etkileyebilir?
Bir plazma kesicinin nominal voltajı, frekansı, fazı ve akım gereksinimlerini karşılayan bir elektrik kaynağına ihtiyacı vardır.
Yetersiz besleme, uygun olmayan uzatma kablosu veya yanlış bağlantı normal çalışmayı engelleyebilir.
Makine güvenli olmayan bir durum tespit ettiğinde koruyucu sistemler kesme çıkışını da devre dışı bırakabilir.
Plazma Kesicinin Görev Döngüsü Nedir?
Görev döngüsü, bir makinenin belirli bir zaman periyodunda, genellikle on dakikalık bir döngüde, belirli bir çıktıda ne kadar süreyle çalışabileceğini açıklar.
Örneğin, belirli bir çıkışta %60'lık bir görev döngüsü genellikle makinenin, tanımlanan test koşulları altında on dakikalık bir süre içinde altı dakikalık çalışma için derecelendirildiğini gösterir.
Gerçek soğutma gereksinimleri makineye ve çalışma ortamına bağlıdır.
Nominal görev döngüsünün aşılması termal korumanın etkinleşmesine neden olabilir.
Nasıl Düzeltilir
Makinenin ekranını veya uyarı göstergelerini kontrol edin.
Giriş beslemesinin ve elektrik kurulumunun ekipman spesifikasyonlarına uygun olduğunu doğrulayın.
Seçilen çalışma modunun ve ayarların amaçlanan kesme işlemine uygun olduğunu onaylayın.
Eğer termal uyarı aktifse, kesmeyi durdurun ve makinenin kullanım talimatlarına göre soğumasını bekleyin.
Havalandırma açıklıklarını temiz tutun ve ekipmanın etrafında yeterli alan bırakın.
Elektrik beslemesinde sorun olduğundan şüpheleniyorsanız kurulumu kalifiye bir elektrikçiye kontrol ettirin.
Elektriksel veya termal arızaları bildirmeye devam eden bir makineyi tekrar tekrar sıfırlamayın.
7. Pilot ark Devre veya Dahili Elektrik Bileşeni Arızası
Hava beslemesi, torç sarf malzemeleri, şase kelepçesi, torç tertibatı ve çalışma koşullarının tamamı doğruysa sorun dahili bir elektrik arızasından kaynaklanıyor olabilir.
Plazma kesici tasarımına bağlı olarak ark başlatma sistemi, kontrol devresini, anahtarlama bileşenlerini, sensörleri ve diğer elektrik düzeneklerini içerebilir.
Bu sistemlerden birindeki bir arıza torcun ark başlatmasını veya arkı sürdürmesini engelleyebilir.
Pilot ark Devre Sorununun Belirtileri Nelerdir?
Olası semptomlar şunları içerir:
Hava normal şekilde akıyor ancak ark üretilmiyor.
Makine sürekli olarak bir ark başlatma arızası bildiriyor.
Doğru şekilde takılan yeni sarf malzemeleri çalışmayı geri yüklemez.
Torç bağlantıları ve harici besleme koşulları normal görünüyor.
Makine normal harici kontrolleri geçmesine rağmen ark başlatamıyor.
Bu belirtiler dahili bir bileşenin arızalı olduğunu kanıtlamaz. Daha fazla profesyonel teşhisin gerekli olabileceğini belirtiyorlar.
Nasıl Düzeltilir
Öncelikle önerilen harici denetimleri tamamlayın.
Ekipman modelini, arıza kodunu, çalışma koşullarını ve tam belirtileri kaydedin.
Uygun teşhis prosedürü için kalifiye bir servis teknisyenine veya ekipman üreticisine başvurun.
Dahili ark başlatma sistemleri, tehlikeli elektrik voltajları ve depolanmış enerji içerebilir.
Uygun eğitim ve ekipman olmadan güç kaynağını açmayın, koruyucu devreleri atlamayın veya dahili elektrik onarımlarına kalkışmayın.
Daha basit dış nedenler göz ardı edilmediğinde, güç kaynağının değiştirilmesi ilk sorun giderme adımı olmamalıdır.
Ark Yapmayacak Bir Plazma Kesicideki Sorunları Nasıl Giderirsiniz?
Sistematik bir sorun giderme süreci, pahalı parçaların gereksiz yere değiştirilmesine gerek kalmadan sorunun belirlenmesine yardımcı olur.
Nedeni daraltmak için aşağıdaki sırayı kullanın.
Adım 1: Kesin Belirtiyi Belirleyin
Makinenin şunları yapıp yapmadığını belirleyin:
Hava akışı ve arkı yoktur.
Hava akışı üretir ancak ark oluşturmaz.
Aktarılmayan bir pilot ark başlatır.
Hemen duran bir ark üretir.
Aralıklı olarak başlar.
Bu ilk gözlem, ilgisiz birçok olasılığı ortadan kaldırabilir.
Adım 2: Makinenin Arıza Göstergelerini Kontrol Edin
Ekranı ve uyarı ışıklarını inceleyin.
Hava basıncı, termal koruma, torç bağlantısı ve elektrik arızaları belirli göstergelerle belirlenebilir.
Arıza kodlarını yorumlamak için kullanım kılavuzunu kullanın.
Adım 3: Hava Kaynağını Doğrulayın
Kompresörün, regülatörün, filtrelerin ve hortumların doğru şekilde çalıştığını doğrulayın.
Ekipman için belirtilen koşullar altında basıncı ve akışı kontrol edin.
Yalnızca regülatörün rölanti basıncı okumasına güvenmeyin.
4. Adım: Torç Sarf Malzemelerinin İncelenmesi
Gücü kesin ve torcun soğumasını bekleyin.
Elektrodu, nozulu, girdaplı halkayı, tespit kapağını ve diğer gerekli bileşenleri inceleyin.
Hasarlı veya uyumsuz sarf malzemelerini değiştirin.
Torcu doğru şekilde yeniden monte edin.
Adım 5: Şase Kelepçesini ve Dönüş Kablosunu Kontrol Edin
Kelepçeyi, kabloyu ve bağlantı noktalarını inceleyin.
Kelepçenin temiz, iletken metalle güvenilir şekilde temas ettiğinden emin olun.
Adım 6: Torcu ve Harici Bağlantıları İnceleyin
Tetiği, kablo kılıfını ve harici konnektörleri görünür hasar açısından kontrol edin.
Torcun güç kaynağına doğru şekilde bağlandığından emin olun.
Adım 7: Çalışma Koşullarını Doğrulayın
Giriş gücü gereksinimlerini, çalışma modunu, kesme akımını, termal uyarıları ve görev döngüsünü kontrol edin.
Makinenin koruyucu sistemleri tarafından belirlenen sorunları düzeltin.
Adım 8: Gerekirse Profesyonel Hizmet Talep Edin
Plazma kesici, harici kontrollerden sonra hala ark oluşturmuyorsa, sorun giderme işlemini durdurun ve yetkili servise başvurun.
'Plazma kesicim neden hava üflüyor ama ark oluşturmuyor?'
Arksız hava akışı, pnömatik sistemin en azından bir kısmının çalıştığı ancak ark başlatma sırasının başarıyla tamamlanmadığı anlamına gelir.
Olası nedenler şunları içerir:
Aşınmış veya hasar görmüş elektrot ve nozül.
Yanlış takılmış torç sarf malzemeleri.
Tatmin edilmemiş bir torç güvenlik kilidi.
Hasarlı bir torç bağlantısı veya kontrol sinyali.
Bir makine koruma hatası.
Ark başlatma devresinde bir sorun var.
Makinenin uyarı göstergelerini kontrol ederek başlayın.
Daha sonra gücü kesin ve sarf malzemelerini ve torç grubunu inceleyin.
Yedek bileşenlerin torç için doğru olduğunu onaylayın.
Harici bileşenler iyi durumdaysa ve makine hala ark üretmeden hava üflüyorsa, profesyonel elektriksel teşhis gerekli olabilir.
Not: Bazı plazma kesiciler kesimden sonra kısa bir süre daha hava üflemeye devam eder. Bu akış sonrası soğutma döngüsü normaldir ve otomatik olarak bir arıza olarak yorumlanmamalıdır.
Neden Pilot ark Başlıyor Ama İş Parçasına Aktarılamıyor?
Bir plazma kesici başarılı bir şekilde pilot ark oluşturabilir ancak ana kesme arkını oluşturmada başarısız olabilir.
Bu genellikle pilot ark transfer problemi olarak tanımlanır.
Pilot ark ve aktarılan kesme arkı farklı işlevleri yerine getirir.
Pilot ark arkın başlatılmasını desteklerken, aktarılan ark iş parçası boyunca elektriksel kesme yolunu sağlar.
Pilot ark mevcutsa ancak makine kesmiyorsa ark aktarımı için gerekli koşullara odaklanın.
Pilot ark Aktarım Hatasının Yaygın Nedenleri
Olası Neden
Neden Önemlidir?
Önerilen Eylem
Kötü şase kelepçesi bağlantısı
Kesme devresi eksik olabilir
Kelepçeyi temiz metale bağlayın
Aşırı torç ayrılığı
Ark başarıyla aktarılamayabilir
Belirtilen kesme yüksekliğini kullanın
Kirli veya kaplanmış iş parçası
Elektrik teması güvenilmez olabilir
Uygun temas alanını temizleyin
Yanlış sarf malzemeleri
Ark özellikleri uygulamayla eşleşmeyebilir
Doğru sarf malzemesi setini takın
Yanlış işletim ayarları
Kesme koşulları uygun olmayabilir
Seçilen modu ve ayarları doğrulayın
Kararsız hava beslemesi
Ark oluşumu ve stabilite etkilenebilir
Çalışma koşulları altında basıncı ve akışı kontrol edin
Transferi zorlamak amacıyla pilot arkı tekrar tekrar açık havaya ateşlemekten kaçının.
Ekipmanın önerilen başlatma ve test prosedürlerini izleyin.
Plazma Kesici Neden Ark Oluşturmaya Başlıyor ve Sonra Duruyor?
Normal şekilde başlayan ancak kesme sırasında duran bir plazma kesicinin, hiç çalışmayan bir plazma kesiciden farklı bir sorunu olabilir.
Yaygın nedenler arasında dengesiz hava akışı, aşınmış sarf malzemeleri, aşırı kesme mesafesi, zayıf iş dönüş yolu veya termal koruma yer alır.
Arızanın zamanlaması yararlı teşhis bilgileri sağlar.
Ark başladıktan hemen sonra durursa , sarf malzemelerini, torç tertibatını, hava beslemesini ve şase pensesini kontrol edin.
Ark birkaç dakikalık kesme işleminden sonra durursa makinenin sıcaklık göstergelerini, görev döngüsünü ve hava besleme kapasitesini kontrol edin.
Ark iş parçası boyunca hareket ederken durursa kesme yüksekliğini, kablo durumunu, iş dönüş yolunu ve kesme parametrelerini kontrol edin.
Ayrıca malzeme kalınlığının ve kesme hızının ekipmanın nominal kapasitesine uygun olduğunu doğrulayın.
Yeni Plazma Torcu Sarf Malzemeleri Ark Olmama Sorunlarına Neden Olabilir mi?
Evet. Yeni sarf malzemelerinin takılması arkın başarılı şekilde başlatılmasını otomatik olarak garanti etmez.
Yedek parçalar ilgili torçla uyumlu olmalı ve doğru şekilde takılmalıdır.
Potansiyel sorunlar şunları içerir:
Yanlış elektrot boyutları.
Uyumsuz nozul tasarımı.
Yanlış kesme akımı değeri.
Eksik veya yanlış konumlandırılmış girdap halkası.
Yanlış tutma kapağı kurulumu.
Hasarlı yedek bileşenler.
Bir bileşen, farklı boyutlara veya çalışma gereksinimlerine sahip olmasına rağmen orijinaline benzer görünebilir.
Bu nedenle torç model uyumluluğu tek başına görsel benzerlikten daha önemlidir.
Sarf malzemesi değiştirildikten hemen sonra plazma kesici ark yapmayı durdurursa, güç kaynağının arızalı olduğunu varsaymadan önce yeni takılan bileşenleri inceleyin.
Plazma Kesici Ark Başlangıç Sorunlarını Nasıl Önleyebilirsiniz?
Önleyici bakım, beklenmedik kesme kesintilerini azaltabilir, sarf malzemesi ömrünü uzatabilir ve daha tutarlı üretimi destekleyebilir.
1. Temiz ve Kuru Hava Kaynağını Koruyun
Kompresörü, hava filtresini, regülatörü ve nem ayırma sistemini düzenli olarak kontrol edin.
Biriken suyu boşaltın ve gerektiğinde filtre elemanlarını değiştirin.
Tutarlı hava kalitesi, torç bileşenlerinin korunmasına ve istikrarlı kesme koşullarının korunmasına yardımcı olur.
2. Kesmeden Önce Sarf Malzemelerini İnceleyin
Elektrodu ve memeyi görünür aşınma açısından kontrol edin.
Girdaplı halkayı ve tutma kapağını hasar açısından inceleyin.
Bileşenleri gerçek durumlarına ve ekipmanın bakım önerilerine göre değiştirin.
3. Doğru Sarf Malzemelerini Kullanın
Sarf malzemelerini torç modeline, çalışma akımına ve kesme uygulamasına göre eşleştirin.
Birlikte çalışmak üzere tasarlanmamış parçaları birleştirmekten kaçının.
4. Meşaleyi Koruyun Kablo grubu
Aşırı bükülmeyi, ezilmeyi, çekmeyi ve aşınmayı önleyin.
Torç kablosunu keskin kenarlardan ve hareketli ekipmanlardan uzağa yönlendirin.
Konektörleri ve kablo kılıflarını düzenli olarak kontrol edin.
5. Güvenilir Çalışma Kelepçesi Temasını Koruyun
Şase kelepçesini temiz tutun ve dönüş kablosunda hasar olup olmadığını kontrol edin.
Kelepçeyi kesmeden önce uygun bir iletken yüzeye bağlayın.
6. Nominal Hizmet Döngüsünü Takip Edin
Makineyi belirtilen çalışma sınırları dahilinde kullanın.
Yeterli havalandırmayı sağlayın ve termal uyarılara derhal yanıt verin.
7. Bakım Kaydı Tutun
Üretim atölyeleri ve endüstriyel kullanıcılar için basit bir bakım kaydı, tekrar eden arızaların tespit edilmesine yardımcı olabilir.
Yararlı bilgiler şunları içerir:
Bakım Öğesi
Ne Kaydedilmeli
Meşale modeli
Model ve uyumlu sarf malzemesi seti
Kesme akımı
Tipik çalışma aralığı
Sarf malzemesi durumu
Elektrot ve meme aşınması
Hava beslemesi
Basınç, akış ve filtre durumu
Arıza belirtileri
Ark yok, aralıklı ark veya başarısız aktarım
Düzeltici eylem
İncelenen veya değiştirilen bileşenler
Sonuç
Normal kesimin geri getirilip getirilmediği
Tutarlı bir inceleme süreci, bakım ekiplerinin rutin sarf malzemesi aşınmasını yinelenen ekipman sorunlarından ayırmasına yardımcı olabilir.
Plazma kesme torcu 'i Değiştirmeden Önce Neyi Kontrol Etmelisiniz?
Eğer mevcut Plazma kesme torçu hasarlıysa veya sürekli olarak ark başlatma sorunları yaşıyorsa, uyumlu bir yedek parçanın seçilmesi önemlidir.
Yedek bir meşale yalnızca görünümüne veya reklamı yapılan amperajına göre seçilmemelidir.
Satın almadan önce aşağıdaki özellikleri doğrulayın.
Seçim Faktörü
Neden Önemlidir?
Plazma kesici modeli
Torcun güç kaynağıyla kullanılıp kullanılamayacağını belirler
Torç bağlantı tipi
Uyumlu elektrik, pnömatik ve kontrol bağlantıları sağlar
Nominal kesme akımı
Amaçlanan çalışma gereksinimlerini karşılamalıdır
Ark başlatma sistemi
Ekipmanın başlatma ve kontrol tasarımıyla eşleşmelidir
Sarf malzemesi uyumluluğu
Elektrodu, nozulu ve ilgili yedek parçaları belirler
Torç kablosu uzunluğu
İş istasyonu düzenini ve kullanımını etkiler
Manuel veya mekanize uygulama
Uygun torç konfigürasyonunu belirler
Güvenlik ve kontrol gereksinimleri
Torcun koruyucu fonksiyonlarının doğru çalışmasını sağlar
Kaynak ekipmanı distribütörleri, onarım merkezleri ve endüstriyel satın alma ekipleri için sipariş vermeden önce bu ayrıntıların doğrulanması uyumluluk sorunlarını ve gereksiz iadeleri azaltabilir.
Yedek torç veya sarf malzemeleri talep ederken mevcut torç modelini, makine modelini, konektör ayrıntılarını ve çalışma akımını sağlayın.
Orijinal torç ve sarf malzemesi bileşenlerinin fotoğrafları da tedarikçinin uyumluluğu doğrulamasına yardımcı olabilir.
Plazma Kesicide Arksızlık Sorunları Hakkında Sıkça Sorulan Sorular
1. Plazma Kesicim Neden Ark Oluşturmuyor?
Yetersiz hava basıncı, aşınmış sarf malzemeleri, yanlış torç tertibatı, zayıf elektrik geri dönüş kontağı, tetikleme sorunları, koruyucu arızalar veya dahili ark başlatma devresi sorunları nedeniyle plazma kesici ark vermeyebilir.
Arıza göstergelerini, hava beslemesini, torç sarf malzemelerini ve harici bağlantıları kontrol ederek başlayın.
2. Plazma Kesicimde Neden Hava Var Ama Ark Yok?
Arksız hava akışı, aşınmış sarf malzemelerinin, yanlış torç tertibatının, tatmin edilmemiş bir güvenlik kilidinin, bir kontrol sinyali sorununun veya bir dahili ark başlatma arızasının göstergesi olabilir.
Makinenin uyarı göstergelerini kontrol edin ve torç bileşenlerini güç bağlantısı kesilmiş haldeyken inceleyin.
3. Plazma Kesicim Pilot ark Neden Çalışmıyor?
Hasar görmüş sarf malzemeleri, yanlış montaj, yetersiz hava beslemesi, torç bağlantı hataları veya başlatma sistemindeki sorunlar nedeniyle pilot ark arızalanabilir.
Tüm plazma kesiciler aynı pilot ark tasarımını kullanmaz; dolayısıyla uygun teşhis prosedürü ekipmana bağlıdır.
4. Plazma Kesicim Pilot ark Neden Çalışıyor Ama Kesmiyor?
Pilot ark başlıyor ancak ana kesme arkı aktarılmıyorsa, şase kelepçesini, iş parçası temasını, torç ayırıcısını, sarf malzemelerini ve çalışma ayarlarını inceleyin.
Kötü iş dönüş yolu veya aşırı torç mesafesi başarılı ark aktarımını engelleyebilir.
5. Kötü Bir Elektrot Plazma Kesicinin Ateşlememesine Sebep Olabilir mi?
Evet. Ciddi şekilde aşınmış veya hasar görmüş bir elektrot, arkın güvenilir şekilde başlatılmasını engelleyebilir.
Elektrodu aşırı erozyon veya anormal hasar açısından inceleyin ve gerektiğinde değiştirin.
Ayrıca nozulu ve diğer sarf malzemelerini ilgili aşınma açısından inceleyin.
6. Kirli Bir Nozul, Plazma Kesicinin Arklanmasını Önleyebilir mi?
Kirlenmiş, tıkanmış veya hasar görmüş bir nozul, gaz akışını ve ark davranışını etkileyebilir.
Sorunun ciddiyetine ve torç tasarımına bağlı olarak, güvensiz başlatmaya veya dengesiz kesmeye neden olabilir.
Hasarlı sarf malzemelerini torç özelliklerine göre inceleyin ve değiştirin.
7. Plazma Kesicinin Hangi Hava Basıncına İhtiyacı Var?
Doğru hava basıncı plazma kesici ve torç modeline bağlıdır.
Her zaman ekipmanın belirtilen basınç ve akış gereksinimlerine uyun.
Torç çalışırken basınç düşebileceğinden, akış koşulları altında hava beslemesini kontrol edin.
8. Kötü Çalışma Kelepçesi Plazma Kesicinin Kesmemesine Neden Olabilir mi?
Evet. Kötü bir parça kelepçesi bağlantısı, ana kesme arkının düzgün şekilde aktarılmasını engelleyebilir veya dengesiz kesmeye neden olabilir.
Şase kelepçesini temiz, iletken metale güvenli bir şekilde bağlayın ve dönüş kablosunda hasar olup olmadığını kontrol edin.
9. Plazma Kesicim Neden Birkaç Saniye Sonra Ark Duruyor?
Olası nedenler arasında dengesiz hava akışı, hasarlı sarf malzemeleri, zayıf ark aktarımı, kontrol hatası veya aktif koruma sistemi yer alır.
Sorun uzun süreli kesme sonrasında ortaya çıkarsa aşırı ısınmayı ve görev döngüsü sınırlamalarını da kontrol edin.
10. Sarf Malzemelerini Değiştirdikten Sonra Plazma Kesicim Neden Ark Oluşturmuyor?
Yanlış sarf malzemesi seçimi veya montajı olası bir nedendir.
Elektrotun, nozulun, girdaplı halkanın ve tespit kapağının torçla uyumlu olduğunu ve doğru sırayla takıldığından emin olun.
Makinenin torç tertibatında veya güvenlikle ilgili bir arıza gösterip göstermediğini kontrol edin.
11. Plazma Meşalemin Kötü Olduğunu Nasıl Anlarım?
Olası belirtiler arasında gözle görülür torç hasarı, aralıklı tetikleme çalışması, hasarlı kablo yalıtımı, tekrarlanan bağlantı hataları veya harici sarf malzemeleri ve çalışma koşulları kontrol edildikten sonra sürekli ark başlatma sorunları yer alır.
Bu belirtiler her zaman torcun tamamının değiştirilmesi gerektiği anlamına gelmez.
Nitelikli bir inceleme, sorunun değiştirilebilir bir bileşenle mi sınırlı olduğunu yoksa torç tertibatını mı kapsadığını belirlemeye yardımcı olabilir.
12. Plazma Kesicide Sorun Gidermeyi Ne Zaman Durdurmalıyım?
Hasarlı elektrik yalıtımı, yanık kokusu, anormal sesler, tekrarlanan koruyucu arızalar veya başka bir elektrik tehlikesi belirtisi fark ederseniz ekipmanı kullanmayı bırakın.
Önerilen harici incelemelerden sonra makine arızalanmaya devam ederse, profesyonel servis de uygundur.
Hiçbir zaman güvenlik cihazlarını atlamayın veya dahili yüksek voltajlı bileşenlere niteliksiz onarımlar yapmaya kalkışmayın.
Son Düşünceler: Ark Yapmayan Bir Plazma Kesici Nasıl Onarılır
Plazma kesicide ark oluşmadığı durumlarda en etkili yaklaşım, parçaları değiştirmeden önce tam arıza belirtisini belirlemektir.
Hava beslemesi ve makine arıza göstergeleriyle başlayın. Ardından torç sarf malzemelerini inceleyin, montajın doğru olduğunu onaylayın ve şase pensesi ile harici bağlantıları kontrol edin.
Pilot ark başlıyor ancak aktarılmıyorsa elektrik dönüş yoluna, kesme yüksekliğine ve çalışma koşullarına odaklanın.
Makinede hava akışı varsa ancak doğru dış koşullara rağmen ark yoksa, bir kontrol veya dahili ark başlatma sorunu profesyonel teşhis gerektirebilir.
Güvenilir plazma kesiminin anahtarı, uygun şekilde eşleştirilmiş bir torç, doğru takılmış sarf malzemeleri, istikrarlı hava akışı, sağlam elektrik bağlantıları ve ekipmanın nominal sınırları dahilinde çalışmadır.
Ekipman distribütörleri, üretim atölyeleri ve endüstriyel bakım ekipleri için bu yedi yaygın nedeni anlamak, gereksiz değiştirme maliyetlerini azaltabilir, sorun giderme verimliliğini artırabilir ve daha güvenilir kesme performansını destekleyebilir.
Bu web sitesi çerezleri ve benzer teknolojileri ('çerezler') kullanır. İzninize tabi olarak, hangi içeriğin ilginizi çektiğini takip etmek için analitik çerezleri ve ilgi alanına dayalı reklamları görüntülemek için pazarlama çerezlerini kullanacaktır. Bu önlemler için, verileri kendi amaçları doğrultusunda da kullanabilecek üçüncü taraf sağlayıcıları kullanıyoruz.
'Tümünü kabul et' seçeneğini tıklayarak veya bireysel ayarlarınızı uygulayarak onayınızı verirsiniz. Verileriniz daha sonra AB dışındaki, karşılık gelen veri koruma düzeyine sahip olmayan ve özellikle yerel makamların erişiminin etkili bir şekilde engellenemediği ABD gibi üçüncü ülkelerde de işlenebilir. Onayınızı istediğiniz zaman anında geçerli olacak şekilde iptal edebilirsiniz. 'Tümünü reddet' seçeneğini tıklarsanız yalnızca kesinlikle gerekli olan çerezler kullanılacaktır.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių