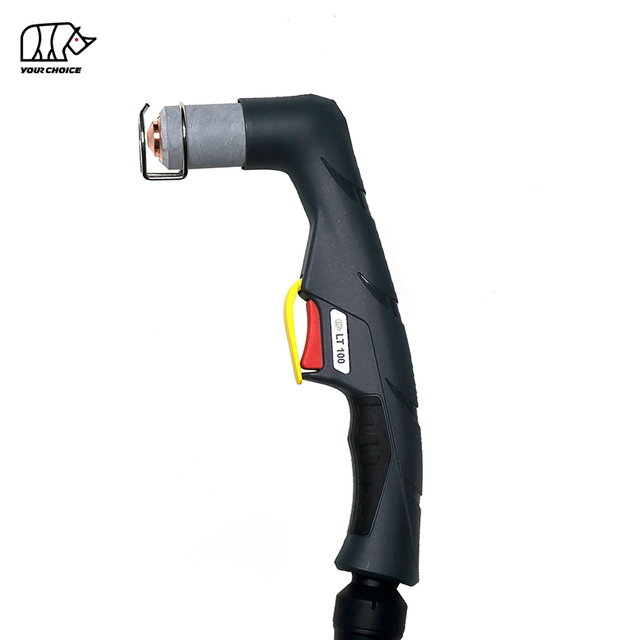
80A HF Пальник для плазмового різання CNC для механізованого різання
INWELT LTM81 — це CNC та механізований плазмовий різак із повітряним охолодженням , призначений для автоматизованих плазмових столів, верстатів для профільного різання та промислових систем різання металу.
LTM81 має номінальний струм 80 А з робочим циклом 60% і використовує високочастотну ( HF ) систему запуску дуги.
Поточна технічна конфігурація INWELT включає:
Номінальний струм 80А
Робочий цикл 60%.
Робота на стисненому повітрі
Початок дуги HF
прибл. Робочий тиск 4,5–5,0 бар
прибл. Потік повітря 160 л/хв
прибл. 80-секундний рекомендований пост-потік
Стандартний кабель ліхтаря 6 м
CNC / механізована операція
Доступні кілька варіантів підключення машинного різака, зокрема:
3/8G
1/4G
M14×1
М16×1,5
Центральний адаптер
LTM81 слід розташувати спеціально як машинний/ CNC плазмовий пальник , окремо від ручного плазмового пальника LT 81.
INWELT LTM81 Технічні характеристики
| Специфікація |
INWELT LTM81 |
| Тип продукту |
CNC / Механізований Пальник для плазмового різання |
| Модель |
LTM81 |
| Бренд |
INWELT |
| Номінальний струм |
80 А |
| Робочий цикл |
60% |
| Охолодження |
повітря |
| Технологічний газ |
Стиснене повітря |
| Запуск дуги |
HF |
| Тиск газу |
прибл. 4,5–5,0 бар |
| Потік газу |
прибл. 160 л/хв |
| Рекомендований пост-флоу |
прибл. 80 секунд |
| Стандартна довжина проводу |
6 м |
| Операція |
CNC / Механіз |
| Параметри конектора |
3/8G / 1/4G / M14×1 / M16×1,5 / Центральний адаптер |
| Стандартні розміри наконечників |
Ø1,0 / Ø1,1 / Ø1,2 мм |
| Розширені поради |
в наявності |
| OEM / ODM |
в наявності |
| Приватна торгова марка |
в наявності |
Перед замовленням перевірте джерело живлення плазми, номінальний струм, архітектуру запуску HF , схему пілотної дуги, задній роз’єм, інтерфейс керування та системні вимоги CNC .
LTM81 проти LT 81: Машинний ліхтар проти ручного ліхтаря
LTM81 і LT 81 належать до однієї ширшої сімейства ліхтарів і витратних матеріалів, але їх слід розглядати як два окремі готові продукти.
| Особливість |
LTM81 |
LT 81 |
| Операція |
CNC / Механіз |
Інструкція / Портативний |
| Геометрія факела |
Прямий машинний факел |
Кутовий ручний ліхтарик |
| Пуск керування |
Керується машиною |
Тригер оператора |
| Монтаж |
Фіксований тримач факела |
Портативний |
| Висота факела |
CNC / контроль THC |
Керується оператором |
| Основна програма |
Автоматизоване різання |
Ручне різання |
Деякі витратні матеріали можуть бути спільними для двох конфігурацій.
Проте повна головка пальника, корпус, позиціонуюча трубка, кабельний вузол і система керування не повинні автоматично розглядатися як взаємозамінні.
Для внутрішніх посилань на веб-сайт використовуйте:
LTM81 Пальник для плазмового різання CNC
і
LT 81 Ручний пальник для плазмового різання
а не описувати обидва продукти просто як факели типу A81 або LT 81.
Чому для плазмового різання CNC потрібно використовувати спеціальний машинний пальник 80A?
Для системи плазмового різання CNC потрібен пальник, призначений для стабільного кріплення машини та повторюваної автоматизованої роботи.
Пряма геометрія машинного факела
У LTM81 використовується орієнтована на машину структура ліхтарика, яку можна встановити на осі Z CNC або спеціальному тримачі ліхтарика.
Правильна установка допомагає зберегти:
Перпендикулярність факела
Позиція проколу, що повторюється
Постійна висота зрізу
Стабільна геометрія пропилу
Повторювані розміри деталей
Цикл різання, керований машиною
На відміну від ручного ліхтарика, LTM81 керується через плазмове джерело живлення та систему CNC .
Типовий механізований цикл різання може включати:
Позиціонування факела
Початкове визначення висоти
Команда запуску плазми
Пірсинг
Ріжучий рух
Регулювання висоти пальника
Зупинка дуги
Повторюване виробництво
Стаціонарний верстатний пальник дозволяє більш узгоджено контролювати умови різання повторюваних частин, коли джерело живлення плазми, подача газу, рух CNC і витратні матеріали налаштовані правильно.
Як працює система плазмового різання LTM81 HF
LTM81 працює як один компонент повної системи плазмового різання, що складається з:
Стиснене повітря проходить через головку пальника, дифузор, електрод і ріжучий наконечник.
Електрична енергія іонізує газ і створює високотемпературну плазмову дугу.
Ріжуче сопло звужує плазмовий потік у концентрований струмінь, який плавить електропровідний матеріал, тоді як високошвидкісний газ видаляє розплавлений метал із пропилу.
Як працює HF Arc Starting на LTM81
LTM81 використовує високочастотну систему запуску дуги.
HF запалювання використовує високочастотний електричний сигнал, щоб допомогти у встановленні початкової плазмової дуги.
Тому плазмове джерело живлення має бути розроблено для сумісної архітектури пальника HF .
Плазмові пальники HF , не HF і плазмові пальники зі зворотним ударом не слід вибирати як взаємозамінні лише на основі сили струму чи зовнішнього вигляду роз’єму.
HF Спосіб встановлення для систем CNC
Оскільки запуск HF генерує високочастотну електричну енергію, повне встановлення CNC має відповідати вимогам виробника плазмового джерела живлення щодо:
Не припускайте, що ліхтарик HF можна підключити до будь-якого контролера CNC без урахування повної електричної архітектури машини.
LTM81 Повні конфігурації Machine Torch
Поточне сімейство продуктів INWELT включає кілька вузлів верстатних ліхтарів довжиною 6 м LTM81 .
| INWELT |
Конфігурація коду |
| IJWU0641 |
LTM81 / 6 м / 3/8G |
| IJWU0647 |
LTM81 / 6 м / Центральний адаптер |
| IJWU0717 |
LTM81 / 6 м / 1/4G |
| IJWU0718 |
LTM81 / 6 м / M16×1,5 |
| IJWU0719 |
LTM81 / 6 м / M14×1 |
Ці повні коди різаків мають бути помітні на сторінці продукту, оскільки тип з’єднання є основним фактором вибору для заміни та OEM різаків.
Збірки ручного ліхтарика LT 81 слід перемістити на відповідну сторінку ручного ліхтарика або чітко позначити як супутні товари.
LTM81 Машина Головка пальника
Спеціальна головка машинного пальника LTM81 :
INWELT Код: IJWA0681
Посилання: PF0120
опис:
LTM81 Машинна плазма Головка пальника
Ця спеціальна головка ліхтарика має бути одним із основних компонентів, які відображаються на сторінці продукту LTM81 .
Його не слід замінювати на головній схемі продукту головкою ручного ліхтарика LT 81.
LTM81 Позиційна трубка зі скловолокна
Поточна система машинного факела включає:
INWELT Код: IJHW0029
Посилання: W0300144
опис:
Скловолоконна позиціонуюча труба / LT M
Позиціонуюча труба є частиною прямої конструкції машинного пальника і повинна бути показана разом із головкою машинного пальника.
Для виробників обладнання CNC цей компонент особливо актуальний для встановлення та інтеграції пальника.
Додайте LTM81 креслення розмірів верстатного факела
Для машинного ліхтарика CNC фізичні розміри є важливою інформацією для покупки.
INWELT має додати технічний малюнок, що показує фактичні виробничі розміри LTM81 , зокрема:
Не копіюйте розміри факела іншого постачальника.
Виміряйте фактичні INWELT LTM81 і опублікуйте власні розмірні дані.
Ця інформація особливо корисна для:
LTM81 Стандартні наконечники
Поточна платформа витратних матеріалів LTM81 / LT 81 включає три основні стандартні діаметри ріжучих наконечників.
Ø1,0 мм
INWELT Код: IJWV0616-10
Посилання: PD0105-10
Наконечник Ø1,1 мм
I NWE LT Код: IJWV0616-11
Посилання: PD0105-11
Наконечник Ø1,2 мм
INWELT Код: IJWV0616-12
Посилання: PD0105-12
Різні діаметри наконечників призначені для різних діапазонів робочих струмів і процесів різання.
Перш ніж опублікувати остаточну таблицю від сили струму до сопла, перевірте поточне відображення INWELT з поточними інженерними даними, записами ERP і випробуваннями різання.
Не робіть висновок про повну потужність пальника просто на основі діаметра сопла.
Який ріжучий наконечник слід використовувати при 80A?
Поточне сімейство витратних матеріалів INWELT включає ріжучі наконечники Ø1,0 мм, Ø1,1 мм і Ø1,2 мм.
Порівнянні плазмові системи типу A81 зазвичай використовують найбільше стандартне сопло в цьому сімействі для верхнього робочого діапазону 80 A.
Однак INWELT має опублікувати власне перевірене відображення.
Найсильніша фінальна таблиця включатиме:
| INWELT Код |
Наконечник Діаметр |
Перевірений струм |
Електрод |
Дифузор |
Режим різання |
| IJWV0616-10 |
Ø1,0 мм |
Підтвердити |
Відповідна частина |
Відповідна частина |
Стандартна нарізка |
| IJWV0616-11 |
Ø1,1 мм |
Підтвердити |
Відповідна частина |
Відповідна частина |
Стандартна нарізка |
| IJWV0616-12 |
Ø1,2 мм |
Підтвердити |
Відповідна частина |
Відповідна частина |
Стандартна нарізка |
Після перевірки послідовно використовуйте те саме поточне відображення на сторінці продукту, у каталозі, системі ERP і технічних малюнках.
LTM81 Розширені поради щодо різання
Поточне сімейство витратних матеріалів також включає розширені ріжучі наконечники.
Подовжений наконечник Ø1,0 мм
INWELT Код: IJWV0612-10
Посилання: PD0106-10
Подовжений наконечник Ø1,2 мм
INWELT Код: IJWV0612-12
Посилання: PD0106-12
Подовжені наконечники забезпечують додатковий охоплення, коли стандартний передній кінець не має доступу до заглибленого місця різання.
Для використання CNC подовжений наконечник змінює геометрію передньої частини факела.
Таким чином, перед використанням розширеної конфігурації слід перевірити висоту зрізу CNC і стопку витратних матеріалів.
LTM81 Плазмовий електрод
Стандартний електрод, перерахований для сімейства LT 81/ LTM81 :
INWELT Код: IJWC0615
Посилання: PR0109
Електрод передає електричну енергію через плазмовий пальник і поступово зношується під час повторного запалювання дуги та різання.
Замініть електрод до того, як надмірний знос спричинить:
Для автоматизованого виробництва стан електродів слід регулярно перевіряти, оскільки повторні цикли проколювання можуть збільшити знос витратних матеріалів.
Перевірте розширені коди електродів і повітряних трубок перед публікацією
Поточна сторінка продукту містить посилання на подовжені електроди та повітряні трубки, але деякі описи виглядають суперечливими.
Перш ніж публікувати надійну таблицю витратних матеріалів, перевірте точне зіставлення INWELT для:
Після підтвердження опублікуйте кожен компонент як:
INWELT Код → Посилання → Тип компонента → Стандартний/розширений → Сумісна порада
Це зменшить кількість помилок заміни деталей і покращить технічну цінність сторінки.
LTM81 Газовий дифузор
Поточний дифузор:
INWELT Код: IJWG0613
Посилання: PE0107
Дифузор контролює розподіл технологічного газу навколо електрода та ріжучого сопла.
Правильний потік повітря сприяє:
Стійке утворення плазмової дуги
Витратний матеріал охолодження
Послідовна форма плазмового струменя
Повторювана ефективність різання
Замініть дифузор, якщо він:
Тріснутий
Спалений
Спотворений
Забруднений
Не змінюйте та не збільшуйте газові канали.
LTM81 Варіанти зовнішнього сопла
Поточне сімейство витратних матеріалів включає:
IJWT0676-03 / PC0115 – Зовнішня насадка
і
IJWT0676-01 – Зовнішня насадка з максимальним терміном служби
Зовнішня насадка допомагає розташувати та захистити передній стос витратних матеріалів.
Замініть його, якщо він трісне, обгорить або механічно пошкоджений.
Для застосування CNC переконайтеся, що конфігурація зовнішнього сопла відповідає вибраному ріжучому наконечнику та розташуванню стійки.
LTM81 Аксесуари для стійки та розрізання контактів
Поточне сімейство продуктів включає кілька зовнішніх аксесуарів для позиціонування.
Приклади:
IJTN0717 / CV0201 – прокладка для контактного різання
IJTN0099 / CV0033 – чотириточкова розпірка
IJTN0084 / CV0028 – Розпірна пружина
Ці компоненти допомагають контролювати співвідношення між соплом і деталлю.
Для механізованого різання процес різання слід вибирати відповідно до джерела живлення плазми, конфігурації витратних матеріалів і CNC методу контролю висоти.
LTM81 Машинні кабельні вузли
Поточне сімейство машинних ліхтарів LTM81 включає спеціальні кабельні вузли довжиною 6 м.
Машинний кабель 1/8G
INWELT Код: IJWO10108077-00
опис:
LTM81 / 8 мм² / 6 м / 1/8G
Машинний кабель центрального адаптера
INWELT Код: IJWO10108071-00
опис:
LTM81 / 8 мм² / 6 м / Центральний адаптер
Зберігайте ці машинні кабелі в основній таблиці деталей LTM81 .
LT 81 портативні кабельні збірки слід розмістити на сторінці посібника LT 81.
LTM81 Параметри адаптера роз’єму
Система LTM81 містить кілька адаптерів підключення.
1/8G до 1/4G
INWELT Код: IJAU5698
1/8G до 3/8G
INWELT Код: IJAU5697
1/8G до M14×1
INWELT Код: IJAU5699
1/8G до M16×1,5
INWELT Код: IJAU5690
Ці параметри адаптера дозволяють оцінювати підключення різних джерел живлення, не розглядаючи кожен фізичний роз’єм як універсально сумісну систему.
LTM81 5-контактний Центральний адаптер
Поточне сімейство продуктів також включає:
INWELT Код: IJAY0089
Посилання: FY0023
опис:
5-контактний плазмовий пальник на стороні Центральний адаптер
Центральний адаптер може спростити встановлення пальника на сумісних плазмових системах.
Однак лише фізична підгонка роз’єму не підтверджує електричну сумісність.
Необхідно також перевірити наступне:
Функції закріплення
Ланцюг пілотної дуги
Сигнали запуску/контролю
Підключення живлення
Підключення газу
Як перевірити сумісність із плазмовим різаком LTM81 CNC
Не вибирайте LTM81 лише тому, що машина позначена '80A.'
Має відповідати кілька технічних умов.
Підтвердити HF Запуск
Джерело живлення плазми має підтримувати сумісний машинний пальник HF.
Підтвердьте номінальний струм
LTM81 має номінальний струм 80 A.
Пальник і витратні матеріали повинні працювати в межах їх перевіреного діапазону струму.
Підтвердьте заднє підключення
Доступні повні конфігурації факела включають:
3/8G
1/4G
M14×1
М16×1,5
Центральний адаптер
Підтвердьте ланцюг пілотної дуги
Різні джерела живлення плазми можуть використовувати різні схеми пілотної дуги.
Підтвердьте інтерфейс запуску та керування
Схема плазмового запуску машини має відповідати архітектурі пальника та джерела живлення.
Надайте інформацію про машину перед замовленням
Для проектів заміни або OEM надайте:
Виробник плазмових джерел живлення
Модель машини
Номінальний вихідний струм
Існуюча модель факела
Фотографії головного роз'єму
Фотографії роз'єму пілотної дуги
CNC інформація контролера
Необхідні розміри кріплення пальника
Це надійніше, ніж публікація універсального списку брендів плазморізів.
Деталі запасних частин:
| РУЧНИЙ ФАКЕЛ |
| Код |
посилання |
опис |
| IJWU6911 |
PA1400 |
Плазмовий різак LT 81/6m 3/8G |
| IJWU6912 |
|
Плазмовий різак LT 81/6m M14×1 |
| IJWU6916 |
|
Різак плазмовий LT 81/6m M16×1.5 |
| IJWU6918 |
PA1402 |
Плазмовий різак LT 81/6м центральний адаптер |
| IJWU6910 |
PA1404 |
Плазмовий різак LT 81/6m 1/4G |
| МАШИННИЙ ФАКЕЛ |
|
|
| Код |
посилання |
опис |
| IJWU0641 |
|
Пальник плазмовий автоматичний LTM81 /6m 3/8G |
| IJWU0647 |
|
Автоматичний пальник плазмового різання LTM81 /центральний адаптер 6м |
| IJWU0717 |
|
Автоматичний різак плазмовий LTM81 /6m 1/4G |
| IJWU0718 |
|
Автоматичний пальник плазмового різання LTM81 /6mM16×1.5 |
| IJWU0719 |
|
Автоматичний пальник плазмового різання LTM81 /6mM14×1 |
| Позиція |
Код |
посилання |
опис |
| 1 |
IJTN0717 |
CV0201 |
Прокладка для контактної розрізки/ LT 81 |
| 2 |
IJTN0099 |
CV0033 |
Чотири крапки edspacer/ LT 81 |
| 3 |
IJTN0084 |
CV0028 |
Розпірна пружина LT 81 |
| 4 |
|
|
Зовнішня насадка |
| 4.1 |
IJWT0676-03 |
PC0115 |
Зовнішня насадка LT 81 |
| 4.2 |
IJWT0676-01 |
|
Зовнішнє сопло/максимальний термін служби LT 81 |
| 5 |
|
|
Підказка |
| 5.1 |
IJWV0616-10 |
PD0105-10 |
Наконечник Φ1,0 мм LT 81 |
| 5.2 |
IJWV0616-11 |
ПД0105-11 |
Наконечник Φ1,1 мм LT 81 |
| 5.3 |
IJWV0616-12 |
ПД0105-12 |
Наконечник Φ1,2 мм LT 81 |
| 6 |
|
|
Підказка |
| 6.1 |
IJWV0612-10 |
PD0106-10 |
Подовжений наконечник Φ1,0 мм LT 81 |
| 6.2 |
IJWV0612-12 |
PD0106-12 |
Подовжений наконечник Φ1,2 мм LT 81 |
| 7 |
IJWG0613 |
PE0107 |
Дифузор LT 81 |
| 8 |
IJWC0615 |
PR0109 |
Електродна плазма LT 81 |
| 9 |
IJWC0676 |
PR0115 |
Airtube/ LT 81 |
| 10 |
IJAO0521 |
FH0560 |
Розширений електрод Плазма LT 81 |
| 11 |
IJAO0527 |
FH0561 |
Подовжена повітряна трубка/ LT 81 |
| 12 |
IJWA0601 |
|
Головка плазмового пальника LT 81 |
| 12а |
IJGU0686 |
EA0125 |
Ущільнювальне кільце Φ15,6x1,78 мм із кремнію |
| 13 |
IJHW0046 |
|
Plasma hand lemanual/ASeries/Red |
| 14 |
IJIK0733 |
|
Частина захисту/плазма/жовта |
| 15 |
IJIR0081 |
185.0031 |
Тригер |
| 16 |
IJIK0804 |
|
Спільний/малий/новий тип |
| 17 |
|
|
Монтаж кабелю |
| 17.1 |
IJWO00108077-00 |
|
Кабель в зборі/ LT 81/8MMQ/6MATT.1/8G |
| 17.2 |
IJWO00108071-00 |
|
Кабель у зборі/ LT 81/8MMQ/6M CE NTERADA PT АБО |
| 17.3 |
IJWO10108077-00 |
|
Кабель у зборі/ LTM81 /8MMQ/6MATT.1/8G |
| 17.4 |
IJWO10108071-00 |
|
Кабель у зборі/ LTM81 /8MMQ/6M CE NTERADA PT АБО |
| 17.5 |
IJWO0690 |
|
Кабель в зборі/ LT 81/6 мцентральний адаптер |
| 18 |
IJDH6017 |
|
Гайковий ключ для плазми |
| 19 |
IJWA0681 |
PF0120 |
Головка плазмового пальника LTM81 |
| 19а |
IJHW0029 |
W0300144 |
Скловолоконна позиційна трубка/ LT M |
| 20 |
|
|
Кабельний вузол LT M |
| 20.1 |
IAU5698 |
|
З'єднувальний адаптер 1/8G-1/4G |
| 20.2 |
IJAU5697 |
|
З'єднувальний адаптер 1/8G-3/8G |
| 20.3 |
IJAU5699 |
|
З'єднувальний адаптер 1/8G-M14×1 |
| 20.4 |
IJAU5690 |
|
З'єднувальний адаптер 1/8G-M16×1,5 |
| 21 IJAY0089 FY0023 Центральний адаптер, бічний плазмовий 5 контактів |
| 22 IJTN0067 CV0052 Колісний простір RA81/S75 |
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМОВОГО ПАльника.pdf
LTM81 і CNC Контроль висоти факела
Плазмова система CNC може використовувати автоматичне керування висотою факела для підтримки заданої відстані від факела до робочого місця.
Можливі системи включають:
Контроль висоти пальника за допомогою напруги дуги
Під час різання сумісний THC може використовувати напругу дуги як частину підтримки запрограмованої висоти пальника.
Правильна цільова напруга залежить від повного джерела живлення плазми, витратних матеріалів, матеріалу, струму та швидкості різання.
HF та інтеграція THC
Оскільки LTM81 використовує запалювання HF , встановлення CNC і THC має відповідати вимогам щодо заземлення та електричної схеми виробника плазмового джерела живлення.
Не публікуйте універсальну напругу THC або схему проводки, якщо вона не була перевірена для фактичної INWELT -сумісної системи.
Висота проколу проти висоти різання
CNC Для плазмового різання зазвичай використовуються різні висоти під час проколювання та безперервного різання.
Висота пірсингу
Під час проколювання розплавлений метал викидається вгору із заготовки.
Правильна висота проколу допомагає зменшити пошкодження насадки та інших передніх витратних матеріалів.
Висота зрізу
Після завершення проколу система CNC переходить до запрограмованої висоти різання.
Неправильна висота скошування може сприяти:
Використовуйте перевірені значення повної плазмової системи.
Наскільки товсто можна різати LTM81 ?
Сам по собі плазмовий пальник не визначає одну універсальну максимальну товщину різання.
Фактична потужність різання залежить від:
Специфікації професійної плазми повинні розрізняти три рівні продуктивності.
Рекомендована потужність різання
Товщина матеріалу, яку можна продуктивно різати з відповідною швидкістю та якістю краю.
Максимальна потужність різання
Більш товстий матеріал, який можна різати на зниженій швидкості.
Відступна здатність
Максимальна товщина, яку можна розділити, як правило, з нижчою якістю краю.
Таким чином, конкретні показники товщини різання LTM81 слід публікувати лише тоді, коли вони підтримуються тестом повної системи INWELT .
Побудуйте діаграму INWELT LTM81 CNC
Перша сторона LTM81 діаграма розкрою була б одним із найсильніших технічних і GEO активів для цієї сторінки.
Рекомендовані поля даних включають: Дані
| параметрів |
для публікації |
| матеріал |
М'яка сталь / нержавіюча сталь / алюміній |
| Товщина |
Перевірена товщина |
| поточний |
Фактичний випробуваний струм |
| Код підказки |
INWELT номер деталі |
| Діаметр наконечника |
мм |
| Тиск повітря |
бар |
| Потік повітря |
л/хв |
| Швидкість подорожі |
мм/хв |
| Висота Пірса |
мм |
| Пірс Делей |
секунд |
| Висота зрізу |
мм |
| Ширина пропилу |
мм |
| Результат вирізання |
Рекомендований / Максимальний / Відрив |
Використовуйте виміряні результати тестування INWELT , а не копіюйте дані різання іншого виробника.
Рекомендована подача повітря для LTM81
Поточна конфігурація INWELT LTM81 використовує стиснене повітря.
Рекомендовані робочі дані включають:
Газ: стиснене повітря
Тиск газу: прибл. 4,5–5,0 бар
Потік газу: прибл. 160 л/хв
Рекомендований пост-потік: прибл. 80 секунд
Використовуйте чисте та сухе стиснене повітря
Волога, компресорне масло та частинки можуть негативно вплинути на:
Використовуйте відповідну фільтрацію та відділення вологи.
Перевірте тиск під потоком
Статичний тиск регулятора може відрізнятися від робочого тиску, коли пальник протікає повітрям.
Фільтри, регулятори, фітинги та довгі повітропроводи можуть призвести до втрати тиску.
Налаштуйте подачу повітря відповідно до робочої процедури повної плазмової системи.
Які матеріали можна різати LTM81 ?
При підключенні до сумісної системи плазмового різання LTM81 може різати електропровідні матеріали, зокрема:
М'яка сталь
Вуглецева сталь
Нержавіюча сталь
Алюміній
Мідь
Латунь
Оцинкована сталь
Фактична швидкість різання, якість краю та практична товщина залежать від повної системи плазмового різання.
Типове застосування факела LTM81 CNC
LTM81 призначений для механізованого плазмового різання, зокрема:
CNC столи для плазмового різання
Автоматизована нарізка профілю
Виготовлення листового металу
Виготовлення конструкцій
Компоненти машин
Запчастини до сільгосптехніки
Автомобільні компоненти
Частини будівельного обладнання
Металеві меблі
Виготовлення вивіски
Загальнопромислове виробництво
Автоматизовані металорізальні клітини
Застосування робототехнічної руки слід просувати лише тоді, коли для цієї системи було перевірено кріплення, прокладку кабелю, захист від зіткнення факела та інтерфейс керування.
LTM81 Технічне обслуговування для CNC виробництва
Постійний стан витратних матеріалів важливий для автоматизованого різання, оскільки зношений компонент може вплинути на кожну повторювану деталь.
Огляньте електрод
Регулярно перевіряйте електрод на предмет надмірного зносу.
Замініть його до того, як сильна ерозія спричинить ненадійний запуск або пошкодить сопло.
Огляньте ріжучий наконечник
Перевірте наявність:
Збільшений отвір сопла
Овальний отвір
Опікове пошкодження
Сильне забруднення
Зношена насадка може вплинути на:
Ширина пропилу
Фаска
Стабільність дуги
Повторюваність розмірів
Огляньте дифузор
Тримайте газові канали чистими.
Замініть тріснуті або пошкоджені теплом компоненти.
Огляньте зовнішню насадку
Перевірте ізоляційний компонент на наявність тріщин і термічних пошкоджень.
Огляньте машину Головка пальника
перевірити:
Огляньте провід пальника
Переконайтеся, що рух CNC не:
Поширені LTM81 CNC проблеми зі різанням
Складно HF запустити арку
перевірити:
Стан електродів
Ріжучий наконечник
HF схема запуску
Тиск газу
Підключення до роботи
Підключення пальника
Надмірний скіс
перевірити:
Важка шлака
перевірити:
Швидкість різання
Відрізний струм
Товщина матеріалу
Потік повітря
Висота факела
Короткий термін служби витратних матеріалів
Можливі причини:
Забруднене стиснене повітря
Неправильна комбінація сопла/струму
Неправильна висота проколу
Надмірний пірсинг
Зношений електрод
Невідповідні розміри деталей
Оглянути:
Не кожна проблема з розмірами спричинена плазмовим пальником.
LTM81 Витратні матеріали для дистриб’юторів і постачання післяпродажного обслуговування
Професійна LTM81 програма післяпродажного обслуговування може включати:
Стандартні ріжучі наконечники
Подовжені ріжучі наконечники
Електроди
Подовжені електроди
Повітряні трубки
Дифузори
Зовнішні насадки
Відстійні компоненти
Машинні ліхтарі
ущільнювальні кільця
Склопластикові позиціонуючі трубки
Машинні кабельні вузли
Перехідники підключення
Центральні адаптери
Для дистриб’юторів і виробників машин CNC публікація точних номерів деталей INWELT допомагає зменшити кількість помилок заміни та підтримує повторні покупки.
OEM LTM81 CNC Виробництво плазмового факела INWELT
INWELT постачає плазмові різаки та запасні компоненти професійним клієнтам B2B, зокрема:
CNC виробники плазмових машин
Виробники плазмових джерел живлення
CNC системні інтегратори
Бренди зварювального та різального обладнання
Імпортери
Дистриб'ютори
Оптовики
Промислові постачальники
Компанії витратних матеріалів післяпродажного обслуговування
Конфігурації OEM і ODM можна оцінити відповідно до системи цільової плазми та інтерфейсу машини.
OEM і варіанти приватної марки
Налаштування може включати:
Брендування клієнтів
Товарні етикетки
Конфігурація верстат-факел
Довжина кабелю пальника
З'єднання 3/8G
Підключення 1/4G
З'єднання M14×1
З'єднання М16×1,5
Центральний адаптер
Кабельні вузли
Комплекти витратних матеріалів
Упаковка власної торгової марки
Технічні етикетки
Вимоги до штрих-коду та картону
Для проектів OEM надайте специфікацію плазмового джерела живлення, контролер CNC , розташування роз’ємів, вимоги до монтажу та приблизну кількість закупівлі.
Чому джерело LTM81 Machine Torches від INWELT ?
Платформа LTM81 поєднує повні вузли машинного ліхтарика з детальною системою витратних матеріалів, кабелів і роз’ємів.
Поточне сімейство продуктів включає:
Кілька повних 6-метрових конфігурацій машинного факела
Стандартні наконечники Ø1,0 / Ø1,1 / Ø1,2 мм
Подовжені ріжучі наконечники
Стандартний електрод
Дифузор
Зовнішні насадки
Спеціальна головка машинного ліхтарика LTM81
Скловолоконна позиціонуюча трубка
Машинні кабельні вузли
Багаторізьбові адаптери
5-контактний центральний адаптер
Для професійних покупців закупівля повного пальника та запасних частин через одного постачальника може спростити закупівлю, інвентаризацію та підтримку післяпродажного обслуговування.
Поширені запитання про плазмовий факел LTM81 CNC
Яка сила струму INWELT LTM81 ?
LTM81 має номінальний струм 80 A відповідно до поточної технічної специфікації INWELT .
Що таке робочий цикл LTM81 ?
У поточній специфікації вказано робочий цикл 60%..
LTM81 – це ручний чи машинний ліхтарик?
LTM81 — це CNC / механізований машинний ліхтар.
Пов’язаний LT 81 — ручна конфігурація портативного пристрою.
Чи використовує LTM81 запалювання HF ?
так
LTM81 використовує високочастотний запуск дуги.
Який газ використовує LTM81 ?
У поточній конфігурації використовується стиснене повітря.
Який тиск повітря потрібен LTM81 ?
Приблизно 4,5–5,0 бар.
Який потік повітря потрібен LTM81 ?
У поточній специфікації INWELT зазначено приблизно 160 л/хв.
Який рекомендований час після відтоку?
Приблизно 80 секунд.
Яка довжина кабелю пальника є стандартною?
Стандартна довжина LTM81 становить 6 м.
Які варіанти роз’ємів доступні?
Поточний асортимент верстатних пальників включає:
3/8G
1/4G
M14×1
М16×1,5
Центральний адаптер
Які розміри ріжучих наконечників доступні?
Поточне сімейство витратних матеріалів включає:
Також доступні подовжені наконечники Ø1,0 мм і Ø1,2 мм.
Який електрод використовує LTM81 ?
Поточний стандартний електрод:
IJWC0615 / PR0109
Перевірте точне відображення номерів частин подовженого електрода та повітряної трубки перед публікацією цих компонентів як достовірних даних.
Яку головку машинного пальника використовує LTM81 ?
Поточна головка машини INWELT :
IJWA0681 / PF0120
Яку позиціонуючу трубку використовує LTM81 ?
Список поточної сімейства продуктів:
IJHW0029 / W0300144 – скловолоконна позиціонуюча трубка
Чи LTM81 сумісний з кожним 80A CNC плазмовим різаком?
немає
Система запуску HF , архітектура пілотної дуги, роз’єм, інтерфейс керування, вимоги до газу та джерело живлення плазми також мають відповідати.
Чи підтримує LTM81 керування висотою факела?
Його можна інтегрувати в системи CNC за допомогою сумісного обладнання для контролю висоти факела.
Точна конфігурація THC залежить від джерела живлення плазми та контролера CNC .
Чи може LTM81 різати нержавіючу сталь?
Так, якщо використовується із сумісною плазмовою системою та відповідними робочими параметрами.
Чи може LTM81 різати алюміній?
так
Алюміній є електропровідним і його можна різати плазмою за допомогою відповідної плазмової системи.
Наскільки товстим можна різати LTM81 ?
Немає універсальної товщини, яка визначається лише факелом.
Використовуйте перевірені рекомендовані, максимальні та вихідні дані з усієї системи плазмового різання.
Чи можна встановити LTM81 на роботизовану руку?
Потенційно, але роботизована інтеграція повинна бути підтверджена лише після перевірки кріплення, прокладання кабелю, інтерфейсу керування та вимог щодо захисту від зіткнень.
Яка різниця між LTM81 і LT 81?
LTM81 — версія машини/ CNC .
LT 81 — ручна/портативна версія.
Чи пропонує INWELT автоматичні факели OEM LTM81 ?
так
Конфігурації OEM/ODM , приватної марки, роз’ємів, кабелів і комплектів витратних матеріалів доступні для кваліфікованих виробників обладнання CNC , системних інтеграторів, дистриб’юторів та імпортерів.
Запит на ціну для INWELT LTM81 Пальник для плазмового різання CNC
Для швидшого підтвердження сумісності надайте:
Виробник і модель плазмового джерела живлення
Номінальний вихідний струм
Існуюча модель факела
HF метод запуску
контролер CNC
Фотографії головного роз'єму
Пілотно-дугове з'єднання
Необхідні габарити верстата
Необхідна довжина проводу
Вимоги до витратних матеріалів
Орієнтовна кількість закупівель
INWELT або брендинг приватної торгової марки
Потім INWELT може підтвердити відповідну конфігурацію верстатного різака LTM81 , роз’єму, кабелю та витратних матеріалів для вашої системи плазмового різання CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių