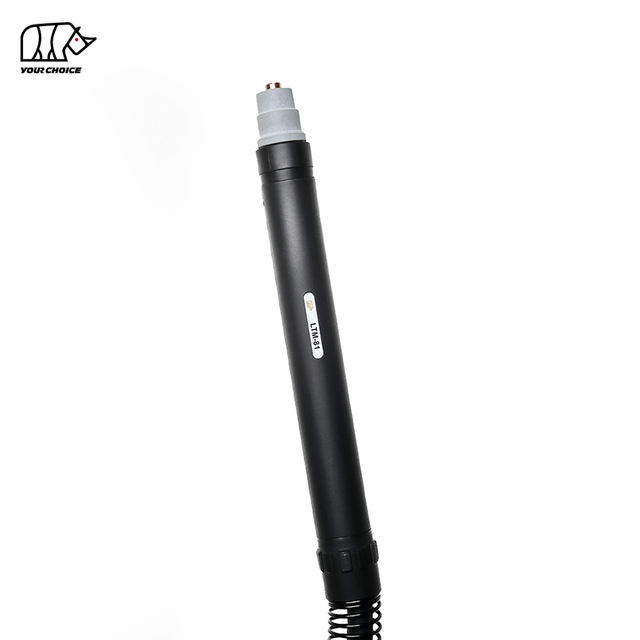
100A HF Пальник для плазмового різання CNC для механізованого різання металу
INWELT LTM101 — це машинний плазмовий різак із повітряним охолодженням , призначений для різальних столів CNC , автоматизованих систем профільного різання та промислових механізованих плазмових застосувань.
LTM101 має номінальний струм 100 А з робочим циклом 60% і використовує високочастотну ( HF ) дугу, що запускається.
Поточна специфікація INWELT містить:
Номінальний струм 100А
Робочий цикл 60%.
Повітряне охолодження
HF запалювання
Робочий тиск 4,5–5,0 бар
прибл. Потік повітря 180 л/хв
прибл. 100-секундний рекомендований пост-потік
Стандартний кабель ліхтаря 6 м
Доступні кілька варіантів заднього підключення, включаючи конфігурації M14×1, M16×1.5, 1/4G, 3/8G і центральний адаптер.
На відміну від ручного ліхтарика LT 101, LTM101 розроблено спеціально для фіксованого кріплення та автоматичного різання.
INWELT LTM101 Технічні характеристики
| Специфікація |
INWELT LTM101 |
| Тип продукту |
CNC / Механізований Пальник для плазмового різання |
| Модель |
LTM101 |
| Бренд |
INWELT |
| Номінальний струм |
100 А |
| Робочий цикл |
60% |
| Охолодження |
повітря |
| Запуск дуги |
HF |
| газ |
повітря |
| Тиск газу |
прибл. 4,5–5,0 бар |
| Потік газу |
прибл. 180 л/хв |
| Рекомендований пост-флоу |
прибл. 100 секунд |
| Стандартна довжина проводу |
6 м |
| Операція |
CNC / Механіз |
| Параметри конектора |
M14×1 / M16×1,5 / 1/4G / 3/8G / Центральний адаптер |
| Стандартна сімейна чайова |
Ø1,1 / Ø1,4 / Ø1,7 мм |
| Розширені витратні матеріали |
в наявності |
| OEM / ODM |
в наявності |
| Приватна торгова марка |
в наявності |
Остаточна сумісність має бути підтверджена відповідно до плазмового джерела живлення, архітектури запуску HF , ланцюга пілотної дуги, заднього підключення, монтажу машини та системи CNC .
LTM101 Machine Torch проти LT 101 Hand Torch
LTM101 і LT 101 належать до однієї загальної платформи витратних матеріалів, але їх слід розглядати як окремі готові факели.
| Функція |
LTM101 |
LT 101 |
| Основна програма |
CNC / Механіз |
Інструкція |
| Геометрія факела |
Прямий корпус машини |
Ручний ліхтарик |
| Операція |
Керується машиною |
Керується оператором |
| Монтаж |
Фіксований тримач факела |
Портативний |
| Тригер |
Не основний метод контролю |
Ручний тригер |
| CNC Інтеграція |
Основне використання |
Не основне використання |
Деякі витратні матеріали можуть використовуватися між двома сімействами пальників, але цілі вузли пальників і кабелі/системи керування не повинні автоматично розглядатися як взаємозамінні.
На цій сторінці продукту специфікації машинного ліхтаря повинні залишатися головною увагою.
Навіщо використовувати LTM101 для CNC плазмового різання?
Механізований пальник повинен забезпечувати повторюване позиціонування та стабільну інтеграцію з системою різання CNC .
Прямий дизайн машинного факела
LTM101 використовує орієнтований на машину корпус ліхтарика, призначений для фіксованого монтажу.
Це дозволяє системі CNC підтримувати послідовність:
Вирівнювання факела
Кут різання
Висота пірсингу
Висота зрізу
Шлях руху
Потужність струму 100 А
LTM101 має номінальний струм 100 A.
Це робить його придатним для сумісних плазмових систем середньої та високої потужності CNC що працюють у межах перевірених обмежень струму та робочого циклу.
Робочий цикл 60%.
Смолоскип визначений для робочого циклу 60% за номінальних умов.
На фактичне теплове навантаження також можуть впливати потік повітря, температура навколишнього середовища, стан витратних матеріалів і послідовність різання.
Стандартний кабель пальника 6 м
У поточній стандартній конфігурації машинного ліхтарика використовується кабель довжиною 6 м , що забезпечує практичний доступ для багатьох CNC макетів столів.
Як працює HF Starting на LTM101
LTM101 використовує високочастотну дугу.
Запуск HF генерує високовольтний високочастотний сигнал для ініціювання плазмової дуги без необхідності механічного удару ріжучого наконечника по заготовці.
Це може забезпечити повторюване запалювання дуги, коли пальник і джерело живлення правильно підібрані.
Однак HF плазмові системи потребують ретельної CNC інтеграції, оскільки високочастотна електрична енергія може створювати електромагнітні перешкоди.
Таблиця CNC має використовувати відповідні:
Не описуйте HF як універсально кращий для додатків CNC .
Машинний пальник, відмінний від HF може бути кращим у деяких середовищах з електронним керуванням, тоді як LTM101 підходить, коли джерело живлення плазми спеціально розроблено для запуску HF .
LTM101 CNC Сумісність із плазмовим різаком
Один тільки рейтинг 100A не підтверджує сумісність.
Перш ніж замінити існуючий ліхтар CNC , перевірте весь інтерфейс.
Підтвердити HF Запуск
Джерело живлення плазми має підтримувати конфігурацію запуску дуги LTM101 HF .
Підтвердьте номінальну потужність
Машина має працювати в межах перевіреного діапазону струму LTM101 .
Підтвердьте підключення живлення та газу
Доступні конфігурації LTM101 включають:
M14×1
М16×1,5
1/4G
3/8G
Центральний адаптер
Підтвердьте ланцюг пілотної дуги
З’єднання пілотної дуги має відповідати джерелу живлення плазми.
Підтвердьте інтеграцію керування CNC
Контролер машини та джерело живлення плазми повинні забезпечувати відповідний автоматичний інтерфейс запуску/зупинки.
Підтвердьте встановлення ліхтарика
Перевірте фактичні розміри корпусу LTM101 перед проектуванням або замовленням монтажного затискача.
Для проектів OEM CNC INWELT має надати креслення з розмірами, що показує:
LTM101 Повні конфігурації Machine Torch
INWELT наразі перераховує кілька повних вузлів LTM101 машинного ліхтарика.
| INWELT |
Довідкова |
конфігурація коду |
| IJWU0671 |
PA0110 |
LTM101 / 6 м / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 м / Центральний адаптер |
| IJWU0692 |
— |
LTM101 / 6 м / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 м / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 м / M16×1,5 |
Ці варіанти підключення є цінними для дистриб’юторів і виробників обладнання, що підтримують різні інтерфейси джерел живлення плазми.
Не припускайте, що один з’єднувач можна замінити іншим без підтвердження повної електричної та пневматичної компоновки.
LTM101 Стандартні наконечники
Сімейство витратних матеріалів LTM101 включає кілька стандартних діаметрів наконечників.
| INWELT |
довідника коду |
Розмір підказки |
| IJWV0617-11 |
PD0101-11 |
Ø1,1 мм |
| IJWV0617-14 |
PD0101-14 |
Ø1,4 мм |
| IJWV0617-17 |
ПД0101-17 |
Ø1,7 мм |
Правильний наконечник слід вибирати відповідно до джерела живлення плазми та робочого струму.
Не вибирайте найбільшу насадку просто тому, що пальник розрахований на 100 А.
Обмеження струму витратних матеріалів і параметри системи повинні бути підтверджені перед використанням.
Який наконечник LTM101 слід використовувати на 100 A?
Поточна архітектура витратних матеріалів LT 101/ LTM101 включає кілька діаметрів сопел, оскільки платформа може підтримувати різні робочі умови.
У порівнянних системах типу A101 Ø1,4 мм зазвичай асоціюється з роботою приблизно 100 А.
Однак для сторінки INWELT LTM101 опублікуйте діаграму від сили струму до сопла лише після підтвердження точної специфікації тесту INWELT .
Перевірена таблиця в ідеалі повинна показувати:
Діаметр наконечника
Рекомендований струм
матеріал
Тиск
Режим різання
Це надійніше, ніж копіювання поточного відображення іншого виробника.
LTM101 Розширені поради щодо різання
INWELT також постачає розширені витратні матеріали для застосувань, які вимагають додаткового радіусу дії.
Поточні частини включають:
| INWELT |
посилання на код |
Опис |
| IJWV0673-14 |
ПД0117-14 |
Подовжений наконечник Ø1,4 мм |
| IJWV0673-17 |
ПД0117-17 |
Подовжений наконечник Ø1,7 мм |
| IJWV0677 |
— |
Розширений наконечник / конфігурація 50A |
Розширені наконечники можуть покращити доступ у заглиблених або геометрично обмежених місцях.
Для різання CNC перед використанням переконайтеся, що розширені витратні матеріали відповідають запрограмованій висоті пальника та процесу.
LTM101 Електрод і Газовий дифузор
Стандартний електрод
INWELT Код: IJWC0617
Посилання: PR0101
Електрод передає електричну енергію всередині плазмового пальника.
Його слід регулярно перевіряти на наявність надмірного зносу.
Сильно зношений електрод може сприяти:
Розширений електрод
INWELT Код: IJWC0672
Посилання: PR0116
Цей електрод призначений для сумісних конфігурацій розширених витратних матеріалів.
Газовий дифузор
INWELT Код: IJWG0617
Посилання: PE0101
Дифузор контролює розподіл технологічного газу навколо електрода та сопла.
Замініть його, якщо він трісне, деформується або сильно забруднений.
LTM101 Зовнішні насадки та кріпильні компоненти
Платформа LTM101 / LT 101 включає кілька зовнішніх інтерфейсних частин.
Зовнішня насадка
INWELT Код: IJWT0677
Посилання: PC0111
Цей компонент оточує та захищає внутрішній вузол витратних матеріалів.
Ковпачок для кріплення контактного сопла
INWELT Код: IJWT0691
Посилання: PC0130
Фіксуючий ковпачок допомагає закріпити передні витратні матеріали.
Коронний щит з ізолятором
INWELT Код: IJTN0095
Посилання: CV0039
Цей компонент указано для конфігурацій LT 101–141.
Прокладка, що розрізає контакт
INWELT Код: IJTN0089
Посилання: CV0023
Використовуйте лише правильний пальник і конфігурацію різання.
LTM101 Кабельні вузли
Поточні кабельні вузли машинного різака включають:
| INWELT |
Конфігурація коду |
| IJWO10210077-00 |
LT M100/101 / 10 мм² / 6 м / різьбове з'єднання |
| IJWO10210071-00 |
LT M100/101 / 10 мм² / 6 м / центральний перехідник |
Більш широке сімейство LT100 /101 також містить додаткові кабельні вузли.
Для цієї сторінки LTM101 спершу перелічіть вузли кабелів для конкретної машини та перемістіть вузли кабелів ручного ліхтарика на сторінку LT 101.
Це забезпечує чистоту продукту для покупців і пошукових систем.
LTM101 Роз’ємні адаптери
INWELT пропонує кілька варіантів заднього адаптера для різних інтерфейсів машини.
| INWELT |
Адаптер коду |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5-контактний плазмовий центральний адаптер, сторона пальника |
Ця інформація про роз’єм часткового рівня є одним із найпотужніших розділів, які слід зберігати на сторінці, оскільки вона допомагає дистриб’юторам зменшити невідповідності заміни факелів.
Деталі запасних частин:
| РУЧНИЙ ФАКЕЛ |
| Код |
посилання |
опис |
| IJWU6961 |
PA1450 |
Плазмовий різак LT 101/6m M14×1 |
| IJWU6967 |
|
Різак плазмовий LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Плазмовий різак LT 101/6м центральний адаптер |
| IJWU6969 |
|
Різак плазмовий LT 101/6m M16×1.5 |
| IJWU6960 |
|
Різак плазмовий LT 101/6m 1/4G |
| МАШИННИЙ ФАКЕЛ |
|
|
| Код |
посилання |
опис |
| IJWU0671 |
PA0110 |
Автоматичний пальник плазмового різання LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Автоматичний пальник для плазмового різання LTM101 / центральний адаптер 6 м |
| IJWU0692 |
|
Автоматичний різак плазмовий LTM101 /6m 1/4G |
| IJWU0693 |
|
Автоматичний різак плазмовий LTM101 /6m 3/8G |
| IJWU0694 |
|
Автоматичний пальник плазмового різання LTM101 /6м M16×1,5 |
|
| Позиція |
Код |
посилання |
опис |
| 1 |
IJTN0069 |
CV0014 |
Чотири крапки edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Подвійна точка edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Розпірна пружина LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Зовнішня насадка LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Чотирьохточковий коронний щит з ізолятором/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Розпірка для контактної врізки/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Утримуюча кришка контактного сопла/ LT 101 |
| 8 |
|
|
Підказка |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Наконечник Φ1,1 мм LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Наконечник Φ1,4 мм LT 101-141 |
| 8.3 |
IJWV0617-17 |
ПД0101-17 |
Наконечник Φ1,7 мм LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Дифузор LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Електродна плазма LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
Стопорна гайка |
| 13 |
IJTN0014 |
CV0008 |
Контактна ріжуча насадка/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Насадка для різання з довгим контактом/ LT 101-151 |
| 15 |
|
|
Підказка |
| 15.1 |
IJWV0673-14 |
ПД0117-14 |
Подовжений наконечник Φ1,4 мм/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
ПД0117-17 |
Подовжений наконечник Φ1,7 мм/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Подовжений наконечник 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Розширений електрод Плазма LT 101 |
| 17 |
IJWA0606 |
|
Головка плазмового пальника LT 101 |
| 17а |
IJGU0697 |
EA0131 |
Ущільнювальне кільце Φ18,77x1,78 мм із кремнію |
| 17б |
IJWG9017 |
|
Фронтинсулятор/ LT 101 |
| 18 |
IJHW0046 |
|
Plasma hand lemanual/ASeries/Red |
| 19 |
IJIK0733 |
|
Частина захисту/плазма/жовта |
| 20 |
IJIR0081 |
185.0031 |
Тригер |
| 21 |
IJIK0805 |
|
Спільний/великий/новий тип |
| 22 |
|
|
Монтаж кабелю |
| 22.1 |
IJWO00210077-00 |
|
Кабель в зборі/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Кабель в зборі/ LT100 -101/10MMQ/6M центральний адаптер |
| 22.3 |
IJWO10210077-00 |
|
Кабель в зборі/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Кабель у зборі/ LT M100-101/10MMQ/6M центральний адаптер |
| 22.5 |
IJWO0642 |
|
Кабель в зборі/ LT100 -101/6M/центральний адаптер |
| 23 |
IJDH6017 |
|
Гайковий ключ для плазми |
| 24 |
IJWA0676 |
|
Головка плазмового пальника LTM101 |
| 24а |
IJHW0024 |
W0300144 |
Скловолоконна позиційна трубка/ LT M |
| 25 |
|
|
Кабельний вузол LT M |
| 25.1 |
IJAU5698 |
|
З'єднувальний адаптер 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
З'єднувальний адаптер 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
З'єднувальний адаптер 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
З'єднувальний адаптер 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Центральний адаптер, бічний плазмовий 5 контактів |
| 27 IJTN0088 CV0022 Насадка для круглого різання/ LT100 -151 |
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМОВОГО ПАльника.pdf
LTM101 CNC Контрольний список інтеграції
Перед замовленням підтвердьте наступну інформацію.
Джерело живлення плазми
Надати:
Виробник
Модель
Номінальний струм
HF метод запуску
CNC Контролер
Визначте, як контролер командує:
Плазмовий старт
Перенесення дуги
Рух
Контроль висоти
Монтаж факела
Підтвердити:
Заднє підключення
Надайте чіткі фотографії або малюнки:
Роз'єм струм/газ
Пілотно-дугове з'єднання
Центральний роз'єм
Інтерфейс управління
Контроль висоти факела
Перевірте, чи використовує система:
Не заявляйте про сумісність із прямим омічним датчиком, якщо конфігурацію переднього кінця LTM101 не було спеціально перевірено.
HF Установка плазмового пальника в системах CNC
Системи HF вимагають більш ретельного електричного встановлення, ніж багато інших плазмових систем, які не є HF .
Щоб зменшити проблеми з перешкодами, CNC розробники систем повинні дотримуватися вимог виробників джерел живлення плазми та контролера щодо:
HF перешкоди можуть вплинути на електронне керування, якщо систему встановлено неправильно.
Таким чином, LTM101 має бути узгоджено з CNC обладнанням, призначеним для роботи з HF плазмовими джерелами живлення.
Висота проколу та висота різання
CNC Для плазмового різання зазвичай використовуються пальники різної висоти під час циклу різання.
Висота пірсингу
Під час проколу розплавлений метал викидається вгору.
Правильна висота проколу допомагає захистити сопло та інші витратні матеріали від розплавленого матеріалу.
Висота зрізу
Після завершення проколу система CNC переміщує факел на необхідну висоту різання.
Висота зрізу впливає на:
Фаска
Ширина пропилу
Дросс
Витратний знос
Правильні значення залежать від джерела живлення плазми, матеріалу, товщини та витратних матеріалів.
Використовуйте перевірену таблицю розкрою, а не одне універсальне значення висоти.
Наскільки товсто можна різати LTM101 ?
На поточній сторінці INWELT зазначено 35–40 мм , але це не слід представляти як універсальну здатність факела без задокументованих даних тестування на системному рівні.
Товщина різання визначається повною плазмовою системою, включаючи:
Джерело живлення
Вхідна потужність
матеріал
Відрізний струм
Діаметр наконечника
Тиск повітря
Швидкість різання
Висота факела
Необхідна якість краю
Для довідки, поточна документація конкурентів класу A101 публікує приблизно 25–30 мм у власних перевірених умовах системи 100A.
Номер учасника не слід просто копіювати на сторінку INWELT .
Найсильнішим підходом до SEO/GEO є публікація перевіреної INWELT діаграми, що показує:
Рекомендована подача повітря для LTM101
У поточній технічній специфікації INWELT зазначено:
Технологічний газ: повітря
Тиск: приблизно 4,5–5,0 бар
Потік газу: приблизно 180 л/хв
Рекомендована тривалість пост-потоку: приблизно 100 секунд
Використовуйте чисте та сухе стиснене повітря
Волога, масло та частинки можуть впливати на:
Стабільність дуги
Ресурс форсунки
Термін служби електродів
Ріжуча консистенція
Використовуйте відповідну фільтрацію та відділення вологи.
Перевірте тиск під час потоку газу
Статичний тиск може відрізнятися від фактичного тиску різання.
Обмеження у фільтрах, фітингах або довгих шлангах можуть знизити тиск у пальнику.
Які матеріали можна різати LTM101 ?
При використанні із сумісною системою плазмового різання LTM101 може різати електропровідні матеріали, такі як:
М'яка сталь
Вуглецева сталь
Нержавіюча сталь
Алюміній
Мідь
Латунь
Оцинкована сталь
Фактична потужність і швидкість різання залежать від матеріалу та повної конфігурації системи.
Типове застосування для LTM101
LTM101 розроблено для автоматизованого різання металу, зокрема:
CNC столи для плазмового різання
Лінії для обробки пластин
Виготовлення сталевих конструкцій
Машинобудування
Будівельне обладнання
Сільськогосподарська техніка
Виготовлення залізниці
Суднобудування
Розкрій промислового виробництва
Автоматизоване виробництво металу
Остаточний вибір пальника має ґрунтуватися на фактичному інтерфейсі плазмової машини, а не лише на назві галузі.
LTM101 Технічне обслуговування для CNC виробництва
Технічне обслуговування машинного різака безпосередньо впливає на якість повторюваних деталей CNC .
Огляньте електрод
Перевірте електрод на предмет надмірного центрального зносу.
Замініть його до того, як сильна ерозія спричинить нестабільний запуск або пошкодить ріжучий наконечник.
Огляньте ріжучий наконечник
Перевірте наявність:
Розширений отвір
Овальний отвір
Термічні пошкодження
забруднення
Знос сопла може спричинити невідповідність фаски та розмірів.
Огляньте дифузор
Слідкуйте за чистотою газових каналів і переконайтеся, що дифузор встановлено правильно.
Огляньте кріпильний ковпачок і щиток
Замініть тріснуті, пошкоджені або сильно забруднені компоненти.
Огляньте Головка пальника
перевірити:
Нитки
ущільнювальне кільце
Газові сальники
Позиціонуюча трубка
Монтажна площа
Огляньте провід пальника
Переконайтеся, що рух CNC не:
Поширені LTM101 CNC проблеми зі різанням
Невдала або непостійна дуга
перевірити:
Стан електродів
Ріжучий наконечник
Тиск повітря
HF схема запуску
Пілотно-дугове з'єднання
Заземлення машини
Надмірний скіс
перевірити:
Важка шлака
перевірити:
Швидкість різання
поточний
Подача повітря
Висота факела
Витратні матеріали
Короткий термін служби витратних матеріалів
Можливі причини:
CNC Втручання контролера
Якщо виникають проблеми з електронним керуванням під час запалювання дуги, перевірте:
HF перешкоди є проблемою системної інтеграції, і її не слід вирішувати лише зміною частин пальника.
LTM101 OEM CNC Виробництво плазмових пальників
INWELT постачає машинні плазмотрони та запасні компоненти:
CNC виробники плазмового обладнання
Виробники плазмових джерел живлення
Інтегратори різальних верстатів
Зварювально-різальні марки
Дистриб'ютори
Імпортери
Оптовики
Промислові постачальники
Конфігурації OEM і ODM можна оцінити відповідно до інтерфейсу цільової машини.
Налаштування може включати:
Брендування клієнтів
Факел етикетки
Конфігурація корпусу машини-факела
6 м або індивідуальні кабелі пальника
З'єднання M14×1
З'єднання М16×1,5
Підключення 1/4G
З'єднання 3/8G
Центральний адаптер
Комплекти витратних матеріалів
Упаковка власної торгової марки
Технічні етикетки та картонні коробки
Для проектів OEM надайте специфікацію плазмового джерела живлення, інтерфейс CNC , дизайн роз’єму, вимоги до монтажу та очікувану кількість замовлення.
Чому Source LTM101 факели та витратні матеріали від INWELT ?
Продуктова платформа LTM101 включає:
Комплектні верстатні факели
Кілька задніх з'єднань
Стандартні ріжучі наконечники
Розширені поради
Стандартні електроди
Подовжені електроди
Дифузори
Утримуючі ковпачки
Щити
Машинно-факельні головки
Склопластикові позиціонуючі трубки
Кабельні вузли
Перехідники підключення
Для виробників і дистриб’юторів обладнання CNC закупівля повних машинних пальників і запасних частин з однієї програми може спростити закупівлю та післяпродажне обслуговування.
Точні номери деталей INWELT також спрощують повторне замовлення та покращують контроль сумісності.
Поширені запитання про LTM101 Пальник для плазмового різання
Яка сила струму INWELT LTM101 ?
LTM101 має номінальний струм 100 A відповідно до поточних технічних даних INWELT .
LTM101 – це ручний чи машинний ліхтар?
LTM101 — це CNC / механізований машинний ліхтар.
Пов’язана конфігурація LT 101 — портативна конфігурація.
Чи використовує LTM101 запалювання HF ?
так
У поточній специфікації перераховано запуск високочастотної дуги.
Що таке робочий цикл LTM101 ?
У поточній специфікації INWELT зазначено 60% при номінальному струмі.
Який газ використовує LTM101 ?
У поточній конфігурації використовується стиснене повітря.
Який тиск газу потрібен LTM101 ?
У поточних специфікаціях зазначено приблизно 4,5–5,0 бар.
Який потік повітря потрібен LTM101 ?
Поточні технічні дані вказують приблизно 180 л/хв.
Яка довжина кабелю є стандартною?
Стандартний кабель машинного пальника 6 м.
Які роз’єми доступні?
Поточні конфігурації LTM101 включають:
M14×1
М16×1,5
1/4G
3/8G
Центральний адаптер
Які поради для різання доступні?
Поточне стандартне сімейство витратних матеріалів включає:
Також доступні розширені поради.
Чи можна LTM101 використовувати на будь-якому плазмовому різаку 100 A CNC ?
немає
Джерело живлення також має відповідати методу запуску HF , ланцюгу пілотної дуги, підключенню газу/струму та інтерфейсу керування.
Чи працює LTM101 із керуванням висотою факела?
Його можна інтегрувати в системи CNC , які використовують контроль висоти факела, але точний ТГК і метод визначення залежать від контролера CNC , джерела живлення та конфігурації машини.
Наскільки товсто можна різати LTM101 ?
Немає універсальної товщини, яка визначається лише факелом.
Використовуйте перевірені дані для повної плазмової системи.
Чи може LTM101 різати нержавіючу сталь?
Так, у поєднанні з відповідним джерелом живлення та робочими параметрами плазмового різання.
Чи може LTM101 різати алюміній?
так
Алюміній є електропровідним і його можна різати плазмою за допомогою правильно налаштованої системи.
Чи надає INWELT замінні витратні матеріали LTM101 ?
так
INWELT постачає наконечники, електроди, дифузори, екрани, головки пальників, кабельні вузли та з’єднувальні адаптери.
INWELT виробляє OEM LTM101 факели?
так
Конфігурації OEM/ODM і приватної марки доступні для кваліфікованих виробників плазмового обладнання CNC , дистриб’юторів і системних інтеграторів.
Надіслати запит на плазмовий факел INWELT LTM101 CNC
Для швидшого підтвердження сумісності надайте:
Марка та модель плазмового джерела живлення
Номінальний вихідний струм
HF метод запуску
Існуюча модель факела
контролер CNC
Монтажні розміри пальника
Фото заднього роз'єму
Пілотно-дугове з'єднання
Необхідна довжина кабелю
Вимоги до витратних матеріалів
Орієнтовна кількість замовлення
INWELT або брендинг приватної торгової марки
Потім INWELT може підтвердити відповідну конфігурацію пальника LTM101 , роз’єму та витратних матеріалів для вашої системи плазмового різання CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių