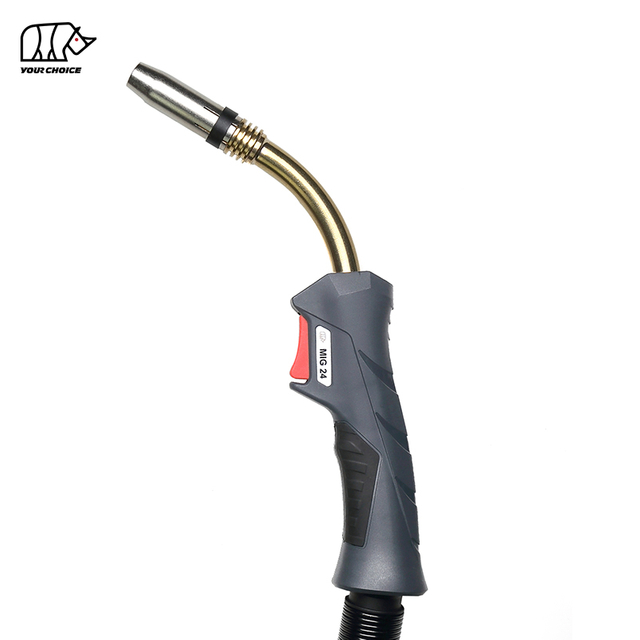
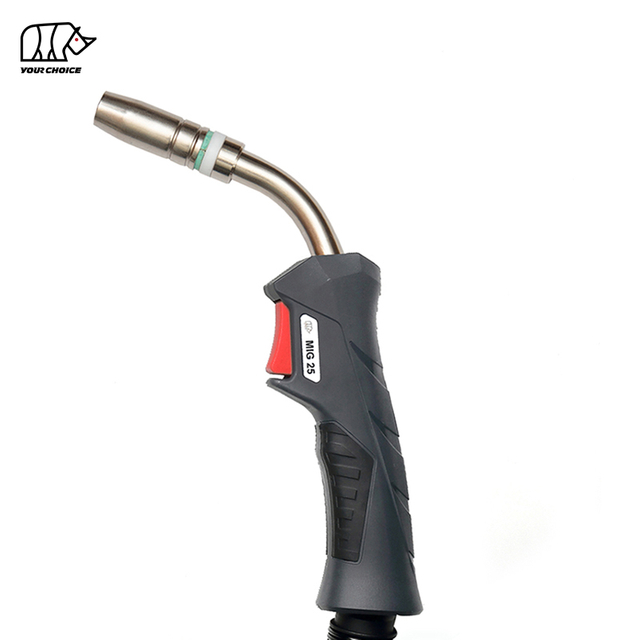
INWELT为15AK 、 24KD和36KD割炬配置提供MIG /MAG 导电嘴。该系列包括特定型号的 M6 和 M8 螺纹配置,以及 E-Cu 和CuCrZr材料选项。
导电嘴将焊接电流传输至焊丝并引导焊丝穿过焊枪前端。正确的选择取决于焊枪型号、导电嘴螺纹、焊嘴长度、焊丝直径和材料。
INWELT支持焊接设备制造商、分销商、进口商和工业用户的标准供应、批量订单、定制包装和OEM/ODM项目。


15AK MIG割炬配置使用 M6 × 25 mm 导电嘴形式。
典型应用包括使用较小直径焊丝的一般MIG /MAG 焊接。
| 项目 | 规格 |
|---|---|
| 割炬配置 | 15AK |
| 导电嘴类型 | MIG / MAG 接触尖 |
| 螺纹/长度 | M6×25毫米 |
| 材料选择 | 铍-铜 / CuCrZr |
| 可用电线尺寸 | 根据配置可选择 0.6 / 0.8 / 1.0 / 1.2 mm |
| 应用 | MIG / MAG 焊接 |
| 供应 | 标准、散装和OEM |
INWELT的MB15 / 15AK割炬文档标识了 M6 × 25 mm 导电嘴配置。 MB15焊枪规定用于0.6-1.0mm焊丝,因此应根据实际使用的焊丝选择导电嘴直径。
对于重复订单,买家应在生产前确认所需的线径和导电嘴材料。
24KD MIG割炬配置使用 M6 × 28 mm 导电嘴形式。
较长的 M6 × 28 mm 配置与 M6 × 25 mm 15AK导电嘴不同,不应仅根据螺纹直径进行选择。
| 项目 | 规格 |
|---|---|
| 割炬配置 | 24KD |
| 导电嘴类型 | MIG / MAG 接触尖 |
| 螺纹/长度 | M6×28毫米 |
| 材料选择 | 铍-铜 / CuCrZr |
| 可用电线尺寸 | 根据配置可选择 0.6 / 0.8 / 1.0 / 1.2 mm |
| 应用 | MIG / MAG 焊接 |
| 供应 | 标准、散装和OEM |
INWELT的MB24 / 24KD割炬文档标识了采用 M6 × 28 mm 配置的 E-Cu 导电嘴。 MB24焊枪本身指定用于 0.8–1.2 mm 焊丝。
应根据实际焊丝直径和用途选择正确的导电嘴孔径。
36KD MIG割炬配置使用 M8 × 30 mm 导电嘴形式。
M8 × 30 mm 配置与15AK和24KD割炬使用的 M6 导电嘴不同。
| 项目 | 规格 |
|---|---|
| 割炬配置 | 36KD |
| 导电嘴类型 | MIG / MAG 接触尖 |
| 螺纹/长度 | M8×30毫米 |
| 材料选择 | 铍-铜 / CuCrZr |
| 可用电线尺寸 | 特定于型号的选项 |
| 应用 | MIG / MAG 焊接 |
| 供应 | 标准、散装和OEM |
INWELT的MB36文档将具有 M8 × 30 mm 配置的36KD导电嘴和 1.2 mm E-Cu 导电嘴列为列出的备件。 MB36焊枪范围指定用于 0.8–1.6 mm 焊丝。
对于36KD替换订单,请确认所需的线径、材料和导电嘴配置。
INWELT根据所需规格提供 E-Cu 和CuCrZr选项。
电解铜通常称为 E-Cu,具有良好的导电性和导热性,广泛用于一般MIG /MAG 焊接应用。
在以下情况下,E-Cu 可能是一个实用的选择:
需要标准MIG /MAG 焊接
导电性是优先考虑的
进行通用焊接
定期更换消耗品是可以接受的
铜-铬-锆(或CuCrZr是一种较硬的铜合金,比标准 E-Cu 具有更高的耐热性和机械负荷性。
CuCrZr可以考虑用于涉及以下方面的应用:
更高的热负荷
更高的占空比
重复生产焊接
自动或机器人焊接
更强的抗接触尖端磨损能力
材料选择应基于焊接工艺、焊丝类型、电流、占空比和所需的导电嘴性能。
导电嘴孔必须与焊丝和焊枪配置相对应。
太紧的导电嘴会增加焊丝电阻和送丝问题。过大的孔会降低电接触和电线定位的一致性。
选择导电嘴时,请确认:
| 选择因素 | 检查内容 |
|---|---|
| 火炬型号 | 15AK / 24KD / 36KD |
| 线 | M6或M8 |
| 尖端长度 | 25 毫米/28 毫米/30 毫米(根据型号) |
| 线径 | 与实际焊丝匹配 |
| 材料 | E-Cu 或CuCrZr |
| 焊丝 | 钢、不锈钢、铝或其他线材 |
| 焊接工艺 | MIG /MAG |
| 工作周期 | 考虑热负荷 |
| 应用 | 手动、生产、自动化或机器人焊接 |
焊丝直径的选择不应与割炬型号无关。
选择替换导电嘴时请按照以下步骤操作。
确定火炬是否使用15AK 、 24KD或36KD前端配置。
确认所需配置:
15AK → M6 × 25 毫米
24KD → M6 × 28 毫米
36KD → M8 × 30 毫米
根据实际焊丝直径选择导电嘴孔径。
例如,1.0 毫米焊丝需要相应的 1.0 毫米导电嘴配置,而不是简单地根据焊枪型号选择导电嘴。
根据焊接参数、热负荷和应用要求选择E-Cu或CuCrZr 。
导电嘴应与相应的导电嘴支架、气体扩散器和炬头配合使用。
以下模型关系为替换选择提供了快速起点。
| MIG割 | 炬导电嘴螺纹/长度 | 典型配置 |
|---|---|---|
| 15AK | M6×25毫米 | 较小的风冷MIG割炬 |
| 24KD | M6×28毫米 | 中型MIG割炬 |
| 36KD | M8×30毫米 | 更高电流的MIG火炬 |
不要认为具有相同线径的导电嘴可以互换。
例如:
1.2 mm 15AK尖端不能自动与 1.2 mm 24KD尖端互换。
1.2 mm 24KD尖端不可与 1.2 mm 36KD尖端互换。
M6 和 M8 导电嘴需要不同的相应前端配置。
订购前务必验证割炬型号、螺纹、长度和导电嘴支架。
每个MIG导电嘴没有通用的更换间隔。
更换频率取决于:
焊接电流
焊丝直径
焊丝材质
焊接方式
工作周期
保护气体
送丝条件
导电嘴材料
焊接环境
飞溅和污染
当您发现以下情况时,请检查导电嘴:
电弧不稳定
送丝不规则
烧返
粘丝
飞溅增加
可见孔磨损
尖端变形
因过热而变色
磨损的导电嘴可能会失去与焊丝的一致电接触,并导致电弧不稳定和飞溅增加。
检查导电嘴状况并确认孔径与焊丝匹配。
还要检查:
送丝
内衬状况
导电嘴支架
焊接电缆
接地连接
焊接参数
可能的原因包括:
热负荷过大
导电嘴尺寸不正确
导电嘴孔磨损
受污染的焊丝
送丝不良
焊接参数不正确
当内孔过度磨损或损坏时更换导电嘴。
回烧可能与导电嘴选择不正确、送丝问题、焊接参数或过度伸出有关。
检查完整的送丝路径,而不是在未检查原因的情况下更换导电嘴。
查看:
导电嘴状况
气嘴状况
保护气体
焊接参数
线材类型
导电嘴材料
清洁且正确选择的导电嘴有助于保持一致的电流传输。
INWELT为经销商、进口商、焊接设备制造商和工业用户提供15AK 、 24KD和36KD MIG导电嘴。
可用的供应选项包括:
E-Cu 导电嘴
CuCrZr联系方式
多种线径选择
特定于型号的 M6 和 M8 配置
散装包装
定制包装
混合消耗品订单
OEM产品供应
对于重复订单,买家可以提供割炬型号、现有导电嘴样品、尺寸、焊丝直径或参考号。
INWELT可以在批量生产之前使用这些规格来确认所需的导电嘴配置。
MIG导电嘴将焊接电流传输至焊丝,同时引导焊丝穿过MIG焊枪的前端。
典型的15AK配置使用 M6 × 25 mm 导电嘴。应根据焊丝直径选择正确的孔径。
典型的24KD配置使用 M6 × 28 mm 导电嘴。
典型的36KD配置使用 M8 × 30 mm 导电嘴。
螺纹直径相同,但长度不同。 M6 × 25 mm 与15AK配置相关,而 M6 × 28 mm 通常用于24KD配置。
不是自动的。即使两个导电嘴都使用 M6 螺纹,它们的长度和前端配置也是不同的。
E-Cu具有良好的导电性和导热性,常用于一般焊接。 CuCrZr具有更高的硬度以及更好的耐热和机械负载能力,使其适合接触尖端应力较大的应用。
将导电嘴孔与焊丝直径相匹配,并确认焊枪特定的螺纹和长度。
是的。 INWELT支持焊接设备经销商、进口商和制造商的批量供应、定制包装和OEM/ODM项目。
对于15AK 、 24KD或36KD MIG联系提示,请向INWELT发送以下信息:
火炬型号
导电嘴螺纹和长度
焊丝直径
导电嘴材料
所需数量
包装要求
OEM或自有品牌要求
INWELT可以根据您的要求提供相应的导电嘴配置、样品、批量报价和OEM/ODM供货。