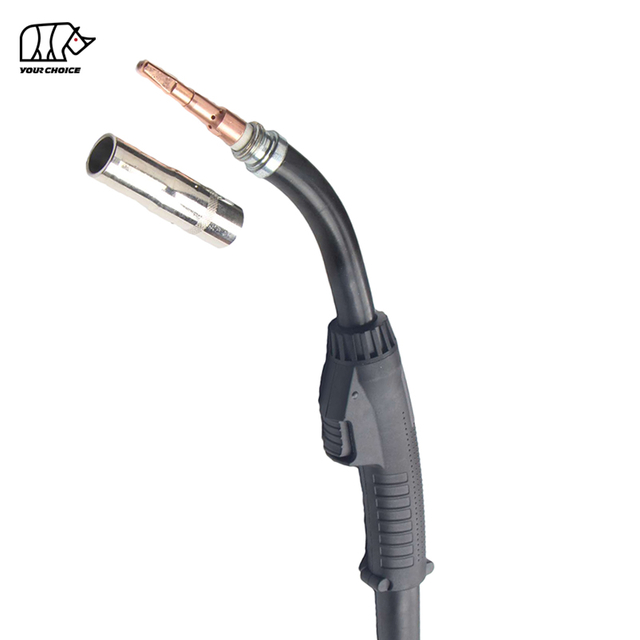
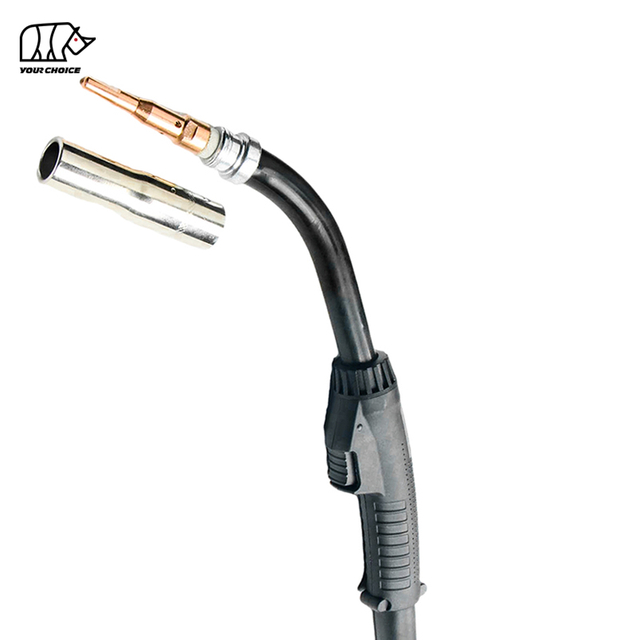
350 A luftgekühlt MIG-Schweißbrenner für professionelle Fertigung
Der INWELT TR300 ist ein luftgekühlter MIG /MAG-Schweißbrenner, der für professionelle Fertigungs-, Fertigungs-, Wartungs- und Reparaturanwendungen entwickelt wurde.
Die aktuelle INWELT Konfiguration ist für 350 A mit CO₂-Schutzgas und 200 A mit Mischgas bei einem Arbeitszyklus von 60 % ausgelegt und unterstützt Schweißdrähte von Ø0,8 mm bis Ø1,6 mm.
Der TR300 verwendet ein modulares Front-End-System mit austauschbaren Kontaktspitzen, Gasdüsen, Diffusor, Düsenhalter, Halsisolator und Liner-Komponenten. Verschiedene Schwanenhalswinkel und Anschlussmöglichkeiten an der Rückseite ermöglichen die Konfiguration des Brenners für eine Reihe von Schweißgeräten und Drahtvorschubgeräten.
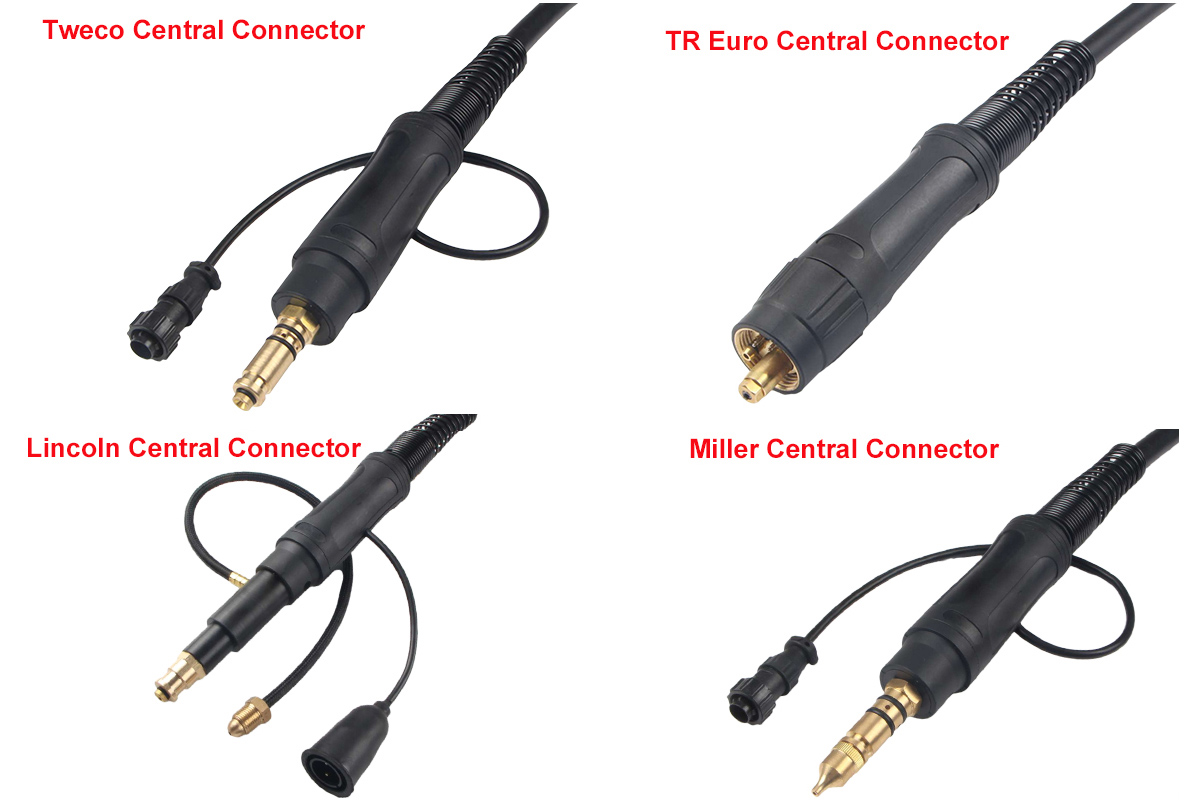
INWELT liefert TR300-Baugruppen mit 45°- und 60°-Halsoptionen und Anschlusskonfigurationen, die für Feeder-Schnittstellen im Euro-, Miller-, Lincoln- und Tweco -Stil geeignet sind.
Für Hersteller, Händler und Importeure von Schweißgeräten sind auch kundenspezifische Pistolenlängen, Anschlusskonfigurationen, OEM/ODM Fertigung und Private-Label-Lieferung verfügbar.
INWELT TR300 Technische Spezifikationen
| Spezifikation |
INWELT TR300 |
| Produkttyp |
Luftgekühlt MIG /MAG Schweißbrenner |
| Modell |
TR300 |
| Marke |
INWELT |
| Kühlung |
Luft-/gasgekühlt |
| Nennstrom mit CO₂ |
350 A |
| Nennstrom mit Mischgas |
200 A |
| Arbeitszyklus |
60 % |
| Drahtdurchmesser |
Ø0,8–1,6 mm |
| Schweißprozess |
MIG / MAG |
| Halsoptionen |
45° / 60° |
| Gasverteilergewinde |
1/4-20 |
| Anschlussoptionen |
Euro / Miller / Lincoln / Tweco -Stil |
| Liner-Optionen |
Je nach Drahtgröße und Brennerlänge |
| Waffenlänge |
Benutzerdefinierte Konfigurationen verfügbar |
| OEM / ODM |
Verfügbar |
| Private Label |
Verfügbar |
Bestätigen Sie vor der Bestellung das Schweißgerät bzw. Drahtvorschubgerät, den Schweißstrom, das Schutzgas, den Drahtdurchmesser, die Kabellänge und den hinteren Anschluss.
Warum sollten Sie sich für die luftgekühlte MIG Pistole TR300 entscheiden?
Der TR300 ist für Anwendungen konzipiert, bei denen professionelle Schweißkapazität ohne die zusätzlichen Schläuche und Kühlmittelausrüstung eines wassergekühlten Brenners erforderlich ist.
350 A CO₂-Schweißleistung
Die aktuelle INWELT -Spezifikation bewertet den TR300 mit:
Die Zusammensetzung des Schutzgases beeinflusst die Wärmebelastung des Brenners, daher sollten CO₂- und Mischgaswerte getrennt behandelt werden, anstatt einen universellen Stromstärkewert anzugeben.
Luftgekühlte Konstruktion
Die TR300 ist eine luftgekühlte MIG Schweißpistole.
Es kommt kein interner Flüssigkeitskühlkreislauf zum Einsatz und es ist kein separater Wasserkühler erforderlich.
Dies bietet ein einfacheres Schweißsystem für geeignete manuelle MIG /MAG-Anwendungen.
Für Anwendungen, die routinemäßig den verifizierten TR300-Strom- oder Einschaltdauernennwert überschreiten, kann ein wassergekühlter Brenner mit höherer Kapazität besser geeignet sein.
Ø0,8–1,6 mm Schweißdrahtbereich
Der TR300 unterstützt Drahtdurchmesser von Ø0,8 mm bis Ø1,6 mm, je nach ausgewählter Kontaktspitze, Liner und Schweißkonfiguration.
Dieses Sortiment deckt viele gängige professionelle MIG /MAG-Fertigungsanwendungen ab.
45° und 60° TR300 Schwanenhalsoptionen
Die Geometrie des Brennerhalses beeinflusst den Zugang zur Schweißnaht, die Körperhaltung des Bedieners und den Drahtvorschub.
INWELT bietet zwei primäre TR300-Halskonfigurationen.
45° Schwanenhals
Ein 45°-Hals bietet einen relativ offenen Brennerwinkel und kann geeignet sein für:
60° Schwanenhals
Ein 60°-Hals sorgt für einen steileren Anflugwinkel und kann den Zugang verbessern für:
Der beste Halswinkel hängt von der Gelenkgeometrie und den Präferenzen des Bedieners ab und nicht, dass ein Winkel allgemein besser ist.
Für qualifizierte OEM Projekte können auch kundenspezifische Halskonfigurationen evaluiert werden.
TR300-Gasdüsenoptionen für unterschiedliche Schweißzugangsanforderungen
Das aktuelle INWELT TR300-Teilesystem umfasst mehrere Düsenkonfigurationen aus Kupfer und Messing.
Zu den verfügbaren Abmessungen gehören Beispiele wie:
3/8 Zoll / 9,5 mm
1/2 Zoll / 12,7 mm
5/8 Zoll / 15,9 mm
3/4 Zoll / 19 mm
Zu den verfügbaren Geometrien gehören:
Die Auswahl der Düse kann Folgendes beeinflussen:
Eine kleinere Düse kann den Zugang verbessern, während eine größere Düse eine breitere Schutzgasabdeckung für geeignete Anwendungen bieten kann.
Passen Sie die Düsengeometrie immer an das Schweißverfahren und den Schutzgasbedarf an.
TR300-Kontaktspitzen für MIG Drähte mit einem Durchmesser von 0,8–1,6 mm
Die Kontaktspitze überträgt den Schweißstrom auf den kontinuierlich zugeführten Draht.
Das aktuelle TR300-Sortiment umfasst Kontaktspitzengrößen für:
Ø0,8 mm / .030 Zoll.
Ø0,9 mm / 0,035 Zoll.
Ø1,0 mm / .040 Zoll.
Ø1,2 mm / 0,045 Zoll.
Ø1,4 mm / 0,052 Zoll.
Ø1,6 mm / 1/16 Zoll.
Die Kontaktspitzenbohrung sollte zum Schweißdraht passen.
Eine zu kleine Spitze kann den Vorschubwiderstand erhöhen oder einen Rückbrand verursachen.
Eine stark abgenutzte oder übergroße Spitze kann Folgendes verursachen:
Instabiler elektrischer Kontakt
Unregelmäßiges Lichtbogenverhalten
Drahtwandern
Übermäßige Spritzer
Inkonsistente Schweißqualität
Ersetzen Sie die Kontaktspitzen entsprechend der tatsächlichen Abnutzung, anstatt auf einen vollständigen Ausfall zu warten.
TR300 Gasdiffusor, Düsenhalter und Halsisolator
Die Front-End-Baugruppe des TR300 umfasst mehr als die Kontaktspitze und die Düse.
Gasdiffusor
In den aktuellen INWELT Produktinformationen ist ein Gasdiffusor mit 1/4-20-Gewinde aufgeführt.
Der Diffusor stützt die Kontaktspitze und verteilt das Schutzgas über das vordere Ende des Brenners.
Halten Sie die Gaskanäle des Diffusors sauber und ersetzen Sie beschädigte Gewinde oder stark verschmutzte Komponenten.
Düsenhalter
Die Düsenhaltekomponente hilft dabei, die ausgewählte Düse in der richtigen Position relativ zur Kontaktspitze und zum Diffusor zu halten.
Überprüfen Sie es immer dann, wenn die Düse locker wird oder sich schwer installieren lässt.
Nackenisolator
Der Halsisolator trennt die entsprechenden Brennerkomponenten elektrisch.
Beschädigte Isolierungen sollten ersetzt werden, bevor der Brenner wieder in Betrieb genommen wird.
Schweißen Sie nicht mit gerissenen oder verbrannten Isolierteilen weiter.
MIG Gun Liners und Drahtvorschubleistung
Für ein stabiles MIG /MAG-Schweißen ist eine gleichmäßige Drahtzufuhr unerlässlich.
Der Liner führt den Schweißdraht durch die Kabelbaugruppe vom Zuführer zum Brennerhals.
Auf der aktuellen TR300-Seite sind Liner-Konfigurationen aufgeführt, darunter:
Ø0,9–1,2 mm Draht / 10 Fuß (3,0 m)
Ø0,9–1,2 mm Draht / 15 Fuß (4,6 m)
Zusätzliche Konfigurationen sollten entsprechend dem tatsächlichen Drahtdurchmesser und der Brennerlänge ausgewählt werden.
Warum die richtige Liner-Auswahl wichtig ist
Ein zu kleiner Liner kann einen übermäßigen Drahtwiderstand erzeugen.
Ein zu großer Liner kann zu einer schlechten Drahtführung führen.
Der Linerzustand kann sich auf Folgendes auswirken:
Aktuelle professionelle Tregaskiss / Bernard Plattformen behandeln Drahtgröße, Liner und Strompinkonfiguration ebenfalls als wichtige Bestellvariablen und nicht als sekundäres Zubehör.
TR300-Rückanschlüsse für verschiedene Schweißmaschinen
Eine MIG Waffe sollte nicht nur nach Stromstärke oder äußerem Erscheinungsbild ausgewählt werden.
Der hintere Anschluss muss zum Drahtvorschubgerät und zum Schweißgerät passen.
Die aktuelle INWELT TR300-Reihe umfasst Konfigurationen für:
Euro-Verbindung
Euro-Zentralanschlüsse kombinieren primäre Brennerschnittstellen in einem gemeinsamen Verbindungsformat, das häufig bei MIG /MAG-Schweißsystemen verwendet wird.
Verbindung im Miller-Stil
Für kompatible Einspeiseschnittstellen vom Miller-Typ können ein spezieller rückseitiger Anschluss und ein Steuerkabel geliefert werden.
Verbindung im Lincoln-Stil
Konfigurationen im Lincoln-Stil verwenden die entsprechende Anschluss- und Steuerkabelanordnung.
Tweco -Style-Verbindung
Je nach gewünschtem Drahtvorschubgerät sind auch Anschlüsse im Tweco -Stil auf der Rückseite verfügbar.
Professionelle MIG Waffenhersteller betrachten den Power-Pin und das Feeder-Modell ebenfalls als wesentliche Kompatibilitätskriterien.
Stellen Sie INWELT vor der Bestellung das Modell der Schweißmaschine oder des Drahtvorschubgeräts und Fotos der bestehenden Verbindung zur Verfügung, wenn die Schnittstelle unsicher ist.
Ist der INWELT TR300 mit Tregaskiss MIG Waffensystemen kompatibel?
Der TR300 ist als Tregaskiss -Ersatz- MIG -Schweißbrennerkonfiguration konzipiert , die vollständige Kompatibilität sollte jedoch anhand der Spezifikation und nicht nur anhand des Markennamens überprüft werden.
Überprüfen:
Waffenstromstärke
Arbeitszyklus
Drahtdurchmesser
Kontaktspitzensystem
Düse und Diffusor
Halsdesign
Liner
Kabellänge
Power-Pin
Steuerleitung
Drahtvorschubgerät
Aktuelle originale luftgekühlte Tregaskiss / Bernard Produkte bieten mehrere Kombinationen aus Hals, Liner, Verbrauchsmaterial und Feeder/Stromanschluss, was zeigt, warum eine optisch ähnliche MIG Pistole nicht automatisch ein direkter Ersatz ist.
Geben Sie bei einer Ersatzbestellung nach Möglichkeit das Originalpistolenmodell oder die Teilenummer an.
TR300 vs. typische 300A Tregaskiss Style MIG -Waffen
Die TR300 sollte anhand ihrer eigenen verifizierten INWELT Spezifikationen bewertet werden, anstatt davon auszugehen, dass jede Waffe der 300-Serie identische Bewertungen hat.
| Merkmal |
INWELT TR300 |
Typische Industriepistole der 300A-Klasse |
| Kühlung |
Luftgekühlt |
Luftgekühlt |
| INWELT CO₂-Bewertung |
350 A |
Variiert je nach Hersteller |
| INWELT Gemischte Gasbewertung |
200 A |
Variiert je nach Hersteller |
| INWELT Arbeitszyklus |
60 % |
Herstellerspezifisch |
| Drahtbereich |
Ø0,8–1,6 mm |
Oft bis zu 1,6–2,0 mm |
| Halsoptionen |
45° / 60° |
Mehrere Optionen üblich |
| Anschlussoptionen |
Euro / Miller / Lincoln / Tweco -Stil |
Abhängig vom Stromanschluss |
| Austauschbare Verbrauchsmaterialien |
Ja |
Ja |
In der aktuellen Tregaskiss Dokumentation ist die luftgekühlte 300-A-Pistole bei 300 A Mischgas/60 % aufgeführt, während in der BTB-Dokumentation 300 A CO₂ bei 100 % und 300 A Mischgas bei 60 % aufgeführt sind.
Dabei handelt es sich um Wettbewerbsspezifikationen – nicht um INWELT Bewertungen.
INWELT sollte nur dann 350 A CO₂ / 200 A Mischgas bei 60 % zurückhalten , wenn diese Werte durch Ihre eigenen Produkttests unterstützt werden.
So wählen Sie die richtige TR300-Konfiguration aus
Professionelle Einkäufer sollten mehrere Parameter bewerten, bevor sie eine Bestellung aufgeben.
1. Schweißstrom
Bestätigen Sie den typischen Schweißstrom und die Lichtbogen-Einschaltzeit.
Der Brenner sollte innerhalb der überprüften Nennleistung für das verwendete Schutzgas arbeiten.
2. Schutzgas
Geben Sie an, ob die Anwendung hauptsächlich Folgendes verwendet:
Verwenden Sie nicht die CO₂-Stromstärke als Mischgas-Nennwert.
3. Drahtdurchmesser
Wählen Sie die passende Kontaktspitze und den passenden Liner für:
0,8 mm
0,9 mm
1,0 mm
1,2 mm
1,4 mm
1,6 mm
4. Brennerhals
Wählen Sie je nach Gelenkzugang und Präferenz des Bedieners 45° oder 60°.
5. Kabel-/Pistolenlänge
Wählen Sie die kürzeste Länge, die eine ausreichende Arbeitsreichweite bietet.
Eine zu große Kabellänge kann das Gewicht erhöhen und den Drahtvorschubwiderstand erhöhen.
6. Hinterer Anschluss
Geben Sie Euro, Miller-Stil, Lincoln-Stil, Tweco -Stil oder eine andere erforderliche Verbindung an.
Durch die Bereitstellung des vorhandenen Abzweigmodells oder des Anschlussfotos können Konfigurationsfehler reduziert werden.
Welche Materialien kann der TR300 MIG -Brenner schweißen?
Bei Anschluss an ein geeignetes MIG /MAG-Schweißsystem und Konfiguration mit dem richtigen Draht, Liner, Kontaktspitze und Schutzgas kann der TR300 für gängige Industriematerialien verwendet werden, darunter:
Die Materialverträglichkeit hängt vom gesamten Schweißvorgang und nicht nur vom Brenner ab.
Für Spezialdrähte oder weichere Drähte wie Aluminium prüfen Sie vor der Bestellung die Anforderungen an Liner, Kontaktspitze, Zuleitung und Kabel.
Nicht für jedes Drahtmaterial sollte automatisch ein Standard-Stahlleiter verwendet werden.
Typische Anwendungen für den TR300 MIG-Schweißbrenner
Der TR300 eignet sich für professionelles manuelles MIG /MAG-Schweißen, bei dem ein luftgekühlter Brenner den erforderlichen Strom und Arbeitszyklus abdeckt.
Typische Anwendungen sind:
Allgemeine Metallverarbeitung
Baustahl
Maschinenbau
Baumaschinen
Landmaschinen
Eisenbahnbau und -reparatur
Herstellung von LKWs und Anhängern
Automobilproduktion und -reparatur
Industrielle Wartung
Allgemeiner Ingenieurwesen
Schwere Verarbeitung
Der Name der Anwendung allein sollte nicht ausschlaggebend für die Auswahl des Brenners sein.
Passen Sie den Brenner immer an den tatsächlichen Strom, die Einschaltdauer, den Drahtdurchmesser und die Schnittstelle zwischen Schweißgerät an.
Luftgekühlter vs. wassergekühlter MIG Brenner
Der TR300 ist ein luftgekühlter Brenner.
Diese Unterscheidung sollte sehr deutlich gemacht werden, da die aktuelle Seite fälschlicherweise wassergekühlten Feature-Text enthält.
Vorteile einer luftgekühlten MIG -Waffe
Ein luftgekühltes System erfordert nicht:
Dies kann Folgendes bieten:
Wann sollte man eine wassergekühlte Taschenlampe in Betracht ziehen?
Ein wassergekühlter MIG -Brenner ist möglicherweise besser geeignet, wenn:
Der Schweißstrom ist dauerhaft hoch
Die Einschaltzeit des Lichtbogens ist sehr lang
Beim Produktionsschweißen entsteht übermäßige Brennerhitze
Die Hitzeeinwirkung für den Bediener wird unangenehm
Die Einschaltdauer übersteigt die Nennleistung des luftgekühlten Brenners
Fügen Sie dem TR300 keine wassergekühlte Terminologie hinzu, es sei denn, es gibt eine separate verifizierte wassergekühlte Version.
TR300 MIG Waffenwartung
Regelmäßige Inspektionen tragen dazu bei, eine stabile Drahtzuführung, Schutzgas und Stromübertragung aufrechtzuerhalten.
Überprüfen Sie den Kontakttipp
Ersetzen Sie Tipps, die:
Reinigen Sie die Gasdüse
Spritzer regelmäßig entfernen.
Eine übermäßige Ansammlung von Spritzern kann den Schutzgasfluss behindern und einen elektrischen Kurzschluss zwischen Front-End-Komponenten verursachen.
Überprüfen Sie den Diffusor
Überprüfen Sie die Gaskanäle und Gewinde.
Ersetzen Sie einen beschädigten Diffusor, anstatt die Kontaktspitze zu fest in abgenutzten Gewinden festzuziehen.
Untersuchen Sie den Liner
Überprüfen Sie den Liner, wenn der Drahtvorschub ungleichmäßig wird.
Verschmutzung, Knicke und Abnutzung können den Vorschubwiderstand erhöhen.
Überprüfen Sie die Kabelbaugruppe
Suchen:
Schnitte
Abrieb
Hitzeschaden
Schwere Knicke
Lose hintere Beschläge
Gasaustritt
Vermeiden Sie es, das Kabel während des Schweißens zu stark aufzuwickeln, da scharfe Biegungen den Drahtvorschubwiderstand erhöhen können.
Häufige TR300 MIG -Schweißprobleme und Fehlerbehebung
Draht wird unregelmäßig zugeführt
Überprüfen:
Kontaktspitze überhitzt
Mögliche Ursachen sind:
Übermäßige Spritzer
Überprüfen:
Schlechte Schutzgasabdeckung
Überprüfen:
MIG Waffe wird zu heiß
Überprüfen:
Wenn der Brenner während der normalen Produktion wiederholt überhitzt, ist möglicherweise ein Modell mit höherer Kapazität oder mit Wasserkühlung besser geeignet.
Technische Daten
| Position |
Beschreibung |
| 1 |
Schwanenhals 45°; Schwanenhals 60° |
| 2 |
Brennerkörperbaugruppe |
| 3 |
Handhaben |
| 4 |
Schalten |
| 5 |
Schalten Sie den Auslöser um |
| 6 |
Endbeschlag |
| 7 |
Konusmutter |
| 8 |
Kabel-Kugelgelenk und Stützfeder groß |
| 9 |
Kabelkonfektionierung |
| 10 |
Euro-Direktstecker-Kit |
| 10-1 |
Hinterer Griff |
| 10-2 |
Adaptermutter |
| 10-3 |
Euro Zentralanschluss |
| 11 |
Hinterer Griff, amerikanische Marke |
| 12 |
Steuerkabel ( Tweco /Miller) |
| 12-1 |
Steuerkabel (Lincoln) |
| 13 |
Tweco Zentralanschluss |
| 14 |
Miller Zentralanschluss |
| 15 |
Lincoln Zentralanschluss |
| 15-1 |
Gasrohr |
|
|
| A |
Düse 3/8″ 9,5 mm bündiges Kupfer |
|
Düse 1/2″ 12,7 mm 1/8″ Aussparung Kupfer |
|
Düse 5/8' 15,9 mm 1/8' Aussparung Kupfer |
|
Düse 3/4' 19mm 1/8' Aussparung Kupfer |
|
Düse 5/8' 15,9 mm 1/8' herausstehendes Messing |
|
Düse 5/8' 15,9 mm 1/4' Herausstehendes Kupfer |
|
Düse 1/2' 12,7 mm 1/4' herausstehendes Messing |
|
Düse 1/2' 12,7 mm 1/8' herausstehendes Messing |
|
Düse 1/2″ 12,7 mm 1/8 Zoll Aussparung Messing |
|
Düse 3/8″ 9,5 mm 1/16 Zoll Aussparung Messing |
| B |
Kontaktspitze .230' 0,6 mm |
|
Kontaktspitze .030' 0,8 mm |
|
Kontaktspitze 0,035 Zoll 0,9 mm |
|
Kontaktspitze .040' 1,0 mm |
|
Kontaktspitze .045' 1,2 mm |
|
Kontaktspitze .052' 1,4 mm |
|
Kontaktspitze 1/16' 1,6 mm |
| C |
Gasdiffusor (1/4-20Thd) |
| D |
Düsenhalter |
| E |
Nackenisolator |
| F |
Liner für .035″-.045″(0,9-1,2mm) 10FT(3,0m) |
|
Liner für .035″-.045″(0,9-1,2mm) 15FT(4,6m) |
|
|
| Technische Daten |
Nennleistung: 350 A CO2/200 A Mischgase |
|
Arbeitszyklus: 60 % |
|
Drahtgröße: .030'-1/16'(0,8-1,6mm) |
| Typ |
TR300 MIG GUN Miller-Anschluss |
|
TR300 MIG GUN Tweco Anschluss |
|
TR300 MIG GUN Lincoln-Anschluss |
|
TR300 MIG GUN Euro-Stecker |

Unser Katalog:
 INWELT MIG SCHWEISSBRENNER.pdf
TR300-Verbrauchsmaterialien für Händler und Ersatzteilmarkt
Für Schweißverteiler sorgt die installierte MIG Pistole für einen anhaltenden Bedarf an Ersatzverbrauchsmaterialien.
Ein komplettes TR300-Lieferprogramm kann Folgendes umfassen:
Durch die Bereitstellung sowohl der kompletten Pistole als auch der Ersatzteile können Händler ihre Kunden während der gesamten Lebensdauer des Brenners unterstützen.
Dadurch entsteht auch ein klareres Aftermarket-Produktprogramm als durch den alleinigen Verkauf der kompletten TR300-Waffe.
OEM Tregaskiss -Style MIG Waffenherstellung von INWELT
INWELT liefert MIG /MAG-Schweißbrenner und Ersatzteile an professionelle B2B-Kunden, darunter:
OEM und ODM Konfigurationen können entsprechend der Maschinenschnittstelle und den Anforderungen des Zielmarkts evaluiert werden.
OEM und Private-Label-Optionen
Die Anpassung kann Folgendes umfassen:
Geben Sie für OEM Projekte das Drahtvorschubmodell, den erforderlichen Strom, das Schutzgas, den Drahtdurchmesser, den Stecker und das geschätzte Einkaufsvolumen an.
Warum TR300 MIG -Waffen von INWELT beziehen?
INWELT stellt mehrere professionelle MIG Brennerplattformen und entsprechende Ersatzkomponenten her.
Für Händler und Gerätemarken kann die Beschaffung kompletter TR300-Pistolen zusammen mit Verbrauchsmaterialien Folgendes vereinfachen:
Die TR300-Reihe bietet außerdem mehrere Anschlusssysteme und Front-End-Optionen, sodass eine Produktfamilie mehrere Schweißmaschinenschnittstellen unterstützen kann.
Häufig gestellte Fragen zum TR300 MIG-Schweißbrenner
Ist der Schweißbrenner TR300 MIG luftgekühlt?
Ja.
Der INWELT TR300 auf dieser Seite ist ein luftgekühlter MIG /MAG-Schweißbrenner.
Es ist kein externes Wasserkühlsystem erforderlich.
Welche Stromstärke hat der INWELT TR300?
Die aktuelle INWELT -Spezifikation listet Folgendes auf:
350A mit CO₂
Und
200A mit gemischtem Schutzgas
bei einem Arbeitszyklus von 60 %.
Diese Werte sollten nur verwendet werden, wenn sie durch INWELT Produkttests bestätigt werden.
Warum ist die Mischgasbewertung niedriger als die CO₂-Bewertung?
Unterschiedliche Schutzgase beeinflussen die Wärmeübertragung und die Brennertemperatur unterschiedlich.
Aus diesem Grund veröffentlichen MIG Waffenhersteller häufig separate CO₂- und Mischgas-Einschaltdauern.
Welche Drahtgrößen unterstützt der TR300?
Der INWELT TR300 unterstützt Schweißdraht von Ø0,8 mm bis Ø1,6 mm.
Kontaktspitze und Liner sollten zum Drahtdurchmesser passen.
Welche Halswinkel gibt es?
Aktuelle INWELT Konfigurationen umfassen 45°- und 60°-Schwanenhälse.
Welche Anschlussmöglichkeiten gibt es?
Das aktuelle Produktsystem umfasst:
Euro
Miller-Stil
Lincoln-Stil
Tweco -Stil
Die Maschinenkompatibilität sollte vor der Bestellung bestätigt werden.
Ist der TR300 mit Tregaskiss Verbrauchsmaterialien kompatibel?
Der TR300 ist in einer Konfiguration im Tregaskiss Stil konzipiert, die Kompatibilität mit Verbrauchsmaterialien sollte jedoch durch die Abmessungen und Spezifikationen der Teile und nicht nur durch das Erscheinungsbild des Produkts bestätigt werden.
Geben Sie nach Möglichkeit die vorhandene Teilenummer an.
Ist TR300 ein echtes Tregaskiss Produkt?
NEIN.
INWELT TR300 ist ein INWELT -hergestelltes Ersatz-/Stilprodukt und sollte nicht als eine echte Tregaskiss -hergestellte Waffe dargestellt werden.
Tregaskiss und verwandte Produktnamen sind Marken ihrer jeweiligen Eigentümer.
Kann der TR300 Edelstahl schweißen?
Ja, wenn das komplette MIG /MAG-System mit geeigneten Edelstahldraht-, Schutzgas-, Liner- und Schweißparametern konfiguriert ist.
Kann der TR300 Aluminium schweißen?
Möglicherweise, aber weicher Aluminiumdraht erfordert die richtige Konfiguration von Liner, Zuleitung, Kontaktspitze und Kabel.
Bestätigen Sie die Anwendung mit INWELT bevor Sie einen Standard-TR300 für Aluminiumdraht bestellen.
Was ist der Unterschied zwischen TR300 und einer wassergekühlten MIG Pistole?
TR300 ist luftgekühlt und benötigt kein Kühlmittelzirkulationssystem.
Eine wassergekühlte Pistole eignet sich im Allgemeinen besser für längere Hochstromproduktionen, bei denen die thermische Belastung die Kapazität eines luftgekühlten Brenners übersteigt.
Wie oft sollte die Kontaktspitze ausgetauscht werden?
Es gibt kein allgemein gültiges Austauschintervall.
Tauschen Sie die Kontaktspitze je nach Verschleiß, elektrischem Kontakt, Drahtvorschub und Lichtbogenstabilität aus.
Bietet INWELT kundenspezifische TR300-Geschützlängen an?
Ja.
In den aktuellen INWELT Produktinformationen heißt es, dass kundenspezifische Pistolenlängen verfügbar sind.
Stellt INWELT OEM TR300 MIG -Waffen her?
Ja.
OEM/ODM und Private-Label-Konfigurationen sind für qualifizierte Gerätehersteller, Schweißmarken, Händler, Importeure und Großhändler verfügbar.
Fordern Sie ein Angebot für den INWELT TR300 MIG-Schweißbrenner an
Suchen Sie nach einer luftgekühlten { Tregaskiss -Pistole im MIG -Stil, einer TR300-Ersatzbaugruppe, kompatiblen Verbrauchsmaterialien oder einem OEM MIG -Brennerhersteller?
Für eine schnellere technische Bestätigung geben Sie Folgendes an:
Marke und Modell des Schweißgeräts oder Drahtvorschubgeräts
Erforderlicher Schweißstrom
CO₂ oder gemischtes Schutzgas
Drahtdurchmesser
Erforderliche Waffenlänge
45° oder 60° Hals
Rückseitiger Anschlusstyp
Kontaktspitzenpflicht
Anforderungen an Verbrauchsmaterialien
Geschätzte Bestellmenge
INWELT oder Private-Label-Branding
INWELT kann dann die entsprechende TR300-Konfiguration für Ihr MIG /MAG-Schweißsystem bestätigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių