INWELT Pana MIG Sweiskontakpunte — Presisie koperlegering verbruiksgoedere vir P180, P350 en P500 fakkels
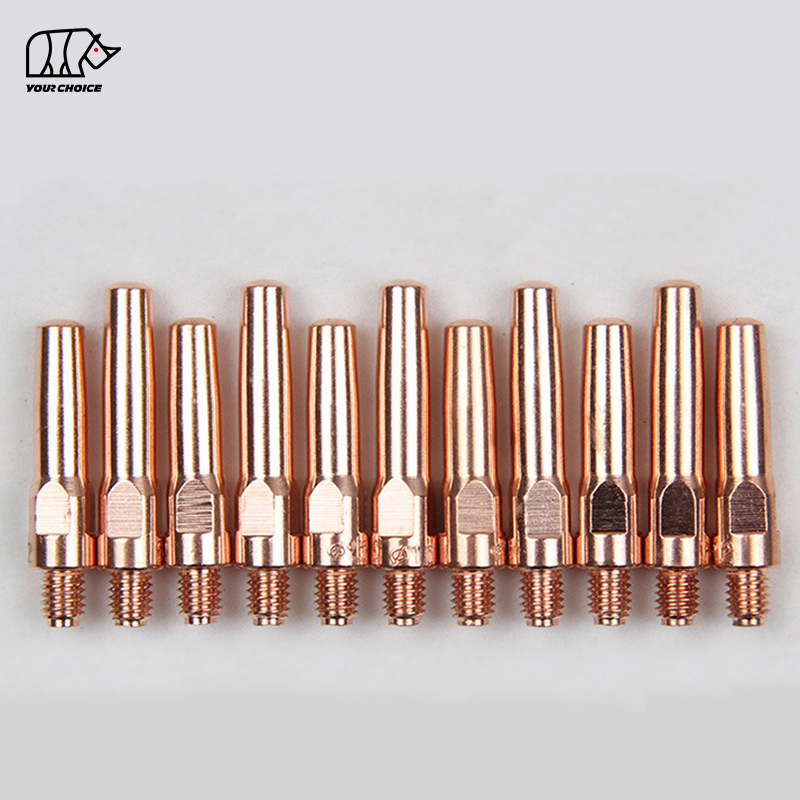
Die MIG sweiskontakpunt is die finale elektriese aansluiting in die flitsligstelsel voordat stroom die sweisdraad bereik, en dit is die laaste fisiese komponent waaraan die draad raak voordat dit die boog binnegaan. Elke sweiskraal, elke boogbegin en elke produksiesiklus hang af van die kontakpunt wat sy werk met herhaalbare presisie doen. Tog is kontakpunte onder die intense hitte van die boog en die konstante wrywing van draadtoevoer van die komponente wat die vinnigste verbruik word in enige MIG sweisoperasie. INWELT vervaardig Pana-styl MIG kontakpunte in beide E-Cu (elektrolitiese koper) en CuCrZr (koper-chroom-sirkonium) legerings, wat die volle reeks draaddiameters en flitsplatforms dek van ligte vervaardiging op die P180 tot swaar struktuurwerk op die P500. Elke punt is gemasjineer volgens streng dimensionele standaarde, wat die elektriese geleidingsvermoë, hitte-afvoer en draadtoevoer-konsekwentheid lewer waarop professionele sweisers, vervaardigingswinkels en industriële verkrygingsbestuurders staatmaak vir skoon, hoë kwaliteit sweislasse teen produksiespoed.
Die MIG Kontakpunt — Waar elektrisiteit die sweisdraad ontmoet
Om die kontakpunt se dubbele rol in die MIG sweiskring te verstaan, is noodsaaklik om te besef hoekom punttoestand so belangrik is en waarom kwaliteitvervaardiging 'n meetbare verskil in daaglikse produksie maak.
Die Elektriese Oordragpunt
Die kontakpunt is die komponent wat sweisstroom van die MIG geweer na die sweisdraad as die draad daardeur beweeg tydens sweiswerk. Dit is die laaste elektriese aansluiting in die fakkelsamestelling voordat die boog gevestig word. Enige weerstand, korrosie of dimensionele onreëlmatigheid op hierdie punt vertaal direk in boogonstabiliteit, oormatige spatsels en inkonsekwente draadtoevoer. 'n Presies gemasjineerde kontakpunt met 'n gladde, ronde boring verseker dat die draad konsekwente elektriese kontak regdeur sy beweging behou, wat lei tot stabiele boogeienskappe en eenvormige sweiskraalprofiele.
Draadleiding en belyning
Behalwe vir elektriese oordrag, lei die kontakpunt die sweisdraad langs sy laaste paar millimeter beweging voordat dit die boog binnegaan. Die boor moet perfek konsentries met die verspreider en die spuitstuk wees, want enige afwyking verander die draad se trajek en verander kontak-punt-tot-werk-afstand - 'n veranderlike wat sweisers afhanklik is daarvan om konstante pas na pas te bly. MIG kontakwenke vir Pana MIG sweisbranders kom gemaak om sweisdraad tipies van 0.6mm tot 1.6mm te pas, met verwysing na metrieke groottes soos 0.8mm, 1.0mm, 1.2mm en 1.6mm.
Die Dra-komponent-dilemma
Kontakwenke is volgens ontwerp verbruikbaar, maar hul lewensduur wissel dramaties na gelang van materiaalkeuse. Spenke gemaak van legerings met beter hoë-temperatuur-eienskappe weerstaan versagting, vervorming en boorvergroting veel langer as standaard koperpunte, veral tydens hoë-ampère-sweis- of verlengde boog-aan-tye. Om die regte punt vir die toepassing te kies - om die materiaal te pas by die termiese vereistes van die werk - is een van die mees koste-effektiewe besluite wat 'n sweistoesighouer kan neem. 'n Goedkoper fooitjie wat drie keer so dikwels vervang moet word, kos meer in stilstand alleen as 'n premium fooitjie wat deur die volle skof hou.
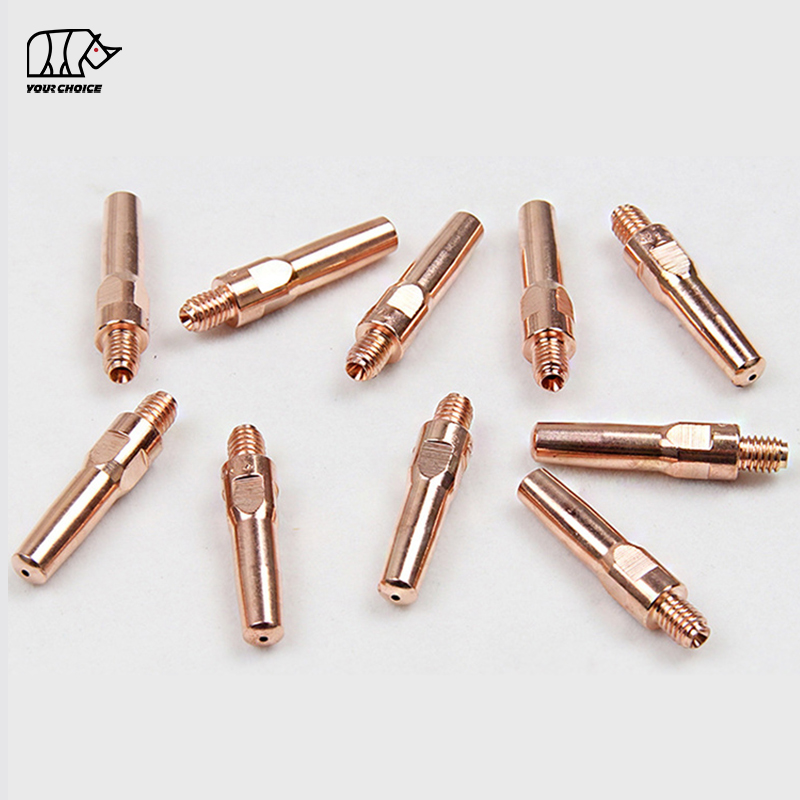
Materiaalkeuse — E-Cu Elektrolitiese Koper vs. CuCrZr Koper-chroom-sirkoniumlegering
Een van die mees impakvolle besluite in die verkryging van MIG verbruiksgoedere is die keuse tussen standaard elektrolitiese koper en gevorderde koper-chroom-sirkoniumlegering vir kontakpunte. INWELT vervaardig Pana-kontakpunte in beide materiale, want elkeen het sy plek oor verskillende sweistoepassings, stroomsterktereekse en produksieomgewings.
E-Cu (elektrolitiese koper) — Bewese betroubaarheid vir standaarddienstoepassings
E-Cu (elektrolitiese koper) is die mees ekonomiese en wyd gebruikte materiaal vir kontakpunte. Met 'n Vickers-hardheid van ongeveer 110–115 HV en 'n versagpunt vanaf 250°C, bied E-Cu goeie elektriese geleidingsvermoë en voldoende meganiese duursaamheid vir ligte tot medium-diens sweistoepassings. E-Cu-wenke presteer goed op die P180-flitsplatform en op P350-fakkels wat teen matige dienssiklusse loop, waar die termiese las nie die materiaal verby sy versagpunt stoot nie. Vir algemene vervaardigingswinkels, motorherstelwerk en werkswinkelomgewings waar stroomsterktes binne die standaardreeks bly, verteenwoordig E-Cu-wenke 'n praktiese en kostedoeltreffende keuse.
CuCrZr (koper-chroom-sirkonium) — ontwerpte superioriteit vir hoë-temperatuur, hoë-dienssiklus werk
CuCrZr (koper-chroom-sirkonium) is 'n hoë-prestasie koperlegering wat spesifiek ontwikkel is vir sweis verbruiksgoedere blootgestel aan volgehoue hoë temperature. CuCrZr kontakwenke bring uitstekende werkverrigtingvoordele in vergelyking met standaard E-Cu wenke. Die elektriese geleidingsvermoë van CuCrZr legering is superieur, so die boogoordrag ondervind minder weerstand en die kontakpunt slyt minder vinnig. Krities gesproke, handhaaf CuCrZr sy hardheid by verhoogde temperature - tot 500°C en, in sommige formulerings, tot 700°C - wat aansienlik beter slytasieweerstand bied as standaard koperpunte by die verhoogde temperature wat gegenereer word tydens hoë-ampère- en hoëdienssiklussweiswerk. CuCrZr wenke is oor die hele bedryf aangeneem om hardheid te verhoog en te help om die lewensduur van die punt te verleng, en hul werkverrigtingvoordeel is die duidelikste in toestande waar die boog aan-tyd verleng word: robottoepassings, outomatiese sweisselle, vervaardiging van strukturele staal, vervaardiging van swaar toerusting en enige produksie-omgewing wat die P500-fakkel met 'n hoë duty-siklus gebruik.
Maak die regte materiaalkeuse
Daar is geen universeel korrekte antwoord nie - elke materiaal dien sy doel. E-Cu-kontakwenke lewer betroubare werkverrigting teen 'n ekonomiese pryspunt vir standaarddienswerk. CuCrZr kontakwenke bied uitstekende termiese uithouvermoë en verlengde dienslewe vir veeleisende toepassings. Die sleutel is om die puntmateriaal by die spesifieke sweisoperasie te pas: E-Cu vir P180-branders en ligte P350-werk, CuCrZr vir swaardiens P350-toepassings, die P500-platform, en enige outomatiese of robotsweisstelsel waar konsekwente puntlewe 'n direkte impak op seloptyd en produksiedeurset het.
Pana Torch Series Verenigbaarheid en Dimensie verwysing
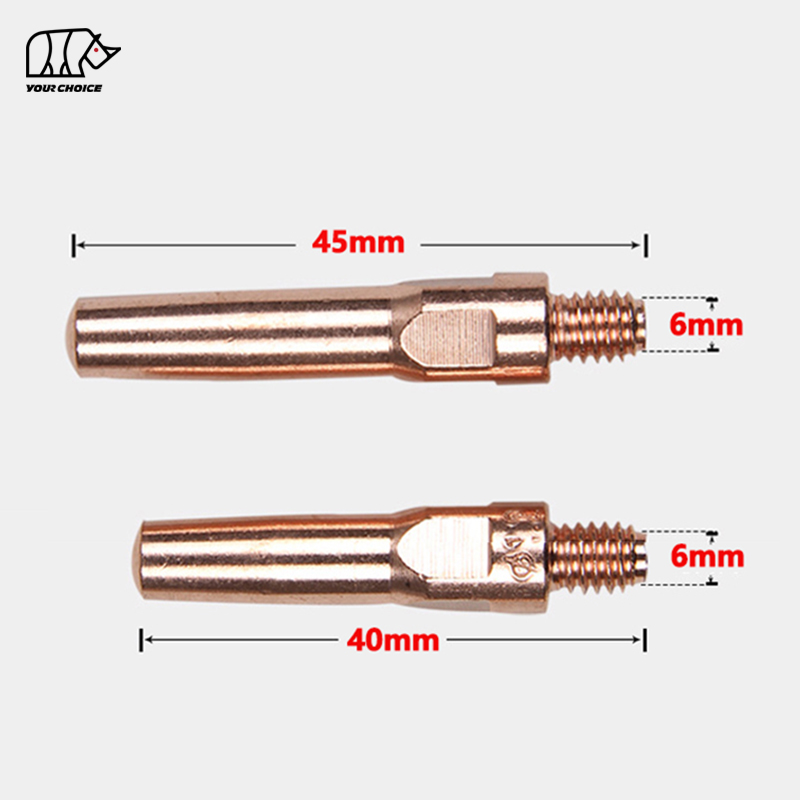
INWELT Pana MIG -kontakwenke word volgens standaard industrie-afmetings vervaardig vir direkte versoenbaarheid met die P180-, P350- en P500-flitsplatforms. Die volgende tabelle verskaf die sleuteldimensionele verwysings vir elke fakkelreeks.
P180 Kontakpunt Afmetings
Die P180-reekspunte is ontwerp vir ligte tot mediumdiensvervaardiging met draaddiameters van 0,8 mm tot 1,2 mm, wat pas by die M6-draadverspreider wat algemeen op die P180-flitsplatform is. Boordiameters neem proporsioneel toe met draadgrootte om gladde draaddeurgang en konsekwente elektriese kontak sonder binding of oormatige speling te verseker.
P350 Kontakpunt Afmetings
Die P350-reeks wenke is die werkesel van medium tot swaar vervaardiging, versoenbaar met die P350 flits wat gegradeer is teen 340 ampère teen 60% dienssiklus. Beskikbaar in E-Cu vir standaarddienswerk en CuCrZr vir verlengde dienslewe onder volgehoue termiese laai, hierdie wenke dek draadgroottes van 0,8 mm tot 1,6 mm.
P500 Kontakpunt Afmetings
Die P500-reeks wenke is gebou vir swaar industriële toepassings teen 500 ampère en 60% dienssiklus. CuCrZr -legering word sterk aanbeveel vir hierdie platform as gevolg van die intense termiese eise van volgehoue hoë-ampère-sweiswerk. Draadgroottes tot 1,6 mm is beskikbaar om hoë-afsetting spuitoordrag en vloeikern sweisprosesse te ondersteun.
Draadgrootte Keusegids
Die keuse van die korrekte kontakpuntboordiameter vir die sweisdraaddeursnee is nie bloot 'n aanbeveling nie - dit is noodsaaklik vir boogstabiliteit, draadtoevoerkonsekwentheid en die uitskakeling van elektriese boogvorming tussen die draad en die puntboor.
Die Bore-to-Wire-verhouding
Die kontakpuntboor moet presies ooreenstem met die draaddeursnee wat gebruik word. 'n Ondermaat boor veroorsaak draadbinding, wisselvallige toevoer en oormatige wrywing wat puntslytasie versnel. 'n Oormaat boor laat die draad toe om te dwaal, wat lei tot intermitterende elektriese kontak, mikroboogvorming binne die puntboor, en inkonsekwente boogkenmerke. INWELT Pana-kontakpunte word gemasjineer met boortoleransies wat spesifiek vir elke draaddeursnee gekalibreer is, wat verseker dat die draad deurlopende, stabiele elektriese kontak behou terwyl dit glad gevoer word sonder om te bind.
Vinnige verwysing draadgrootte-versoenbaarheid
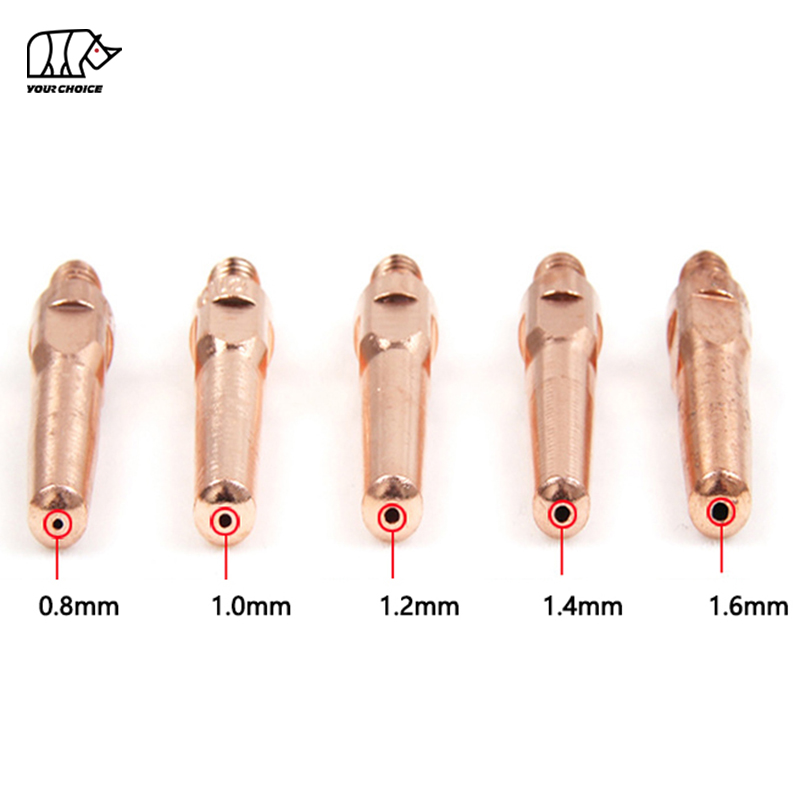
INWELT Pana-kontakpunte is beskikbaar vir die volgende draaddiameters, met elke grootte duidelik gemerk vir onmiddellike identifikasie:
Om die draaddeursnee te pas by die kontakpunt wat vir dieselfde deursnee gemerk is, is 'n onaantasbare reël van MIG sweiswerk - die gebruik van 'n punt wat gemerk is vir 1.2mm draad met 1.0mm draad, of omgekeerd, sal onmiddellike boogkwaliteit probleme oplewer wat nie reggestel kan word deur enige ander sweisparameter aan te pas nie.
Installasie, instandhouding en vervanging
Kontakpunt se dienslewe word nie net deur materiaalkwaliteit bepaal nie, maar deur korrekte installasieprosedures en tydige vervanging voordat verslete punte sweisdefekte veroorsaak.
Korrekte installasie prosedure
Ryg die kontakpunt stewig in die gasverspreider met die hand of met die toepaslike MIG -tang. Die punt moet voldoende vasgedraai word om soliede elektriese kontak met die gasverspreider te verseker - 'n los punt skep weerstandsverhitting wat slytasie versnel en boogstabiliteit verswak. As u egter te streng trek, kan die M6-drade stroop of die puntliggaam verwring, wat boorkonsentrisiteit in die gedrang bring. Die doelwit is ferm, veilige inskakeling sonder oormatige wringkrag. Verifieer altyd die styfheid van die punt tydens roetine-spuitpuntskoonmaak en draadspoelveranderings.
Herken Kontakpunt Dra
Kontakpunte moet vervang word wanneer enige van die volgende aanwysers verskyn: die boring word sigbaar vergroot of ovaal in vergelyking met 'n nuwe punt van dieselfde spesifikasie; draadtoevoer word inkonsekwent of die draad hang af en toe tydens voeding; boogbegin word wisselvallig, met die boog wat dwaal of spat waar dit voorheen glad verloop het; terugbrandskade is teenwoordig op die punt gesig; of die puntliggaam toon verkleuring wat aandui dat die materiaal se versagtingstemperatuur oorskry is. 'n Verslete punt is nie 'n onskadelike ongerief nie - dit is 'n direkte bron van boogonstabiliteit, oormatige spatsels, poreusheid en uiteindelike sweisdefekte wat herwerk sal verg.
Voorkomende vervangingstrategie
Vir kritieke sweislasse op strukturele of kode-kwaliteit werk, geskeduleerde voorkomende punt vervanging is 'n laekoste beskermende maatreël wat kontak punt slytasie uitskakel as 'n veranderlike in sweis kwaliteit beheer. In produksie-omgewings verseker die behoud van ekstra kontakpunte volgens draadgrootte en materiaaltipe dat 'n beskadigde of verslete punt binne sekondes vervang kan word eerder as om te veroorsaak dat die sweiser voortgaan om te werk met 'n gekompromitteerde verbruiksartikel. Ervare toesighouers weet dat die koste van 'n vervangingspunt in sent gemeet word, terwyl die koste van die herbewerking van 'n mislukte sweislas in ure se arbeid gemeet word.
Werklike toepassings oor nywerhede
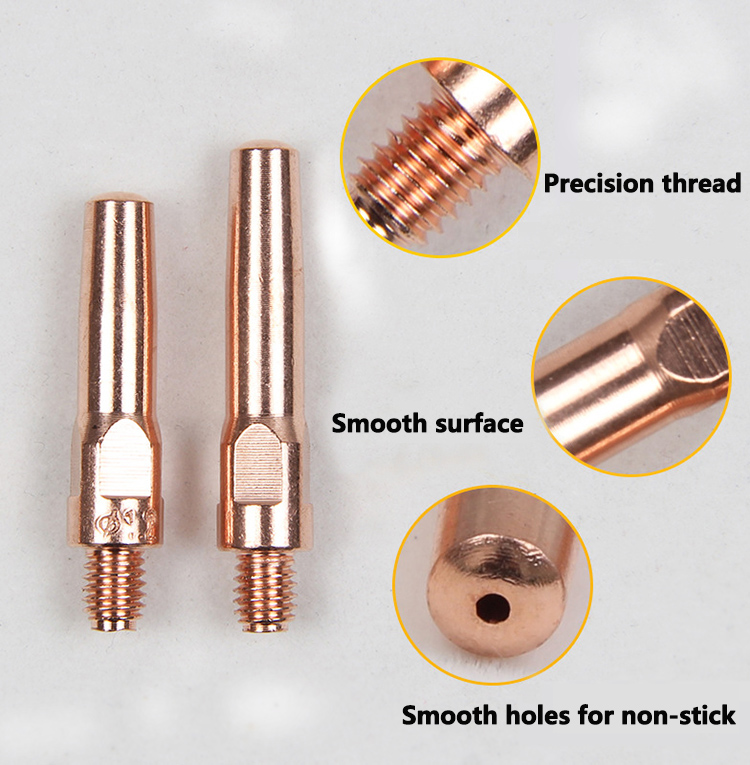
INWELT Pana MIG kontakwenke word daagliks in veeleisende industriële omgewings ontplooi waar sweiskwaliteit en produksietyd direk gekoppel is aan verbruikbare betroubaarheid.
Strukturele staalvervaardiging: P350- en P500-branders met CuCrZr -kontakpunte ondersteun deurlopende hoë-afsettingsweiswerk van brugbalke, kolomme en swaar strukturele samestellings waar boogstabiliteit uur na uur gehandhaaf moet word en elektrode-uitsteekkonsekwentheid van kritieke belang is om aan strukturele kodevereistes te voldoen.
Vervaardiging van swaar toerusting en masjinerie: Hoëdienssiklussweiswerk van graafbalke, hyskraanstrukture, rame van myntoerusting en landboumasjinerie stel volgehoue termiese eise aan kontakpunte. CuCrZr legeringswenke op die P500-platform lewer die verlengde dienslewe wat hierdie toepassings vereis.
Skeepsbou en mariene herstel: P500 fakkels toegerus met INWELT CuCrZr kontakpunte hanteer rompplaat sweiswerk en verstewiging installasie in skeepswerf omgewings waar draadtoevoer konsekwentheid en boogstabiliteit gehandhaaf moet word teen uitdagende omgewingstoestande en uitgebreide sweissiklusse.
Motor- en ligte vervaardiging: P180-fakkels met E-Cu-kontakpunte bied die presiese boogbeheer en draadtoevoerkonsekwentheid wat nodig is vir plaatmetaalsweiswerk, vervaardiging van uitlaatstelsels en herstelwerk waar skoon sweisvoorkoms 'n prioriteit is.
Outomatiese en Robotsweisselle: Die dimensionele konsekwentheid en verlengde dienslewe van CuCrZr kontakpunte is veral waardevol in robotiese MIG toepassings, waar puntveranderinge stilstandtydgebeure verteenwoordig wat produksie onderbreek. Die verminderde vervangingsfrekwensie dra direk by tot hoër algehele toerustingdoeltreffendheid (OEE).
Hoekom Bron Pana MIG Kontakpunte van INWELT Welding Technology Co., Ltd.
Bewese vervaardigingskundigheid
INWELT is 'n direkte vervaardiger van sweis verbruiksgoedere , beheer elke stadium van die produksieproses van rou koperlegering seleksie deur presisie CNC bewerking tot finale dimensionele inspeksie, verpakking en etikettering. Hierdie vertikale integrasie verseker bondel-tot-joernaal konsekwentheid wat handelstussengangers nie kan verskaf nie. As 'n toonaangewende vervaardiger met meer as 15 jaar se kundigheid, verskaf INWELT premium sweis verbruiksgoedere wat ontwerp is om aan die behoeftes van professionele mense regoor industrieë te voldoen.
Gesertifiseerde kwaliteitstelsels
Alle INWELT Pana MIG kontakwenke word vervaardig onder 'n ISO 9001 -gesertifiseerde kwaliteitbestuurstelsel met CE en RoHS voldoening as standaard. Elke produksiegroep ondergaan boordiemeterverifikasie, draadpassingstoetsing en oppervlakgehalte-inspeksie voor vrystelling. Konsekwente dimensionele akkuraatheid word gehandhaaf deur gedokumenteerde proseskontroles en statistiese steekproefneming oor elke produksielopie.
Fabrieksdirekte kommersiële bepalings
Deur direk van die vervaardiger te koop, ontvang vervaardigingswinkels en sweisverspreiders mededingende fabrieksdirekte pryse op beide monster- en volumebestellings. Volledige OEM en ODM -pasmaakopsies is beskikbaar, insluitend private-etiketverpakking, pasgemaakte lasermerk, en nie-standaard boorspesifikasies vir gespesialiseerde draaddiameters of flitskonfigurasies.
Gratis monster-evaluering
Om kontakpuntkwaliteit te evalueer vereis praktiese toetsing: draadinskakeling, boor-akkuraatheid, draadtoevoerkonsekwentheid, boogstabiliteit en termiese uithouvermoë onder werklike sweistoestande. Produkmonsters is beskikbaar vir evaluering voordat jy tot volumebestellings verbind word, dus kan die INWELT Pana-kontakwenk in jou eie werkswinkel saam met jou bestaande verbruiksgoederevoorraad getoets word.
Globale aanbodervaring
Met 'n klantebasis wat oor meer as 30 lande strek, het INWELT 'n reputasie opgebou vir konsekwente produkkwaliteit, responsiewe tegniese konsultasie en betroubare afleweringstydlyne oor onafhanklike vervaardigingswinkels, swaarnywerheidsvervaardigers en grootskaalse verkrygingsbedrywighede.
Gereelde Vrae
V: Wat is die funksie van 'n MIG sweiskontakpunt?
A: Die kontakpunt dra sweisstroom van die MIG geweer na die sweisdraad oor soos die draad daardeur beweeg tydens sweiswerk. Dit is die laaste elektriese aansluiting in die fakkelsamestelling voordat die boog gevestig word. Die punt lei ook die sweisdraad langs sy finale reis voordat dit die boog binnegaan, met die boor wat presiese belyning behou om konsekwente draadposisionering en stabiele boogeienskappe deur elke pas te verseker.
V: Moet ek E-Cu of CuCrZr kontakwenke vir my Pana MIG flits kies?
A: Die keuse hang af van jou sweisstroomsterkte, dienssiklus en produksie-omgewing. E-Cu (elektrolitiese koper) wenke verskaf betroubare elektriese geleidingsvermoë en voldoende duursaamheid vir P180-fakkels en ligte tot medium-diens P350-toepassings waar termiese ladings nie die materiaal se versagpunt van ongeveer 250°C oorskry nie. CuCrZr (koper-chroom-sirkonium) wenke handhaaf hul hardheid by verhoogde temperature tot en verder as 500°C, wat aansienlik verlengde dienslewe bied in hoë-amperage, hoëdienssiklus, robotiese en outomatiese sweistoepassings - veral op die P500-platform.
V: Hoe weet ek watter draadgrootte kontakpunt om te kies?
A: Jy moet die kontakpuntboorgrootte presies by jou sweisdraaddeursnee pas. INWELT Pana-punte ondersteun draaddiameters van 0.6mm tot 1.6mm, met standaard metrieke groottes insluitend 0.8mm, 1.0mm, 1.2mm, 1.4mm en 1.6mm wat binne 'n 180A–500A stroomreeks werk. Die toepaslike boordiameter verseker stabiele elektriese kontak tydens draadtoevoer. Moet nooit 'n kontakpunt gebruik wat vir 'n ander draaddeursnee gemerk is nie - 'n boor wat nie ooreenstem nie, sal óf bindende óf swak elektriese kontak veroorsaak, en geen aanpassing van ander sweisparameters kan die gevolglike boogonstabiliteit regstel nie.
V: Met watter Pana-fakkelmodelle is INWELT kontakwenke versoenbaar?
A: INWELT Pana-styl kontakpunte word vervaardig volgens standaard industrie afmetings en is versoenbaar met P180 (200A), P350 (340A), en P500 (500A) lugverkoelde MIG flitsplatforms. Hierdie fakkels is een van die mees wydverspreide MIG geweerstelsels in vervaardiging, vervaardiging en swaar nywerheidsbedrywighede wêreldwyd. Die M6-draadspesifikasie is standaard oor al drie platforms, met spesifieke puntlengtes (28 mm vir P180, 40 mm vir P350, 45 mm vir P500) wat by elke flitsreeks pas.
V: Hoe gereeld moet MIG kontakwenke vervang word?
A: Kontakwenke is slytasiekomponente wat ontwerp is vir gereelde vervanging. Inspekteer die punt tydens elke spuitkopskoonmaak en draadspoelwisseling. Vervang onmiddellik as die boring sigbaar verslete of ovaal is, draadtoevoer onkonsekwent raak, boogbegin toon tekens van onstabiliteit, of die puntvlak toon terugbrandskade. Vir kritieke kode-gehalte werk elimineer voorkomende vervanging op 'n geskeduleerde boog-uur basis kontakpuntslytasie as 'n veranderlike in sweiskwaliteitbeheer.
V: Kan 'n verslete kontakpunt boogonstabiliteit of sweisdefekte veroorsaak?
A: Ja — 'n verslete kontakpunt is een van die mees algemene en maklik gediagnoseerde hoofoorsake van boogonstabiliteit in MIG sweiswerk. 'n Vergrote of ovaal boring laat die draad toe om konsekwente elektriese kontak te verloor, wat mikroboogvorming binne die punt, onreëlmatige draadtoevoer en oormatige spatsels veroorsaak. Die gevolglike boogonstabiliteit produseer inkonsekwente sweiskraalprofiele, intermitterende porositeit en verhoogde na-sweis-opruimingsvereistes. Wanneer onverklaarbare boogskommelinge fout opgespoor word, moet die inspeksie en vervanging van die kontakpunt een van die heel eerste diagnostiese stappe wees.
V: Wat is die regte manier om 'n MIG kontakwenk te installeer?
A: Plaas die kontakpunt in die gasverspreider en trek dit stewig met die hand of met toepaslike MIG -tang vas om stewige elektriese kontak tussen die puntbasis en die verspreiderliggaam te verseker. Die punt moet styf genoeg wees om weerstandsverhitting by die verbinding te voorkom, maar oormatige wringkrag kan M6-drade stroop of die puntliggaam verwring en boorkonsentrisiteit benadeel. Verifieer altyd styfheid tydens roetine flitsonderhoud en na enige puntverandering. 'n Behoorlik geïnstalleerde punt is die grondslag van konsekwente boogprestasie.
V: Is INWELT Pana-kontakwenke versoenbaar met oorspronklike Panasonic fakkels?
A: Ja. INWELT Pana-styl kontakpunte word vervaardig volgens standaard industrie afmetings en is versoenbaar met oorspronklike Panasonic P180, P350 en P500 MIG flitsstelsels, sowel as namarkekwivalente van groot vervaardigers wat dieselfde dimensionele standaard volg. Die M6-draadspesifikasie en puntlengte-afmetings is ontwerp vir direkte passing sonder aanpassing.
Produkspesifikasies in 'n
| Spesifikasiebesonderhede |
oogopslag |
| Produk Naam |
MIG Sweiskontakpunt |
| Styl |
Pana ( Panasonic -versoenbaar) |
| Handelsmerk |
INWELT |
| Materiaal Opsies |
E-Cu (elektrolitiese koper), CuCrZr (koper-chroom-sirkonium) |
| Draad tipe |
M6 |
| Versoenbare fakkelreeks |
P180 (200A), P350 (340A), P500 (500A) |
| Diensiklusgradering |
60% DC (alle platforms) |
| Wenk Afmetings |
M6 x 28 mm (P180), M6 x 40 mm (P350), M6 x 45 mm (P500) |
| Beskikbare draadgroottes |
0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,4 mm, 1,6 mm |
| Pak Hoeveelheid |
10 stukke per pakkie (standaard verpakking) |
| Sweisproses |
MIG /MAG ( GMAW ), Flux-Cored Arc Welding (FCAW) |
| Sertifiserings |
ISO 9001 , CE , RoHS |
| Toevoermodus |
OEM / ODM vervaardiging beskikbaar |
| Voorbeeld Beskikbaarheid |
Gratis evaluasie monsters beskikbaar |
| Vervaardiger |
Changzhou INWELT Welding Technology Co., Ltd. |
| Land van oorsprong |
China |
| Bedryfservaring |
15+ jaar, bedien 30+ lande |
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių