INWELT Pana MIG Svařovací kontaktní špičky — Přesný spotřební materiál ze slitiny mědi pro hořáky P180, P350 a P500
Špička svařovacího kontaktu MIG je poslední elektrický spoj v sestavě hořáku předtím, než proud dosáhne svařovacího drátu, a je to poslední fyzická součást, které se drát dotkne před vstupem do oblouku. Každá svarová housenka, každý start oblouku a každý výrobní cyklus závisí na tom, zda kontaktní špička vykonává svou práci s opakovatelnou přesností. Přesto pod intenzivním teplem oblouku a konstantním třením při podávání drátu patří kontaktní hroty k nejrychleji spotřebovaným součástem při jakékoli MIG svařovací operaci. INWELT vyrábí kontaktní hroty ve stylu Pana MIG ze slitin E-Cu (elektrolytická měď) a CuCrZr (měď-chrom-zirkonium), které pokrývají celou řadu průměrů drátů a platforem hořáků od lehké výroby na P180 až po těžké konstrukční práce na P500. Každá špička je obrobena podle přesných rozměrových standardů a poskytuje elektrickou vodivost, odvod tepla a konzistenci podávání drátu, na kterou se profesionální svářeči, výrobní dílny a manažeři průmyslového nákupu spoléhají pro čisté, vysoce kvalitní svary při výrobní rychlosti.
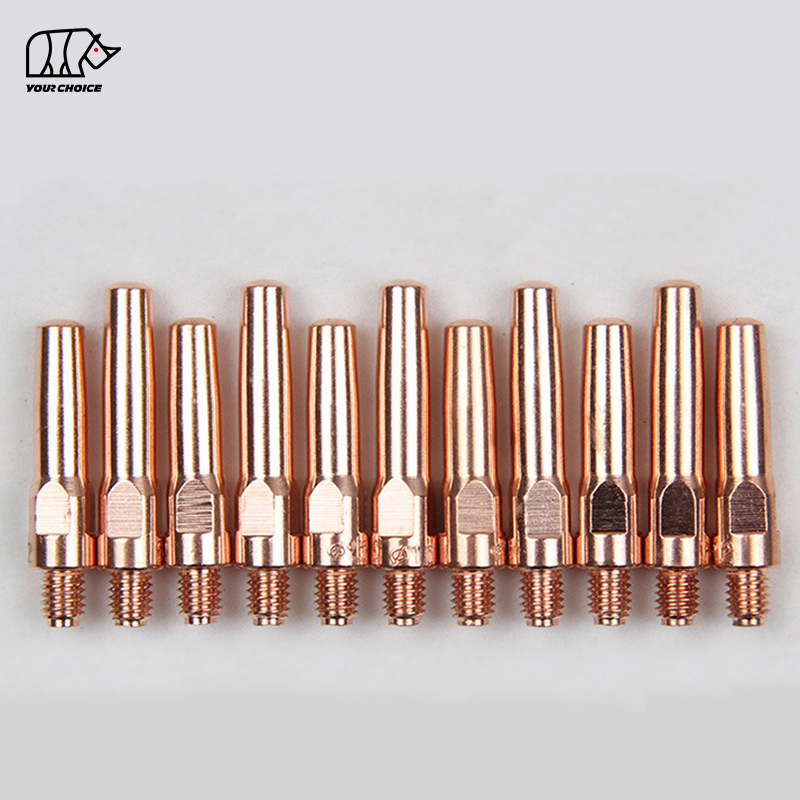
MIG Kontaktní špička — Kde se elektřina setkává se svařovacím drátem
Pochopení dvojí role kontaktního hrotu ve svařovacím okruhu MIG je nezbytné pro pochopení toho, proč na stavu hrotu tolik záleží a proč kvalitní výroba představuje měřitelný rozdíl v každodenní produkci.
Elektrický přenosový bod
Kontaktní hrot je komponenta, která přenáší svařovací proud z MIG pistole ke svařovacímu drátu, když jím drát prochází během svařování. Toto je poslední elektrický spoj v sestavě hořáku před vytvořením oblouku. Jakýkoli odpor, koroze nebo rozměrová nepravidelnost v tomto bodě se přímo promítá do nestability oblouku, nadměrného rozstřiku a nekonzistentního podávání drátu. Precizně opracovaný kontaktní hrot s hladkým, kulatým otvorem zajišťuje, že drát udržuje konzistentní elektrický kontakt po celou dobu jeho pohybu, což má za následek stabilní charakteristiku oblouku a jednotné profily svarových housenek.
Vedení a vyrovnání drátu
Kromě elektrického přenosu vede kontaktní hrot svařovací drát po jeho posledních několika milimetrech dráhy, než vstoupí do oblouku. Otvor musí být dokonale soustředný s difuzorem a tryskou, protože jakákoliv odchylka mění trajektorii drátu a mění vzdálenost mezi kontaktem a špičkou obrobku – což je proměnná, na které svářeči závisí na zbývajícím konstantním průchodu po průchodu. Kontaktní hroty MIG pro svařovací hořáky Pana MIG jsou vyrobeny tak, aby vyhovovaly svařovacímu drátu typicky od 0,6 mm do 1,6 mm, s odkazem na metrické velikosti jako 0,8 mm, 1,0 mm, 1,2 mm a 1,6 mm.
Dilema komponent opotřebení
Kontaktní hroty jsou podle návrhu spotřební, ale jejich životnost se dramaticky liší v závislosti na výběru materiálu. Hroty vyrobené ze slitin s lepšími vysokoteplotními vlastnostmi odolávají měknutí, deformaci a zvětšení vývrtu mnohem déle než standardní měděné hroty, zejména při vysokonapěťovém svařování nebo prodloužených dobách zapálení oblouku. Výběr správného hrotu pro danou aplikaci – přizpůsobení materiálu tepelným požadavkům dané zakázky – je jedním z nejhospodárnějších rozhodnutí, které může svářečský dozor učinit. Levnější koncovka, která se musí vyměnit třikrát častěji, stojí více pouze v prostojích než prémiová koncovka, která vydrží celou směnu.
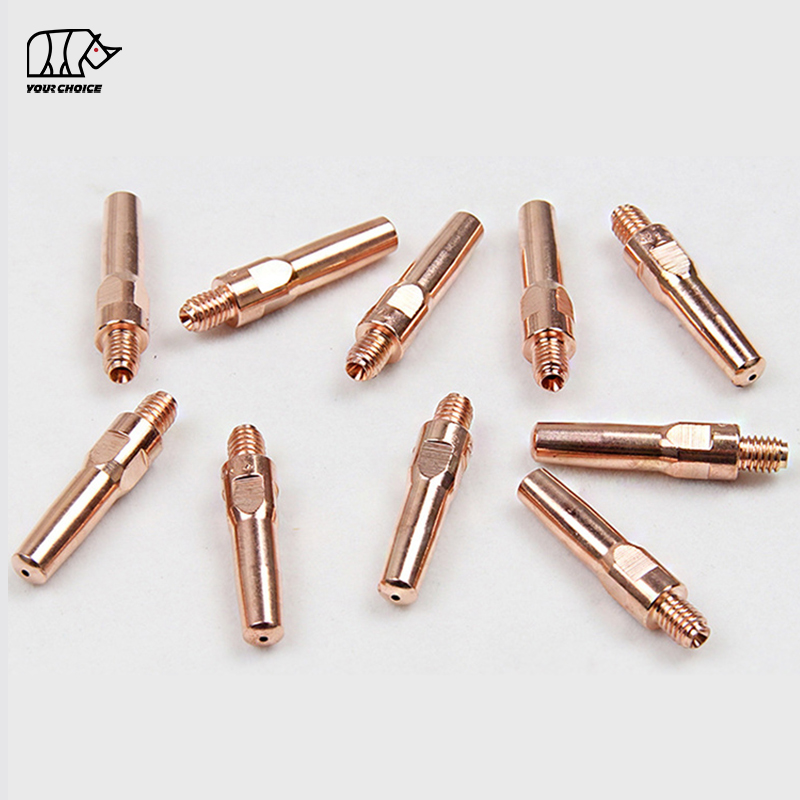
Výběr materiálu — Elektrolytická měď E-Cu vs. CuCrZr slitina mědi, chromu a zirkonu
Jedním z nejpůsobivějších rozhodnutí při nákupu spotřebního materiálu MIG je volba mezi standardní elektrolytickou mědí a pokročilou slitinou mědi, chromu a zirkonu pro kontaktní hroty. INWELT vyrábí kontaktní hroty Pana v obou materiálech, protože každý má své místo v různých svařovacích aplikacích, rozsazích proudu a výrobních prostředích.
E-Cu (elektrolytická měď) — Osvědčená spolehlivost pro standardní aplikace
E-Cu (elektrolytická měď) je nejekonomičtější a nejrozšířenější materiál pro kontaktní hroty. S tvrdostí podle Vickerse přibližně 110–115 HV a bodem měknutí od 250 °C poskytuje E-Cu dobrou elektrickou vodivost a přiměřenou mechanickou odolnost pro lehké až středně náročné svařovací aplikace. E-Cu špičky fungují dobře na platformě hořáku P180 a na hořákech P350 pracujících při středních pracovních cyklech, kde tepelné zatížení netlačí materiál za jeho bod měknutí. Pro běžné dílny, opravy automobilů a dílenská prostředí, kde proudy zůstávají ve standardním rozsahu, představují koncovky E-Cu praktickou a cenově výhodnou volbu.
CuCrZr (měď-chrom-zirkonium) – špičková technologie pro práci při vysokých teplotách a vysokých zátěžích
CuCrZr (měď-chrom-zirkonium) je vysoce výkonná slitina mědi speciálně vyvinutá pro svařovací materiály vystavené trvale vysokým teplotám. Kontaktní hroty CuCrZr přinášejí vynikající výkonnostní výhody ve srovnání se standardními E-Cu hroty. Elektrická vodivost slitiny CuCrZr je vynikající, takže přenos oblouku naráží na menší odpor a kontaktní hrot se opotřebovává méně rychle. Důležité je, že si CuCrZr zachovává svou tvrdost při zvýšených teplotách – až 500 °C a v některých složeních až 700 °C – nabízí výrazně lepší odolnost proti opotřebení než standardní měděné hroty při zvýšených teplotách vznikajících při vysokonapěťovém a vysokovýkonném svařování. Špičky CuCrZr byly přijaty v celém průmyslu za účelem zvýšení tvrdosti a prodloužení životnosti špičky a jejich výkonnostní výhoda je nejvýraznější v podmínkách, kde se prodlužuje doba zapálení oblouku: robotické aplikace, automatizované svařovací buňky, výroba konstrukční oceli, výroba těžkých zařízení a jakékoli výrobní prostředí s hořákem P500 při 500 ampérech s vysokými pracovními cykly.
Výběr správného materiálu
Neexistuje žádná univerzálně správná odpověď — každý materiál slouží svému účelu. Kontaktní hroty E-Cu poskytují spolehlivý výkon za ekonomickou cenu pro standardní práci. Kontaktní hroty CuCrZr poskytují vynikající tepelnou odolnost a prodlouženou životnost pro náročné aplikace. Klíčem je přizpůsobení materiálu hrotu konkrétní svařovací operaci: E-Cu pro hořáky P180 a lehkou práci P350, CuCrZr pro těžké aplikace P350, platforma P500 a jakýkoli automatizovaný nebo robotický svařovací systém, kde stálá životnost hrotu přímo ovlivňuje dobu provozuschopnosti buňky a propustnost výroby.
Kompatibilita a reference rozměrů řady Pana Torch
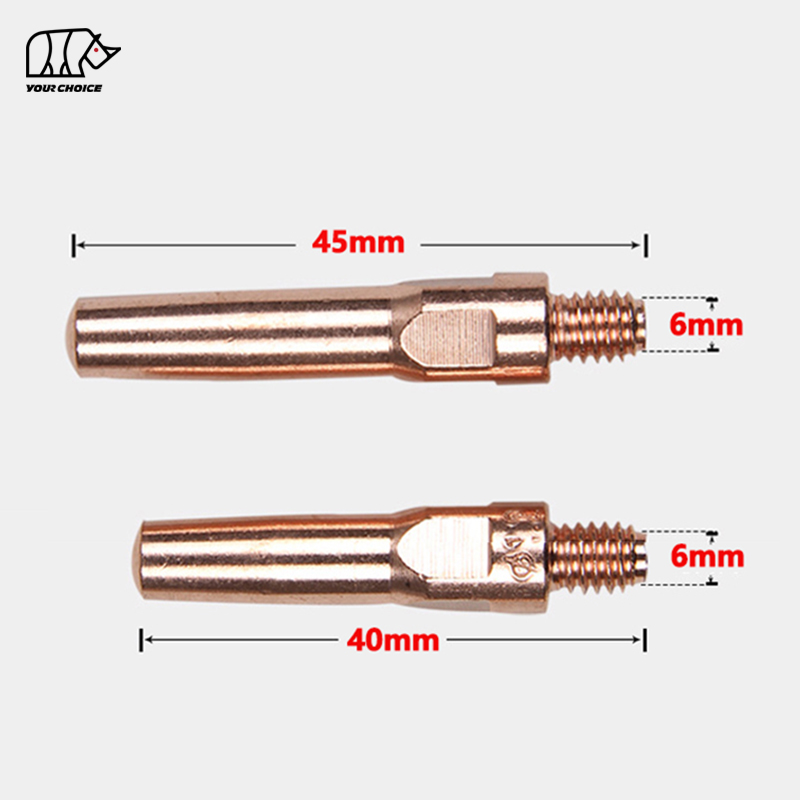
Kontaktní hroty INWELT Pana MIG jsou vyráběny ve standardních průmyslových rozměrech pro přímou kompatibilitu s platformami hořáků P180, P350 a P500. V následujících tabulkách jsou uvedeny klíčové rozměrové údaje pro každou sérii hořáků.
P180 Kontaktní špička Rozměry
Špičky řady P180 jsou navrženy pro lehkou až středně náročnou výrobu s průměry drátu od 0,8 mm do 1,2 mm, vhodné pro závitový difuzor M6 společný pro platformu hořáku P180. Průměr vrtání se zvyšuje úměrně s velikostí drátu, aby byl zajištěn hladký průchod drátu a konzistentní elektrický kontakt bez váznutí nebo nadměrné vůle.
P350 Kontaktní špička Rozměry
Špičky řady P350 jsou tahounem střední až těžké výroby, kompatibilní s hořákem P350 s výkonem 340 A při 60% pracovním cyklu. Tyto hroty jsou k dispozici v provedení E-Cu pro standardní práci a CuCrZr pro prodlouženou životnost při trvalém tepelném zatížení a pokrývají velikosti drátů od 0,8 mm do 1,6 mm.
P500 Kontaktní špička Rozměry
Hroty řady P500 jsou určeny pro těžké průmyslové aplikace při 500 ampérech a 60% pracovním cyklu. Slitina CuCrZr se pro tuto platformu důrazně doporučuje kvůli intenzivním tepelným nárokům trvalého vysokonapěťového svařování. K dispozici jsou dráty o průměru až 1,6 mm pro podporu vysokodepozičního přenosu rozprašováním a svařování s tavidlem.
Průvodce výběrem velikosti drátu
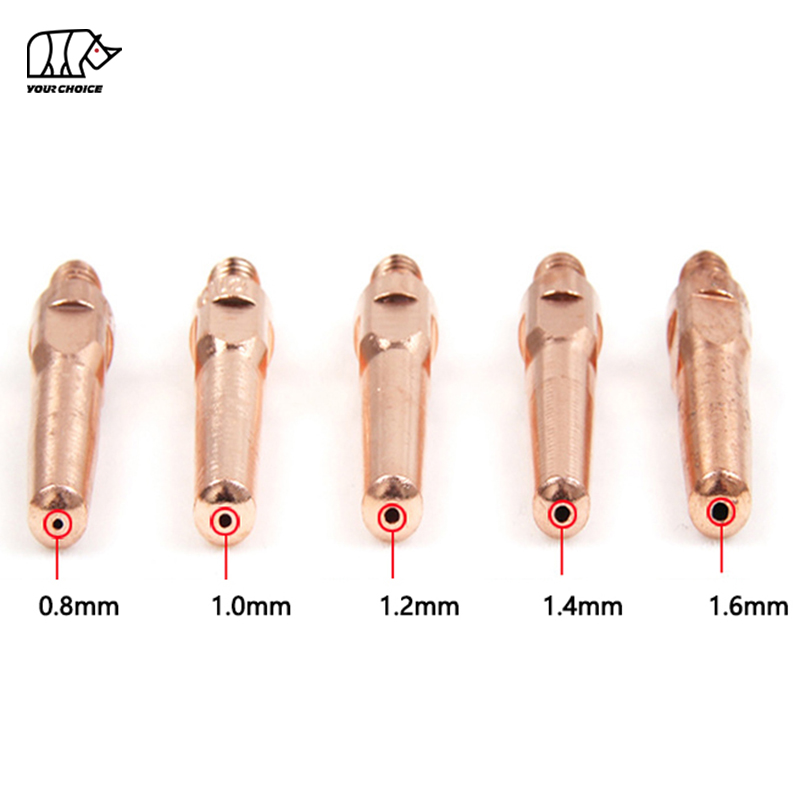
Výběr správného průměru otvoru kontaktního hrotu pro průměr svařovacího drátu není pouze doporučením – je nezbytný pro stabilitu oblouku, konzistenci podávání drátu a eliminaci elektrického oblouku mezi drátem a otvorem hrotu.
Vztah Bore-to-Wire
Otvor kontaktního hrotu musí být přesně přizpůsoben průměru použitého drátu. Poddimenzovaný otvor způsobuje váznutí drátu, nepravidelný posuv a nadměrné tření, které urychluje opotřebení hrotu. Předimenzovaný otvor umožňuje, aby se drát pohyboval, což má za následek přerušovaný elektrický kontakt, mikrooblouky uvnitř otvoru hrotu a nekonzistentní charakteristiky oblouku. INWELT Kontaktní hroty Pana jsou opracovány s tolerancemi vývrtu speciálně kalibrovanými pro každý průměr drátu, což zajišťuje, že drát udržuje nepřetržitý, stabilní elektrický kontakt při hladkém podávání bez váznutí.
Rychlá referenční kompatibilita velikosti drátu
INWELT Kontaktní hroty Pana jsou k dispozici pro následující průměry drátů, přičemž každá velikost je jasně označena pro okamžitou identifikaci:
Přizpůsobení průměru drátu kontaktní špičce označené pro stejný průměr je nedotknutelným pravidlem svařování MIG – použití špičky označené pro drát 1,2 mm s drátem 1,0 mm nebo naopak způsobí okamžité problémy s kvalitou oblouku, které nelze napravit úpravou jakéhokoli jiného parametru svařování.
Instalace, údržba a výměna
Životnost kontaktních hrotů je dána nejen kvalitou materiálu, ale i správnými instalačními postupy a včasnou výměnou dříve, než opotřebované hroty způsobí vady svaru.
Správný postup instalace
Zašroubujte kontaktní hrot bezpečně do plynového difuzéru rukou nebo pomocí vhodného kleští MIG . Špička musí být dostatečně utažena, aby byl zajištěn pevný elektrický kontakt s plynovým difuzorem – uvolněná špička vytváří odporové zahřívání, které urychluje opotřebení a zhoršuje stabilitu oblouku. Přílišné utažení však může strhnout závity M6 nebo zdeformovat tělo hrotu, což ohrozí soustřednost vrtání. Cílem je pevný, bezpečný záběr bez nadměrného krouticího momentu. Při běžném čištění trysky a výměně cívky drátu vždy ověřte těsnost hrotu.
Rozpoznání Kontaktní špička Wear
Kontaktní hroty by měly být vyměněny, když se objeví některý z následujících indikátorů: otvor se viditelně zvětší nebo oválný ve srovnání s novým hrotem stejné specifikace; podávání drátu je nekonzistentní nebo drát během podávání přerušovaně visí; začátky oblouku se stávají nepravidelnými, oblouk se toulá nebo prská tam, kde dříve běžel hladce; na špičce je přítomno poškození zpětným spálením; nebo tělo hrotu vykazuje změnu barvy, což znamená, že byla překročena teplota měknutí materiálu. Opotřebený hrot není neškodná nepříjemnost – je přímým zdrojem nestability oblouku, nadměrného rozstřiku, pórovitosti a případných vad svaru, které budou vyžadovat přepracování.
Preventivní strategie výměny
U kritických svarů na konstrukčních pracích nebo pracích s normovou kvalitou je plánovaná preventivní výměna hrotu levným ochranným opatřením, které eliminuje opotřebení kontaktního hrotu jako proměnnou při kontrole kvality svaru. Uspořádání náhradních kontaktních hrotů ve výrobním prostředí podle velikosti drátu a typu materiálu zajišťuje, že poškozený nebo opotřebovaný hrot lze vyměnit během několika sekund, místo aby svářeč pokračoval v práci s poškozeným spotřebním materiálem. Zkušení supervizoři vědí, že náklady na náhradní hrot se měří v centech, zatímco náklady na přepracování neúspěšného svaru se měří v hodinách práce.
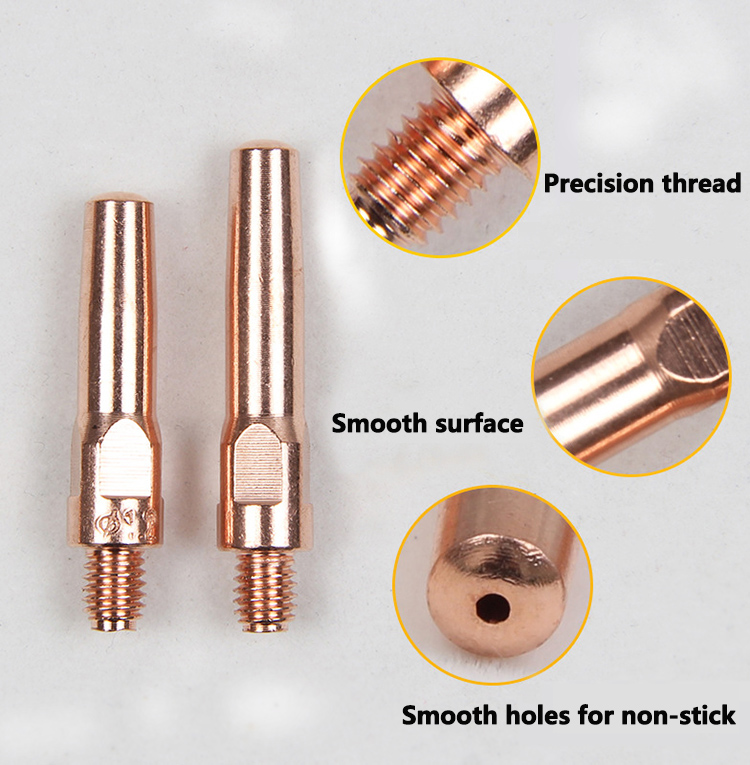
Aplikace v reálném světě napříč odvětvími
Kontaktní tipy INWELT Pana MIG jsou denně nasazovány v náročných průmyslových prostředích, kde kvalita svarů a provozuschopnost výroby přímo souvisí se spolehlivostí spotřebního materiálu.
Zpracování konstrukční oceli: Hořáky P350 a P500 s kontaktními hroty CuCrZr podporují kontinuální svařování s vysokým nanášením mostních nosníků, sloupů a těžkých konstrukčních sestav, kde je nutné udržovat stabilitu oblouku hodinu po hodině a konzistence vyčnívání elektrod je kritická pro splnění požadavků konstrukčních předpisů.
Výroba těžkého zařízení a strojů: Svařování výložníků rypadel, jeřábových konstrukcí, rámů těžebních zařízení a zemědělských strojů s vysokým zatížením klade trvalé tepelné požadavky na kontaktní hroty. Hroty ze slitiny CuCrZr na platformě P500 poskytují prodlouženou životnost, kterou tyto aplikace vyžadují.
Stavba lodí a námořní opravy: Hořáky P500 vybavené kontaktními hroty INWELT CuCrZr zvládají svařování plechů trupu a instalaci výztuh v prostředí loděnic, kde je třeba zachovat konzistenci podávání drátu a stabilitu oblouku proti náročným podmínkám prostředí a prodlouženým svařovacím cyklům.
Automobilová a lehká výroba: Hořáky P180 s kontaktními hroty E-Cu poskytují přesné ovládání oblouku a konzistenci podávání drátu potřebnou pro svařování plechů, výrobu výfukových systémů a opravy, kde je prioritou čistý vzhled svaru.
Automatizované a robotické svařovací buňky: Rozměrová konzistence a prodloužená životnost kontaktních hrotů CuCrZr jsou zvláště cenné v robotických MIG aplikacích, kde změny hrotů představují prostoje, které přerušují výrobu. Snížená frekvence výměn přímo přispívá k vyšší celkové účinnosti zařízení (OEE).
Proč Source Pana MIG Kontaktní špičky od společnosti INWELT Welding Technology Co., Ltd.
Prověřená výrobní odbornost
INWELT je přímým výrobcem svařovací spotřební materiál , který řídí každou fázi výrobního procesu od výběru surové měděné slitiny přes přesné CNC obrábění až po finální rozměrovou kontrolu, balení a označování. Tato vertikální integrace zajišťuje konzistenci mezi jednotlivými dávkami, kterou obchodní zprostředkovatelé nemohou poskytnout. Jako přední výrobce s více než 15letými zkušenostmi poskytuje INWELT prémiové svařovací spotřební materiály navržené tak, aby vyhovovaly potřebám profesionálů napříč průmyslovými odvětvími.
Certifikované systémy kvality
Všechny kontaktní hroty INWELT Pana MIG jsou vyráběny v rámci systému řízení kvality s certifikací ISO 9001 se standardem CE a RoHS . Každá výrobní dávka prochází před uvolněním ověřením průměru otvoru, zkouškou lícování závitu a kontrolou kvality povrchu. Konzistentní rozměrová přesnost je udržována prostřednictvím zdokumentovaných procesních kontrol a statistického vzorkování v každém výrobním cyklu.
Obchodní podmínky přímo z výroby
Nákupem přímo od výrobce získají výrobní dílny a distributoři svařování konkurenceschopné ceny přímo z výroby na vzorkové i objemové objednávky. K dispozici jsou plné možnosti přizpůsobení OEM a ODM , včetně balení soukromých značek, vlastního laserového značení a nestandardních specifikací otvorů pro specializované průměry drátů nebo konfigurace hořáků.
Vyhodnocení vzorku zdarma
Vyhodnocení kvality kontaktního hrotu vyžaduje praktické testování: záběr závitu, přesnost vrtání, konzistence podávání drátu, stabilita oblouku a tepelná odolnost v reálných podmínkách svařování. Vzorky produktů jsou k dispozici pro vyhodnocení, než se zavážete k hromadným objednávkám, takže INWELT kontaktní tip Pana lze otestovat ve vaší vlastní dílně spolu se stávajícím inventářem spotřebního materiálu.
Globální zkušenosti s dodávkami
Díky zákaznické základně pokrývající více než 30 zemí si INWELT vybudovala reputaci díky konzistentní kvalitě produktů, citlivým technickým konzultacím a spolehlivým dodacím lhůtám napříč nezávislými výrobními závody, výrobci těžkého průmyslu a rozsáhlými nákupními operacemi.
Často kladené otázky
Otázka: Jakou funkci má svařovací kontaktní hrot MIG ?
A: Kontaktní hrot přenáší svařovací proud z pistole MIG na svařovací drát, když jím drát prochází během svařování. Je to poslední elektrický spoj v sestavě hořáku před vytvořením oblouku. Špička také vede svařovací drát po jeho konečné dráze před vstupem do oblouku, přičemž otvor udržuje přesné vyrovnání, aby bylo zajištěno konzistentní umístění drátu a stabilní charakteristiky oblouku během každého průchodu.
Otázka: Mám si vybrat E-Cu nebo CuCrZr kontaktní tipy pro svou svítilnu Pana MIG ?
Odpověď: Výběr závisí na vaší svařovací intenzitě, pracovním cyklu a výrobním prostředí. Hroty E-Cu (elektrolytická měď) poskytují spolehlivou elektrickou vodivost a odpovídající odolnost pro hořáky P180 a lehké až středně náročné aplikace P350, kde tepelné zatížení nepřekračuje bod měknutí materiálu přibližně 250 °C. Hroty CuCrZr (měď-chrom-zirkonium) si zachovávají svou tvrdost při zvýšených teplotách až do 500 °C a více, čímž nabízejí výrazně prodlouženou životnost ve vysokonapěťových, vysoce zatěžovacích, robotických a automatizovaných svařovacích aplikacích – zejména na platformě P500.
Otázka: Jak poznám, jakou velikost kontaktního hrotu vybrat?
Odpověď: Velikost otvoru kontaktního hrotu musíte přesně přizpůsobit průměru vašeho svařovacího drátu. INWELT Špičky Pana podporují průměr drátu od 0,6 mm do 1,6 mm, se standardními metrickými velikostmi včetně 0,8 mm, 1,0 mm, 1,2 mm, 1,4 mm a 1,6 mm pracující v proudovém rozsahu 180A–500A. Vhodný průměr otvoru zajišťuje stabilní elektrický kontakt při podávání drátu. Nikdy nepoužívejte kontaktní špičku označenou pro jiný průměr drátu – nesprávný otvor způsobí buď zablokování nebo špatný elektrický kontakt a žádné nastavení jiných parametrů svařování nemůže napravit výslednou nestabilitu oblouku.
Otázka: Které modely hořáků Pana jsou kompatibilní s kontaktními hroty INWELT ?
Odpověď: Kontaktní hroty ve stylu INWELT Pana jsou vyráběny podle standardních průmyslových rozměrů a jsou kompatibilní s platformami hořáků P180 (200A), P350 (340A) a P500 (500A) vzduchem chlazenými MIG . Tyto svítilny patří mezi celosvětově nejrozšířenější MIG zbraňové systémy ve výrobě, výrobě a těžkém průmyslu. Specifikace závitu M6 je standardní pro všechny tři platformy se specifickými délkami špičky (28 mm pro P180, 40 mm pro P350, 45 mm pro P500) přizpůsobené každé sérii hořáků.
Otázka: Jak často by se měly MIG kontaktní tipy vyměňovat?
Odpověď: Kontaktní hroty jsou opotřebitelné součásti určené pro pravidelnou výměnu. Při každém čištění trysky a výměně cívky drátu zkontrolujte hrot. Okamžitě vyměňte, pokud je vývrt viditelně opotřebovaný nebo oválný, posuv drátu je nekonzistentní, oblouk začne vykazovat známky nestability nebo čelo hrotu vykazuje poškození zpětným spálením. Pro práci s kritickou kvalitou kódu preventivní výměna na základě plánovaných obloukových hodin eliminuje opotřebení kontaktních hrotů jako proměnnou při kontrole kvality svaru.
Otázka: Může opotřebený kontaktní hrot způsobit nestabilitu oblouku nebo vady svaru?
Odpověď: Ano – opotřebený kontaktní hrot je jednou z nejčastějších a snadno diagnostikovatelných příčin nestability oblouku při svařování MIG . Zvětšený nebo oválný otvor umožňuje drátu ztrácet konzistentní elektrický kontakt, což způsobuje mikrooblouky uvnitř hrotu, nepravidelné podávání drátu a nadměrné rozstřikování. Výsledná nestabilita oblouku vytváří nekonzistentní profily svarových housenek, přerušovanou poréznost a zvýšené požadavky na čištění po svařování. Při odstraňování problémů s nevysvětlitelnými fluktuacemi oblouku by kontrola a výměna kontaktní špičky měla patřit mezi první diagnostické kroky.
Otázka: Jaký je správný způsob instalace kontaktního tipu MIG ?
A: Vložte kontaktní hrot do plynového difuzéru a pevně jej utáhněte rukou nebo vhodnými MIG kleštěmi, abyste zajistili pevný elektrický kontakt mezi základnou hrotu a tělem difuzéru. Hrot musí být dostatečně utažen, aby se zabránilo odporovému zahřívání na spoji, ale nadměrný krouticí moment může strhnout závity M6 nebo zdeformovat tělo hrotu a ohrozit soustřednost vrtání. Při běžné údržbě hořáku a po každé výměně špičky vždy ověřte těsnost. Správně nainstalovaný hrot je základem konzistentního výkonu oblouku.
Otázka: Jsou kontaktní hroty INWELT Pana kompatibilní s originálními svítilnami Panasonic ?
A: Ano. INWELT Kontaktní hroty ve stylu Pana jsou vyráběny podle standardních průmyslových rozměrů a jsou kompatibilní s originálními hořákovými systémy Panasonic P180, P350 a P500 MIG , stejně jako s náhradními díly od hlavních výrobců, kteří dodržují stejný rozměrový standard. Specifikace závitu M6 a rozměry délky špičky jsou navrženy pro přímou montáž bez přizpůsobení.
Specifikace produktu na první pohled
| specifikace |
Detail |
| Název produktu |
MIG Svařovací kontaktní špička |
| Styl |
Pana ( Panasonic -kompatibilní) |
| Značka |
INWELT |
| Možnosti materiálu |
E-Cu (elektrolytická měď), CuCrZr (měď-chrom-zirkonium) |
| Typ závitu |
M6 |
| Kompatibilní řada baterek |
P180 (200A), P350 (340A), P500 (500A) |
| Hodnocení pracovního cyklu |
60 % DC (všechny platformy) |
| Rozměry hrotu |
M6 x 28 mm (P180), M6 x 40 mm (P350), M6 x 45 mm (P500) |
| Dostupné velikosti drátů |
0,6 mm, 0,8 mm, 0,9 mm, 1,0 mm, 1,2 mm, 1,4 mm, 1,6 mm |
| Množství v balení |
10 kusů v balení (standardní balení) |
| Proces svařování |
MIG /MAG ( GMAW ), obloukové svařování s tavidlem (FCAW) |
| Certifikace |
ISO 9001 , CE , RoHS |
| Režim napájení |
K dispozici výroba OEM / ODM |
| Dostupnost vzorku |
Zdarma dostupné ohodnocení vzorky |
| Výrobce |
Changzhou INWELT Welding Technology Co., Ltd. |
| Země původu |
Čína |
| Zkušenosti z oboru |
15+ let, obsluhuje 30+ zemí |
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių