কেন আপনার TIG টর্চ ব্যবহারযোগ্য সামগ্রী তাড়াতাড়ি ব্যর্থ হয়
অল্প কিছু হতাশা মেলে যে মুহূর্তে আপনি একটি আর্ক স্ট্রাইক করেন শুধুমাত্র টাংস্টেন স্পাটার, শিল্ডিং গ্যাস ওয়েভার, বা কাপ জুড়ে এলোমেলোভাবে চাপ নাচ দেখার জন্য। আপনি আপনার টর্চের সামনের প্রান্তটি পরিদর্শন করুন এবং আবার ফাটা সিরামিক, একটি বিবর্ণ গ্যাস লেন্স, বা একটি বিকৃত কোলেট খুঁজে পান। TIG টর্চের ব্যবহার্য জিনিসগুলি স্থায়ী হওয়ার জন্য নয়, তবে অকাল ব্যর্থতা গভীর সমস্যার সংকেত দেয় যা আপনার বাজেট নষ্ট করে, ওয়েল্ডের গুণমান নষ্ট করে এবং উৎপাদনের সময় চুরি করে। ভাল খবর হল যে বেশিরভাগ প্রাথমিক ব্যর্থতা সম্পূর্ণরূপে প্রতিরোধযোগ্য। তারা খুব কমই ত্রুটিপূর্ণ অংশ একটি চিহ্ন; বরং, তারা সেটআপ, ব্যবহার এবং রক্ষণাবেক্ষণে কিছু সংশোধনযোগ্য ত্রুটির দিকে নির্দেশ করে। এই বিস্তৃত নির্দেশিকাতে, আমরা ঠিক কেন আপনার TIG ব্যবহার্য জিনিসগুলি তাড়াতাড়ি ব্যর্থ হচ্ছে এবং আপনাকে তাদের পরিষেবা জীবন বাড়ানোর জন্য একটি পরিষ্কার, নোংরামি পথ দেব।
TIG টর্চ ব্যবহারযোগ্য সামগ্রী এর সমালোচনামূলক ভূমিকা বোঝা
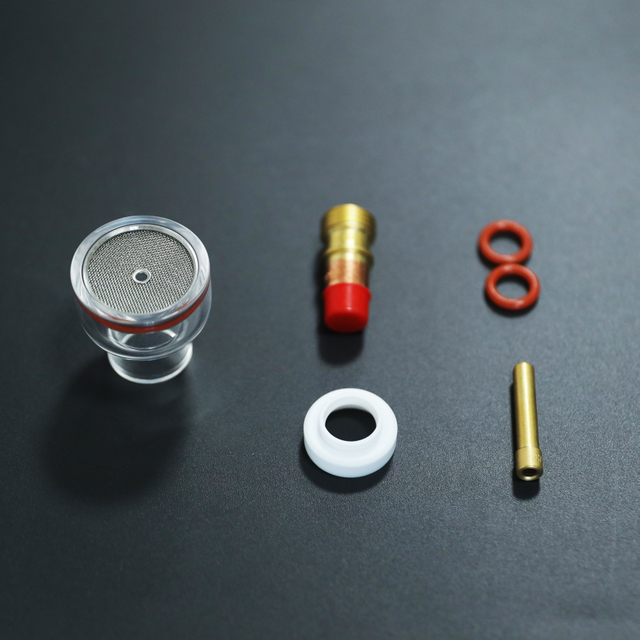
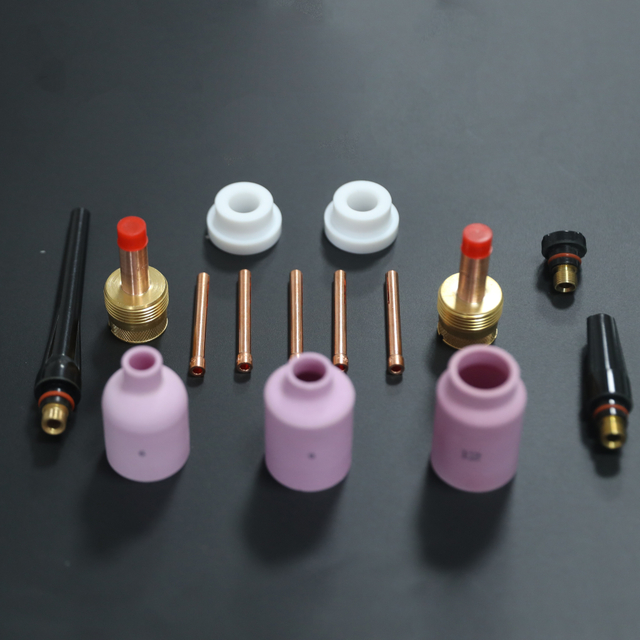
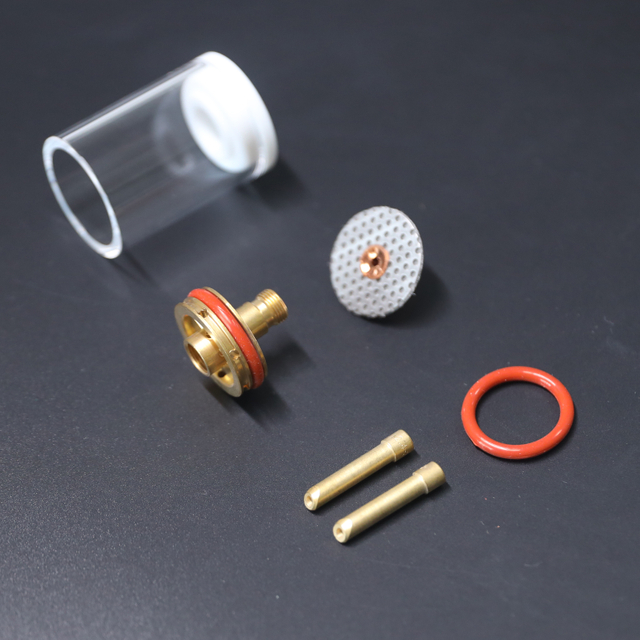
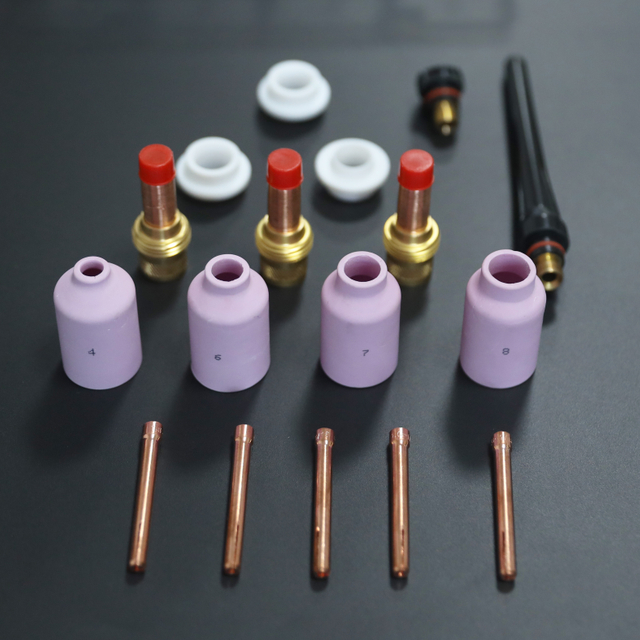
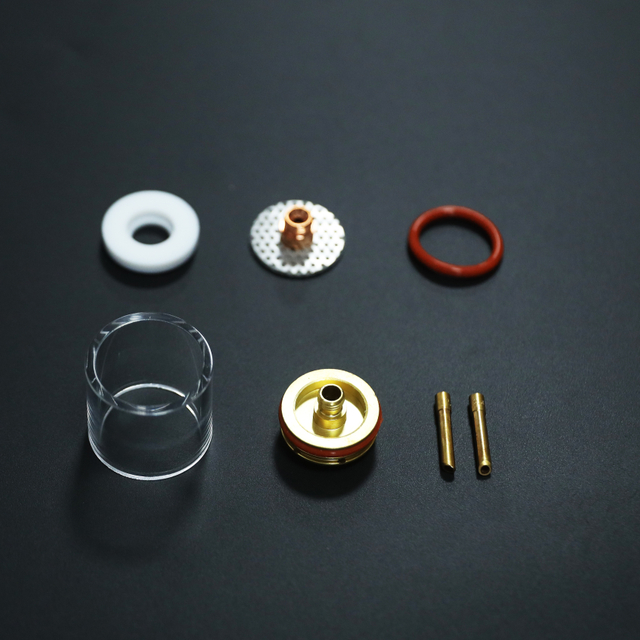
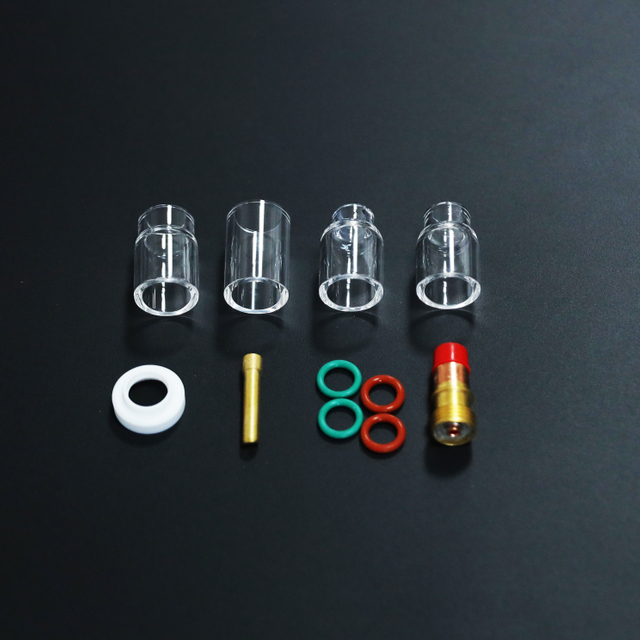
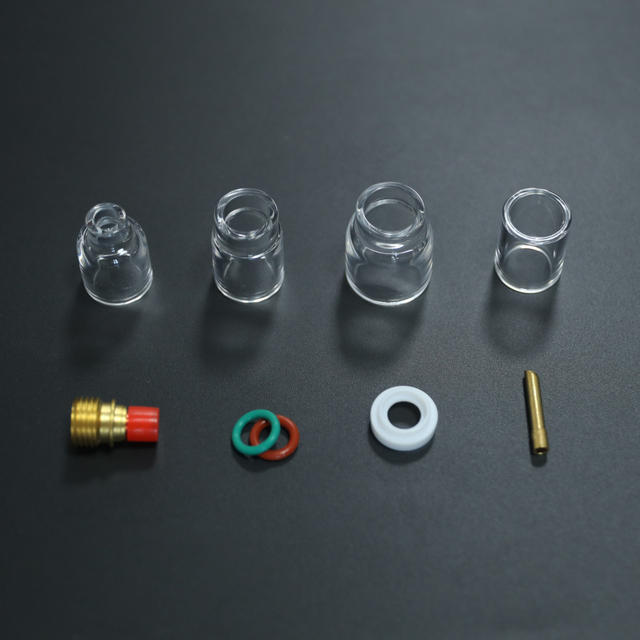
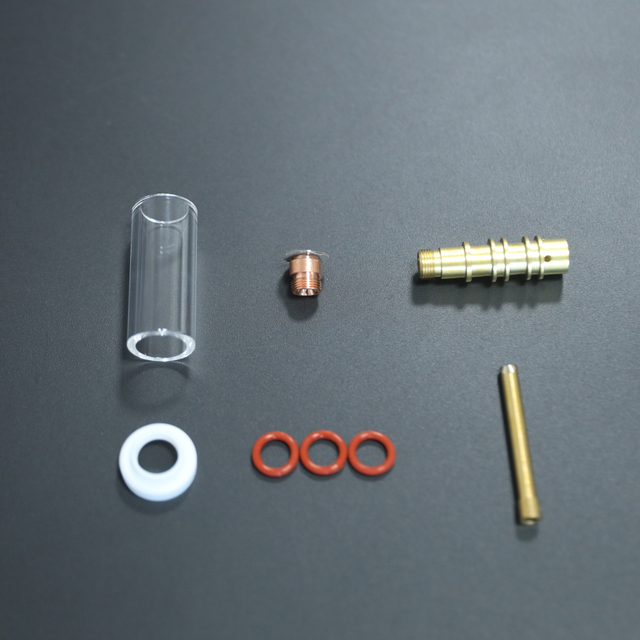
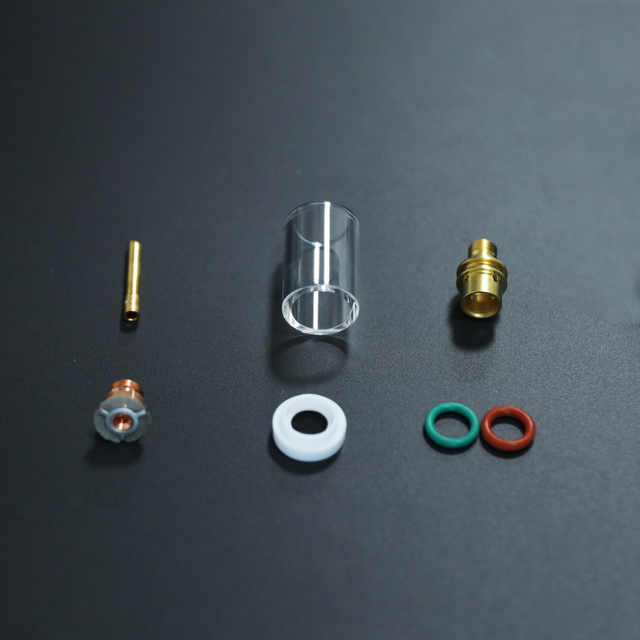
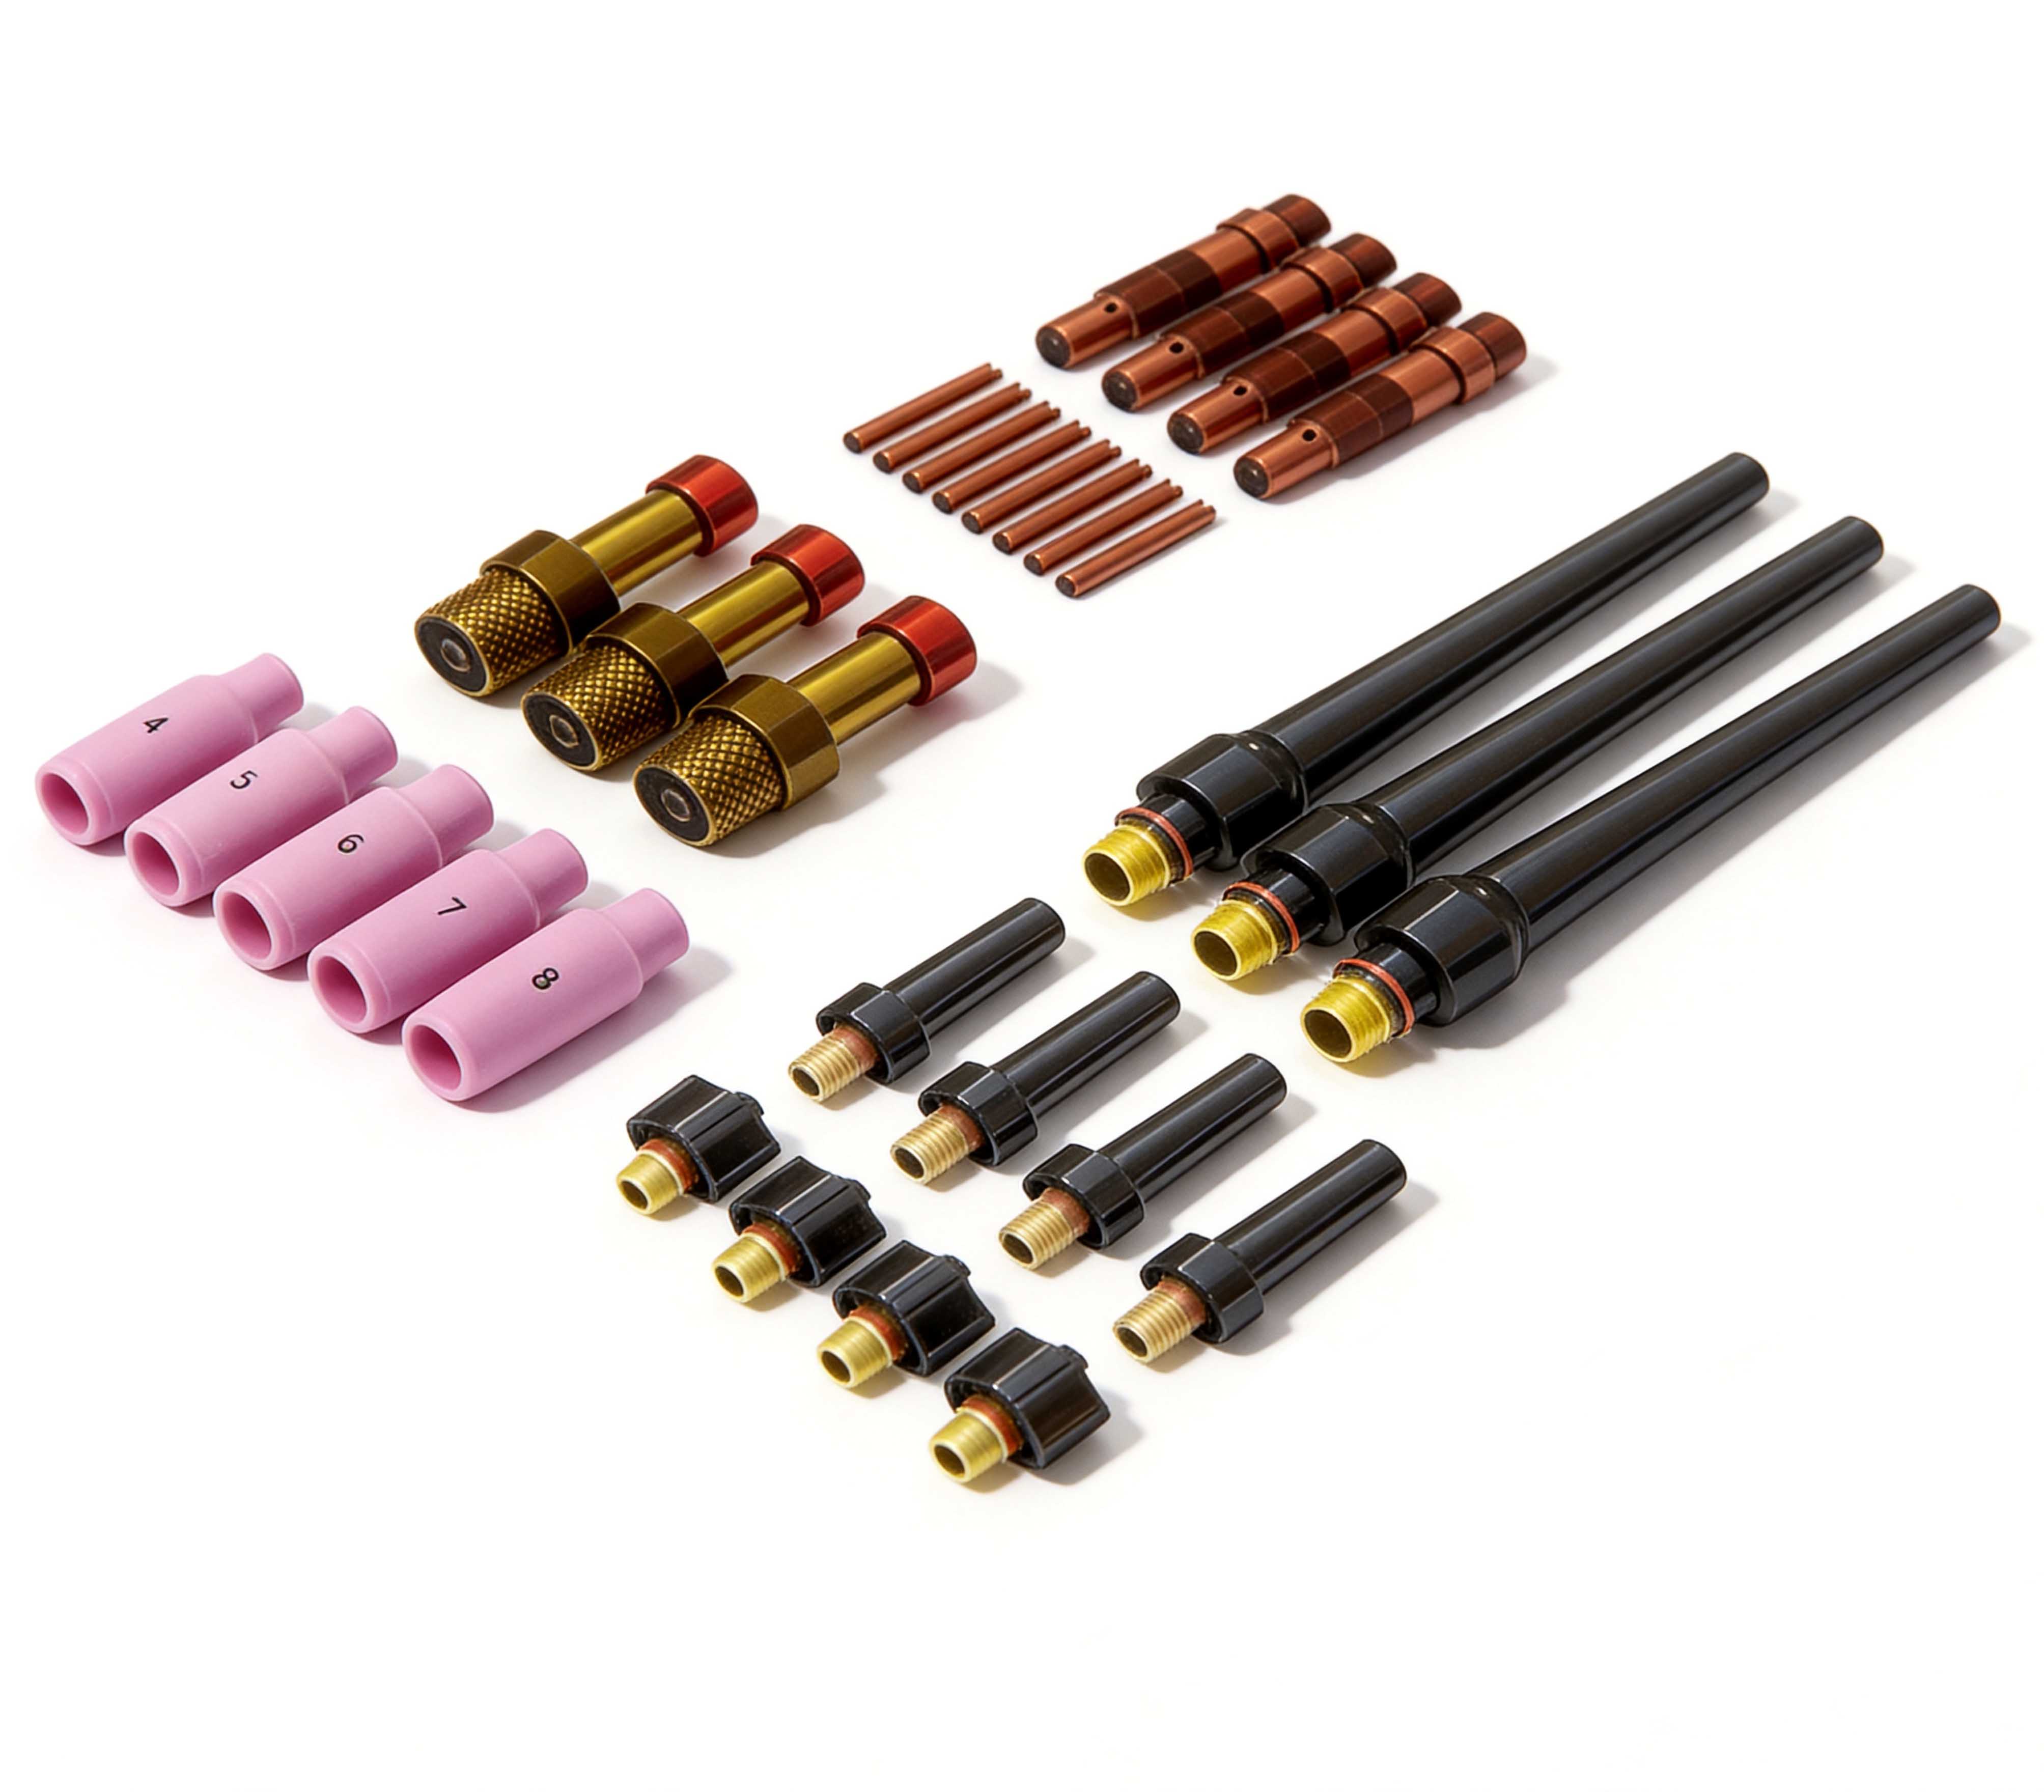
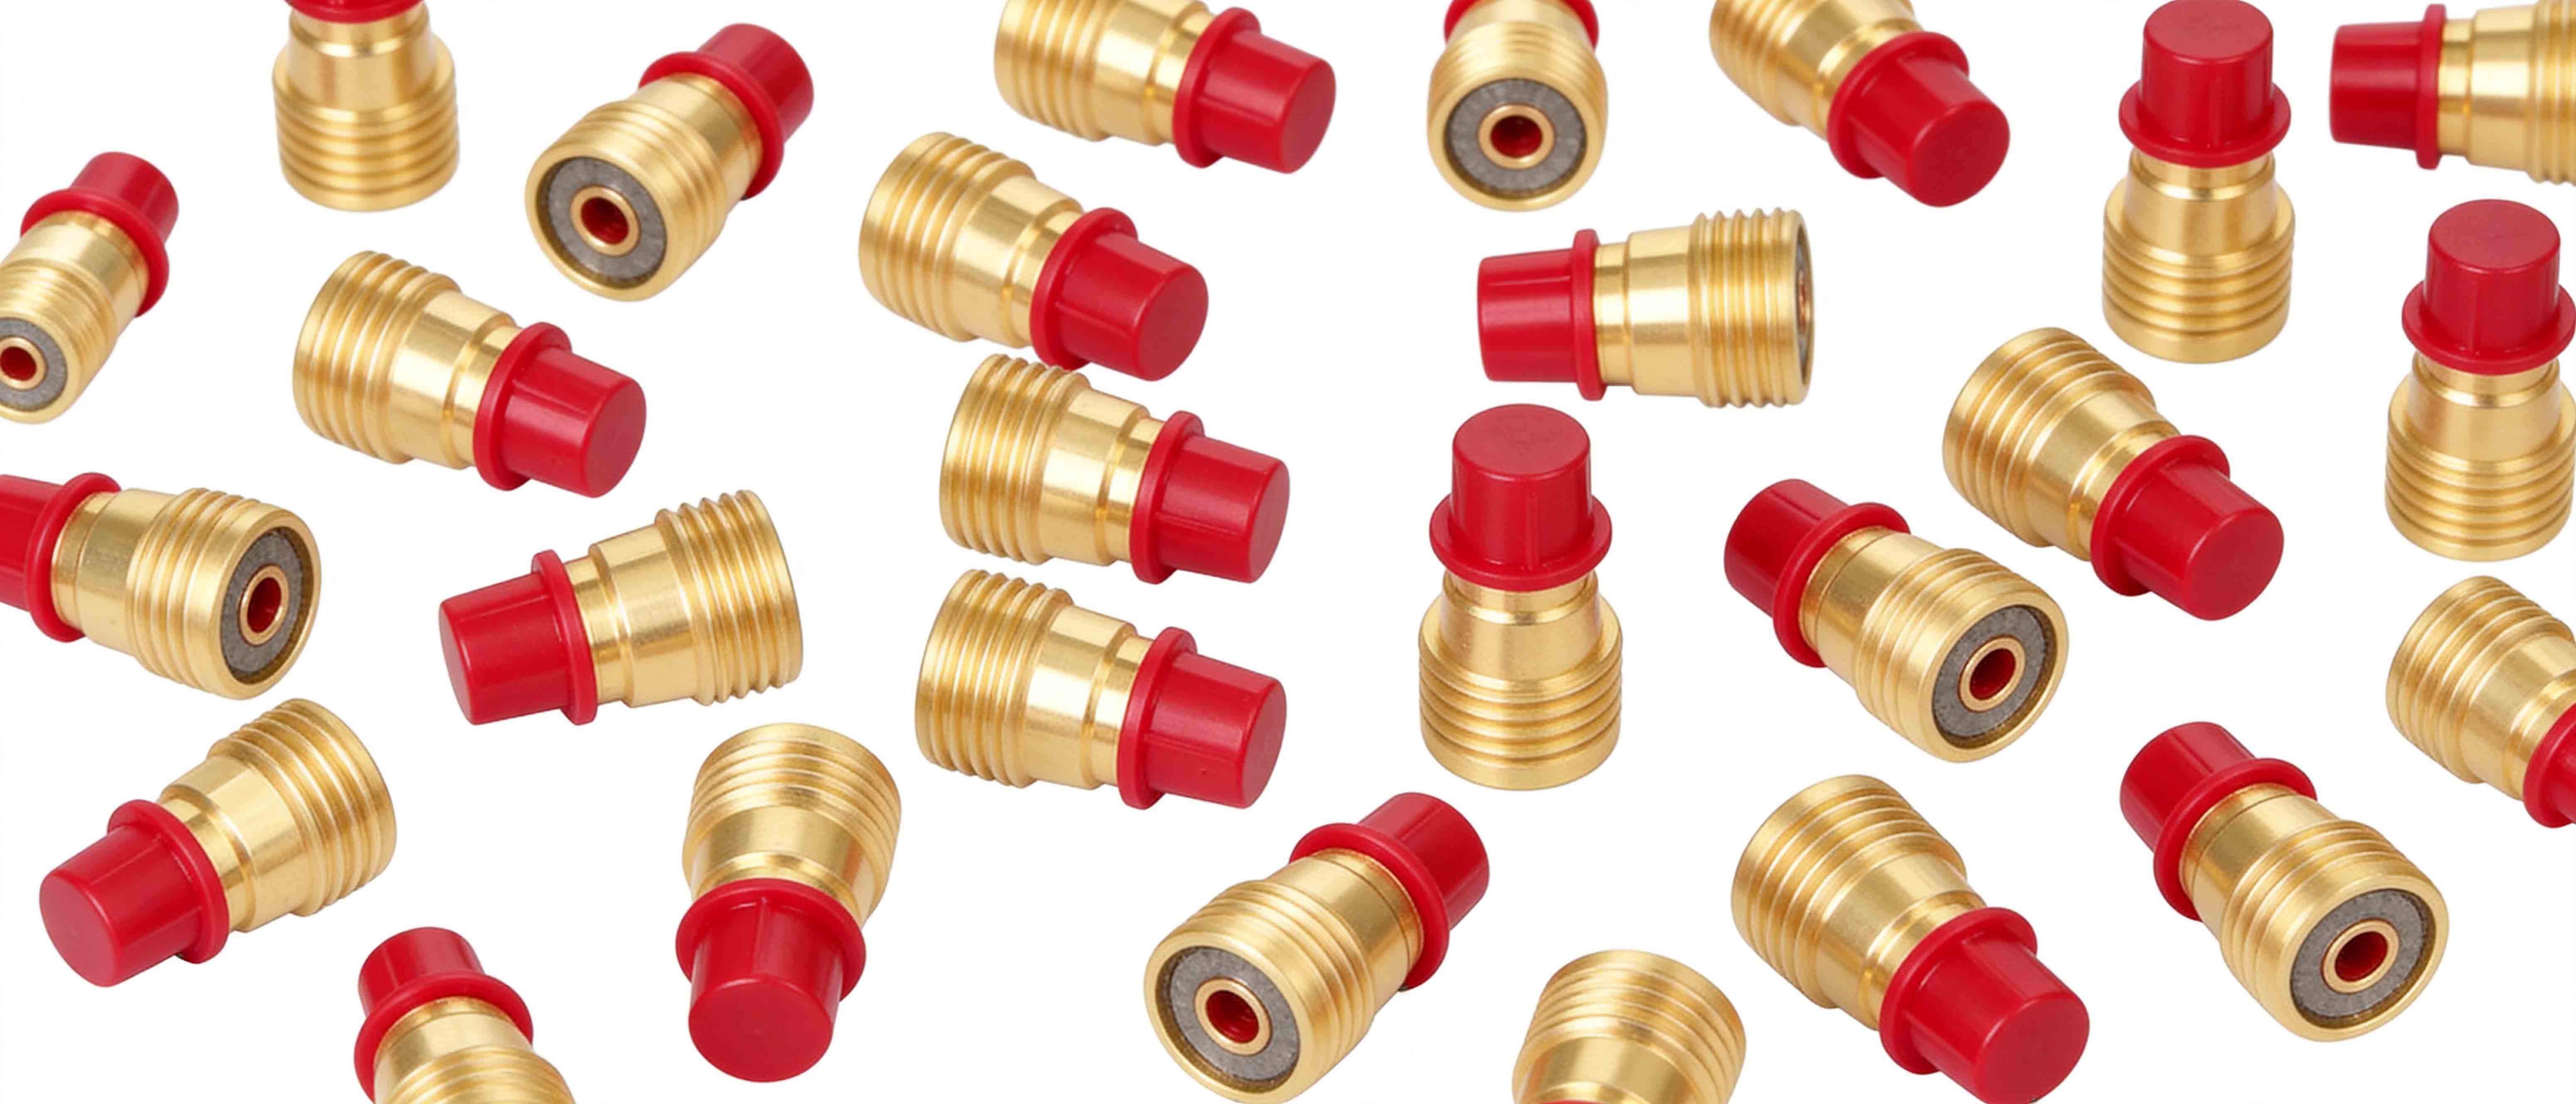
ব্যর্থতা নির্ণয় করার আগে, প্রতিটি ফ্রন্ট-এন্ড উপাদান কী করে তা নিজেদেরকে মনে করিয়ে দেওয়ার জন্য অর্থ প্রদান করে। ক TIG টর্চ ব্যবহারযোগ্য সেটের মধ্যে সাধারণত টংস্টেন ইলেক্ট্রোড, কোলেট, কোলেট বডি বা গ্যাস লেন্স, অন্তরক কাপ এবং ব্যাক ক্যাপ অন্তর্ভুক্ত থাকে। এই অংশগুলি সম্মিলিতভাবে বর্তমান স্থানান্তর, ইলেক্ট্রোড অবস্থান, গ্যাস কভারেজ এবং বৈদ্যুতিক নিরোধক নিয়ন্ত্রণ করে। যখন তাদের মধ্যে যে কোনো একটির অবনতি ঘটে, তখন পুরো টর্চ সিস্টেম ক্ষতিগ্রস্ত হয়। কোলেট টাংস্টেনকে আঁকড়ে ধরে এবং ওয়েল্ডিং কারেন্ট পরিচালনা করে। একটি খারাপভাবে ফিট কোলেট প্রতিরোধের গরম এবং চাপ অস্থিরতা তৈরি করে। গ্যাস লেন্স বা স্ট্যান্ডার্ড কোলেট বডি শিল্ডিং গ্যাস কলামের আকার দেয় যা গলিত ওয়েল্ড পুলকে বায়ুমণ্ডলীয় দূষণ থেকে রক্ষা করে। সিরামিক বা তাপ-প্রতিরোধী কাপ বিদ্যুতায়িত অভ্যন্তরীণগুলিকে নিরোধক করে এবং আরও গ্যাস প্রবাহকে নির্দেশ করে। ইলেক্ট্রোড নিজেই একটি স্থির, ফোকাসযুক্ত চাপ নির্গত করতে হবে। প্রারম্ভিক ব্যর্থতা মানে এই ফাংশনগুলির এক বা একাধিক প্রত্যাশিত পরিধানের ব্যবধানের অনেক আগেই আপস করা হচ্ছে। ব্যবসা করার খরচ হিসাবে স্বল্প ভোগ্য জীবনকে সহজভাবে গ্রহণ করার পরিবর্তে, আপনার প্রক্রিয়ার একটি নিয়মতান্ত্রিক পর্যালোচনা প্রায় সবসময়ই অপরাধীকে প্রকাশ করবে।
তাপ ব্যবস্থাপনা: কেন অতিরিক্ত উত্তাপ আপনার সামনের প্রান্তের অংশগুলিকে ধ্বংস করে
তাপ হল সবচেয়ে নিরলস প্রতিপক্ষ TIG ভোগ্য দ্রব্যের। যদিও ওয়েল্ডিং আর্ক নিজেই চরম তাপমাত্রা উৎপন্ন করে, এটি হল যেভাবে তাপ পরিচালিত হয়-বা অব্যবস্থাপিত হয়-যা সিদ্ধান্ত নেয় একটি কাপ কয়েক সপ্তাহ বা মিনিট স্থায়ী হয় কিনা। টর্চের ফ্রন্ট-এন্ড ব্যর্থতার বেশিরভাগই অত্যধিক তাপ তৈরি করে যা ইনসুলেটরকে গলে যায়, কোলেটগুলিকে অক্সিডাইজ করে এবং সিরামিক উপাদানগুলিকে ফাটল দেয়।
বর্তমান ওভারলোড এবং অ্যাম্পেরেজ অমিল
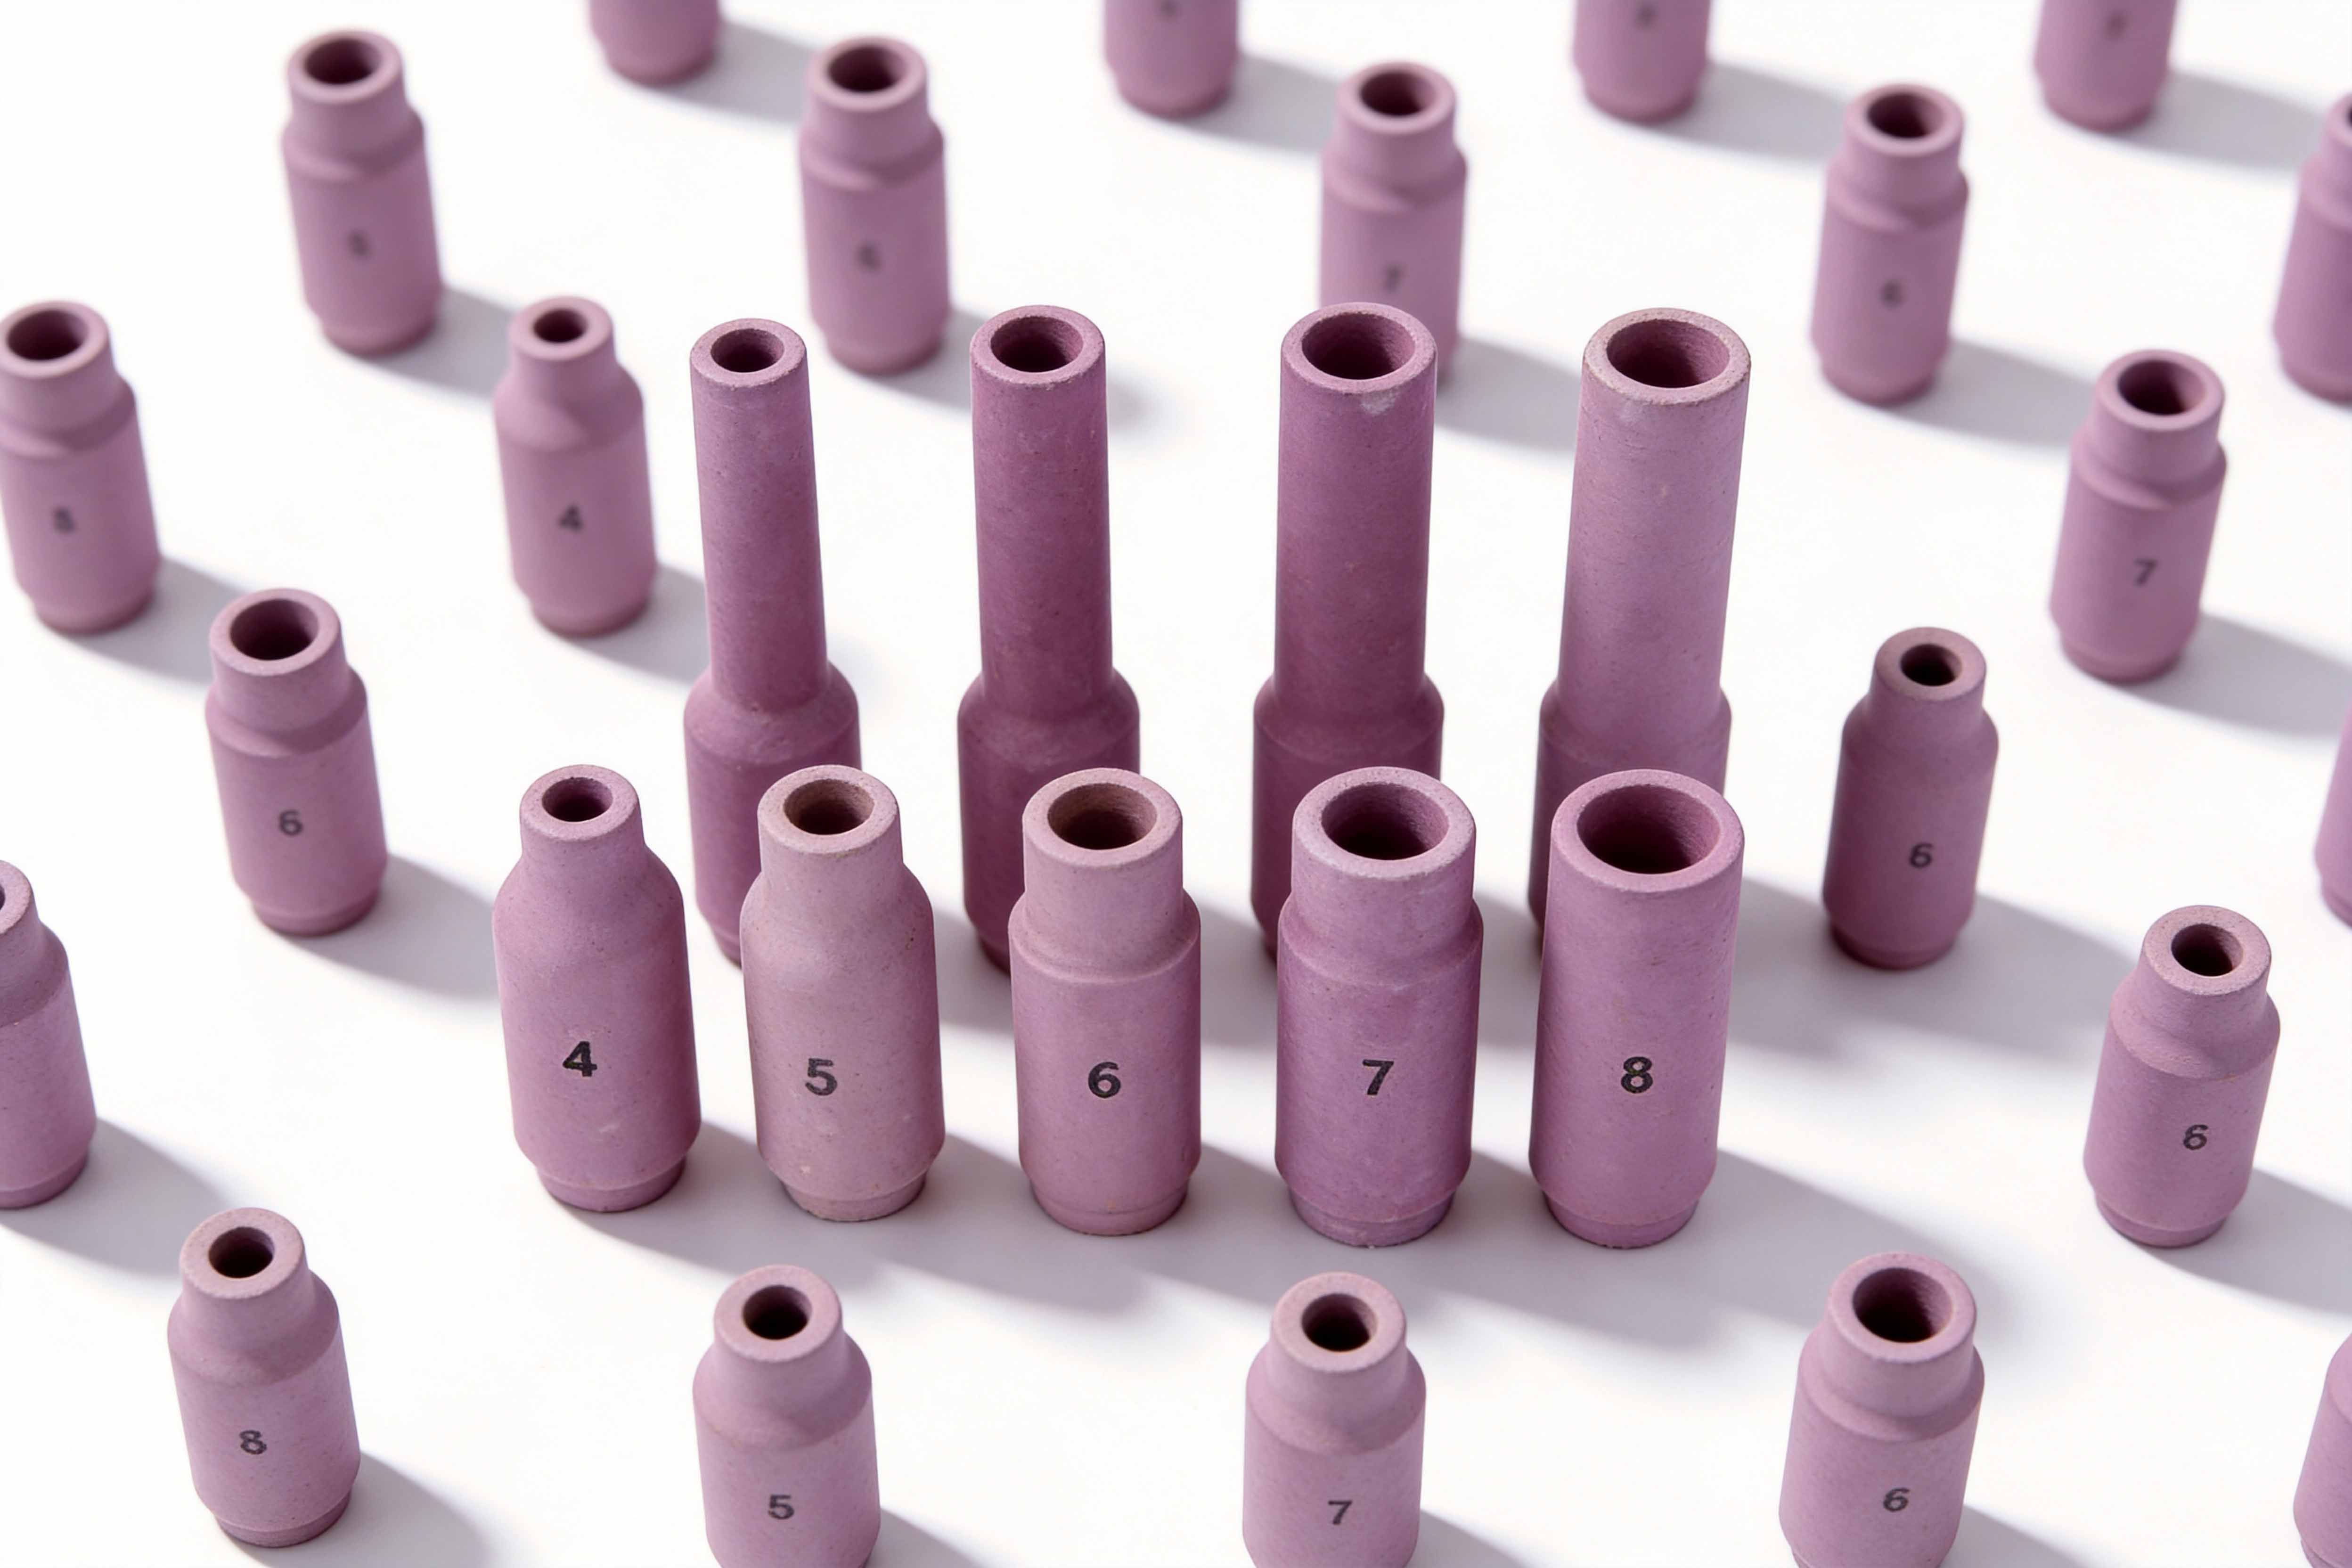
প্রতিটি ভোগ্য সামগ্রীর একটি ব্যবহারিক অ্যাম্পেরেজ সিলিং থাকে, তা নির্মাতার দ্বারা স্পষ্টভাবে বলা হোক বা কোলেটের বডি এবং কাপের আকারের ক্রস-সেকশন দ্বারা নির্দেশিত হোক। 150 amps-এর জন্য ডিজাইন করা একটি ছোট-ব্যাসের গ্যাস লেন্সের মাধ্যমে 200 amps চালানোর ফলে ধাতব পর্দা দ্রুত বিবর্ণ হবে, কোলেটটি অ্যানিল হবে এবং এমনকি একটি সিরামিক কাপের প্রান্ত গলে যেতে পারে। একটি সাধারণ ভুল হল আরও ভাল দৃশ্যমানতা বা অ্যাক্সেসের জন্য একটি ছোট কাপ নির্বাচন করা, তারপরে অ্যাসেম্বলি যা সামলাতে পারে তার পেডেলটিকে ঠেলে দেওয়া। কোলেট বডি ভারীভাবে জারিত হতে শুরু করে, একটি অন্ধকার স্কেল তৈরি করে যা বৈদ্যুতিক প্রতিরোধ ক্ষমতা বাড়ায়। সেই প্রতিরোধ ক্ষমতা আরও বেশি স্থানীয় তাপ উৎপন্ন করে, অবক্ষয়কে ত্বরান্বিত করে। সমাধান অনমনীয় amperage শৃঙ্খলা. আপনার টর্চের আকার, কোলেটের বডি ব্যাস এবং কাপের ছিদ্রকে আপনি ঢালাই করার সময় যে সর্বাধিক অ্যাম্পেরেজ ব্যবহার করেন তার সাথে মিলিয়ে নিন। একটি 8 নম্বর কাপ এবং সংশ্লিষ্ট গ্যাস লেন্সটি 5 নম্বরের তুলনায় উল্লেখযোগ্যভাবে বেশি কারেন্ট পরিচালনা করতে পারে, কেবল কারণ সেখানে তাপ ছড়িয়ে দেওয়ার জন্য বেশি ভর এবং শীতল করার জন্য একটি বড় গ্যাস খাম রয়েছে।
এয়ার-কুলড এবং ওয়াটার-কুলড সিস্টেমে কুলিং ঘাটতি
এমনকি যদি আপনি অ্যাম্পেরেজ সীমার মধ্যে থাকেন, অপর্যাপ্ত শীতলতা আপনার ভোগ্যপণ্য রান্না করবে। এয়ার-কুলড টর্চের সাহায্যে, পুরো পাওয়ার ক্যাবল এবং টর্চ বডি তাপ কমানোর জন্য পরিবেষ্টিত বায়ু এবং গ্যাস প্রবাহের উপর নির্ভর করে। পর্যাপ্ত বিশ্রামের সময় ছাড়াই একটি এয়ার-কুলড টর্চকে তার উপরের ডিউটি সাইকেল সীমাতে ঠেলে তাপকে মাথার সমাবেশে ভিজিয়ে দিতে দেয়। একটি গ্যাস লেন্স ওয়ার্পের ভিতরে পাতলা ধাতব পর্দা, কলাই খোসা ছাড়তে পারে এবং কোলেট তার বসন্ত মেজাজ হারায়। জল-ঠাণ্ডা টর্চগুলিতে, জলের সার্কিটটি অবিচ্ছিন্নভাবে প্রবাহিত হতে হবে। একটি kinked রিটার্ন পায়ের পাতার মোজাবিশেষ, একটি আটকে কুলার ফিল্টার, বা নিম্ন কুল্যান্ট স্তর শীতল মশাল মাথা ক্ষুধার্ত. ফলে অতিরিক্ত তাপমাত্রার অবস্থা প্রথমে কোলেট বডির দ্রুত বিবর্ণতা হিসাবে প্রকাশ পায় এবং গ্যাস লেন্স হাউজিং গলে যেতে পারে। নিয়মিতভাবে যাচাই করুন যে রিটার্ন কুল্যান্ট জোরালোভাবে প্রবাহিত হয় এবং সর্বোচ্চ টেকসই অ্যাম্পেরেজের জন্য কুলারের মাপ উপযুক্ত। লম্বা ঝালাই করার পর টর্চের হাতলটিতে একটি সাধারণ হ্যান্ড-চেক গল্প বলে—যদি হ্যান্ডেলটি আরামে ধরে রাখার জন্য খুব গরম হয়, তবে আপনার ভোগ্য জিনিসগুলিও রান্না করছে।
গ্যাস প্রবাহ গতিবিদ্যা: পরিধান ত্বরান্বিত যে অসম্পূর্ণতা রক্ষা
শিল্ডিং গ্যাস ওয়েল্ড পুলকে রক্ষা করার চেয়ে আরও বেশি কিছু করে; এটি টংস্টেন এবং কাপ ঠান্ডা করে। যখন গ্যাস কভারেজ হ্রাস পায়, তখন অক্সিডেশন এবং তাপীয় চাপ উভয় থেকেই ভোগ্যপণ্য ব্যর্থ হয়। অনেক ওয়েল্ডার প্রবাহের হারকে সেট-এন্ড-ফোরগেট প্যারামিটার হিসাবে বিবেচনা করে, কিন্তু অনুপযুক্ত প্রবাহ, অশান্তি এবং ফুটো প্রাথমিক ব্যর্থতার ত্বরণকারী।
অশান্ত প্রবাহ বনাম লেমিনার প্রবাহ
একটি নিখুঁতভাবে কার্যকরী গ্যাস লেন্স একটি মসৃণ, রক্ষক গ্যাসের লেমিনার কলাম সরবরাহ করে যা ইলেক্ট্রোড ডগা এবং পুলকে ঢেকে রাখে। যাইহোক, যদি প্রবাহের হার খুব বেশি সেট করা হয়, অশান্তি শুরু হয়। অশান্ত গ্যাস আশেপাশের বাতাসকে শিল্ডিং খামে টেনে নেয় এবং ইলেক্ট্রোড এবং কাপে অনিয়মিত শীতলতা তৈরি করে। কাপটি অসম তাপীয় গ্রেডিয়েন্ট থেকে ফাটতে পারে এবং টংস্টেন দ্রুত অক্সিডাইজ করে। একটি ভাল গ্যাস লেন্স গ্যাসকে সোজা এবং মসৃণ করার জন্য ডিজাইন করা হয়েছে, তবে এটি অতিরিক্ত বেগের জন্য ক্ষতিপূরণ দিতে পারে না। ন্যূনতম প্রবাহের হার খুঁজুন যা পর্যাপ্ত সুরক্ষা প্রদান করে এবং প্রবাহকে ক্র্যাঙ্ক করার প্রলোভন এড়ান 'শুধু নিরাপদে থাকার জন্য।' একটি সাধারণ ভুল হল গ্যাস লেন্সে আপগ্রেড করা কিন্তু পুরানো স্ট্যান্ডার্ড কোলেট বডি সেটআপ থেকে প্রবাহের হার বজায় রাখা; আরও দক্ষ গ্যাস লেন্সের প্রায়শই কম প্রবাহের প্রয়োজন হয়, বেশি নয়।
ফুটো সনাক্তকরণ এবং ও-রিং রক্ষণাবেক্ষণ
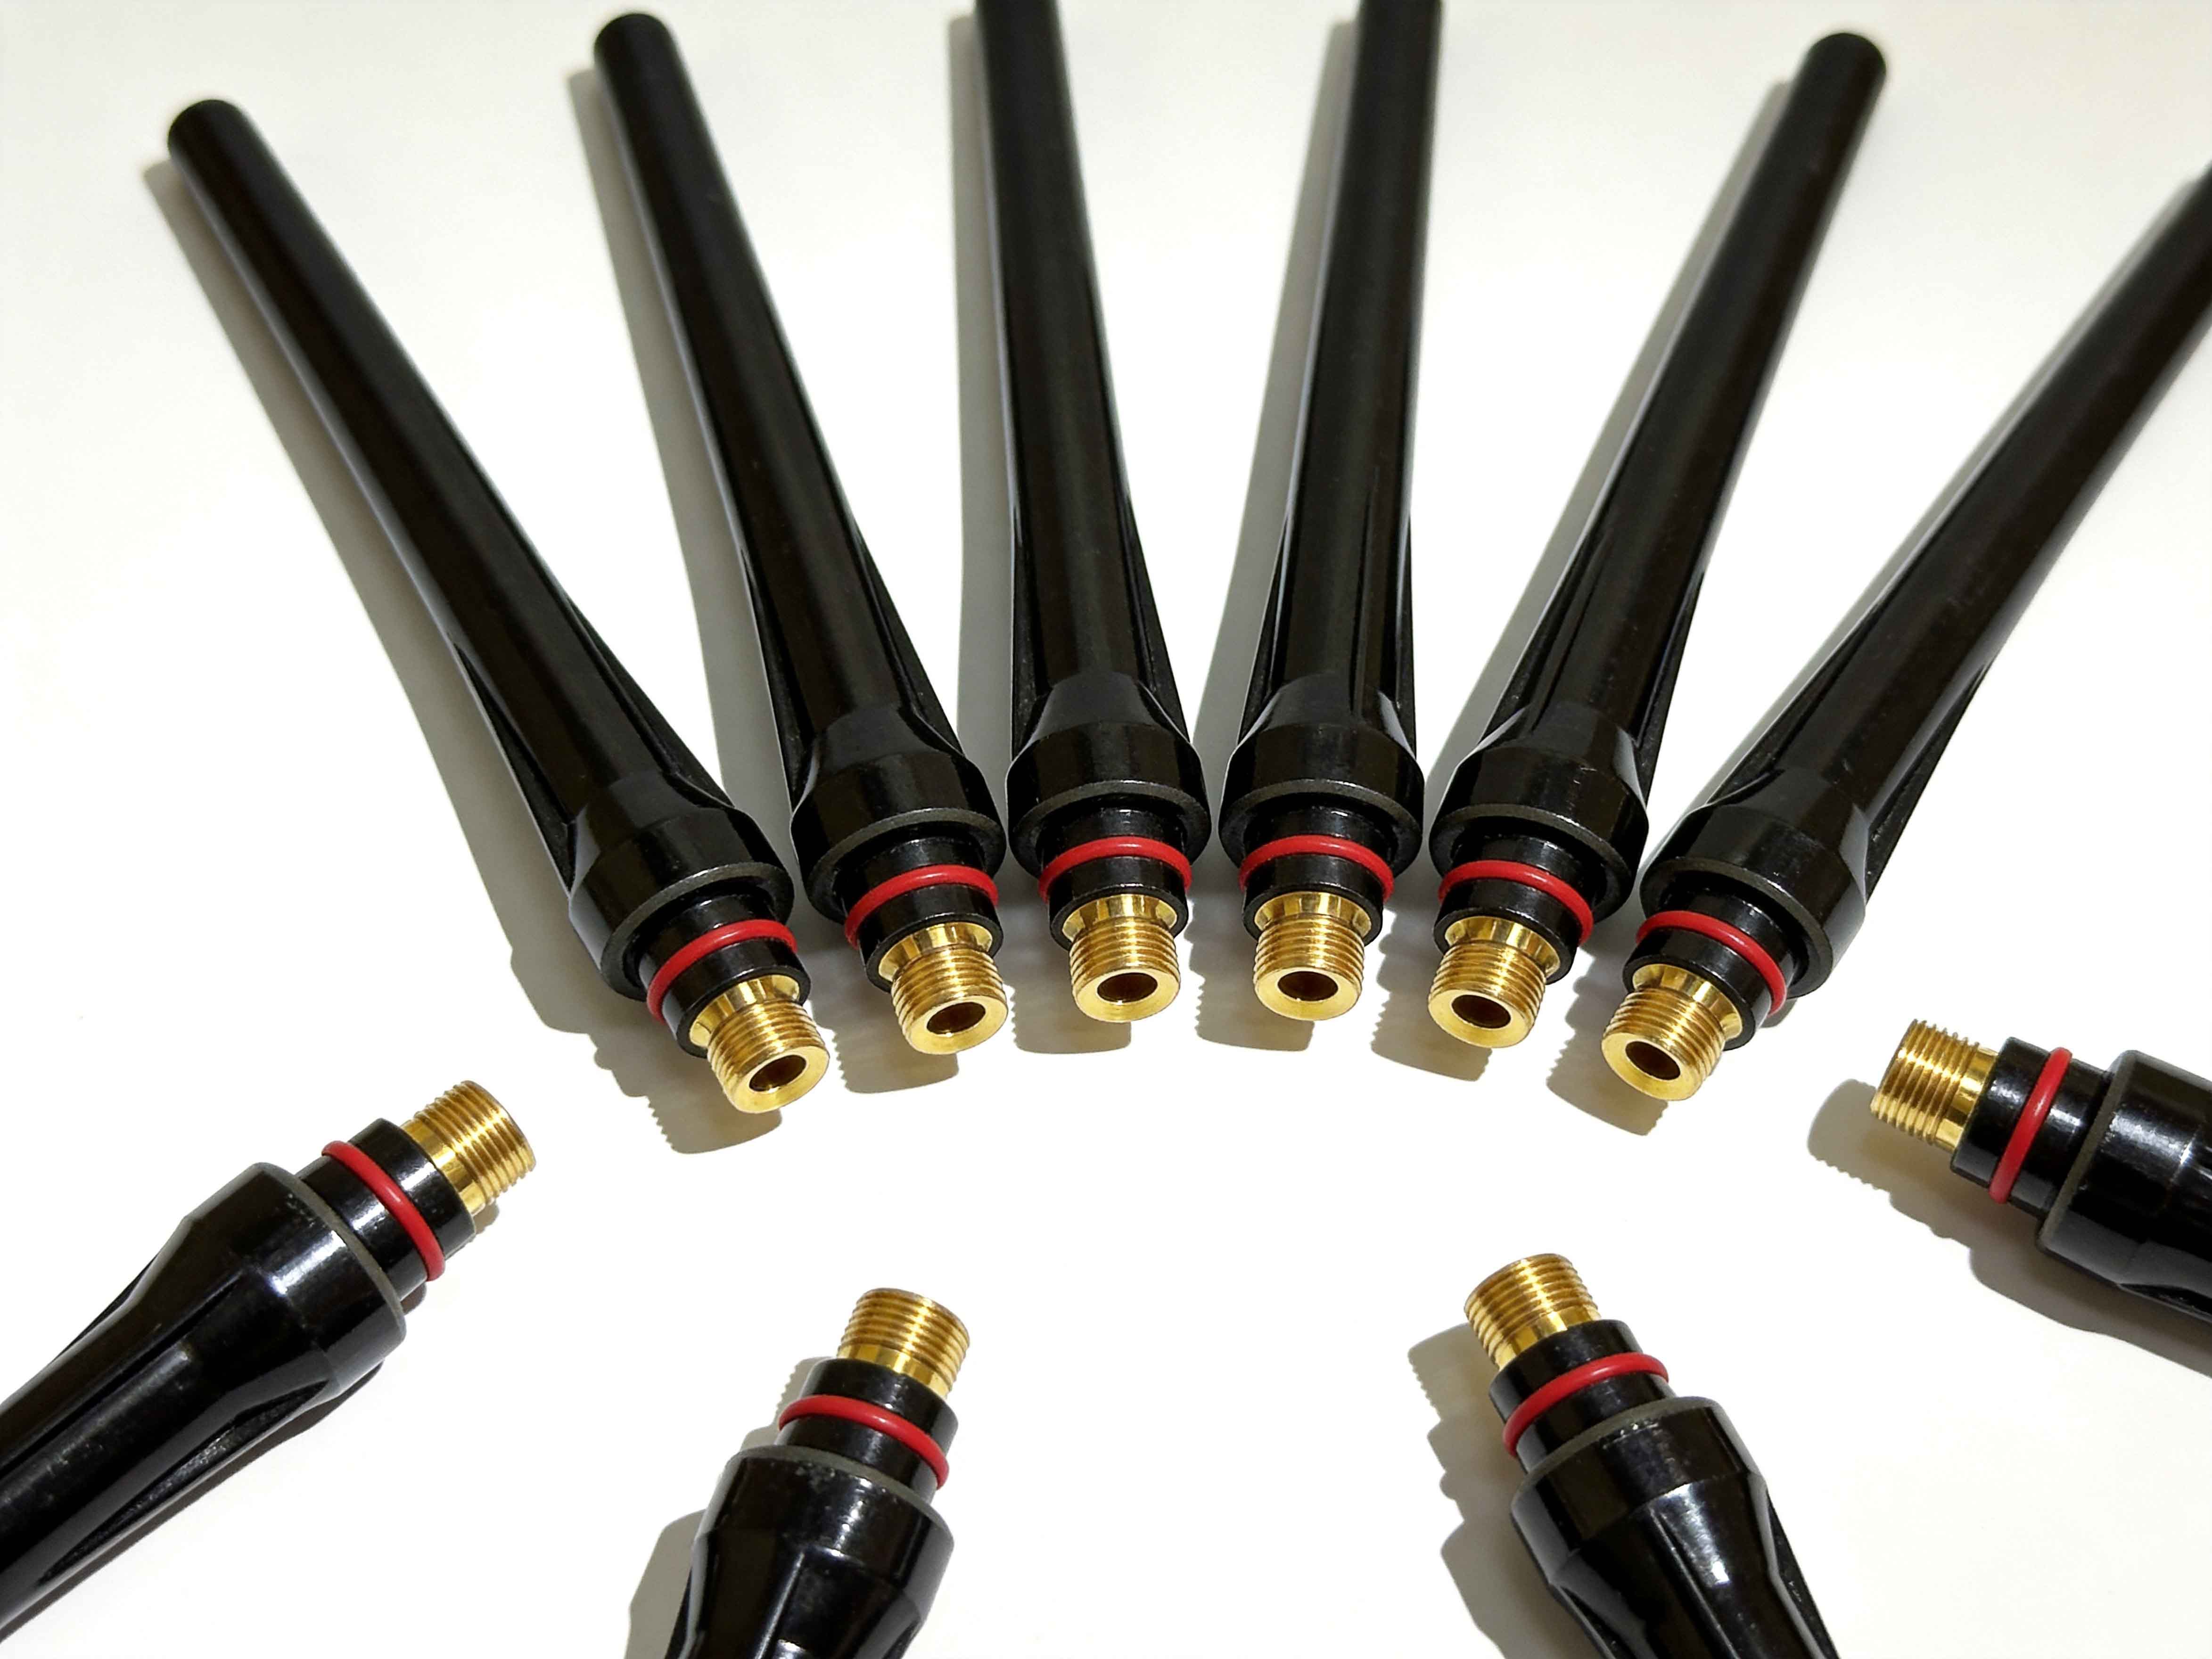
গ্যাস কাপে পৌঁছানোর আগে একটি ছোট ফুটো বায়ুমণ্ডলকে রক্ষাকারী স্রোতে অভিভূত করে। সবচেয়ে সাধারণ লিক পয়েন্টগুলি হল টর্চ হেড ও-রিং, পিছনের ক্যাপ ও-রিং এবং গ্যাসের পায়ের পাতার মোজাবিশেষ সংযোগ। পিছনের টুপিতে একটি জীর্ণ বা চিমটি করা ও-রিং বাতাসকে প্রবেশ করতে দেয় যেখানে গ্যাস বেরিয়ে যায় কোলেট শরীর । এর ফলে একটি দূষিত গ্যাস প্লাম যা অত্যধিক টংস্টেন ক্ষয় এবং কাপের ভিতরে একটি কালো, কালিযুক্ত জমার কারণ হয়। এই দূষণ কাপ উপাদান নিজেই আক্রমণ; একটি সিরামিক কাপ হেয়ারলাইন ফ্র্যাকচার বিকাশ করবে, এবং একটি তাপ-প্রতিরোধী স্বচ্ছ কাপ উন্মত্ত হবে। আপনি যখনই টাংস্টেন পরিবর্তন করবেন তখন সমতল দাগ এবং নিকগুলির জন্য ও-রিংগুলি পরিদর্শন করার অভ্যাস করুন। পরিধানের প্রথম চিহ্নে এগুলি প্রতিস্থাপন করুন - এগুলি সবচেয়ে কম ব্যয়বহুল প্রতিরোধকগুলির মধ্যে একটি। আরও, প্রায়শই উপেক্ষিত উৎস হল মেশিন বা ফ্লোমিটারে গ্যাস সংযোগ। একটি হিসিং দ্রুত-সংযোগ কাপে গতিশীল চাপ ফেলতে পারে, যা অপর্যাপ্ত কভারেজ এবং অতিরিক্ত গরম হতে পারে।
সমাবেশের ত্রুটি: যান্ত্রিক অপব্যবহার আপনি দেখতে পাচ্ছেন না
একটি কোলেট নষ্ট করতে, কাপ ফাটতে বা গ্যাস লেন্সের সূক্ষ্ম জাল ধ্বংস করতে আশ্চর্যজনকভাবে সামান্য শক্তি লাগে। ওয়েল্ডিং বেঞ্চে জরুরীতা ঘন ঘন অতিরিক্ত টাইট করা, ক্রস-থ্রেডিং এবং ভুল ব্যবস্থাপনার দিকে পরিচালিত করে যা বস্তুগতভাবে ভোগ্য জীবনকে ছোট করে।
ওভার-টাইনিং এর বিপদ
একটি প্লায়ার বা অতিরিক্ত উত্সাহী হাত দিয়ে পিছনের ক্যাপটি নীচে থ্রেড করা কোলেটটিকে ইলেক্ট্রোডের বিরুদ্ধে চূর্ণ করে এবং কোলেটের শরীরটিকে তার টেপারের গভীরে যেতে বাধ্য করে। একটি বিভক্ত কোলেট কোলেটের বডি টেপার এবং টাংস্টেনের মধ্যে ওয়েডিং করে কাজ করে। অত্যধিক ঘূর্ণন সঁচারক বল স্থায়ীভাবে বিভক্ত আঙ্গুলগুলিকে বিকৃত করে, তাই পিছনের ক্যাপটি আলগা হয়ে গেলে তারা আর ফিরে আসে না। একটি বিকৃত কোলেট তারপরে ইলেক্ট্রোডের উপর স্লিপ করে, আর্ক ওয়ান্ডার তৈরি করে এবং আরও শক্ত করার প্রয়োজন হয় - একটি দুষ্টচক্র যা একটি ধ্বংসপ্রাপ্ত কোলেট এবং একটি স্কোরড ইলেক্ট্রোড দিয়ে শেষ হয়। গ্যাস লিকেজ রোধ করতে এবং পিছলে না গিয়ে টংস্টেন ধরে রাখার জন্য পিছনের ক্যাপটি কেবল যথেষ্ট স্নগ করা দরকার। আঙুল-আঁট প্লাস একটি পালা একটি অষ্টম সাধারণত যথেষ্ট. আপনি যদি পিছনের ক্যাপটি পুরোপুরি বন্ধ না হওয়া পর্যন্ত নিজেকে শক্ত করতে দেখেন তবে আপনি সম্ভবত ইতিমধ্যে অংশগুলিকে ক্ষতিগ্রস্থ করছেন।
মিসালাইনড থ্রেড এবং ক্রস-থ্রেডিং
সিরামিক কাপ থ্রেড একটি ধাতব কোলেট বডি বা গ্যাস লেন্স হাউজিং উপর, এবং এই সূক্ষ্ম থ্রেড সহজেই অতিক্রম করা হয়. একটি ক্রস-থ্রেডেড কাপ সঠিকভাবে বসার অনেক আগেই শক্ত বোধ করতে পারে, কাপটি আঁকাবাঁকা এবং ইলেক্ট্রোড অফ-সেন্টার থেকে যায়। অসম ফাঁক গ্যাসের প্যাটার্নকে বিকৃত করে, যার ফলে কাপের একপাশ অতিরিক্ত গরম হয়ে ফাটল ধরে। অধিকন্তু, একটি ক্রস-থ্রেডেড কাপ জোর করে থ্রেডের মূলে সিরামিক চিপ করতে পারে এবং সেই চিপগুলি প্রায়শই ওয়েল্ড জোনে পড়ে বা কোলেট বডি থ্রেডে অবস্থান করে। সর্বদা কাপটিকে ঘড়ির কাঁটার বিপরীত দিকে ঘোরানোর মাধ্যমে থ্রেডিং শুরু করুন যতক্ষণ না আপনি থ্রেডটি জায়গায় নেমে যাওয়া অনুভব করছেন, তারপর ন্যূনতম চাপ দিয়ে ঘড়ির কাঁটার দিকে শক্ত করুন। যদি আপনি একটি সম্পূর্ণ মোড়ের কম পরে প্রতিরোধের সম্মুখীন হন, থামুন, ফিরে যান এবং পুনরায় সাজান। একই সতর্কতা পিছনের ক্যাপ এবং টর্চ হেড সংযোগের ক্ষেত্রে প্রযোজ্য।
দূষণ: টংস্টেন এবং কাপের শত্রু
বেস মেটাল, ফিলার রড বা দুর্বল গ্রাইন্ডিং অনুশীলনের মাধ্যমে প্রবর্তিত দূষণের চেয়ে কয়েকটি শর্ত একটি TIG সেটআপকে দ্রুত ধ্বংস করে। এটি কেবল ইলেক্ট্রোডের ডগাকেই নষ্ট করে না, স্প্যাটার এবং বাষ্পযুক্ত দূষকগুলি কাপ, গ্যাস লেন্স এবং কোলেটকে আক্রমণ করে।
নোংরা উপাদান এবং ফিলার রড
মিল স্কেল, মরিচা, তেল, পেইন্ট বা সিলিকন আবরণে ঢালাই সরাসরি চাপ খামে উদ্বায়ী দূষক প্রবর্তন করে। এই পদার্থগুলি মাইক্রো-স্প্যাটারে বিস্ফোরিত হয় যা কাপের ভিতরে এবং গ্যাস লেন্সের পর্দায় লেগে থাকে। স্প্যাটার ধীরে ধীরে গ্যাস প্রবাহকে সীমাবদ্ধ করে, শিল্ডিং কলামকে ভারসাম্যহীন করে এবং কাপের দেয়ালে গরম দাগ তৈরি করে। অভ্যন্তরীণভাবে স্প্যাটার দিয়ে লেপা একটি কাপ তাপীয় শক থেকে ফাটল হওয়ার সম্ভাবনা অনেক বেশি কারণ স্প্যাটার অসমভাবে তাপকে কেন্দ্রীভূত করে। একটি চাপ আঘাত করার আগে সর্বদা বেস মেটালকে উজ্জ্বল, চকচকে অবস্থায় পরিষ্কার করুন। অ্যাসিটোন এবং একটি লিন্ট-মুক্ত কাপড় দিয়ে ফিলার রডগুলি মুছুন। অতিরিক্ত প্রস্তুতির সময় প্রতিটি প্রকল্পের পরে একটি গ্যাস লেন্স এবং কাপ প্রতিস্থাপনের চেয়ে অনেক সস্তা।
নাকাল চাকা ক্রস-দূষণ
টংস্টেন ইলেক্ট্রোড গ্রাইন্ডার দূষণ স্থানান্তরের জন্য গ্রাউন্ড জিরো। পূর্বে ইস্পাত বা অন্যান্য ধাতুতে ব্যবহৃত একটি গ্রাইন্ডিং হুইল ব্যবহার করে সেই কণাগুলিকে টংস্টেন পৃষ্ঠের মধ্যে এম্বেড করে। যখন আর্ক জ্বলে, তখন সেই বিদেশী উপাদানগুলি বাষ্পীভূত হয় এবং গ্যাস লেন্সের পর্দা এবং কাপের অভ্যন্তরে জমা হয়। একটি উত্সর্গীকৃত হীরা বা বোরাজন চাকা—শুধুমাত্র টাংস্টেনের জন্য রাখা—আলোচনাযোগ্য নয়। এমনকি একটি ডেডিকেটেড চাকা দিয়েও, সর্বদা টংস্টেনটিকে দৈর্ঘ্যের দিকে পিষে নিন, রেডিয়ালি নয়, গ্রাইন্ডের চিহ্নগুলিকে ইলেক্ট্রোড অক্ষের সাথে সারিবদ্ধ রাখতে। ক্রস-গ্রাইন্ডিং পৃষ্ঠের অনিয়ম তৈরি করে যা আর্ক ফোকাসকে ব্যাহত করে এবং কোলেট বডির অভ্যন্তরে থাকা ক্ষুদ্র টংস্টেন কণা ঝরে যায়। টর্চ ঢোকানোর আগে গ্রাইন্ডিং ধুলো অপসারণের জন্য গ্রাইন্ড করার পরে একটি দ্রাবক মুছা দিয়ে ইলেক্ট্রোড পরিষ্কার করুন।
উপাদান সামঞ্জস্য: অংশ মিশ্রিত ব্যর্থতার জন্য একটি রেসিপি
দ TIG টর্চ ব্যবহারযোগ্য বাস্তুতন্ত্র প্রতারণামূলকভাবে সুনির্দিষ্ট। বিভিন্ন সিরিজ, আকার বা ডিজাইন জেনারেশনের অংশগুলি মিশ্রিত করার ফলে ফাঁক, মিসলাইনমেন্ট এবং বৈদ্যুতিক প্রতিরোধের দাগ তৈরি হয় যা তাপ এবং চাপের অস্থিরতা তৈরি করে। বিনিময়যোগ্যতা কখনই ধরে নেওয়া উচিত নয়।
কোলেট, কোলেট বডি , এবং টাংস্টেন অমিল
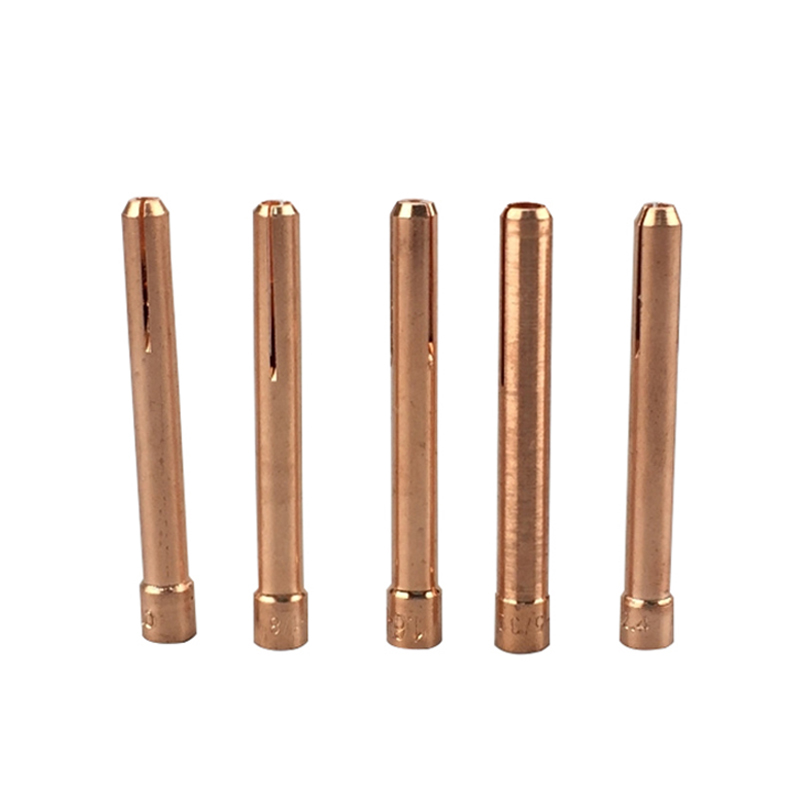
একটি 1.6 মিমি কোলেট অবশ্যই একটি 1.6 মিমি টংস্টেন এবং একই ব্যাসের সাথে মেলে একটি কোলেট বডির সাথে পেয়ার করতে হবে। একটি 1.6 মিমি কোলেটে একটি 2.4 মিমি টংস্টেন রাখলে কোলেটের আঙ্গুলগুলি স্থায়ীভাবে বিভক্ত হয়ে যাবে। একটি 1.6 মিমি টংস্টেনকে 2.4 মিমি কোলেটে জোর করে চাপিয়ে দিলে ইলেক্ট্রোডটি আলগা হয়ে যায় এবং কোলেট বডি বোরের ভিতরে আর্কিং হয়ে যায়, কোলেট বডির ভিতরের প্রাচীর এবং ইলেক্ট্রোড উভয়ই দ্রুত ক্ষয় করে। সবকিছু মিলে গেলেও, শরীরের পরিসীমার চরম সীমাতে একটি টাংস্টেন আকারের একটি স্ট্যান্ডার্ড কোলেট বডি ব্যবহার করলে তা অপর্যাপ্ত গ্রিপিং সারফেস হতে পারে। একটি ওয়েজ-স্টাইল কোলেট বৃহত্তর গ্রিপ পরিসীমা অফার করতে পারে তবে এখনও সঠিকভাবে মেলে। সর্বদা দুবার চেক করুন যে টংস্টেন ব্যাস, কোলেটের আকার এবং কোলেট বডি মডেল একটি মিলে যাওয়া সেট। এই সহজ প্রান্তিককরণ অকাল কোলেট এবং ইলেক্ট্রোড ব্যর্থতার একটি বড় শতাংশ দূর করে।
কাপ ওরিফিস এবং গ্যাস লেন্স সিরিজ বিভ্রান্তি
সব গ্যাস লেন্স সমানভাবে তৈরি হয় না। কিছু স্ট্যান্ডার্ড কাপের জন্য ডিজাইন করা হয়েছে, অন্যগুলি বড়-ব্যাসের উচ্চ-দৃশ্যমান কাপ বা স্টাবি কনফিগারেশনের জন্য ডিজাইন করা হয়েছে। একটি প্রসারিত গ্যাস লেন্স হাউজিং এর উপর থ্রেড করা একটি স্ট্যান্ডার্ড কাপ ইনসুলেটরে পৌঁছানোর আগে নীচের অংশে বেরিয়ে যেতে পারে, থ্রেডগুলিতে একটি গ্যাস লিক পথ রেখে যেতে পারে। বিপরীতভাবে, একটি কমপ্যাক্ট কাপের জন্য উদ্দিষ্ট একটি স্টাবি গ্যাস লেন্স একটি পূর্ণ আকারের অ্যালুমিনা কাপের সাথে সঠিকভাবে বসবে না, প্রায়শই ইলেক্ট্রোডটি খুব বিচ্ছিন্ন বা ছড়িয়ে পড়ে। গ্যাস লেন্স হাউজিং এর ভিতরের গ্যাস পোর্টগুলি একটি নির্দিষ্ট কাপ ছিদ্রের পরিসরের জন্য মাপ করা হয়। ছোট কাপের জন্য ডিজাইন করা লেন্সে একটি বড়-বোর কাপ অপর্যাপ্ত পিঠের চাপ তৈরি করতে পারে, কম প্রবাহ হারে শিল্ডিং কলামকে অস্থিতিশীল করে। আপনার গ্যাস লেন্স ডিজাইনের জন্য প্রস্তাবিত কাপ পরিসরের মধ্যে থাকুন—সাধারণত টর্চ ডকুমেন্টেশনে প্রকাশিত। আপনি যদি আমূল ভিন্ন শৈলী মিশ্রিত করেন এবং মেলে, আপনি ভেরিয়েবলের সাথে পরিচয় করিয়ে দেন যা সরাসরি অতিরিক্ত গরম এবং ক্র্যাকিং-এ অনুবাদ করে।
পরিবেশগত কারণ এবং স্টোরেজ অভ্যাস
ওয়েল্ডার বন্ধ থাকা অবস্থায় আপনি কীভাবে আপনার TIG ব্যবহার্য জিনিসগুলি সংরক্ষণ করেন আপনি কীভাবে সেগুলি ব্যবহার করেন তার মতোই গুরুত্বপূর্ণ। আর্দ্রতা, ধূলিকণা, এবং অসতর্ক স্টোরেজ অনুশীলনগুলি টর্চটি গুলি চালানোর অনেক আগেই উপাদানগুলিকে হ্রাস করে।
আর্দ্রতা কোলেট বডি, গ্যাস লেন্সের পর্দা এবং এমনকি টাংস্টেন পৃষ্ঠের অক্সিডেশনকে ত্বরান্বিত করে। একটি স্যাঁতসেঁতে পরিবেশে সংরক্ষিত একটি কোলেট বডি একটি প্রতিরোধী অক্সাইড স্তর তৈরি করে যা বিদ্যুৎ প্রবাহের মুহুর্তে বৈদ্যুতিক প্রতিরোধ ক্ষমতা বাড়ায়। এটি স্থানীয়কৃত গরম চালায় এবং কোলেটের ক্ল্যাম্পিং বল হ্রাস করে। একটি আর্দ্র দোকানে অরক্ষিতভাবে সংরক্ষিত টংস্টেন আণুবীক্ষণিক পৃষ্ঠের ফাটলে আর্দ্রতা শোষণ করতে পারে, যার ফলে আর্ক ইনিশিয়েশনে বাষ্প বিস্ফোরণ ঘটতে পারে যা ইলেক্ট্রোডকে পিট করে এবং কাপে ছড়িয়ে দেয়। ডেসিক্যান্ট প্যাক সহ সিল করা প্লাস্টিকের পাত্রে সমস্ত ভোগ্যপণ্য সংরক্ষণ করুন। একটি ঢালাই বেঞ্চে খোলা প্যাকেজগুলি রাতারাতি রাখা এড়িয়ে চলুন যেখানে ঘনীভবন স্থায়ী হতে পারে। উপরন্তু, গ্রাইন্ডিং বা ওয়ার্কশপের ক্রিয়াকলাপ থেকে সূক্ষ্ম ধুলো গ্যাস লেন্সের পর্দায় এবং কাপের ভিতরে স্থির হয়। সমাবেশের আগে পরিষ্কার, শুষ্ক সংকুচিত বাতাসের একটি দ্রুত বিস্ফোরণ কণাগুলিকে উড়িয়ে দিতে পারে যা অন্যথায় চাপের আঘাতে তাত্ক্ষণিকভাবে জ্বলতে পারে। সহজ পরিচ্ছন্নতা, ধারাবাহিকভাবে অনুশীলন করা, আপনার ভোগযোগ্য তালিকায় শত শত আর্ক ঘন্টা যোগ করে।
ভোগ্য জীবনকে সর্বাধিক করার জন্য একটি ক্ষেত্র নির্দেশিকা
কারণ জানা অর্ধেক যুদ্ধ; বাকি অর্ধেক একটি পুনরাবৃত্তিযোগ্য রুটিন বাস্তবায়ন করছে যা আপনার টর্চকে সর্বোচ্চ অবস্থায় রাখে। এখানে একটি ব্যবহারিক চেকলিস্ট এবং অভ্যাসের সেট রয়েছে যা উপরে আলোচিত ব্যর্থতার মোডগুলিকে সরাসরি সম্বোধন করে।
দৈনিক সেটআপ প্রোটোকল
ফাটল বা সমতলতার জন্য পিছনের ক্যাপ ও-রিং পরিদর্শন করুন; কোনো সন্দেহ থাকলে প্রতিস্থাপন করুন।
যাচাই করুন গ্যাস লেন্সের স্ক্রিনটি ছিটকে মুক্ত এবং সমস্ত গ্যাস পোর্ট পরিষ্কার।
বল ছাড়াই সম্পূর্ণ সন্নিবেশ নিশ্চিত করতে কোলেটের শরীরে আলতোভাবে পরীক্ষা-ফিট করুন।
টংস্টেন ব্যাস ঠিক কোলেট এবং কোলেট বডি স্পেসিফিকেশনের সাথে মেলে তা পরীক্ষা করুন।
কাপটি হাত দিয়ে বসিয়ে রাখুন, যাতে ক্রস-থ্রেডিং না হয় তা নিশ্চিত করুন, তারপরে এক চতুর্থাংশ টার্ন বন্ধ করুন এবং স্নাগ হওয়া পর্যন্ত পুনরায় শক্ত করুন।
কাপের আকার এবং গ্যাস লেন্সের ধরন অনুযায়ী গ্যাস প্রবাহের হার সেট করুন - 8 নম্বর কাপের জন্য প্রতি ঘন্টায় 12-15 ঘনফুট থেকে শুরু করুন এবং অশান্তি ছাড়াই একটি স্থির হিসের জন্য সামঞ্জস্য করুন।
প্রতিরোধমূলক প্রতিস্থাপন ট্রিগার
এমনকি নিখুঁত অনুশীলনের সাথেও, ভোগ্যপণ্যের একটি সীমাবদ্ধ জীবনকাল থাকে। বিপর্যয়মূলকভাবে ব্যর্থ হওয়ার আগে একটি অংশ প্রতিস্থাপনের প্রয়োজন এমন সতর্কতা চিহ্নগুলি চিনতে শিখুন। যখন ডগা ভারী হয়ে যায়, রংধনু-বিবর্ণ হয়ে যায়, বা যখন তাজা উপাদানে পিষে ফেলা হয় তখন অর্ধেকেরও বেশি ইলেক্ট্রোড টেপারকে সরিয়ে দেয় তখন টংস্টেনটি প্রতিস্থাপন করুন। যখন বিভক্ত আঙ্গুলগুলি আর তাদের শিথিল অবস্থানে ফিরে আসে না বা যখন আপনি ভিতরের গ্রিপিং পৃষ্ঠে দৃশ্যমান ক্ষয় দেখতে পান তখন কোলেটটি পরিবর্তন করুন। একটি গ্যাস লেন্স অদলবদল করুন যখন জাল স্ক্রীন গলে যাওয়া, ছিঁড়ে যাওয়া বা উল্লেখযোগ্য গাঢ় অক্সিডেটিভ স্কেলিং এর লক্ষণ দেখায় যা একটি নরম ব্রাশ দিয়ে অপসারণ করা যায় না। হেয়ারলাইন ফাটল দেখা দেওয়ার সাথে সাথে সিরামিক কাপগুলি প্রতিস্থাপন করুন, এমনকি যদি কাপটি এখনও একসাথে থাকে; that crack will rapidly propagate under thermal cycling and can drop pieces into the weldment. একাধিক টর্চ সেটআপ ঘোরান যাতে আপনি কখনই 'আরো একটি ওয়েল্ড' এর মাধ্যমে একটি ব্যর্থ অংশ ঠেলে দিতে বাধ্য না হন৷
সঠিক টর্ক এবং সরঞ্জামগুলিতে বিনিয়োগ করুন
নরম চোয়ালের প্লাইয়ার, সঠিক আকারের কোলেট রেঞ্চ এবং একটি ডেডিকেটেড টংস্টেন গ্রাইন্ডার সবই আপনার বিনিয়োগকে রক্ষা করে। পিছনের টুপিতে স্ট্যান্ডার্ড স্লিপ-জয়েন্ট প্লায়ার ব্যবহার করলে তা পৃষ্ঠকে বিকৃত করবে এবং ক্যাপটিকে বিকৃত করবে, যার ফলে গ্যাস লিক হবে এবং দুর্বল থ্রেড যুক্ত হবে। একটি কোলেট ব্লক যা কোলেটের বডিটিকে সুরক্ষিতভাবে ধরে রাখে যখন আপনি পাওয়ার লগ টাইট করেন অভ্যন্তরীণ উপাদানগুলিকে একে অপরের সাথে মোচড় হতে বাধা দেয়। প্রতিটি টুল একটি ছোট অগ্রিম খরচ প্রতিনিধিত্ব করে যা একাধিক অকাল প্রতিস্থাপন প্রতিরোধ করে। কয়েক সপ্তাহের জন্য একটি সাধারণ লগ রাখার কথা বিবেচনা করুন, প্রতিটি ব্যবহারযোগ্য পরিবর্তন এবং সেই সেটের সময়গুলি লক্ষ্য করুন। প্যাটার্নগুলি আবির্ভূত হবে: একই কাপ অবস্থানে একটি পুনরাবৃত্তি ব্যর্থতা একটি ক্রস-থ্রেডিং অভ্যাস নির্দেশ করতে পারে; ঘন ঘন গ্যাস লেন্সের বিবর্ণতা শীতলকরণের অপ্রতুলতার দিকে নির্দেশ করে। ডেটা অনুমানের কাজ সরিয়ে দেয়।
অকাল TIG টর্চ ব্যবহারযোগ্য ব্যর্থতা খুব কমই খারাপ অংশগুলির একটি চিহ্ন। এটা একটা সংকেত। আপনার টর্চ আপনাকে বলছে যে সেটআপে কিছু, অপারেটিং প্যারামিটার বা হ্যান্ডলিং ভুল। অতিরিক্ত উত্তাপের পরিস্থিতি মোকাবেলা করে, আপনার গ্যাসের প্রবাহকে সূক্ষ্মভাবে সুরক্ষিত করে, যত্ন সহকারে উপাদানগুলিকে একত্রিত করে, প্রতিটি উত্সে দূষণ দূর করে এবং সামঞ্জস্যের প্রতি সম্মান প্রদর্শন করে, আপনি ক্রমাগতভাবে আপনার ভোগ্যপণ্যের আয়ু দ্বিগুণ বা তিনগুণ করতে পারেন। ফলাফল হল কম পরিচালন খরচ, অনেক কম ডাউনটাইম, এবং—সবচেয়ে গুরুত্বপূর্ণ—ক্লিনার, আরও সামঞ্জস্যপূর্ণ ঢালাই। পরের বার যখন আপনি TIG টর্চ তুলবেন, তখন এই নীতিগুলি প্রয়োগ করুন এবং দেখুন যে ছোট ফ্রন্ট-এন্ড অংশগুলি যেগুলি একবার খুব শীঘ্রই ব্যর্থ হয় সেগুলি যেভাবে তৈরি করা হয়েছিল তার মতো নির্ভুল যন্ত্রের মতো কাজ করতে শুরু করে৷
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių


![Wp17 WP18 WP26 } এর জন্য TIG ওয়েল্ডিং ব্যাক ক্যাপ ]}](http://iororwxhmjnklo5p.ldycdn.com/cloud/pjBpiKkqljSRqlriknqliq/wp17-640-640.jpg)